Crimpmaschinen für Kontakte und Aderendhülsen
Weitere Filter
Keine Maschine passt zu diesen Filtern.
Diese Kombination ist möglicherweise zu eng gefasst. Setzen Sie die Filter zurück oder senden Sie uns die Angaben zu Leitung und Kontakt, damit wir eine passende Konfiguration prüfen können.
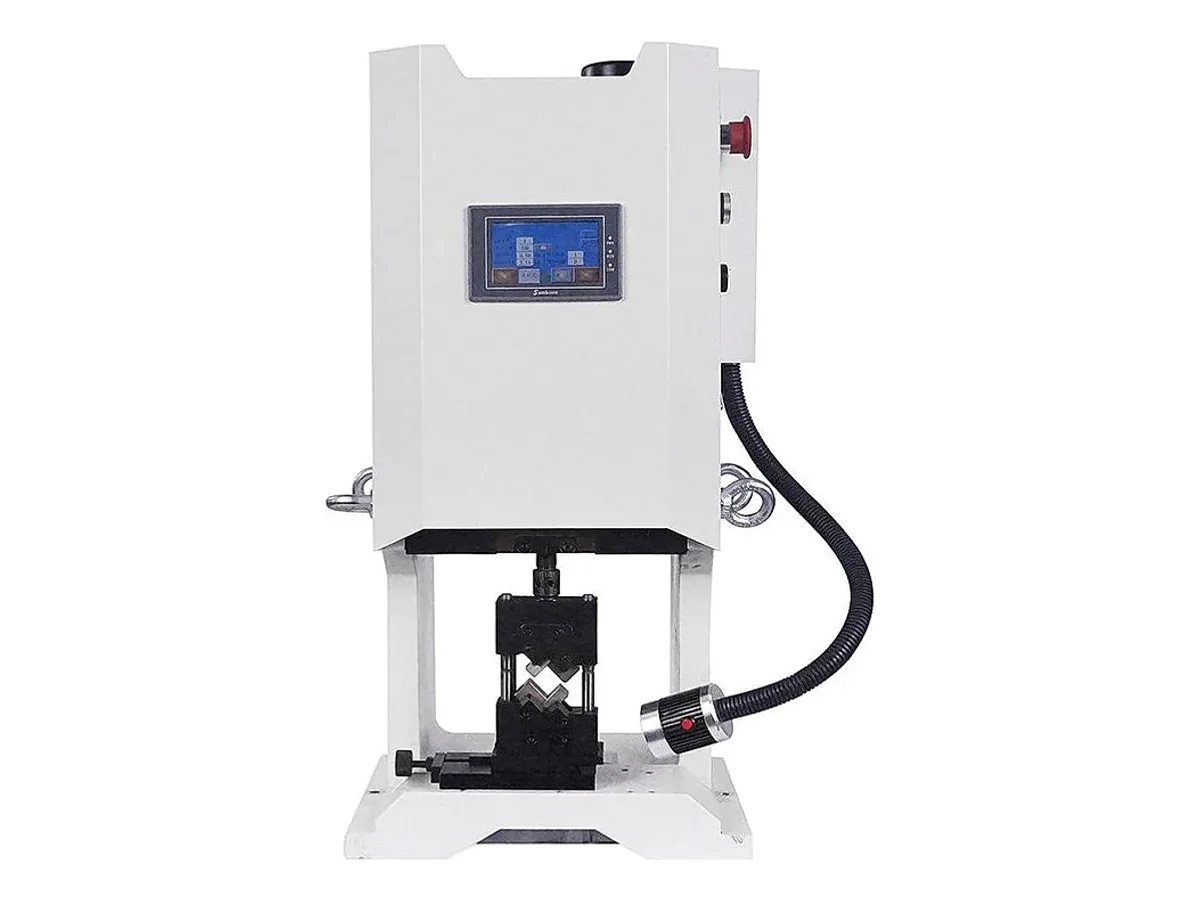
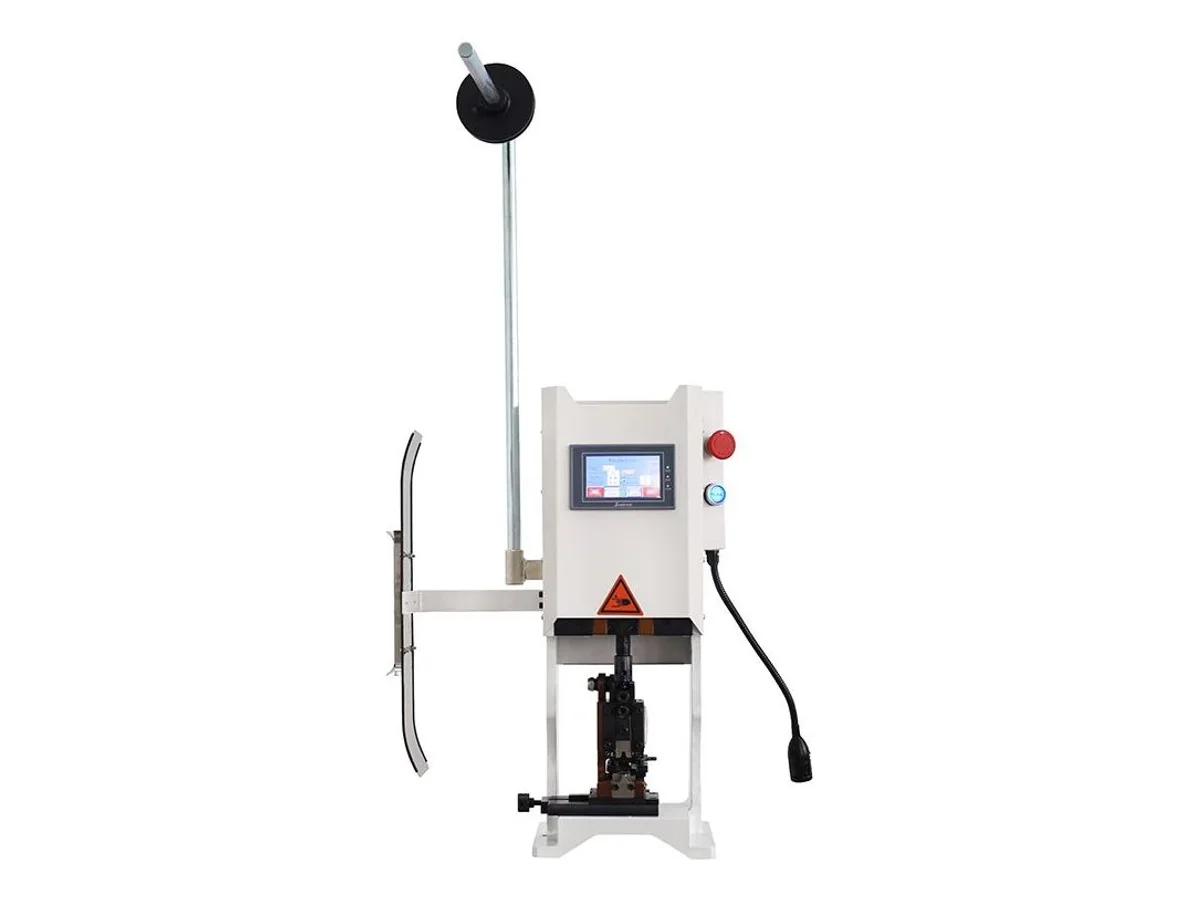
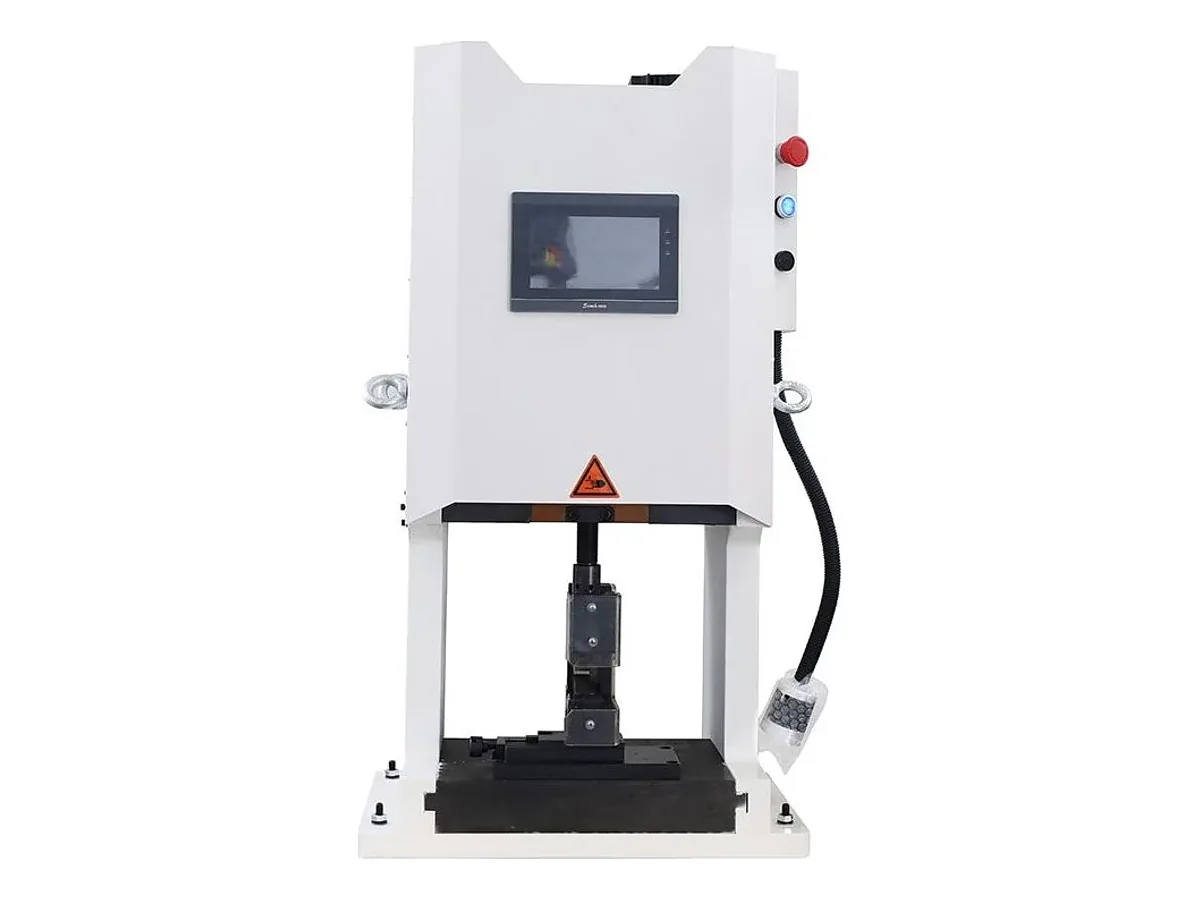
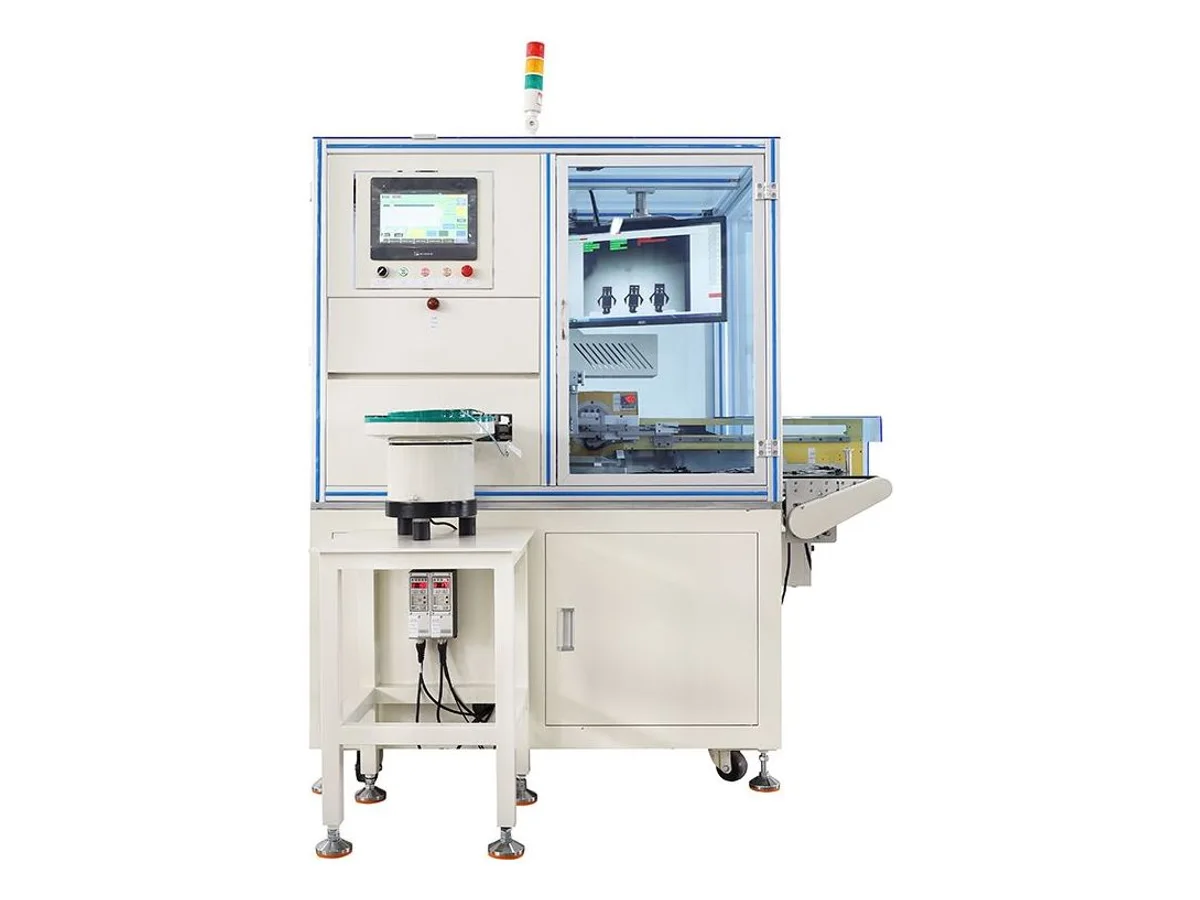
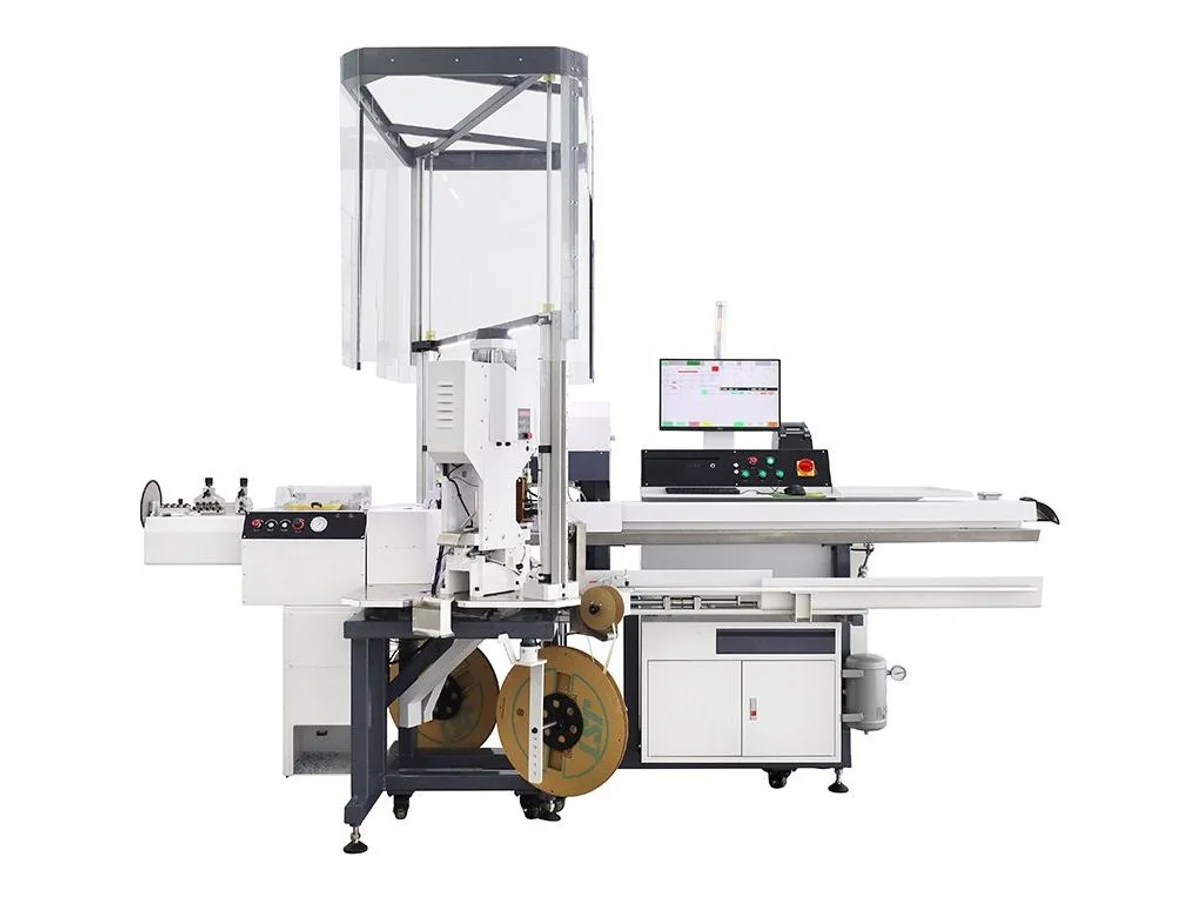
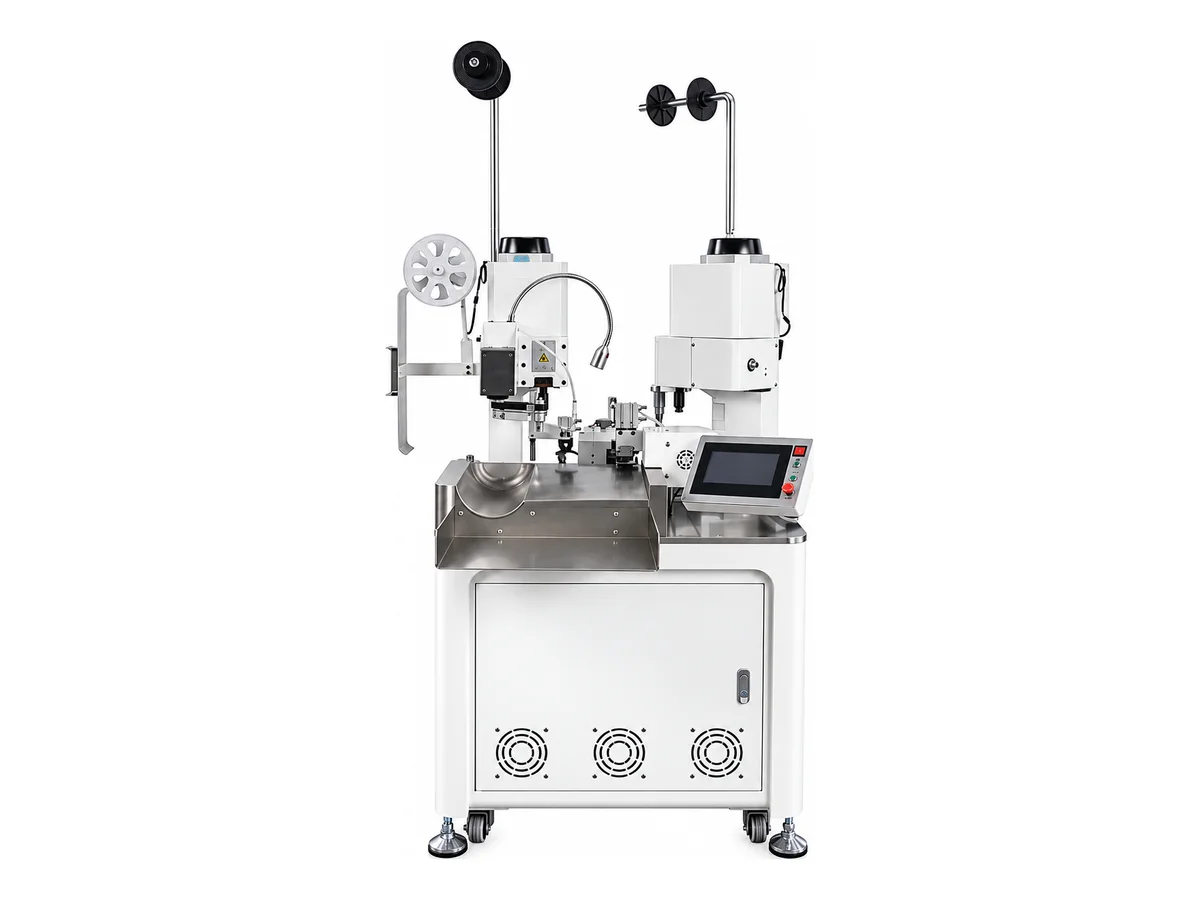
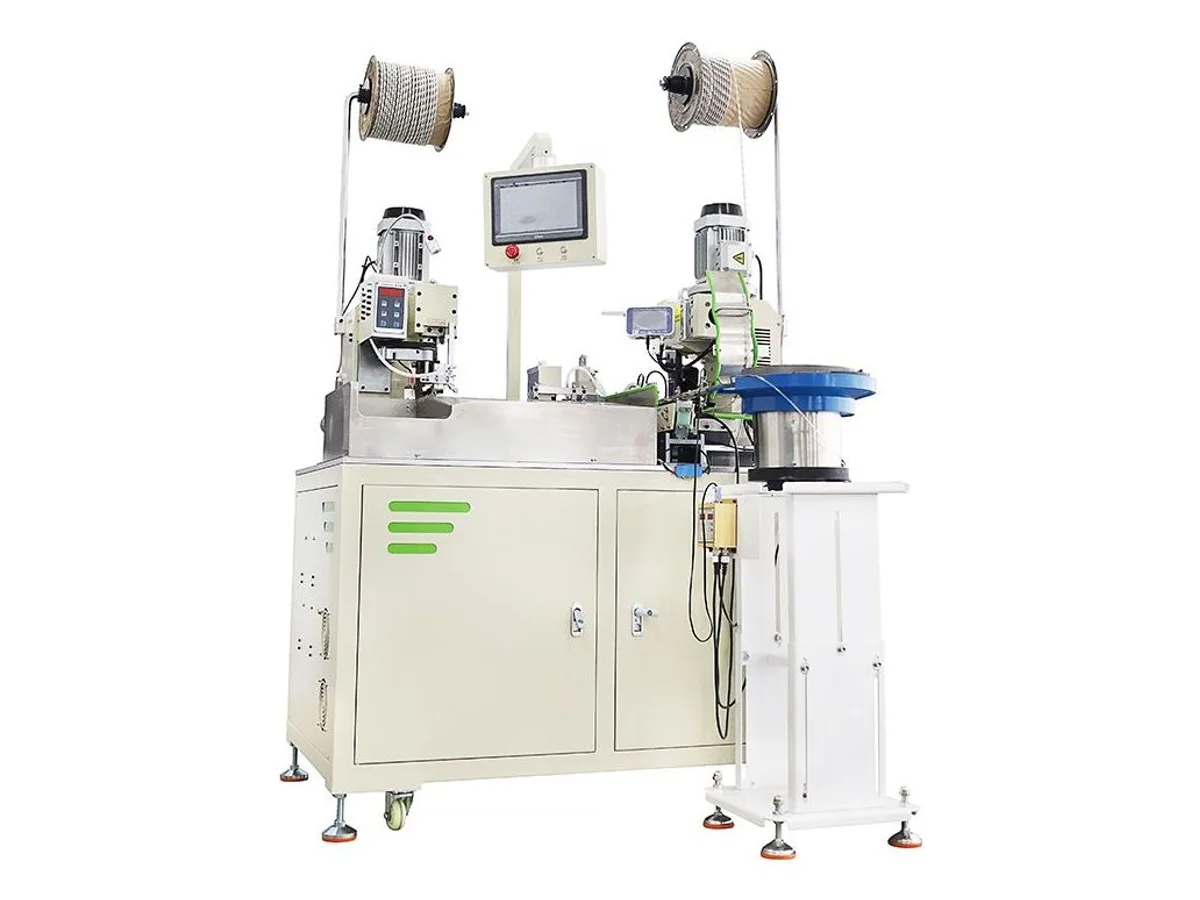
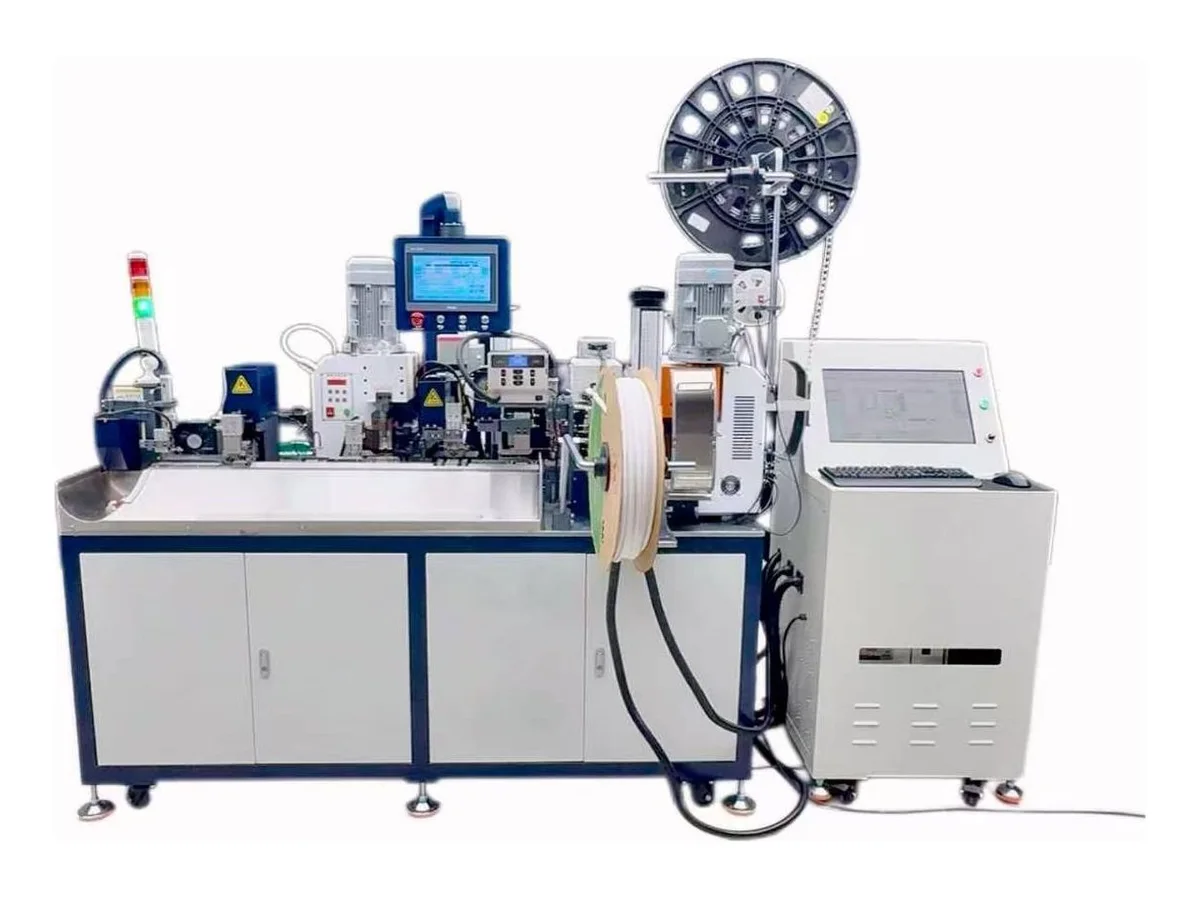
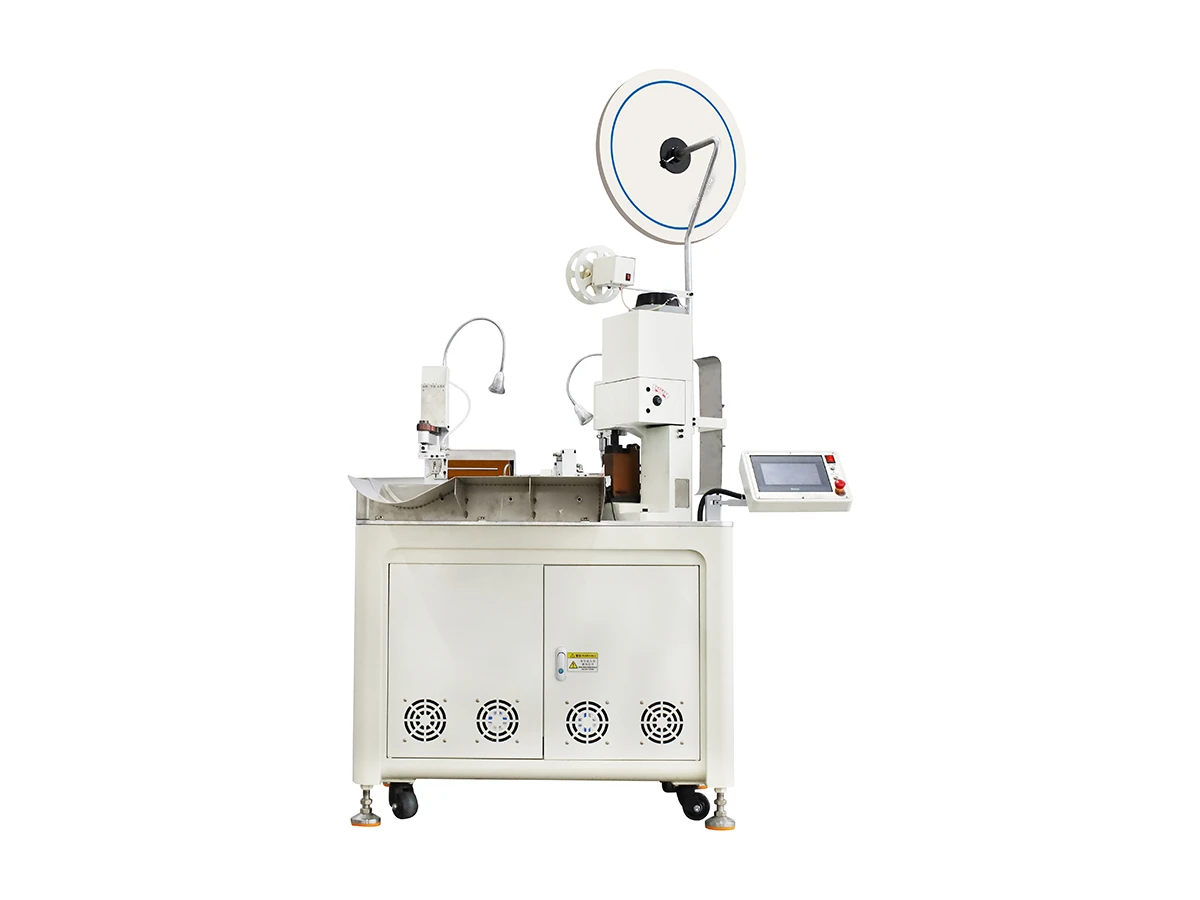
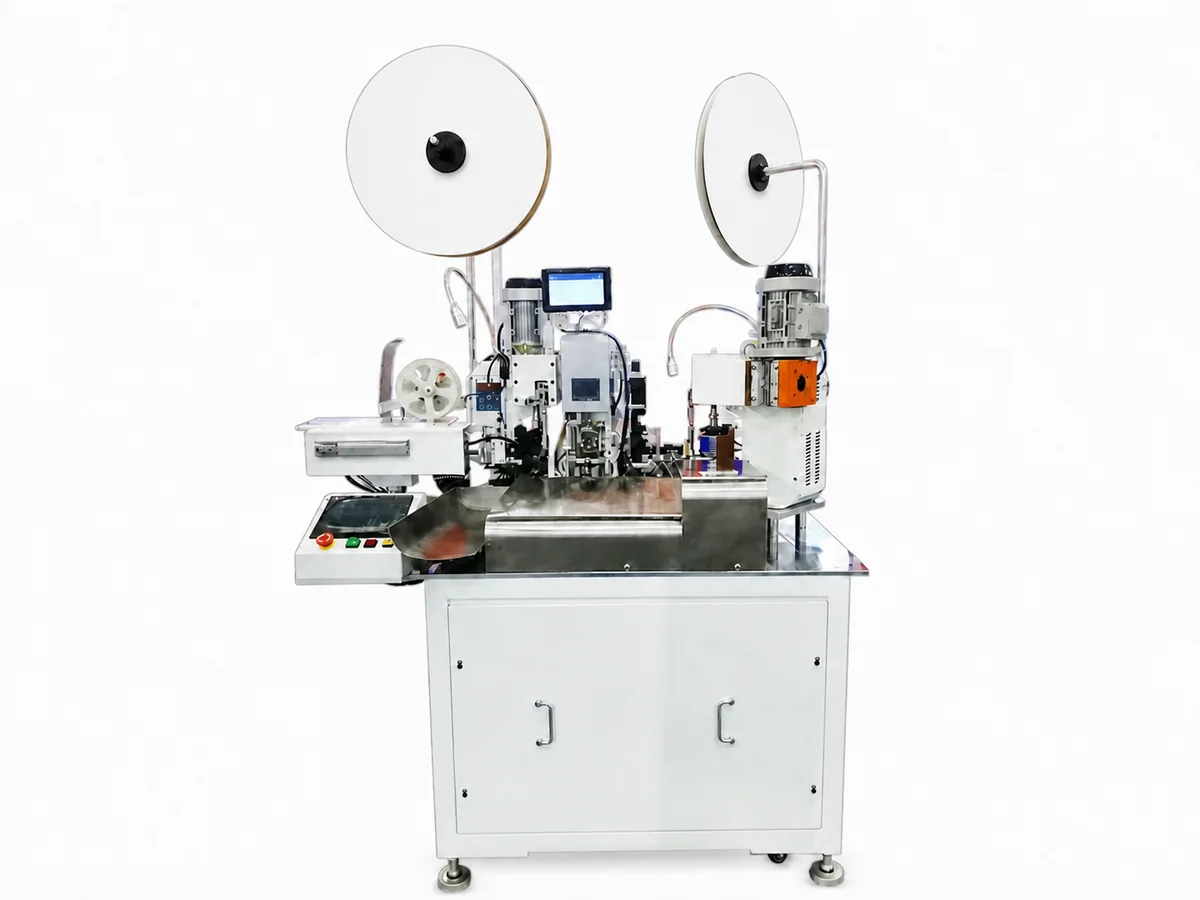
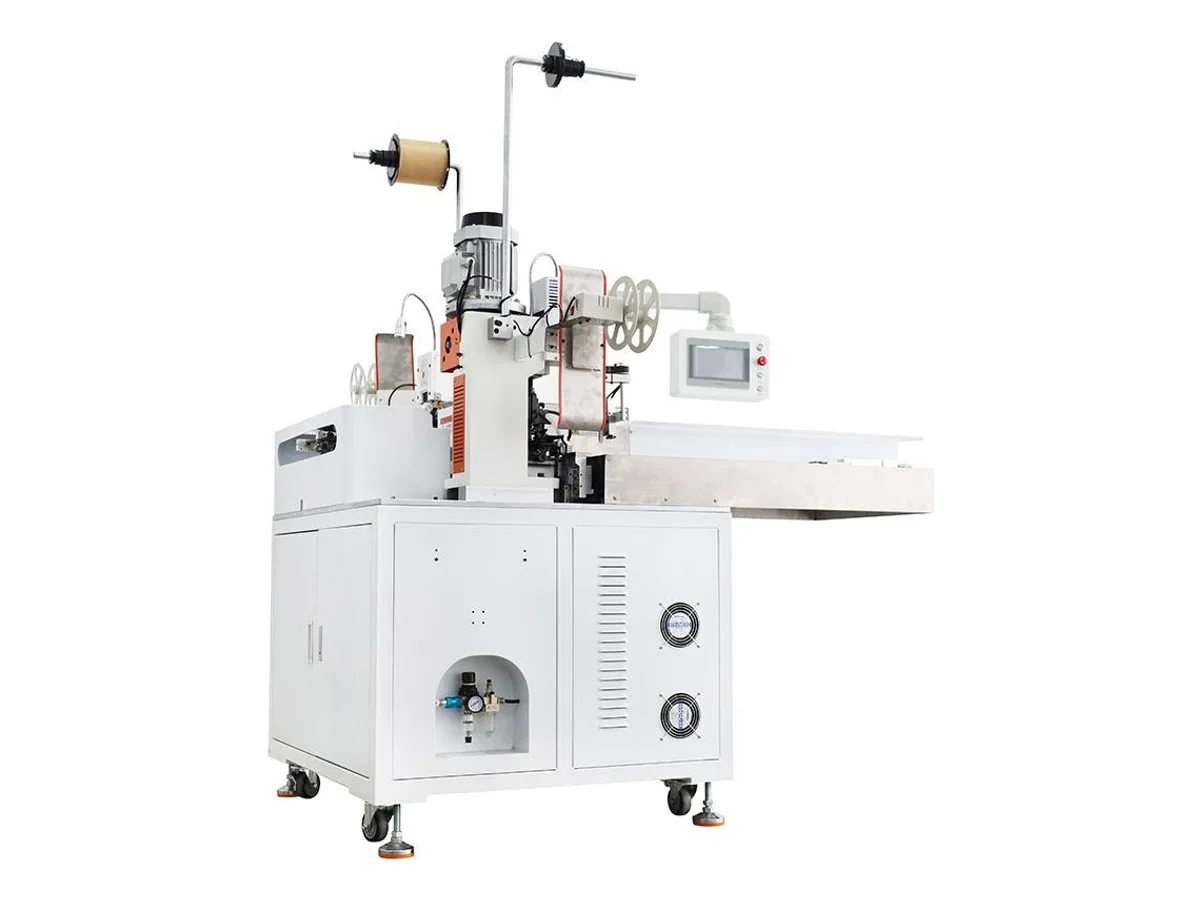
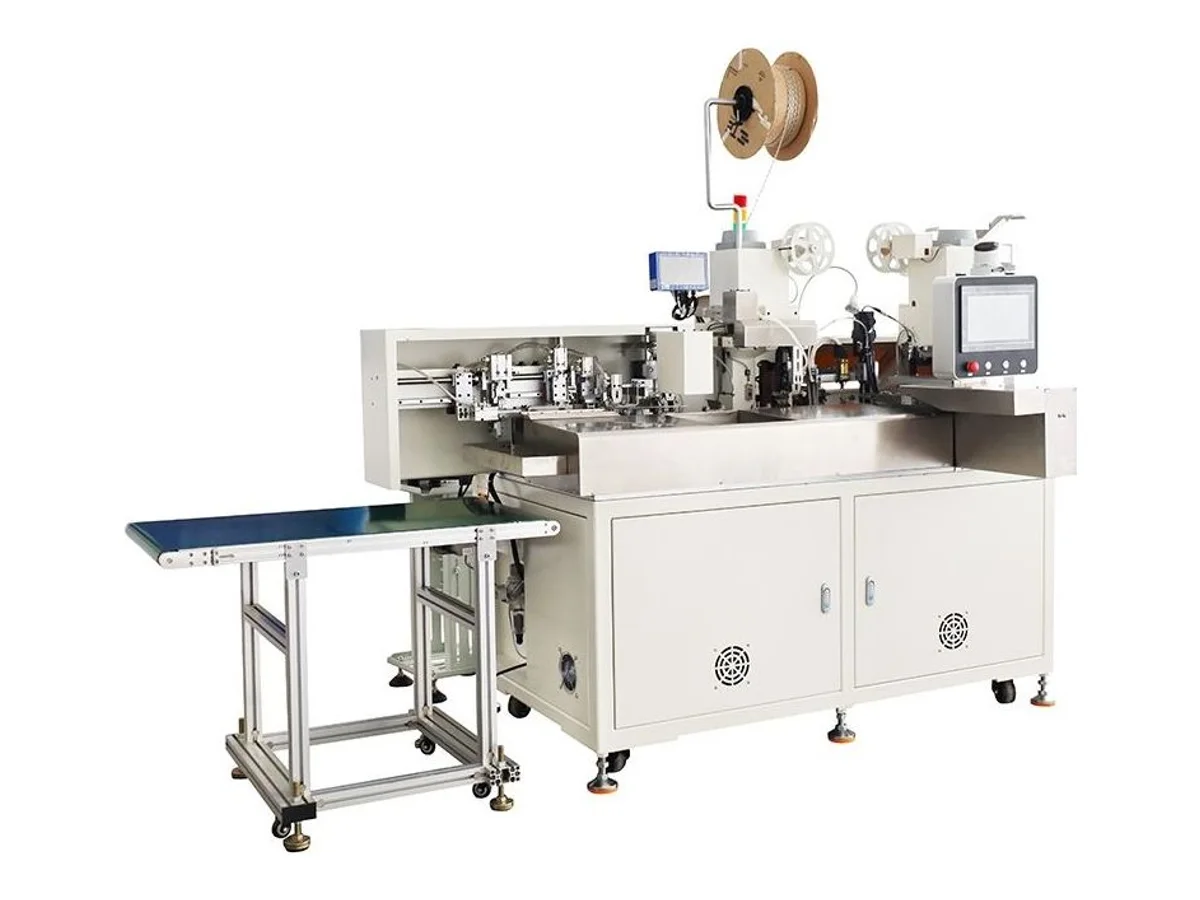
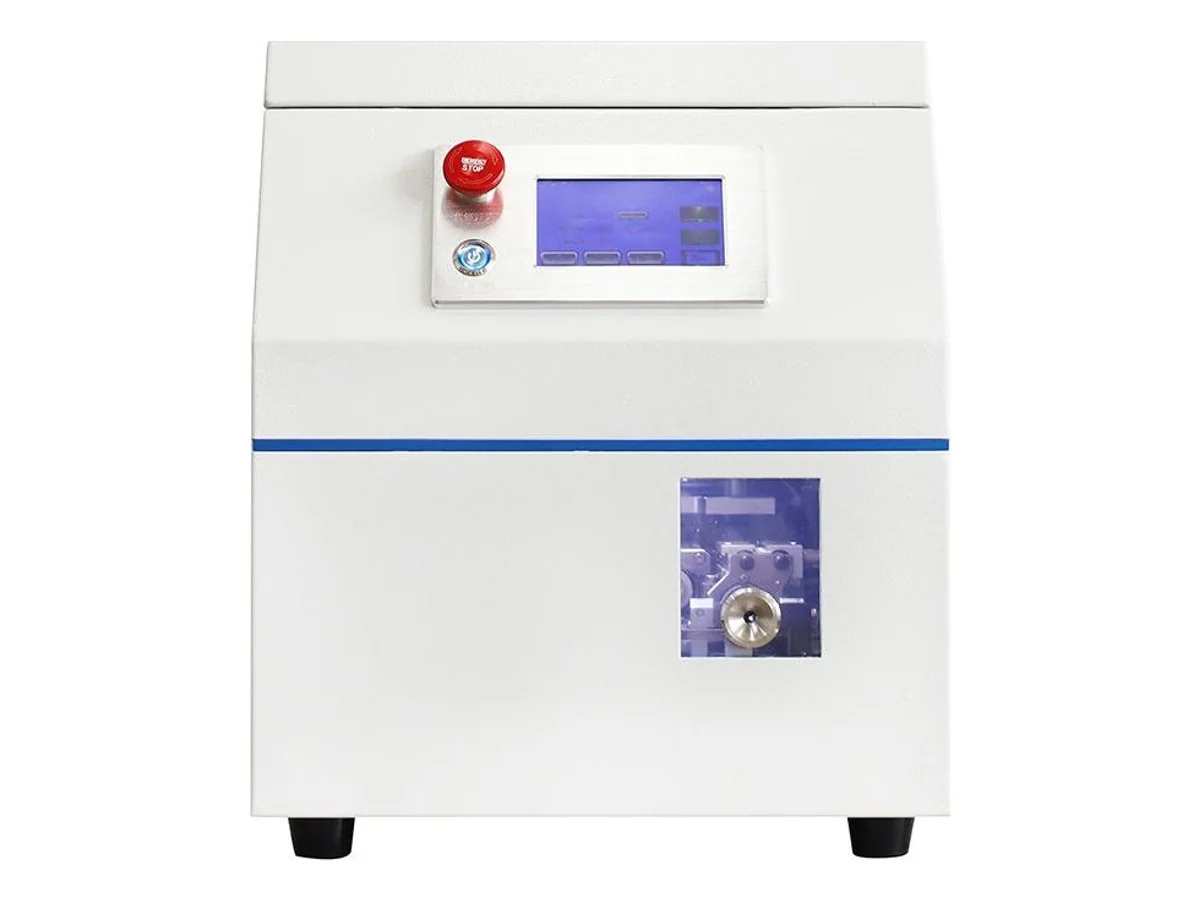
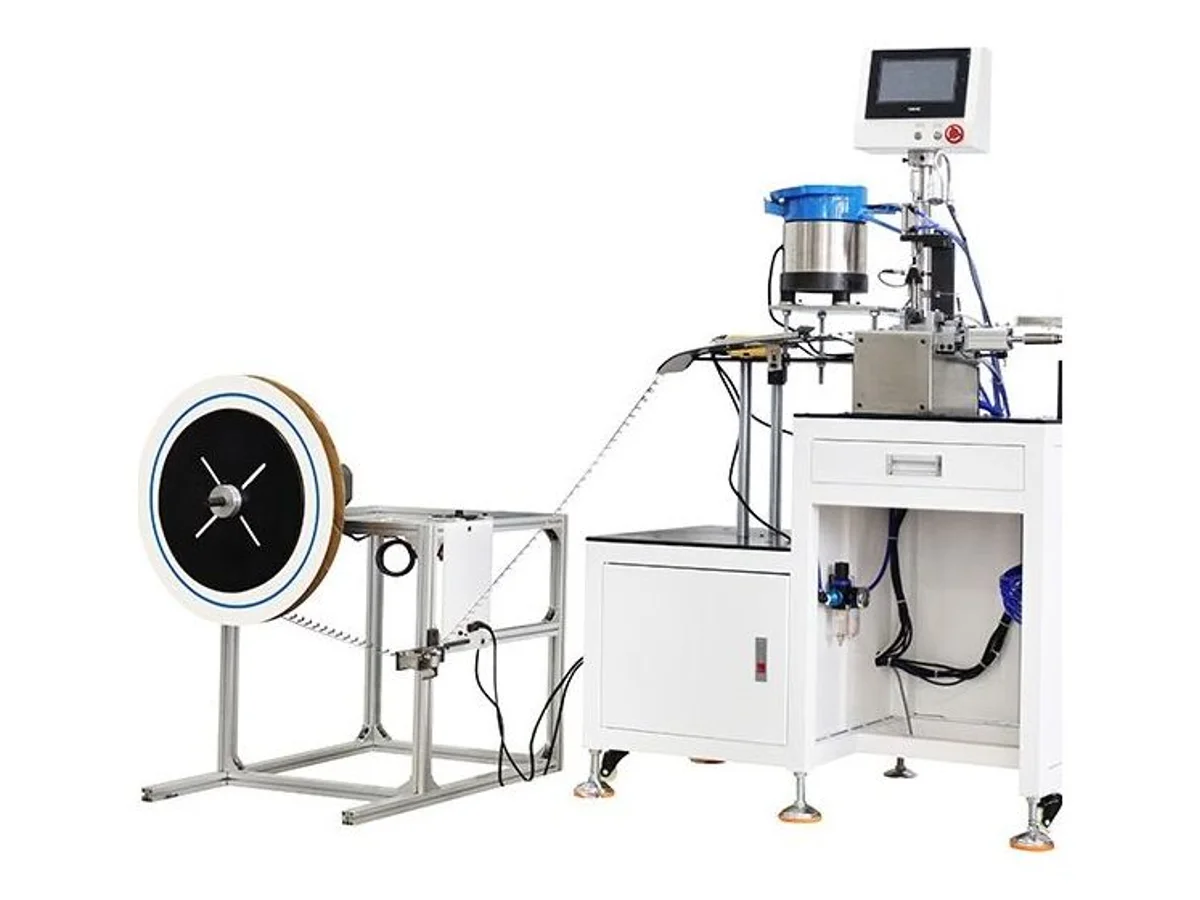
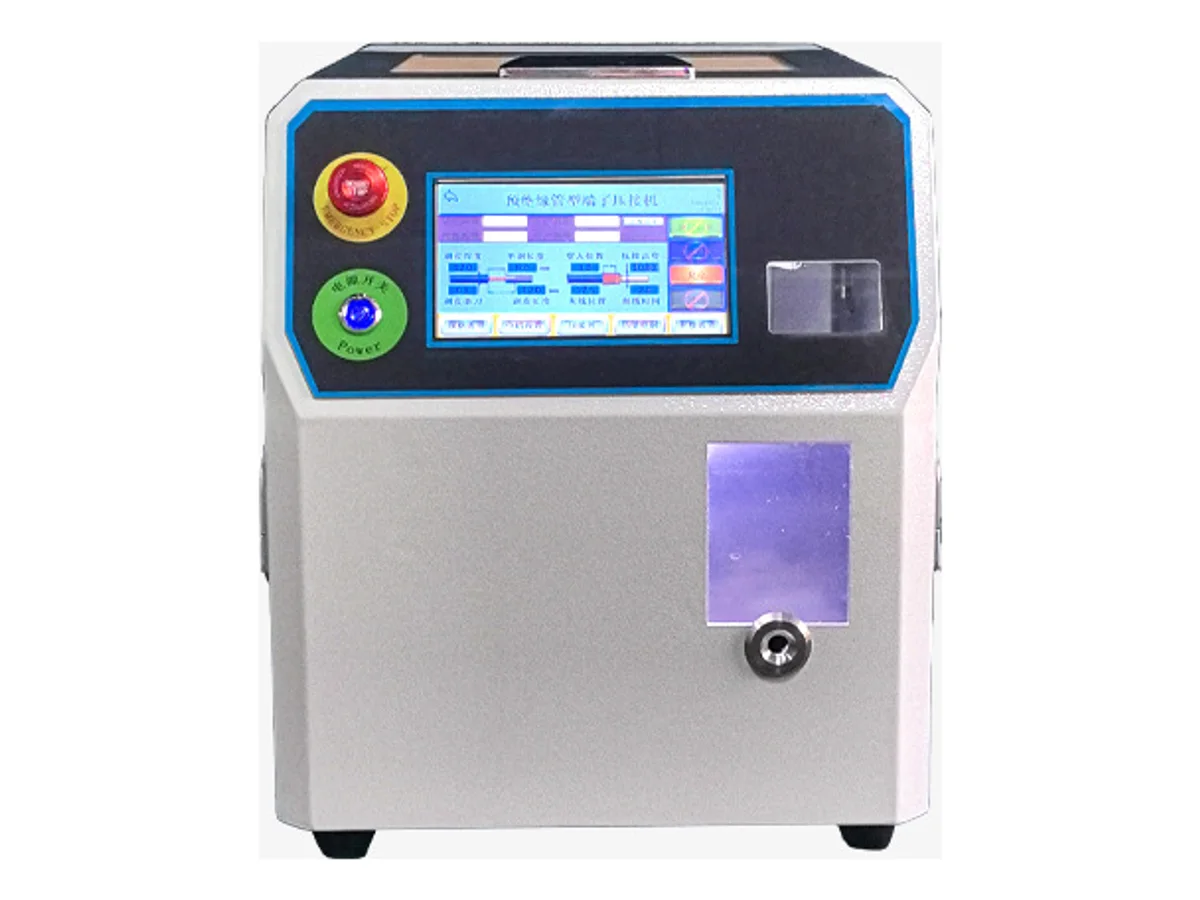
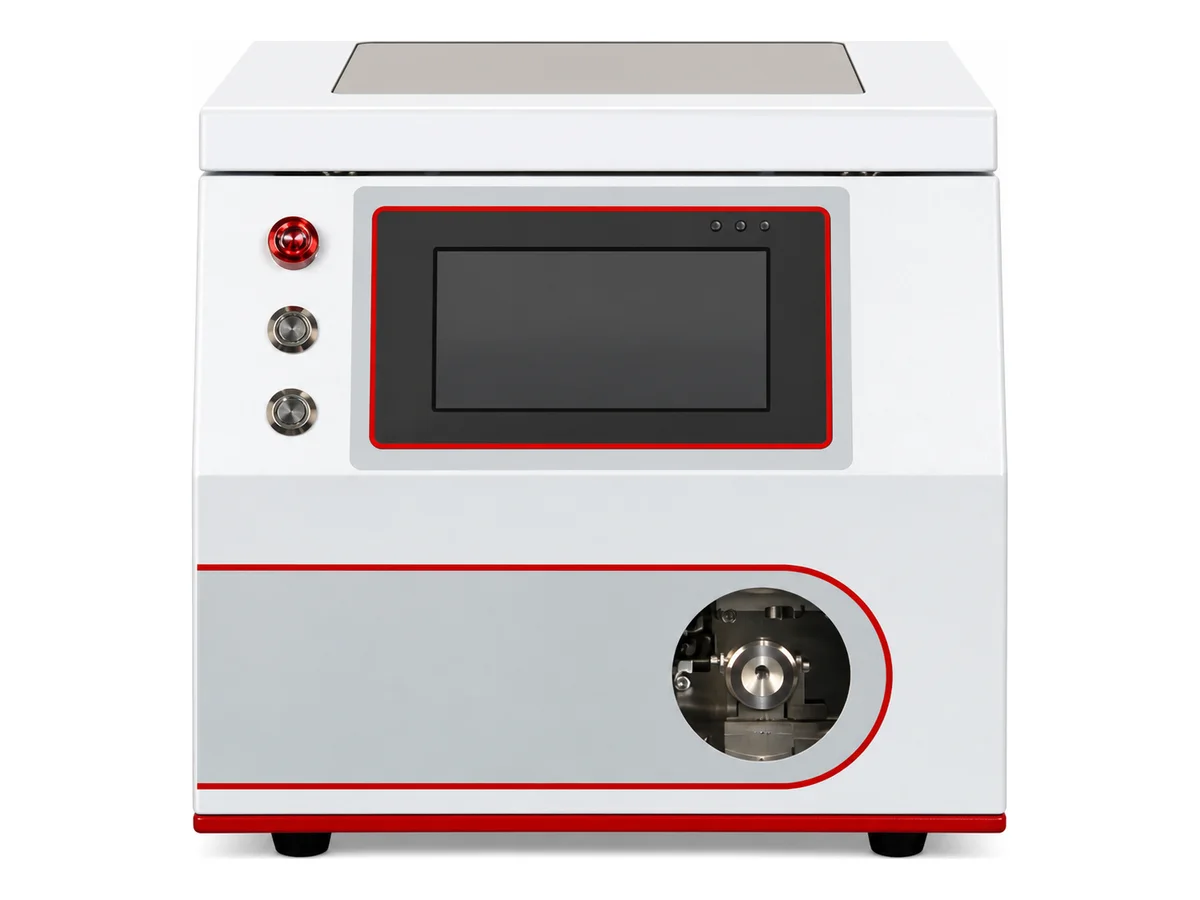
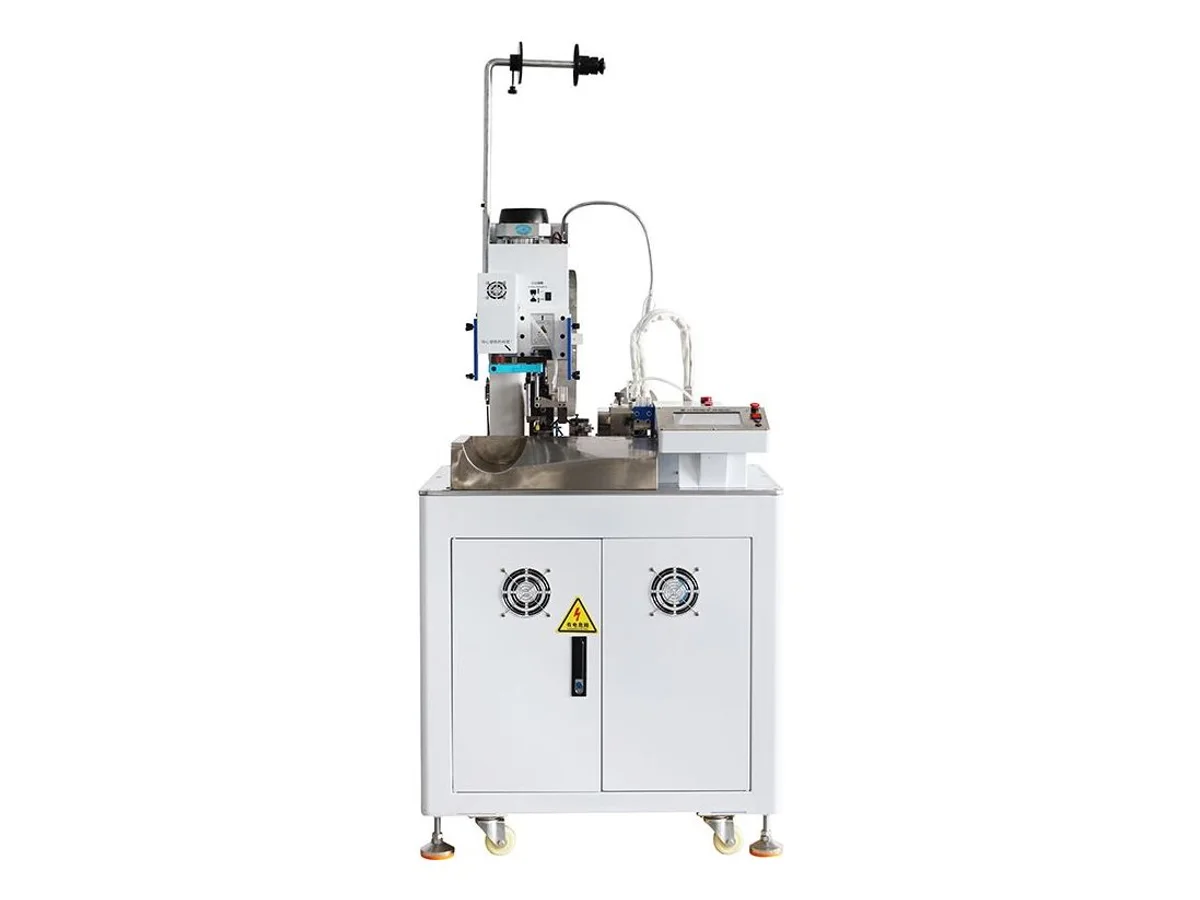
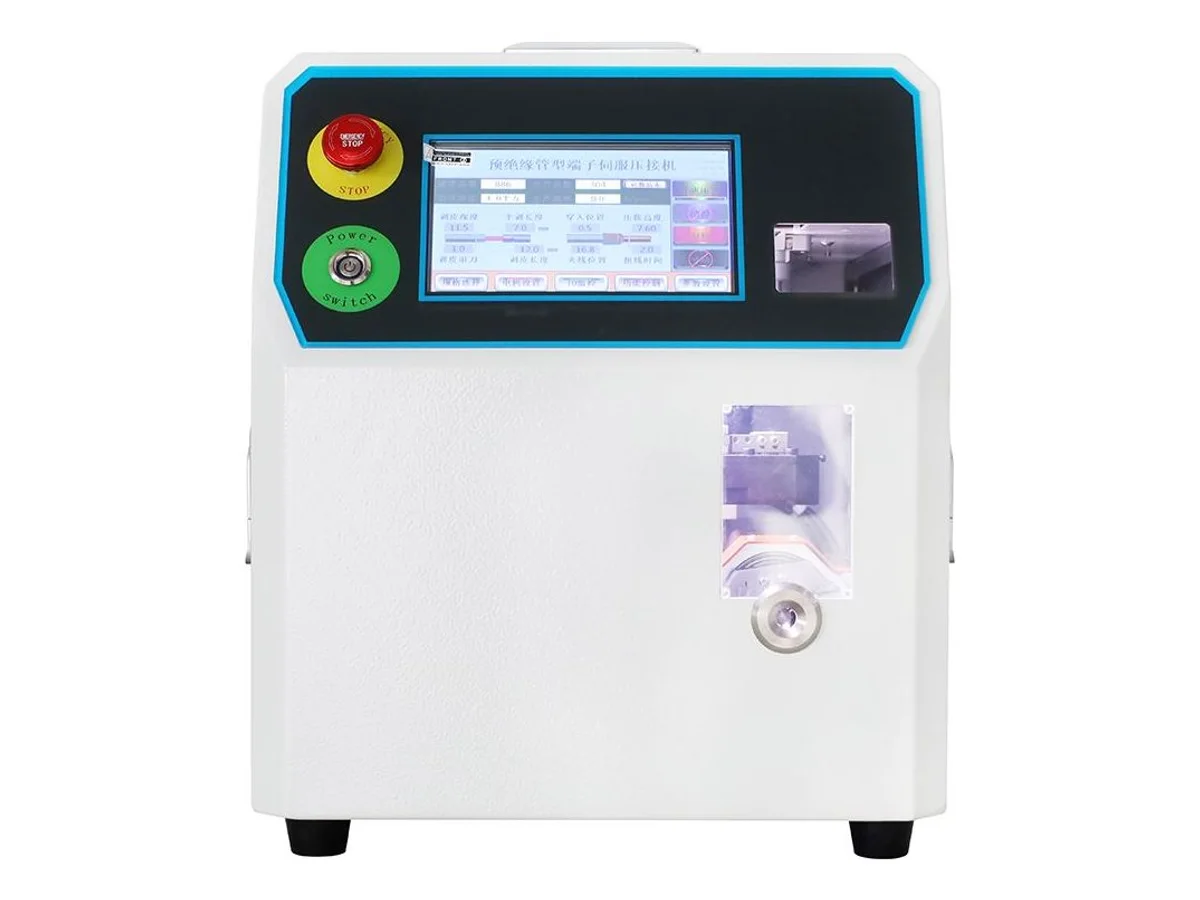
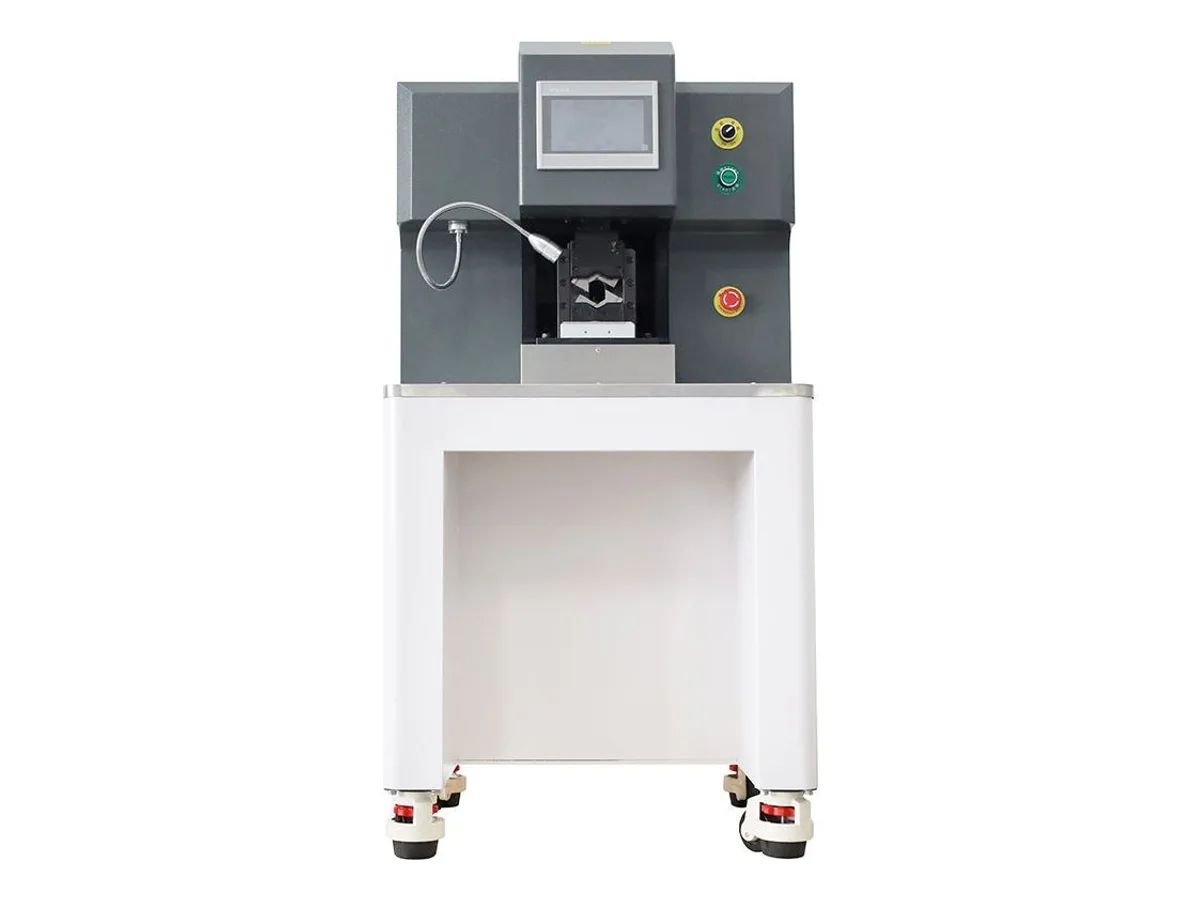
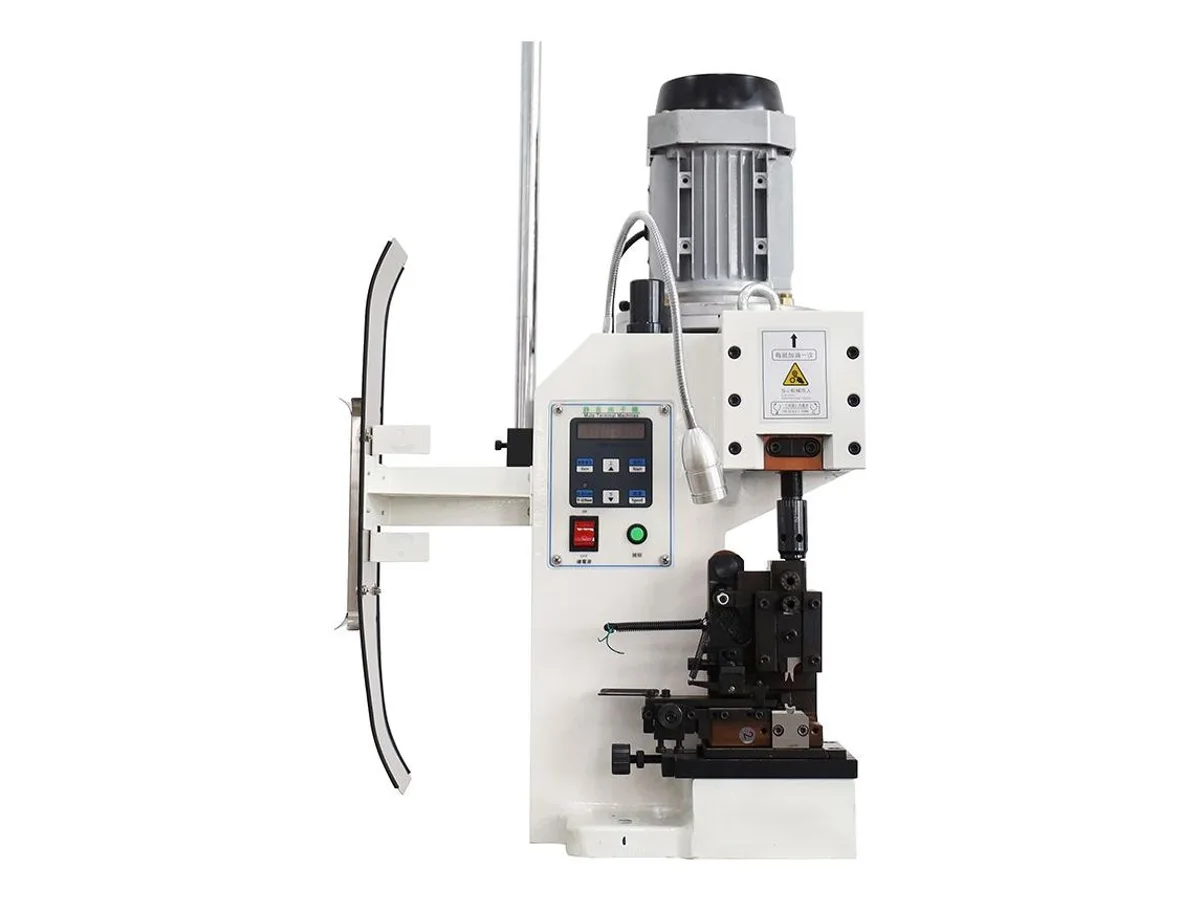
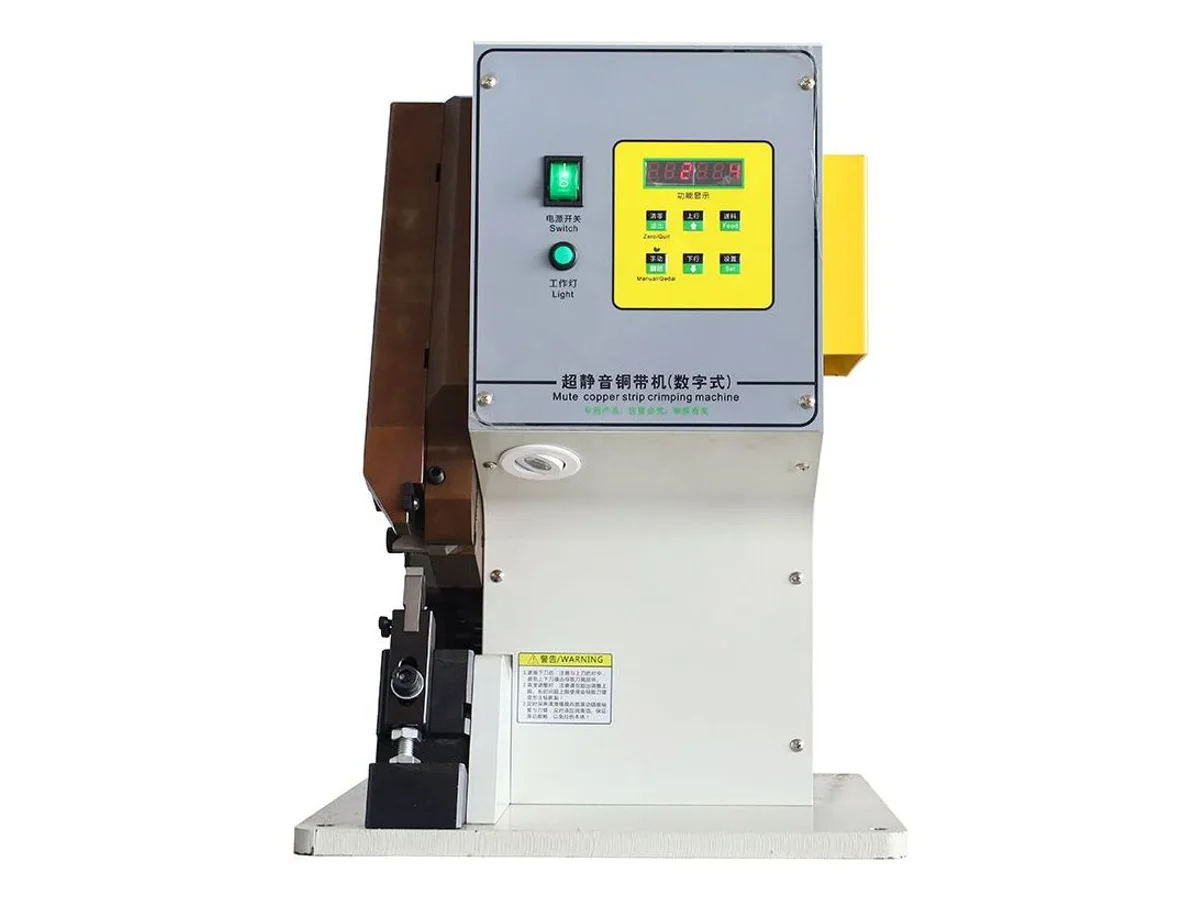
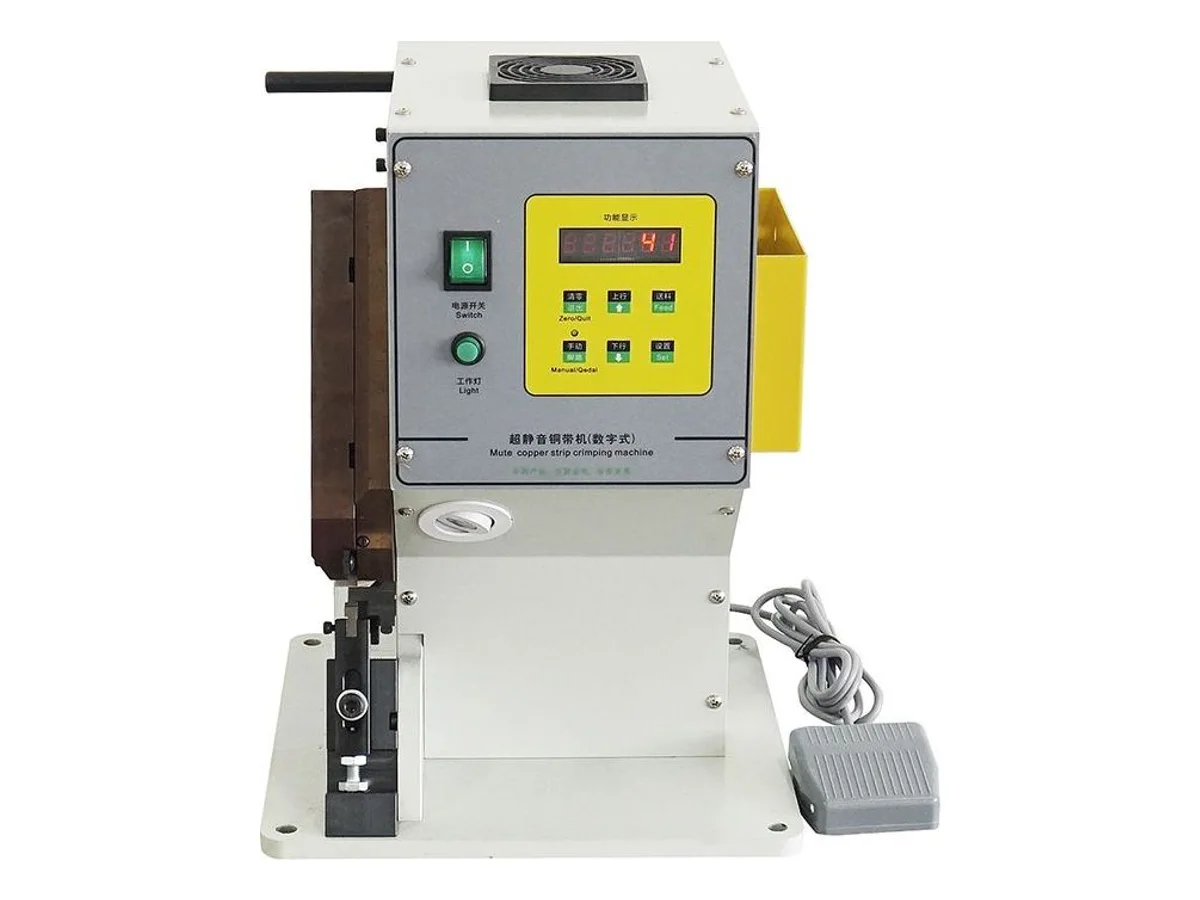
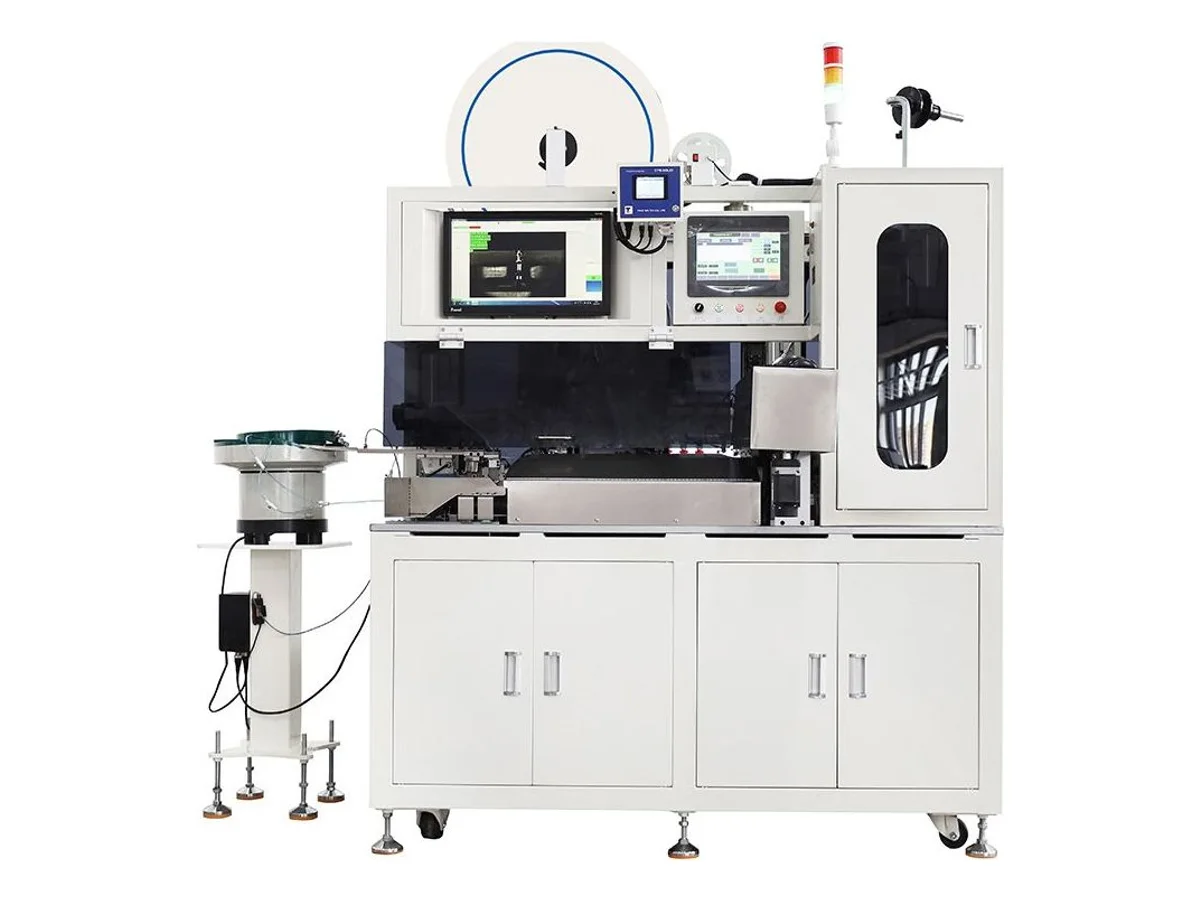
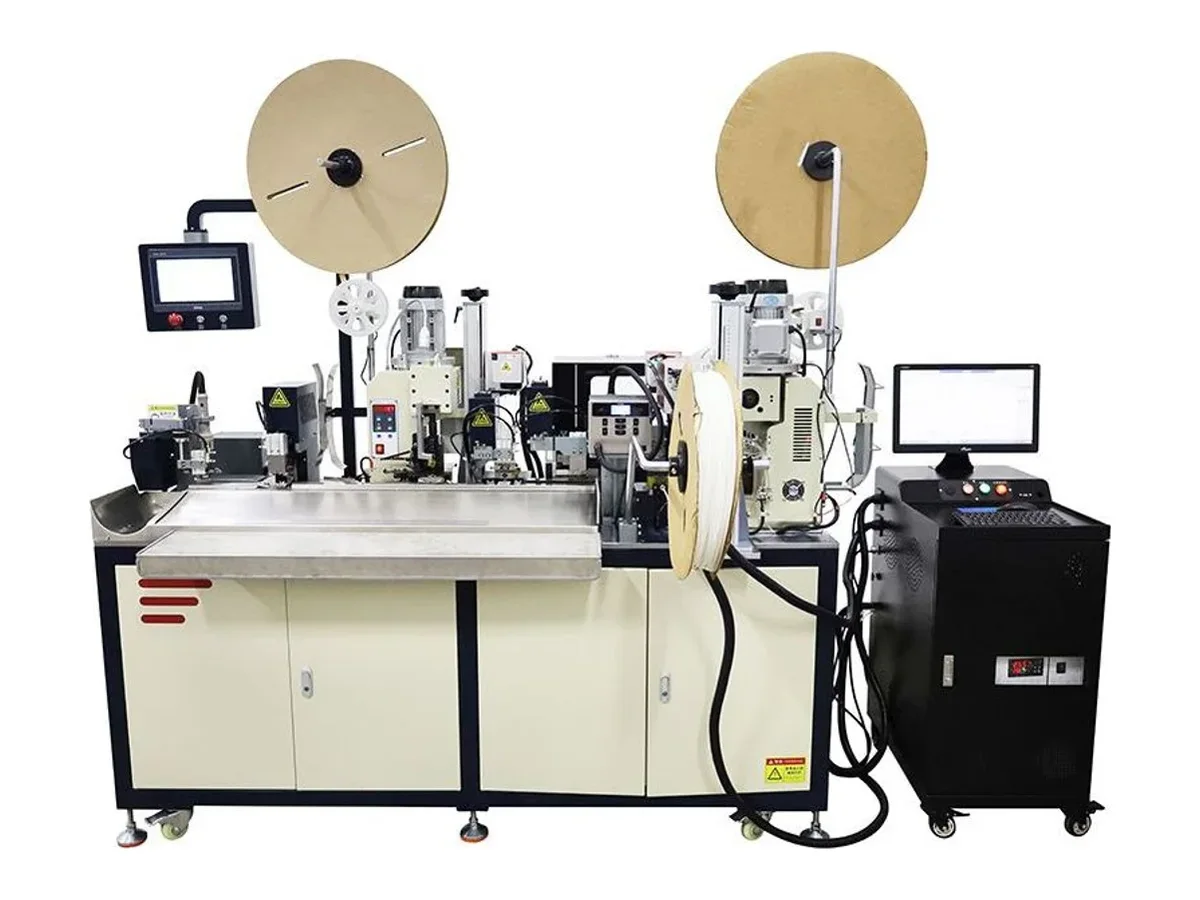
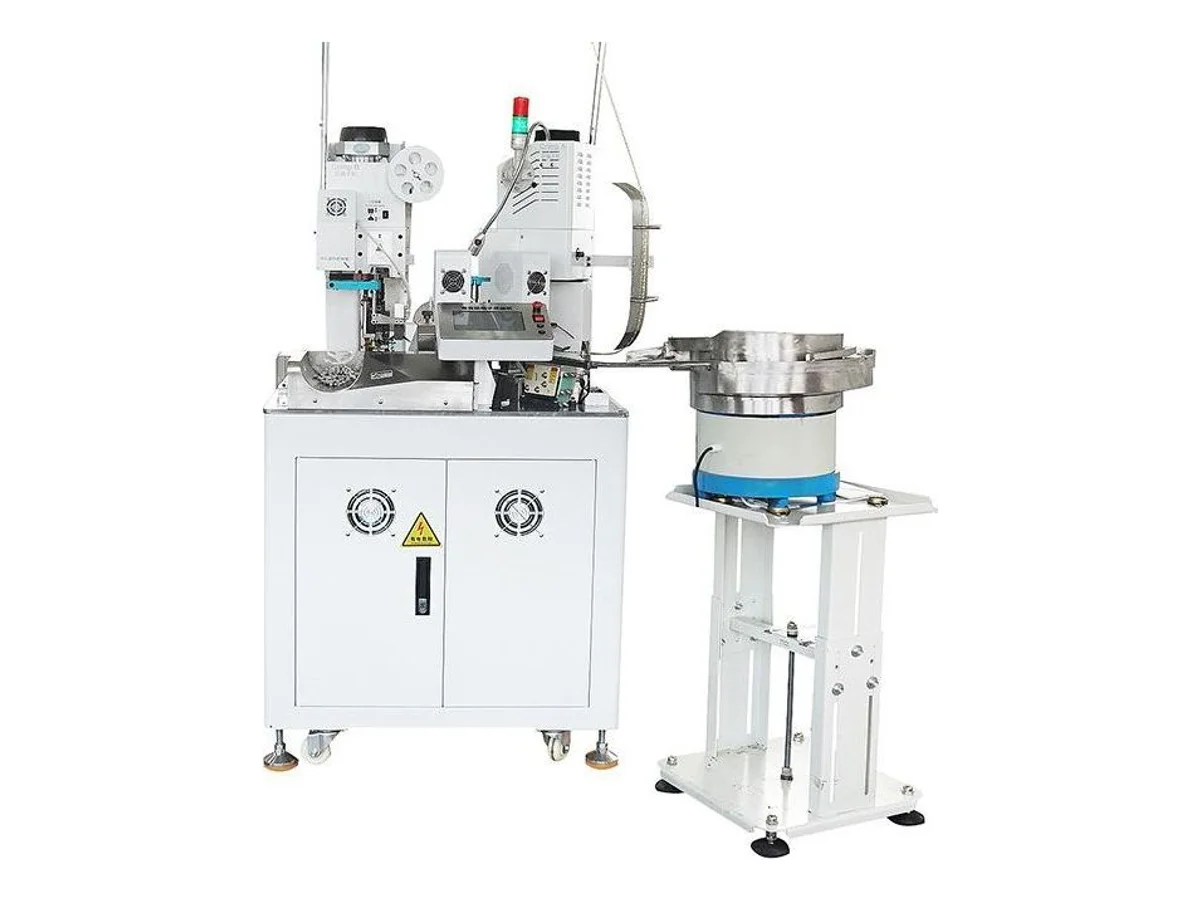
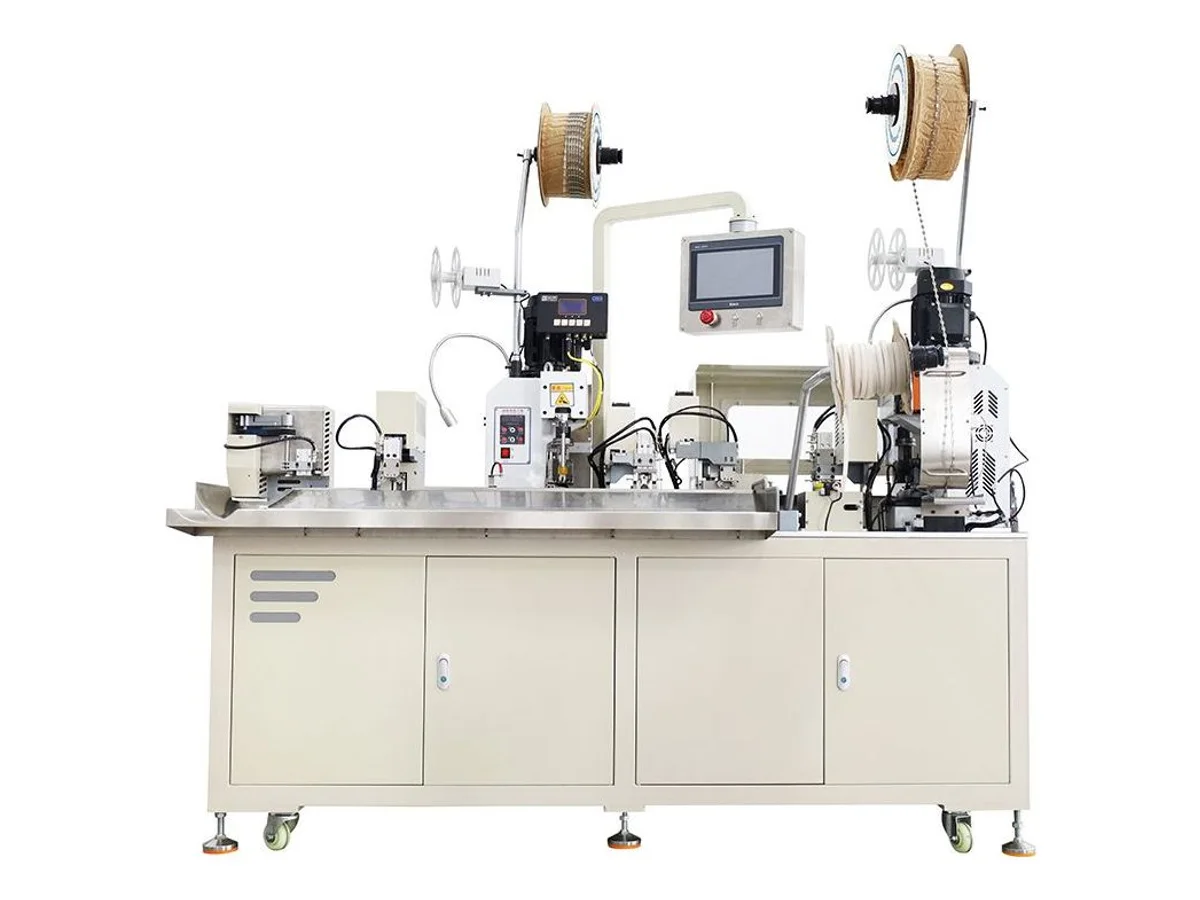
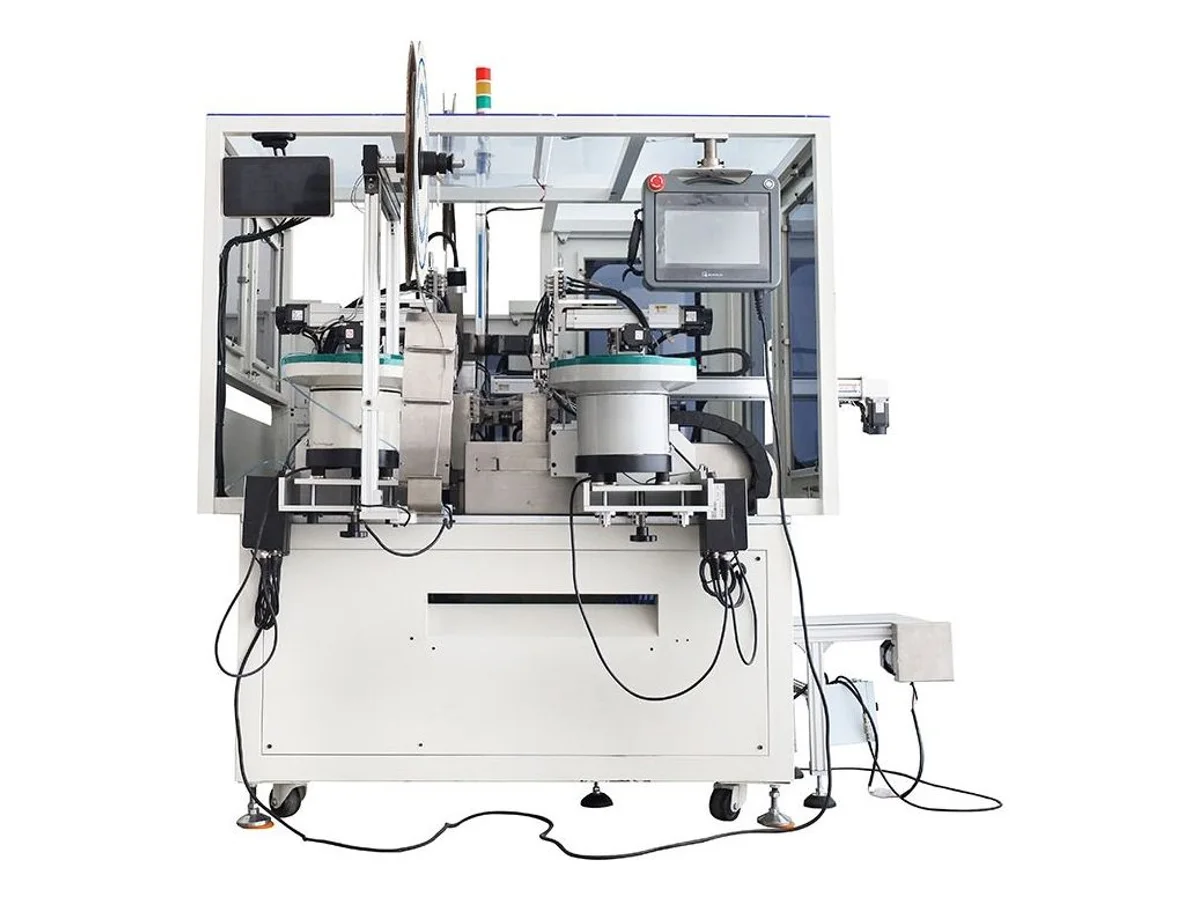
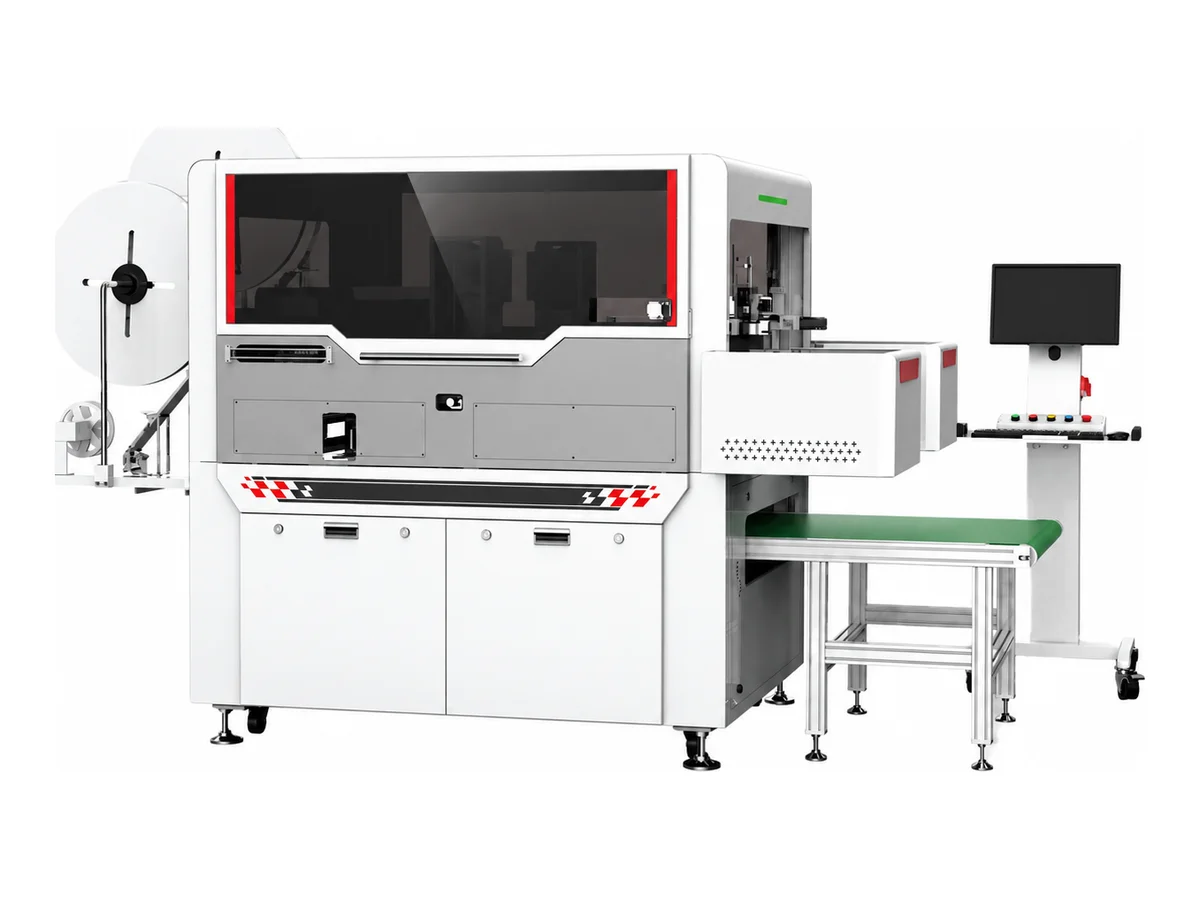
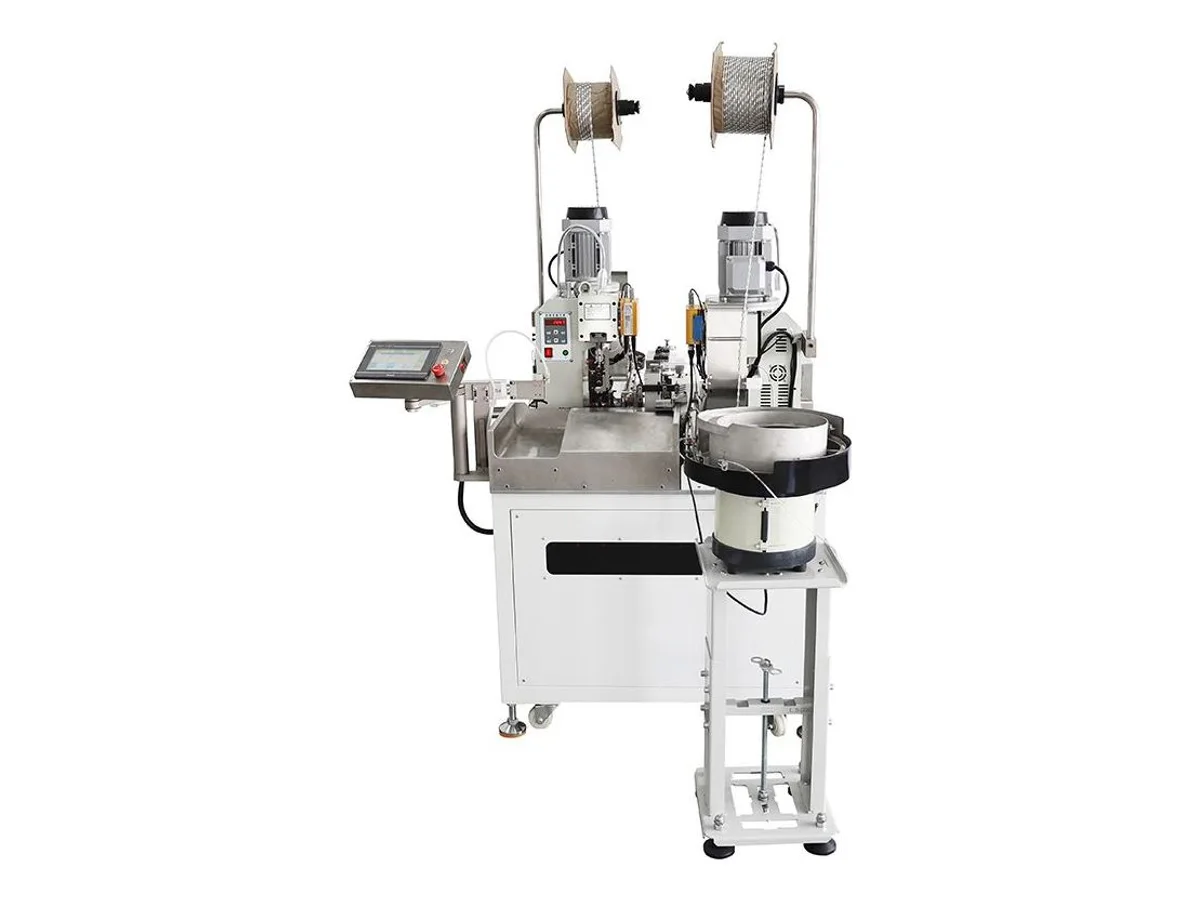
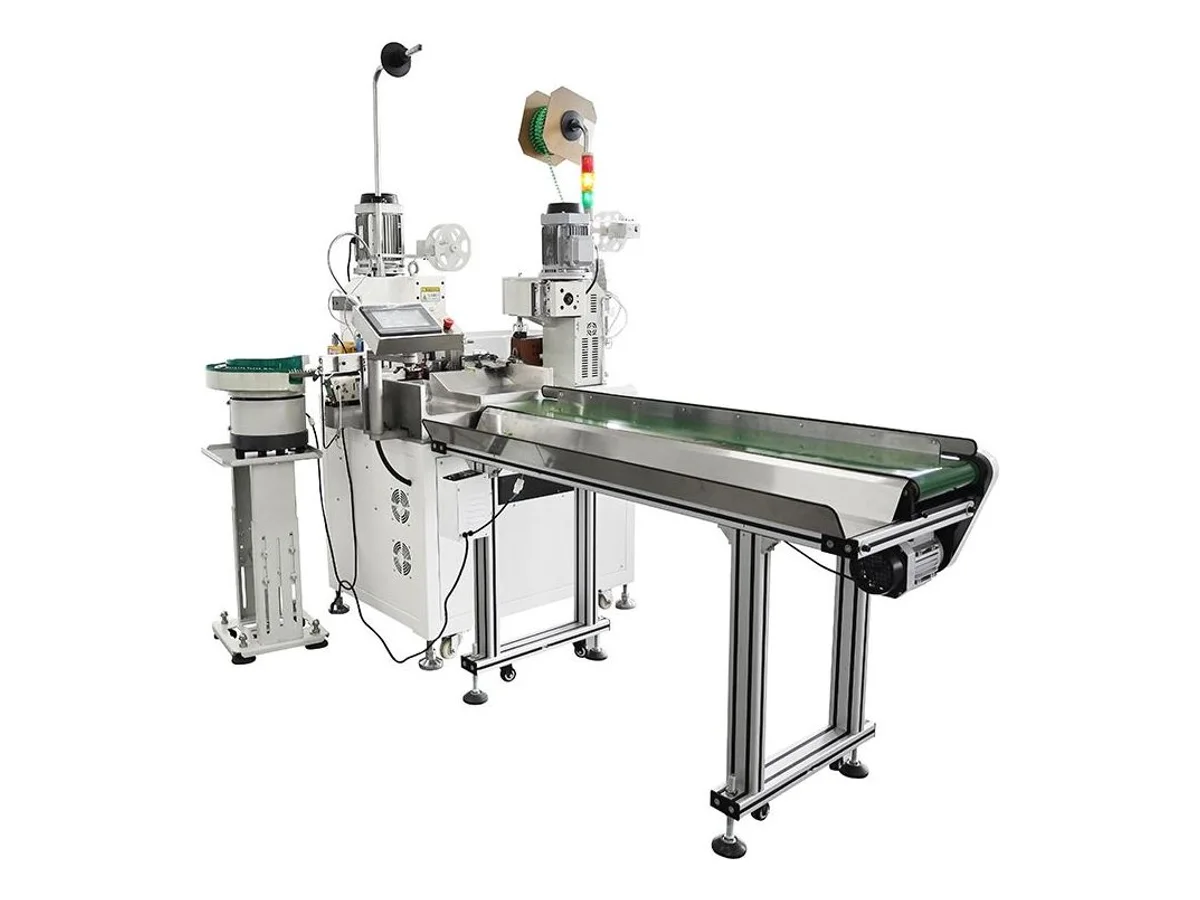
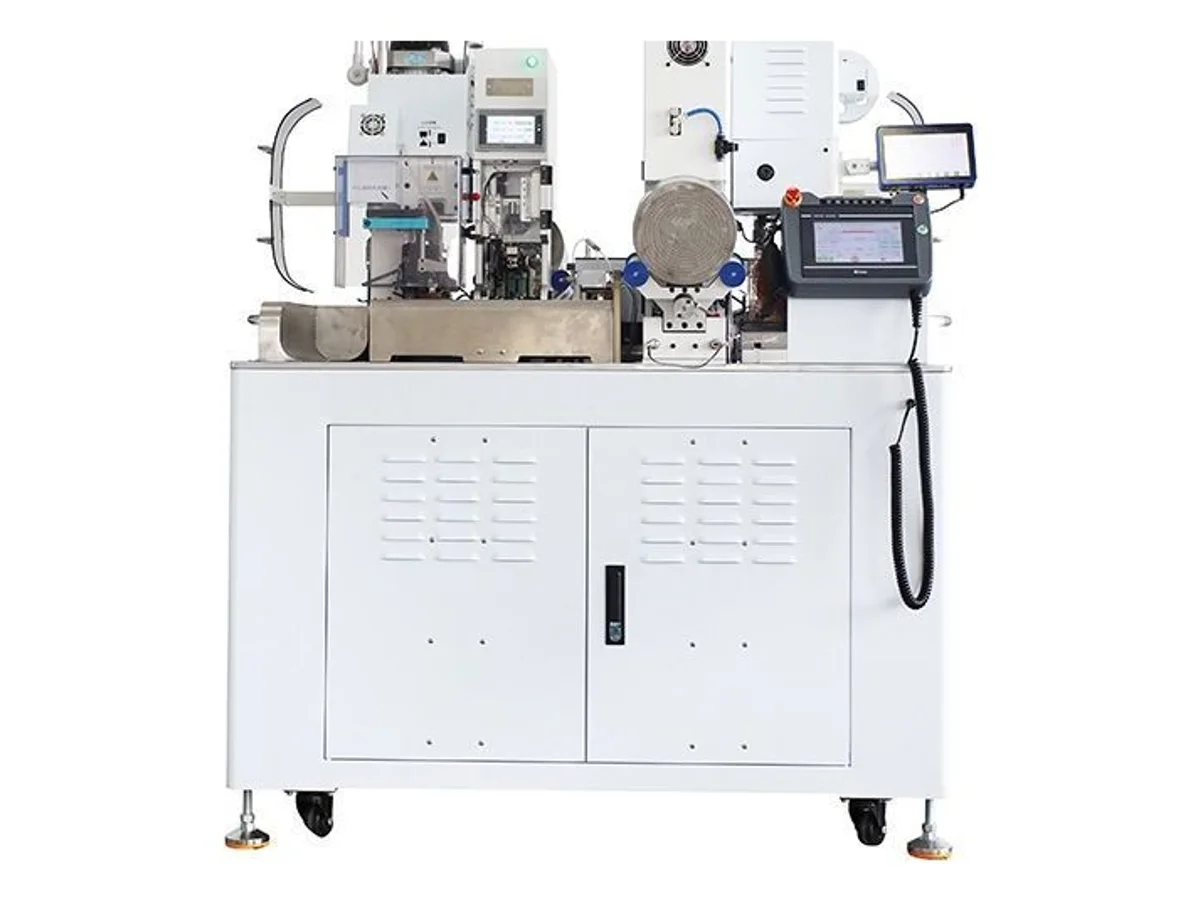
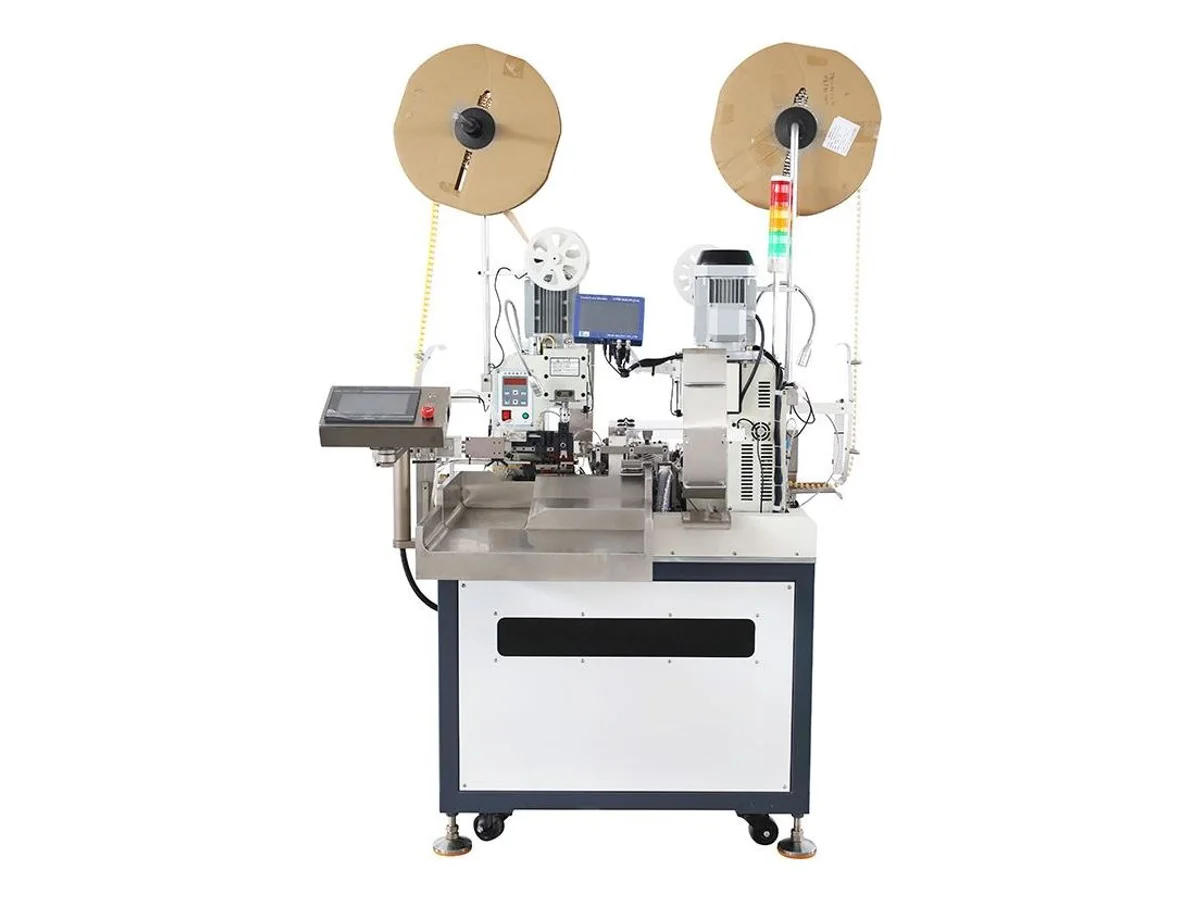
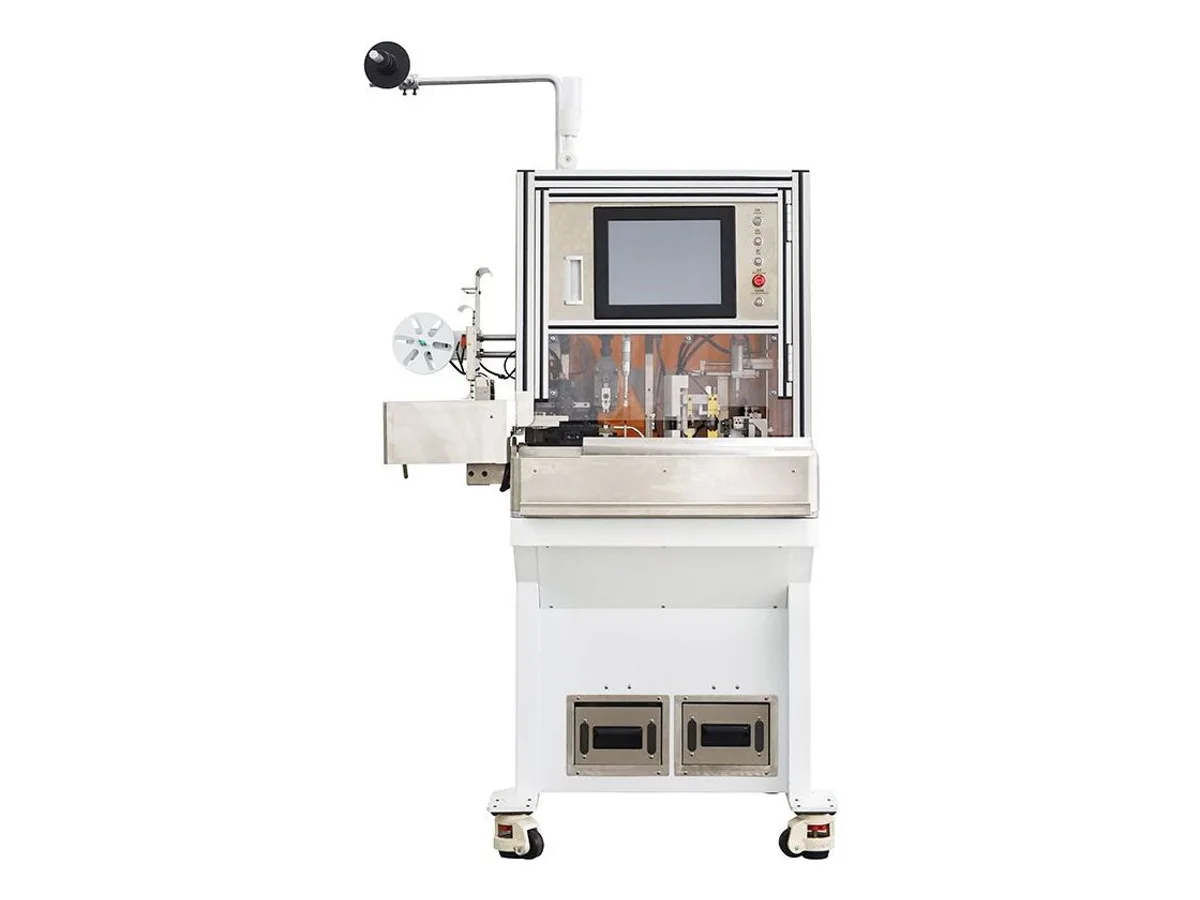
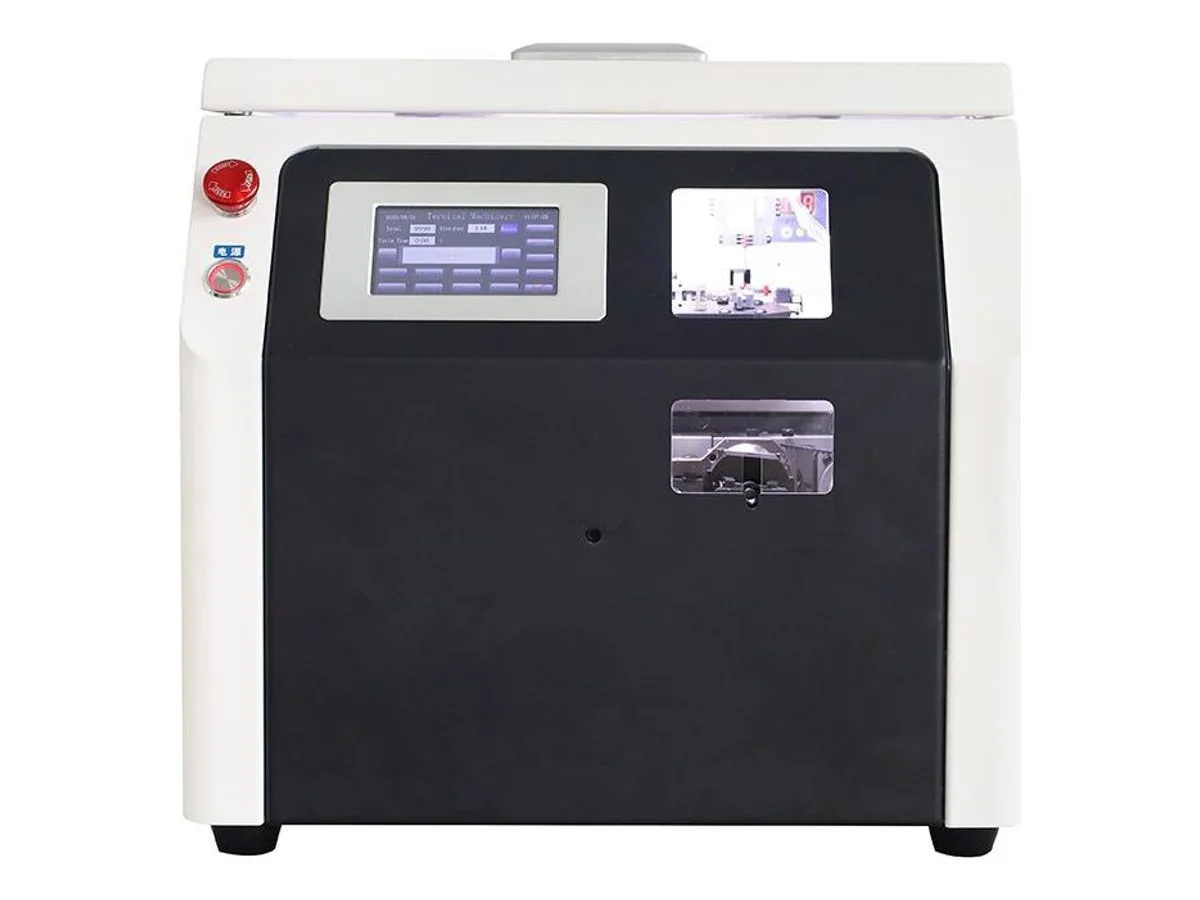
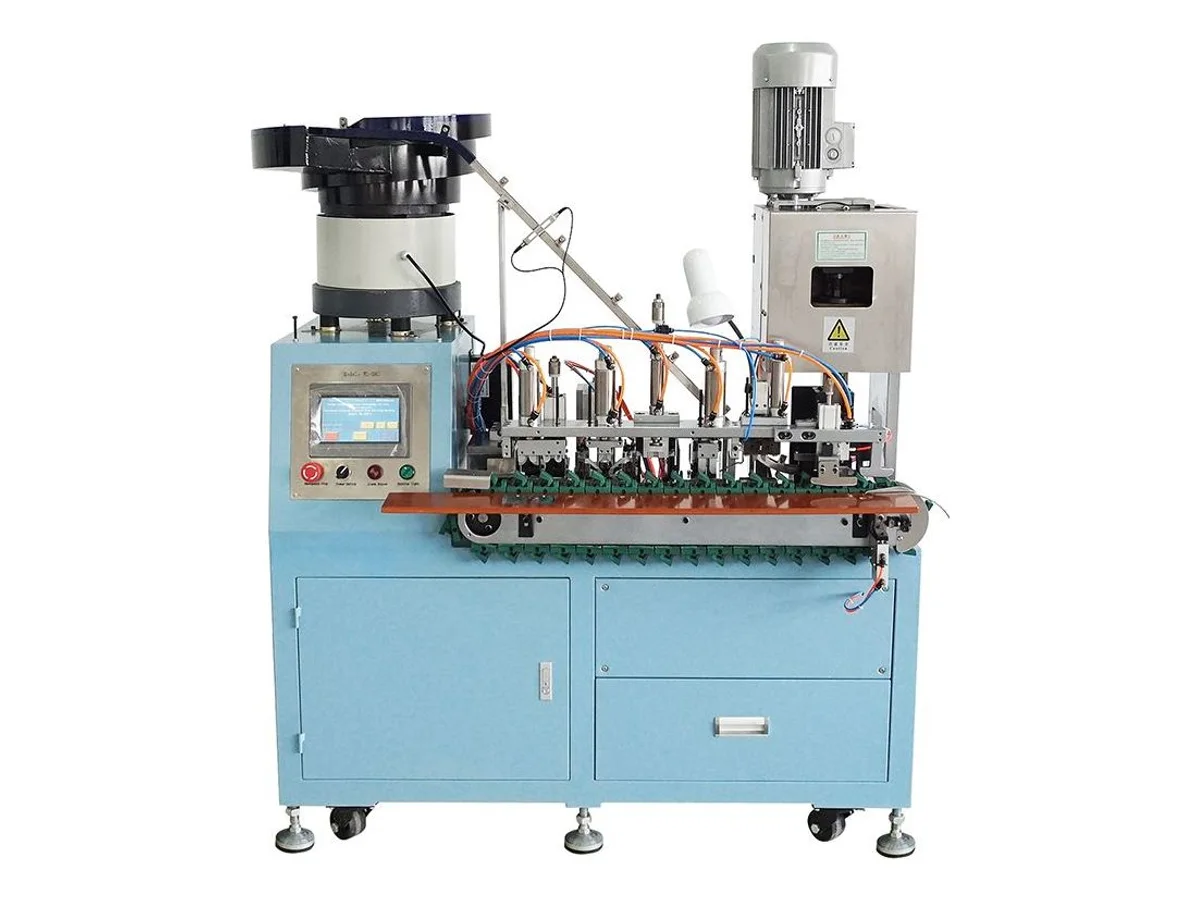
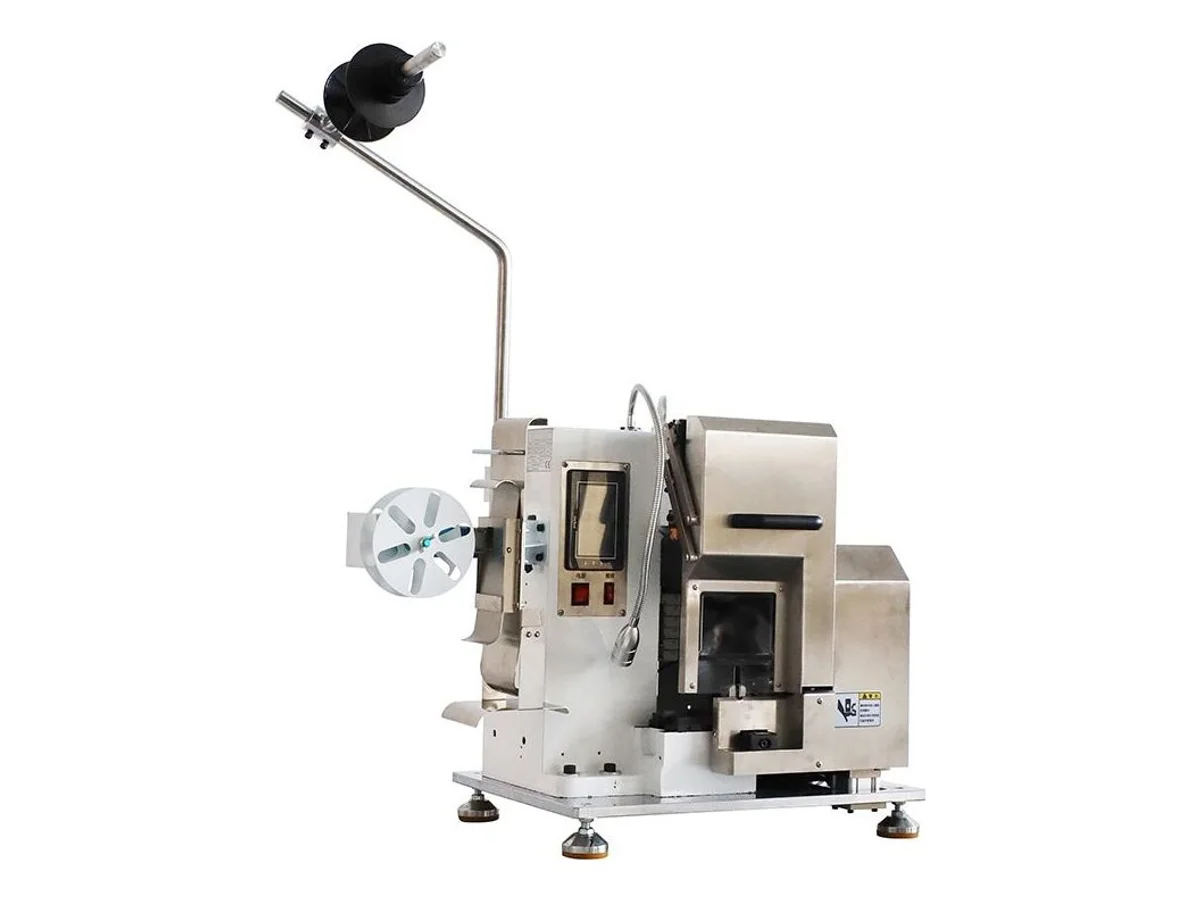
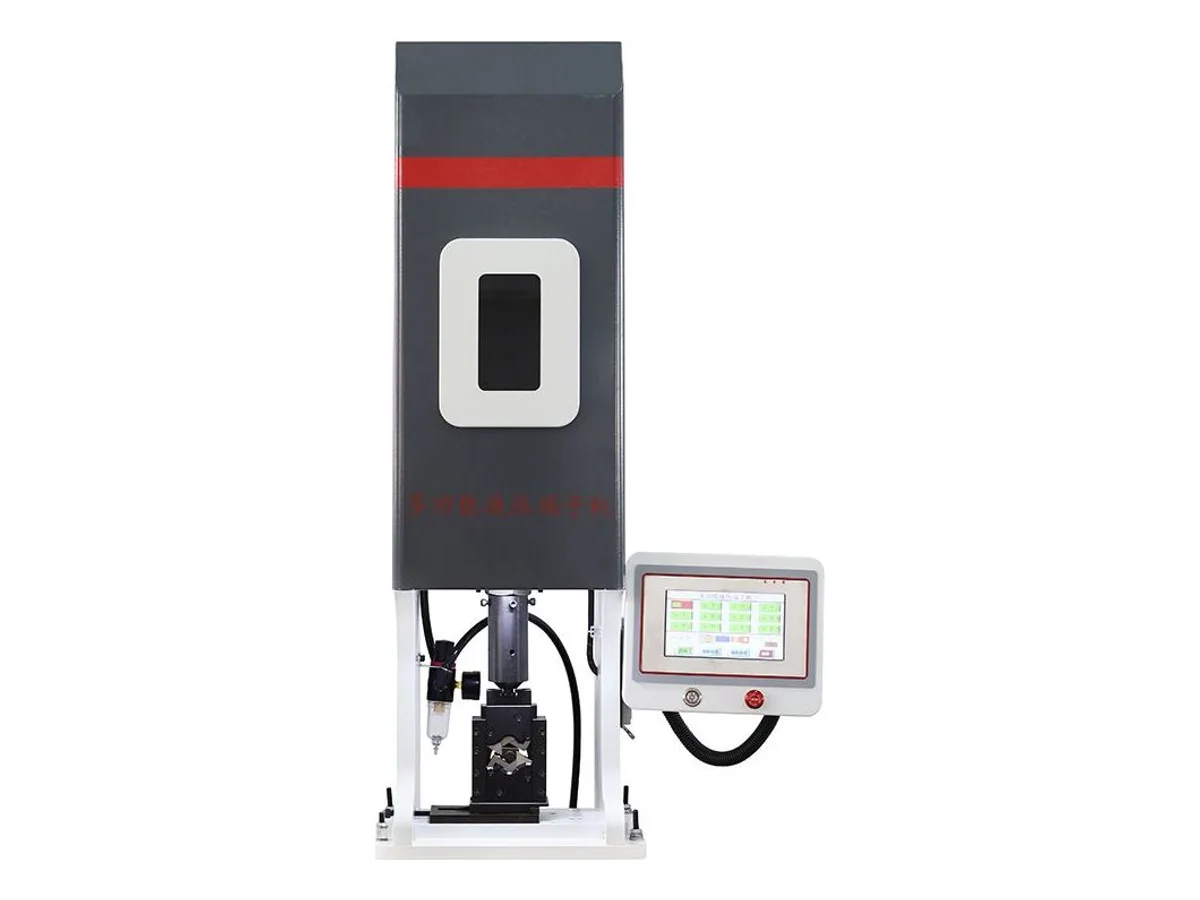
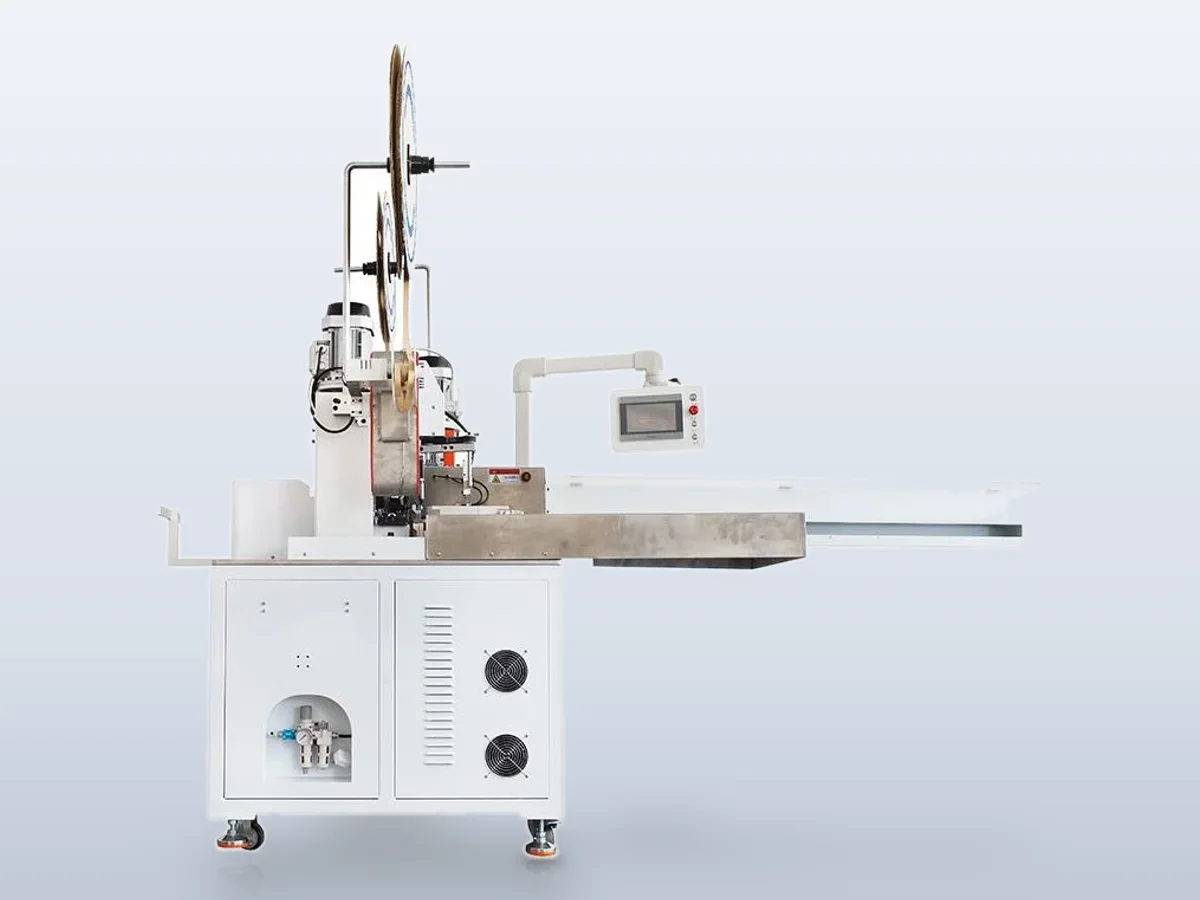
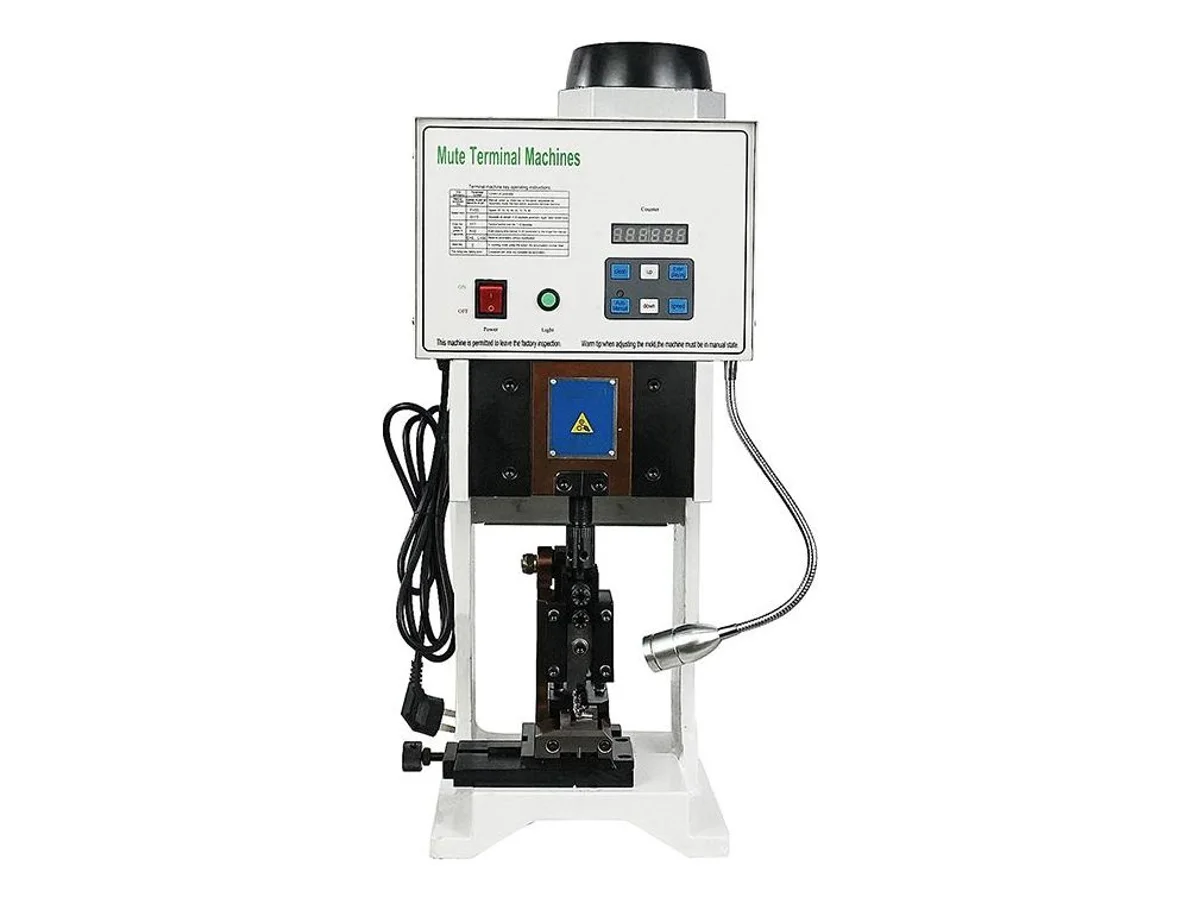
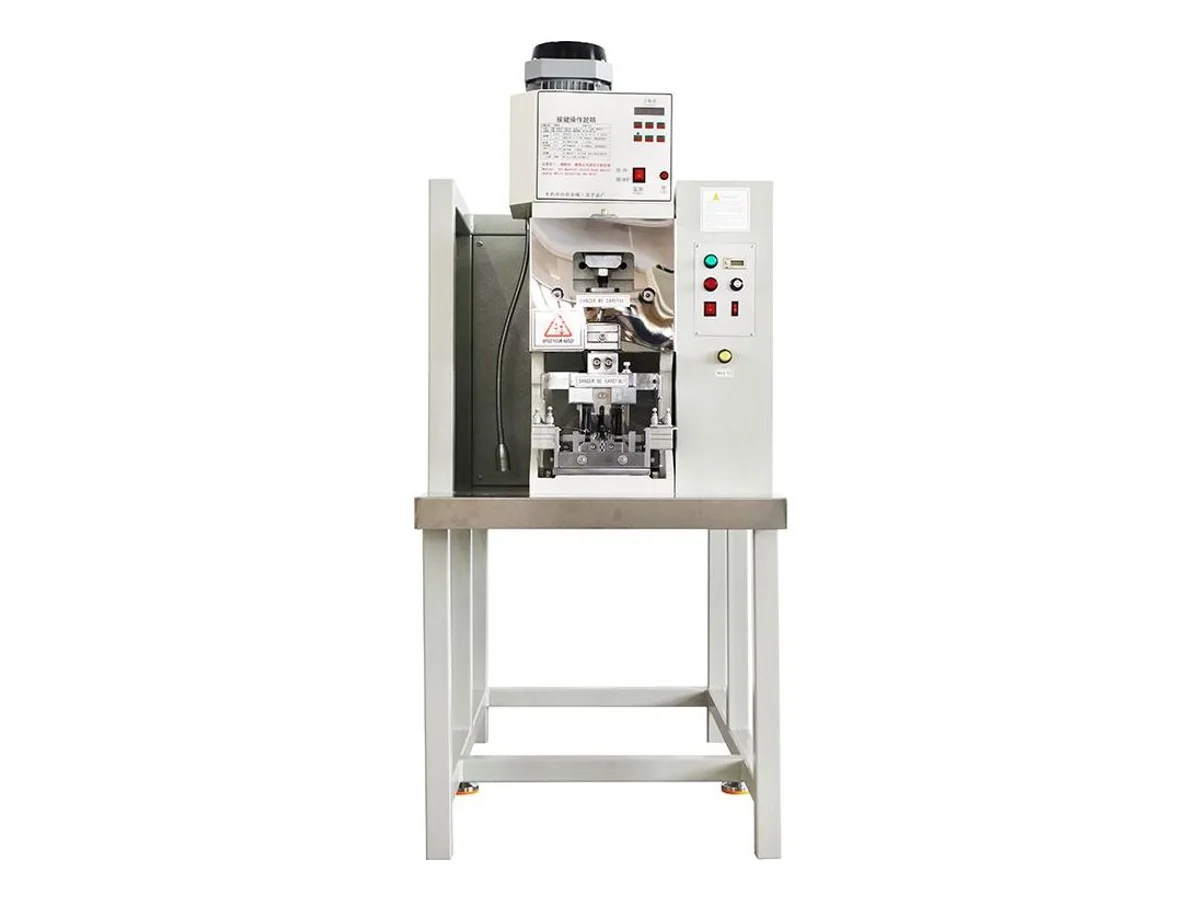
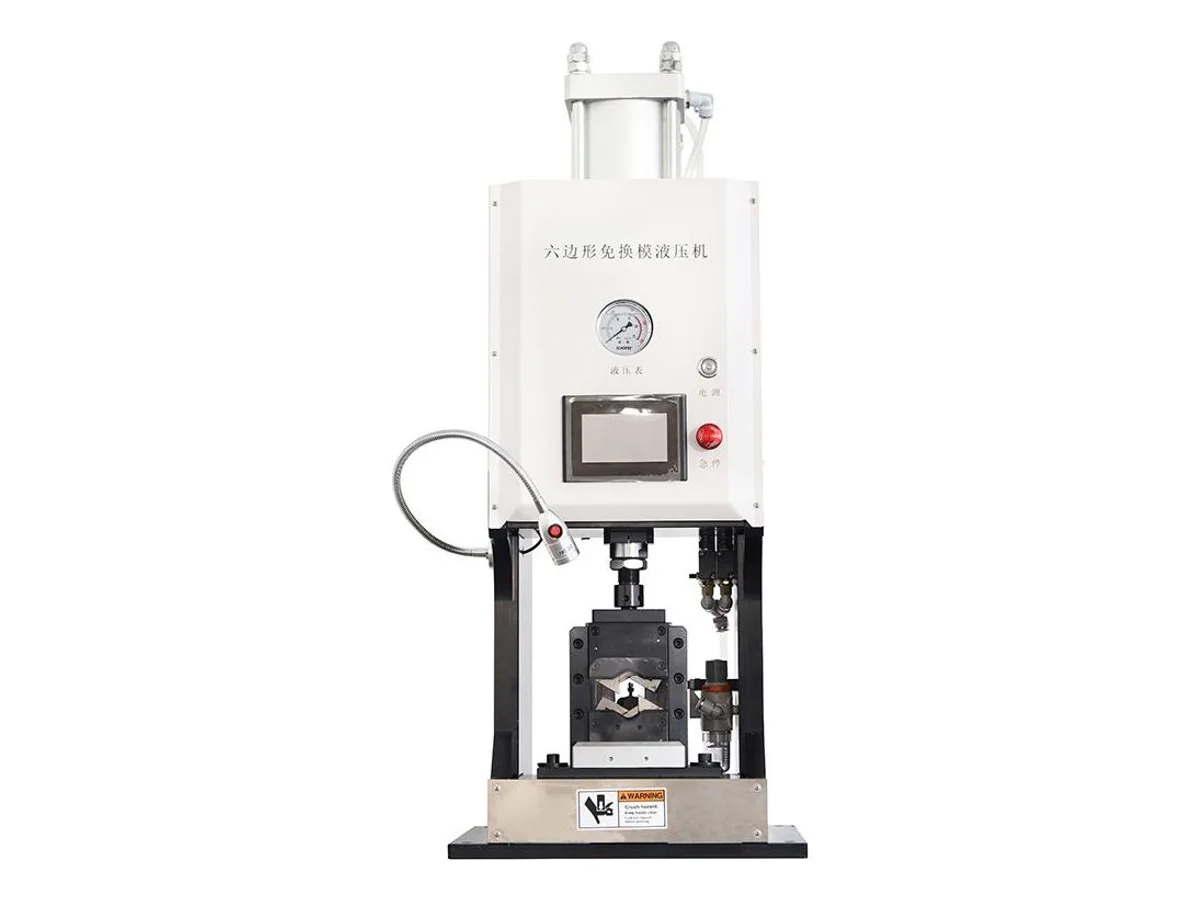
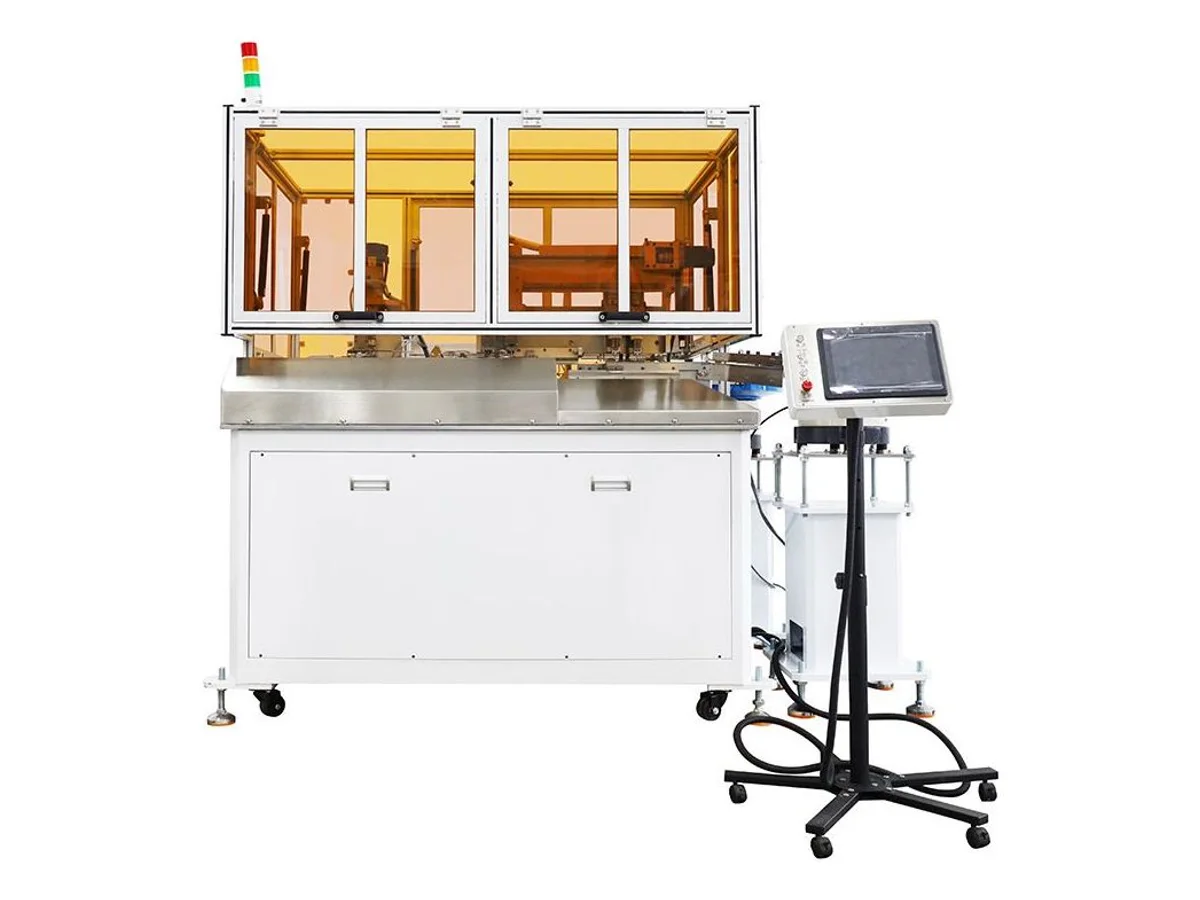
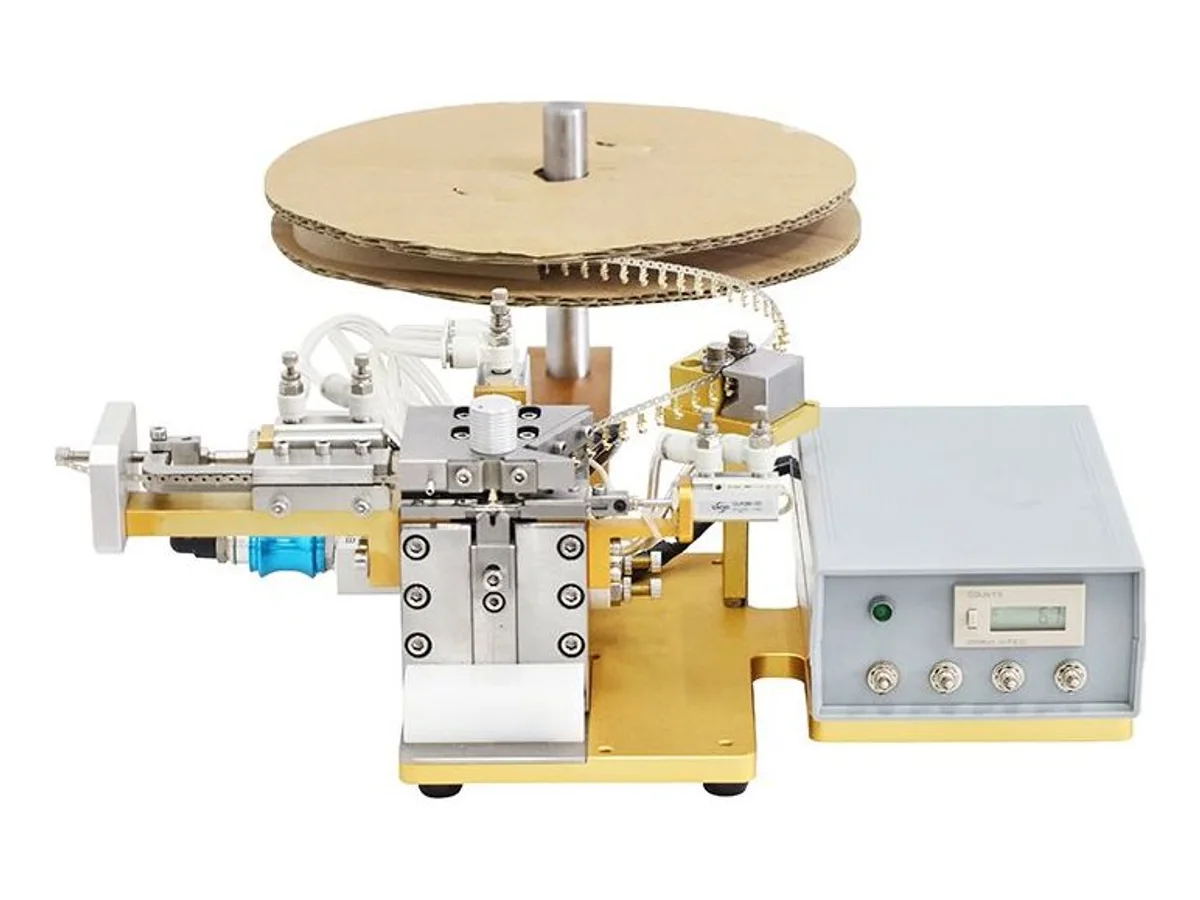
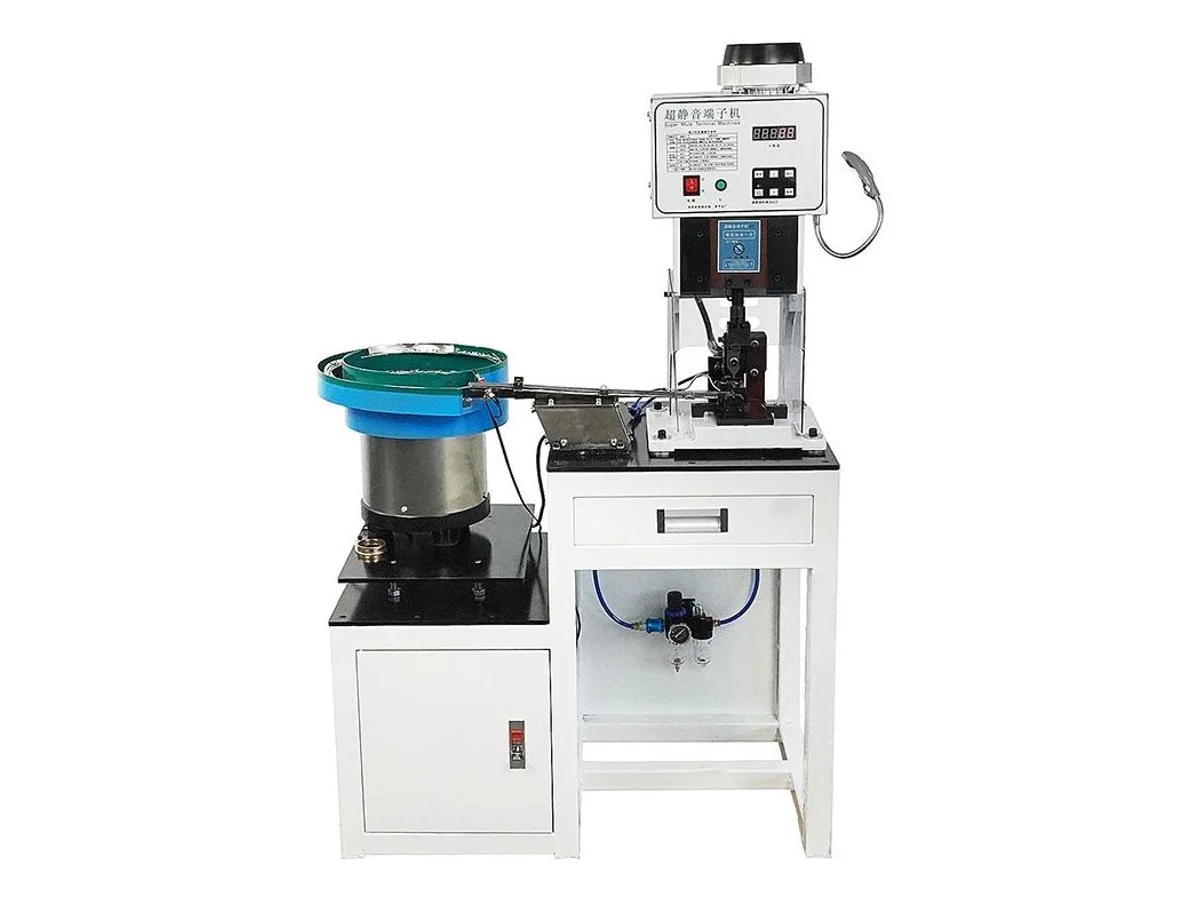
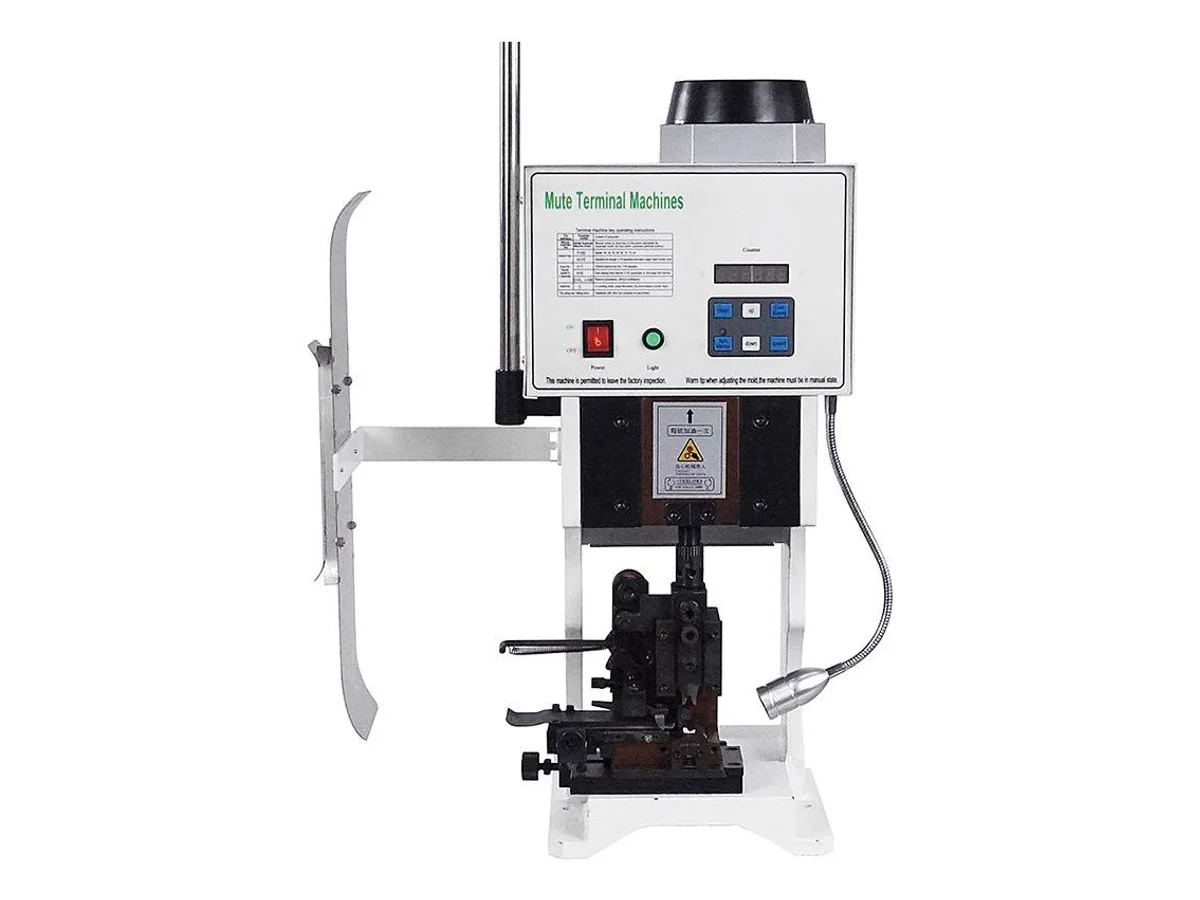
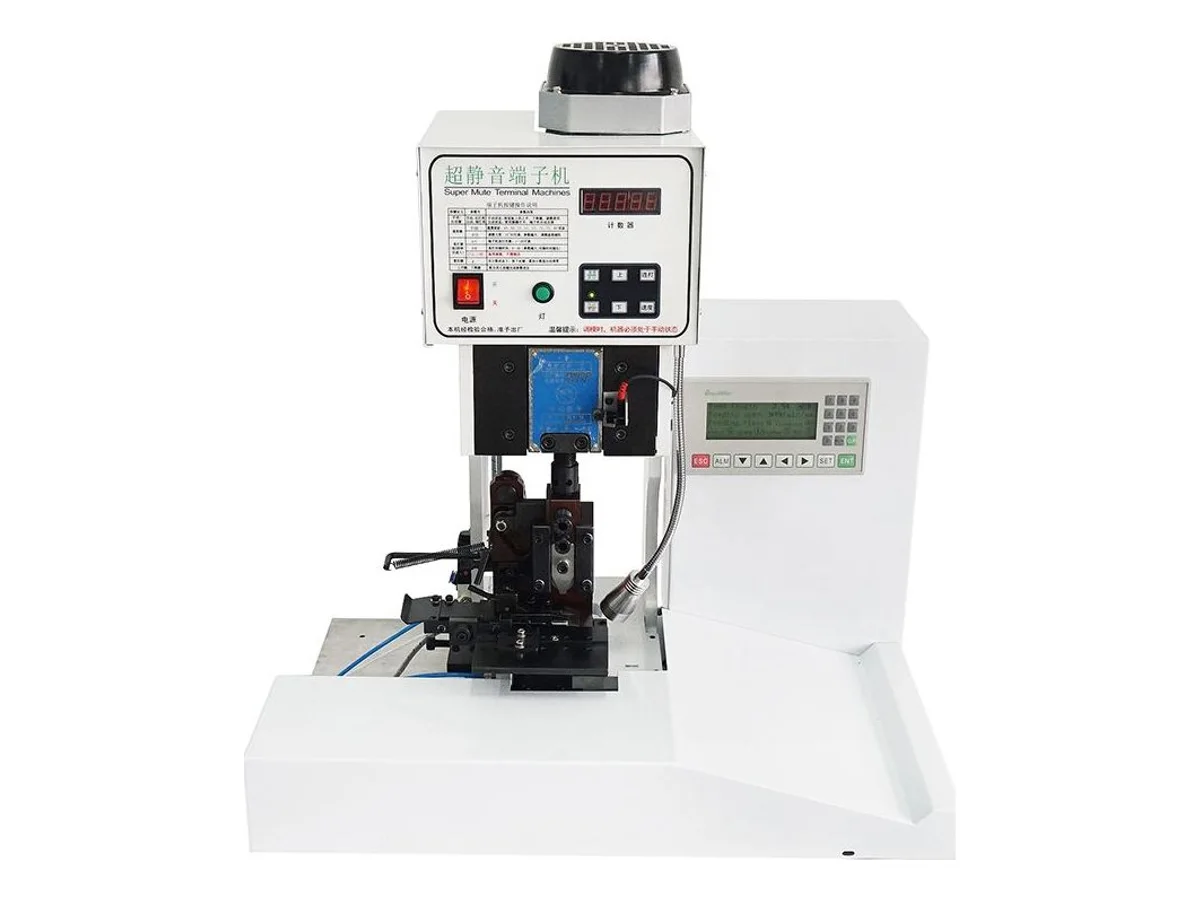
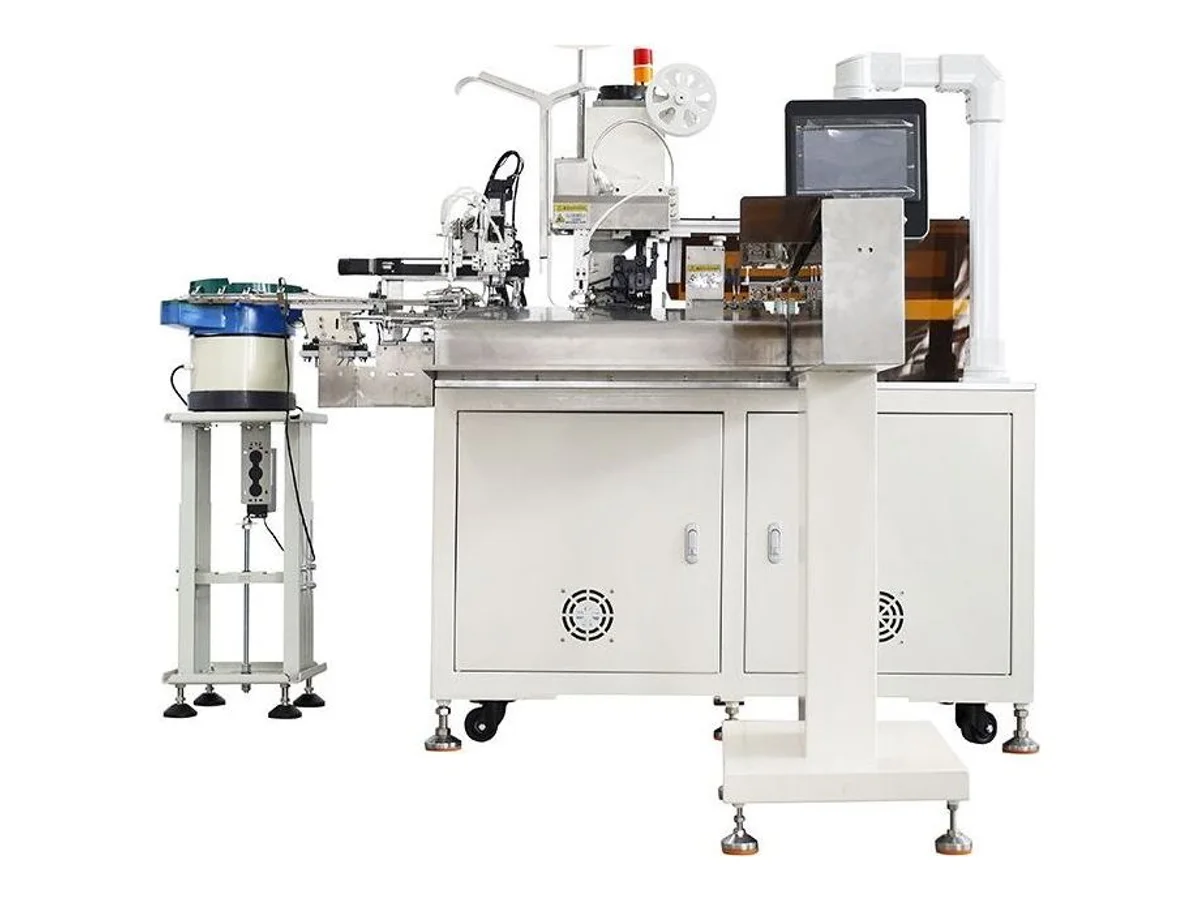
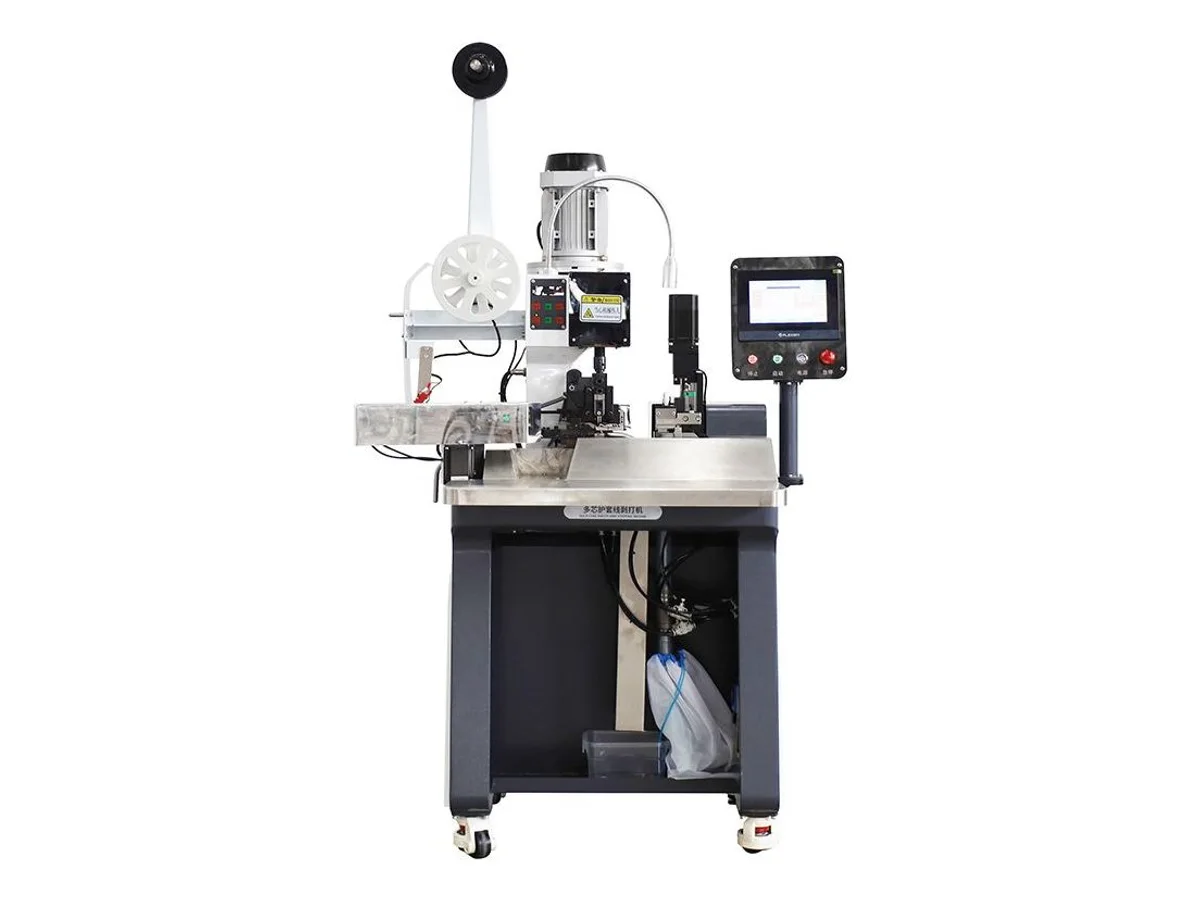
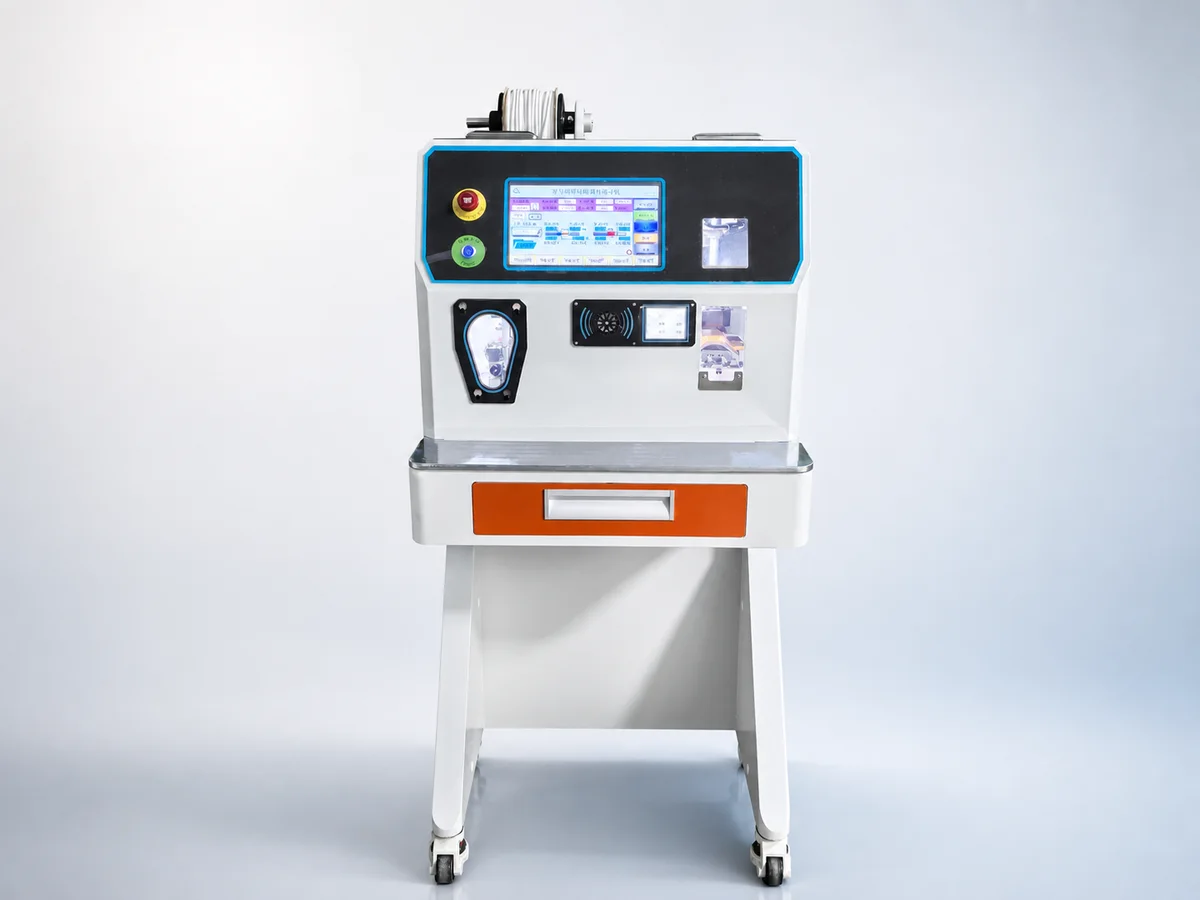
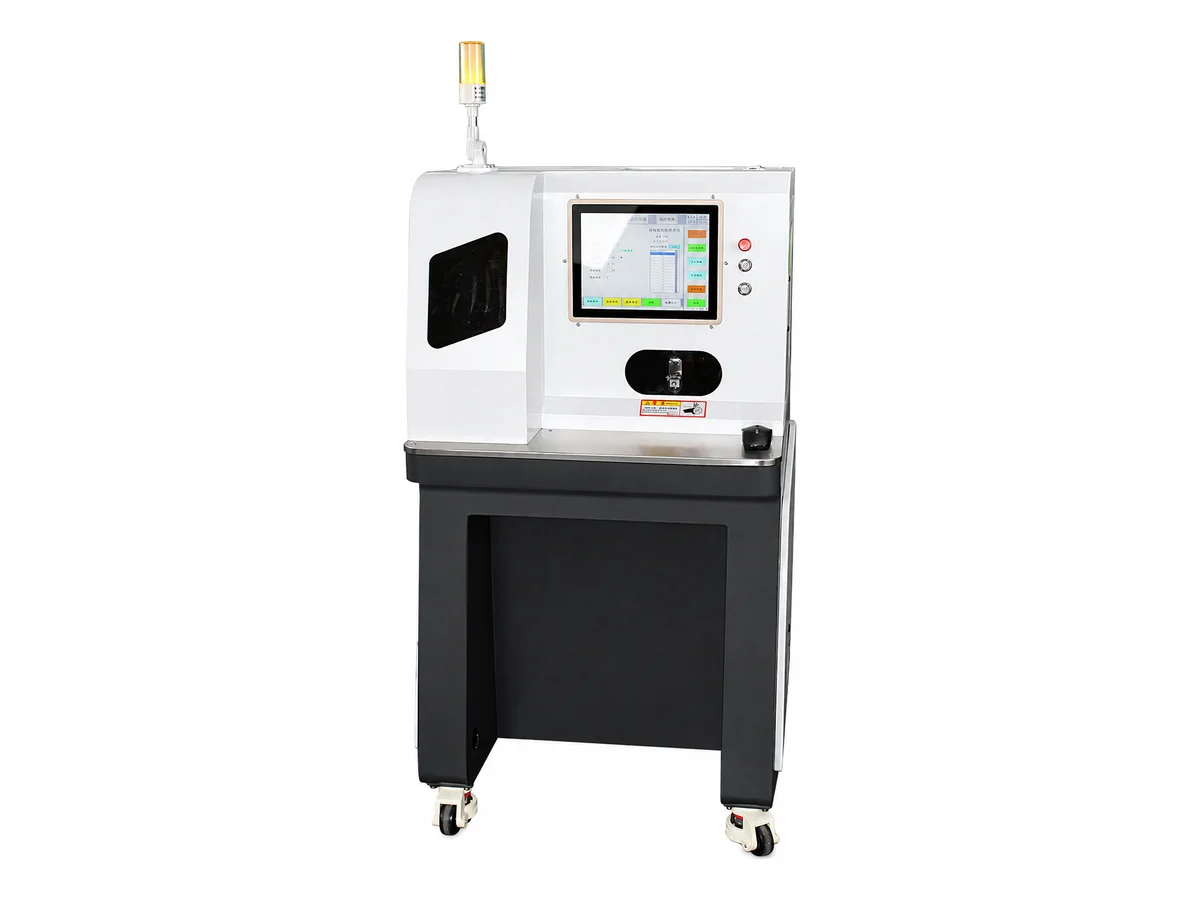
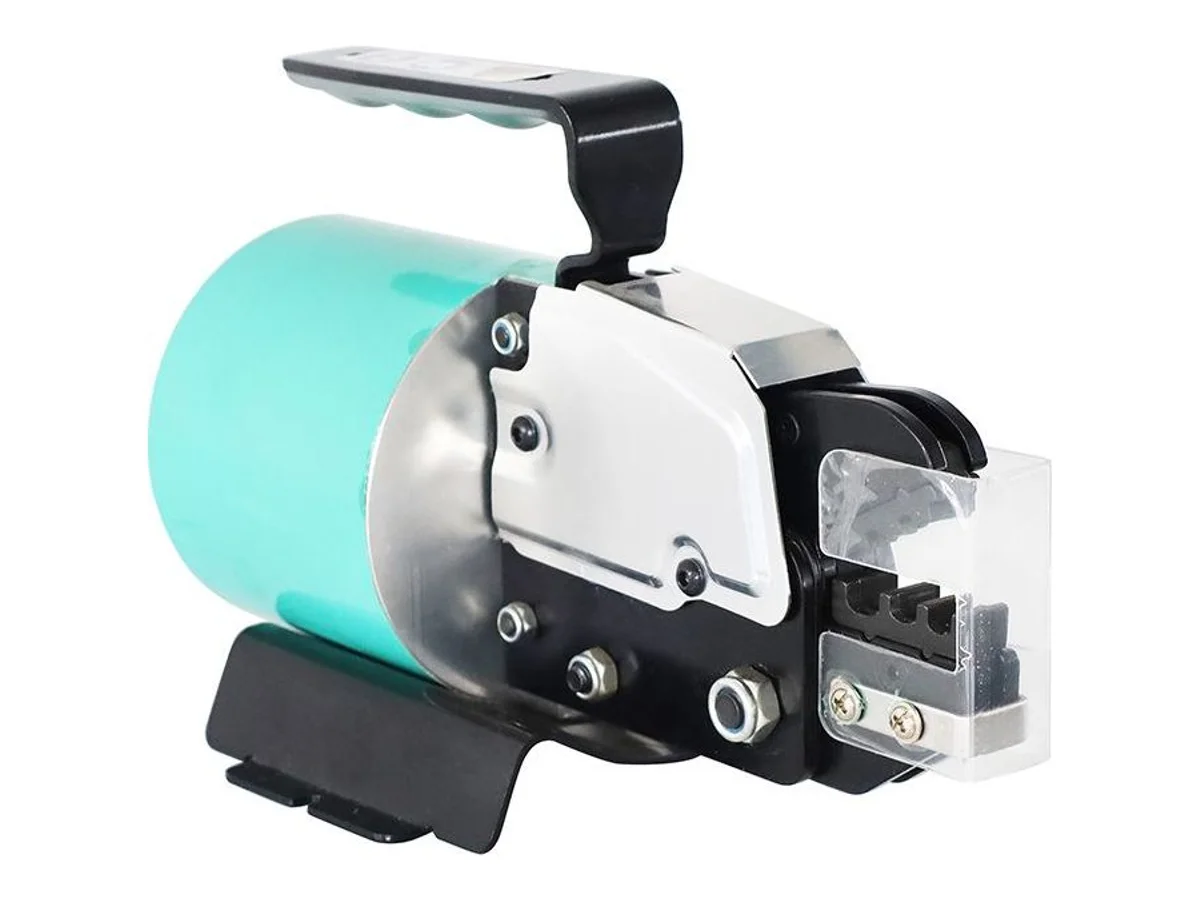
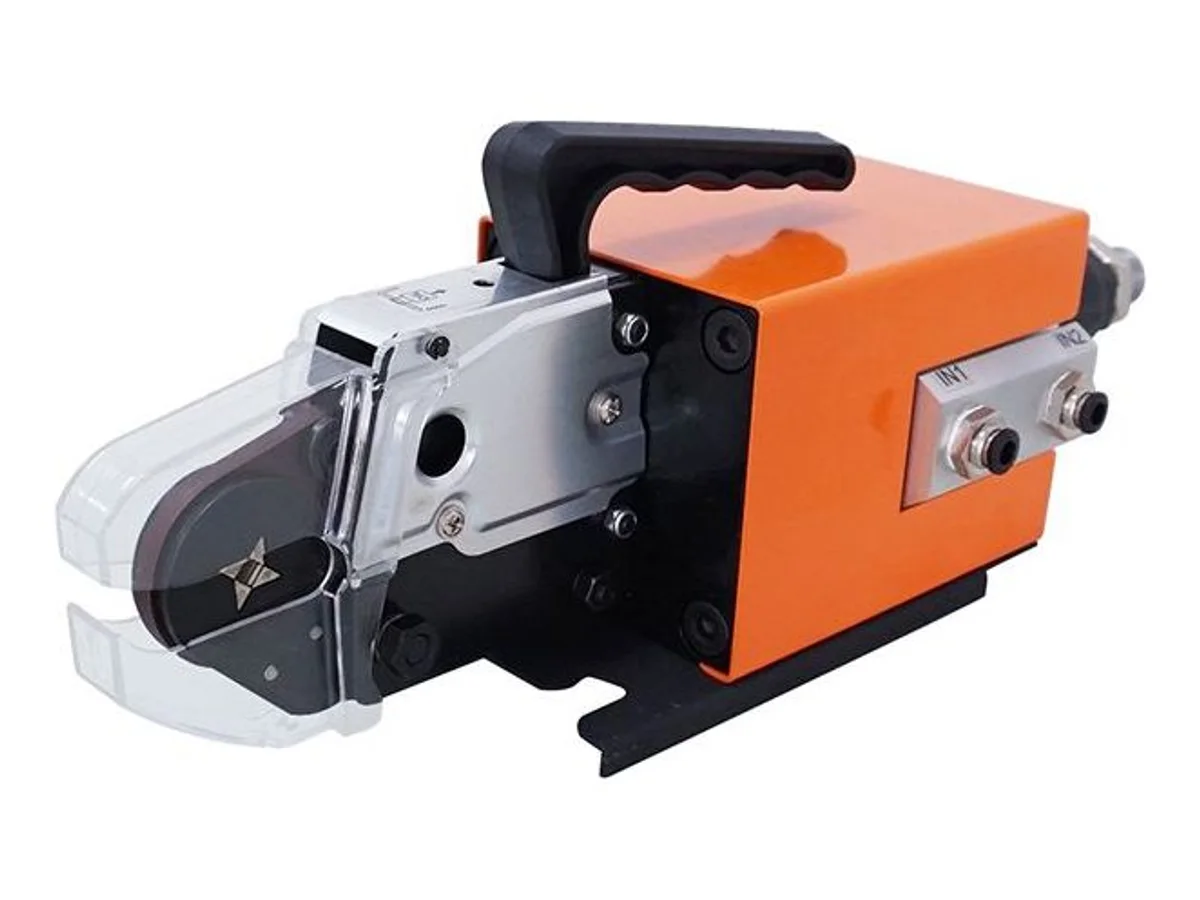
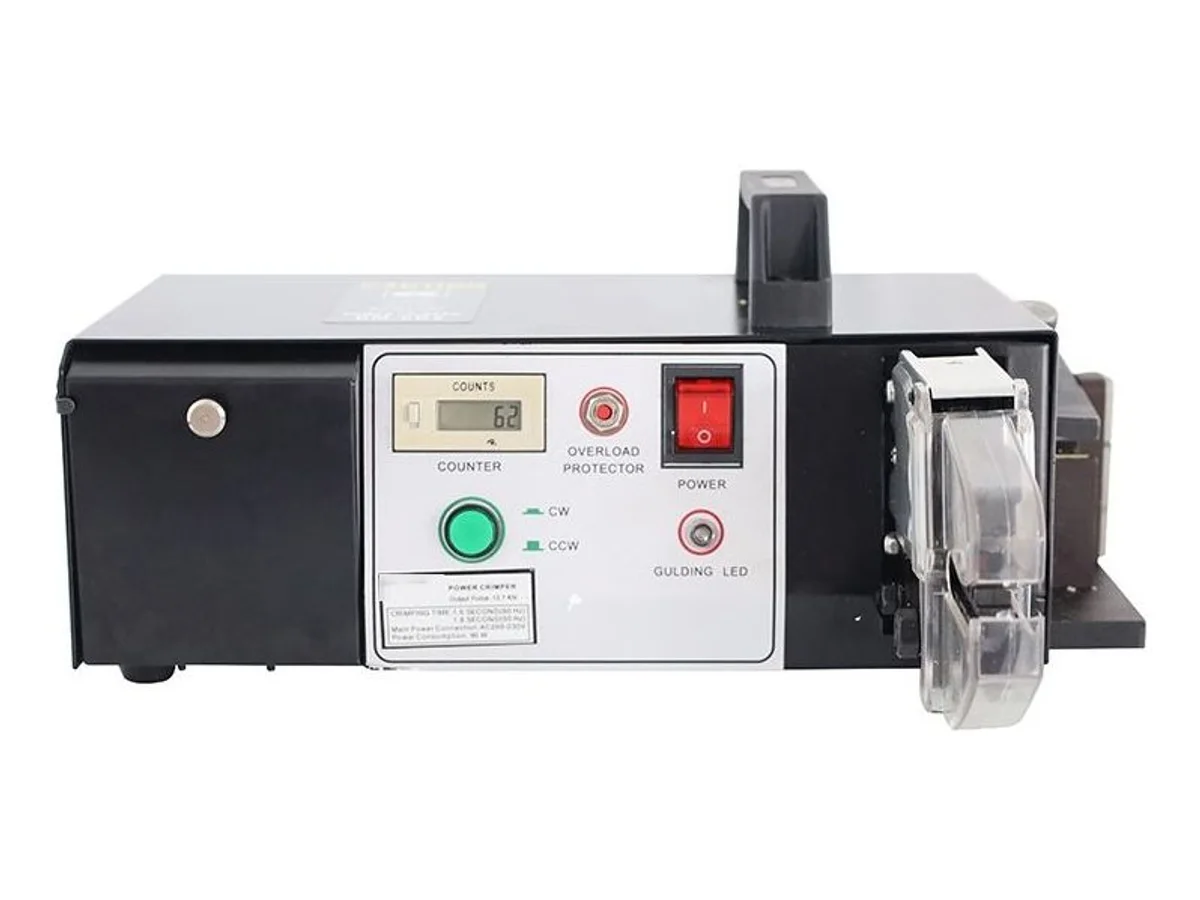
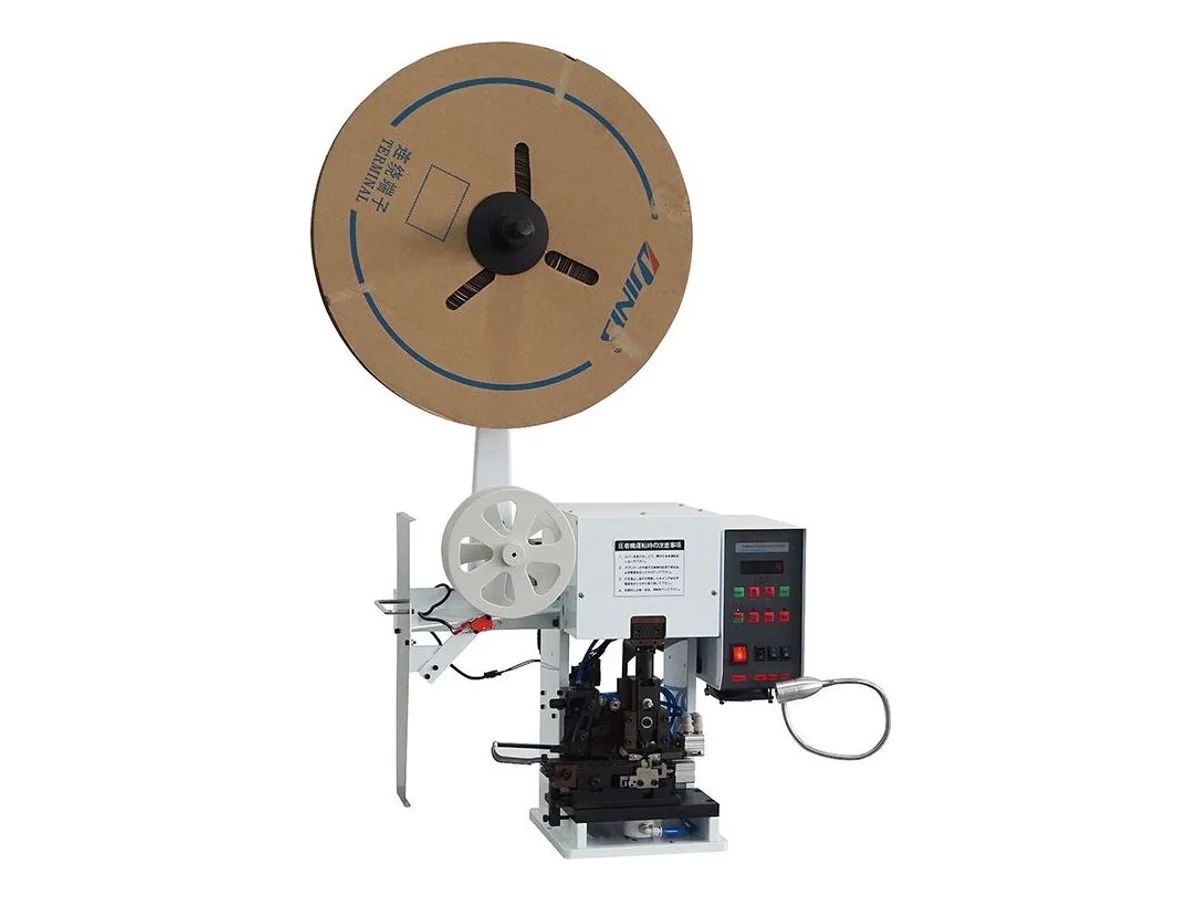
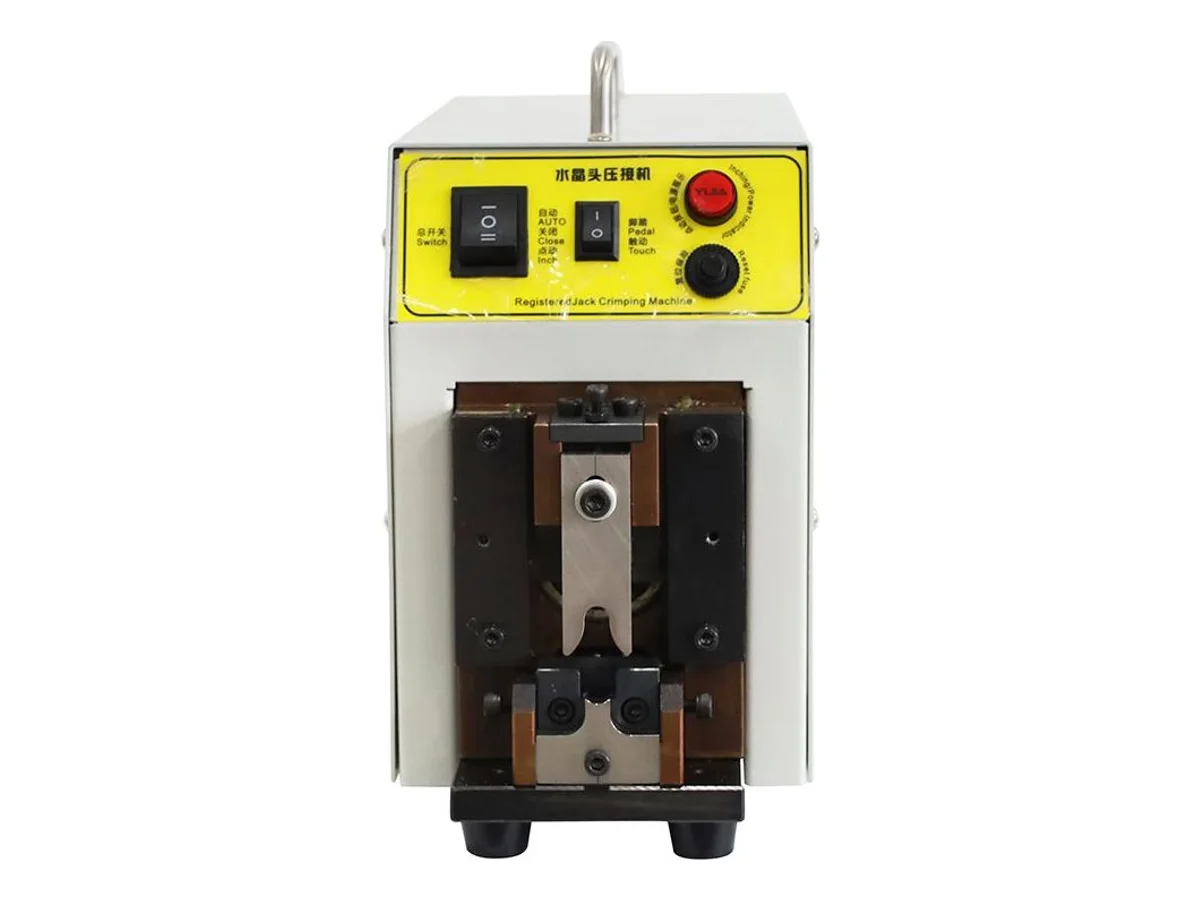
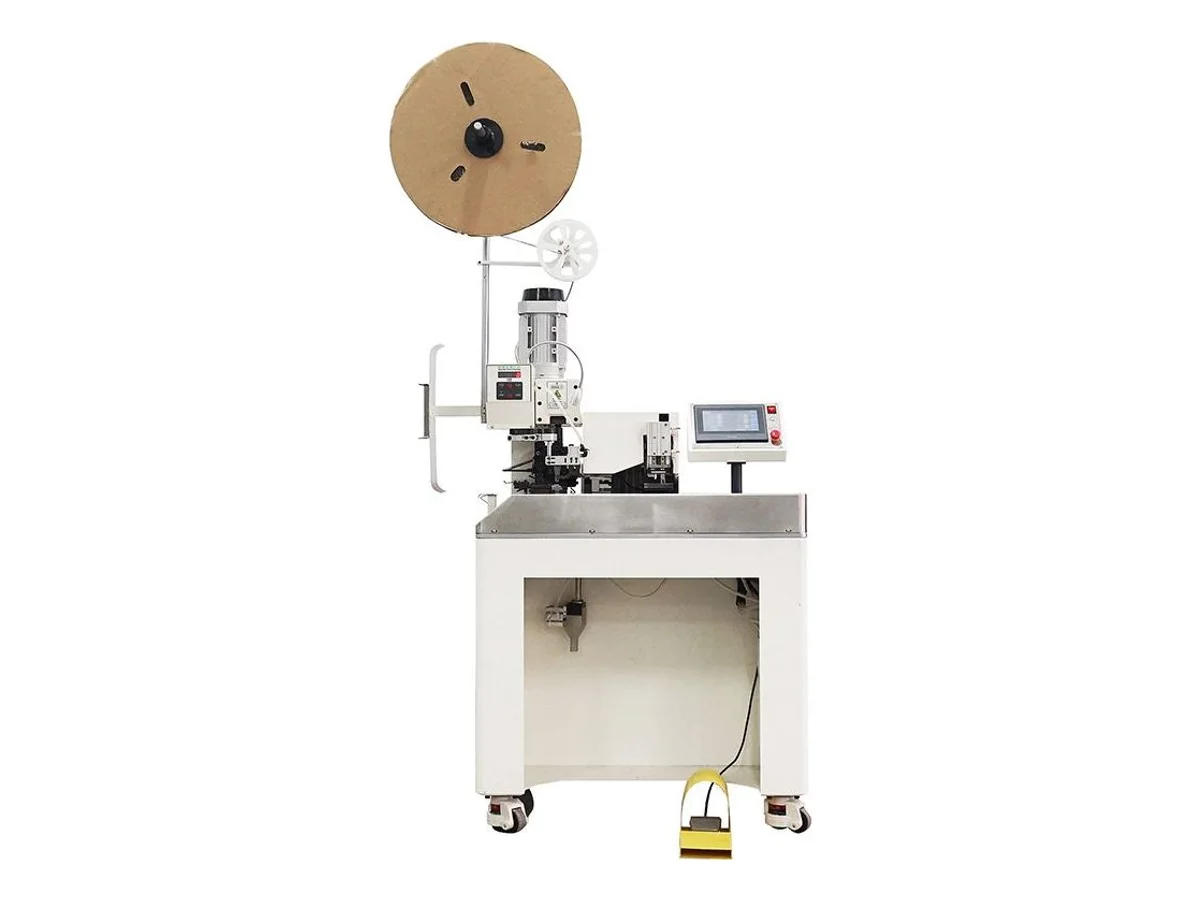
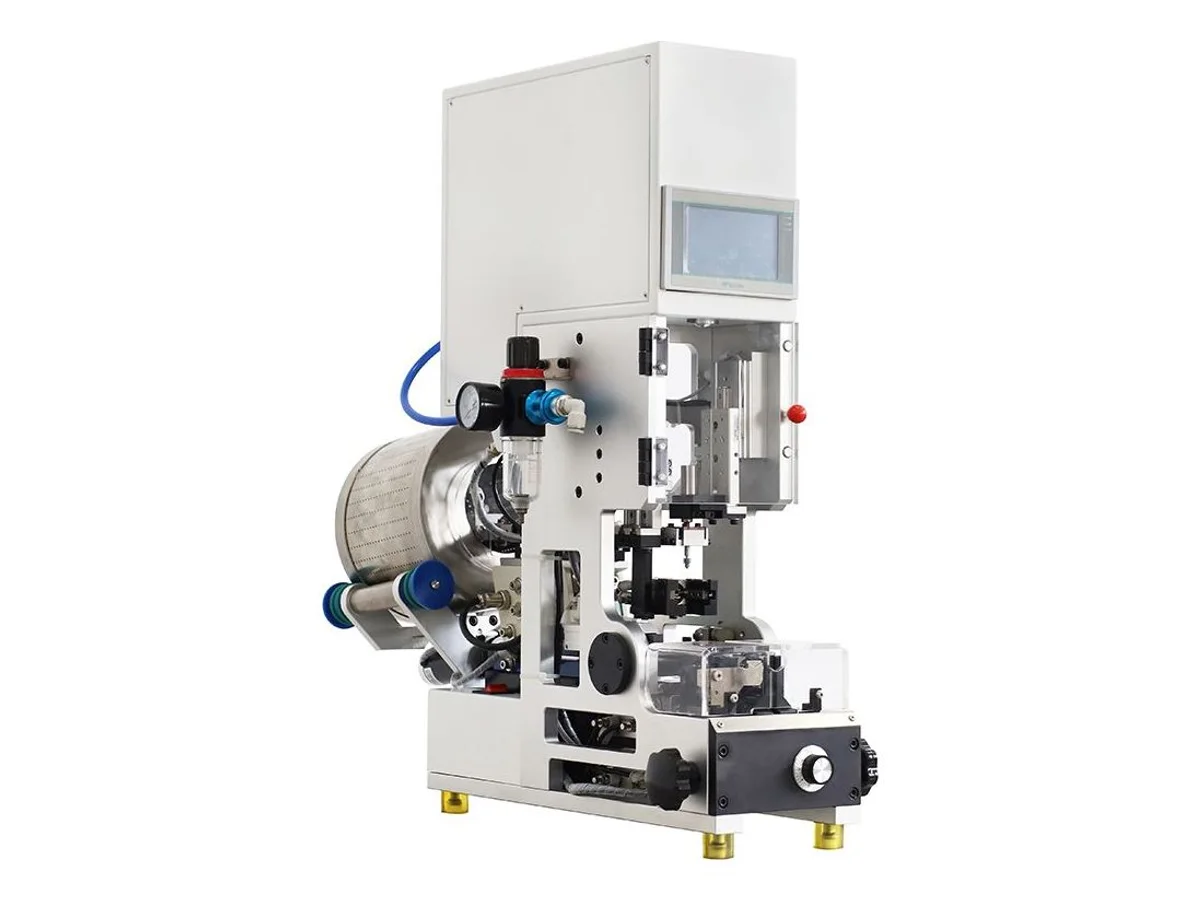
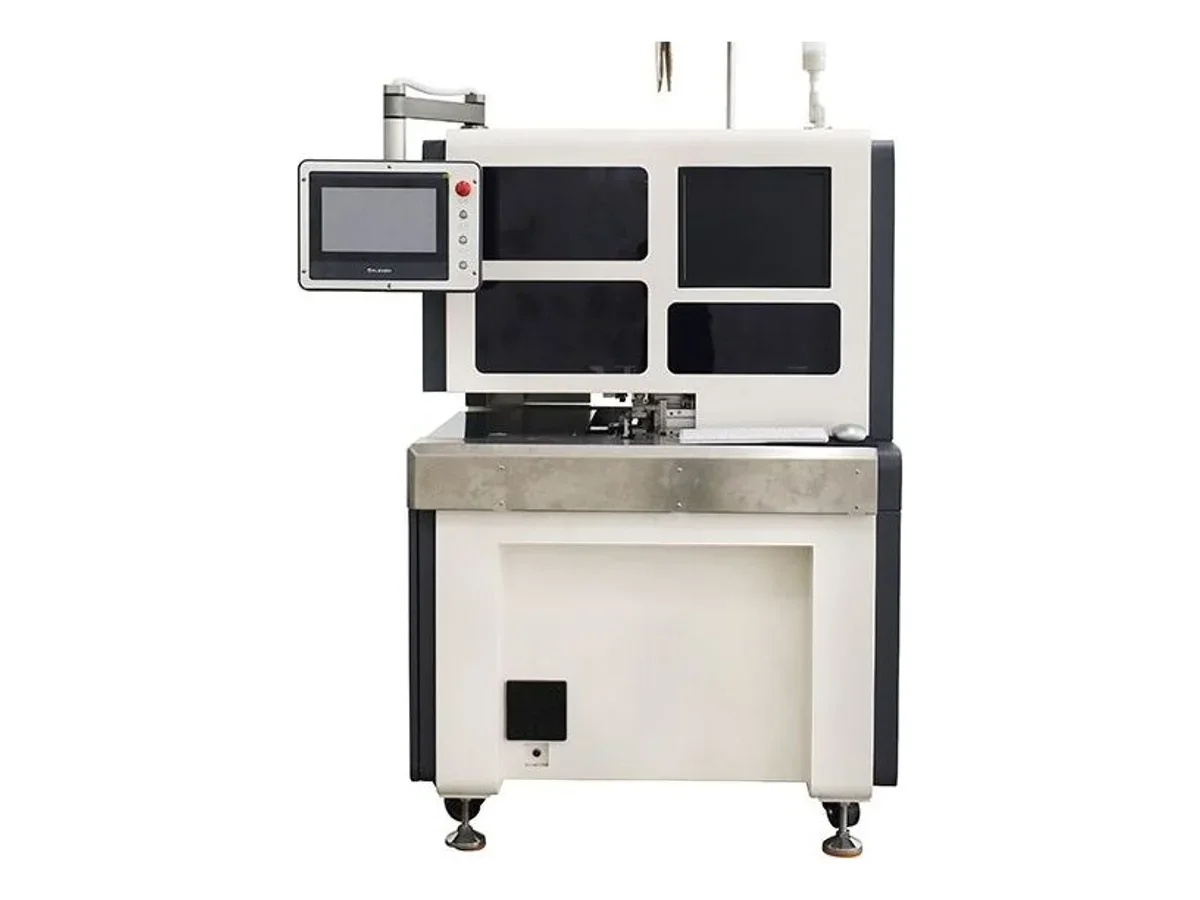
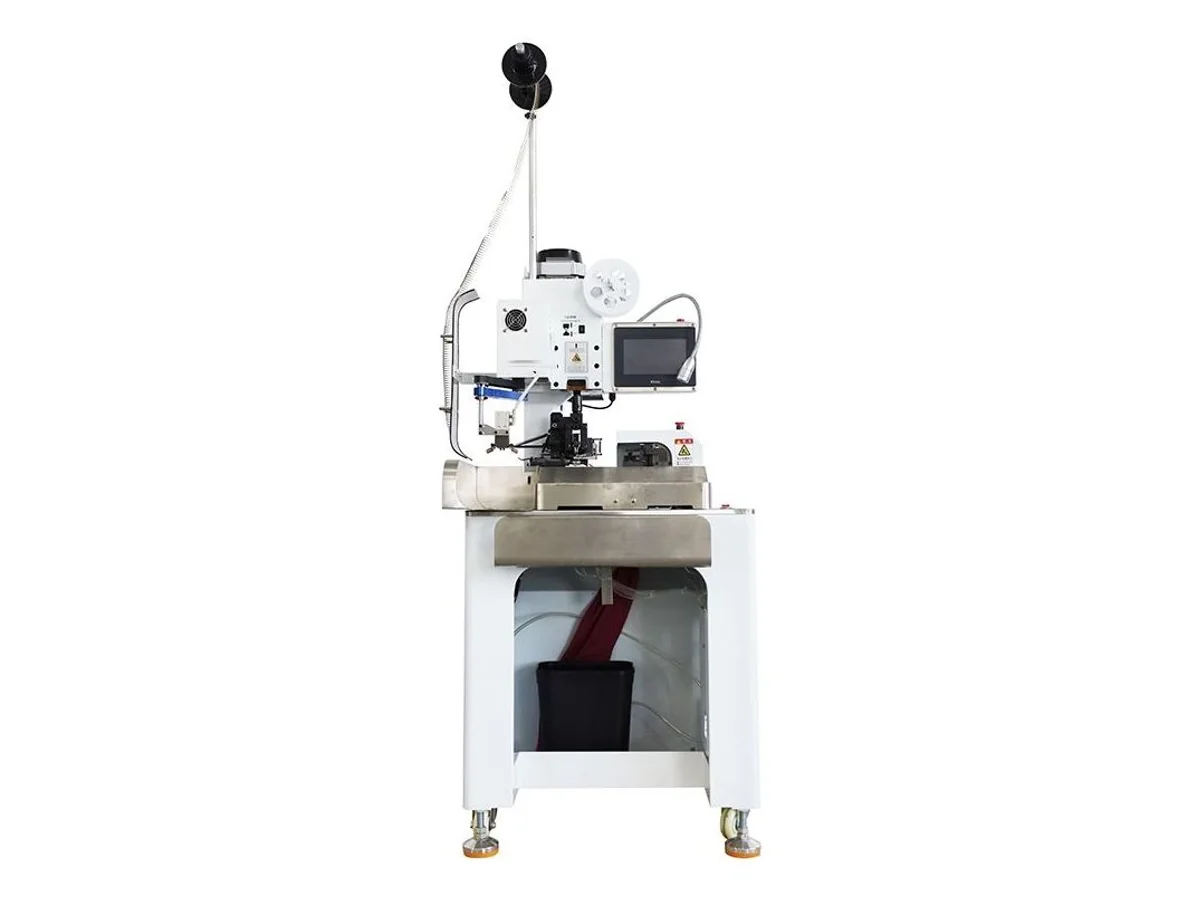
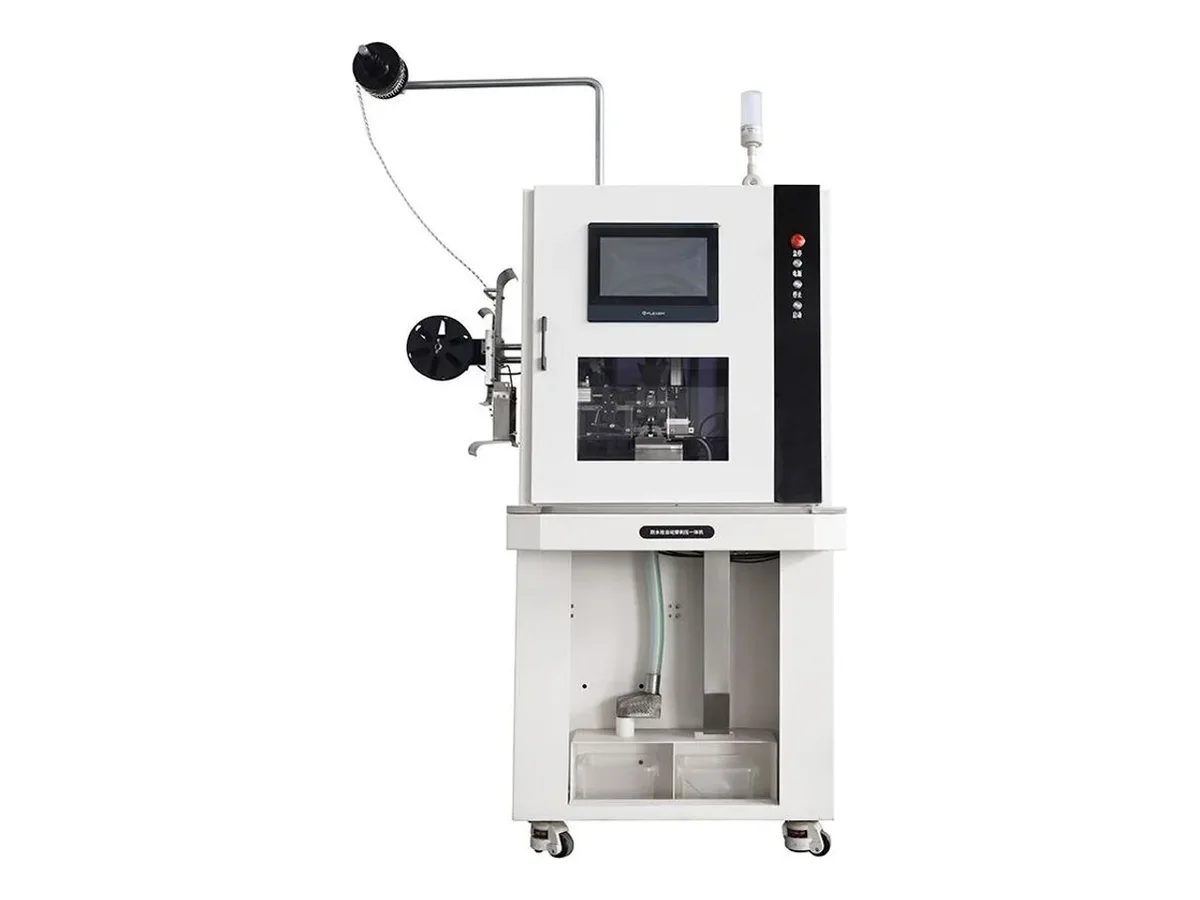
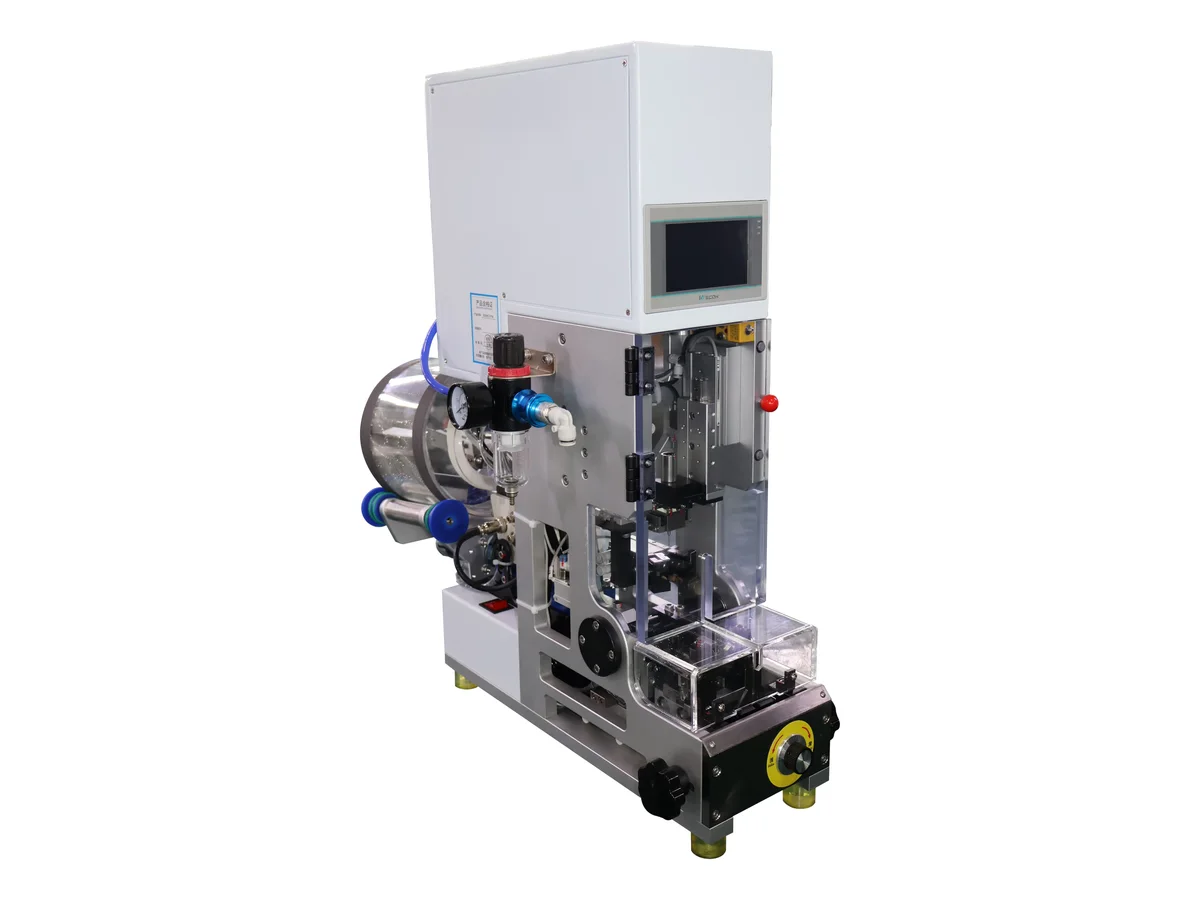
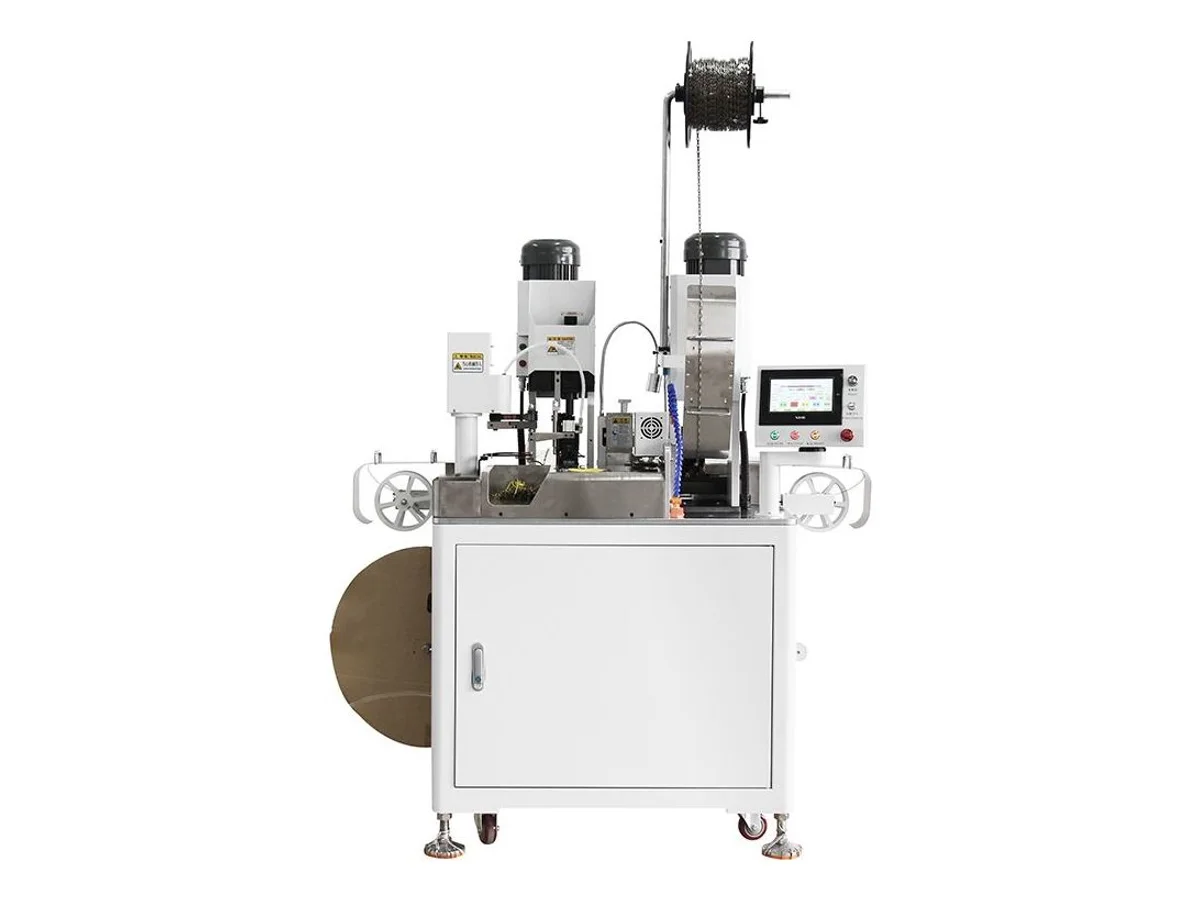
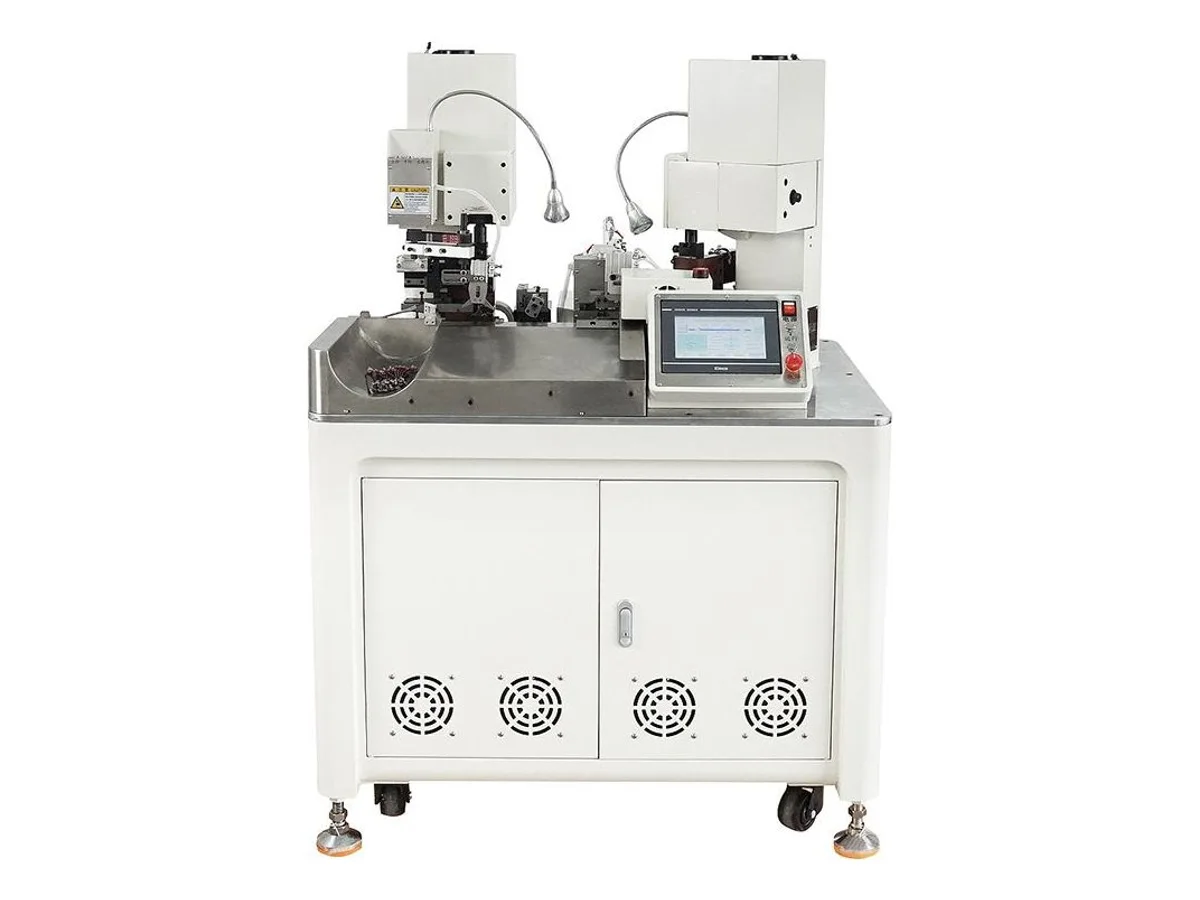
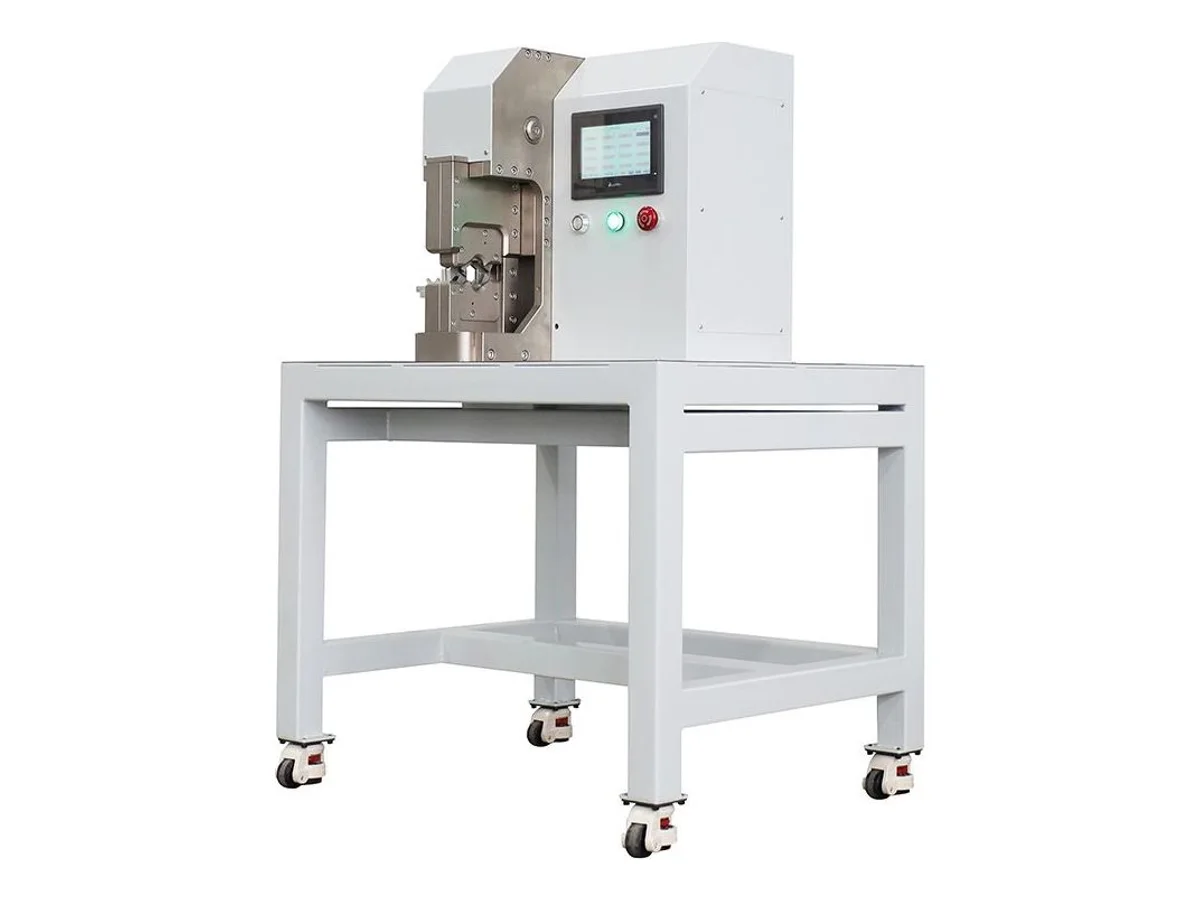
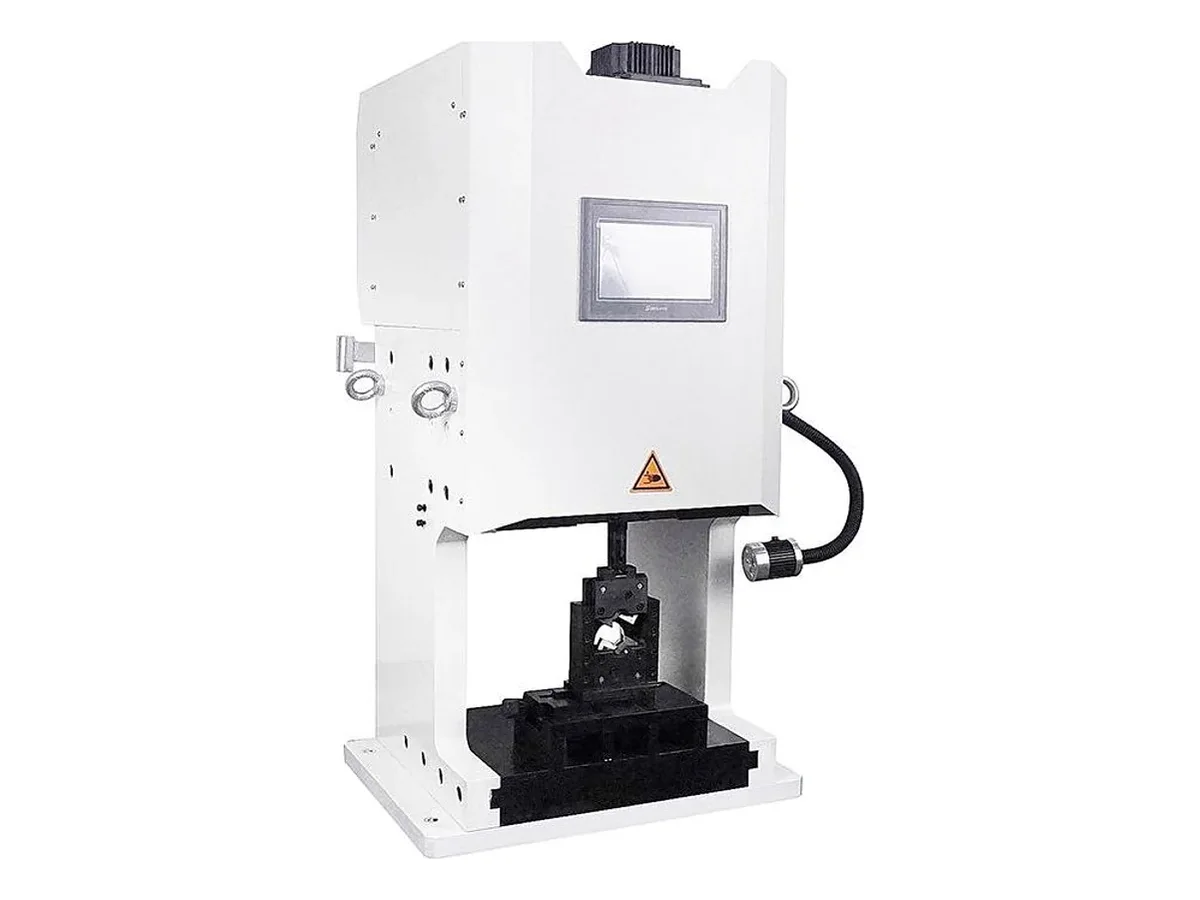
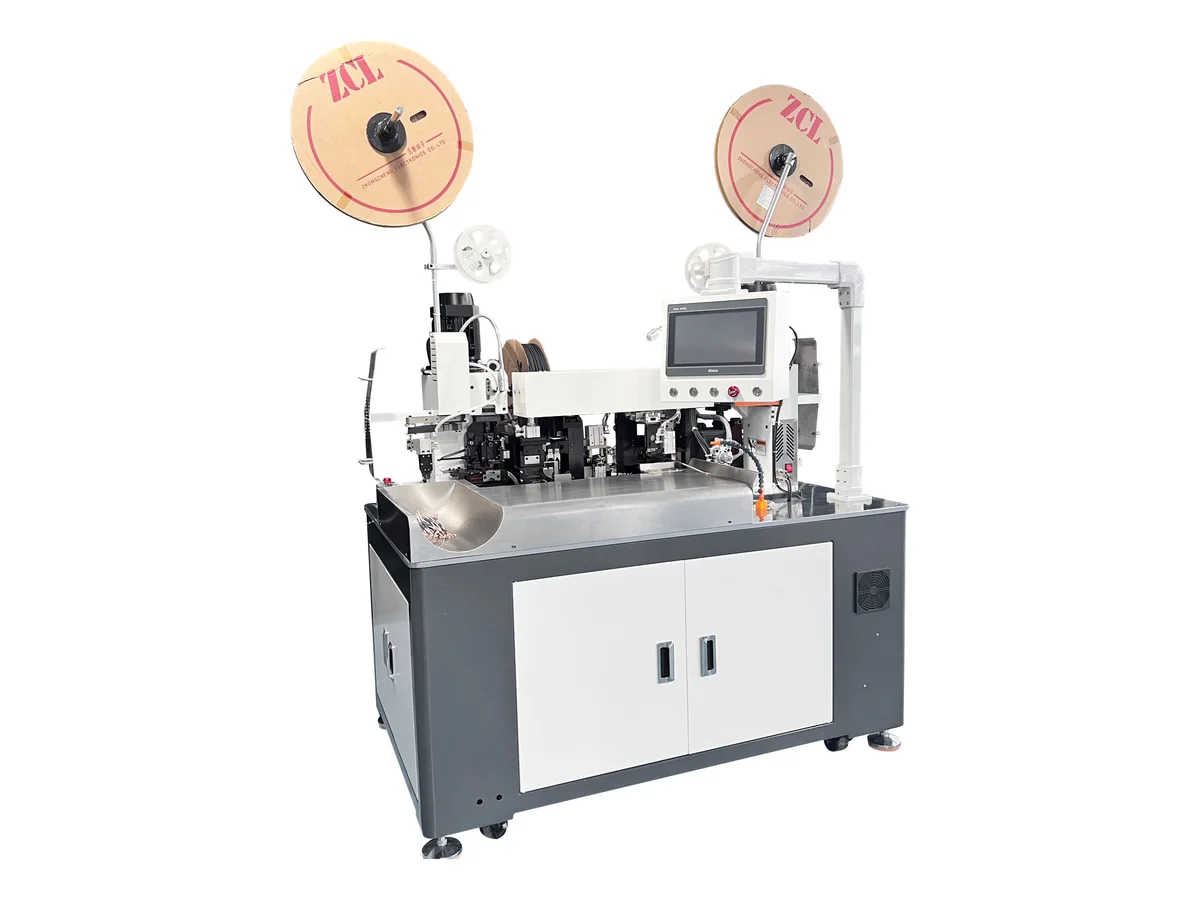
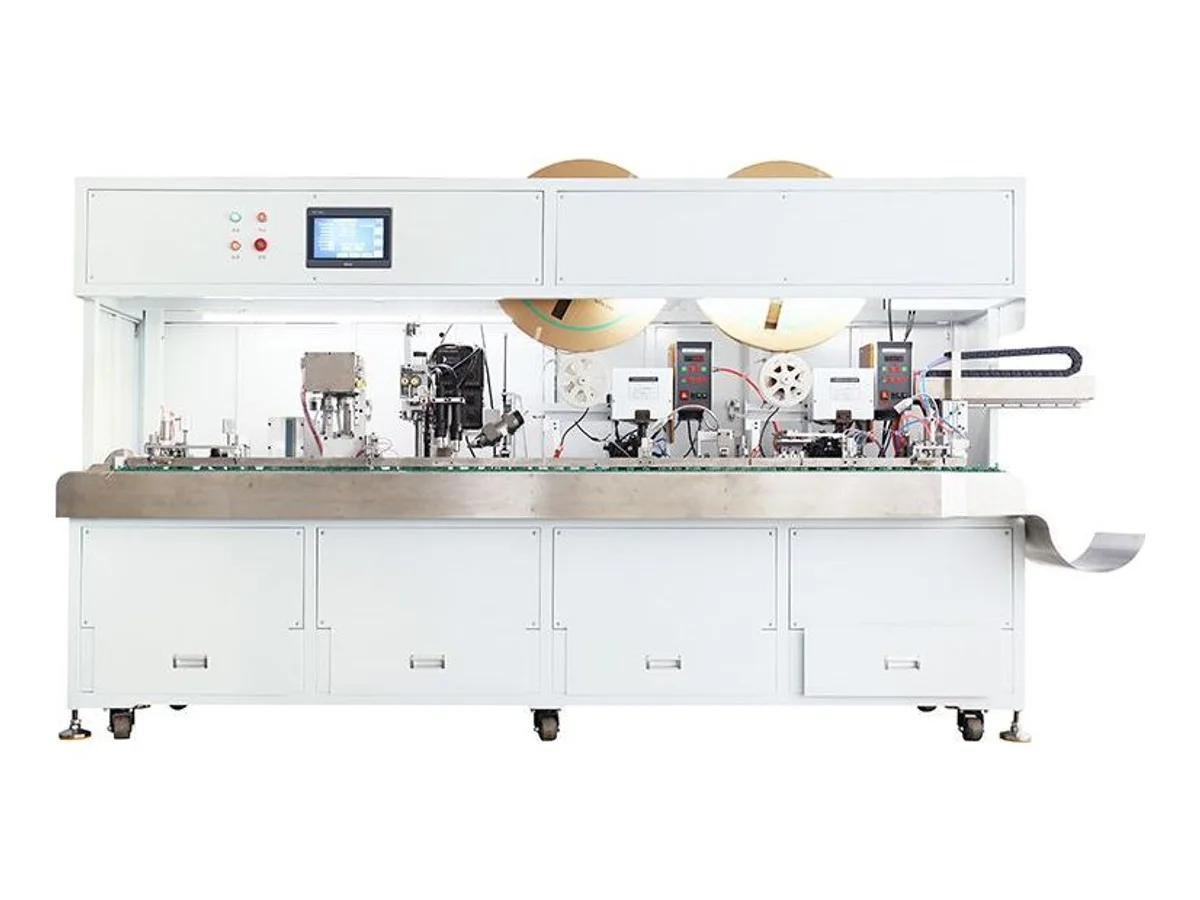
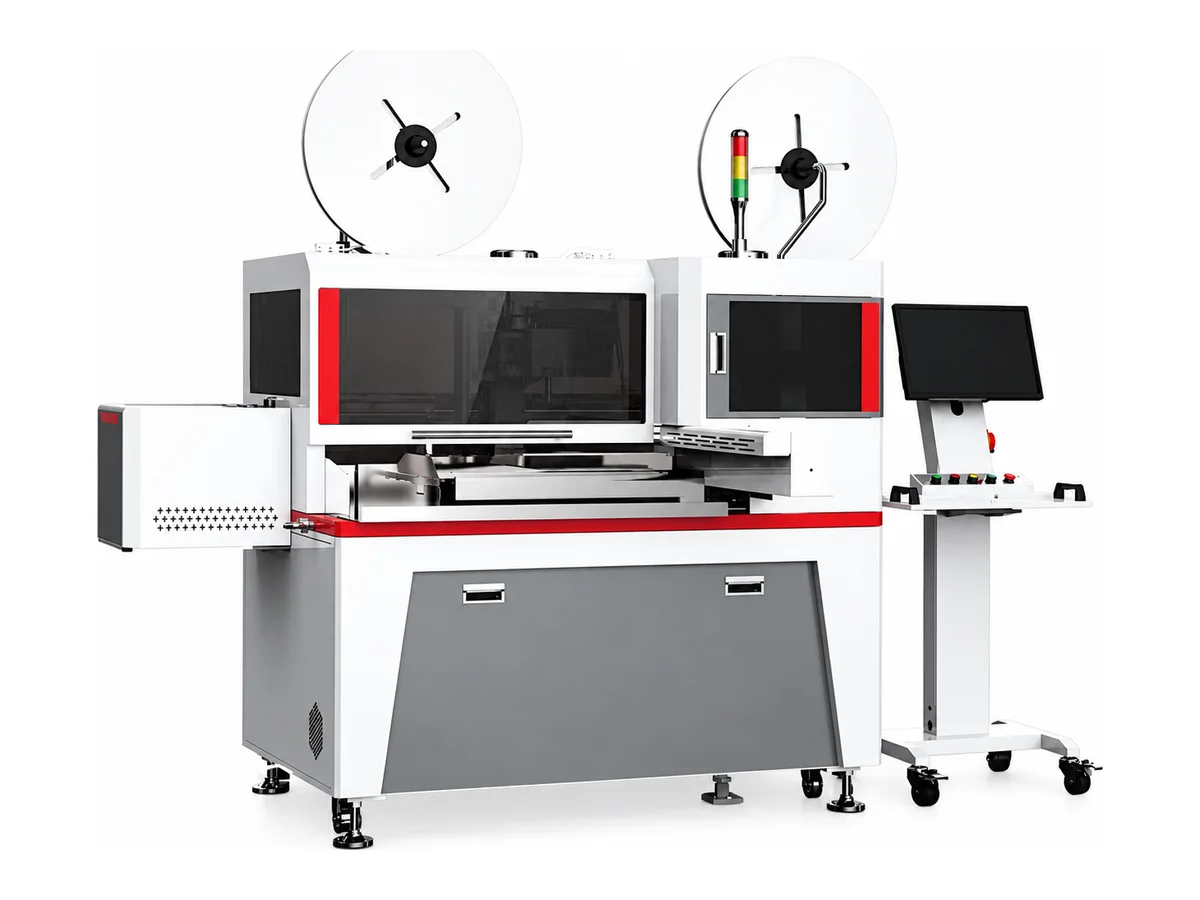
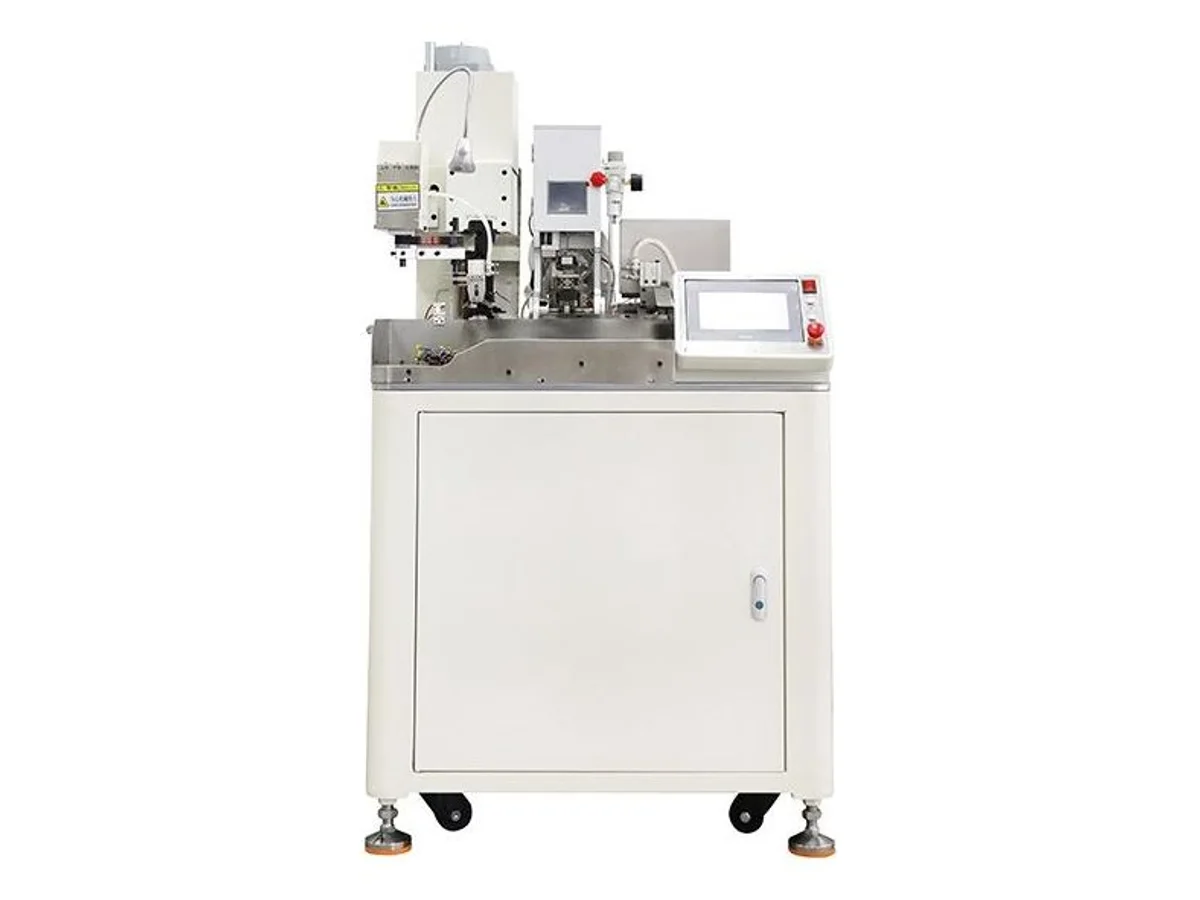
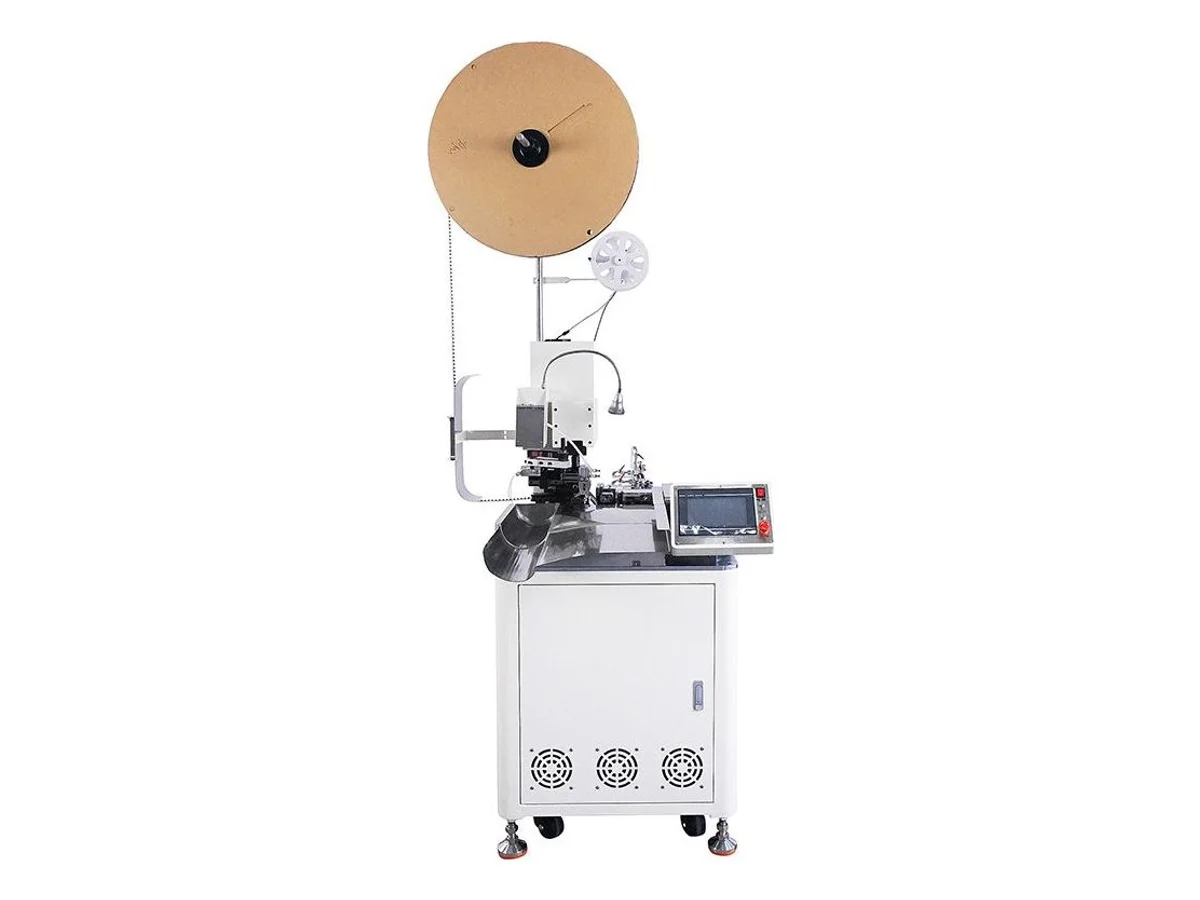
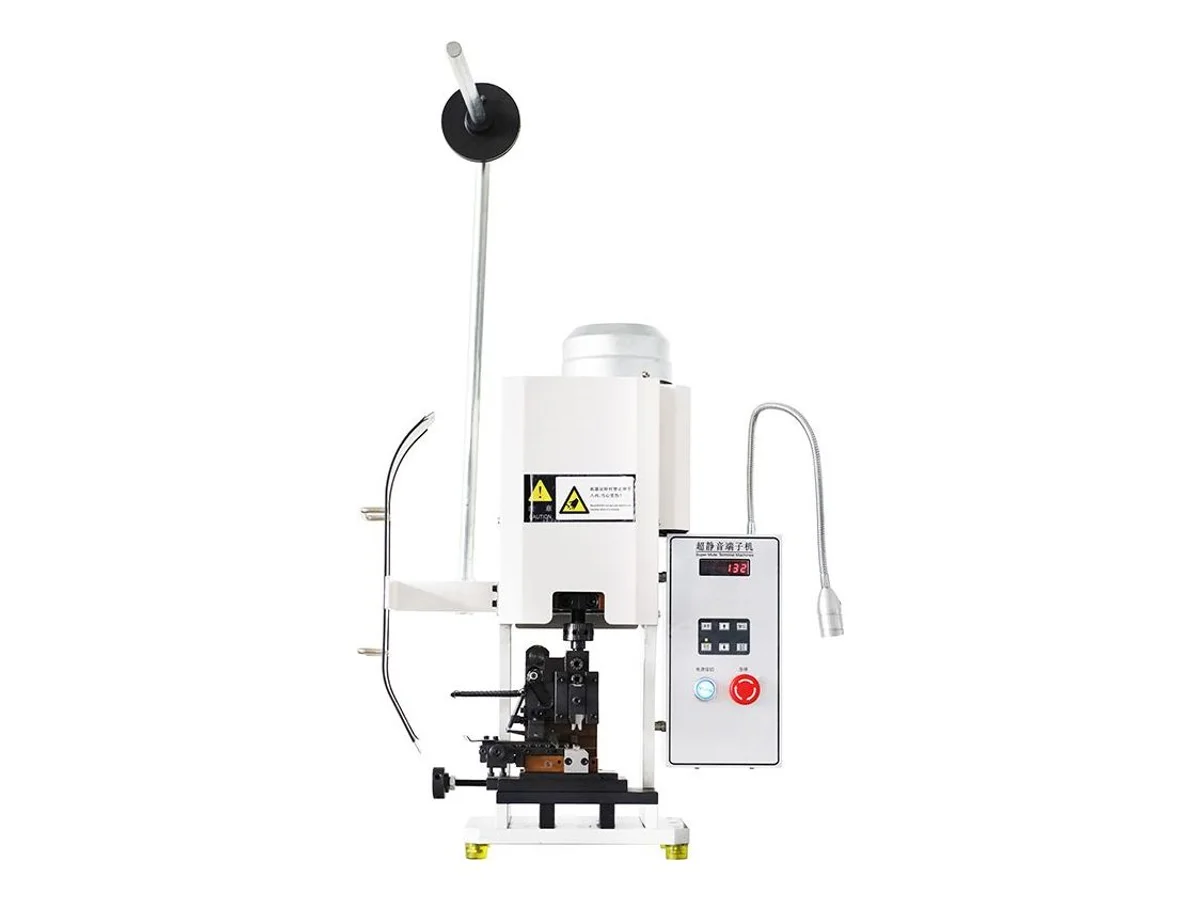
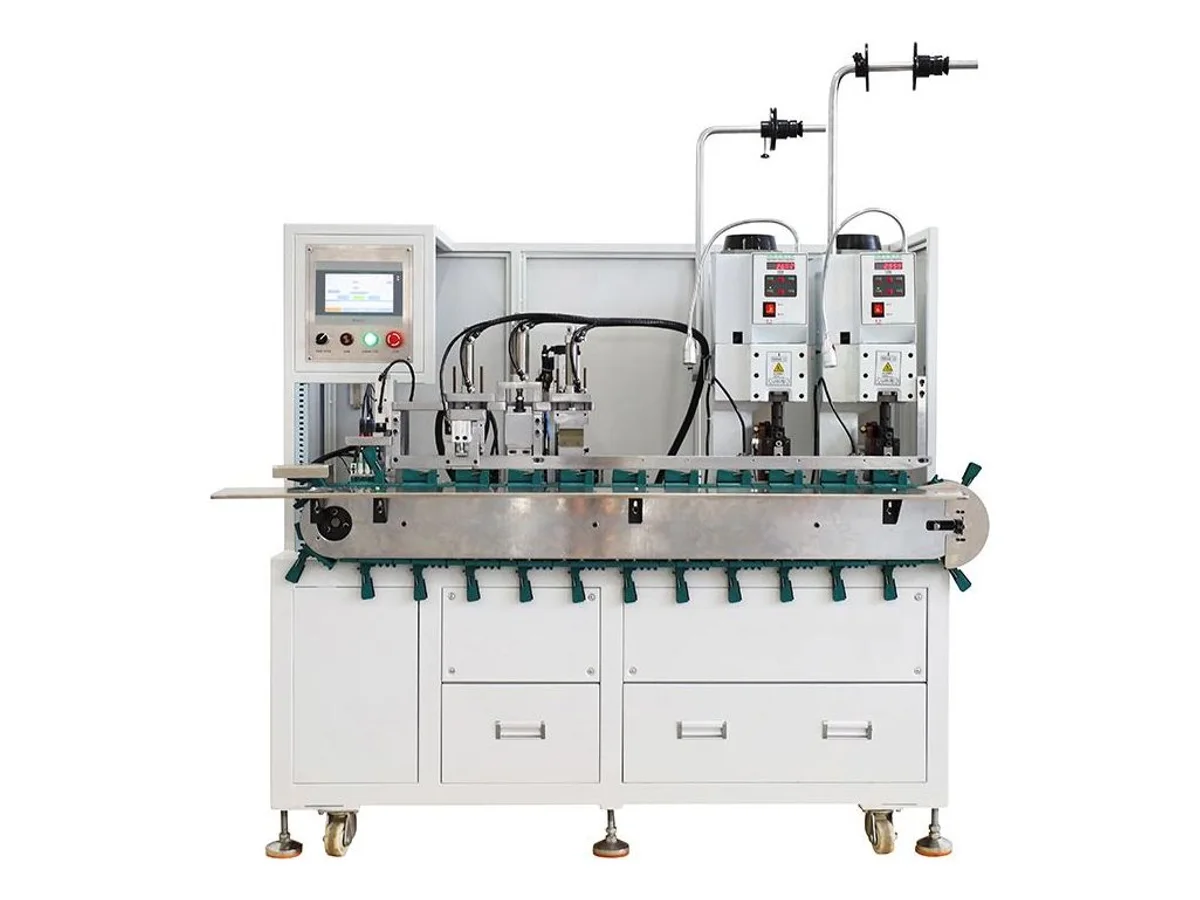
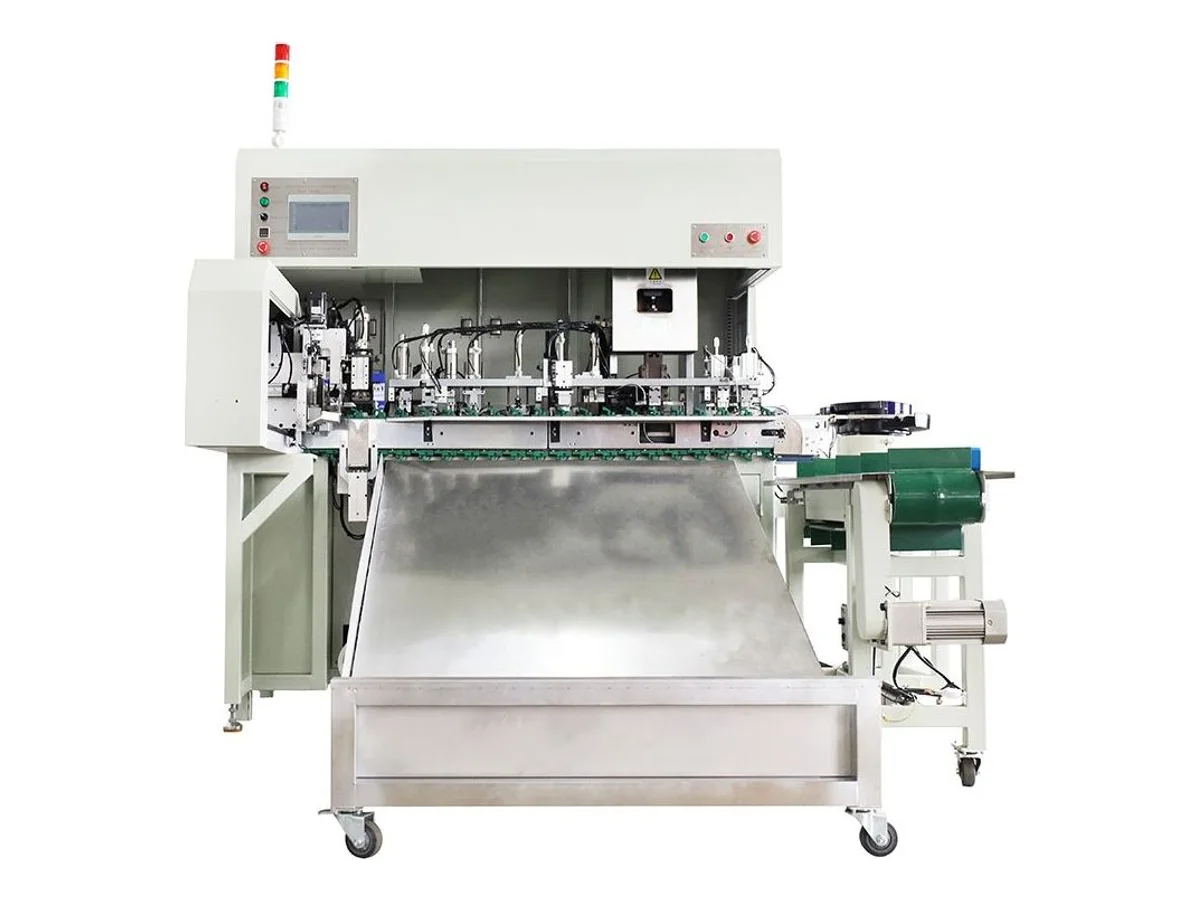
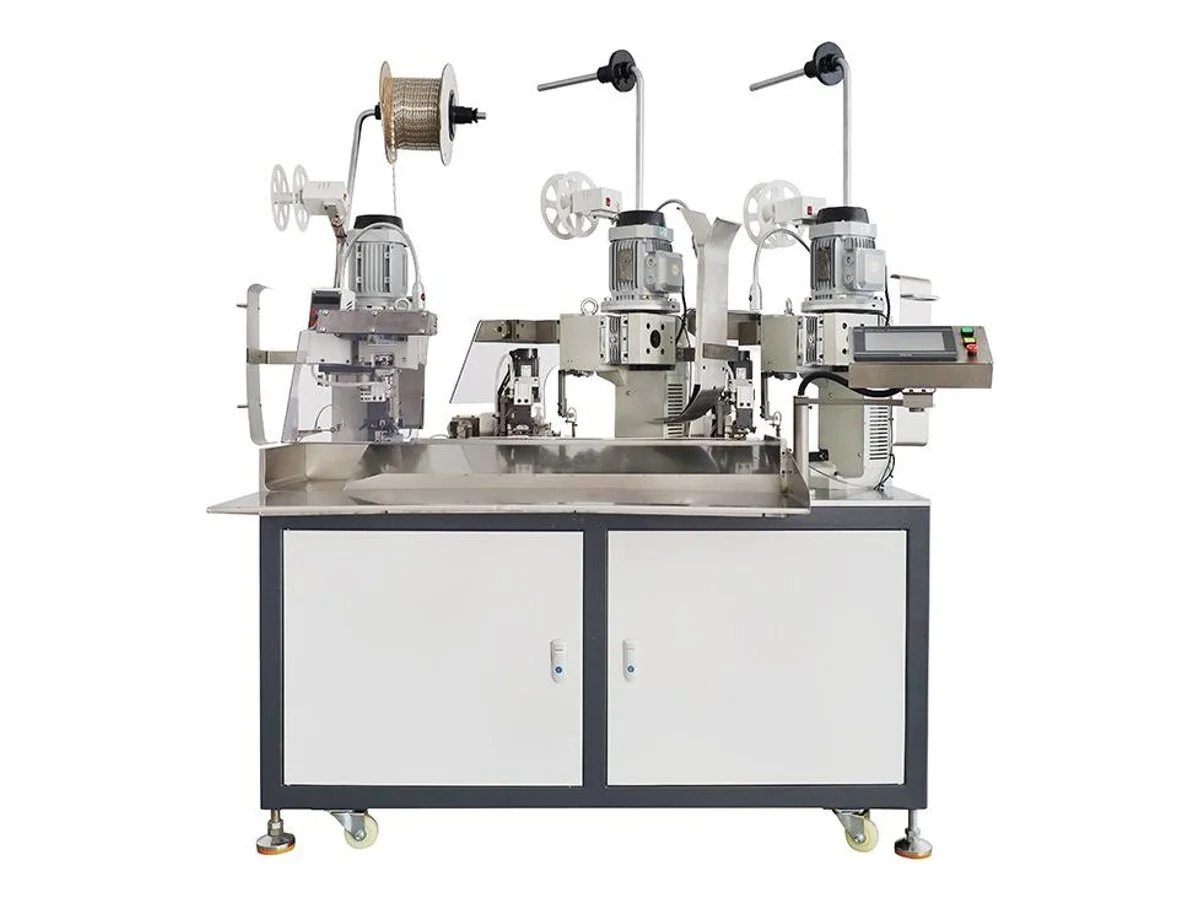
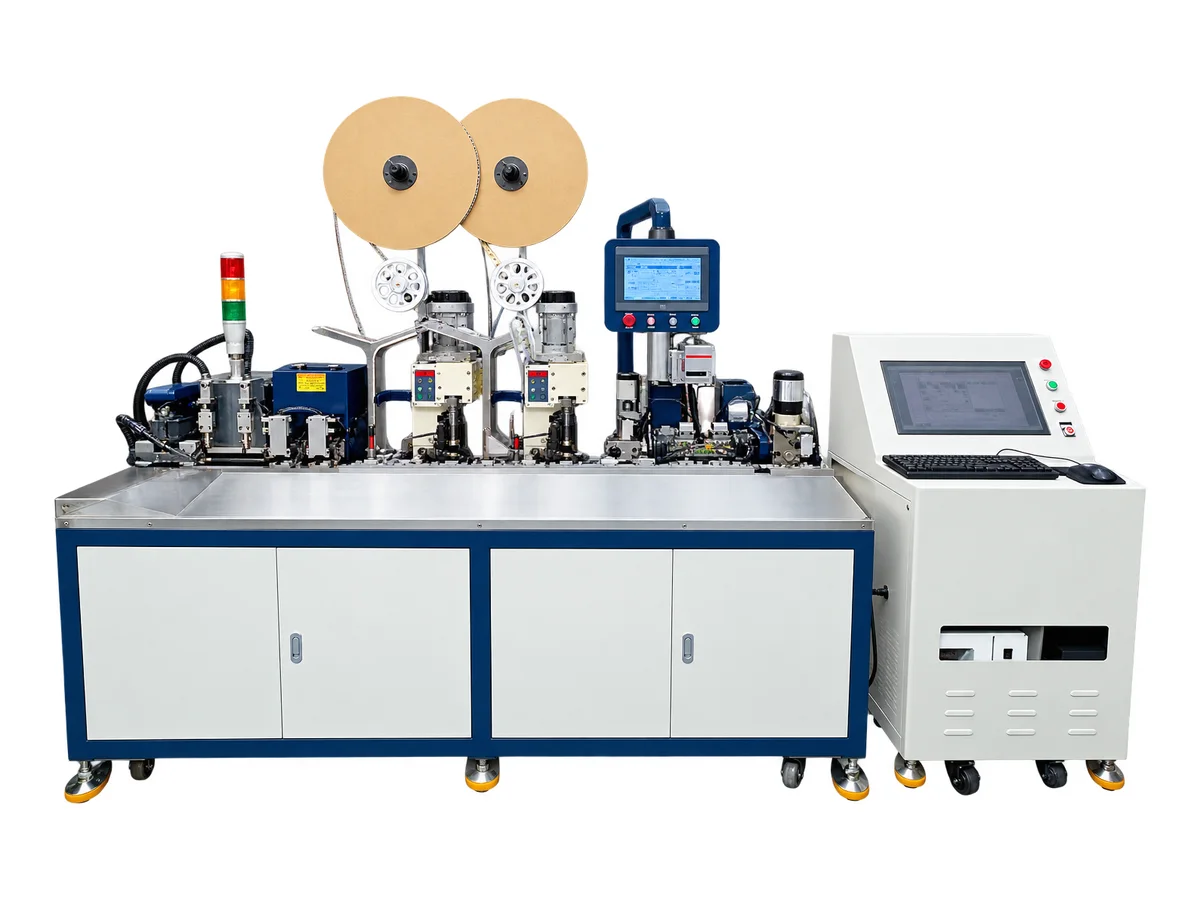
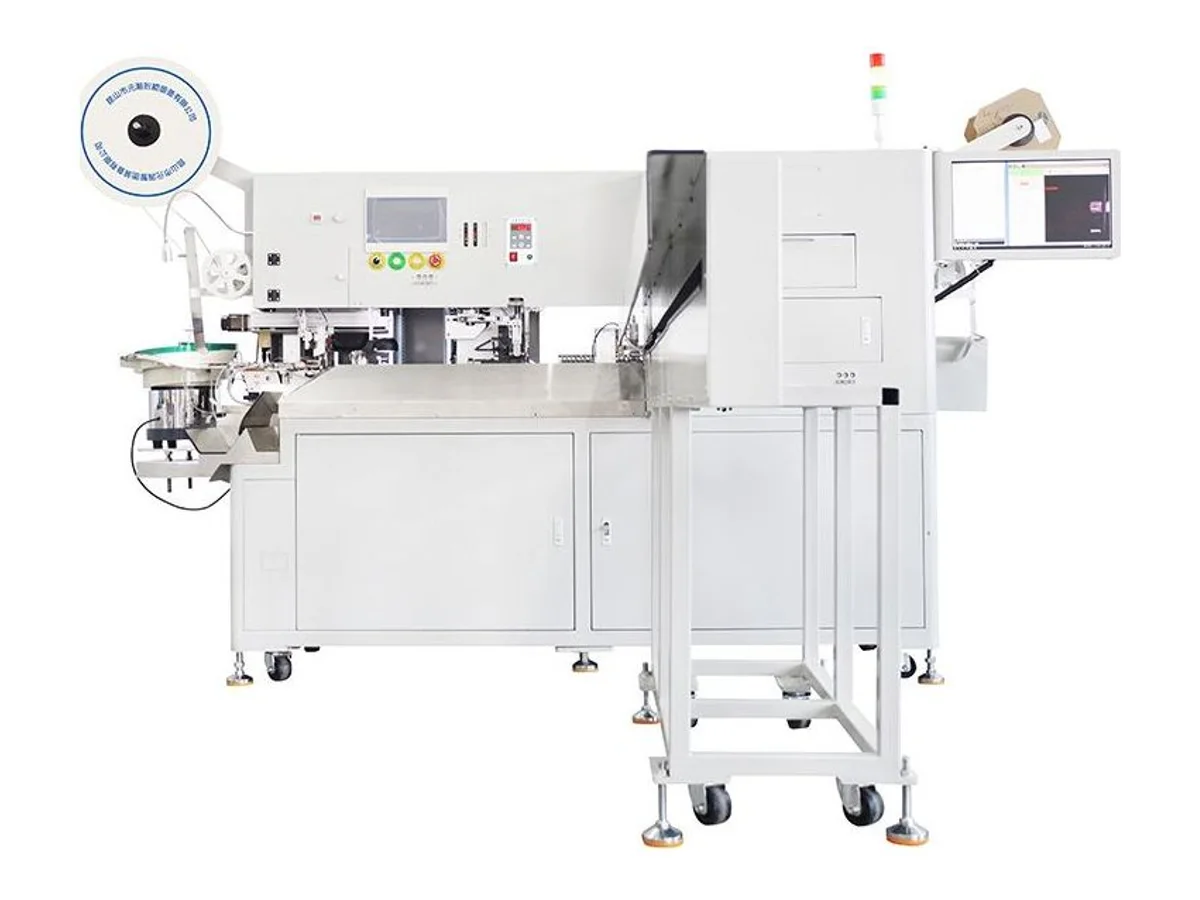
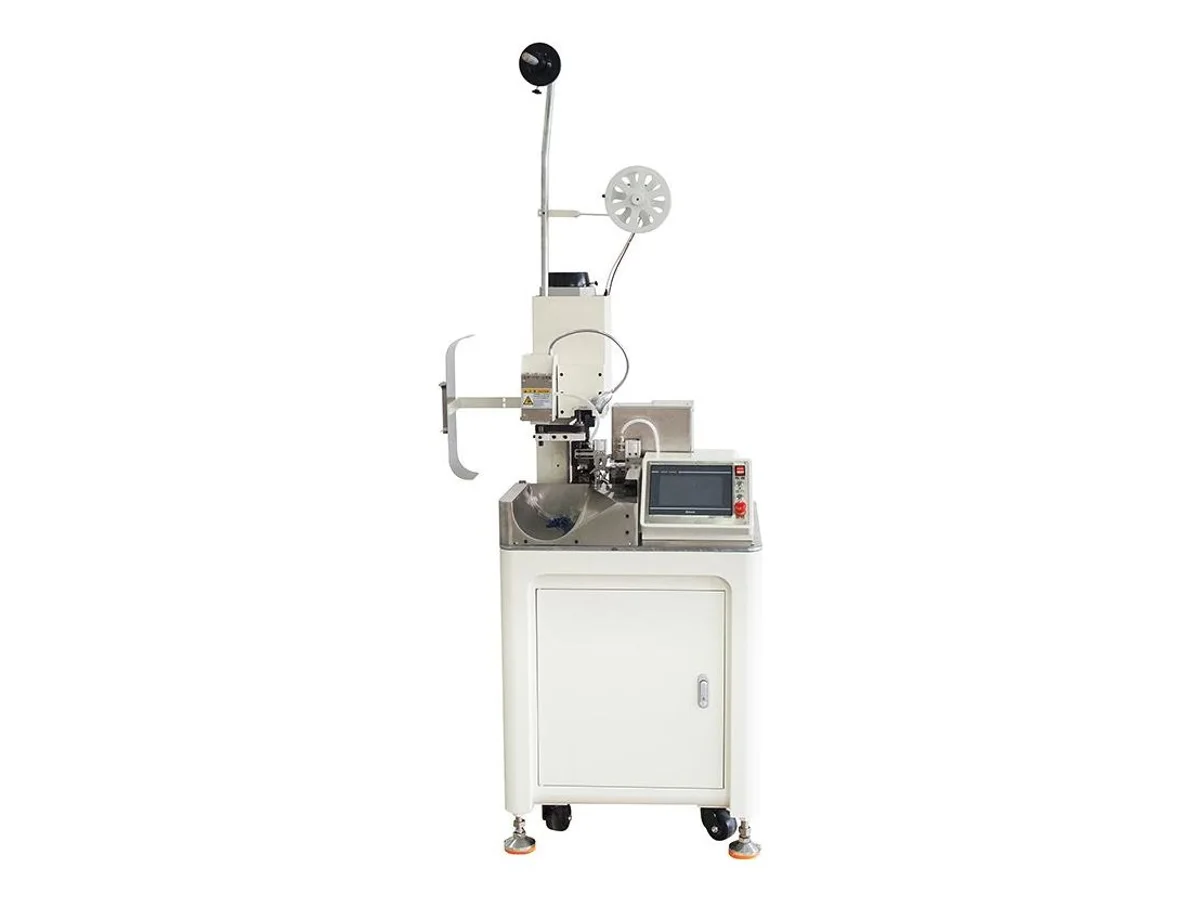
Wählen Sie den Crimpprozess anhand von Draht, Kontakt und fertiger Baugruppe. Tischpressen, automatische beidseitige Linien, Aderendhülsenmaschinen, Dichtungs- und Gehäusebestückung sowie Kabelschuhpressen erfüllen verschiedene Aufgaben. Presskraft allein belegt weder Werkzeugkompatibilität noch Verbindungsqualität. Prüfen Sie bei Crimpkontakten auf Rolle das Crimpwerkzeug und die Zuführrichtung. Für lose Kontakte muss die Zuführung zur Kontaktgeometrie passen. Nutzen Sie die Prozesswege und vergleichen Sie passende Spezifikationen und Musterprüfungen. Kupferband-Spleißen ist ein eigener mechanischer Fügeprozess.
Beginnen Sie mit Ihrem Prozess
Benötigen Sie Hilfe beim Abstimmen von Leitung und Kontakt? Meine Anwendung prüfen lassen →
Videos zu Kontakt-Isolierhüllen, Aderkennzeichnung und Endbearbeitung ansehen →
Kontakt und Crimpwerkzeug vor der Presskraft prüfen
Eine Tischpresse wie WM-3102T braucht ein passendes Crimpwerkzeug: Befestigung, Stößelanschluss, Hub, Schließhöhe und Zuführrichtung prüfen. Bei einer 2-t-Presse prüfen wir, ob Kontakt, Leiter und Crimpwerkzeug zusammenpassen. Der Leitfaden zu Crimpwerkzeug und Schließhöhe erklärt die Maße; Werkzeugvideos zeigen relevante Prozessdetails.
Fertige Leitungen, Kontakte und Kammern getrennt vergleichen
Die automatische beidseitige Crimpmaschine WM-3202 nennt über 3.800 fertige Stück/h bei Drahtlängen bis 100 mm. Die Flachbandmaschine WM-3215 zählt Kontakte/Stunde; die Gehäusebestückungsmaschine WM-366 zählt Kammern/Stunde unter festgelegten Drahtbedingungen. Diese Einheiten sind verschieden. Vergleichen Sie Rüsten, Nachfüllen und akzeptierte Baugruppen mit dem Automatik-/Halbautomatik-Leitfaden.
Die vollständige Verbindung validieren
Senden Sie Draht, Kontaktteilenummer oder Zeichnung sowie Dichtung, Gehäuse und Kammerbelegung. Aderendhülsen brauchen passende Hülsenmaße und Werkzeuge, Kabelschuhe passende Gesenke und Kraft. Crimpkraftüberwachung, Auszugprüfung und Schliffbild beantworten verschiedene Fragen: Nutzen Sie den Prüfvergleich und die Musterprüfungs-Checkliste. Vergleichen Sie Kupferband-Spleißen mit Löt- und Schweißverfahren, wenn die Zeichnung diese fordert.
| Maschine | Bereich | Arbeitsbereich | Leistung / Kraft | Geeignet für |
|---|---|---|---|---|
| WM-3102T | Tischpresse | Passendes Crimpwerkzeug; Befestigung, Hub und Schließhöhe prüfen | 2 t, geräuscharm | Standardpresse für viele Werkstätten |
| WM-3120BT | Tischpresse mit Abisolieren | AWG 32–20 | 2 t | Abisolieren und Crimpen an einer Station |
| WM-3210 | Automatische Doppelendlinie | AWG 30–14 | 4.000–4.800 Stück/h (L = 30–200 mm) | Schnelle Servolinie |
| WM-3202 | Automatische beidseitige Linie | AWG 18–28 | 3.800+ fertige Stück/h (L ≤ 100 mm) | Ablängen, abisolieren und beidseitig crimpen |
| WM-392 | Fünf Drähte, beidseitig | AWG 18–32 × 5 | ≈5.000 Stück/h | Parallele Drähte und Bearbeitung |
| WM-3215 | Flachbandkabel crimpen | 3–20-poliges Flachband | 15.000 Kontakte/h | Beidseitige Flachbandkontaktierung |
| WM-3225 | Beidseitig mit Schlaucheinsetzen | AWG 12–32 | 3.000 Stück/h (L = 600 mm) | Crimpen und weiche Hülse in einer Linie |
| WM-377 | Dichtungseinsetzen und Crimpen | AWG 28–16 | 3.000 Stück/h (L ≤ 100 mm) | Abgedichtete Verbinder in Serie |
| WM-3222 | Abisolieren, Dichtung und Crimpen, halbautomatisch | Draht-Ø 1,0–4,0 mm | 1.200–1.500 Stück/h | Dichtungen ohne vollständige Linie |
| WM-362S | Crimpen und Gehäusebestückung | AWG 28–20 | 2.200 Stück/h (L = 100 mm; einseitiges Crimpen/Verzinnen/Gehäusebestückung) | Vom Draht zum bestückten Verbinder |
| WM-366 | Gehäusebestückung | AWG 30–18 | ≤6.000 Kammern/h (AWG 28–24; L < 100 mm) | Kammern im Linientakt bestücken |
| WM-3232 | Mehradrig, halbautomatisch | 2–14 Adern, AWG 22–30 | 1.000–1.300 Stück/h | Mantelkabel zu gecrimpten Adern |
| WM-3103 | Aderendhülsen crimpen | 0,35–2,5 mm² (Hülsenlänge <12 mm); ≤4 mm² (Hülsenlänge <10 mm) | 2,5 s/Stück | Hülsenenden für Schaltschränke |
| WM-3116 | Hülsen, großer Bereich | 0,3–16 mm² | ≈4 s/Stück (kabelabhängig) | Tischmaschine für große Hülsen |
| WM-3238 | Tragbar, pneumatisch | 0,25–6,0 mm² | 1,3 t, 2 kg | Crimpwerkzeug zum Kabelbaum mitnehmen |
| WM-3239 | Tragbar, elektrisch | 0,25–10 mm² | 12,7 kN, nur Netzbetrieb | Kein Kompressor erforderlich |
| WM-3218 | Hydraulisches Kabelschuhcrimpen | Kabelschuhe 0–75 mm² | 13 t | Leistungskabelschuhe, geführte Matrizen |
| WM-3234 | EV-Kabelschuhcrimpen | 1–70 / 6–120 mm² | 10 t / 30 t | Ladesteckerkabel kontaktieren |
| WM-3240 | Servo-Sechskantcrimpen | 10–120 mm² | 200 kN | Sechskant mit programmierter Kraft |
| WM-361C | Netzleitungslinie | 2-polige Stecker | 800–1.200 Stück/h (längenabhängig) | Vollständige Leitungssätze |
Häufige Fragen zur Auswahl
Wann lohnt sich ein Crimpautomat gegenüber einer Tisch-Crimppresse?
Ein Crimpautomat ist für wiederkehrende Serien sinnvoll, wenn Ablängen, Abisolieren und Crimpen in einem Ablauf erfolgen sollen. Eine Tisch-Crimppresse eignet sich für vorbearbeitete Leiterenden oder häufig wechselnde Aufträge. Prüfen Sie Kontaktform, Zuführung und Crimpwerkzeug anhand Ihrer Teile.
Reicht eine 2-t-Presse für meinen Kontakt?
Die Kraft muss anhand von Kontakt, Leiter und Gesenk geprüft werden. Für größere Kabelschuhe bietet WM-3234 10 t für 1–70 mm² oder 30 t für 6–120 mm²; WM-3240 nennt 200 kN für 10–120 mm². Wählen Sie Gesenk und Kraftbereich passend zum jeweiligen Kontakt.
Kann ich dasselbe Werkzeug für Aderendhülsen und offene Crimpkontakte nutzen?
Wählen Sie ein Werkzeug passend zur Aderendhülse oder zum offenen Crimpkontakt. Wir prüfen Geometrie, Crimpprofil und Zuführung anhand Ihrer Teile. WM-3103 nennt 0,35–2,5 mm² bei Hülsenlängen unter 12 mm oder bis 4 mm² bei Hülsenlängen unter 10 mm.
Kann eine Linie auch Dichtungen und Gehäuse einsetzen?
Ausgewählte Linien können das. WM-377 verbindet Dichtungseinsetzen und beidseitiges Crimpen mit angegebenen 3.000 Stück/h bei Drahtlängen bis 100 mm. WM-362S nennt 2.200 Stück/h für einseitiges Crimpen, Verzinnen und Gehäusebestückung bei 100 mm. Senden Sie Dichtungs- und Gehäuseteilenummern sowie Kammerbelegung.
Welche Angaben machen Angebot und Versuch vergleichbar?
Drahtspezifikation, Kontaktzeichnung oder Teilenummer, Fertiglängen, Endbearbeitung, Dichtungen/Gehäuse, Losgröße und Abnahmekriterien. Bei Werkzeugübernahme auch Pressen- und Werkzeugmaße angeben. Konfiguration und Musterprüfungen bestätigen wir im Angebot; jedes Angebot nennt Verschleißteile mit Stückpreis und Versandort.
Konfiguration mit Ihrem Material bestätigen
Senden Sie uns Abmessungen, ein Muster oder eine Bauteilzeichnung sowie das gewünschte Ergebnis. Wir prüfen die Anwendung und erstellen einen Vorschlag für Maschine und Werkzeuge.
Angebot anfordern →