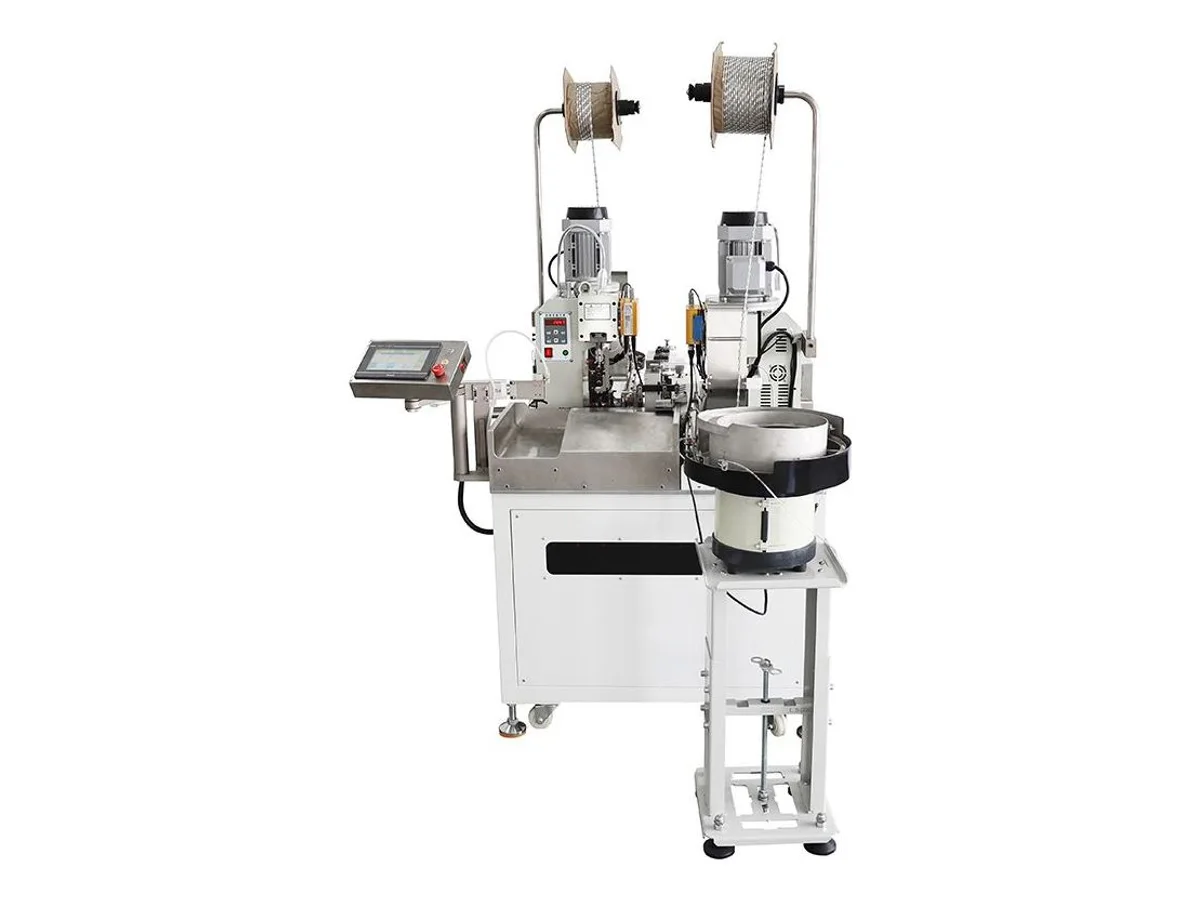
Beidseitige Crimpmaschine mit Aufschieben von Isolierhülsen, 10–24 AWG WM-388
Angebot anfordern für WM-388 →
Die WM-388 crimpt Kontakte an beide Leitungsenden und schiebt im selben automatischen Zyklus eine Isolierhülse über die Crimpverbindung. Dieser Fertigungsschritt benötigt sonst einen separaten manuellen Montageplatz. Sie verarbeitet Leitungen von 10–24 AWG mit bis zu 1.700 Stück pro Stunde bei ±0,1 mm Genauigkeit, isoliert 3–10 mm ab und crimpt unter Mitsubishi-SPS-Steuerung mit 2,0 bis 4,0 Tonnen. Hülsen werden in einem Vibrationswendelförderer vereinzelt und automatisch aufgeschoben. Abisolierung, Luftdruck und fehlerhafte Kontakte werden in jedem Zyklus überwacht. Die Maschine benötigt 0,4–0,5 MPa saubere Druckluft, misst 1.300 × 800 × 1.330 mm und wiegt 450 kg.
Technische Daten
| Funktion | Beidseitiges Crimpen von Kontakten und Aufschieben von Isolierhülsen |
|---|---|
| Leiterbereich | AWG#10 – AWG#24 |
| Leistung | 1.700 Stück/h |
| Genauigkeit | ±0,1 mm |
| Abisolierlänge | 3 – 10 mm |
| Crimpkraft | 2,0 – 4,0 t |
| Steuerungsverfahren | Mitsubishi-SPS-Steuerung |
| Überwachung | Abisolierüberwachung, Luftdrucküberwachung, Erkennung fehlerhafter Kontakte |
| Luftdruck | 0,4 – 0,5 MPa |
| Abmessungen | 1.300 × 800 × 1.330 mm |
| Gewicht | 450 kg |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Crimpen und Hülsenmontage in einem Durchlauf: Die Kontakte an beiden Enden sind bereits isoliert, sodass die langsamste manuelle Station der Linie entfällt.
- Die Crimpkraft von 2,0 – 4,0 t deckt auf einer Plattform kleine Signalkontakte bis hin zu Leistungsleitungen AWG 10 ab.
- Die Spezifikation nennt ±0,1 mm Maschinengenauigkeit. Wir bestätigen Messgröße und Abnahmemethode im Angebot und prüfen Abisolierung und Hülsenposition an Ihrem Muster.
- Die Mitsubishi-SPS mit Überwachung der Abisolierung, des Luftdrucks und fehlerhafter Kontakte stoppt Fehler an der Station, bevor sie die Endkontrolle erreichen.
Materialien und Anwendungen
- Leitungen für Geräte und Elektrowerkzeuge mit isolierten Flachsteckern oder Steckhülsen, AWG 10–24
- Brückenleitungen für Schaltanlagen, Beleuchtung sowie Heizungs-, Lüftungs- und Klimaanlagen mit vorgeschriebenen Isolierhülsen über den Crimpstellen
- Exportkabelbäume, bei denen freiliegende Crimphülsen die Kundenprüfung nicht bestehen
Geeignet für: beidseitig kontaktierte Leitungen, die mit isolierten Crimpverbindungen ausgeliefert werden müssen: Geräte-, Schaltanlagen-, Beleuchtungs- und HLK-Brückenleitungen in 10–24 AWG. Aufschiebbare Isolierhülsen werden automatisch über beide Crimpstellen gesetzt. Nicht geeignet für: Schrumpfschlauchisolierung. Dafür wählen Sie die WM-663 zum Aufschieben und Erwärmen von Schrumpfschläuchen, die Hülsen mit Φ2–8 mm schneidet, auf Leitungsenden und Kontakte setzt und schrumpft. Auch Leitungen außerhalb 10–24 AWG und Gehäusebestückung gehören auf andere Crimpmaschinen für diese Leiterbereiche und Gehäuseaufgaben. Wenn nur ein Ende eine Isoliertülle benötigt und die Leitungen kurz sind, deckt die WM-3225 zum beidseitigen Crimpen und Aufschieben weicher Hülsen AWG 12–32 mit 18–600 mm verbleibender Isolierung zwischen den abisolierten Enden und einer angegebenen Leistung von 3.000 Stück pro Stunde bei 600 mm ab.
Die Hülsenwerkzeuge werden auf Ihre Hülsen- und Kontaktabmessungen abgestimmt. Deshalb erfolgt die Erprobung mit Ihren Teilen. Senden Sie 2–3 Meter Ihrer Leitung sowie Ihre Kontakte und Hülsen. Wir filmen den vollständigen Crimp- und Hülsenmontagezyklus auf dieser Maschine, bevor Sie sich festlegen.
Der Genauigkeitswert von ±0,1 mm wird mit Messgröße und Abnahmemethode im Angebot bestätigt. Er belegt für sich allein keine Wiederholgenauigkeit der Abisolierung oder Hülsenposition.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-388 — häufige Fragen
Warum Hülsen maschinell statt von Hand aufschieben?
Die automatische Hülsenzuführung verbindet das Aufbringen der Isolierung mit dem Crimpen und reduziert die manuelle Handhabung. Die angegebene Leistung beträgt bis zu 1.700 Stück pro Stunde. Der separate Genauigkeitswert von ±0,1 mm wird zusammen mit seiner Messgröße im Angebot bestätigt. Den Hülsensitz prüfen wir an Ihren tatsächlichen Teilen.
Welche Leitungen, Kontakte und Hülsen werden abgedeckt?
Leitungen von AWG 10 bis AWG 24 mit Abisolierlängen von 3–10 mm und Crimpkräften von 2,0–4,0 Tonnen. Crimp- und Hülsenwerkzeuge werden auf Ihre genauen Kontakt- und Hülsenabmessungen abgestimmt. Senden Sie deshalb Muster aller drei Komponenten, also Leitung, Kontakte und Hülsen, für ein bestätigtes Werkzeugangebot.
Welche Aufgaben gehören auf eine andere Maschine?
Schrumpfschlauchisolierung ist ein anderes Verfahren. Die Hülsen werden hier kalt aufgeschoben und nicht durch Wärme geschrumpft. Für Schrumpfschlauchschneiden und -erwärmen sehen Sie die Kategorie Schrumpfschlauchverarbeitung. Leitungen außerhalb AWG 10–24 und Gehäusebestückung liegen ebenfalls außerhalb des Einsatzbereichs dieses Modells.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S