Maschinen zum Verzinnen, Löten und Schweißen von Leitungen
Verzinnen, Löten und Schweißen erzeugen unterschiedliche fertige Verbindungen. Unsere Verzinnmaschinen bereiten abisolierte Leiterenden vor, auch bei mehradrigen Kabeln und paralleler Drahtverarbeitung. Lötstationen führen Lot zu oder arbeiten mit Pulswärme für Steckverbinder und Flachkabel. Ultraschall-Metallschweißanlagen verbinden Leiterbündel oder Anschlüsse; spezielle Kunststoffschweißanlagen und Maschinen zum Verschließen von Metallrohren werden getrennt ausgewiesen. Zum Verdrillen ohne Verzinnen nutzen Sie Verdrillen, Aufdrehen und Richten; für mechanische Kupferbandverbindungen Crimpen und Steckverbindermontage. Senden Sie Ihre Leitung und ein akzeptiertes Verbindungsmuster, damit wir den benötigten Prozess vor Ihrer Bestellung vorführen können.
16 Modelle in dieser Auswahl.
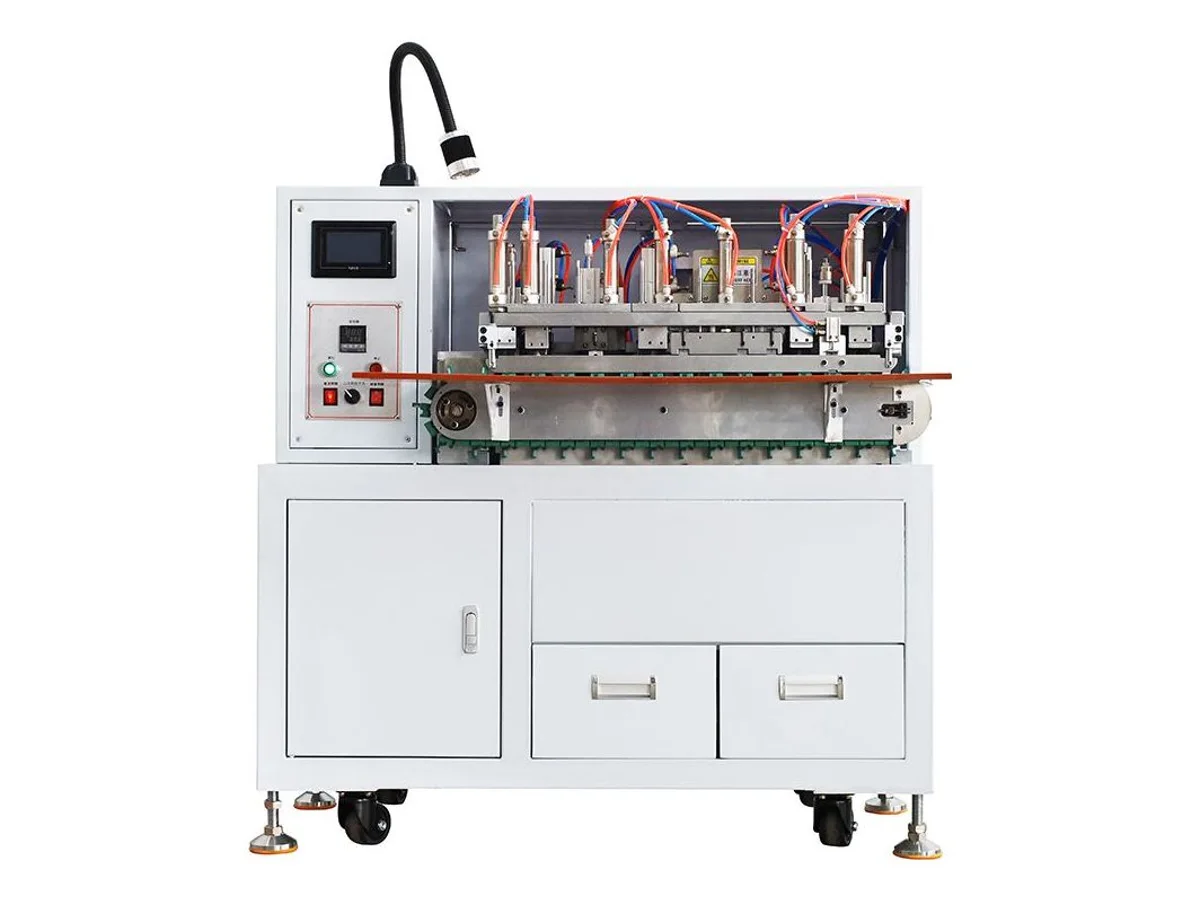
Automatische Maschine zum Schneiden, Abisolieren, Verdrillen und Verzinnen 3-adriger Kabel
Modell WM-4710T
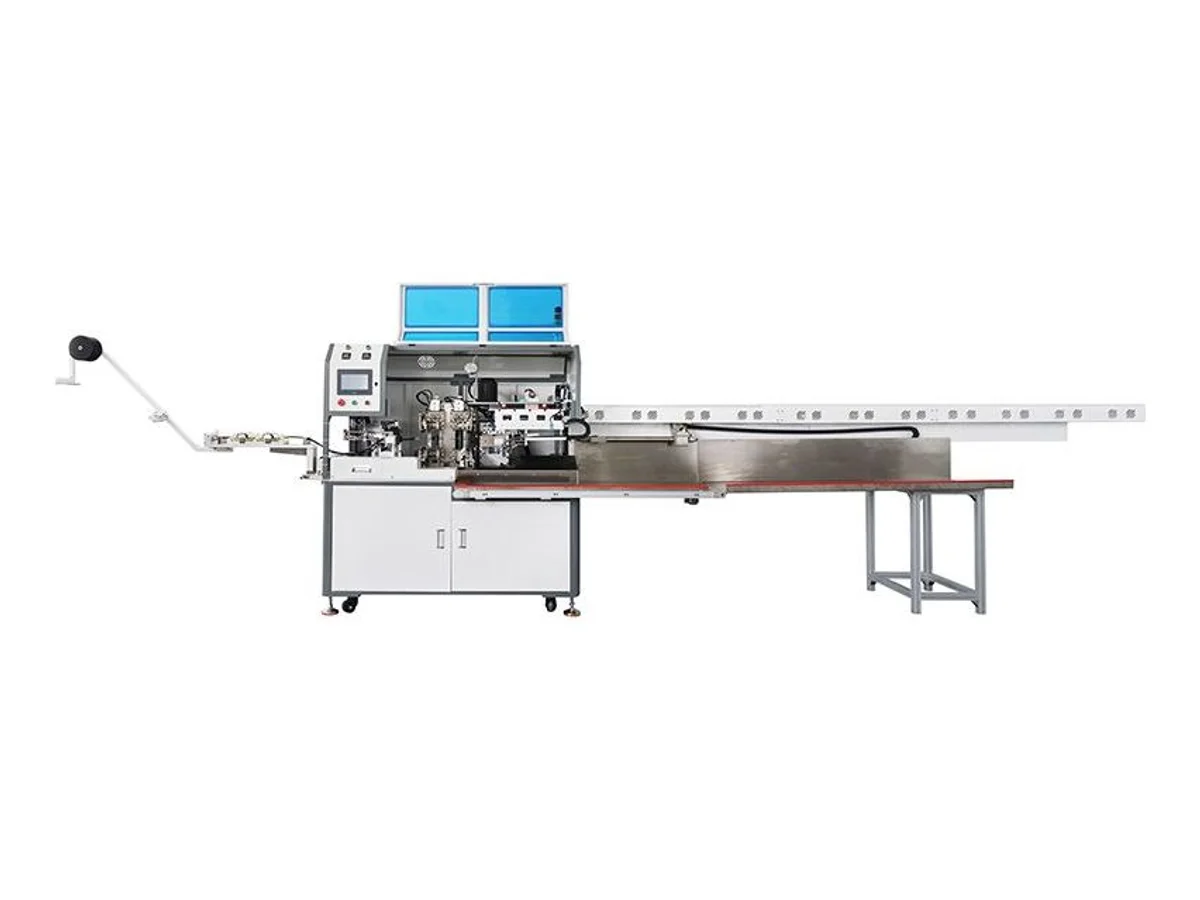
Automatische Schneid-, Abisolier- und beidseitige Verzinnmaschine für mehradrige Kabel
Modell WM-4706S
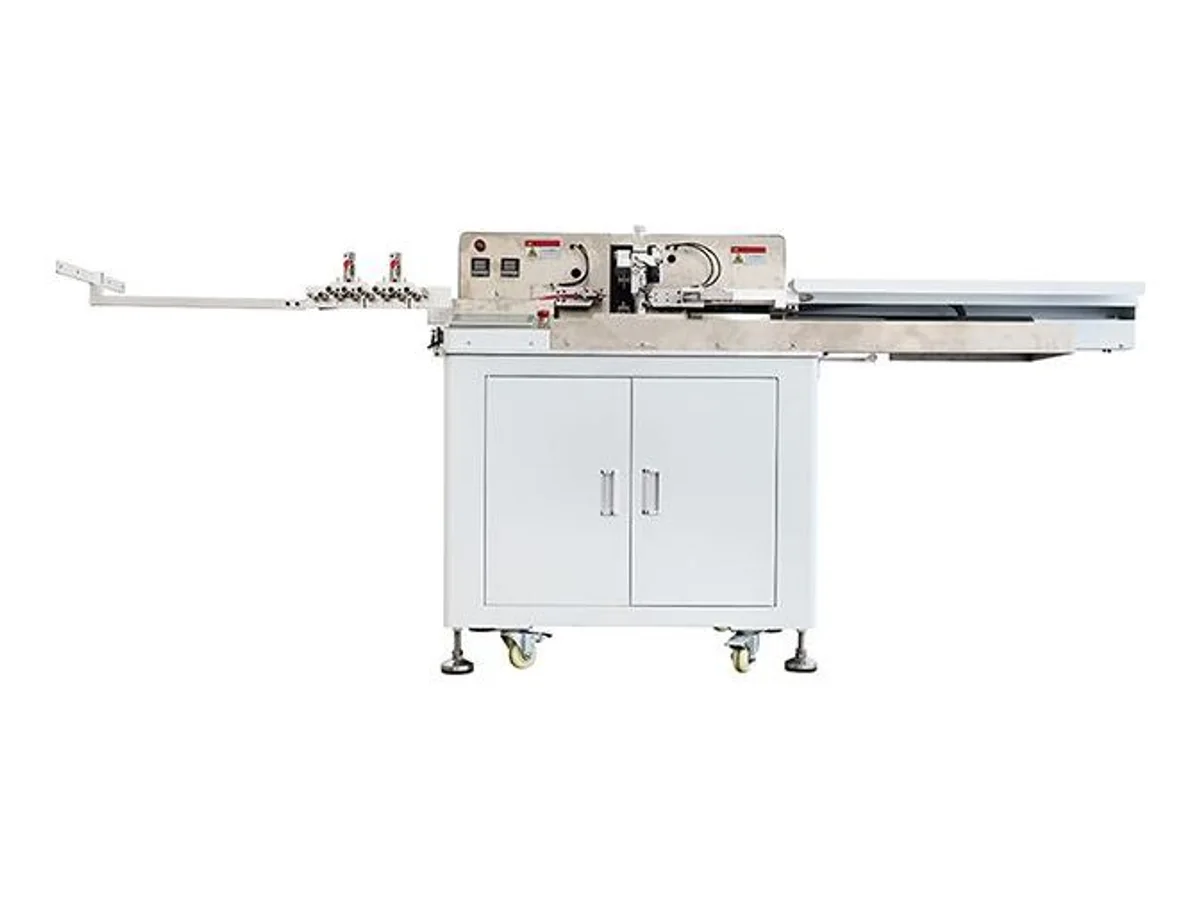
Automatische Mehrdraht-Schneid-, Abisolier-, Verdrill- und Verzinnmaschine für 18–28 AWG
Modell WM-4706W
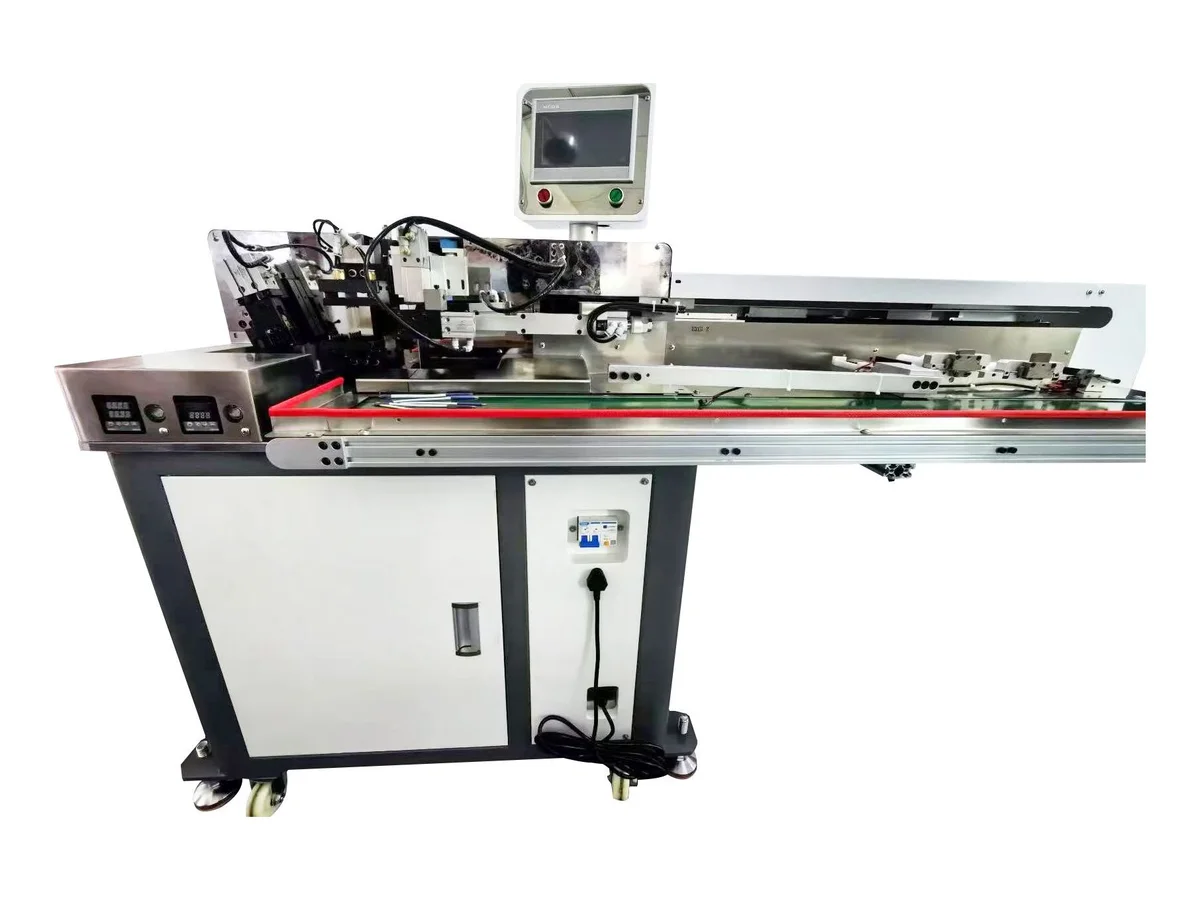
Automatische Maschine zum beidseitigen Verdrillen und Verzinnen mehradriger Mantelkabel
Modell WM-4715
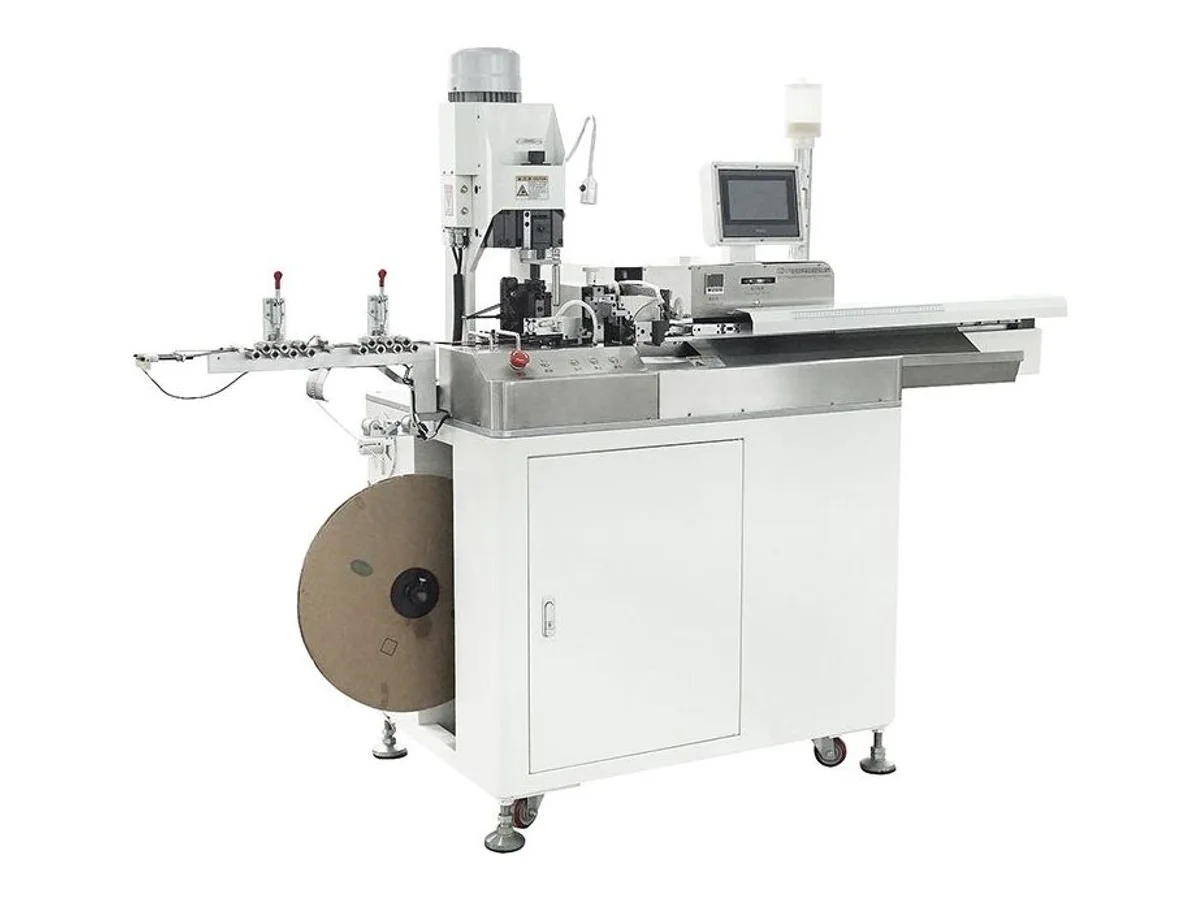
Automatische Fünffachmaschine zum Abisolieren, Verzinnen und Crimpen mit Abwickelständer
Modell WM-462
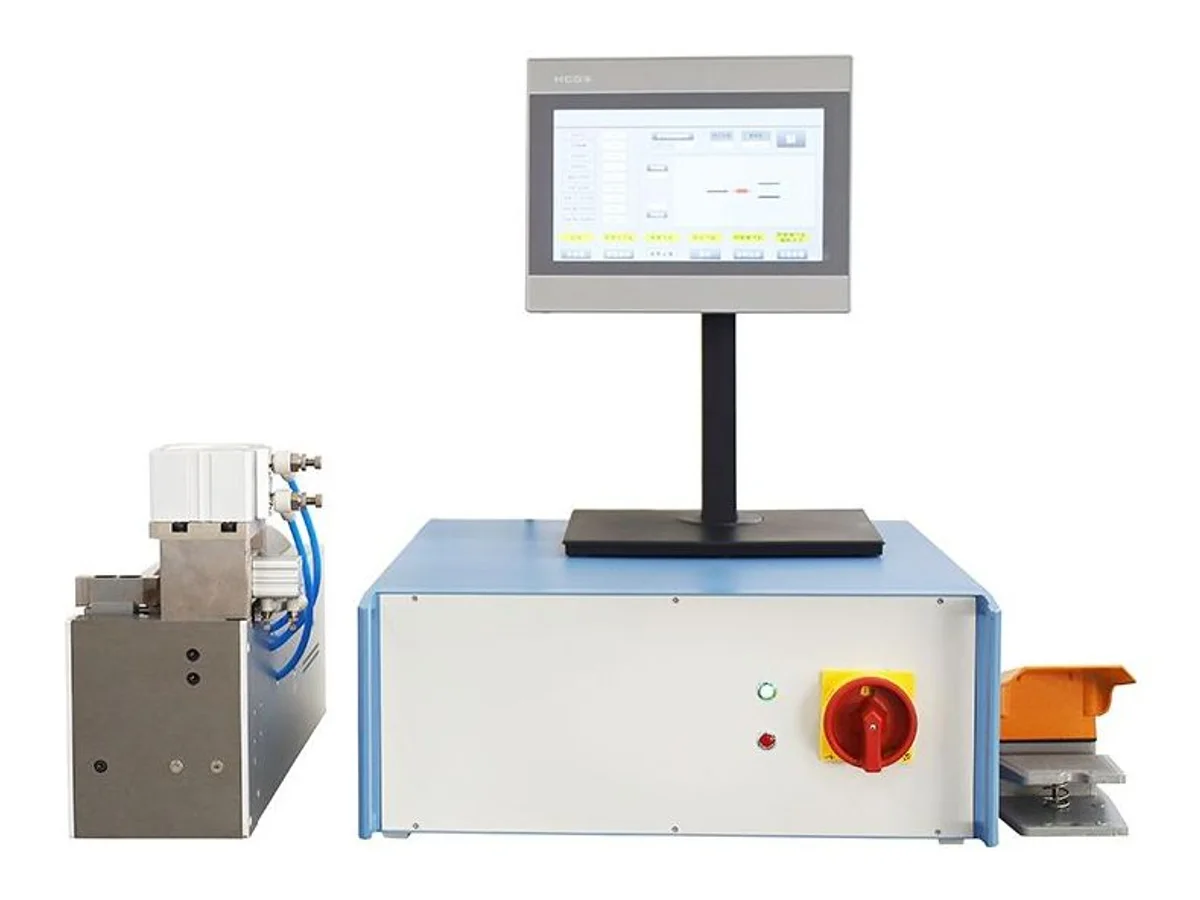
Hochleistungs-Ultraschall-Spleißmaschine für Kupferverbindungen bis 50 mm²
Modell WM-718
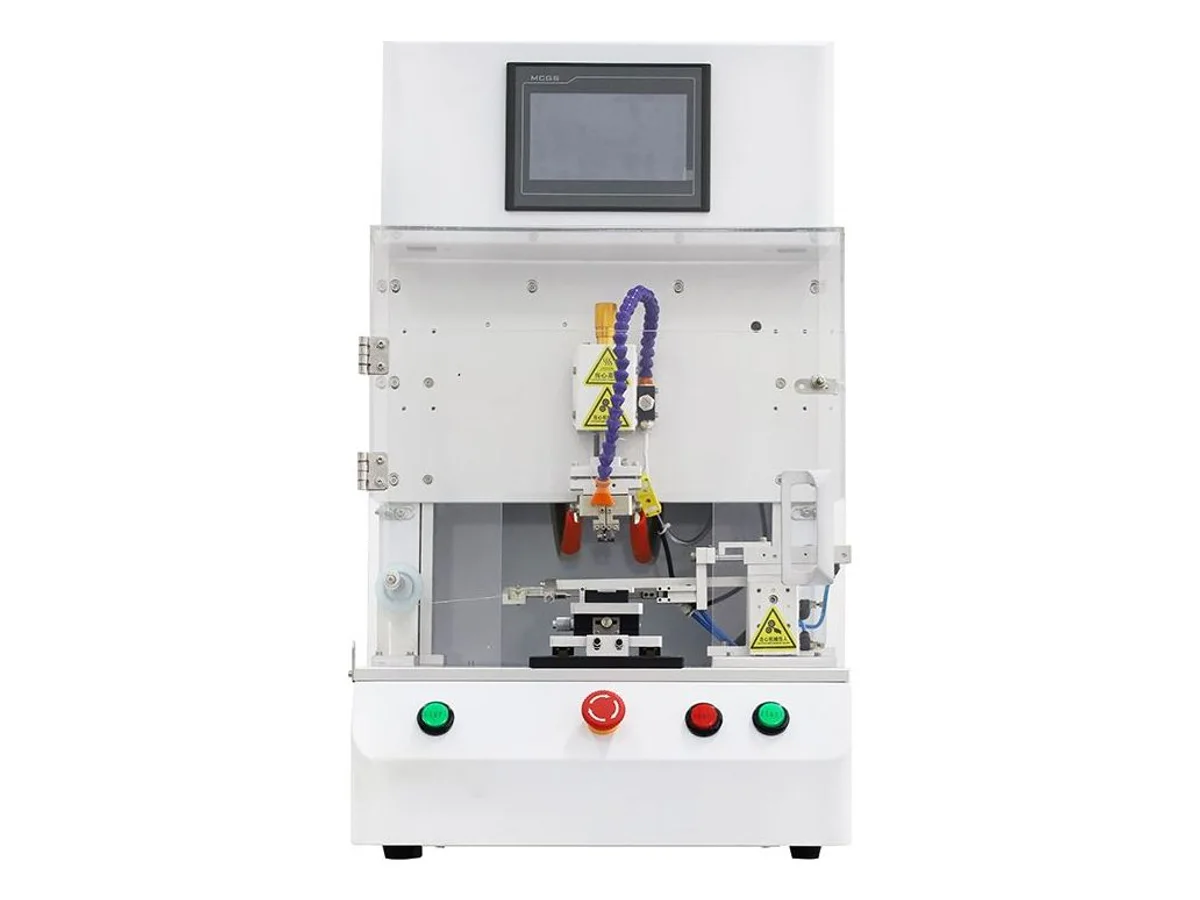
Thermoden-Lötmaschine für FFC, FPC und Stecker, 50–600 °C Impulswärme
Modell WM-721
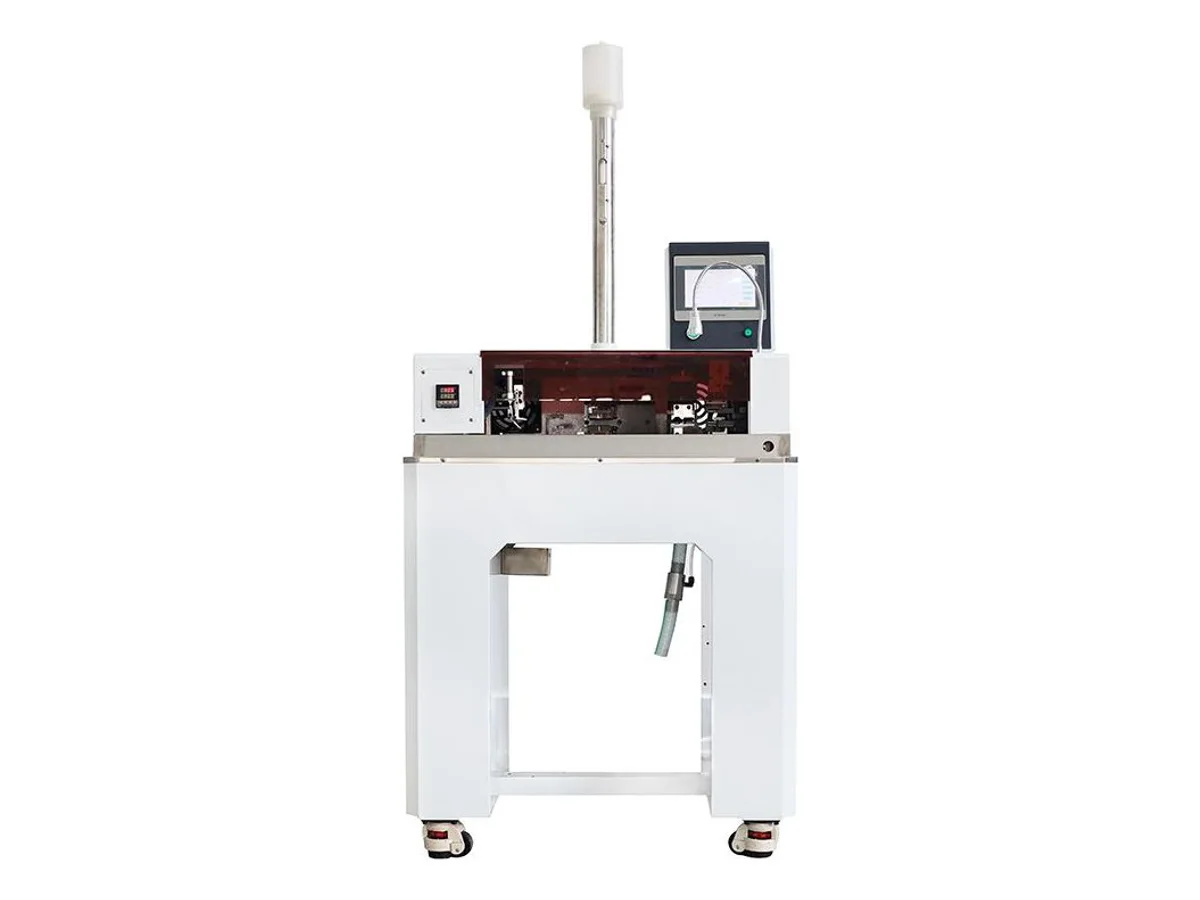
Halbautomatische Abisolier- und Verzinnmaschine für mehradrige Kabel
Modell WM-4718
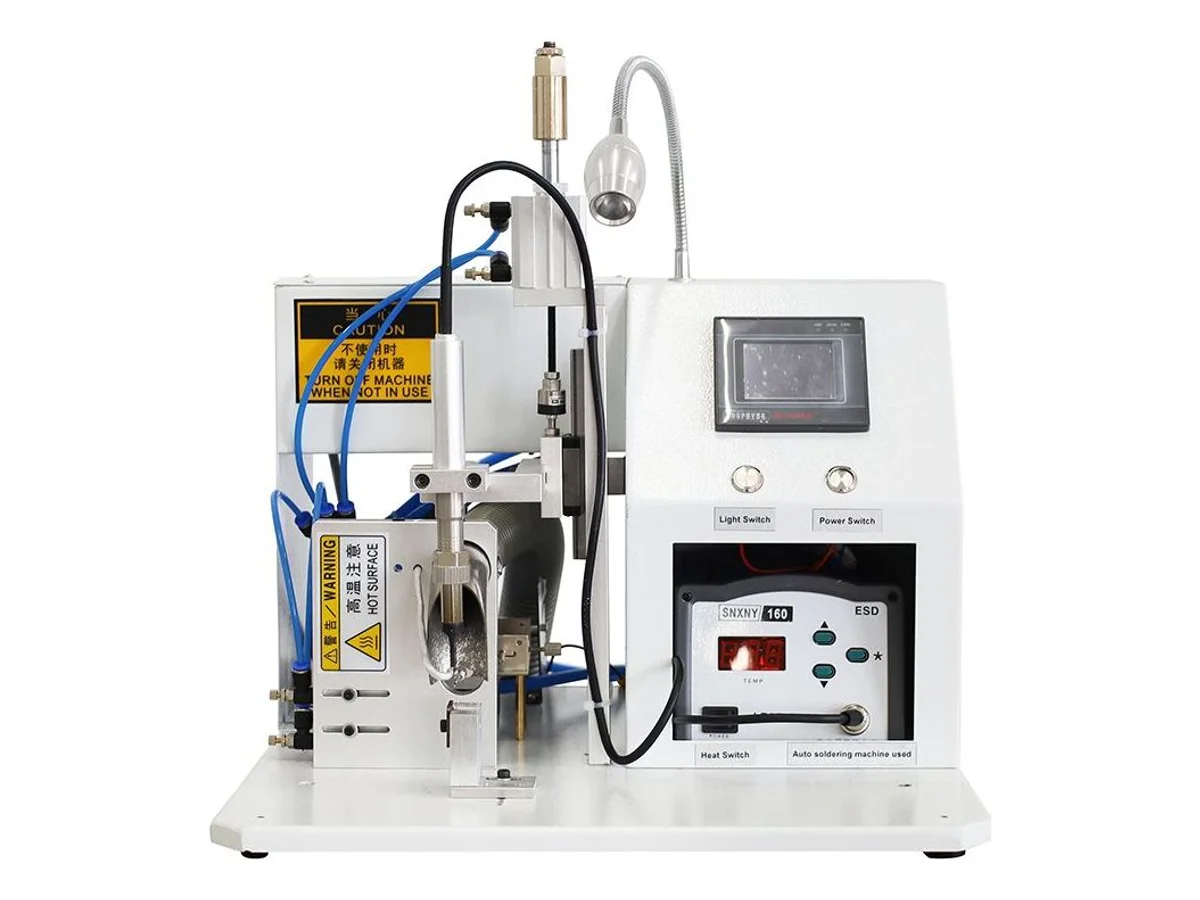
Halbautomatische Lötmaschine mit automatischer Lotzufuhr und 0–550-°C-Lötkolben
Modell WM-722
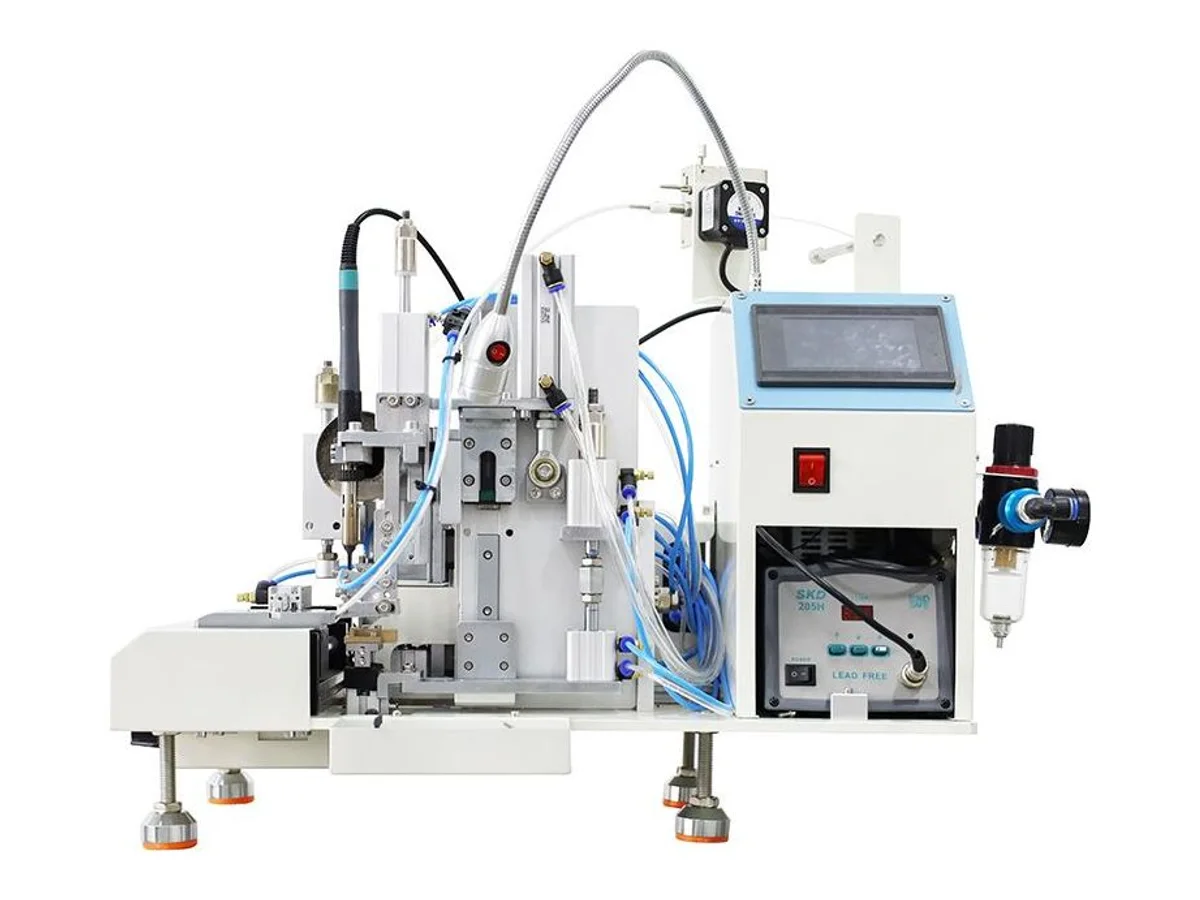
Halbautomatische USB-Kabellötmaschine mit automatischer Lotzufuhr
Modell WM-712
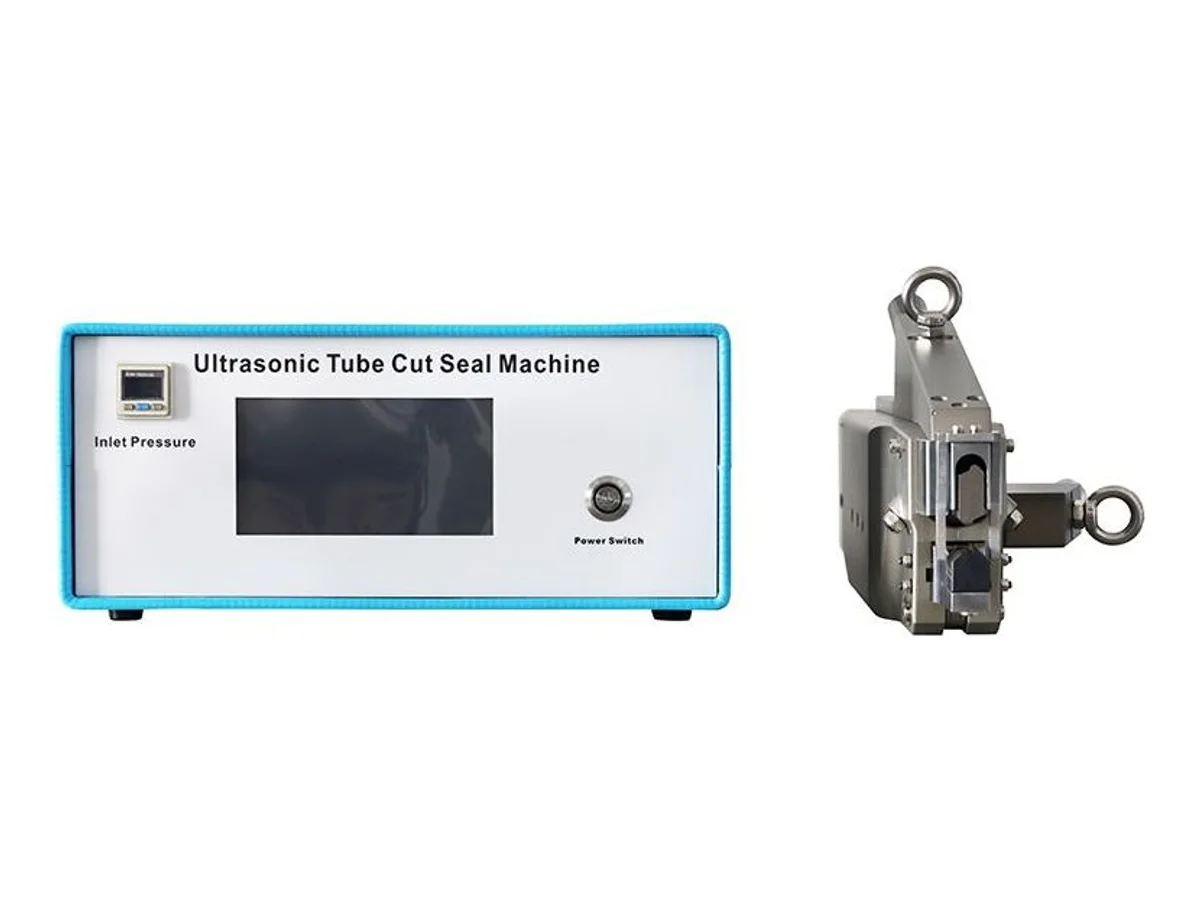
Ultraschall-Trenn- und Verschließmaschine für Kupfer- und Aluminiumrohre, Ø2–12 mm
Modell WM-724
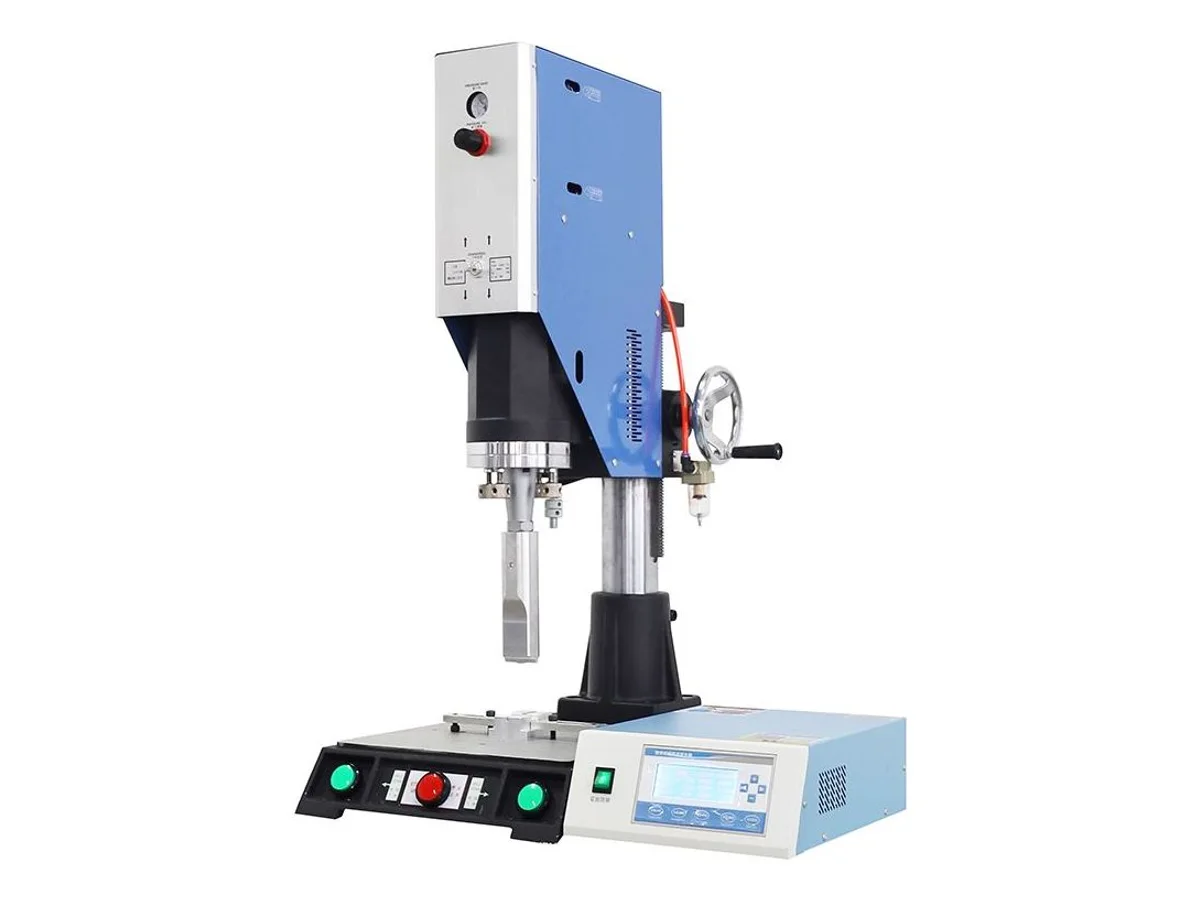
Ultraschall-Kunststoffschweißmaschine mit 2.000-W-Vollbrückengenerator
Modell WM-714
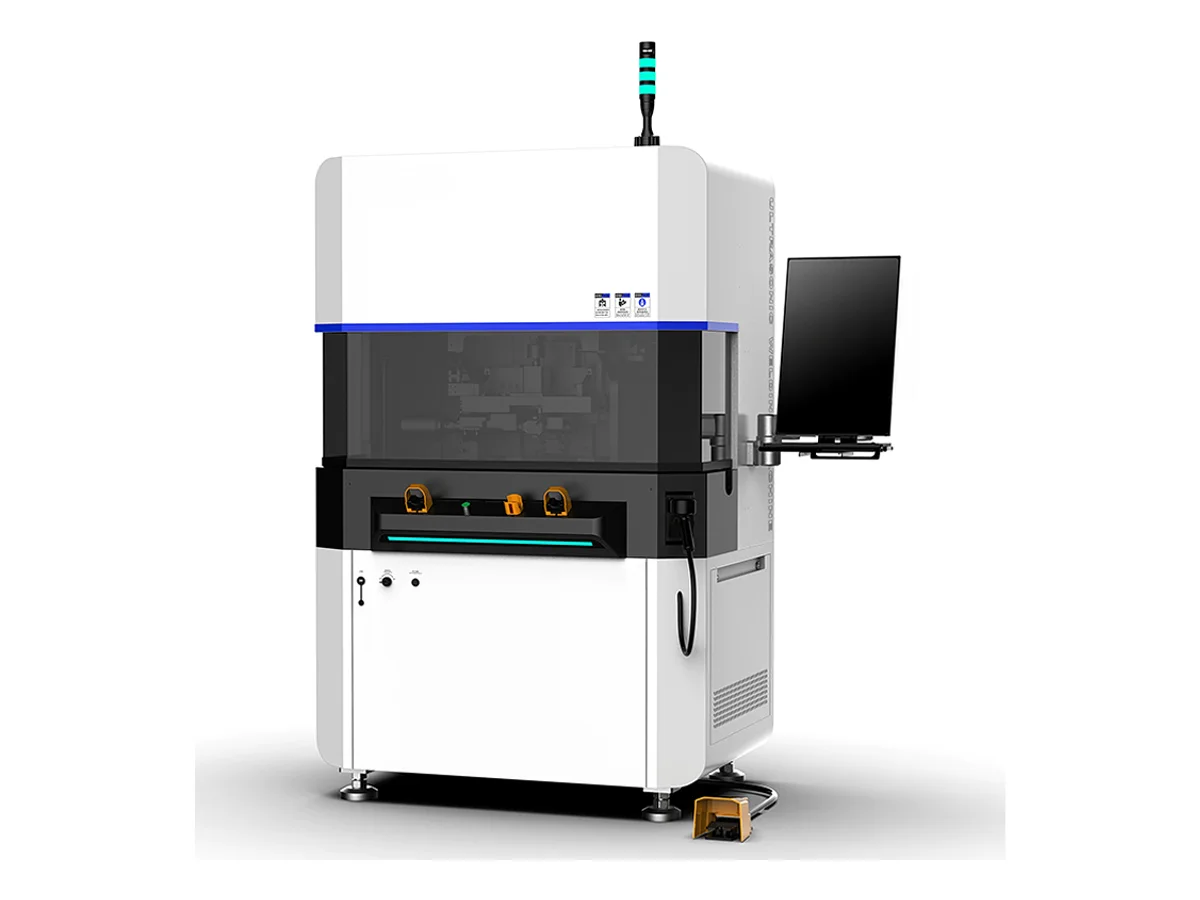
13 kW Ultraschall-Kabelschuhschweißmaschine für Kupfer- und Aluminiumkabel
Modell WM-725
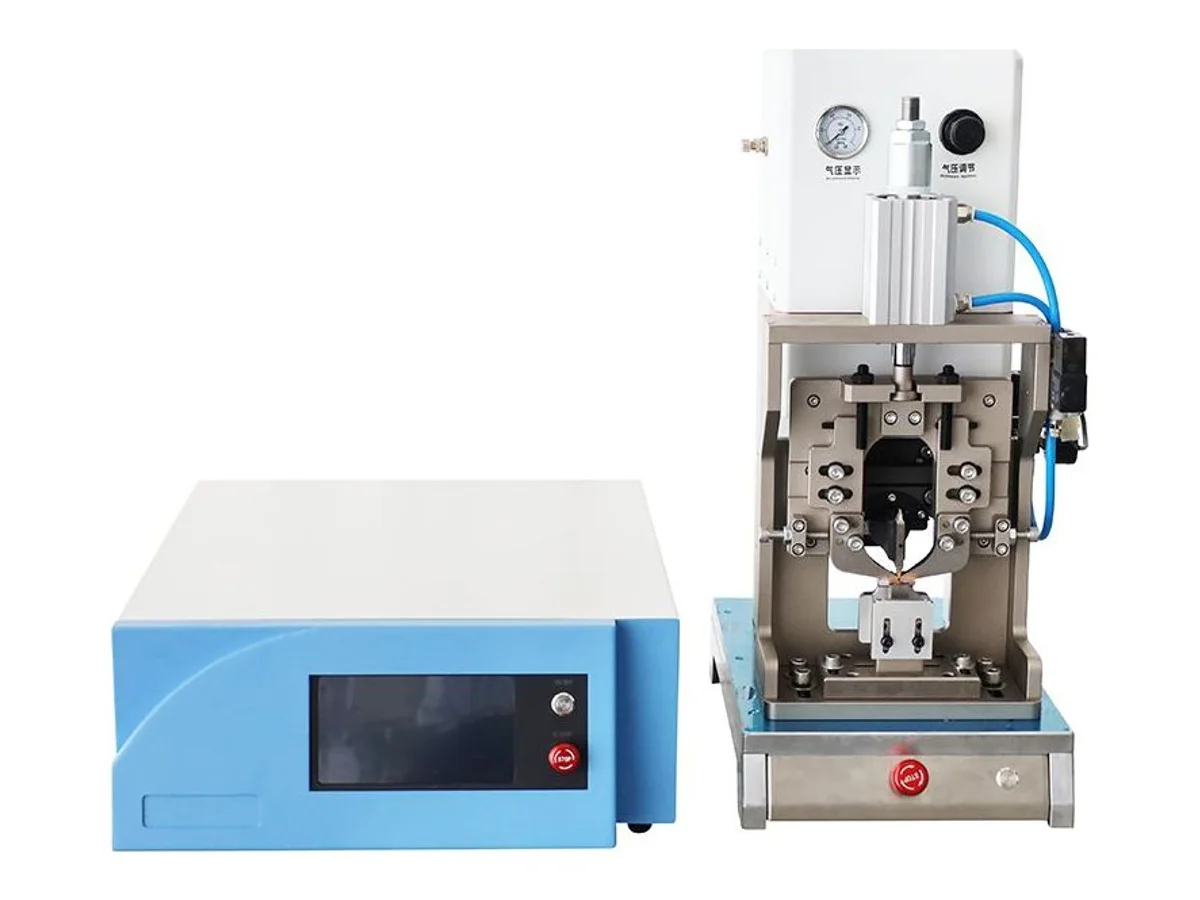
Halbautomatische Ultraschall-Kontaktschweißmaschine mit 5000 W Generator
Modell WM-713
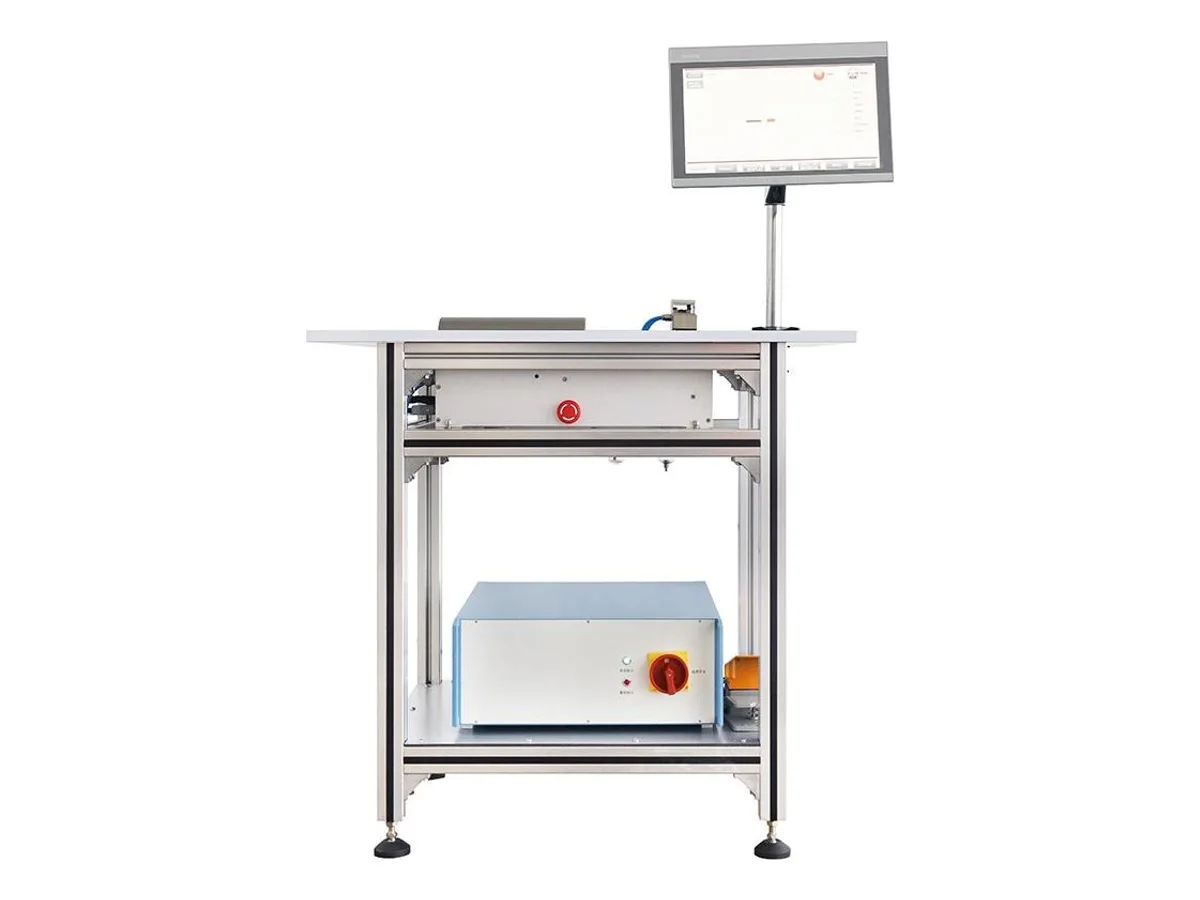
Ultraschall-Spleißschweißstation für Kupferbündel mit 0,7–30 mm²
Modell WM-717S
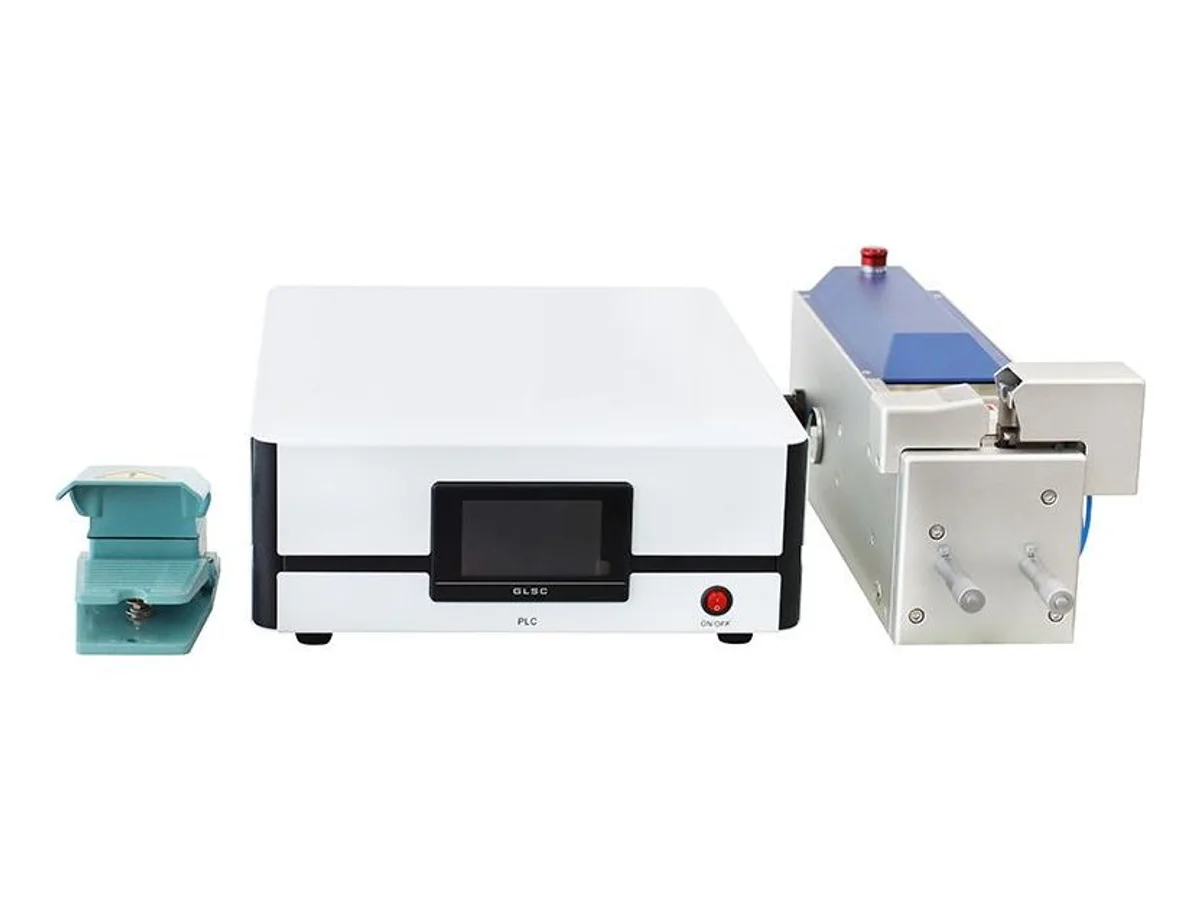
Ultraschall-Drahtschweißmaschine für Kupferspleiße von 0,75–20 mm²
Modell WM-711
Ultraschall, Kupferband oder Lot?
Ultraschallschweißen verbindet Kupferlitzen durch Schwingung und Druck ohne Lot oder Flussmittel. Die hier aufgeführten Metallanlagen arbeiten mit 20 kHz; Verbindung und Wärmeeinfluss auf die Isolation werden am Muster geprüft. Die Auswahl für Kabelbaumspleiße richtet sich nach dem Gesamtquerschnitt: WM-711 deckt 0,75–20 mm² mit 3.000 W und automatischer Frequenznachführung ab, WM-717S 0,7–30 mm² mit 4.800 W, WM-718 Kupferspleiße bis 50 mm² mit 5.500 W. Für Kontakte statt Spleiße schweißt WM-713 mit 5.000 W; für Kunststoffe ist WM-714 ein 2.000-W-Vollbrückenschweißgerät für 1–15 mm Schweißpunkte. Kupferband-Spleißen ist die mechanische Alternative: Ein Band wird um das Bündel gecrimpt. WM-716 bietet 4 Tonnen mit 1–10 mm Rollenband, WM-715 ist das kompakte 3-Tonnen-Tischgerät. Löten passt, wenn die Zeichnung eine benetzte Lötverbindung verlangt: WM-722 und WM-712 führen Lot automatisch zu, letztere für USB-Kabel mit 300–600 Stück/h. WM-721 ist eine Impulsheiz-Thermodenanlage für FFC, FPC und Verbinder mit 50–600 °C in bis zu 4 Heizstufen.
Ein Ultraschallschweißgerät dimensionieren
Maßgebend ist der gesamte gebündelte Spleißquerschnitt, nicht der größte Einzeldraht. Drei Drähte mit 2,5 mm² ergeben 7,5 mm² an der Sonotrode. Angegebene Bereiche: 0,75–20 mm² (WM-711, 3.000 W), 0,7–30 mm² (WM-717S, 4.800 W), bis 50 mm² (WM-718, 5.500 W). Alle drei arbeiten mit 20 kHz. WM-711 nennt vollautomatische Frequenznachführung. Klären Sie den Ablauf nach einem Sonotrodenwechsel; die automatische Nachführung ersetzt nicht die erforderliche Einrichtung und Musterfreigabe.
Verdrillen, Verzinnen oder beides?
Reines Verdrillen bündelt abisolierte Litzen für die nachfolgende Kontaktierung oder Lötung, soweit der Anschluss dies erlaubt. WM-4720 verarbeitet vorbereitete Drahtenden mit 3.000 Stück/h. Verdrillte Aderpaare sind eine andere Aufgabe: WM-4717 verseilt 12–36 AWG bis 6 m bei 300–7.500 U/min. WM-4716 arbeitet mit sechs unabhängigen Achsen, jeweils mit eigener Windungszahl und Richtung. Verdrillen und Verzinnen verbindet Bündeln und direktes Eintauchen ins Lot für anschließend lötbare Enden: WM-4715 bearbeitet beide Enden von Mantelkabeln Ø3,0–8,0 mm mit 2.000–5.000 Stück/h; WM-4706S verarbeitet mehradrige Kabel unter Ø8 mm; WM-4706W bis zu zehn einzelne Drähte von 18–28 AWG nebeneinander. WM-4710T trennt 3-adrige Kabel bis 50 mm auf und isoliert und verzinnt jede Ader auf 2–9 mm.
Wo der Mantel entfernt wird
Bei Mantelkabeln müssen zunächst Mantel entfernt und Adern getrennt werden. WM-4718 erledigt dies halbautomatisch: Mantelabzug ab 20 mm, Adern bis 15 mm verdrillen und anschließend mit einstellbarer Tiefe eintauchen. WM-4710T automatisiert diesen Ablauf für 3-adrige Rund- und Flachkabel (H03VVH2-F, H05WH2-F, H03VV-F, RVV) mit 50 mm Adertrennung. Soll die Linie außerdem crimpen, verarbeitet WM-462 fünf Drähte mit Abisolieren, Verzinnen und Crimpen bei 8–800 mm Schnittlänge und angegebener Abweichung +0,1 mm bei L=100 mm. Die Endvorbereitung muss zur jeweiligen Kontaktspezifikation passen.
| Maschine | Verfahren | Arbeitsbereich | Leistung | Geeignet für |
|---|---|---|---|---|
| WM-711 | Ultraschall-Metallschweißen | 0,75 – 20 mm² Gesamtquerschnitt | 3.000 W, 20 kHz | Kabelbaumspleiße mit automatischer Frequenznachführung |
| WM-717S | Ultraschall-Spleißstation | 0,7 – 30 mm² Kupferbündel | 4.800 W, 20 kHz | Mittlere bis große Spleiße |
| WM-718 | Ultraschall mit hoher Leistung | Bis 50 mm² Kupfer | 5.500 W, 20 kHz | Größte Spleiße dieser Kategorie |
| WM-713 | Ultraschall-Kontaktschweißen | Kontakte | 5.000 W, 20 kHz | Kontakte statt Spleiße schweißen |
| WM-714 | Ultraschall-Kunststoffschweißen | Schweißpunkt Ø1 – 15 mm | 2.000 W, Vollbrücke | Kunststoffteile statt Kupfer |
| WM-721 | Impulsheiz-Thermodenfügen | FFC, FPC, Verbinder | 2.000 W, 50–600 °C, 1–4 Stufen | Flachkabel und feine Kontaktraster |
| WM-712 | Löten mit automatischer Lotzufuhr | USB-Kabelbaugruppen | 300 – 600 Stück/h | Wiederholbares Verbinderlöten in Serie |
| WM-722 | Halbautomatisches Löten | — | < 150 W | Tischlöten mit automatischer Zufuhr |
| WM-4715 | Beidseitig schneiden, abisolieren, verdrillen und verzinnen | Mantelkabel Ø3,0–8,0 mm | 2.000–5.000 Stück/h; Schnitt ≤2.000 mm | Serienbearbeitung von Mantelkabeln |
| WM-4706S | Beidseitig schneiden, abisolieren und verzinnen | Mehradrig < Ø8 mm | Abisolieren vorn <60 mm, hinten <40 mm | Mehradrige Leitungen beidseitig verzinnen |
| WM-4706W | Mehrdraht-Abisolieren, Verdrillen und Verzinnen | 18–28 AWG, bis 10 Drähte | Schnitt 8–1.000 mm; Verdrillen 3–10 mm | Zehn dünne Drähte parallel |
| WM-4710T | 3 Adern trennen, abisolieren, verdrillen und verzinnen | 3-adrig rund/flach, H03VV-F, RVV | Trennen ≤50 mm; Abisolieren und Verzinnen 2–9 mm | Netzleitungen aus Mantelkabel |
| WM-4718 | Mantelabisolieren, Adern verdrillen und tauchen | Adern Ø0,8–3,0 mm | Mantel ≥20 mm; Verdrillen ≤15 mm | Halbautomatische Mehradervorbereitung |
| WM-462 | Abisolieren, Verzinnen und Crimpen, fünf Drähte | Ø0,8–3,5 mm | Schnitt 8–800 mm, +0,1 mm bei L=100 | Verzinnen und Crimpen auf einer Linie |
Häufige Fragen zur Auswahl
Ultraschallschweißen oder Löten für Kabelbaumspleiße?
Wählen Sie nach Verbindungsspezifikation und Leitermaterial. Ultraschall verbindet Leiterbündel ohne Lot oder Flussmittel. Löten bleibt passend, wenn eine Lötverbindung vorgeschrieben ist, etwa an geeigneten Verbindern und Flachkabeln. Wir bestätigen Verfahren, Werkzeug und Abnahmeergebnis auf Ihren tatsächlichen Teilen; Materialpaarung und Geometrie bestimmen die Eignung.
Wie dimensioniere ich ein Ultraschallschweißgerät?
Nach dem gesamten gebündelten Spleißquerschnitt, nicht dem größten Einzeldraht: Drei Drähte mit 2,5 mm² ergeben 7,5 mm² an der Sonotrode. Genannt sind 0,75–20 mm² (WM-711), 0,7–30 mm² (WM-717S) und bis 50 mm² (WM-718). Senden Sie Ihr Bündel; wir schweißen es vor der Bestellung.
Was ist Kupferband-Spleißen und wann wird es eingesetzt?
Ein dünnes Kupferband wird von der Rolle zugeführt, um die gebündelten Litzen geformt und mit 3–4 Tonnen mechanisch verpresst. Es kommt infrage, wenn Ultraschall nicht verfügbar oder nicht freigegeben ist und die Verbindung danach isoliert wird. WM-716 crimpt mit 4 Tonnen und 1–10 mm Band; WM-715 ist das kompakte 3-Tonnen-Tischgerät. Die Pressen stehen unter Crimpen und Verbindermontage.
Was kann eine Thermode gegenüber einem Lötkolben?
WM-721 drückt eine beheizte Leiste über die Verbindung und heizt mit programmiertem Impulsprofil von 50 bis 600 °C in bis zu 4 Stufen. Der kontrollierte Wärme-Druck-Zyklus wirkt auf die Kontakte eines FFC, FPC oder fein gerasterten Verbinders, statt jeden einzeln mit dem Kolben zu bearbeiten. Wir prüfen fertige Verbindungen auf Ihren Teilen; ein programmiertes Profil garantiert keine identischen Ergebnisse an jedem Kontakt.
Warum maschinell statt von Hand verdrillen?
Abisolierte Litzen können auffächern und dadurch lose Drähte an Lötstellen oder Fehlzuführung im Applikator verursachen. Bei Tausenden Teilen ist manuelle Gleichmäßigkeit schwer zu halten. Ein eingerichteter Verdrillprozess bündelt die Enden wiederholbar; Verzinnmodelle tauchen sie anschließend direkt ins Lot, bevor sie sich lockern.
Brauche ich Verzinnen vor dem Crimpen?
Setzen Sie nicht voraus, dass Vorverzinnen erforderlich oder zulässig ist. Lotbeschichtete Litzen können sich unter dauerhaftem Klemmdruck verformen und die Stabilität beeinflussen. Folgen Sie der Kontaktspezifikation zur Leiterbereitung einschließlich erlaubtem Verdrillen. Verzinnen dient vorgeschriebenen Lötanschlüssen; auch bei Schraubklemmen entscheidet deren Spezifikation. Für Endverdrillen ohne Verzinnen vergleichen Sie WM-4720.
Was unterscheidet Litzenverdrillen und Aderpaarverseilen?
Litzenverdrillen bündelt lose Einzeldrähte eines abisolierten Endes auf wenigen Millimetern. Aderpaarverseilen verdreht zwei oder mehr separate isolierte Drähte über ihre ganze Länge zur Störunterdrückung. Dafür dienen unterschiedliche Maschinen: WM-4720 für das erste, WM-4717 und die sechsachsige WM-4716 für das zweite Verfahren. Siehe Verdrill-, Aufdreh- und Richtmaschinen.
Kann eine Maschine Mantelkabel bis zum verzinnten Ende verarbeiten?
Ja. WM-4715 schneidet Mantelkabel Ø3,0–8,0 mm, isoliert beide Enden ab und verzinnt sie mit 2.000–5.000 Stück/h. WM-4710T erledigt dies für 3-adrige Rund- und Flachkabel mit bis 50 mm Adertrennung. WM-4718 ist die halbautomatische Variante, wenn die Menge keine vollständige Linie rechtfertigt.
Was gehört in die Anfrage?
Für Spleiße: Anzahl und mm² jedes zu verbindenden Drahts für den Gesamtquerschnitt sowie Zielzyklen pro Stunde. Für Löten: Verbinder oder Baugruppe, Lotspezifikation und Lötstellen je Teil. Senden Sie Muster; wir filmen Schweißen oder Löten Ihrer Teile auf der Maschine.
Konfiguration mit Ihrem Material bestätigen
Senden Sie uns Abmessungen, ein Muster oder eine Bauteilzeichnung sowie das gewünschte Ergebnis. Wir prüfen die Anwendung und erstellen einen Vorschlag für Maschine und Werkzeuge.
Angebot anfordern →