전선 주석 도금, 납땜 및 용접 기계
전선 주석 도금, 납땜 및 용접은 서로 다른 완성 연결을 만듭니다. 당사의 주석 도금 기계는 다심 및 병렬 전선 작업을 포함하여 탈피된 도체 끝단을 준비합니다. 납땜 스테이션은 커넥터와 플랫 케이블용으로 솔더를 공급하거나 펄스 열을 사용합니다. 초음파 금속 용접기는 도체 묶음이나 단자를 접합하며, 전용 플라스틱 용접기와 금속 튜브 밀봉 기계는 아래에 별도로 구분되어 있습니다. 주석 도금 없는 꼬임은 꼬임, 꼬임 풀기 및 교정을 참조하십시오. 기계적 동 밴드 접합은 압착 및 커넥터 조립을 참조하십시오. 주문 전에 필요한 공정을 시연할 수 있도록 전선과 승인된 접합 샘플을 보내주십시오.
16 개 모델이 표시됩니다.
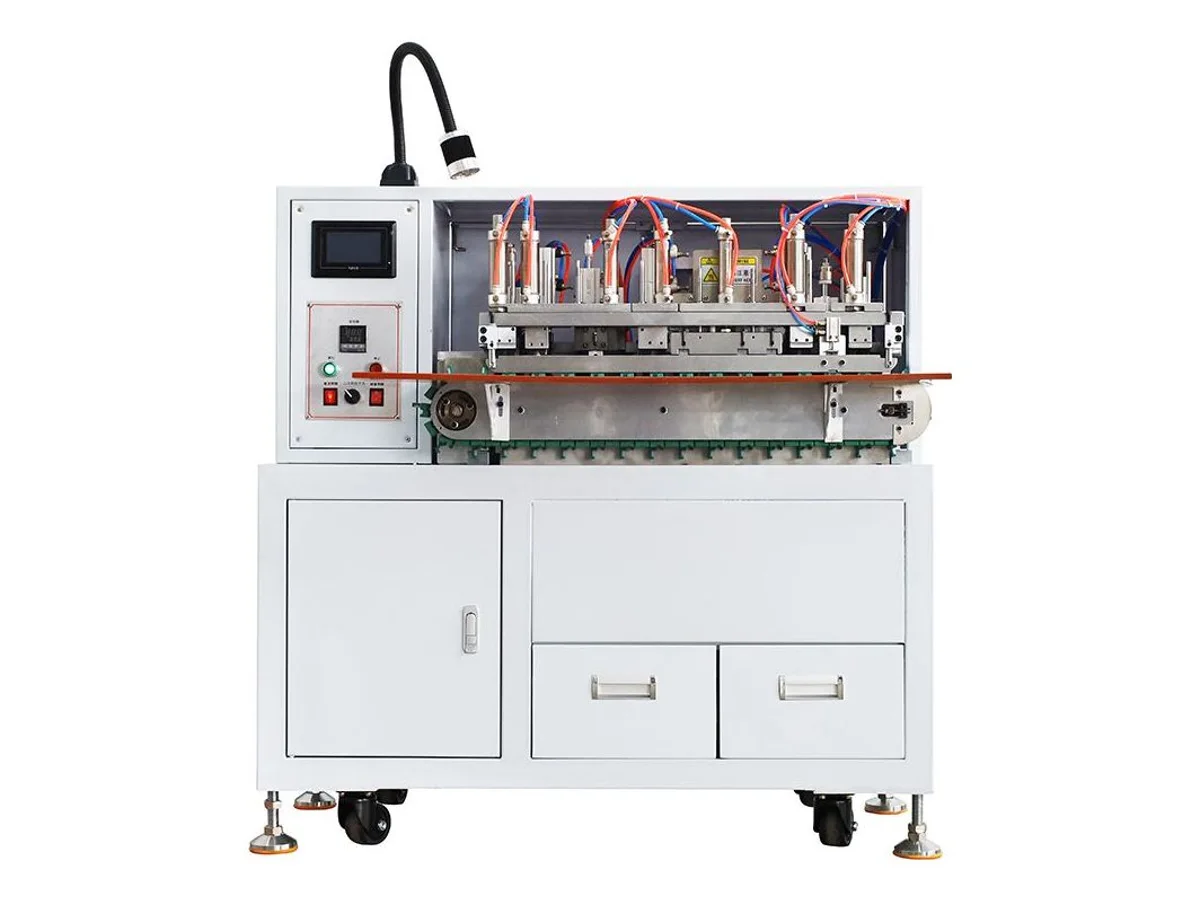
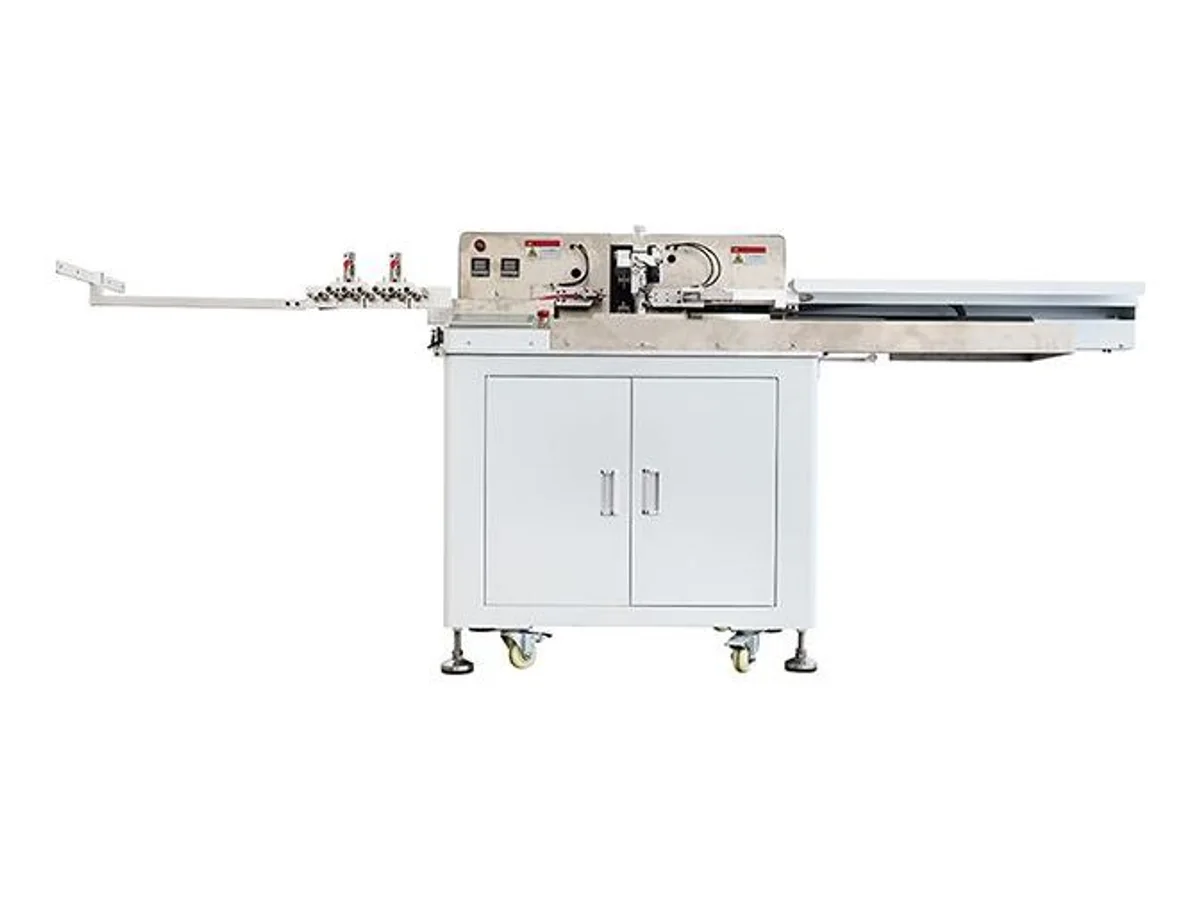
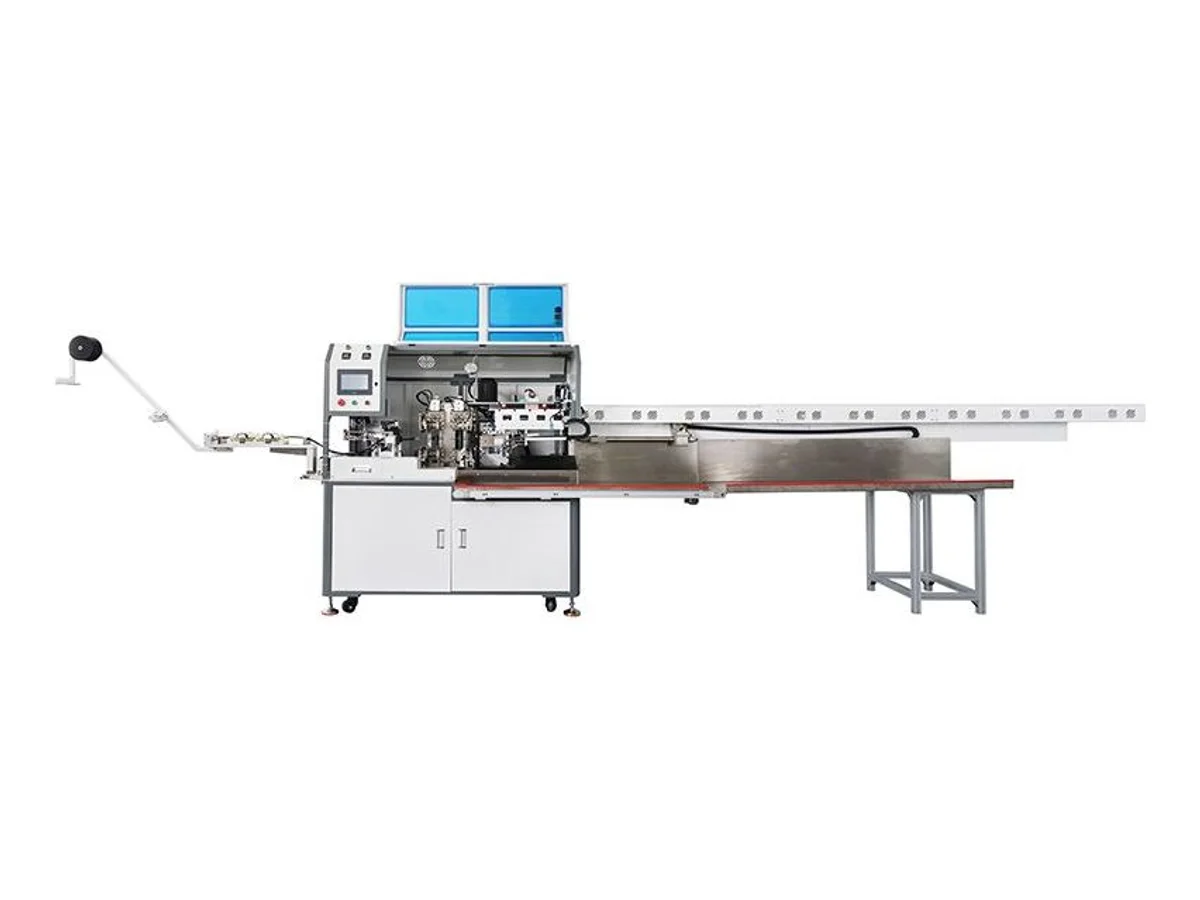
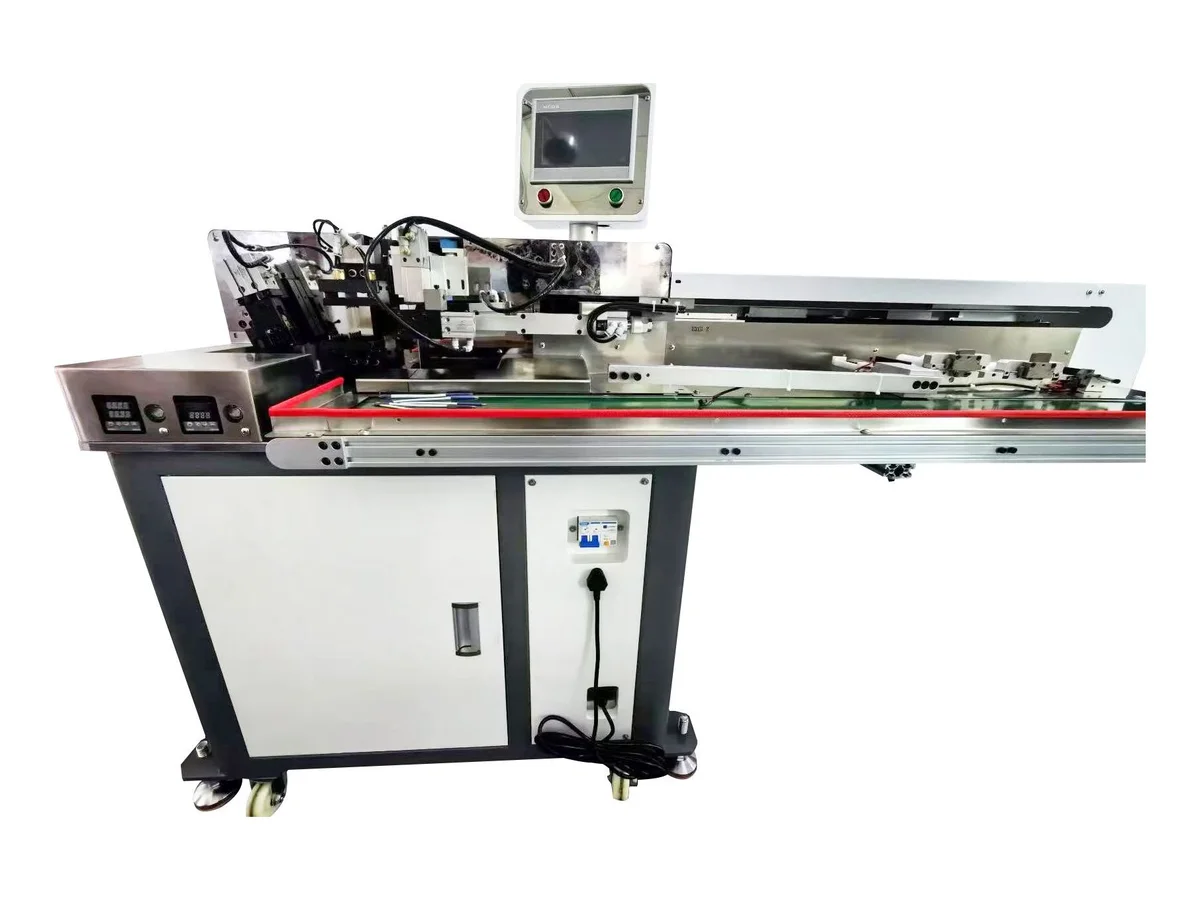
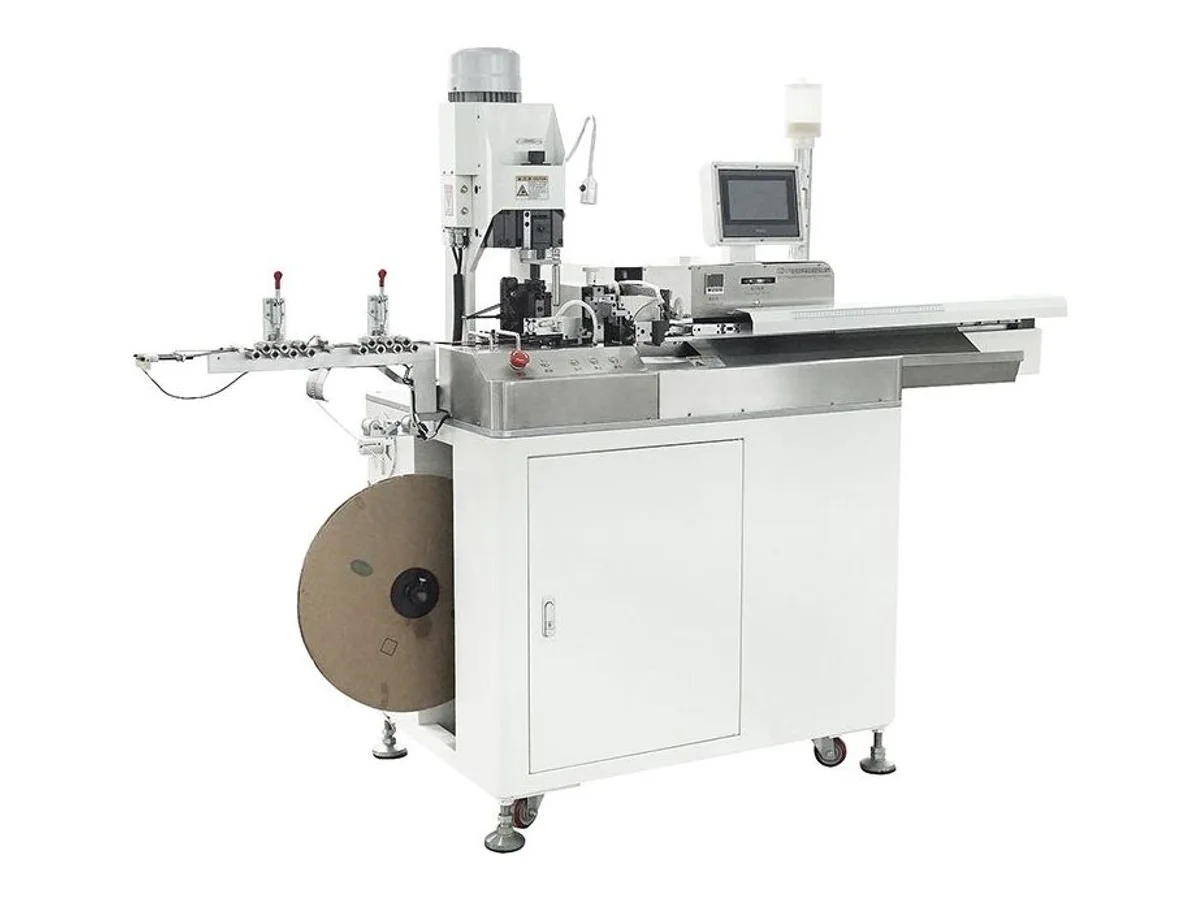
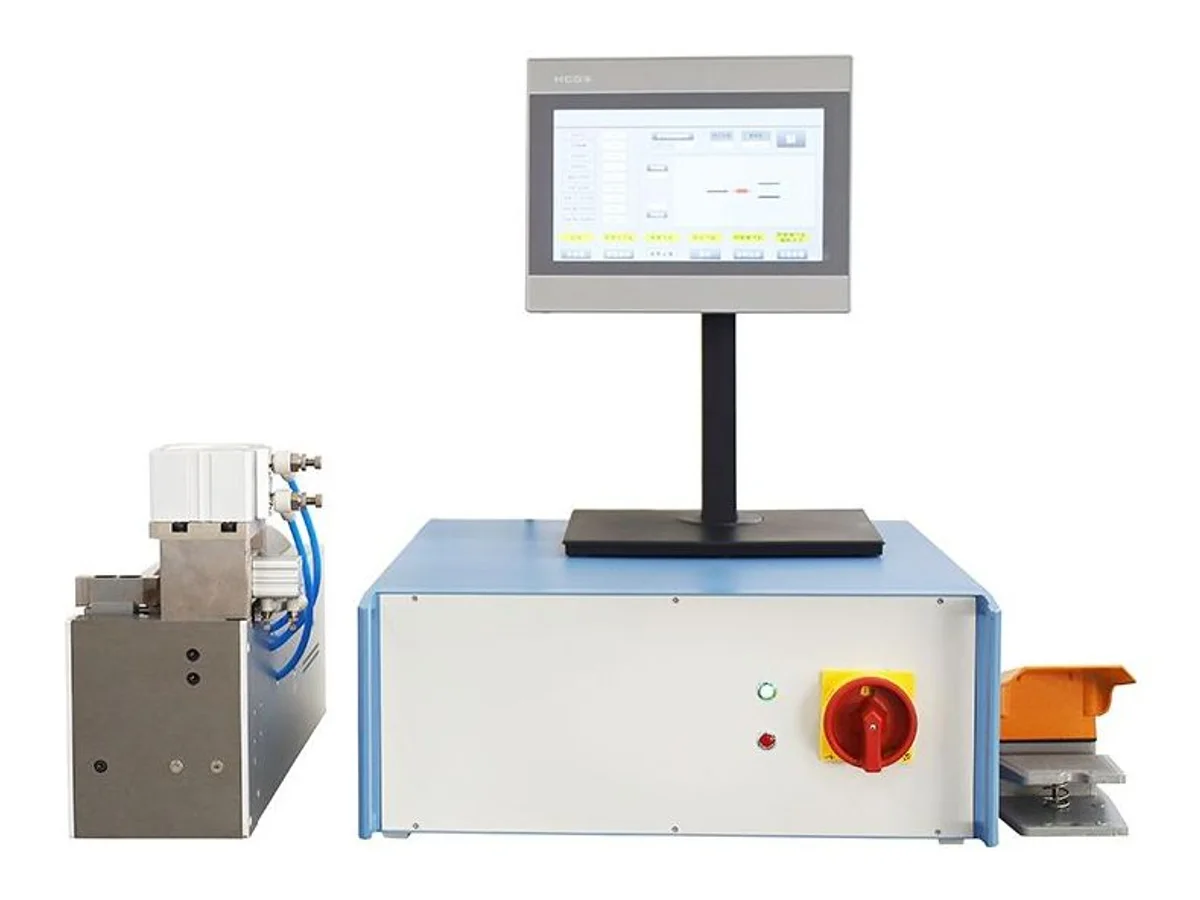
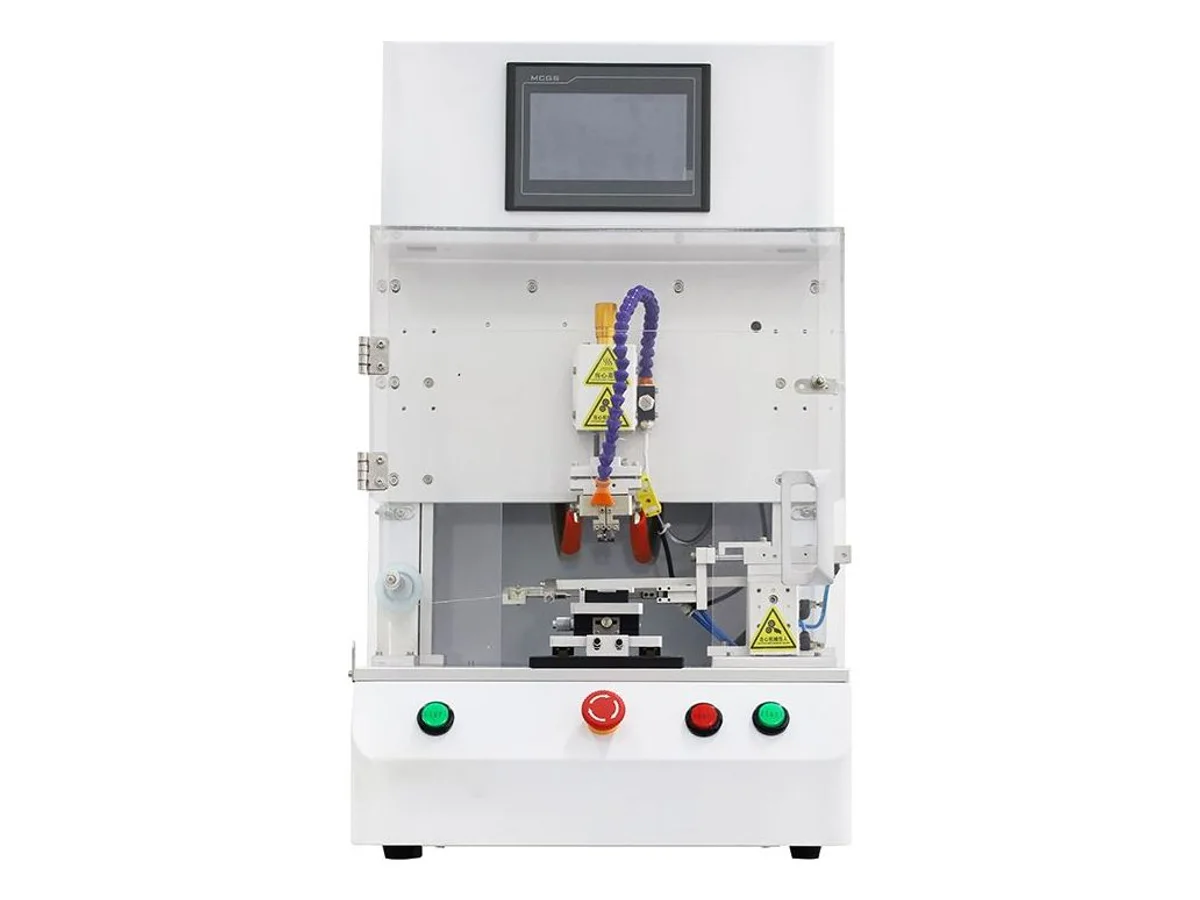
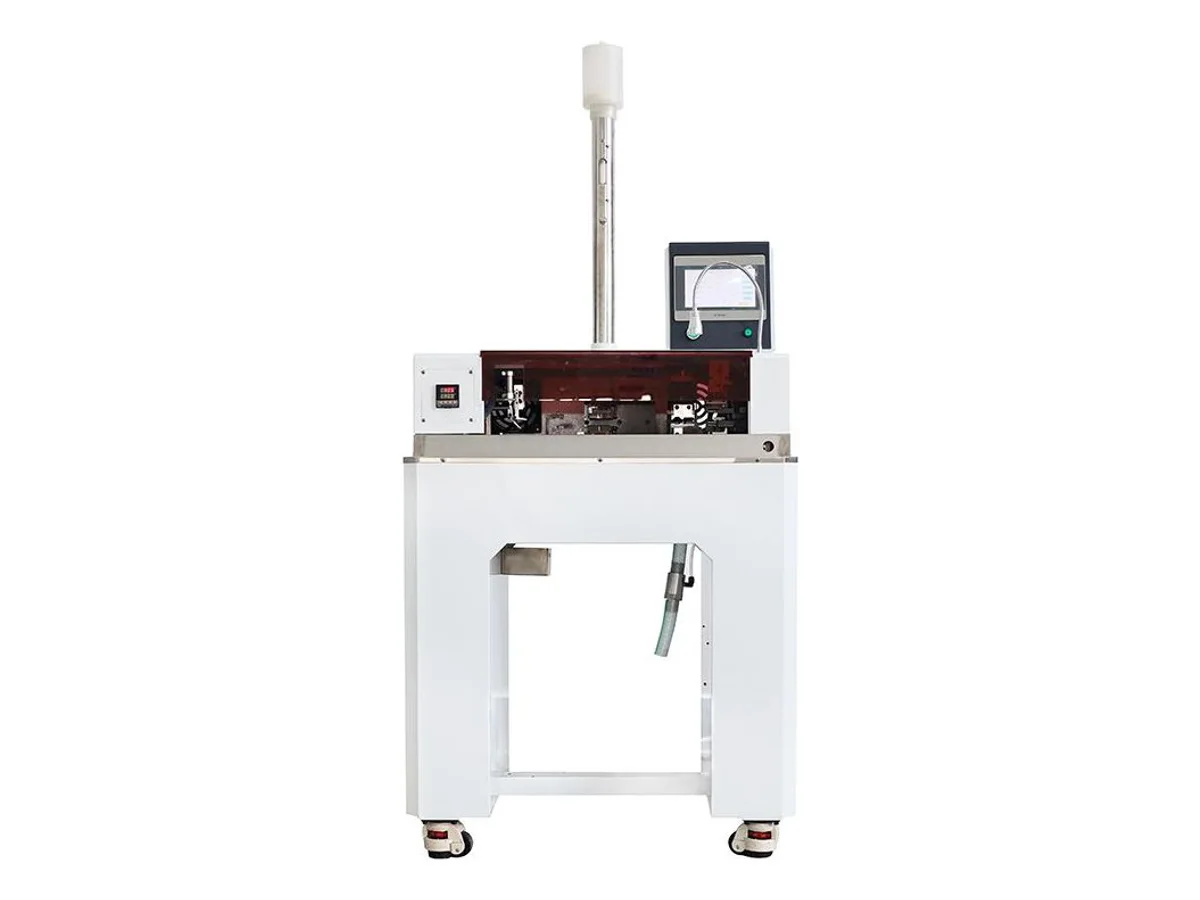
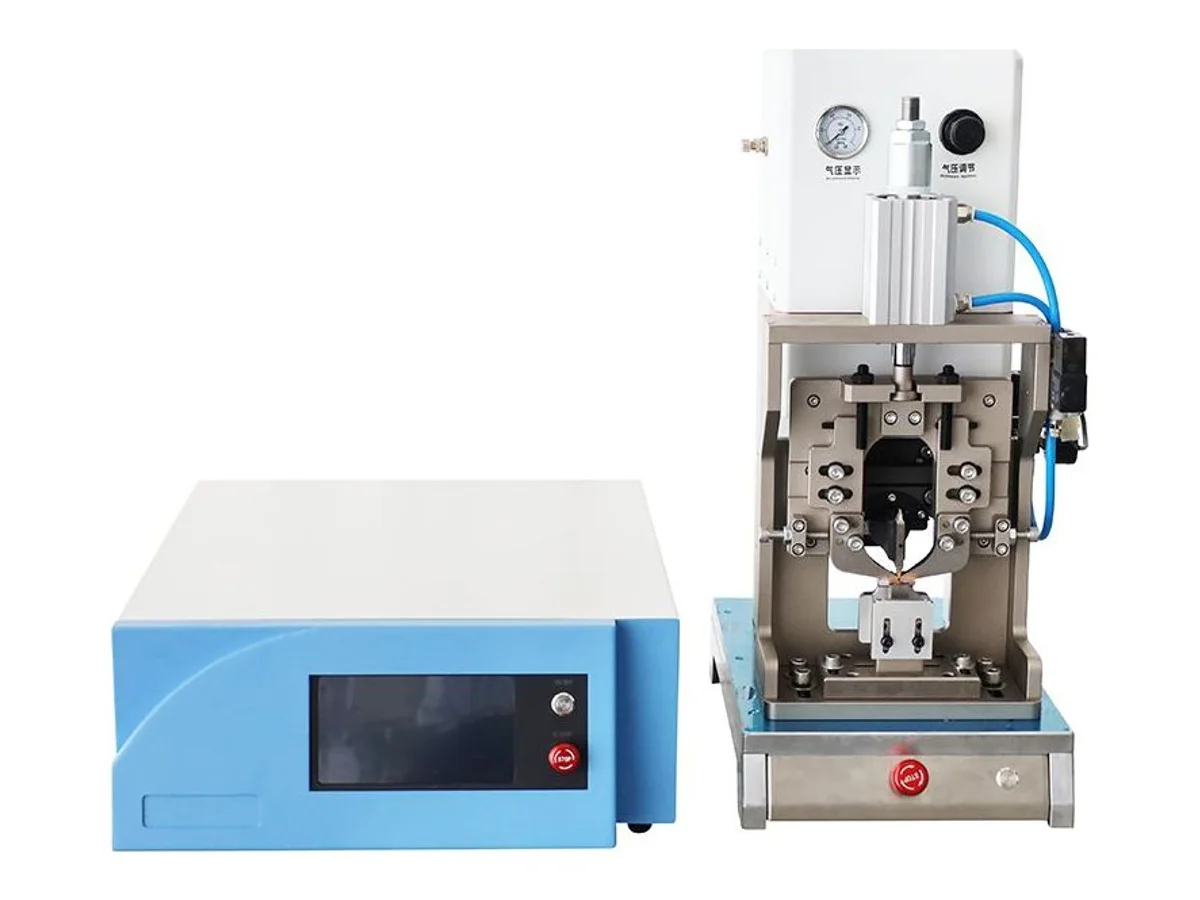
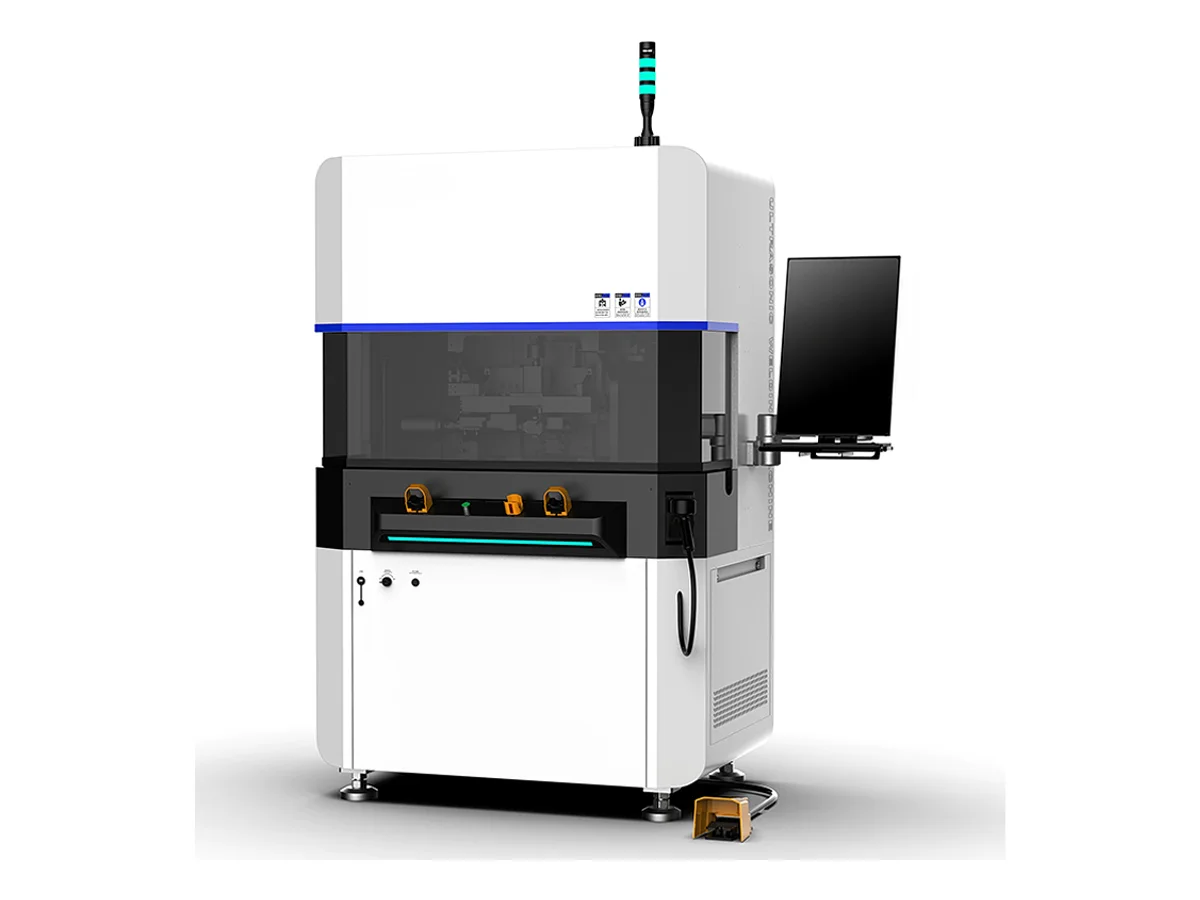
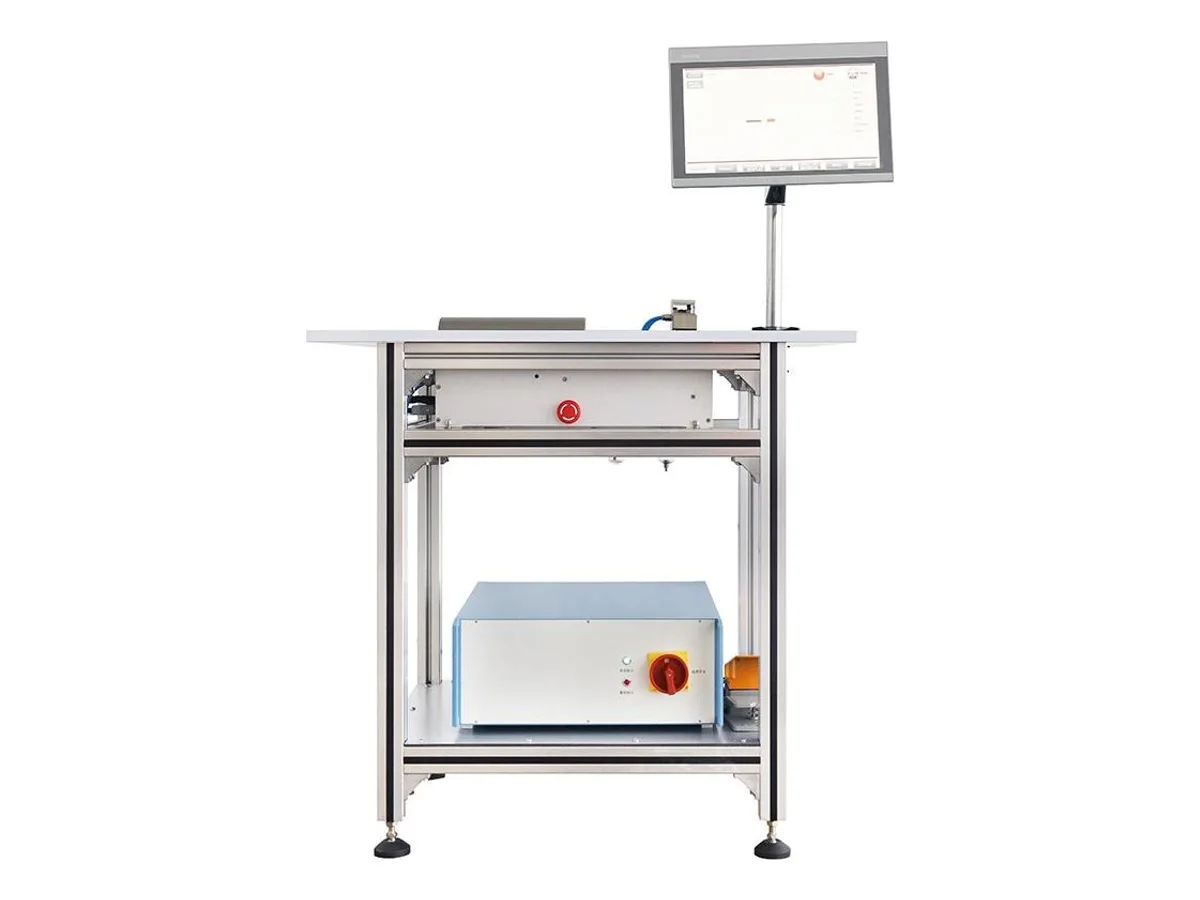
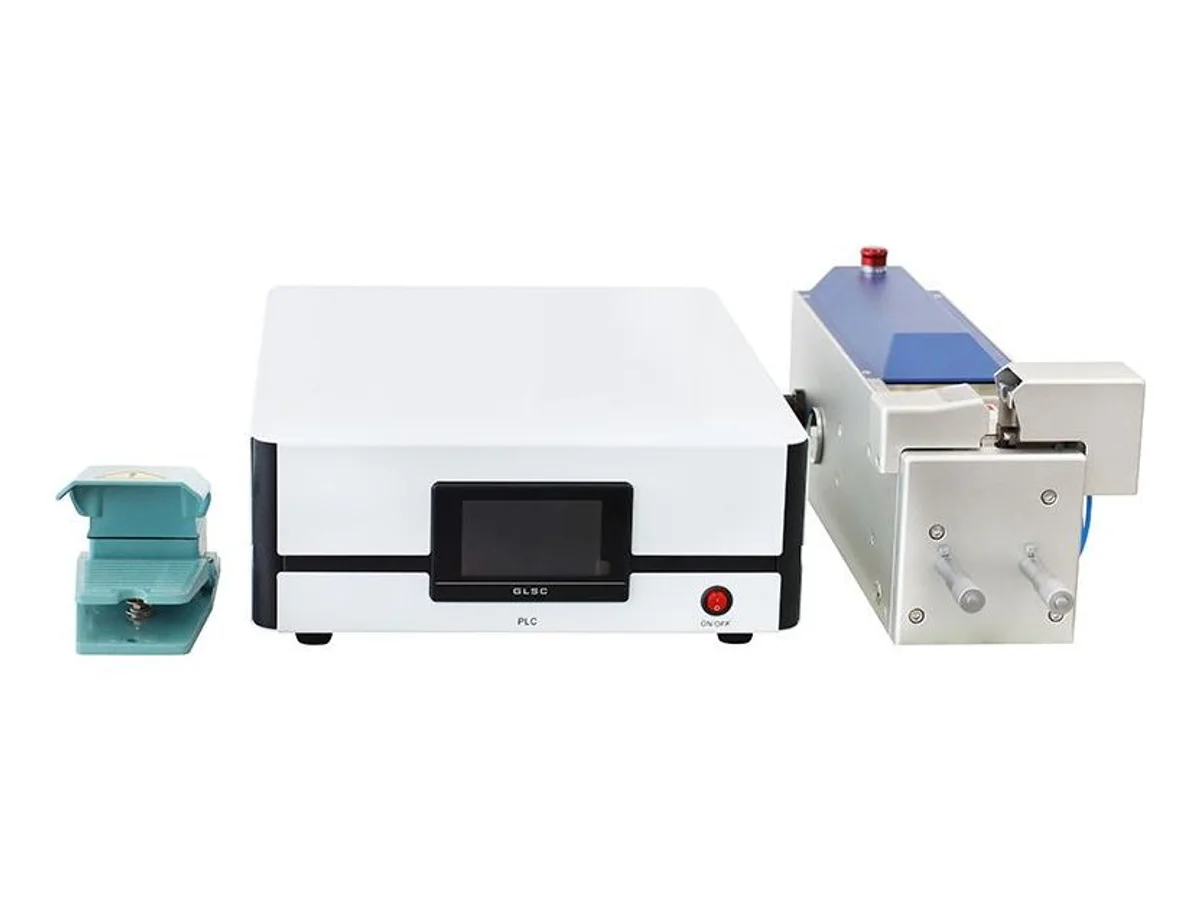
초음파, 동 밴드 또는 솔더?
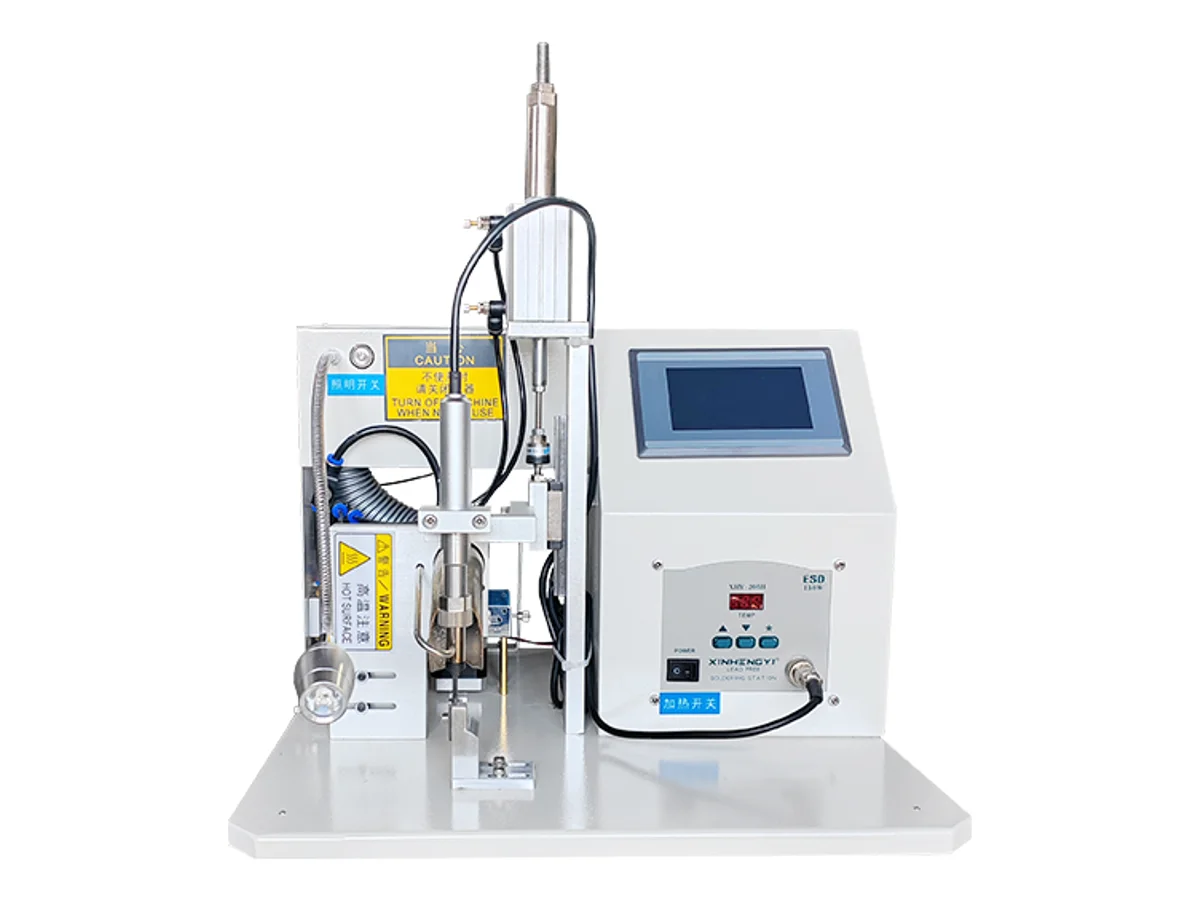
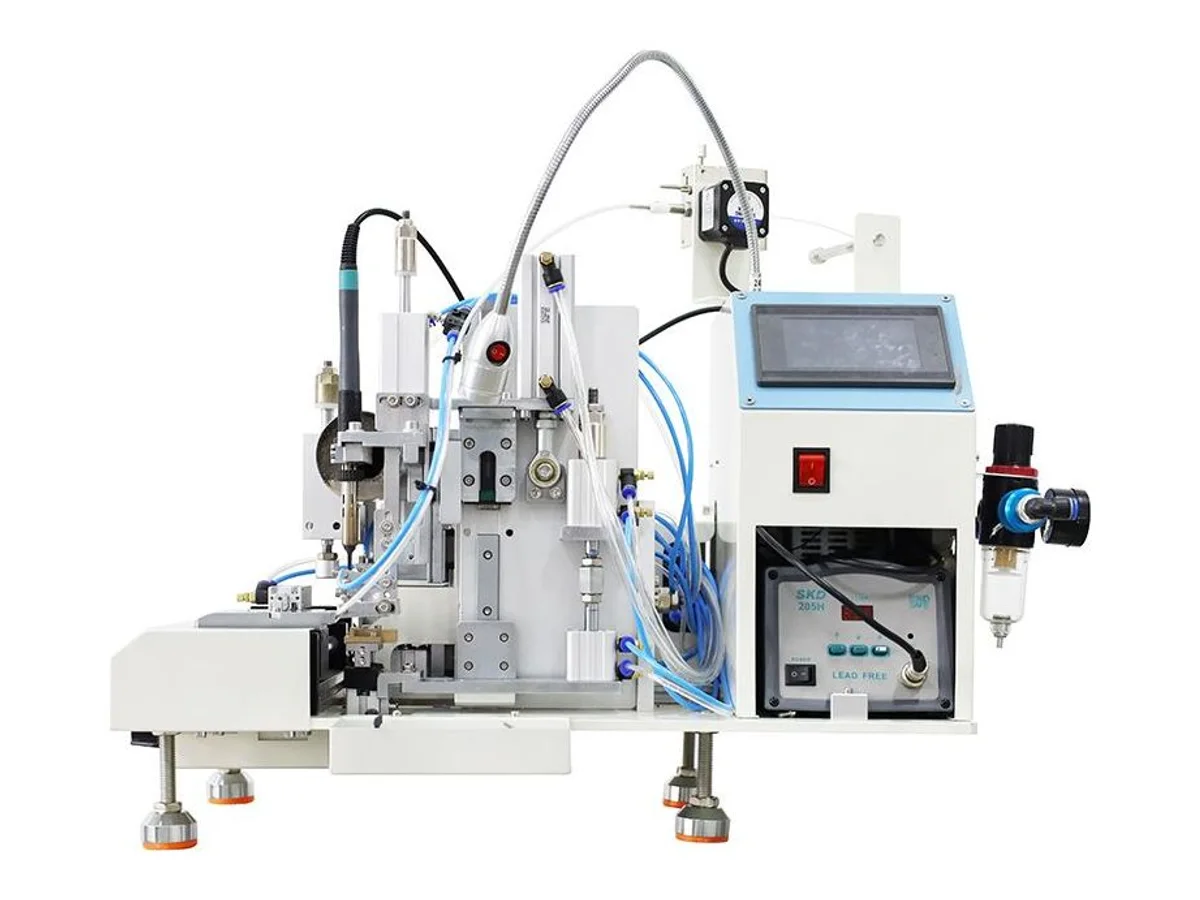
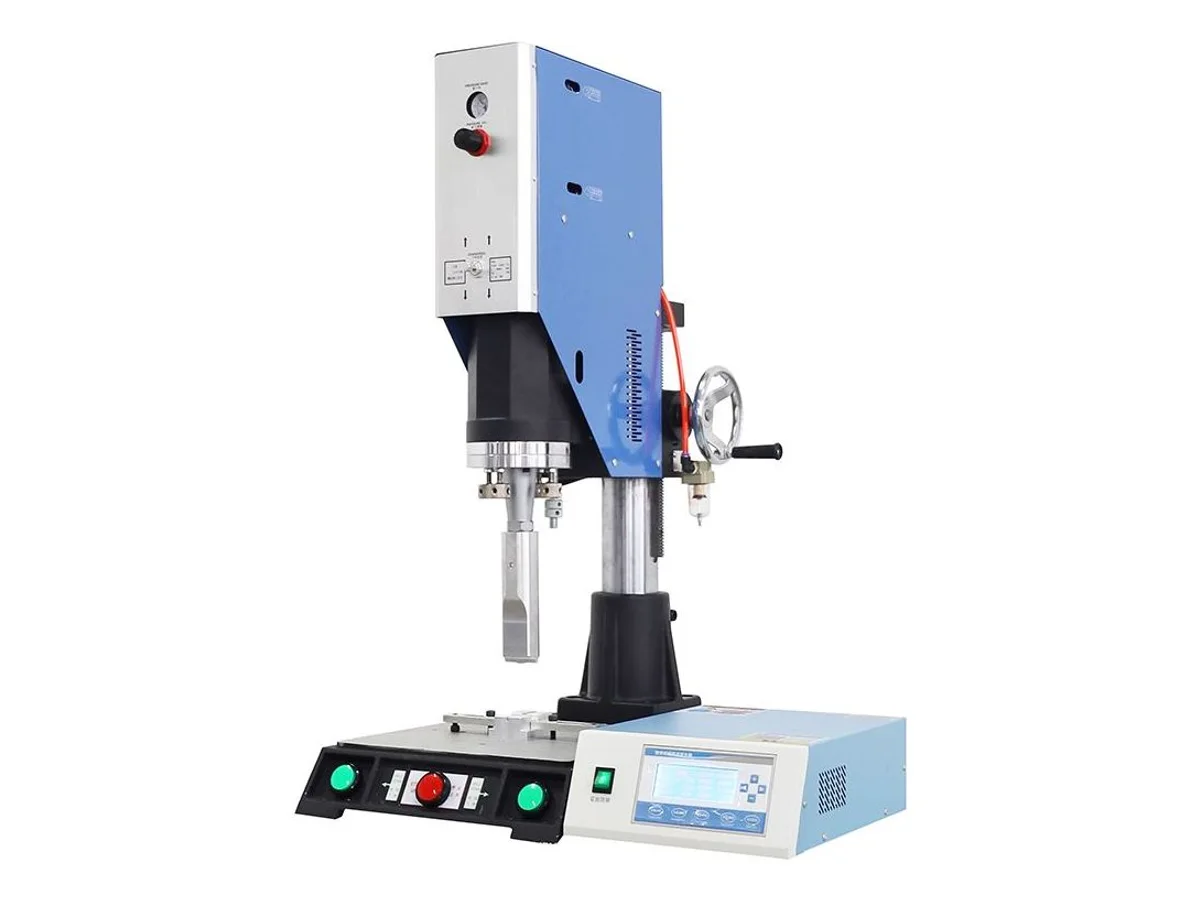
초음파 용접은 20 kHz 진동과 압력으로 동 소선을 융합합니다 — 솔더와 플럭스를 사용하지 않고 절연체에 열 손상을 주지 않으면서 야금학적으로 연속적인 접합부를 만듭니다. 하네스 접합의 현대적 기본 방식이며, 단면적으로 선택합니다: WM-711는 자동 주파수 추적으로 0.75–20 mm²를 3,000 W에서 처리하고, WM-717S는 0.7–30 mm²를 4,800 W에서 실행하며, WM-718는 최대 50 mm²의 동 접합을 5,500 W에서 처리합니다. 접합이 아닌 단자의 경우 WM-713는 5,000 W에서 용접하고, 플라스틱의 경우 WM-714는 2,000 W 풀브리지 용접기로 1–15 mm 스폿 용접을 수행합니다. 동 밴드 접합은 기계적 대안입니다 — 묶음 주위에 밴드를 압착합니다: WM-716는 4톤으로 1–10 mm 릴 밴드를 사용하고, WM-715는 컴팩트한 3톤 벤치탑 장치입니다. 납땜은 솔더가 접합면에 젖어 결합하는 접합이 지정된 곳에 적합합니다: WM-722와 WM-712는 솔더를 자동 공급하며(후자는 300–600 개/시간으로 USB 케이블용), WM-721는 FFC, FPC 및 커넥터용 핫바 펄스 열 본더로 최대 4 가열 단계에서 50–600 °C입니다.
초음파 용접기의 가공 용량 선정
접합부의 총 집합 단면적으로 평가하며, 가장 큰 단일 전선이 아닙니다. 2.5 mm² 전선 세 개를 함께 접합하면 혼에 7.5 mm²가 제시됩니다. 여기 공개 범위: 0.75–20 mm² (WM-711, 3,000 W), 0.7–30 mm² (WM-717S, 4,800 W), 최대 50 mm² (WM-718, 5,500 W). 모두 20 kHz에서 작동합니다. 문의할 가치가 있는 실무적 세부 사항: WM-711는 완전 자동 주파수 추적을 공개하며, 이는 혼 교체 후 재조정이 필요 없음을 의미합니다 — 이는 사양서의 장식이 아닌 교대 근무 시간 절약입니다.
꼬임, 주석 도금 또는 둘 다?
꼬임 단독은 탈피된 소선을 조여 어플리케이터와 납땜 접합부에 흩어진 전선 없이 공급되도록 합니다. WM-4720는 가장 단순한 형태로, 사전 탈피된 전선을 넣으면 꼬인 끝단이 나오며, 3,000 개/시간입니다. 절연 전선 쌍의 꼬임은 다른 작업입니다: WM-4717는 12–36 AWG를 최대 6 m까지 300–7,500 rpm로 꼬고, WM-4716는 여섯 개의 독립 축을 병렬로 작동하며 각각 자체 회전 수와 방향을 가집니다. 꼬임 + 주석 도금은 대량 생산 사례입니다 — 소선을 꼬고 즉시 침지하여 다음 스테이션에서 납땜 가능한 상태로 도착합니다: WM-4715는 외경 Ø3.0–8.0 mm의 피복 케이블 양단에서 2,000–5,000 개/시간으로 수행합니다; WM-4706S는 외경 Ø8 mm 미만의 다심 케이블을 처리합니다; WM-4706W는 최대 열 개의 독립 18–28 AWG 전선을 나란히 작동합니다; WM-4710T는 3-심 케이블의 심선을 최대 50 mm까지 분리하고 각 심에서 2–9 mm를 탈피 및 주석 도금합니다.
외피가 있을 때 추가되는 공정
피복 케이블은 이 모든 것 전에 한 단계가 추가됩니다: 외피를 벗기고 심선을 분리해야 합니다. WM-4718는 이를 반자동으로 수행합니다 — 20 mm부터 외피를 탈피하고, 심선을 15 mm까지 꼬은 후 조절 가능한 깊이로 침지합니다. WM-4710T는 3-심 원형 및 플랫 케이블(H03VVH2-F, H05WH2-F, H03VV-F, RVV)에 대해 동일한 개념을 자동화하며, 심선 분할 50 mm를 제공합니다. 그리고 라인에서 압착도 해야 한다면, WM-462는 8–800 mm 절단 길이로 다섯 개 전선을 탈피, 주석 도금 및 압착하며, L=100 mm에서 +0.1 mm를 유지합니다.
| 기계 | 방식 | 범위 | 전력 | 선택 기준 |
|---|---|---|---|---|
| WM-711 | 초음파 금속 용접 | 0.75 – 20 mm² 집합 | 3,000 W, 20 kHz | 자동 주파수 추적 하네스 접합 |
| WM-717S | 초음파 접합 스테이션 | 0.7 – 30 mm² 동 묶음 | 4,800 W, 20 kHz | 중대형 접합 범위 |
| WM-718 | 초음파, 고출력 | 최대 50 mm² 동 | 5,500 W, 20 kHz | 이 카테고리에서 가장 큰 접합 |
| WM-713 | 초음파 단자 용접 | 단자 | 5,000 W, 20 kHz | 접합이 아닌 단자 용접 |
| WM-714 | 초음파 플라스틱 용접 | 스폿 용접 Ø1 – 15 mm | 2,000 W 풀브리지 | 동이 아닌 플라스틱 부품 |
| WM-721 | 핫바 펄스 열 본딩 | FFC, FPC, 커넥터 | 2,000 W, 50–600 °C, 1–4 단계 | 플랫 케이블 및 미세 피치 본딩 |
| WM-712 | 자동 솔더 공급 납땜 | USB 케이블 조립품 | 300 – 600 개/시간 | 대량 생산에서 반복 가능한 커넥터 납땜 |
| WM-722 | 반자동 납땜 | — | < 150 W | 자동 공급 벤치 납땜 |
| WM-4715 | 절단, 탈피, 꼬임 및 양단 주석 도금 | 피복 Ø3.0–8.0 mm | 2,000–5,000 개/시간; 절단 ≤2,000 mm | 이 카테고리의 대량 생산 주력 |
| WM-4706S | 절단, 탈피 및 양단 주석 도금 | 다심 < Ø8 mm | 전방 <60 mm, 후방 <40 mm 탈피 | 다심 리드, 양단 주석 도금 |
| WM-4706W | 다중 전선 탈피, 꼬임 및 주석 도금 | 18–28 AWG, 최대 10 전선 | 절단 8–1,000 mm; 꼬임 3–10 mm | 가는 전선 열 가닥 병렬 |
| WM-4710T | 3심 분할, 탈피, 꼬임 및 주석 도금 | 3심 원형/평형 H03VV-F, RVV | 분할 ≤50 mm; 탈피 및 주석 도금 2–9 mm | 외피 케이블로 만든 전원 코드 세트 |
| WM-4718 | 외피 탈피 + 심선 꼬임 및 침지 | 심선 Ø0.8–3.0 mm | 외피 ≥20 mm; 꼬임 ≤15 mm | 반자동 다심 전처리 |
| WM-462 | 탈피, 주석 도금 및 압착, 전선 다섯 가닥 | Ø0.8–3.5 mm | 절단 8–800 mm, +0.1 mm(L=100 기준) | 한 라인에서 주석 도금 및 압착 |
자주 묻는 장비 선정 질문
하네스 접합에 초음파 용접 또는 납땜 중 무엇을 사용해야 합니까?
접합 사양과 도체 재질에 따라 선택하십시오. 초음파 용접은 솔더나 플럭스를 추가하지 않고 도체 묶음을 접합합니다. 납땜은 적합한 커넥터와 플랫 케이블을 포함하여 납땜 접합이 요구되는 사양에 여전히 적합합니다. 당사는 실제 부품에서 방법, 툴링 및 합격 결과를 확인하며, 재료 조합과 접합 형상이 적합성을 결정합니다.
초음파 용접기의 가공 용량은 어떻게 결정합니까?
접합부의 총 집합 단면적으로 계산하며, 가장 큰 단일 전선이 아닙니다 — 2.5 mm² 전선 세 개가 혼에 7.5 mm²를 제시합니다. 공개 범위: 0.75–20 mm² (WM-711), 0.7–30 mm² (WM-717S), 최대 50 mm² (WM-718). 실제 번들을 보내주시면 주문 전에 용접해 드립니다.
동 밴드 접합이란 무엇이며 언제 사용합니까?
얇은 동 밴드를 릴에서 공급하여 모인 소선 주위에 감고 3–4톤으로 압착하여 접합부를 기계적으로 고정합니다. 초음파를 사용할 수 없거나 허용되지 않는 경우, 그리고 접합부를 이후에 절연할 경우에 사용합니다. WM-716는 4톤으로 1–10 mm 밴드를 압착하며, WM-715는 컴팩트한 3톤 벤치탑 장치입니다. 전용 프레스는 압착 및 커넥터 조립에 있습니다.
핫바 기계는 납땜 인두로 할 수 없는 무엇을 합니까?
WM-721는 가열 바를 접합부 위에 눌러 프로그래밍된 프로파일로 펄스 가열합니다 — 최대 4 단계로 50~600 °C. FFC, FPC 또는 미세 피치 커넥터의 접점 전체에 걸쳐 제어된 열-압력 사이클을 적용하며, 인두로 접점별로 작업하지 않습니다. 완성된 접합부는 귀하의 부품에서 검증하며, 프로그래밍된 사이클만으로 모든 접점에서 동일한 결과를 보장하지는 않습니다.
기계에서 소선을 꼬는 이유는 수작업 대비 무엇입니까?
탈피된 소선은 벌어집니다. 벌어진 소선은 납땜 접합부에서 이탈 소선 단락을 일으키고 압착 어플리케이터에서 오공급을 유발하며, 수작업 꼬임은 수천 개에 걸쳐 일관성을 유지할 수 없습니다. 기계 꼬임은 모든 끝단에 동일한 꼬임 피치를 부여하며, 주석 도금 모델에서는 꼬인 끝단이 풀리기 전에 솔더 포트로 바로 들어갑니다.
압착할 예정이라면 주석 도금이 필요합니까?
압착 전 사전 주석 도금이 필요하거나 허용된다고 가정하지 마십시오. 솔더 코팅된 소선은 지속적인 클램핑 압력 하에서 변형되어 연결 안정성에 영향을 줄 수 있습니다. 꼬임 허용 여부를 포함하여 도체 준비에 대한 단자 적용 사양을 따르십시오. 주석 도금은 지정된 납땜 연결에 사용되며, 나사 단자 사용도 단자 사양에 따라 달라집니다. 공정에서 주석 도금 없이 끝단 꼬임이 필요하면 WM-4720을 비교하십시오.
소선 꼬임과 절연 전선 쌍 꼬임의 차이는 무엇입니까?
소선 꼬임은 탈피된 도체 끝의 느슨한 소선을 조여주는 작업으로, 전선 끝단의 수 밀리미터 작업입니다. 절연 전선 쌍 꼬임은 두 개 이상의 개별 절연 전선을 전체 길이에 걸쳐 서로 꼬아 노이즈를 제거하는 작업입니다. 서로 다른 기계입니다: 첫 번째는 WM-4720, 두 번째는 WM-4717 및 여섯 축 WM-4716입니다. 전용 스테이션은 꼬임, 꼬임 풀기 및 직선화 기계를 참조하십시오.
하나의 기계로 피복 케이블을 주석 도금 끝단까지 처리할 수 있습니까?
예. WM-4715는 피복 케이블 Ø3.0–8.0 mm를 2,000–5,000 개/시간으로 절단, 양단 탈피 및 주석 도금합니다. WM-4710T는 최대 50 mm의 코어 분할로 3심 원형 및 플랫 케이블에 대해 수행합니다. WM-4718는 물량이 전체 라인을 정당화하지 않을 때의 반자동 버전입니다.
문의에는 무엇을 포함해야 합니까?
접합 작업의 경우 접합할 전선의 가닥 수와 각 전선의 단면적(mm²)을 알려주시면 모인 전선의 총 단면적을 계산할 수 있습니다. 시간당 목표 사이클 수도 알려주십시오. 납땜 작업의 경우 커넥터 또는 조립품, 솔더 사양 및 제품당 접합 수가 필요합니다. 그런 다음 샘플을 택배로 보내주십시오. 당사는 실제 부품을 기계에서 용접하거나 납땜하는 과정을 영상으로 보여드립니다.
실제 소재에 맞춰 구성 확인
치수, 샘플 또는 부품 도면과 필요한 가공 결과를 보내 주세요. 적용 조건을 검토하고 장비 및 금형 구성을 제안해 드립니다.
견적 요청 →