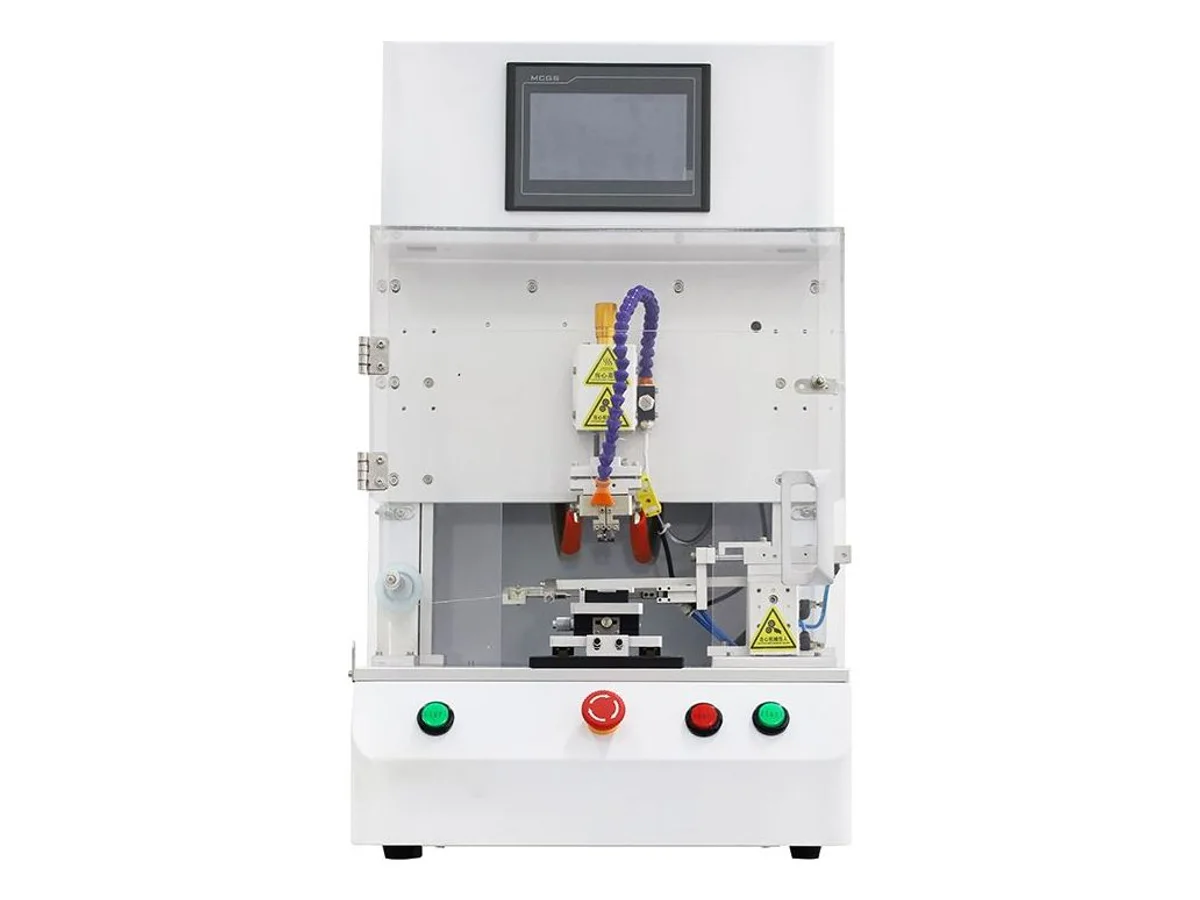
WM-721은(는) 인두가 아닌 펄스히트 방식의 핫 bar 납땜기입니다. 티타늄 또는 몰리브덴 합금 인덴터가 스크류 구동 Z축을 따라 내려와 조인트를 고정구에 압착하고, 50에서 600 °C까지 최대 네 단계의 프로그래밍된 곡선으로 가열하며, 솔더가 젖는 동안 ±5 °C를 유지합니다. 열이 압력을 통해 전달되므로 인두 팁이 고르게 닿지 못하는 조인트, 즉 FFC 및 FPC 리본을 PCB 패드에 납땜하거나 LVDS 및 초극세 동축 케이블, 다핀 커넥터 열 전체를 한 번에 납땜하는 작업에 적합합니다. ACF 및 TAB 응용은 접합 재료, 열 프로파일, 툴링을 샘플로 확인해야 합니다. 실린더 구동 드로잉 방식 피더가 솔더 와이어를 공급하고, 핫 헤드는 사이클 사이에 공랭되며, 온도 곡선, 사이클 타임, 생산 수량이 영어 터치 스크린에 실시간 표시됩니다. 인덴터 정밀도는 50 mm 스트로크에서 ±0.03 mm이며, 기계 크기는 450 × 560 × 850 mm, 무게는 80 kg입니다.
사양
| 모델 | WM-721 |
|---|---|
| 기능 | 핫 bar(펄스히트) 납땜 — 가열된 인덴터가 리플로우 중 조인트를 압착 |
| 정격 전압 | 참고 구성: 220 V, 50 Hz |
| 가열 전력 | 2,000 W |
| 온도 설정 범위 | 50 – 600 °C |
| 온도 정밀도 | ±5 °C |
| 가열 단계 | 1 – 4 단계 |
| 핫 헤드 냉각 방식 | 공랭 |
| 인덴터 정밀도 | ±0.03 mm |
| Z축 구동 | 스크류 구동 |
| Z축 이동 거리 | 50 mm |
| 자동 솔더 공급 | 드로잉 방식, 실린더 구동 |
| 크기 | 450 × 560 × 850 mm (가로 × 세로 × 높이) |
| 무게 | 80 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8515.19 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 인두가 아닌 펄스히트 — 합금 인덴터는 착지 시 차갑고, 먼저 압력을 가한 다음 프로파일에 따라 가열되고 들어올리기 전에 냉각되므로, 조인트가 용융되는 동안 내내 평평하고 정렬된 상태로 유지됩니다.
- 최대 4 가열 단계, 50–600 °C, ±5 °C의 프로그래밍된 열 프로파일 — 예열, 리플로우, 냉각이 하나의 고정 팁 온도 대신 별도의 구간으로 나뉩니다.
- 티타늄 또는 몰리브덴 합금 인덴터를 패드 열에 맞게 성형 — 더 넓은 bar 하나로 커넥터의 모든 핀을 핀별로 납땜하는 대신 한 번의 압착으로 납땜합니다.
- 영어 터치 스크린에 실시간 온도 곡선 표시 — 플롯된 프로파일, 사이클 타임, 프로그램 이름, 생산 카운터가 모두 하나의 Running Monitor 화면에 표시되어, 드리프트가 불량 배치로 이어지기 전에 확인할 수 있습니다.
- ±0.03 mm 인덴터 정밀도와 50 mm 이동 거리를 갖춘 스크류 구동 Z축, 모터 가압 — 접합력과 착지 위치가 작업자의 손에 의존하지 않고 사이클마다 반복됩니다.
- 핫 헤드의 강제 공랭으로 사이클 사이에 인덴터 온도를 낮춰, 반복 가능한 곡선을 가능하게 합니다.
- 화면의 Send solder 명령이 있는 실린더 구동 드로잉 방식 솔더 와이어 공급 — 솔더가 사이클마다 공급되고 회수되며 팁에 남지 않습니다.
- 전력 적응 조정 및 전기기기 누전 보호; 작업 영역은 투명 가드 뒤에 있고 로딩 플랫폼이 전면에 있습니다.
- 무료 샘플 테스트 — 리본, 커넥터 또는 리드 어셈블리를 보내주시면 이 기계에서 실행하여 실제 곡선이 담긴 영상을 주문 전에 보내드립니다.
가공 대상
- FFC 및 FPC 리본을 PCB 패드에 납땜, 디스플레이 및 카메라 모듈의 플렉스-보드 조인트
- LVDS 하네스 및 초극세 동축 케이블을 보드와 커넥터에 종단 처리
- 고밀도 인터커넥트의 ACF 및 TAB 접합, 재료, 공정, 툴링은 샘플 시험으로 확인
- 모든 핀을 한 번의 압착으로 납땜하는 다핀 커넥터 열
- 평탄도와 정렬이 속도보다 중요한 PCB 패드 위의 개별 와이어 리드
적합한 작업: 솔더가 용융되는 동안 조인트를 평평하고 정렬된 상태로 유지해야 하는 작업 — FFC 및 FPC 리본을 PCB 패드에, LVDS 및 마이크로 동축 종단, 그리고 다핀 커넥터 열을 프로그래밍된 50–600 °C 프로파일로 한 번의 압착마다 전체 열을 납땜. ACF 및 TAB 작업은 재료별 접합 공정과 툴링을 샘플로 확인해야 하며, ACF 접착 접합은 솔더 리플로우와 별개입니다.
솔더 없는 금속 접합의 경우: 이 납땜 구성 대신 조인트에 맞는 용접 공정을 선택하십시오. 0.75에서 20 mm²까지의 연선 구리 스플라이스에는 WM-711 초음파 와이어 용접기를, 최대 30 mm²의 와이어-터미널 접합에는 WM-713 초음파 터미널 용접기가 솔더 없이 용접당 0.5–2초에 처리합니다. 작업이 압착식 bar이 아닌 인두 팁과 자동 공급으로 납땜되는 케이블 어셈블리 — USB 및 유사 리드, 동일 기계에서 탈피 포함 — 인 경우 WM-712 반자동 USB 케이블 납땜기가 시간당 300–600개를 처리합니다. 실제로 원하는 것이 보드에 접합되는 부품이 아니라 벌크로 탈피된 와이어 끝을 딥 및 사전 주석 도금하는 것이라면, 이는 다른 기계 등급입니다 — 와이어 트위스팅 및 주석 도금기를 참조하십시오. 연결 설계상 압착이 허용된다면, 당사의 단자 압착기를 사용하여 툴링, 사이클, 조인트 요구 사항을 비교하십시오.
인덴터와 부품 네스트는 각 작업에 맞게 주문 제작됩니다. 부품이 특이한 경우 — 매우 긴 패드 열, 적층 플렉스, 아래에서 예열이 필요한 보드 등 — 문의 시 설명해 주시면 견적 전에 이 플랫폼에 어떤 툴링이 가능한지 확인해 드립니다. WM-721 견적에는 도체 규격과 필요한 접합부 또는 끝단 상태를 알려주세요. 사진으로도 구성 검토를 시작할 수 있습니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 초음파 와이어 용접기 선택 방법도체 재질, 집합 단면적, 접합 형상, 용접 출력, 툴링, 레시피 제어 및 인수 시험을 기준으로 초음파 와이어 용접 장비를 선택하십시오.
- 전선 꼬임 및 주석 도금기 선택 방법도체 구조, 탈피 상태, 주석 도금 사양, 플럭스 관리, 완성 단부 형상 및 자동화 수준에 따라 전선 꼬임 및 주석 도금 장비를 선택하십시오.
- 초음파 와이어 용접 결함: 원인 및 시정 조치약한 와이어 접합, 절단된 소선, 과도한 플래시, 불완전한 접합, 불안정한 용접 에너지, 공구 자국 및 도체 오염 문제를 해결합니다.
WM-721 — 자주 묻는 질문
핫 bar 납땜은 인두 납땜이나 초음파 용접과 어떻게 다릅니까?
이들은 서로 다른 접합 공정입니다. 인두 납땜은 인두 팁과 솔더로 국부적으로 열을 가하며 고정구가 공작물을 잡을 수 있습니다. 초음파 금속 용접은 20 kHz 시스템을 포함한 진동을 사용하여 솔더 없이 적합한 금속 계면을 접합하며 응용별 툴링이 필요합니다. 핫 bar 납땜은 써모드가 가열 및 냉각 프로파일을 따르는 동안 부품을 압력으로 고정하여 미리 도포된 솔더가 리플로우되고 해제 전에 응고되도록 합니다. 이는 FFC 리본과 미세 피치 패드의 정렬을 지원하며 실제 조인트 품질은 샘플로 검증됩니다.
부품에 솔더 페이스트가 필요한가요, 아니면 솔더 와이어를 공급하나요?
납땜된 플렉스-보드 조인트의 경우, 로딩 전에 패드에 사전 주석 도금을 하거나 솔더 페이스트를 준비하여 가열된 인덴터 아래에서 리플로우할 수 있습니다. 적합한 와이어-패드 및 커넥터 작업의 경우 실린더 구동 드로잉 방식 피더가 솔더 와이어를 공급합니다. ACF는 전도성 접착 필름과 재료별 접합 프로파일을 사용하므로 솔더 리플로우로 취급해서는 안 됩니다. ACF 또는 TAB 작업의 경우 재료와 조인트 도면을 보내주시면 샘플에서 공정, 툴링, 기계 구성을 확인해 드립니다.
인덴터가 가하는 접합력은 얼마이며 시간당 몇 개를 생산합니까?
접합력과 처리량은 시험 후 견적서에서 확인됩니다. 둘 다 부품과 구성된 공정에 따라 달라집니다. 힘은 패드 수와 플렉스가 견딜 수 있는 정도에 따라 설정되고, 사이클 타임은 솔더 합금에 필요한 프로파일과 작업자의 로딩/언로딩에 따라 설정됩니다. 샘플을 보내주시면 실행하여 곡선과 측정된 사이클 타임을 기록하고 영상을 보내드립니다.
내 부품에 맞춤 툴링이 필요합니까?
네, 두 가지가 필요합니다. 인덴터는 패드 열의 폭과 프로파일에 맞게 연마되고, 부품을 고정하는 네스트는 커넥터나 보드에 맞게 제작됩니다. 둘 다 도면이나 실제 샘플에 따라 제작됩니다. 문의 시 부품과 패드 레이아웃을 보내주시면 기계와 툴링을 함께 견적해 드립니다.
어떤 온도로 실행해야 합니까?
설정 범위는 50–600 °C, 1–4 단계, ±5 °C 유지이므로 곡선은 기계 한계가 아닌 솔더 합금에 의해 결정됩니다. 무연 SAC 프로파일과 저온 비스무트 프로파일 모두 범위 내에 있습니다. 화면은 매 사이클 실제 곡선을 설정값과 대조하여 플롯하므로, 샘플에서 검증한 프로파일이 생산에서 실행 중임을 증명할 수 있습니다.
어떤 전원이 필요합니까?
220 V, 50 Hz 단상, 히터 정격 2,000 W. 솔더 공급 실린더와 핫 헤드 공랭을 위해 압축 공기가 필요하며, 필요한 공기 압력은 배송 전에 현장 공급 상황에 맞춰 견적서에서 확인됩니다.