열수축 및 튜브 삽입기
와이어 하네스 생산용 열수축기 — 열풍 스테이션, 적외선 수축 오븐, 컨베이어 터널 및 튜브 절단·삽입 라인. 스무 대의 기계가 Ø1.5부터 Ø50 mm까지의 슬리브와 최대 Ø100 mm의 하네스 섹션을 처리하며, 작업자 속도의 벤치 스테이션부터 2,000 개/시간 터널 흐름까지 지원합니다. 이 카테고리는 전선의 절연 및 식별 슬리브용이며, 팔레트나 식품 수축 포장용이 아닙니다. 2–3 미터의 튜브와 전선을 보내주시면 주문 전에 영상으로 기계 성능을 입증해 드립니다.
54 개 모델이 표시됩니다.
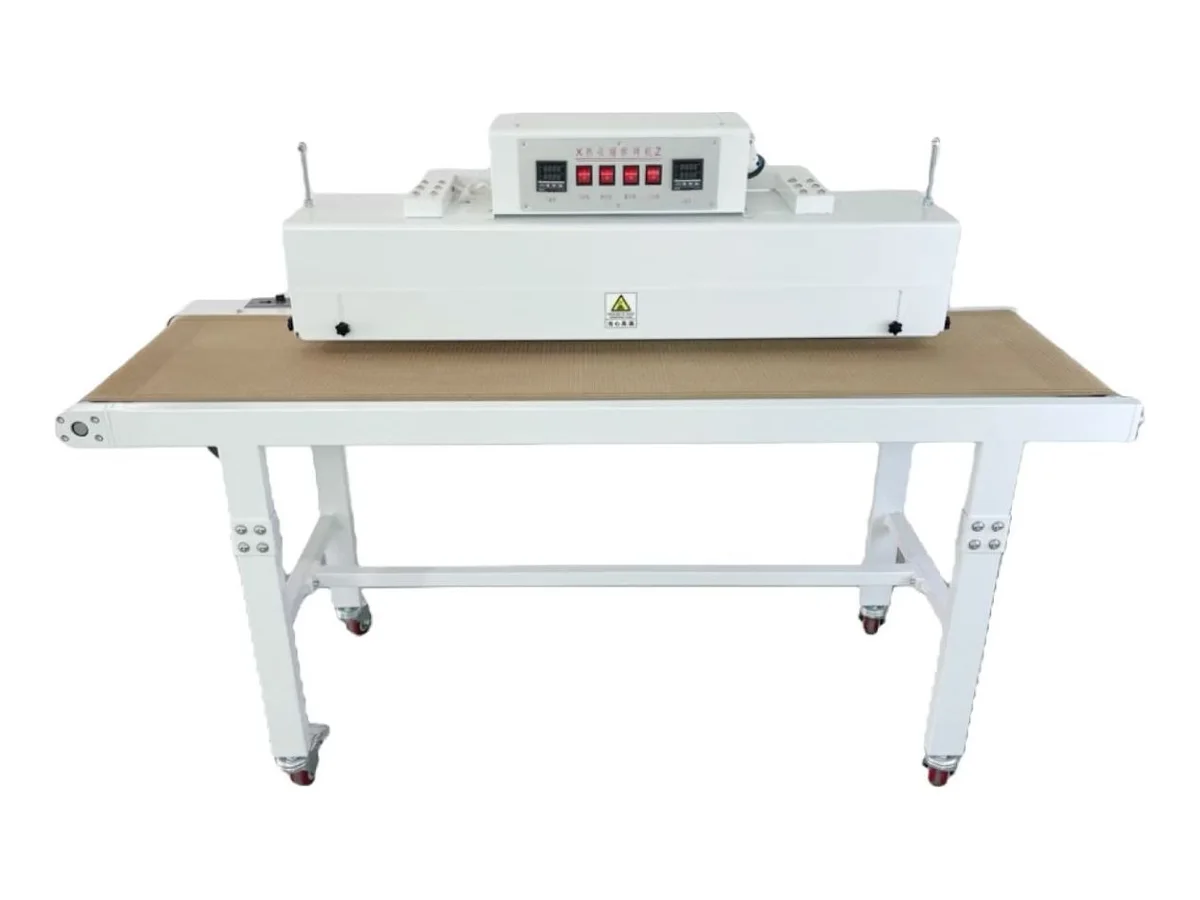
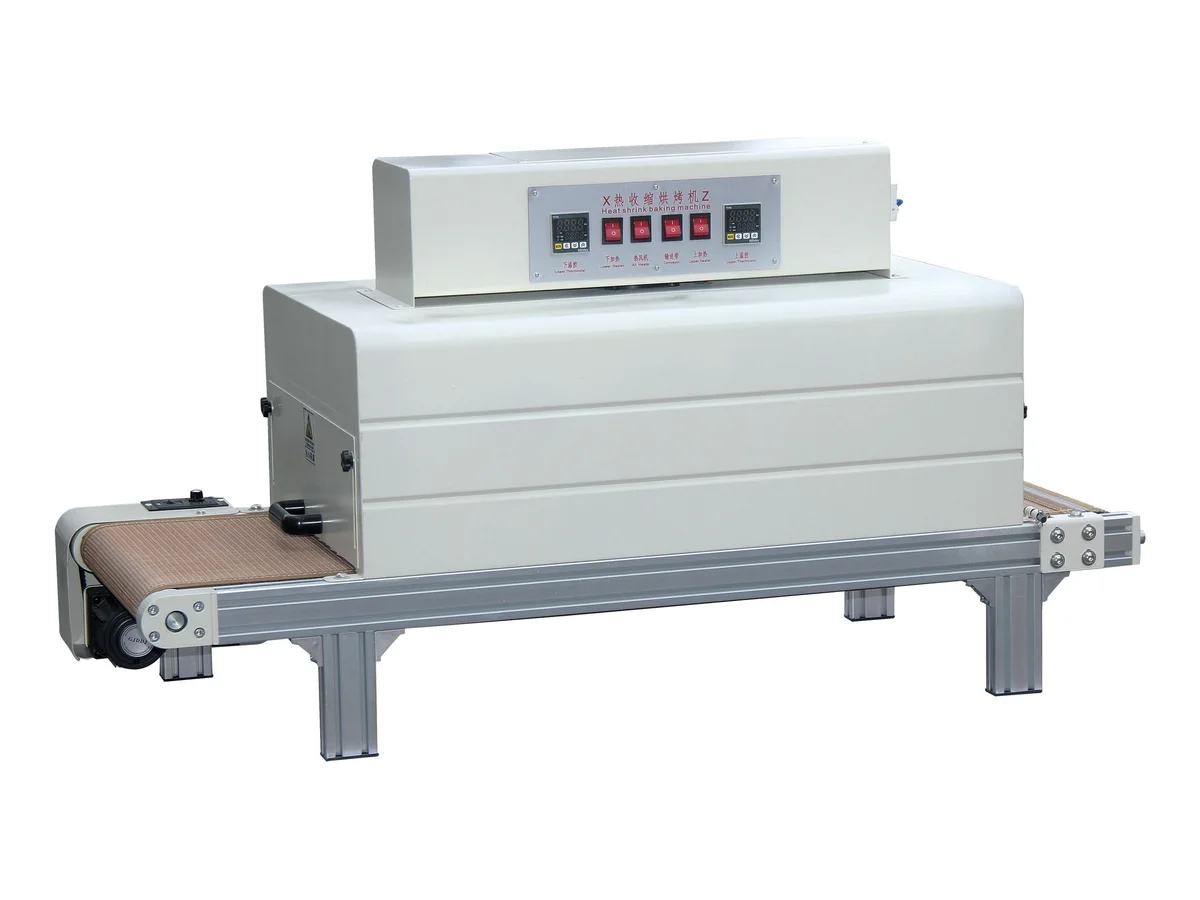
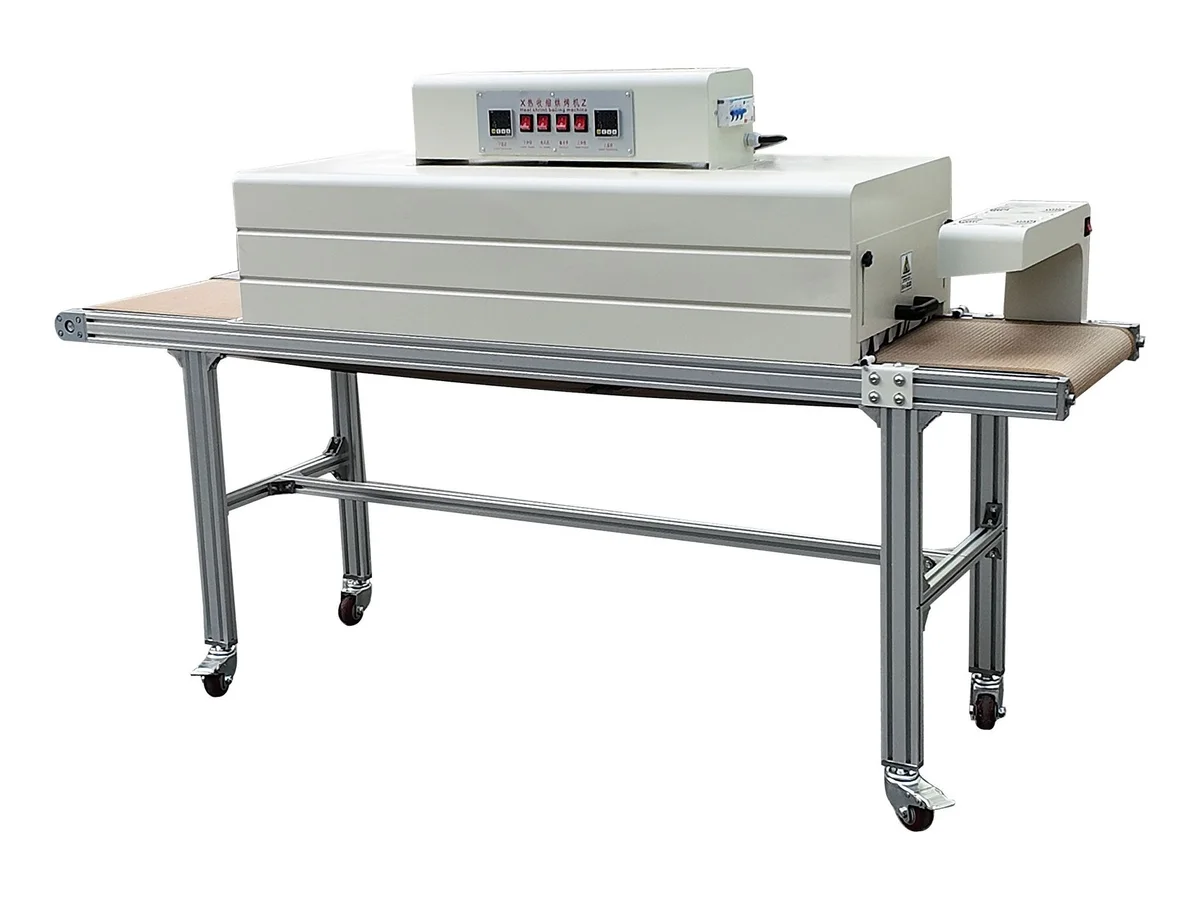
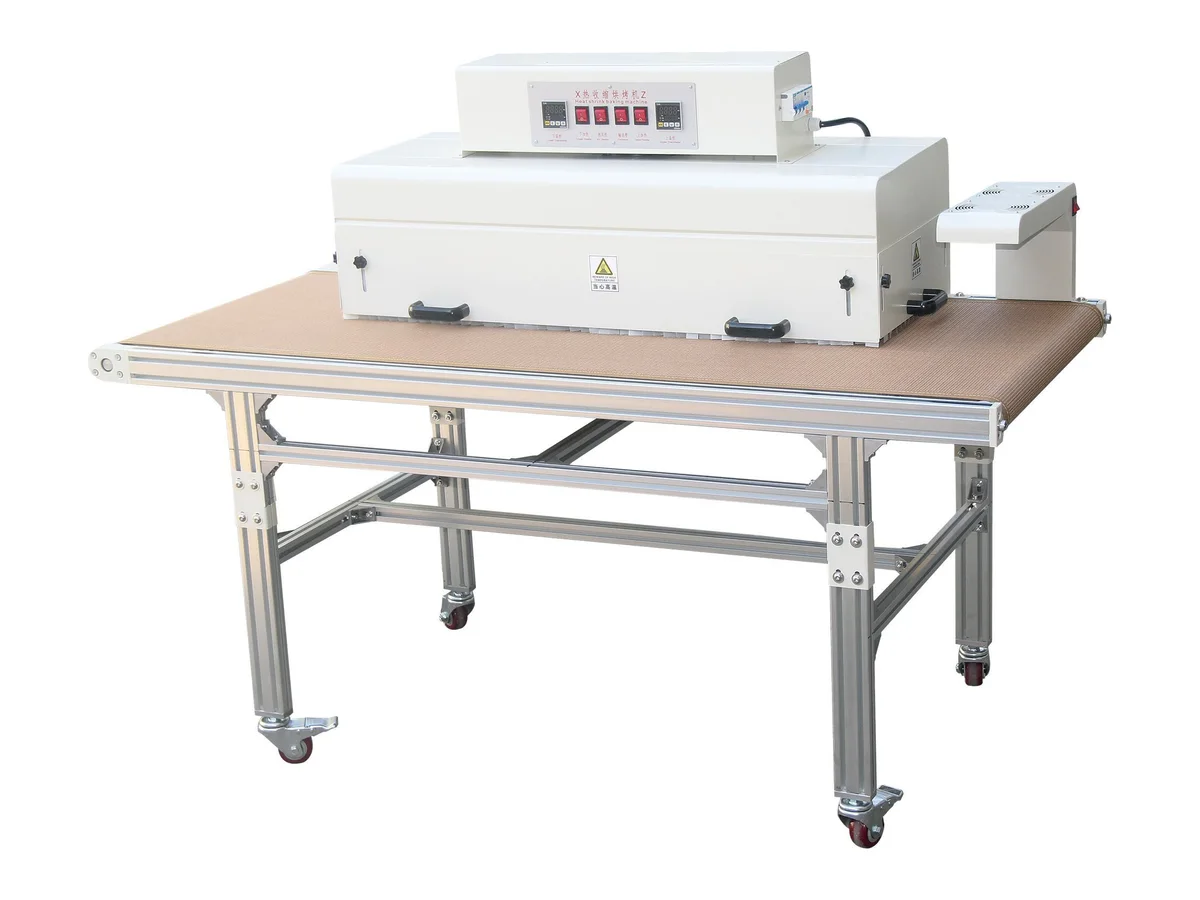
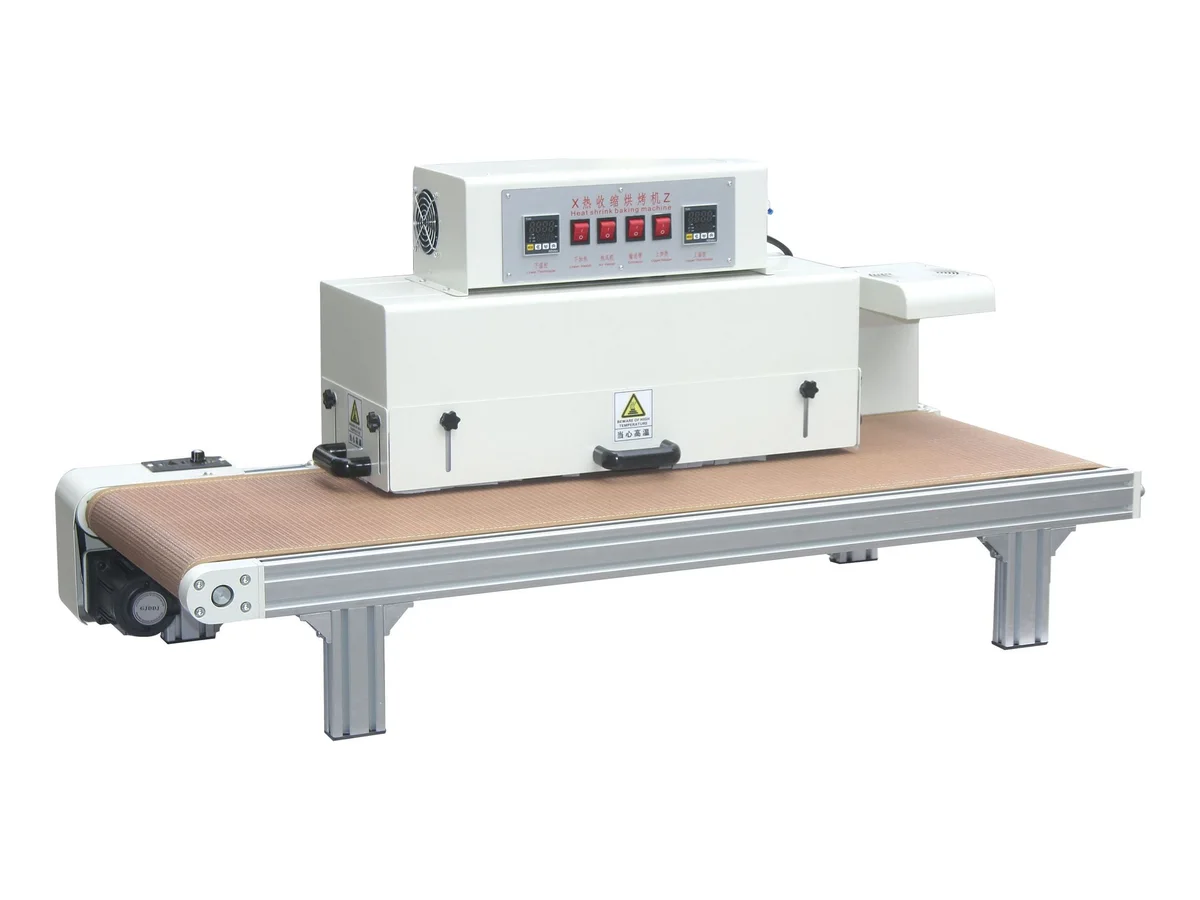
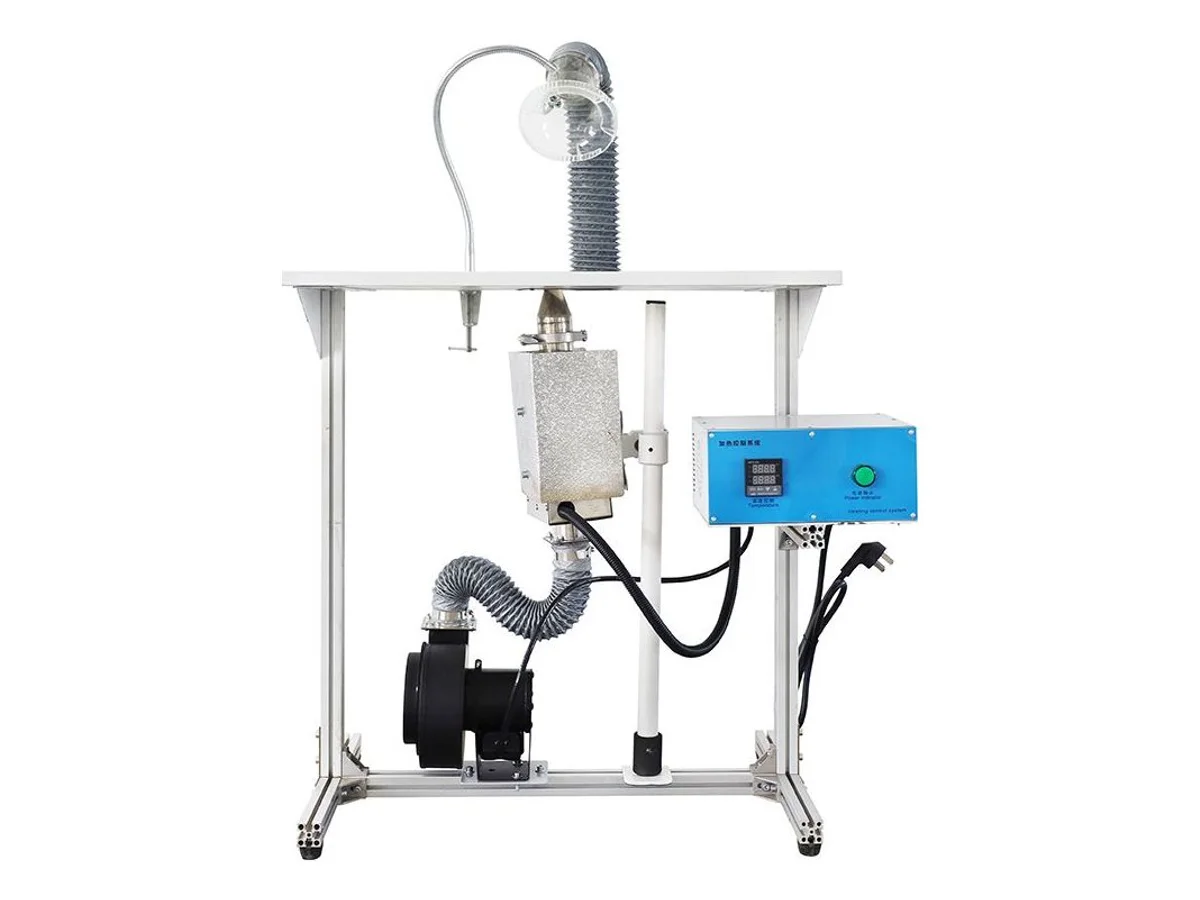
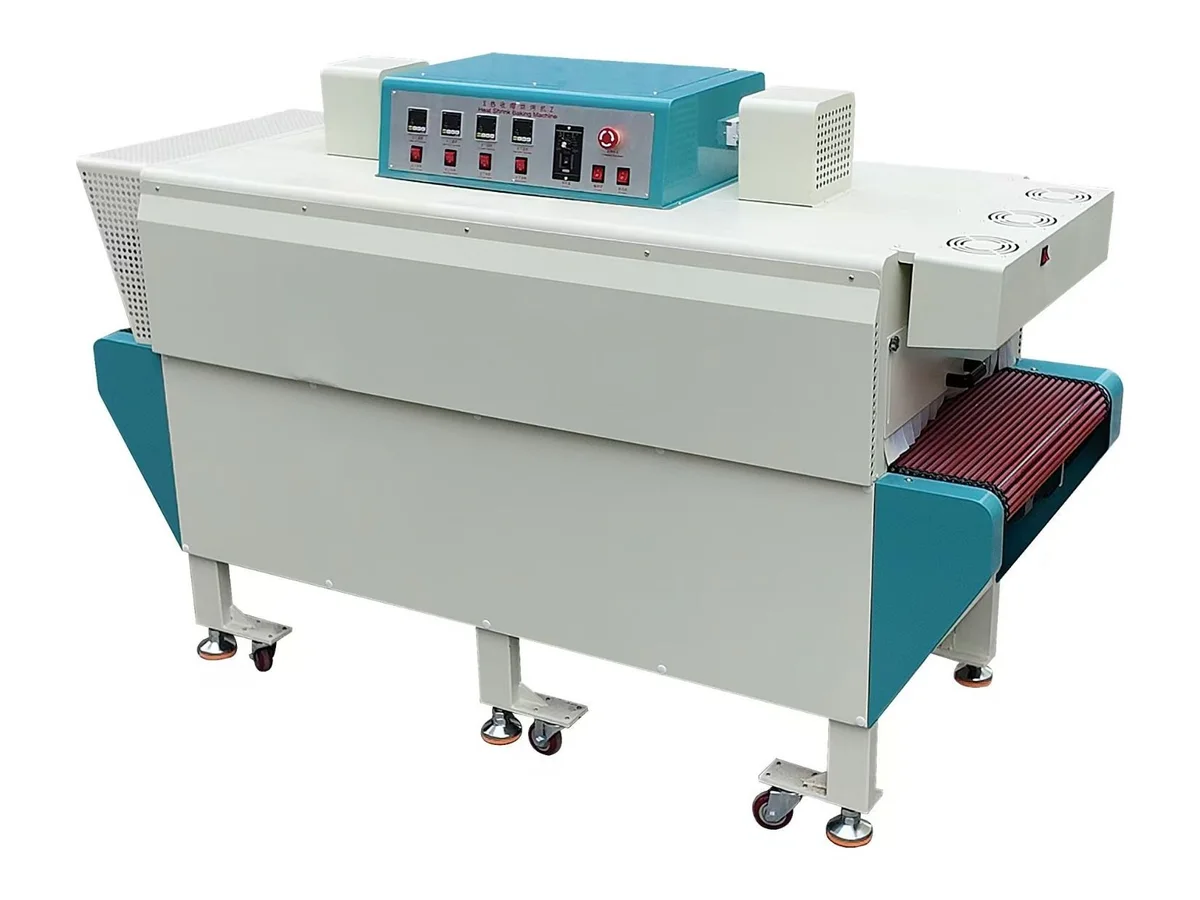
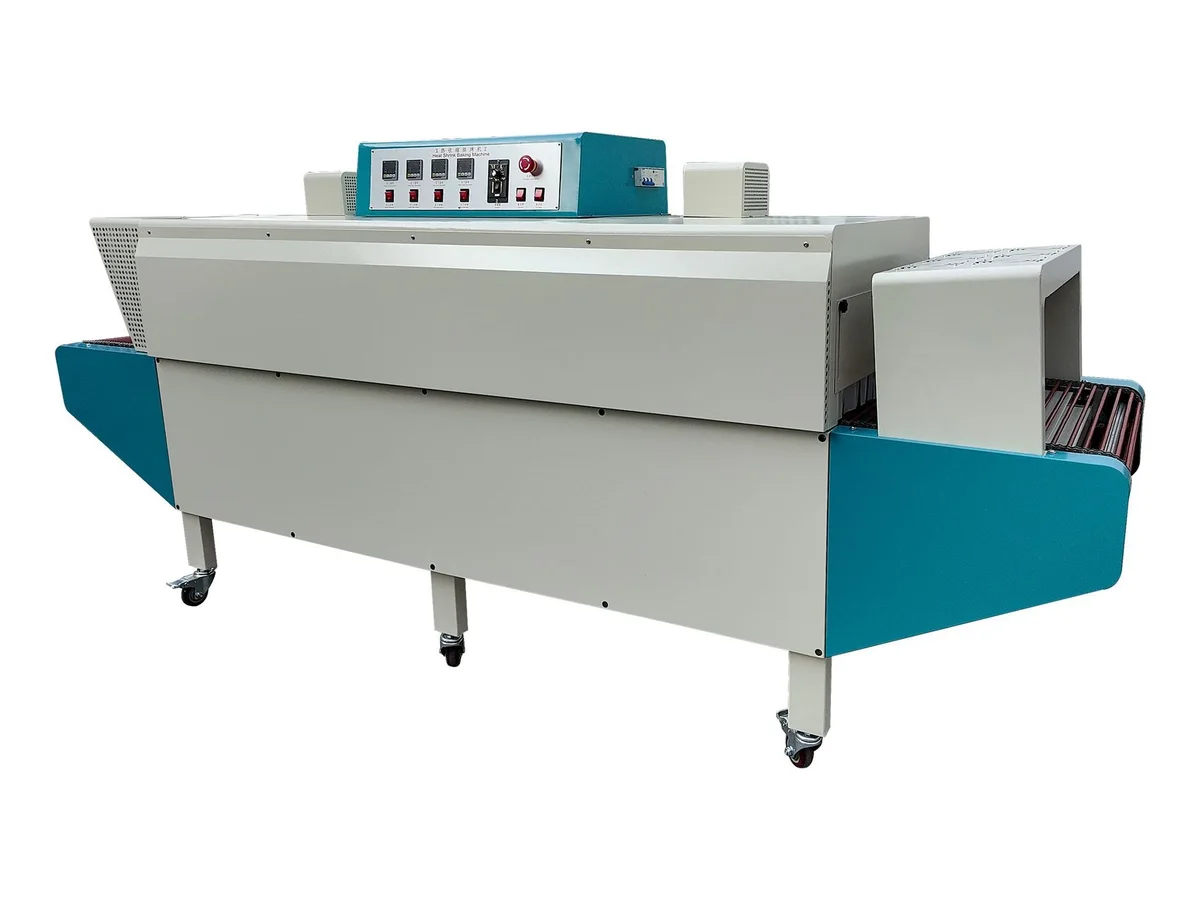
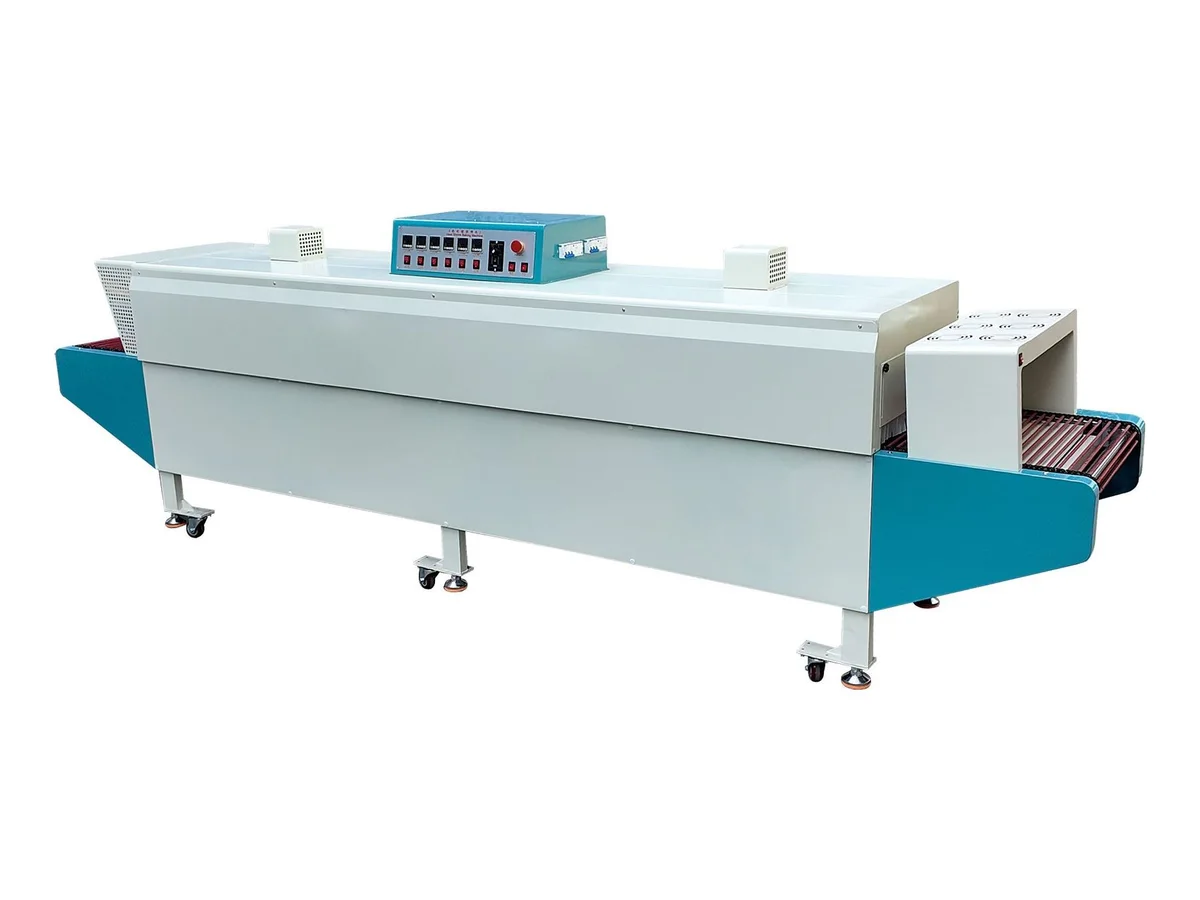
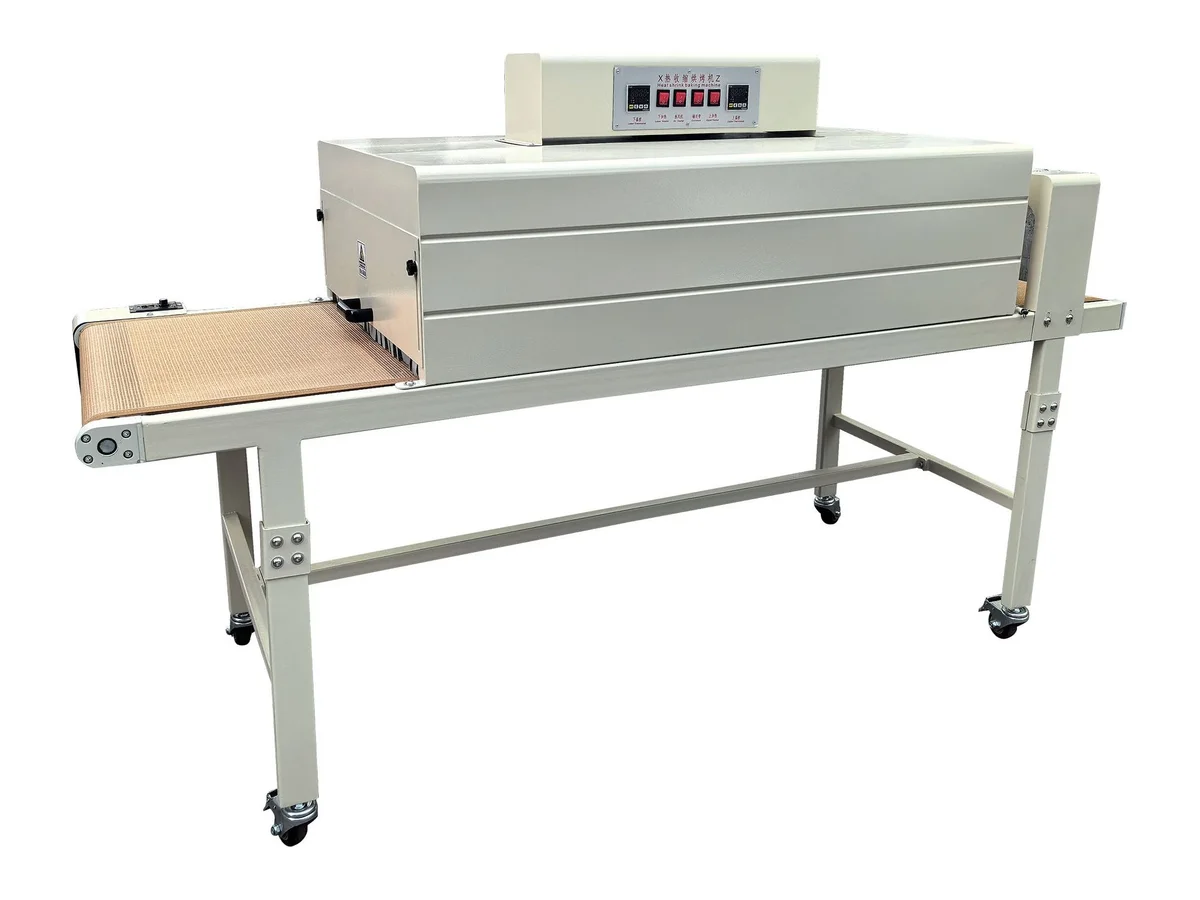
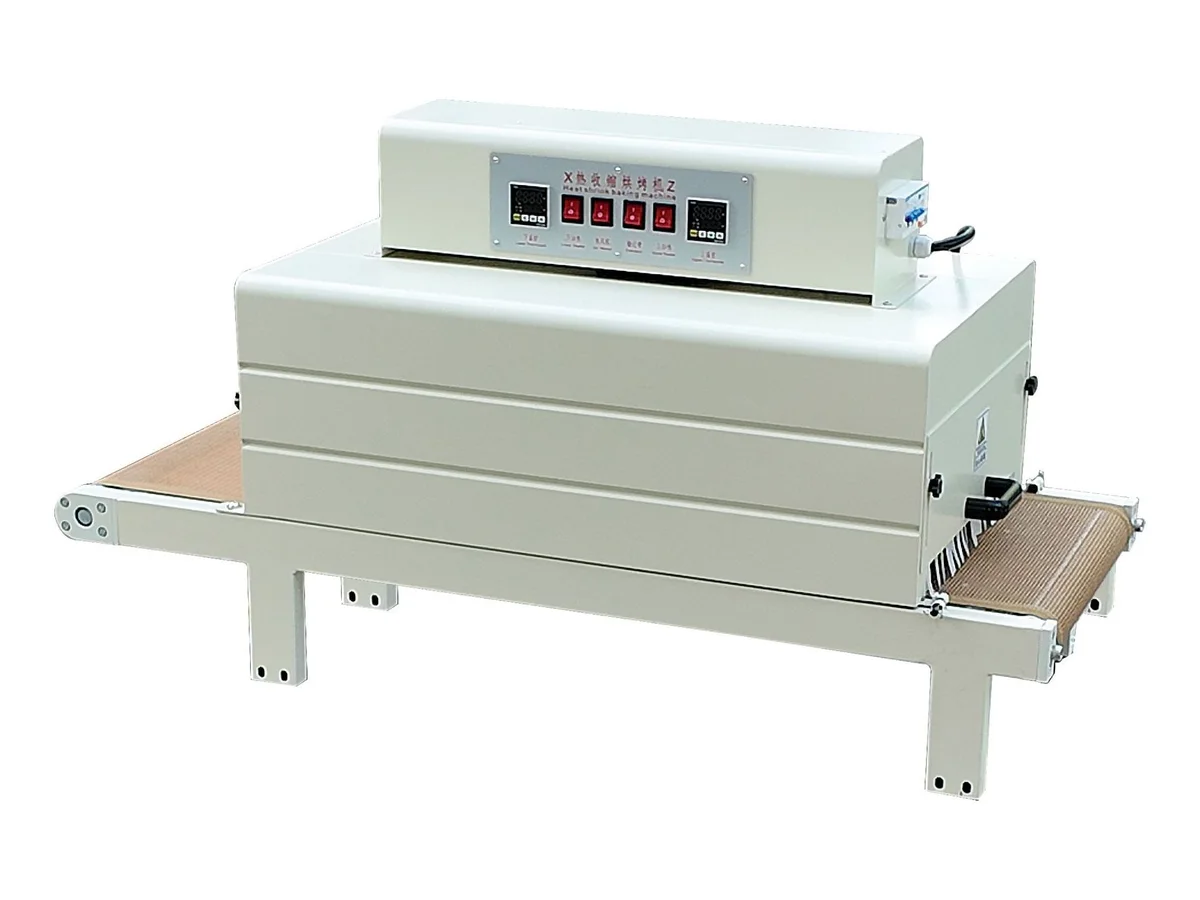
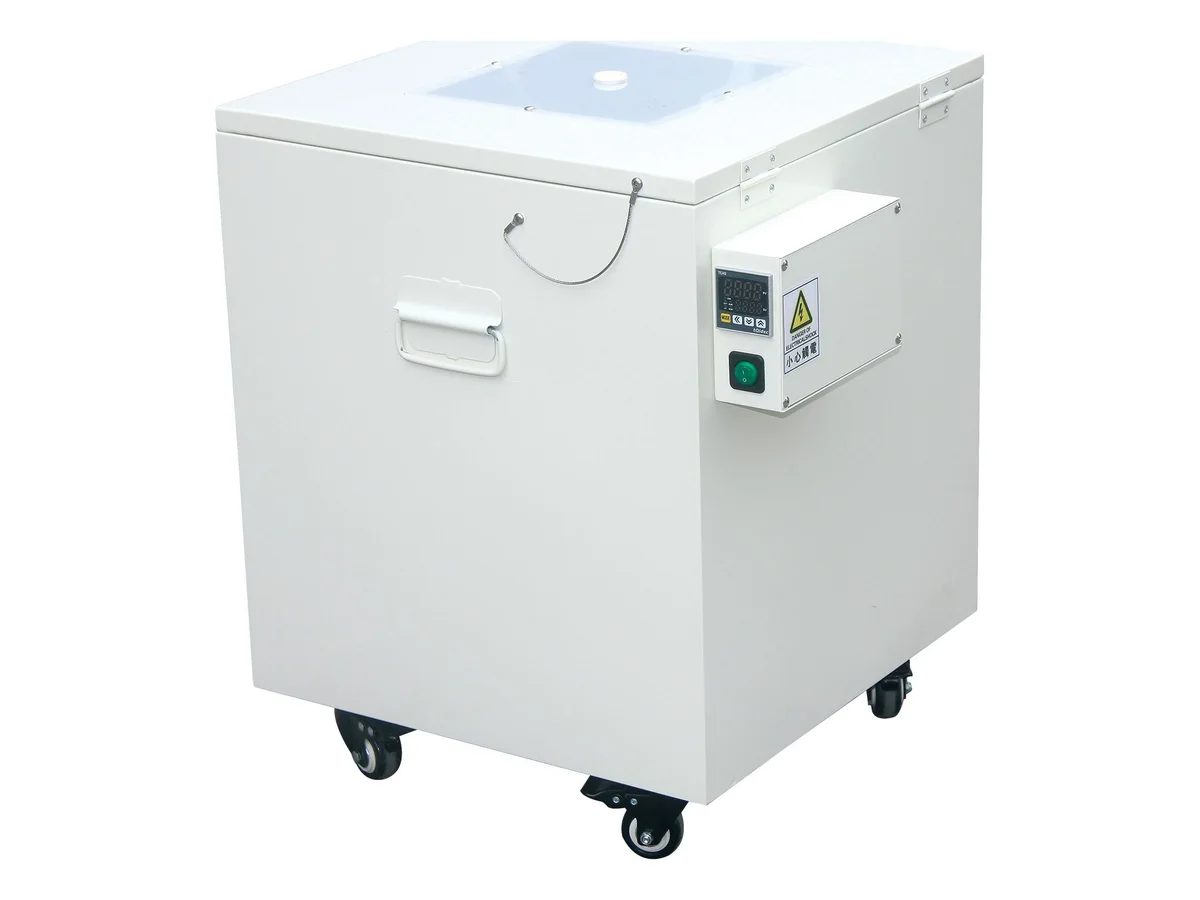
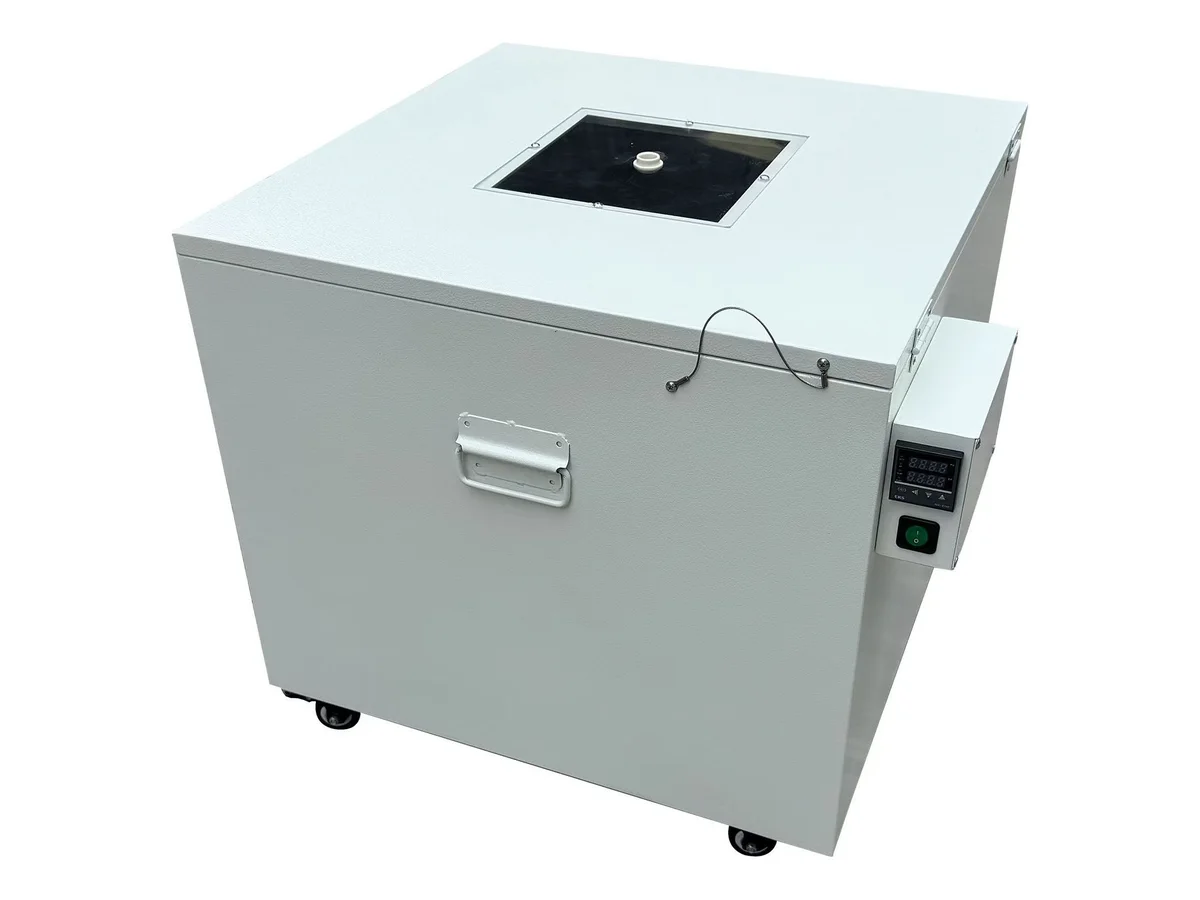
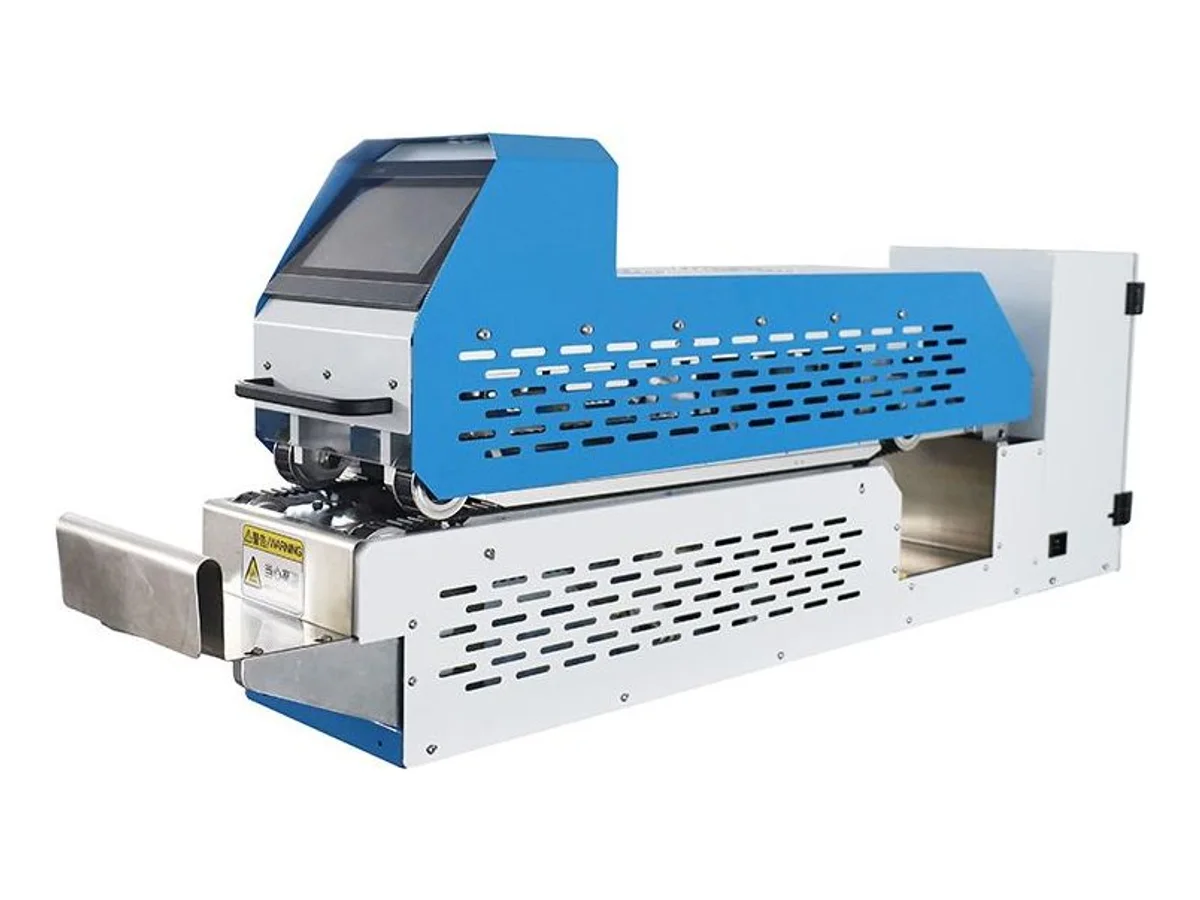
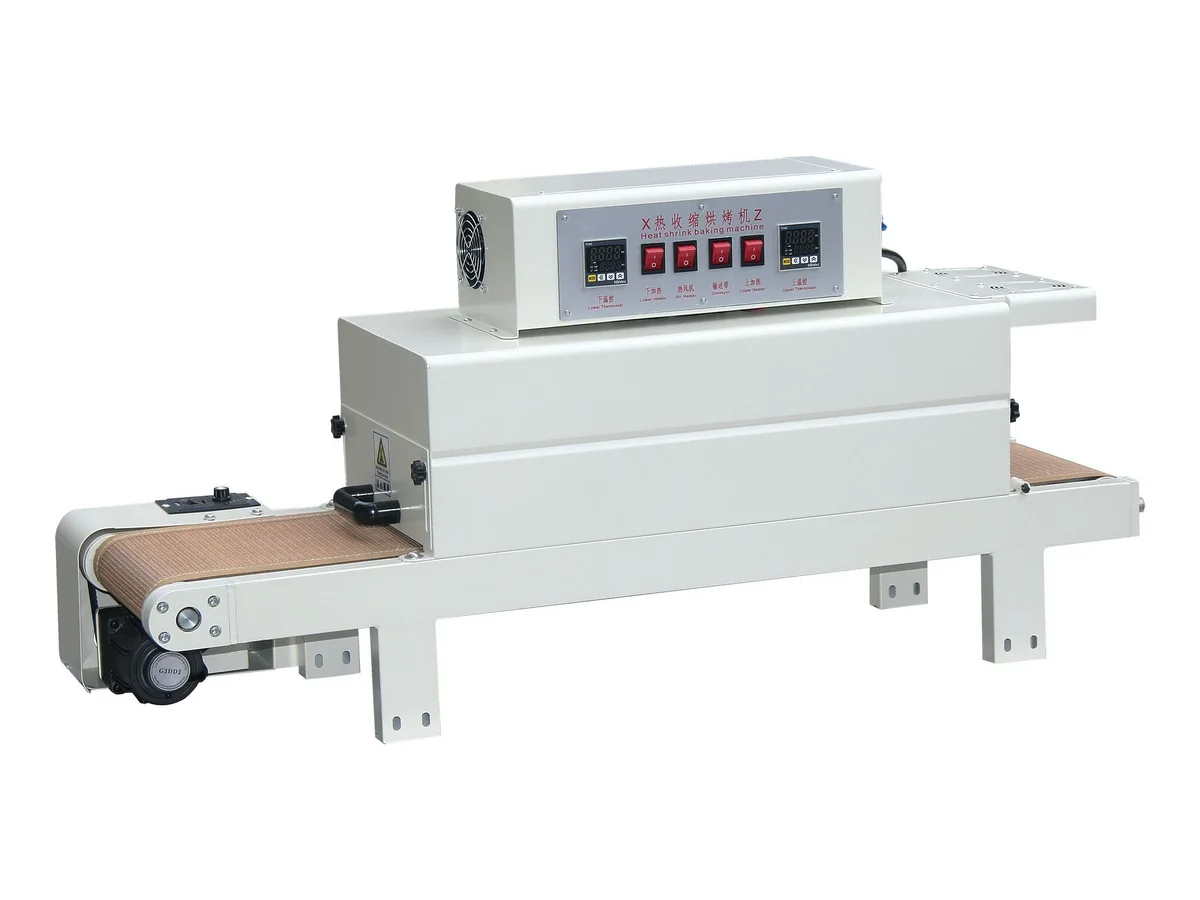
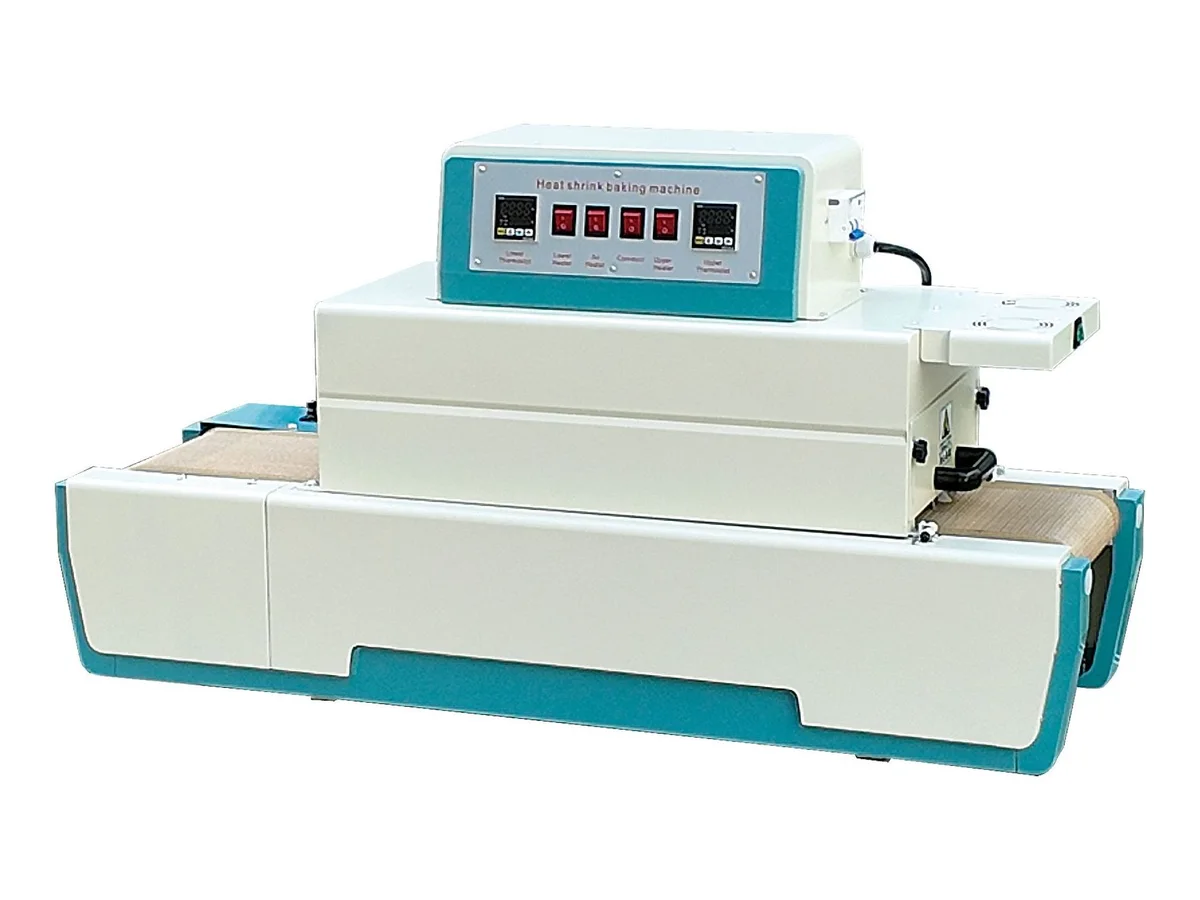
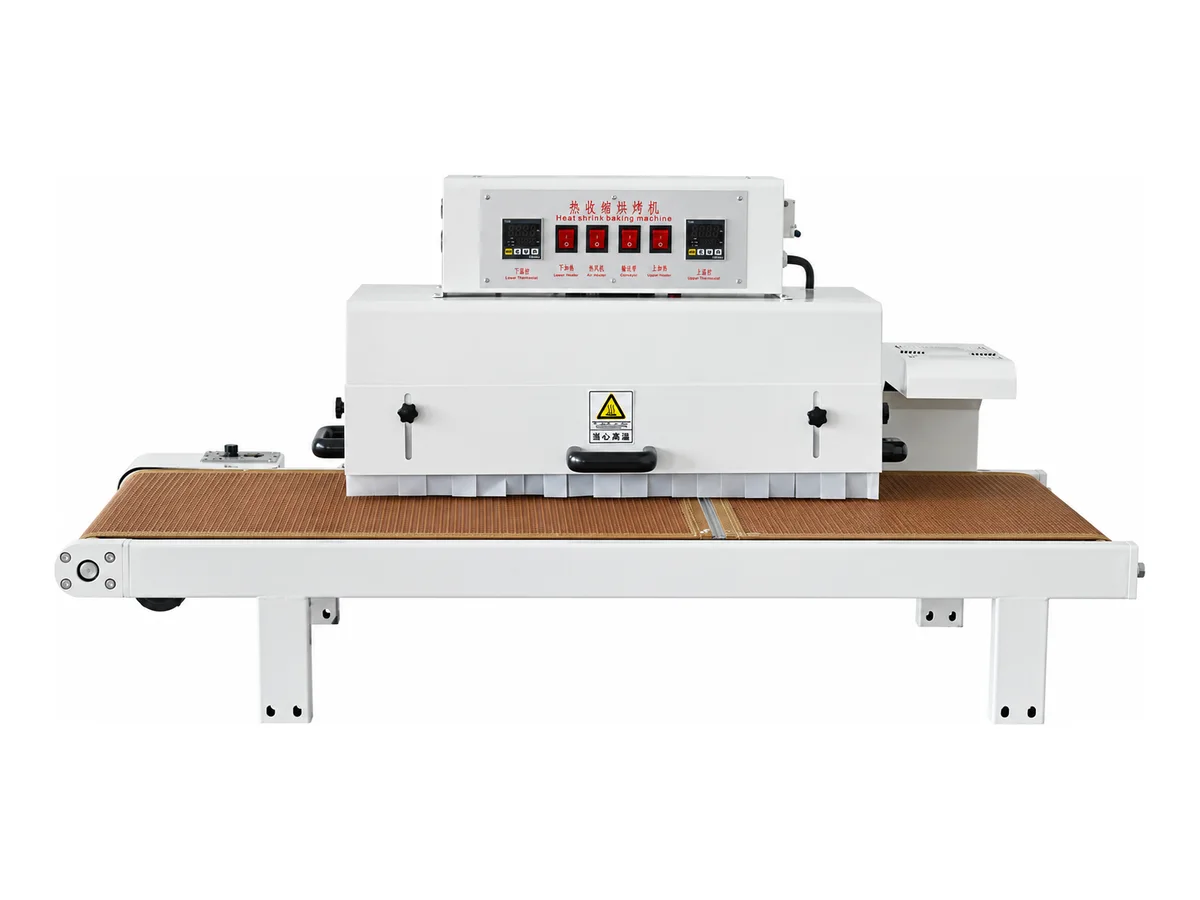
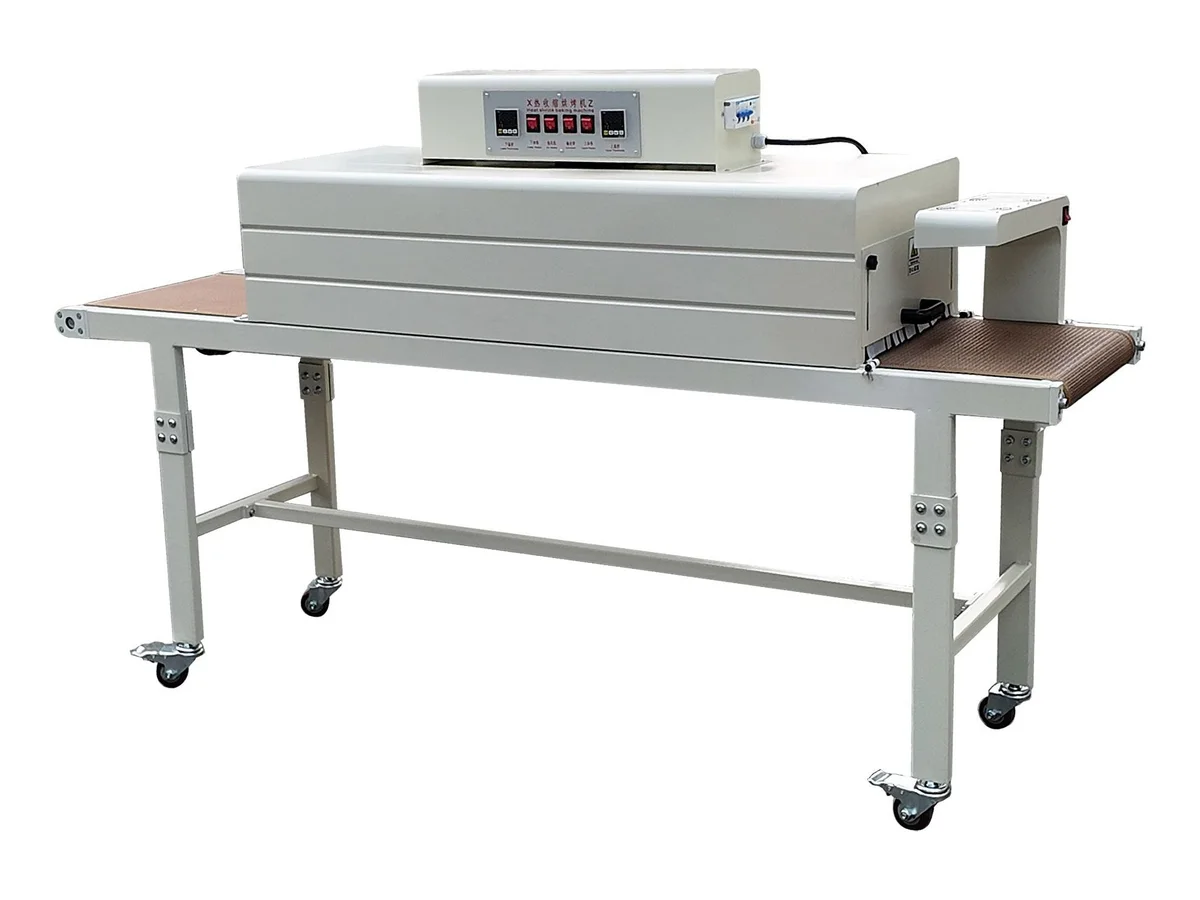
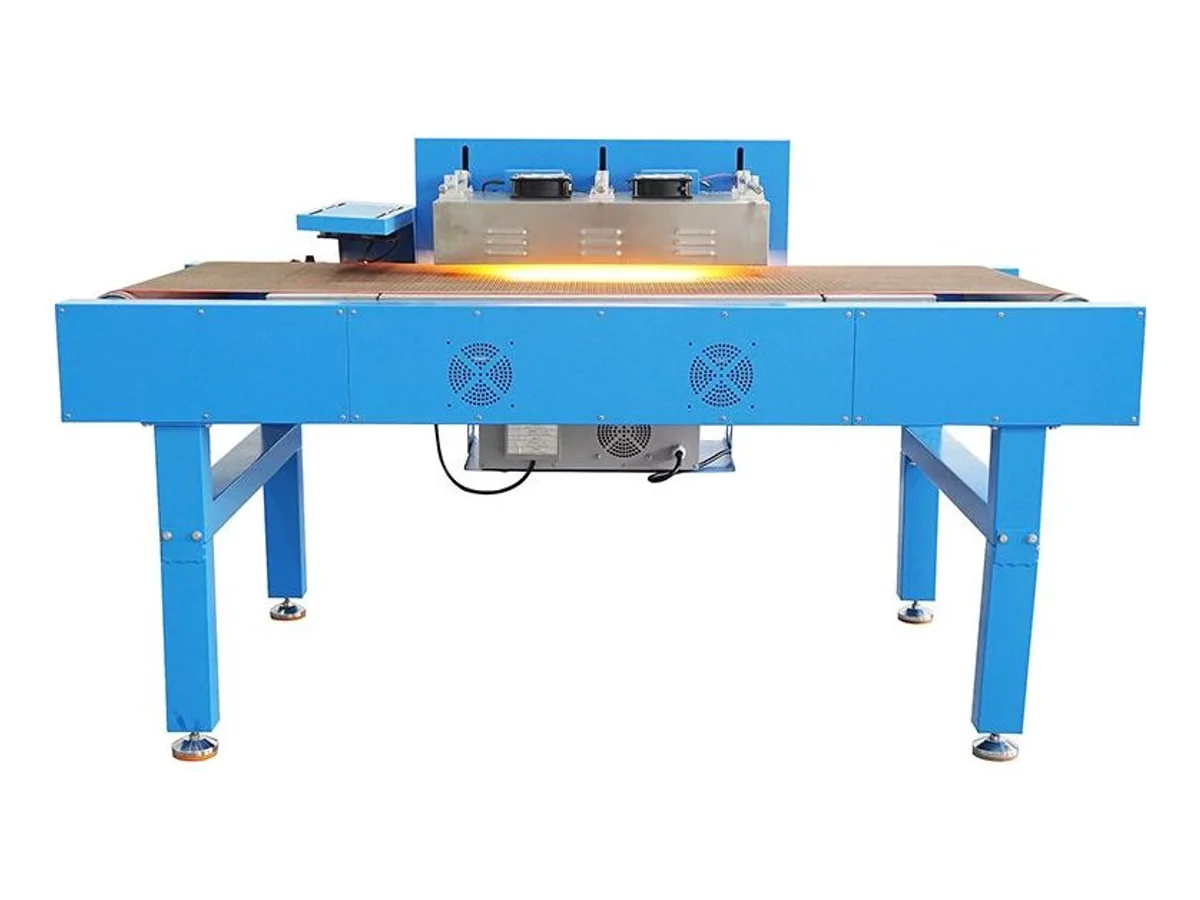
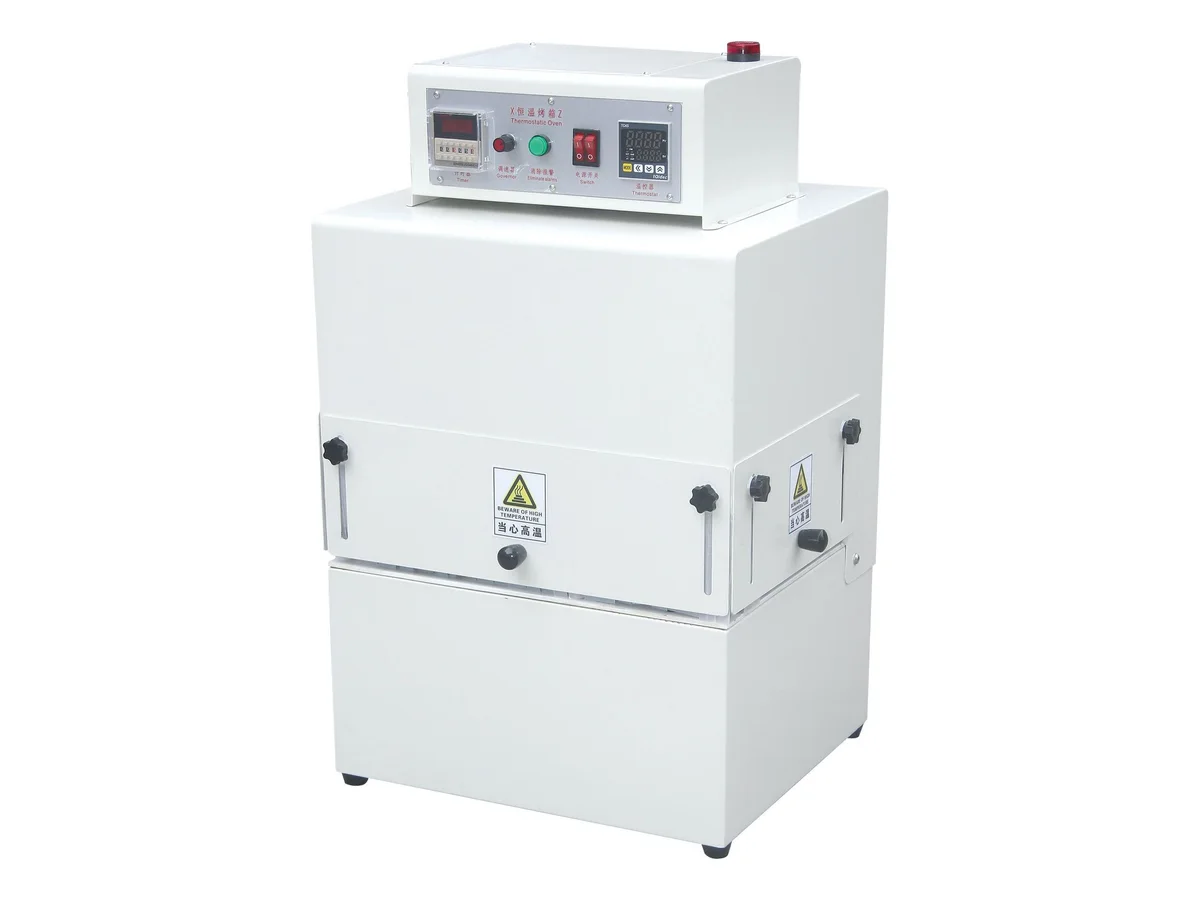
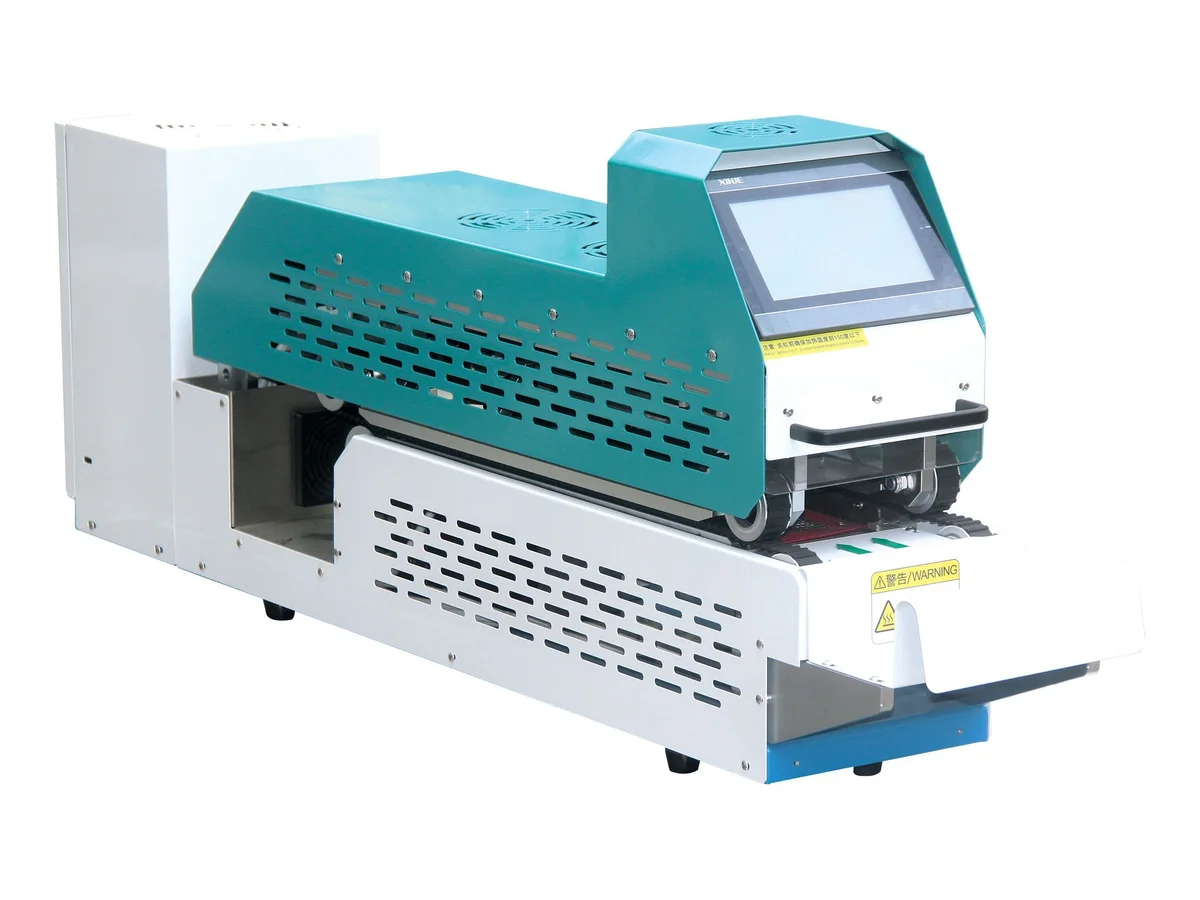
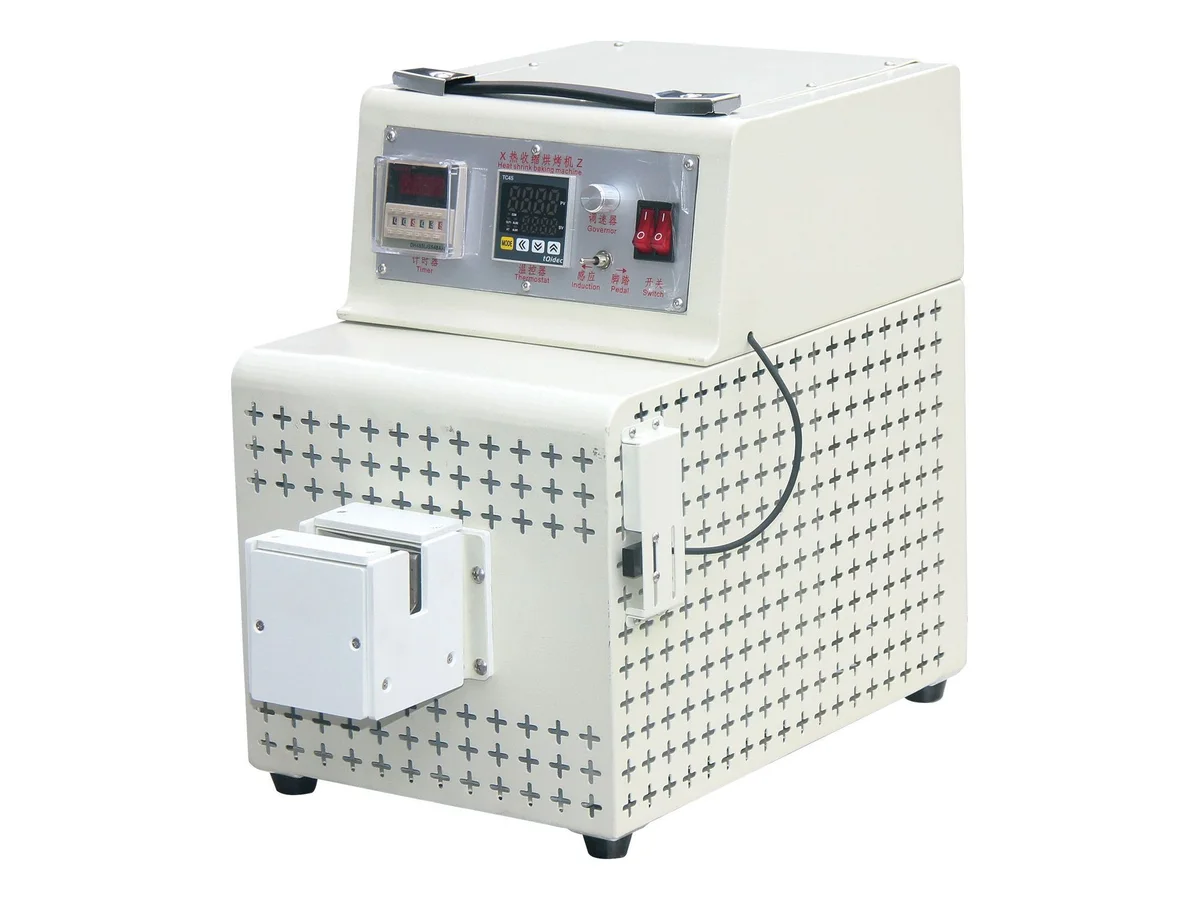
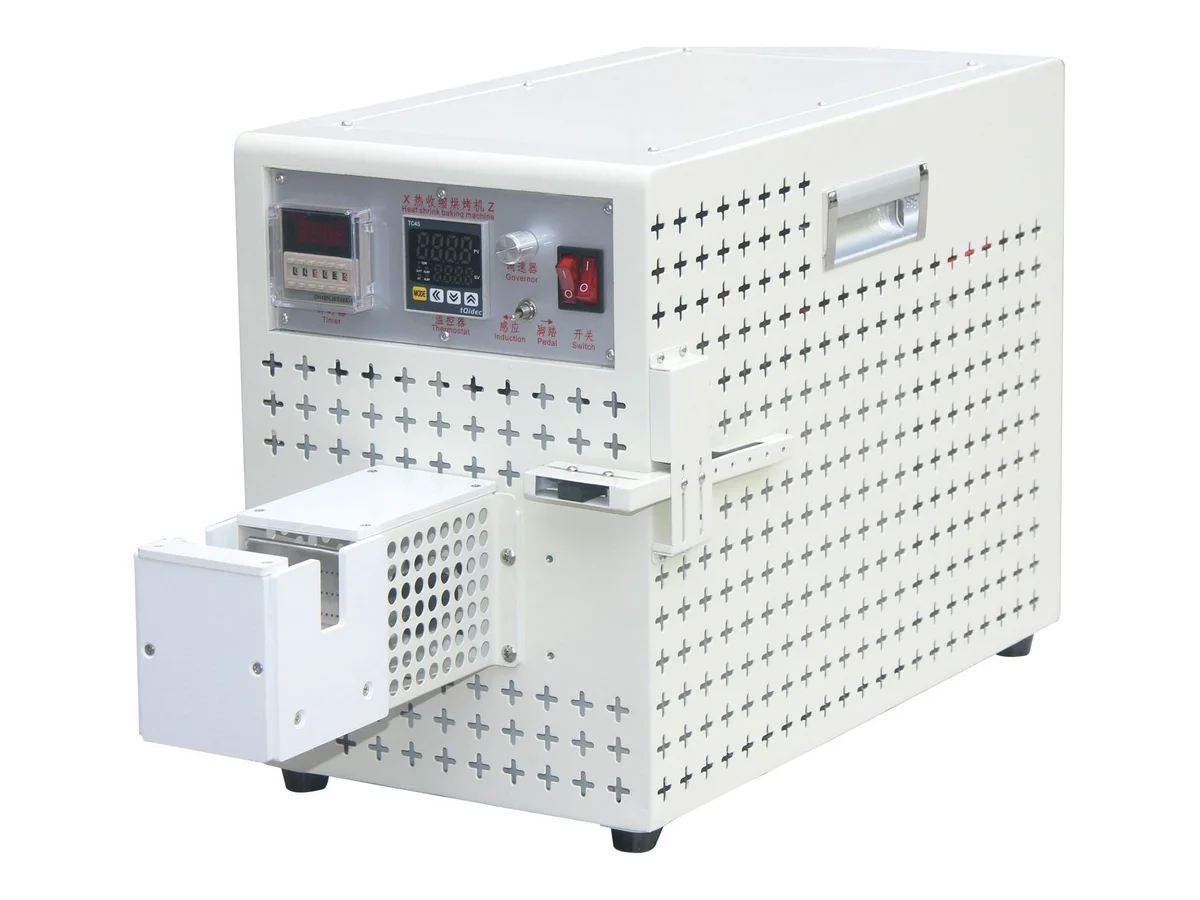
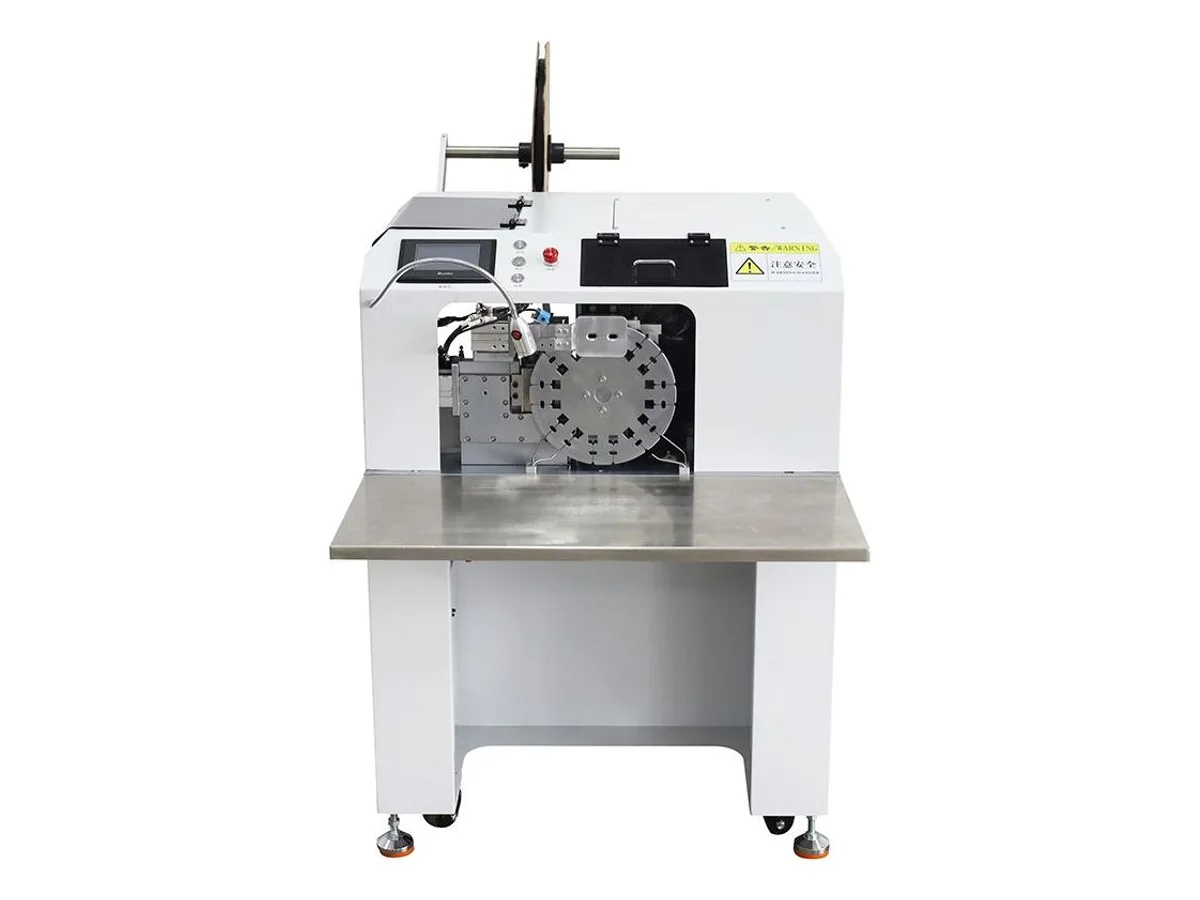
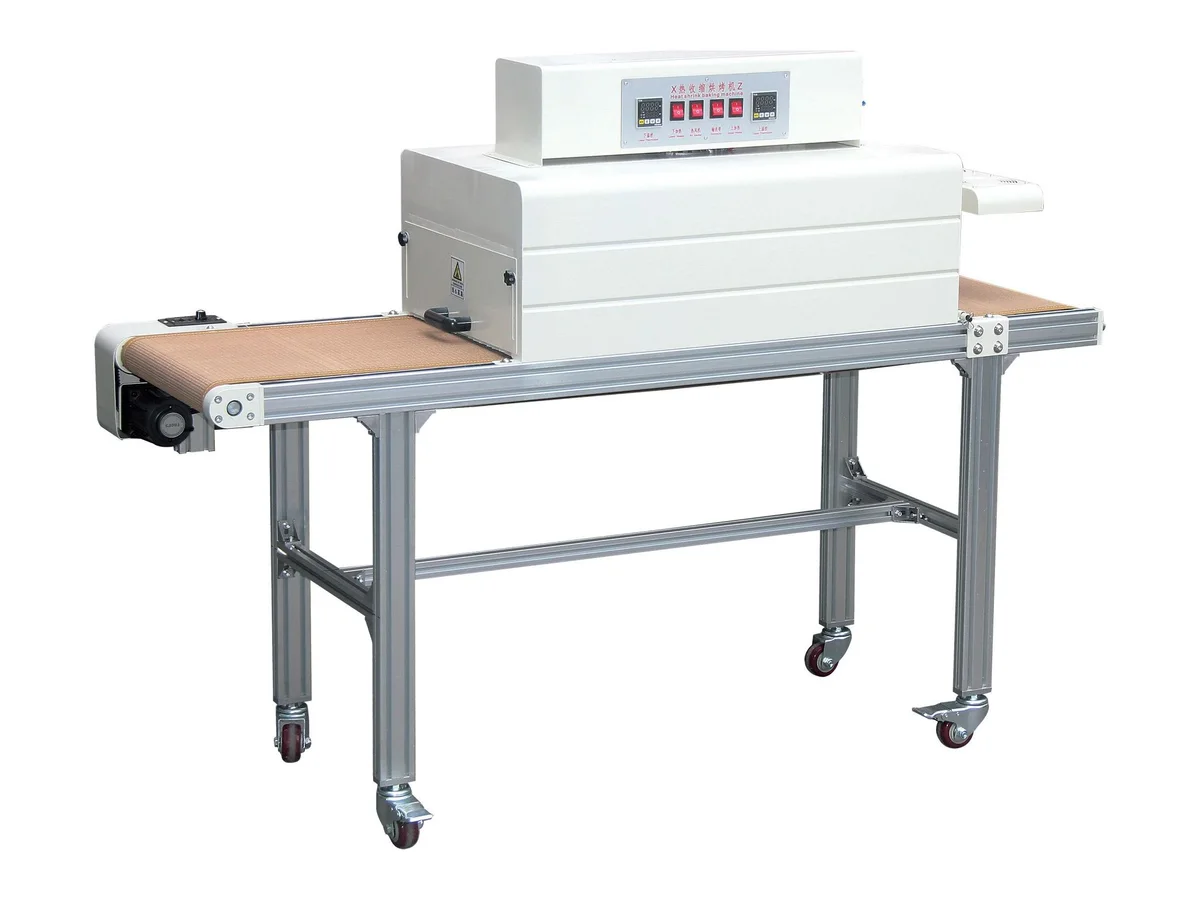
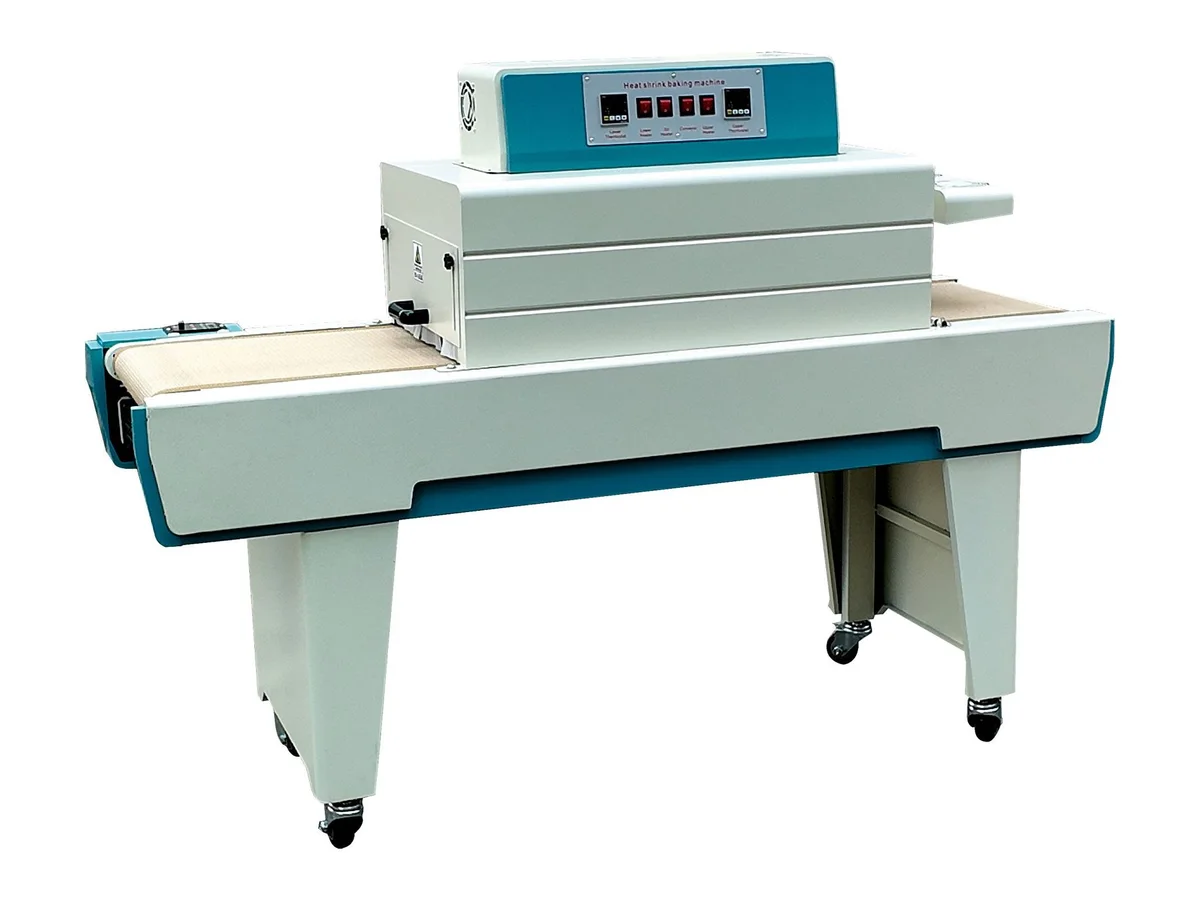
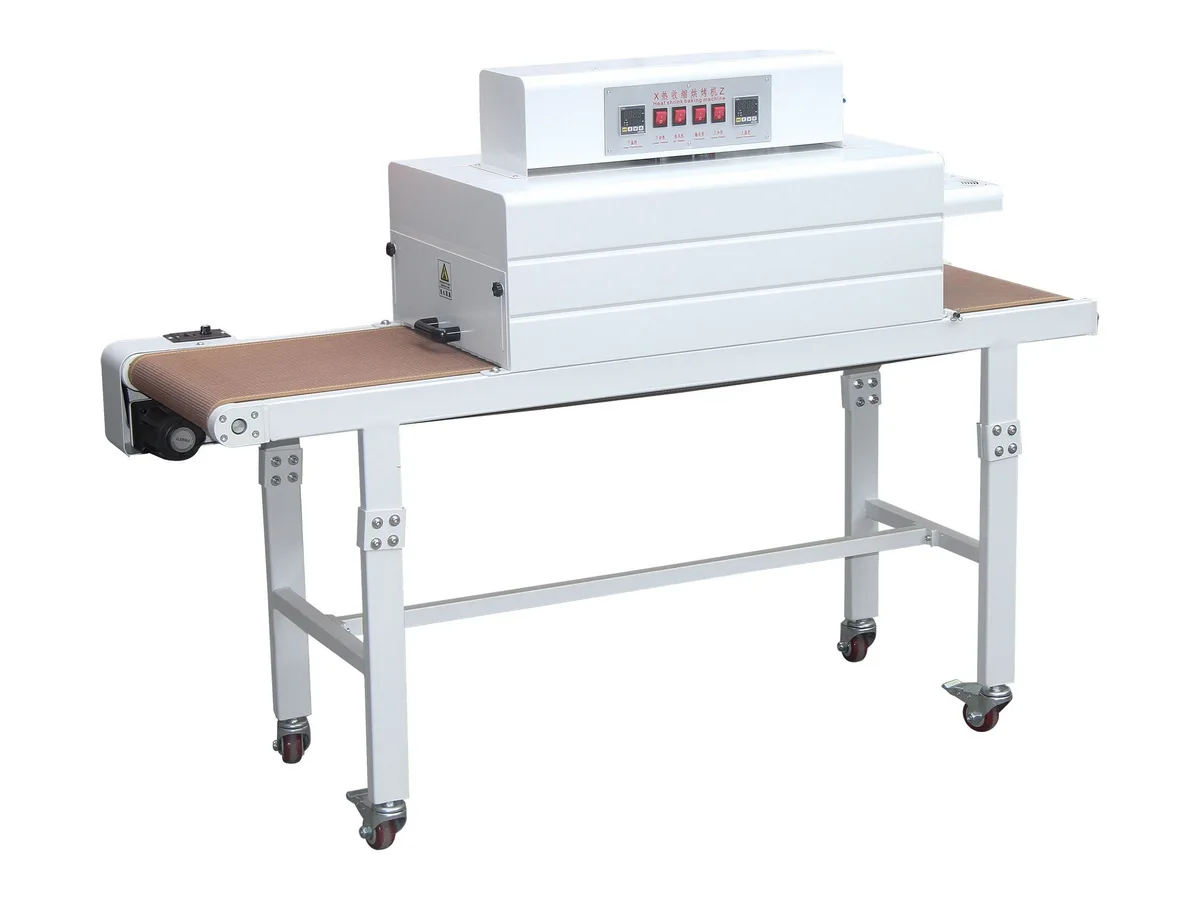
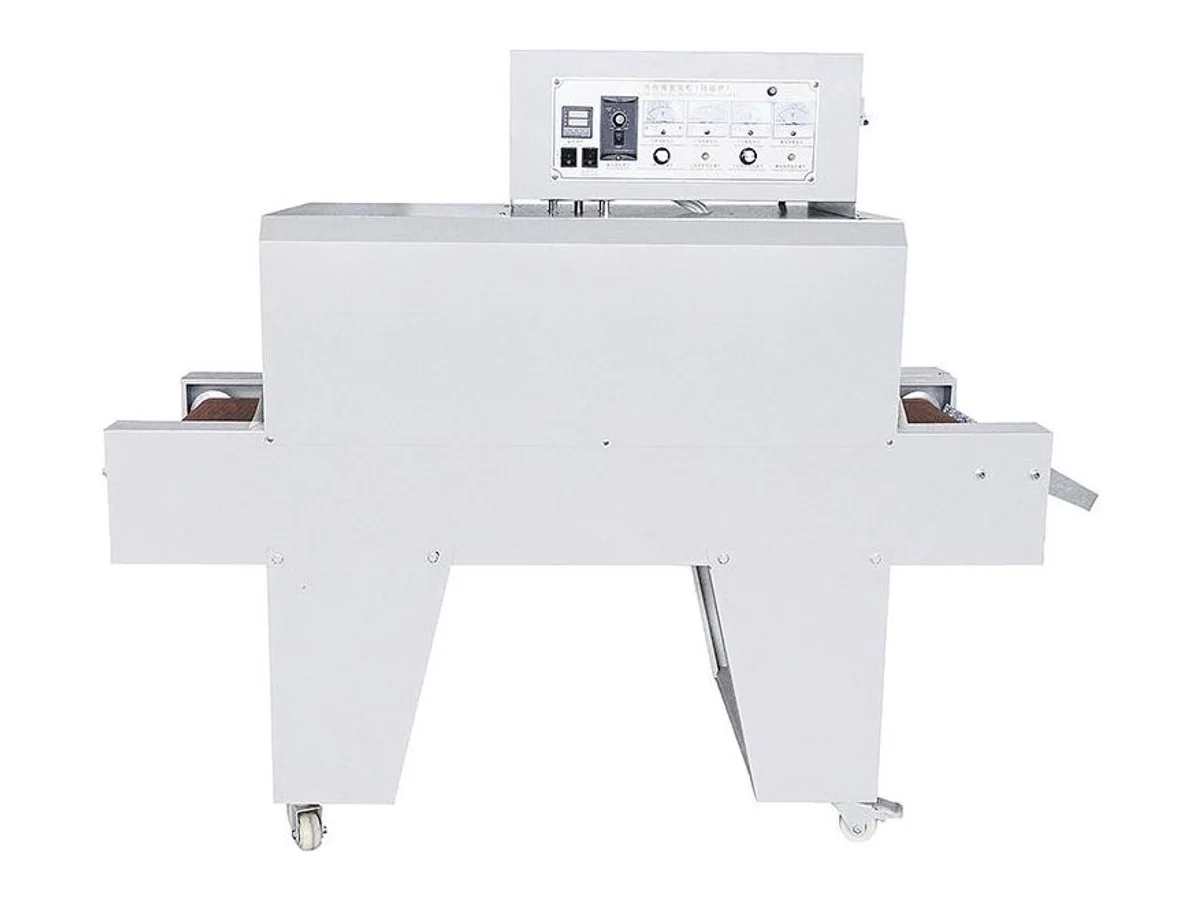
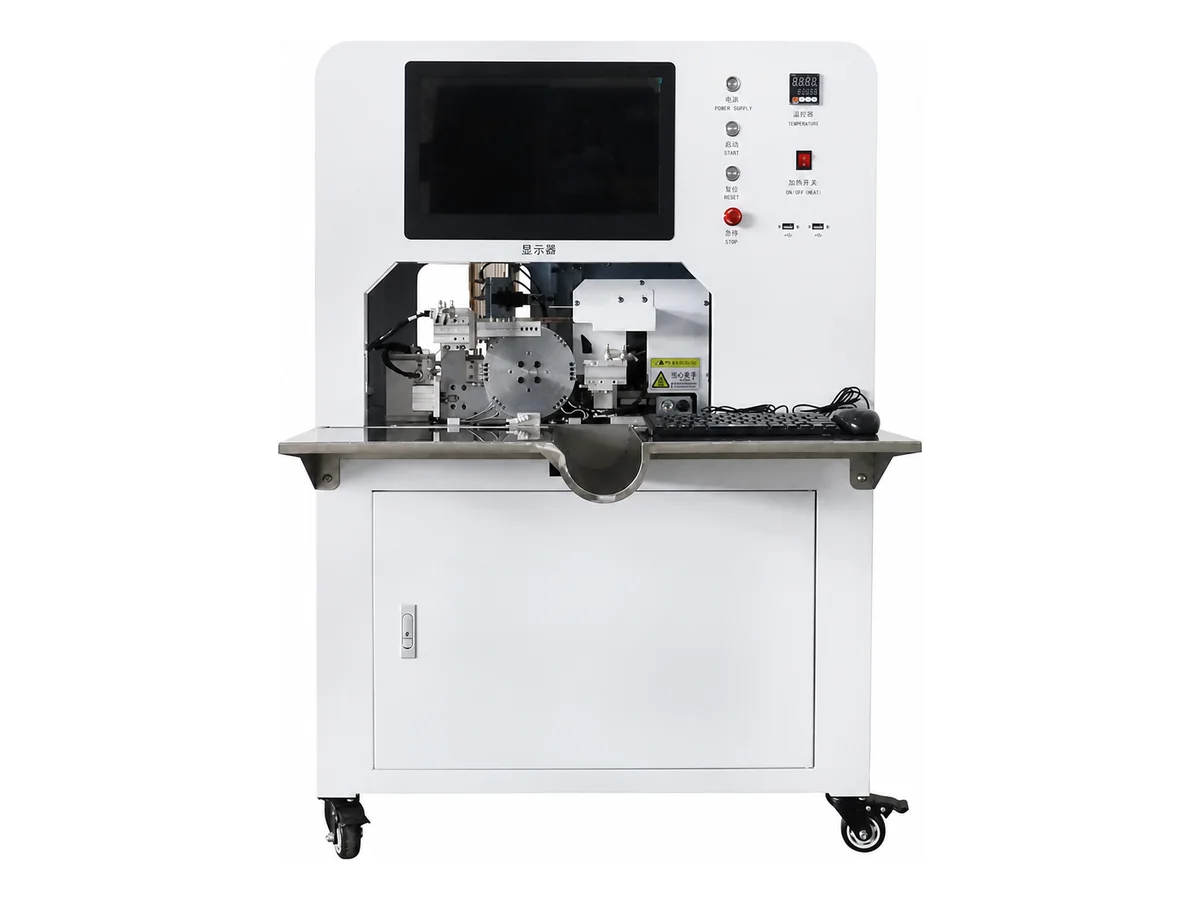
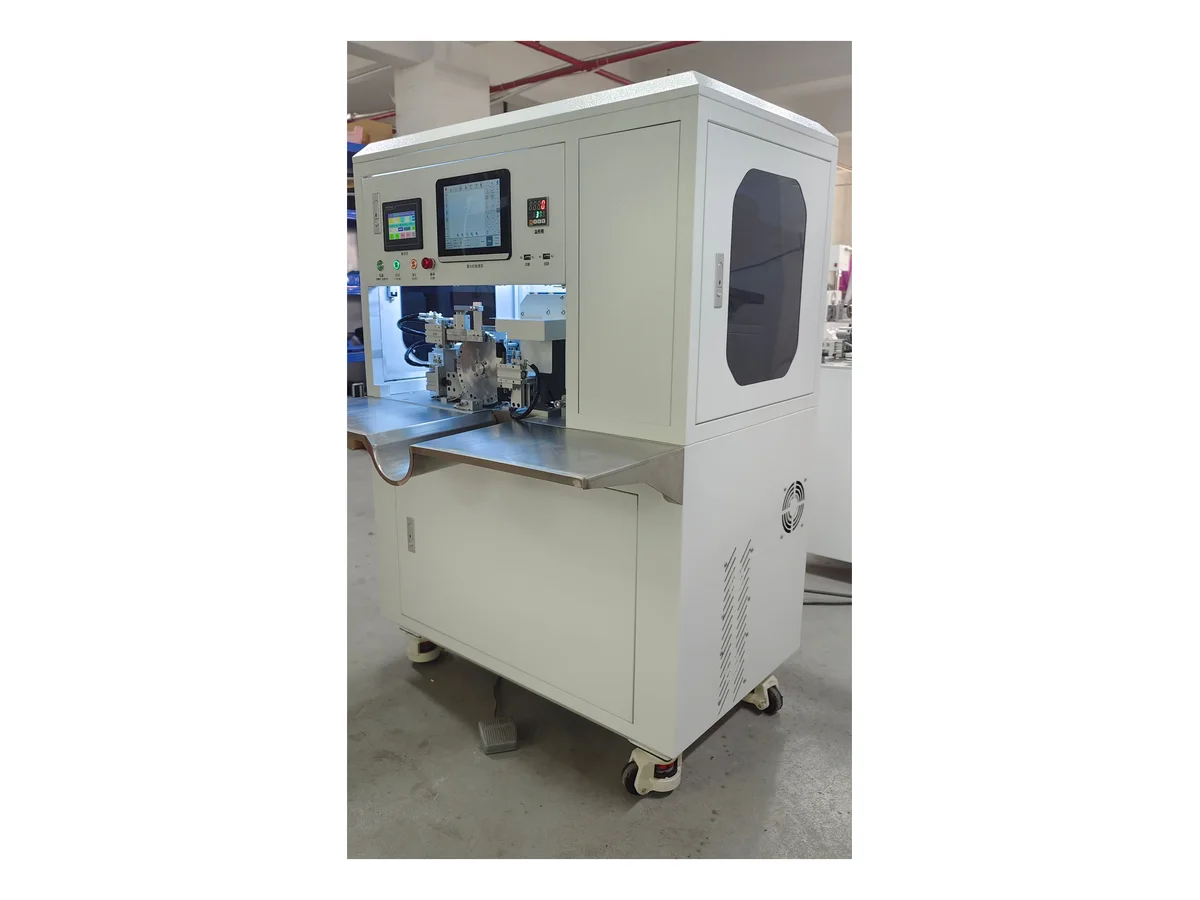
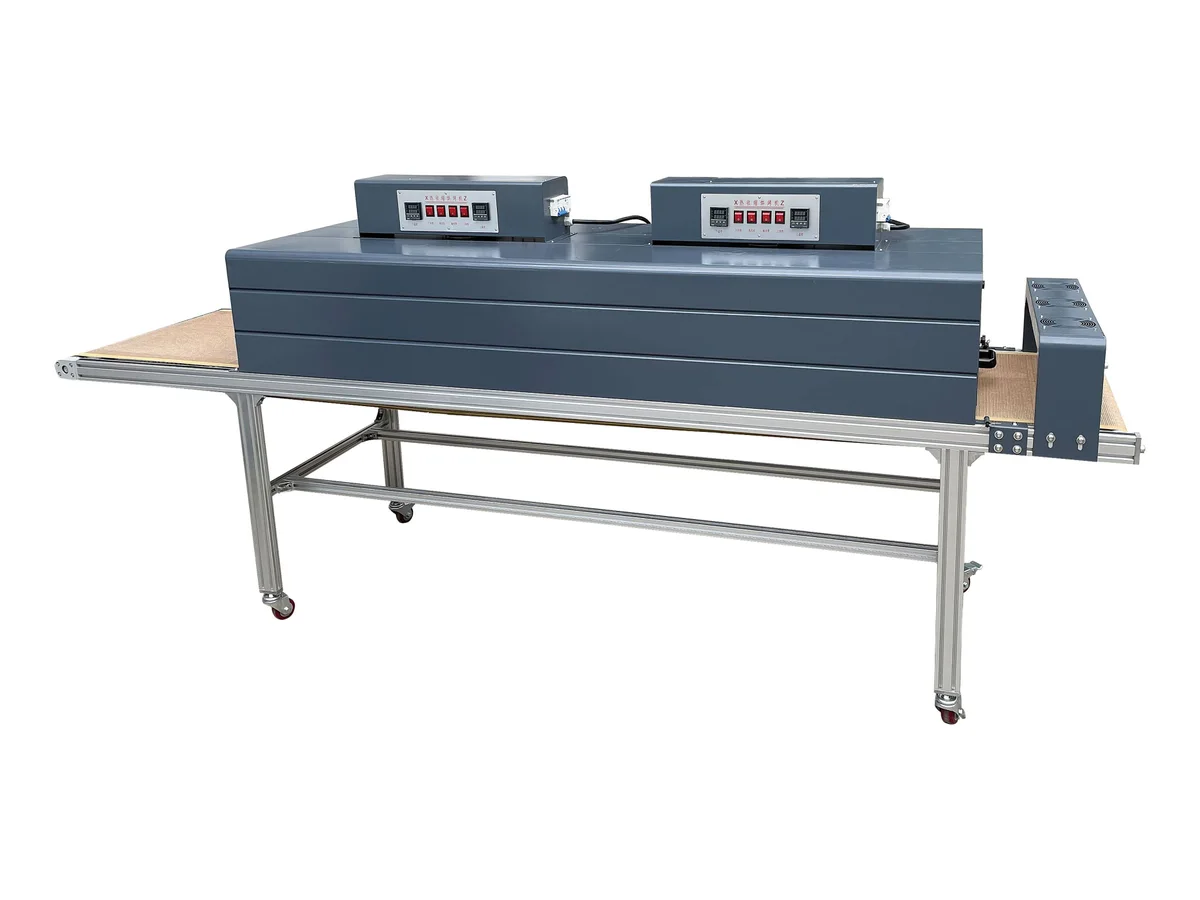
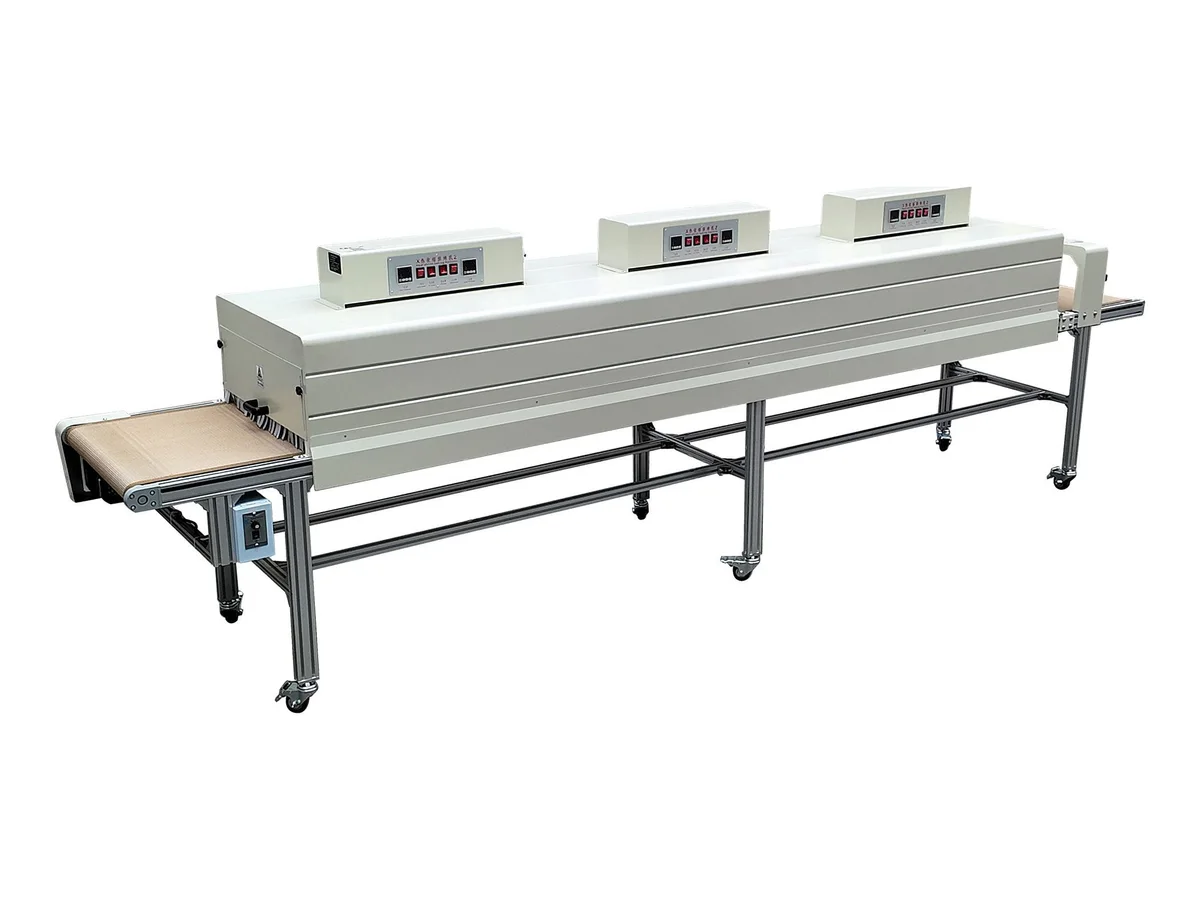
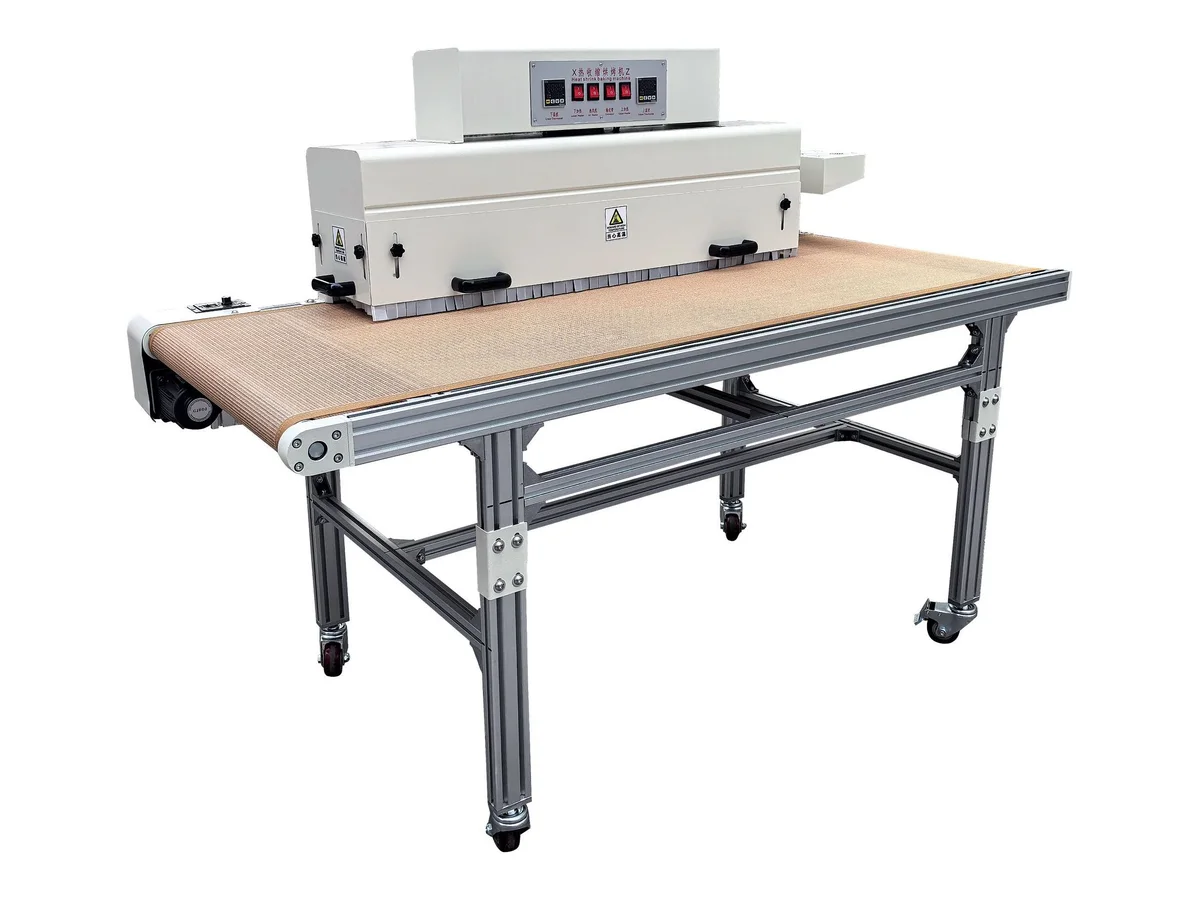
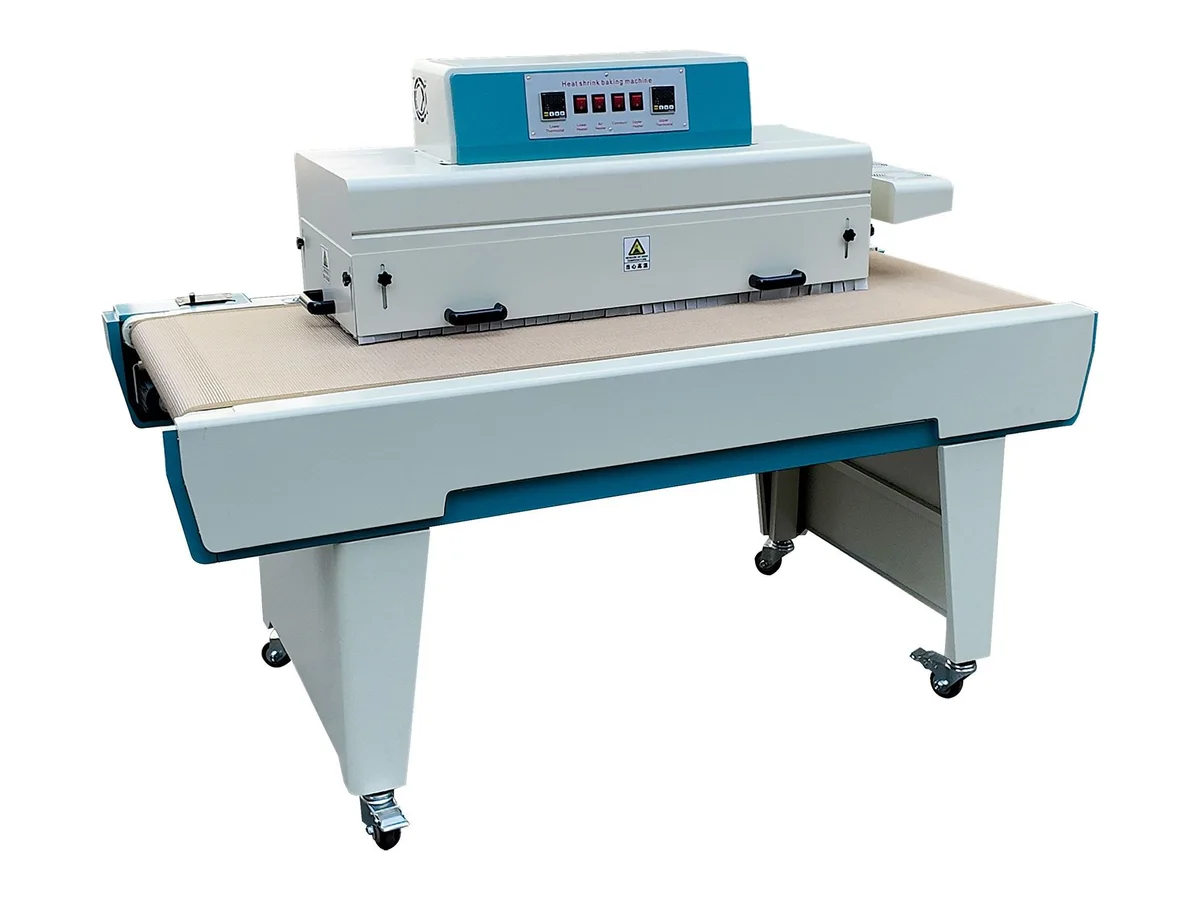
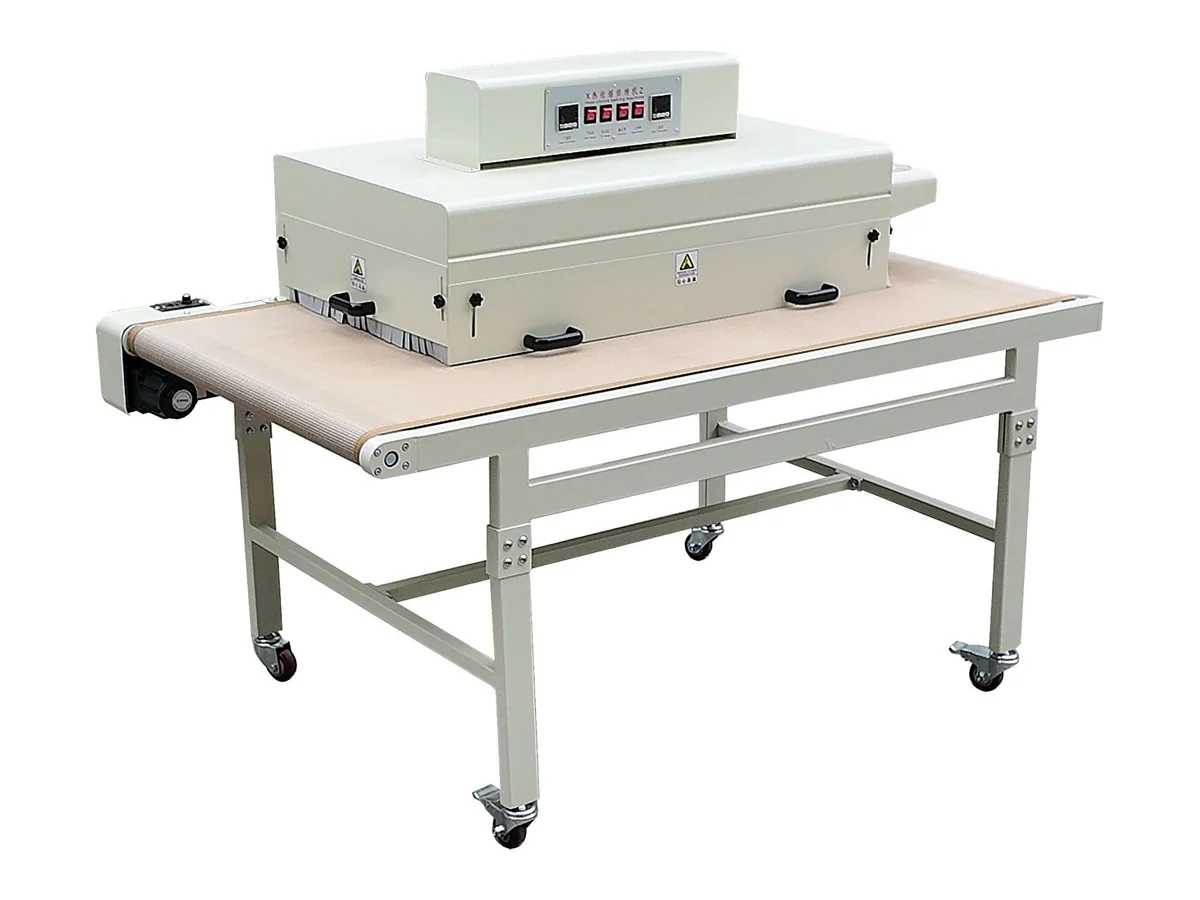
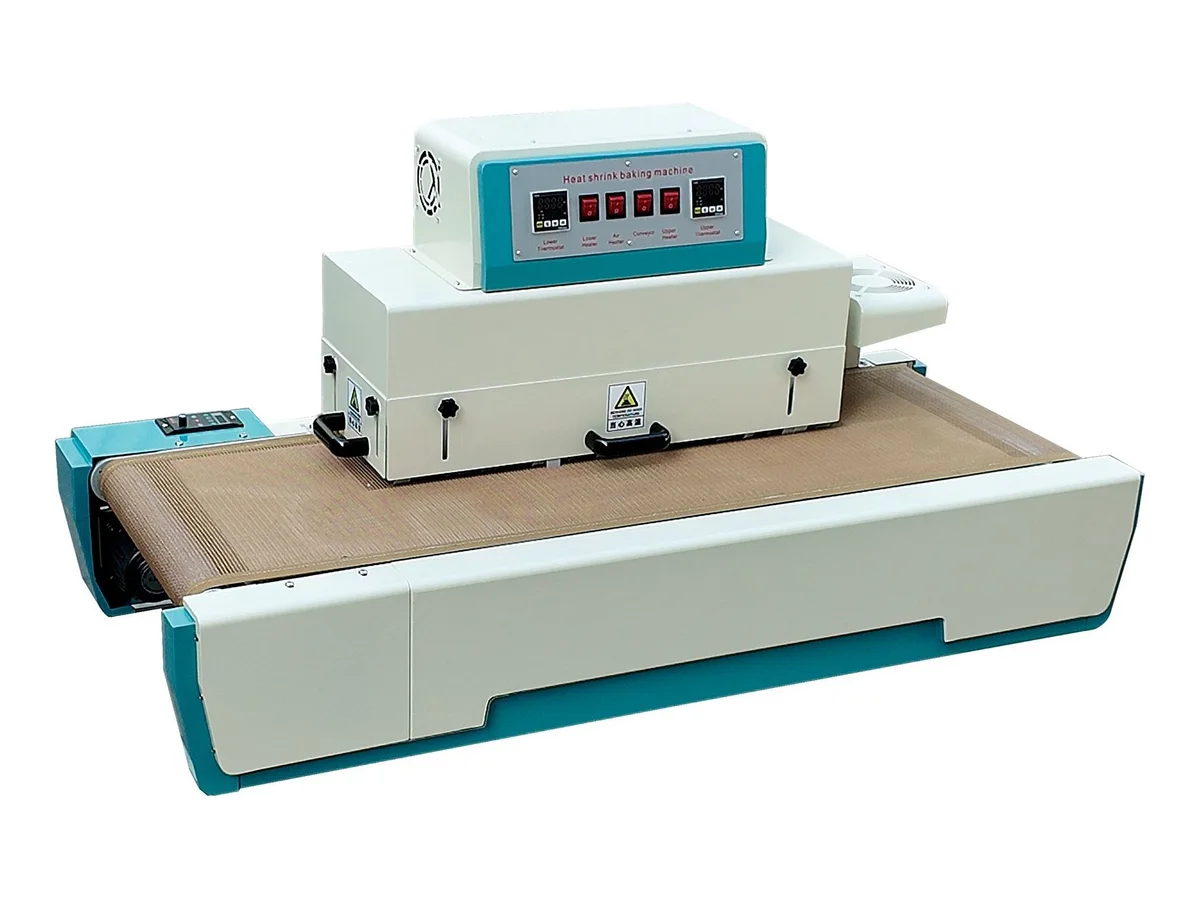
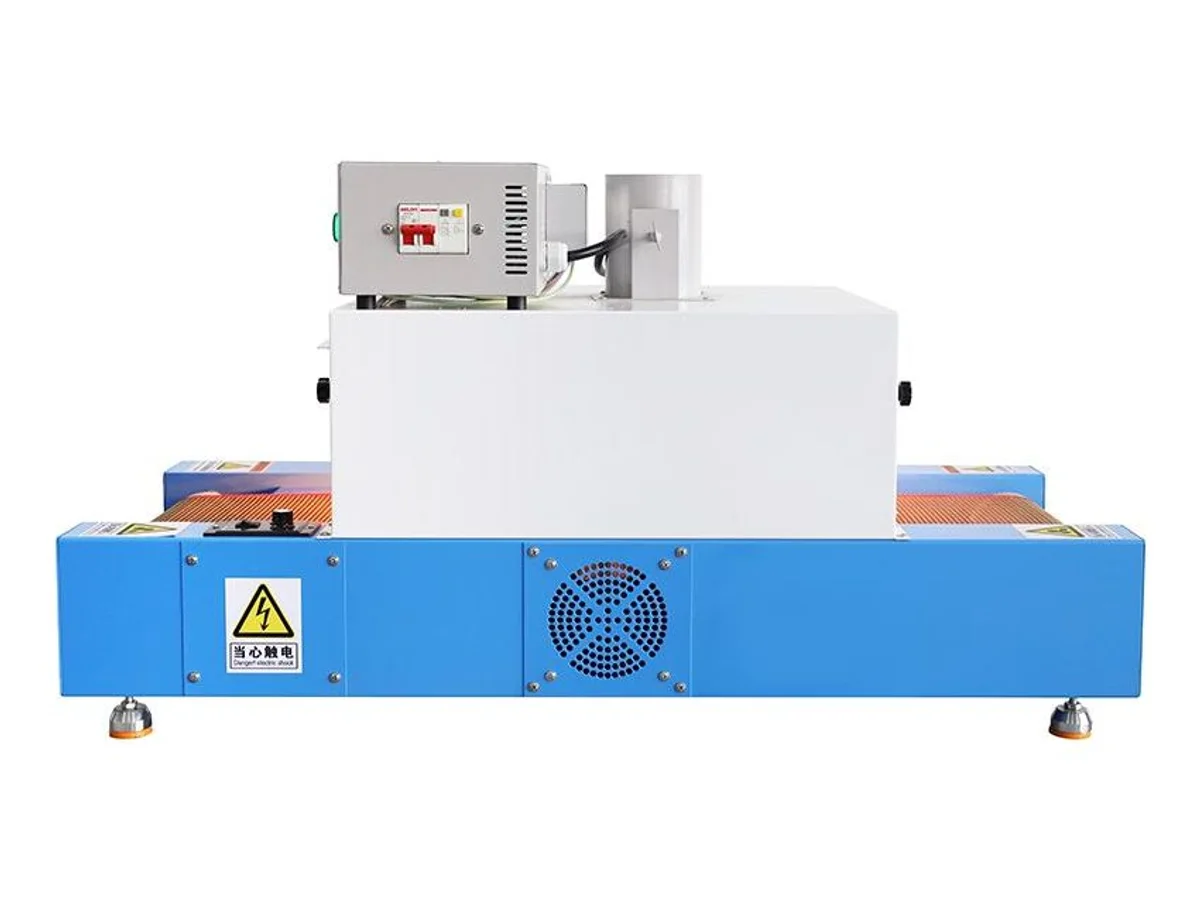
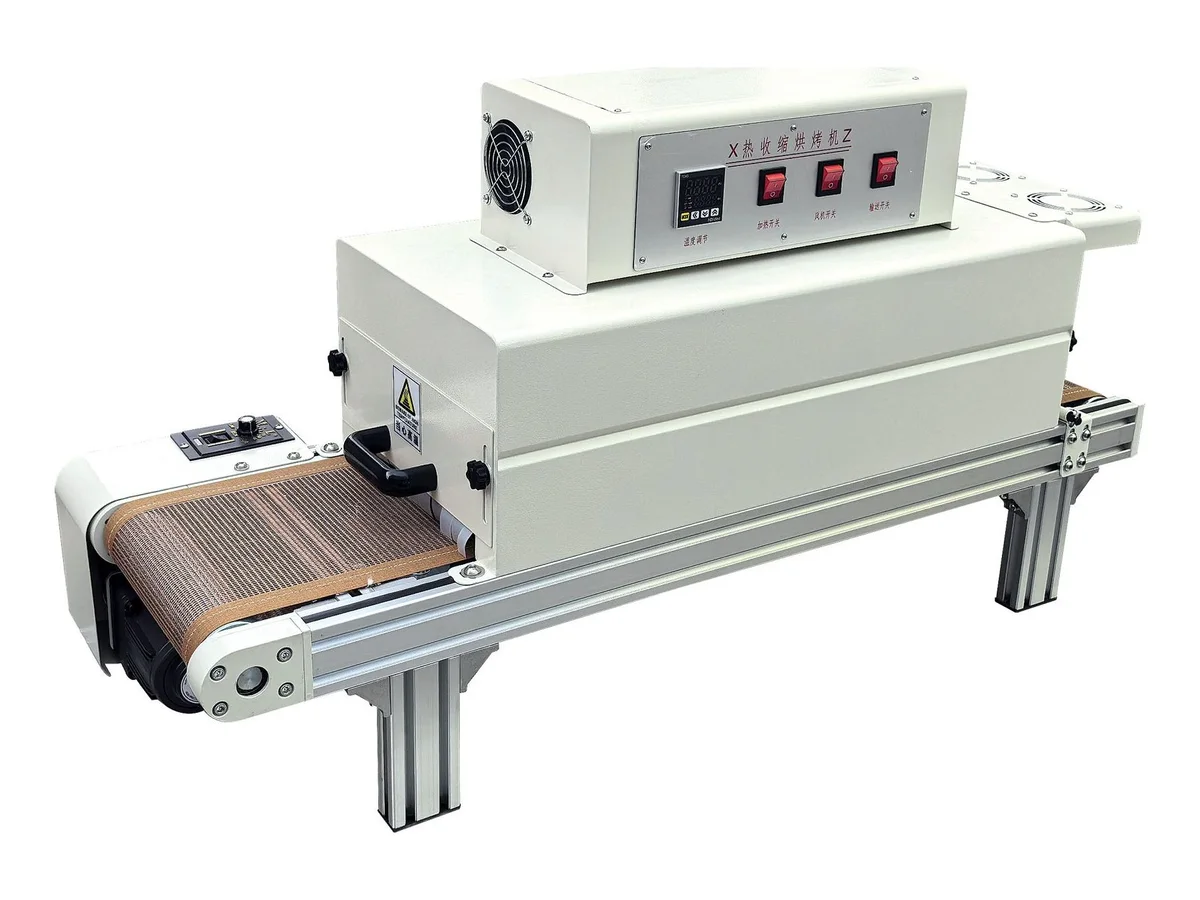
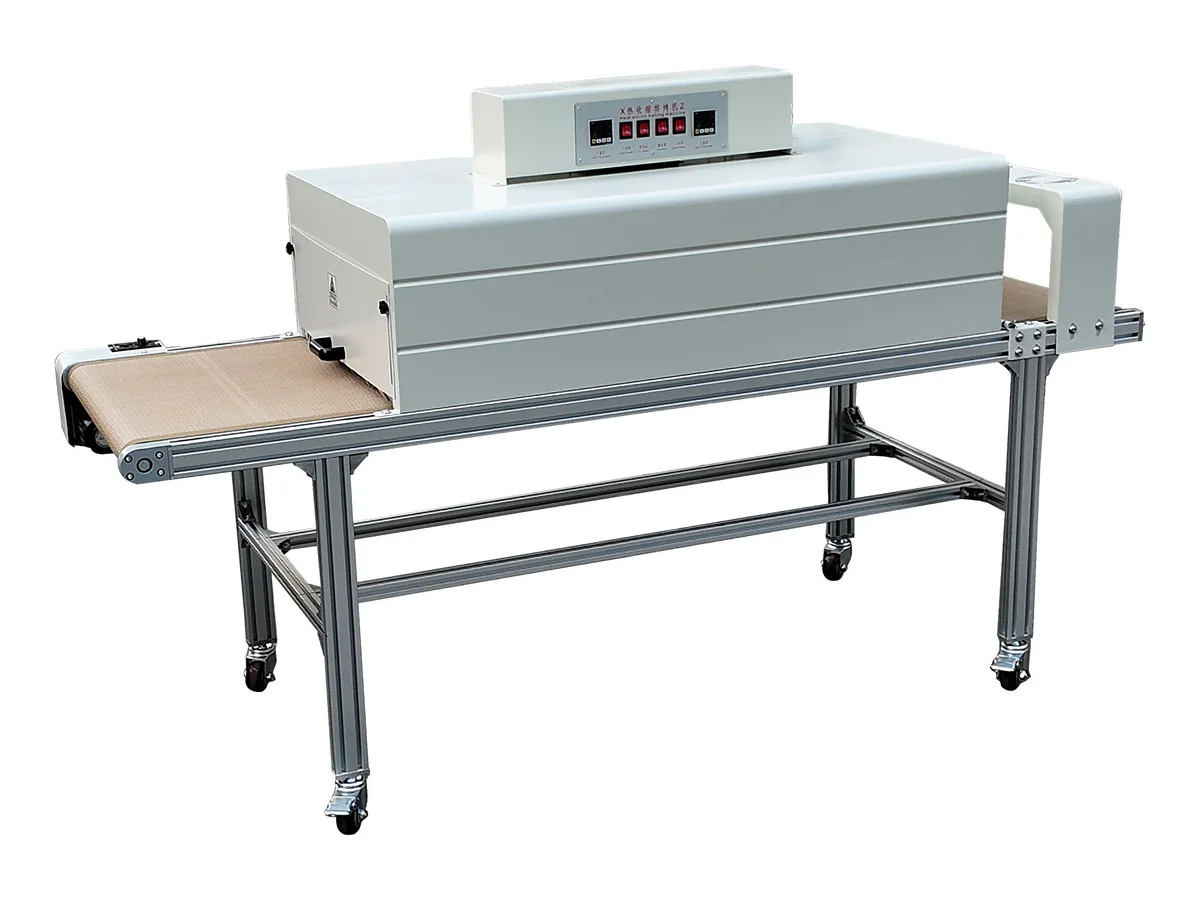
2000 mm 가열 구간의 장형 열수축 컨베이어 오븐
모델 WM-6102
튜브가 어디에 있는지부터 시작하세요
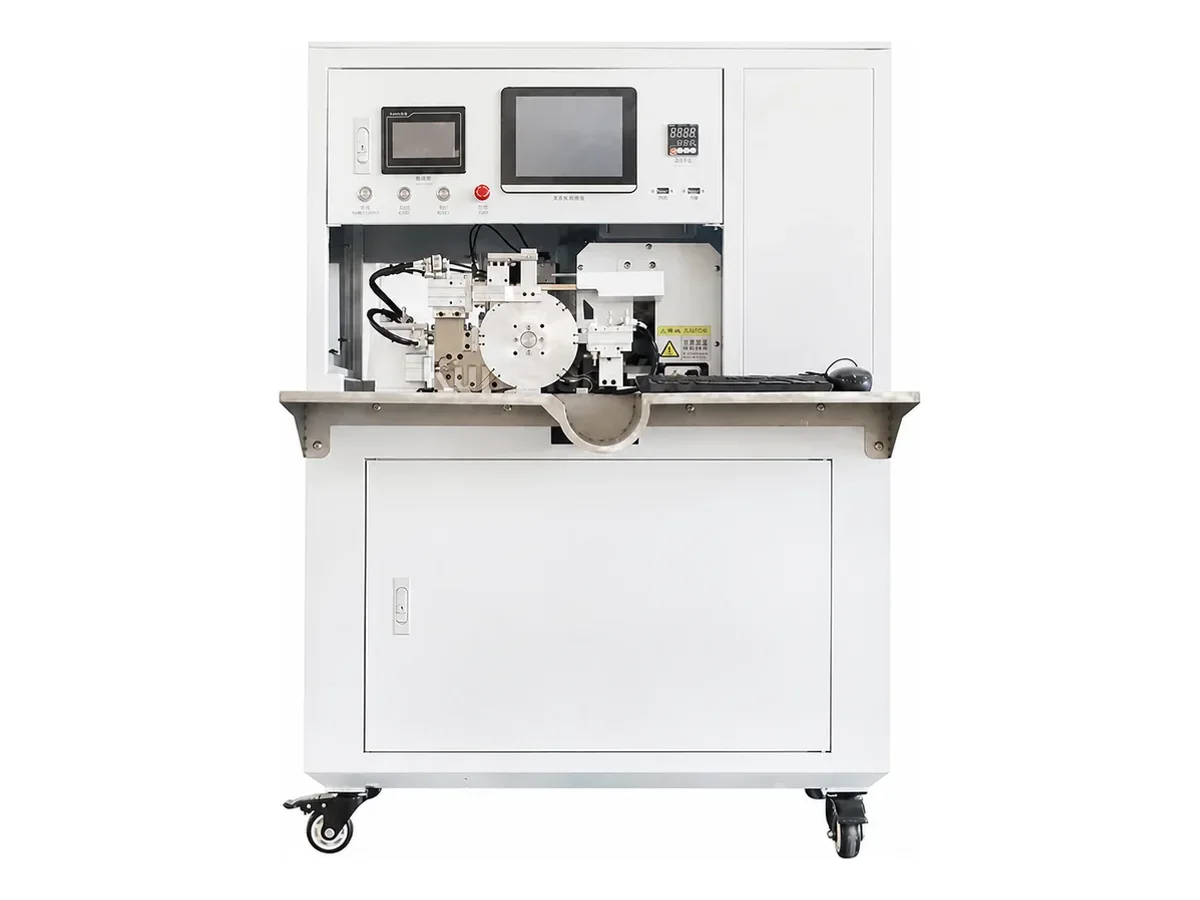
먼저 튜브 준비와 가열을 분리하세요. 슬리브가 이미 부품에 끼워져 있다면, 아래 표에서 열풍 스테이션, 적외선 오븐 또는 컨베이어 터널만 있으면 됩니다. 튜브가 아직 릴에 감겨 있고 잘라서 전선에 끼운 다음 수축해야 한다면, 그것이 삽입기 제품군입니다: WM-663는 Ø2–8 mm 슬리브를 800–2,500 개/시간으로 처리하고, WM-675는 밀봉된 끝단으로 Ø7–16 mm를 커버하며, WM-669와 WM-671JG는 동일 패스에서 개별 마킹을 추가합니다. 슬리브에 인쇄된 식별이 필요하다면, WM-672는 최대 여섯 개 채널에서 8,000–12,000 개/시간으로 번호 튜브를 인쇄하고, WM-665JG는 절단 후 레이저 마킹합니다.
슬리브를 길이에 맞게 절단만 하나요? WM-565N 열수축 튜브 커터와 WM-585 공압 튜브 커터를 비교해 보세요. 이들은 추후 조립을 위한 길이를 준비하며, 해당 작업이 필요할 때 삽입 또는 가열 장비를 별도로 선택하세요.
열풍 또는 적외선?
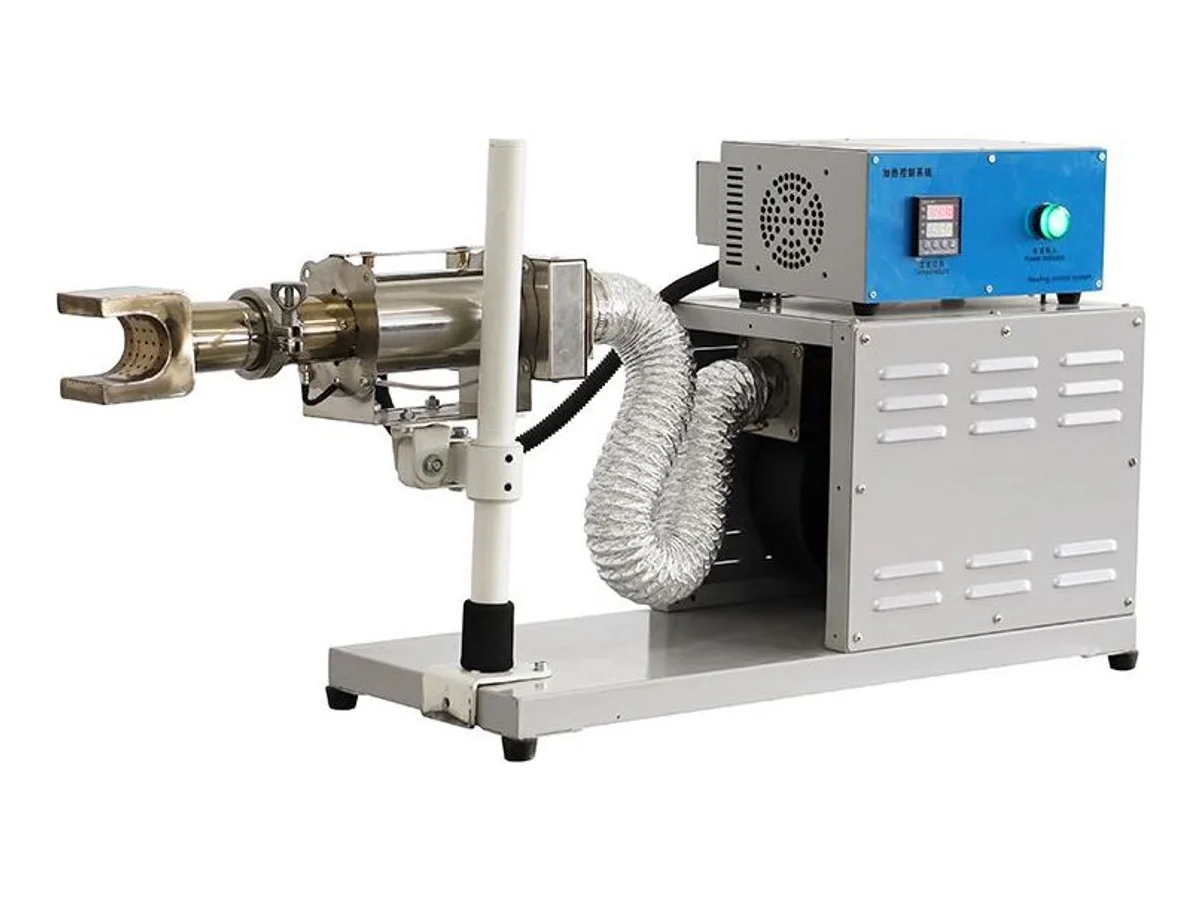
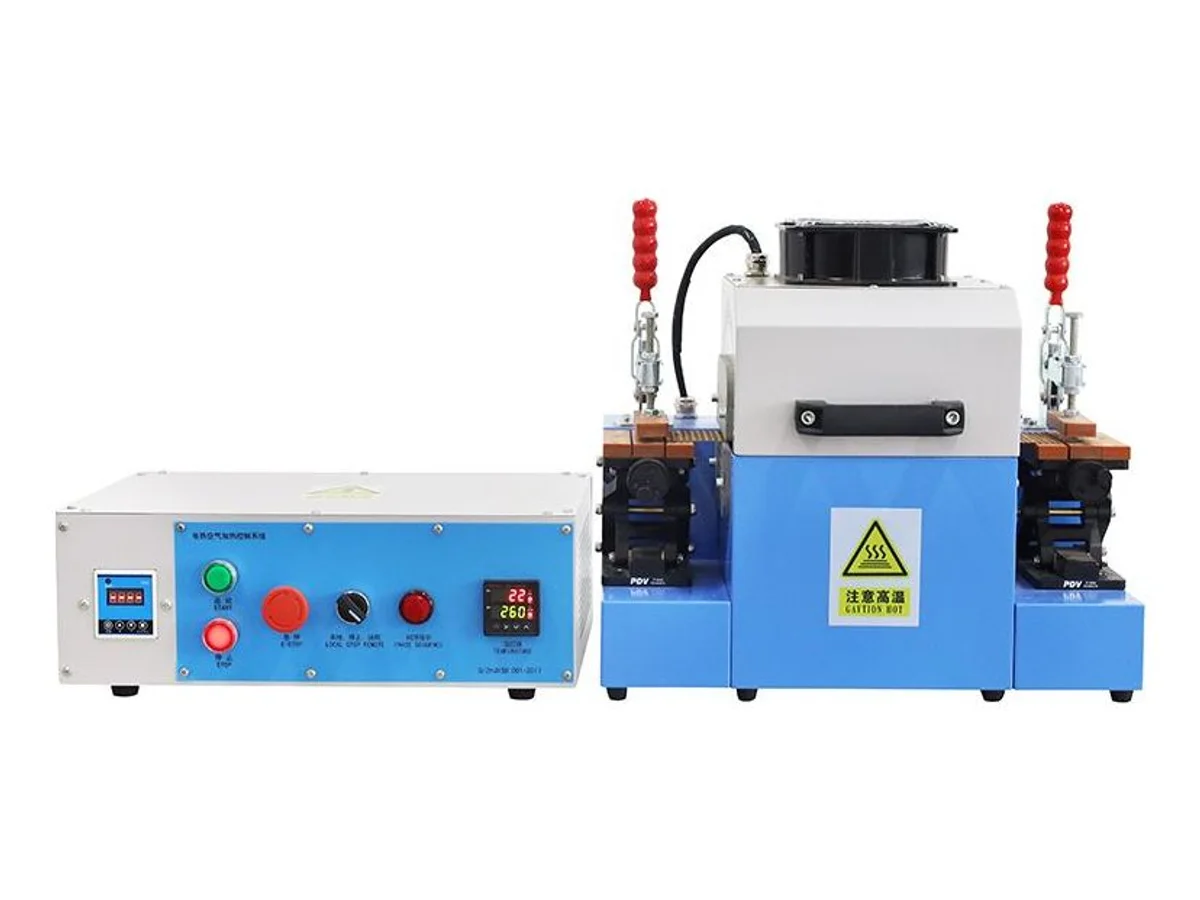
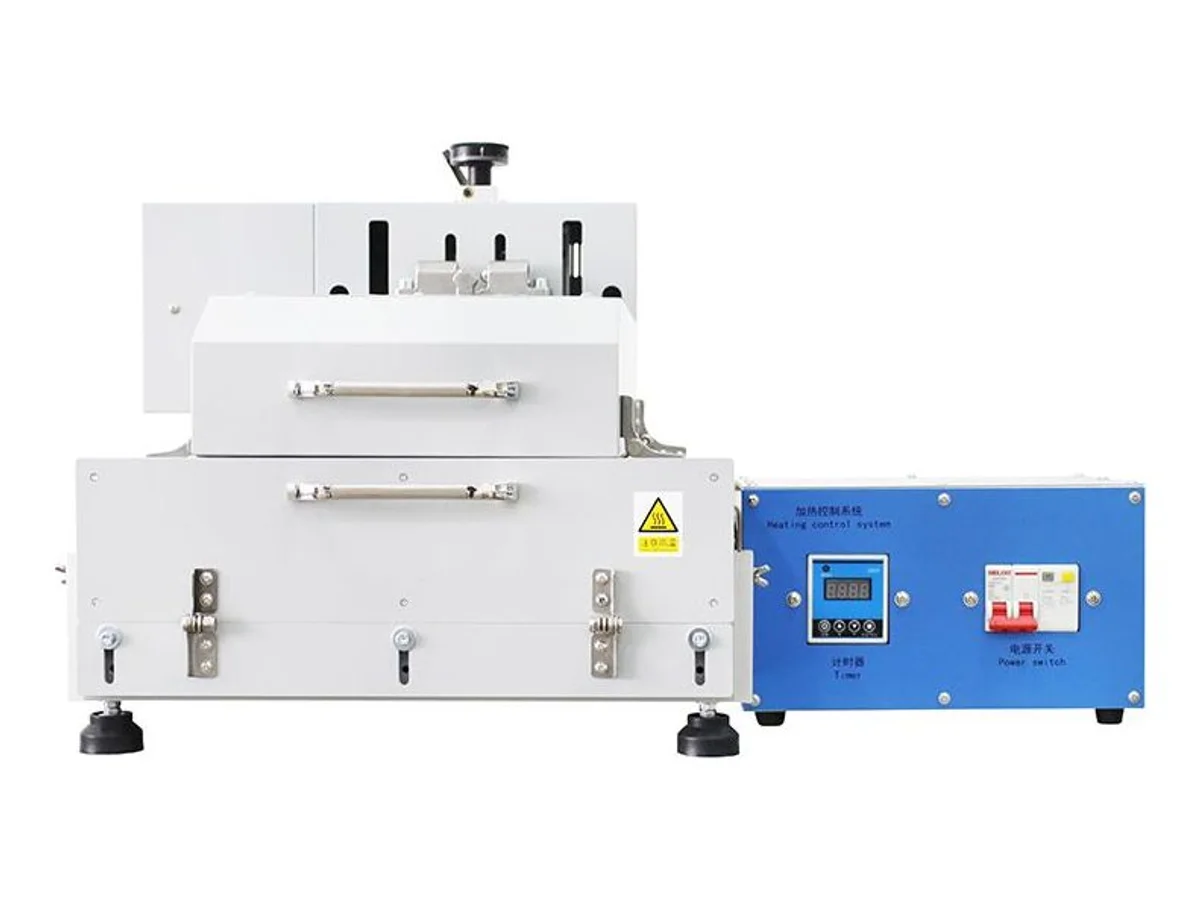
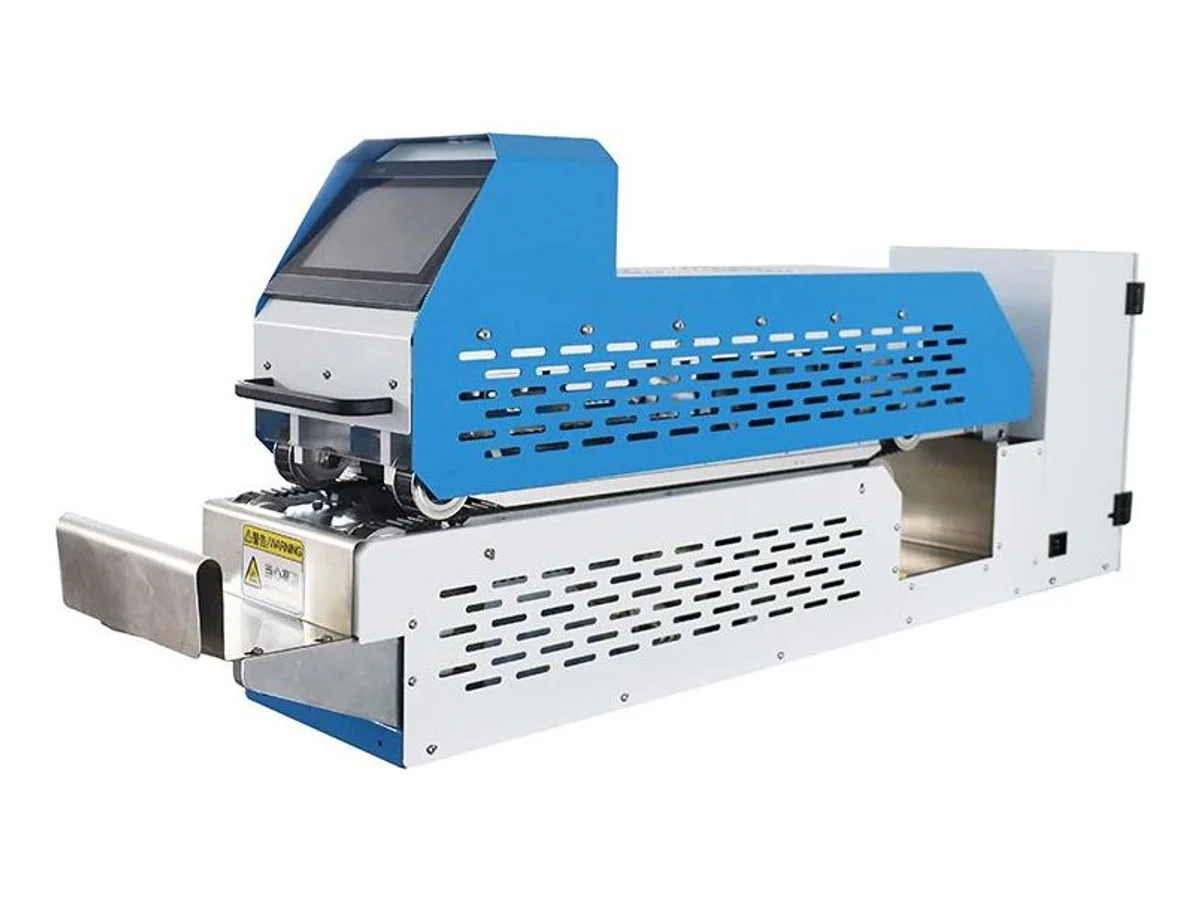
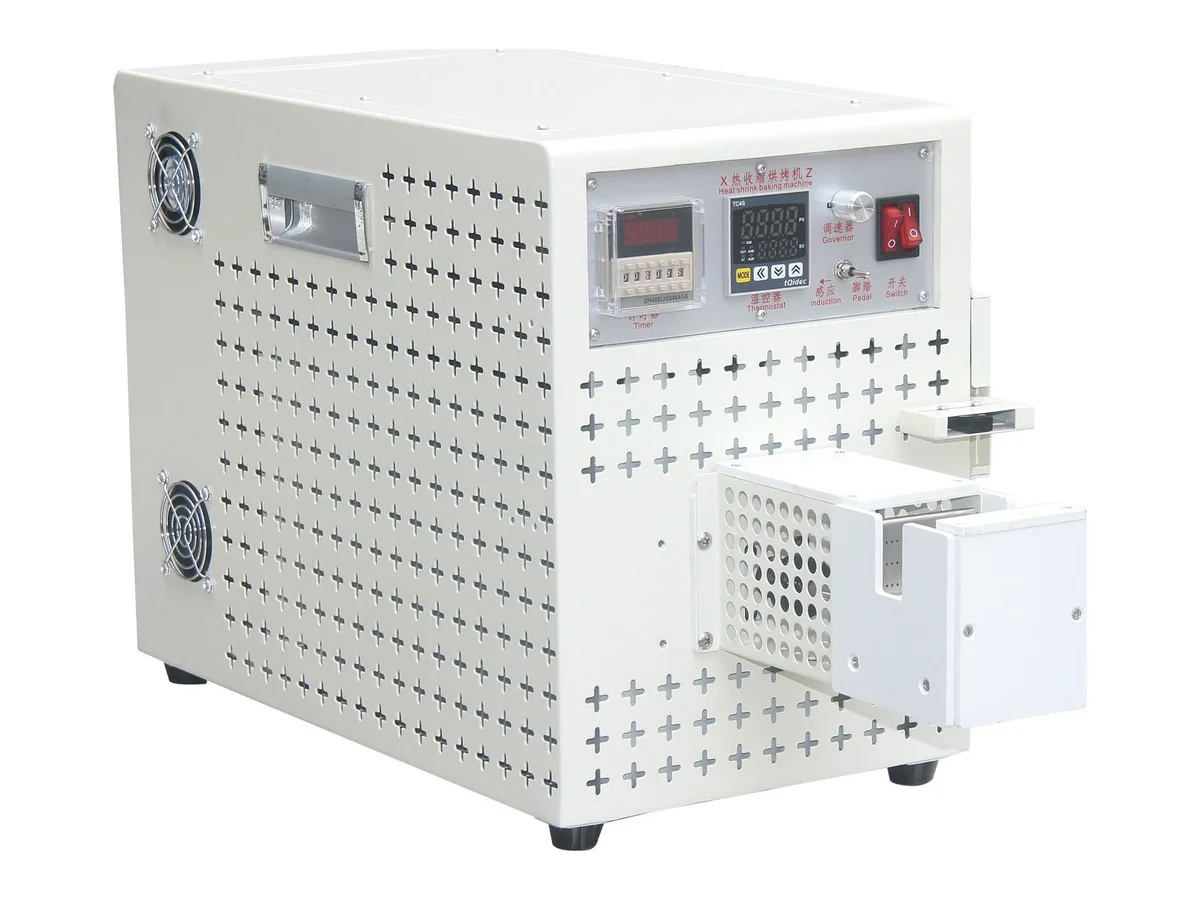
열풍은 방향성입니다: 조인트에 조준하거나, 다른 직경으로 교체하거나, 번들 주위로 갈라지게 할 수 있는 노즐입니다. 당사의 열풍 스테이션은 2–3 kW 저항 히터를 사용하며 공개된 소자 수명은 10,000~100,000시간입니다 — 작업자 속도의 부분 작업과 불규칙한 형상에 선택하세요: WM-677는 노즐을 360° 조절식 암에 장착하고, WM-668F는 대형 튜브를 두 개의 대향 노즐로 동시에 가열하며, WM-667ZM는 벤치 상판을 통해 위로 불어내어 양손을 부품에 유지할 수 있습니다. 적외선은 비접촉식이며 균일합니다: 복사 튜브가 챔버나 터널을 채우고, 슬리브를 밀어내는 바람이 없어 — 최대 Ø100 mm의 하네스 중간 섹션을 수축하거나(WM-664) 0.5–6 m/min의 연속 벨트 흐름을 실행하는 방법입니다(WM-662A 단면, WM-670PH 양면). 10 mm 미만의 소형 슬리브를 대량으로 처리하려면 크롤러 터널 WM-666가 2,000 개/시간을 유지합니다.
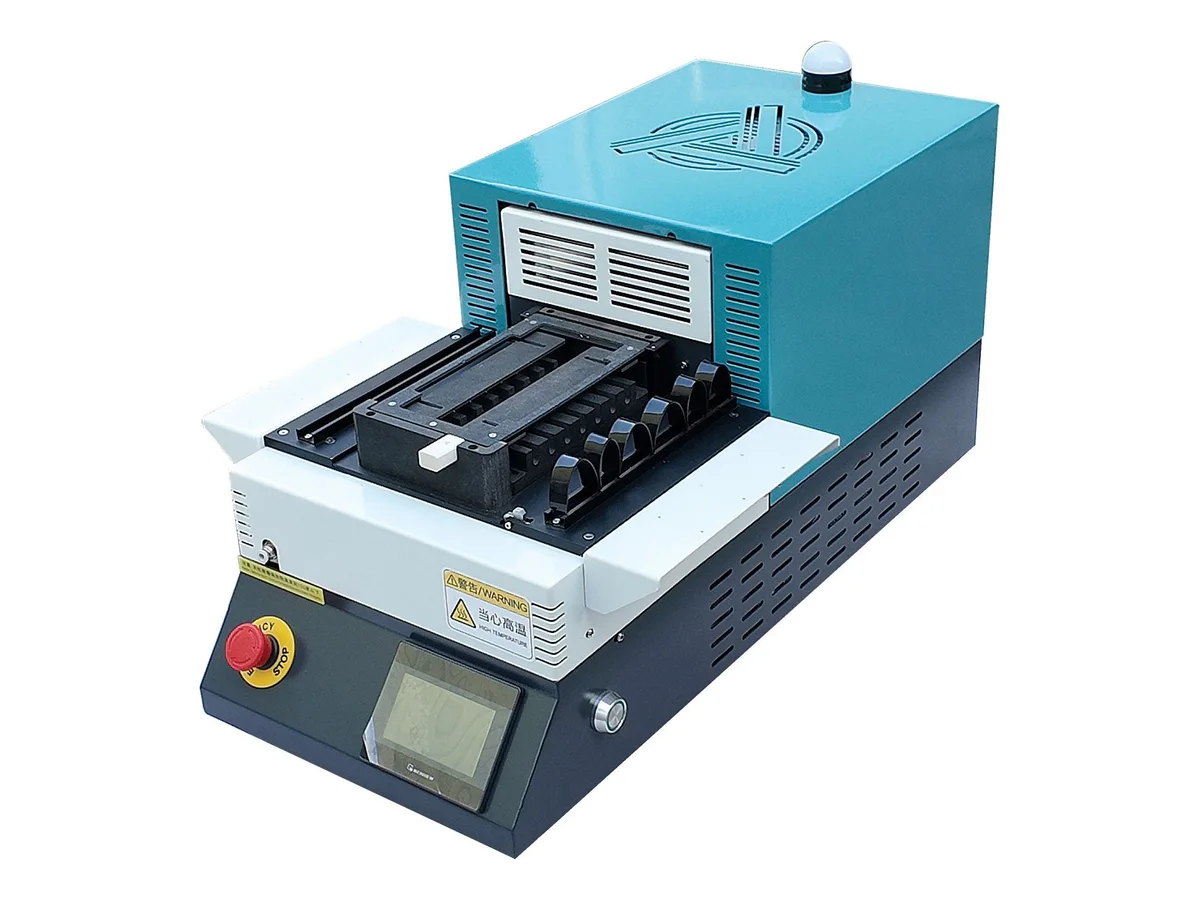
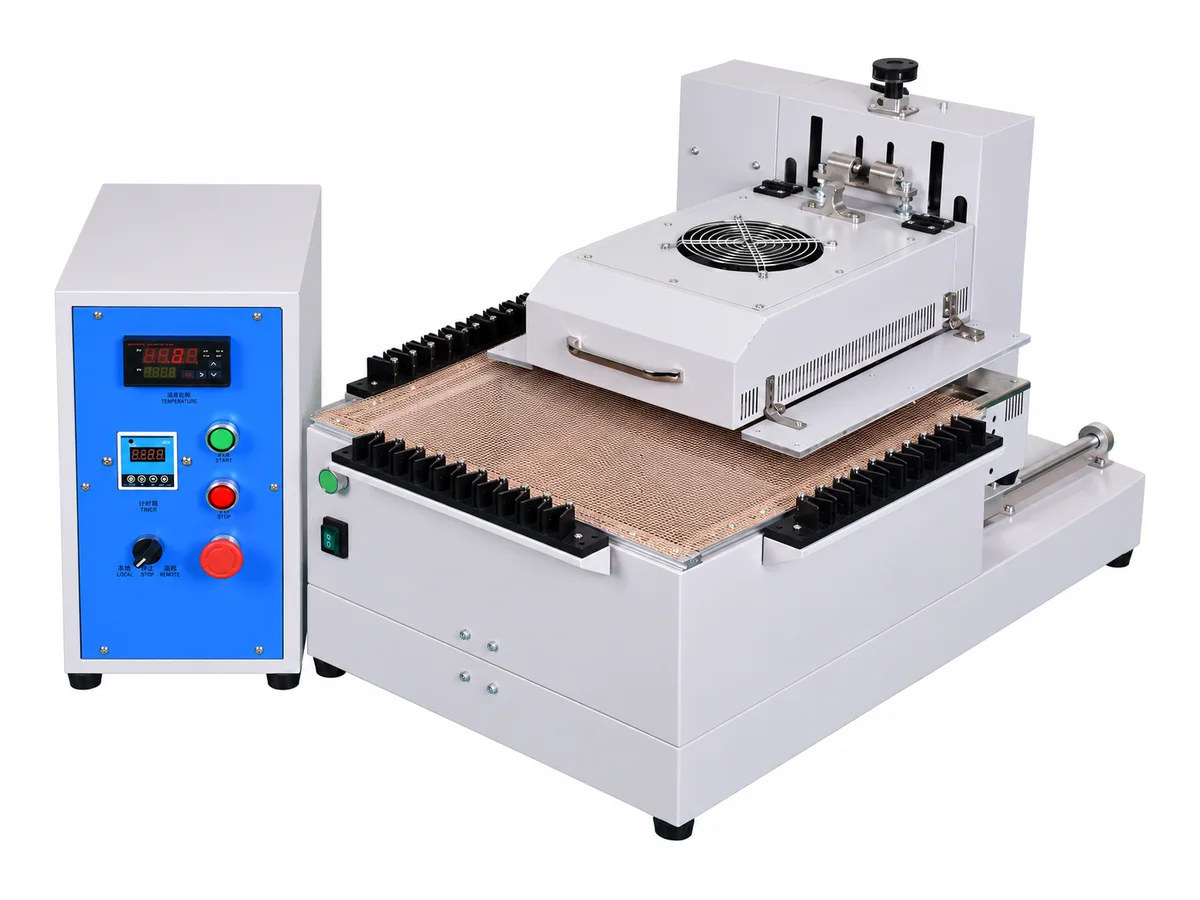
반복적인 와이어 하네스 끝단의 경우, WM-6101 벨트 공급 적외선 워크스테이션은 120 × 120 × 74 mm의 챔버와 최대 50 mm의 지정 튜브 직경을 갖습니다. 전체 조립품을 챔버 치수와 대조한 후, 튜브로 온도와 노출을 검증하세요. 당사의 열수축 선택 가이드와 열수축 결함 체크리스트를 참조하세요.
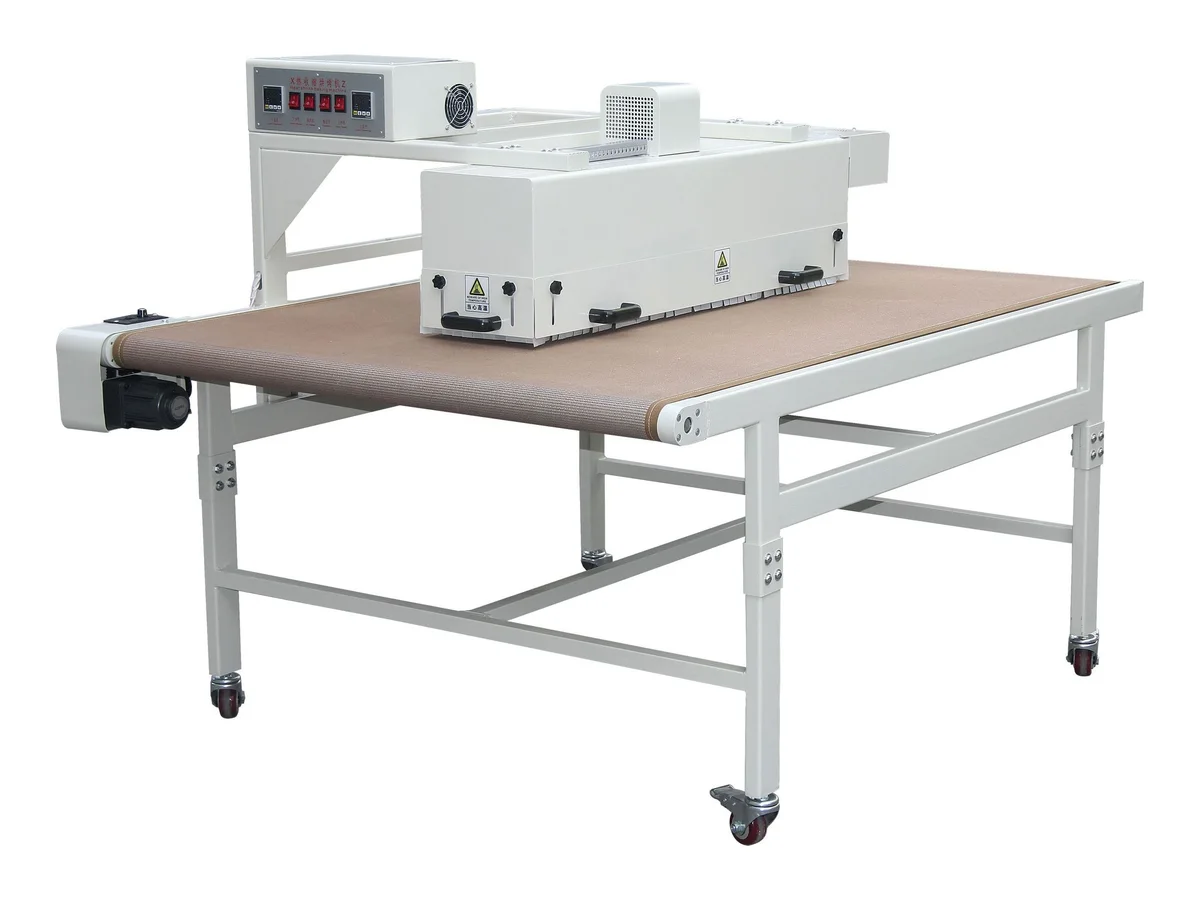
양면 컨베이어의 경우, WM-670PH의 열 공간 630 × 180 × 80 mm (L×W×H)를 WM-678의 이송 폭 <650 mm, 가열 폭 <120 mm, 슬리브 길이 <120 mm와 비교하세요. 이들은 서로 다른 치수입니다: WM-678의 이송 폭이 가열 폭을 확립하지 않습니다. 완성된 레이아웃, 슬리브 및 접착 요구 사항, 체류 및 냉각 조건을 보내주시면 시험해 드립니다.
| 기계 | 유형 | 튜브/부품 크기 | 처리량 | 전력 | 선택 이유 |
|---|---|---|---|---|---|
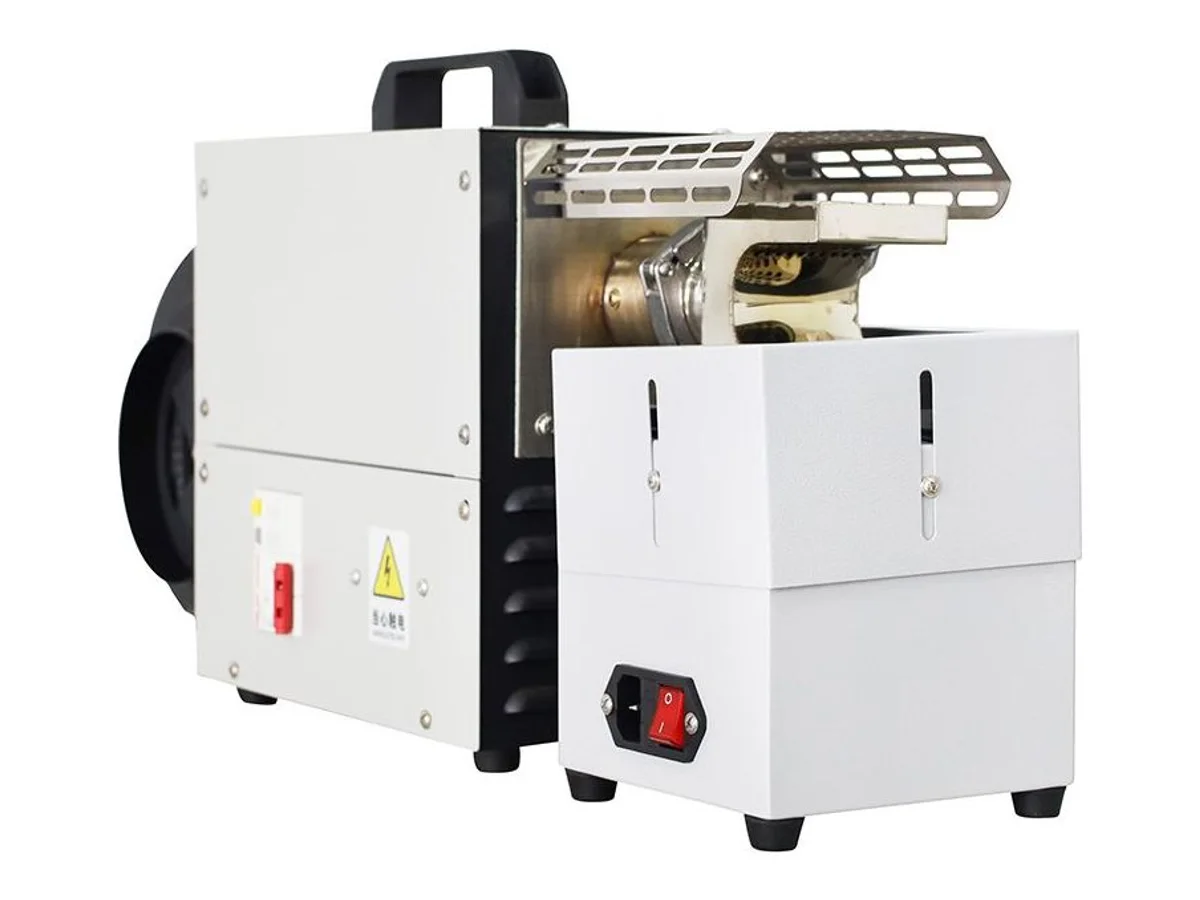
| WM-677 | 열풍 벤치 스테이션 | 출구 Ø50/25 mm 노즐 | — | 3,050 W | 벤치에서 부분 수축; 360° 암의 노즐 |
| WM-668F | 열풍, 이중 대향 노즐 | 대구경 튜브 | — | 4,100 W | 부품 회전 없이 대형 튜브 전방위 가열 |
| WM-667ZM | 열풍, 테이블 관통형 | 하네스 < 25 mm | — | 3.05 kW | 양손을 부품에 두고 아래에서 수축 |
| WM-661B | 열풍 스테이션, 교체식 노즐 | — | — | 2.05 kW | 교체식 노즐이 있는 보급형 열풍 스테이션 |
| WM-6101 | 적외선 벨트 챔버 | 튜브 ≤ Ø50 mm; 챔버 120×120×74 mm | — | 2,000 W | 벨트로 IR 챔버를 통과하는 전선 끝단 |
| WM-664 | 적외선 오븐 | 섹션 ≤ Ø100 mm, 입구 < 120 mm | — | < 2.8 kW | 하네스 중간 섹션 및 두꺼운 번들 |
| WM-674 | 적외선 터널 퍼니스 | 400 × 200 mm 터널 | — | 8 kW | 이 카테고리에서 가장 큰 챔버와 전력 |
| WM-662A | 적외선 컨베이어, 단면 | 200 mm 벨트, 0.5–3 m/min | 연속 | 1,860 W | 연속 흐름에서 상부 수축 |
| WM-670PH | 원적외선 컨베이어, 양면 | 630 × 180 × 80 mm 구역, 0–6 m/min | 연속 | — | 연속 흐름에서 균일한 양면 수축 |
| WM-666 | 크롤러 벨트 터널 오븐 | 튜브 < 10 mm, 길이 < 60 mm | 2,000 개/시간 | 2 × 1,000 W | 대량 소형 슬리브 |
| WM-663 | 삽입 + 수축, 반자동 | 슬리브 Ø2.0 / Ø8.0 고정구 | 800–2,500 개/시간 | 850 W | 릴에 미리 절단된 튜브; 기계가 삽입 및 수축 |
| WM-675 | 삽입 + 밀봉, 반자동 | Ø7–16 mm | 300–1,000 개/시간 | — | 밀봉된 끝단으로 수축된 대형 튜브 |
| WM-669 | 삽입 + 마킹 + 수축 | Ø2.0 / Ø6.0; 가열 길이 6–35 mm | 2.5 초/사이클 | 1,450 W | 개별 마킹이 포함된 PLC/IPC 라인 |
| WM-671JG | 레이저 마킹 + 삽입 + 수축 | Ø2.0 / Ø6.5 | 1,000–2,000 개/시간 | 2,500 W | 한 번의 패스로 식별 및 수축 |
자주 묻는 장비 선정 질문
열풍과 적외선 중 어느 것이 더 잘 수축되나요?
어느 쪽이 보편적으로 더 낫다고 할 수 없습니다. 열풍은 조준하는 노즐로, 작업자가 잡고 있는 부품, 불규칙한 형상, 벤치에서의 부분 작업에 유연합니다. 적외선은 챔버나 터널을 채우는 비접촉 복사열로, 슬리브를 밀어내는 바람 없이 균일하고 전방위적으로 수축됩니다. 부품이 컨베이어로 이동하거나 슬리브가 움직이면 안 되는 경우에는 적외선을, 작업자가 벤치에서 각 부품을 돌려가며 작업하는 경우에는 일반적으로 열풍이 실용적입니다.
한 기계에서 튜브를 자르고, 전선에 끼우고, 수축할 수 있나요?
네 — 그것이 삽입기 제품군입니다. WM-663는 Ø2–8 mm 슬리브를 800–2,500 개/시간으로 처리하고, WM-675는 밀봉된 끝단으로 Ø7–16 mm를 커버하며, WM-669는 2.5초 사이클로 개별 마킹을 수행하고, WM-671JG는 1,000–2,000 개/시간으로 레이저 식별을 추가합니다. 고정구는 크기에 맞게 제작되므로, 이 기계들은 실제 튜브와 전선 샘플을 기준으로 견적됩니다.
인쇄된 식별 슬리브가 필요한데 어떤 기계가 처리하나요?
슬리브 인쇄는 마킹 작업으로, 테이핑·라벨링·마킹 카테고리에 있습니다: WM-672는 최대 여섯 개 채널에서 Ø1.5–40 mm에 걸쳐 8,000–12,000 개/시간으로 번호 튜브를 인쇄하고, WM-665JG는 번호 튜브를 절단하고 레이저 마킹합니다. 마킹과 수축이 전선에서 한 번에 이루어져야 한다면, 여기의 WM-669와 WM-671JG가 인라인으로 둘 다 수행합니다.
이 기계들은 얼마나 큰 하네스나 튜브를 처리할 수 있나요?
이 카테고리의 공개된 한계: WM-667ZM 벤치 스테이션은 25 mm 미만의 하네스용으로 정격화되어 있습니다. WM-664 적외선 오븐은 120 mm 입구를 통해 최대 Ø100 mm의 하네스 섹션을 받아들입니다. WM-6101 챔버는 최대 Ø50 mm의 튜브를 수용합니다. WM-668F는 대구경 튜브를 이중 대향 노즐로 가열합니다. WM-674 터널 퍼니스는 8 kW에서 400 × 200 mm 개구부를 제공합니다. 이 수치를 초과하는 경우 실제 번들 크기를 알려주시면 견적 전에 엔지니어링 팀이 구성을 확인합니다.
문의에는 무엇을 포함해야 하나요?
다섯 가지를 제공하시면 한 번에 정확한 견적을 받을 수 있습니다: 튜브 크기와 재질, 전선 또는 하네스 외경, 부품에서 슬리브가 위치하는 곳, 시간당 목표 개수, 슬리브에 인쇄된 식별이 필요한지 여부. 그런 다음 실제 튜브와 전선 2–3 미터를 택배로 보내주시면 주문 전에 카메라로 기계에서 시운전해 드립니다.
실제 소재에 맞춰 구성 확인
치수, 샘플 또는 부품 도면과 필요한 가공 결과를 보내 주세요. 적용 조건을 검토하고 장비 및 금형 구성을 제안해 드립니다.
견적 요청 →