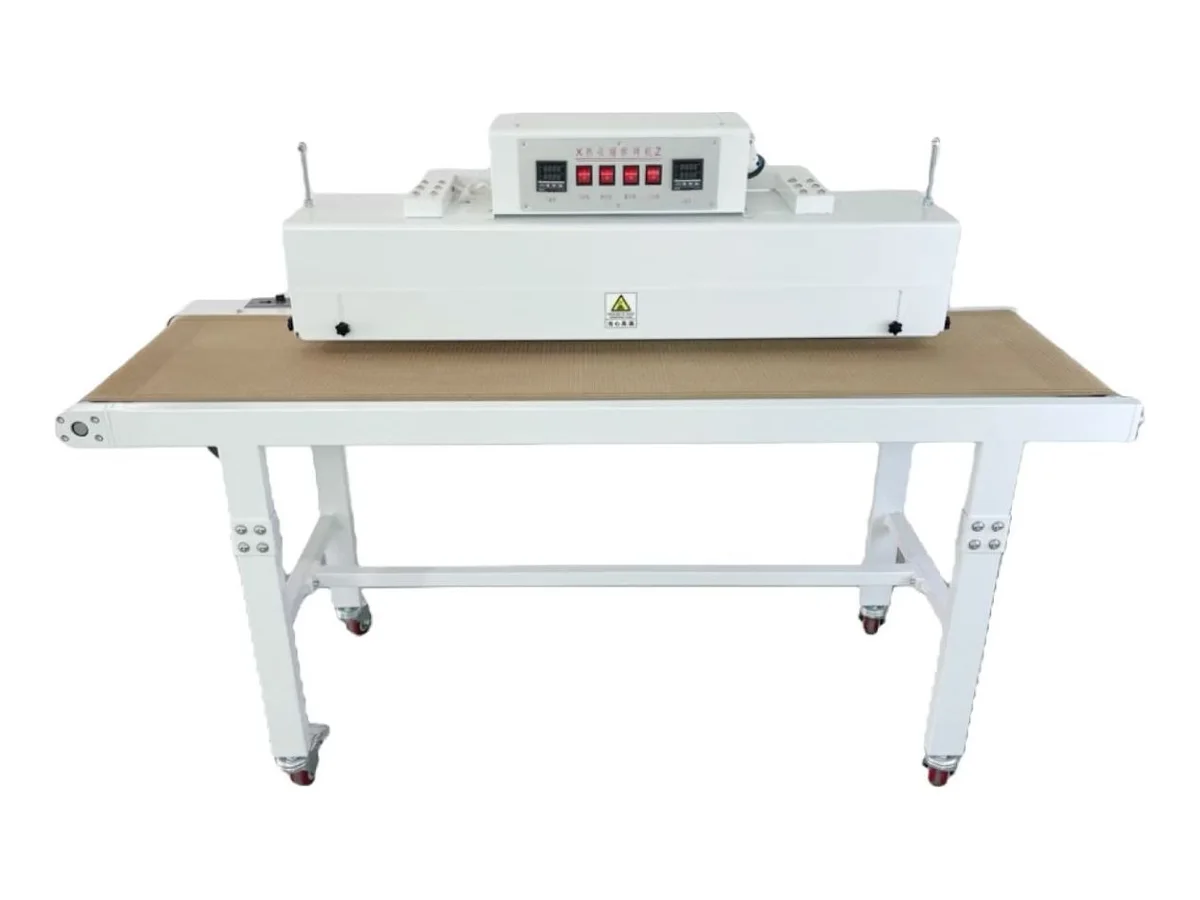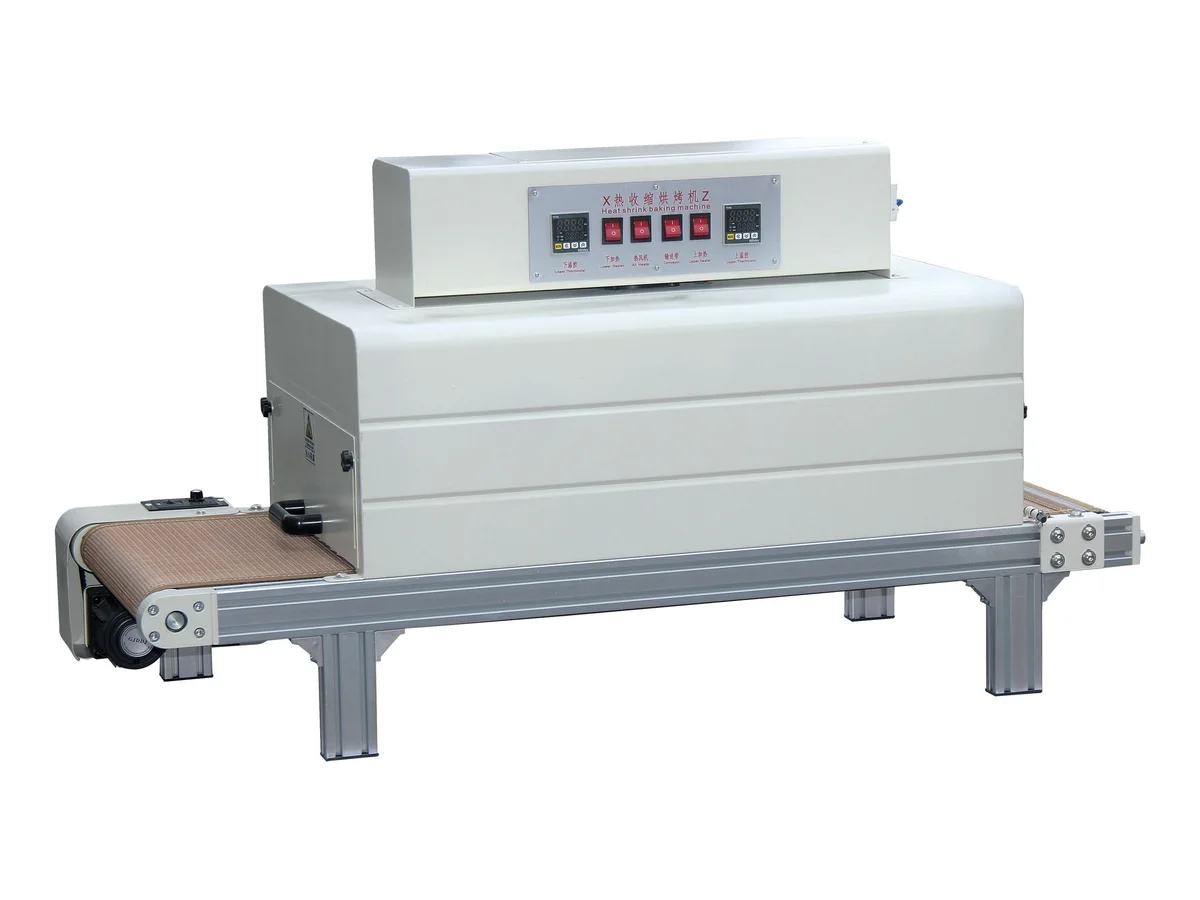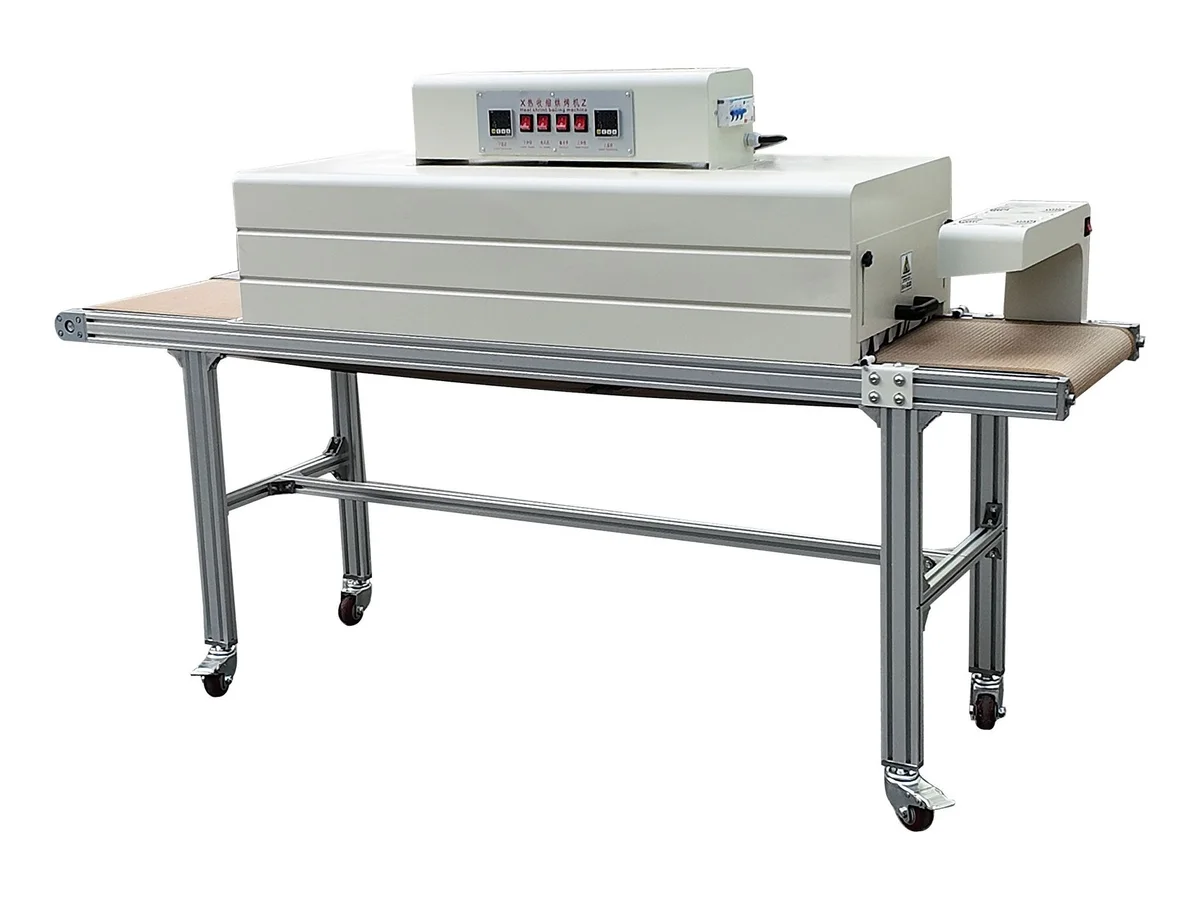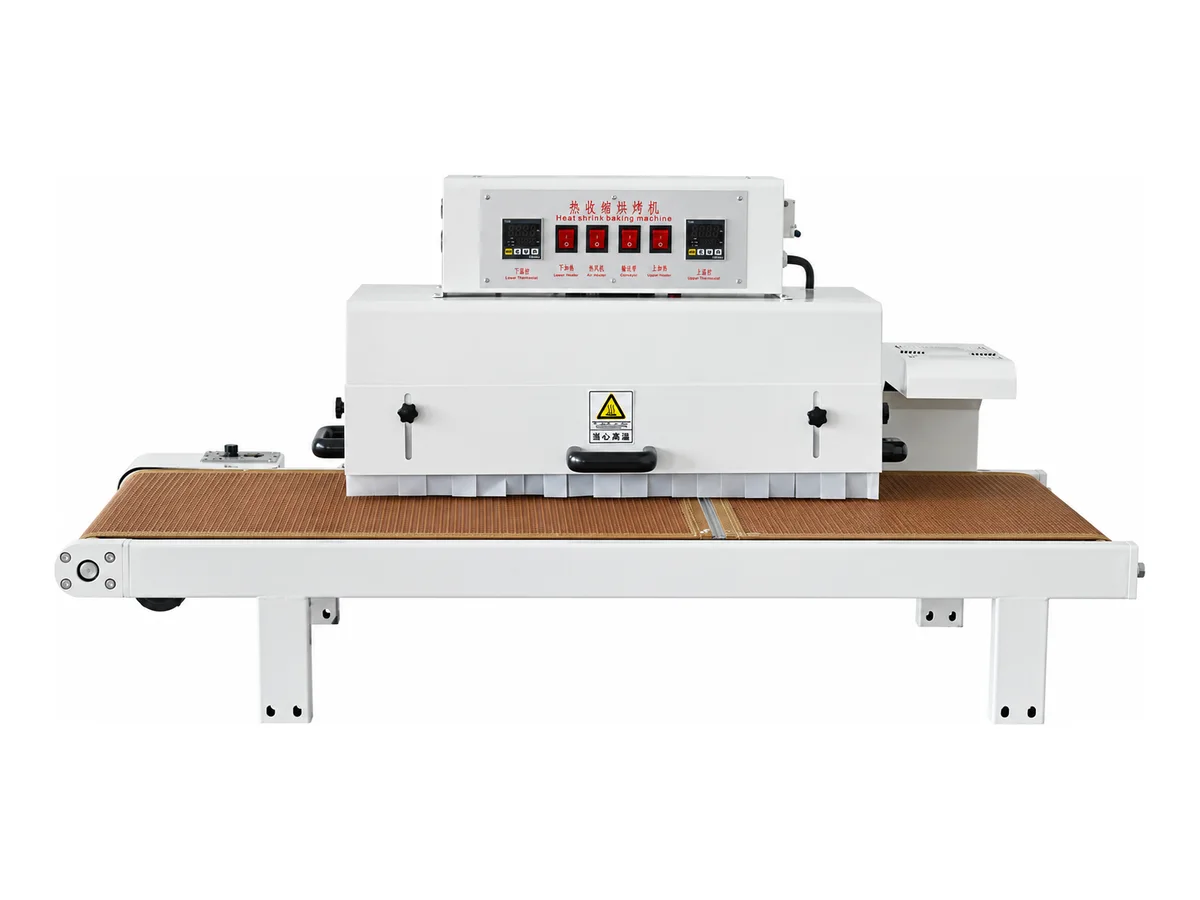
WM-670PH은 전선이 630 × 180 × 80 mm 가열 터널을 통과하는 동안 미리 배치된 슬리브를 수축시키며, 테프론 메시 컨베이어 위에서 이동합니다. 원적외선 튜브가 두 개의 독립적인 온도 컨트롤러로 위아래에서 가열하며 최대 260 °C까지 설정할 수 있고, 벨트 속도는 0에서 6 m/min까지 무단계로 조절되어 체류 시간을 각 튜브 사양에 맞출 수 있습니다. 벨트는 최대 20 kg의 제품을 운반하며, 3.6 kW 오븐은 220 V로 작동하고, 전체 장치는 1200 × 480 × 580 mm 크기에 무게는 50 kg입니다.
사양
| 모델 | WM-670PH |
|---|---|
| 기능 | 전선 및 케이블의 열수축 튜브 컨베이어 베이킹 |
| 가열 공간 | L630 × W180 × H80 mm |
| 가열 방식 | 두 세트의 온도 제어 (양면 가열) |
| 가열 튜브 | 원적외선 가열 튜브 |
| 가열 온도 | 0 – 260 °C |
| 이송 속도 | 0 – 6 m/min, 무단계 |
| 컨베이어 벨트 재질 | 고온 내성 테프론 메시 벨트 |
| 운반 하중 | 20 kg |
| 박스 크기 | L630 × W240 × H230 mm |
| 기계 동력 | 3.6 kW |
| 전원 공급 | 참고 구성: 220 V, 50 Hz |
| 기계 치수 | L1200 × W480 × H580 mm |
| 기계 무게 | 50 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8419.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 상하 별도 온도 제어가 가능한 양면 원적외선 가열로 한 번의 통과로 슬리브를 양쪽에서 가열합니다. 실제 부품 주위의 완전한 수축을 확인하십시오.
- 0 – 6 m/min 무단계 벨트 속도로 체류 시간을 튜브에 맞게 조정하여 노출을 튜브에 일치시킬 수 있습니다. 재료 시험에서 완전한 수축과 표면 상태를 확인하십시오.
- 고온 테프론 메시 벨트는 뜨거운 슬리브를 깨끗하게 분리하고 작업물을 핸즈프리로 이송하며, 한 번에 최대 20 kg의 제품을 운반합니다.
- 트윈 디지털 온도 조절기와 전면 속도 다이얼로 검증된 설정을 반복 가능하게 합니다. 숫자를 한 번 기록하면 언제든지 배치를 다시 실행할 수 있습니다.
가공 대상
- 튜브 삽입 후 하네스 끝단의 절연 및 스트레인 릴리프 슬리브 배치 수축
- 제어반 및 가전 배선의 마킹 슬리브 및 색상 코드 튜브
- 벤치 라인을 따라 공급되는 단자, 부스바 및 소형 조립품의 보호 슬리브 연속 수축
적합 대상: 전선 끝, 단자, 마킹 튜브 및 630 × 180 × 80 mm 가열 터널에 맞는 소형 조립품에 미리 삽입된 슬리브의 연속 수축 — 테프론 메시 벨트에서 핸즈프리로 공급되는 배치 작업, 양면 가열. 다른 작업과 장비 선택: 부피가 큰 하네스 중간 부분 및 80 mm 터널 여유 공간을 초과하는 부품 — 이러한 경우에는 WM-664 적외선 하네스 열수축 오븐을 선택하십시오. 이 오븐은 최대 Ø100 mm의 하네스 섹션을 수축합니다.
실제 튜브가 장착된 전선 2–3미터를 보내주시면 구매를 확정하시기 전에 이 오븐에서 비디오로 실행해 드립니다. 온도 설정과 벨트 속도가 화면에 표시됩니다. WM-670PH 견적에는 열수축 튜브 규격과 튜브가 덮는 부품의 대략적인 치수를 알려주세요. 조립품에 맞는 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 열수축 결함: 원인 및 시정 조치불완전한 수축, 주름, 갈라짐, 그을림, 슬리브 이동, 갇힌 공기, 불균일한 접착제 흐름 및 열 손상 문제를 해결합니다.
- 열수축 가공 장비 선택 방법슬리브 재질, 수축 후 치수, 접착제 요구 사항, 하네스 형상, 가열 방식, 택트 타임 및 검증 계획에 따라 열수축 장비를 선택하십시오.
WM-670PH — 자주 묻는 질문
새 튜브 유형에 대한 온도와 벨트 속도를 어떻게 설정합니까?
상부 및 하부 히터 뱅크 각각 최대 260 °C까지 조절 가능한 자체 디지털 컨트롤러가 있습니다. 튜브 제조업체의 권장 수축 온도에서 시작한 다음, 터널 출구 직전에 수축이 완료될 때까지 벨트 속도를 0에서 6 m/min 사이로 조정하십시오. 조합이 효과가 있으면 두 온도와 다이얼 위치만 기록하면 반복할 수 있습니다.
터널을 통과할 수 있는 작업물 크기는 얼마입니까?
가열 공간은 길이 630 mm, 너비 180 mm, 높이 80 mm이며, 메시 벨트는 20 kg의 제품을 운반하도록 정격화되어 있습니다. 전선 끝, 단자, 마킹 슬리브 및 소형 조립품이 나란히 줄지어 통과합니다. 높이가 80 mm보다 크거나 너비가 180 mm보다 큰 것은 터널을 통과하지 못합니다.
이 오븐이 하지 않는 것은 무엇입니까?
가열만 합니다. 튜브를 길이에 맞게 절단하거나, 슬리브를 전선에 끼우거나, 마킹을 인쇄하지 않습니다. 이러한 단계는 다른 열수축 가공 기계에서 상류에서 이루어지며, 80 mm 여유 공간을 초과하는 부품은 다른 오븐 형식이 필요합니다.