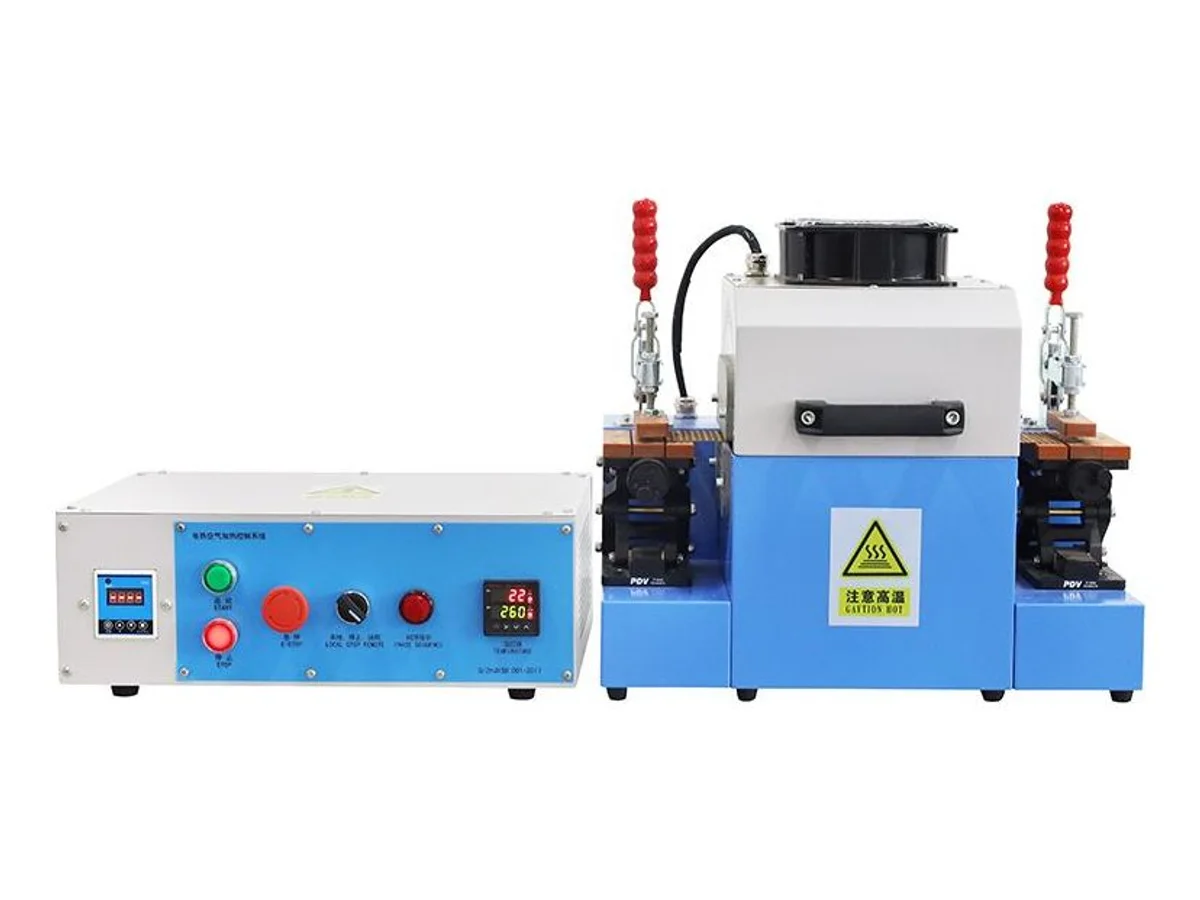
WM-664는 반원형 적외선 챔버 내부에 고정된 와이어 하네스 구간의 튜브를 수축시키고 피복을 열경화합니다. 총 2,400 W의 적외선을 내는 300 W 적외선 복사관 여덟 개가 공작물을 둘러싸며, 위치가 정해진 슬리브를 밀어낼 수 있는 공기 분사 없이 사방에서 동시에 가열합니다. 챔버는 최대 Ø120 mm의 입구를 수용하며, 130 mm 길이에 걸쳐 Ø100 mm 구역을 가열합니다. 조절식 슬라이드 위의 토글 클램프 스테이지가 모든 하네스를 동일하게 위치시키며, 접지된 220 V, 50 Hz 전원에서 총 소비 전력은 2.8 kW 미만입니다.
사양
| 모델 | WM-664 |
|---|---|
| 기능 | 하네스 구간의 적외선 열수축 및 열경화 |
| 가열 입구 직경 | < 120 mm |
| 가열 길이 | < 130 mm |
| 가열 직경 | < 100 mm |
| 가열관 | 적외선 복사관, 300 W × 8 = 2,400 W |
| 기계 전력 | < 2.8 kW |
| 전원 공급 | 참고 구성: 220 V, 50 Hz |
| 안전 | 접지선 |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8419.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 복사 적외선이 고정된 구간을 둘러싸므로 열수축 슬리브와 성형 부품이 사방에서 동시에 열을 받습니다. 위치가 정해진 슬리브를 밀어낼 뜨거운 공기 분사가 없습니다.
- 조절식 크로스 슬라이드 위의 토글 클램프 스테이지가 모든 하네스를 동일한 높이와 깊이로 고정하므로, 매번 같은 관과의 거리에서 수축됩니다.
- 광택 반사판 뒤의 300 W 복사관 여덟 개가 2,400 W를 Ø100 × 130 mm 구역에 집중시켜 두꺼운 다발에서도 사이클 시간을 짧게 유지합니다.
- 디지털 온도 조절기가 있는 별도의 제어반이 전자 장치를 열로부터 보호하고, 전체 스테이션을 접지된 220 V 전원에 연결합니다.
가공 대상
- 하네스 스플라이스 및 전이 부츠 위의 두꺼운 벽 및 접착 라이닝 튜브 수축
- 접지 및 배터리 케이블의 고정 위치에서 마커 및 절연 슬리브 열수축
- 고정된 하네스 구간에서 열활성 테이프, 부츠 및 피복 경화
적합한 작업: 하네스의 고정 구역에서 반복 가능한 수축 및 경화 — 스플라이스 커버, 접착 라이닝 튜브, 접지 및 배터리 케이블의 마커 슬리브 — 구간이 Ø100 mm 및 가열 길이 130 mm 내에 맞는 경우. 다른 작업과 장비 선택: 연속 실행, 하네스 전체 가열 또는 Ø120 mm 입구를 초과하는 다발 — Ø10 mm 미만 슬리브의 연속 벨트 이송 수축에는 WM-666 크롤러 벨트 터널 오븐을 선택하십시오; 대형 다발 및 하네스 전체 오븐의 경우 맞춤 소싱이 해결책입니다 — 사양을 알려주시면, 특수 기계 소싱이 저희의 전문 분야입니다.
사용하는 정확한 튜브와 함께 샘플 하네스를 보내주십시오 — 클램핑하여 카메라로 수축 과정을 촬영하고 다시 보내드리므로, 주문 전에 귀하의 케이블에서 결과를 직접 확인하실 수 있습니다. WM-664 견적에는 열수축 튜브 규격과 튜브가 덮는 부품의 대략적인 치수를 알려주세요. 조립품에 맞는 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 열수축 결함: 원인 및 시정 조치불완전한 수축, 주름, 갈라짐, 그을림, 슬리브 이동, 갇힌 공기, 불균일한 접착제 흐름 및 열 손상 문제를 해결합니다.
- 열수축 가공 장비 선택 방법슬리브 재질, 수축 후 치수, 접착제 요구 사항, 하네스 형상, 가열 방식, 택트 타임 및 검증 계획에 따라 열수축 장비를 선택하십시오.
WM-664 — 자주 묻는 질문
이 작업에 열풍 대신 적외선을 사용하는 이유는 무엇입니까?
고정된 하네스 구간은 가만히 있는 동안 여덟 개의 복사관이 사방에서 동시에 가열하므로, 슬리브가 회전 없이 균일하게 수축되고 공기 흐름에 의해 위치가 밀리지 않습니다. 열풍은 손으로 제시되는 케이블 끝단에 적합하며, 무거운 다발의 고정 구역에서는 복사열이 유리합니다.
가열 중 하네스는 어떻게 고정됩니까?
조절식 슬라이드에 장착된 토글 클램프가 있는 목재 표면 스테이지 위에 고정됩니다. 주어진 하네스에 대해 스테이지 높이와 깊이를 한 번 설정하면, 이후 모든 부품이 챔버 내 정확히 같은 지점에 클램핑되어 배치 전체에서 수축 결과가 반복 가능해집니다.
어떤 크기와 작업이 범위를 벗어납니까?
최대 Ø100 mm, 길이 130 mm의 고정 구역 하나를 가열하며, 입구 한계는 Ø120 mm입니다. 연속 실행을 위한 터널 오븐이 아니며, 하네스 전체를 한 번에 처리하지 않습니다. 하네스 끝단의 벨트 이송 수축 및 손으로 제시되는 작업에 대해서는 다른 열수축 가공 기계를 참조하십시오.