단자 압착 및 커넥터 조립 기계
필터 더 보기
선택한 조건에 맞는 장비가 없습니다.
필터 조건이 너무 좁을 수 있습니다. 필터를 초기화하거나 전선과 단자 정보를 보내주시면 적합한 구성을 검토해 드립니다.
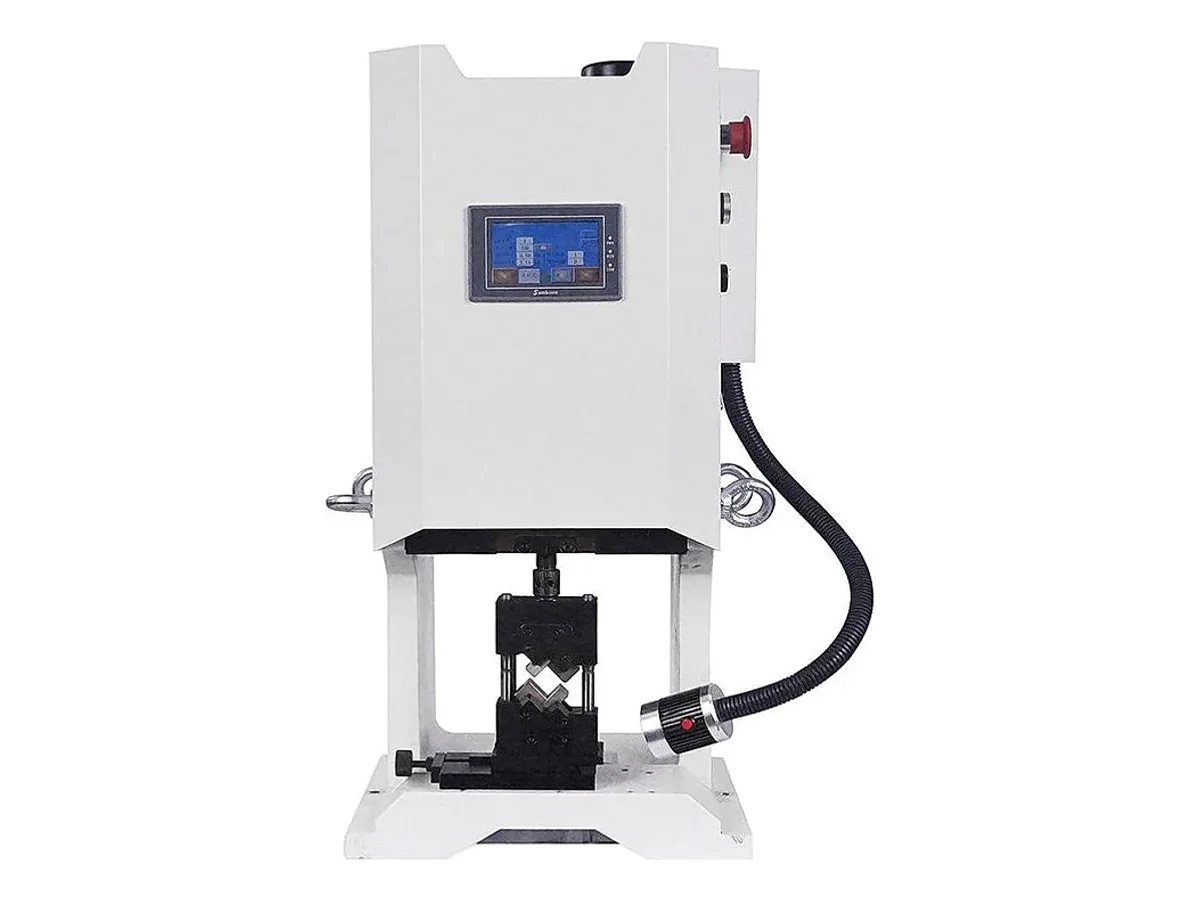
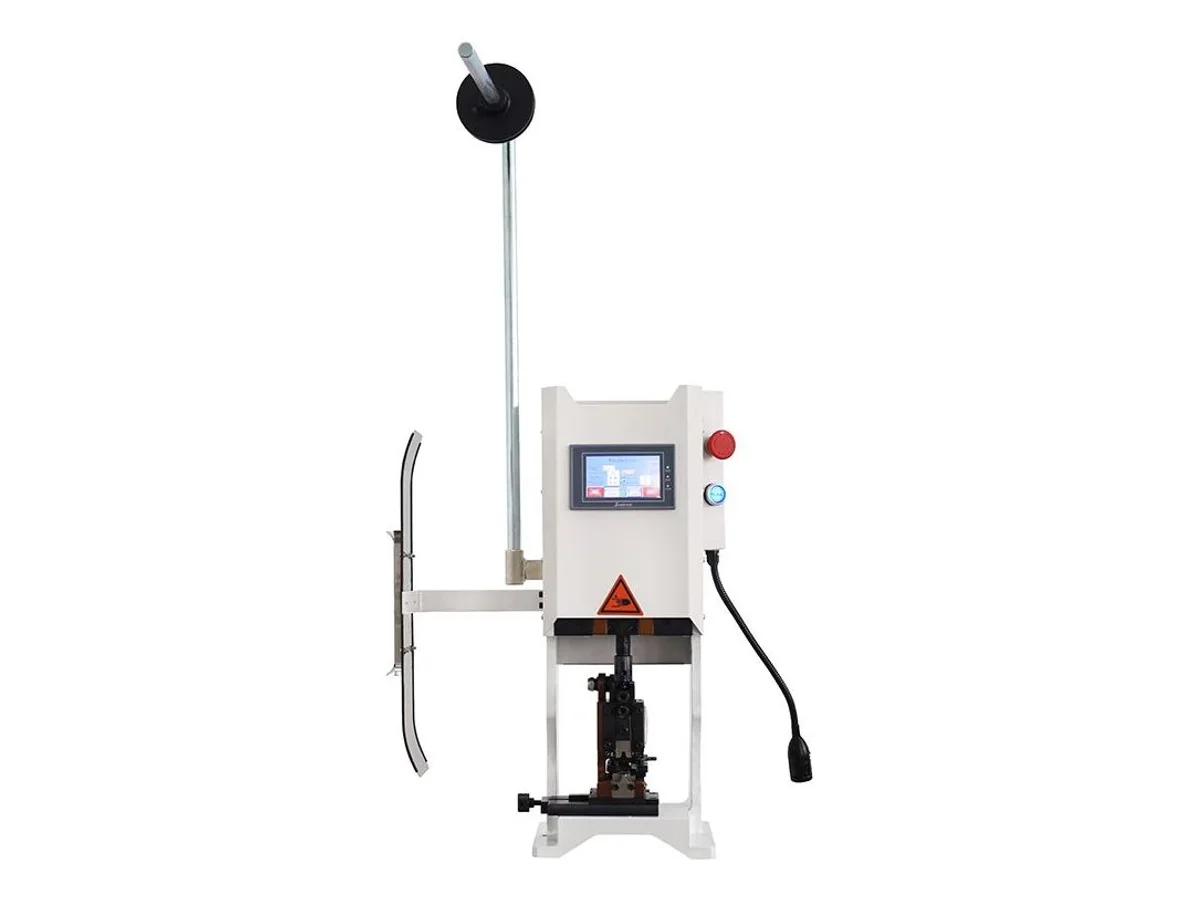
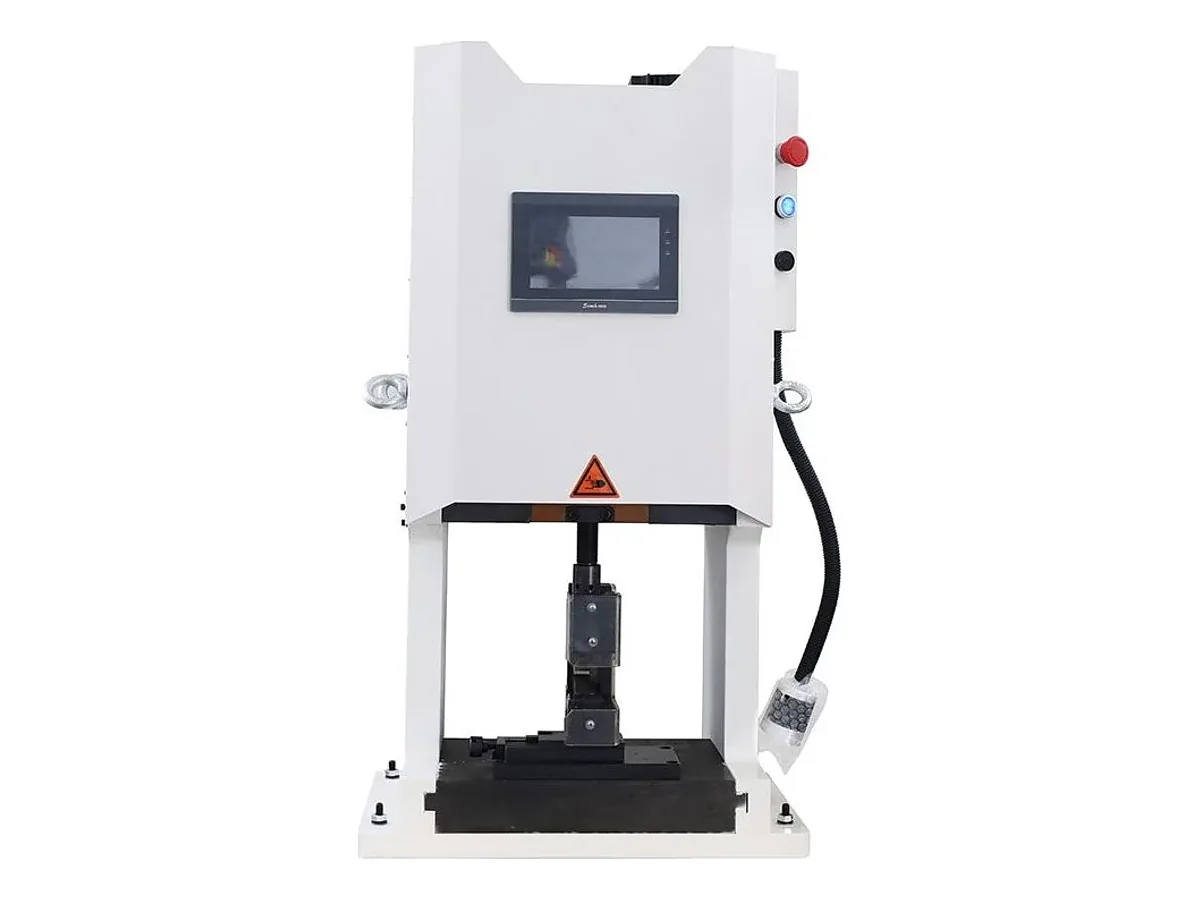
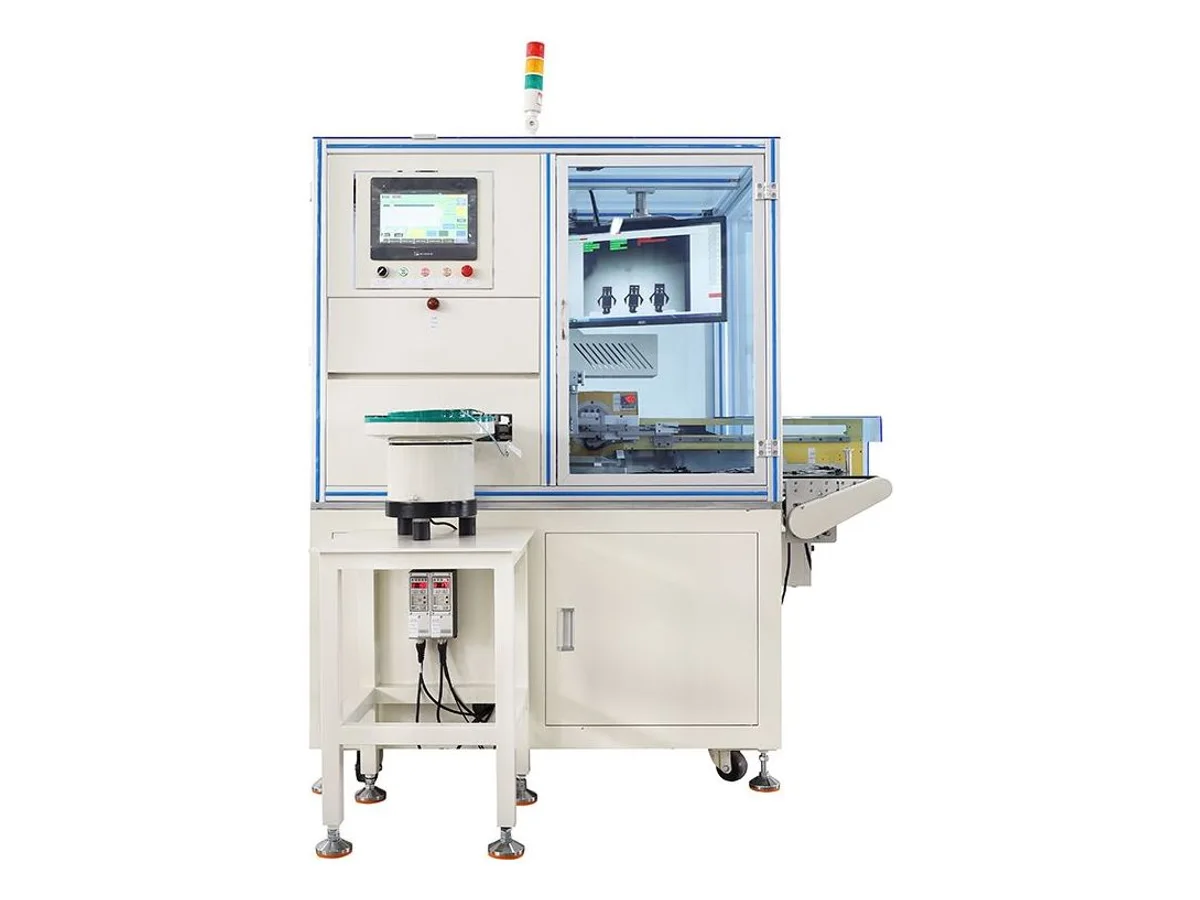
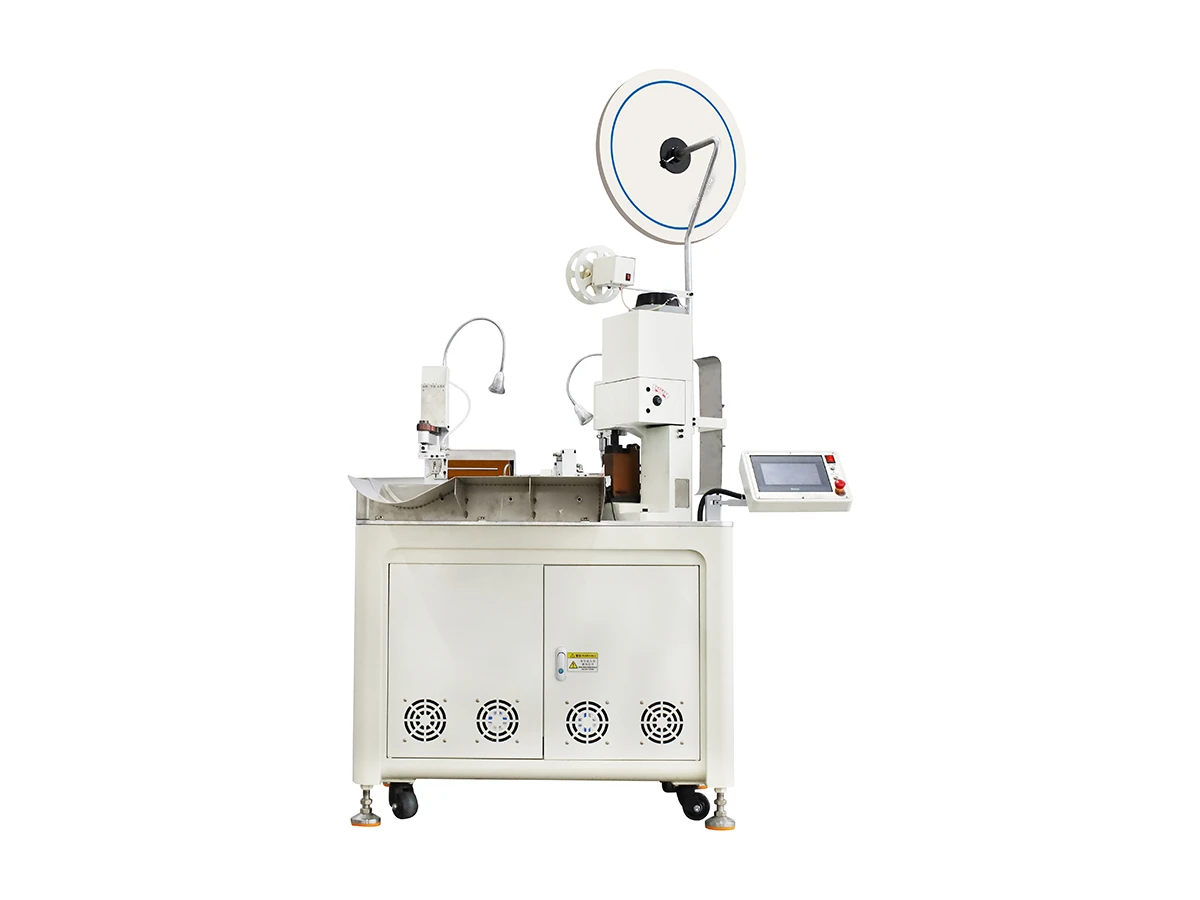
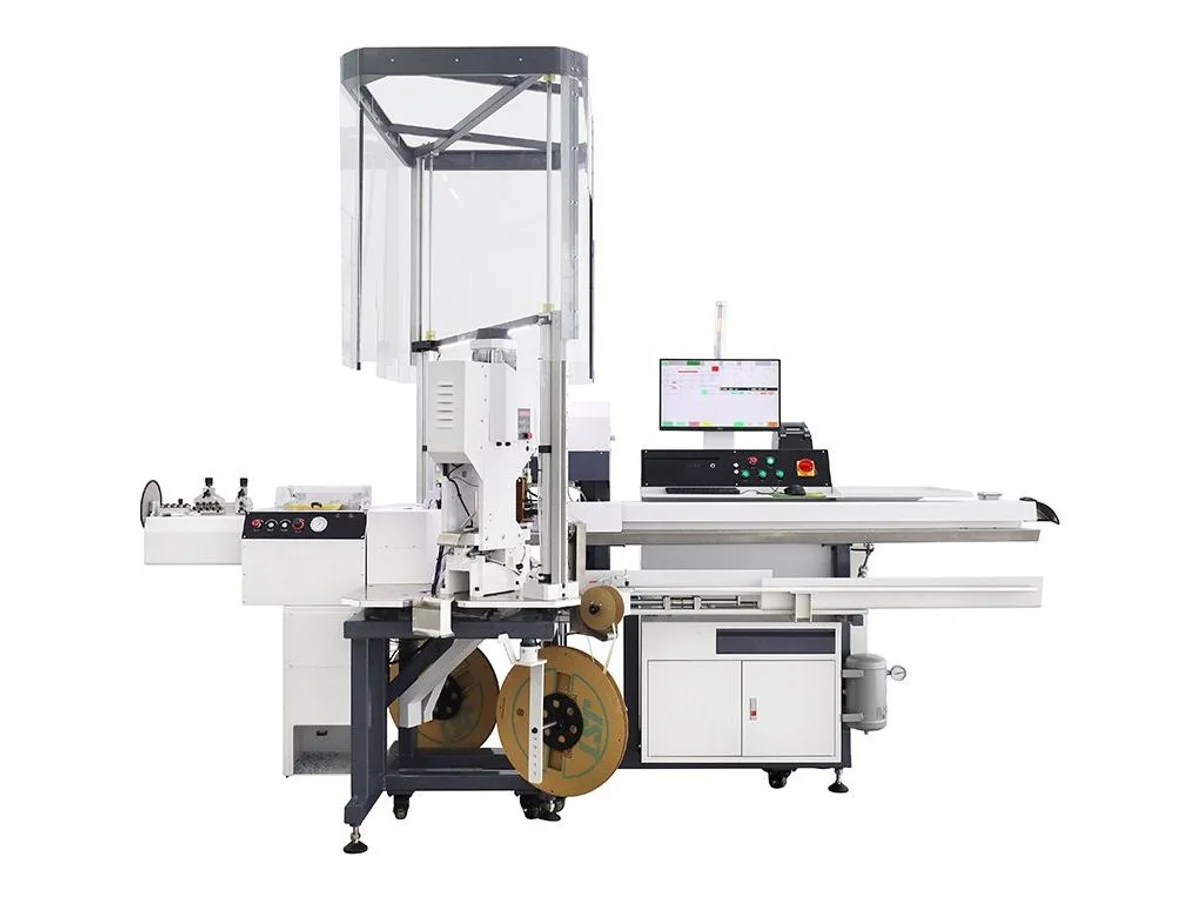
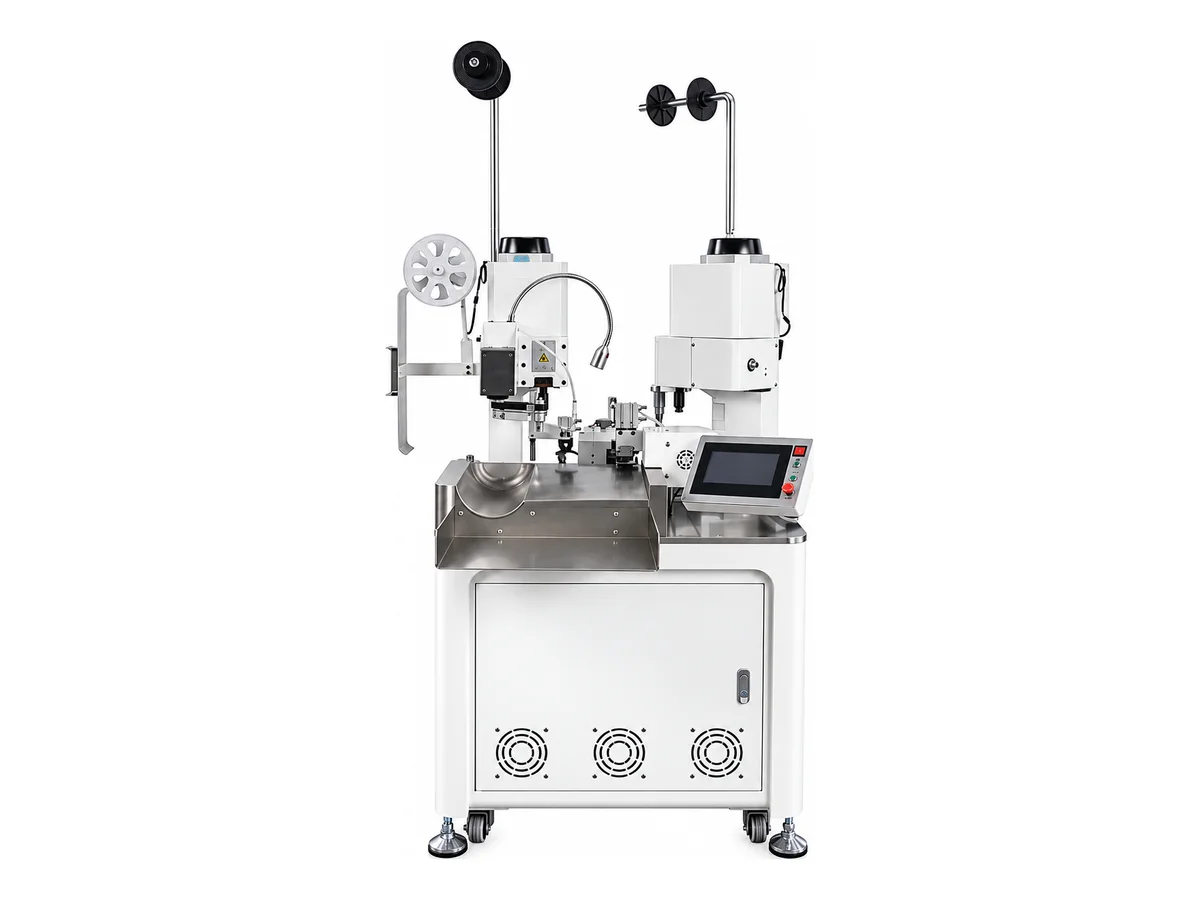
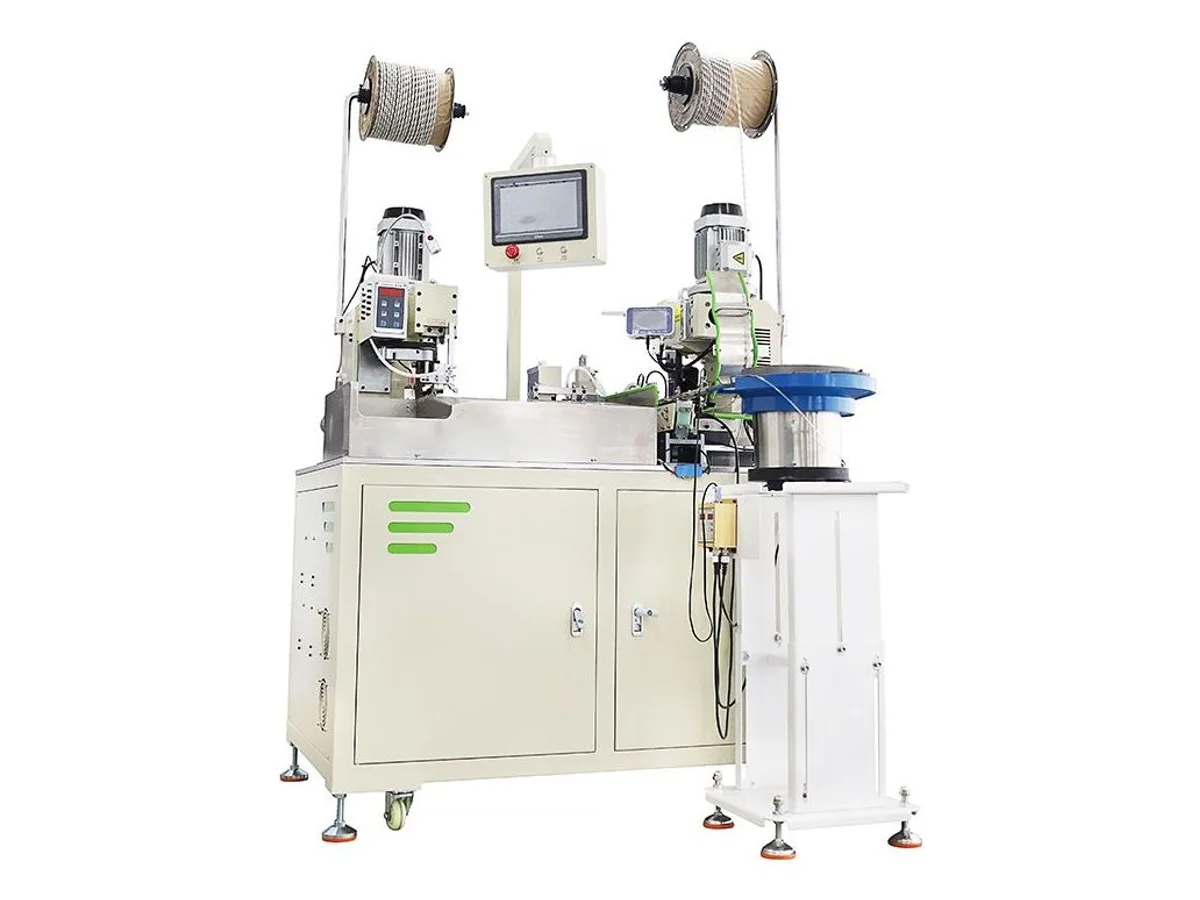
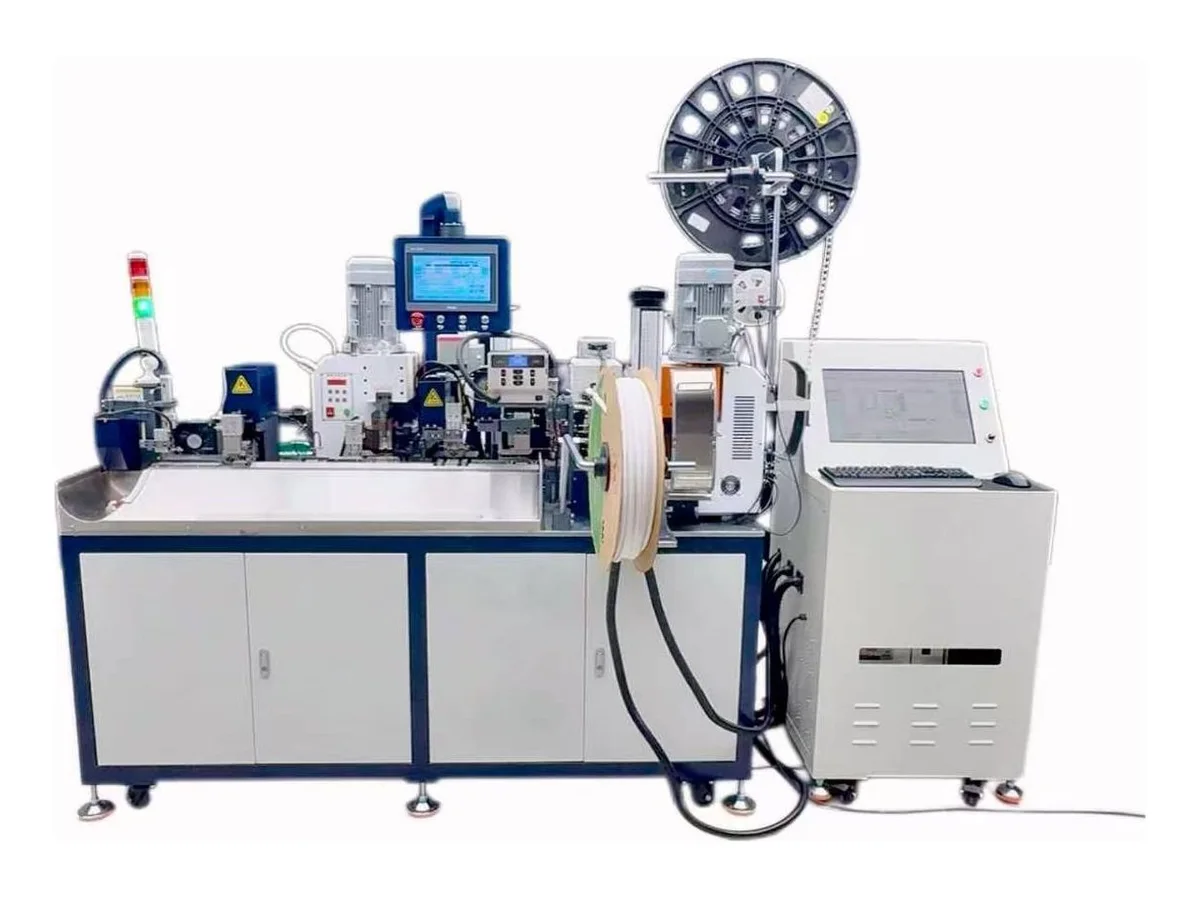
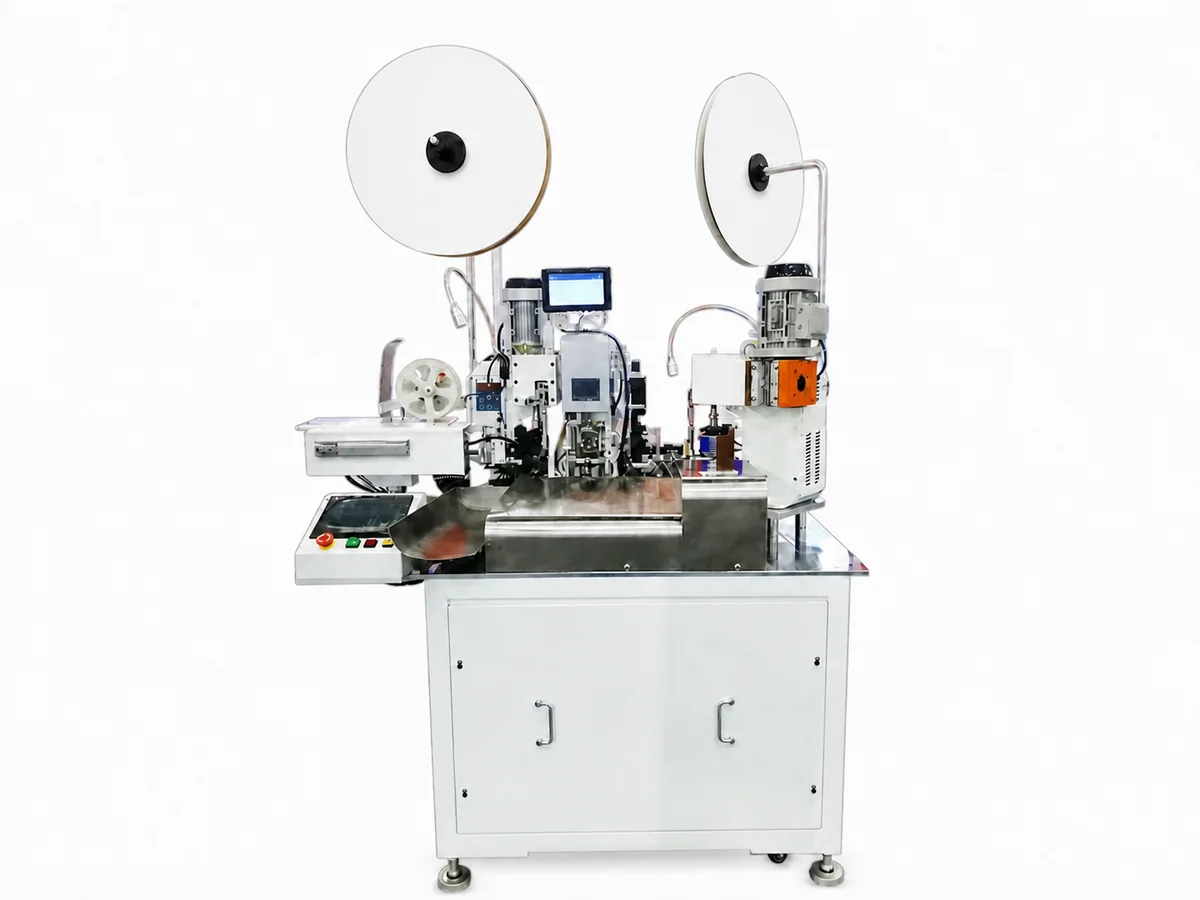
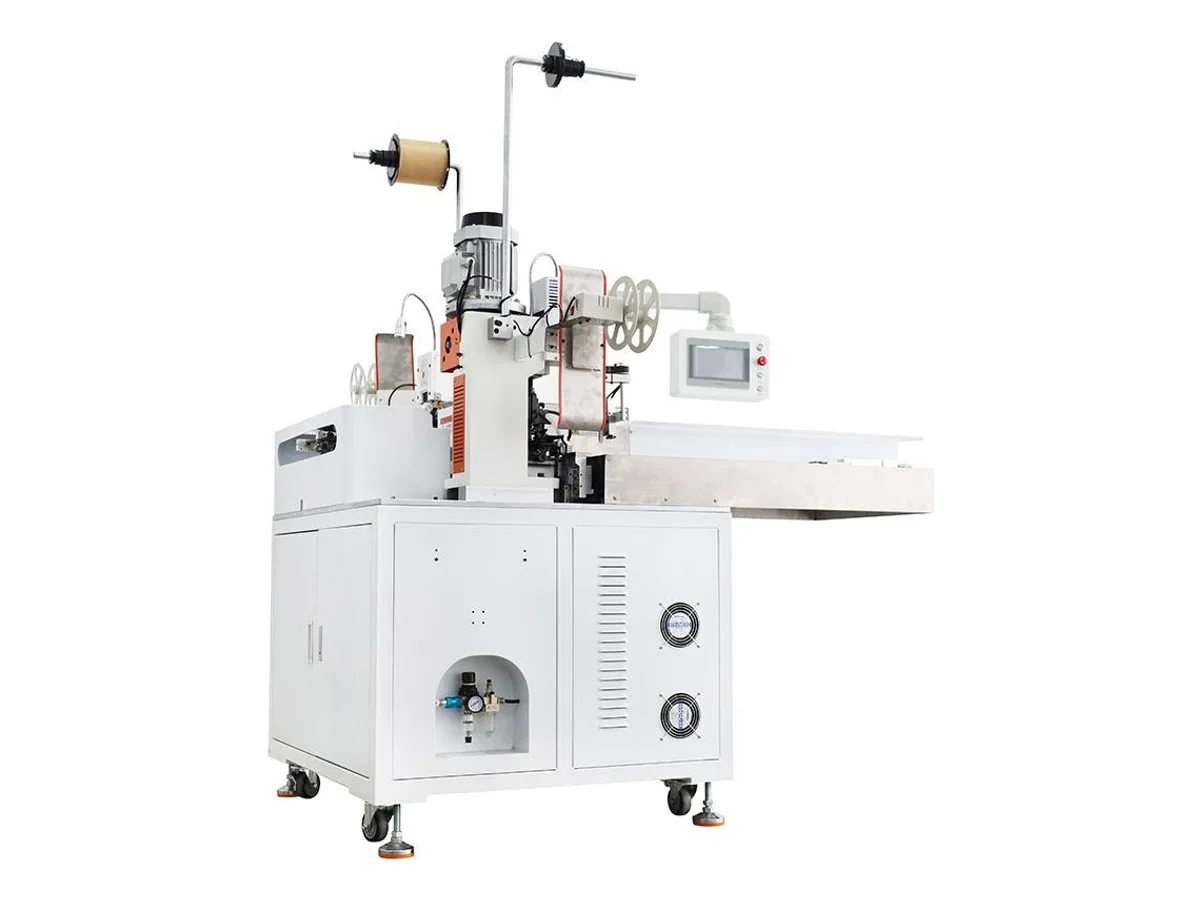
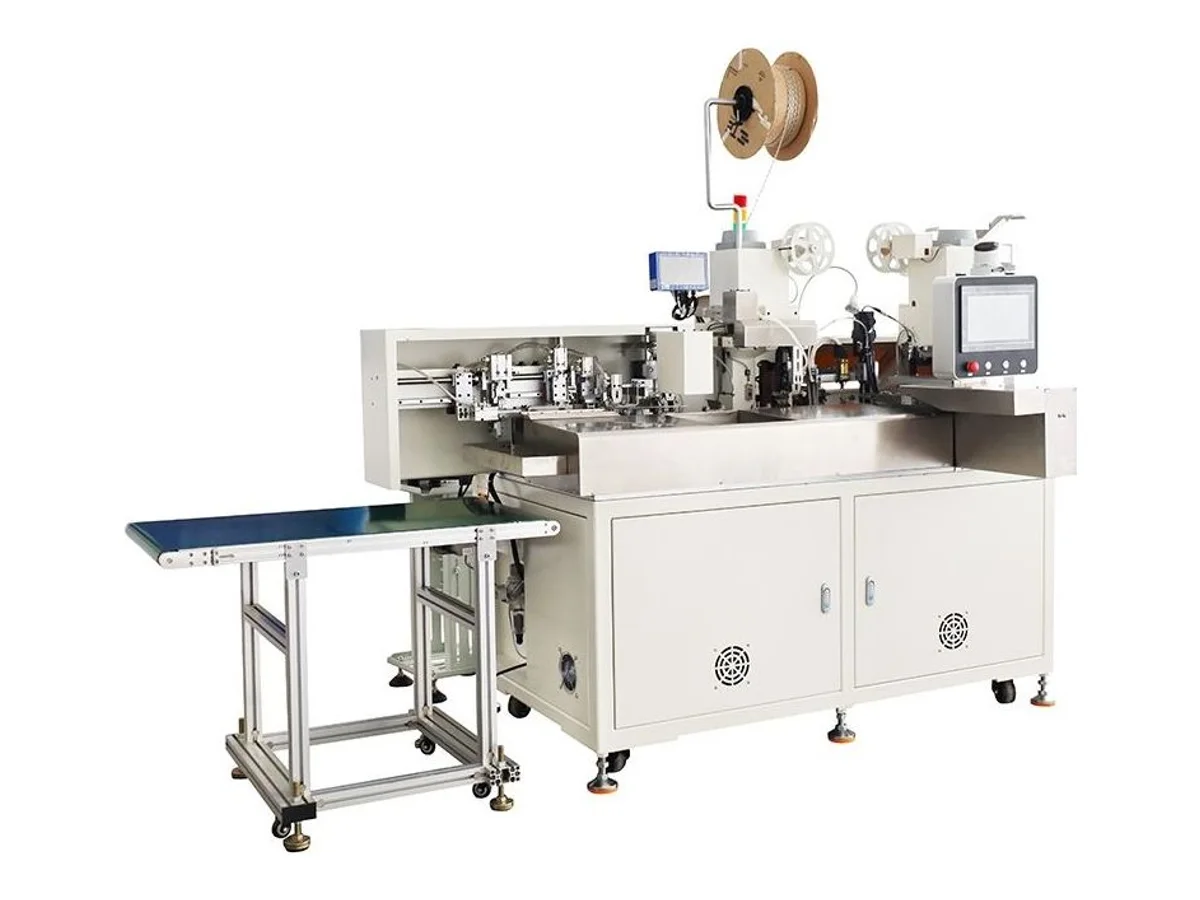
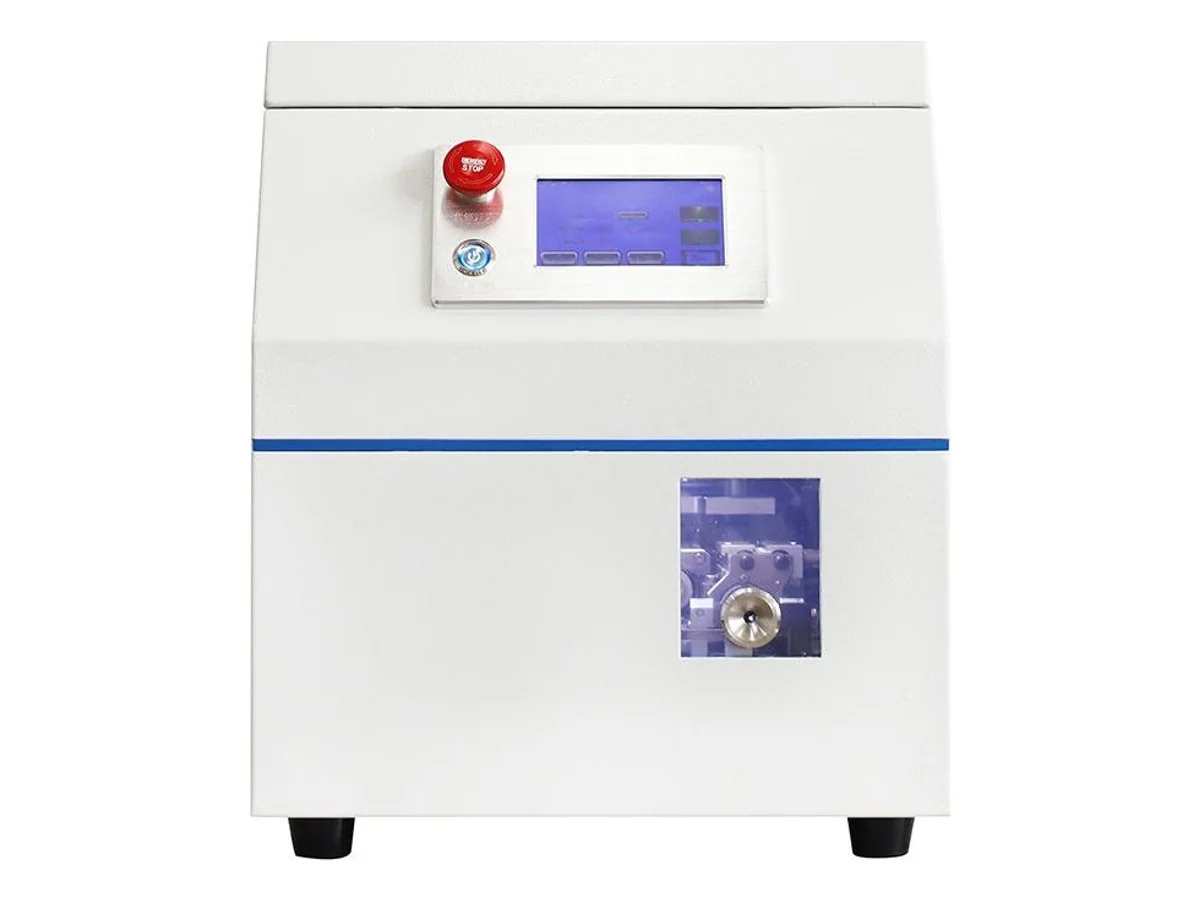
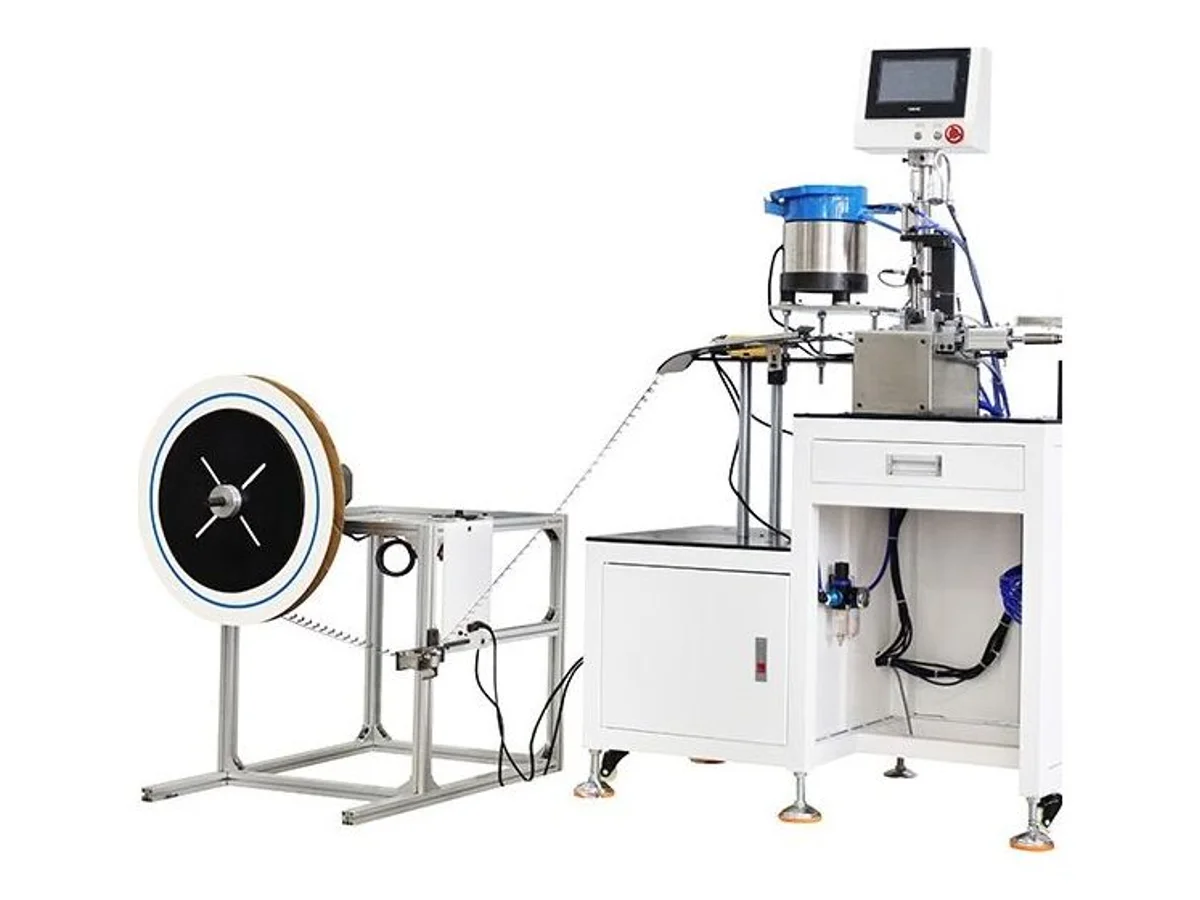
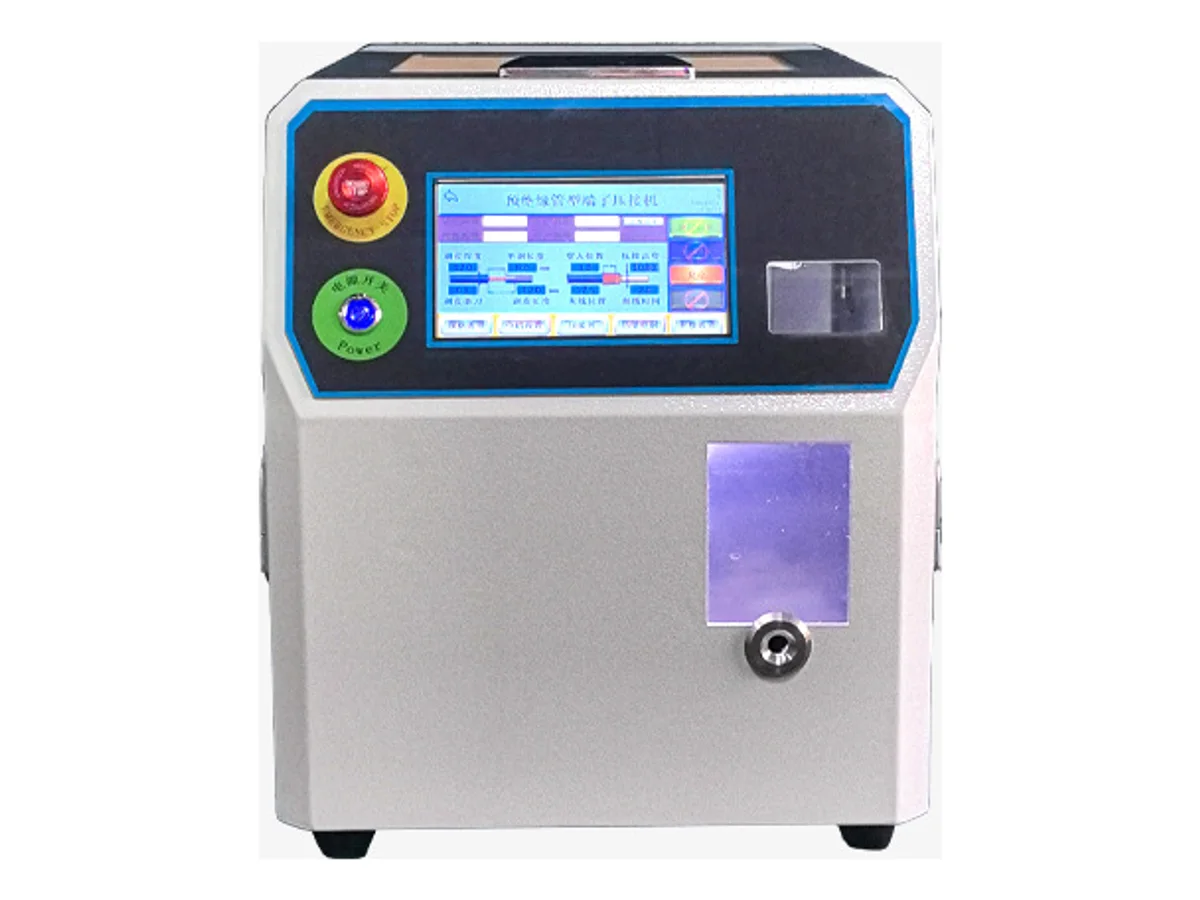
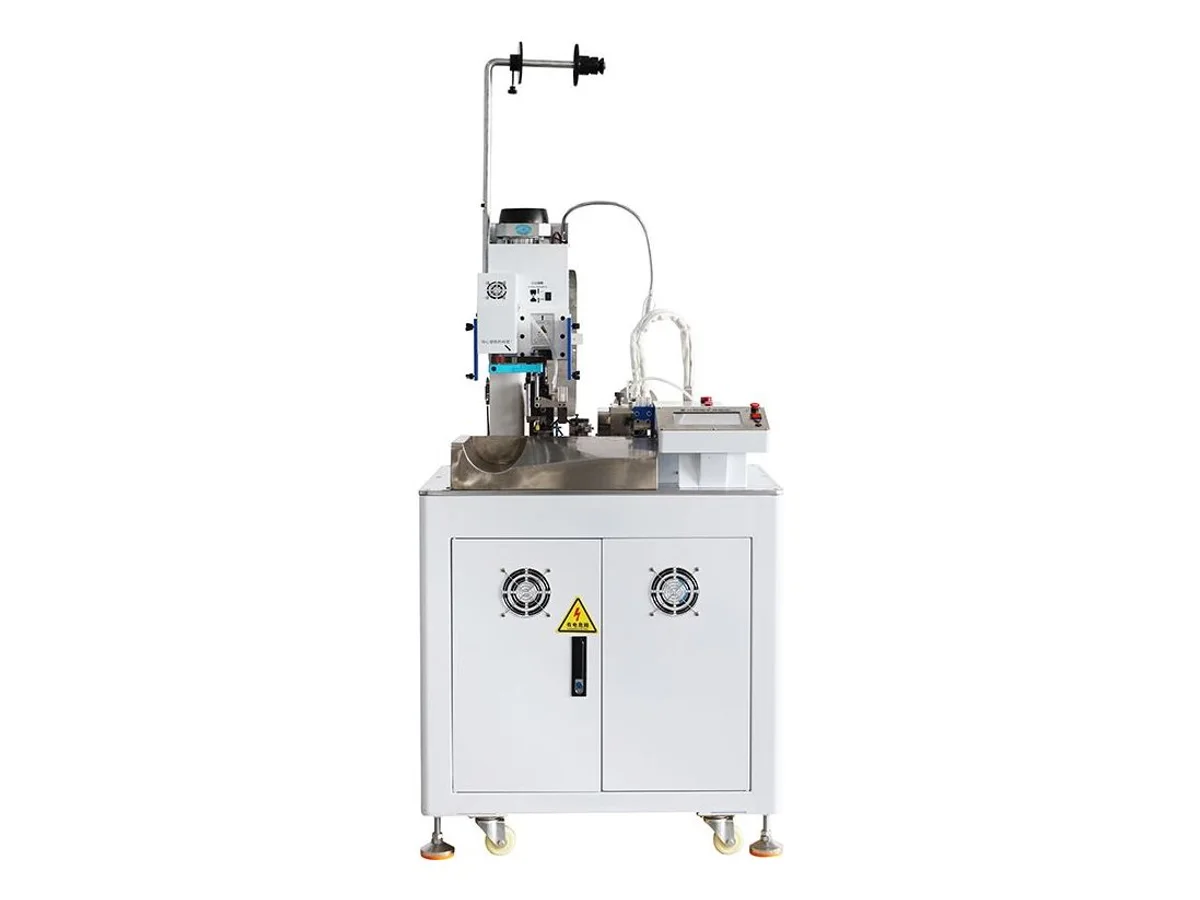
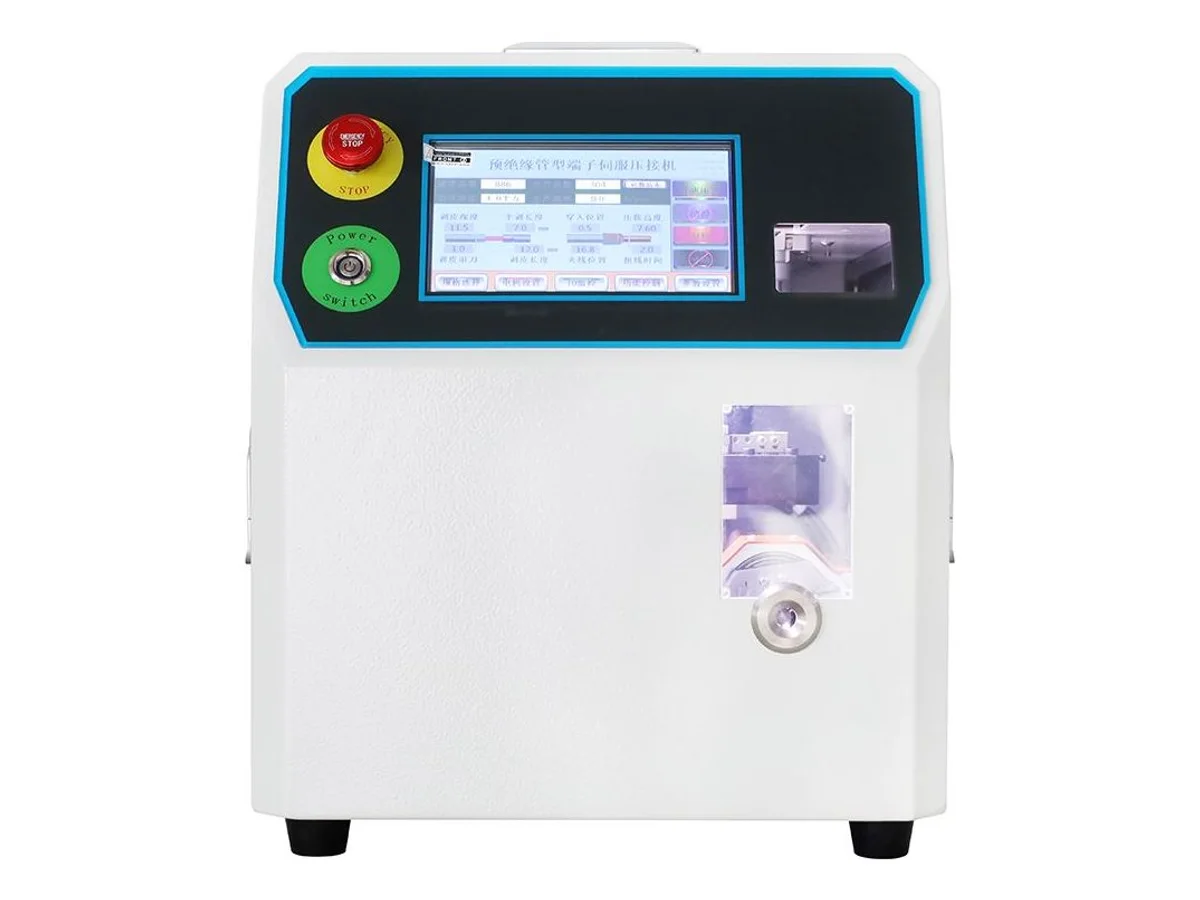
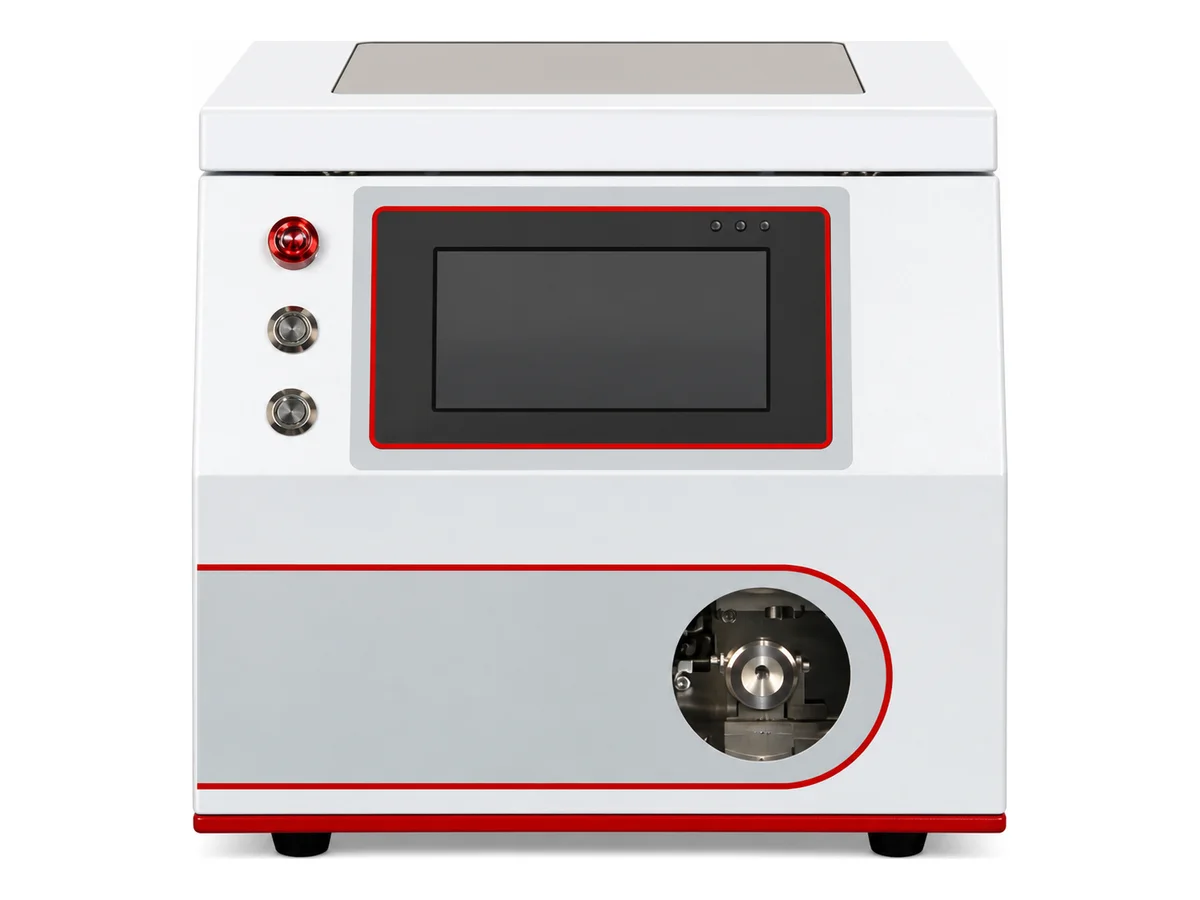
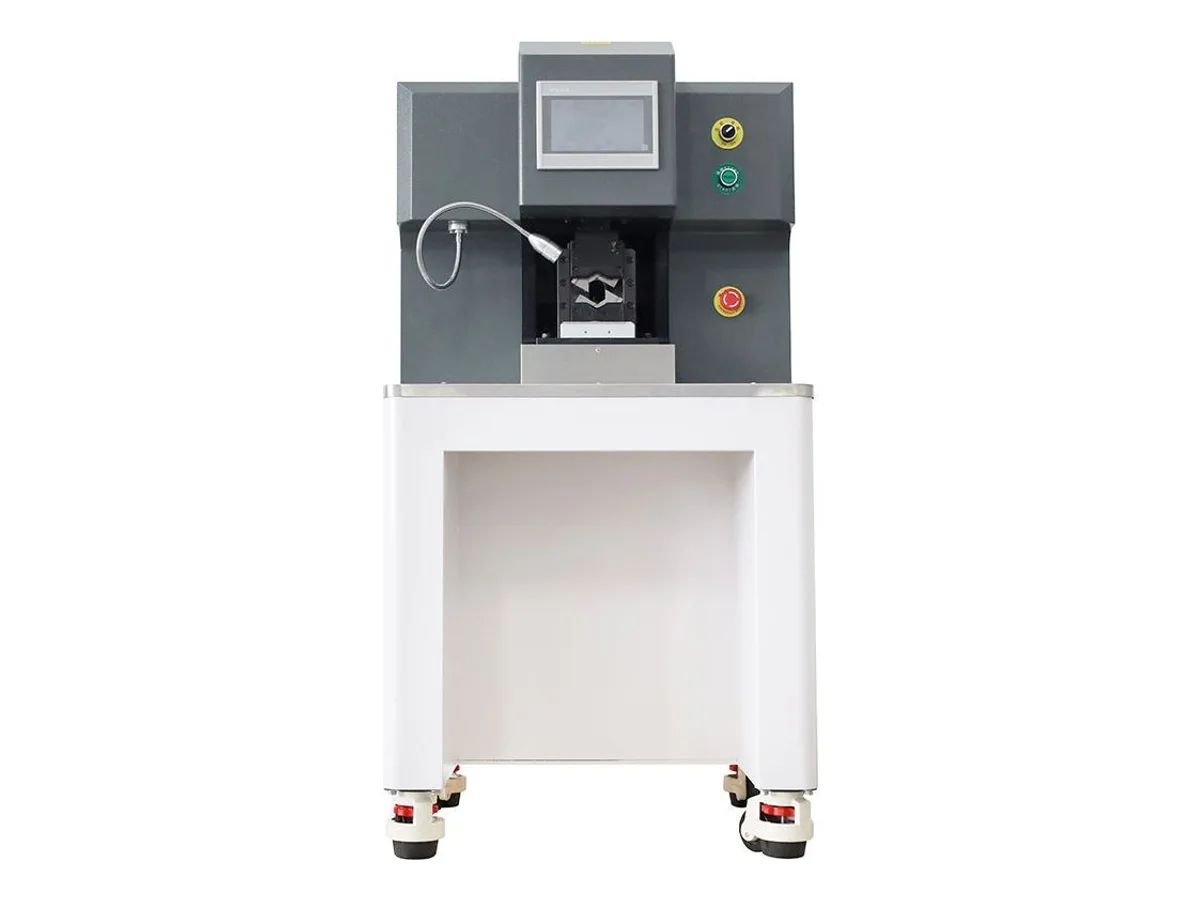
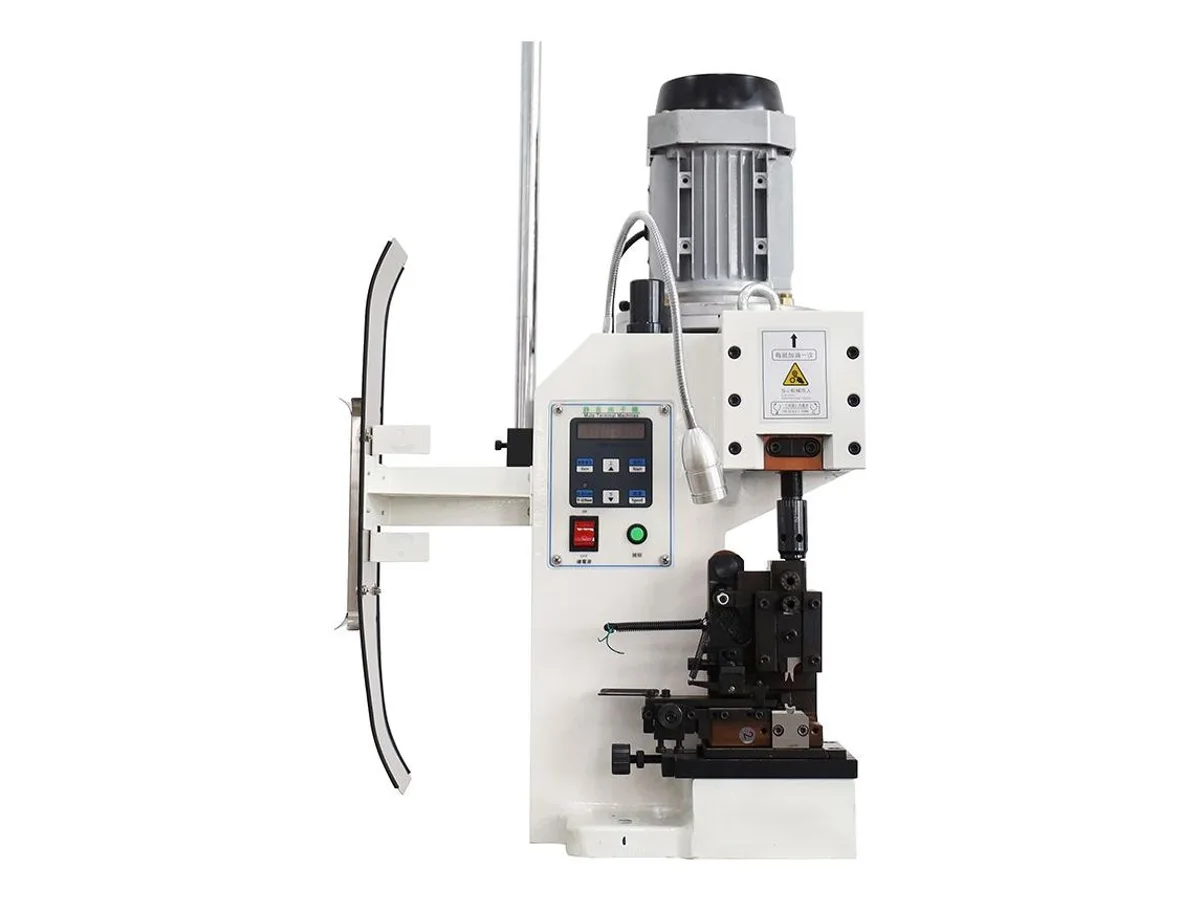
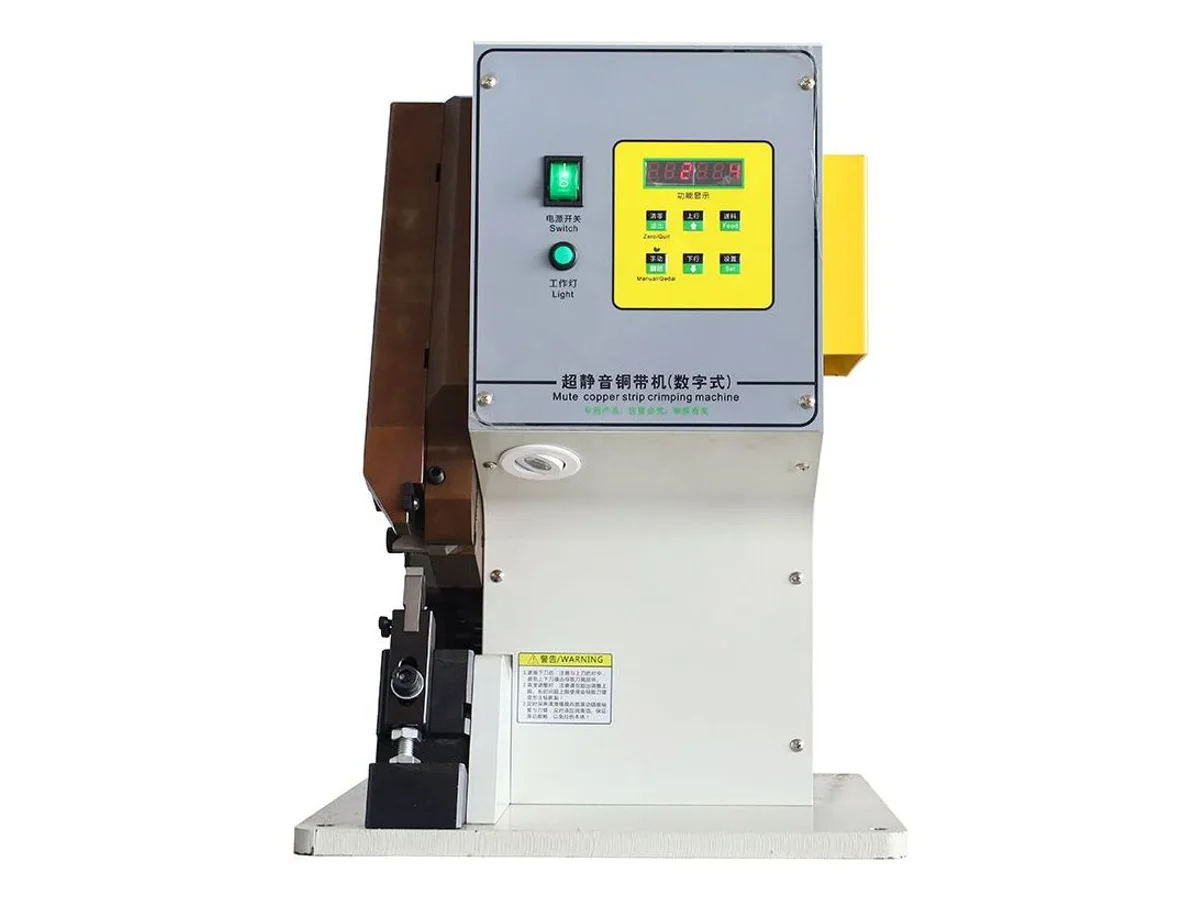
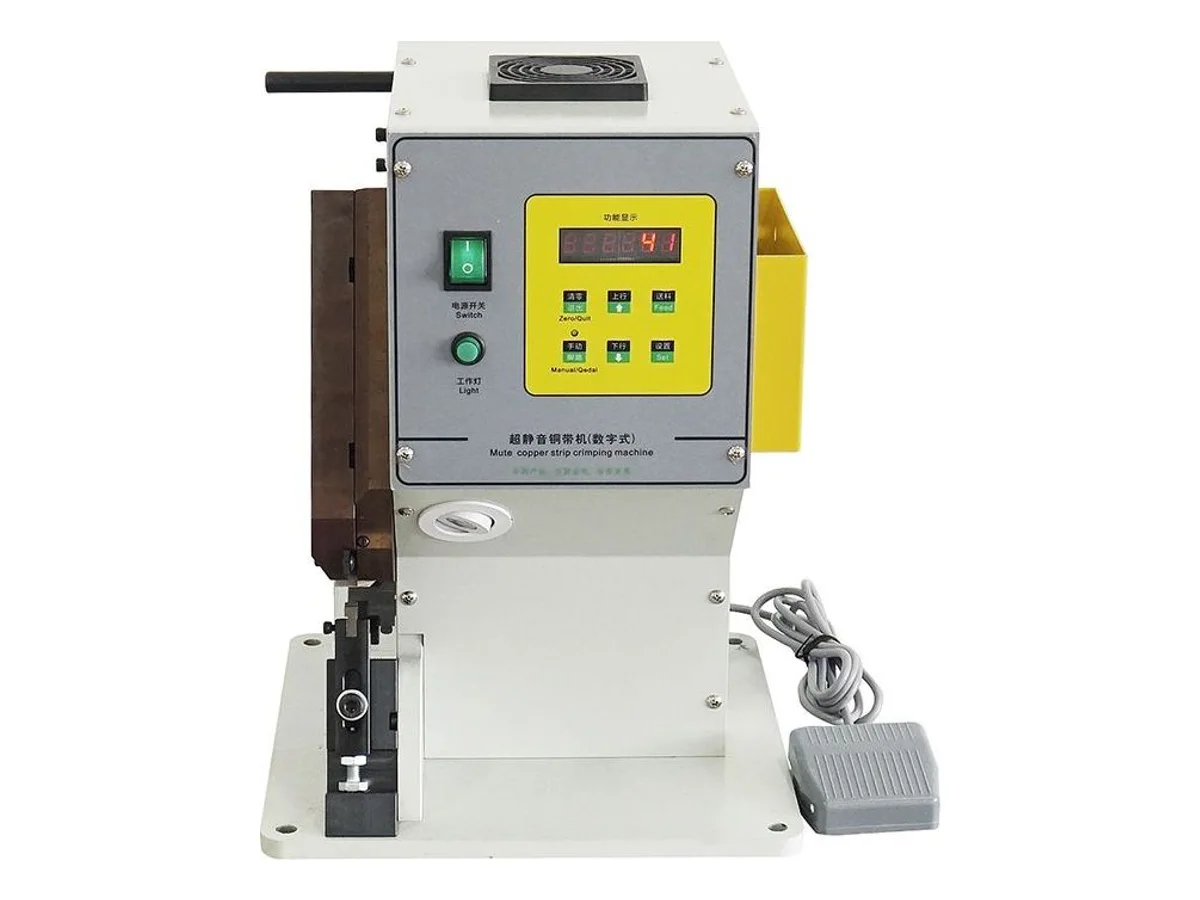
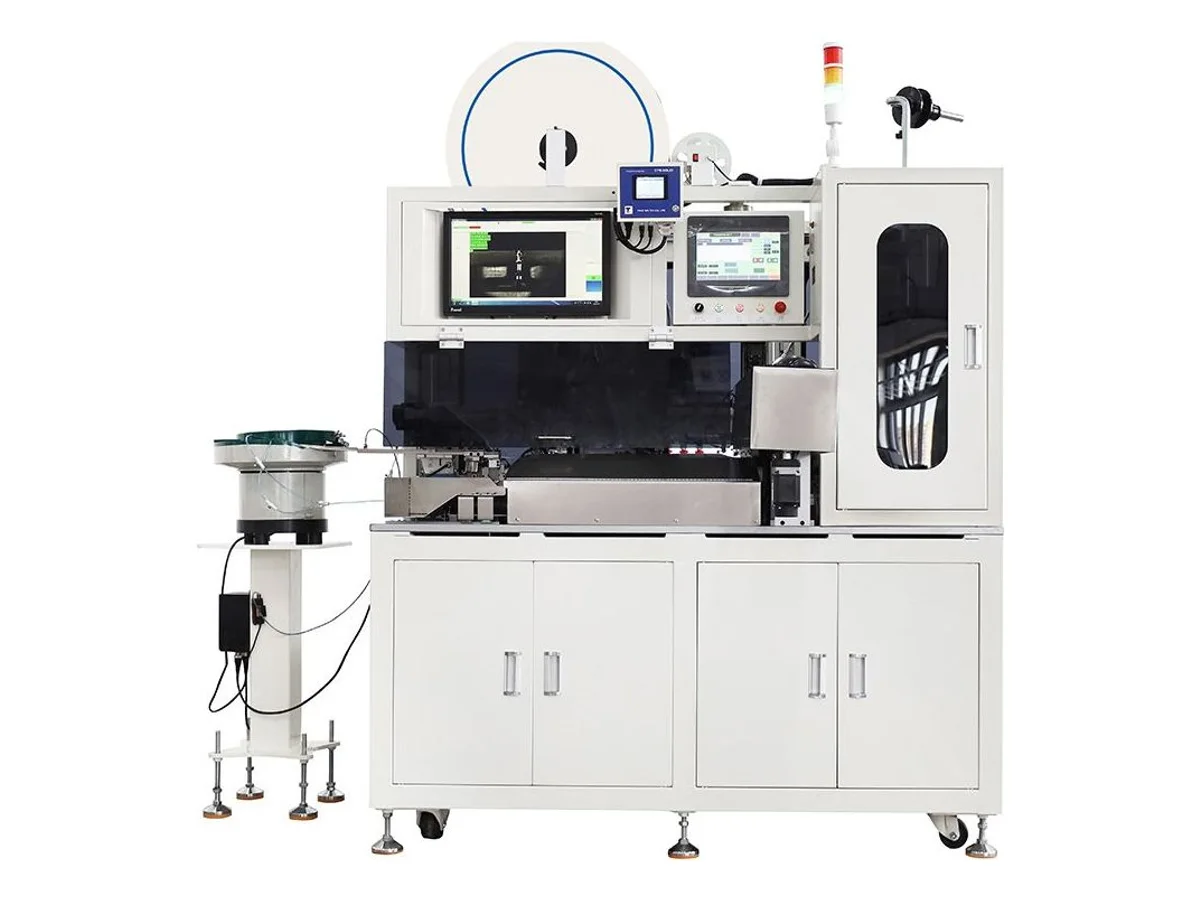
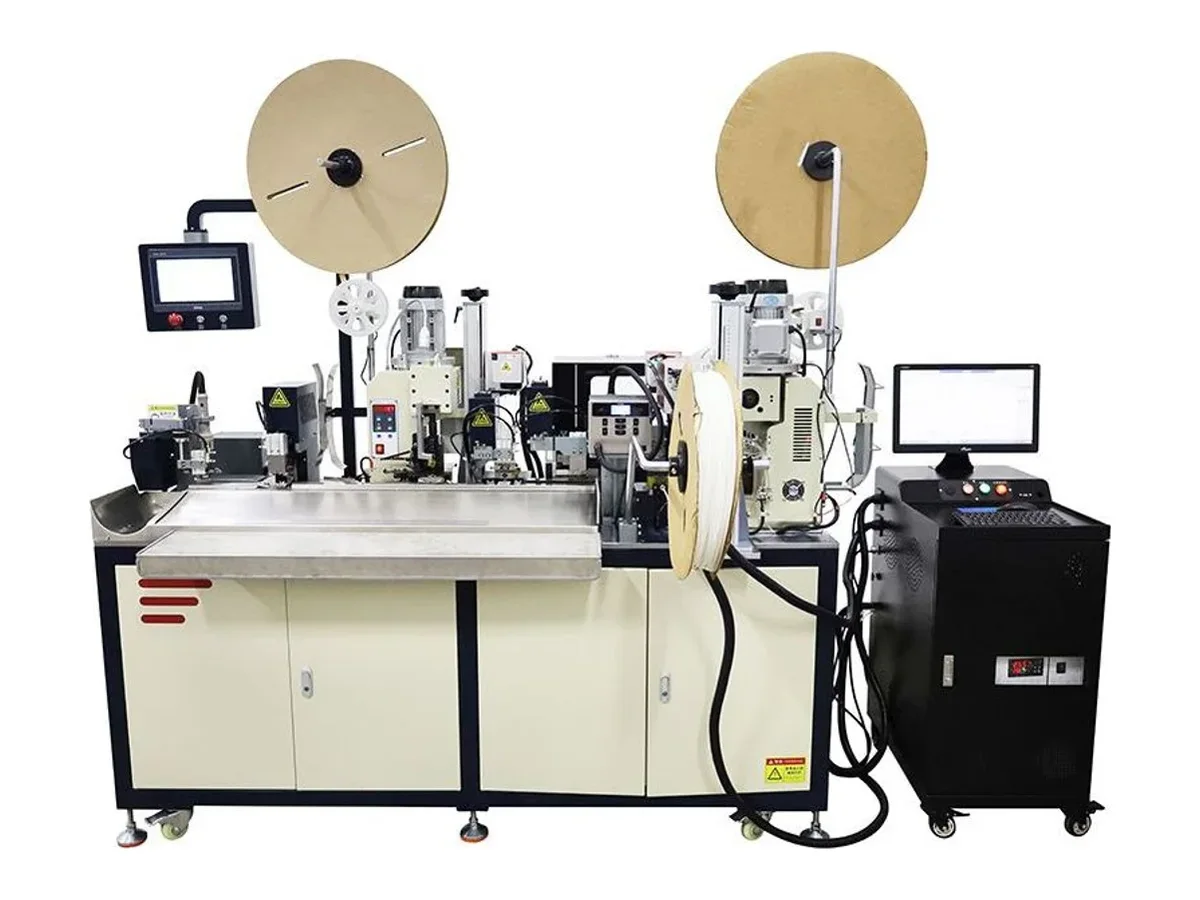
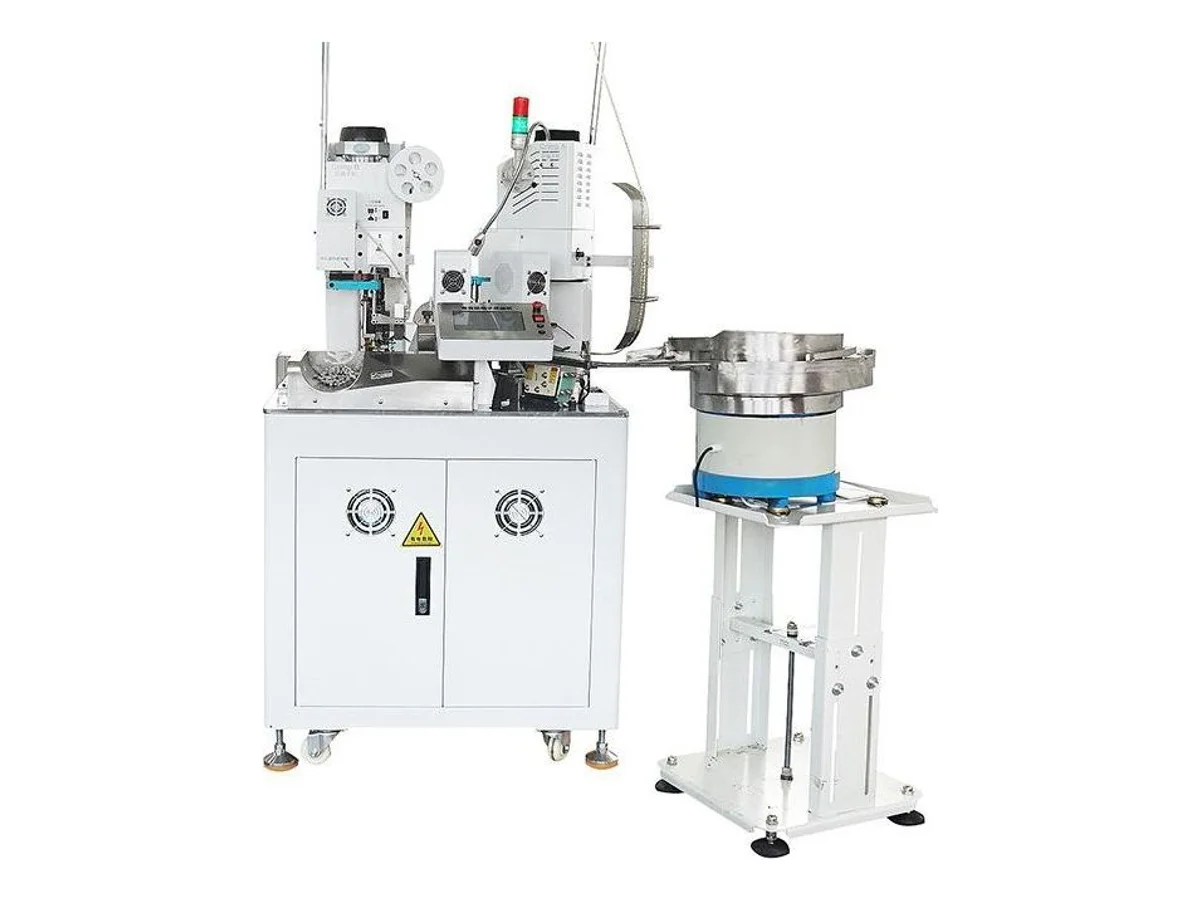
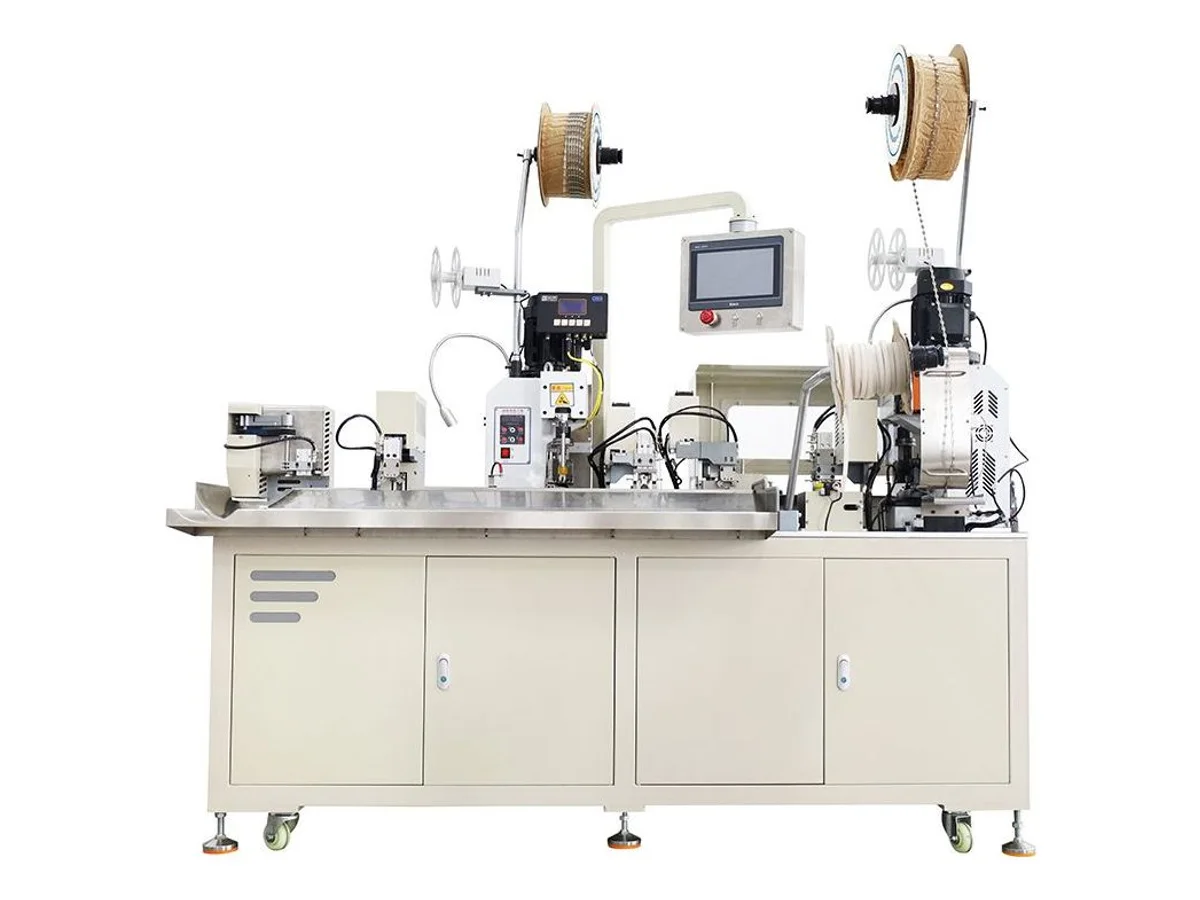
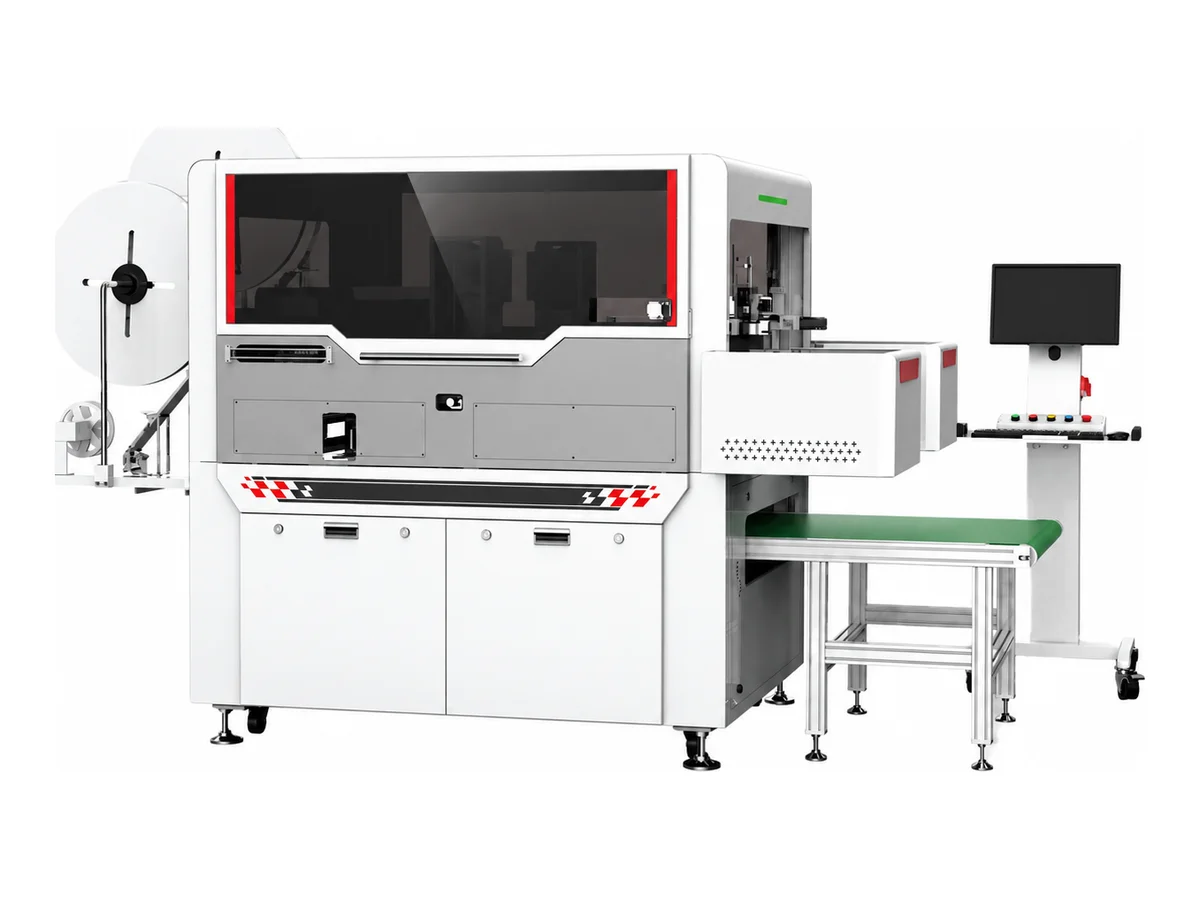
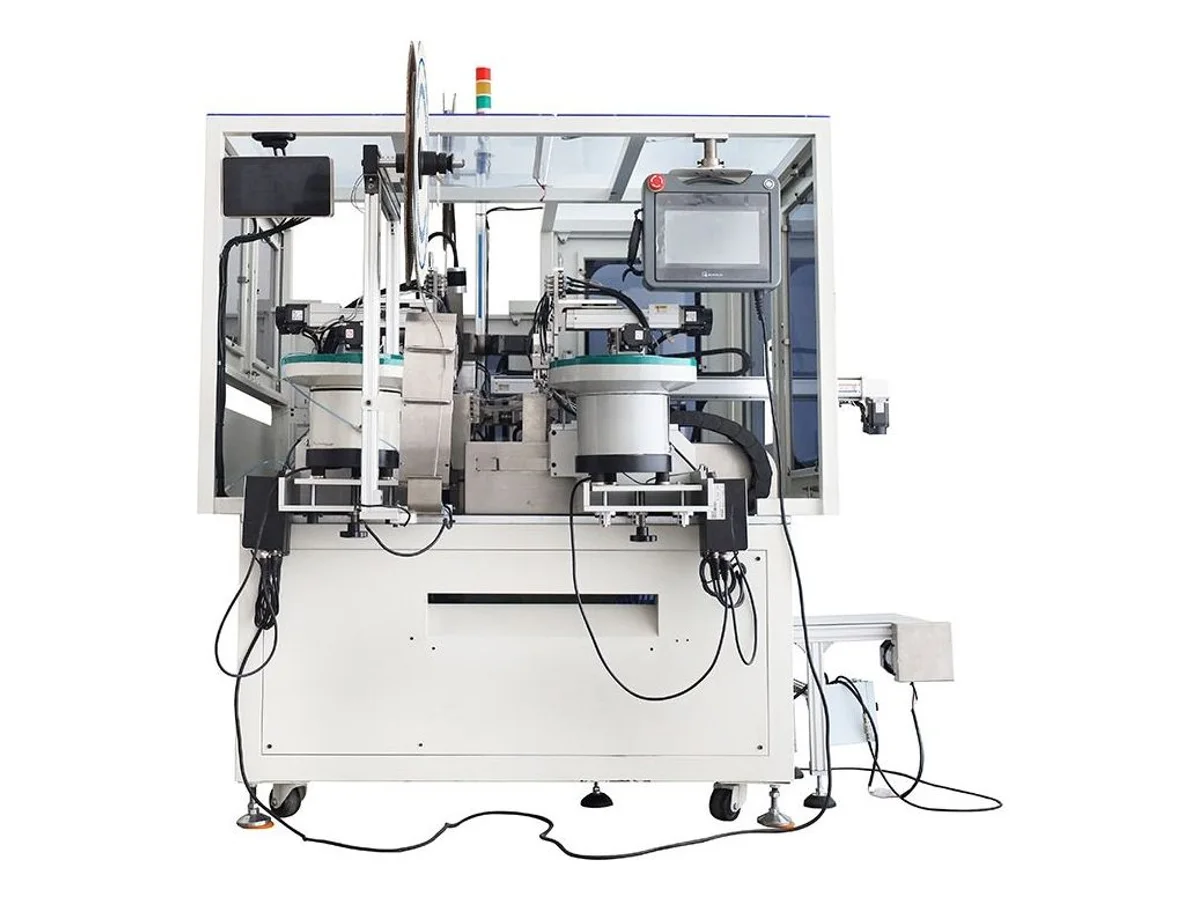
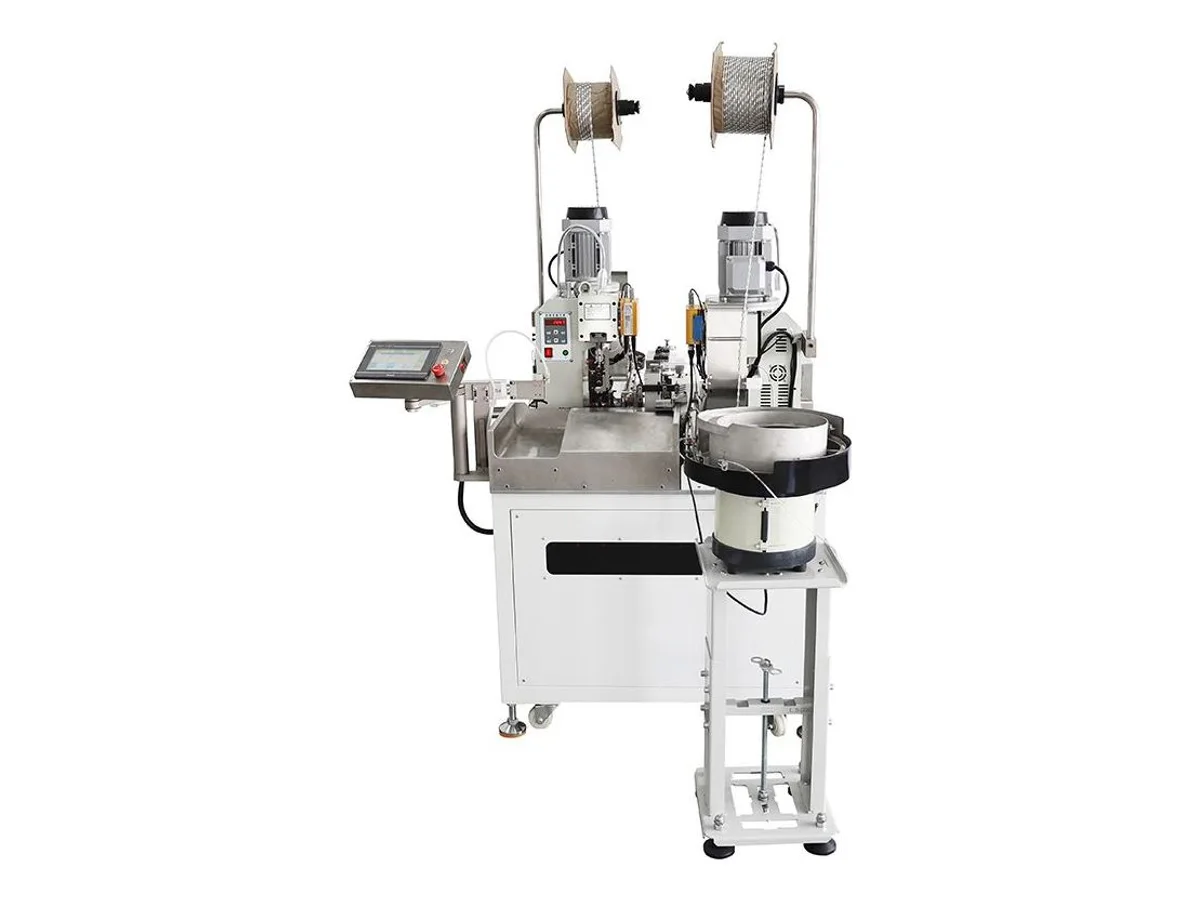
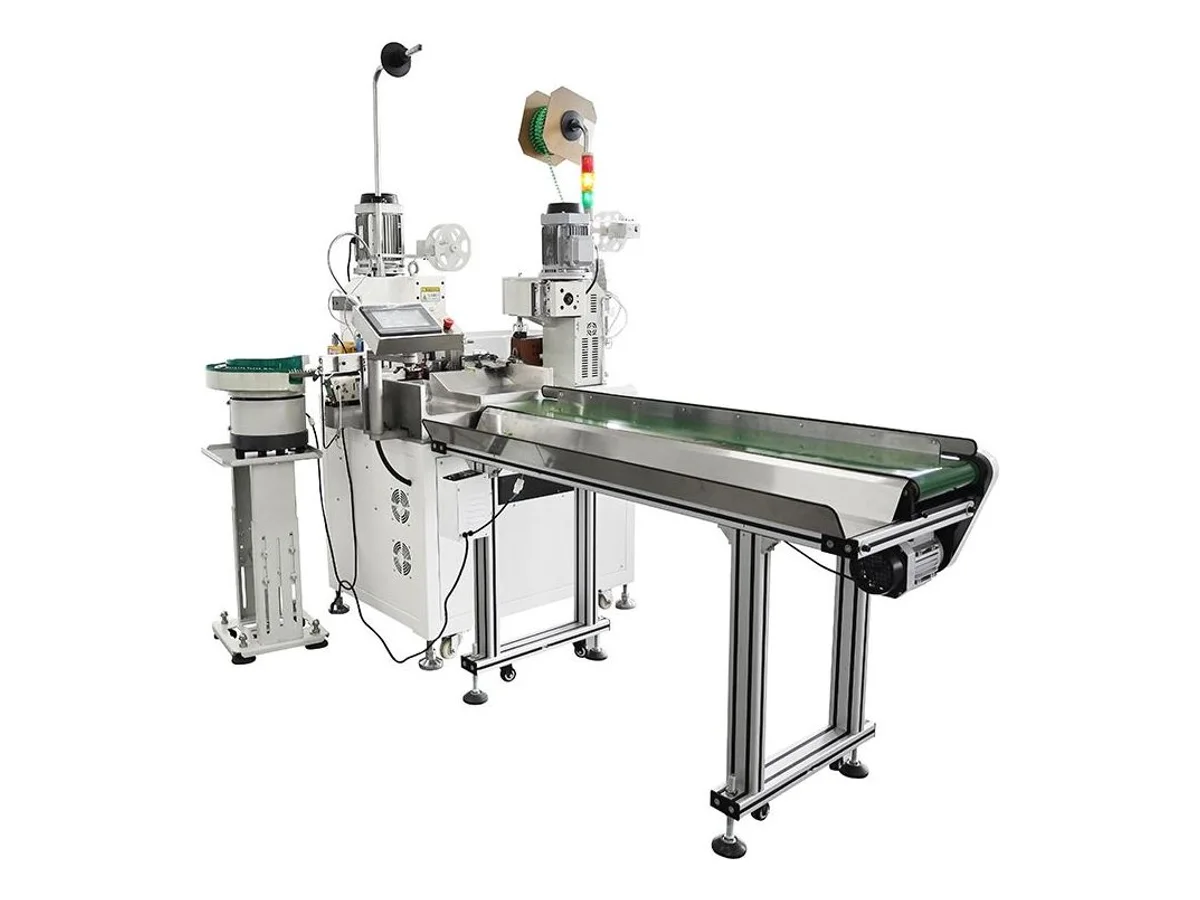
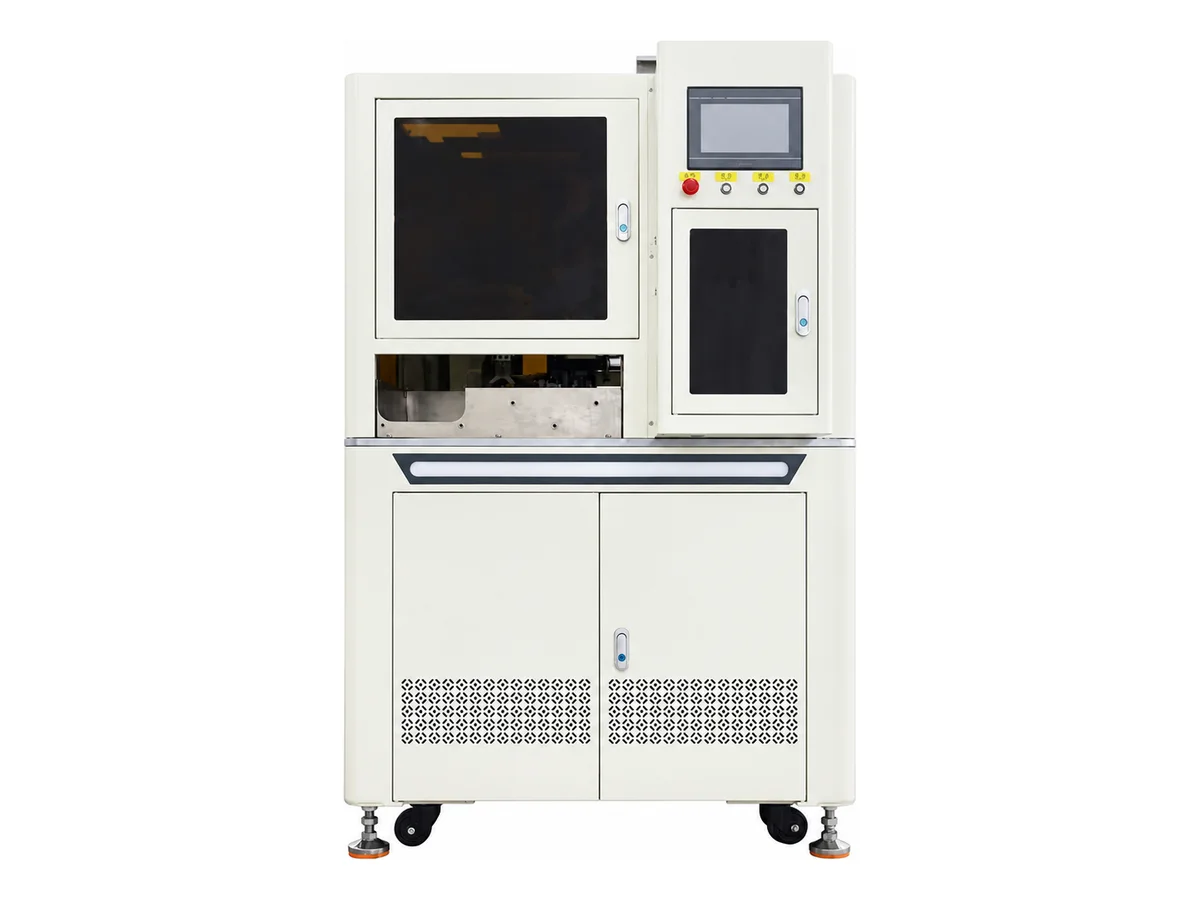
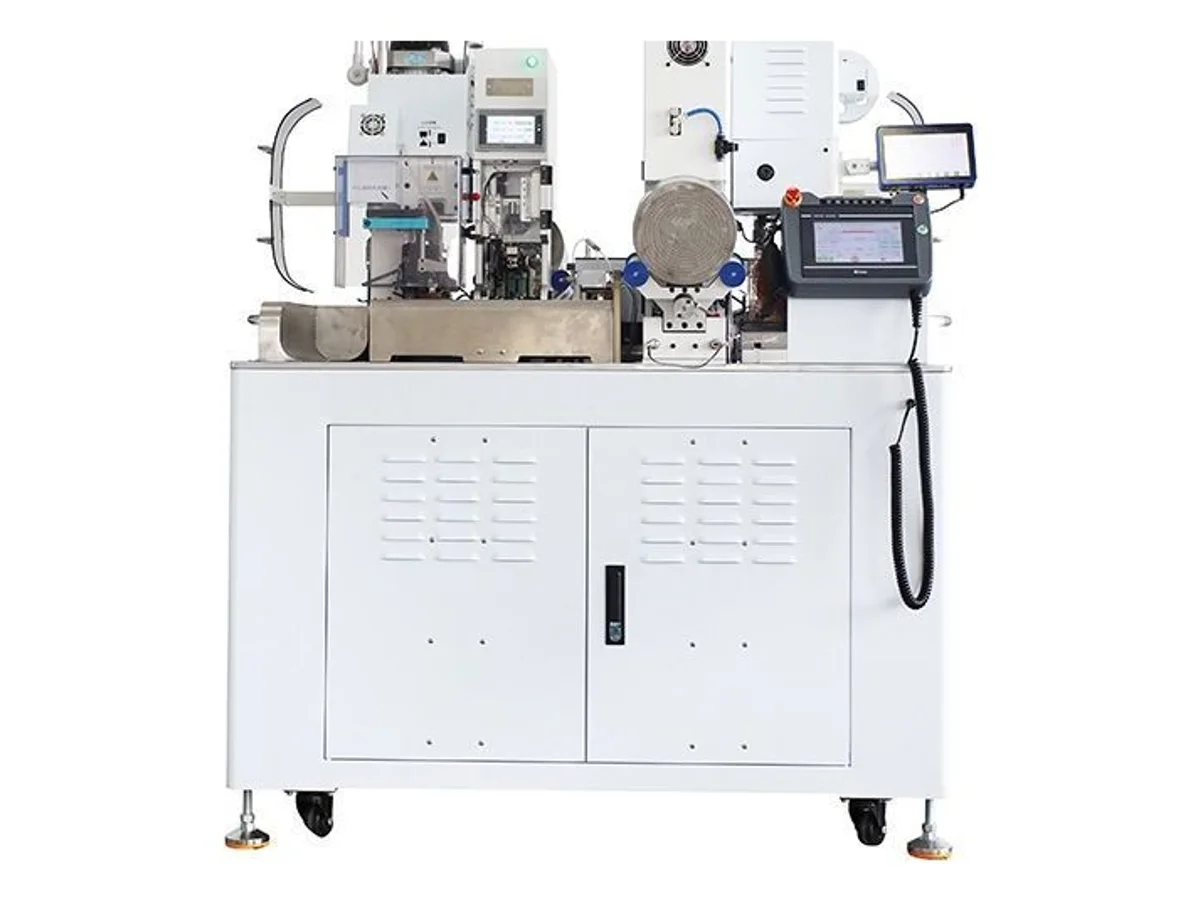
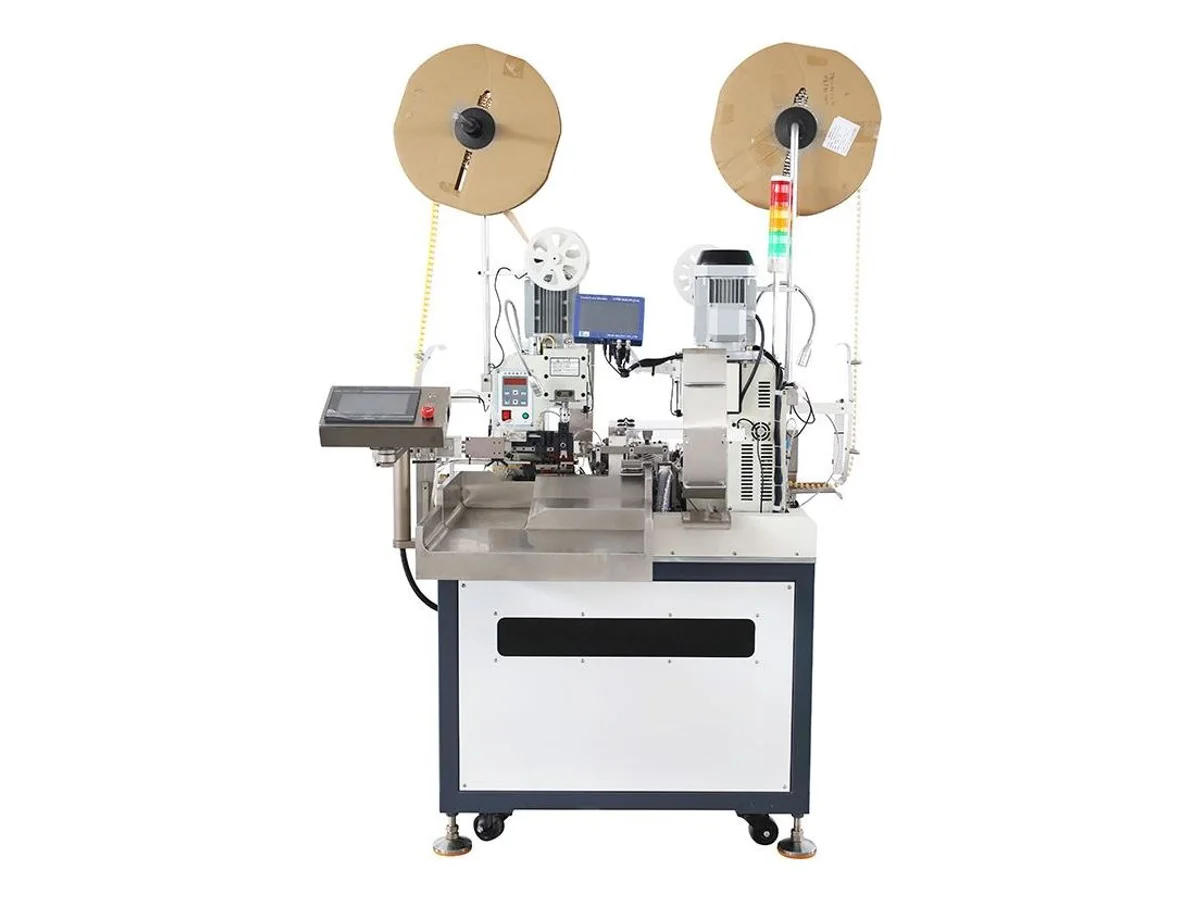
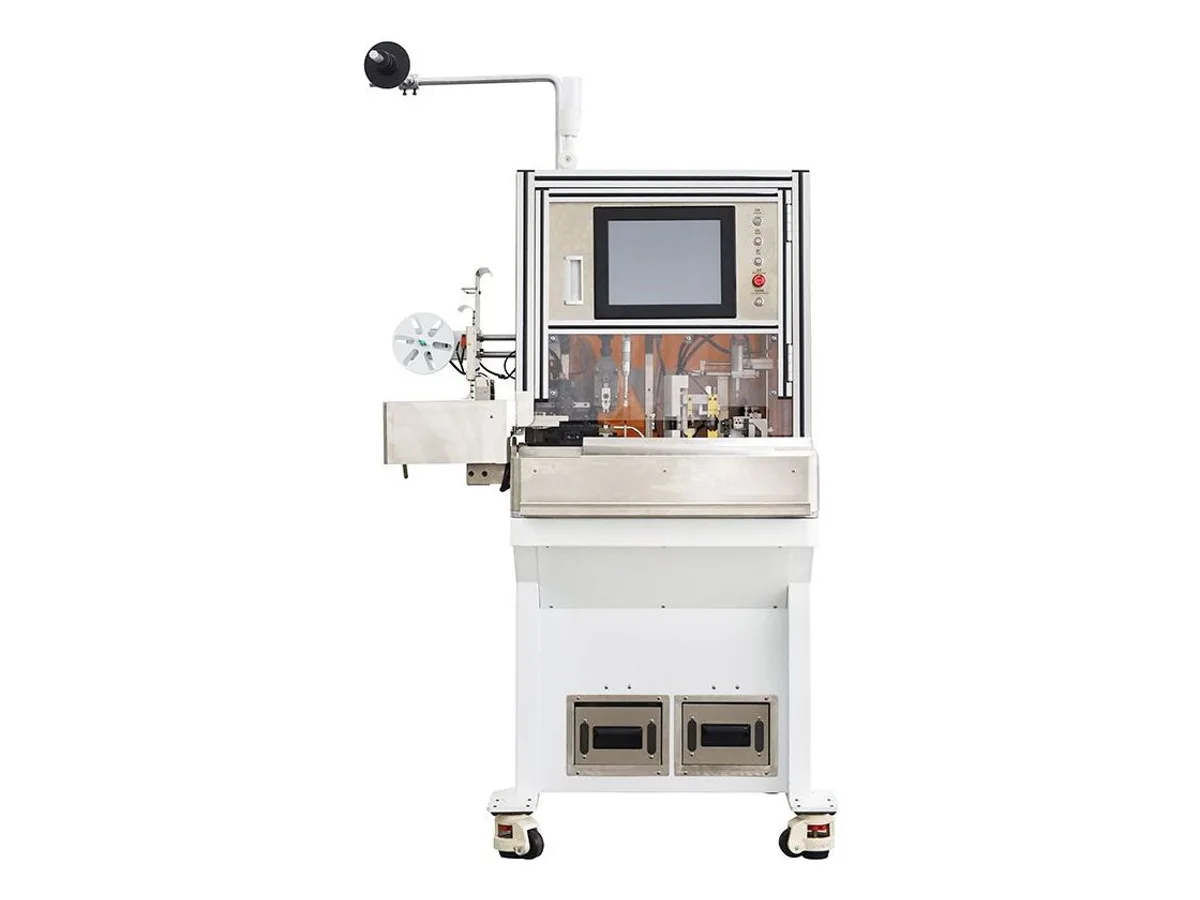
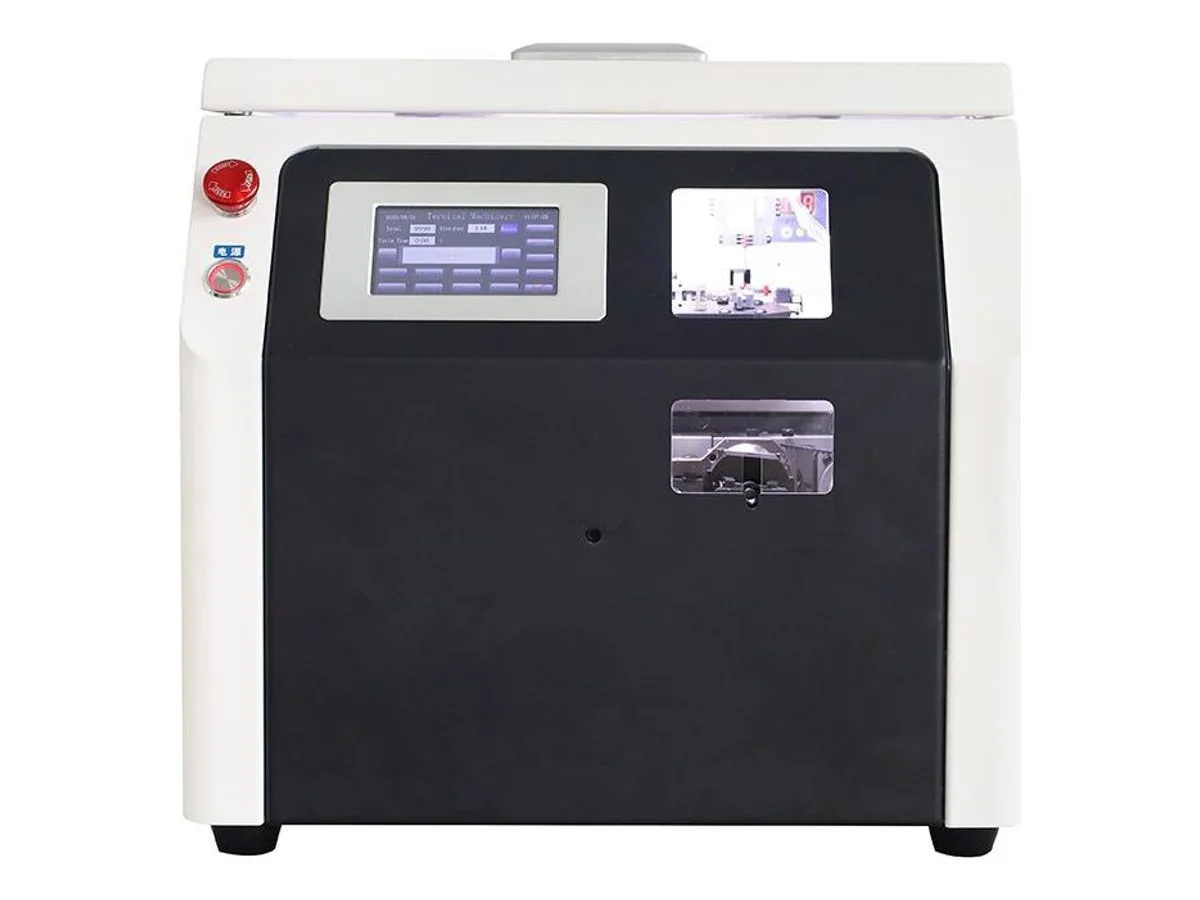
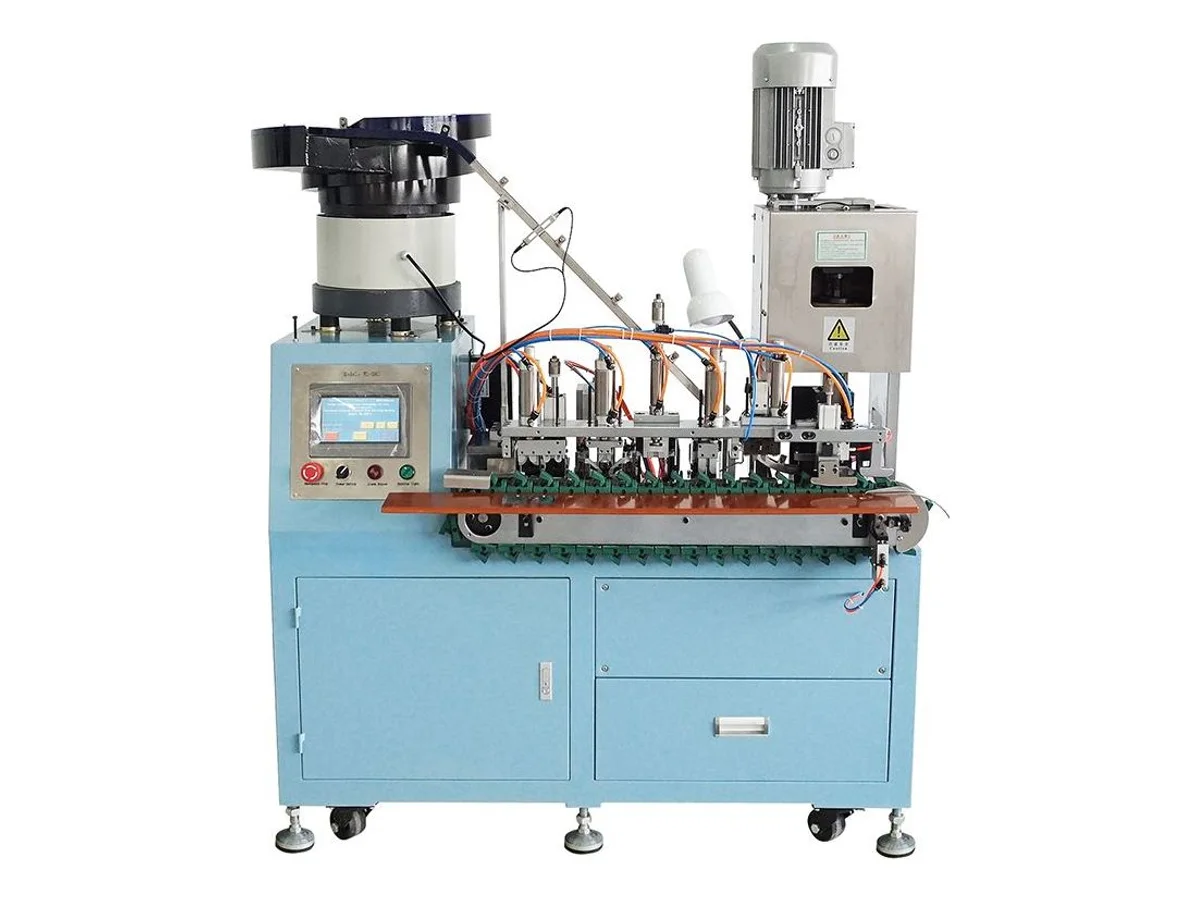
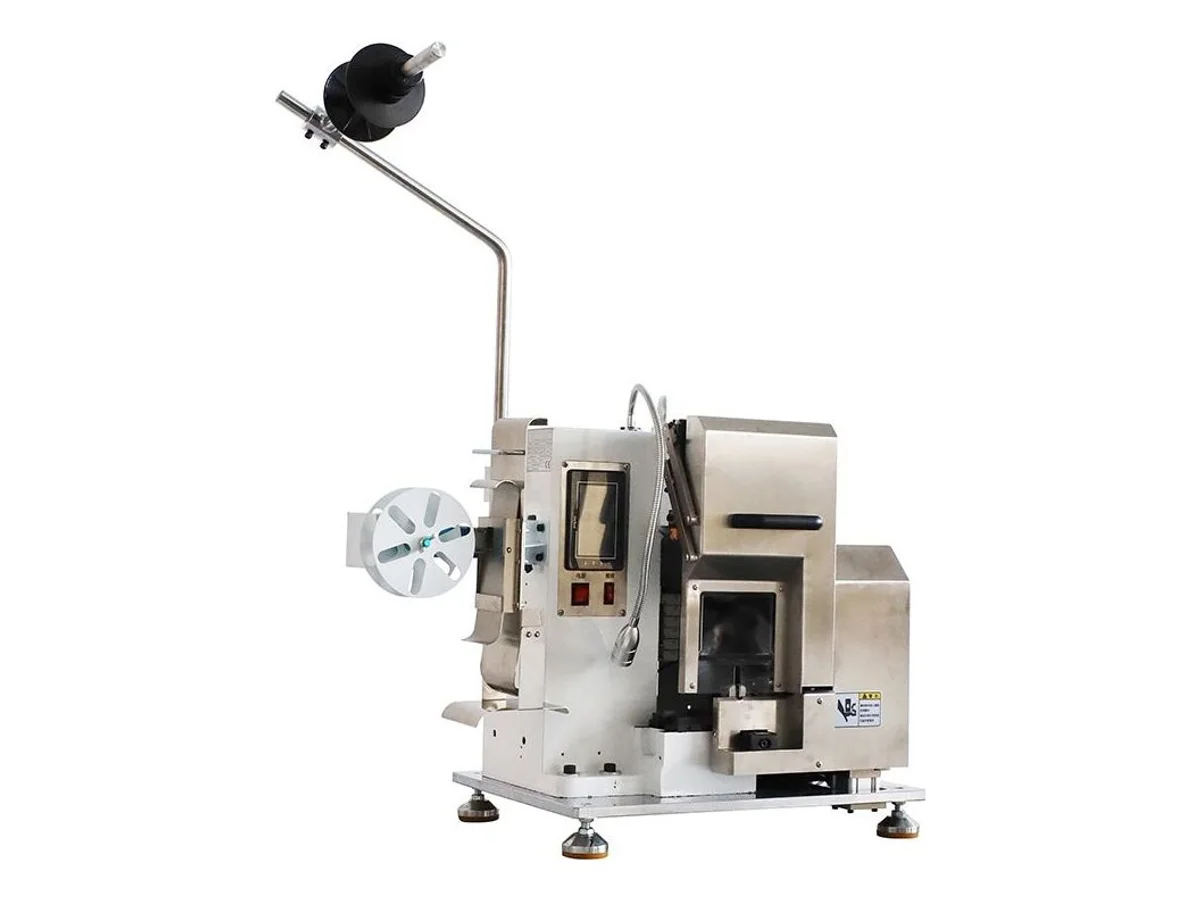
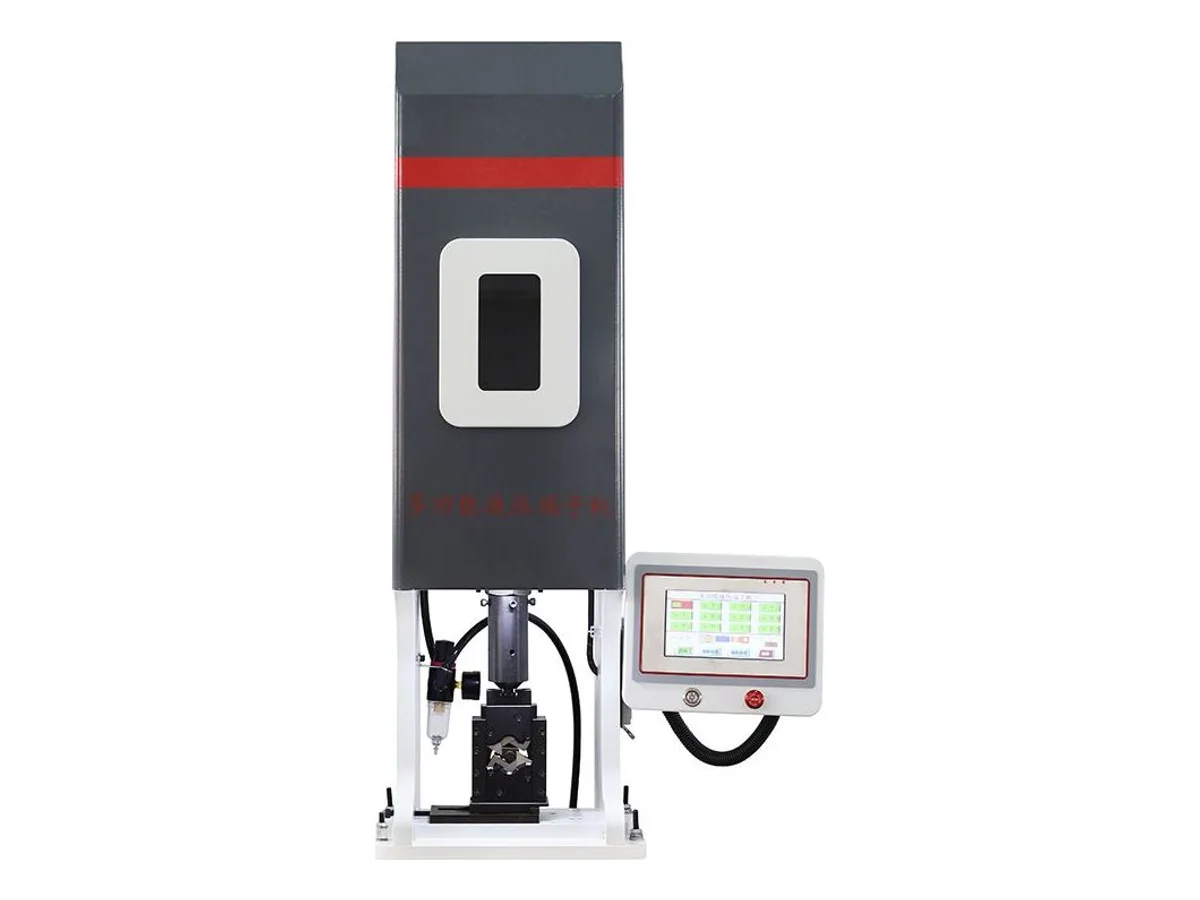
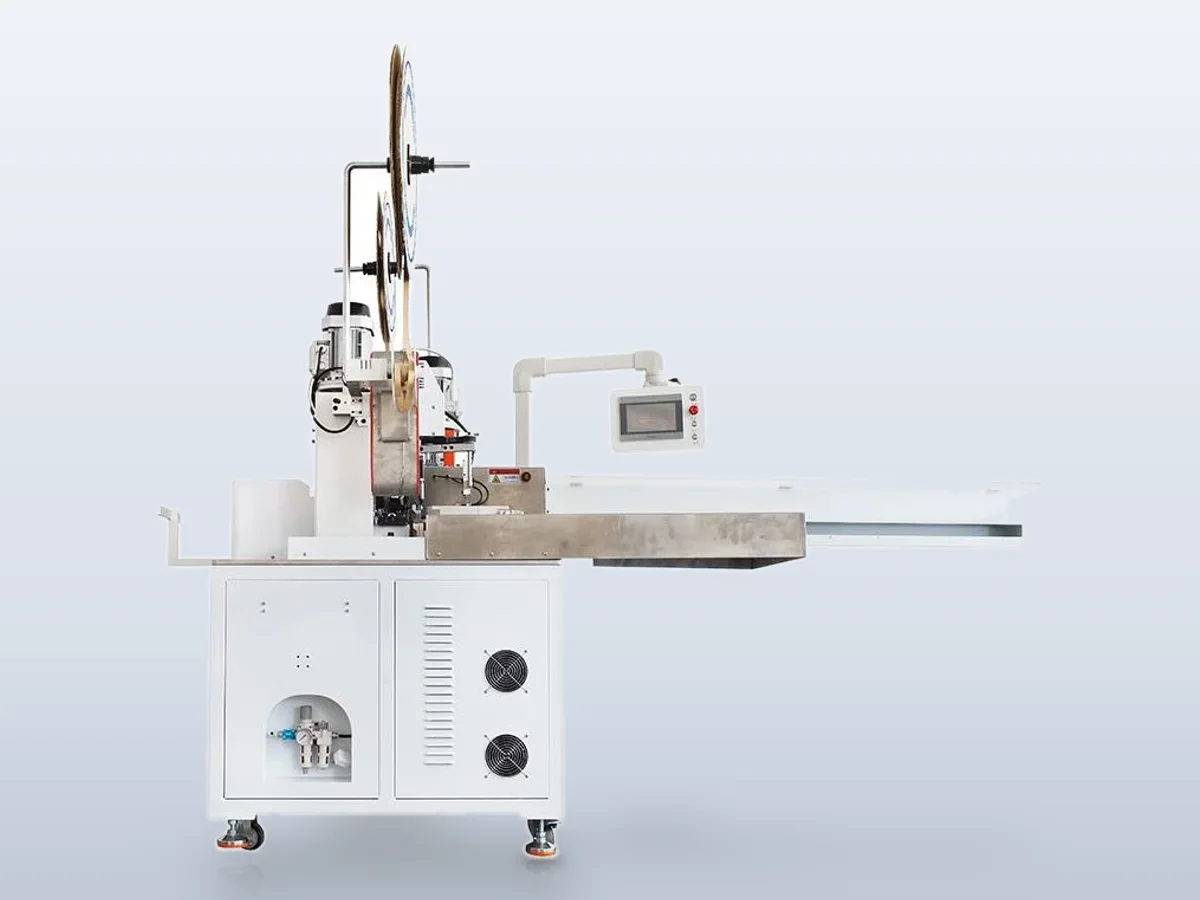
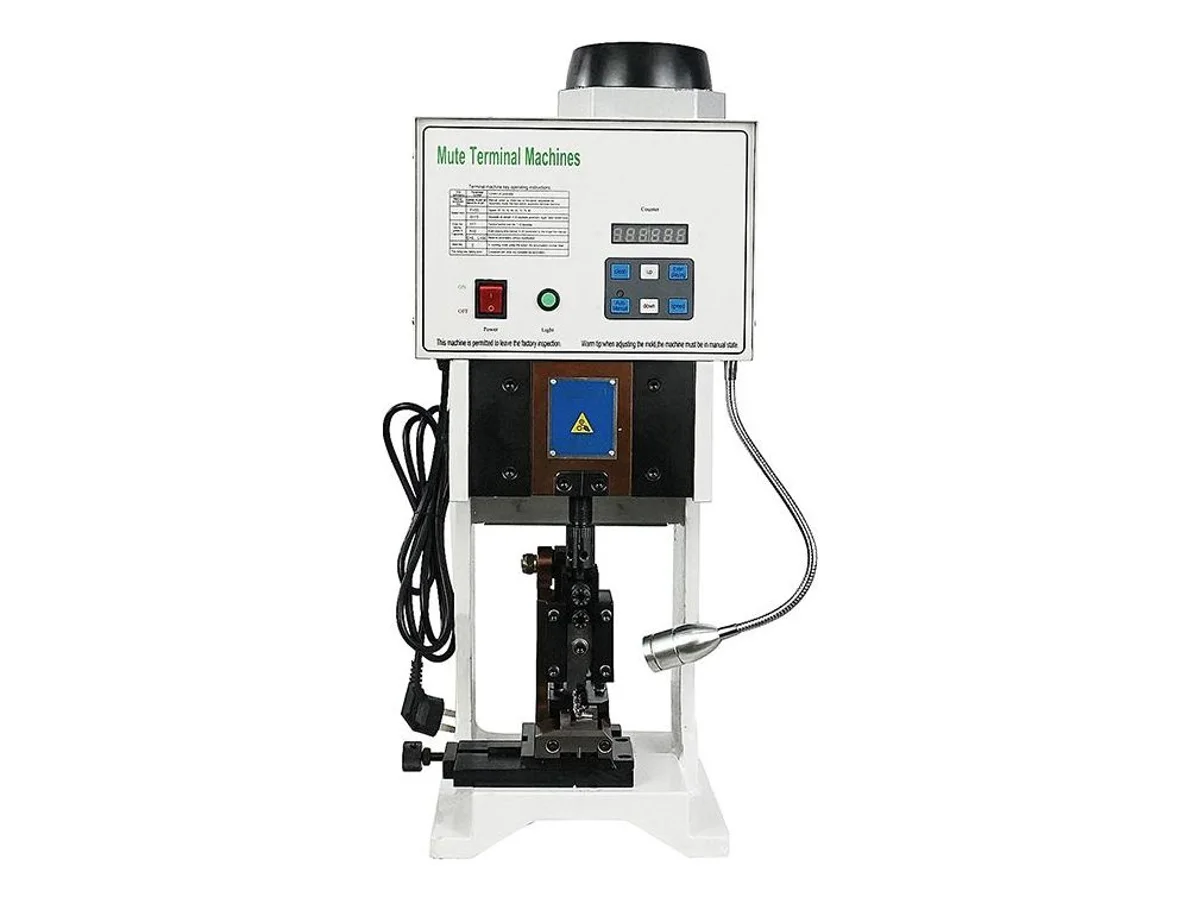
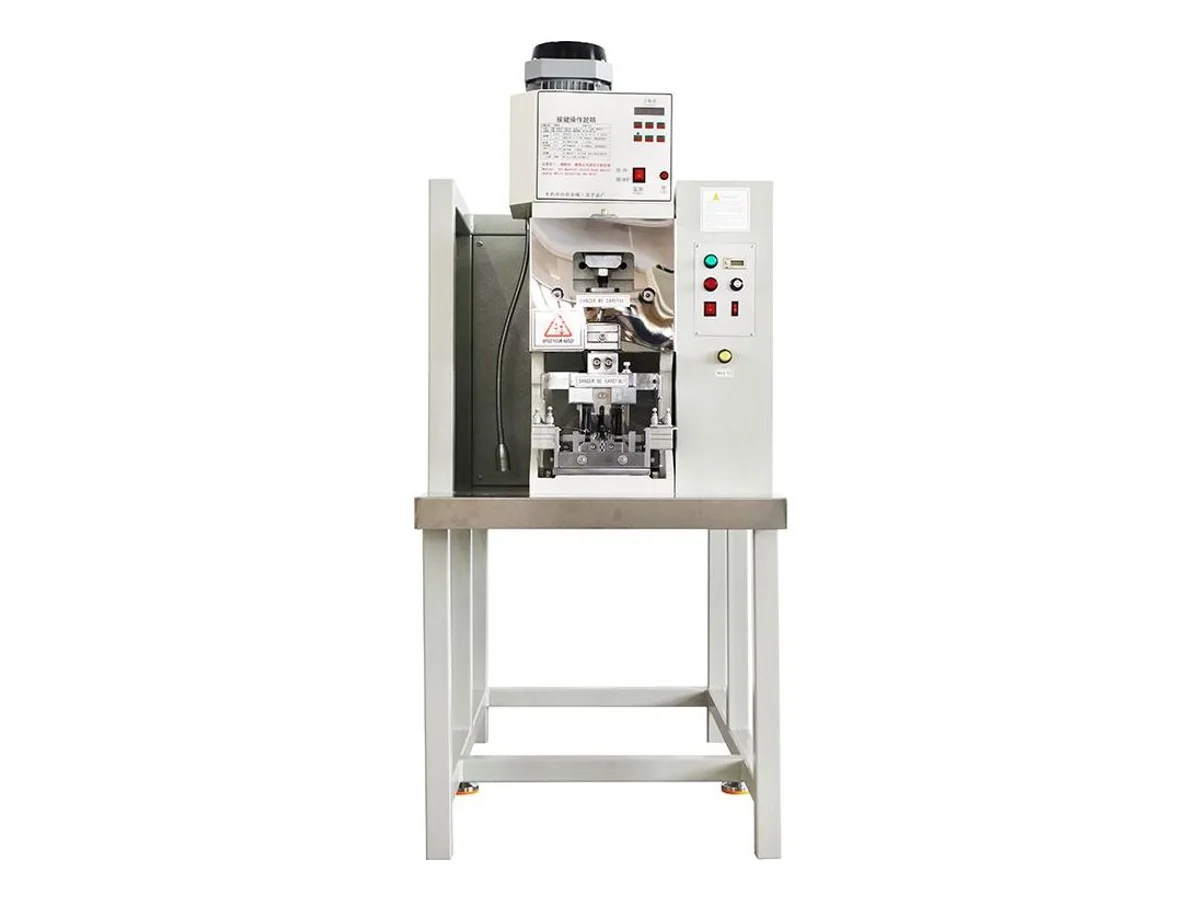
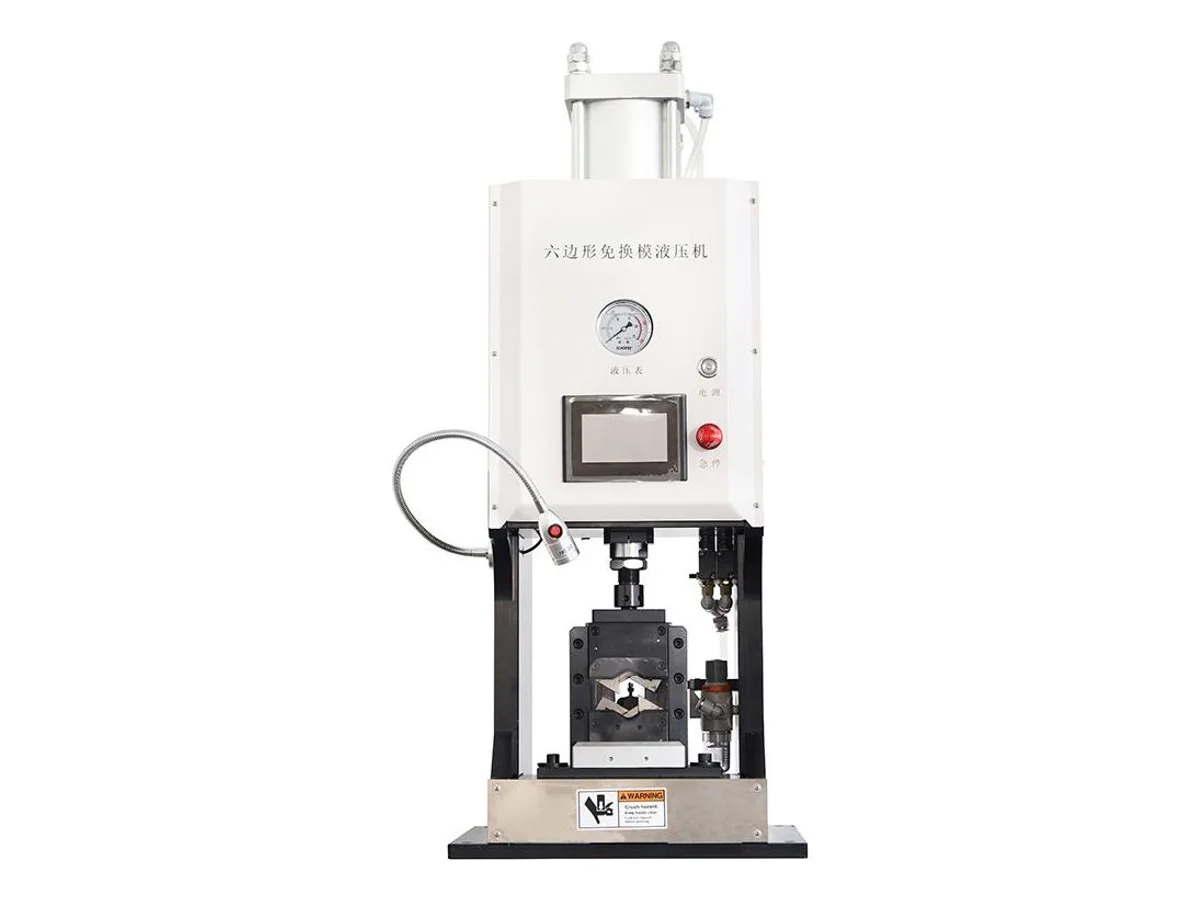
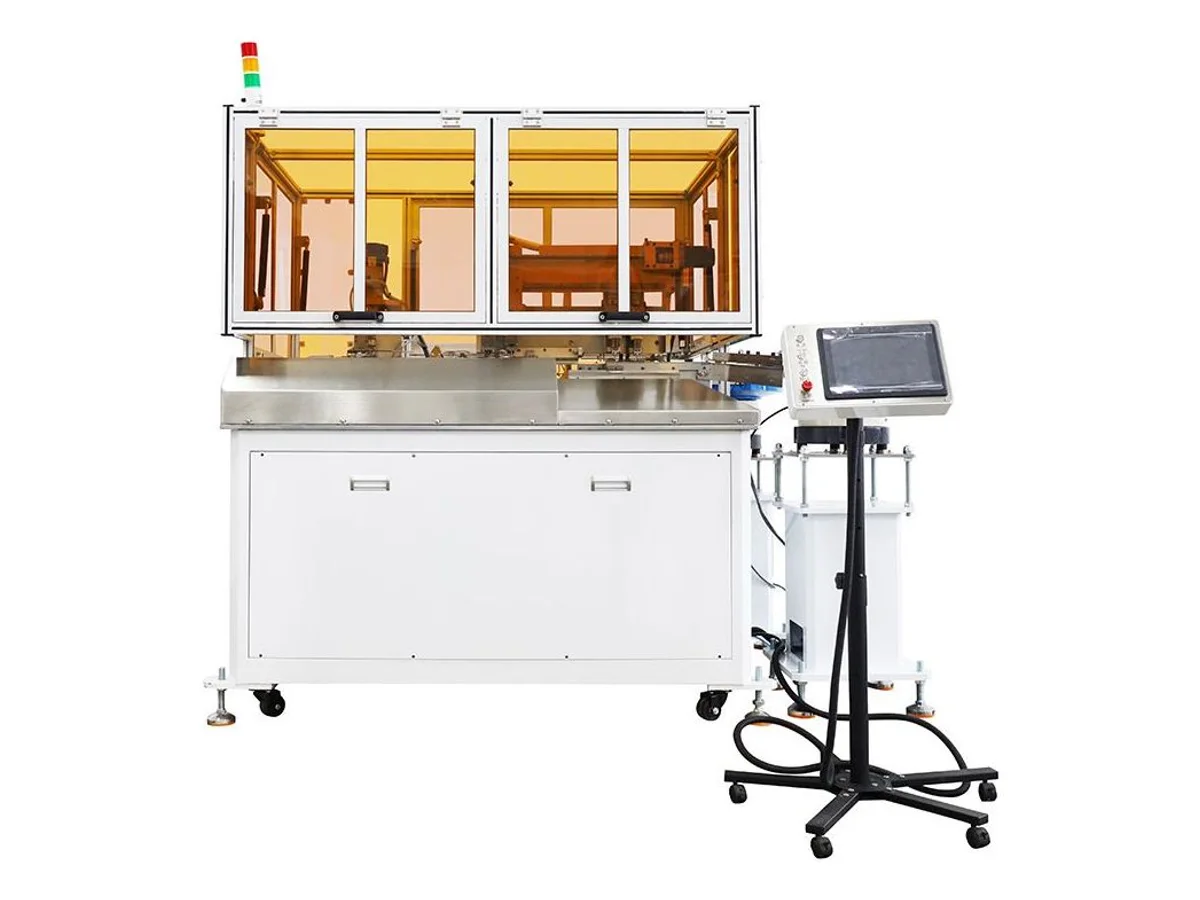
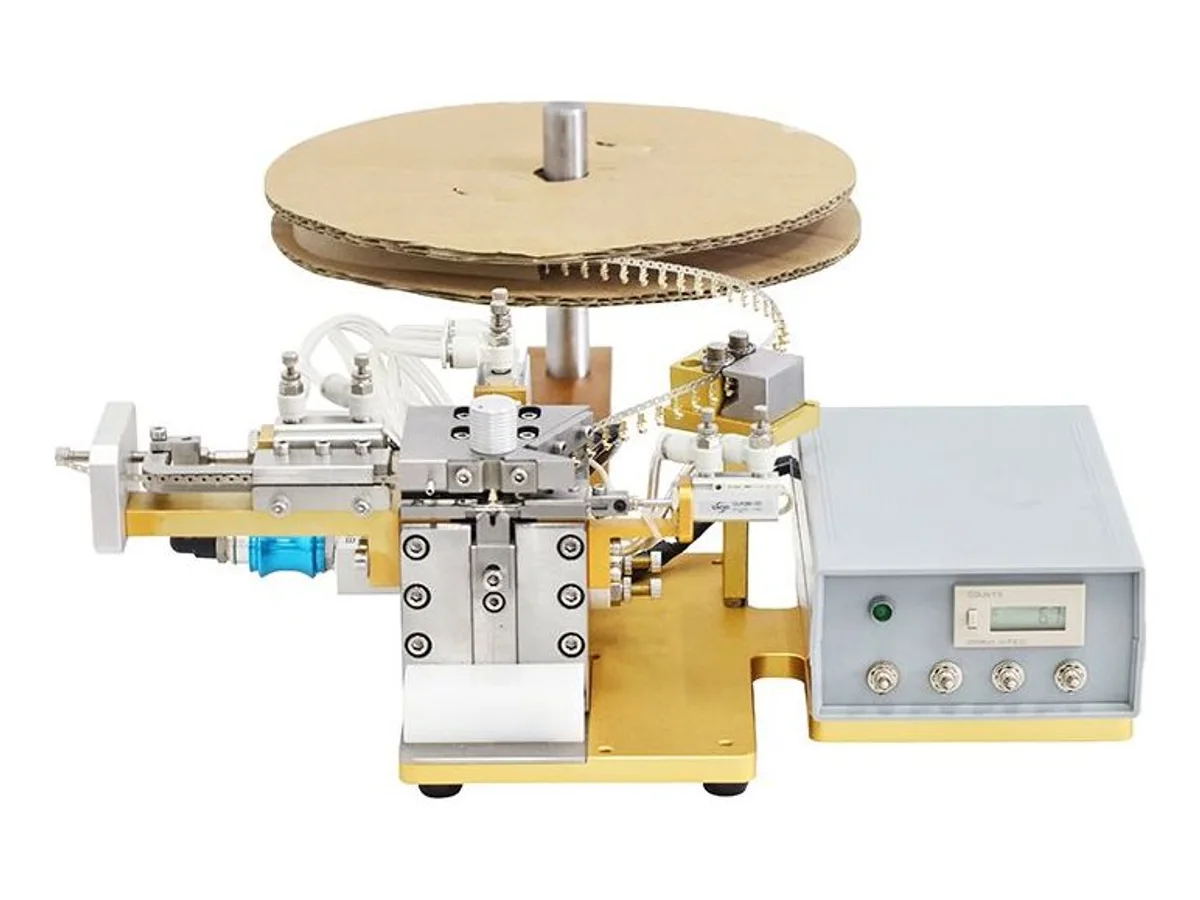
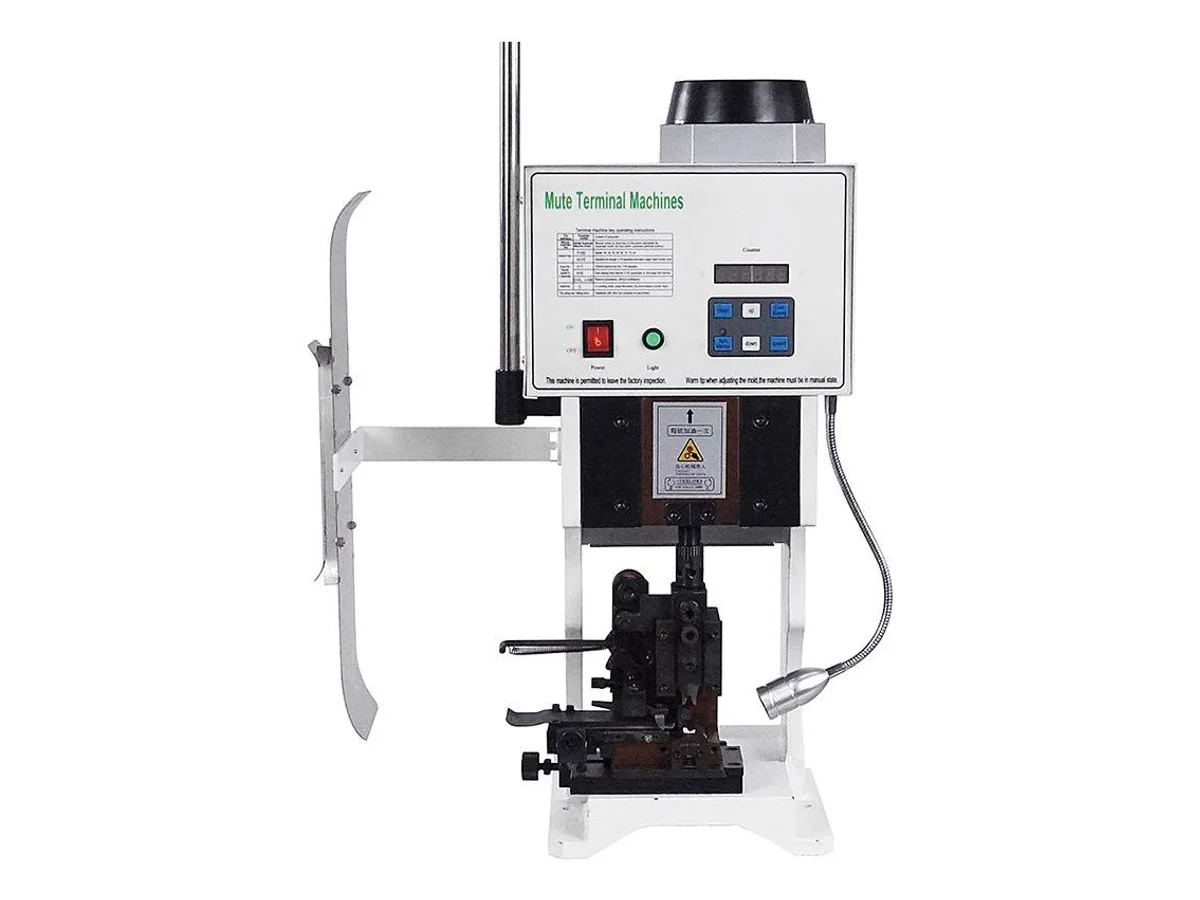
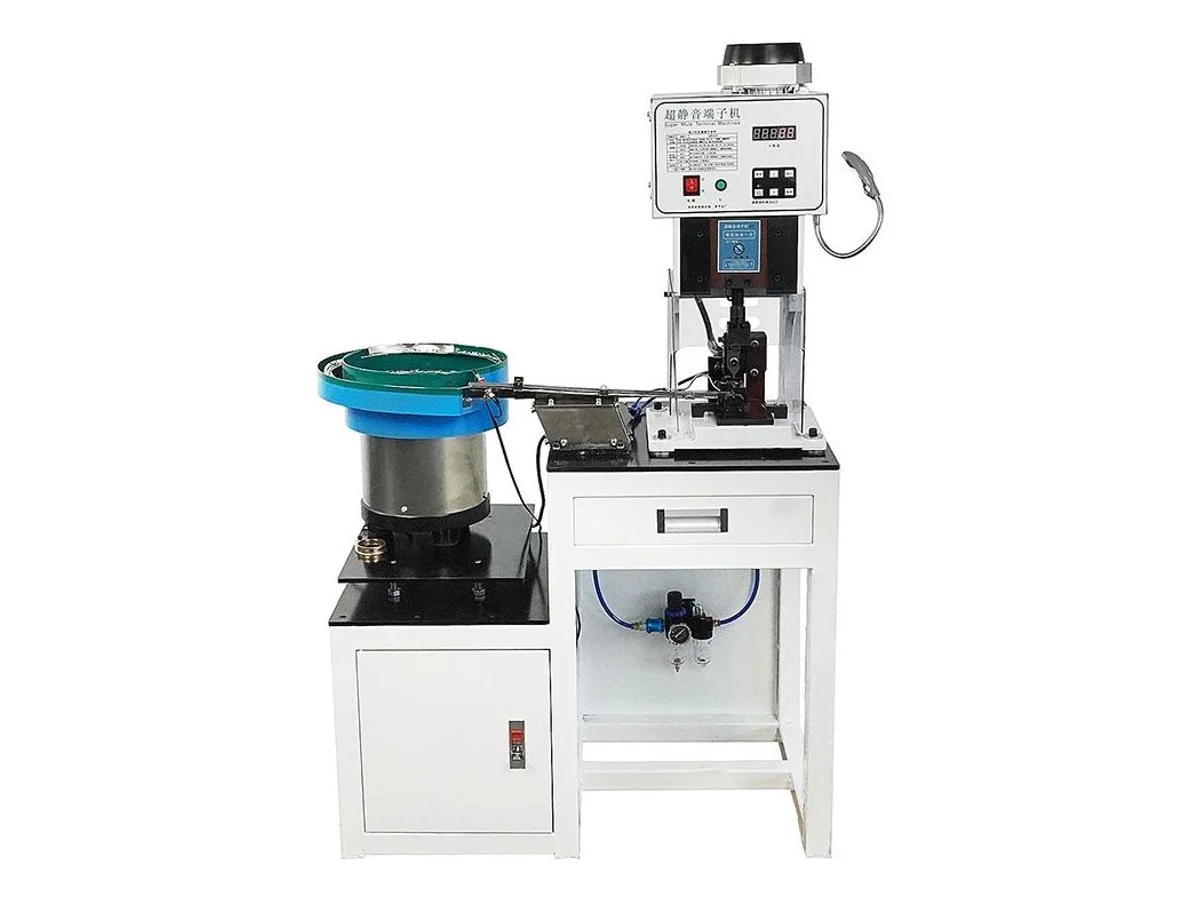
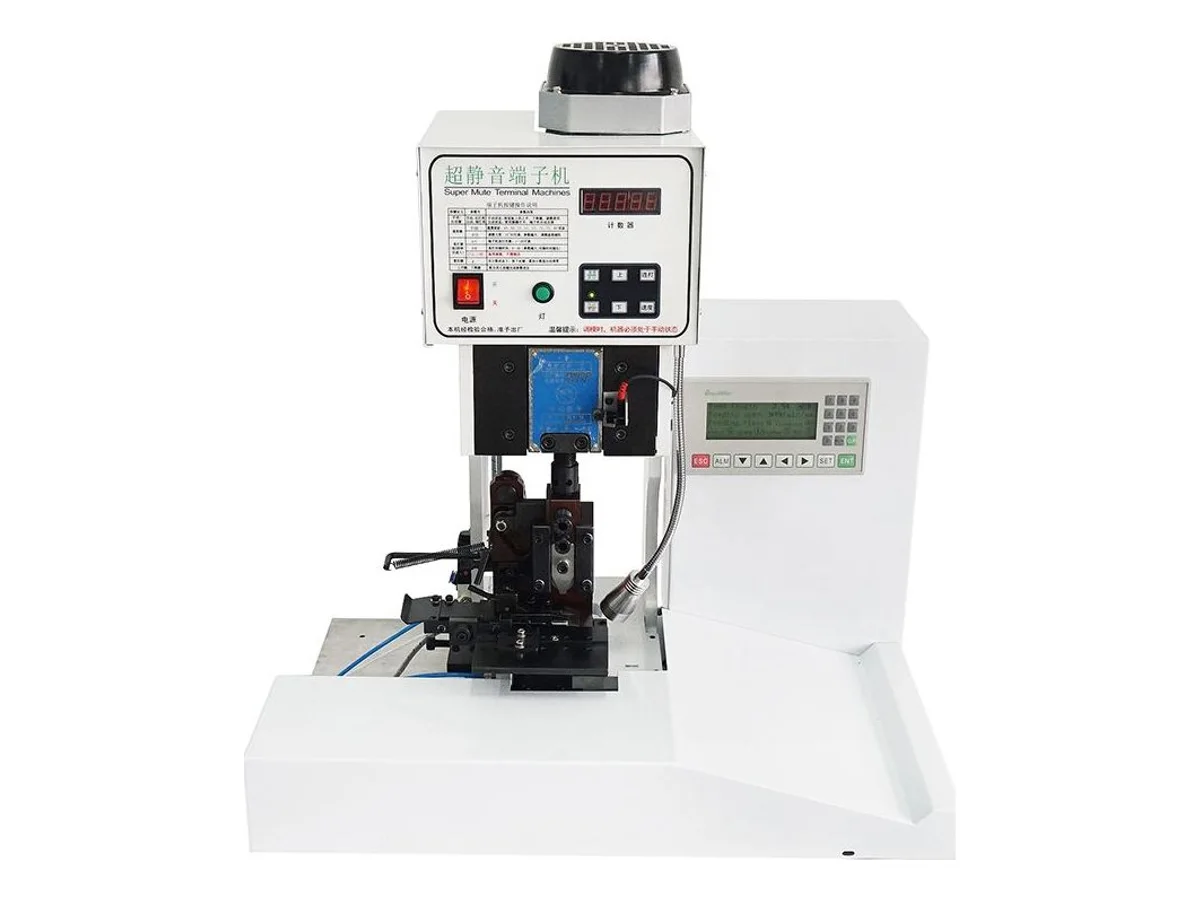
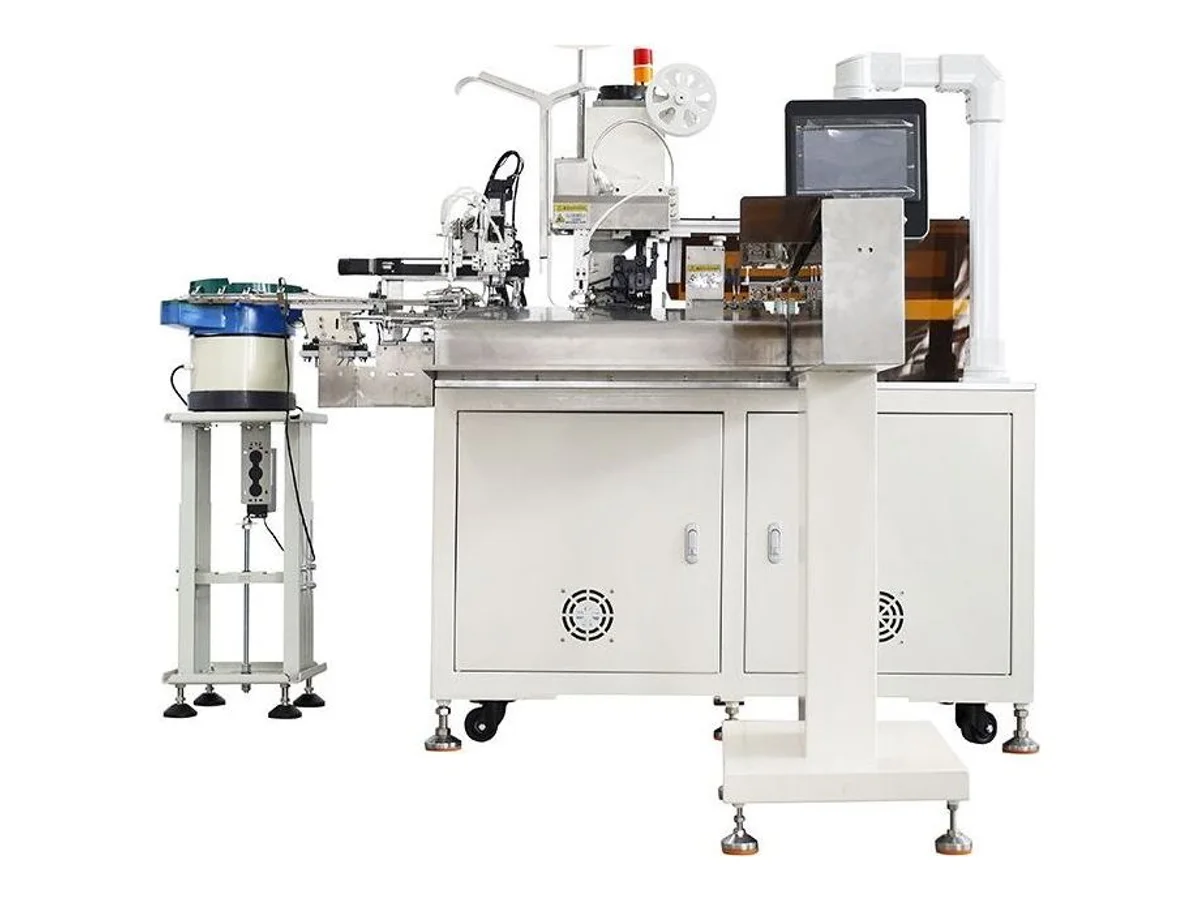
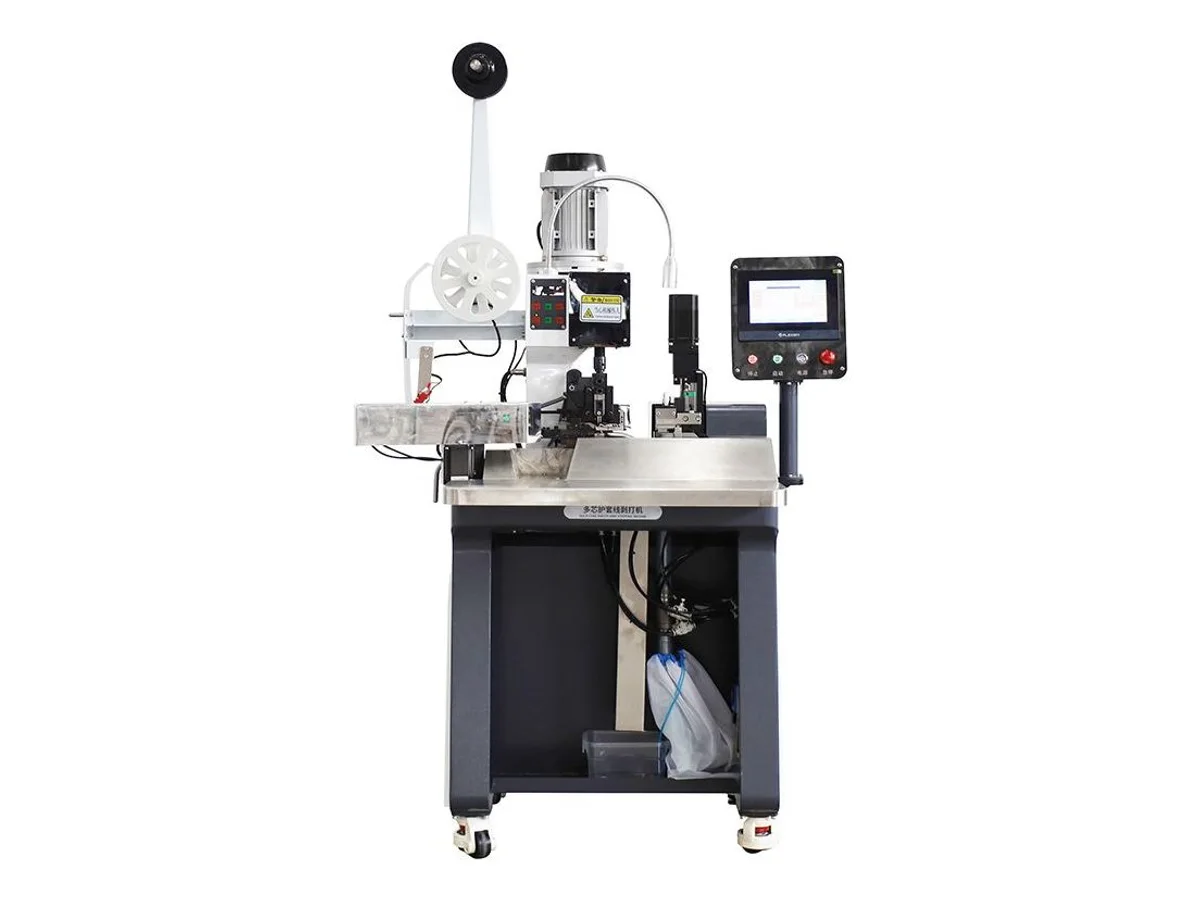
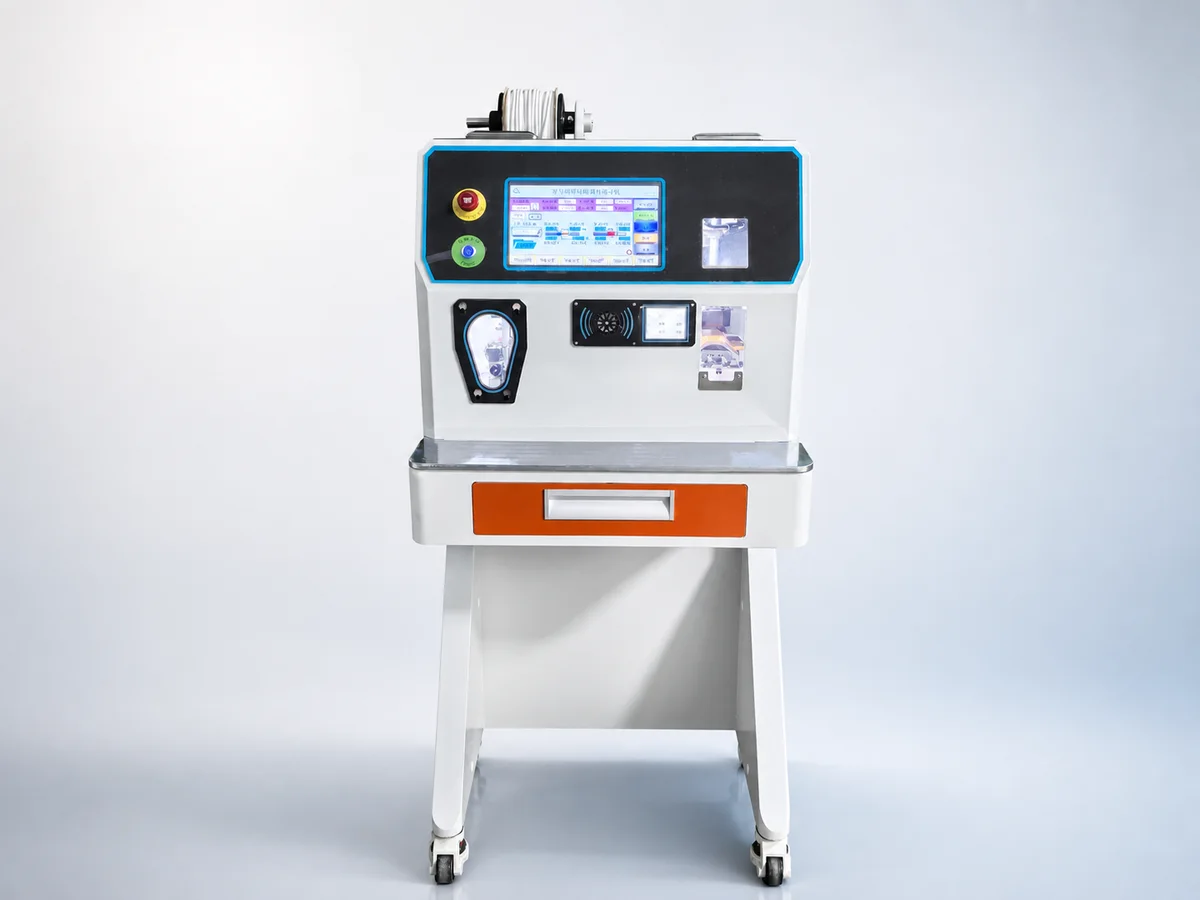
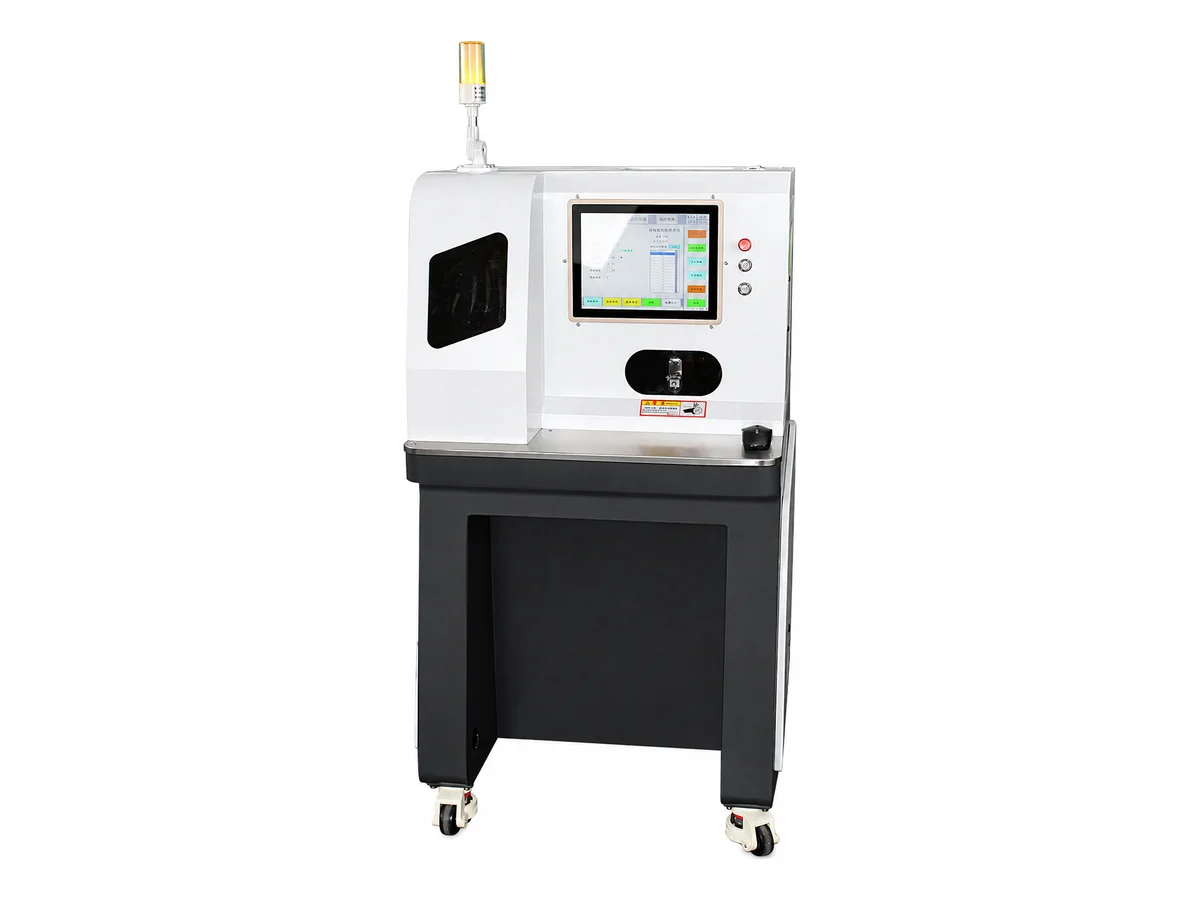
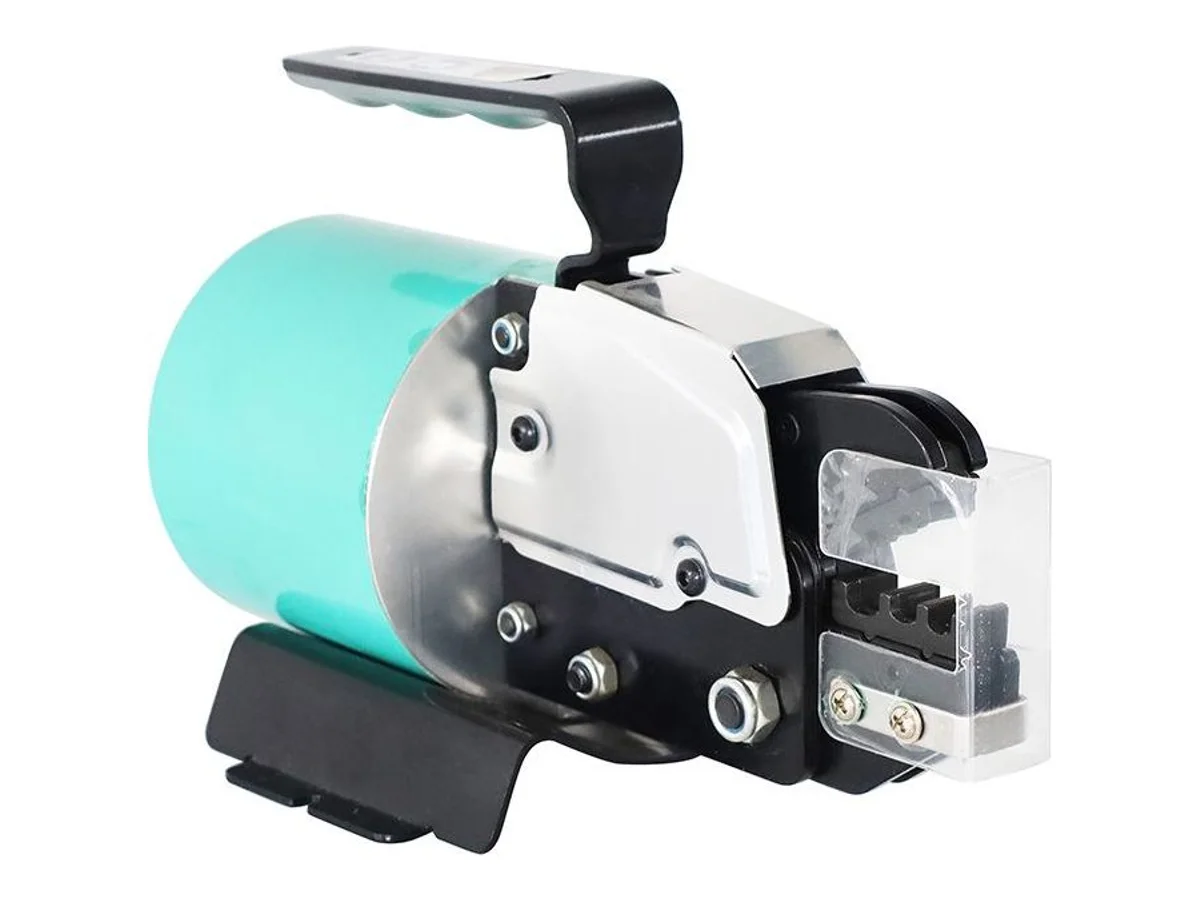
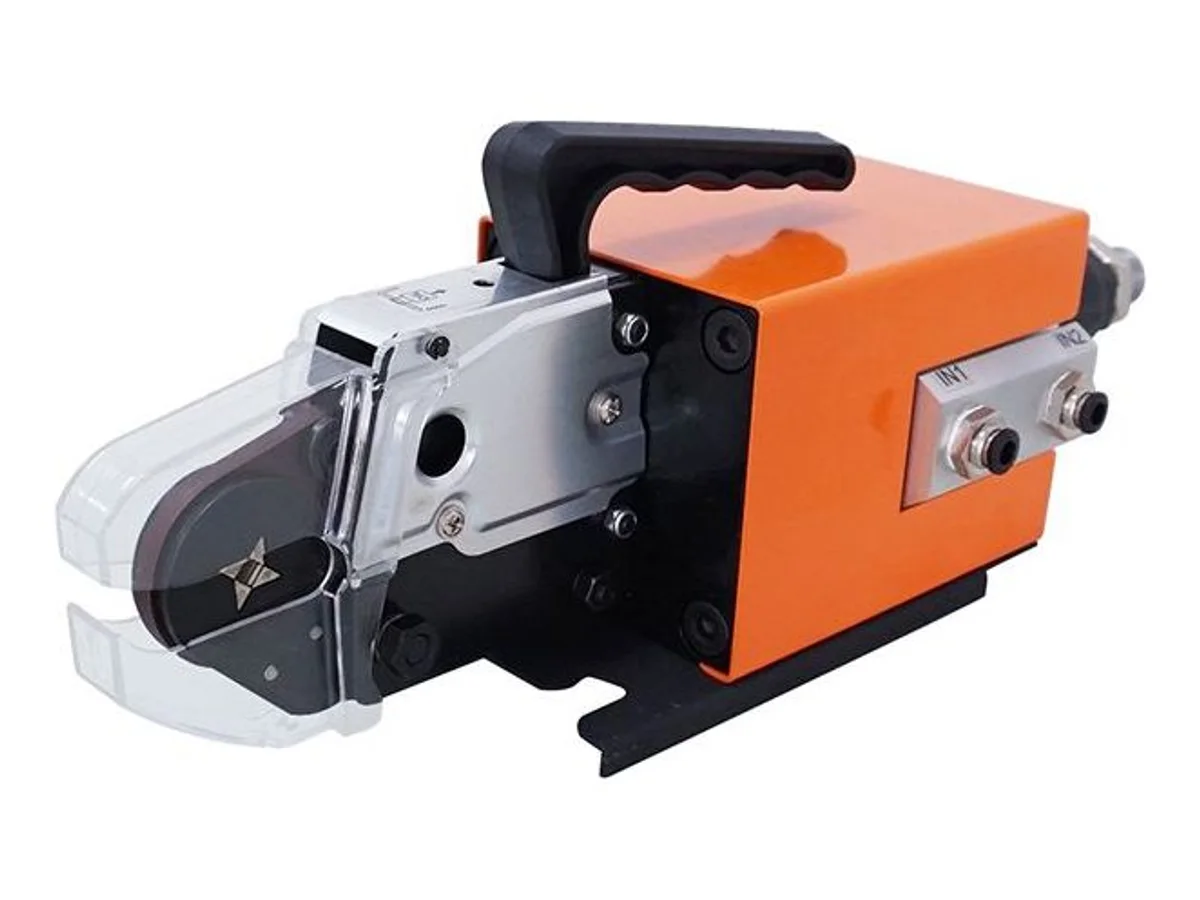
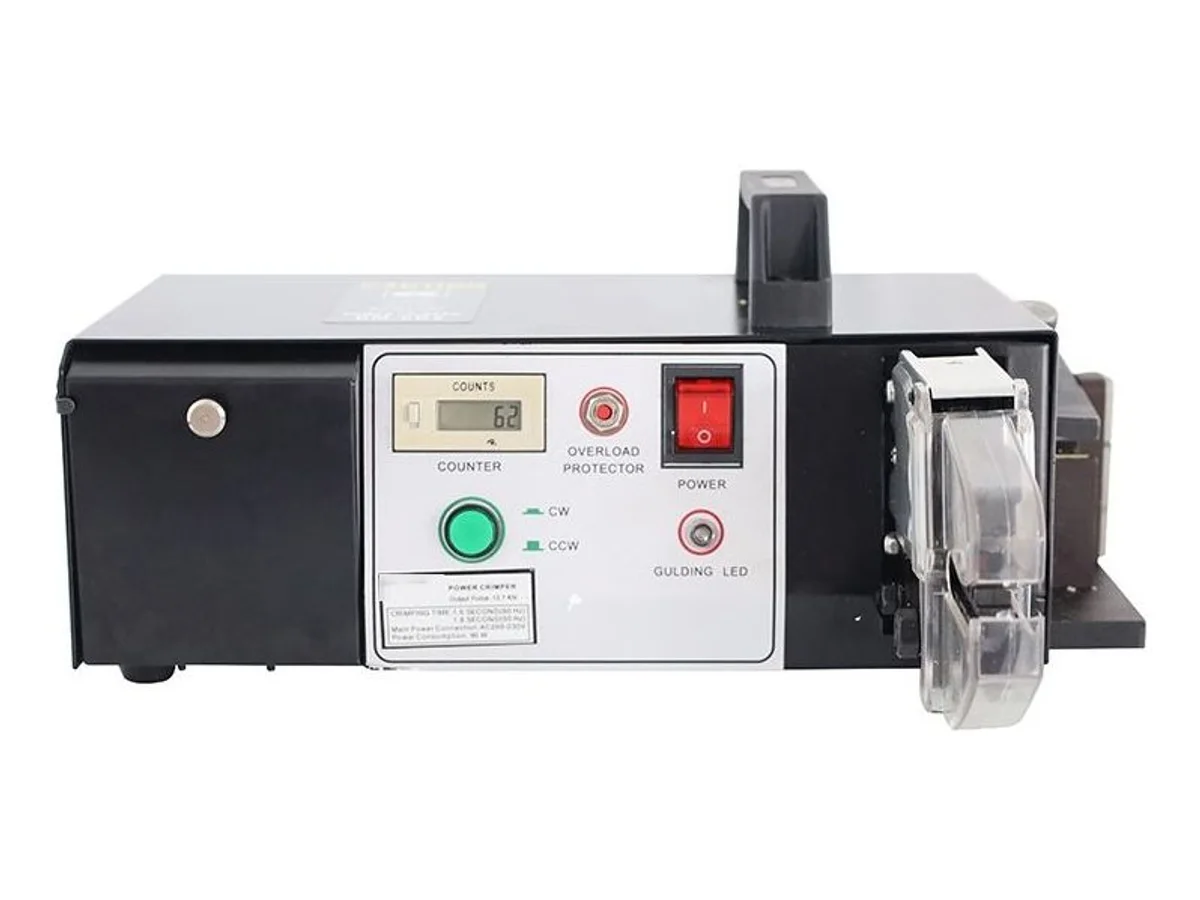
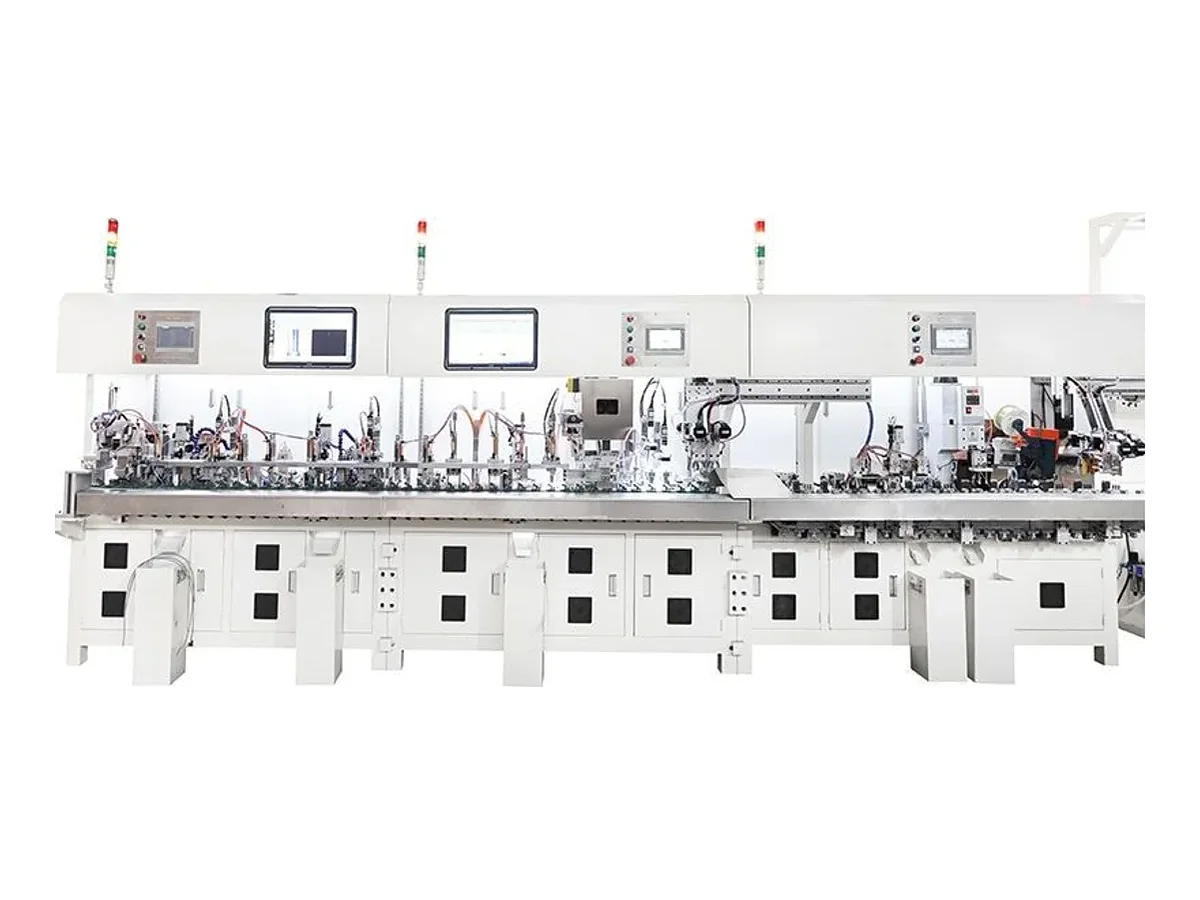
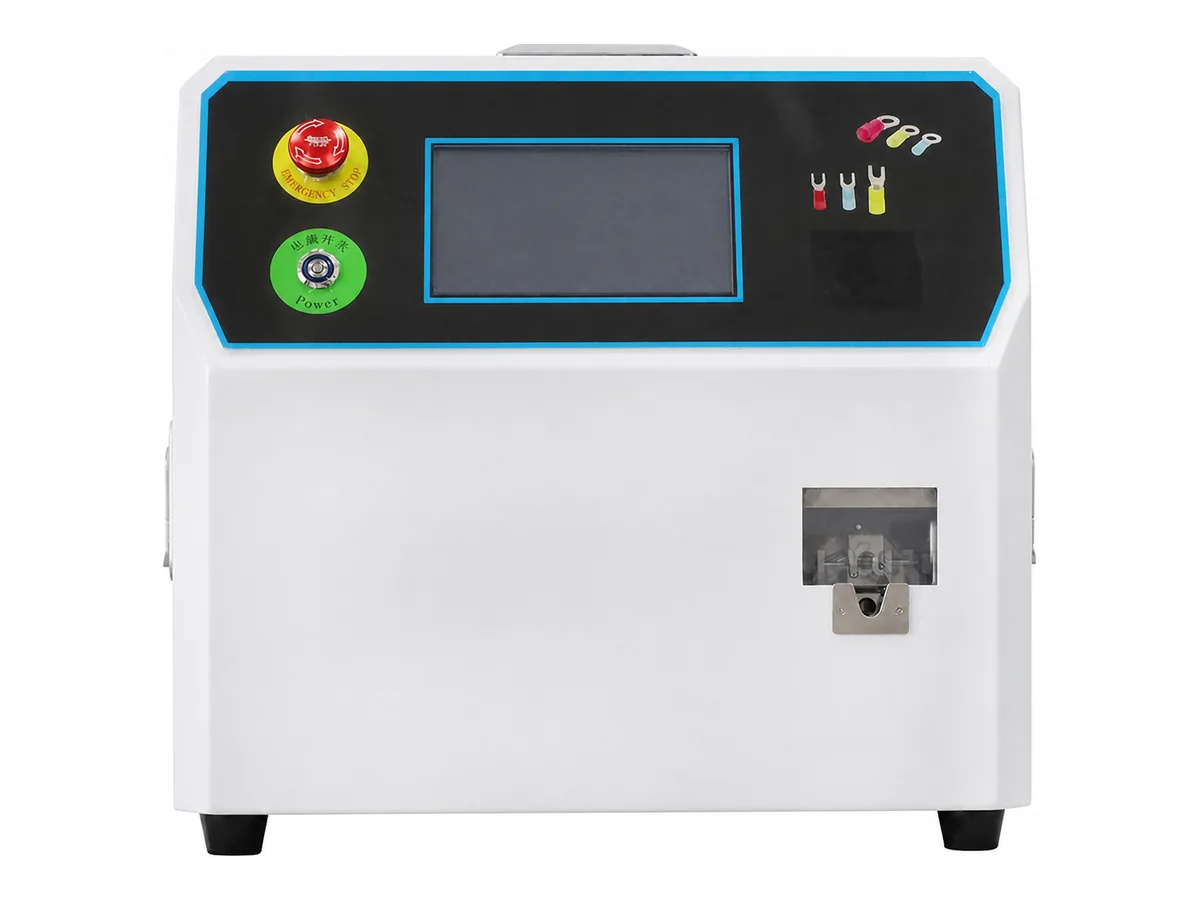
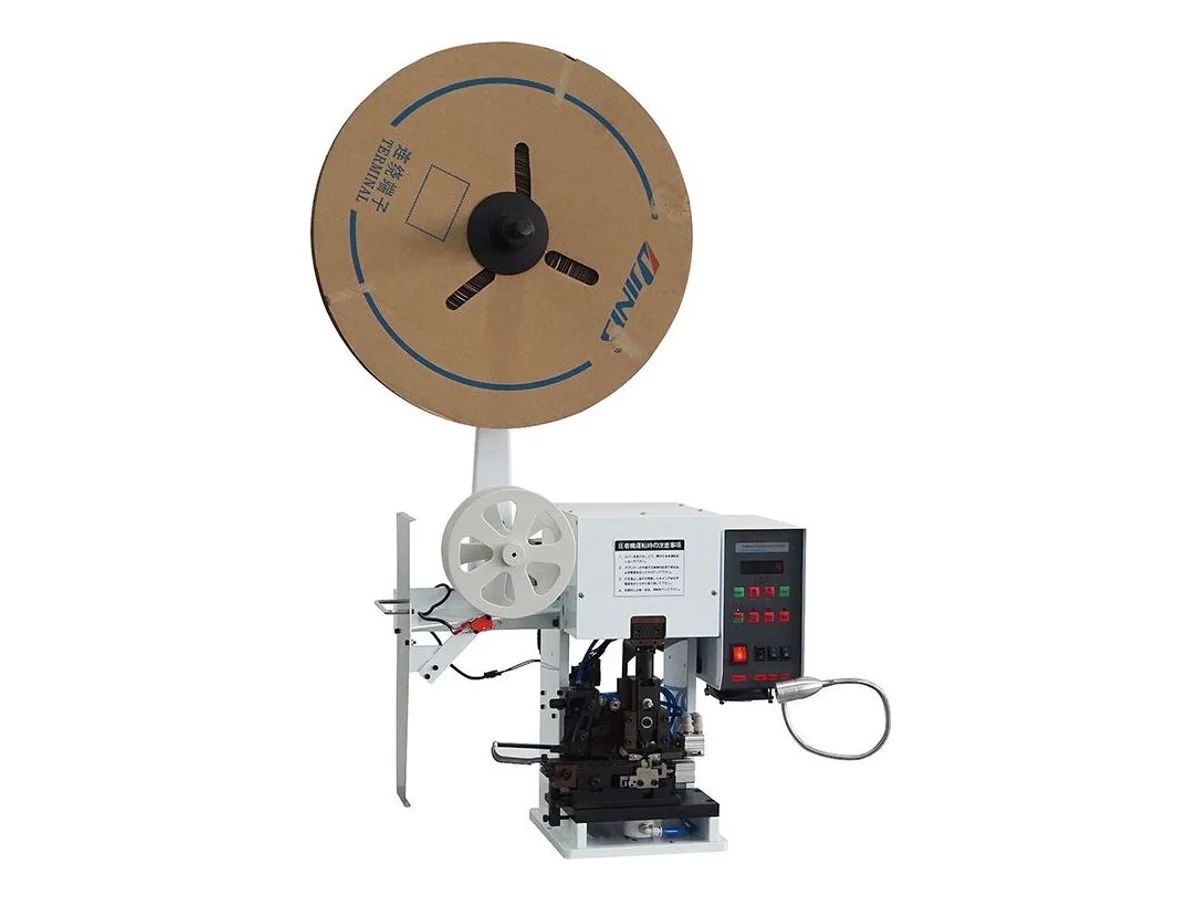
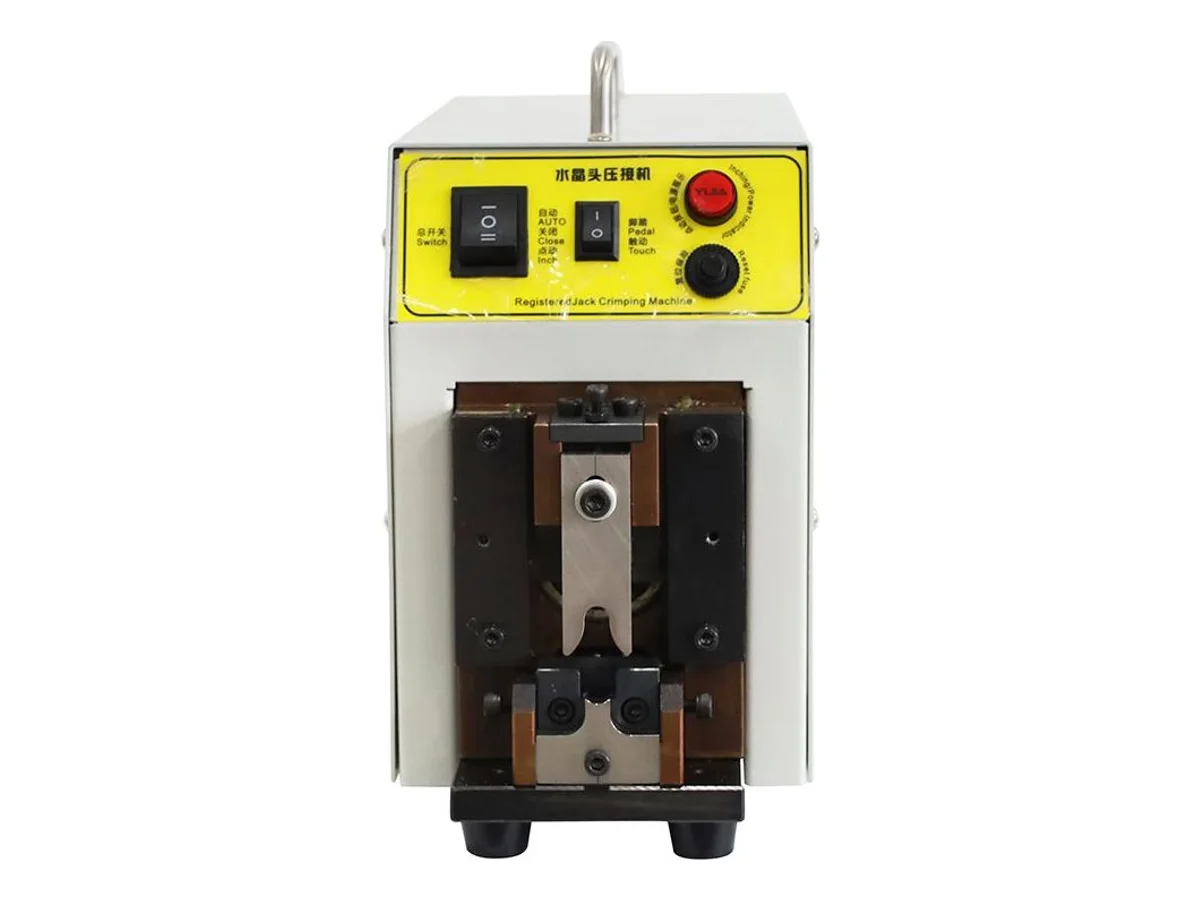
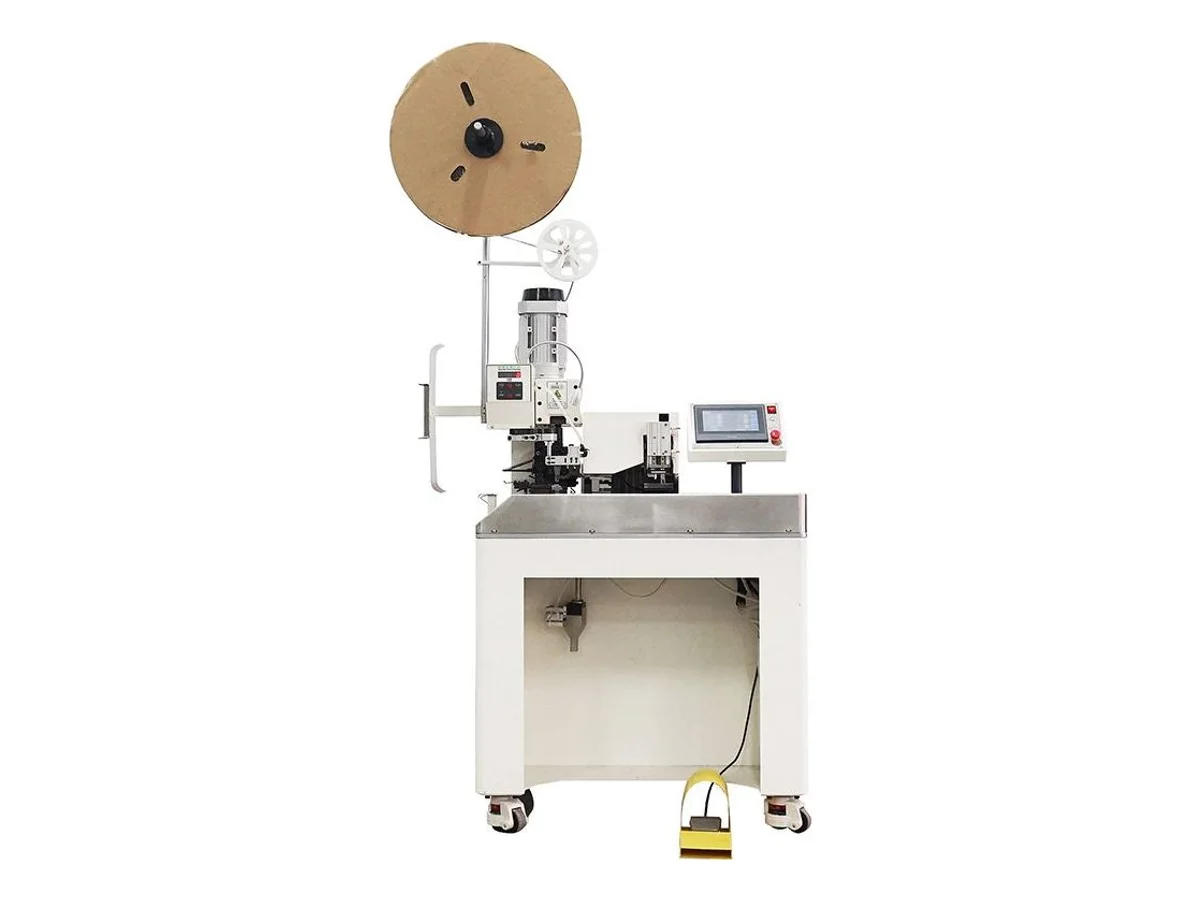
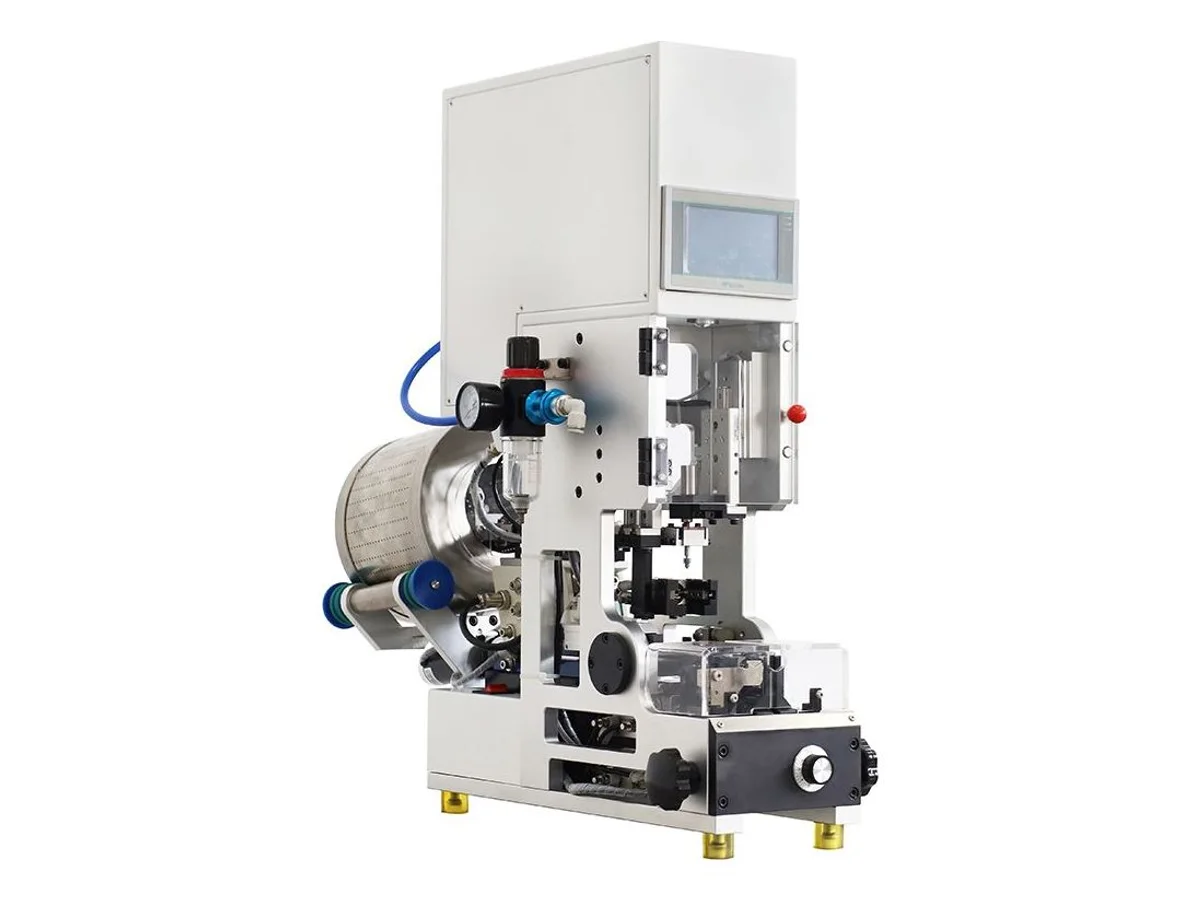
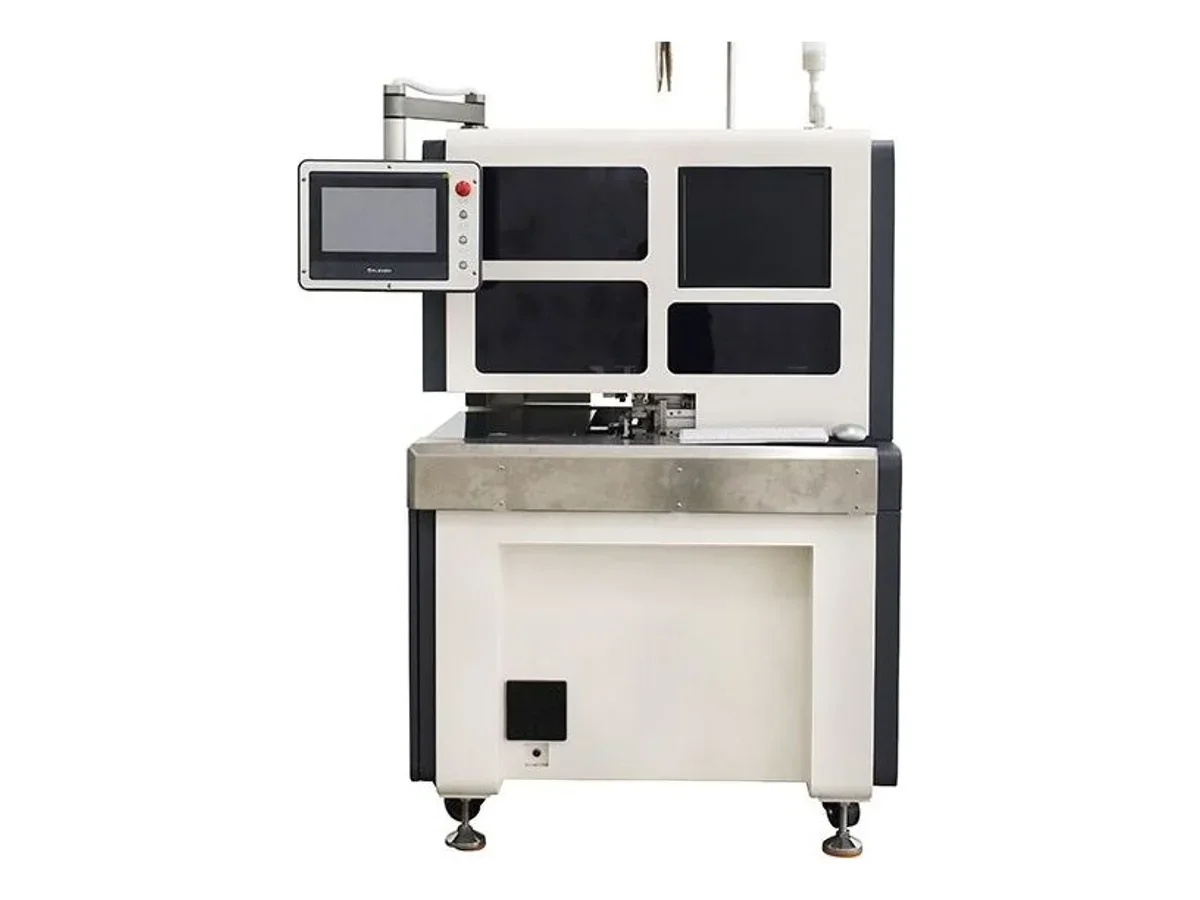
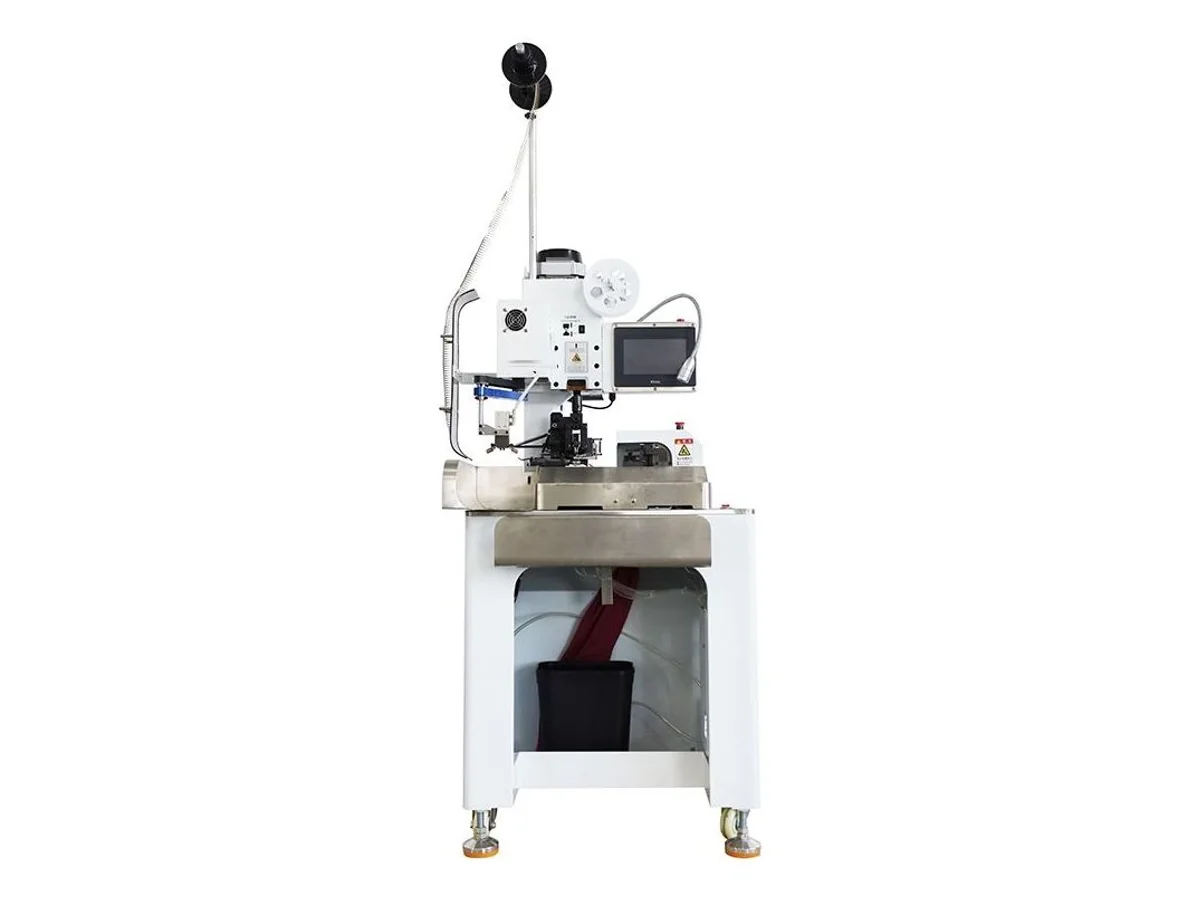
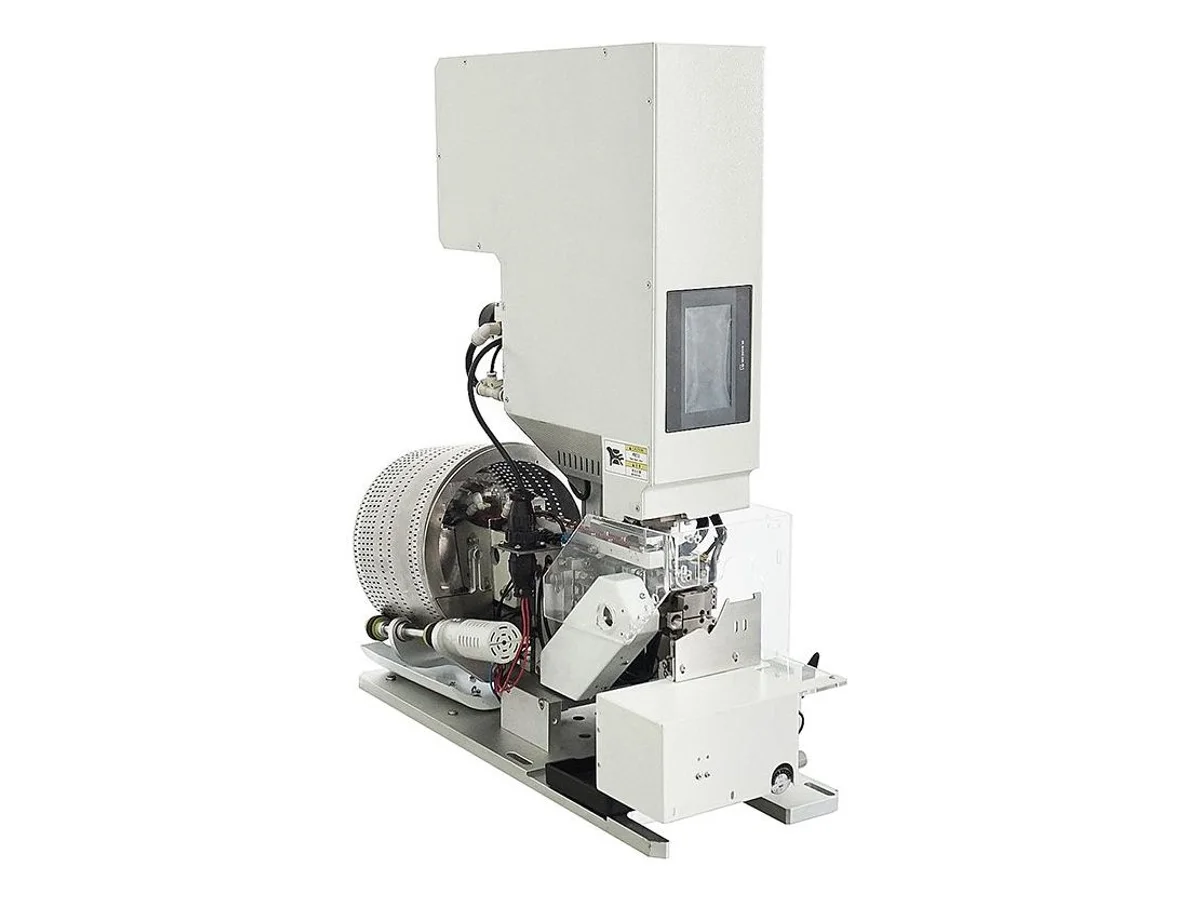
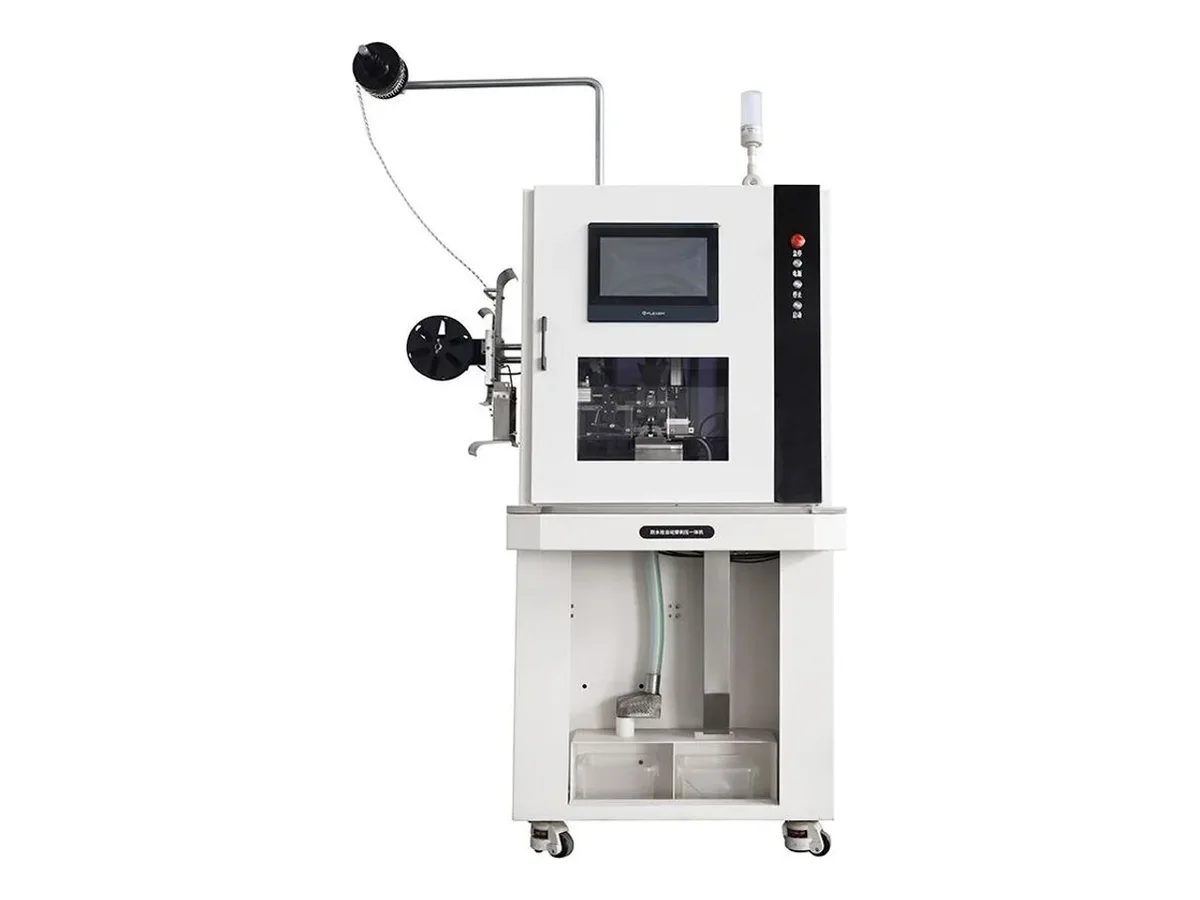
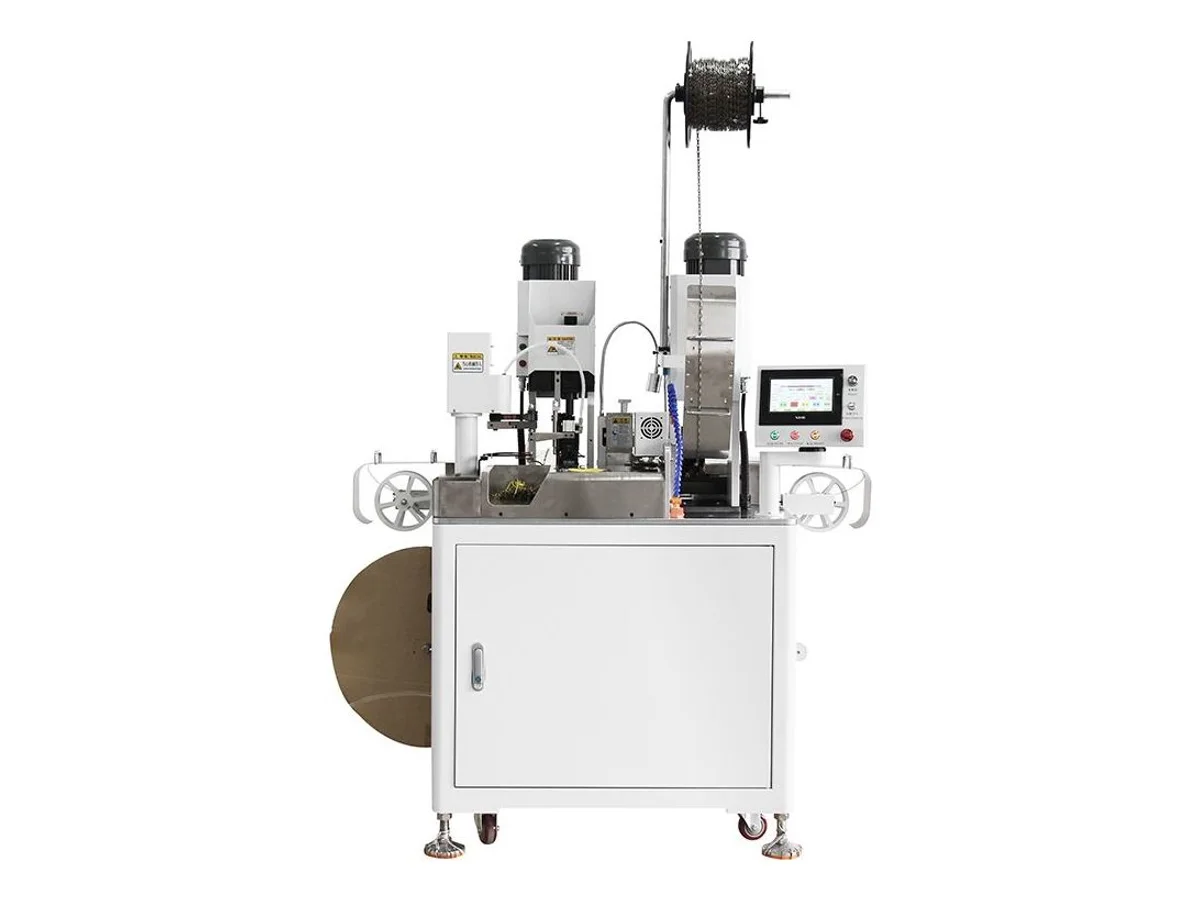
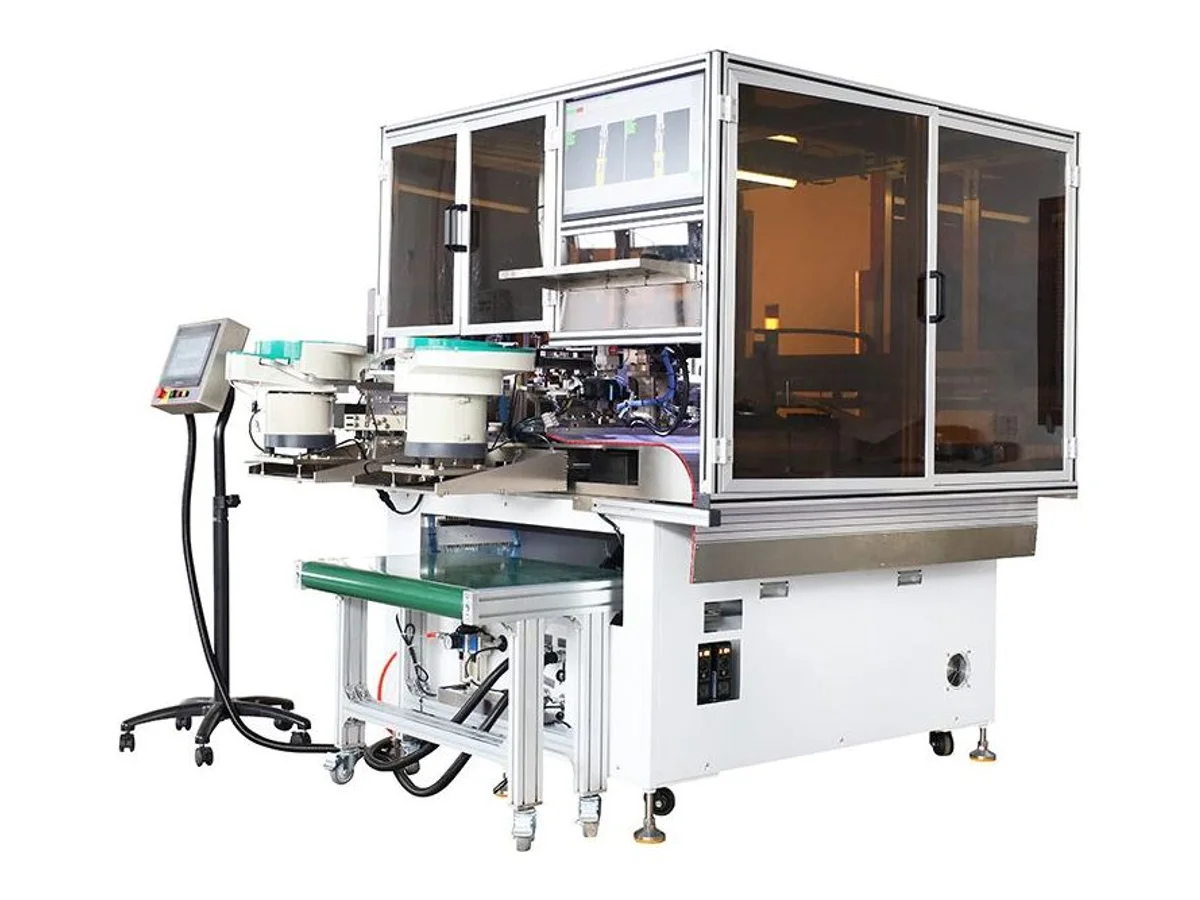
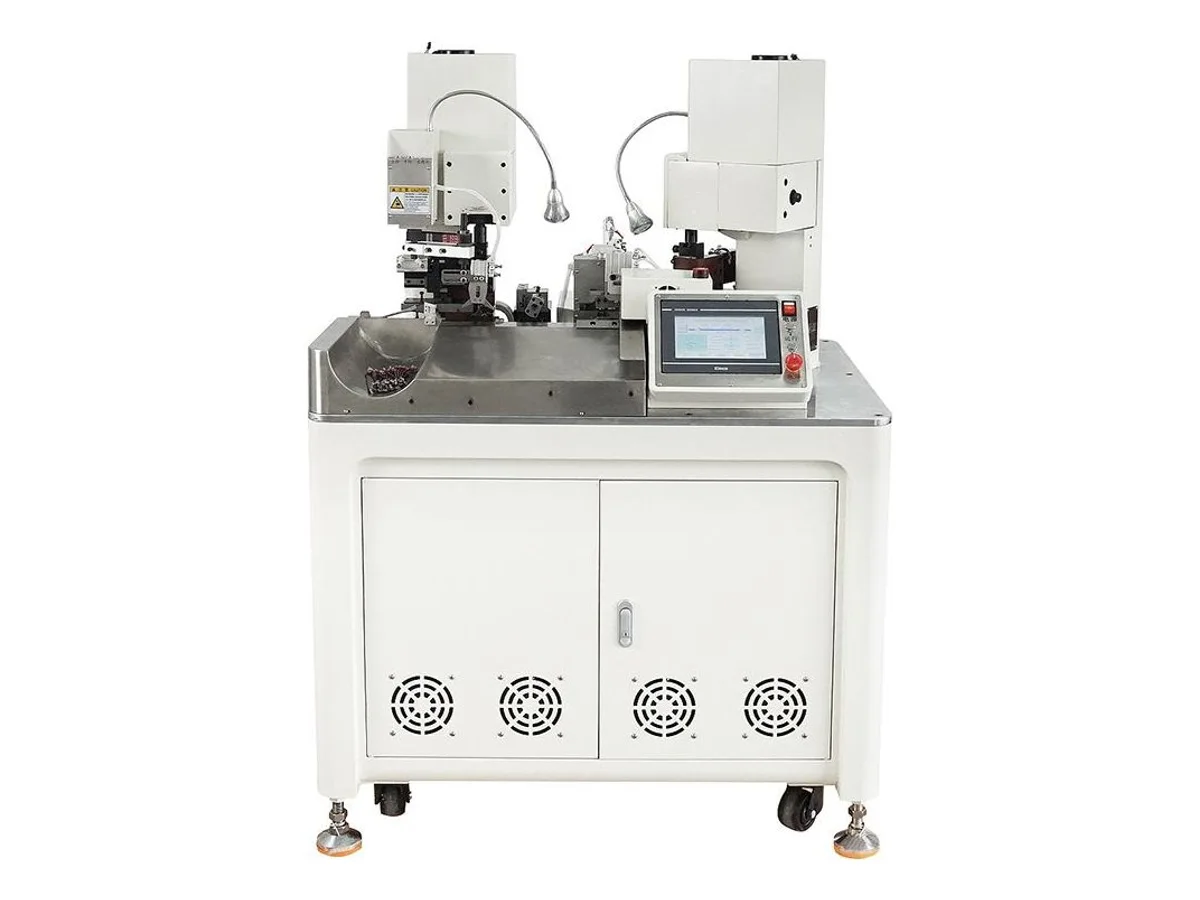
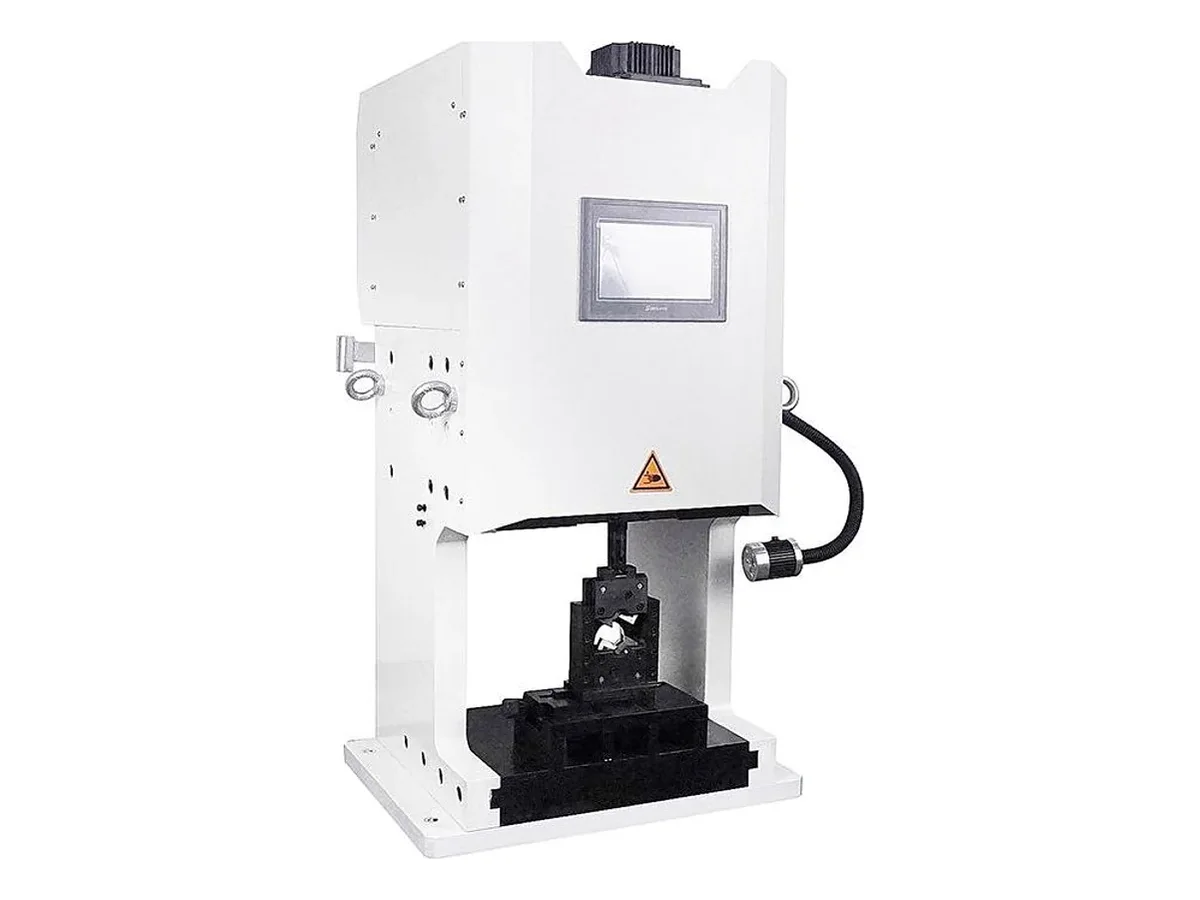
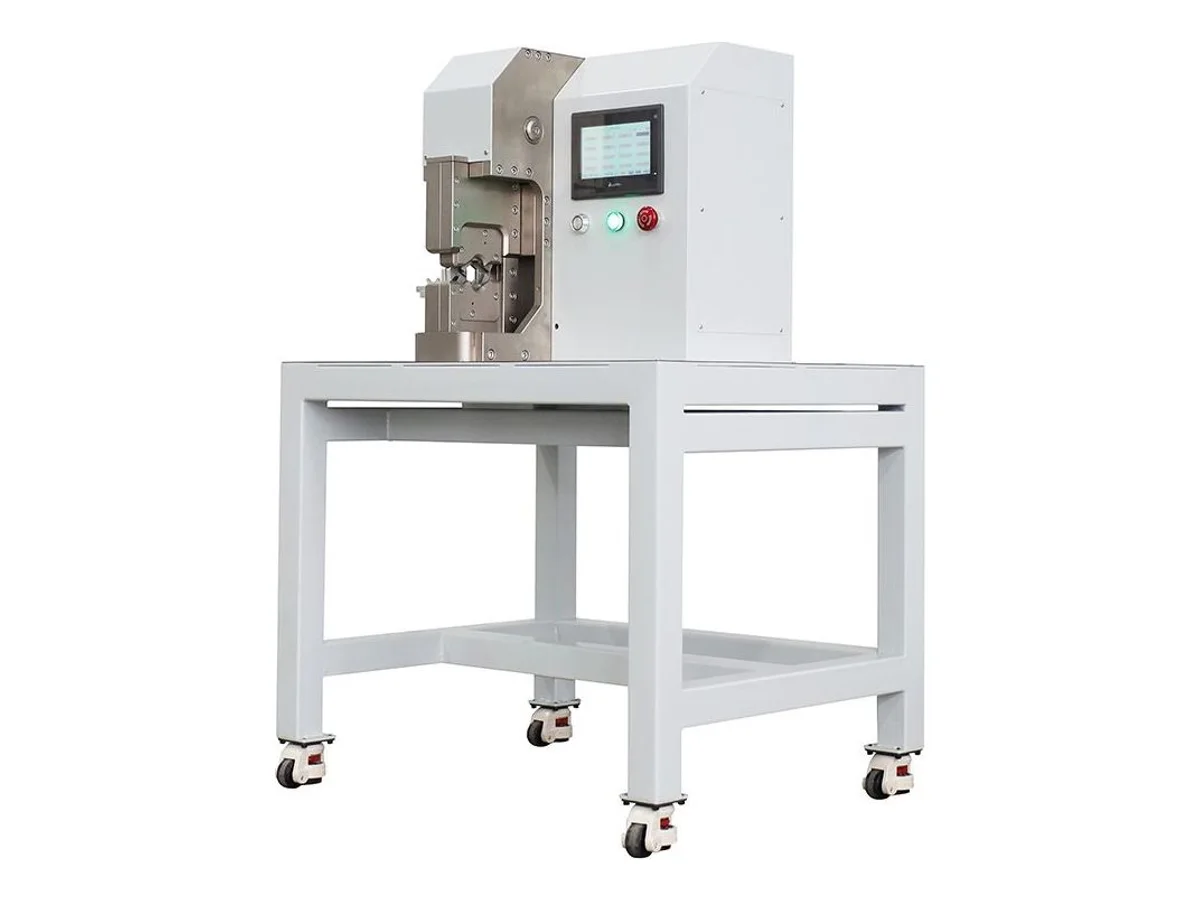
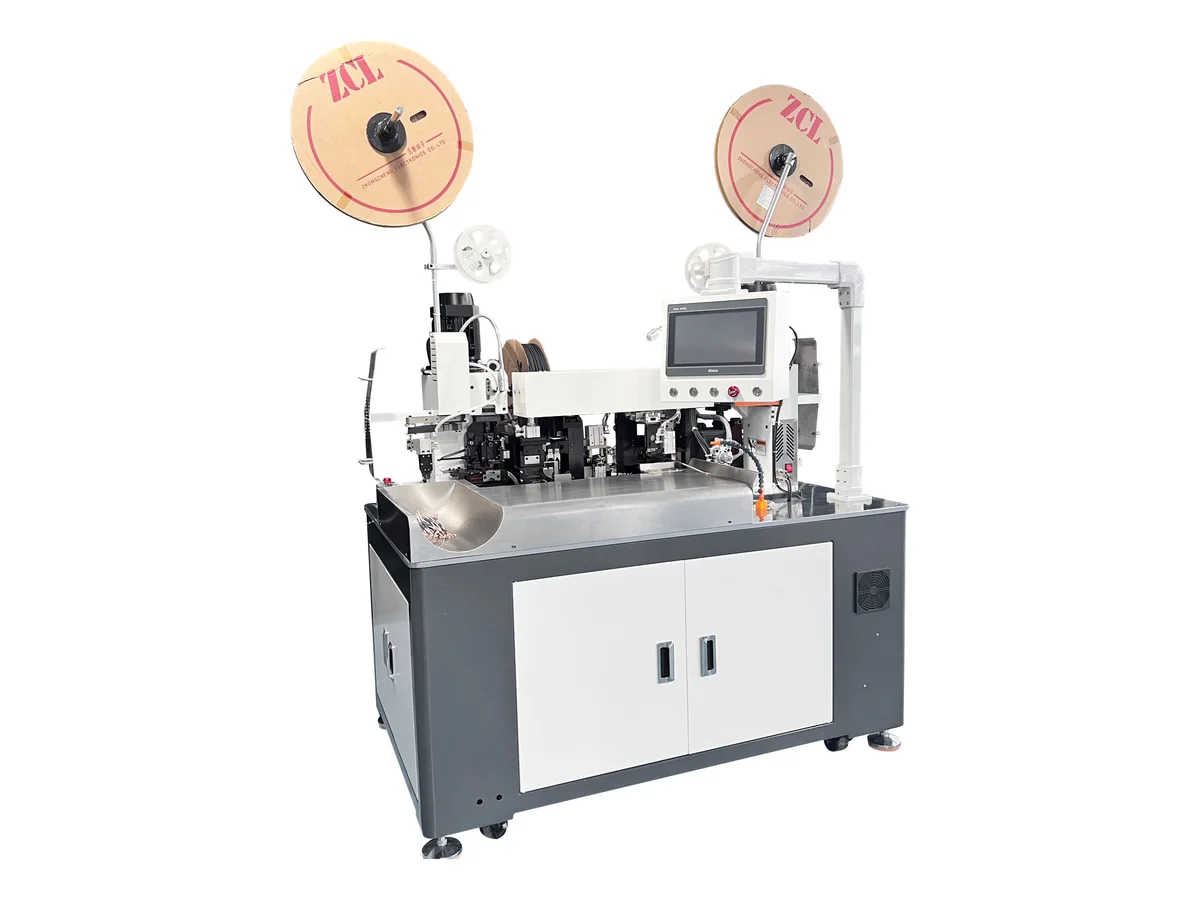
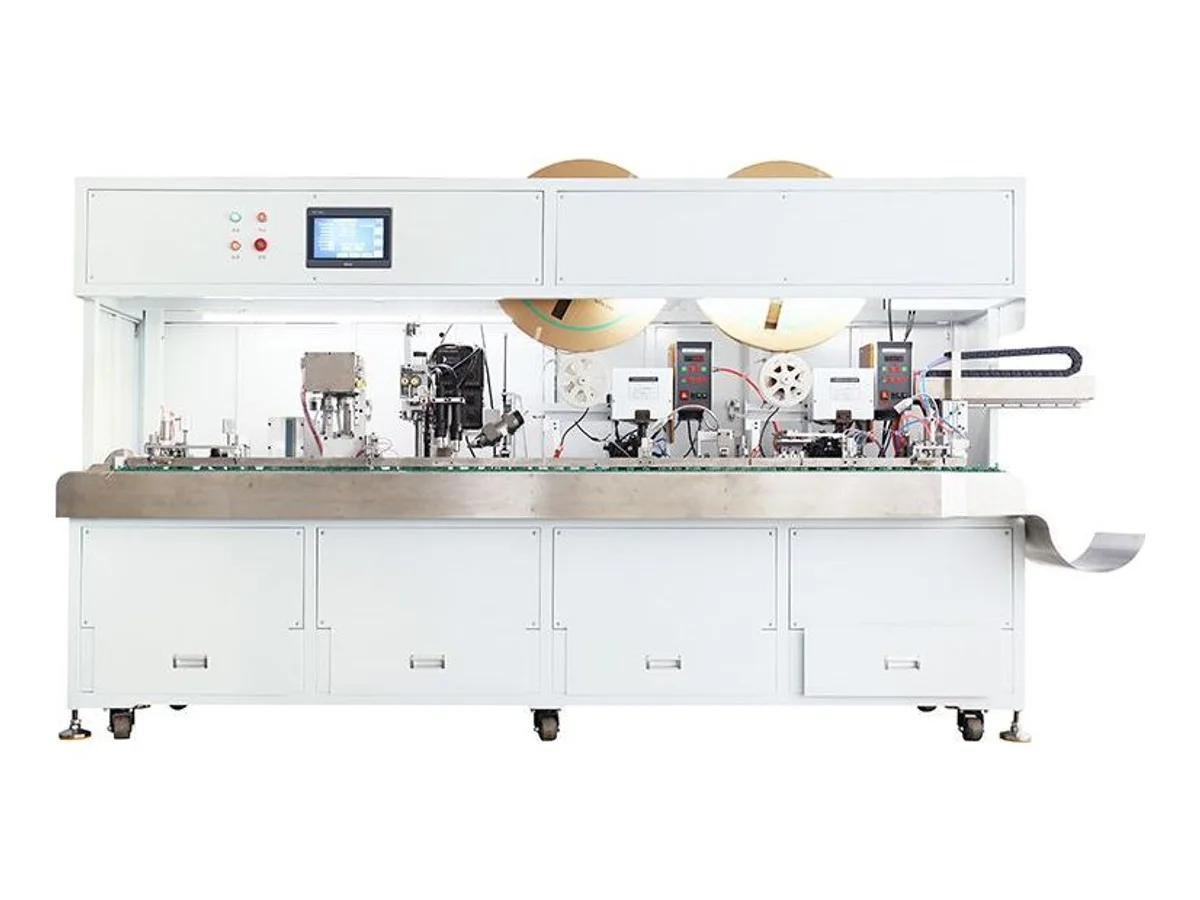
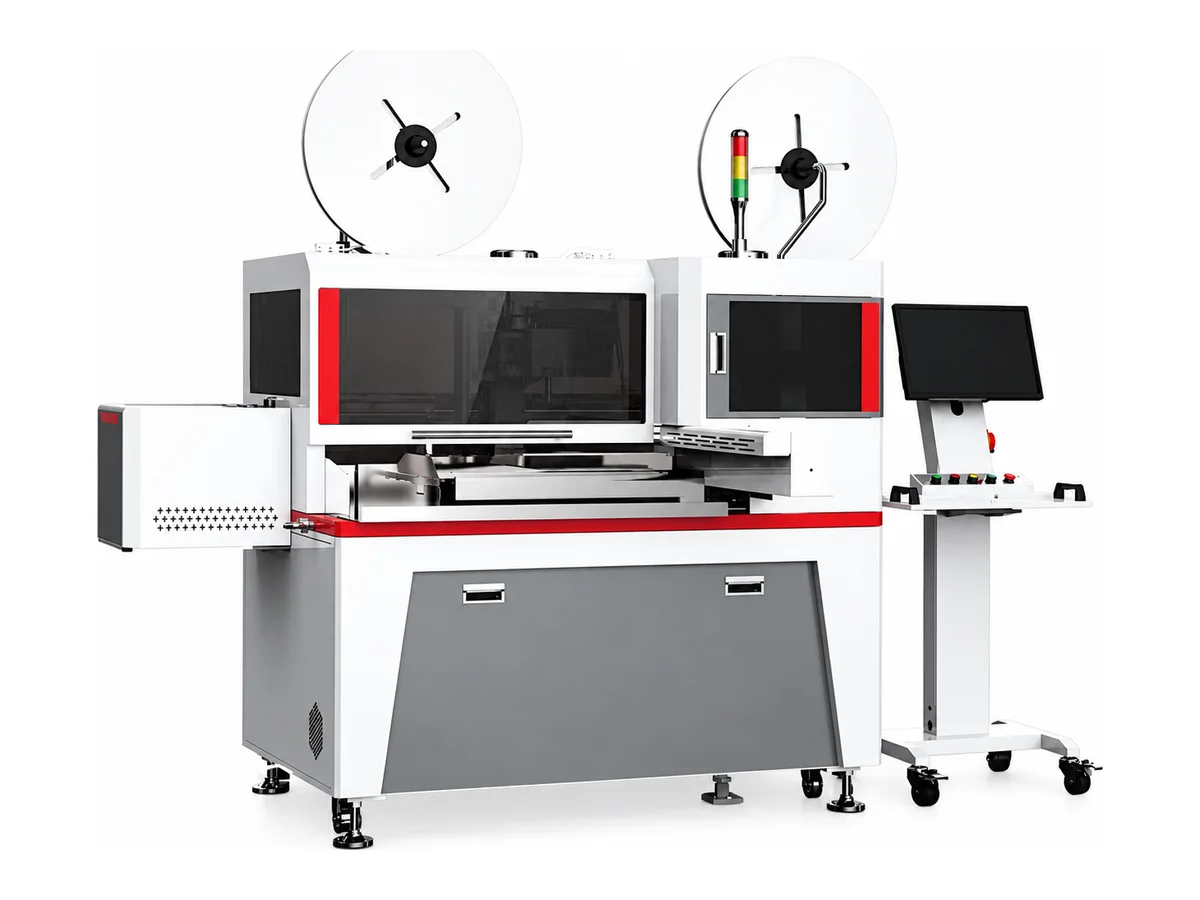
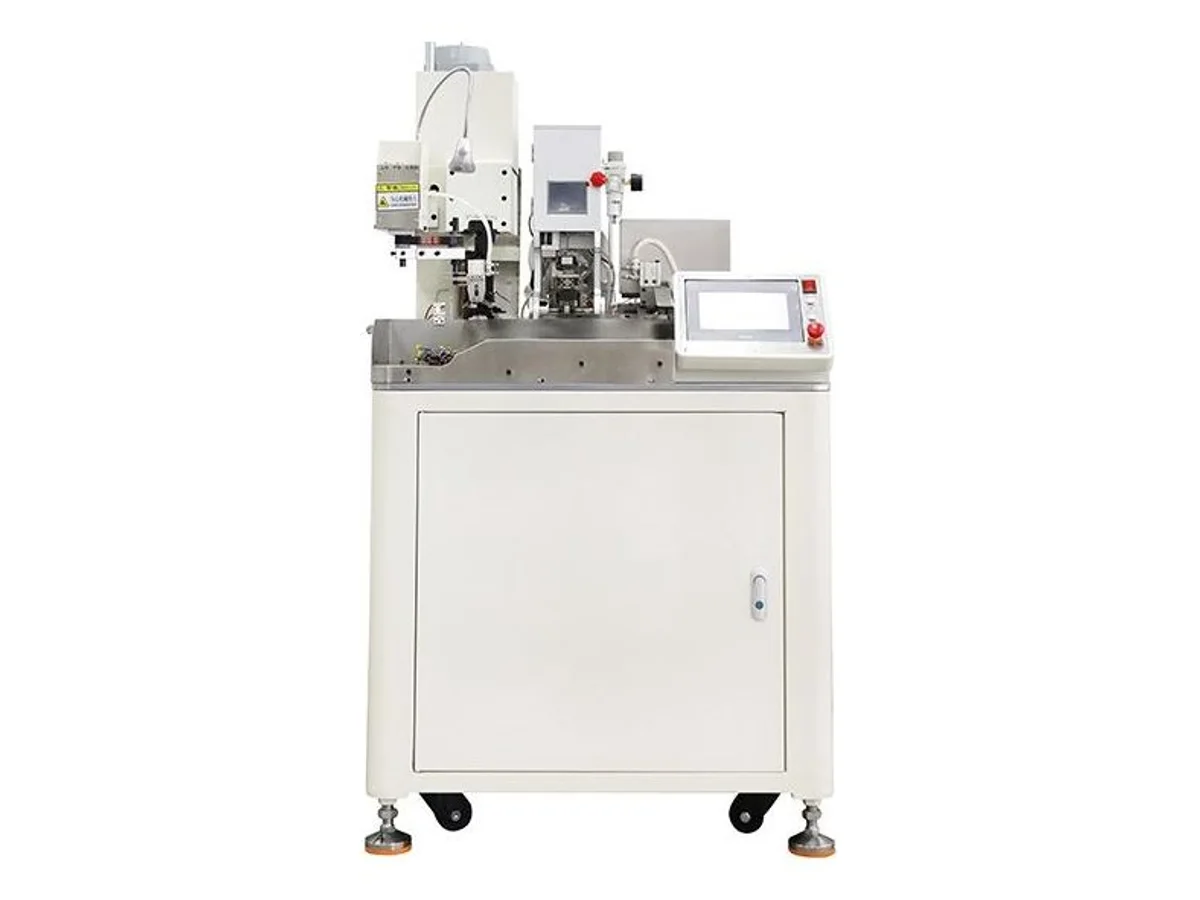
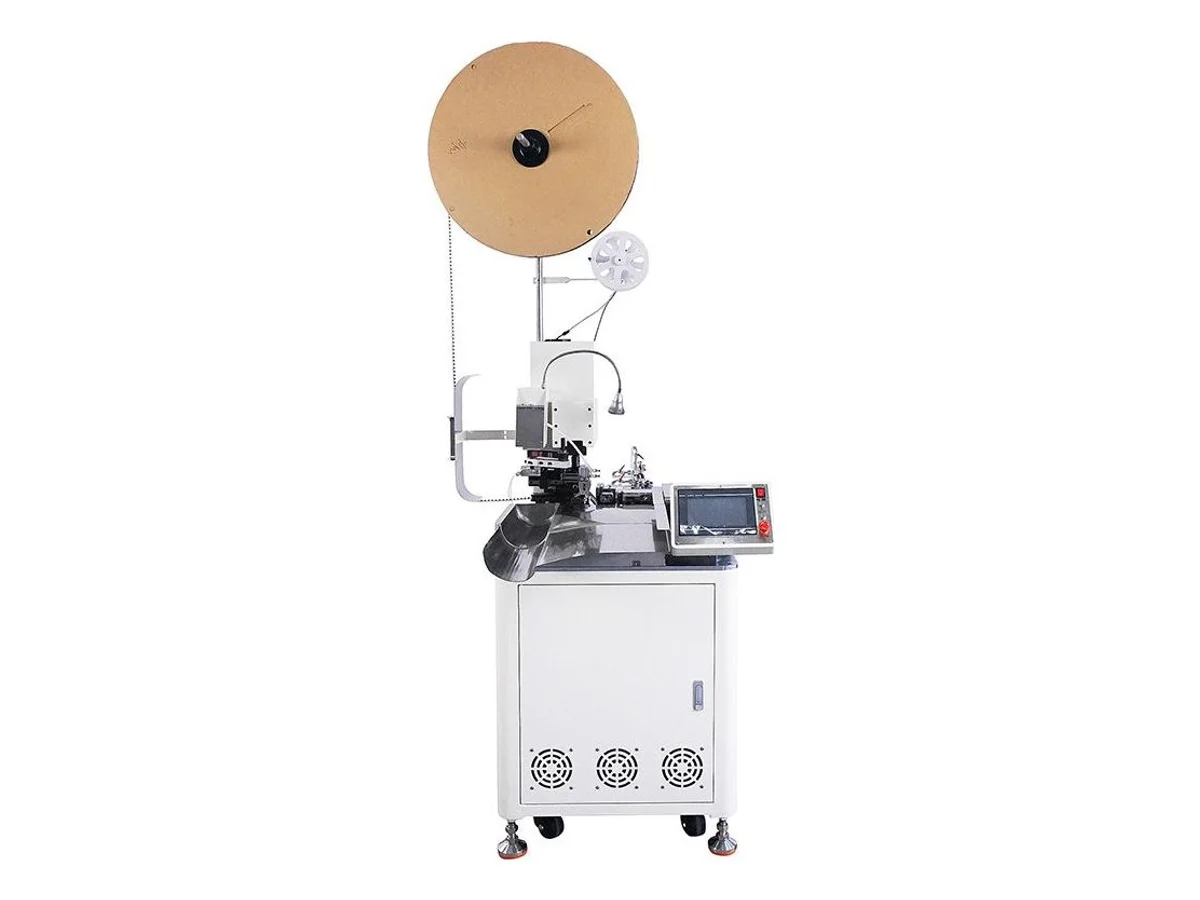
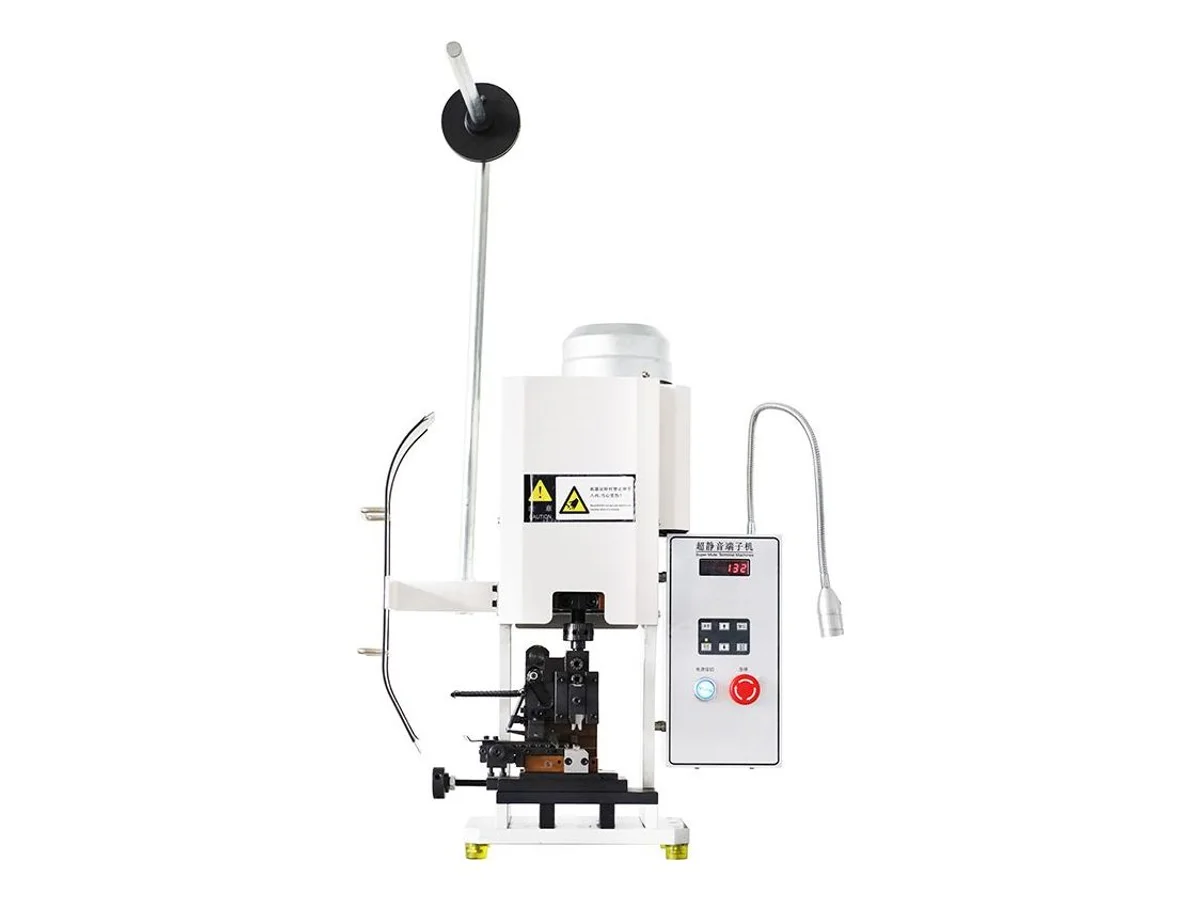
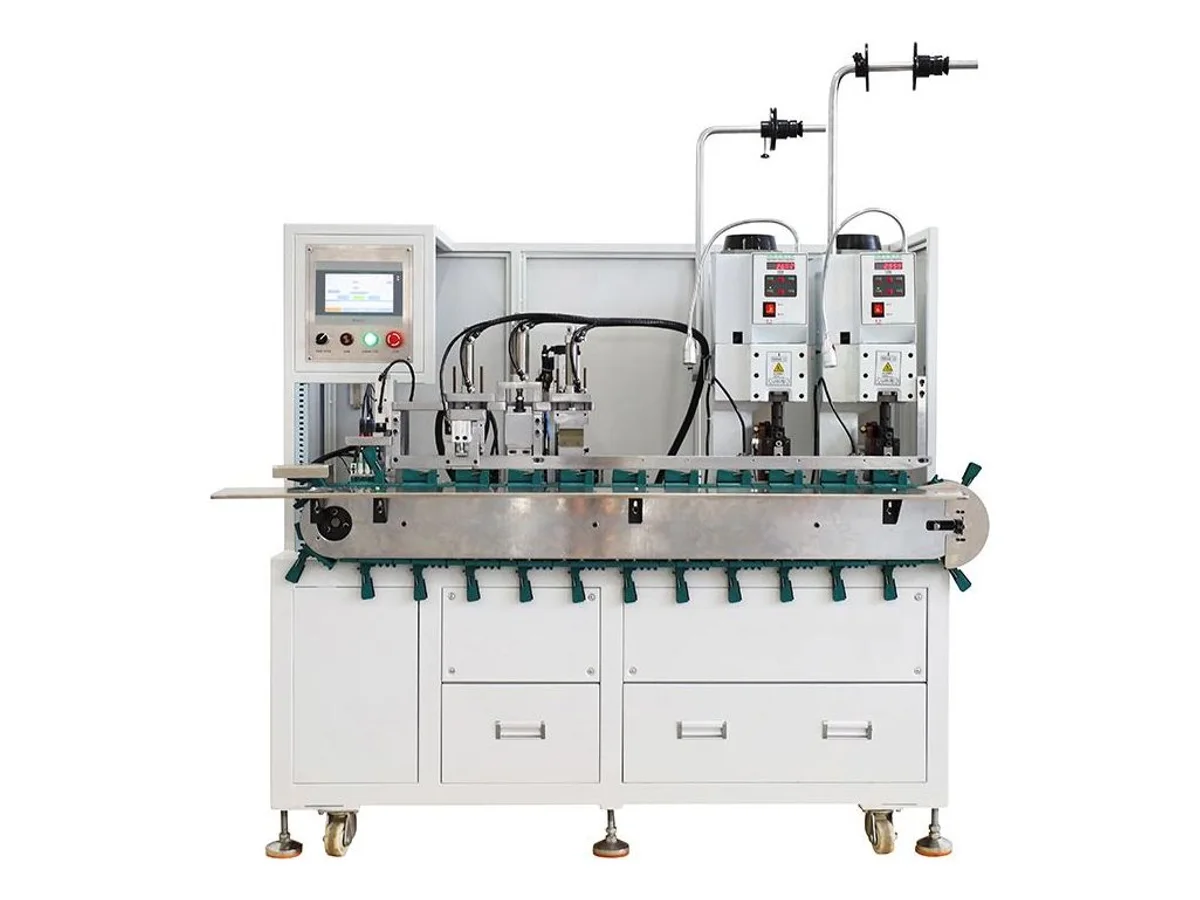
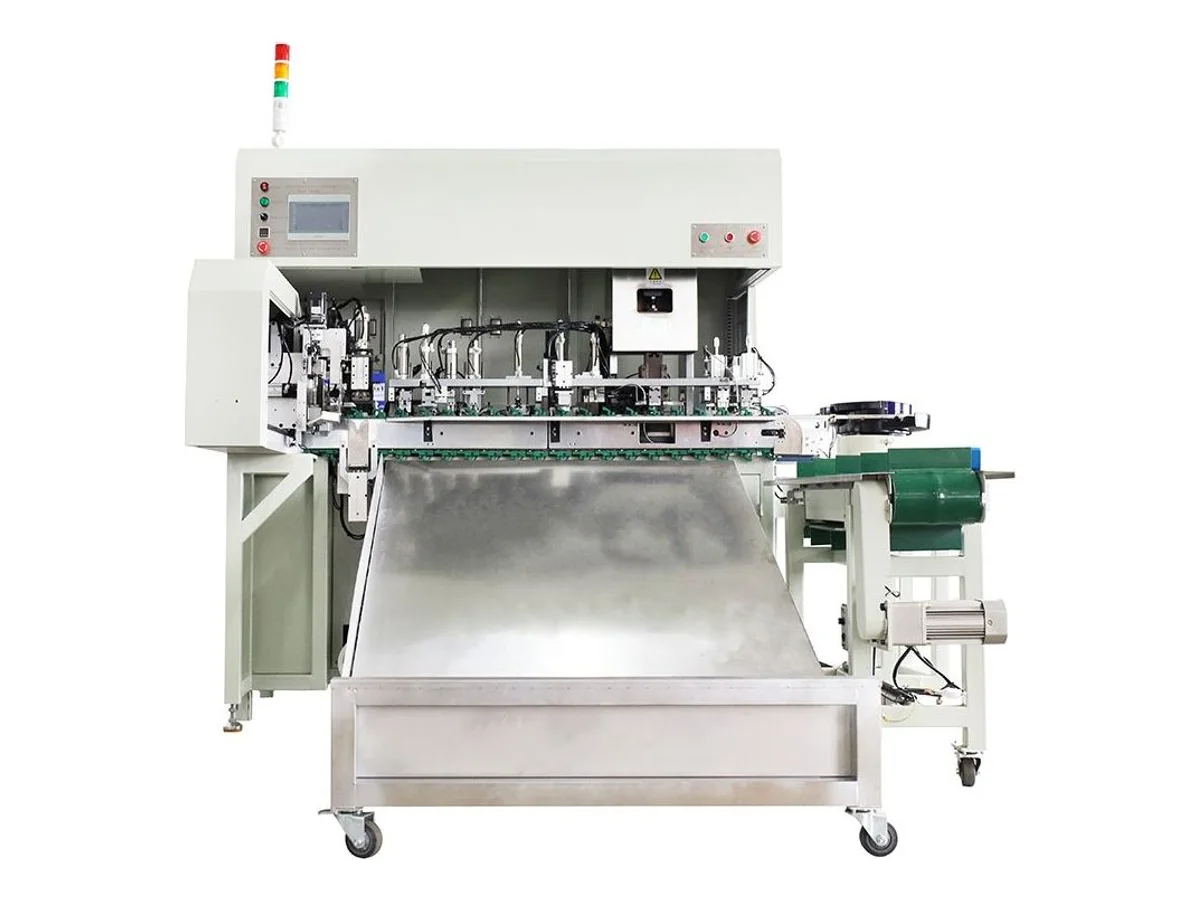
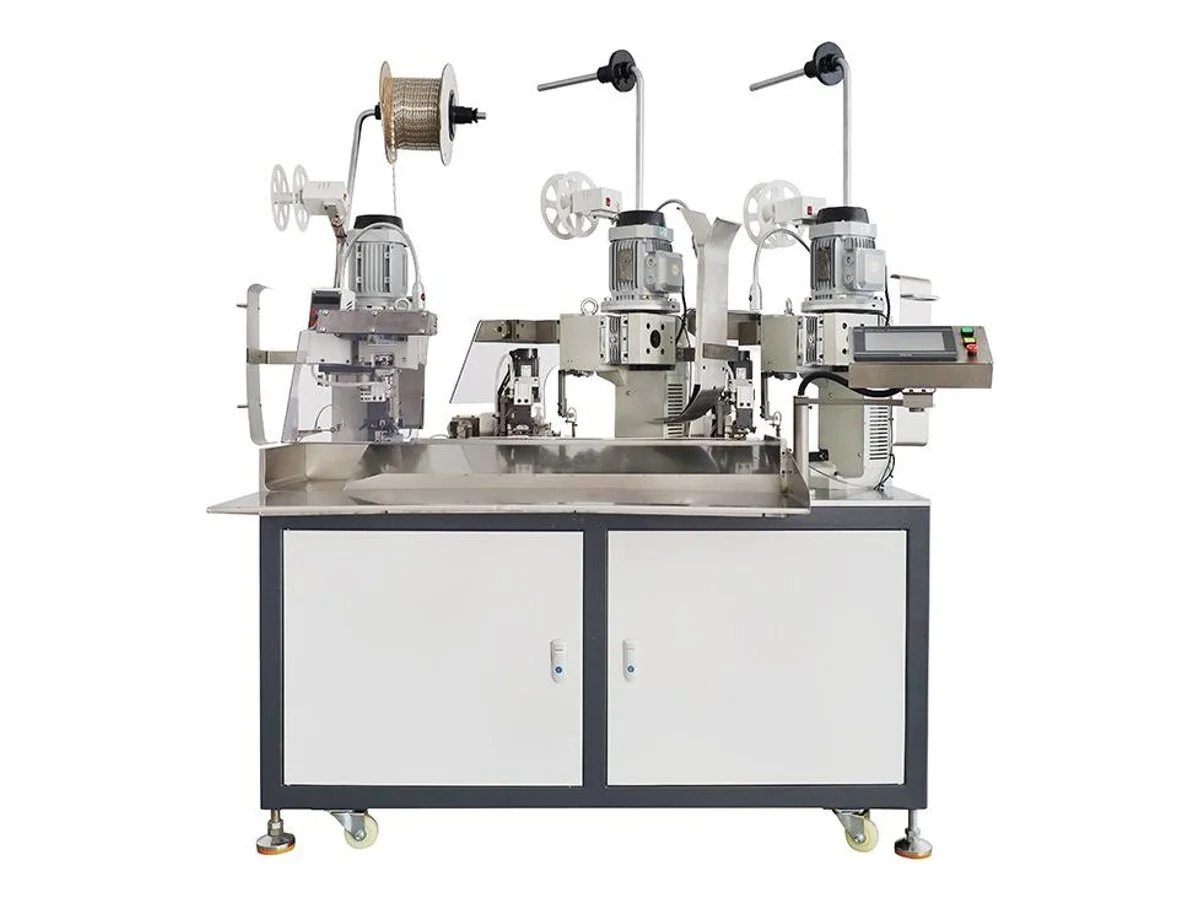
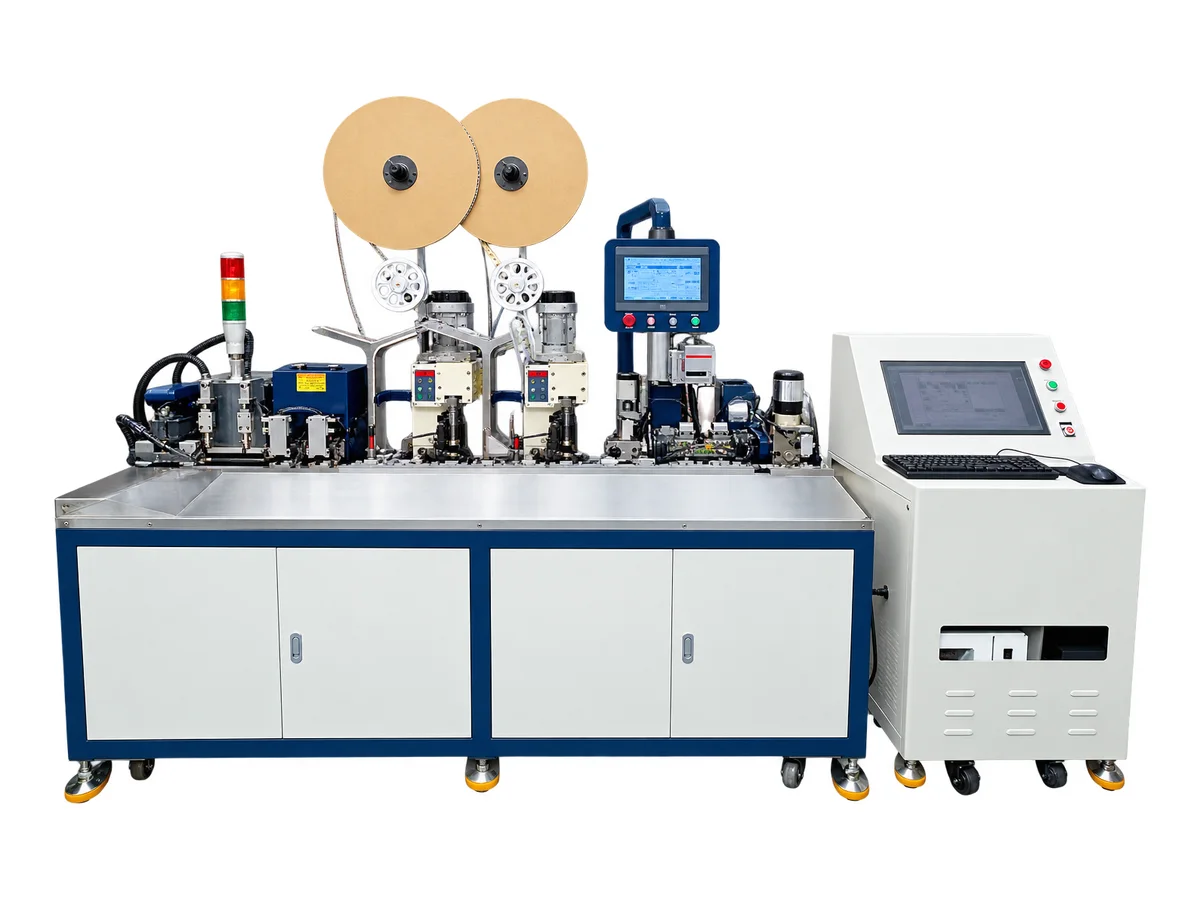
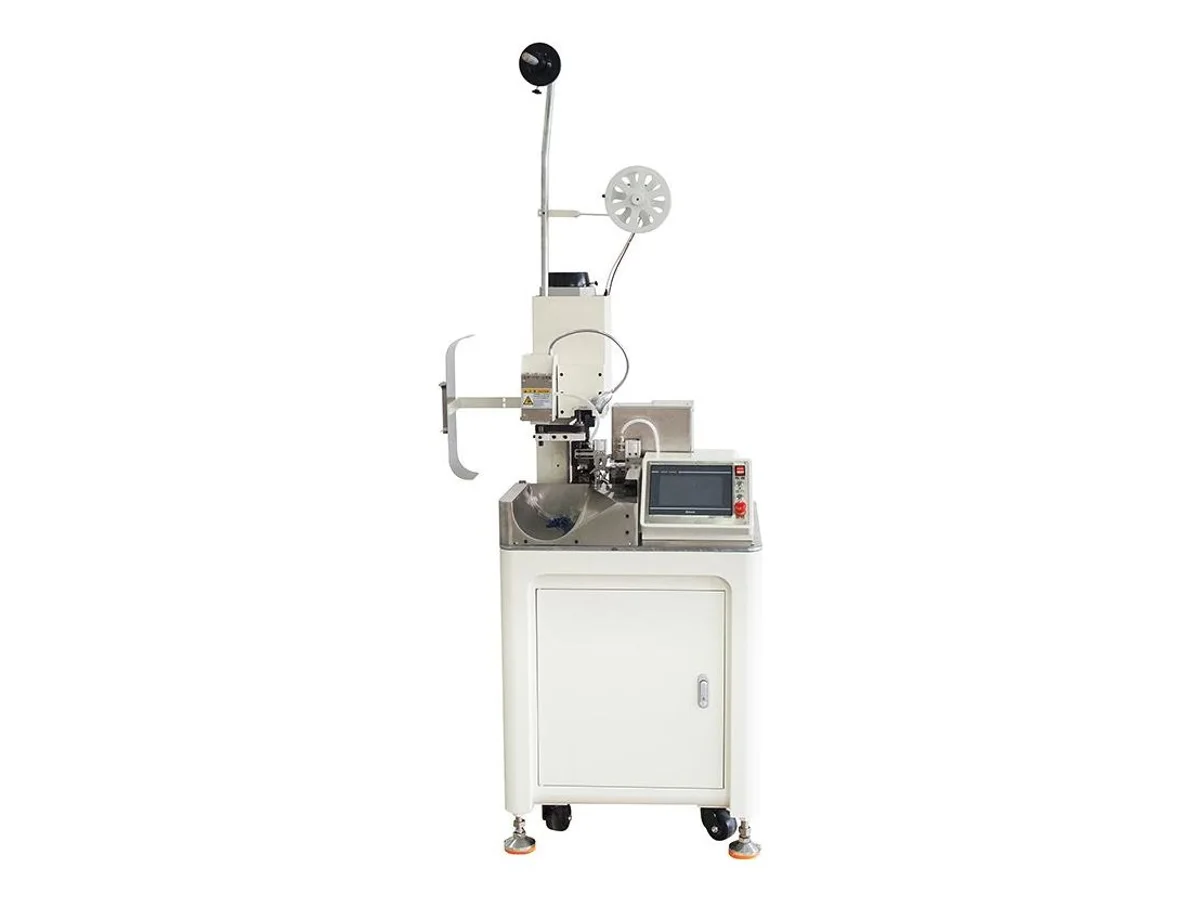
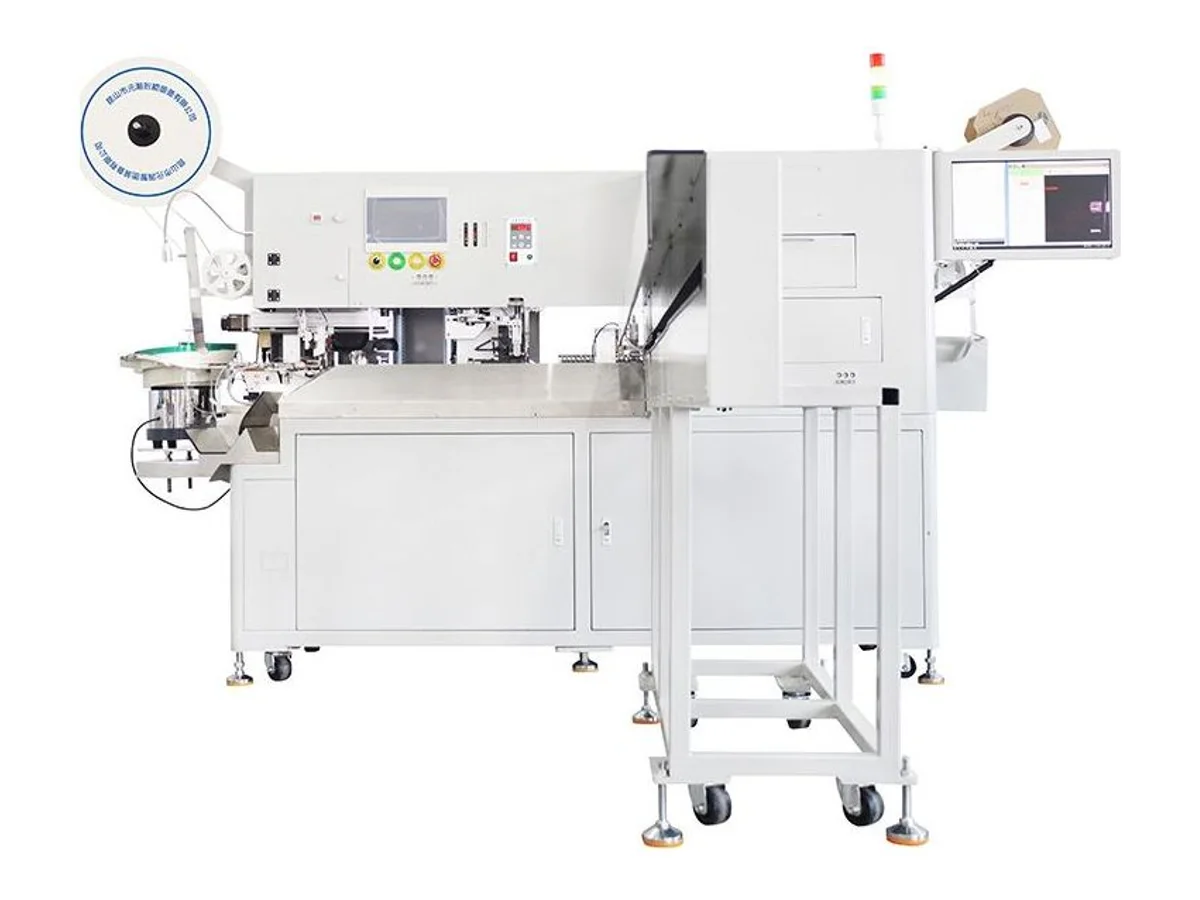
실제 전선, 단자 및 완성 조립품에 맞는 압착 공정을 선택하십시오. 벤치 프레스, 자동 양단 라인, 페룰 기계, 씰 및 하우징 삽입 라인, 러그 압착기는 서로 다른 작업을 수행합니다. 프레스 힘만으로는 어플리케이터 호환성이나 연결 품질을 보장할 수 없습니다. 릴 단자는 어플리케이터와 공급 방향을 확인하고, 낱개 단자는 단자 형상에 맞는 공급 장치를 선택하십시오. 아래 공정 경로를 사용한 후 관련 사양과 샘플 검증 요구 사항을 비교하십시오. 동 밴드 접합은 별도의 기계적 접합 공정입니다.
필요한 공정부터 선택하세요
전선과 단자에 맞는 장비 선정이 필요하신가요? 적용 조건 검토 요청 →
프레스 힘보다 먼저 단자와 어플리케이터를 확인하십시오
WM-3102T와 같은 벤치 프레스에는 일치하는 어플리케이터가 필요합니다. 장착, 램 연결, 스트로크, 셧 하이트 및 단자 공급 방향을 확인하십시오. 2 t 프레스의 어플리케이터가 실제 단자와 전선에 맞는지 확인해 드립니다. 어플리케이터 및 셧 하이트 가이드는 측정할 항목을 설명하고, 툴링 데모는 확인할 공정 세부 사항을 보여줍니다.
완성 리드, 단자 및 캐비티를 별도로 비교하십시오
자동 양단 기계 WM-3202는 100 mm 전선 길이 내에서 3,800+ 완성 개/시간을 나열합니다. 리본 기계 WM-3215는 시간당 단자 수를 나열하고, 하우징 삽입 기계 WM-366는 명시된 전선 조건에서 시간당 캐비티 수를 나열합니다. 이들은 서로 다른 단위입니다. 자동 대 반자동 가이드를 사용하여 설정, 보충 및 합격 조립품을 비교하십시오.
완전한 연결을 검증하십시오
전선, 단자 부품 번호 또는 도면, 그리고 씰, 하우징 및 하우징 캐비티 배열 요구 사항을 보내주십시오. 페룰에는 일치하는 슬리브 치수와 압착 툴링이 필요하고, 러그에는 지정된 다이와 힘이 필요합니다. 압착력 모니터링, 인장 시험 및 단면 검사는 서로 다른 질문에 답합니다. 검사 비교 및 샘플 시험 체크리스트를 사용하십시오. 동 밴드 접합의 경우 도면에서 해당 방법을 요구할 때 납땜 및 용접 공정과 필요한 접합부를 비교하십시오.
| 기계 | 장비 유형 | 범위 | 생산량 / 압착력 | 선택 용도 |
|---|---|---|---|---|
| WM-3102T | 벤치 프레스 | 일치하는 어플리케이터; 장착, 스트로크 및 셧 하이트 확인 | 2 T, 저소음 | 대부분의 작업장에서 시작하는 표준 프레스 |
| WM-3120BT | 벤치 프레스 + 탈피 | AWG 32–20 | 2 T | 한 스테이션에서 탈피 및 압착 |
| WM-3210 | 자동 양단 라인 | AWG 30–14 | 4,000–4,800 개/시간 (L = 30–200 mm) | 고속 서보 라인 |
| WM-3202 | 자동 양단 라인 | AWG 18–28 | 3,800+ 완성 개/시간 (L ≤ 100 mm) | 절단, 탈피 및 양단 압착 |
| WM-392 | 다섯 선 양단 | AWG 18–32 × 5 | ≈5,000 개/시간 | 전선 병렬 가공, 동시 생산 |
| WM-3215 | 리본 케이블 압착 | 3–20 핀 플랫 리본 | 15,000 단자/시간 | 양단 리본 종단 처리 |
| WM-3225 | 양단 + 슬리브 삽입 | AWG 12–32 | 3,000 개/시간 (L = 600 mm) | 한 라인에서 압착 및 소프트 슬리브 |
| WM-377 | 씰 삽입 + 압착 | AWG 28–16 | 3,000 개/시간 (L ≤ 100 mm) | 대량 생산용 방수 커넥터 |
| WM-3222 | 탈피 + 씰 + 압착, 반자동 | 전선 외경 1.0–4.0 mm | 1,200–1,500 개/시간 | 전체 라인 없이 씰 처리 |
| WM-362S | 압착 + 하우징 삽입 | AWG 28–20 | 2,200 개/시간 (L = 100 mm; 단일 헤드 압착/주석 도금/하우징 삽입) | 전선에서 단자가 삽입된 커넥터까지 |
| WM-366 | 하우징 삽입 | AWG 30–18 | ≤6,000 캐비티/시간 (AWG 28–24; L < 100 mm) | 라인 속도로 캐비티에 단자 삽입 |
| WM-3232 | 다심 반자동 | 2–14 코어, AWG 22–30 | 1,000–1,300 개/시간 | 피복 케이블에서 압착된 코어까지 |
| WM-3103 | 페룰 압착 | 0.35–2.5 mm² (슬리브 길이 <12 mm); ≤4 mm² (슬리브 길이 <10 mm) | 2.5 초/개 | 제어반용 부트레이스 단자 |
| WM-3116 | 페룰, 광범위 | 0.3–16 mm² | ≈4 초/개 (케이블에 따라 다름) | 대형 페룰 벤치 머신 |
| WM-3238 | 휴대용, 공압식 | 0.25–6.0 mm² | 1.3 T, 2 kg | 하네스로 이동하는 압착 |
| WM-3239 | 휴대용, 전동식 | 0.25–10 mm² | 12.7 kN, 상용 전원만 사용 | 컴프레서 불필요 |
| WM-3218 | 유압식 러그 압착 | 러그 0–75 mm² | 13 T | 파워 러그, 가이드 다이 |
| WM-3234 | EV 케이블 러그 압착 | 1–70 / 6–120 mm² | 10 t / 30 t | 충전 건 케이블 종단 처리 |
| WM-3240 | 서보 육각 러그 | 10–120 mm² | 200 kN | 프로그램된 힘으로 육각 압착 |
| WM-361C | 전원 코드 라인 | 2-핀 플러그 | 800–1,200 개/시간 (길이에 따라 다름) | 전원 코드 세트의 전 공정 생산 |
자주 묻는 장비 선정 질문
자동 단자 압착기는 언제 선택해야 합니까?
절단, 탈피, 압착을 한 사이클에서 처리해야 하는 반복 생산에는 자동 라인이 적합합니다. 미리 가공한 전선 끝단을 사용하거나 작업이 자주 바뀌면 탁상형 프레스를 비교하십시오. 단자가 릴 공급형인지 낱개형인지 확인하고 실제 부품에 맞는 툴링을 검토하십시오.
2 t 프레스로 제 단자에 충분한가요?
힘은 단자, 도체 및 다이 사양과 함께 확인해야 합니다. 더 큰 러그의 경우 WM-3234에는 1–70 mm²용 10 t 버전과 6–120 mm²용 30 t 버전이 있습니다. WM-3240에는 10–120 mm²용 200 kN이 나와 있습니다. 단자마다 알맞은 다이와 힘의 범위를 선택하세요.
페룰과 개방 배럴 단자에 동일한 툴링을 사용할 수 있나요?
페룰과 오픈 배럴 단자에는 각각에 맞는 공구를 선택하세요. 실제 부품의 형상, 압착 프로파일, 공급 방식에 맞춰 어플리케이터를 확인합니다. WM-3103에서 나열된 범위는 슬리브 길이가 12 mm 미만인 경우 0.35–2.5 mm²이고, 슬리브 길이가 10 mm 미만인 경우 최대 4 mm²입니다.
라인에서 씰과 하우징도 삽입할 수 있나요?
일부 라인에서는 가능합니다. WM-377는 100 mm 전선 길이 내에서 나열된 3,000 개/시간으로 씰 삽입과 양단 압착을 결합합니다. WM-362S는 100 mm에서 단일 헤드 압착, 주석 도금 및 하우징 삽입 구성에 대해 2,200 개/시간을 나열합니다. 구성을 확인하려면 씰 및 하우징 부품 번호와 하우징 캐비티 배열을 보내주십시오.
견적과 시험을 비교 가능하게 만드는 정보는 무엇인가요?
전선 사양, 단자 도면 또는 부품 번호, 완성 길이, 단부 작업, 씰/하우징 세부 사항, 배치 크기 및 합격 기준을 제공하십시오. 기존 툴링을 재사용하는 경우 기존 프레스 및 어플리케이터 치수를 포함하십시오. 저희는 견적서에서 구성된 작업과 샘플 검사를 확인하며, 모든 견적에는 마모 부품이 단가와 출하 위치와 함께 나열됩니다.
실제 소재에 맞춰 구성 확인
치수, 샘플 또는 부품 도면과 필요한 가공 결과를 보내 주세요. 적용 조건을 검토하고 장비 및 금형 구성을 제안해 드립니다.
견적 요청 →