Máquinas de crimpado de terminales
Más filtros
Ninguna máquina coincide con estos filtros.
Esta combinación puede ser demasiado específica. Quite los filtros o envíenos los detalles del cable y la terminal para confirmar una configuración adecuada.
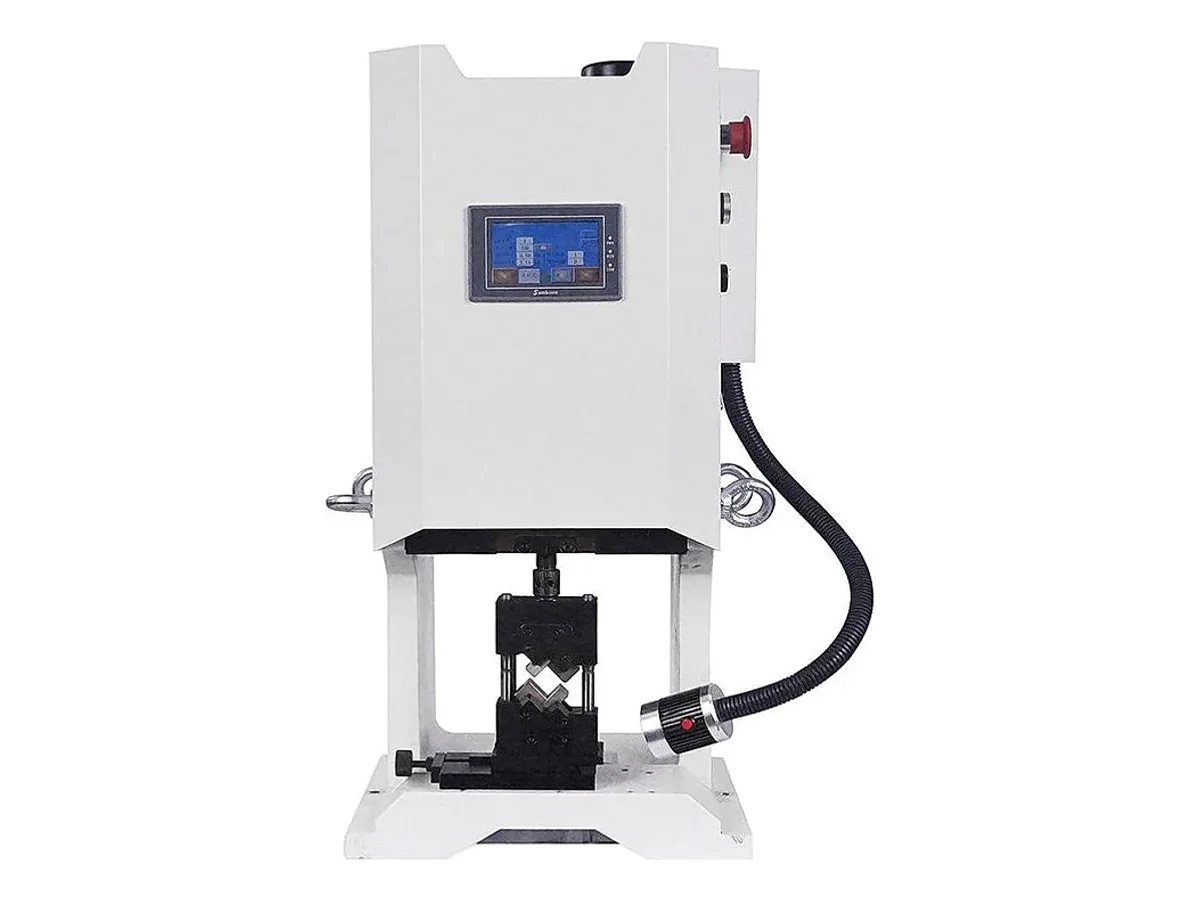
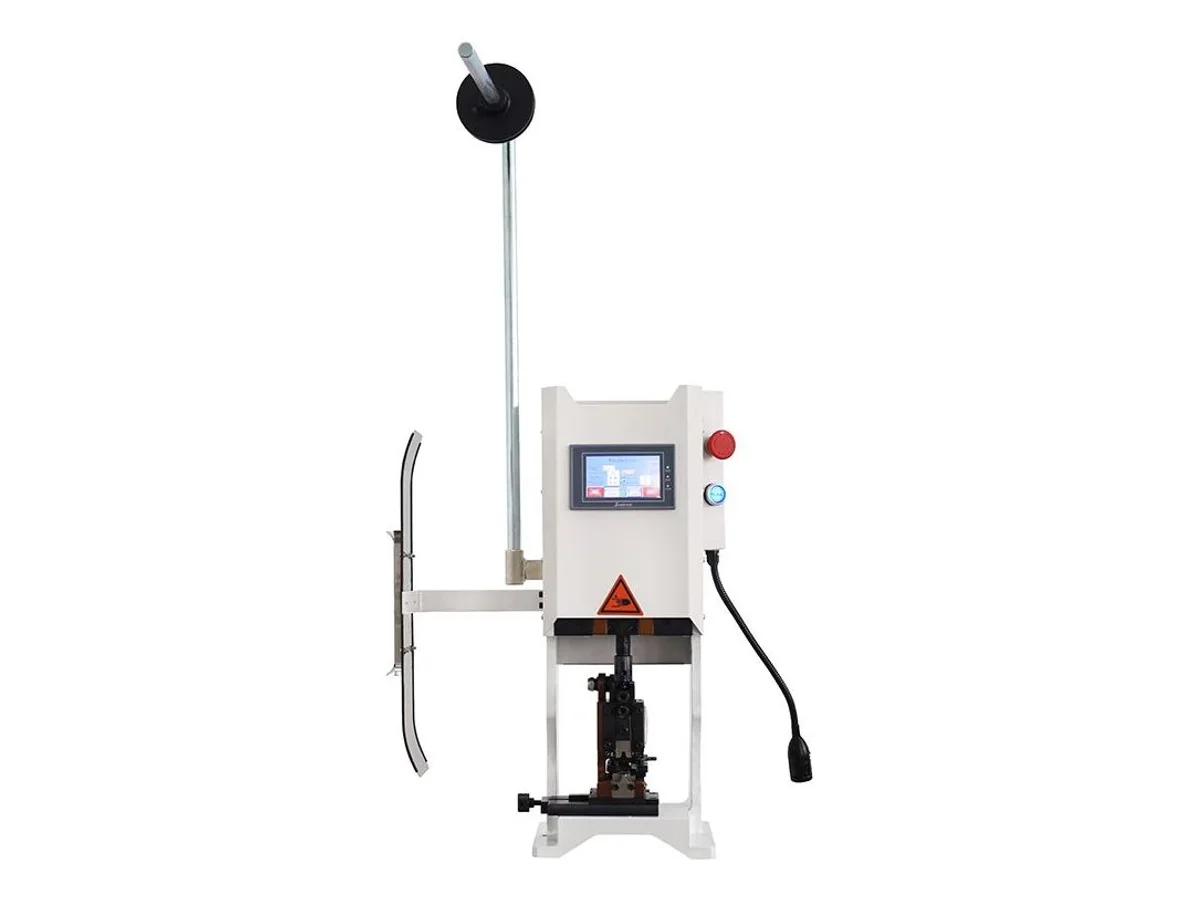
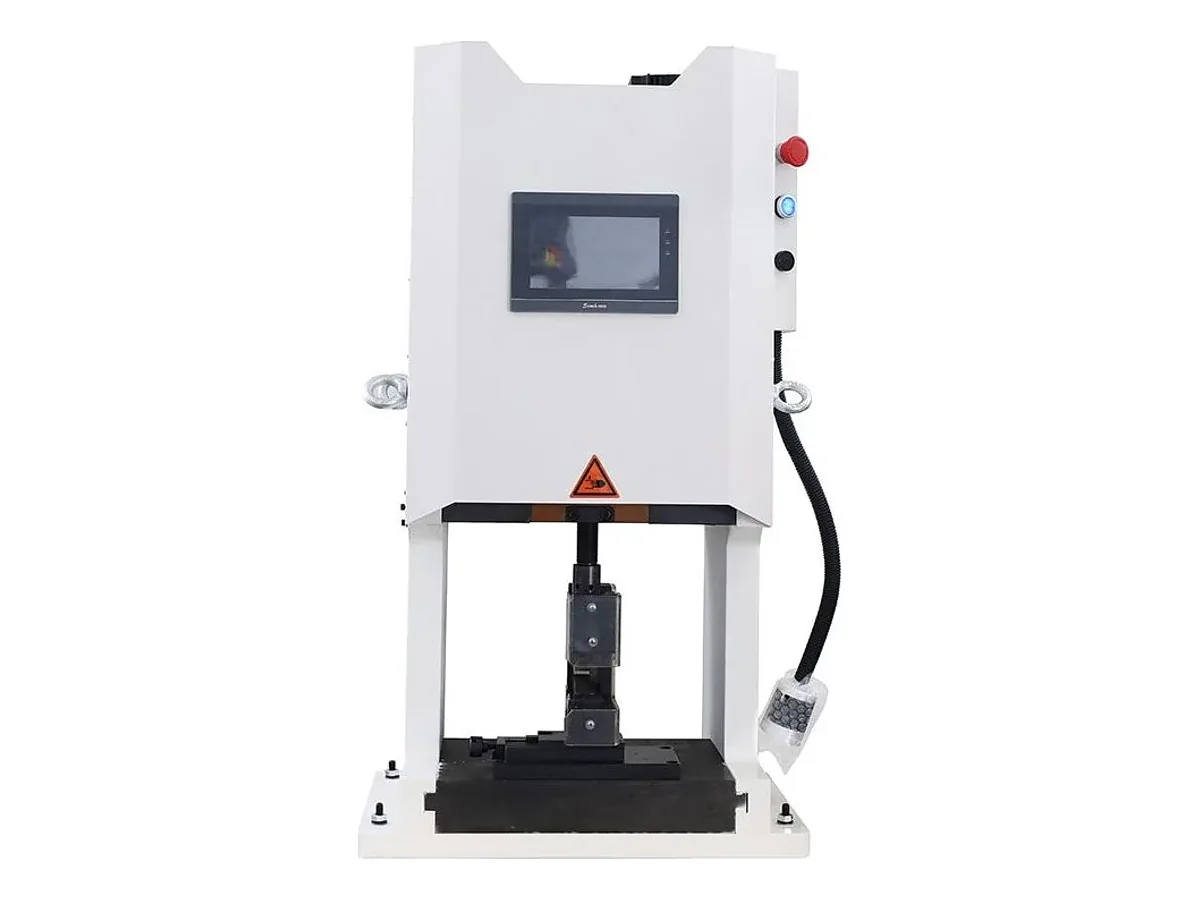
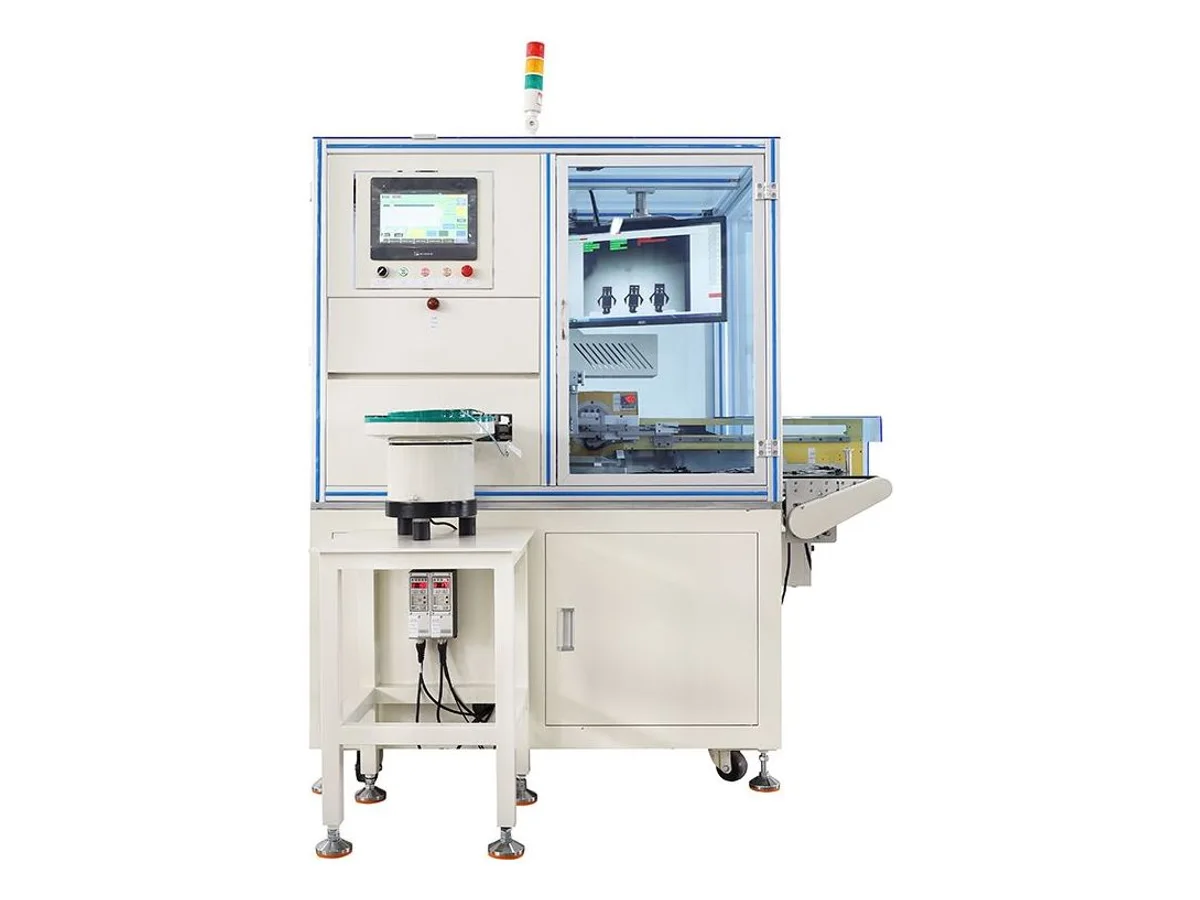
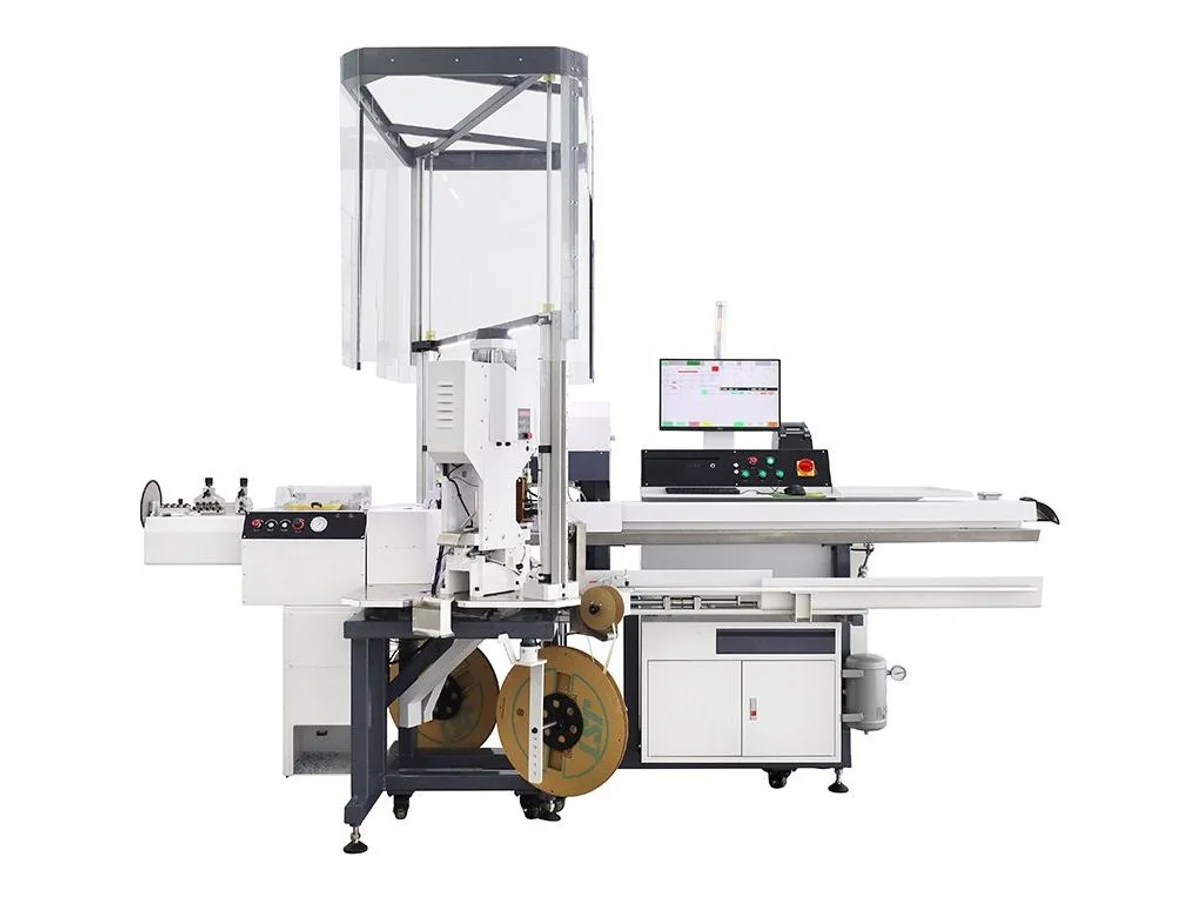
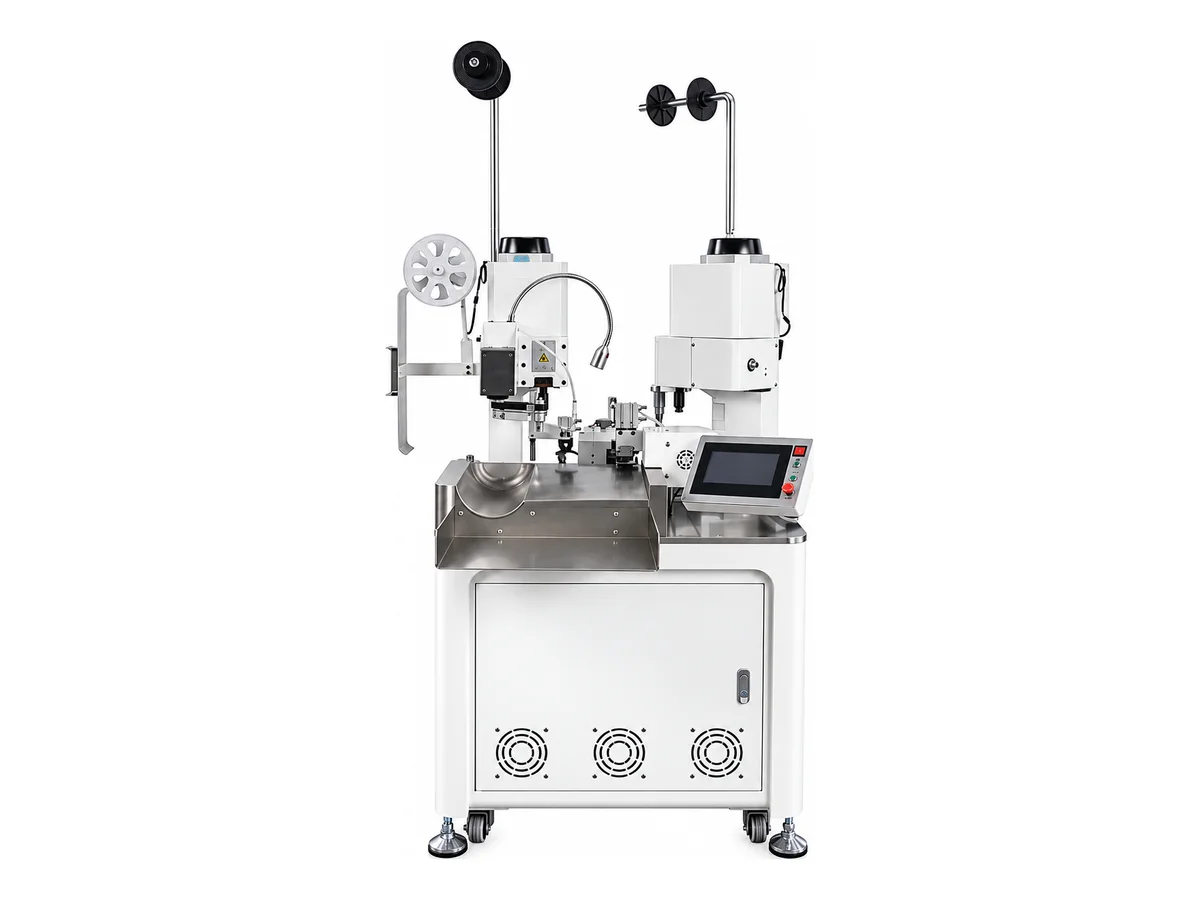
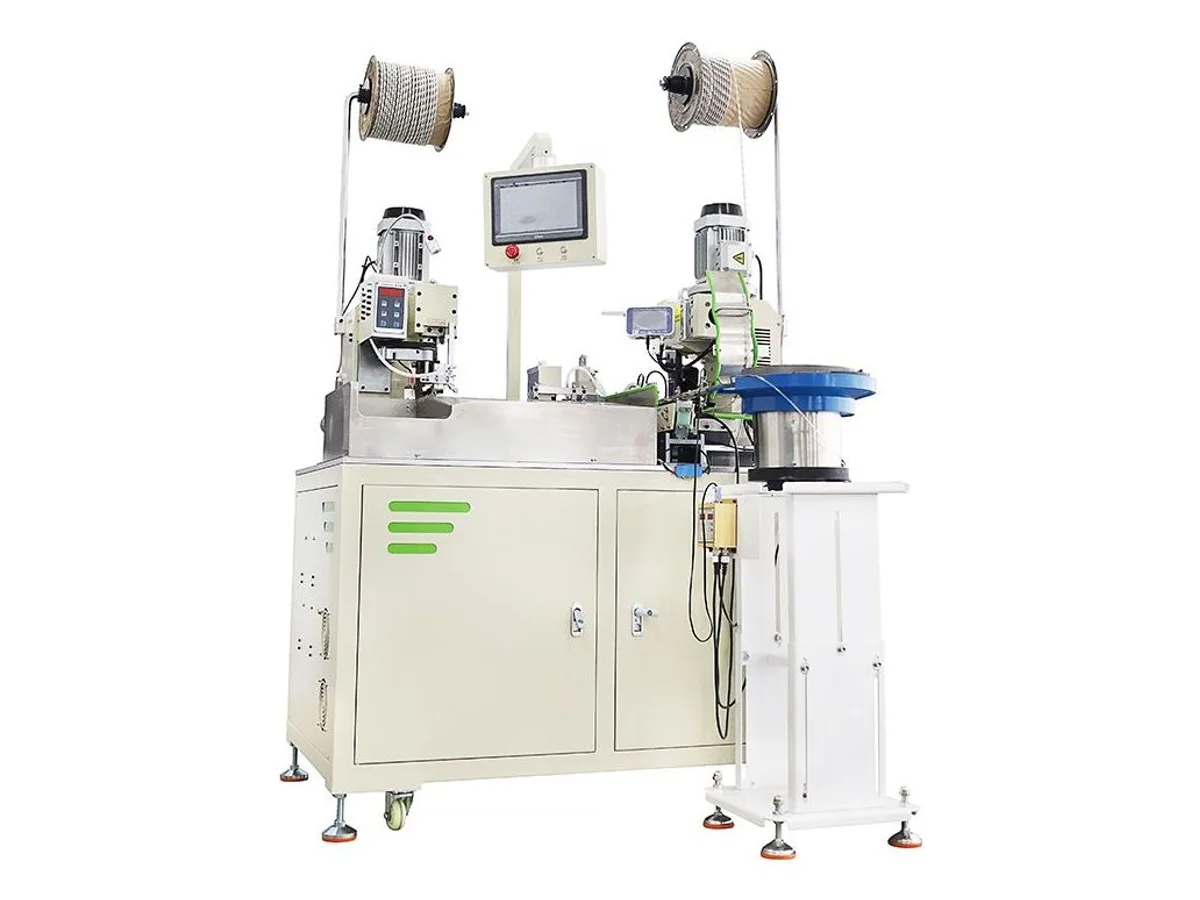
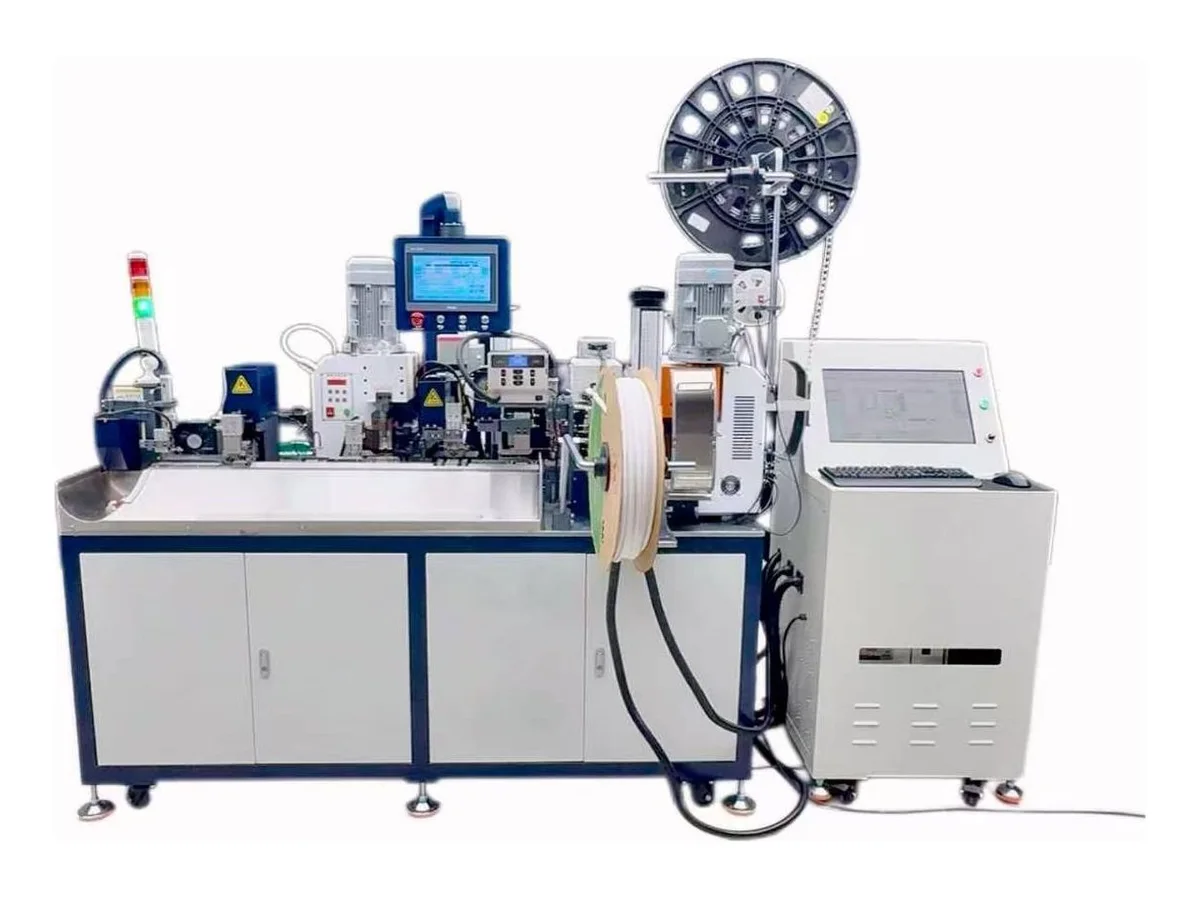
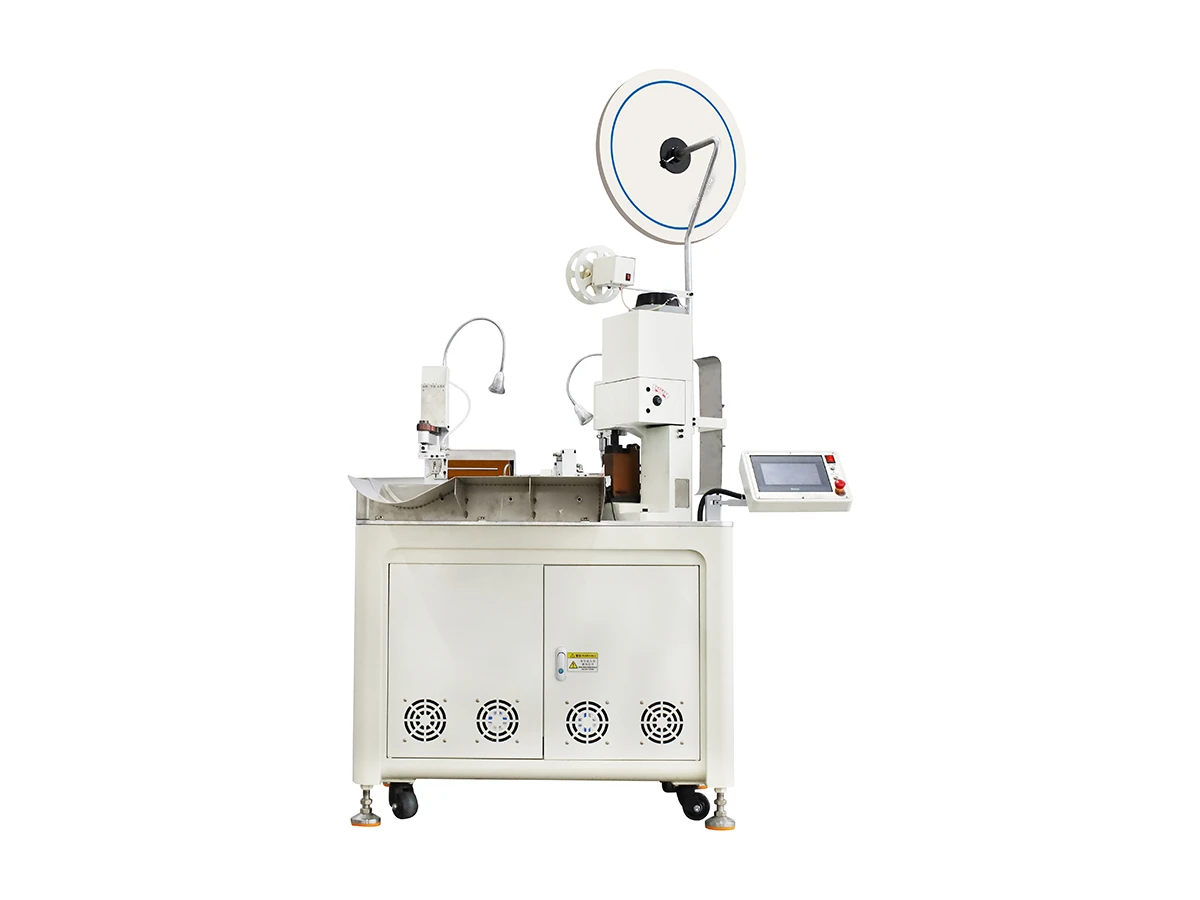
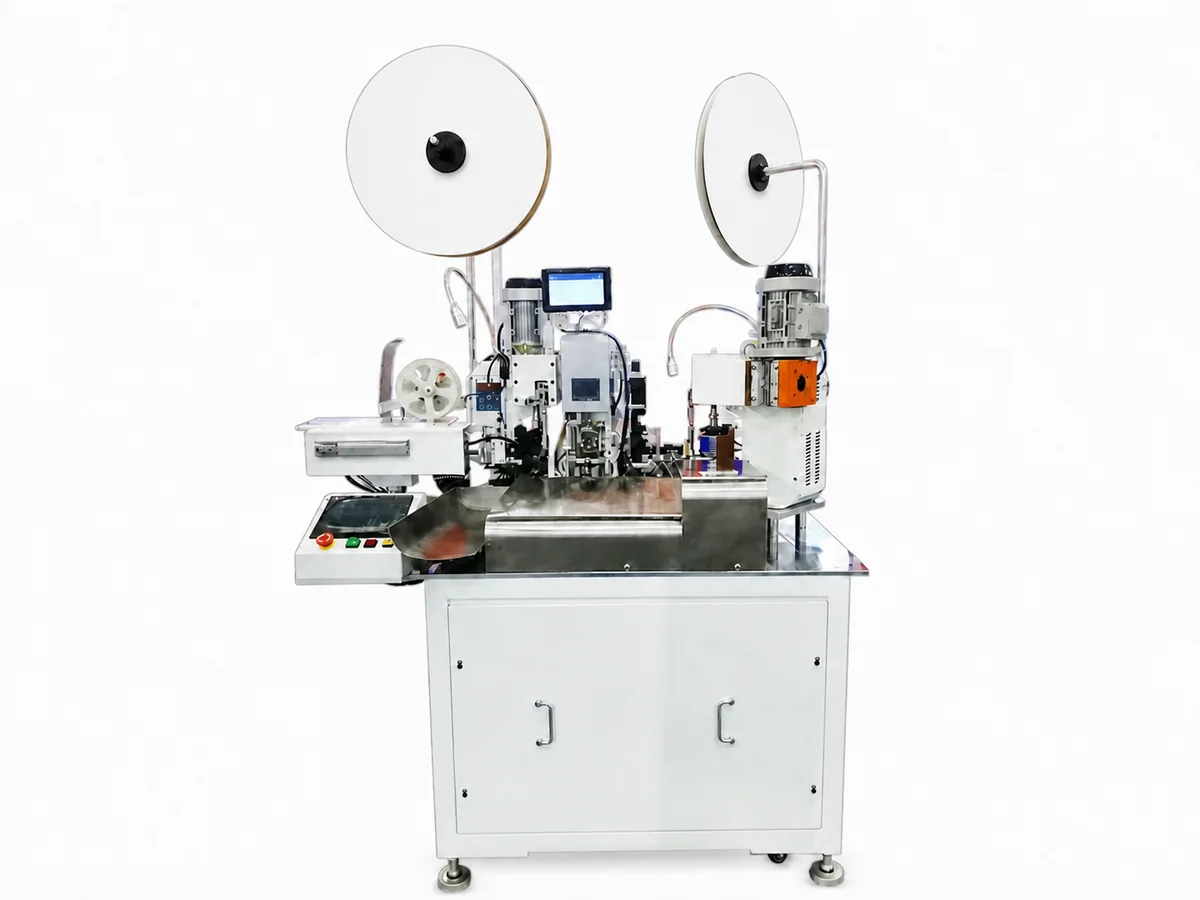
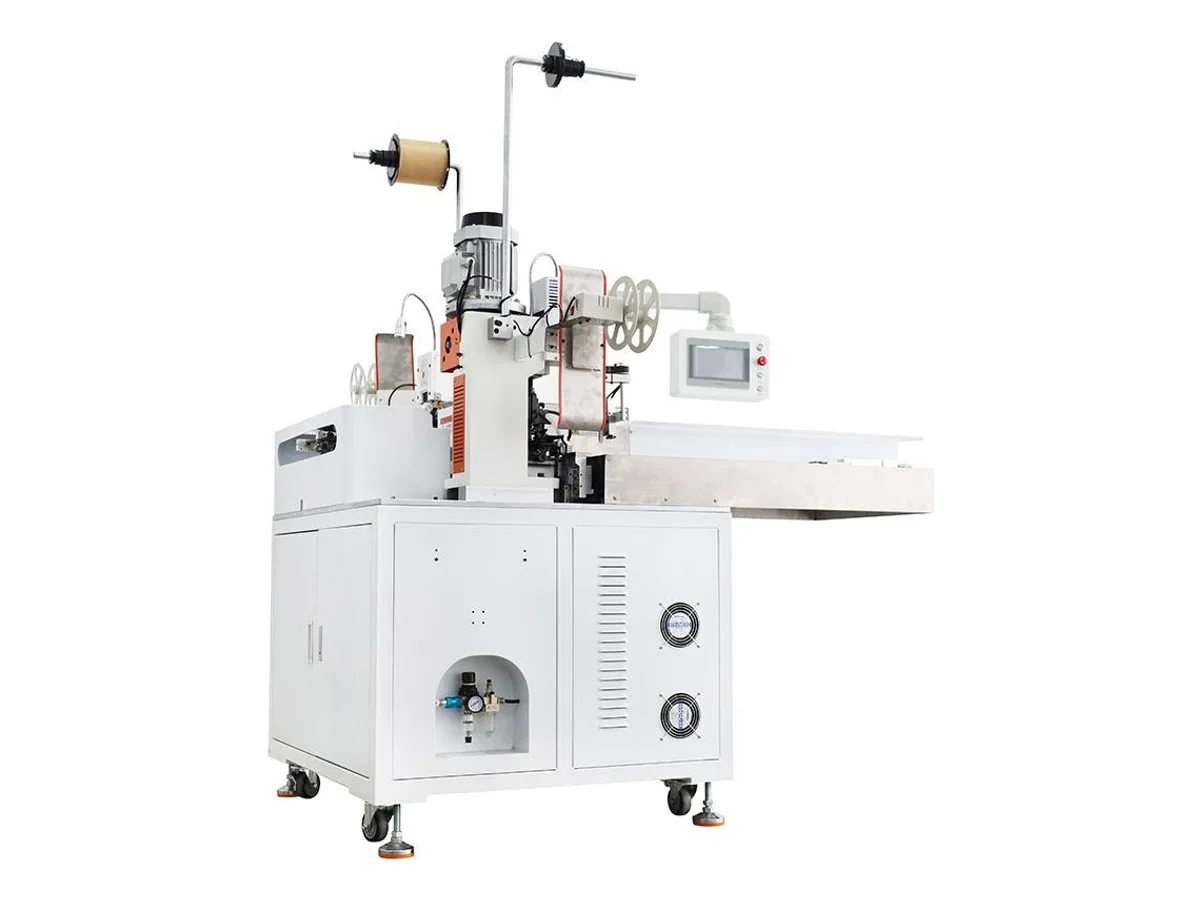
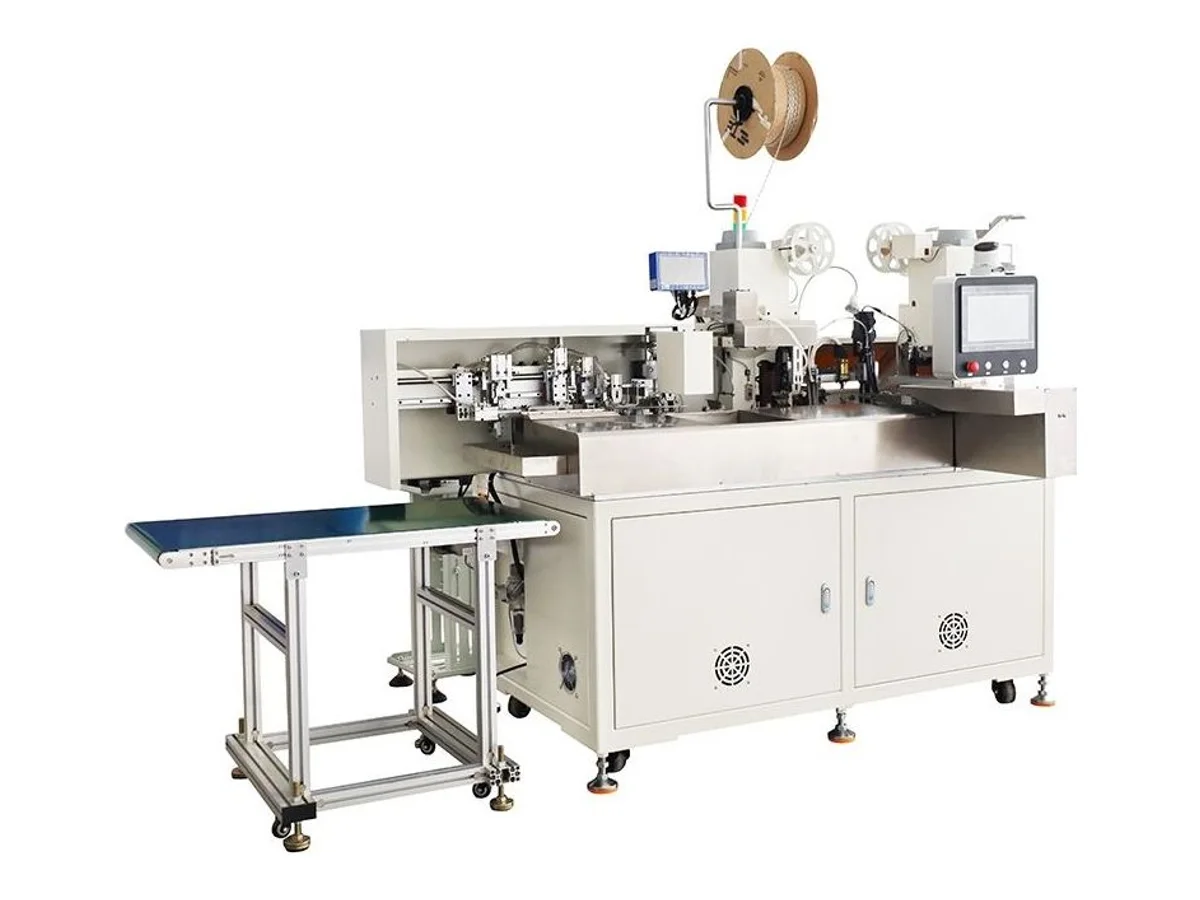
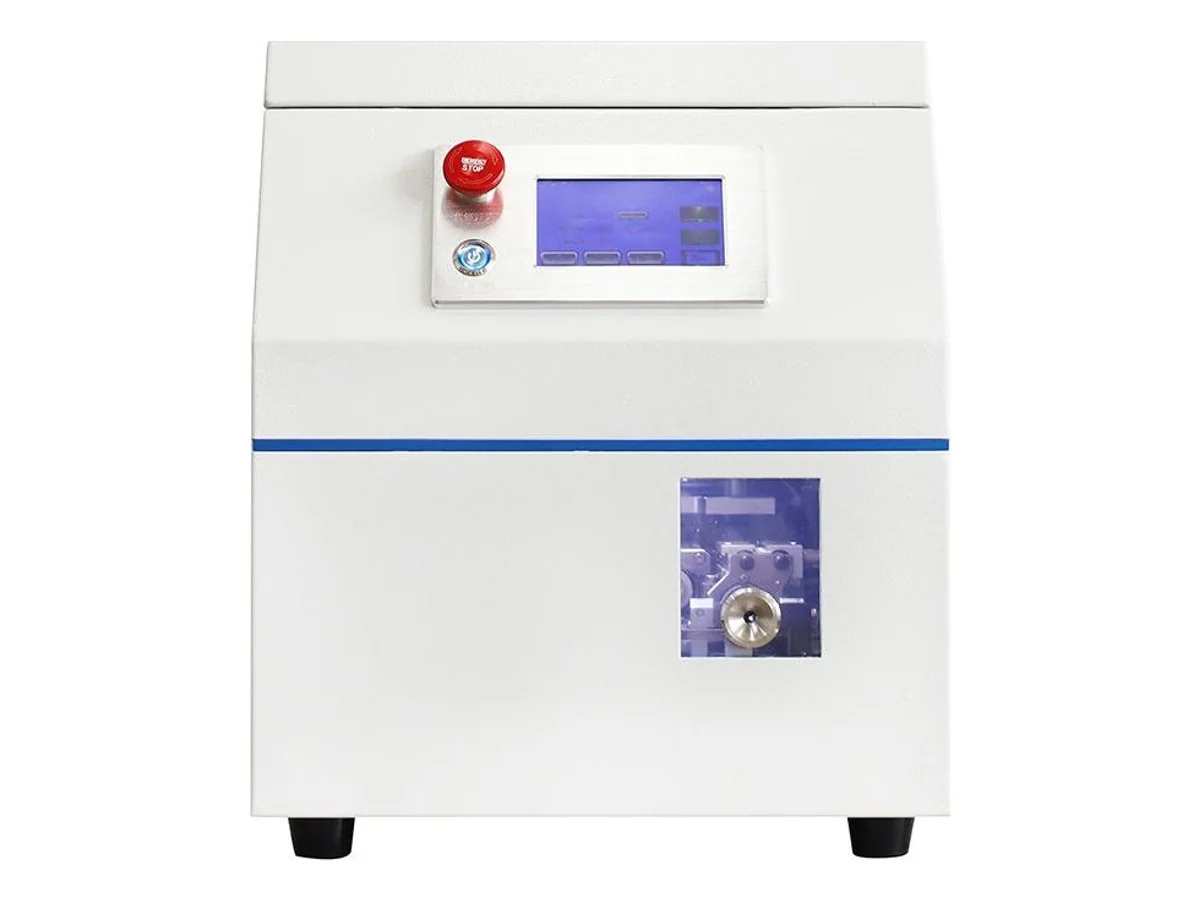
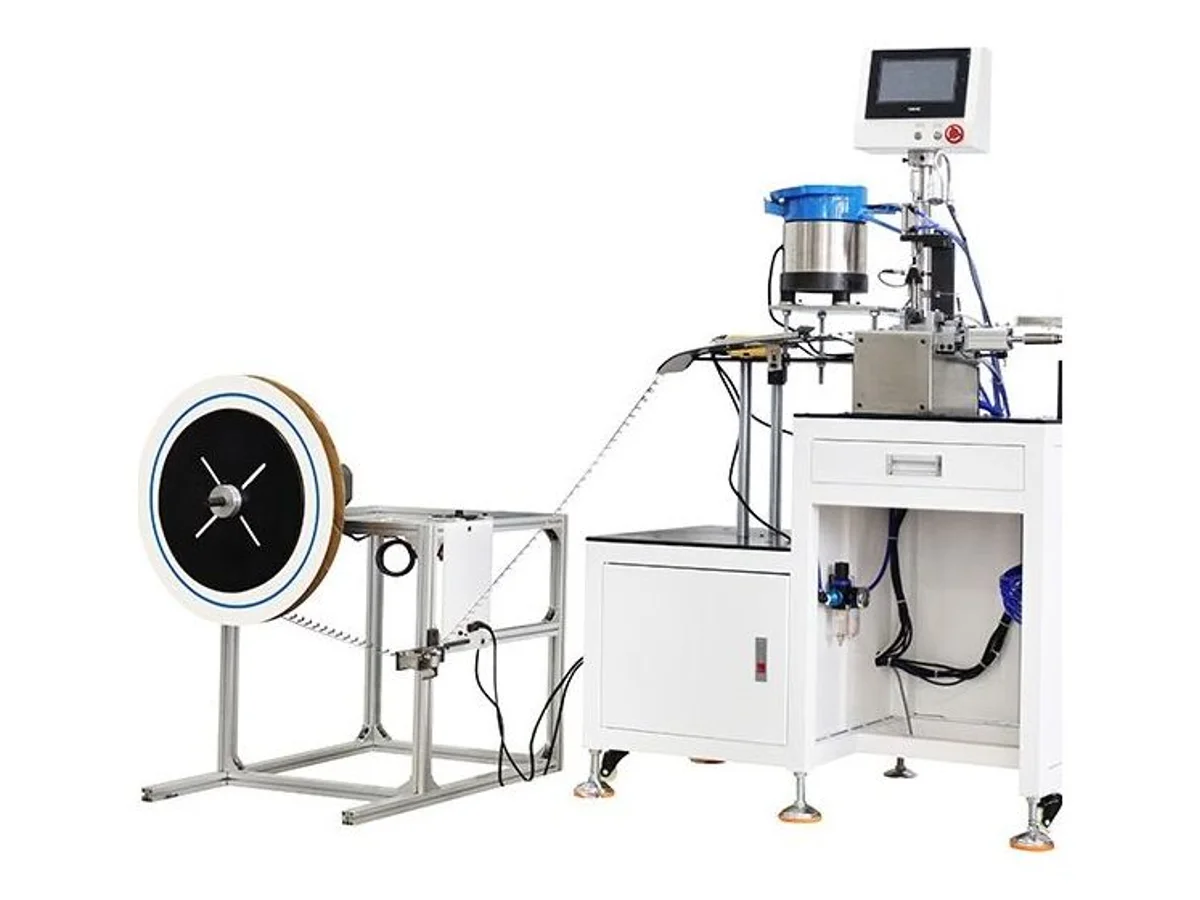
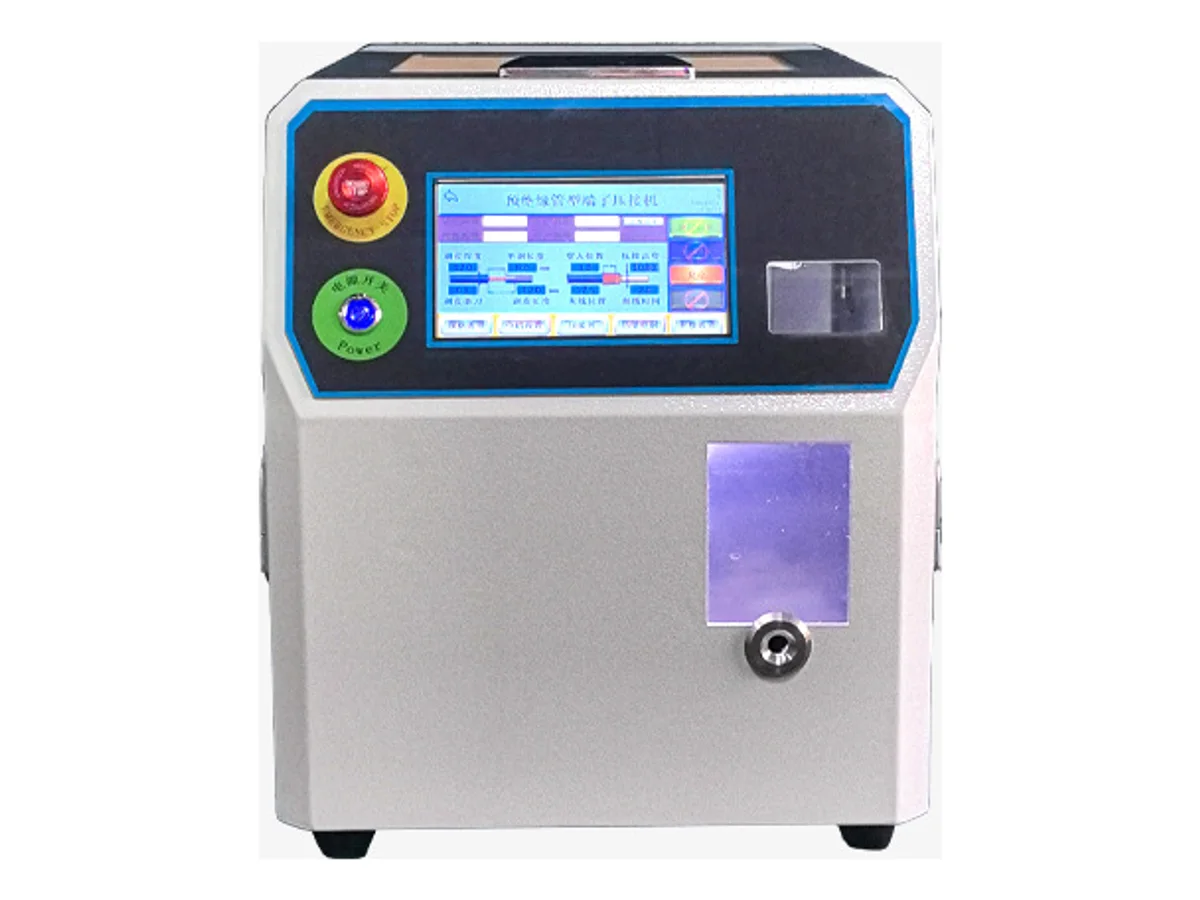
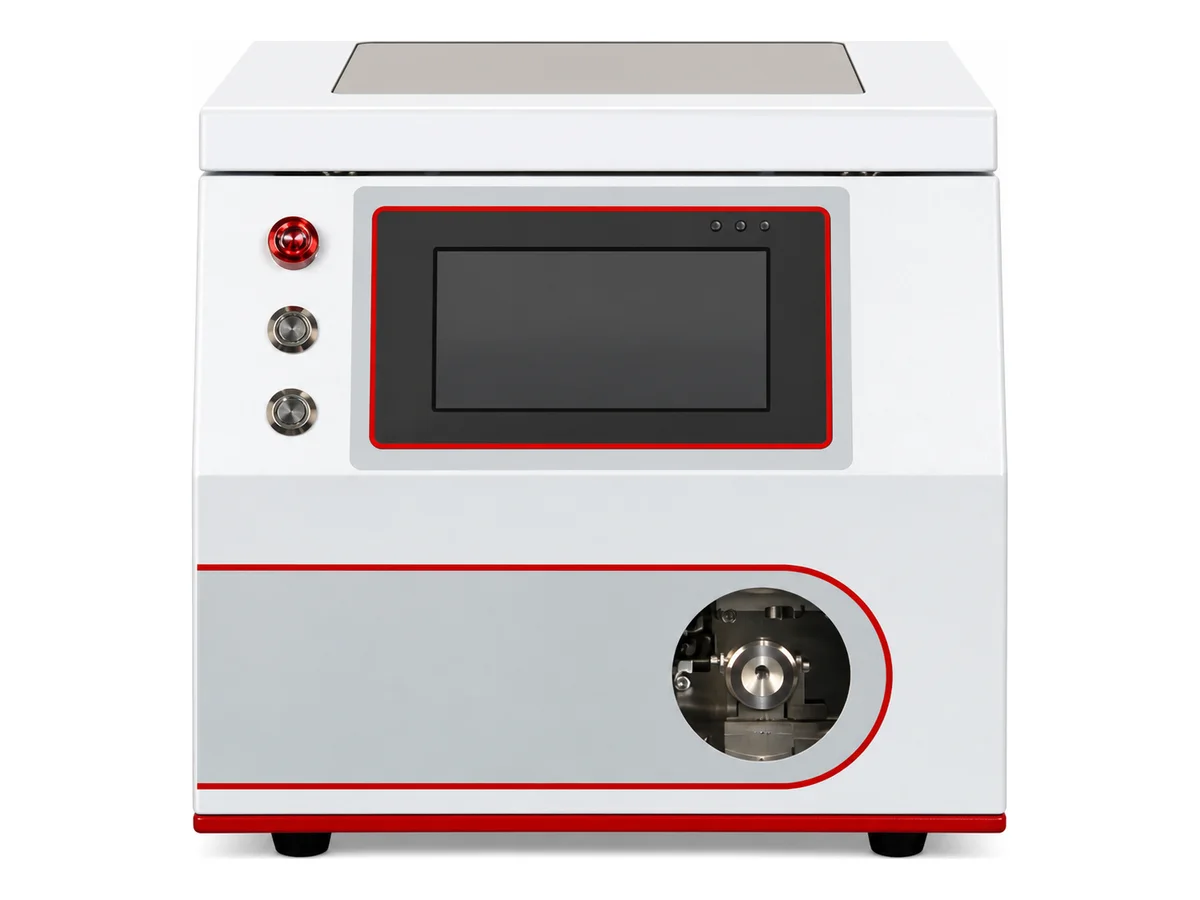
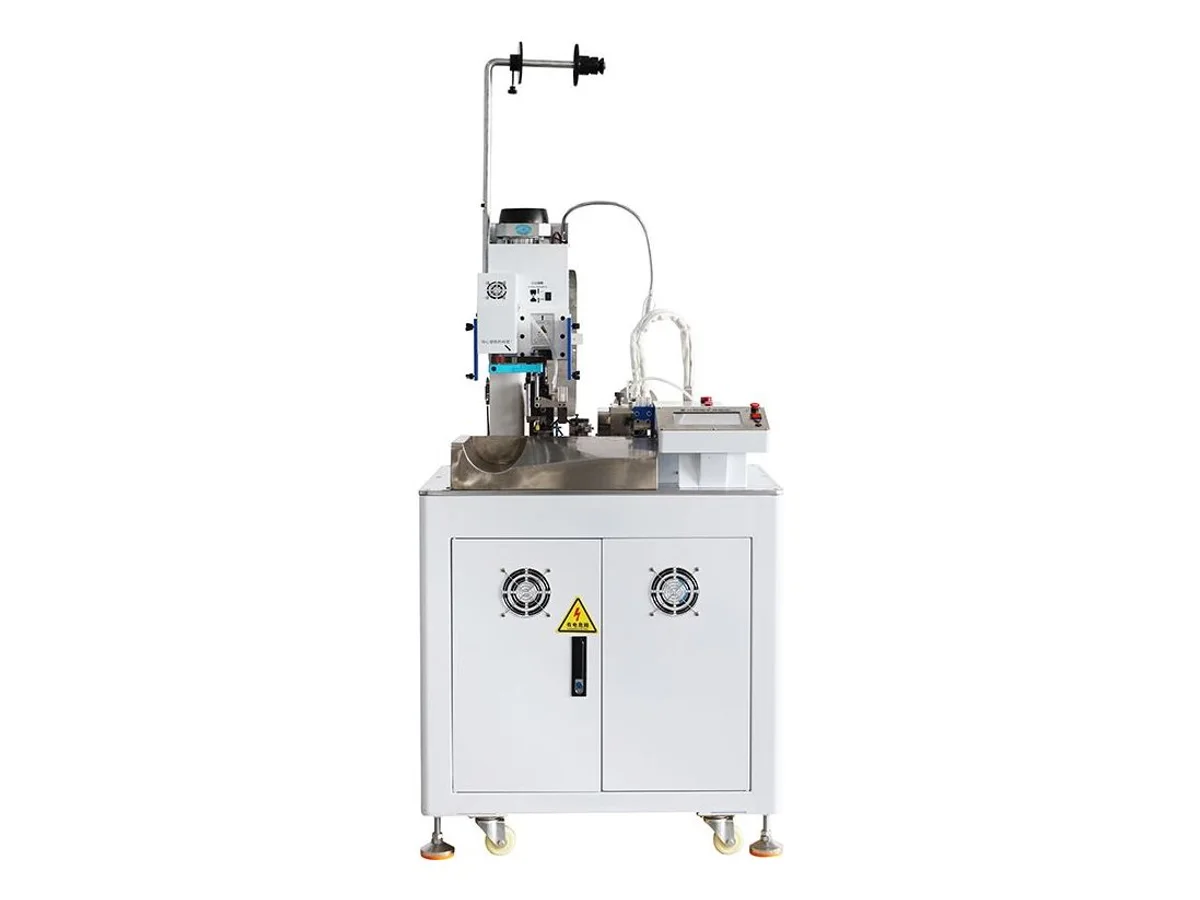
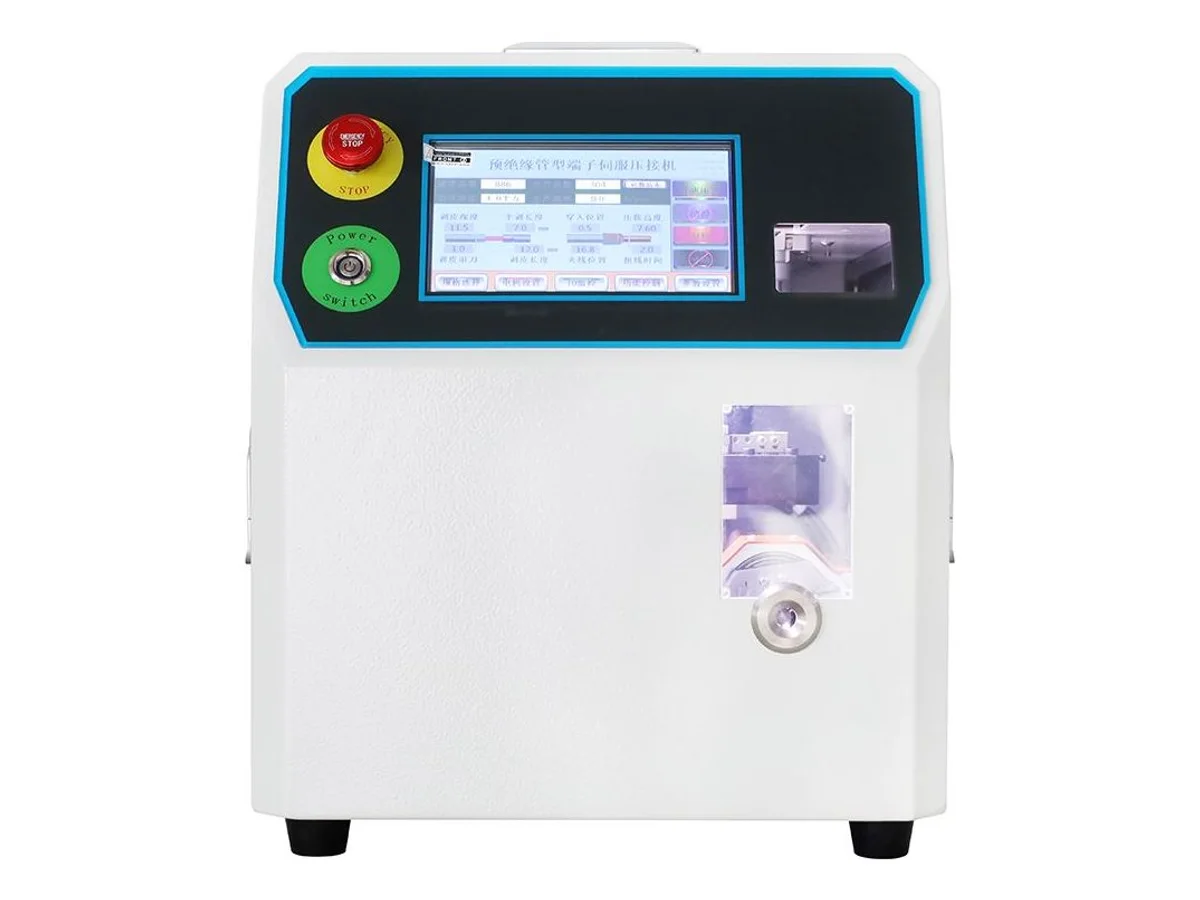
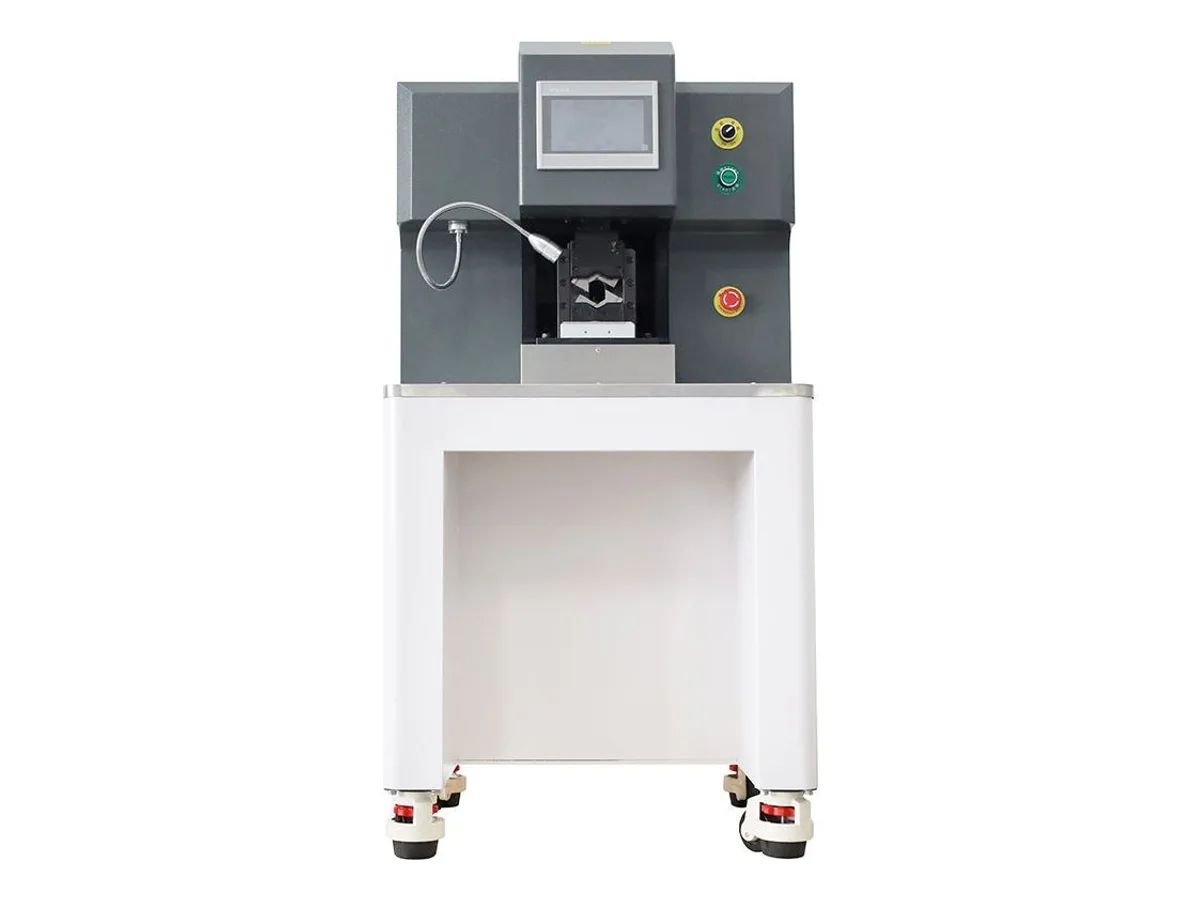
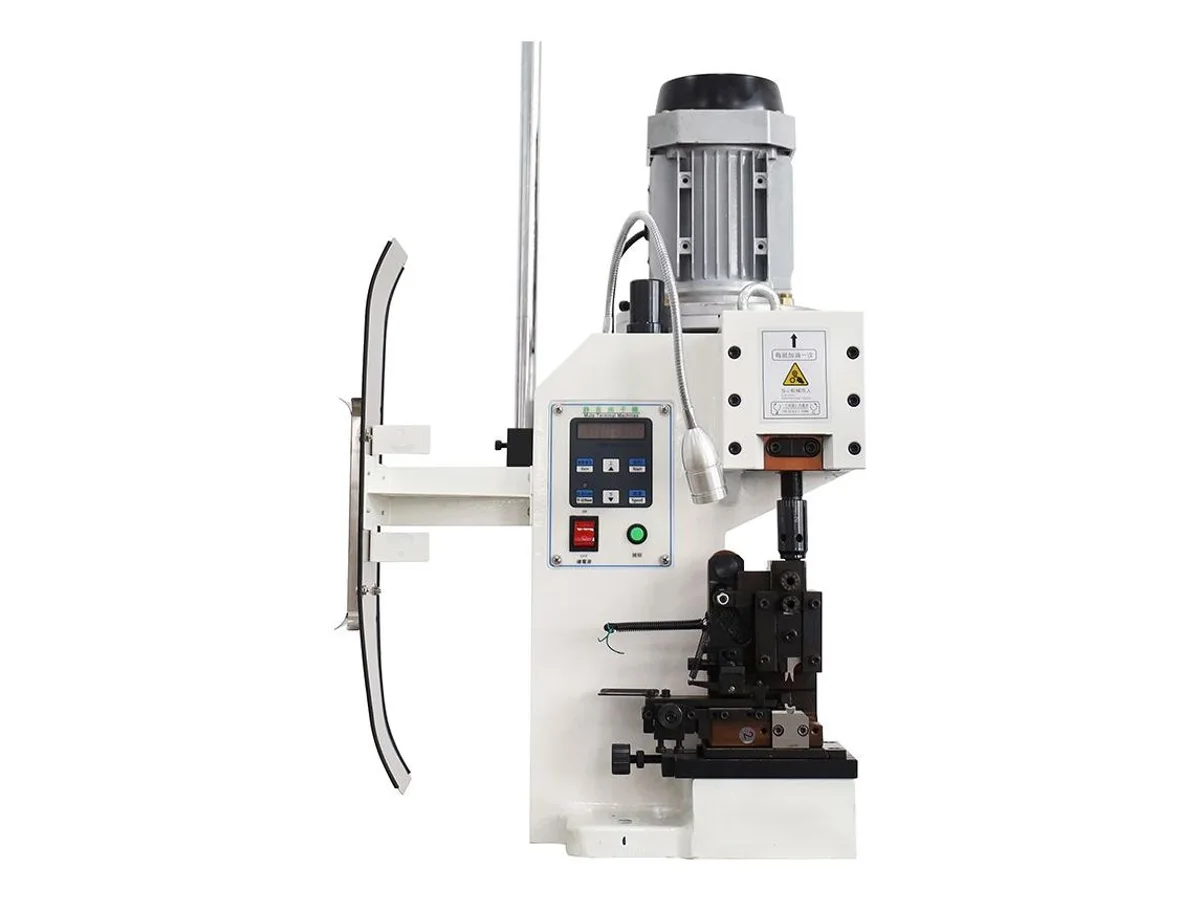
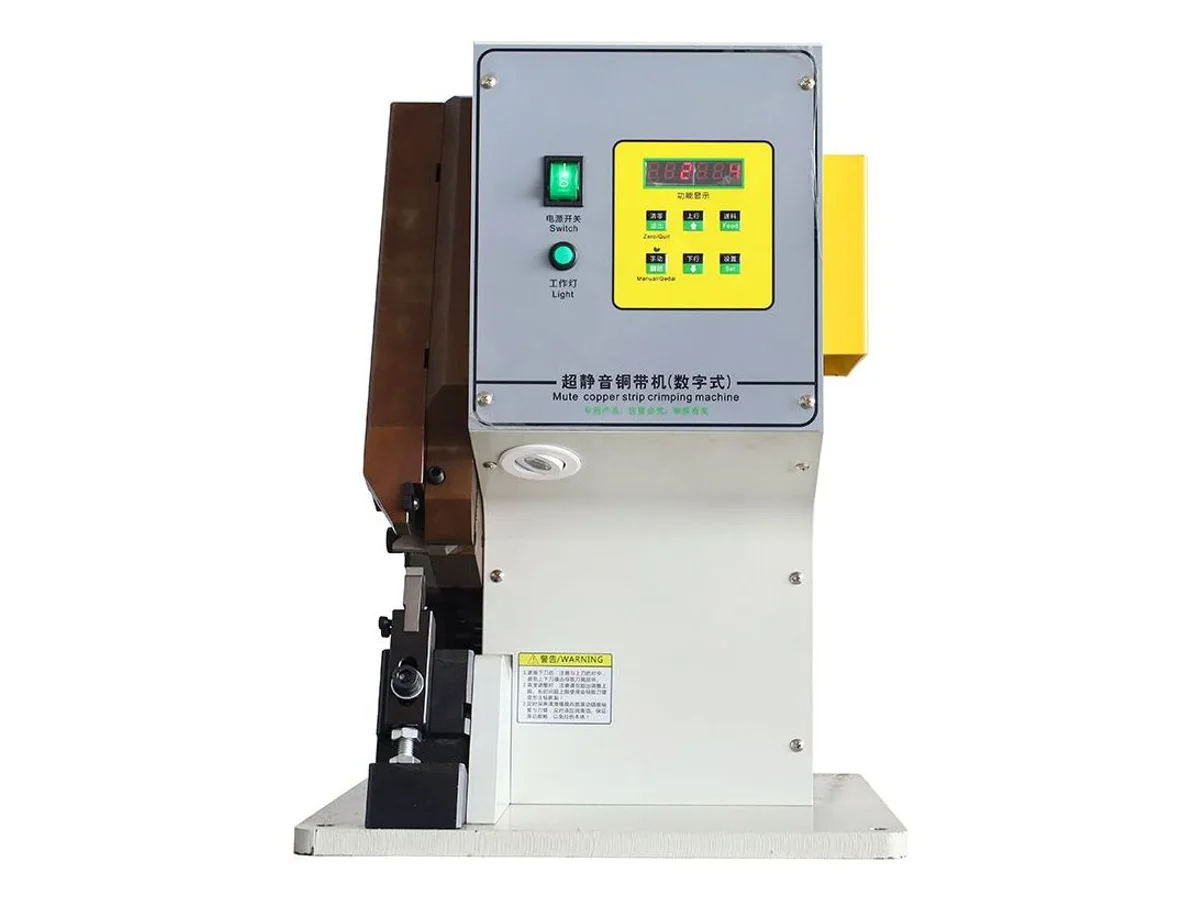
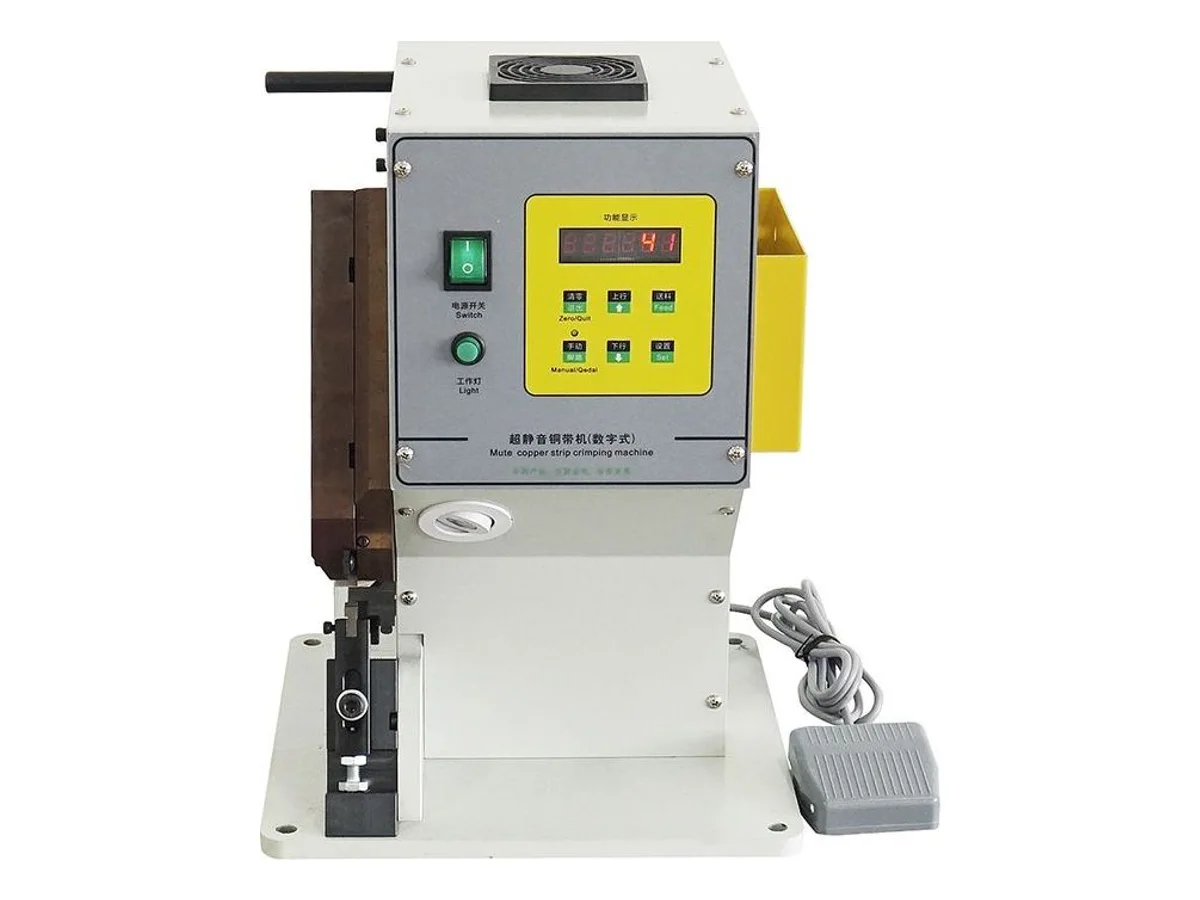
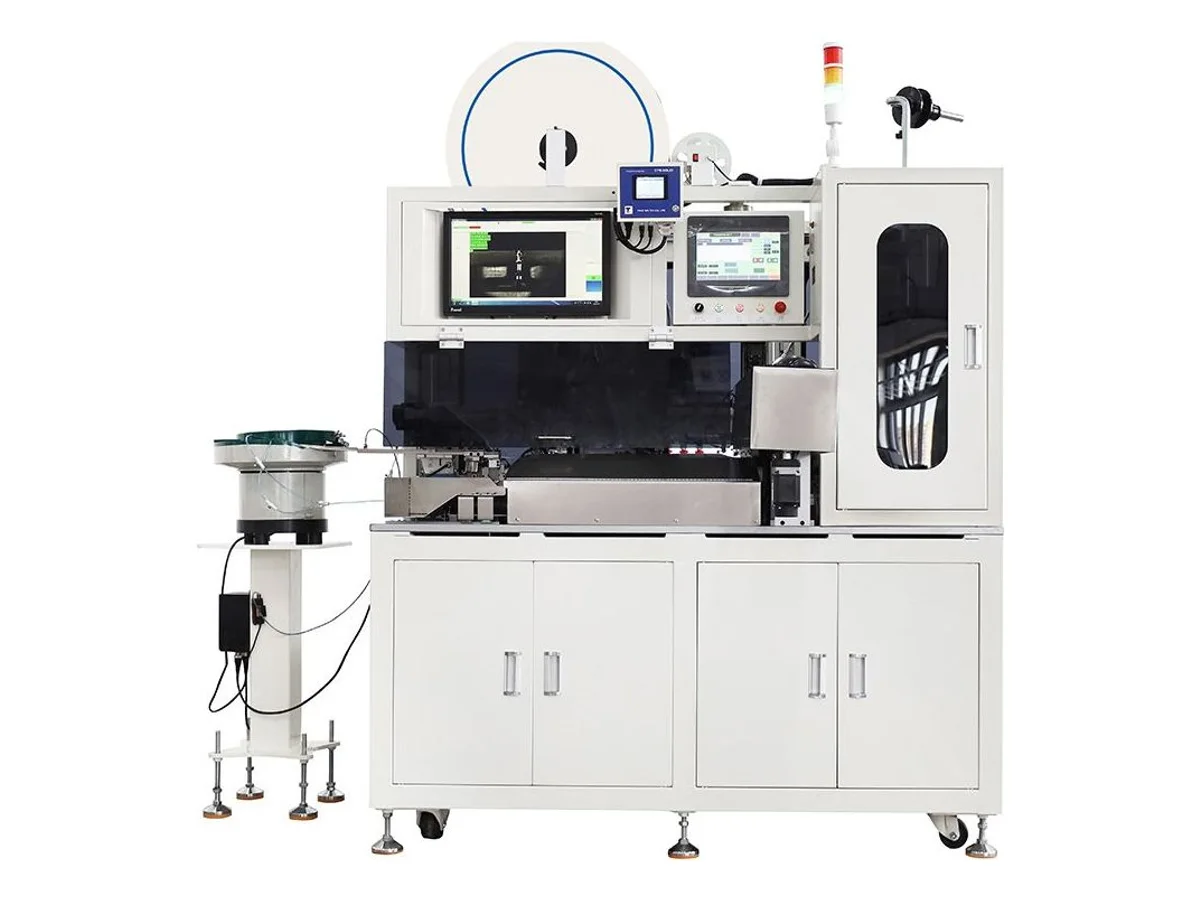
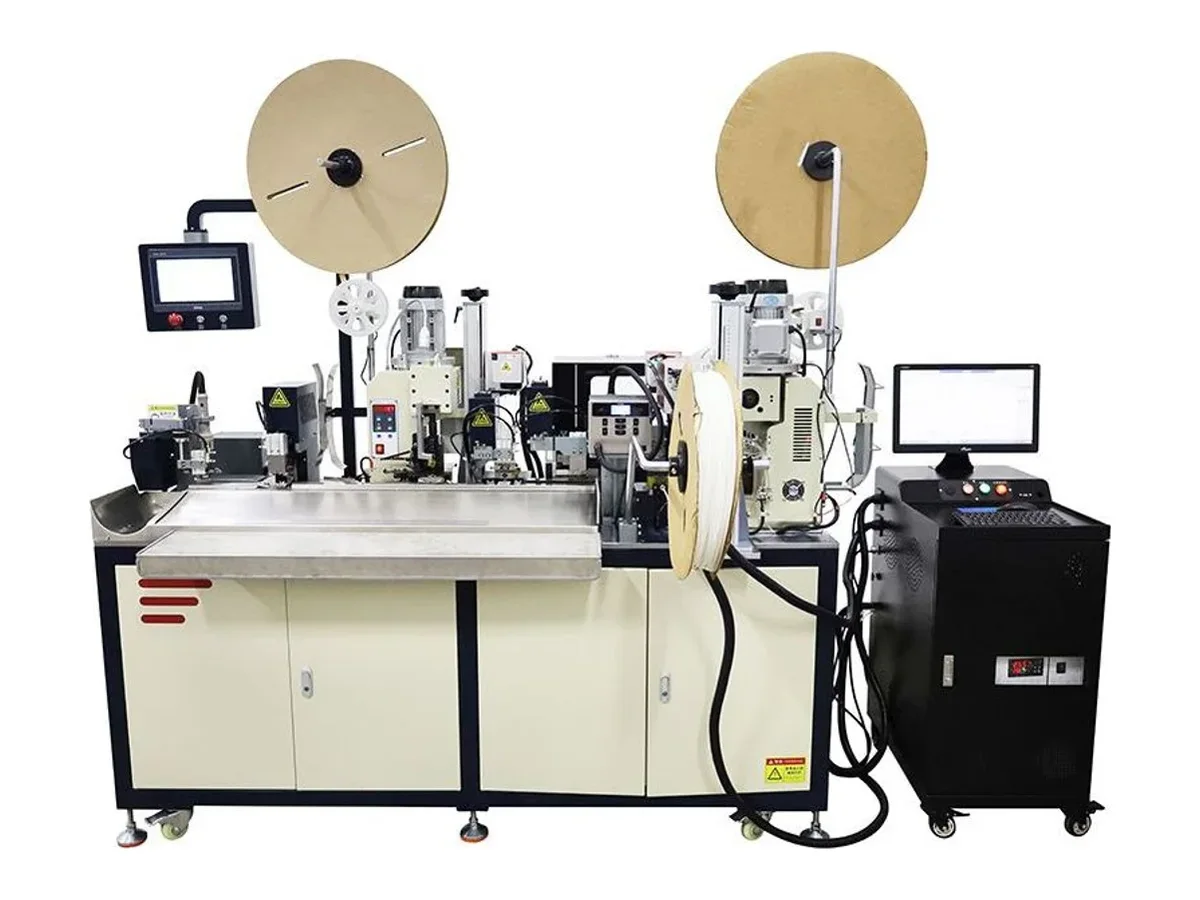
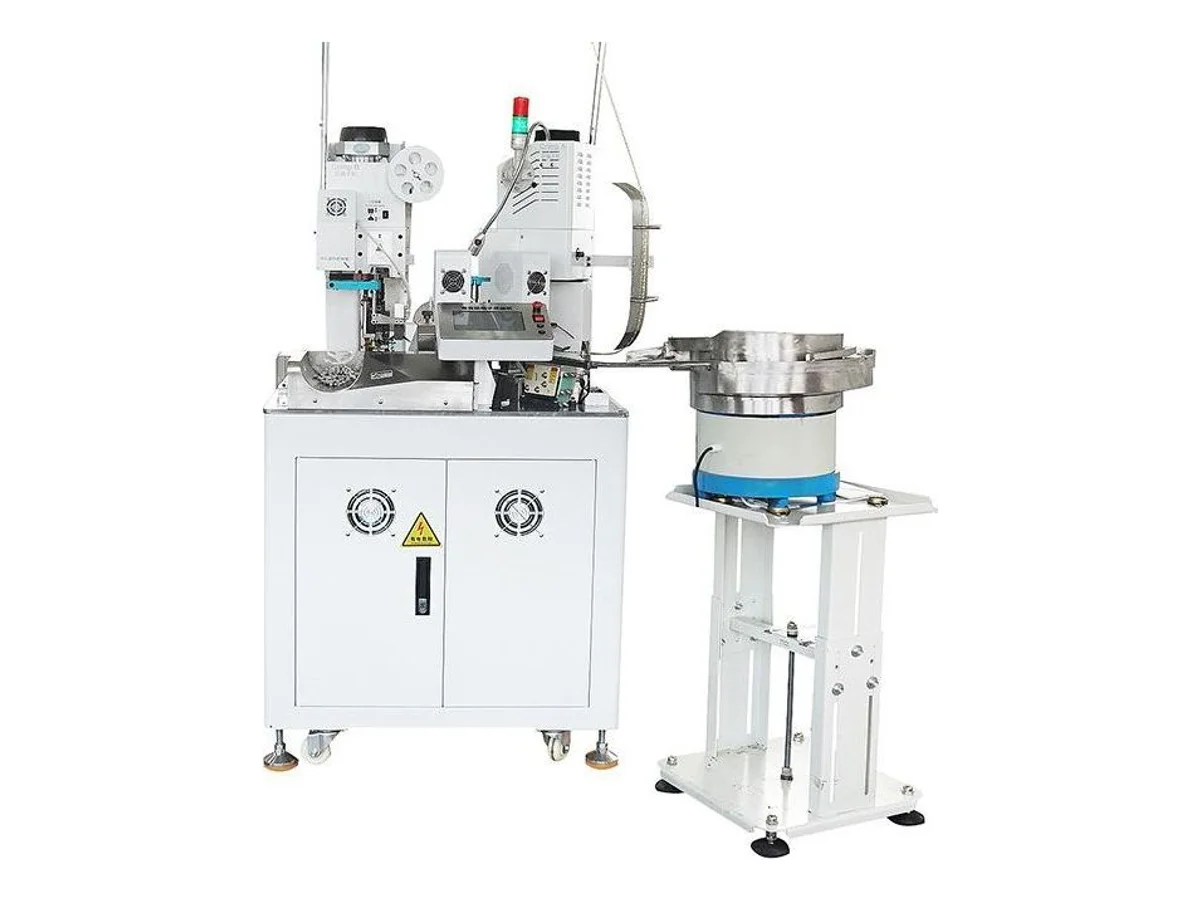
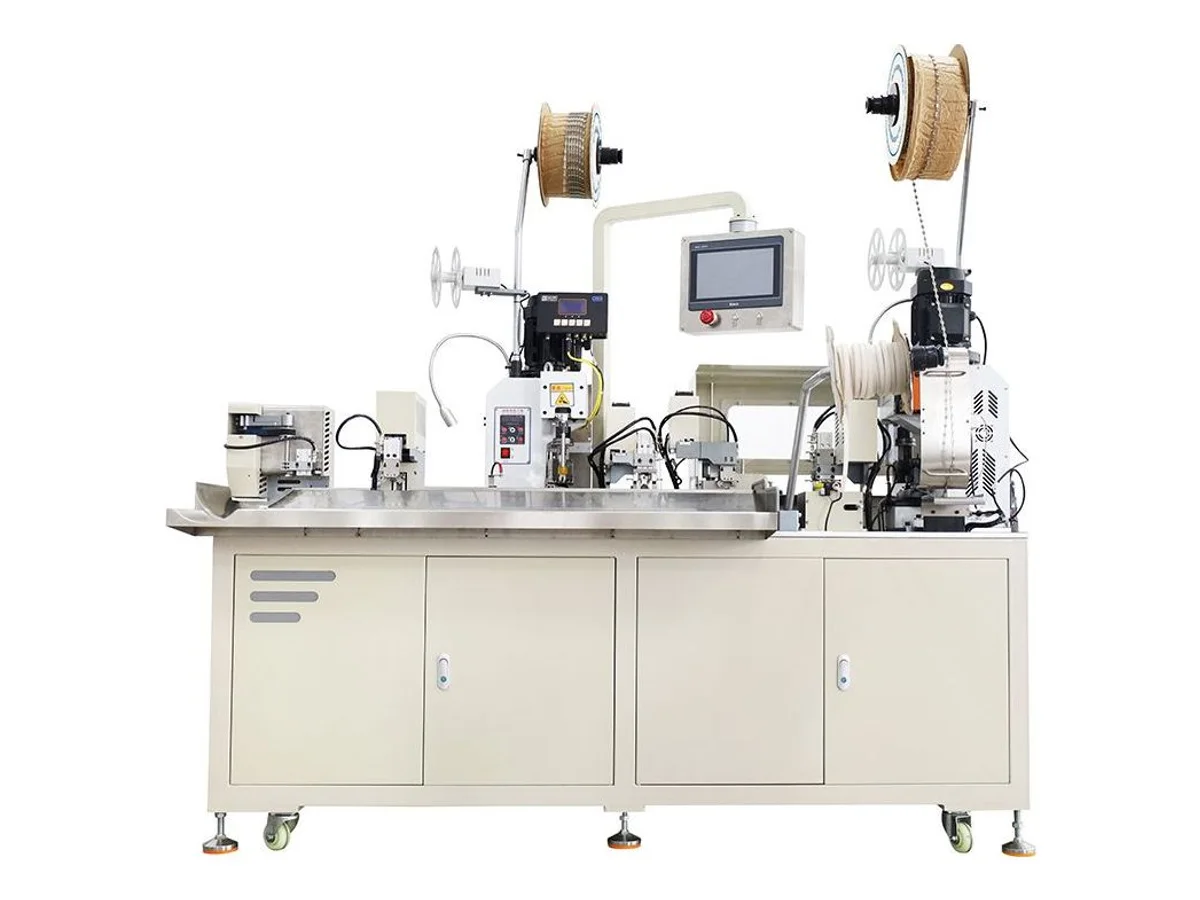
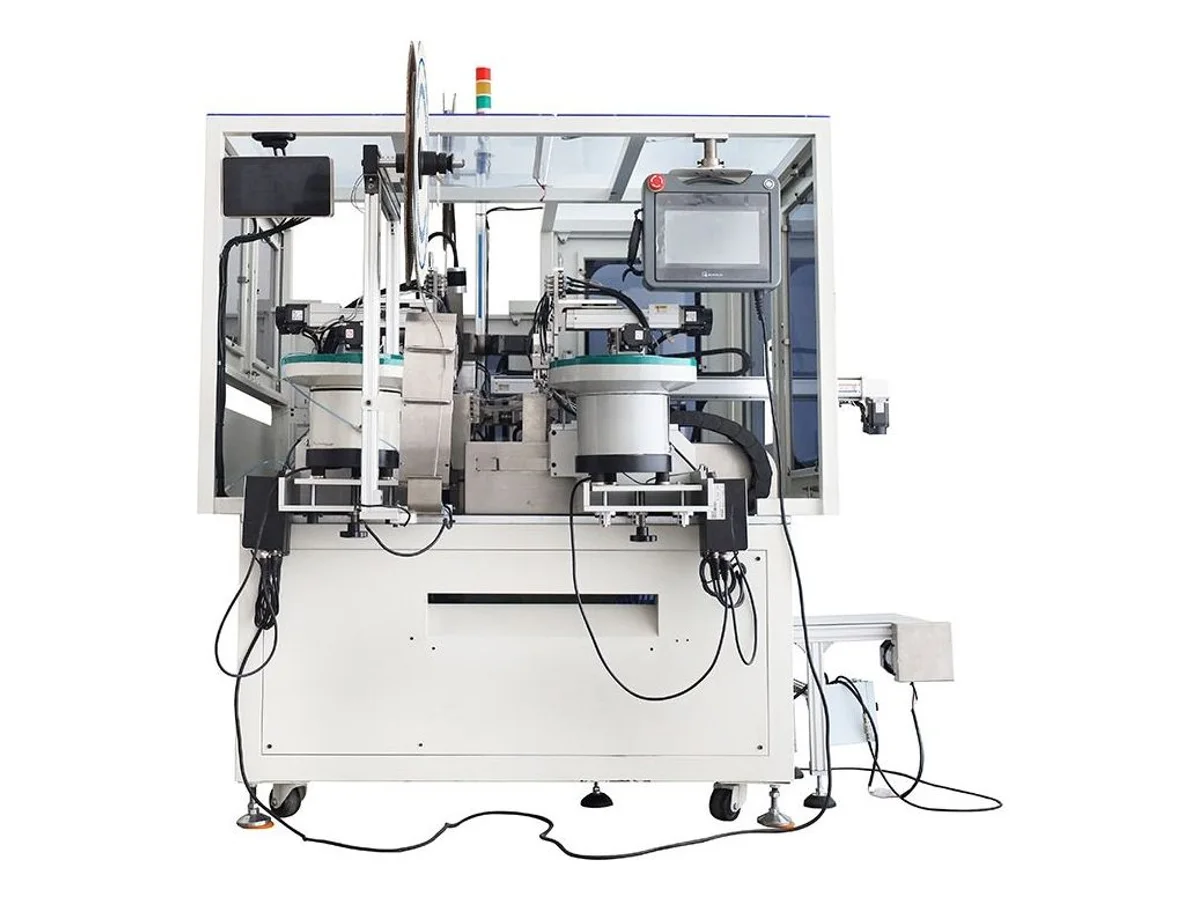
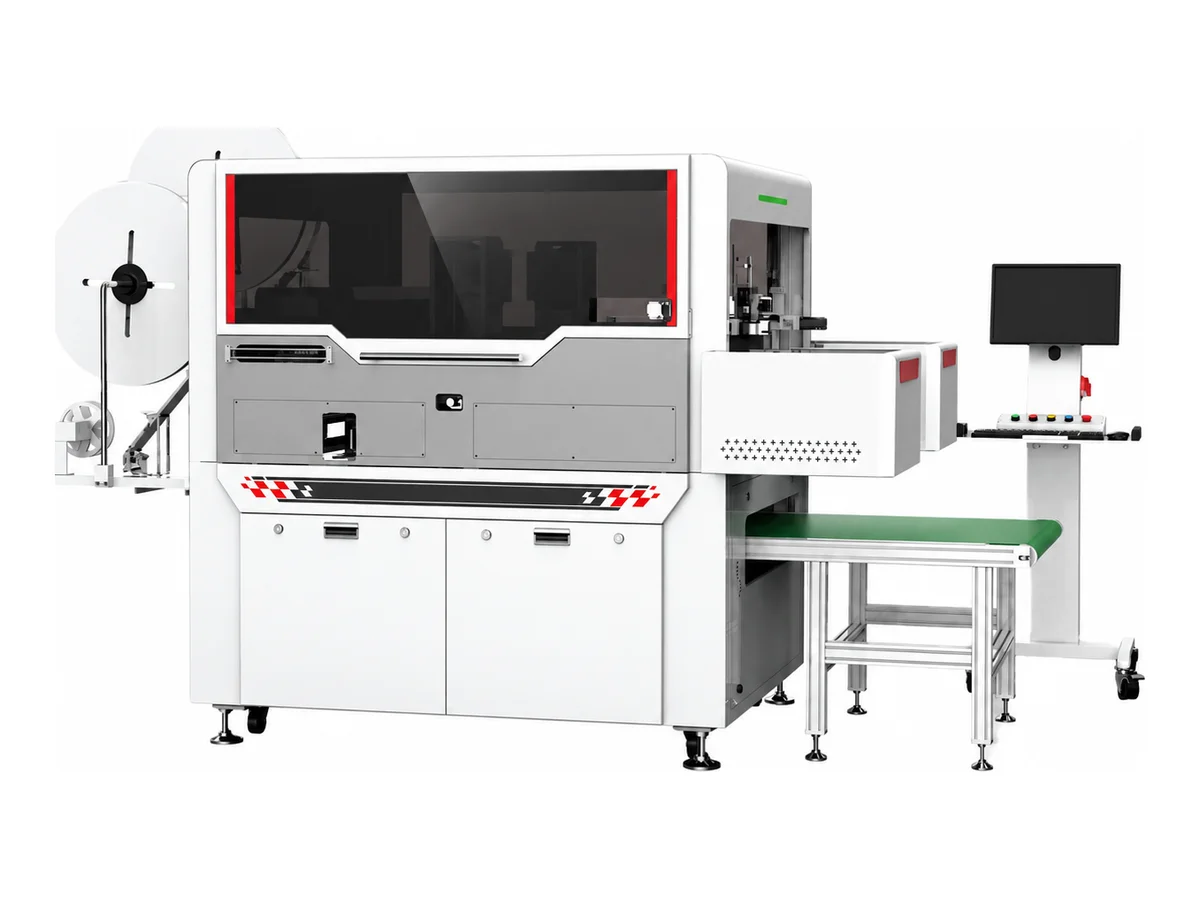
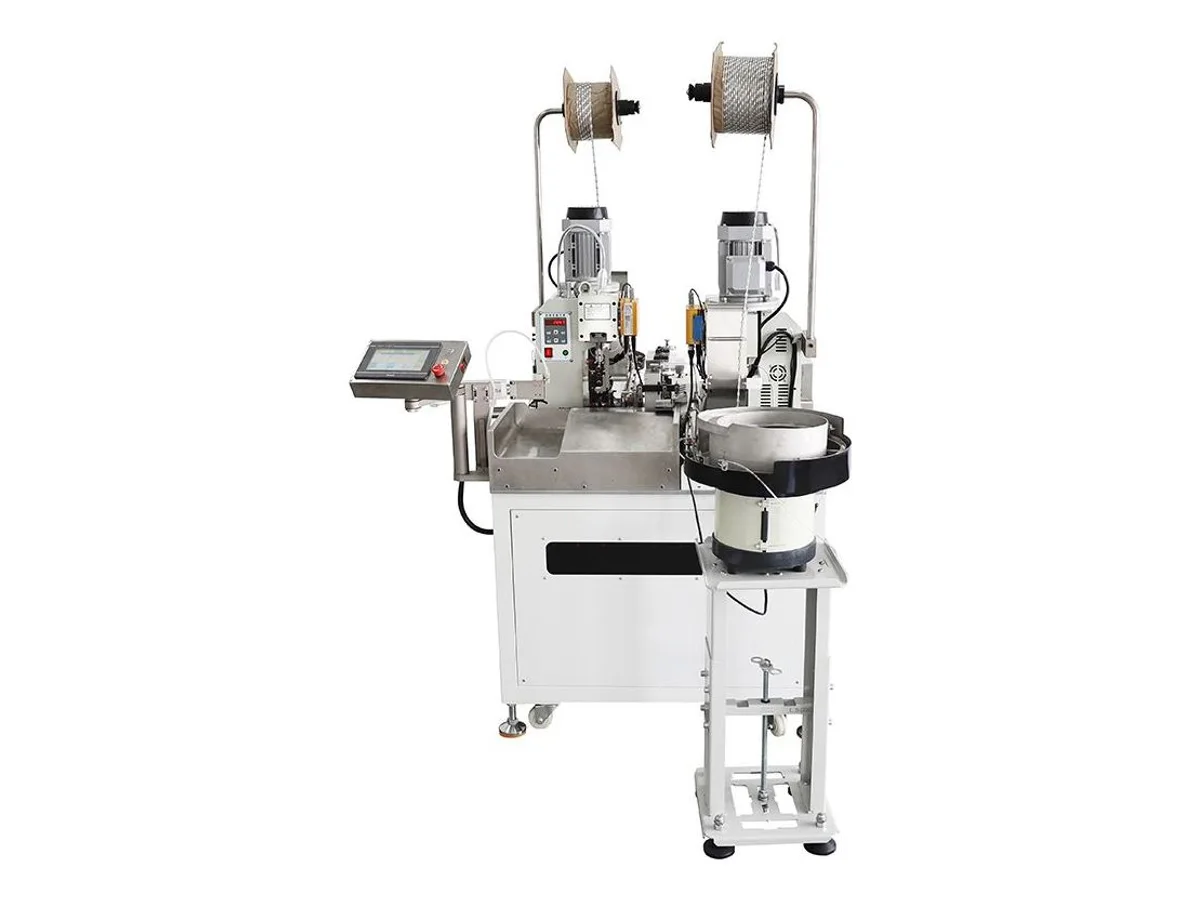
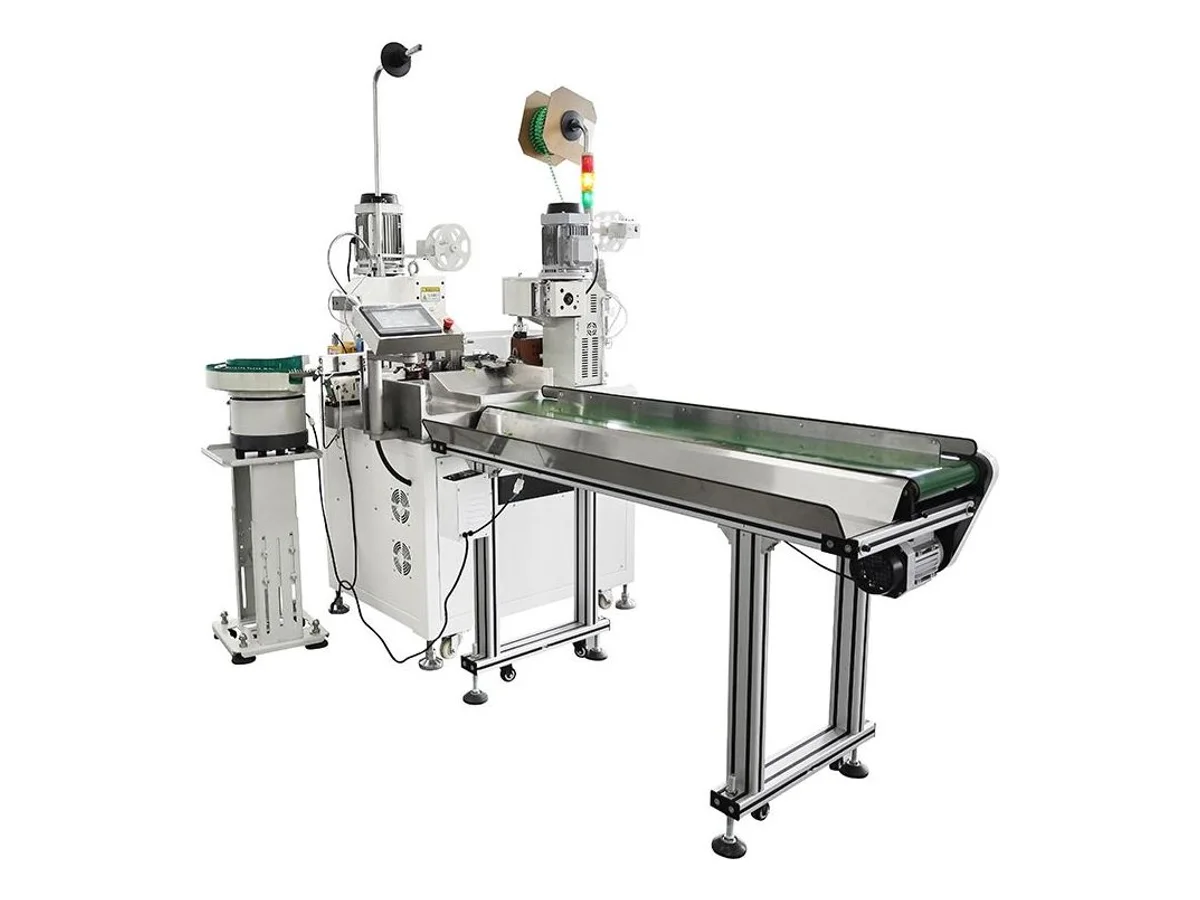
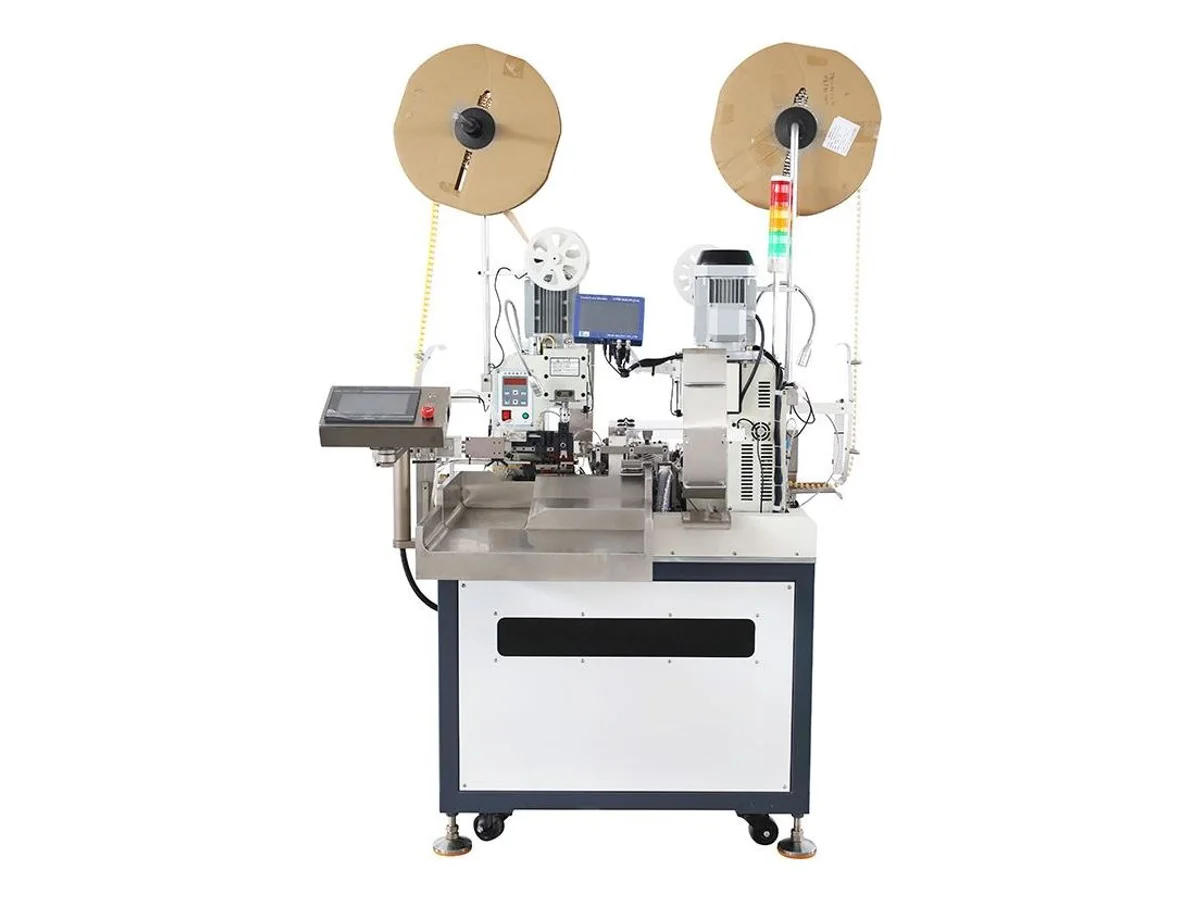
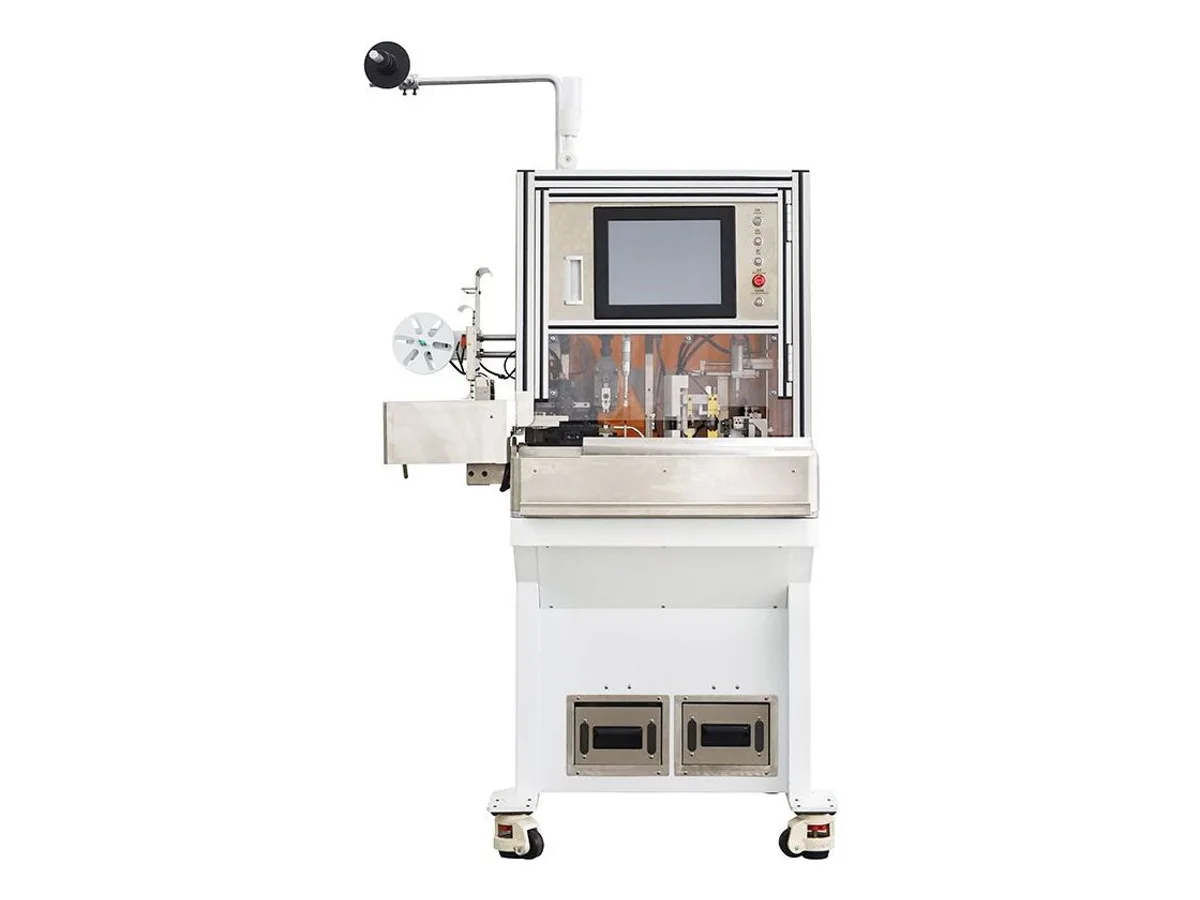
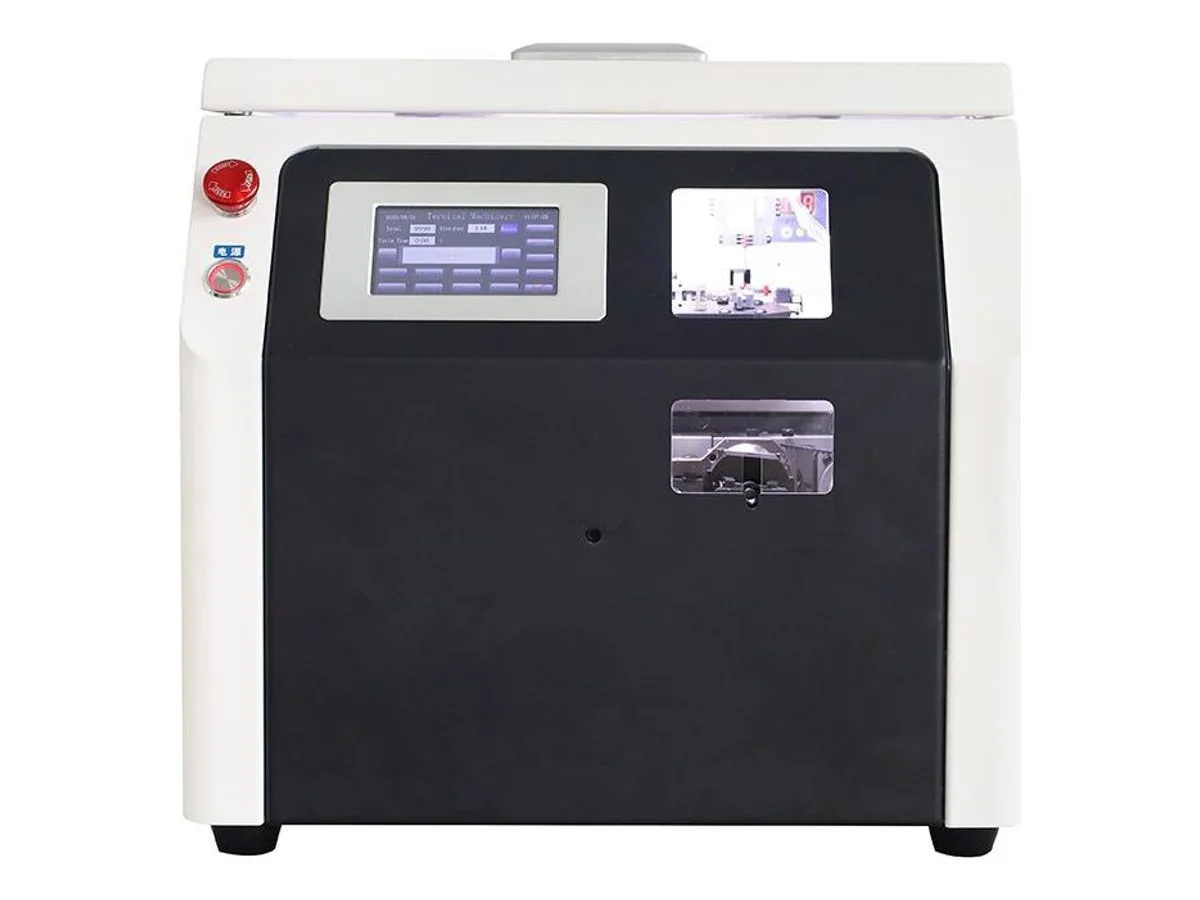
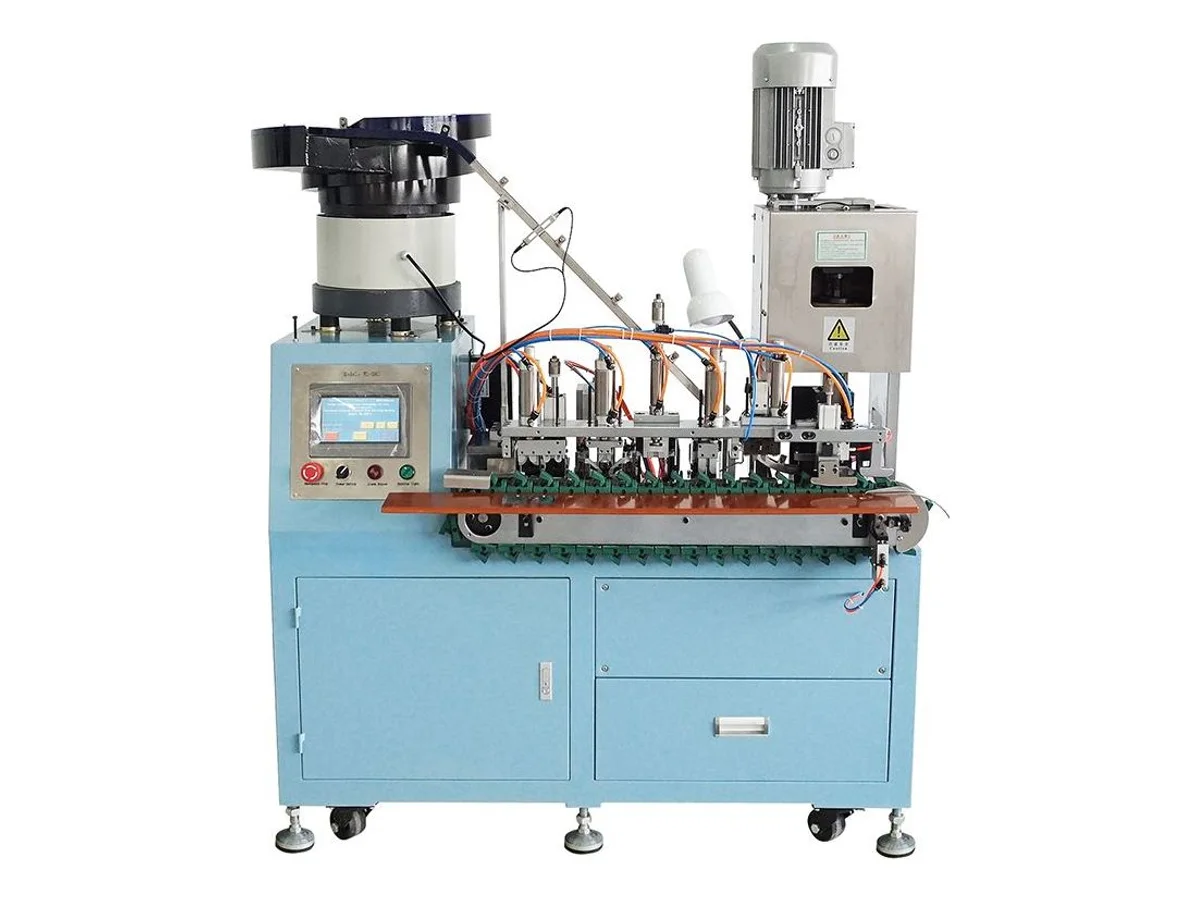
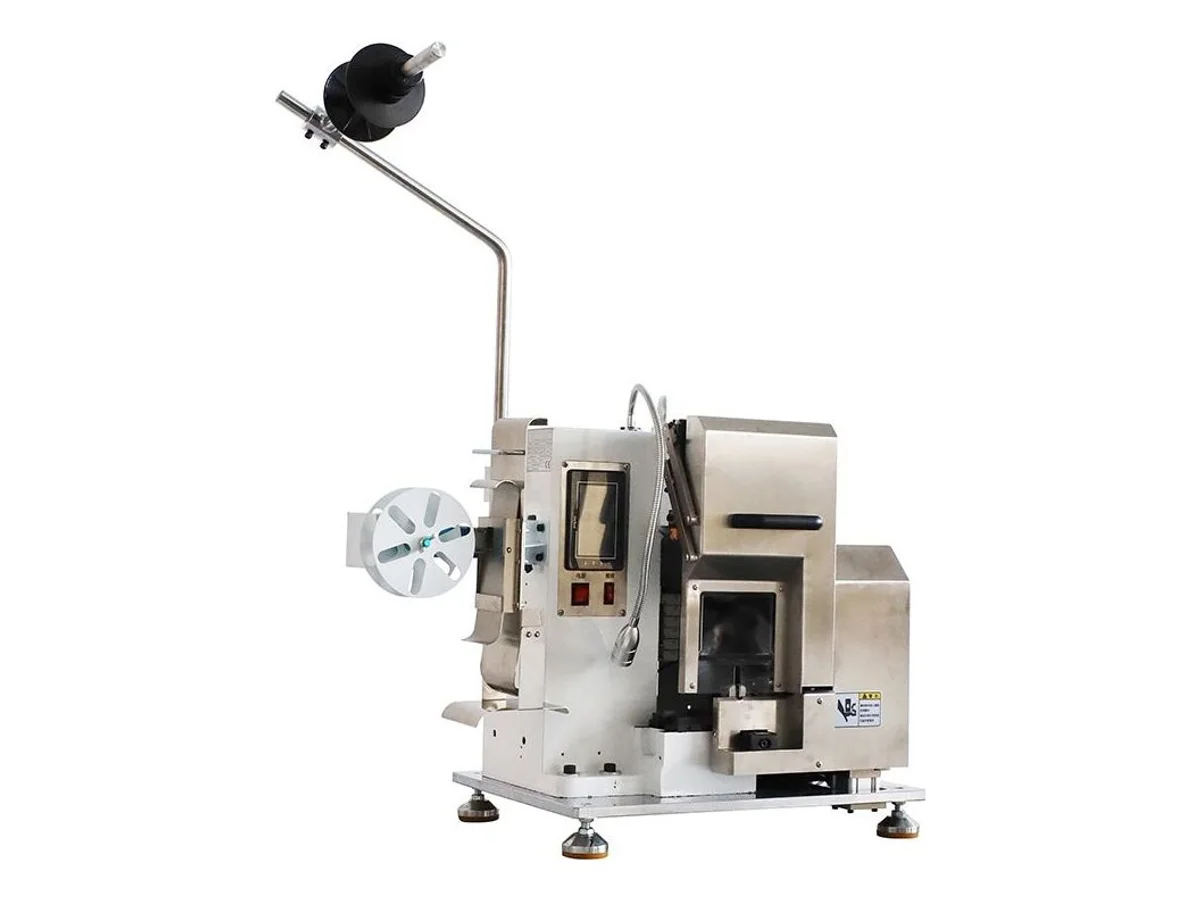
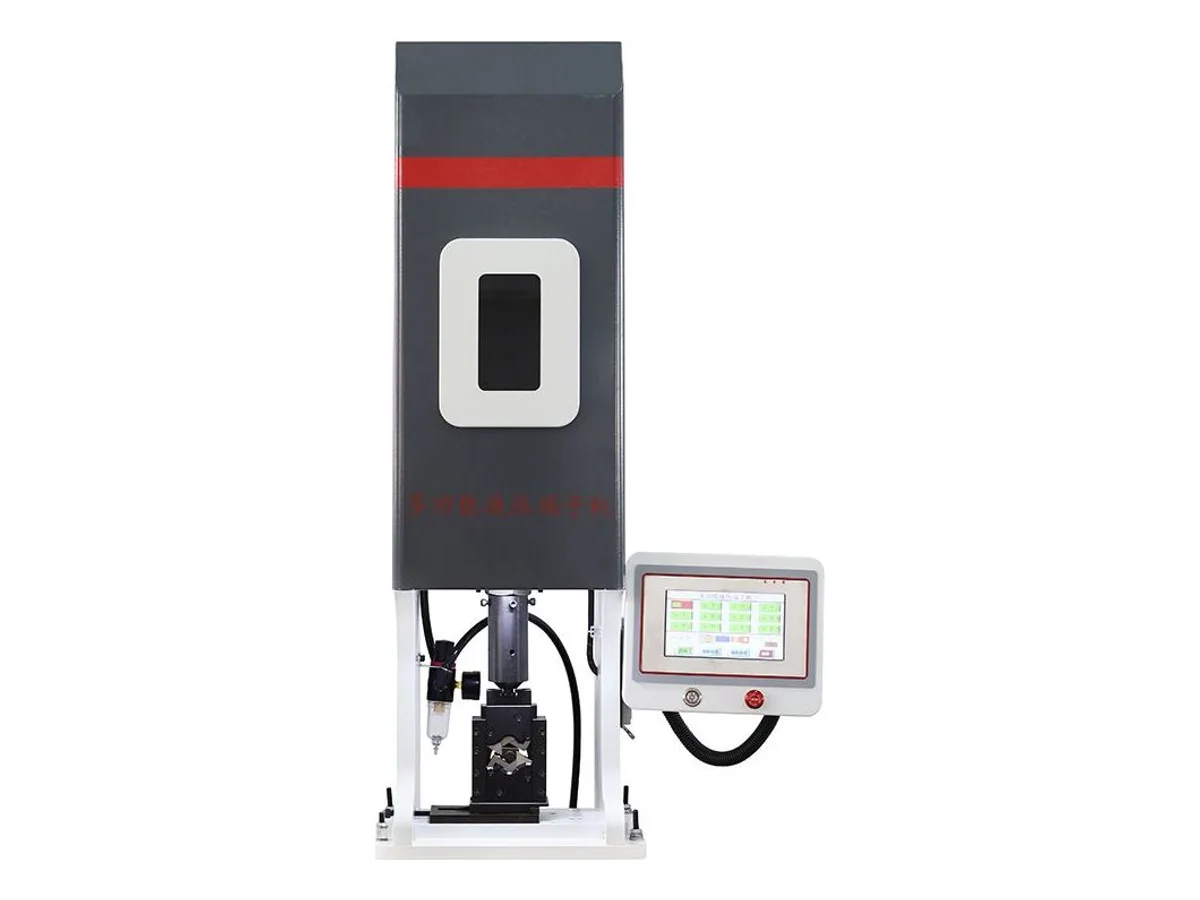
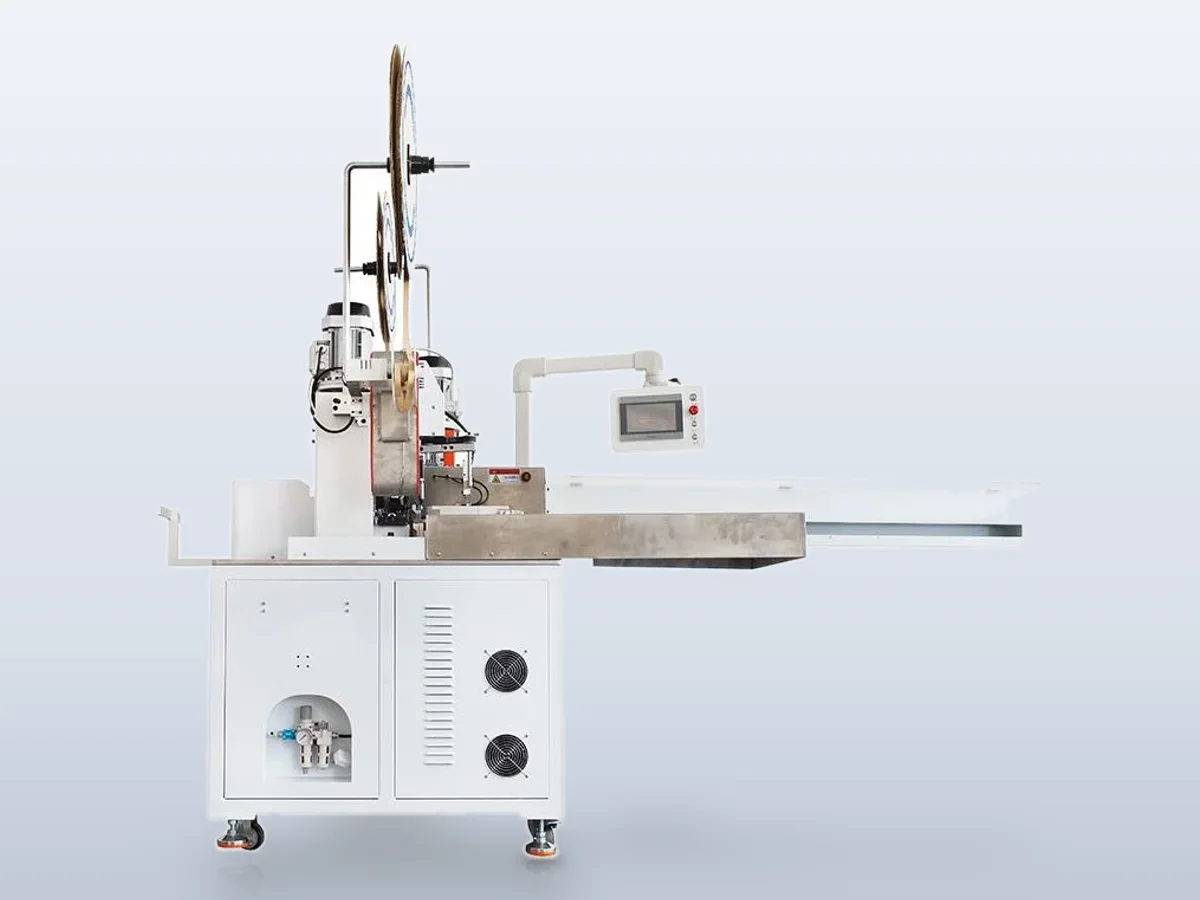
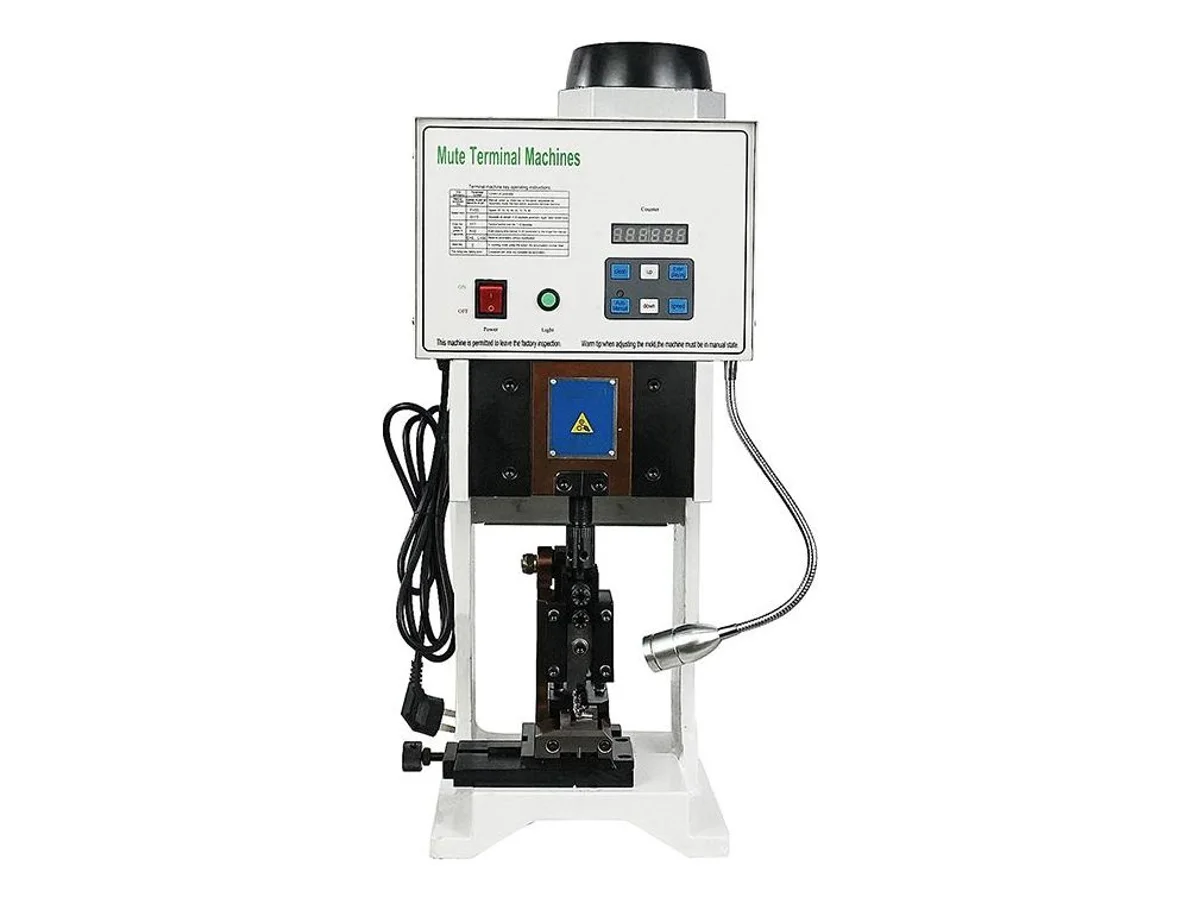
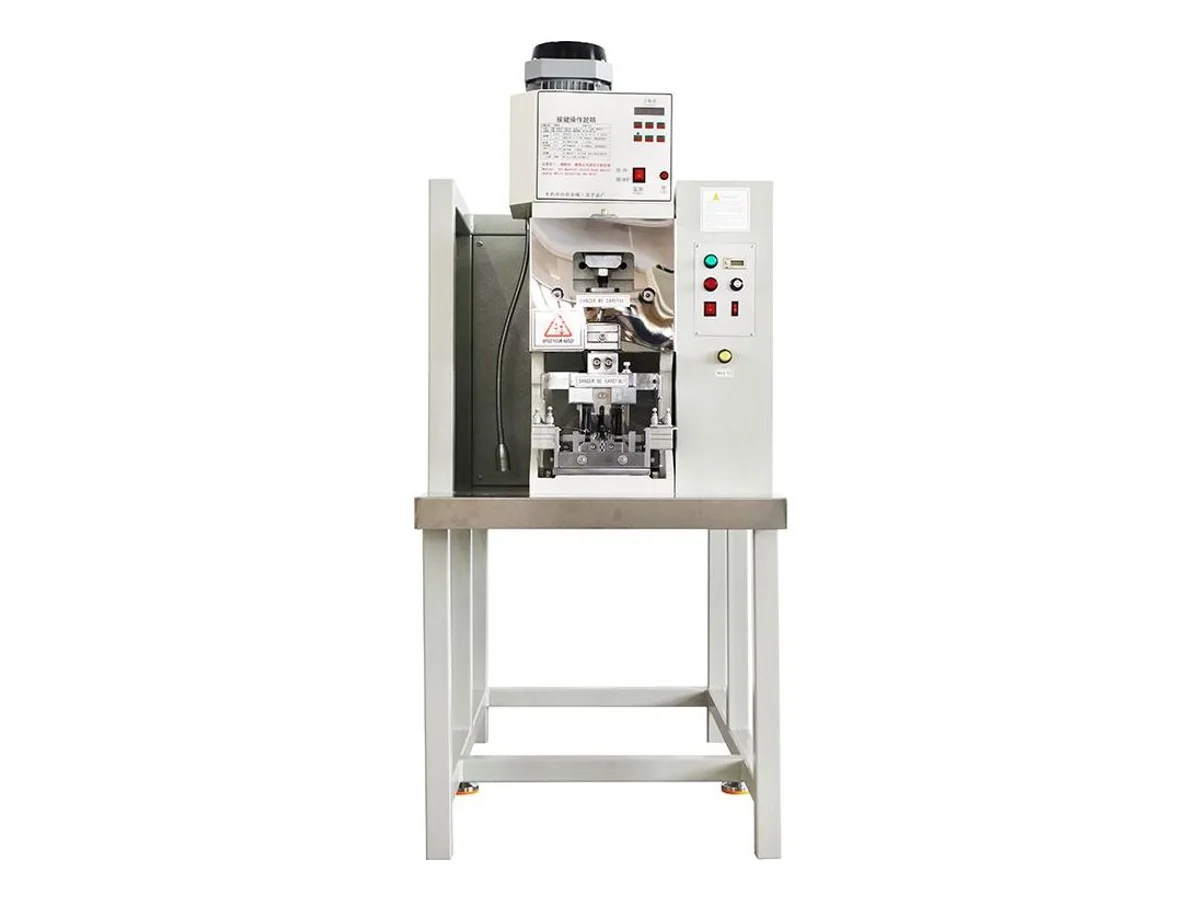
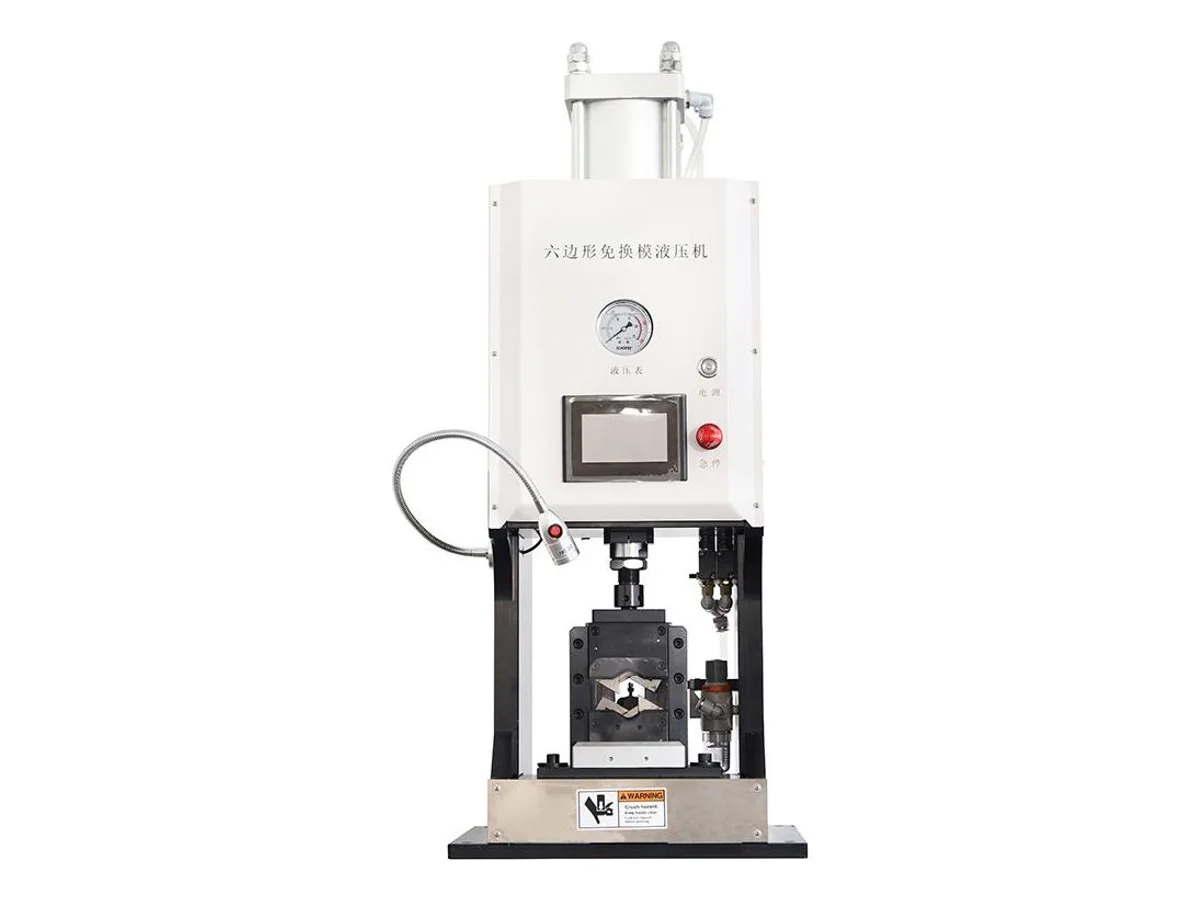
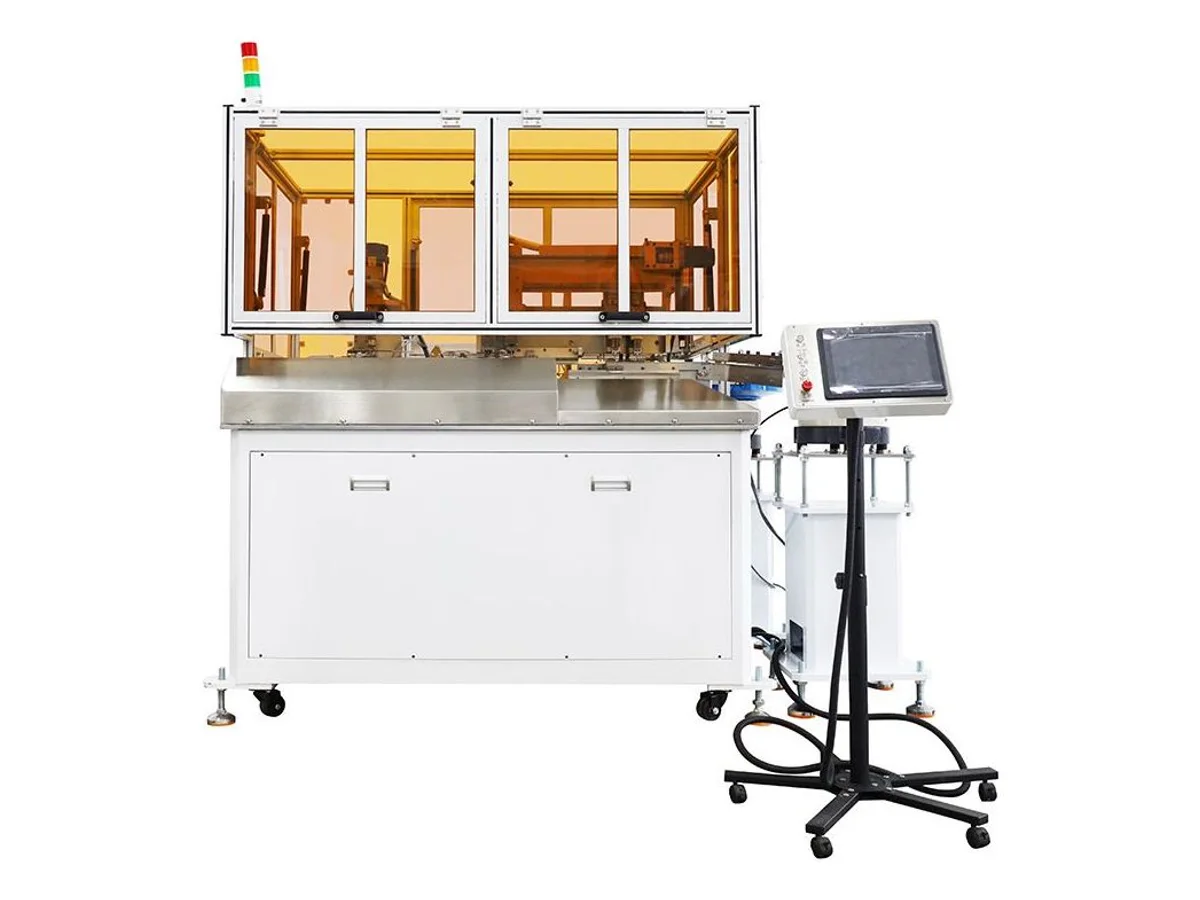
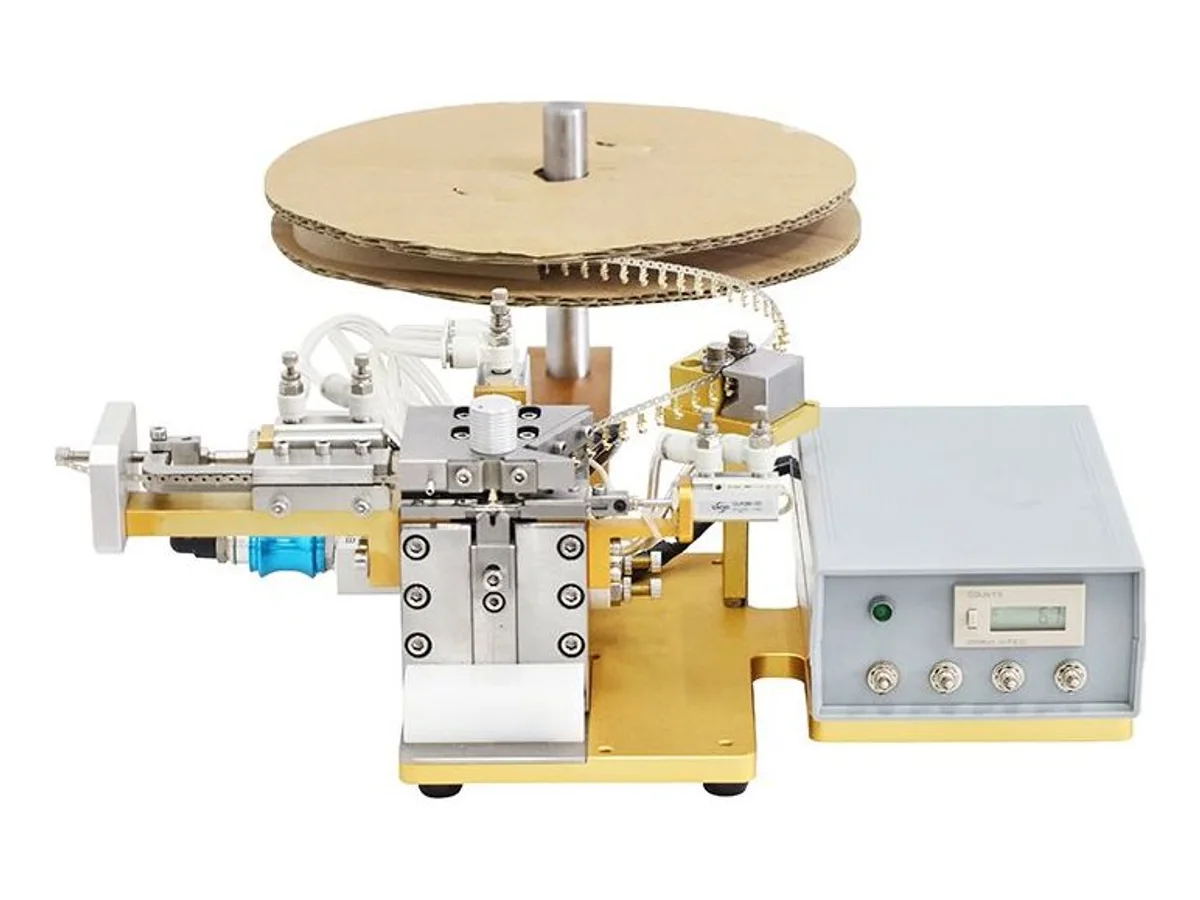
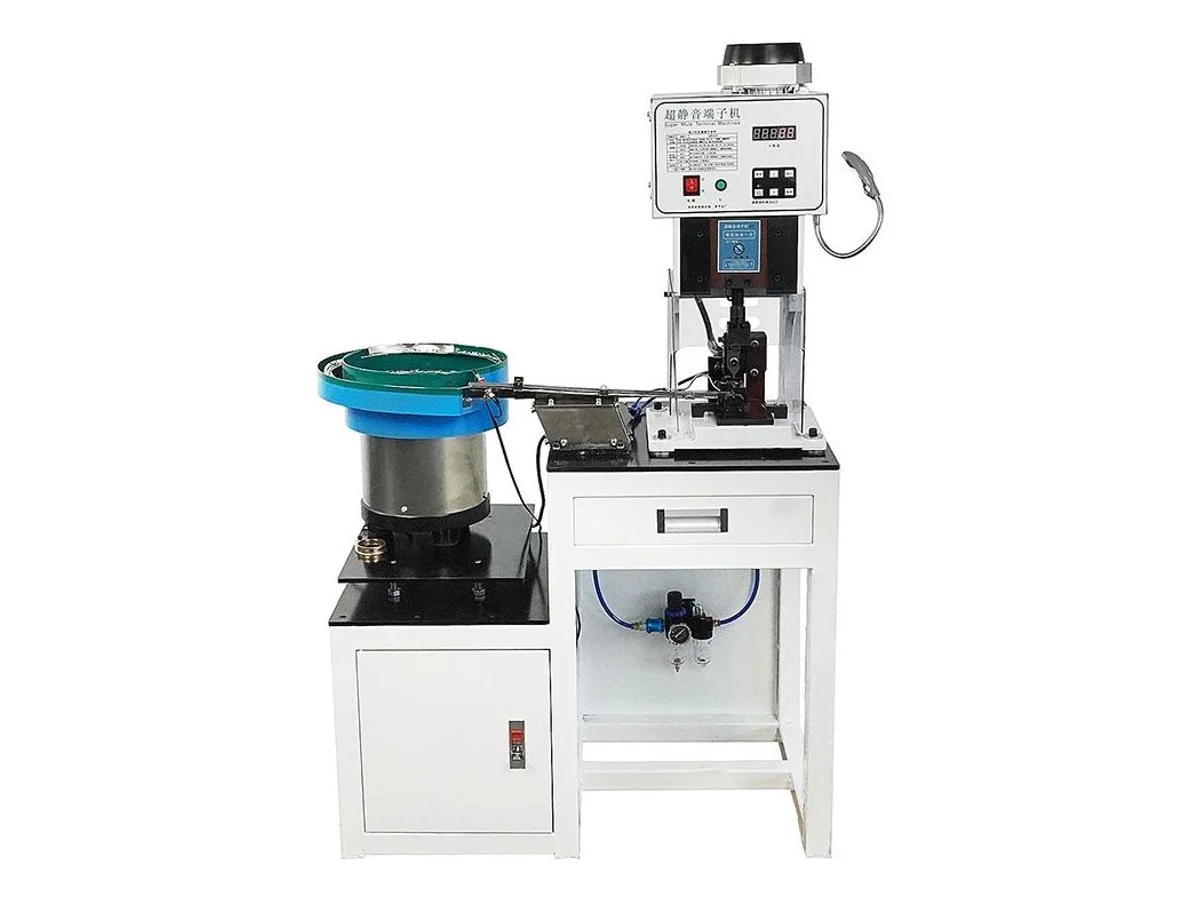
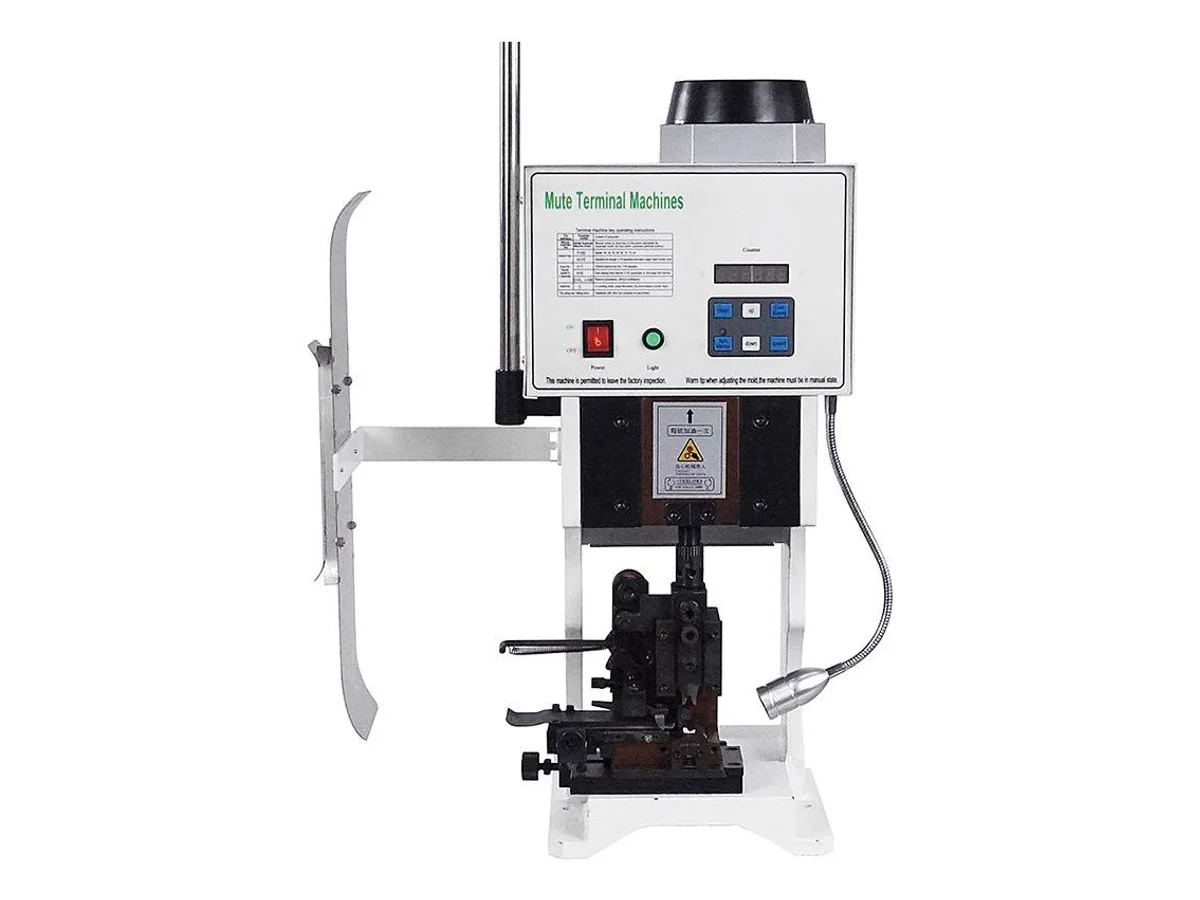
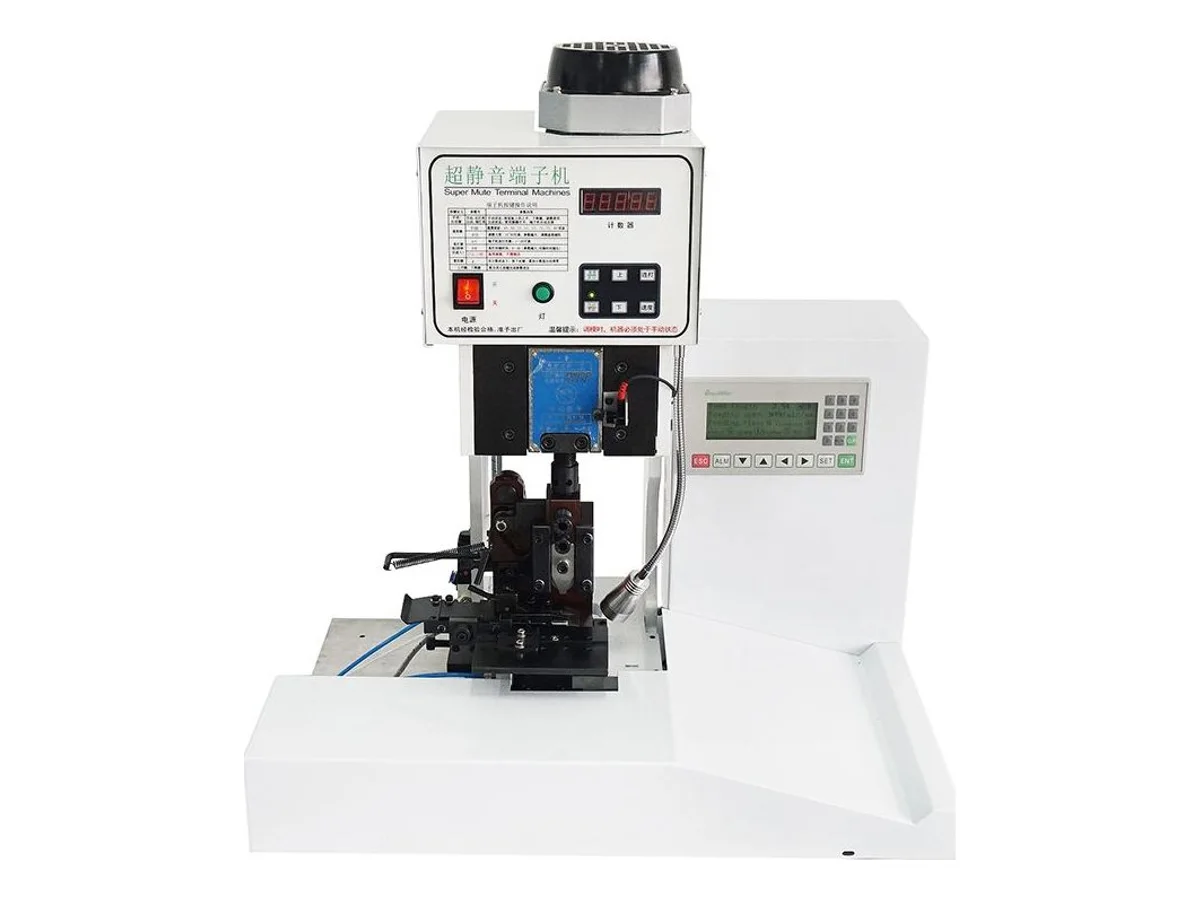
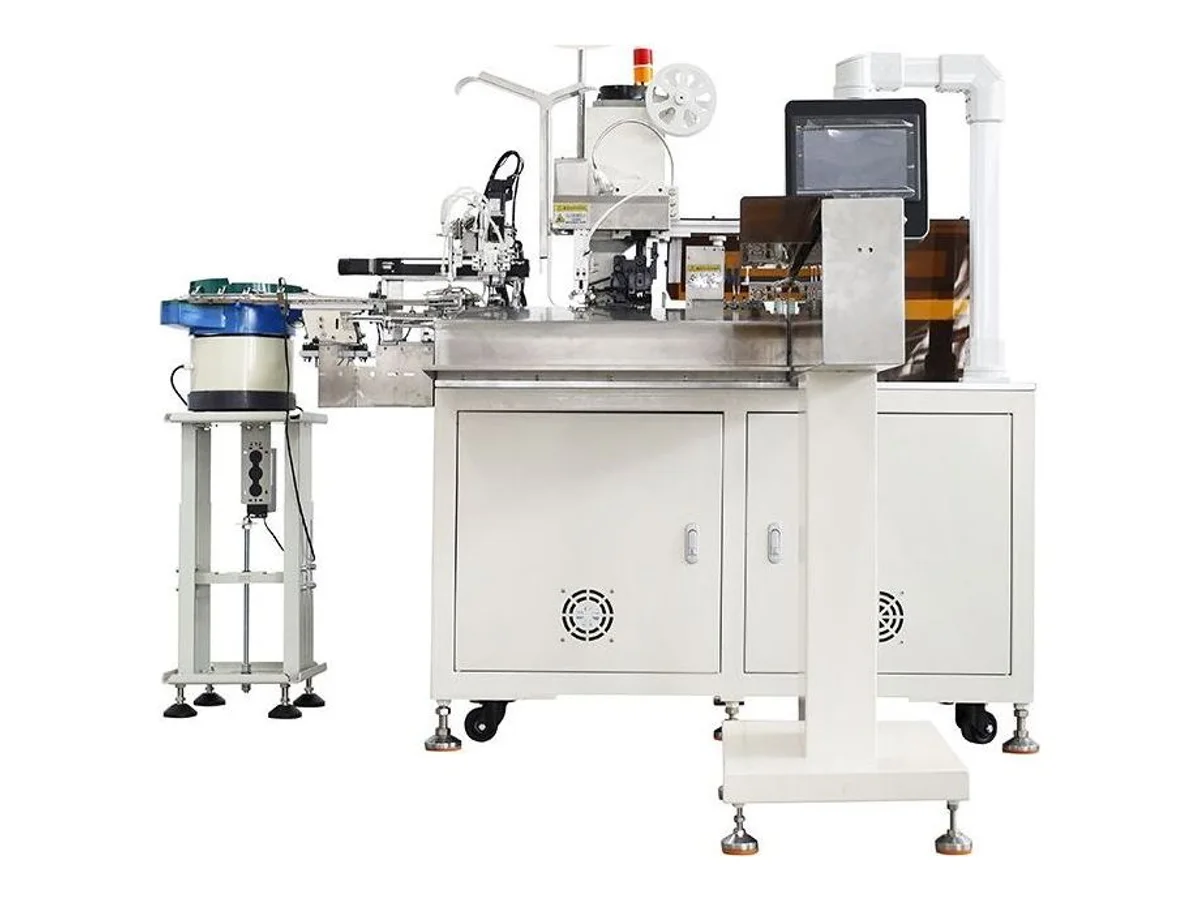
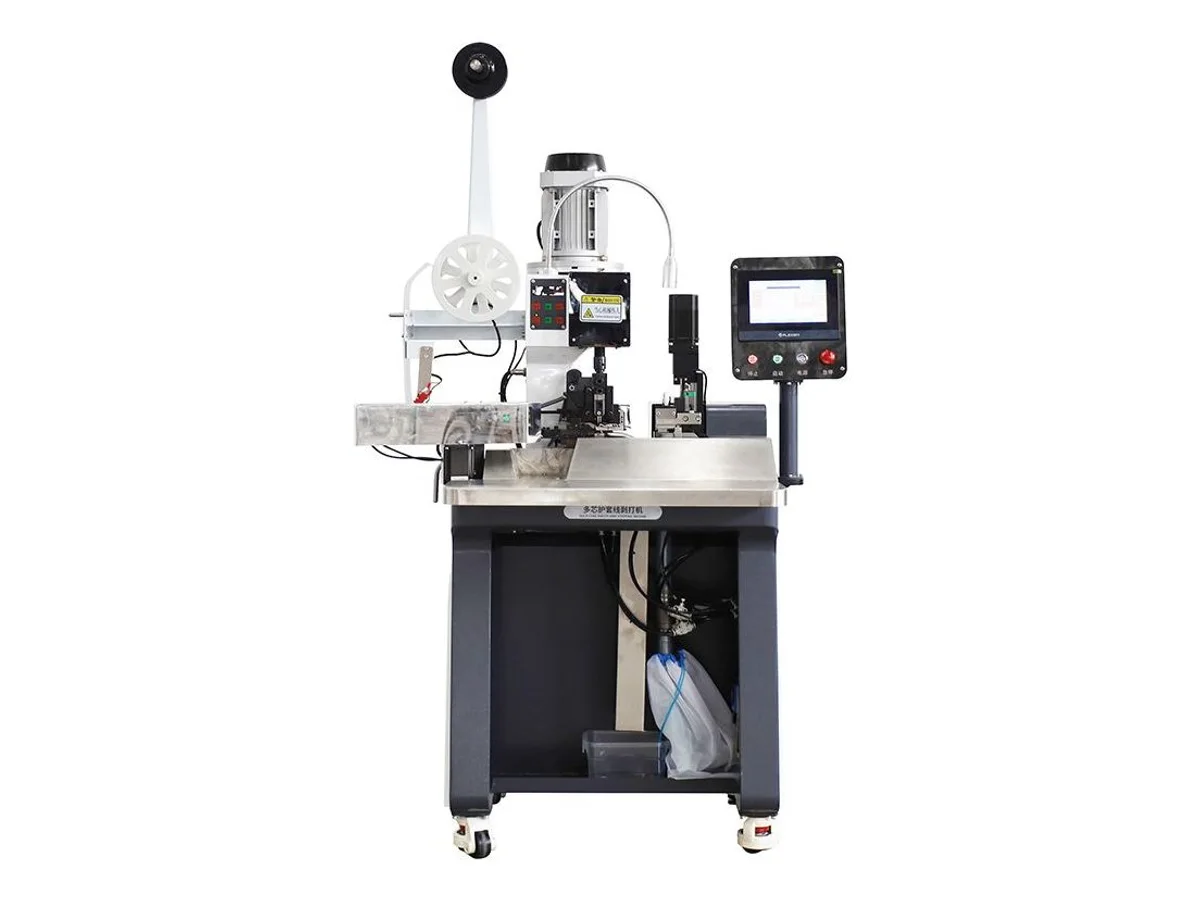
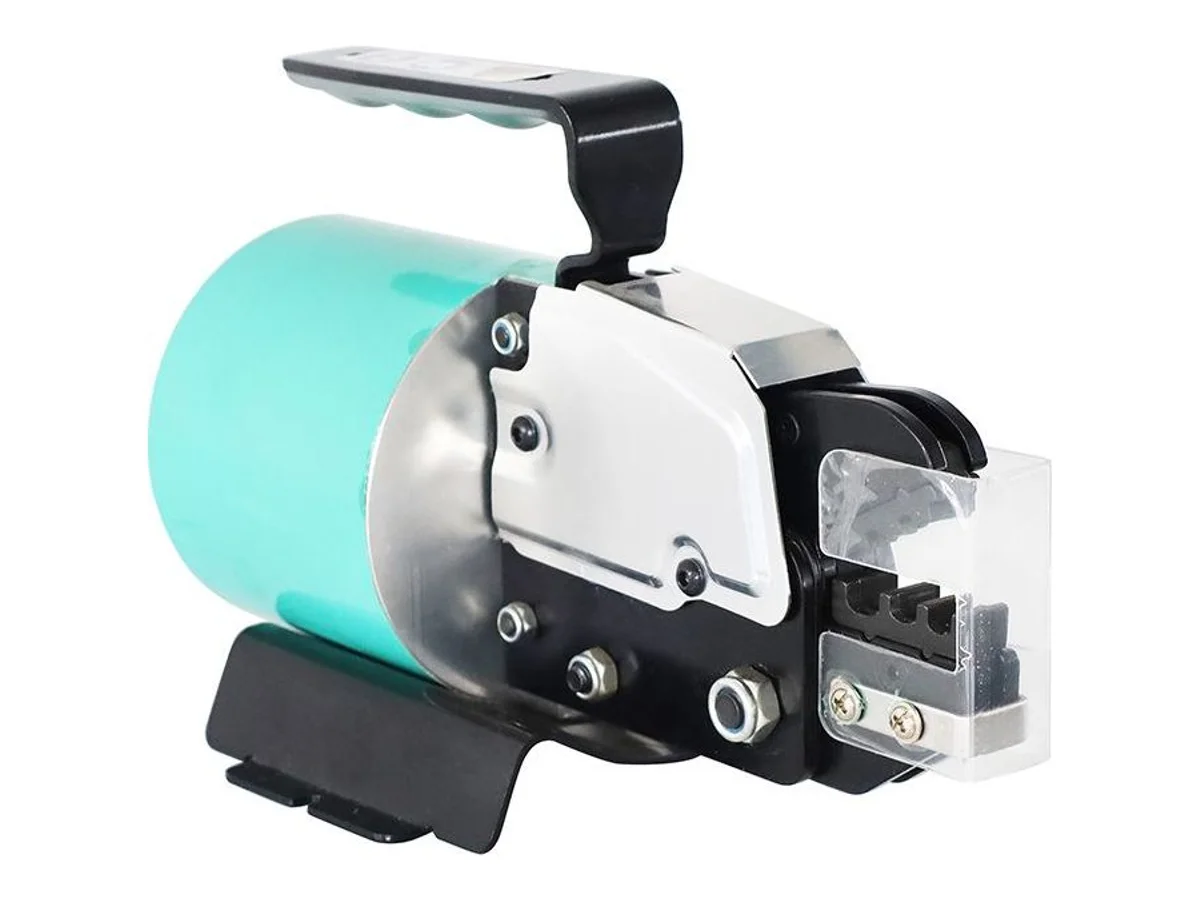
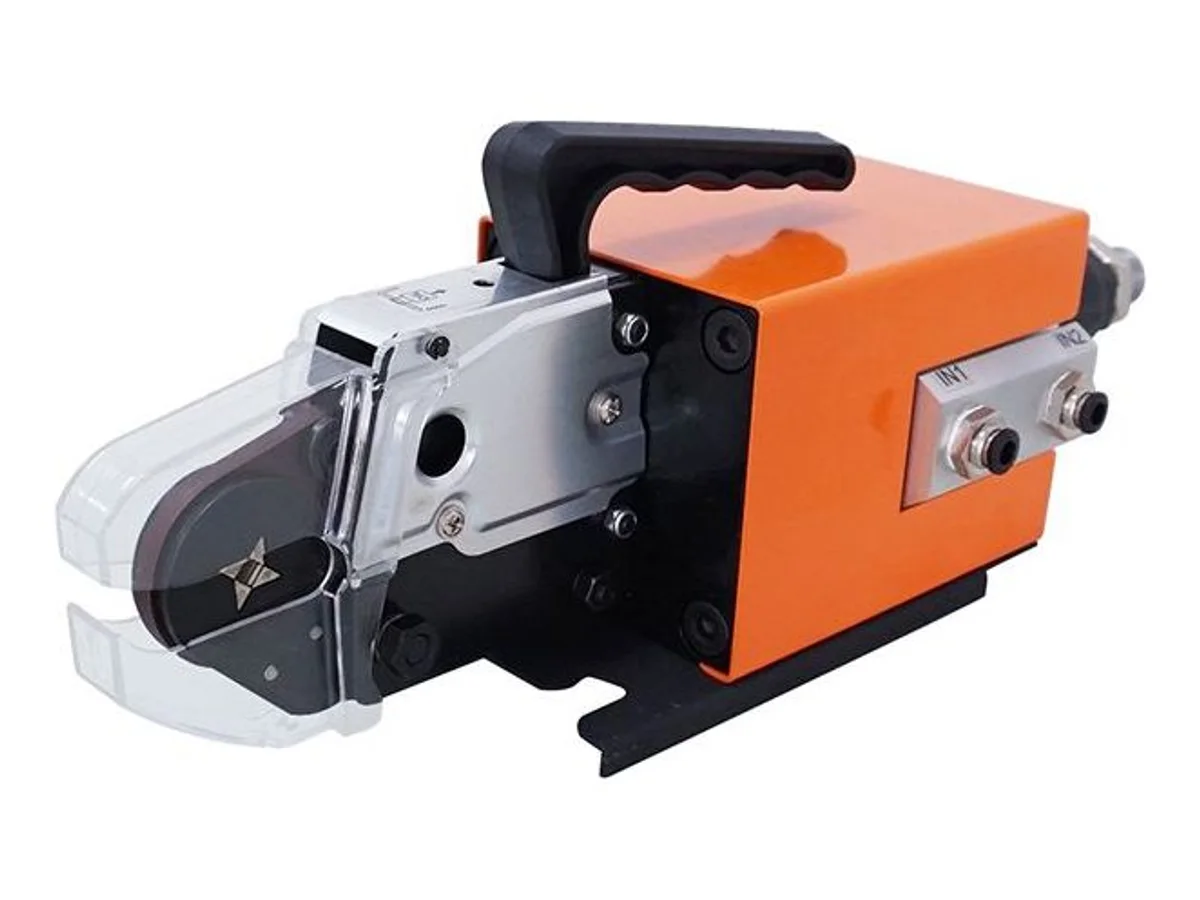
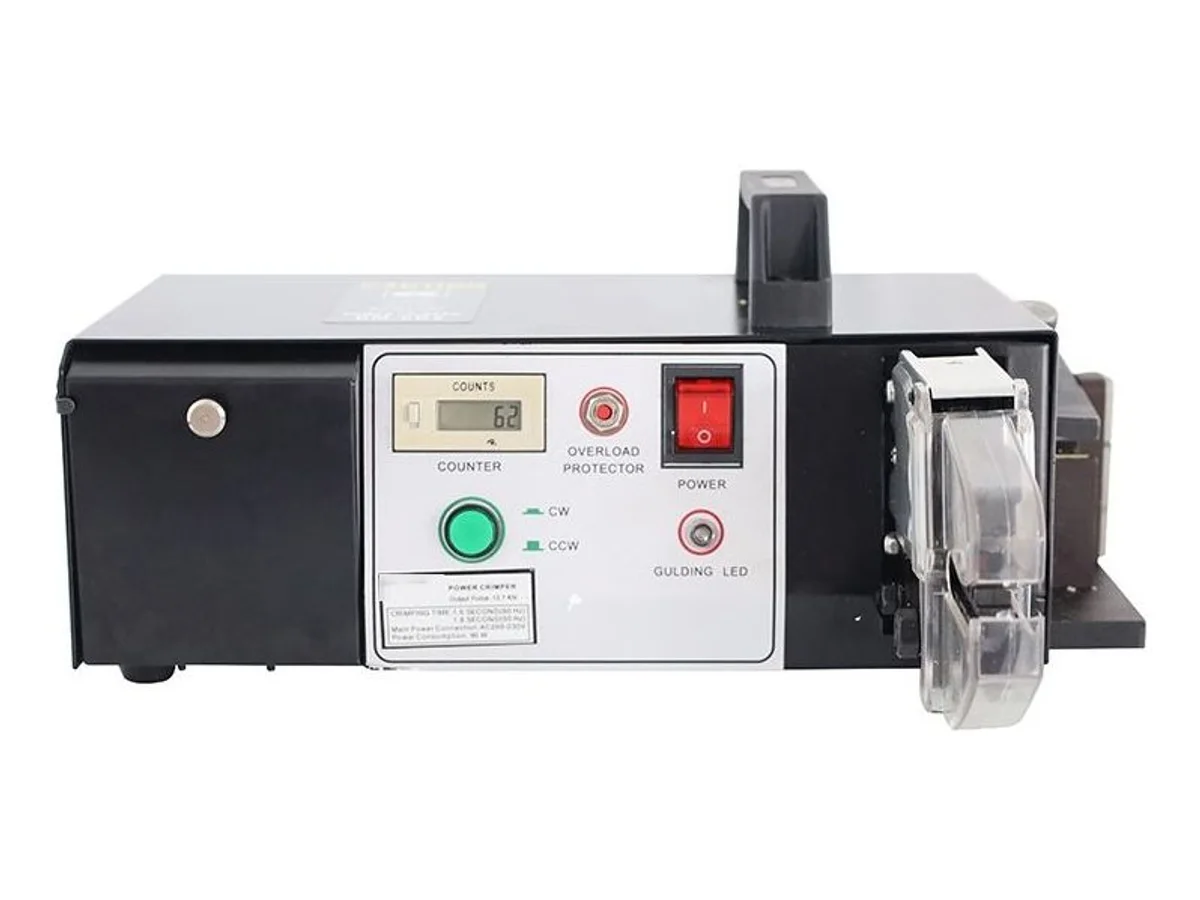
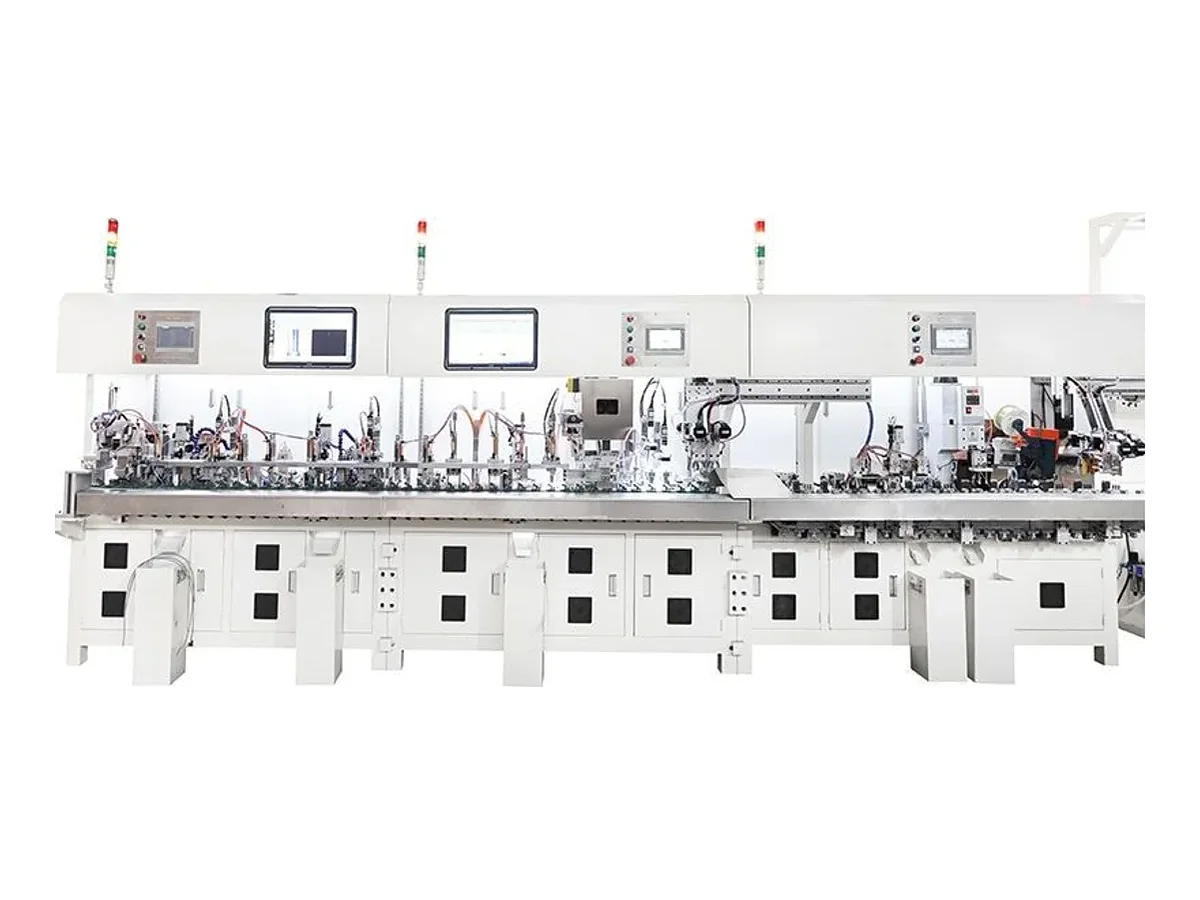
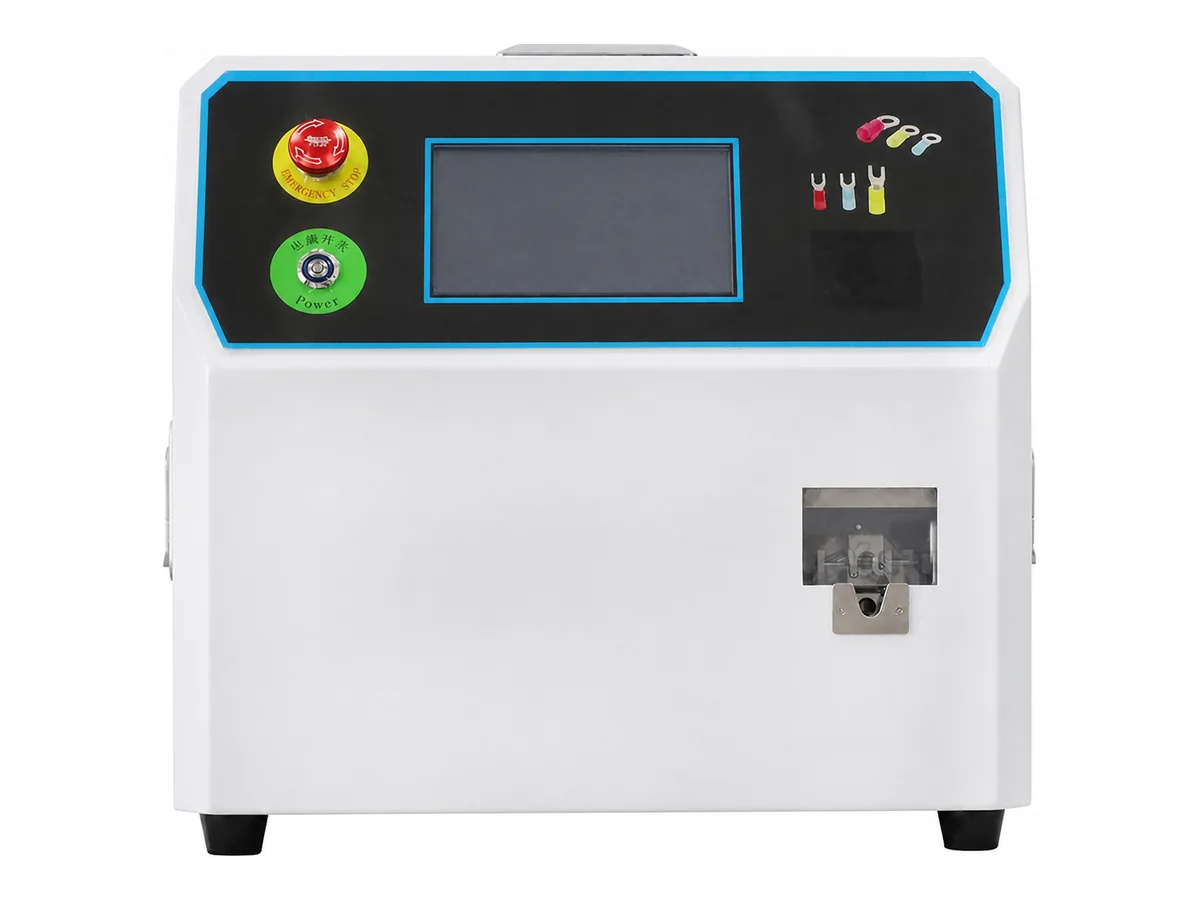
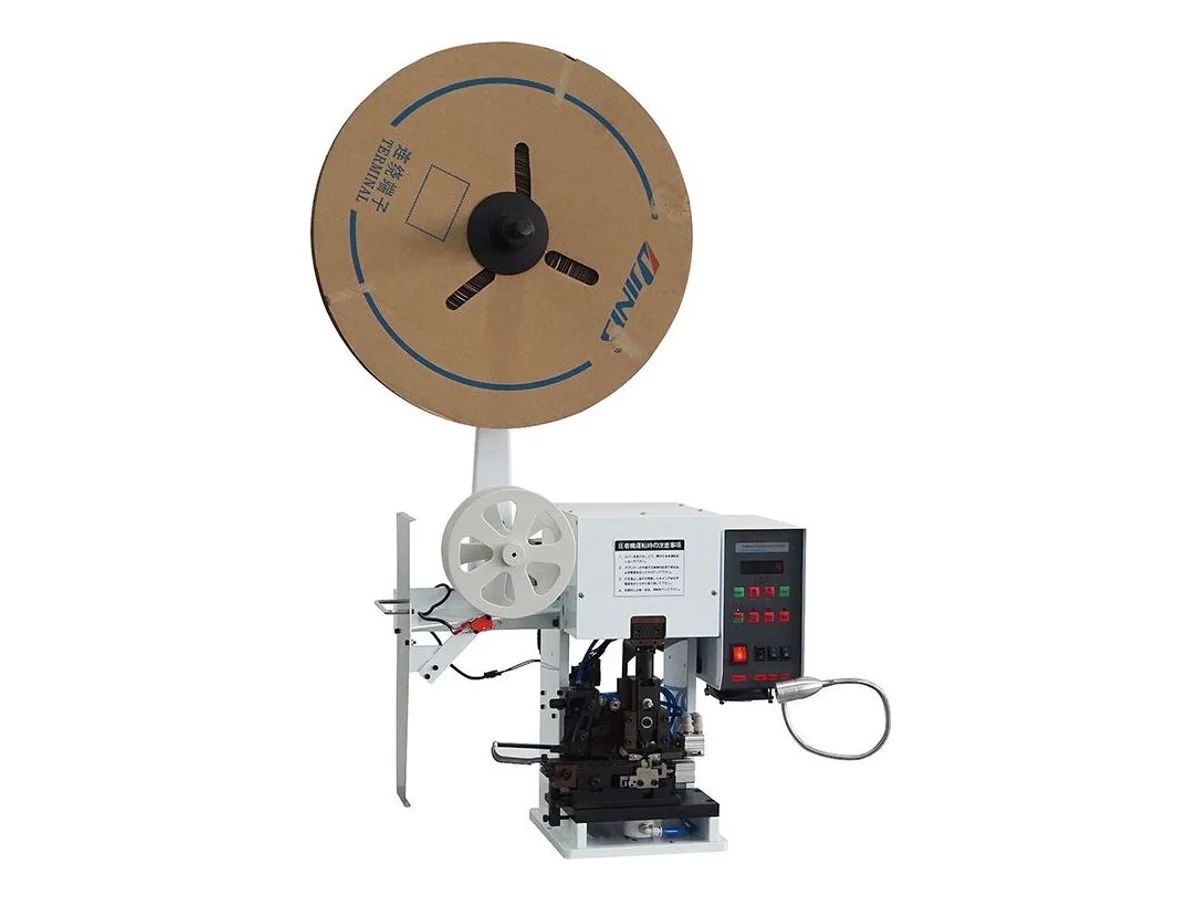
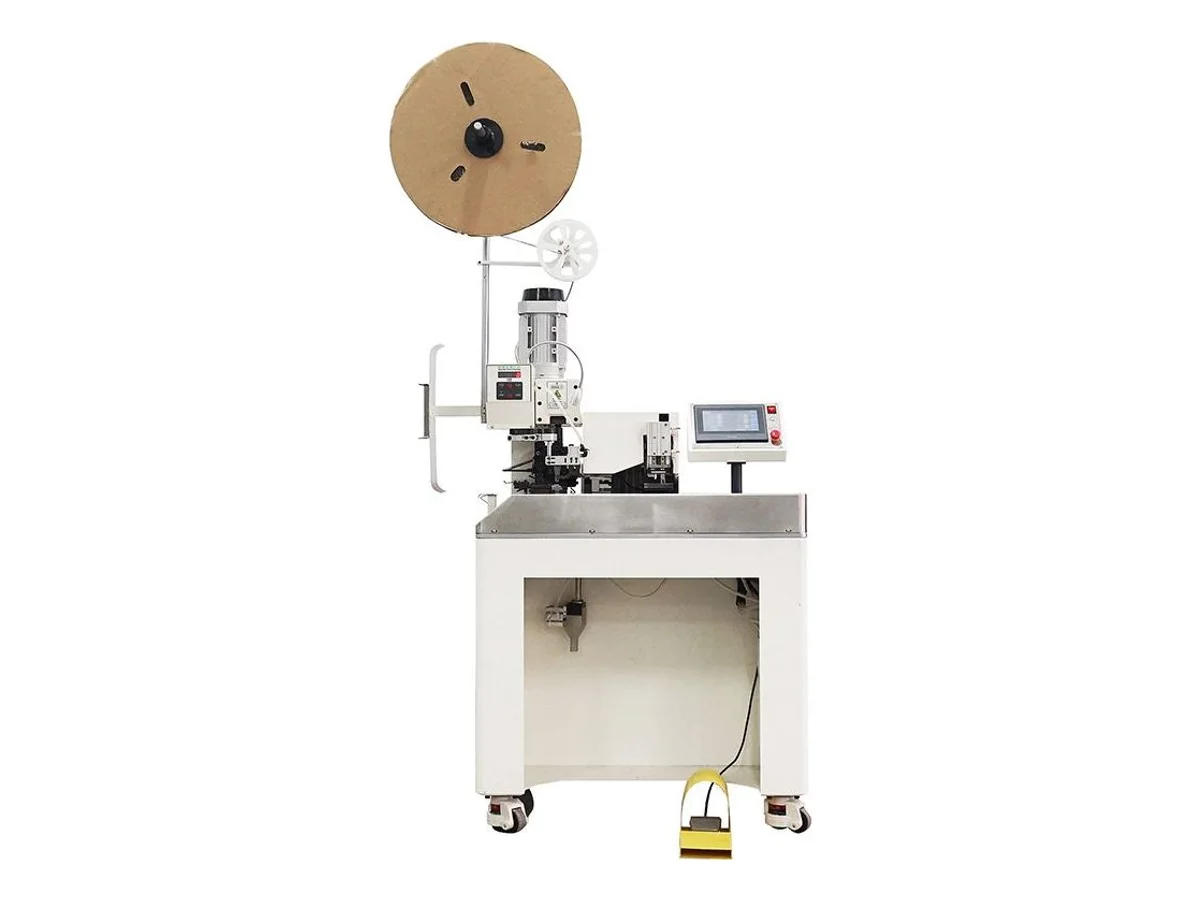
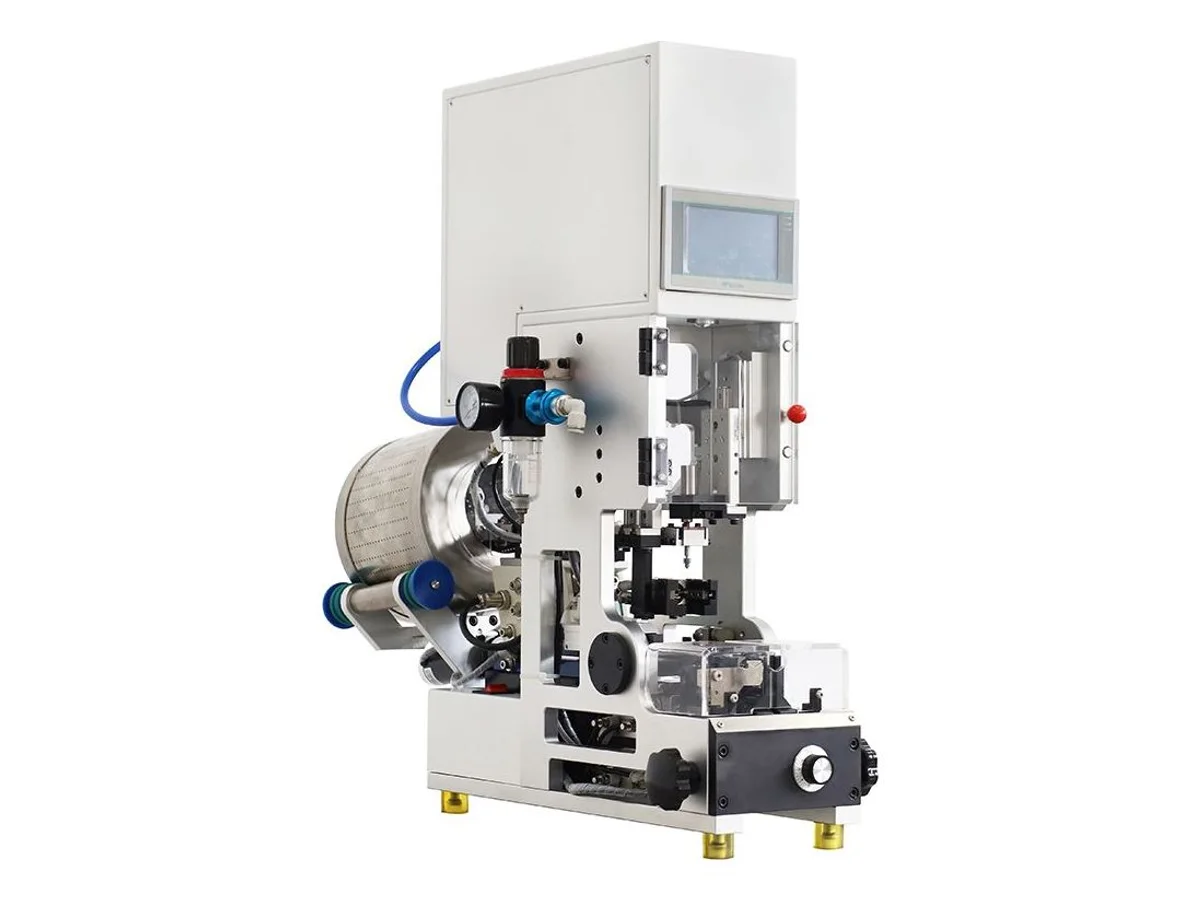
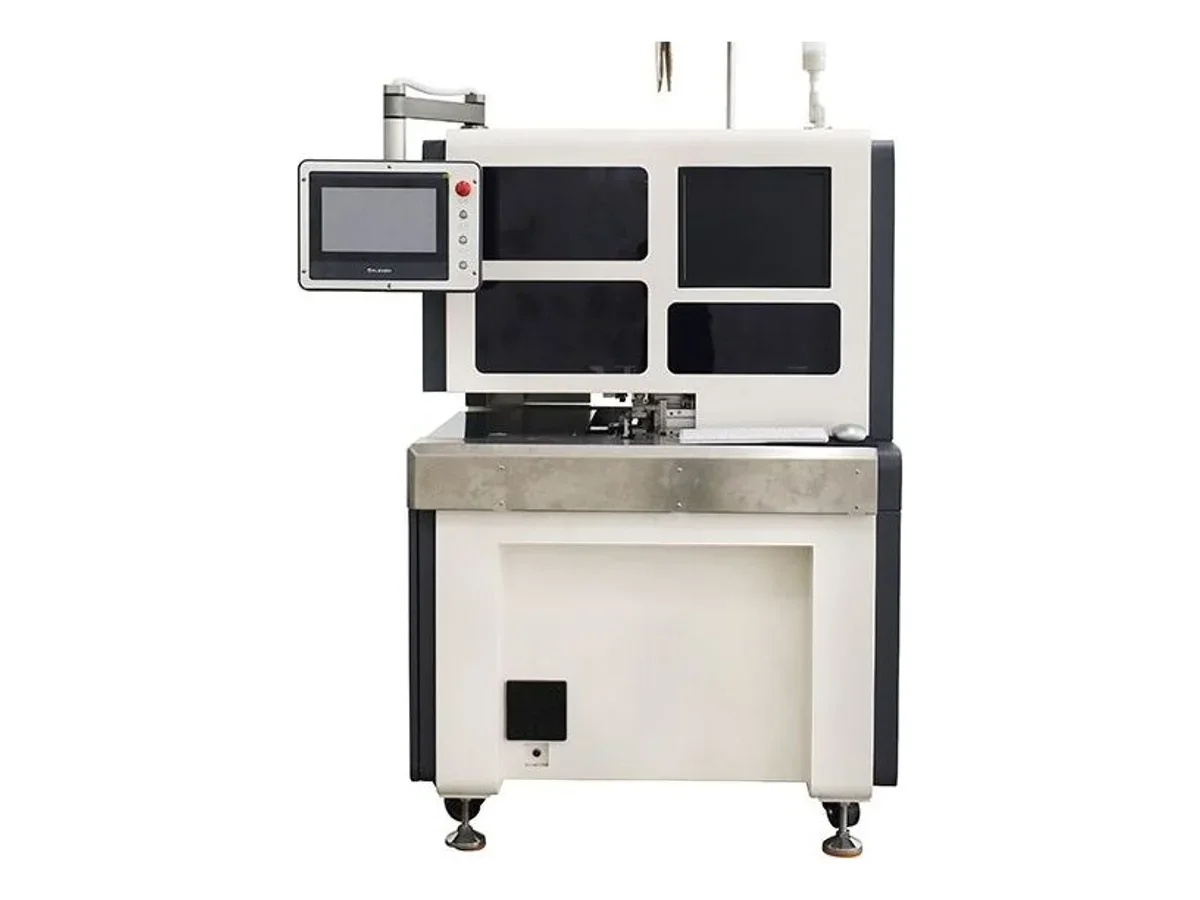
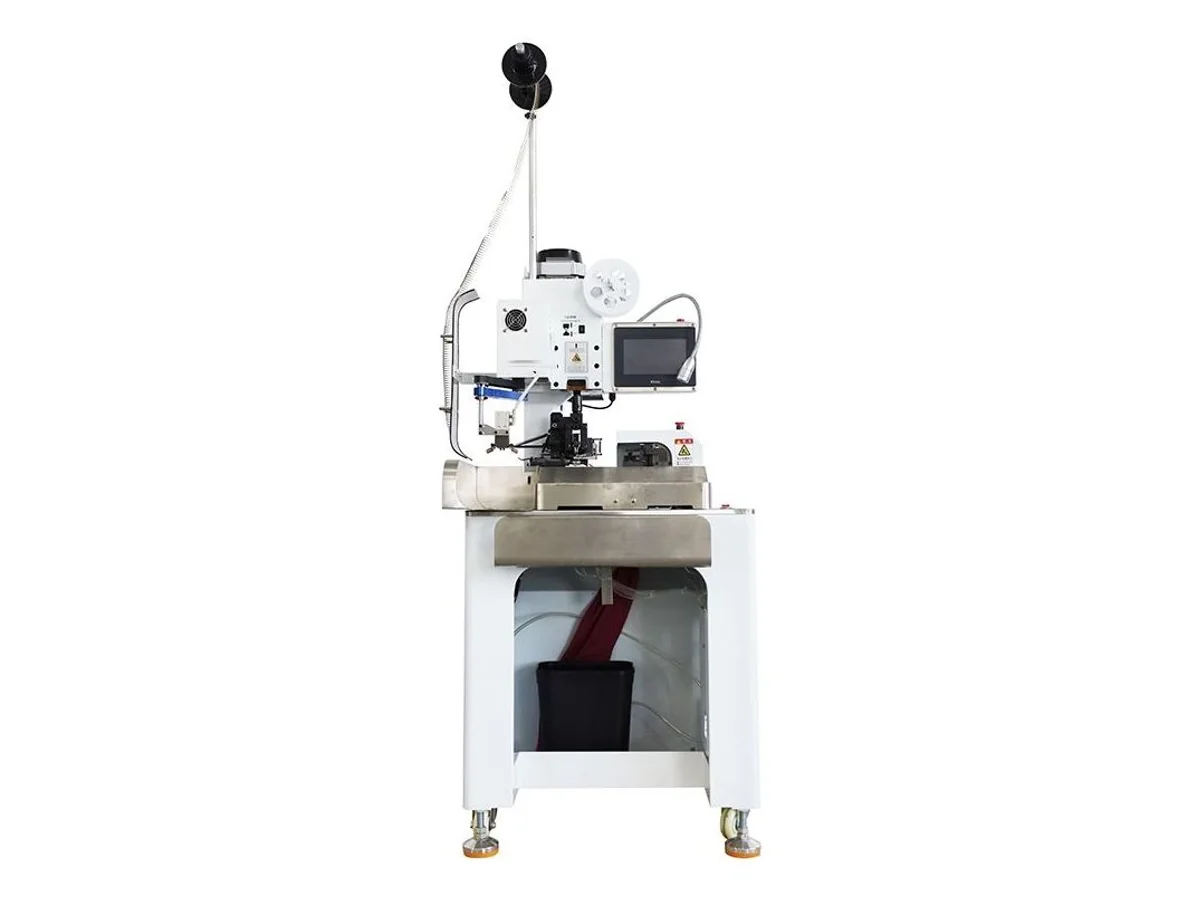
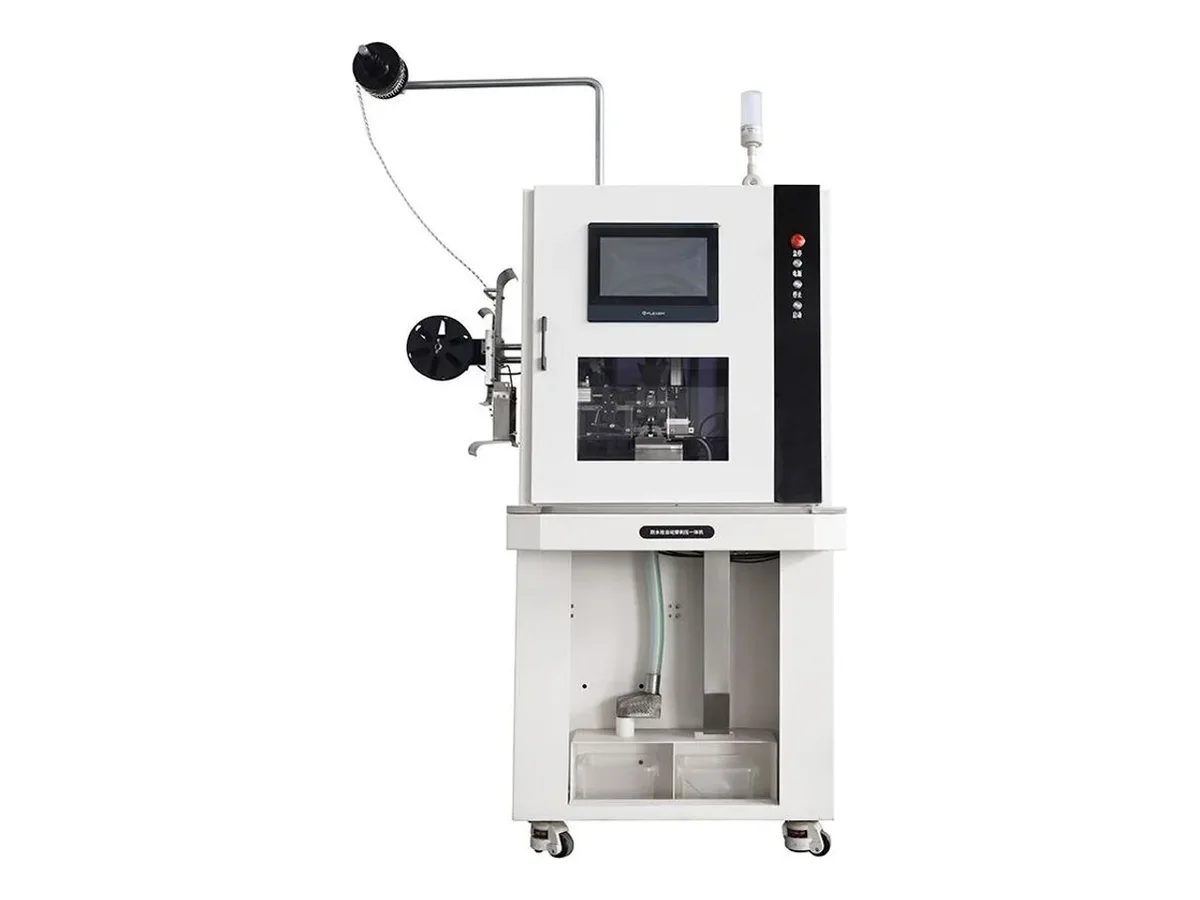
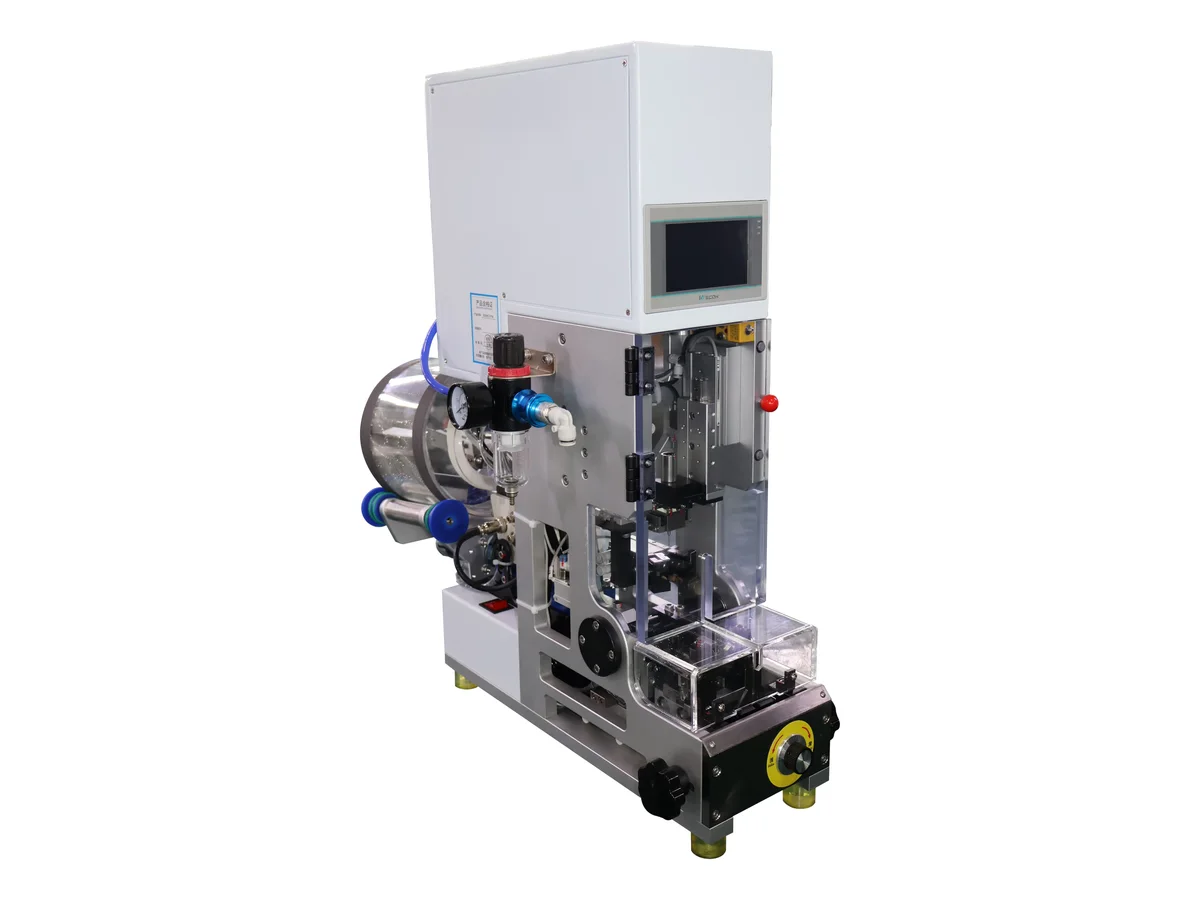
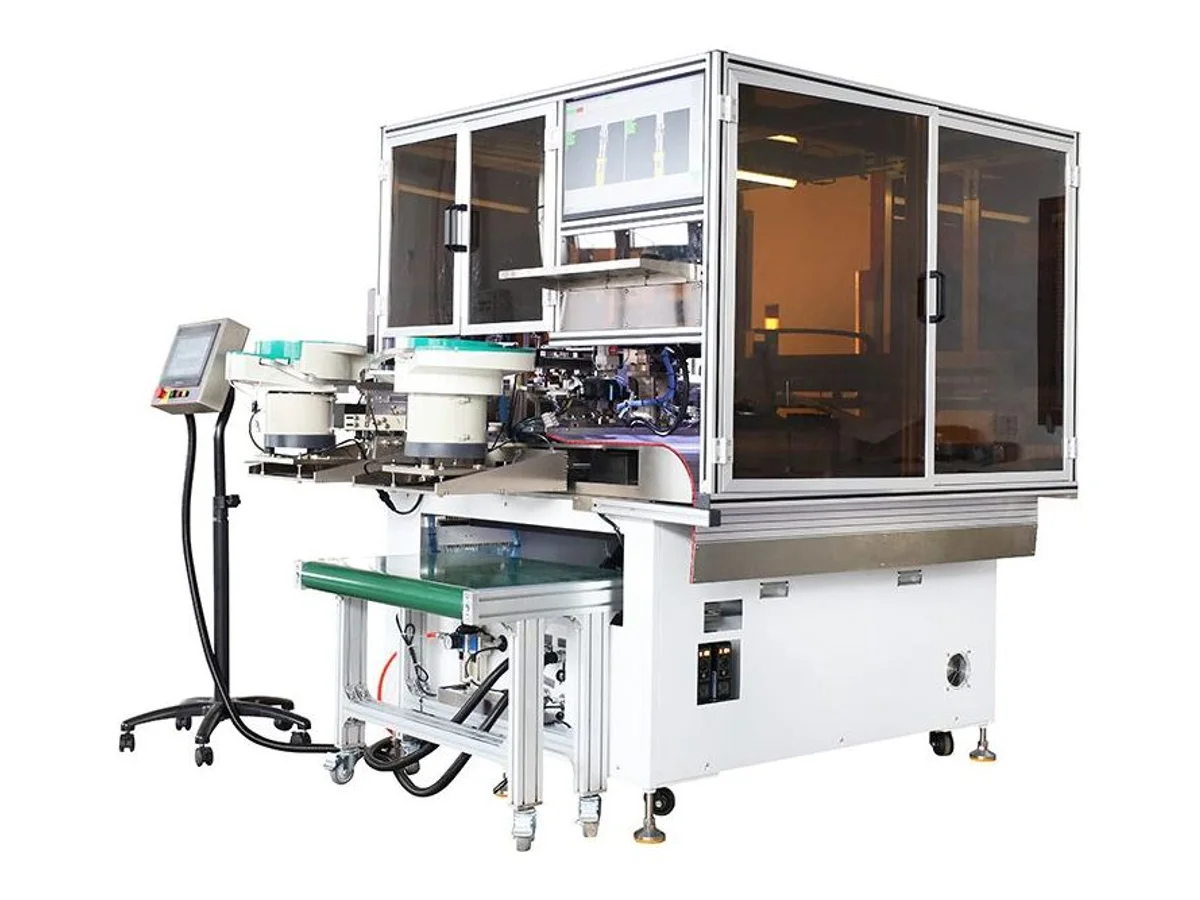
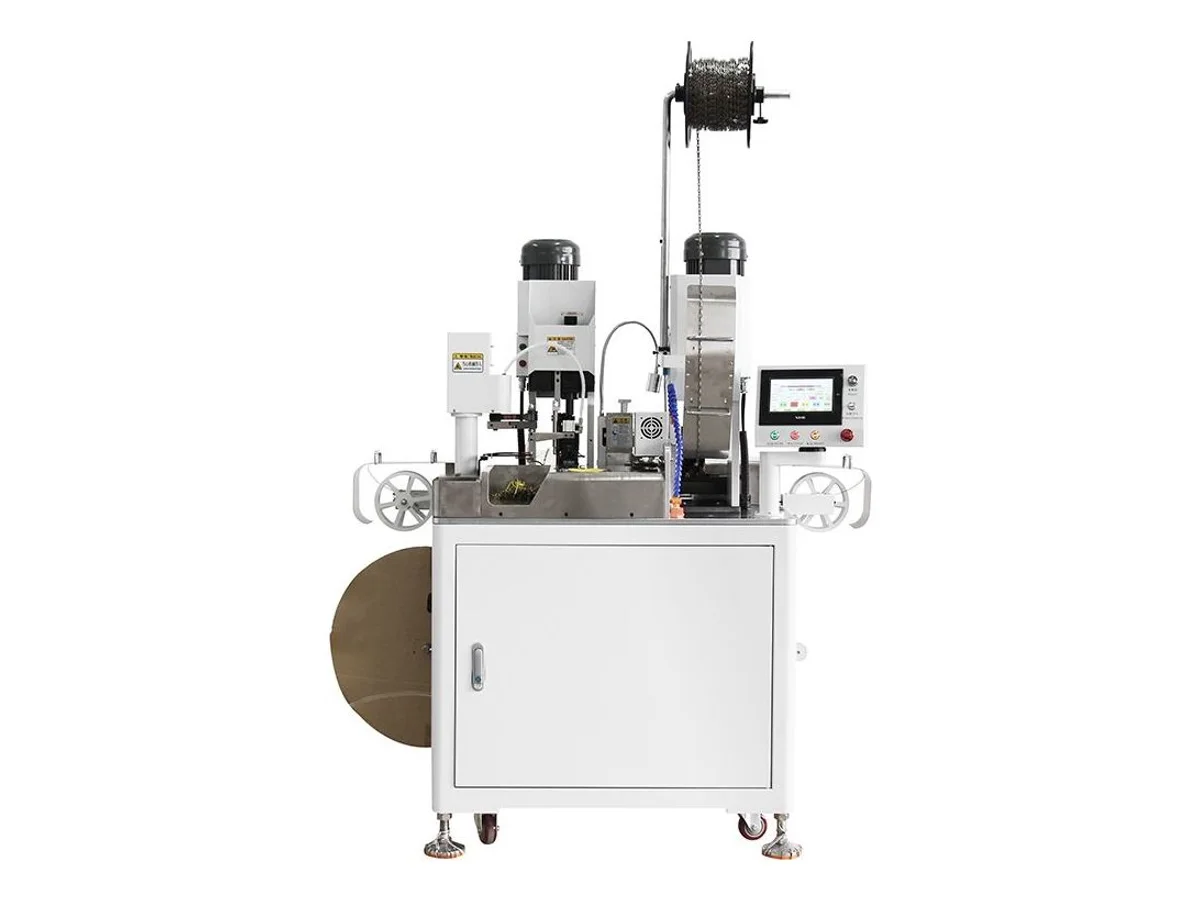
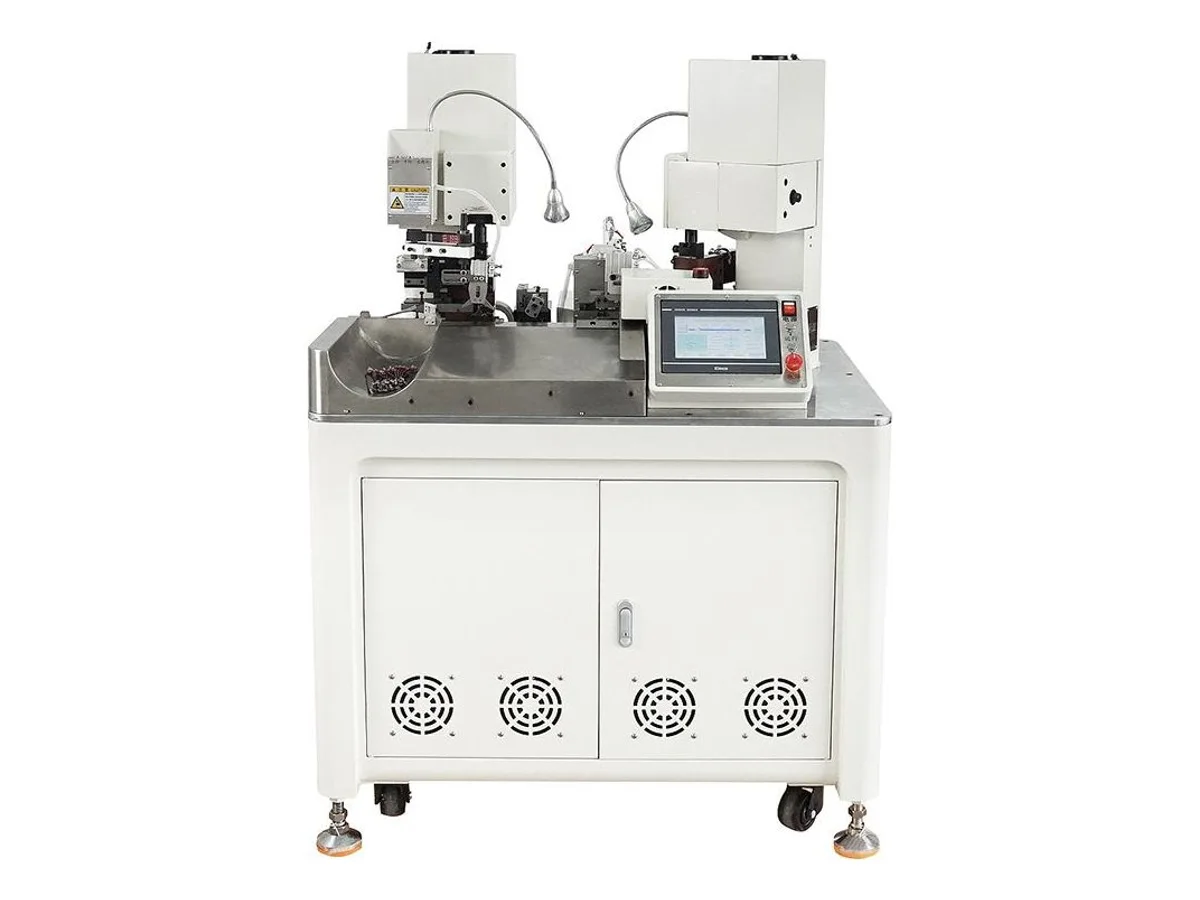
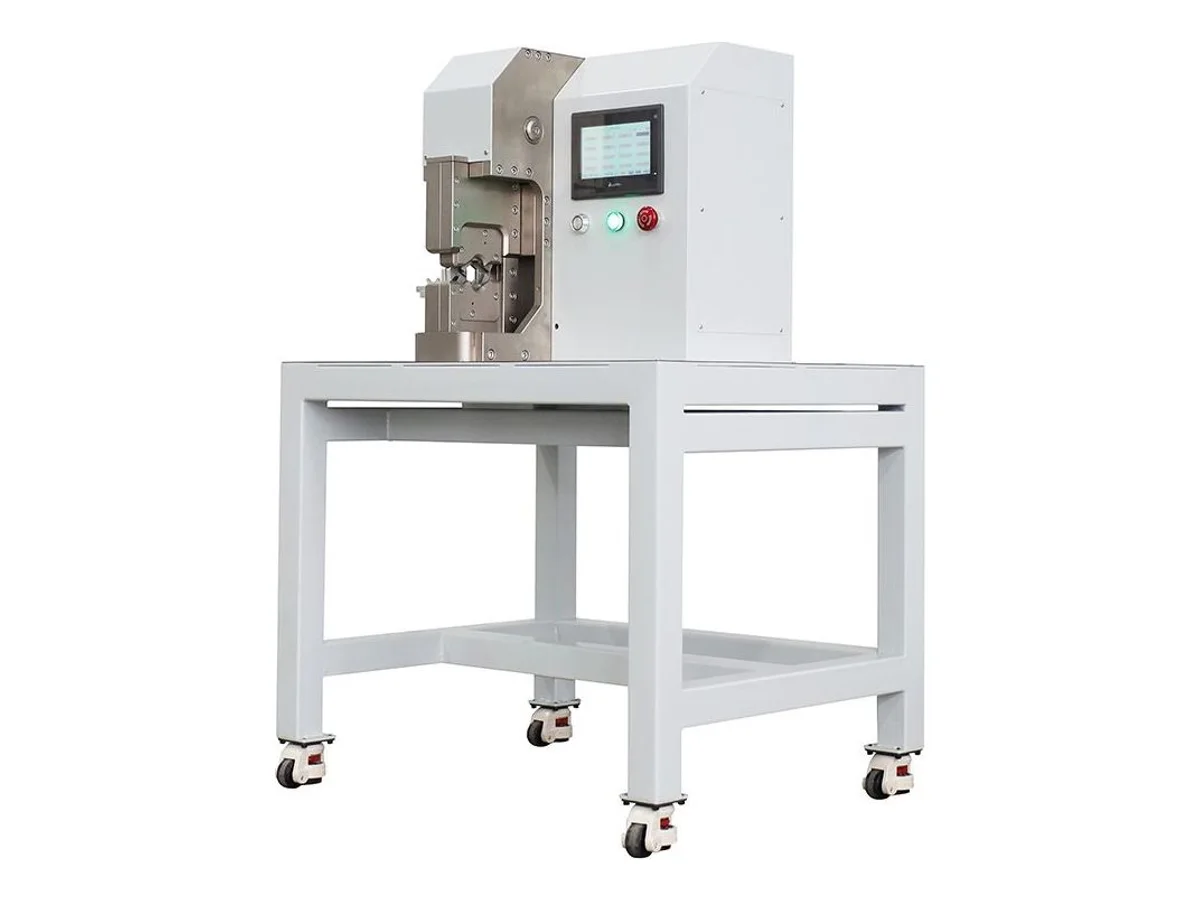
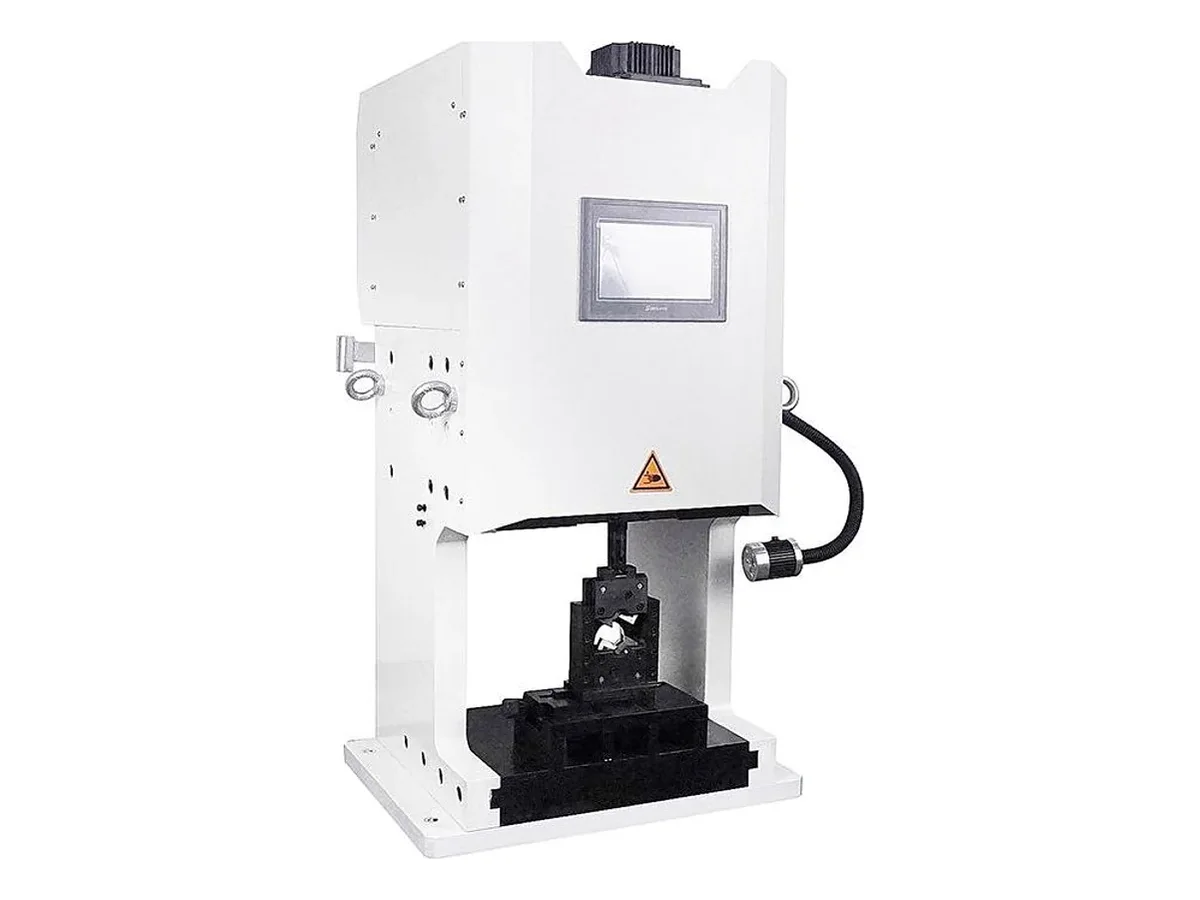
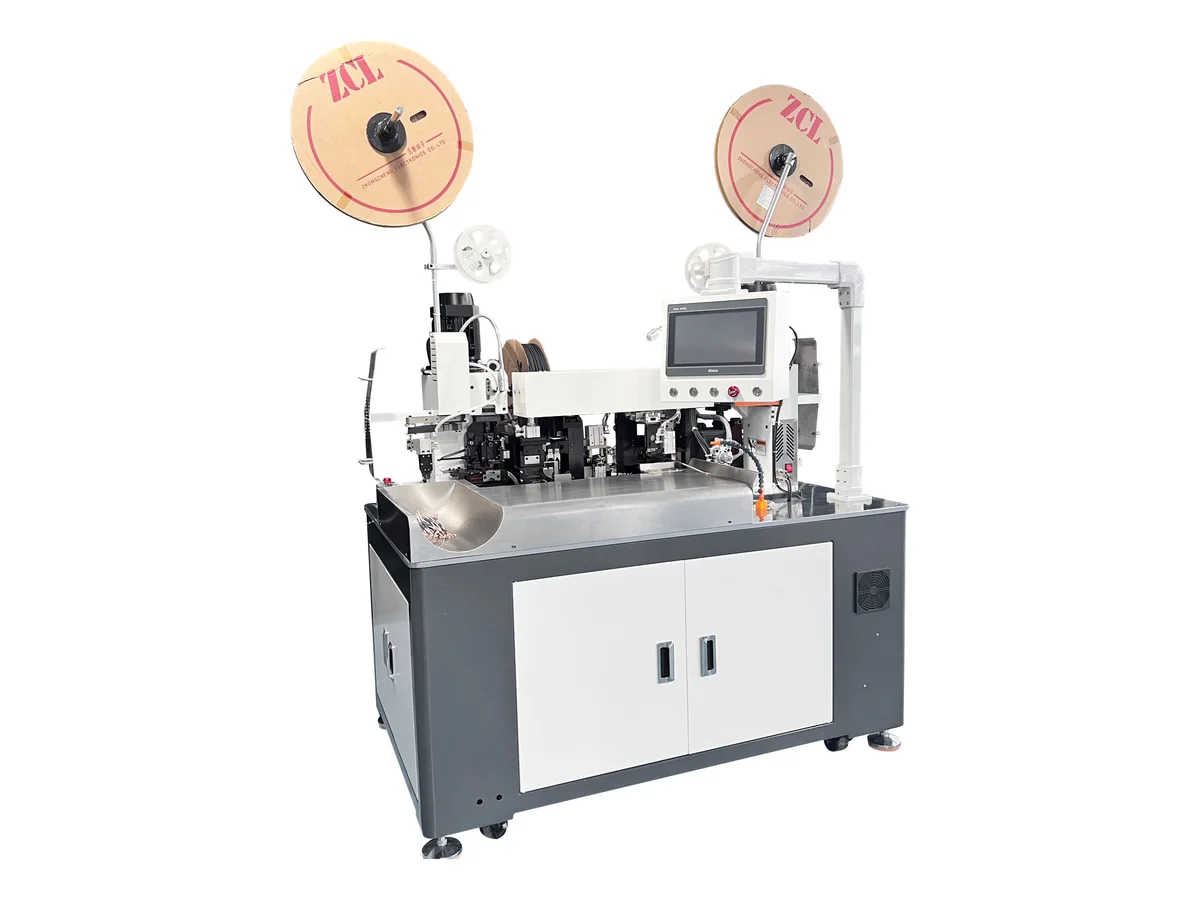
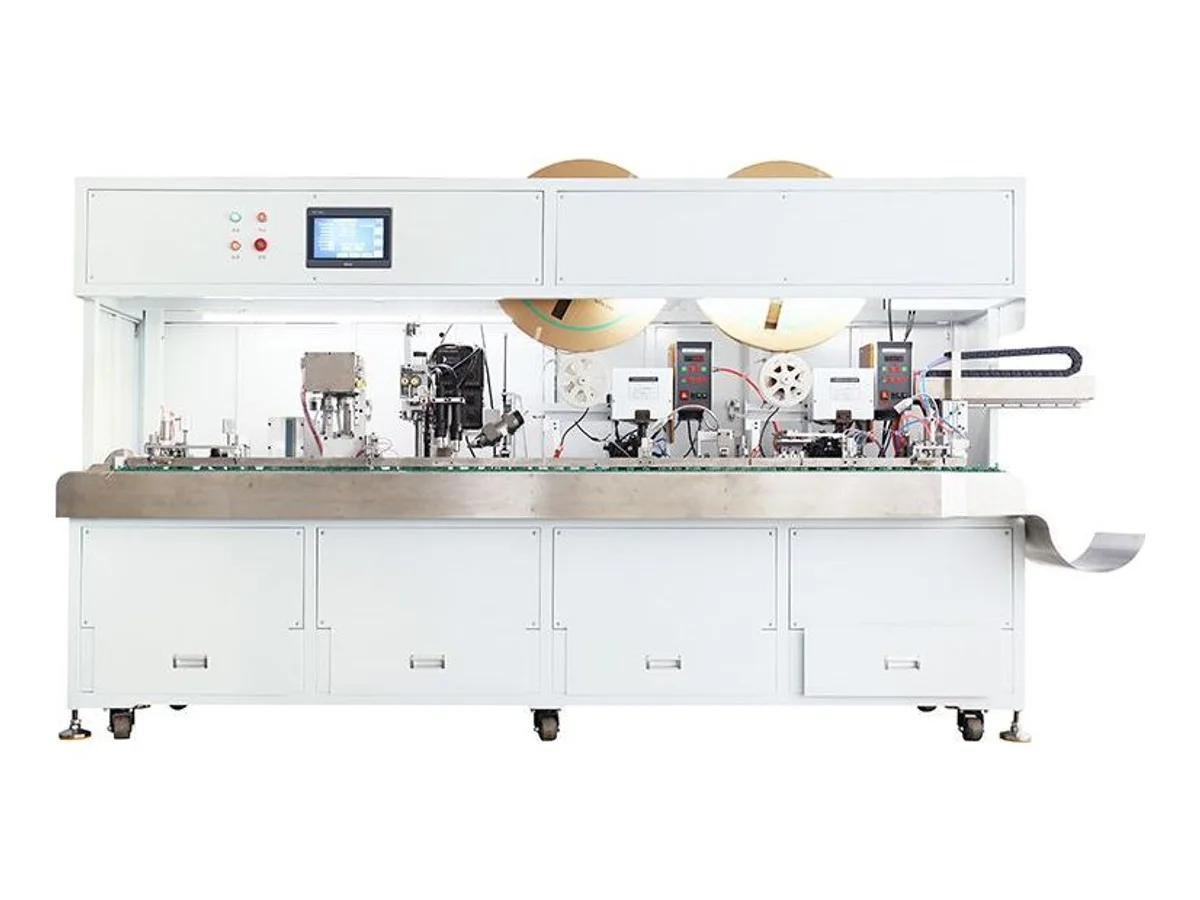
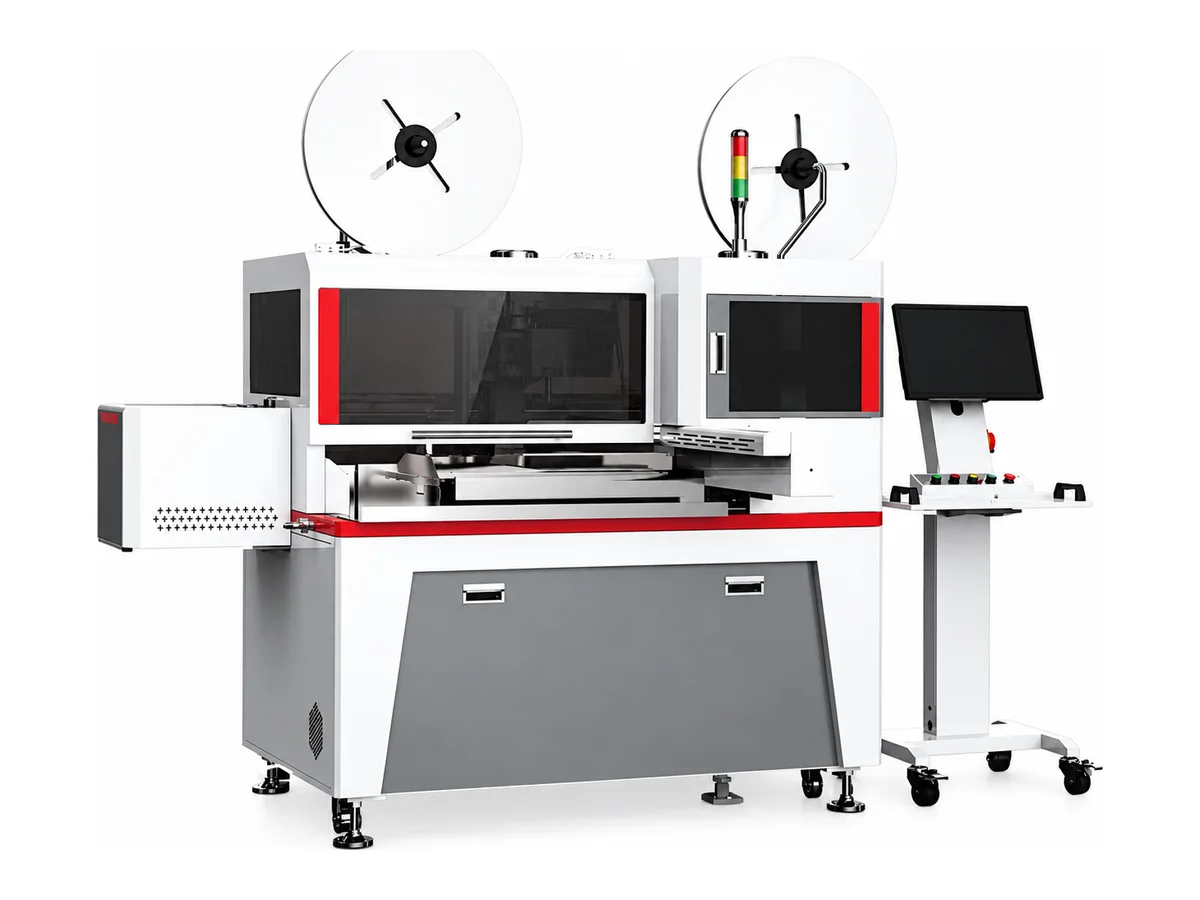
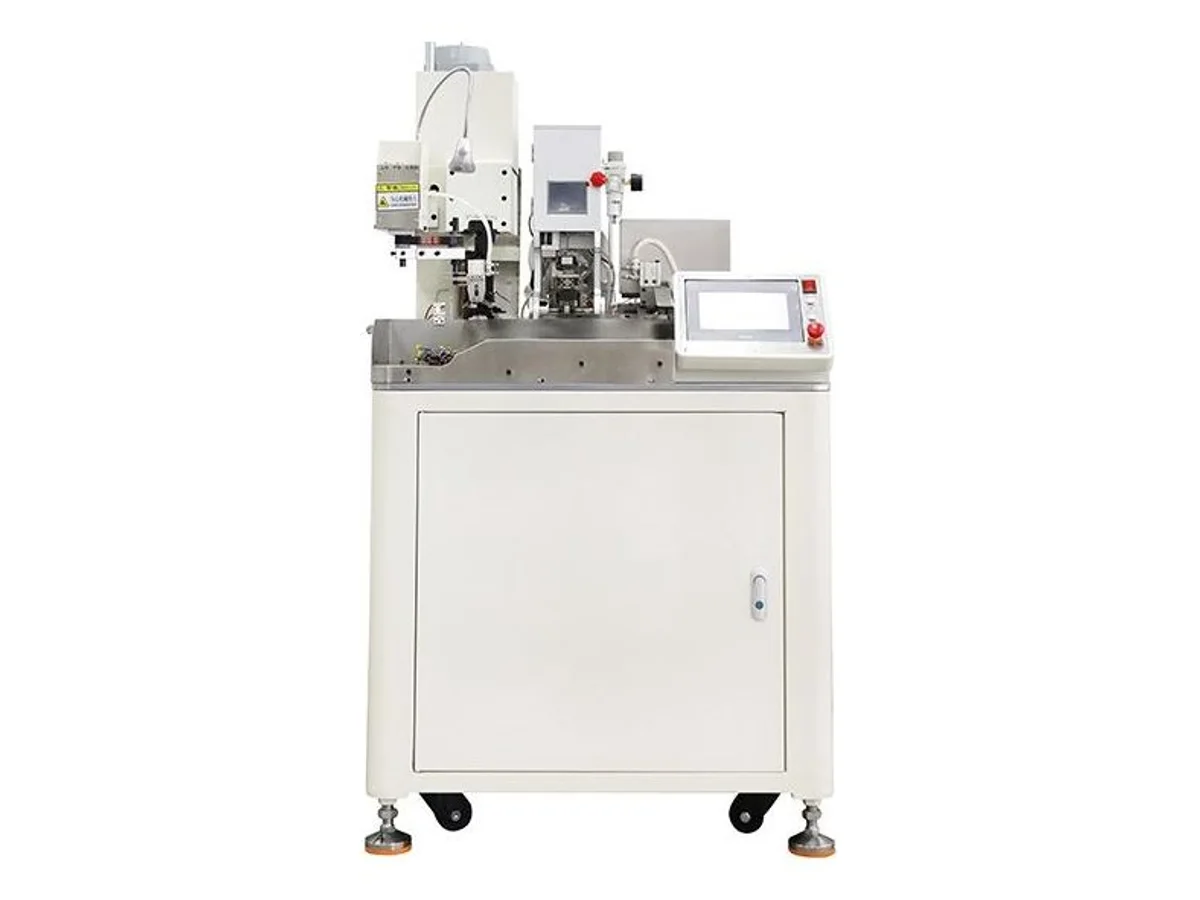
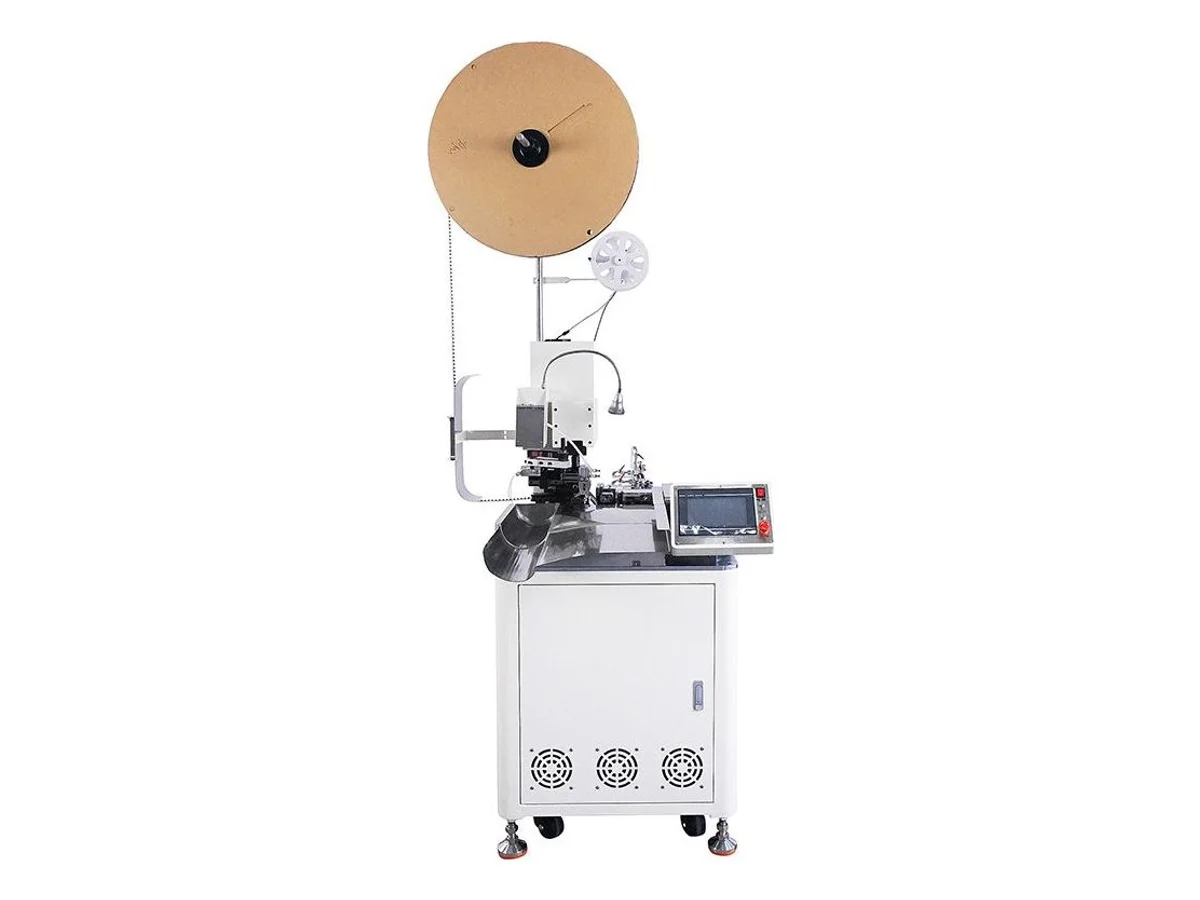
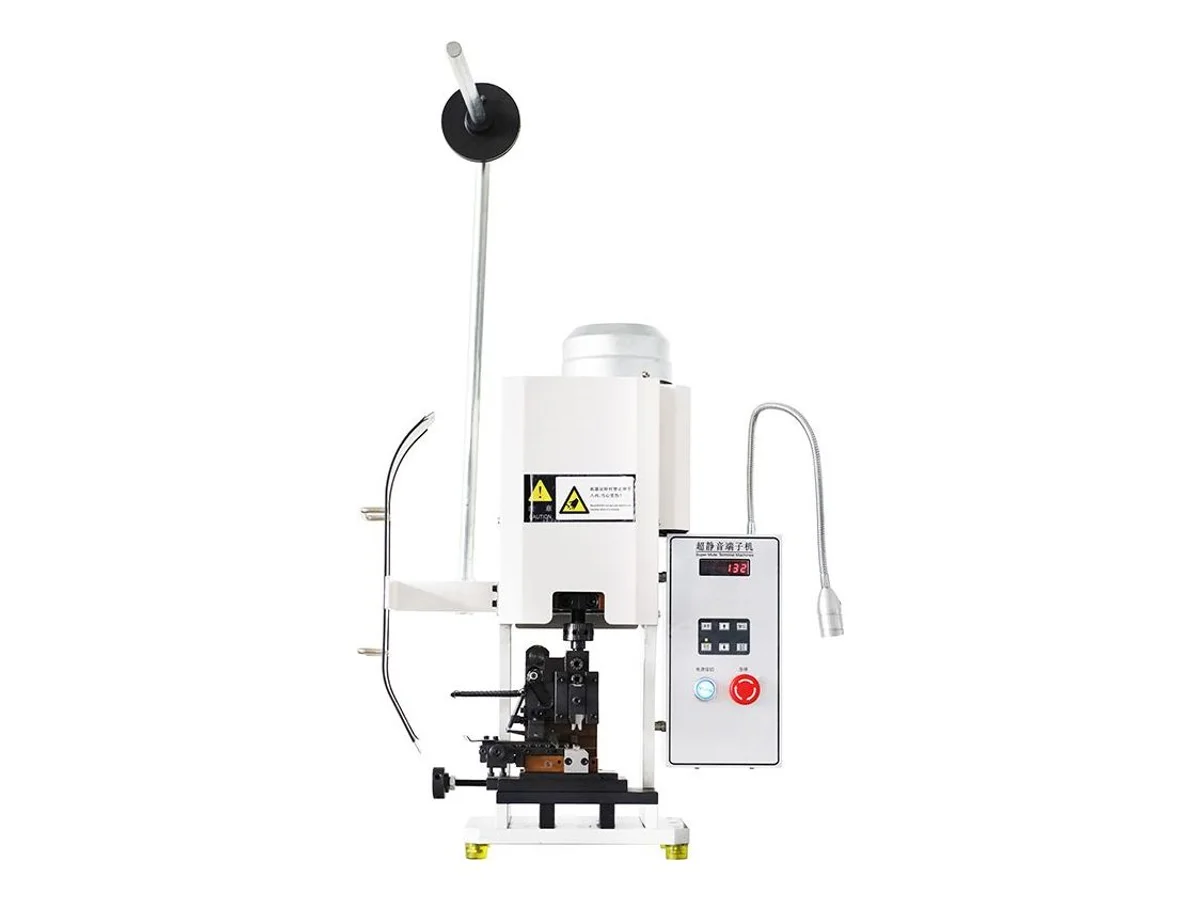
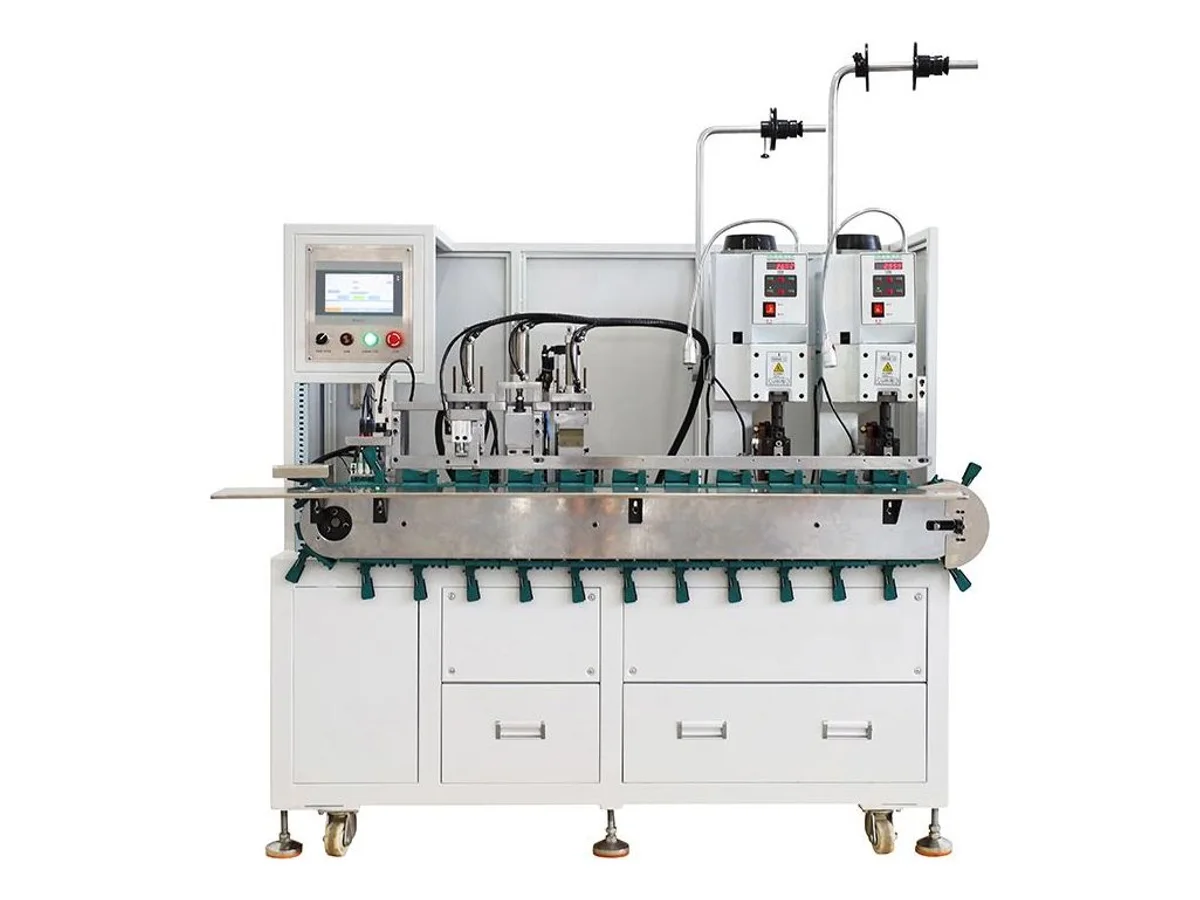
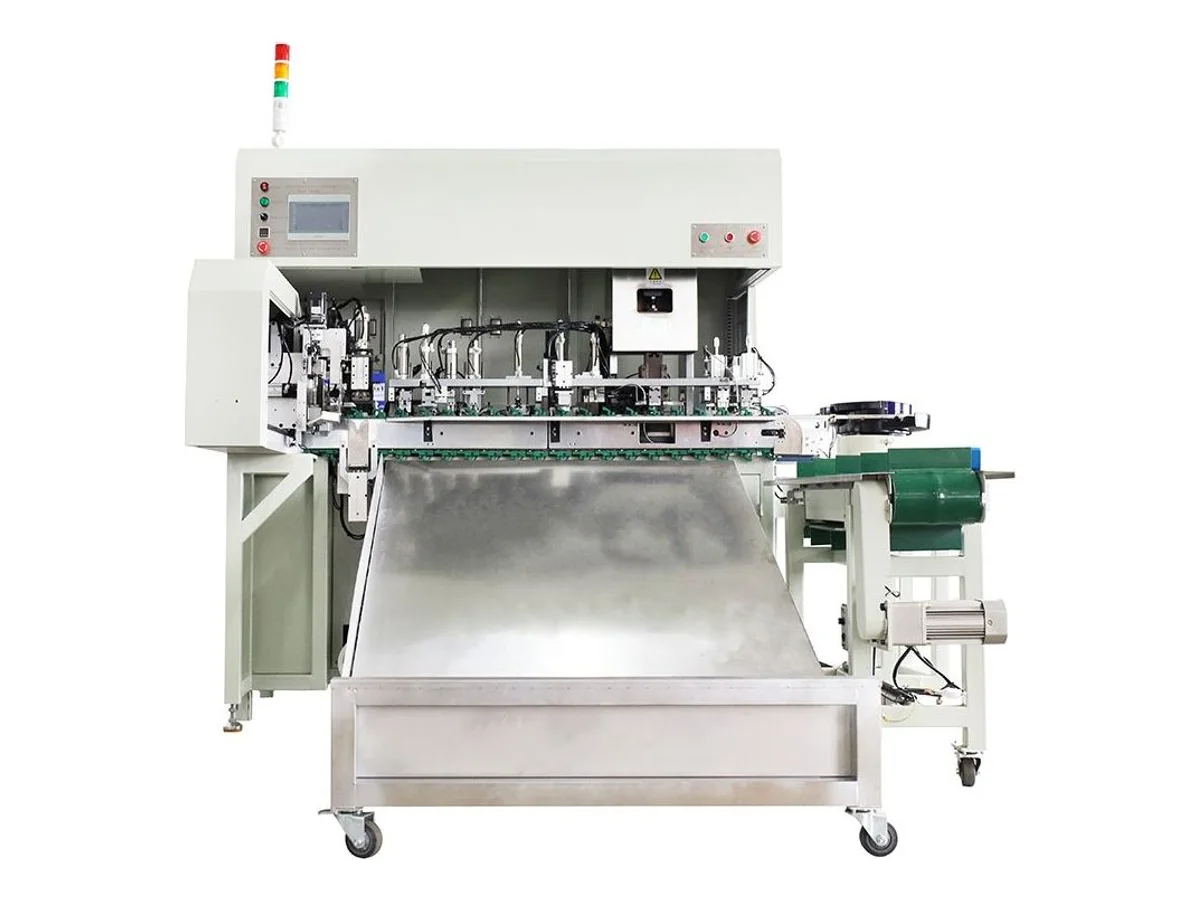
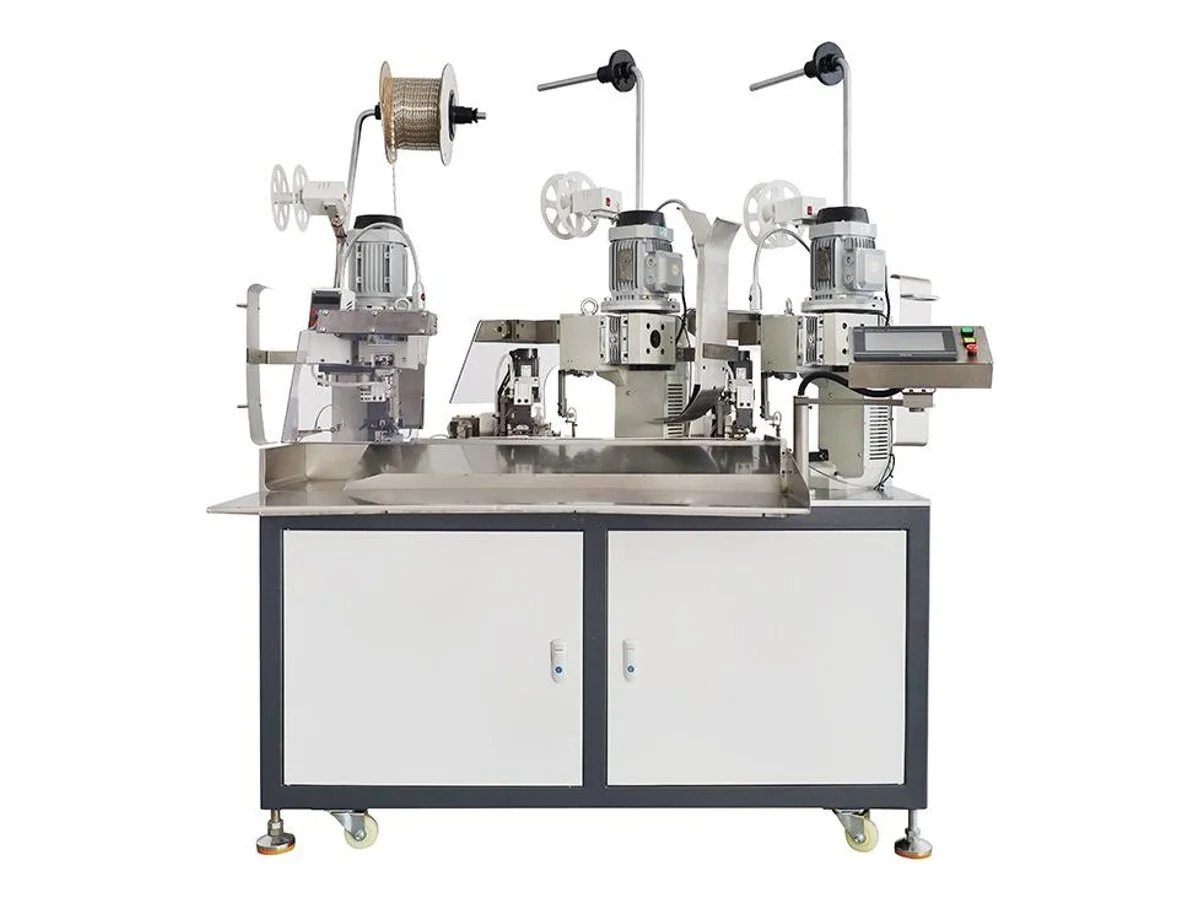
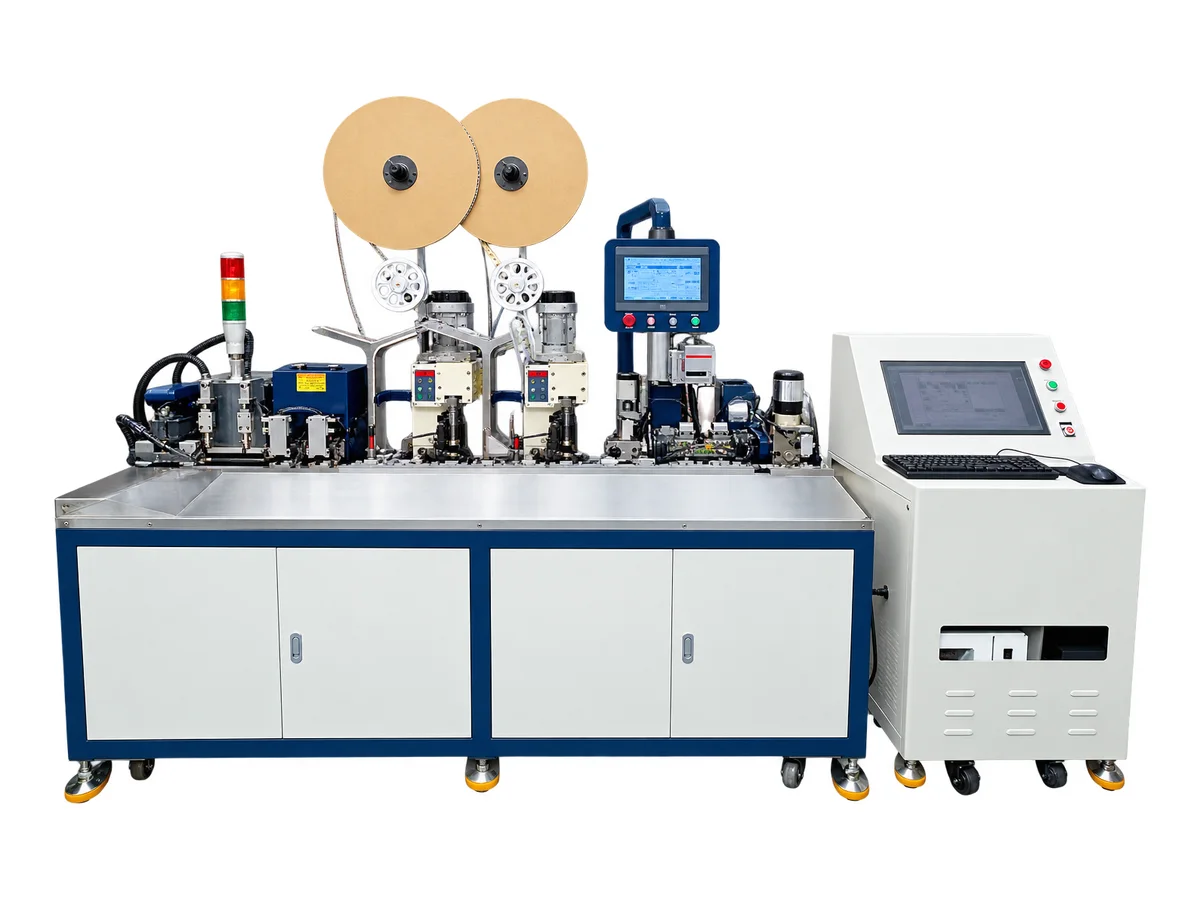
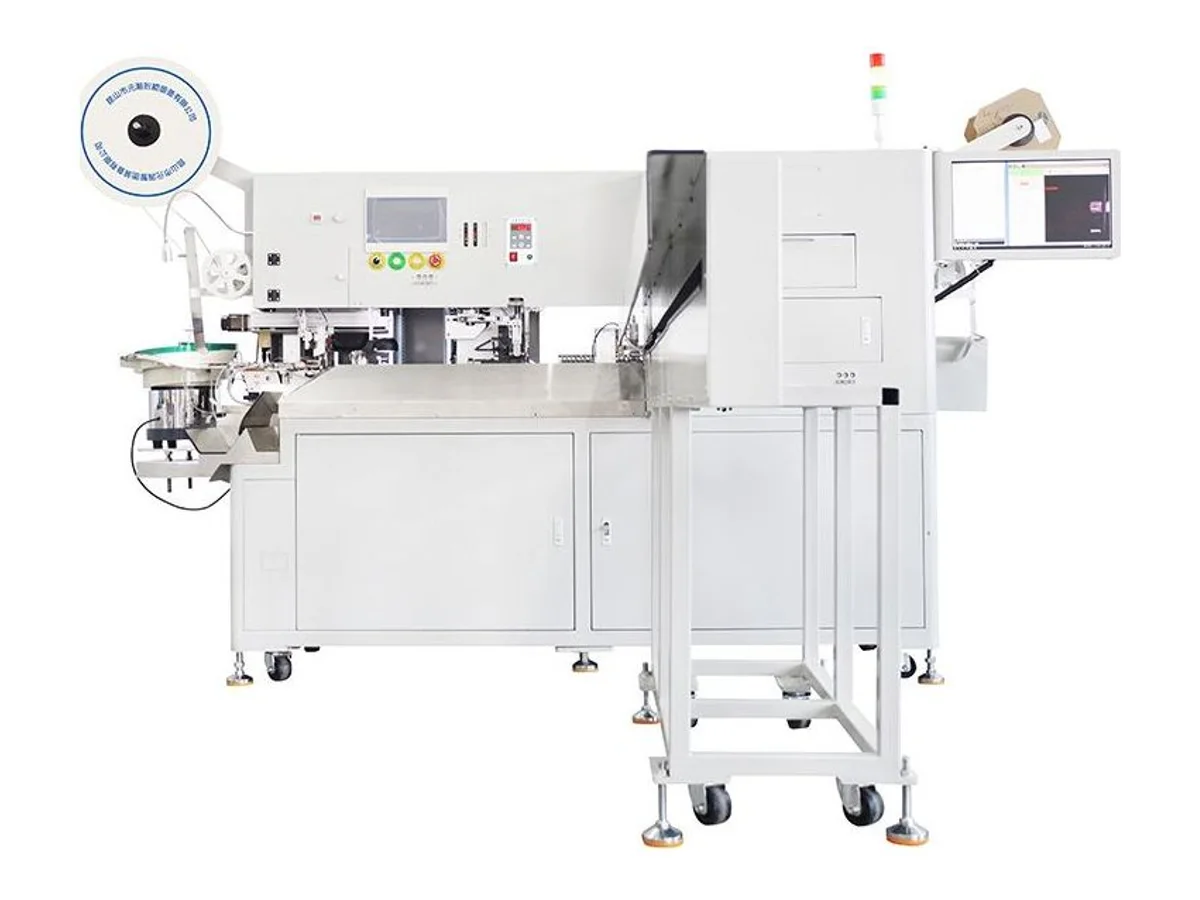
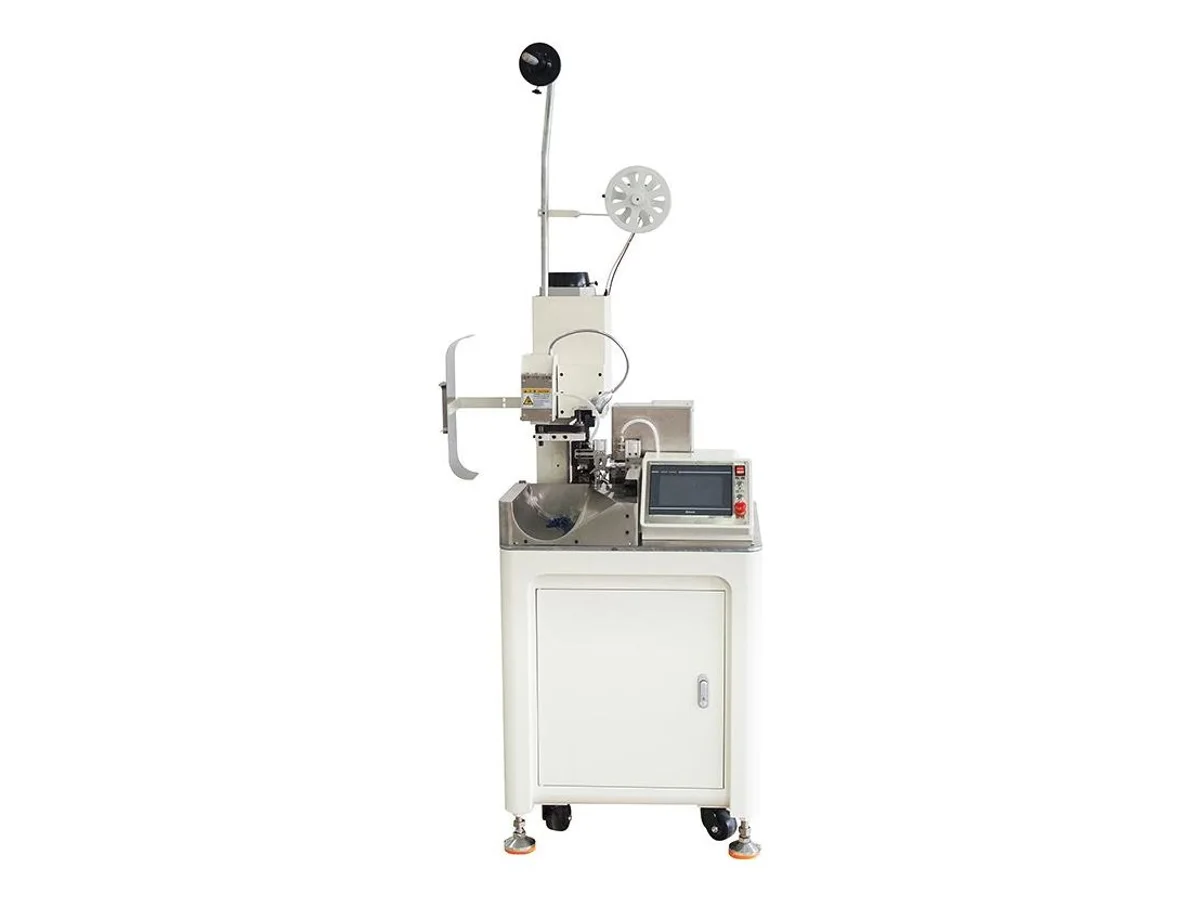
Seleccione el proceso de crimpado a partir del cable, la terminal y el ensamble terminado. Las prensas de banco, líneas automáticas de doble extremo, equipos para punteras, inserción de sellos y conectores, y prensas para zapatas hacen trabajos diferentes. La fuerza por sí sola no demuestra compatibilidad del aplicador ni calidad de la conexión. Para terminales en carrete, compruebe el aplicador y la dirección de alimentación. Para terminales sueltas, elija un alimentador adecuado a su geometría. Use las rutas de proceso y compare las especificaciones y pruebas pertinentes. El empalme con banda de cobre es una unión mecánica distinta.
Empiece por su proceso
¿Necesita ayuda para combinar su cable y terminal? Confirmar mi aplicación →
Vea ejemplos de cubiertas para terminales, identificación de cables y procesamiento de extremos →
Compruebe terminal y aplicador antes de elegir la fuerza
Una prensa de banco como WM-3102T necesita un aplicador compatible: compruebe montaje, unión al ariete, carrera, altura de cierre y dirección de alimentación. Para una prensa de 2 t, comprobamos el ajuste del aplicador con la terminal y el cable que usa. La guía de aplicadores y altura de cierre explica las medidas; las demostraciones de herramental muestran detalles del proceso.
Distinga cables terminados, terminales y cavidades
La máquina automática de doble extremo WM-3202 indica más de 3,800 piezas terminadas/h con cable de hasta 100 mm. La máquina para cable plano WM-3215 indica terminales/hora; la insertadora de conectores WM-366, cavidades/hora bajo condiciones específicas. Son unidades diferentes. Compare preparación, reposición y ensambles aceptados con la guía de equipos automáticos y semiautomáticos.
Valide la conexión completa
Envíe cable, número de parte o dibujo de terminal y los requisitos de sello, conector y orden de cavidades. Las punteras requieren dimensiones y herramental compatibles; las zapatas, dados y fuerza adecuados. Monitoreo de fuerza, prueba de tracción y sección transversal evalúan aspectos distintos: consulte la comparación de inspecciones y la lista de prueba. Para empalmes con banda de cobre, compare con soldadura cuando el plano requiera ese proceso.
| Máquina | Segmento | Rango | Producción / fuerza | Aplicación |
|---|---|---|---|---|
| WM-3102T | Prensa de banco | Aplicador compatible; verificar montaje, carrera y altura de cierre | 2 T, bajo ruido | Prensa inicial habitual de taller |
| WM-3120BT | Prensa y pelado | AWG 32–20 | 2 T | Pelar y crimpar en una estación |
| WM-3210 | Línea automática de ambos extremos | AWG 30–14 | 4,000–4,800 piezas/h (L = 30–200 mm) | Línea servo rápida |
| WM-3202 | Línea automática de doble extremo | AWG 18–28 | 3,800+ piezas terminadas/h (L ≤ 100 mm) | Cortar, pelar y crimpar ambos extremos |
| WM-392 | Cinco cables, ambos extremos | AWG 18–32 × 5 | ≈5,000 piezas/h | Cables y producción en paralelo |
| WM-3215 | Crimpado de cinta | Cinta plana de 3–20 pines | 15,000 terminales/h | Terminación de ambos extremos de cable plano |
| WM-3225 | Ambos extremos e inserción de manguito | AWG 12–32 | 3,000 piezas/h (L = 600 mm) | Crimpado y manguito flexible integrados |
| WM-377 | Sello y crimpado | AWG 28–16 | 3,000 piezas/h (L ≤ 100 mm) | Conectores sellados en volumen |
| WM-3222 | Pelado, sello y crimpado semiautomáticos | Diámetro exterior 1.0–4.0 mm | 1,200–1,500 piezas/h | Sellos sin línea completa |
| WM-362S | Crimpado e inserción en carcasa | AWG 28–20 | 2,200 piezas/h (L = 100 mm; crimpado en un extremo/estañado/inserción) | Del cable al conector montado |
| WM-366 | Inserción en carcasa | AWG 30–18 | ≤6,000 cavidades/h (AWG 28–24; L < 100 mm) | Llenado de cavidades en línea |
| WM-3232 | Multiconductor semiautomático | 2–14 conductores, AWG 22–30 | 1,000–1,300 piezas/h | De cable con cubierta a conductores crimpados |
| WM-3103 | Crimpado de punteras | 0.35–2.5 mm² (longitud del tubo <12 mm); ≤4 mm² (longitud del tubo <10 mm) | 2.5 s/pieza | Punteras para cuadros |
| WM-3116 | Punteras, rango amplio | 0.3–16 mm² | ≈4 s/pieza (según el cable) | Punteras grandes en banco |
| WM-3238 | Portátil neumática | 0.25–6.0 mm² | 1.3 T, 2 kg | Crimpado junto al arnés |
| WM-3239 | Portátil eléctrica | 0.25–10 mm² | 12.7 kN, solo red | Sin compresor |
| WM-3218 | Crimpado hidráulico de terminales | Terminales 0–75 mm² | 13 T | Terminales de potencia, matrices guiadas |
| WM-3234 | Terminales de cable para vehículos eléctricos | 1–70 / 6–120 mm² | 10 t / 30 t | Terminaciones de cable de carga |
| WM-3240 | Hexagonal por servo | 10–120 mm² | 200 kN | Hexágonos con fuerza programada |
| WM-361C | Línea de cable de alimentación | Enchufes de 2 pines | 800–1,200 piezas/h (según la longitud) | Fabricación de conjuntos completos |
Preguntas frecuentes de selección
¿Cuándo conviene una máquina automática para crimpar terminales?
Para series repetitivas que requieren cortar, pelar y crimpar cables en el mismo ciclo. Una prensa de banco permite trabajar con puntas ya preparadas o con pedidos que cambian con frecuencia. Revise si el terminal viene en carrete o suelto y confirme el aplicador con una muestra.
¿Una prensa de 2 t es suficiente para mi terminal?
La fuerza se verifica con la terminal, conductor y dados. Para zapatas grandes, WM-3234 tiene una versión de 10 t para 1–70 mm² y otra de 30 t para 6–120 mm²; WM-3240 indica 200 kN para 10–120 mm². Seleccione el dado y el rango de fuerza según cada terminal.
¿Puedo usar el mismo herramental para punteras y terminales abiertas?
Use herramental específico para la puntera o la terminal de barril abierto. Revisamos la geometría, el perfil de crimpado y la alimentación para seleccionar el aplicador. En WM-3103, el rango es 0.35–2.5 mm² con tubo de menos de 12 mm, o hasta 4 mm² con tubo de menos de 10 mm.
¿Una línea puede insertar sellos y conectores?
Algunos modelos sí. WM-377 combina inserción de sellos y crimpado de ambos extremos a 3,000 piezas/h con cable de hasta 100 mm. WM-362S indica 2,200 piezas/h para crimpado en un extremo, estañado e inserción de conector a 100 mm. Envíe los números de parte del sello y conector y el orden de cavidades.
¿Qué datos permiten comparar cotización y prueba?
Incluya especificación del cable, dibujo o número de parte de terminal, longitudes finales, operaciones de extremos, sellos/conectores, tamaño de lote y criterios de aceptación. Si reutiliza herramental, incluya las dimensiones de prensa y aplicador. Confirmamos operaciones y pruebas en la cotización; cada cotización lista consumibles con precio unitario y lugar de envío.
Confirme la configuración con su material
Envíenos las dimensiones, una muestra o un plano de la pieza, y el resultado que necesita. Revisaremos la aplicación y prepararemos la propuesta de máquina y herramientas.
Solicitar cotización →