Máquina automática de crimpado de terminales preaislados en ambos extremos con torsionado de hebras WM-3212
Solicitar cotización para WM-3212 →
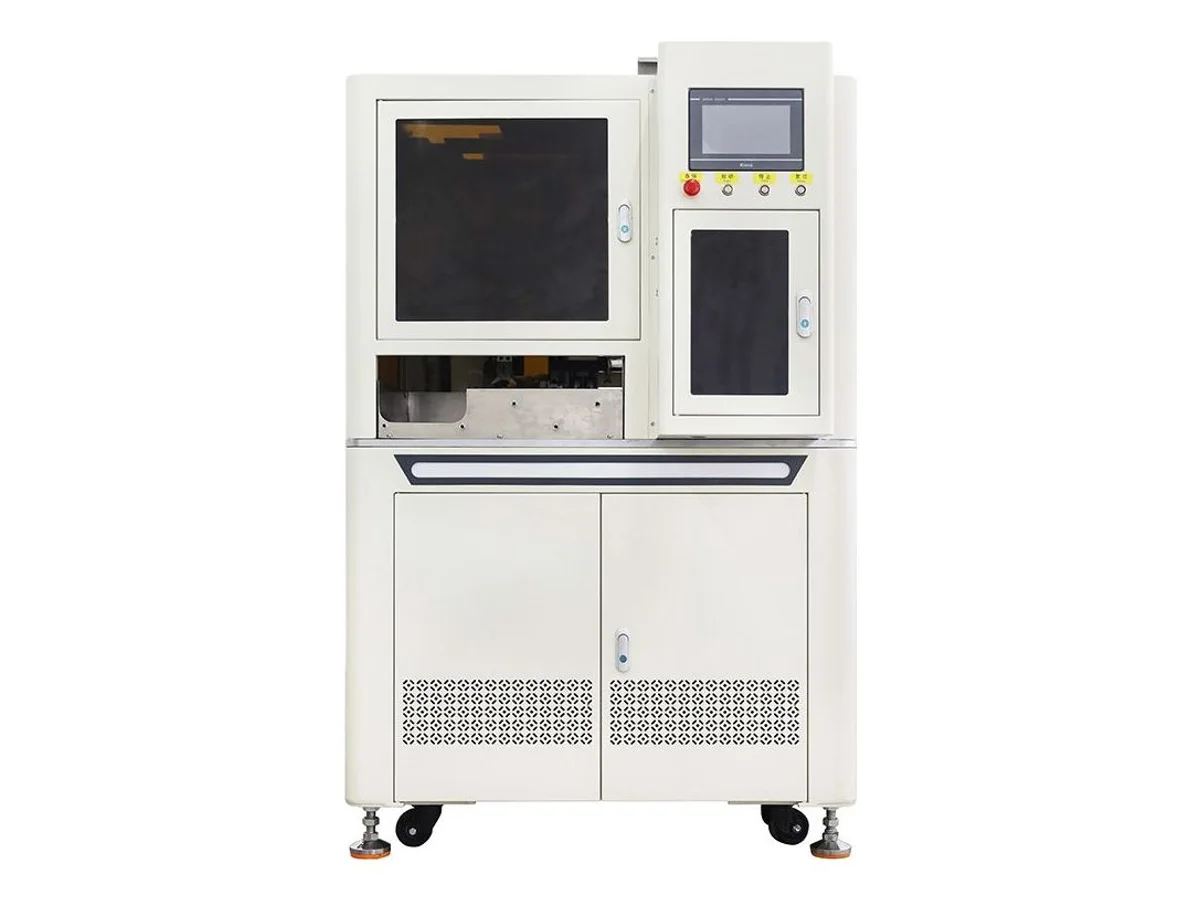
La WM-3212 termina un cable de extremo a extremo sin un operario atendiendo el puesto. Corta el cable, pela de 0.1 a 15 mm delante y detrás, torsiona las hebras sueltas y prensa un terminal preaislado suelto en uno o ambos extremos. Los terminales se vierten en una tolva vibratoria en lugar de alimentarse desde bobina. Procesa cable AWG 24 a AWG 10 y la célula cerrada de 550 kg produce unos 900 cables terminados por hora, mientras cuatro detectores supervisan presión de aire, presencia de cable, alimentación y cada crimpado.
Especificaciones
| Función | Corte de cable, pelado de uno o ambos extremos, crimpado de uno o ambos extremos y torsionado de uno o ambos extremos; longitud de pelado, parámetros de torsionado y posición de crimpado ajustables |
|---|---|
| Especificación del cable | AWG 24# – 10# |
| Capacidad de producción | 900 piezas/hora (según especificación y longitud del material) |
| Precisión | Longitud < 100 mm: error 0.2 + (longitud × 0.002) mm; longitud > 100 mm: error 0.5 + (longitud × 0.002) mm |
| Longitud | Aislamiento restante en el centro ≥ 40 mm (puede reducirse mediante modificación) |
| Longitud de pelado | Extremo delantero 0.1 – 15 mm; extremo trasero 0.1 – 15 mm |
| Detecciones | Baja presión de aire, presencia de cable, anomalía del cable entrante y anomalía de crimpado |
| Alimentación eléctrica | AC 200 – 250 V, 50/60 Hz, 10 A |
| Aire comprimido | 0.5 – 0.7 MPa (5 – 7 kgf/cm²), aire limpio y seco |
| Dimensiones | Ancho 1,220 × fondo 1,000 × alto 1,560 mm (sin accesorios como barras de terminales, platos de terminales y tableros de extensión) |
| Peso | Aproximadamente 550 kg |
| Código HS | 8463.90 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Los terminales preaislados sueltos se alimentan desde una tolva vibratoria, sin bobina ni tira de aplicador; el cambio de terminal se realiza rellenando la tolva y ajustando la pista
- Las hebras se torsionan antes de cada crimpado para que el conductor flexible de hilos finos entre agrupado en el barril aislado y no queden hebras fuera del manguito
- Longitudes de pelado delantero y trasero independientes de 0.1 a 15 mm y posición de crimpado programable para procesar cables asimétricos sin cambiar herramentales
- Cuatro detectores en proceso, de baja presión, presencia de cable, anomalía de entrada y anomalía de crimpado, detienen el ciclo antes de acumular piezas defectuosas
- Una máquina cubre AWG 24 a AWG 10, aproximadamente 0.2–5 mm², desde señal hasta alimentación de cuadros
- Corte, pelado, torsionado y ambas prensas quedan tras paneles de protección; la pantalla táctil y el armario de control permanecen fuera del cerramiento
Materiales y aplicaciones
- Cables de electrodomésticos, herramientas eléctricas y baterías con un terminal preaislado en ambos extremos
- Puentes de armarios de control y aparamenta en cable flexible de AWG 24 a AWG 10
- Talleres de arneses con distintos terminales preaislados suministrados sueltos en bolsas
Adecuada para: cable individual de AWG 24 a AWG 10 que necesita un terminal preaislado suelto en uno o ambos extremos, con torsionado antes de cada crimpado, un trabajo que muchos talleres aún realizan a mano porque los terminales no vienen en bobina. No adecuada para: cable más grueso que AWG 10 o terminales de cable grandes; la crimpadora servoaccionada de terminales de cable de 35 toneladas crimpa terminales de hasta 120 mm². El cable multiconductor con cubierta requiere otro proceso; empiece por la máquina de crimpado y estañado de cable con cubierta, para 2–10 conductores y diámetro exterior de 2.0–6.5 mm. Si el cable crimpado debe insertarse en una carcasa, la máquina de crimpado de ambos extremos e inserción en carcasas WM-376 realiza ambas operaciones en una pasada para AWG 32–16.
Frente a nuestras otras dos crimpadoras automáticas de ambos extremos, la WM-3202 se orienta al volumen con AWG 18–28 y terminales en bobina: 3,800 o más piezas por hora, 800 × 700 mm y 330 kg. La WM-3210 se orienta a precisión para AWG 30–14, con cinco ejes servo, tolerancia de corte de ±0.02% y pelado de hasta 35 mm, también con terminales en bobina. La WM-3212 cubre el tipo de terminal que las otras dos no admiten: preaislados sueltos desde tolva, torsionado durante el ciclo y el cable más grueso de las tres, AWG 10. La contrapartida son 900 piezas por hora, 1,220 × 1,000 mm y 550 kg. Seleccione primero por suministro del terminal: bobina para WM-3202 o WM-3210; suelto y preaislado para WM-3212.
Los terminales y cables varían más que las fichas técnicas. Envíenos 2–3 metros de cable y un puñado de terminales; configuramos la máquina y grabamos su muestra para que evalúe el crimpado antes de comprometerse con el pedido.
Conocimientos de ingeniería
Selección y resolución de problemas del proceso
- Crimpado de punteras: pelado, ajuste y máquinas de alimentación en cadena o sueltaCompare preparación, cambios, compatibilidad y producción de máquinas de punteras en cadena o sueltas. Consulte WM-3243 y WM-3246.
- Cómo elegir una máquina de crimpado de terminalesElija una crimpadora por presentación del terminal, rango de cable, interfaz del aplicador, etapas del proceso, inspección y variedad de producción.
- Defectos de crimpado: causas, inspección y medidas correctivasDiagnóstico de baja fuerza de extracción, altura incorrecta, pérdida de hilos, defectos de campana, apoyo del aislamiento y alimentación irregular de terminales.
WM-3212 — preguntas frecuentes
¿Qué terminales crimpa la WM-3212?
Terminales preaislados sueltos, suministrados en bolsas en lugar de bobinas. Se vierten en la tolva vibratoria, que los orienta y envía uno a uno por la pista hasta la prensa. No hay bobina ni tira de aplicador que cargar. Envíenos una bolsa de sus terminales con 2–3 metros de cable; procesamos la combinación y grabamos el resultado antes del pedido.
¿Por qué torsiona las hebras antes del crimpado?
Un terminal preaislado lleva un manguito de nailon o vinilo sobre el barril, por lo que no se ve el interior al cerrar la prensa. Si una hebra flexible se abre y no entra en el barril, queda oculta bajo el manguito y puede causar una conexión floja. El torsionado agrupa primero las hebras. Sus parámetros se ajustan en pantalla junto con la longitud de pelado y la posición de crimpado.
¿Cuál es el cable más corto que puede fabricar?
El límite nominal exige al menos 40 mm de aislamiento intacto entre los extremos pelados. Puede reducirse mediante una modificación, sujeta a confirmación; indique su cable más corto en la consulta. La precisión de longitud es 0.2 mm más 0.002 × longitud por debajo de 100 mm, y 0.5 mm más 0.002 × longitud por encima.
¿Por qué 900 piezas por hora si otras crimpadoras de ambos extremos indican 4,000?
Porque cambia el suministro del terminal. Las máquinas de bobina arrastran una tira continua por un aplicador; esta orienta piezas sueltas en una tolva, las lleva por una pista y torsiona el conductor antes de cada prensado, en cables de hasta AWG 10. Si utiliza cable fino con terminales en bobina y prima el volumen, la WM-3210 y la WM-3202 enlazadas más abajo son más rápidas. Si sus terminales solo se suministran sueltos y preaislados, la velocidad no es el criterio principal de comparación.
Máquinas relacionadas: Crimpado de terminales

Crimpadora servo de terminales de 10 toneladas, prensa de sobremesa de 100 kN
Modelo WM-3110T

Crimpadora servo de zapatas de cable de 20 toneladas, 200 kN y carrera de 40 mm
Modelo WM-3120T

Crimpadora servo de terminales de 2 toneladas, prensa táctil de sobremesa de 20 kN
Modelo WM-3102S