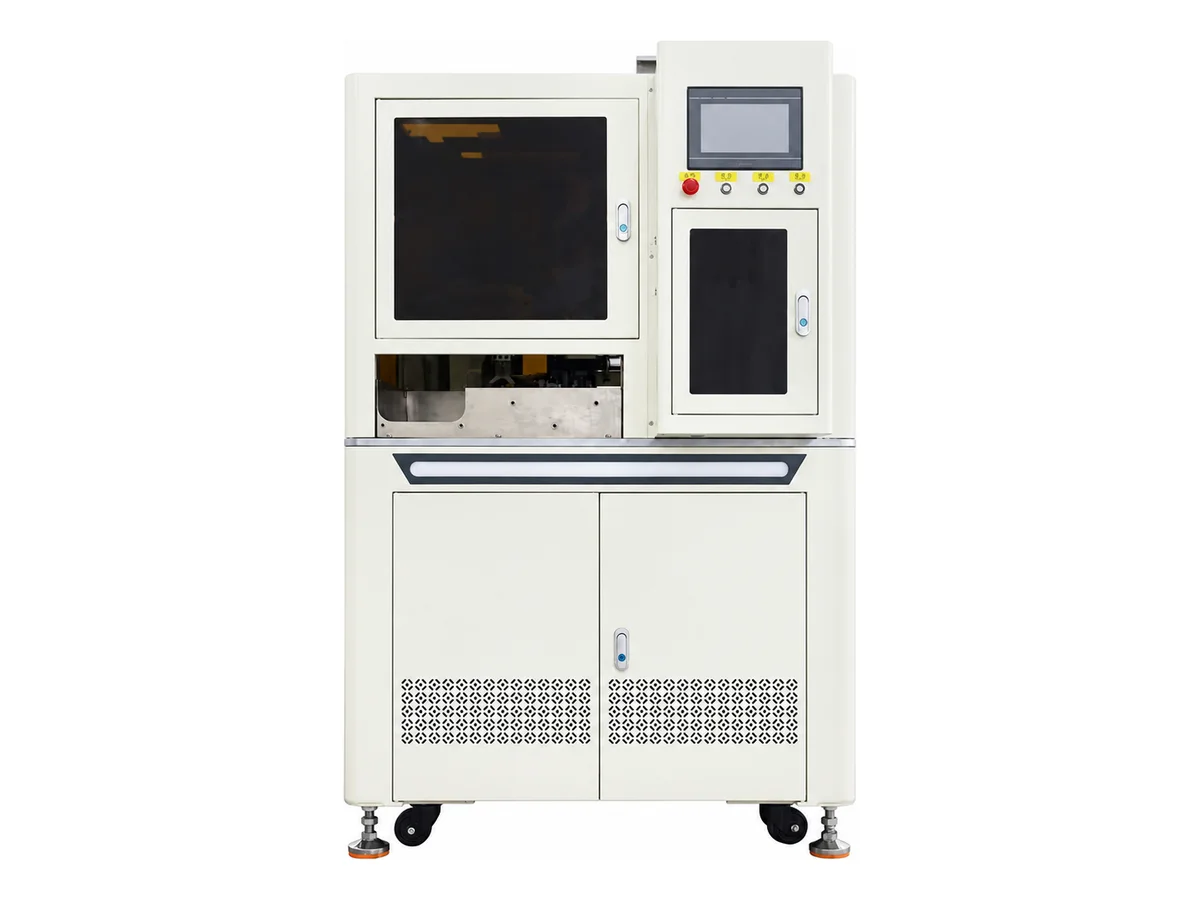
WM-3212은 작업자 없이 리드선을 끝에서 끝까지 완성합니다. 전선을 절단하고, 전면과 후면에서 0.1~15 mm를 탈피한 후, 흩어진 소선을 꼬아 정리하고, 벌크 사전 절연 단자를 한쪽 또는 양쪽 끝에 압착합니다. 단자는 릴에서 풀어 공급하는 대신 진동 볼 피더에 투입되며, 전선은 AWG 24부터 AWG 10까지 사용할 수 있습니다. 밀폐형 550 kg 셀은 시간당 약 900개의 완성 리드선을 생산하며, 공기압, 전선 유무, 전선 공급, 모든 압착을 감시하는 네 개의 공정 중 검출기가 작동합니다.
사양
| 모델 | WM-3212 |
|---|---|
| 기능 | 전선 절단, 편단 또는 양단 탈피, 편단 또는 양단 압착, 편단 또는 양단 꼬임; 탈피 길이, 꼬임 파라미터, 압착 위치를 설정 및 조정할 수 있습니다. |
| 전선 사양 | AWG 24# – 10# |
| 생산 능력 | 900 개/시간 (재료 사양 및 길이에 따라 다름) |
| 정밀도 | 길이 < 100 mm — 오차 0.2 + (길이 × 0.002) mm; 길이 > 100 mm — 오차 0.5 + (길이 × 0.002) mm |
| 길이 | 중간에 남는 절연체 ≥ 40 mm (개조를 통해 단축 가능) |
| 탈피 길이 | 전면 0.1 – 15 mm; 후면 0.1 – 15 mm |
| 검출 항목 | 저압 공기압 검출, 전선 유무 검출, 전선 공급 이상 검출, 압착 이상 검출 |
| 전원 | 참고 구성: AC 200 – 250 V, 50/60 Hz, 10 A |
| 공기 공급원 | 0.5 – 0.7 MPa (5 – 7 kgf/cm²), 청정 건조 공기 |
| 치수 | W1,220 × D1,000 × H1,560 mm (단자 로드, 단자 플레이트, 확장 보드 등의 액세서리 제외) |
| 중량 | 약 550 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 벌크 사전 절연 단자는 진동 볼 피더에서 공급됩니다. 릴에서 풀거나 어플리케이터 스트립을 사용하지 않으므로, 단자 교체는 볼 리필과 공급 트랙 설정만으로 완료됩니다.
- 모든 압착 전에 소선을 꼬아 정리하므로, 가는 소선의 유연한 도체가 흩어지지 않고 절연 배럴 안으로 모아져 들어가며, 슬리브 밖으로 삐져나오는 소선이 없습니다.
- 전면과 후면의 탈피 길이는 0.1부터 15 mm까지 독립적으로 설정할 수 있고, 압착 위치도 프로그래밍 가능하므로 비대칭 리드선도 재툴링 없이 생산할 수 있습니다.
- 저압 공기압, 전선 유무, 전선 공급 이상, 압착 이상을 감시하는 네 개의 공정 중 검출기가 불량 리드선을 양산하는 대신 사이클을 정지시킵니다.
- 한 대의 기계로 AWG 24부터 AWG 10까지, 미터법으로 약 0.2~5 mm²에 해당하는 범위를 커버하여 신호선부터 패널 전원 리드선까지 처리할 수 있습니다.
- 절단, 탈피, 꼬임, 양쪽 프레스 스테이션은 가드 패널 뒤에 배치되며, 터치스크린과 제어반은 인클로저 외부에 있습니다.
가공 대상
- 양쪽 끝에 사전 절연 단자가 있는 가전, 전동 공구, 배터리 리드선
- AWG 24부터 AWG 10까지의 유연한 전선을 사용하는 제어반 및 배전반 점퍼선
- 릴이 아닌 봉지에 담긴 혼합 사전 절연 단자 유형을 처리하는 하네스 작업장
적합 대상: AWG 24부터 AWG 10까지의 단일 개별 전선으로, 한쪽 또는 양쪽 끝에 벌크 사전 절연 단자가 필요하고 각 압착 전에 소선을 꼬아야 하는 작업 — 단자가 릴로 공급되지 않아 대부분의 작업장이 아직 수작업으로 처리하는 작업입니다. 다른 작업과 장비 선택: AWG 10보다 굵은 전선 또는 케이블 러그 — 이는 35톤 서보 케이블 러그 압착기에 적합하며, 최대 120 mm² 단자를 압착합니다. 다심 시스 케이블은 다른 공정이므로 시스 케이블 압착·주석 도금기 (2–10심 케이블, 외경 2.0–6.5 mm)부터 시작하십시오. 압착된 리드선이 커넥터 하우징에 삽입되어야 한다면 WM-376 양단 압착·하우징 삽입기가 AWG 32–16 범위에서 두 작업을 한 번에 처리합니다.
다른 두 자동 양단 압착기와의 비교. WM-3202는 AWG 18–28 릴 단자용 대량 생산 기계로, 3,800개 이상/시간을 800 × 700 mm 공간에서 처리하며 중량은 330 kg입니다. WM-3210는 AWG 30–14용 정밀 기계로, 다섯 축 서보, ±0.02% 절단 공차, 최대 35 mm 탈피 길이를 지원하며 역시 릴 단자를 사용합니다. WM-3212는 둘 다 아닙니다. 다른 두 기계가 처리할 수 없는 단자 유형을 위한 기계입니다. 볼에서 공급되는 벌크 사전 절연 단자, 사이클 내 소선 꼬임, 세 기계 중 가장 굵은 AWG 10 전선 — 속도는 900개/시간, 크기는 1,220 × 1,000 mm, 중량은 550 kg로 상쇄됩니다. 먼저 단자 공급 방식으로 선택하십시오: 릴이면 WM-3202 또는 WM-3210, 벌크 사전 절연이면 WM-3212
단자와 전선은 데이터시트보다 편차가 큽니다. 2–3미터의 전선과 소량의 단자를 보내주시면 — 기계를 설정하고 카메라로 샘플을 가동해 드리며, 주문 전에 압착 품질을 직접 판단하실 수 있습니다. WM-3212 견적은 전선 규격과 단자 부품 번호 또는 사진만으로 시작할 수 있습니다. 견적에 포함할 공구를 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 압착 어플리케이터 부품: 셧 하이트, 스트로크 및 툴링 장착 적합성압착 어플리케이터 부품을 식별하고, 툴링 재사용 또는 벤치 프레스 주문 전에 셧 하이트, 프레스 스트로크, 완성 압착 높이를 구분하십시오.
- 압착 라인에서 양단에 서로 다른 단자를 장착할 수 있습니까?A단과 B단 요구 사항, 리드 길이 기준, 부품 공급, 교체 및 완성품 검사를 별도로 지정하여 양단 압착을 구성하십시오.
- 페룰 압착: 탈피 길이, 단자 결합 및 체인 공급식 대 벌크 공급식 기계체인 공급식과 벌크 페룰 압착기를 전선 준비, 교체, 단자 결합 및 배치 생산량으로 비교합니다. WM-3243 및 WM-3246 사양을 확인하십시오.
WM-3212 — 자주 묻는 질문
WM-3212은 어떤 종류의 단자를 압착합니까?
릴이 아닌 봉지에 담겨 오는 벌크 사전 절연 단자입니다. 진동 볼 피더에 투입하면 볼이 단자를 정렬하고, 공급 트랙이 프레스에 하나씩 공급합니다. 단자 릴이나 어플리케이터 스트립을 장착할 필요가 없습니다. 주문 전에 2–3미터의 전선과 단자 한 봉지를 보내주시면 기계에서 시험 가동하고 결과를 촬영해 드립니다.
기계가 압착 전에 소선을 꼬는 이유는 무엇입니까?
사전 절연 단자는 압착 배럴 위에 나일론 또는 비닐 슬리브가 이미 씌워져 있어 프레스가 닫힌 후 내부 상태를 확인할 수 없습니다. 유연한 도체의 소선이 흩어져 배럴을 벗어나면 슬리브 아래에 숨어 나중에 접촉 불량으로 나타납니다. 꼬임은 소선을 먼저 하나의 다발로 모읍니다. 꼬임 파라미터는 탈피 길이 및 압착 위치와 함께 화면에서 설정합니다.
WM-3212이 만들 수 있는 가장 짧은 리드선은 얼마입니까?
정격 한계는 두 탈피 끝 사이에 최소 40 mm의 절연체가 남아 있어야 하며, 개조를 통해 단축할 수 있지만 확인이 필요하므로 문의 시 가장 짧은 리드선 길이를 알려주십시오. 길이 정밀도는 0.2 mm + 0.002 × 길이 (100 mm 미만), 0.5 mm + 0.002 × 길이 (초과)입니다.
다른 양단 압착기가 4,000개를 제시하는데 왜 900개/시간입니까?
단자 공급 방식이 다르기 때문입니다. 릴 공급 기계는 어플리케이터를 통해 연속적인 단자 스트립을 당겨 사용하지만, 이 기계는 볼에서 벌크 부품을 정렬하고 트랙으로 공급하며 각 프레스 전에 도체를 꼬고, 최대 AWG 10 전선까지 처리합니다. 제품이 릴 단자를 사용하는 얇은 전선이고 생산량이 결정적인 요소라면 아래 링크된 WM-3210 및 WM-3202이 더 빠른 기계입니다. 단자가 벌크 사전 절연 방식으로만 공급된다면 속도는 비교 대상이 아닙니다.