Vollautomatische beidseitige Crimpmaschine für vorisolierte Kontakte mit Litzenverdrillung WM-3212
Angebot anfordern für WM-3212 →
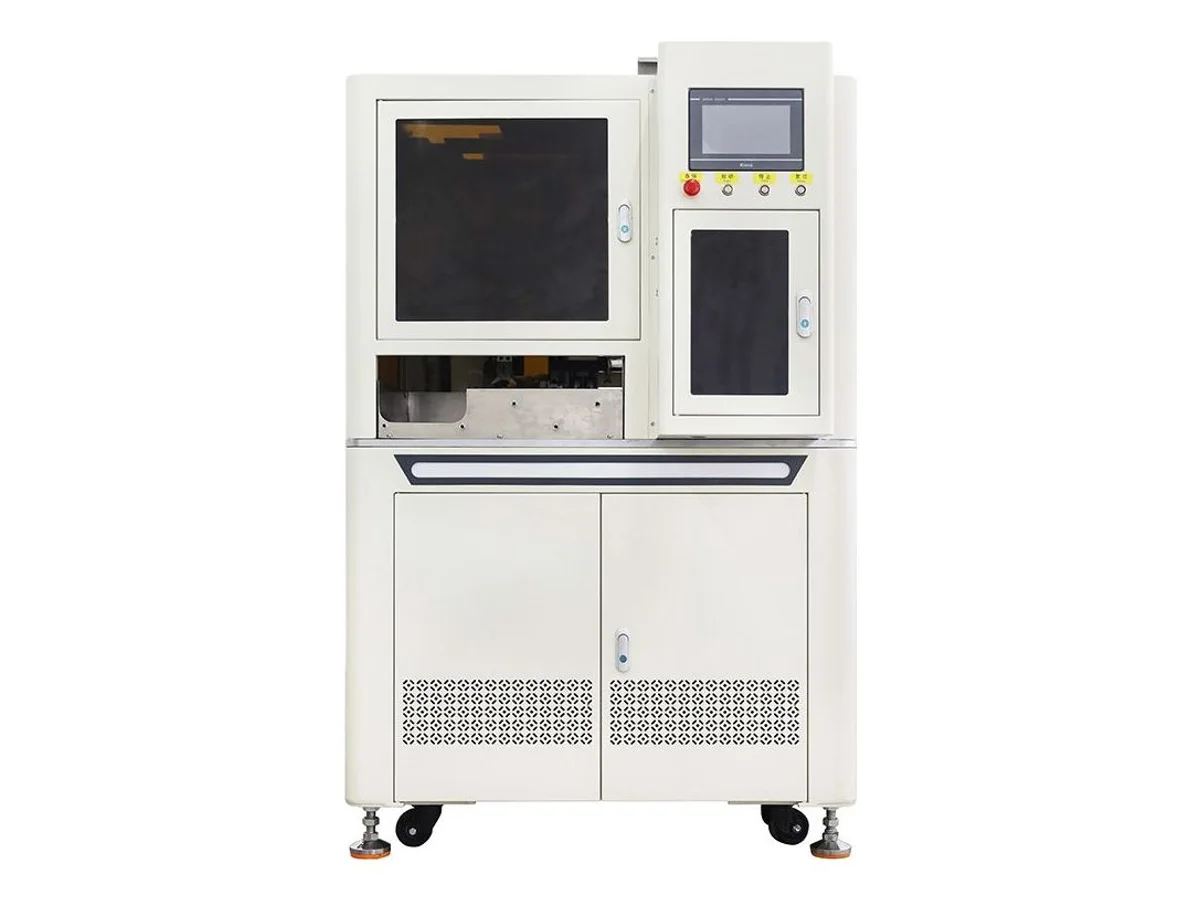
Die WM-3212 fertigt eine Leitung von Ende zu Ende, ohne dass jemand an der Maschine stehen muss. Sie schneidet die Leitung, isoliert vorne und hinten 0,1 bis 15 mm ab, verdrillt die losen Litzen und presst anschließend einen losen vorisolierten Kontakt auf ein oder beide Enden. Die Kontakte werden in einen Vibrationswendelförderer geschüttet statt von einer Rolle eingefädelt. Der Leitungsbereich reicht von AWG 24 bis AWG 10. Die eingehauste, 550 kg schwere Zelle liefert rund 900 fertige Leitungen pro Stunde. Vier Prozessüberwachungen kontrollieren dabei Luftdruck, Leitungsanwesenheit, Leitungszuführung und jeden Crimp.
Technische Daten
| Funktion | Leitungsschneiden, ein- oder beidseitiges Abisolieren, ein- oder beidseitiges Crimpen, ein- oder beidseitiges Verdrillen; Abisolierlänge, Verdrillparameter und Crimpposition einstellbar |
|---|---|
| Leitungsspezifikation | AWG 24# – 10# |
| Produktionsleistung | 900 Stück/Stunde (abhängig von Materialspezifikation und Länge) |
| Genauigkeit | Länge < 100 mm: Abweichung 0,2 + (Länge × 0,002) mm; Länge > 100 mm: Abweichung 0,5 + (Länge × 0,002) mm |
| Länge | Verbleibende Isolierung im mittleren Abschnitt ≥ 40 mm (durch Umbau verkürzbar) |
| Abisolierlänge | Vorderes Ende 0,1 – 15 mm; hinteres Ende 0,1 – 15 mm |
| Überwachungen | Zu niedriger Luftdruck, Leitungsanwesenheit, Störungen der eingehenden Leitung, Crimpfehler |
| Stromversorgung | AC 200 – 250 V, 50/60 Hz, 10 A |
| Druckluft | 0,5 – 0,7 MPa (5 – 7 kgf/cm²), saubere und trockene Luft |
| Abmessungen | B 1.220 × T 1.000 × H 1.560 mm (ohne Zubehör wie Kontaktstangen, Kontaktplatten und Erweiterungsplatten) |
| Gewicht | Etwa 550 kg |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Lose vorisolierte Kontakte werden aus einem Vibrationswendelförderer zugeführt. Es wird nichts von einer Rolle eingefädelt und kein Applikatorstreifen verwendet; ein Kontaktwechsel bedeutet daher Befüllen des Förderers und Einstellen der Zuführschiene
- Vor jedem Crimp werden die Litzen verdrillt. So gelangt ein feindrähtiger flexibler Leiter gebündelt statt aufgefächert in die isolierte Hülse, und keine einzelne Litze bleibt außerhalb der Hülse
- Vordere und hintere Abisolierlängen lassen sich unabhängig von 0,1 bis 15 mm einstellen; die Crimpposition ist programmierbar. Asymmetrische Leitungen laufen dadurch ohne neues Werkzeug
- Vier Prozessüberwachungen für niedrigen Luftdruck, Leitungsanwesenheit, Störungen der eingehenden Leitung und Crimpfehler stoppen den Zyklus, statt einen Behälter mit fehlerhaften Leitungen zu füllen
- Eine Maschine deckt AWG 24 bis AWG 10 ab, metrisch etwa 0,2 bis 5 mm², von Signalleitungen bis zu Leistungszuleitungen im Schaltschrank
- Schneiden, Abisolieren, Verdrillen und beide Pressstationen liegen hinter Schutzverkleidungen; Touchscreen und Schaltschrank bleiben außerhalb der Einhausung
Materialien und Anwendungen
- Geräte-, Elektrowerkzeug- und Batterieleitungen mit vorisolierten Kontakten an beiden Enden
- Brücken für Schaltschränke und Schaltanlagen aus flexiblen Leitungen AWG 24 bis AWG 10
- Kabelbaumwerkstätten mit wechselnden vorisolierten Kontakttypen, die lose in Beuteln statt auf Rollen geliefert werden
Geeignet für: einzelne Leitungen von AWG 24 bis AWG 10, die an einem oder beiden Enden einen losen vorisolierten Kontakt benötigen, mit Litzenverdrillung vor jedem Crimp. Diese Arbeit wird vielerorts noch von Hand ausgeführt, weil die Kontakte nicht auf Rollen erhältlich sind. Nicht geeignet für: Leitungen mit größerem Querschnitt als AWG 10 oder Kabelschuhe. Diese gehören auf die 35-Tonnen-Servo-Kabelschuh-Crimpmaschine, die Kontakte bis 120 mm² crimpt. Mehradrige Mantelkabel erfordern einen anderen Prozess. Beginnen Sie bei der Crimp- und Verzinnmaschine für Mantelkabel für 2–10-adrige Kabel mit 2,0–6,5 mm Außendurchmesser. Muss die gecrimpte Leitung anschließend in ein Steckergehäuse eingesetzt werden, erledigt die WM-376 Maschine zum beidseitigen Crimpen und Gehäusebestücken beides in einem Durchlauf für AWG 32–16.
So ordnet sie sich gegenüber unseren beiden anderen vollautomatischen beidseitigen Crimpmaschinen ein: Die WM-3202 ist die Mengenmaschine für AWG 18–28 und Rollenkontakte, mit 3.800 oder mehr Stück pro Stunde bei 800 × 700 mm Stellfläche und 330 kg. Die WM-3210 ist die Präzisionsmaschine für AWG 30–14 mit fünf Servoachsen, ±0,02 % Schnitttoleranz und Abisolierlängen bis 35 mm, ebenfalls für Rollenkontakte. Die WM-3212 ist für den Kontakttyp ausgelegt, den die beiden anderen nicht verarbeiten: lose vorisolierte Kontakte aus dem Fördertopf, Litzenverdrillung im Zyklus und mit AWG 10 der größte Leiterquerschnitt der drei. Dafür liegen Geschwindigkeit bei 900 Stück pro Stunde sowie Stellfläche und Masse bei 1.220 × 1.000 mm und 550 kg. Wählen Sie zuerst nach Kontaktzuführung: Rollenware bedeutet WM-3202 oder WM-3210, lose vorisolierte Kontakte bedeuten WM-3212.
Kontakte und Leitungen variieren stärker als Datenblätter. Senden Sie 2–3 Meter Ihrer Leitung und eine Handvoll Kontakte. Wir richten die Maschine ein, filmen Ihren Musterversuch, und Sie beurteilen den Crimp vor Ihrer verbindlichen Bestellung.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-3212 — häufige Fragen
Welche Kontakte crimpt die WM-3212?
Lose vorisolierte Kontakte, die in einem Beutel statt auf einer Rolle geliefert werden. Sie werden in den Vibrationswendelförderer geschüttet, dort ausgerichtet und über die Zuführschiene einzeln zur Presse gebracht. Es gibt weder eine Kontaktrolle noch einen einzulegenden Applikatorstreifen. Senden Sie uns einen Beutel Ihrer Kontakte mit 2–3 Metern Ihrer Leitung. Wir bearbeiten diese Kombination auf der Maschine und filmen das Ergebnis vor Ihrer Bestellung.
Warum verdrillt die Maschine die Litzen vor dem Crimpen?
Ein vorisolierter Kontakt trägt bereits eine Nylon- oder Vinylhülse über der Crimphülse. Nach dem Schließen der Presse ist deshalb nicht sichtbar, was innen passiert ist. Fächert sich eine Litze des flexiblen Leiters auf und verfehlt die Crimphülse, bleibt sie unter der Isolierhülse verborgen und kann später eine lockere Verbindung verursachen. Das Verdrillen fasst die Litzen zuvor zu einem Bündel zusammen. Die Verdrillparameter werden zusammen mit Abisolierlänge und Crimpposition am Bildschirm eingestellt.
Welche kürzeste Leitung kann die WM-3212 fertigen?
Als Nennlimit müssen mindestens 40 mm unberührte Isolierung zwischen den beiden abisolierten Enden verbleiben. Dieser Abschnitt lässt sich vorbehaltlich Bestätigung durch einen Umbau verkürzen. Nennen Sie daher bei der Anfrage Ihre kürzeste Leitung. Die Längengenauigkeit beträgt unter 100 mm 0,2 mm plus 0,002 × Länge und darüber 0,5 mm plus 0,002 × Länge.
Warum 900 Stück pro Stunde, wenn andere beidseitige Crimpmaschinen 4.000 nennen?
Die Kontaktzuführung ist anders. Rollengeführte Maschinen ziehen einen durchgehenden Kontaktstreifen durch einen Applikator. Diese Maschine richtet lose Teile im Fördertopf aus, führt sie über eine Schiene zu und verdrillt den Leiter vor jedem Pressvorgang, bei Leitungen bis AWG 10. Wenn Sie dünne Leitungen mit Rollenkontakten fertigen und die Menge entscheidet, sind die unten verlinkten WM-3210 und WM-3202 schneller. Wenn Ihre Kontakte nur lose und vorisoliert erhältlich sind, ist Geschwindigkeit nicht das entscheidende Vergleichskriterium.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S