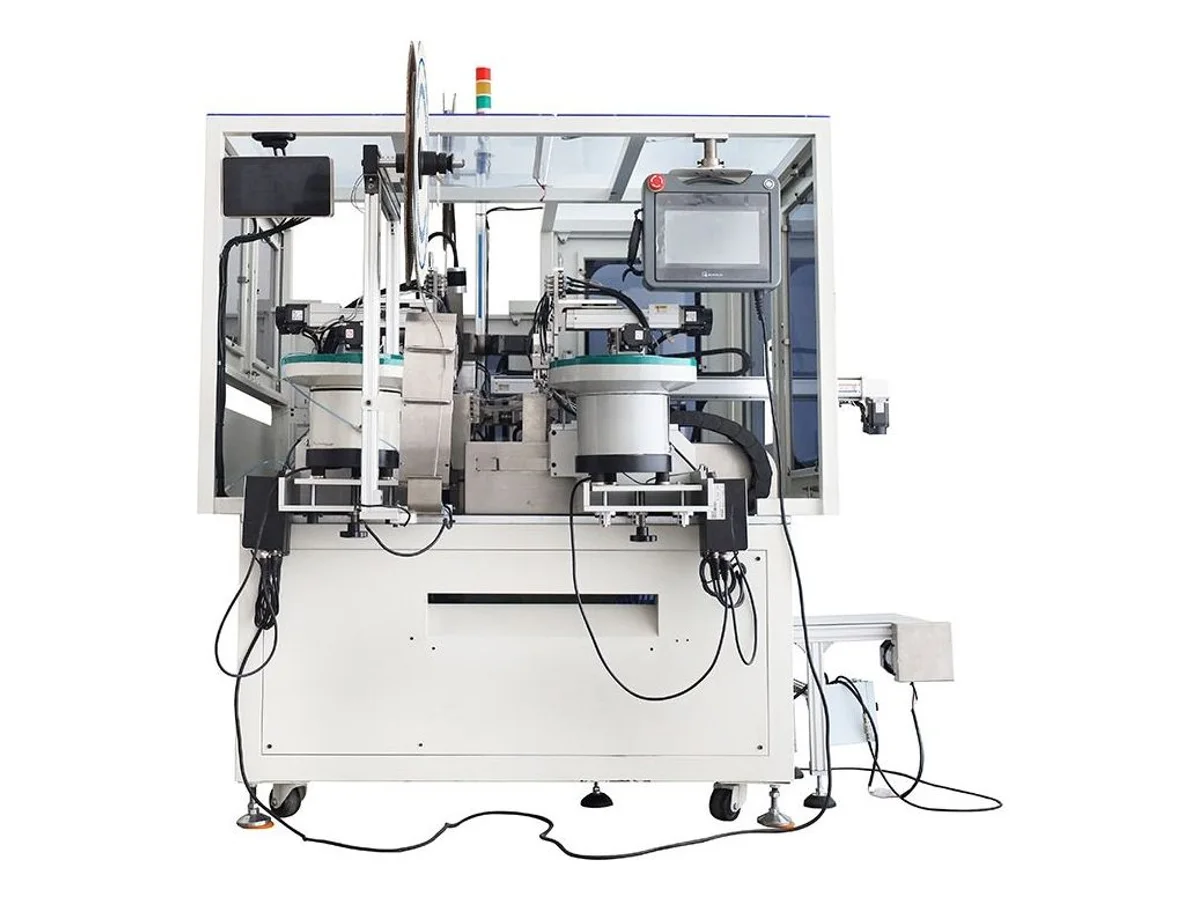
Beidseitige Crimp- und Gehäusebestückungsmaschine für AWG 32–16 WM-376
Angebot anfordern für WM-376 →
Die WM-376 crimpt Kontakte und setzt sie an beiden Leitungsenden in Steckergehäuse ein, auch bei unterschiedlichen Längen, Gehäusen oder Polzahlen. Sie verarbeitet AWG 32–16 mit bis zu 1.600 Bestückungspositionen pro Stunde. Die Schnittlängenkonfiguration wird im Angebot bestätigt. Abisoliert werden vorn 1–6 mm und hinten 1–8 mm. Ein 10-Zoll-Touchscreen mit SPS verwaltet Programme; Crimpkraftüberwachung, CCD-Kontaktmaßprüfung und Rückzugprüfung am Gehäuse überwachen jeden Zyklus. Versorgung einphasig 210–230 V und 0,6–0,8 MPa Druckluft.
Technische Daten
| Funktion | Crimpen und Einsetzen in Steckergehäuse an beiden Leitungsenden |
|---|---|
| Leitungsbereich | AWG#32 – AWG#16 |
| Leistung | Etwa 1.300 Positionen/h bei AWG#32–30, etwa 1.600 Positionen/h bei AWG#28–20 (Leitungslänge innerhalb 100 mm) |
| Schnittlänge | Standard 80–500 mm; Angabe für Sonderausführung 80–450 mm. Geltende Konfiguration vor der Bestellung bestätigen. |
| Schnittgenauigkeit | Länge unter 100 mm: Abweichung unter 0,3 mm; Länge über 100 mm: Abweichung unter 0,3 mm + (Länge × 0,002) |
| Abisolierlänge | Vorn 1,0 – 6,0 mm (Teilabzug 2,0 – 6,0 mm), hinten 1,0 – 8,0 mm (Teilabzug 2,0 – 8,0 mm) |
| Bestückungsoptionen | 90-Grad-Wendebestückung, versetzte Positionen, übersprungene Pins, zweireihige Gehäuse, unterschiedliche Endlängen, mehrere Gehäuse an einem Ende (gleicher Gehäusetyp, unterschiedliche Polzahlen) |
| Passender Applikator | Horizontal zugeführter Applikator |
| Crimpeinheit | 2,0 t Crimpmaschine |
| Steuerung | 10-Zoll-Touchscreen, intelligente SPS-Steuerung |
| Prüfeinrichtungen | Fehlende Leitung, fehlender Kontakt, Crimpkraftüberwachung (CFM), Kontaktmaße (CCD-Bildprüfung), Gehäuse-Rückzugprüfung |
| Stromversorgung | Einphasig AC 210–230 V, 10 A; Netzfrequenz wird im Angebot bestätigt |
| Druckluft | 0,6 – 0,8 MPa (saubere, trockene Luft) |
| Abmessungen | 1800 W × 1600 L × 1750 H mm |
| Gewicht | Etwa 1.000 kg |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Beide Enden verlassen die Maschine gecrimpt und im Gehäuse eingesetzt. Unterschiedliche Leitungslängen und Gehäuse an den Enden sind möglich.
- Bestückungsmuster wie 90-Grad-Wenden, versetzte Positionen, übersprungene Pins und zweireihige Gehäuse werden passend zu Ihrer Steckerkonfiguration bestätigt.
- Vier integrierte Prüfgruppen: CFM, CCD-Kontaktmaße, fehlende Leitung oder Kontakte sowie Gehäuse-Rückzugprüfung.
- Feinleiter bis AWG 32 für Unterhaltungselektronik und Kleinsignal-Kabelbäume.
Materialien und Anwendungen
- Elektronik- und Leiterplatten-Verbindungskabel mit Gehäusen an beiden Enden, AWG 32–16.
- Gerätekabelbäume mit unterschiedlichen Gehäusen oder Polzahlen an Ende A und B.
- Feine Signalleitungen für Messgeräte, Sensoren und kleine Aktoren.
Geeignet für: beidseitige Steckerleitungen aus feinen bis mittleren Leitern AWG 32–16, deren beide Enden gecrimpt und in Gehäuse eingesetzt werden müssen, auch mit unterschiedlichen Gehäusen, Polzahlen oder Endlängen.
Nicht geeignet für: größere Leiter als AWG 16, Kabelschuhe oder mehradrige Mantelkabel. Die WM-371 crimpt Kabelschuhe und Aderendhülsen von 4–6 mm² beidseitig. Weitere Crimpmaschinen decken Mantelkabel und einseitige Bearbeitung ab.
Gehäusewerkzeuge werden genau auf Ihre Stecker abgestimmt. Senden Sie 2–3 Meter Leitung, Kontakte und Gehäuse. Wir führen den vollständigen beidseitigen Zyklus auf dieser Maschine aus und liefern vor der Bestellung ein Video.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-376 — häufige Fragen
Können beide Enden unterschiedlich sein?
Ja. Endlängen und Polzahlen können abweichen. Ein Ende kann ein Gehäuse tragen, das andere mehrere derselben Familie. 90-Grad-Wenden, versetzte Positionen, übersprungene Pins und zweireihige Bestückung sind möglich. Senden Sie Ihre Kabelbaumzeichnung; wir bestätigen die Konfiguration vor dem Angebot.
Mit welchem Durchsatz soll ich planen?
Etwa 1.300 Positionen pro Stunde bei AWG 32–30 und etwa 1.600 bei AWG 28–20, jeweils innerhalb 100 mm Leitungslänge. Längere Leitungen reduzieren den Durchsatz. Vergleichen Sie die vollständige Zykluszeit Ihrer realen Längen.
Für welche Aufgaben passt die WM-376 nicht?
Größere Leiter als AWG 16, Kabelschuhe und mehradrige Mantelkabel liegen außerhalb ihres Bereichs. Für kurze einseitige Aufträge kann eine kompakte Einseitenmaschine wirtschaftlicher sein. Weitere Crimpmaschinen decken einseitige Bearbeitung und größere Leiter ab.
Welche Schnittlänge und Netzfrequenz soll ich angeben?
Die Spezifikation enthält 80–500 mm als Standard und 80–450 mm für eine Sonderausführung. Geltende Schnittlängenkonfiguration und Netzfrequenz werden vor der Bestellung im Angebot bestätigt. Unter 100 mm beträgt die angegebene Abweichung unter 0,3 mm; über 100 mm unter 0,3 mm plus Länge × 0,002.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S