Máquinas de estañado, soldadura blanda y soldadura de cables
El estañado, la soldadura blanda y la soldadura crean conexiones distintas. Nuestras estañadoras preparan extremos de conductores pelados, incluidos procesos multiconductores y de hilos en paralelo. Los puestos de soldadura alimentan hilo de soldadura o aplican calor por pulsos a conectores y cable plano. Las soldadoras ultrasónicas de metal unen haces de conductores o terminales; los equipos específicos para soldar plástico y sellar tubos metálicos se identifican por separado. Para retorcer sin estañar, consulte Torsión, destorsión y enderezado; para empalmes mecánicos con banda de cobre, Crimpado y montaje de conectores. Envíenos su cable y una muestra de unión aceptada para demostrar el proceso antes del pedido.
16 modelos en esta selección.
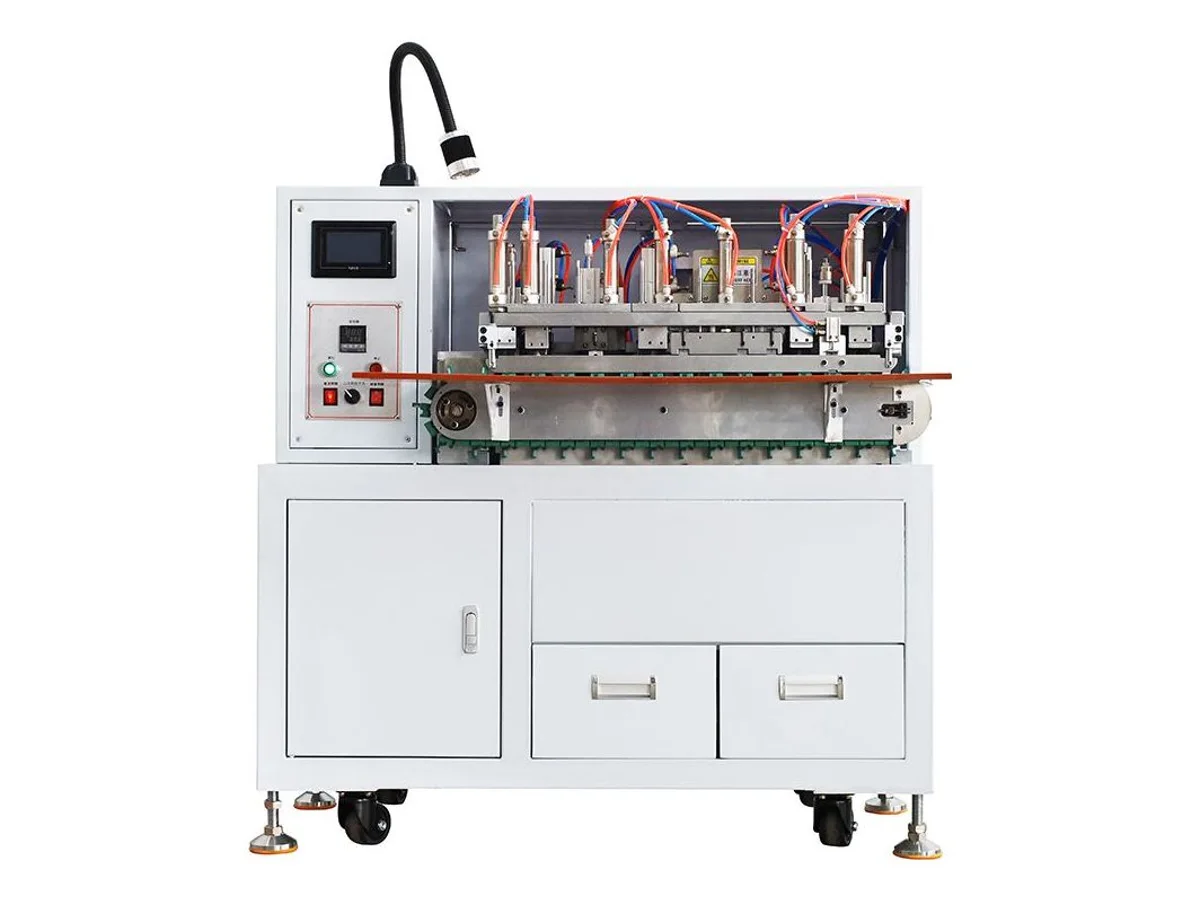
Máquina automática de corte, pelado, torsionado y estañado de cable de 3 conductores
Modelo WM-4710T
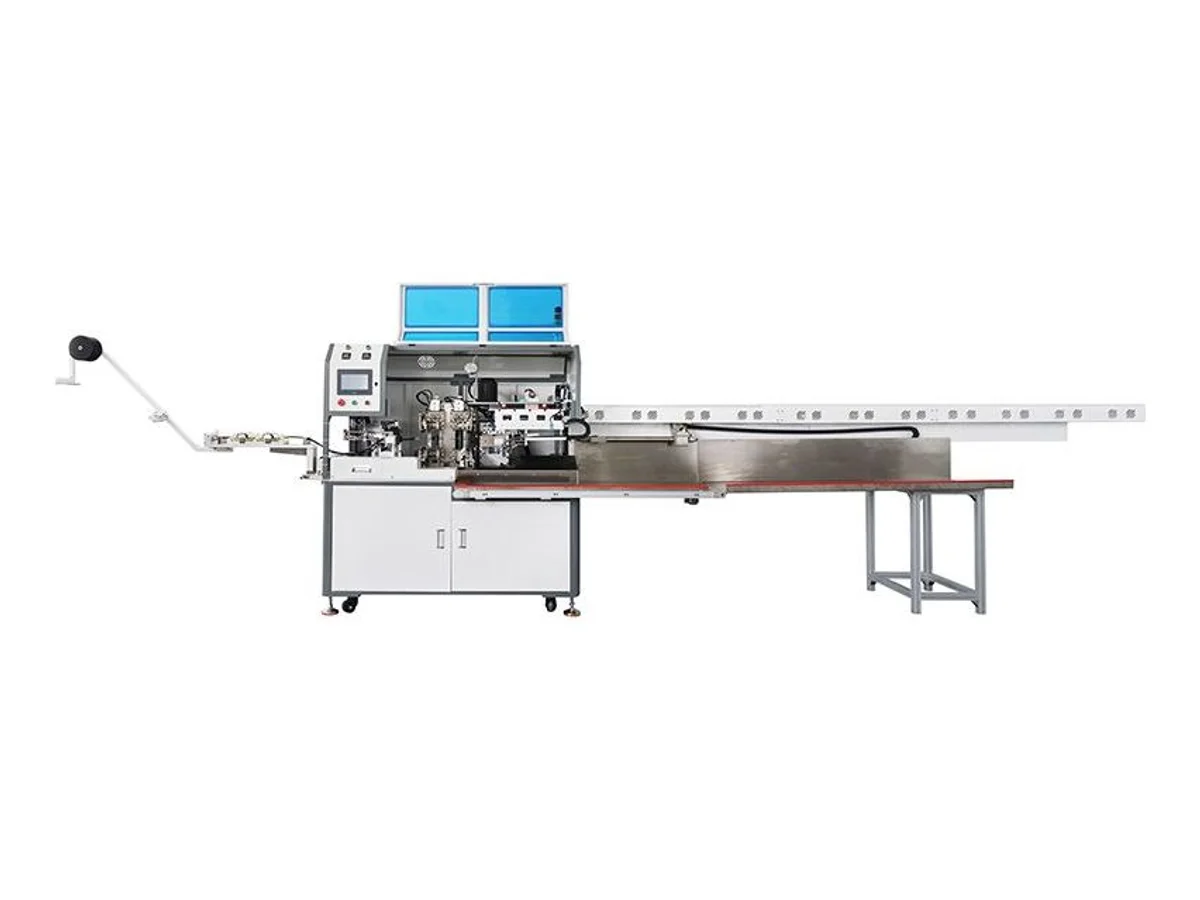
Máquina automática de corte, pelado y estañado de ambos extremos de cable multiconductor
Modelo WM-4706S
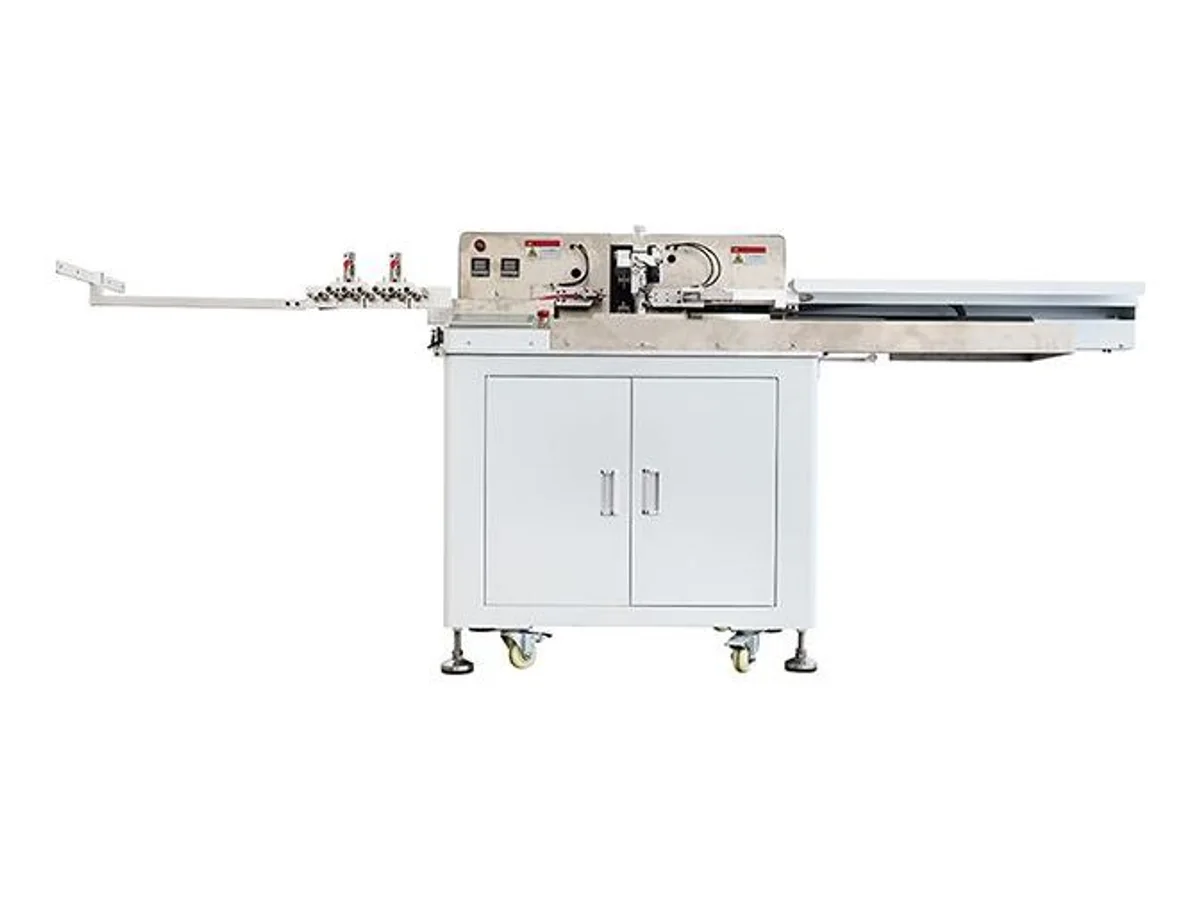
Máquina automática de corte, pelado, torsión y estañado de múltiples cables de 18–28 AWG
Modelo WM-4706W
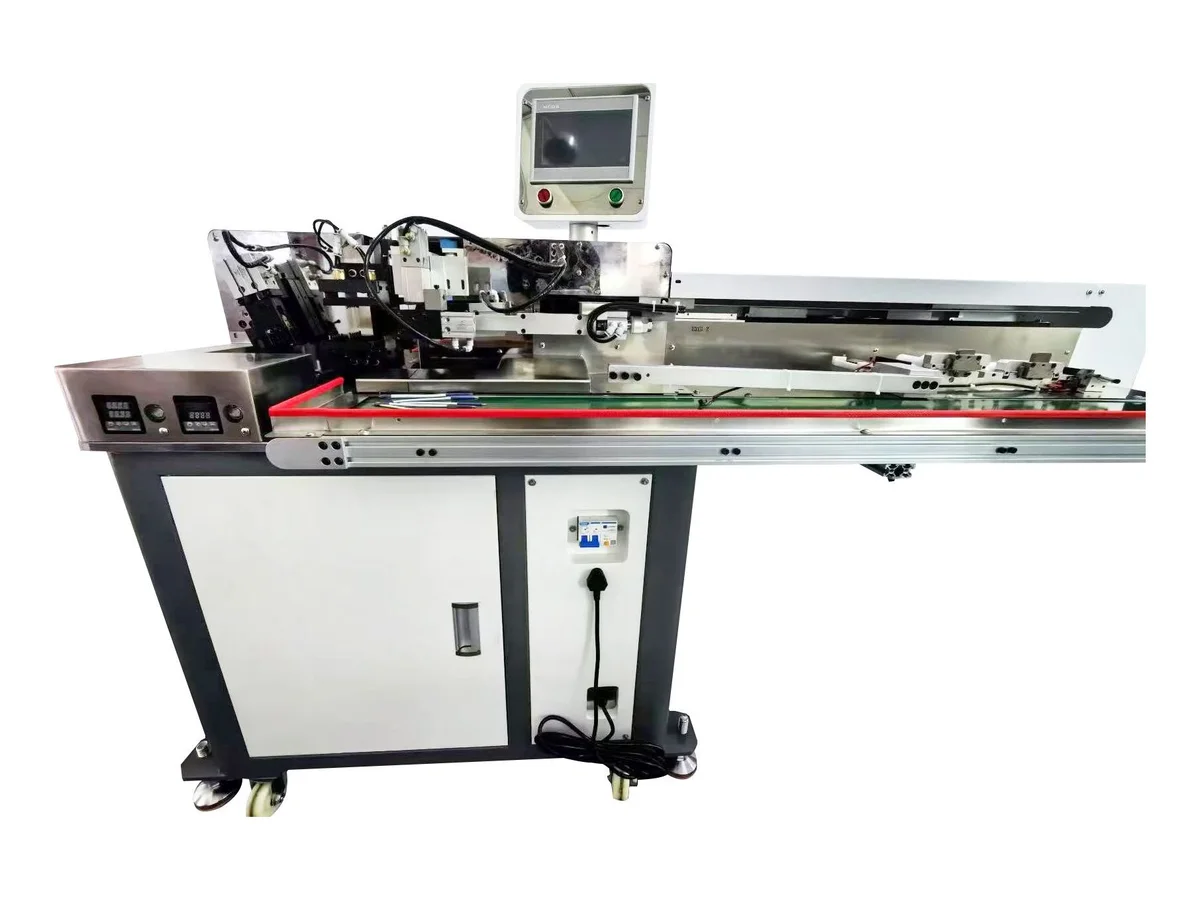
Máquina automática de torsionado y estañado de ambos extremos de cable multiconductor con cubierta
Modelo WM-4715
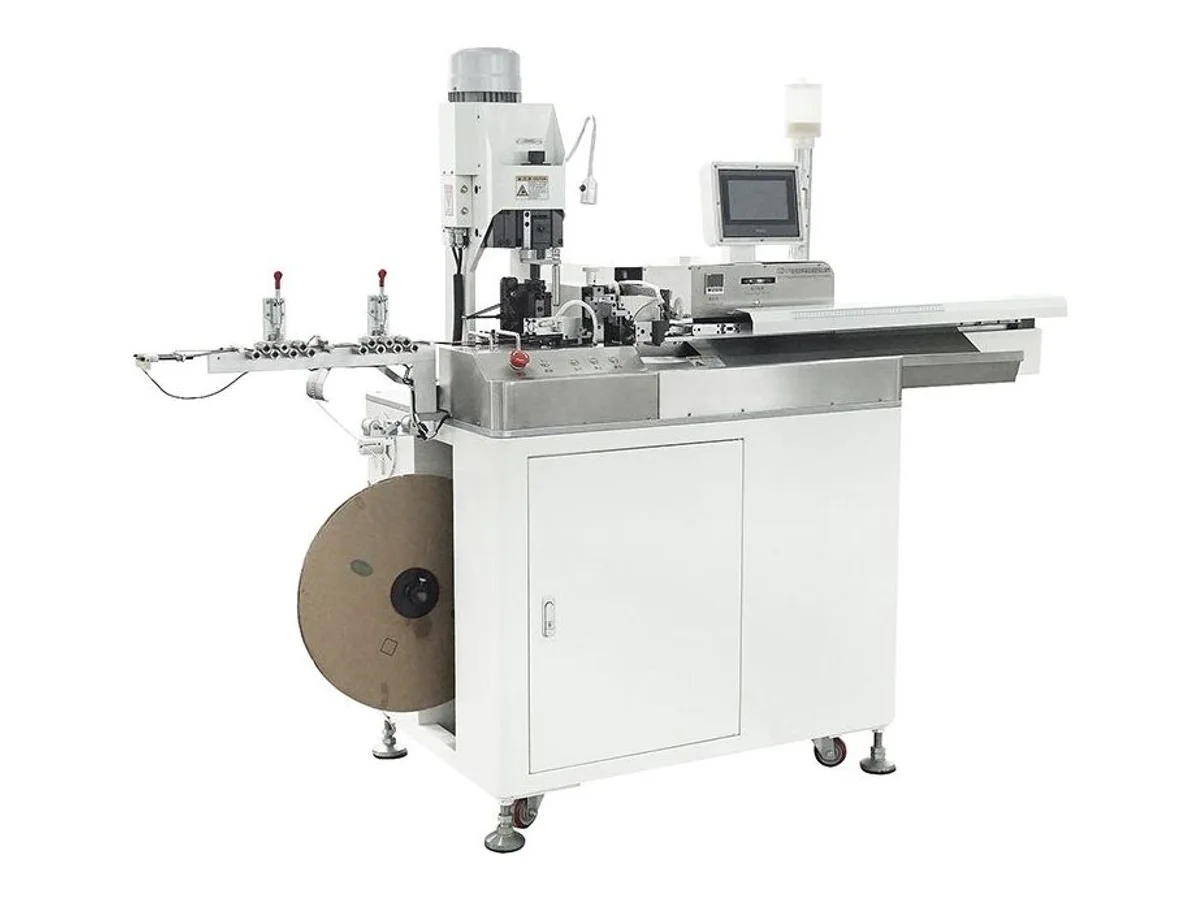
Máquina automática de pelado, estañado y crimpado de cinco cables con soporte de desbobinado
Modelo WM-462
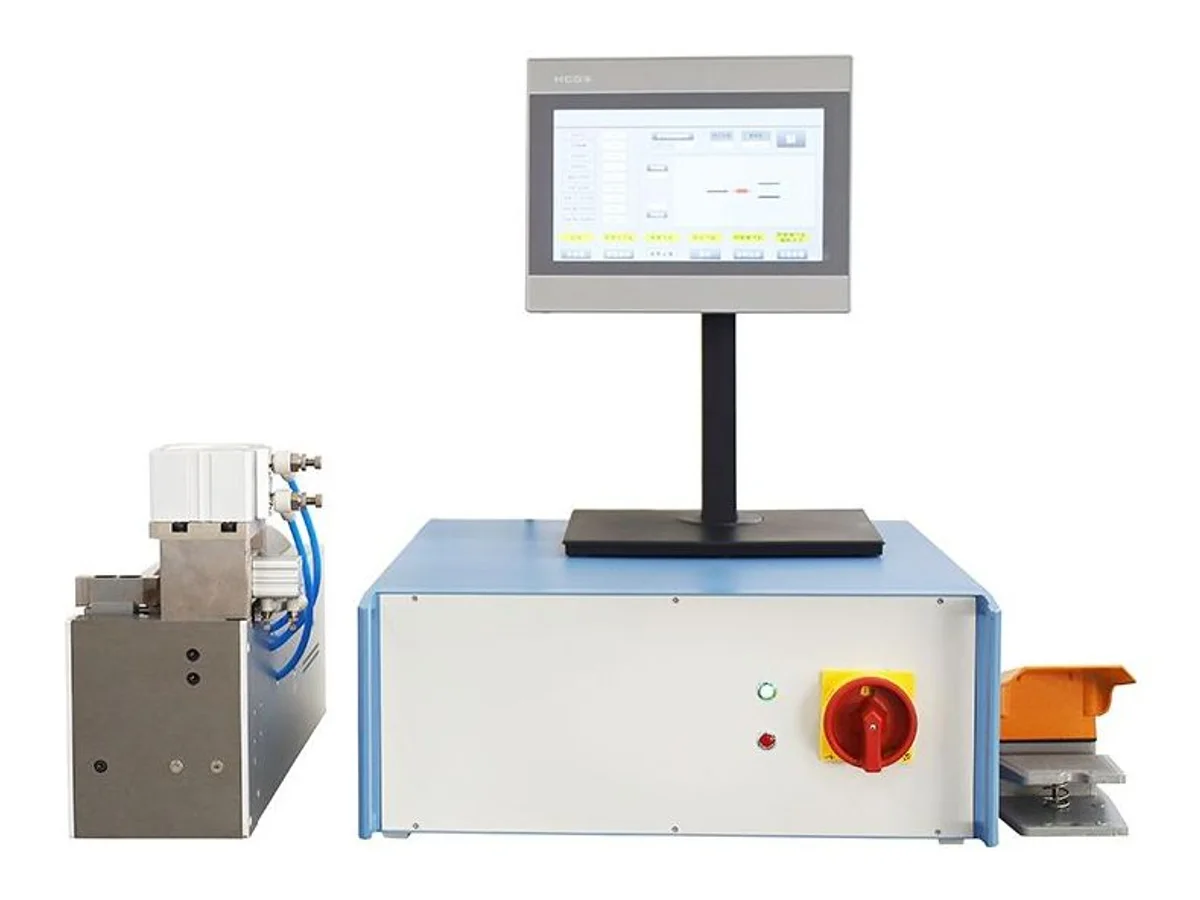
Empalmadora ultrasónica de cables de alta potencia para empalmes de cobre de hasta 50 mm²
Modelo WM-718
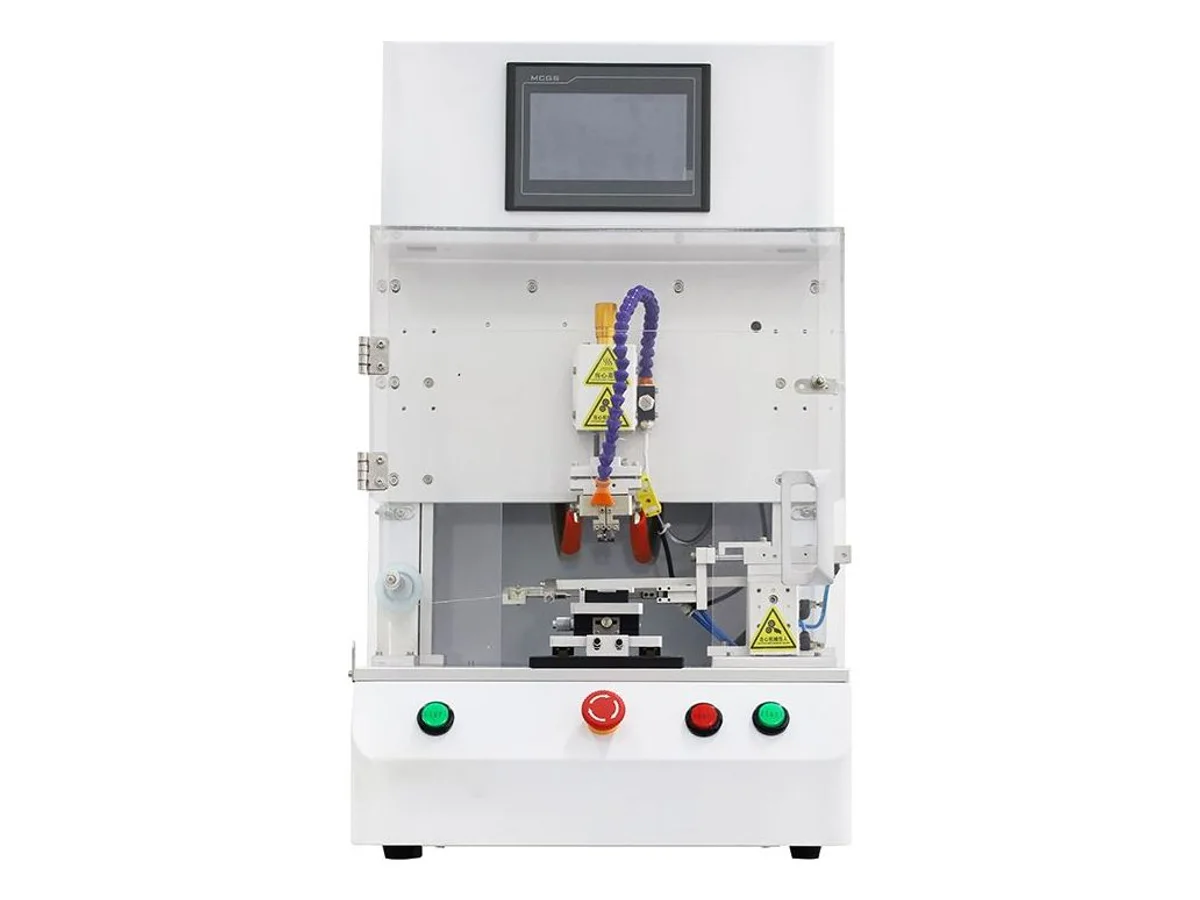
Máquina de soldadura por barra caliente para FFC, FPC y conectores, calor por impulsos de 50–600 °C
Modelo WM-721
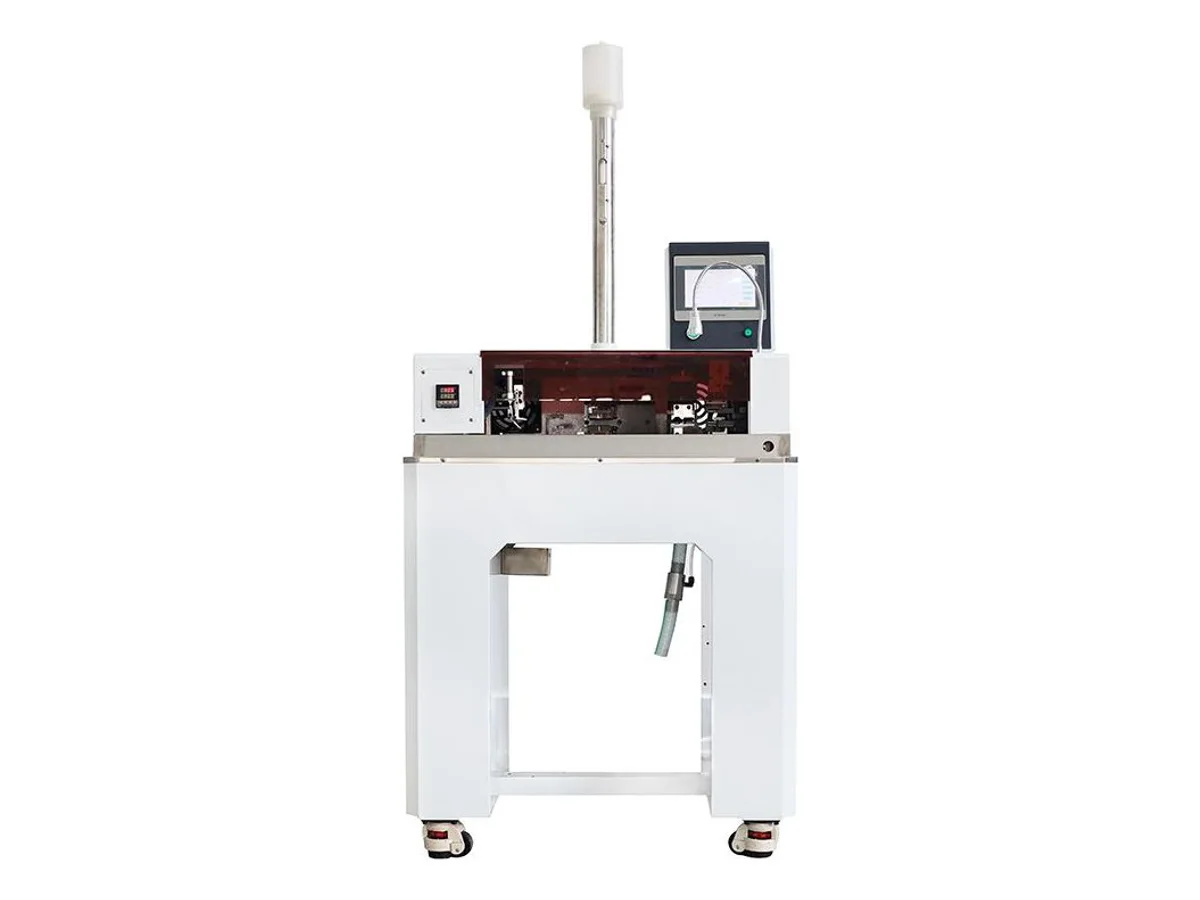
Máquina semiautomática de pelado y estañado de cable multiconductor
Modelo WM-4718
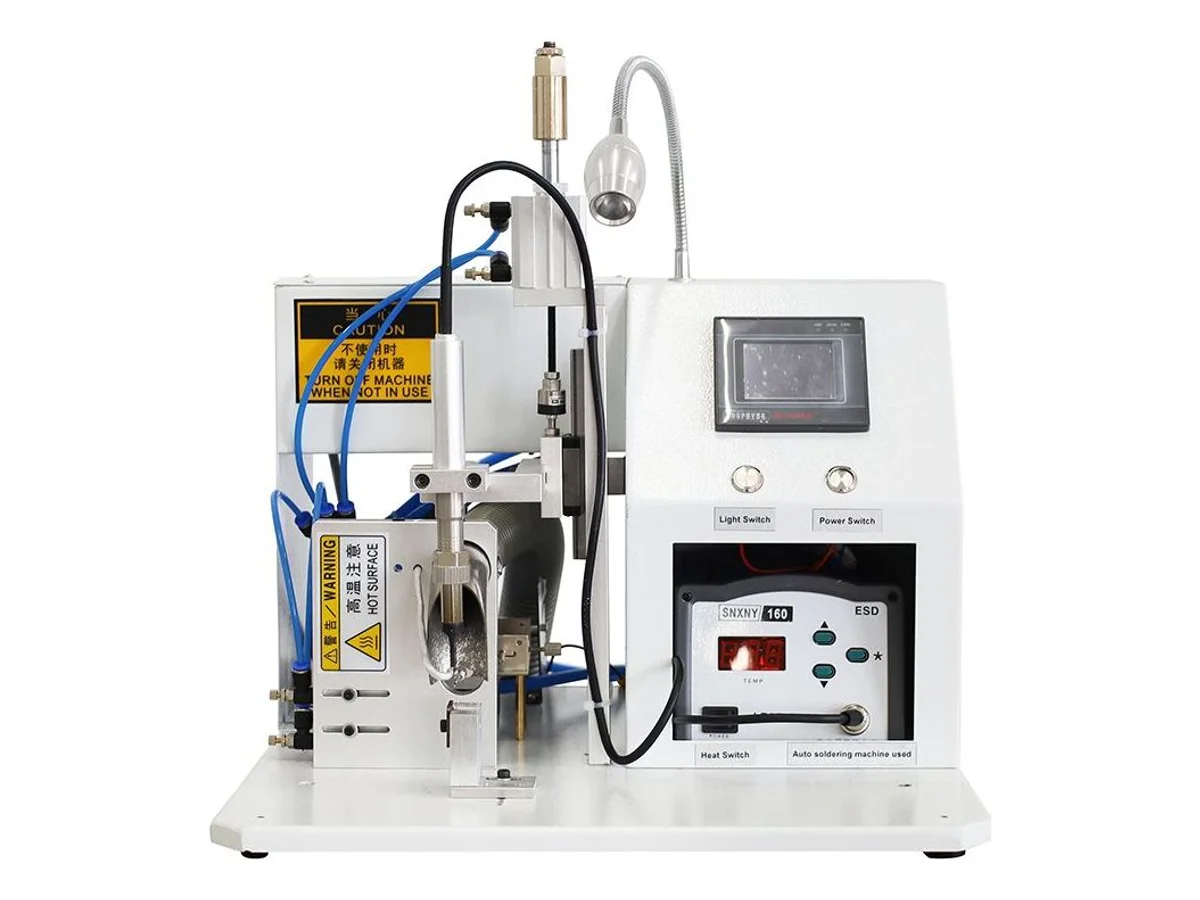
Máquina semiautomática de soldadura con alimentación automática de hilo y soldador de 0–550 °C
Modelo WM-722
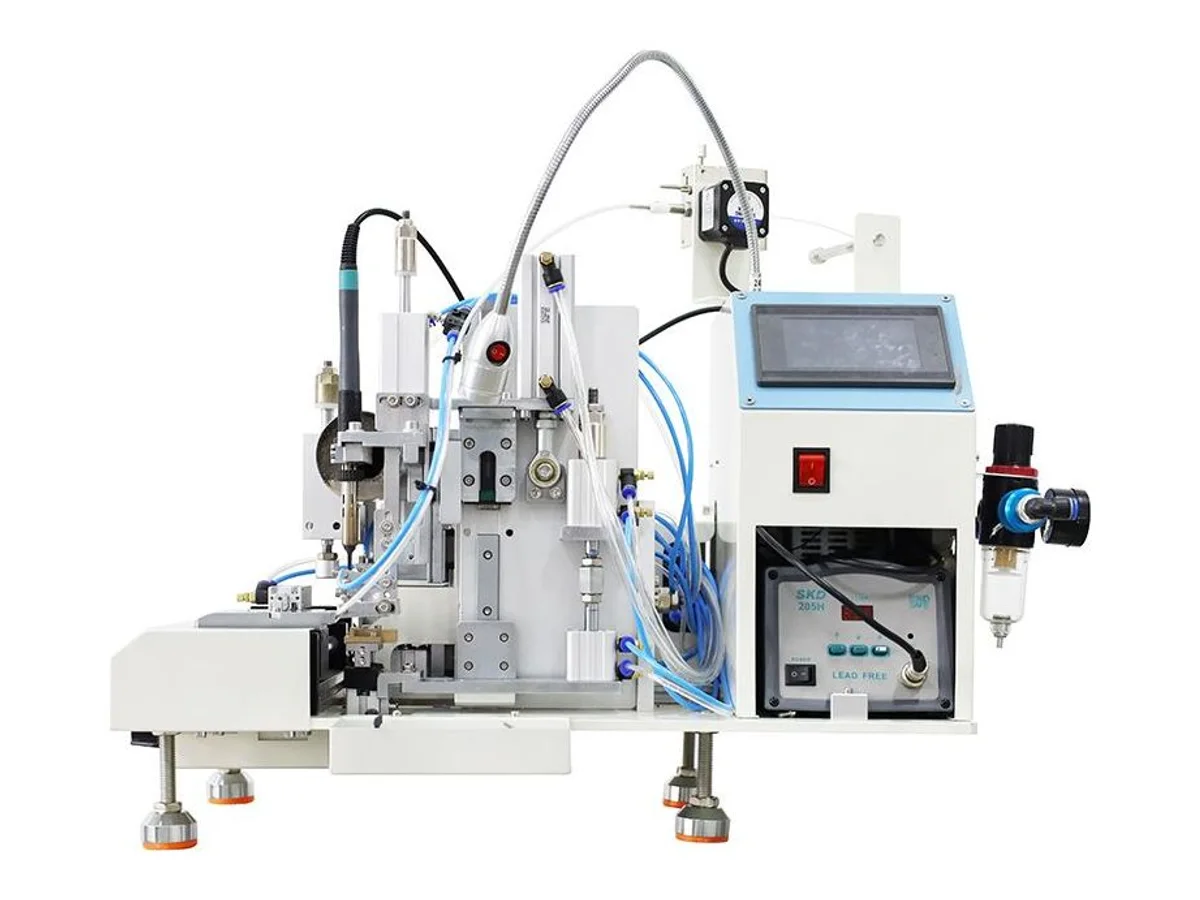
Máquina semiautomática de soldadura de cables USB con alimentación automática de hilo de soldadura
Modelo WM-712
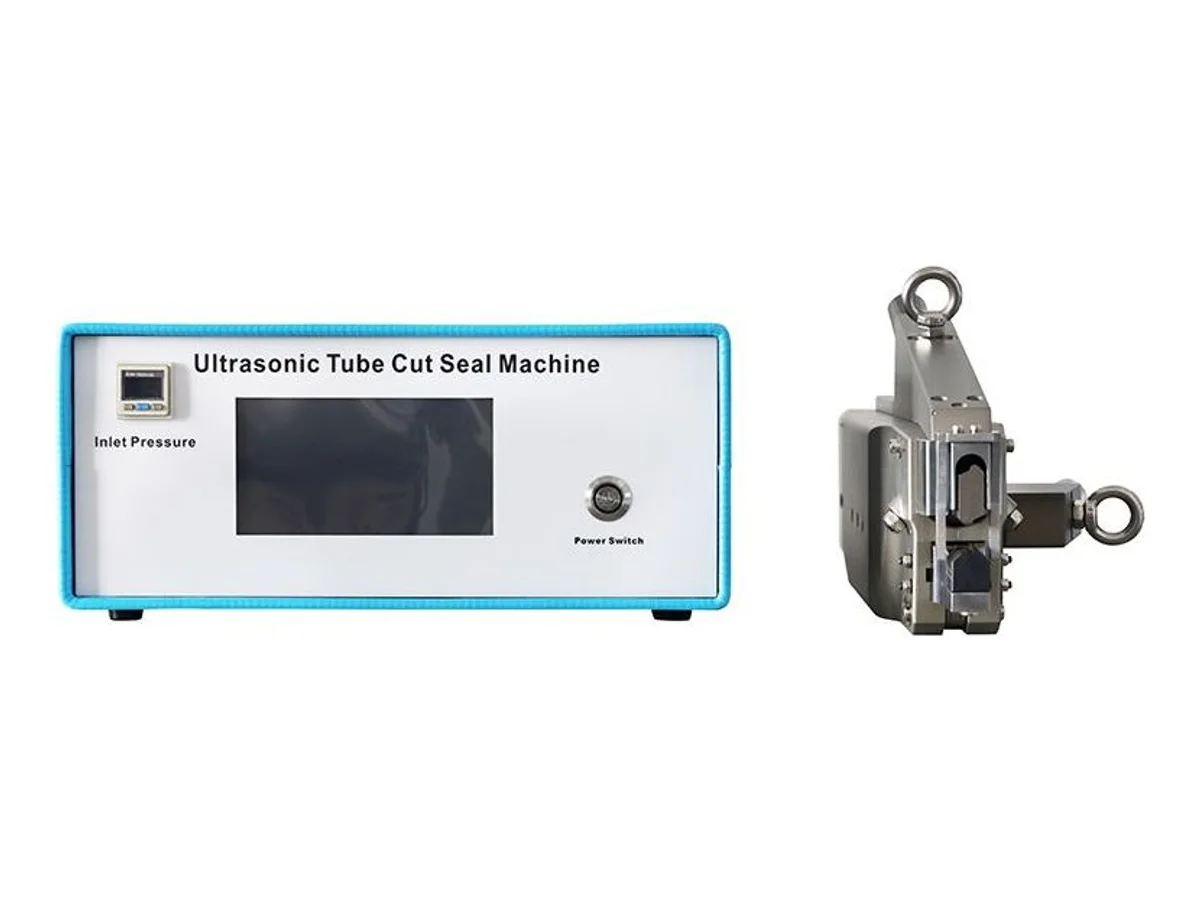
Máquina ultrasónica de corte y sellado de tubos de cobre y aluminio, Ø2–12 mm
Modelo WM-724
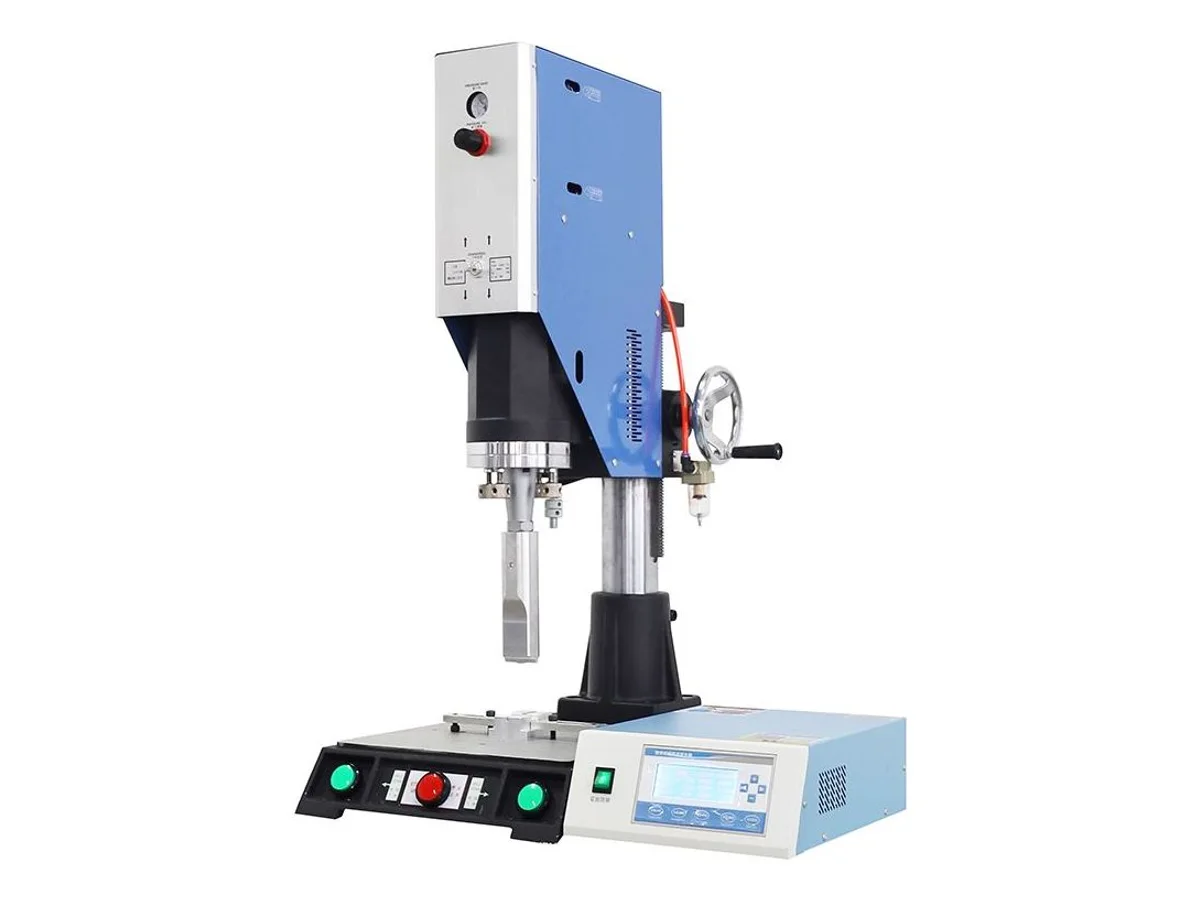
Máquina de soldadura ultrasónica de plástico con generador de puente completo de 2,000 W
Modelo WM-714
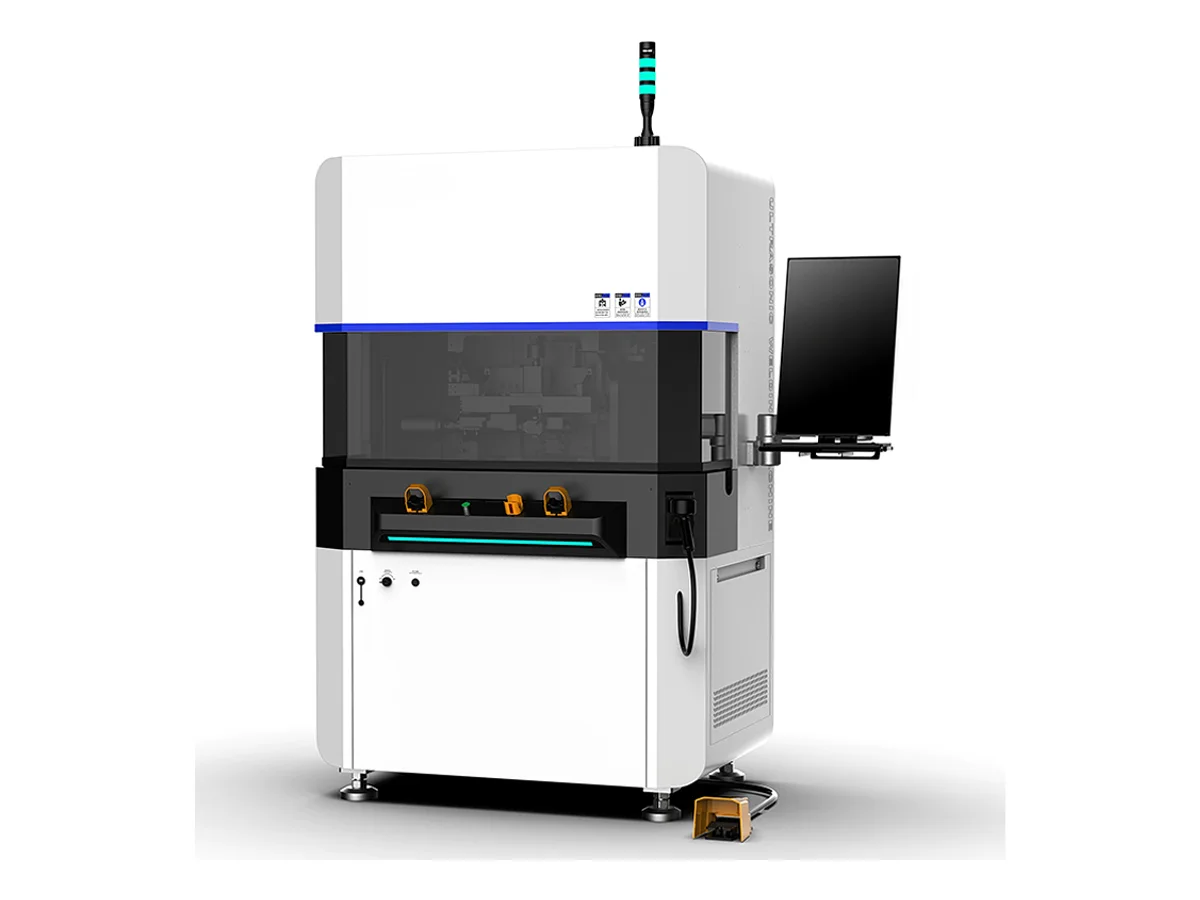
Soldadora ultrasónica de terminales de 13 kW para cable de cobre y aluminio
Modelo WM-725
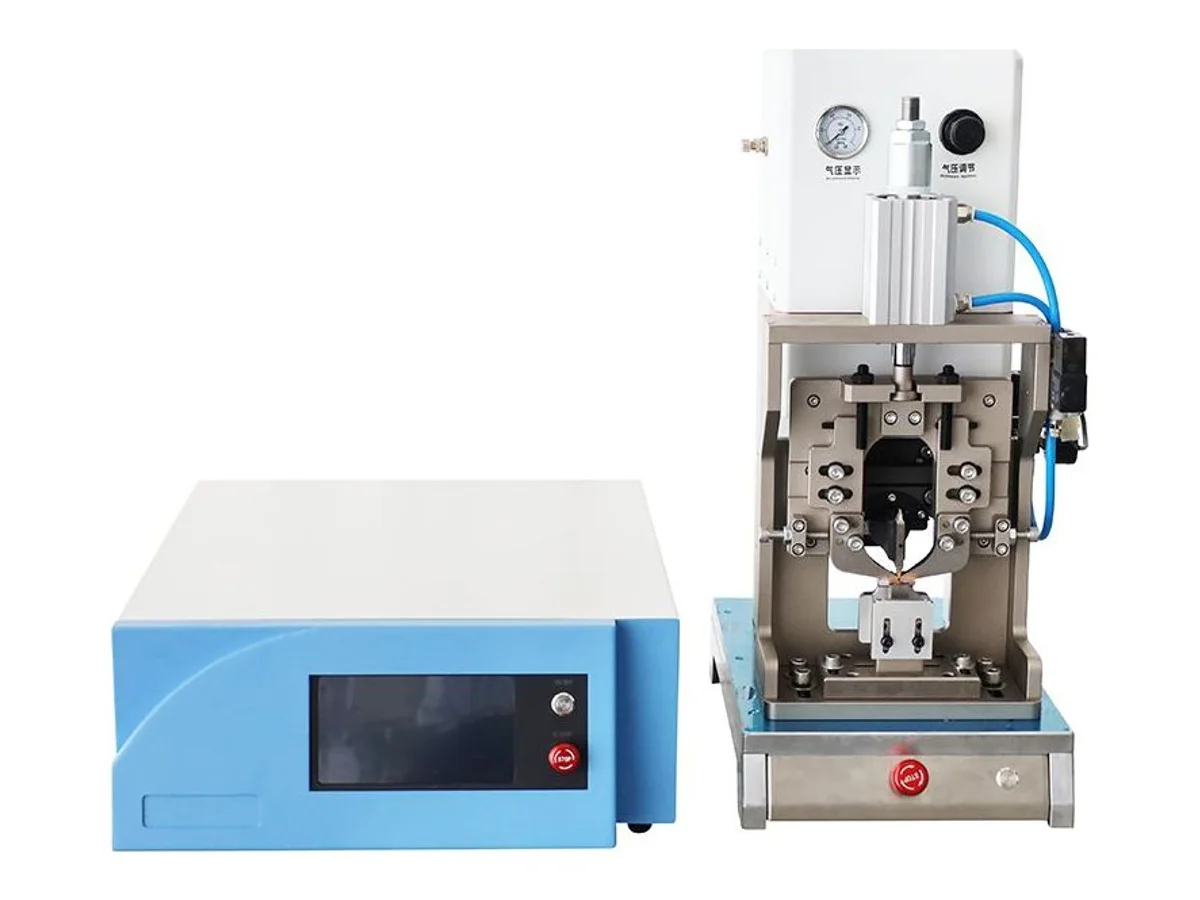
Soldadora ultrasónica semiautomática de terminales con generador de 5000 W
Modelo WM-713
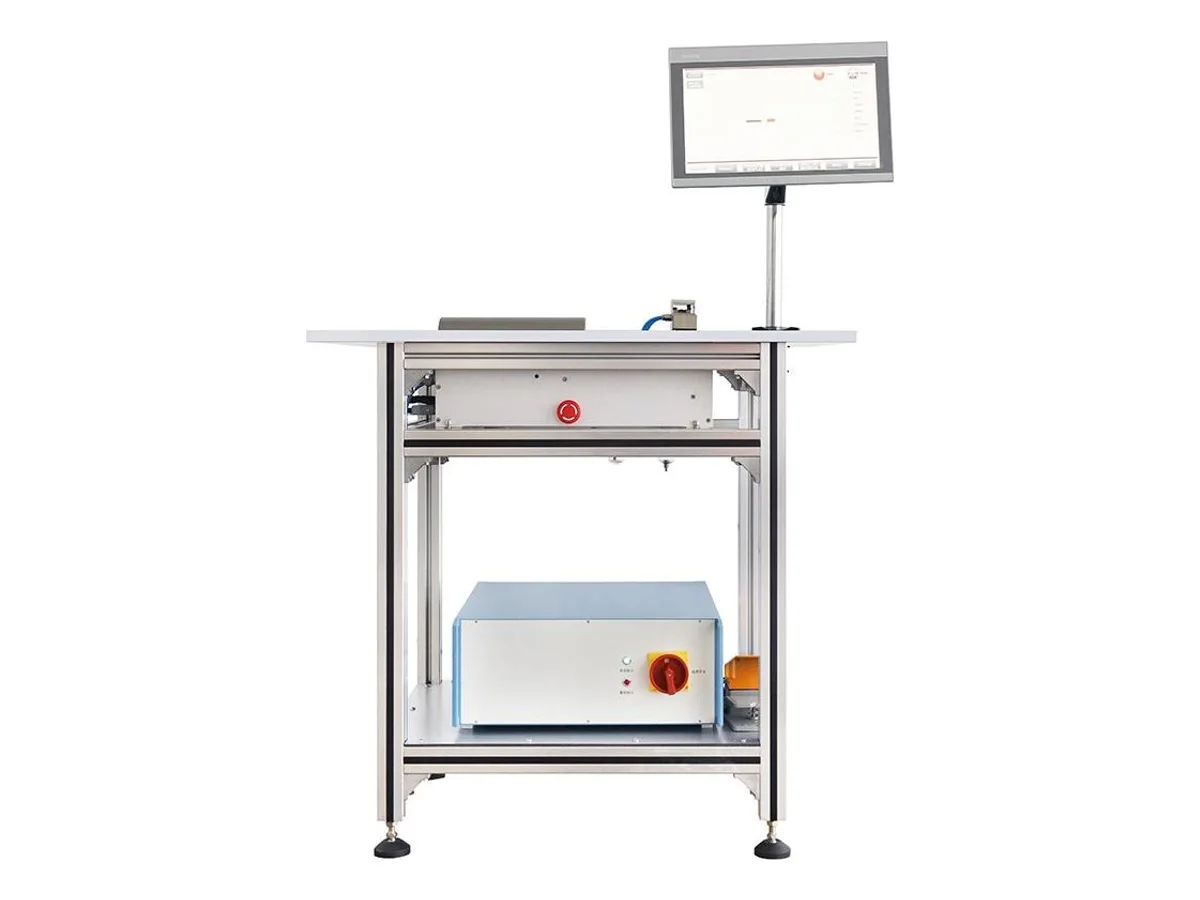
Estación de soldadura ultrasónica de empalmes para haces de cobre de 0.7–30 mm²
Modelo WM-717S
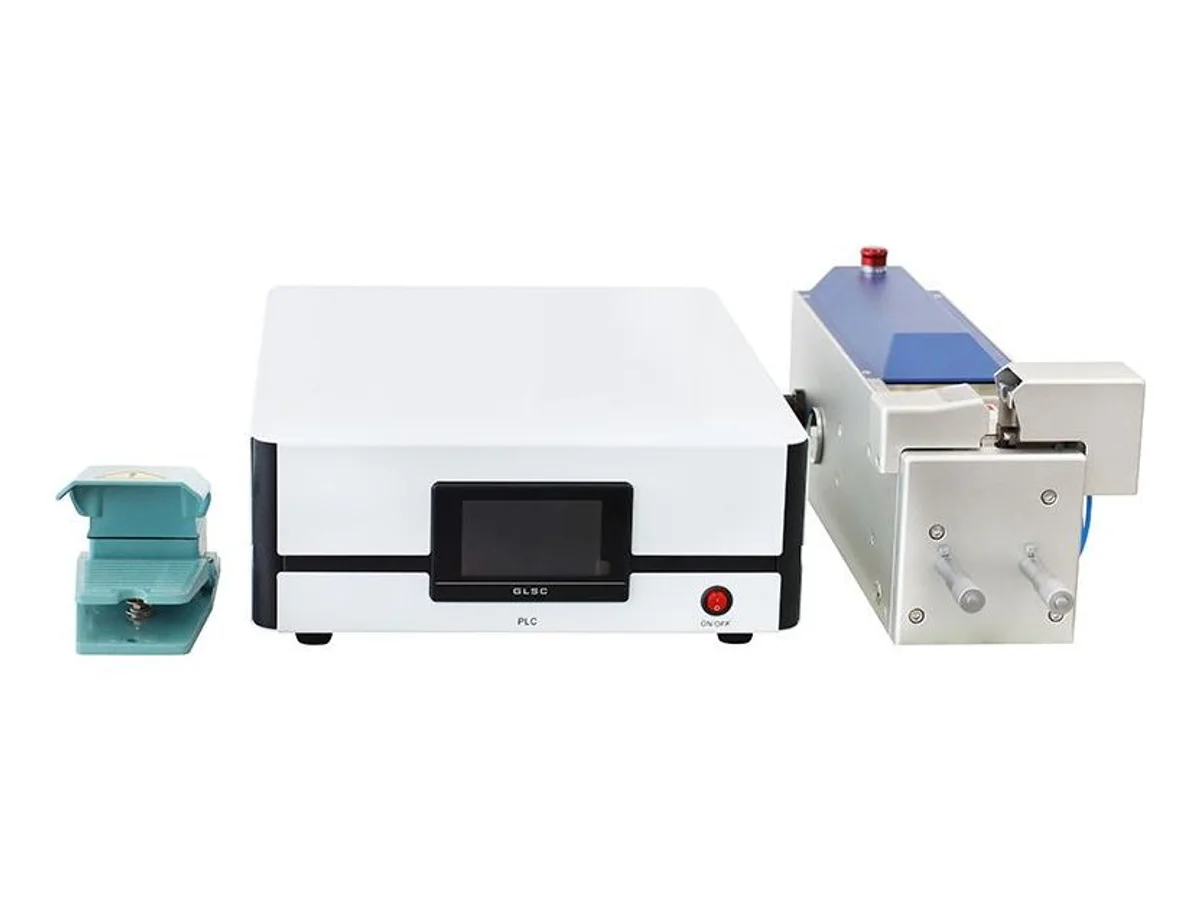
Máquina de soldadura ultrasónica de cables para empalmes de cobre de 0.75–20 mm²
Modelo WM-711
¿Ultrasonidos, banda de cobre o soldadura blanda?
La soldadura ultrasónica une hilos de cobre mediante vibración de 20 kHz y presión, sin aporte ni fundente. La unión y el efecto térmico sobre el aislamiento deben validarse; no se garantiza ausencia de daño por el método solo. Es una opción habitual para empalmes de arneses, seleccionada por sección: la WM-711 cubre 0.75–20 mm² con 3,000 W y seguimiento automático de frecuencia; la WM-717S cubre 0.7–30 mm² con 4,800 W; la WM-718 llega a 50 mm² de cobre con 5,500 W. Para terminales, la WM-713 suelda con 5,000 W; para plásticos, la WM-714 es de puente completo de 2,000 W para puntos de 1–15 mm. El empalme con banda de cobre es mecánico: la WM-716 aplica 4 toneladas con banda en carrete de 1–10 mm; la WM-715 es compacta de banco de 3 toneladas. La soldadura blanda corresponde cuando se especifica una unión humectada: WM-722 y WM-712 alimentan soldadura automáticamente (la segunda para USB a 300–600 piezas/h); la WM-721 usa barra caliente por pulsos para FFC, FPC y conectores, 50–600 °C y hasta 4 etapas.
Dimensionar una soldadora ultrasónica
Use la sección total reunida, además del mayor cable individual. Tres cables de 2.5 mm² presentan 7.5 mm² al sonotrodo. Rangos indicados: 0.75–20 mm² (WM-711, 3,000 W), 0.7–30 mm² (WM-717S, 4,800 W), hasta 50 mm² (WM-718, 5,500 W). Estas configuraciones trabajan a 20 kHz. La WM-711 especifica seguimiento automático de frecuencia; confirme el procedimiento y el resultado tras cambiar sonotrodo, sin asumir que desaparece toda comprobación de ajuste.
¿Torsionado, estañado o ambos?
El torsionado solo reúne hilos pelados para introducirlos en aplicadores o uniones soldadas cuando la especificación lo permite. La WM-4720 recibe cable pelado y entrega extremo torsionado a 3,000 piezas/h. Los pares trenzados son otro trabajo: la WM-4717 trenza 12–36 AWG hasta 6 m a 300–7,500 rpm; la WM-4716 tiene seis ejes independientes con vueltas y sentido propios. El torsionado con estañado reúne y sumerge el extremo para la siguiente estación de soldadura: la WM-4715 lo hace en ambos extremos de cable con cubierta Ø3.0–8.0 mm a 2,000–5,000 piezas/h; la WM-4706S procesa multiconductor inferior a Ø8 mm; la WM-4706W procesa hasta diez cables independientes 18–28 AWG en paralelo; la WM-4710T separa cable de 3 conductores hasta 50 mm y pela y estaña 2–9 mm por conductor.
Dónde interviene la cubierta
El cable con cubierta añade una etapa: retirarla y separar conductores. La WM-4718 lo hace semiautomáticamente: cubierta desde 20 mm, torsionado hasta 15 mm e inmersión regulable. La WM-4710T automatiza la idea para cable redondo y plano de 3 conductores (H03VVH2-F, H05WH2-F, H03VV-F, RVV), con separación de 50 mm. Si también se necesita crimpado, la WM-462 pela, estaña y crimpa cinco cables con corte de 8–800 mm y +0.1 mm indicado a L=100 mm.
| Máquina | Método | Rango | Potencia | Aplicación |
|---|---|---|---|---|
| WM-711 | Soldadura ultrasónica de metales | 0.75 – 20 mm² reunidos | 3,000 W, 20 kHz | Empalmes con seguimiento automático de frecuencia |
| WM-717S | Estación de empalme ultrasónico | Mazos de cobre 0.7 – 30 mm² | 4,800 W, 20 kHz | Empalmes medianos y grandes |
| WM-718 | Ultrasonidos de alta potencia | Cobre hasta 50 mm² | 5,500 W, 20 kHz | Los mayores empalmes de esta selección |
| WM-713 | Soldadura ultrasónica de terminales | Terminales | 5,000 W, 20 kHz | Soldar terminales en lugar de empalmes |
| WM-714 | Soldadura ultrasónica de plásticos | Puntos Ø1 – 15 mm | 2,000 W, puente completo | Piezas plásticas, no cobre |
| WM-721 | Unión por barra caliente pulsada | FFC, FPC, conectores | 2,000 W, 50–600 °C, 1–4 etapas | Cable plano y pasos finos |
| WM-712 | Soldadura con aporte automático | Conjuntos USB | 300 – 600 piezas/h | Soldadura repetible de conectores en volumen |
| WM-722 | Soldadura semiautomática | — | < 150 W | Soldadura de banco con alimentación automática |
| WM-4715 | Corta, pela, torsiona y estaña ambos extremos | Con cubierta Ø3.0–8.0 mm | 2,000–5,000 piezas/h; corte ≤2,000 mm | Producción en volumen |
| WM-4706S | Corta, pela y estaña ambos extremos | Multiconductor < Ø8 mm | Pelado delantero <60 mm, trasero <40 mm | Cables múltiples estañados en ambos extremos |
| WM-4706W | Pelado, torsionado y estañado multihilo | 18–28 AWG, hasta 10 cables | Corte 8–1,000 mm; torsionado 3–10 mm | Diez cables finos en paralelo |
| WM-4710T | Separa, pela, torsiona y estaña 3 conductores | 3 conductores redondo/plano H03VV-F, RVV | Separación ≤50 mm; pelado y estañado 2–9 mm | Conjuntos desde cable con cubierta |
| WM-4718 | Pelado de cubierta, torsionado e inmersión | Conductores Ø0.8–3.0 mm | Cubierta ≥20 mm; torsionado ≤15 mm | Preparación multiconductor semiautomática |
| WM-462 | Pela, estaña y crimpa cinco cables | Ø0.8–3.5 mm | Corte 8–800 mm, +0.1 mm a L=100 | Estañado y crimpado integrados |
Preguntas frecuentes de selección
¿Soldadura ultrasónica o con estaño para empalmes de arneses?
Elija según la especificación de la unión y los materiales conductores. La soldadura ultrasónica une haces de conductores sin añadir estaño ni fundente. La soldadura con estaño es adecuada cuando la especificación exige ese tipo de unión, incluidos conectores compatibles y cable plano. Confirmamos el método, el útil y los resultados de aceptación con sus piezas reales; la combinación de materiales y la geometría de la unión determinan la idoneidad.
¿Cómo dimensiono una soldadora ultrasónica?
Por la sección total reunida en el empalme, no por el conductor individual más grande: tres cables de 2.5 mm² presentan 7.5 mm² al sonotrodo. Intervalos indicados: 0.75–20 mm² (WM-711), 0.7–30 mm² (WM-717S) y hasta 50 mm² (WM-718). Envíenos el haz real y lo soldamos antes del pedido.
¿Qué es el empalme con banda de cobre y cuándo se utiliza?
Una banda fina de cobre se alimenta desde una bobina, envuelve los hilos reunidos y se crimpa con 3–4 toneladas para sujetar mecánicamente el empalme. Se utiliza cuando el ultrasonido no está disponible o no está autorizado y la unión se aislará después. La WM-716 crimpa con 4 toneladas y banda de 1–10 mm; la WM-715 es una unidad compacta de sobremesa de 3 toneladas. Las prensas específicas están en crimpado y montaje de conectores.
¿Qué hace una máquina de termodo que no hace un soldador manual?
La WM-721 presiona una barra caliente sobre la unión y aplica calentamiento por pulsos según un perfil programado: de 50 a 600 °C en hasta 4 etapas. Aplica un ciclo controlado de calor y presión a los contactos de un FFC, FPC o conector de paso fino, en lugar de trabajar contacto por contacto con un soldador. Verificamos las uniones terminadas en sus piezas; programar un ciclo no garantiza por sí solo resultados idénticos en todos los contactos.
¿Por qué torsionar los hilos a máquina en vez de hacerlo a mano?
Los hilos pelados pueden abrirse. Los hilos sueltos pueden provocar cortocircuitos en uniones soldadas y problemas de alimentación en aplicadores de crimpado. El torsionado manual dificulta mantener la uniformidad en miles de piezas; una máquina permite repetir el ajuste de torsión. En los modelos con estañado, el extremo torsionado entra directamente en el baño antes de soltarse. Para crimpado, aplique torsionado solo cuando lo permita la especificación del terminal.
¿Necesito estañar si después voy a crimpar?
No dé por supuesto que el preestañado sea necesario o admisible antes del crimpado. Los hilos recubiertos de soldadura pueden deformarse bajo presión sostenida y afectar a la estabilidad de la conexión. Siga la especificación de aplicación del terminal para preparar el conductor, incluido si se permite torsionarlo. El estañado se usa en conexiones soldadas que lo requieren; su uso en bornes de tornillo también depende de la especificación del borne. Si necesita torsionar extremos sin estañar, compare la WM-4720.
¿Qué diferencia hay entre torsionar hilos y fabricar pares trenzados?
El torsionado de hilos compacta los filamentos sueltos de un extremo pelado: unos milímetros en la punta del conductor. El trenzado de pares entrelaza dos o más cables aislados independientes a lo largo de su longitud para reducir interferencias. Son máquinas distintas: la WM-4720 para la primera operación; la WM-4717 y la WM-4716 de seis ejes para la segunda. Consulte las máquinas de torsionado, destrenzado y enderezado para estaciones específicas.
¿Una máquina puede procesar cable con cubierta hasta obtener extremos estañados?
Sí. La WM-4715 corta, pela ambos extremos y los estaña en cable con cubierta de Ø3.0–8.0 mm a 2,000–5,000 piezas/h. La WM-4710T lo hace con cable redondo y plano de 3 conductores, con separación de conductores de hasta 50 mm. La WM-4718 es la versión semiautomática para volúmenes que no justifican una línea completa.
¿Qué debe incluir una consulta?
Para empalmes: los cables que se unen, con cantidad y mm² de cada uno para calcular la sección total, más los ciclos objetivo por hora. Para soldadura con estaño: el conector o conjunto, la especificación de soldadura y el número de uniones por pieza. Después, envíenos muestras: soldamos sus propias piezas en la máquina y grabamos el proceso.
Confirme la configuración con su material
Envíenos las dimensiones, una muestra o un plano de la pieza, y el resultado que necesita. Revisaremos la aplicación y prepararemos la propuesta de máquina y herramientas.
Solicitar cotización →