Máquina de soldadura por barra caliente para FFC, FPC y conectores, calor por impulsos de 50–600 °C WM-721
Solicitar cotización para WM-721 →
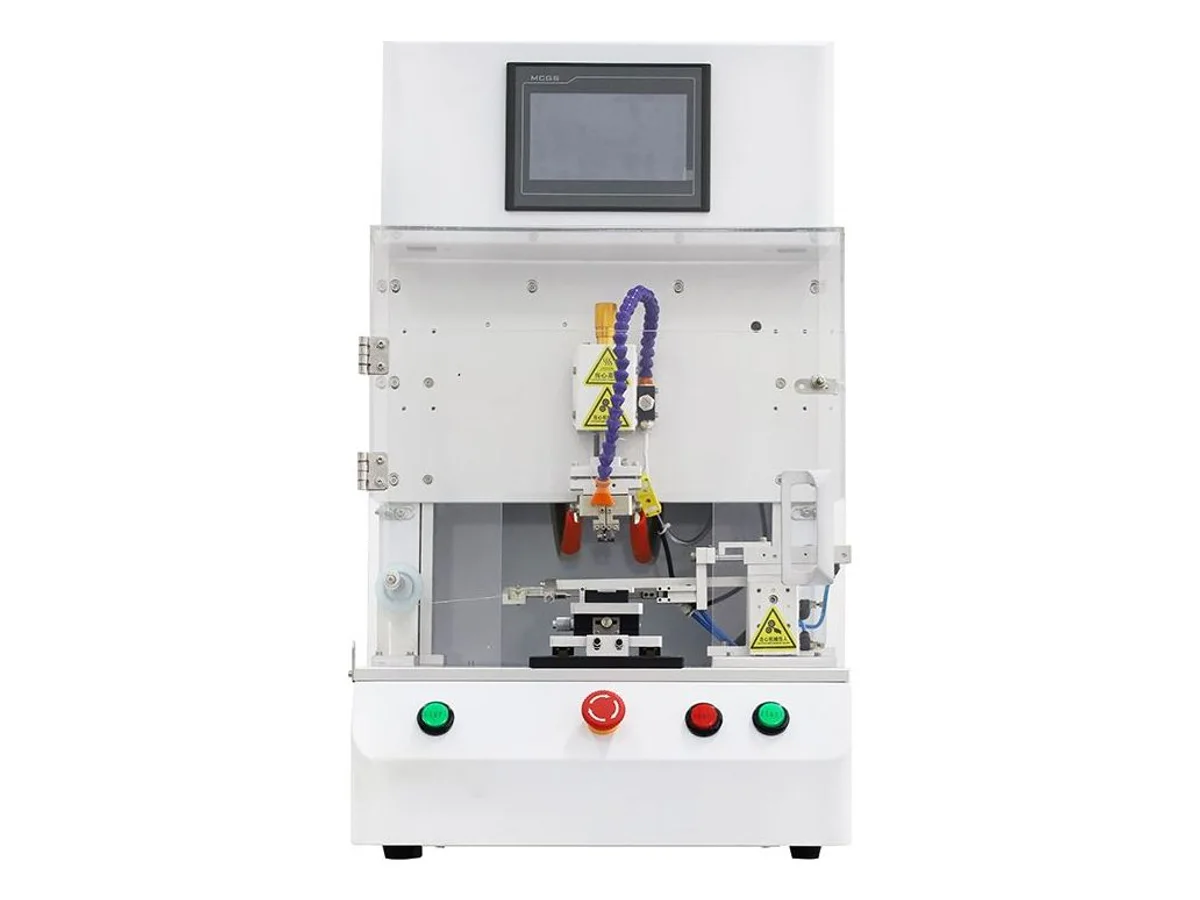
La WM-721 suelda mediante barra caliente y calor por impulsos. Un cabezal de presión de aleación de titanio o molibdeno desciende sobre un eje Z de husillo, prensa la unión contra el herramental y la calienta siguiendo una curva programada de 50 a 600 °C en hasta cuatro etapas, manteniendo ±5 °C mientras la soldadura moja las superficies. El calor aplicado bajo presión alcanza uniformemente uniones difíciles para una punta de soldador: cintas FFC y FPC sobre pads de PCB, LVDS y coaxial ultrafino, y filas multipin soldadas completas de una vez. Las aplicaciones ACF y TAB requieren confirmar material de unión, perfil térmico y herramentales con su muestra. Un alimentador por arrastre accionado por cilindro suministra alambre de soldadura; el cabezal se enfría por aire entre ciclos y la curva térmica, el tiempo de ciclo y el recuento se muestran en directo en la pantalla táctil en inglés. La precisión del cabezal es de ±0.03 mm con carrera de 50 mm; la máquina mide 450 × 560 × 850 mm y pesa 80 kg.
Especificaciones
| Función | Soldadura por barra caliente (calor por impulsos): el cabezal caliente prensa la unión durante la refusión |
|---|---|
| Tensión nominal | 220 V, 50 Hz |
| Potencia de calentamiento | 2,000 W |
| Rango de ajuste de temperatura | 50 – 600 °C |
| Precisión de temperatura | ±5 °C |
| Etapas de calentamiento | 1 – 4 etapas |
| Refrigeración del cabezal caliente | Refrigeración por aire |
| Precisión del cabezal de presión | ±0.03 mm |
| Movimiento del eje Z | Accionamiento por husillo |
| Carrera del eje Z | 50 mm |
| Alimentación automática de soldadura | Por arrastre, accionada por cilindro |
| Dimensiones | 450 × 560 × 850 mm (ancho × largo × alto) |
| Peso | 80 kg |
| Código HS | 8515.19 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- El cabezal de aleación llega frío, aplica primero presión, sigue después el perfil térmico y se enfría antes de levantarse, manteniendo la unión plana y alineada mientras el material de aporte está fundido.
- Perfil programado de hasta 4 etapas, 50–600 °C con ±5 °C: precalentamiento, refusión y enfriamiento son segmentos separados en lugar de una temperatura fija de punta.
- Cabezales de aleación de titanio o molibdeno adaptados a su fila de pads; una barra ancha suelda todos los pines del conector en una presión en vez de uno a uno.
- La pantalla táctil en inglés muestra en directo curva térmica, tiempo de ciclo, nombre de programa y contador en una pantalla Running Monitor, permitiendo detectar desviaciones antes de generar un lote rechazado.
- Eje Z por husillo con precisión de cabezal de ±0.03 mm y carrera de 50 mm, presurizado por motor: la fuerza de unión y la posición de contacto se repiten entre ciclos sin depender de la mano del operario.
- La refrigeración forzada por aire reduce la temperatura del cabezal entre ciclos y permite repetir la curva.
- Alimentación de alambre de soldadura por arrastre accionada por cilindro, con orden Send solder en pantalla: el cable se suministra y retira en cada ciclo sin dejarlo sobre la punta.
- Ajuste adaptativo de potencia y protección contra fugas eléctricas de toda la máquina; la zona de trabajo queda detrás de una protección transparente, con plataforma de carga delante.
- Prueba gratuita con muestras: envíe su cinta flexible, conector o conjunto de cables; lo procesamos en esta máquina y enviamos el video con la curva real antes del pedido.
Materiales y aplicaciones
- Soldadura de cintas FFC y FPC sobre pads de PCB y uniones de circuito flexible a placa en módulos de pantalla y cámara.
- Terminación de arneses LVDS y cable coaxial ultrafino en placas y conectores.
- Unión ACF y TAB en interconexiones de alta densidad, con material, proceso y herramentales confirmados mediante prueba con muestras.
- Filas de conectores multipin donde todos los pines se sueldan en una sola presión.
- Cables individuales sobre pads de PCB donde la planitud y la alineación importan más que la velocidad.
Adecuada para: uniones que deben mantenerse planas y alineadas mientras la soldadura está fundida: cintas FFC y FPC sobre pads de PCB, terminaciones LVDS y microcoaxiales y filas multipin soldadas completas por presión, con perfil programado de 50–600 °C. Los trabajos ACF y TAB requieren proceso y herramentales específicos del material confirmados con una muestra; la unión adhesiva ACF es distinta de la refusión de soldadura.
Para unir metales sin material de aporte: elija un proceso de soldadura adaptado a la unión. Para empalmes de cobre multifilar de 0.75 a 20 mm², utilice la soldadora ultrasónica de cables WM-711; para cable a terminal hasta 30 mm², la soldadora ultrasónica de terminales WM-713 lo realiza en 0.5–2 s por soldadura sin aporte. Si necesita soldar un conjunto de cable con punta y alimentación automática en lugar de barra prensada, como cables USB y similares con pelado integrado, la soldadora semiautomática de cables USB WM-712 produce 300–600 piezas por hora. Para sumergir y preestañar grandes cantidades de extremos pelados en lugar de unir una pieza a una placa, consulte las máquinas de torsionado y estañado de cables. Si el diseño admite crimpado, compare útiles, ciclo y requisitos de unión con nuestras máquinas de crimpado de terminales.
Fabricamos cabezales y alojamientos a medida para cada trabajo. Si su pieza es inusual, como una fila de pads muy larga, un circuito flexible apilado o una placa que requiere precalentamiento inferior, descríbala en su consulta; confirmaremos las posibilidades de herramentales de esta plataforma antes de cotizar.
Conocimientos de ingeniería
Selección y resolución de problemas del proceso
- Cómo elegir una soldadora ultrasónica de cablesSeleccione por material del conductor, sección total reunida, geometría del empalme, potencia, herramientas, control de recetas y pruebas de aceptación.
- Cómo elegir una máquina de torsionado y estañado de cablesSeleccione por construcción del conductor, pelado, especificación de estañado, control del fundente, geometría del extremo y automatización.
- Defectos de soldadura ultrasónica de cables: causas y medidas correctivasDiagnóstico de empalmes débiles, hilos cortados, rebabas excesivas, unión incompleta, energía inestable, marcas de herramienta y contaminación.
WM-721 — preguntas frecuentes
¿En qué se diferencia de la soldadura con soldador o ultrasónica?
Son procesos de unión diferentes. El soldador aplica calor local con una punta y material de aporte; los herramentales pueden sujetar la pieza. La soldadura ultrasónica de metales utiliza vibración, incluidos sistemas de 20 kHz, para unir interfaces metálicas compatibles sin aporte, con herramentales específicos. La barra caliente mantiene las piezas bajo presión mientras el termodo sigue un perfil de calentamiento y enfriamiento, de modo que la soldadura previamente aplicada se refunde y solidifica antes de liberar. Esto mantiene alineados los FFC y pads de paso fino; la calidad real se verifica con su muestra.
¿Necesita pasta de soldadura en las piezas o alimenta cable?
Para uniones soldadas de circuito flexible a placa, pueden prepararse pads preestañados o pasta antes de cargar y refundirse bajo el cabezal caliente. Para trabajos adecuados de cable a pad y conectores, el alimentador por arrastre accionado por cilindro suministra alambre de soldadura. ACF utiliza película adhesiva conductora y un perfil de unión específico; no debe tratarse como refusión de soldadura. Para ACF o TAB, envíe material y plano de unión para confirmar proceso, útiles y configuración con una muestra.
¿Qué fuerza aplica el cabezal y cuántas piezas por hora produce?
La fuerza de unión y la producción se confirman en la cotización tras una prueba. Dependen de la pieza y el proceso: la fuerza se establece según el número de pads y lo que admite el circuito flexible; el ciclo depende del perfil de la aleación de soldadura y de la carga y descarga del operario. Envíe una muestra para procesarla, registrar la curva y el ciclo medido y enviarle el video.
¿Necesito útiles a medida?
Sí, dos piezas. El cabezal se rectifica al ancho y perfil de su fila de pads, y el alojamiento de la pieza se fabrica para su conector o placa. Ambos se realizan según plano o muestra física. Envíe la pieza y la distribución de pads con la consulta para cotizar máquina y herramentales juntos.
¿Qué temperatura debo utilizar?
El rango de ajuste es de 50–600 °C en 1–4 etapas, mantenido a ±5 °C; la curva la determina la aleación de soldadura, no el límite de máquina. Tanto un perfil SAC sin plomo como uno de bismuto de baja temperatura quedan dentro del rango. La pantalla compara la curva real con la consigna en cada ciclo para demostrar que en producción utiliza el perfil validado con la muestra.
¿Qué suministro necesita?
220 V, 50 Hz monofásicos, con calentador nominal de 2,000 W. Requiere aire comprimido para el cilindro de alimentación de soldadura y la refrigeración del cabezal; la presión necesaria se confirma en la cotización según el suministro de su planta antes del envío.
Máquinas relacionadas: Estañado y soldadura
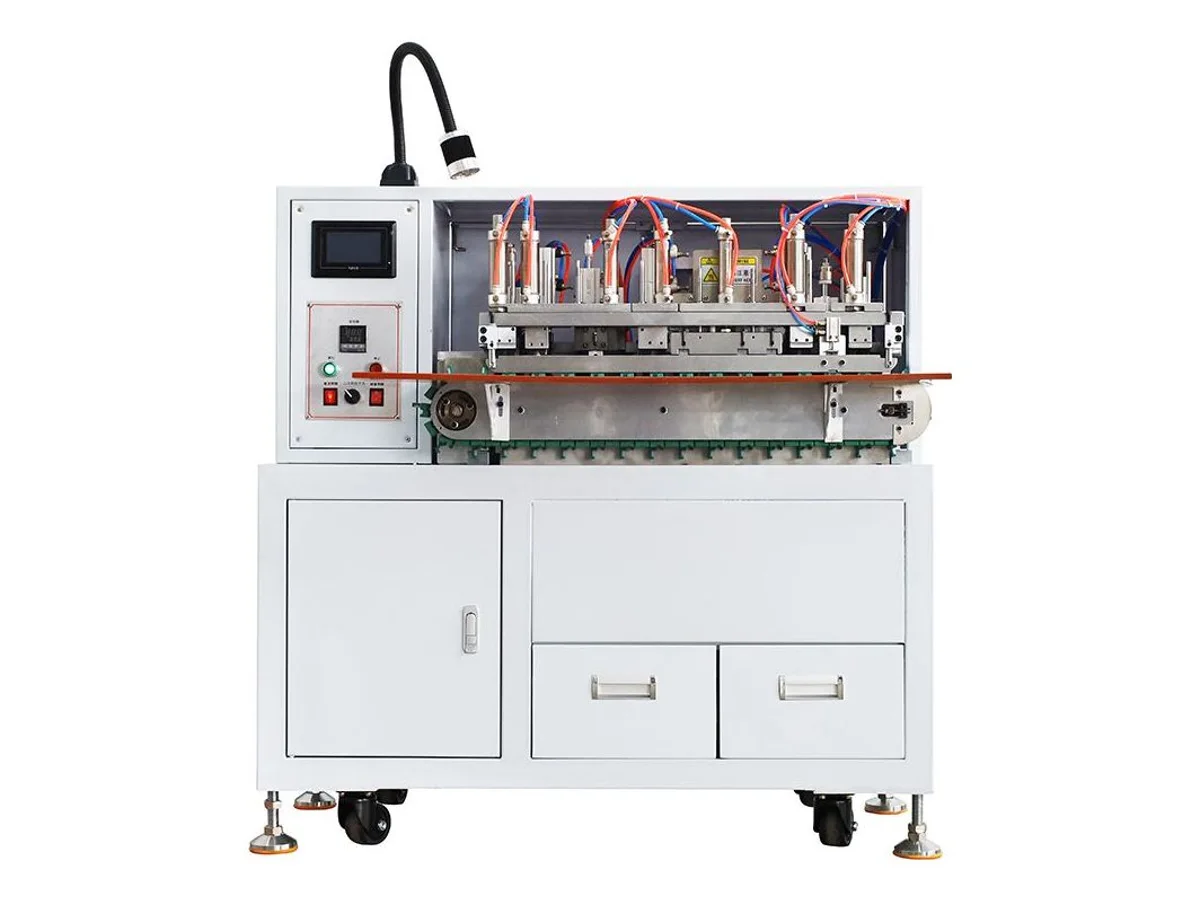
Máquina automática de corte, pelado, torsionado y estañado de cable de 3 conductores
Modelo WM-4710T
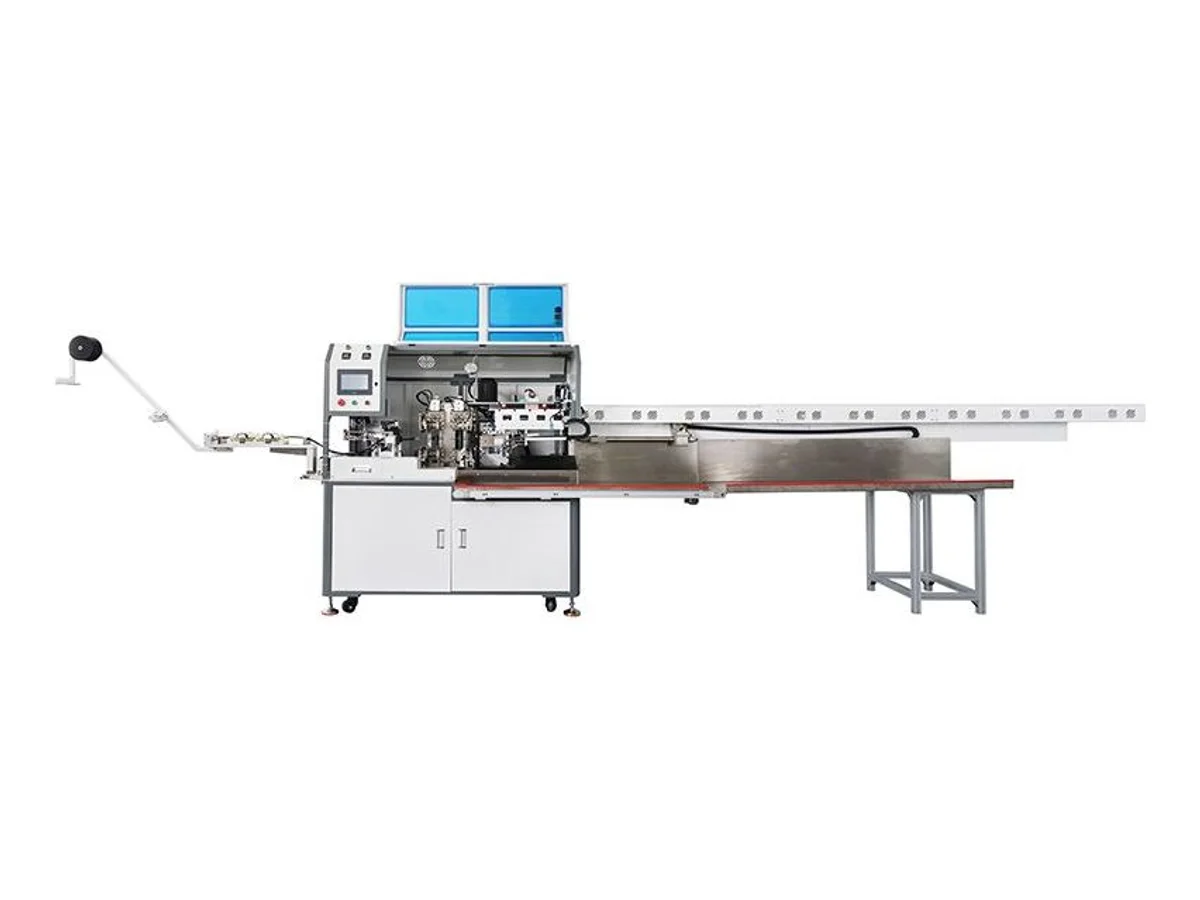
Máquina automática de corte, pelado y estañado de ambos extremos de cable multiconductor
Modelo WM-4706S
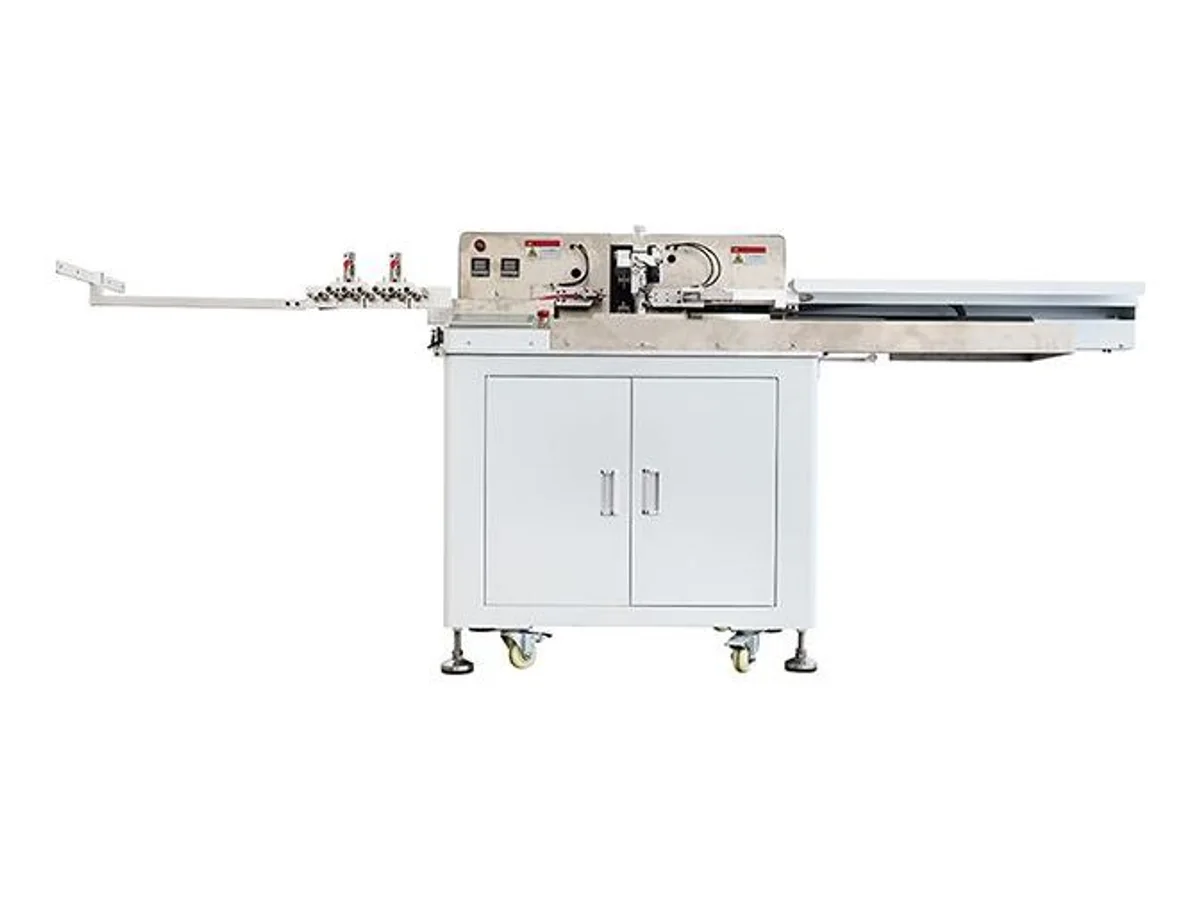
Máquina automática de corte, pelado, torsión y estañado de múltiples cables de 18–28 AWG
Modelo WM-4706W