Máy hàn thanh nhiệt cho FFC, FPC và đầu nối, nhiệt xung 50–600 °C WM-721
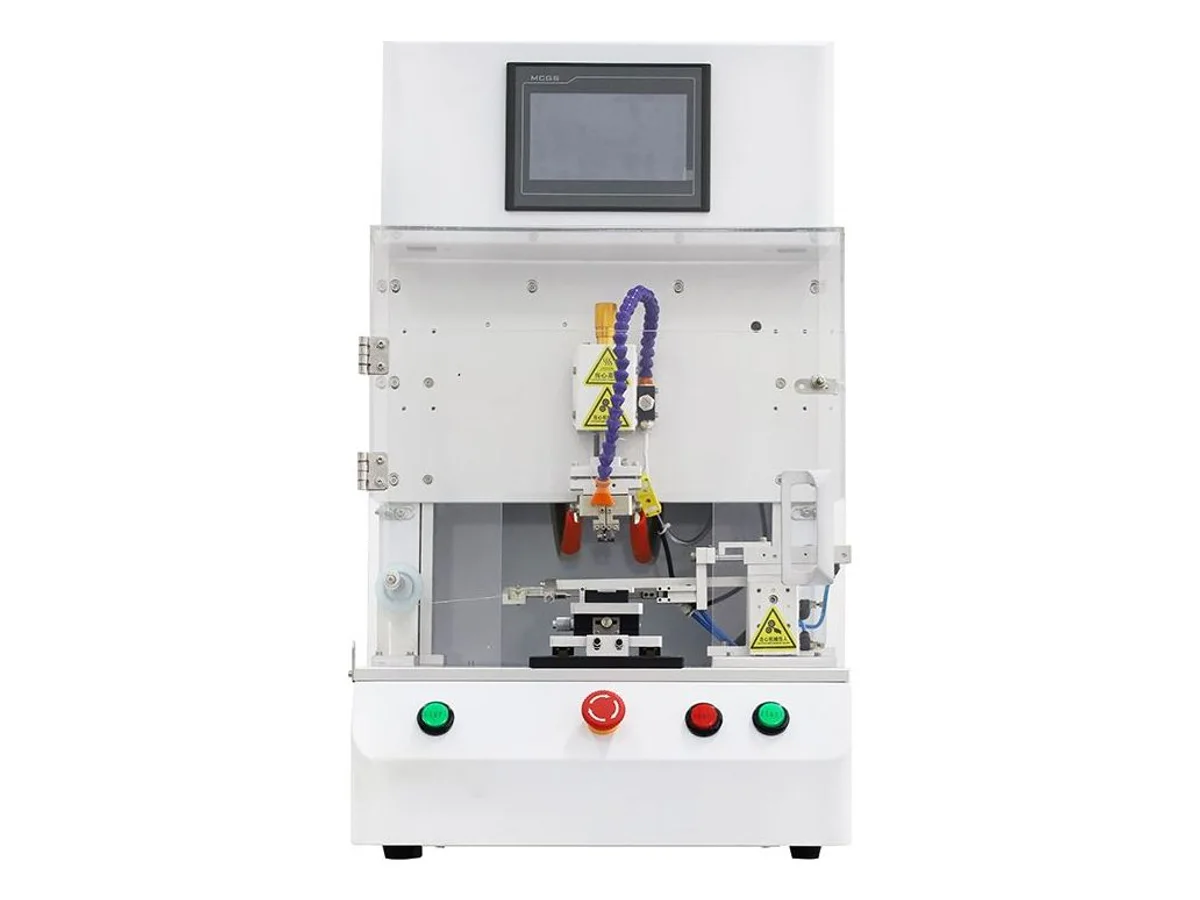
WM-721 là máy hàn thanh nhiệt dùng nhiệt xung, không phải mỏ hàn. Đầu ép hợp kim titan hoặc molypden hạ theo trục Z vít me, ép mối nối vào đồ gá, gia nhiệt theo đường cong lập trình 50–600 °C tối đa bốn giai đoạn, giữ ±5 °C khi thiếc thấm ướt. Vì nhiệt truyền dưới lực ép, máy tiếp cận các mối mà mũi hàn khó gia nhiệt đều: ribbon FFC, FPC lên pad PCB, LVDS và cáp đồng trục siêu nhỏ, hàng đầu nối nhiều chân hàn cả hàng một lần. Ứng dụng ACF và TAB cần xác nhận vật liệu liên kết, đường nhiệt và đồ gá trên mẫu của Quý khách. Bộ cấp kiểu kéo bằng xi lanh đưa dây thiếc, đầu nóng làm mát khí giữa chu kỳ; đường cong nhiệt, thời gian chu kỳ, bộ đếm hiển thị trực tiếp trên màn hình tiếng Anh. Độ chính xác đầu ép ±0,03 mm trên hành trình 50 mm; máy 450 × 560 × 850 mm, 80 kg.
Thông số kỹ thuật
| Chức năng | Hàn thanh nhiệt (nhiệt xung) — đầu ép nóng giữ mối nối khi thiếc nóng chảy lại |
|---|---|
| Điện áp định mức | 220 V, 50 Hz |
| Công suất nhiệt | 2.000 W |
| Dải đặt nhiệt độ | 50 – 600 °C |
| Độ chính xác nhiệt | ±5 °C |
| Giai đoạn gia nhiệt | 1 – 4 giai đoạn |
| Làm mát đầu nóng | Làm mát khí |
| Độ chính xác đầu ép | ±0,03 mm |
| Chuyển động trục Z | Truyền động vít me |
| Hành trình Z | 50 mm |
| Cấp thiếc tự động | Kiểu kéo, dẫn động xi lanh |
| Kích thước | 450 × 560 × 850 mm (rộng × dài × cao) |
| Khối lượng | 80 kg |
| Mã HS | 8515.19 (mã tham khảo thông dụng — đại lý hải quan xác nhận phân loại cuối cùng) |
| Chứng nhận | CE (chứng nhận kèm theo hàng) |
Tính năng chính
- Nhiệt xung, không phải mỏ hàn: đầu hợp kim nguội khi tiếp xúc, ép trước, sau đó gia nhiệt theo đường cong và nguội trước khi nâng, giữ mối nối phẳng, thẳng hàng suốt thời gian nóng chảy
- Đường nhiệt lập trình đến 4 giai đoạn, 50–600 °C ở ±5 °C; gia nhiệt trước, nóng chảy lại và làm nguội thành các đoạn riêng, không chỉ một nhiệt độ mũi cố định
- Đầu ép hợp kim titan hoặc molypden theo hình hàng pad; thanh rộng hàn mọi chân đầu nối trong một lần ép thay vì từng chân
- Đường nhiệt trực tiếp trên màn hình tiếng Anh: đồ thị, thời gian chu kỳ, tên chương trình, bộ đếm trên cùng màn hình Running Monitor, giúp thấy mối lệch trước khi thành cả lô lỗi
- Trục Z vít me, độ chính xác đầu ép ±0,03 mm, hành trình 50 mm, tạo áp bằng động cơ; lực liên kết và vị trí tiếp xúc lặp theo chu kỳ, không phụ thuộc tay
- Làm mát khí cưỡng bức đưa nhiệt đầu ép xuống giữa chu kỳ, tạo điều kiện lặp đường cong ổn định
- Cấp dây thiếc kiểu kéo bằng xi lanh, lệnh Send solder trên màn hình; thiếc được đưa vào và rút ra mỗi chu kỳ, không để nằm trên mũi
- Điều chỉnh công suất thích ứng, bảo vệ rò điện toàn máy; vùng làm việc sau tấm chắn trong, bàn nạp phía trước
- Thử mẫu miễn phí: gửi ribbon, đầu nối hoặc cụm dây, chúng tôi chạy trên máy và gửi video kèm đường nhiệt thực trước khi đặt hàng
Vật liệu và ứng dụng
- Hàn ribbon FFC, FPC lên pad PCB, nối mạch mềm với bo trong mô-đun màn hình, camera
- Bộ dây LVDS và cáp đồng trục siêu nhỏ đấu lên bo, đầu nối
- Liên kết ACF và TAB ở kết nối mật độ cao, với vật liệu, quy trình và đồ gá được xác nhận bằng thử mẫu
- Hàng đầu nối nhiều chân được hàn cả hàng trong một lần ép
- Dây rời lên pad PCB khi độ phẳng, thẳng hàng quan trọng hơn tốc độ
Phù hợp với: mối cần giữ phẳng, thẳng hàng khi thiếc nóng chảy, gồm ribbon FFC, FPC lên pad PCB, đầu LVDS, đồng trục siêu nhỏ và hàng đầu nối nhiều chân hàn cả hàng mỗi lần ép, theo đường nhiệt lập trình 50–600 °C. Công việc ACF và TAB cần quy trình liên kết riêng theo vật liệu và đồ gá được xác nhận trên mẫu; liên kết keo ACF khác với nóng chảy lại thiếc.
Để nối kim loại không thiếc: chọn quy trình hàn phù hợp mối nối thay cho cấu hình hàn thiếc này. Nối sợi đồng 0,75–20 mm² dùng máy hàn dây siêu âm WM-711; dây lên đầu cốt đến 30 mm² dùng máy hàn đầu cốt siêu âm WM-713, 0,5–2 s mỗi mối không thiếc. Nếu cụm cáp cần mũi hàn và cấp tự động thay thanh ép, như USB và dây tương tự, có tuốt cùng máy, máy hàn cáp USB bán tự động WM-712 chạy 300–600 sản phẩm/giờ. Nếu cần đầu dây đã tuốt nhúng và tráng thiếc hàng loạt thay vì liên kết chi tiết lên bo, đó là dòng máy khác, xem máy xoắn và nhúng thiếc dây. Nếu thiết kế kết nối cho phép bấm, so sánh khuôn gá, chu kỳ và yêu cầu mối nối bằng các máy bấm đầu cốt.
Đầu ép và ổ gá được làm theo từng công việc. Nếu chi tiết đặc biệt như hàng pad rất dài, mạch mềm xếp lớp hoặc bo cần gia nhiệt trước từ dưới, mô tả trong yêu cầu để chúng tôi xác nhận khả năng làm khuôn gá trên nền máy này trước khi báo giá.
Kiến thức kỹ thuật
Lựa chọn và xử lý lỗi công đoạn này
- Cách chọn máy hàn dây siêu âmChọn thiết bị hàn dây siêu âm theo vật liệu ruột dẫn, tổng tiết diện gom, hình dạng mối nối, công suất hàn, dụng cụ, quản lý bộ thông số và thử nghiệm thu.
- Cách chọn máy xoắn và nhúng thiếc dây điệnChọn thiết bị xoắn và nhúng thiếc theo kết cấu ruột dẫn, tình trạng tuốt, quy cách nhúng thiếc, kiểm soát chất trợ hàn, hình dạng đầu thành phẩm và mức tự động hóa.
- Lỗi hàn dây siêu âm: nguyên nhân và biện pháp khắc phụcTìm nguyên nhân mối nối yếu, đứt sợi, ba via tràn nhiều, liên kết chưa hết, năng lượng hàn không ổn định, dấu dụng cụ và ruột dẫn nhiễm bẩn.
WM-721 — câu hỏi thường gặp
Hàn thanh nhiệt khác hàn mỏ và hàn siêu âm thế nào?
Đây là các quy trình liên kết khác nhau. Hàn mỏ cấp nhiệt cục bộ bằng mũi hàn và thiếc, có thể dùng đồ gá giữ phôi. Hàn siêu âm kim loại dùng rung, gồm hệ 20 kHz, nối các bề mặt kim loại phù hợp không thiếc, bằng đồ gá theo ứng dụng. Hàn thanh nhiệt giữ chi tiết dưới áp lực khi đầu nhiệt theo đường gia nhiệt và làm nguội, để thiếc đặt sẵn nóng chảy lại rồi đông trước khi nhả. Cách này hỗ trợ căn ribbon FFC và pad bước nhỏ; chất lượng mối thực được kiểm tra trên mẫu của Quý khách.
Linh kiện cần kem hàn hay máy cấp dây thiếc?
Với mối hàn mạch mềm lên bo, pad tráng thiếc hoặc kem hàn có thể được chuẩn bị trước khi nạp rồi làm nóng chảy lại dưới đầu ép nhiệt. Với công việc dây lên pad và đầu nối phù hợp, bộ cấp kiểu kéo bằng xi lanh đưa dây thiếc. ACF dùng màng keo dẫn điện và đường liên kết riêng theo vật liệu; không được coi là nóng chảy lại thiếc. Với ACF hoặc TAB, gửi vật liệu và bản vẽ mối nối để chúng tôi xác nhận quy trình, đồ gá và cấu hình máy trên mẫu.
Đầu ép tạo lực bao nhiêu, làm được bao nhiêu sản phẩm/giờ?
Lực liên kết và năng suất được xác nhận trong báo giá sau thử. Cả hai tùy chi tiết và quy trình cấu hình: lực theo số pad và khả năng chịu của mạch mềm, thời gian theo đường nhiệt hợp kim hàn cộng nạp, lấy của người vận hành. Gửi mẫu, chúng tôi chạy, ghi đường nhiệt, thời gian chu kỳ đo và gửi video.
Chi tiết của tôi cần đồ gá riêng không?
Có, hai phần. Đầu ép được mài theo chiều rộng, hình hàng pad; ổ gá giữ phôi được làm theo đầu nối hoặc bo. Cả hai theo bản vẽ hoặc mẫu thật. Gửi chi tiết và bố cục pad cùng yêu cầu, chúng tôi báo máy và khuôn gá cùng nhau.
Nên chạy nhiệt độ nào?
Dải cài 50–600 °C trong 1–4 giai đoạn, giữ ±5 °C, nên đường nhiệt theo hợp kim hàn thay vì giới hạn máy. Cả đường SAC không chì lẫn bismuth nhiệt thấp đều trong dải. Màn hình vẽ đường thực so với giá trị đặt mỗi chu kỳ, để đường đã xác nhận trên mẫu cũng là đường Quý khách chứng minh đang chạy sản xuất.
Máy cần nguồn gì?
220 V, 50 Hz một pha, bộ nhiệt định mức 2.000 W. Cần khí nén cho xi lanh cấp thiếc và làm mát đầu nóng; áp suất cần thiết được xác nhận trong báo giá theo nguồn tại xưởng trước khi giao.
Máy liên quan trong Nhúng thiếc, hàn thiếc và hàn dây
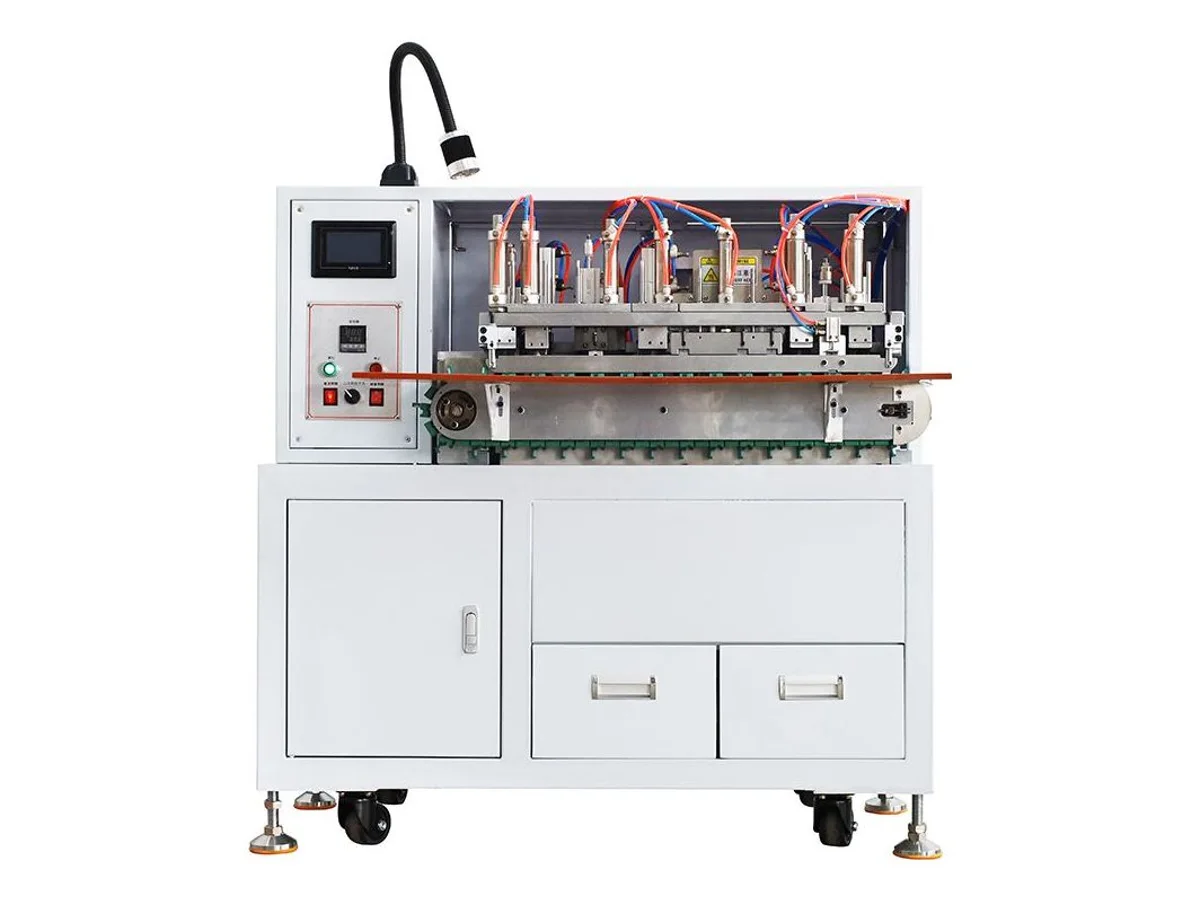
Máy cắt, tuốt, xoắn và nhúng thiếc cáp 3 lõi tự động
Mẫu máy WM-4710T
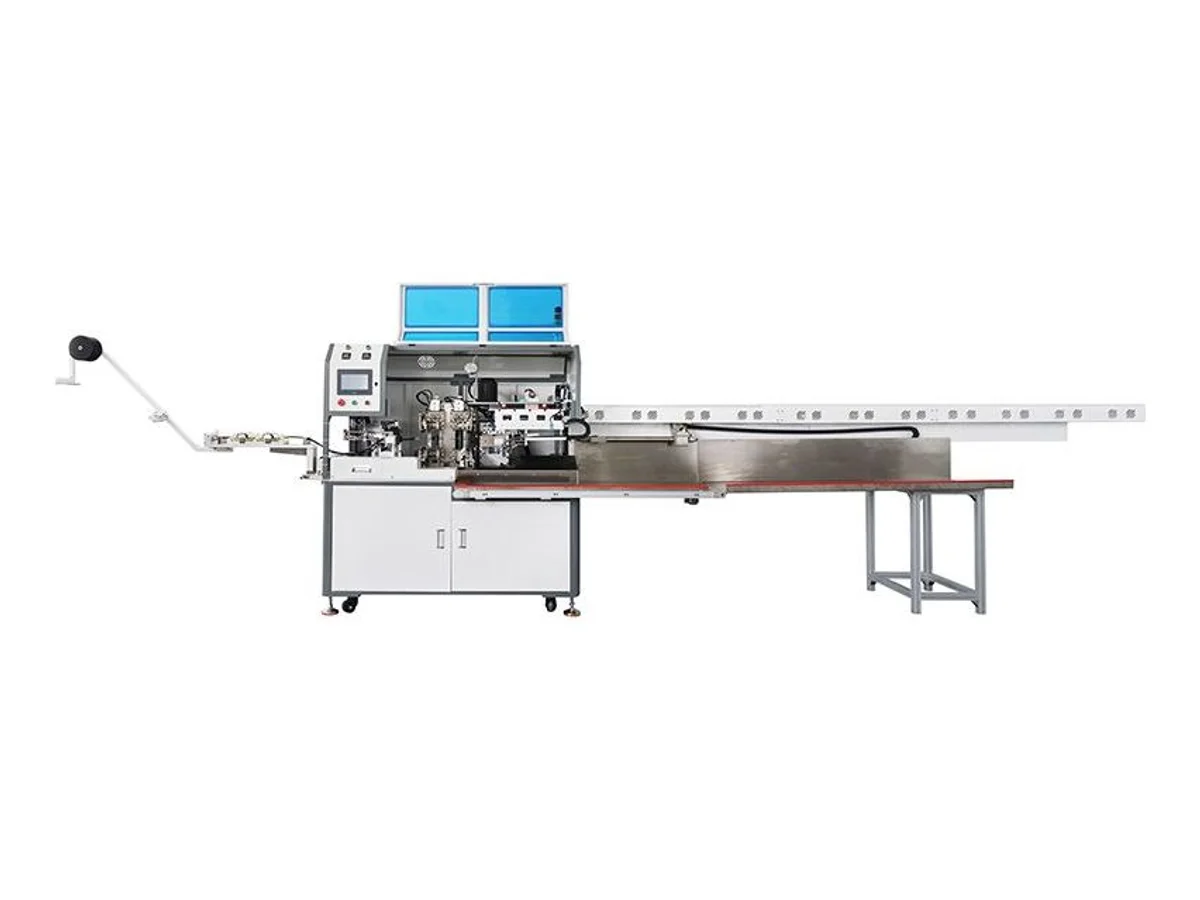
Máy tự động cắt, tuốt và nhúng thiếc hai đầu cáp nhiều lõi
Mẫu máy WM-4706S
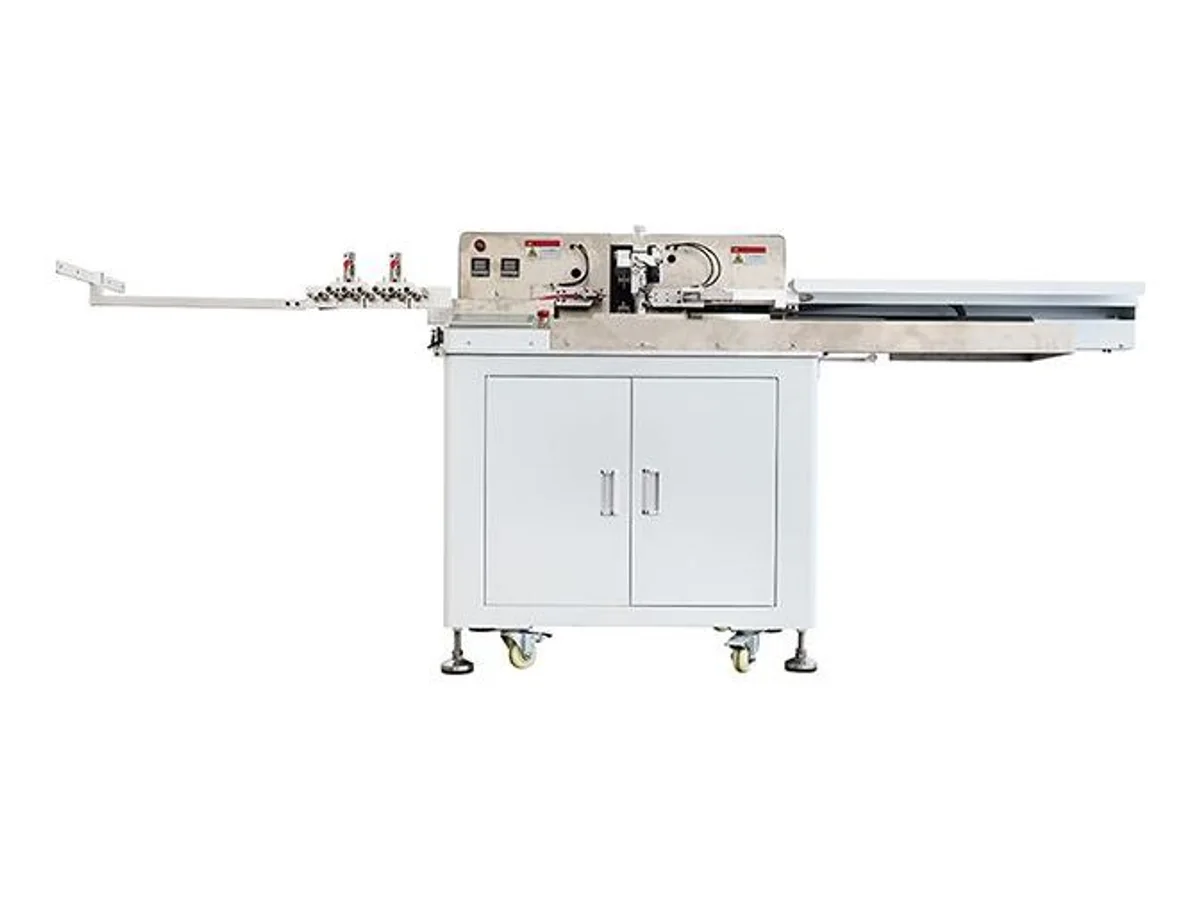
Máy tự động cắt, tuốt, xoắn đầu và nhúng thiếc nhiều dây 18–28 AWG
Mẫu máy WM-4706W