Máy bấm đầu cốt
Bộ lọc khác
Không có máy phù hợp với các bộ lọc này.
Tổ hợp bộ lọc này có thể quá hẹp. Vui lòng xóa bộ lọc hoặc gửi thông tin dây và đầu cốt để chúng tôi xác nhận cấu hình phù hợp.
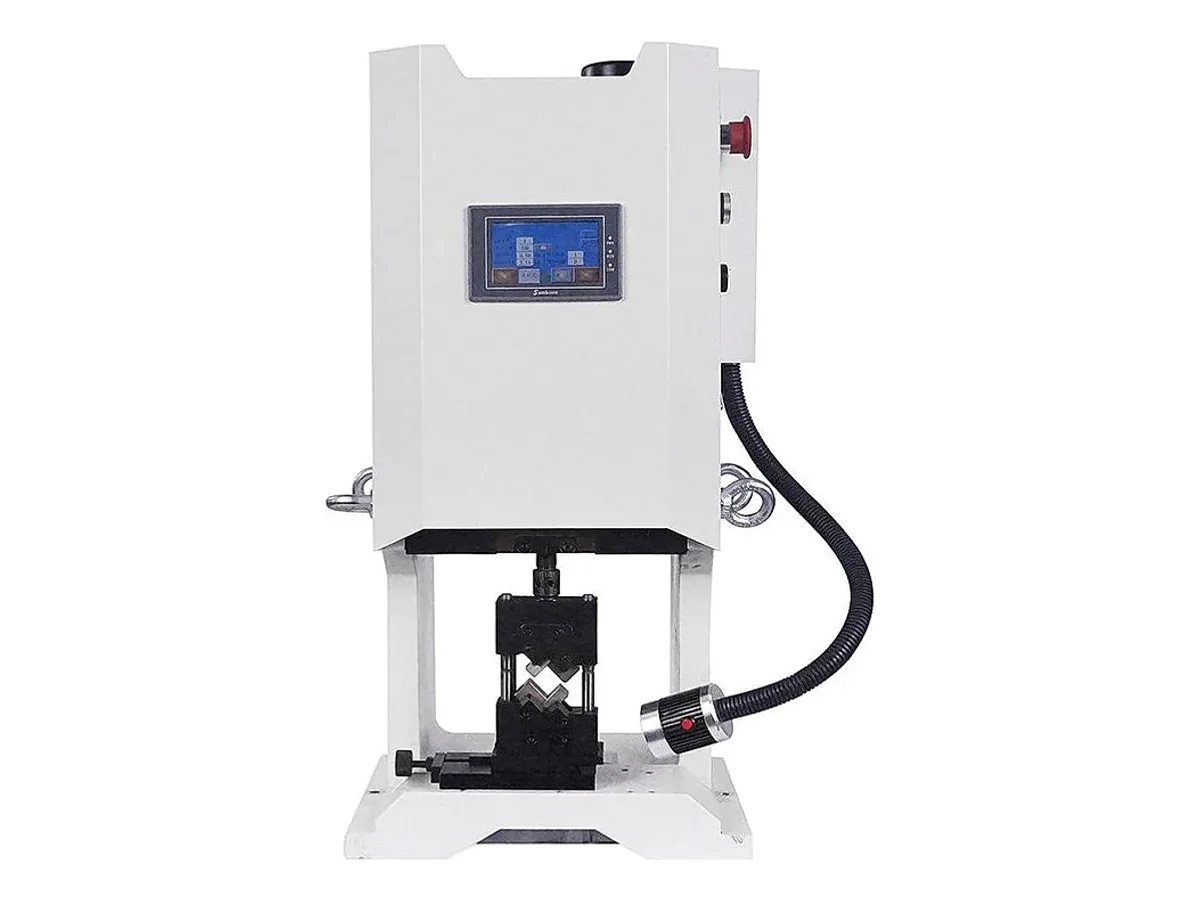
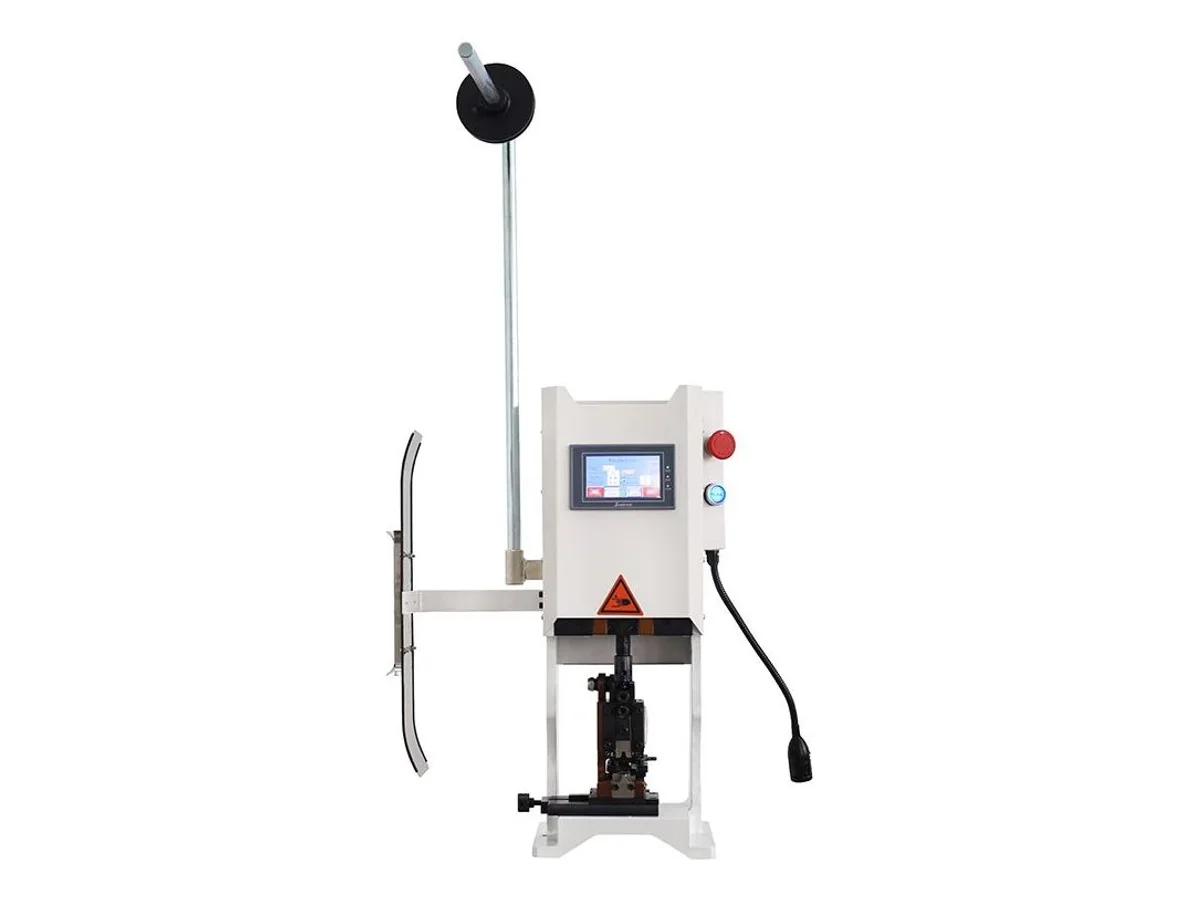
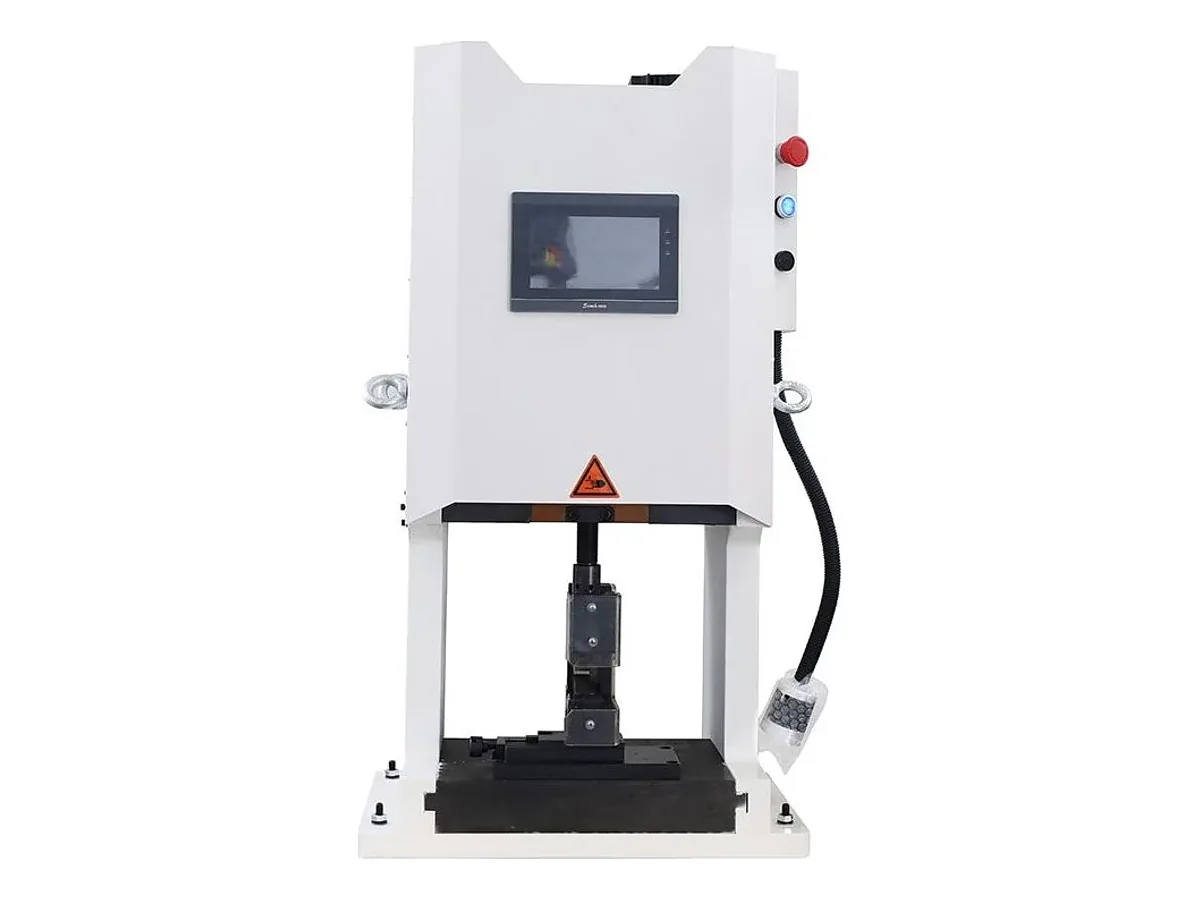
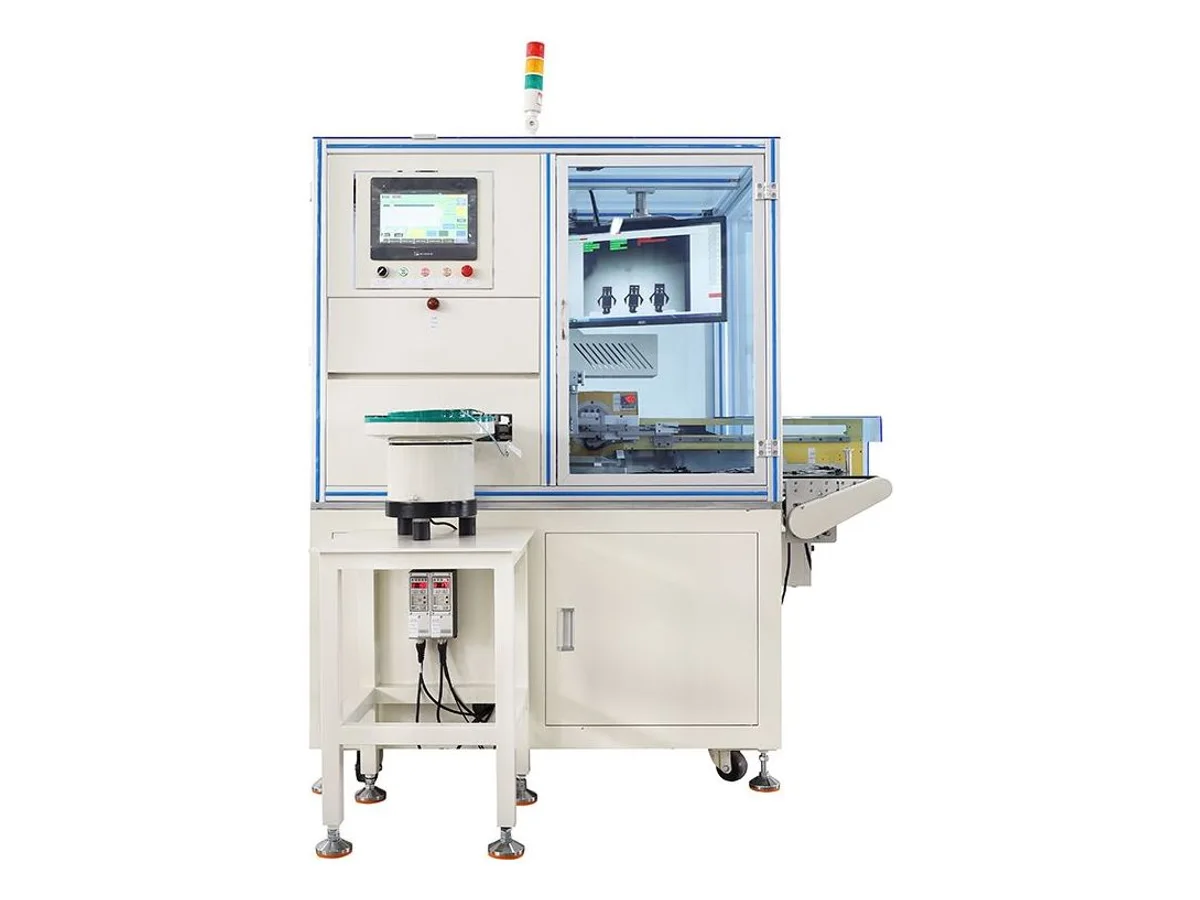
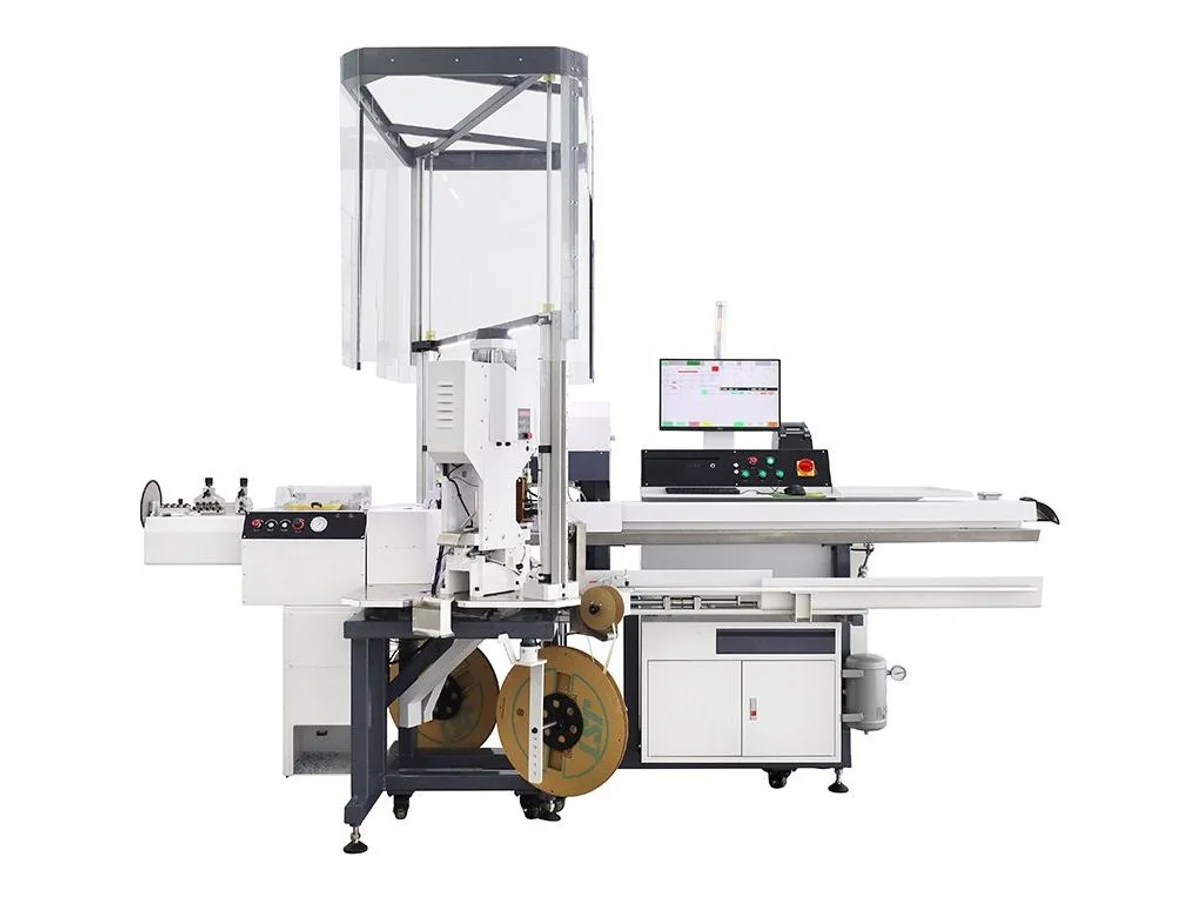
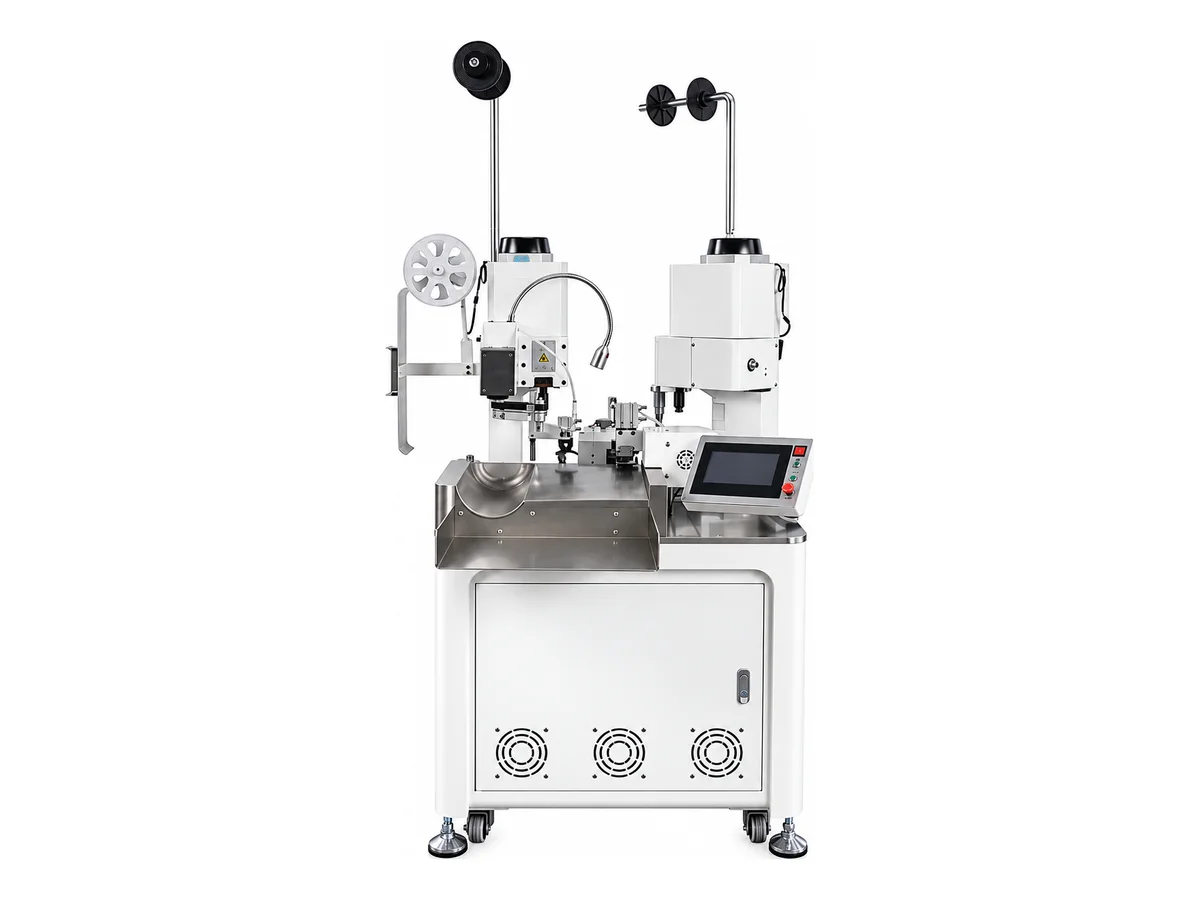
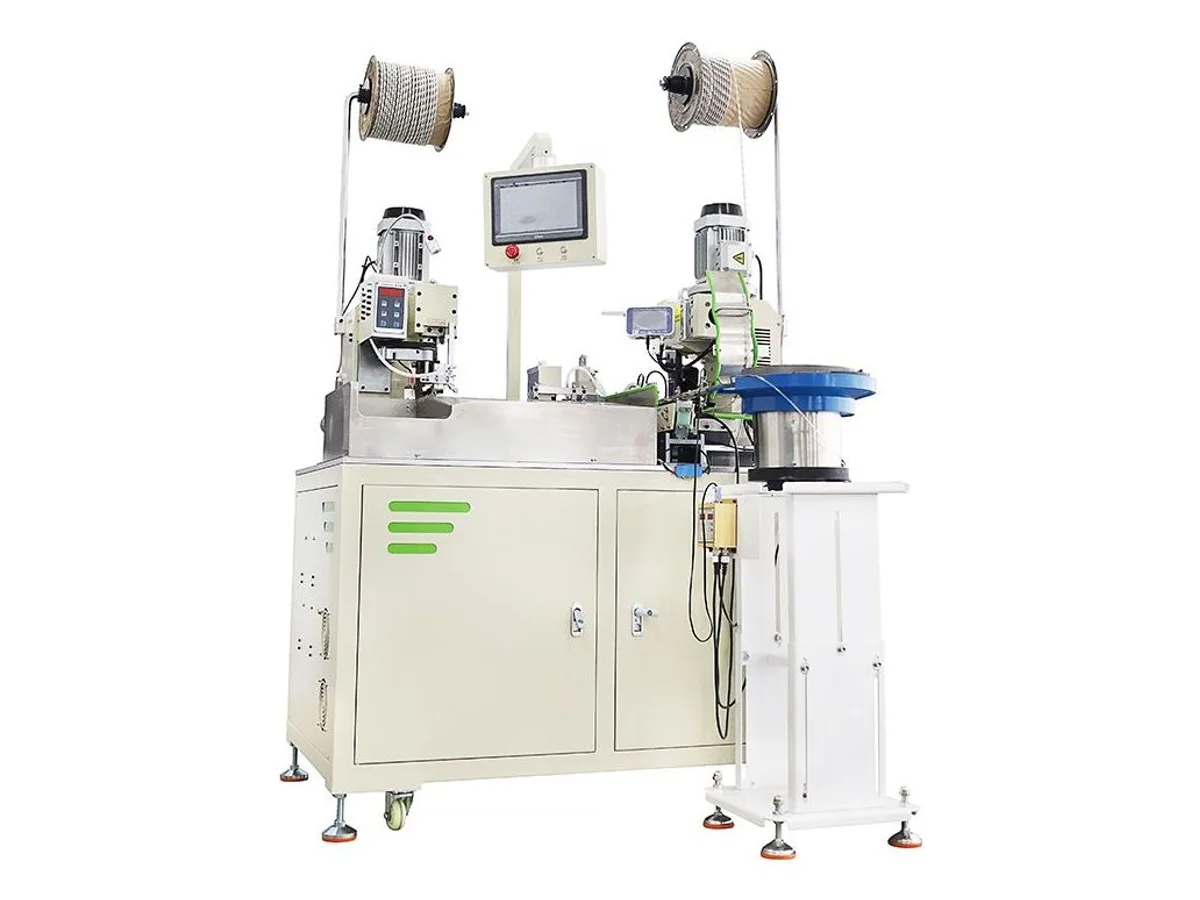
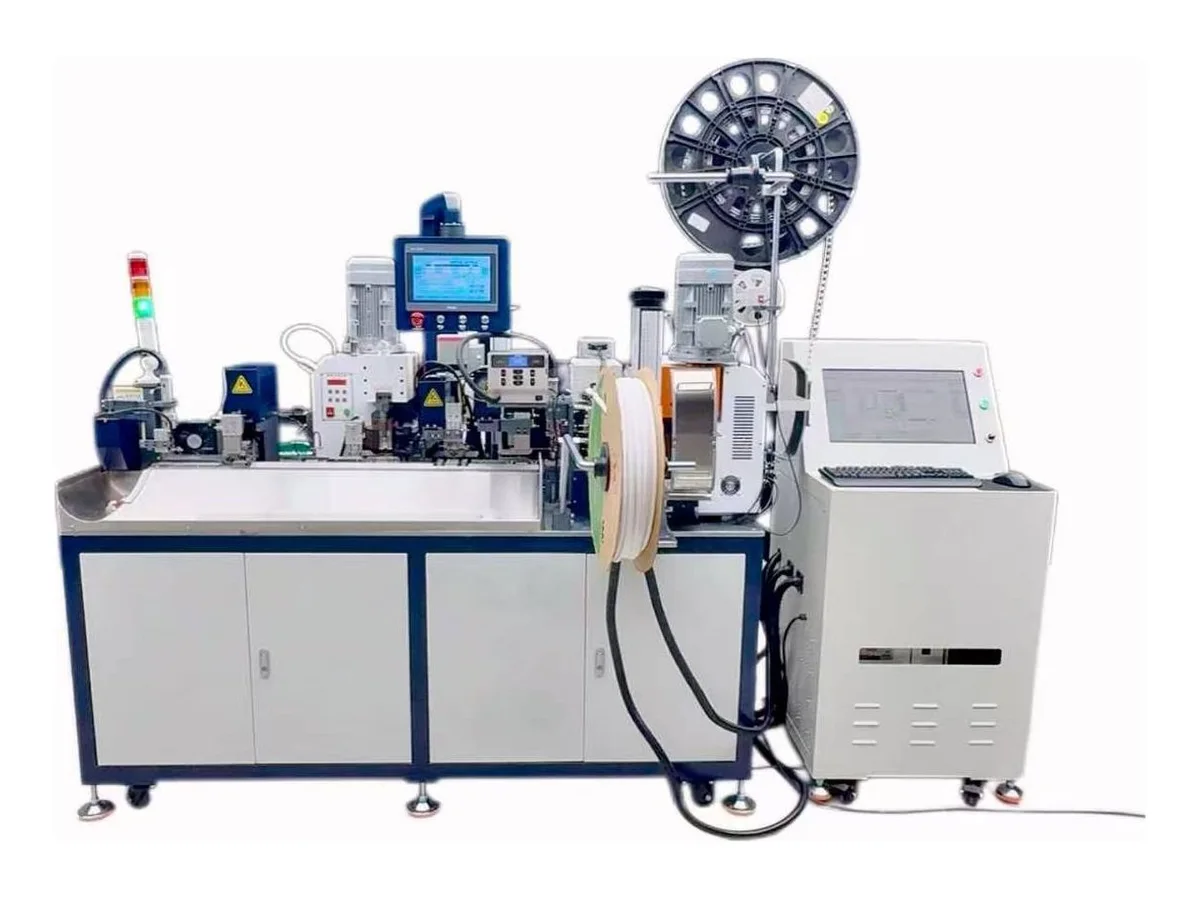
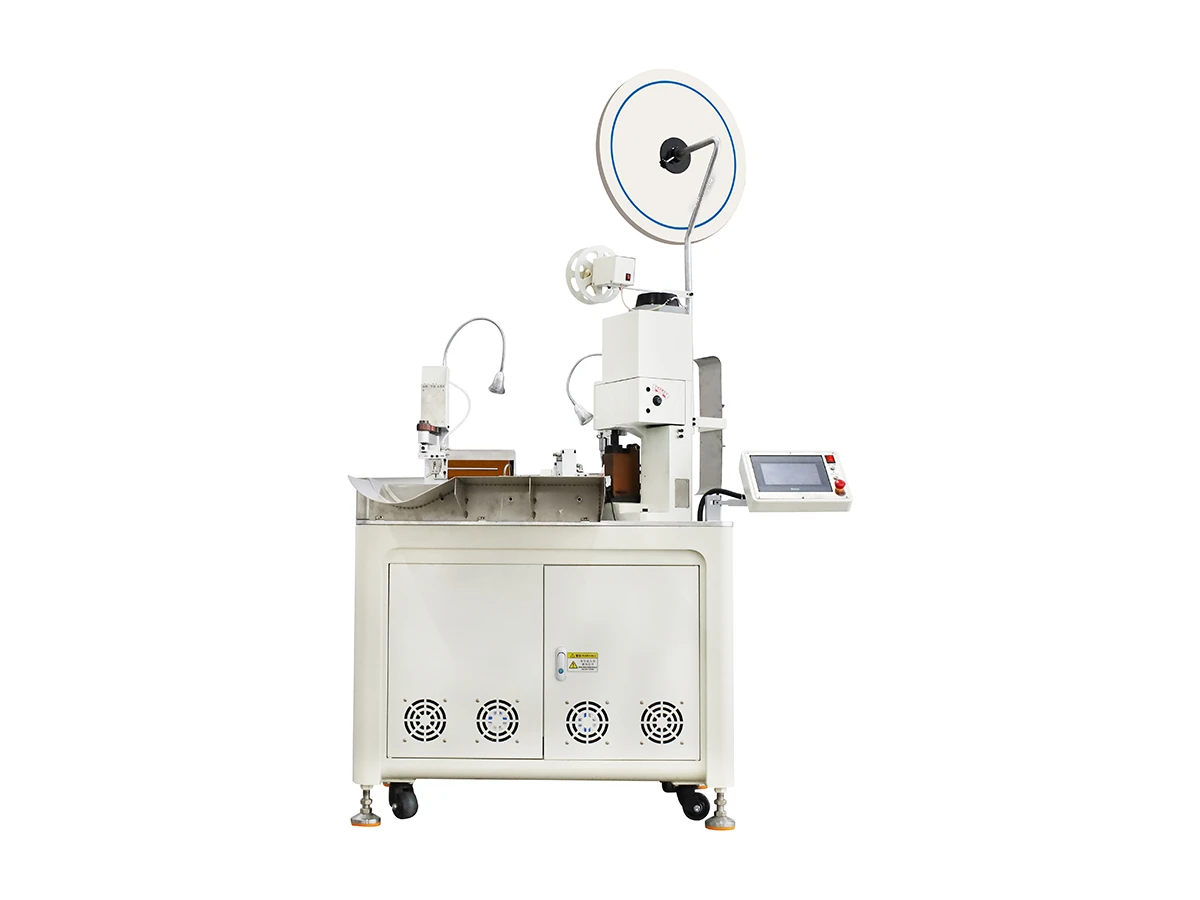
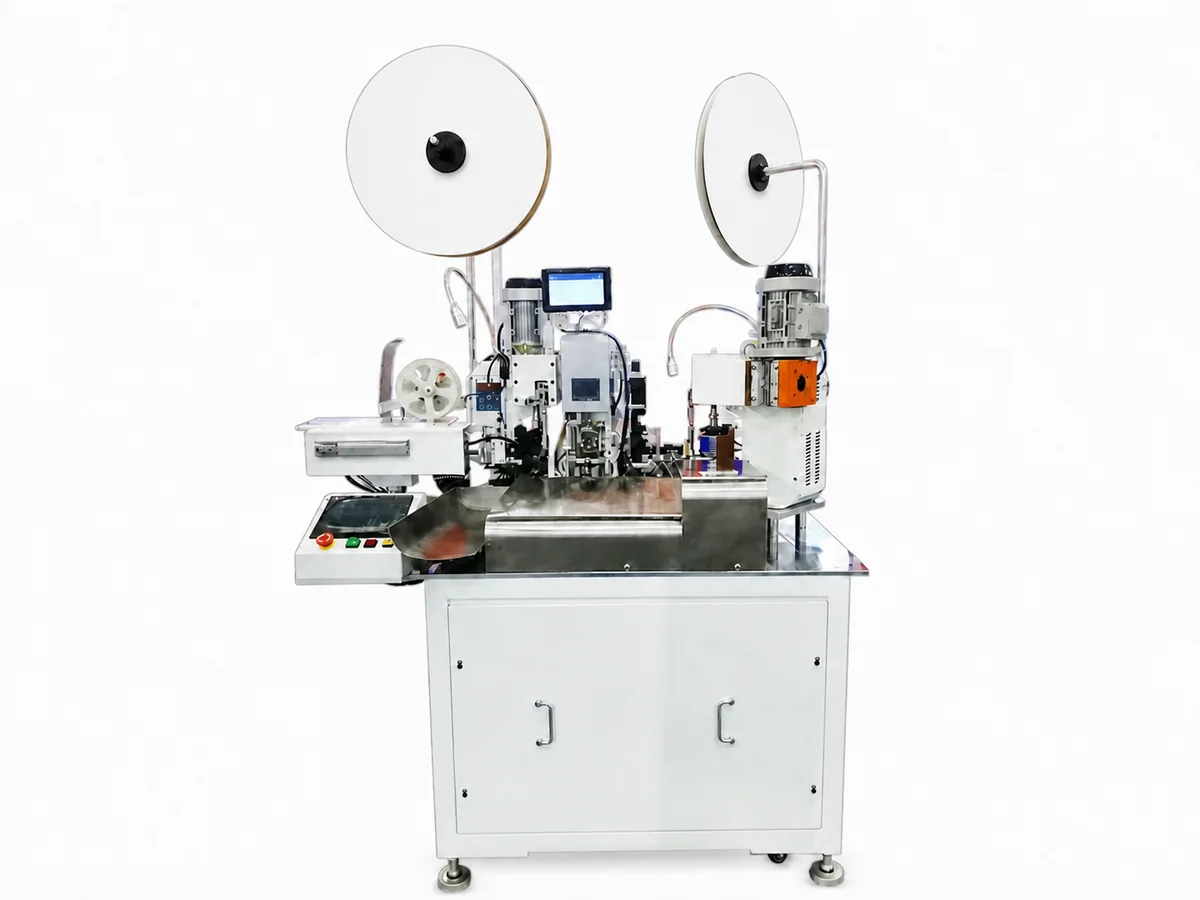
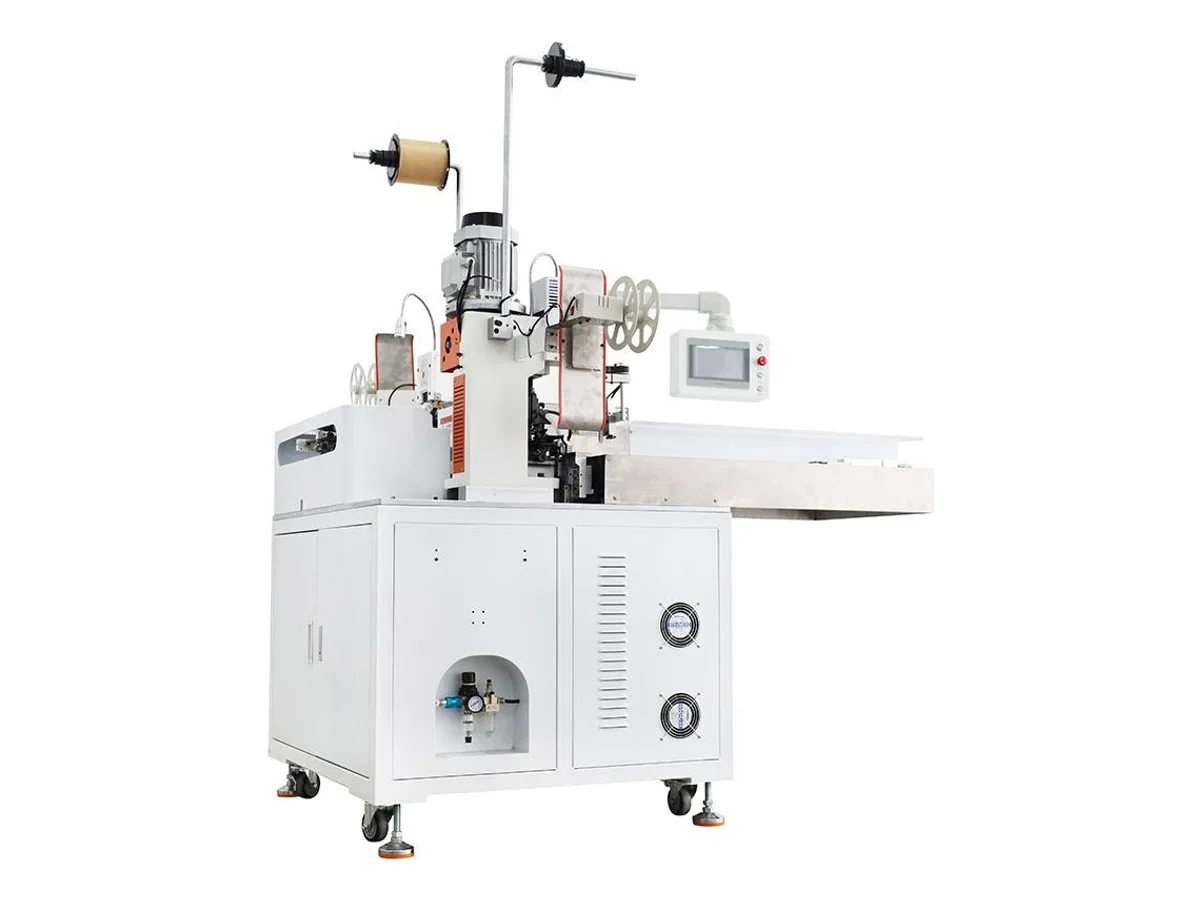
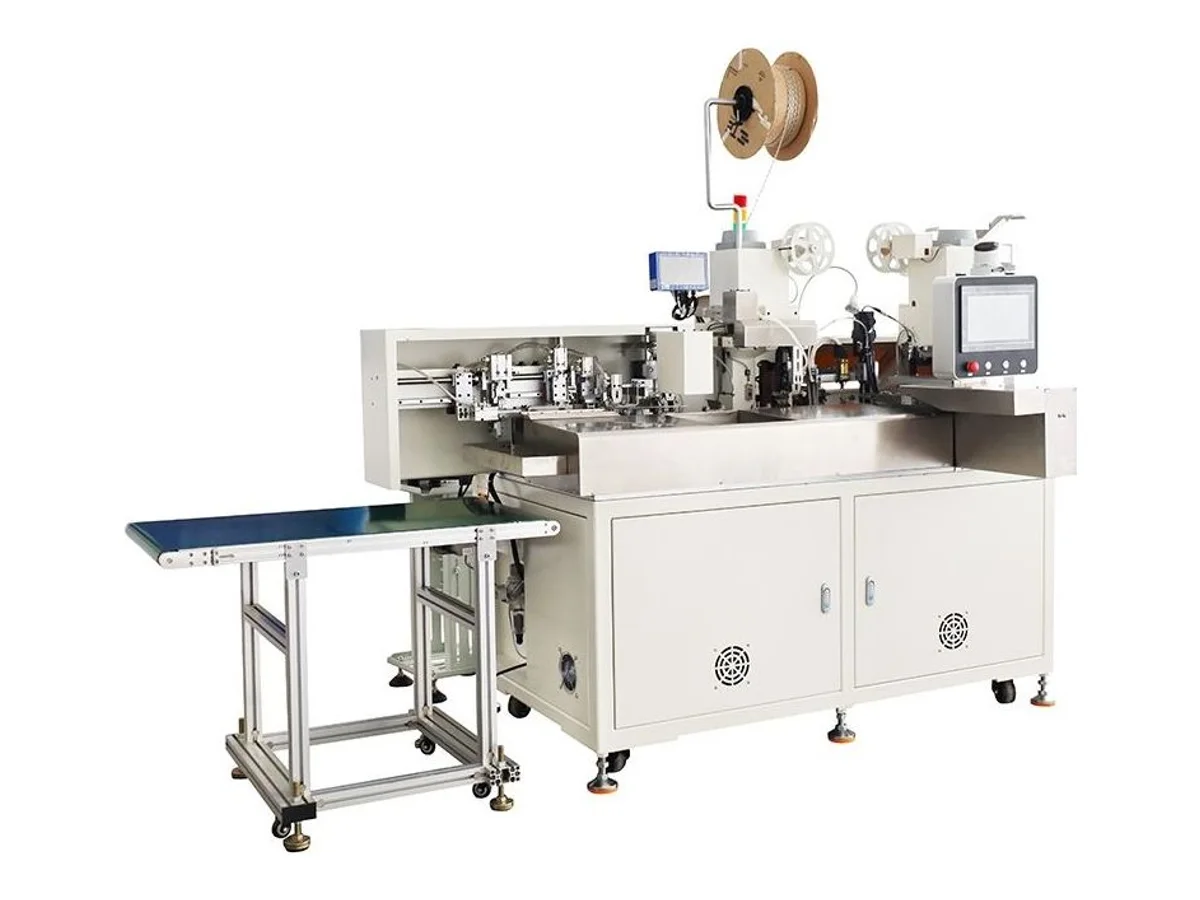
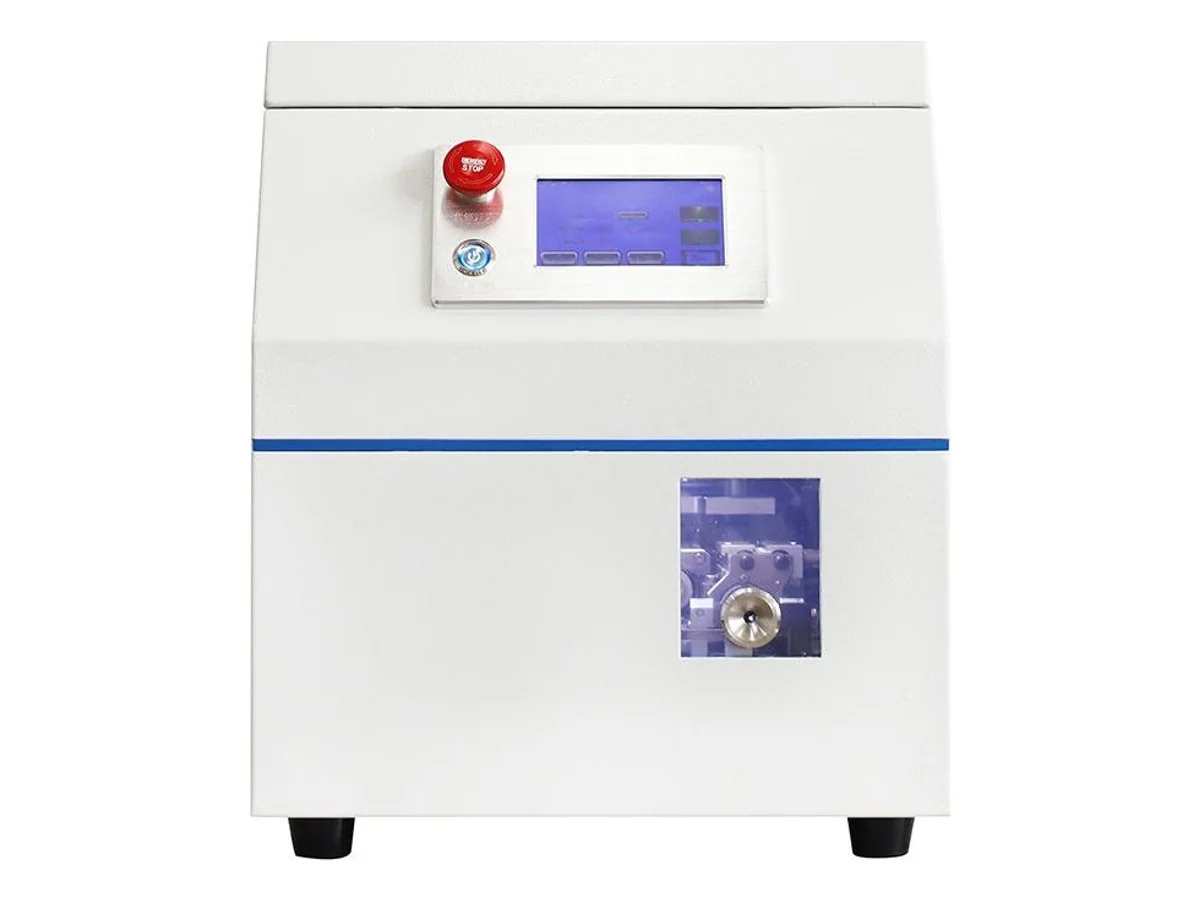
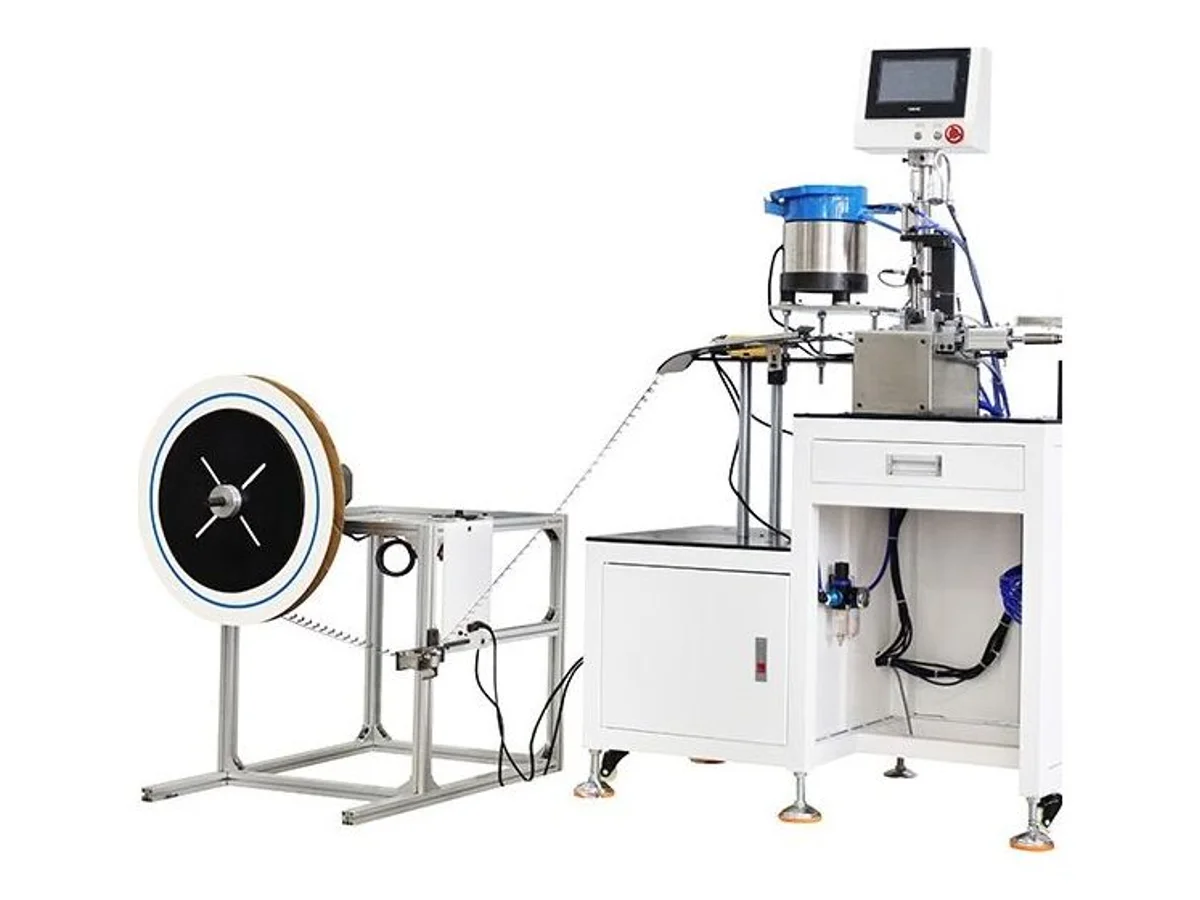
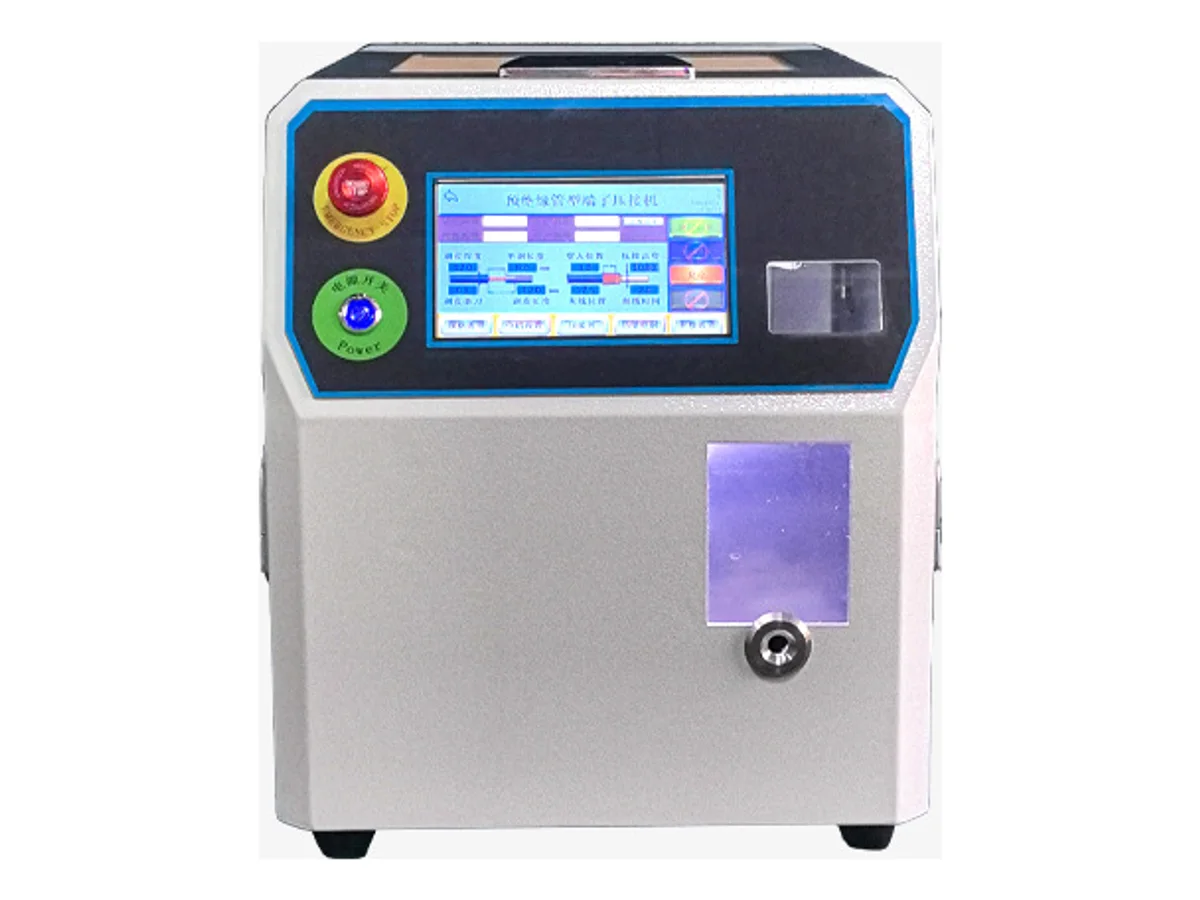
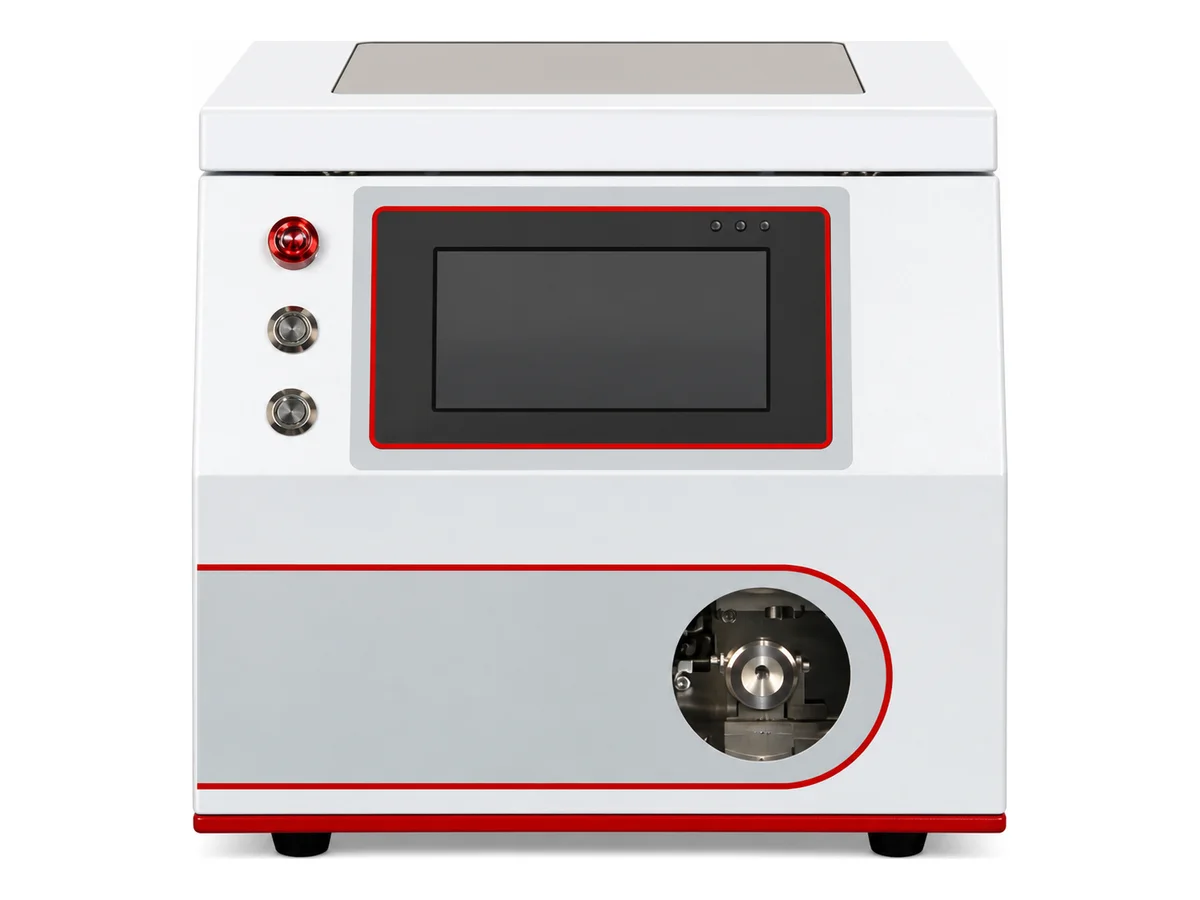
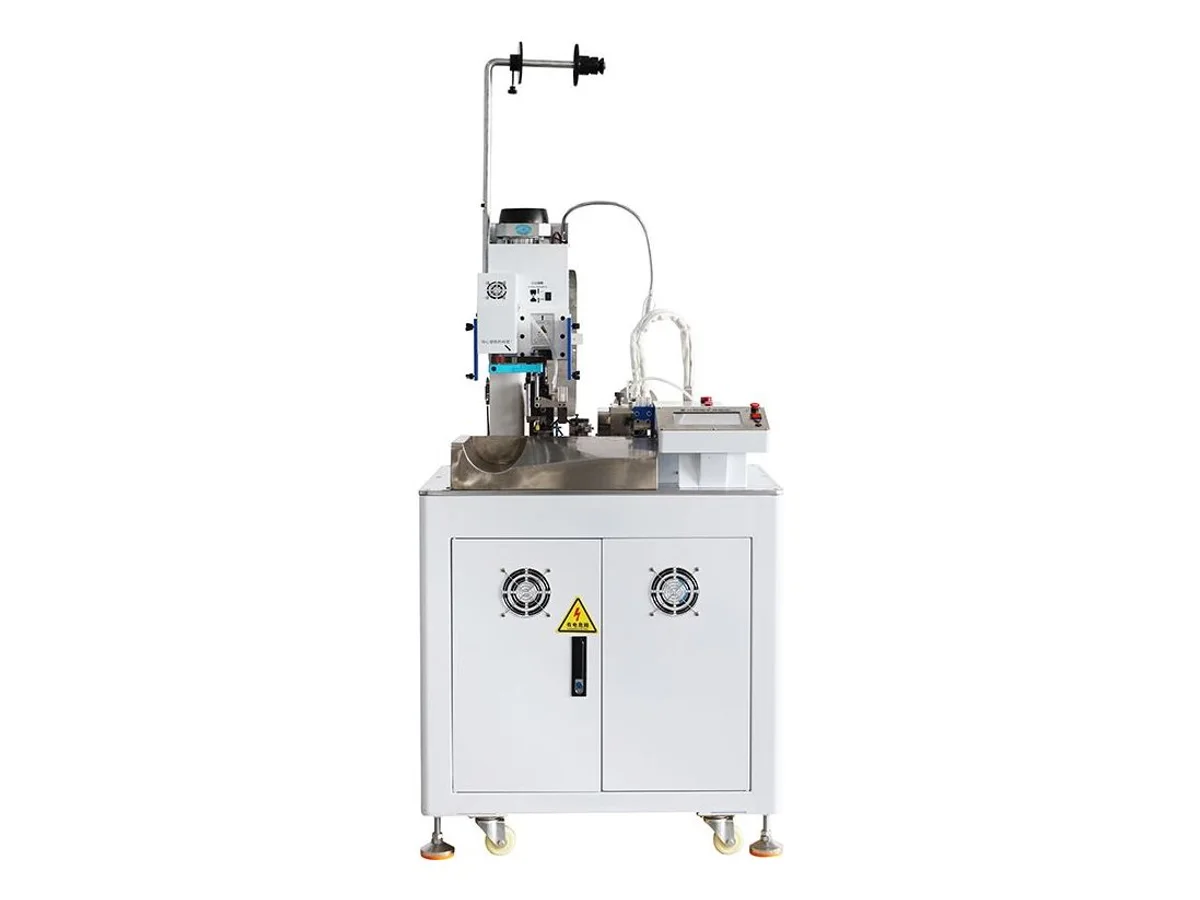
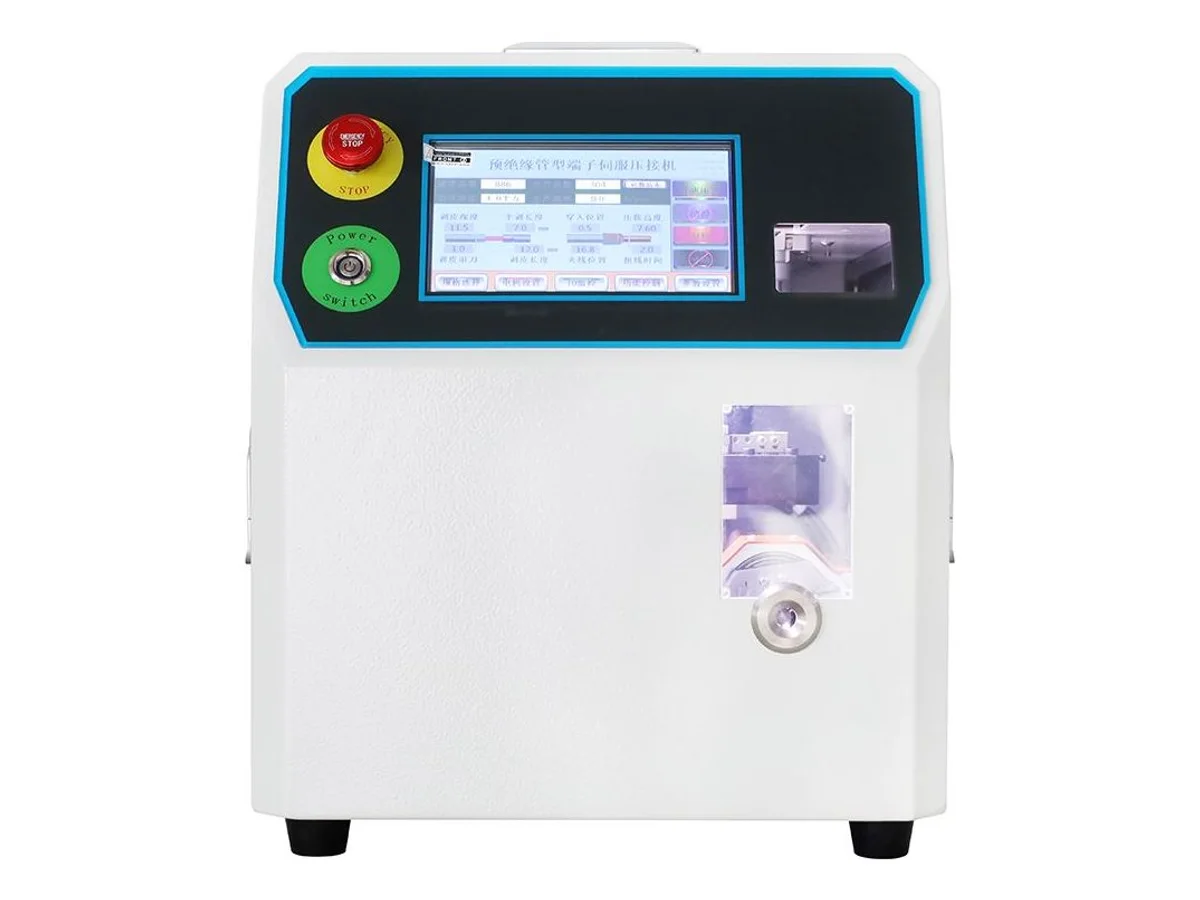
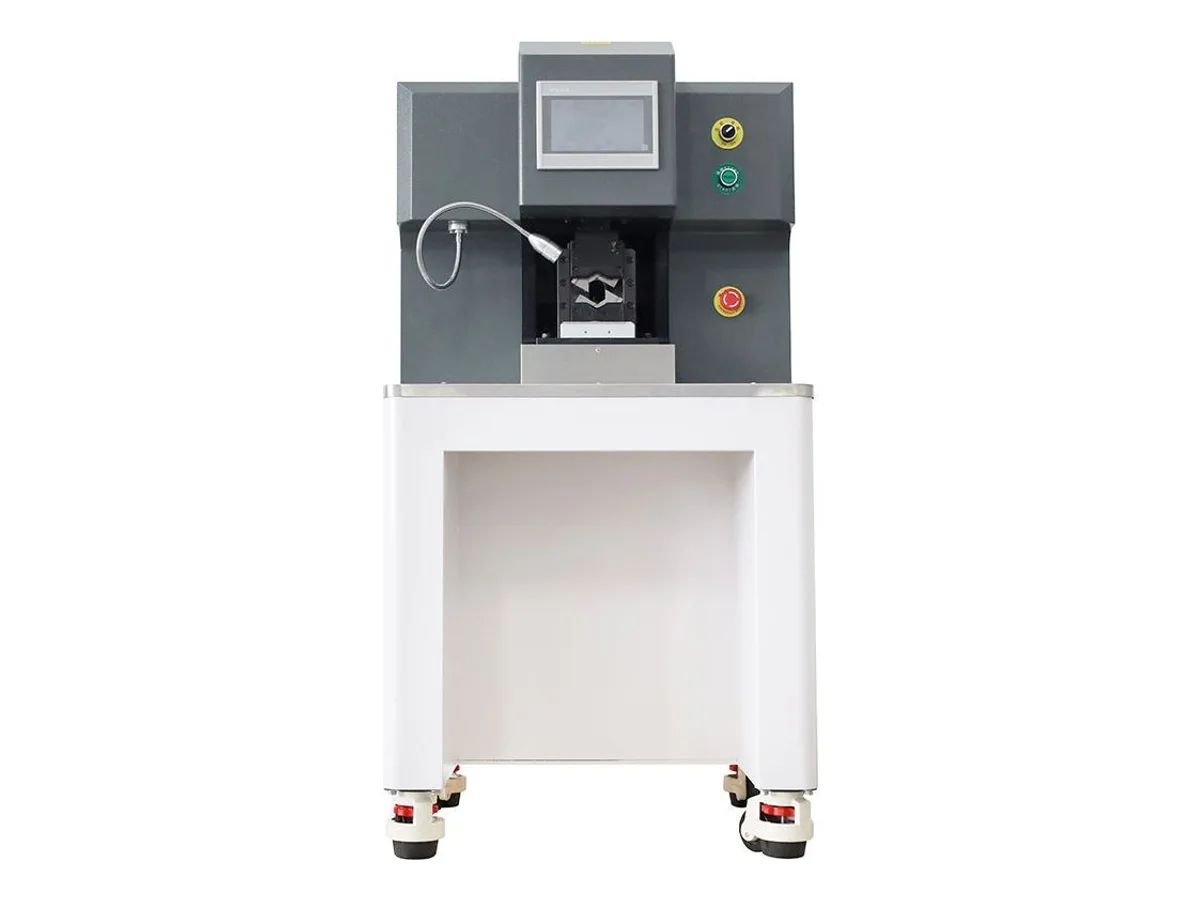
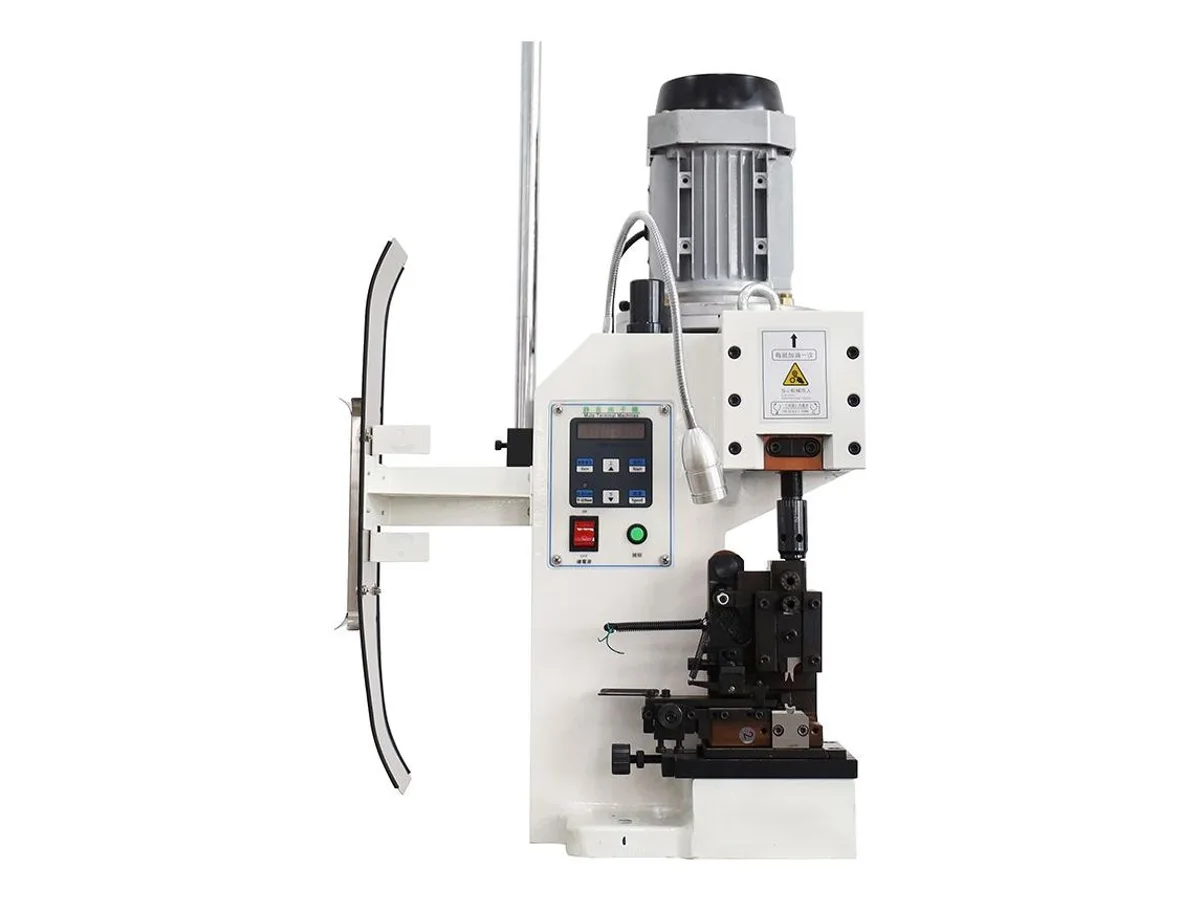
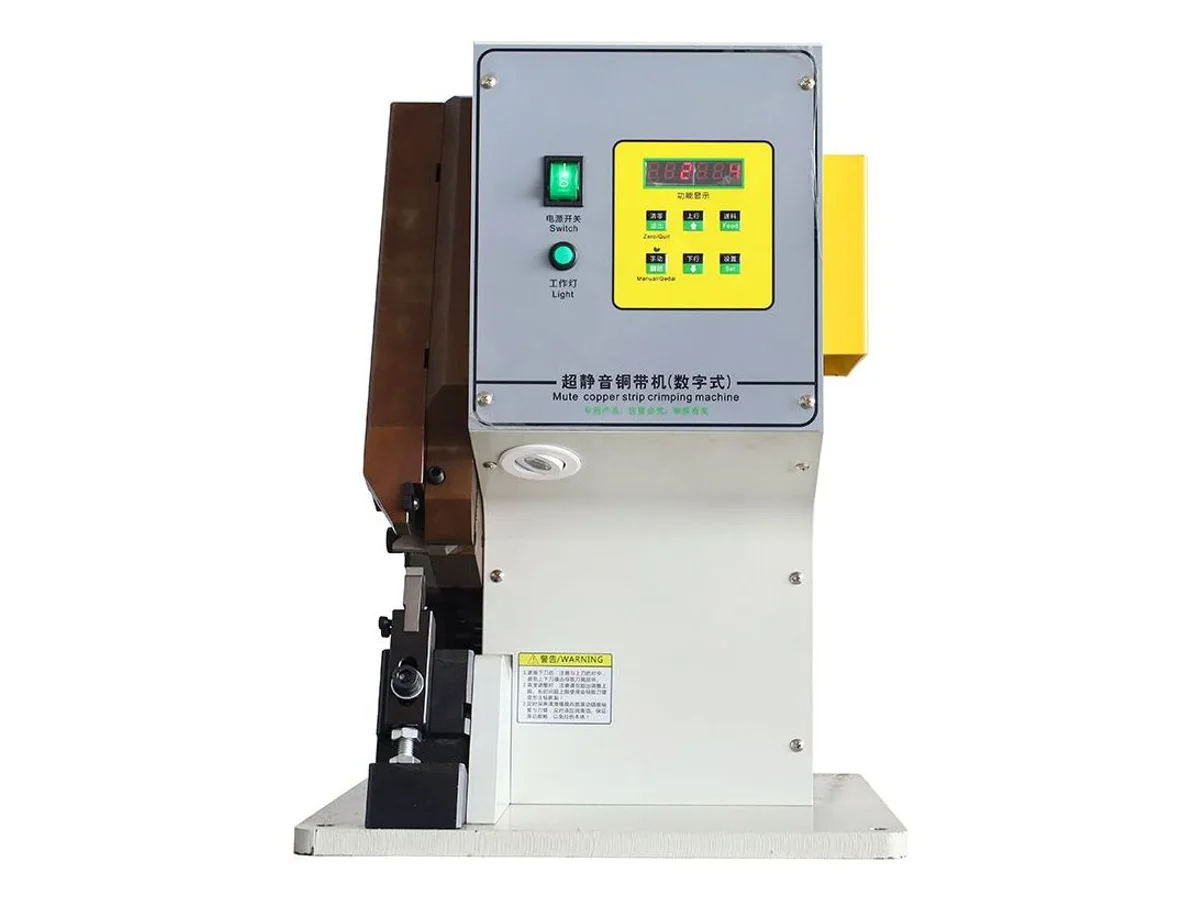
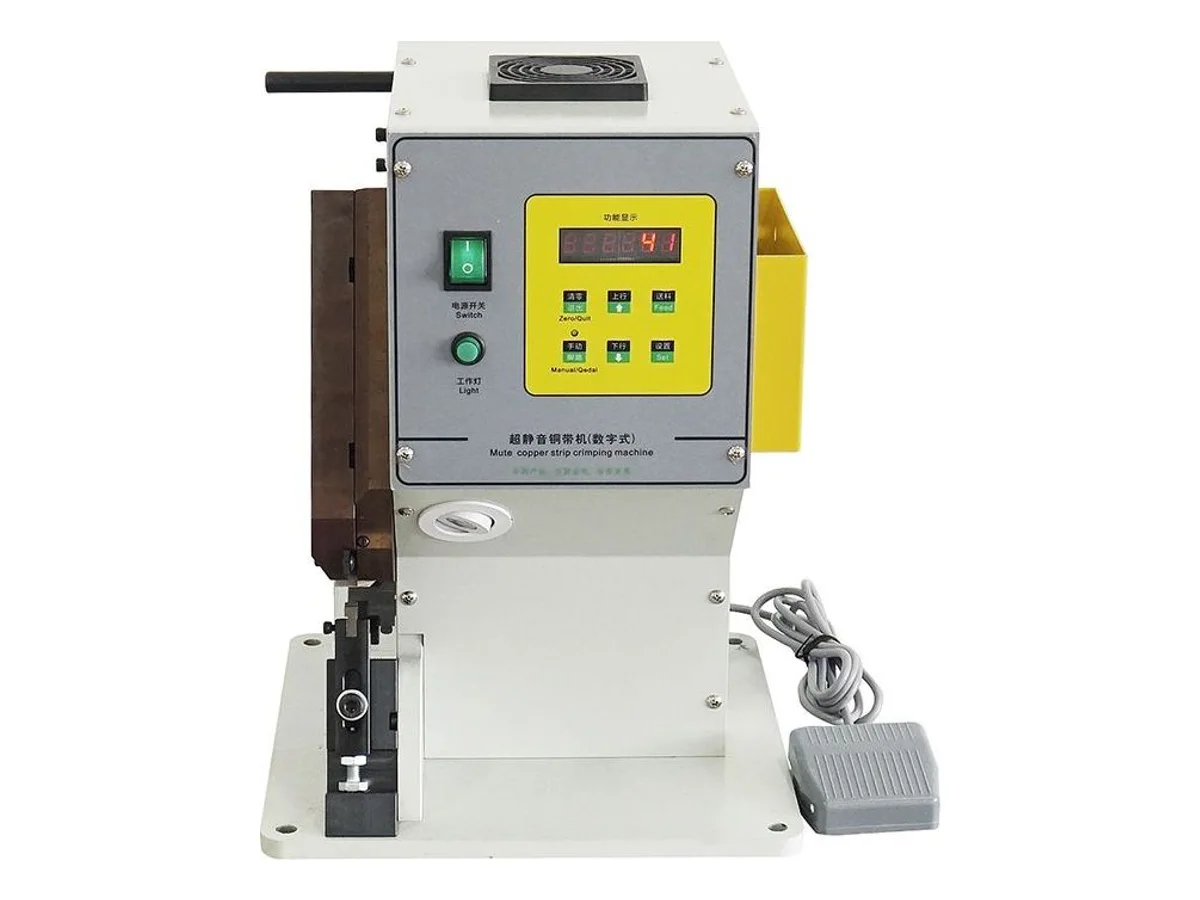
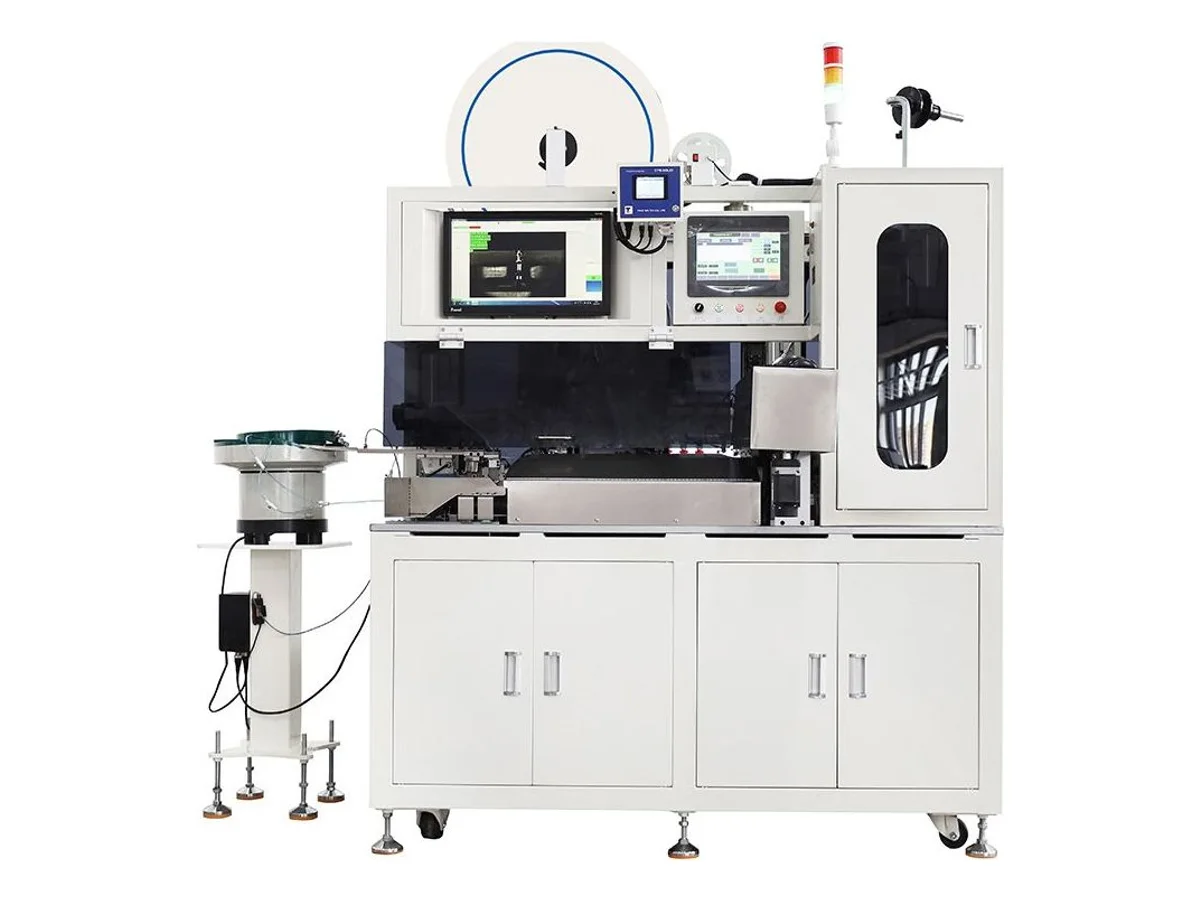
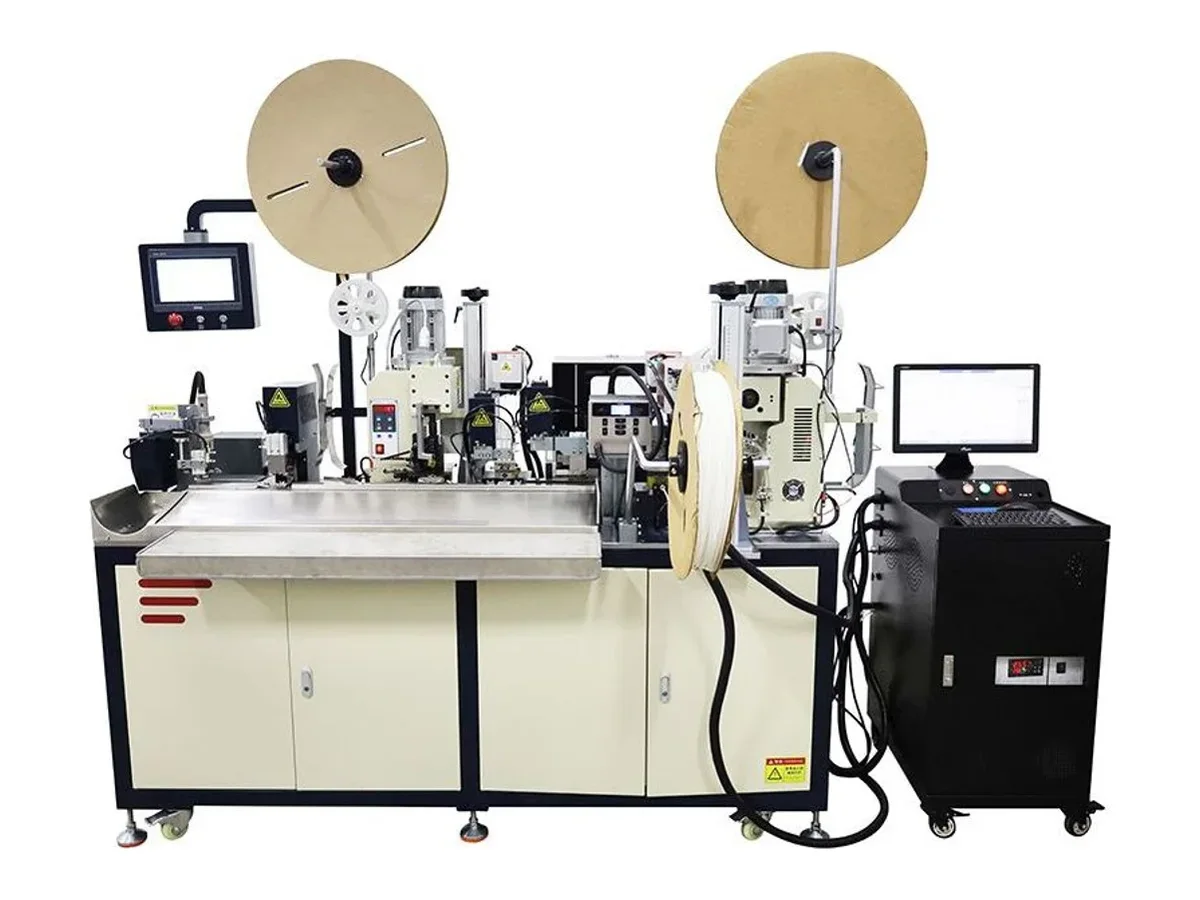
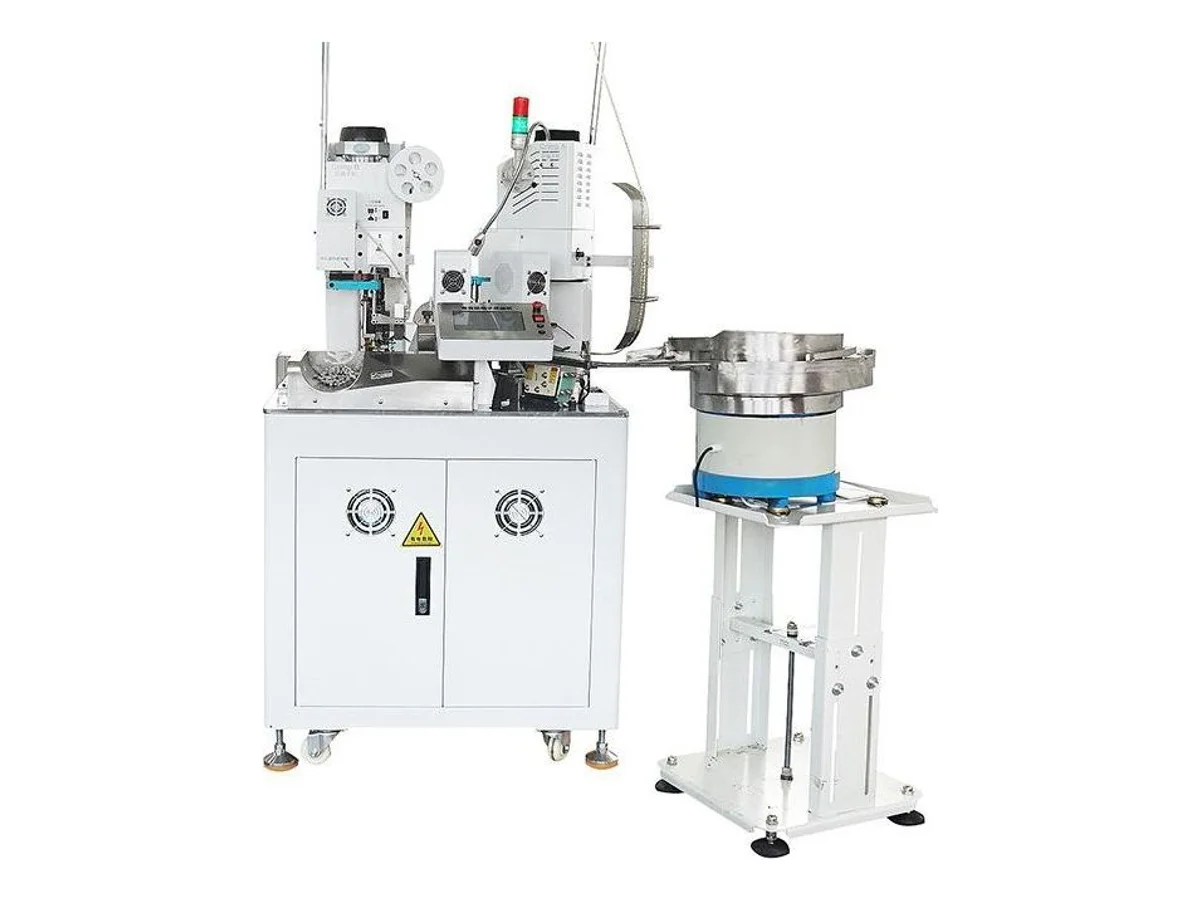
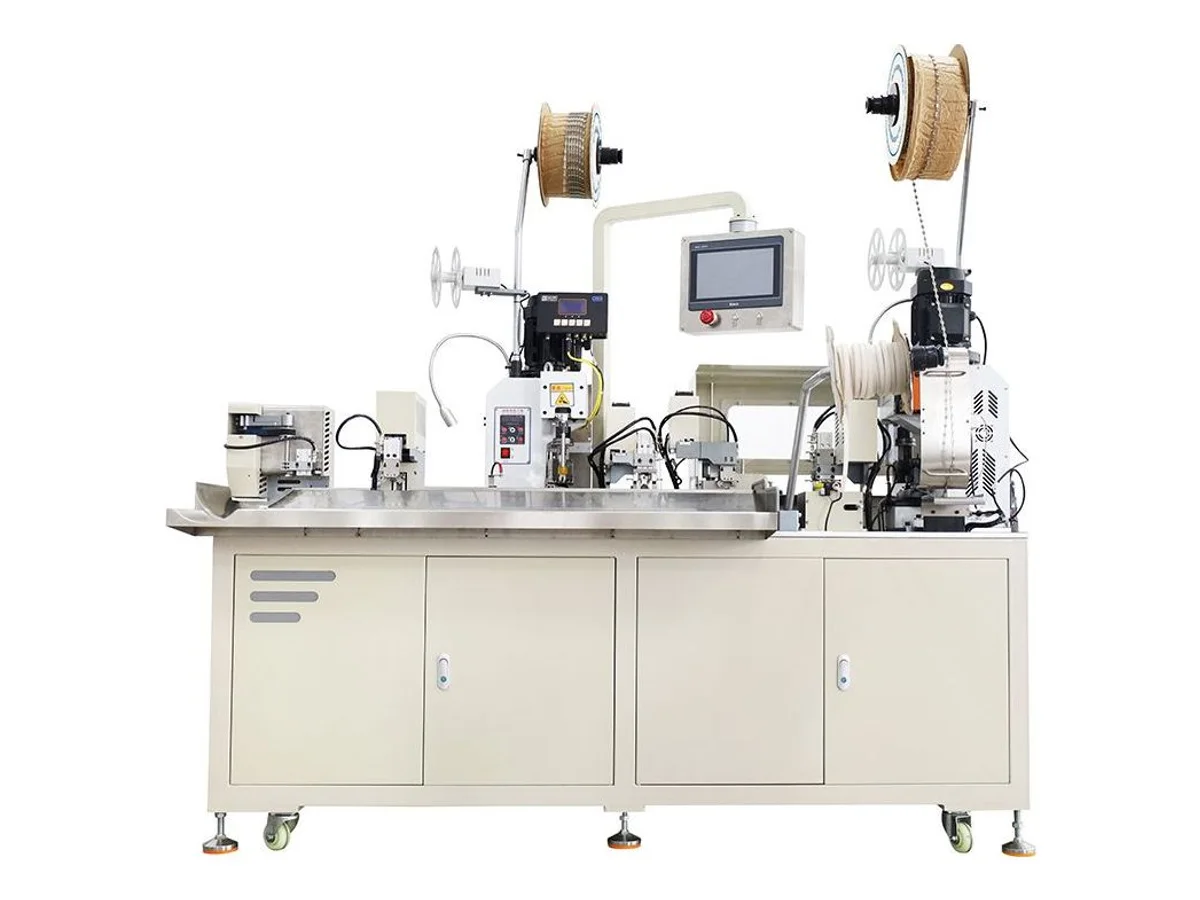
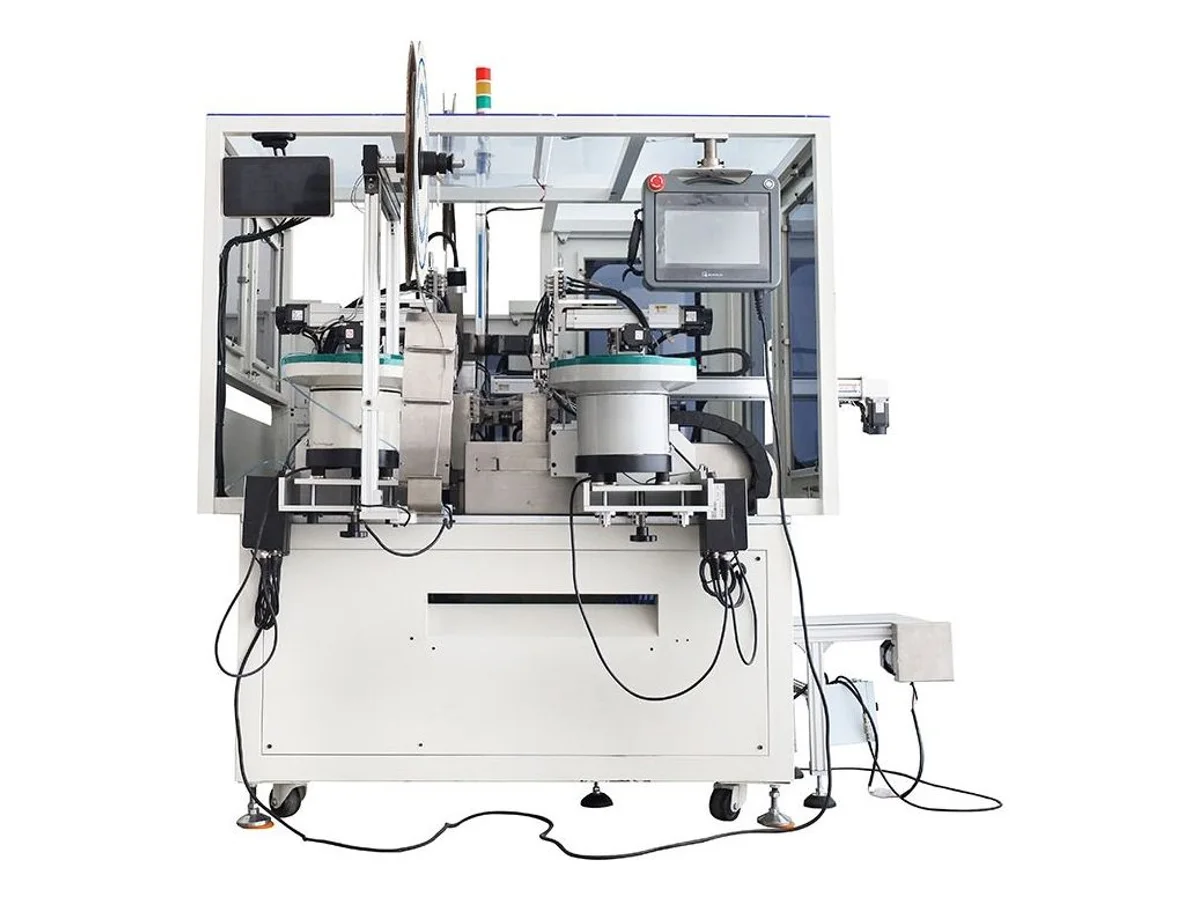
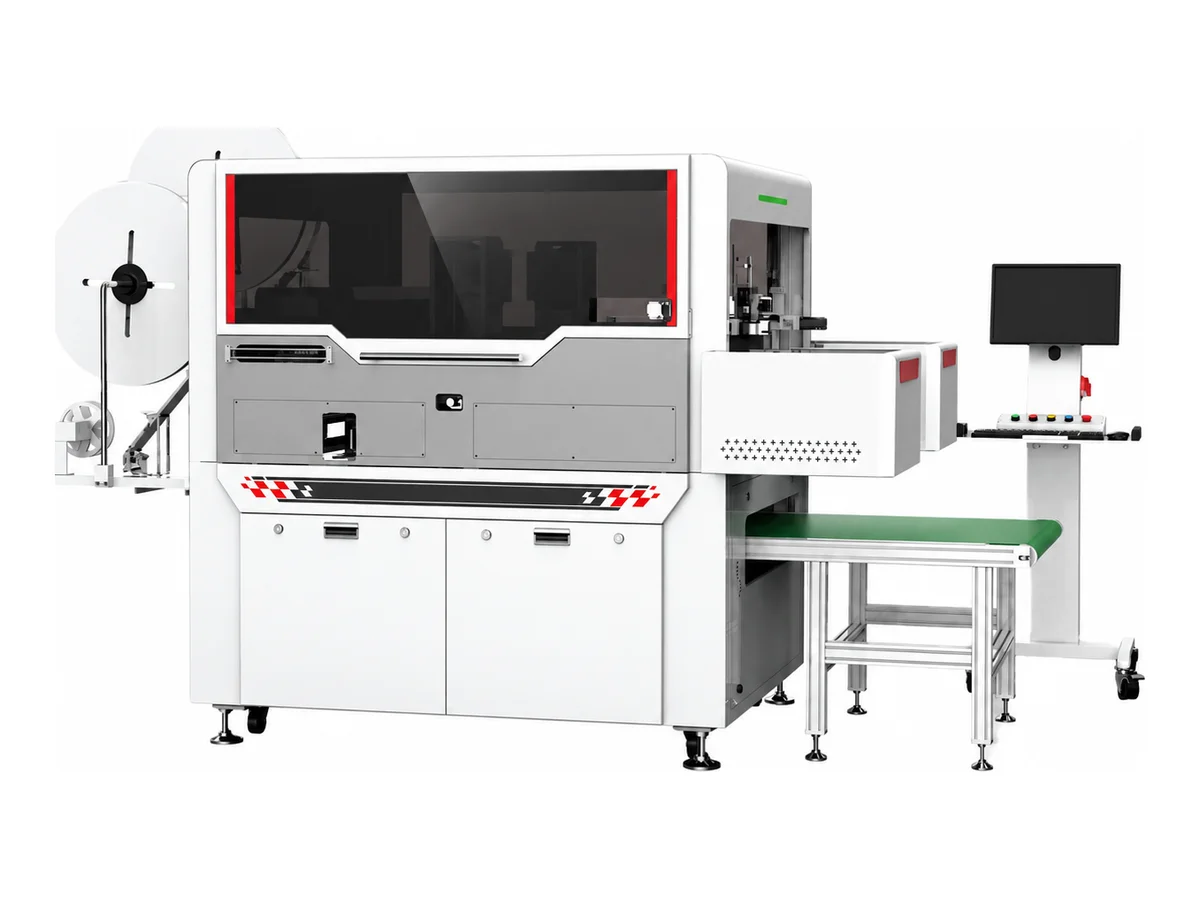
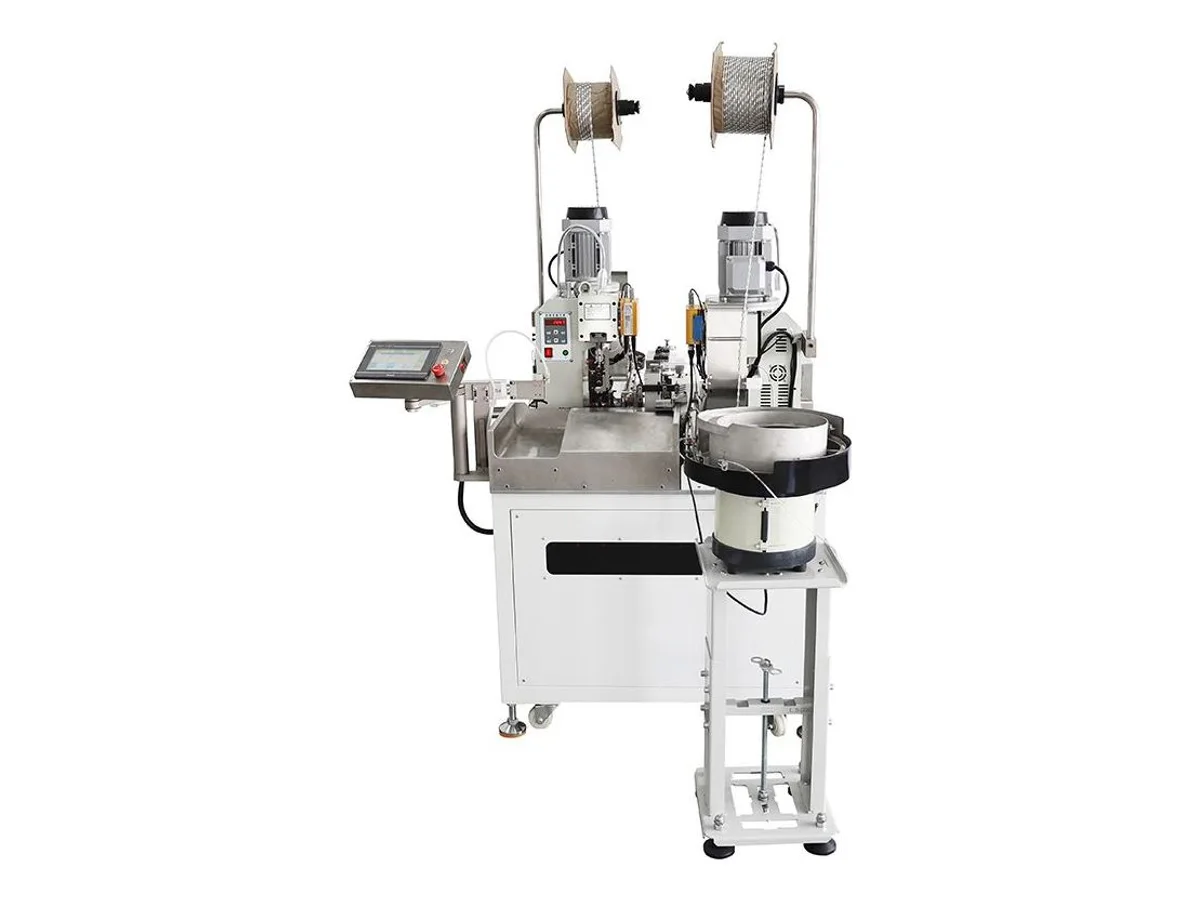
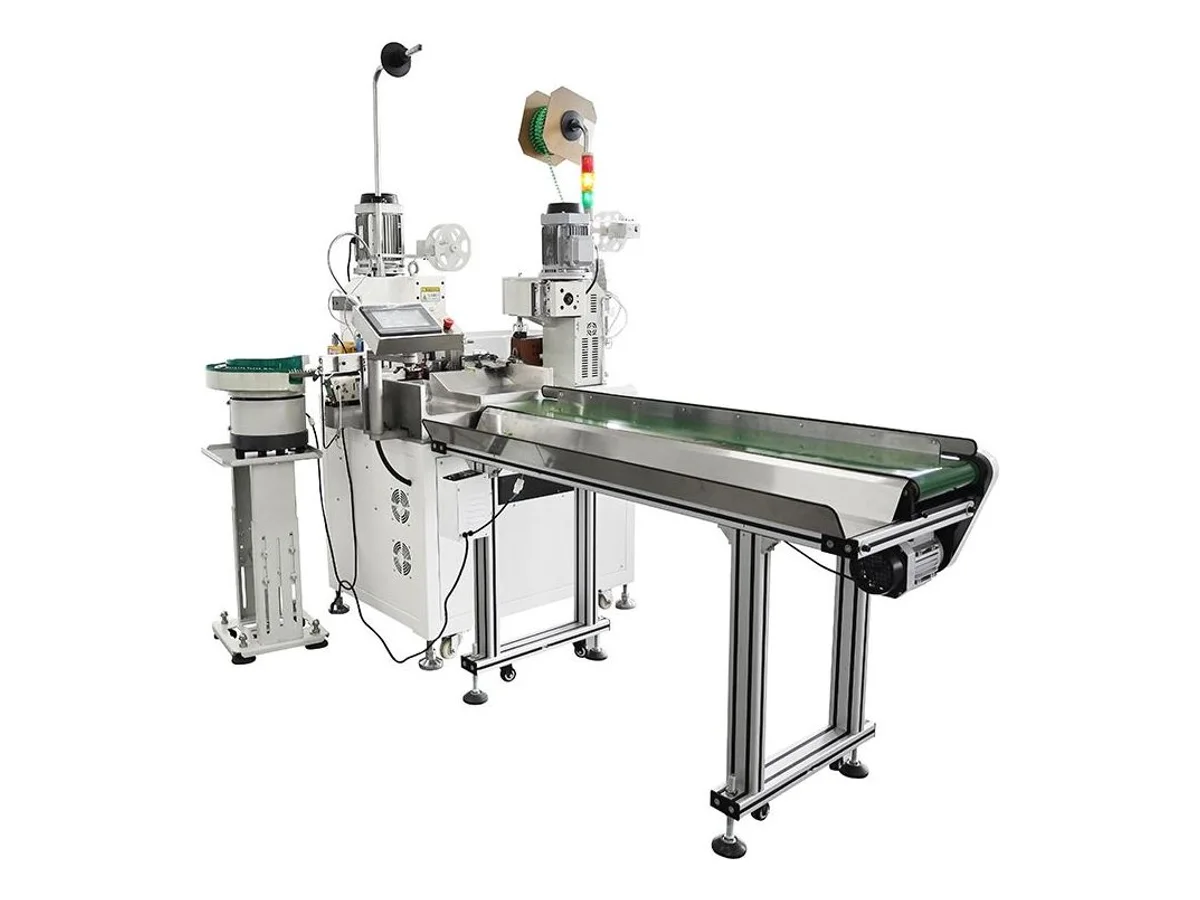
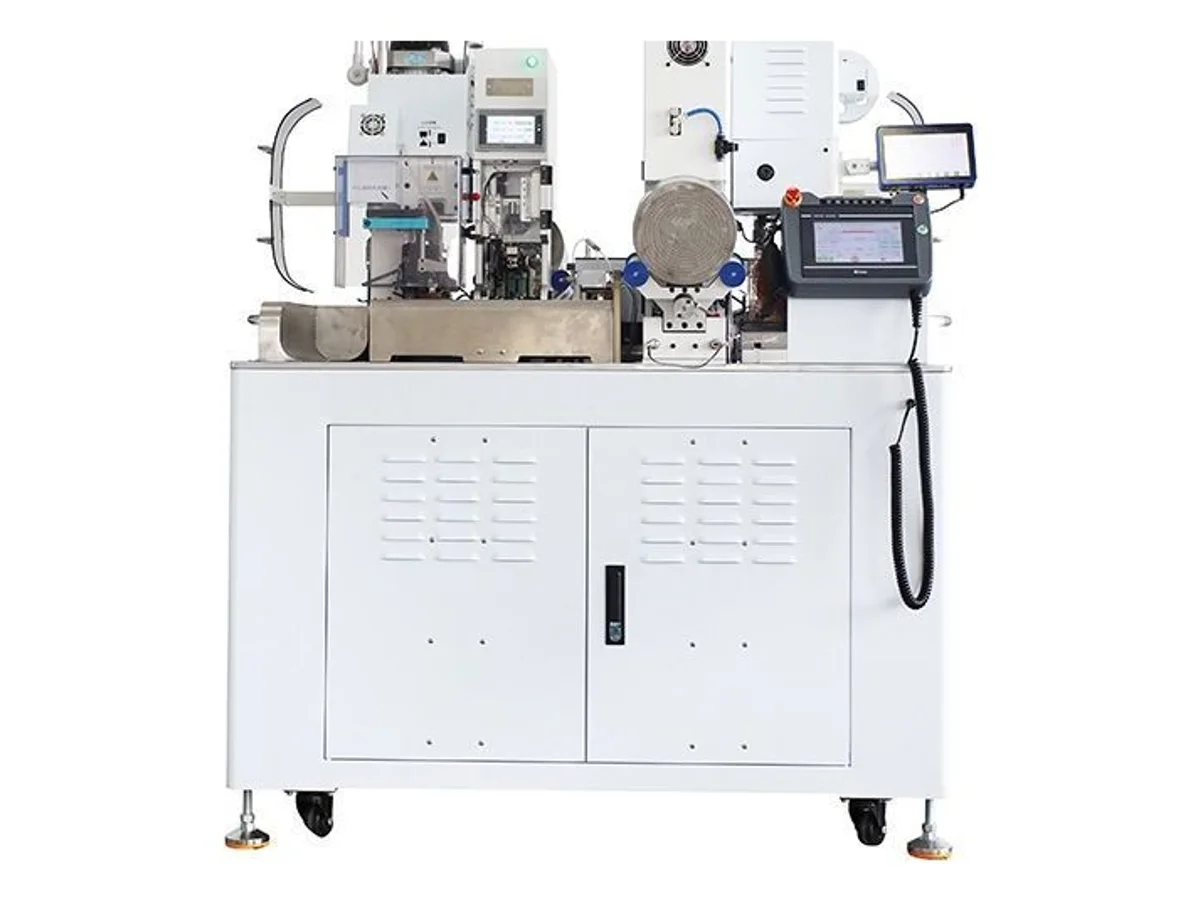
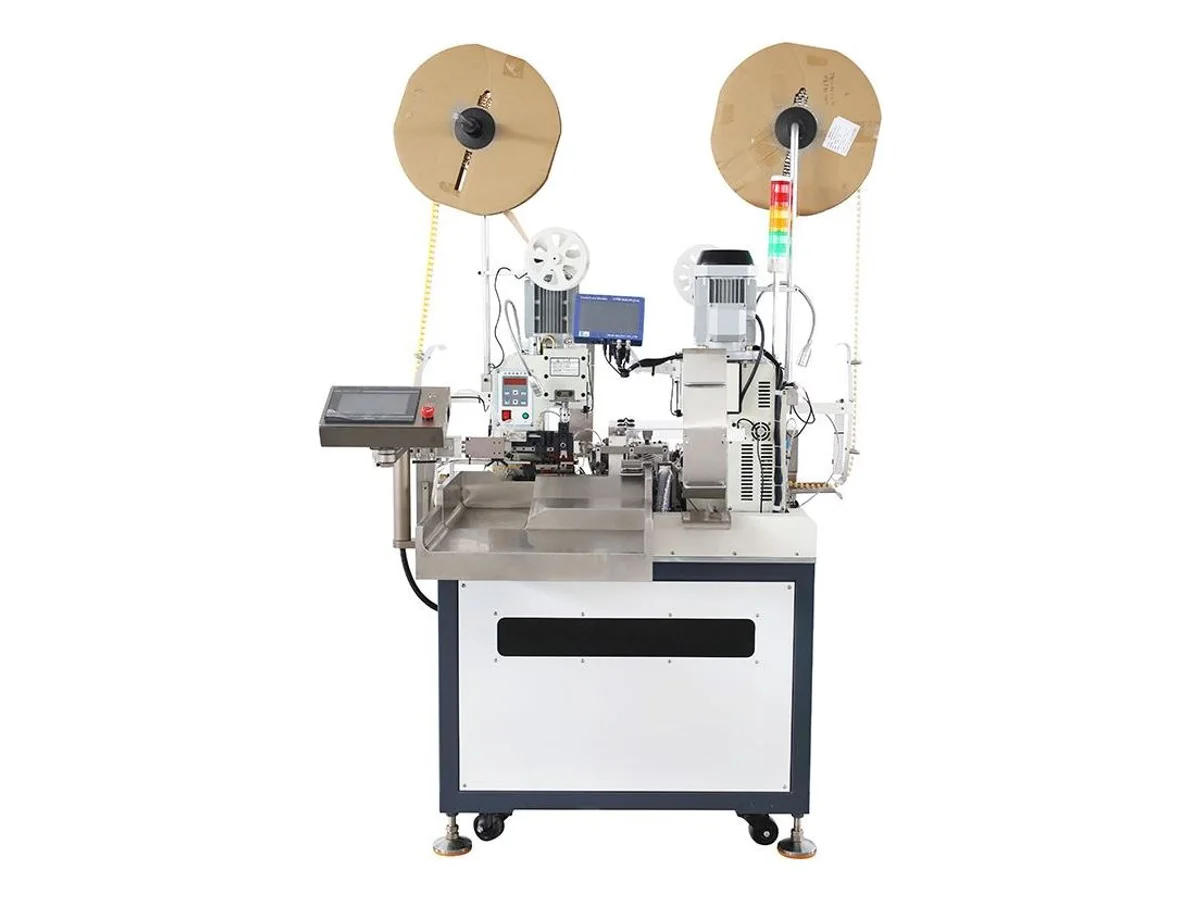
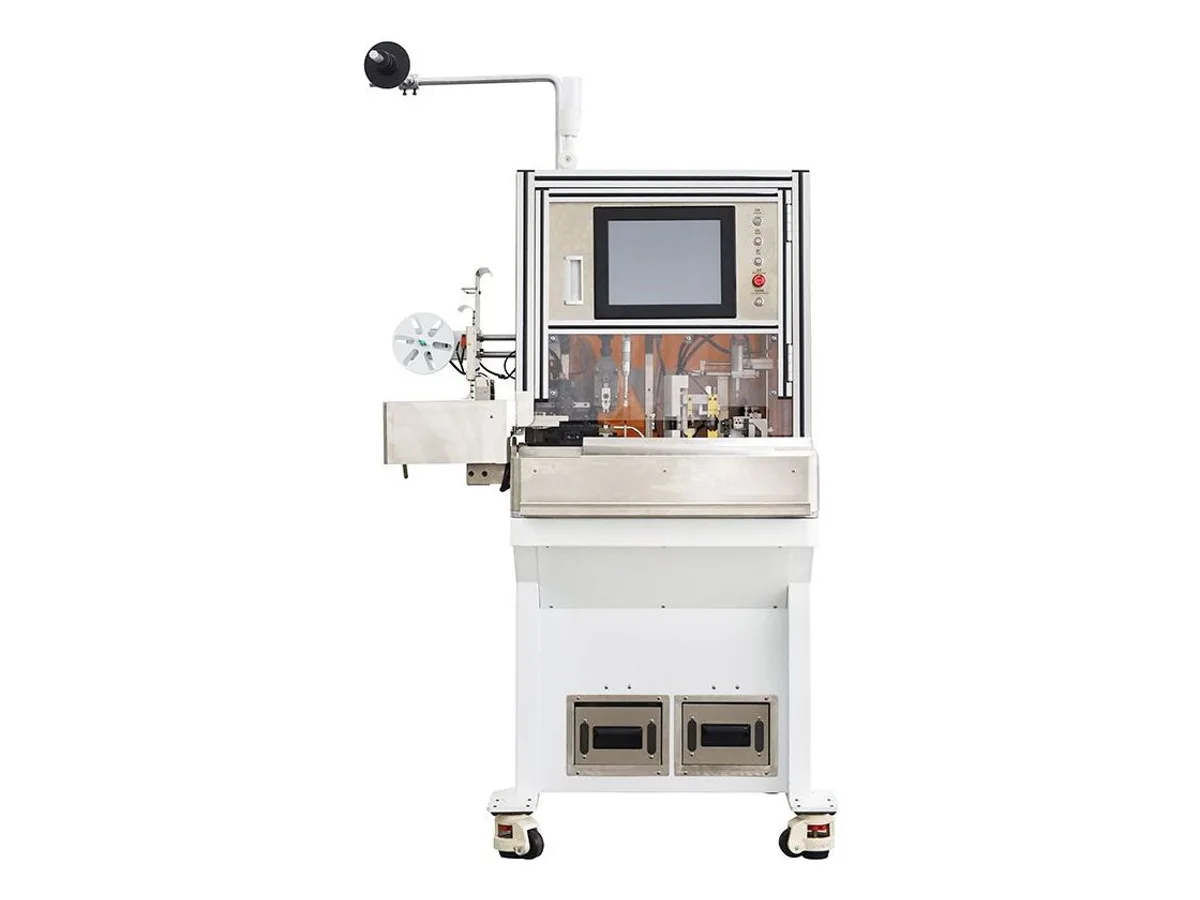
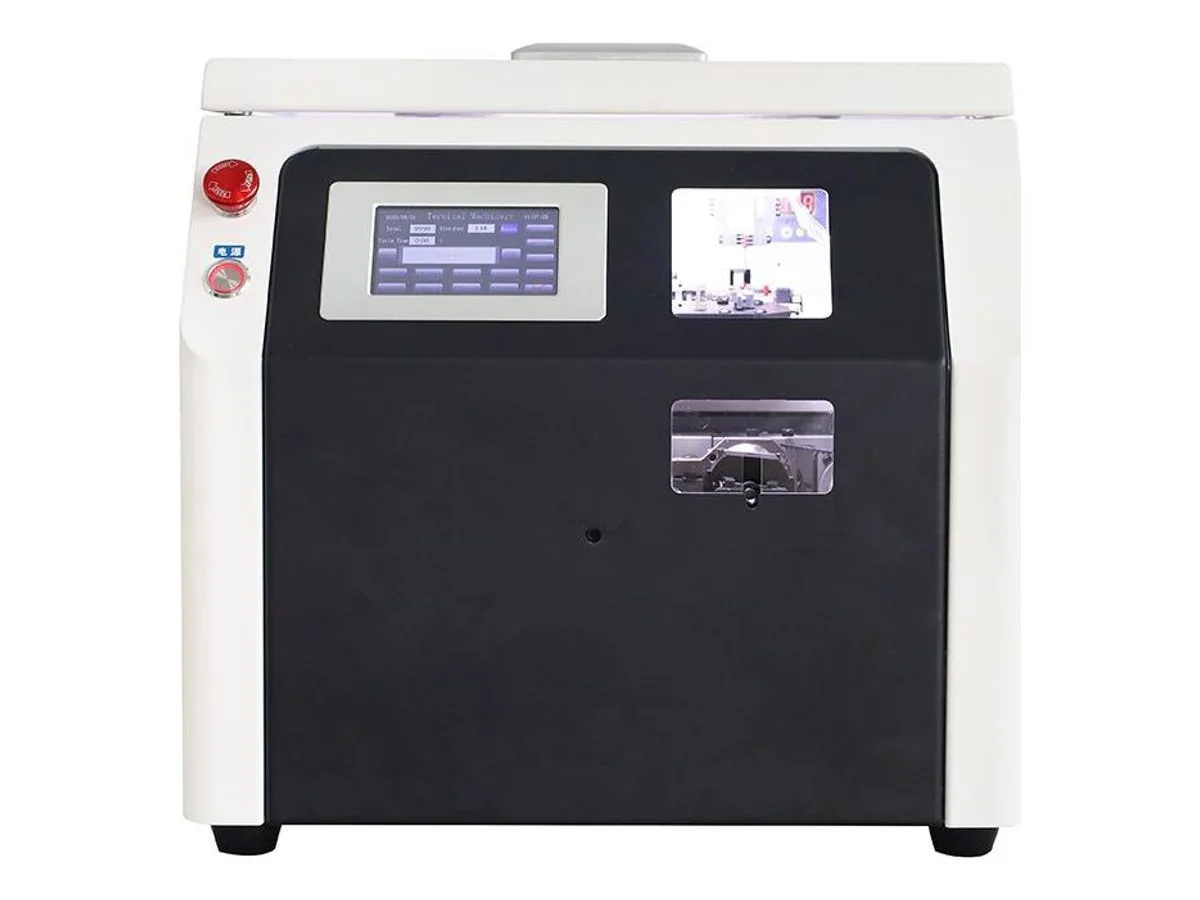
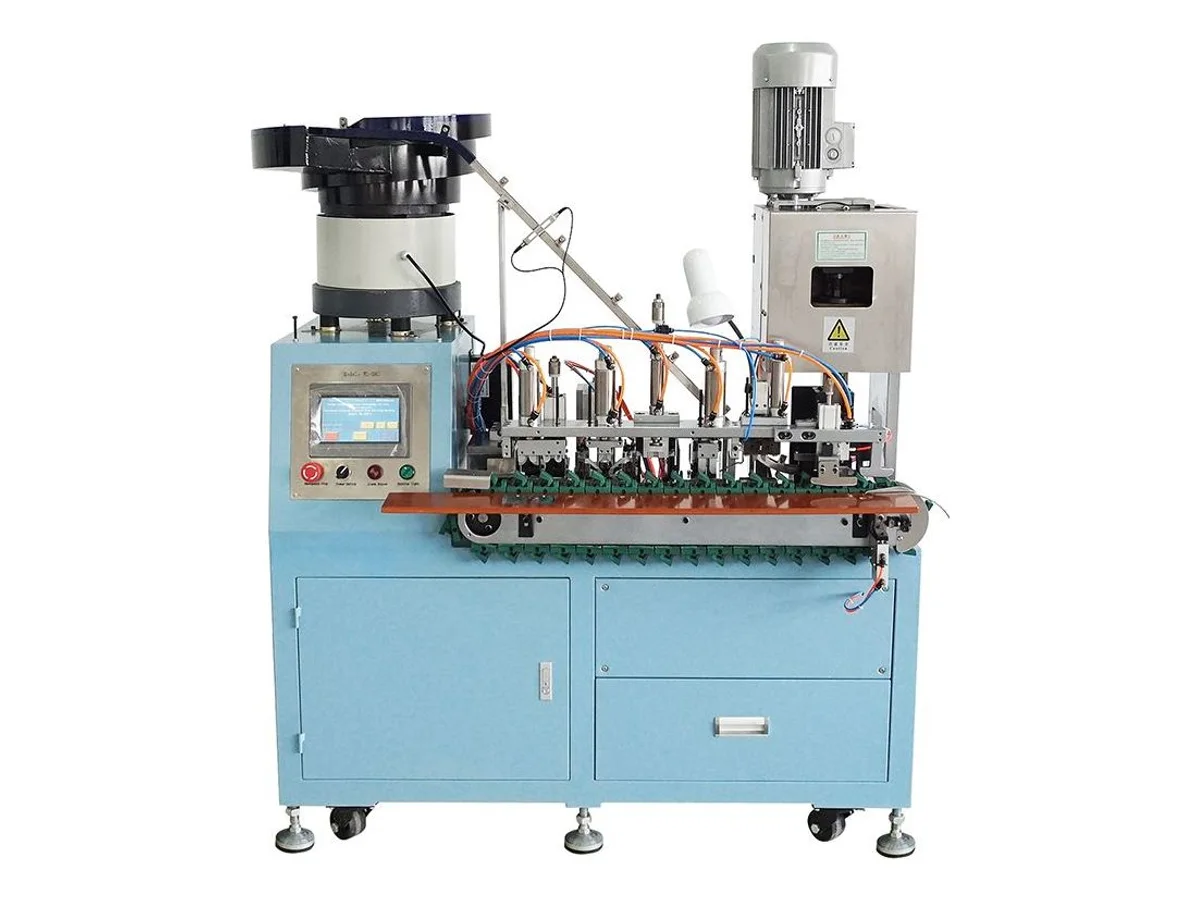
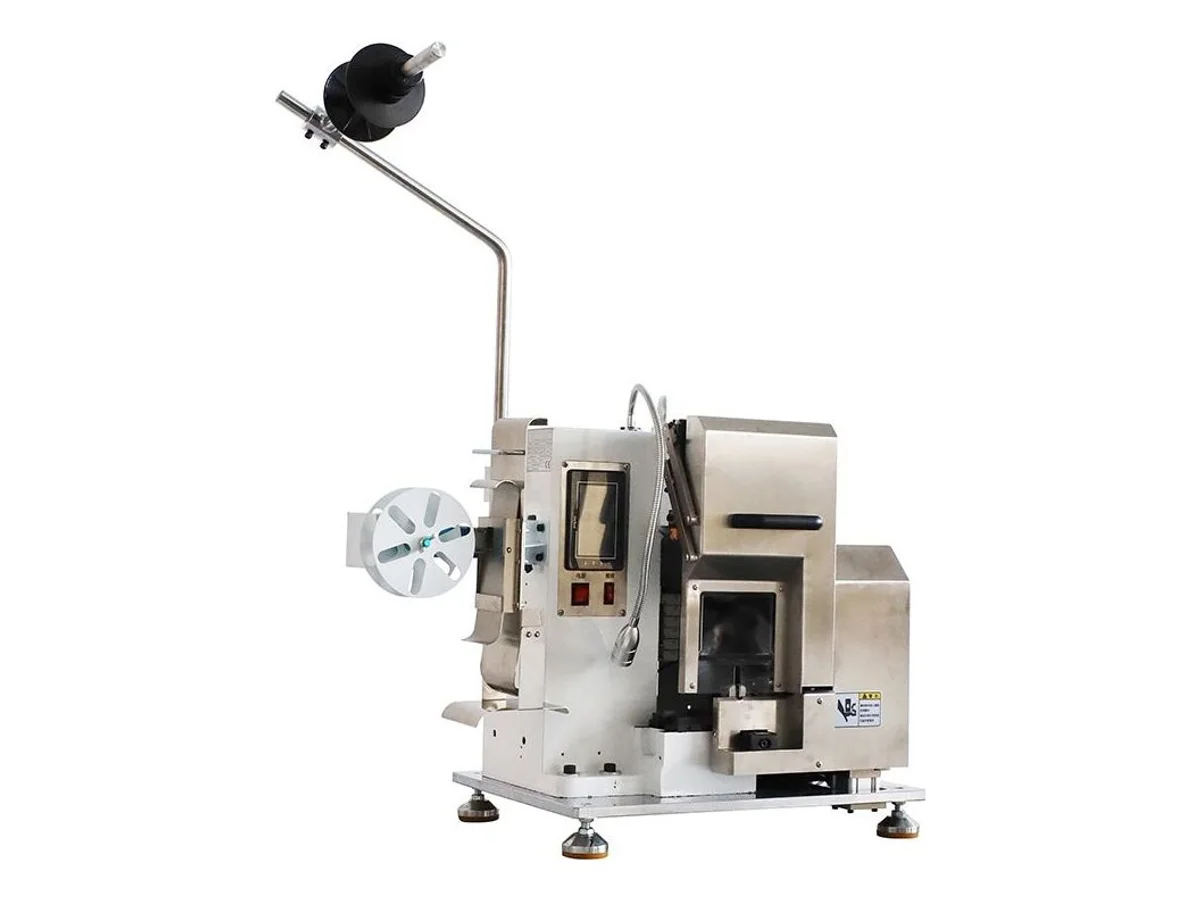
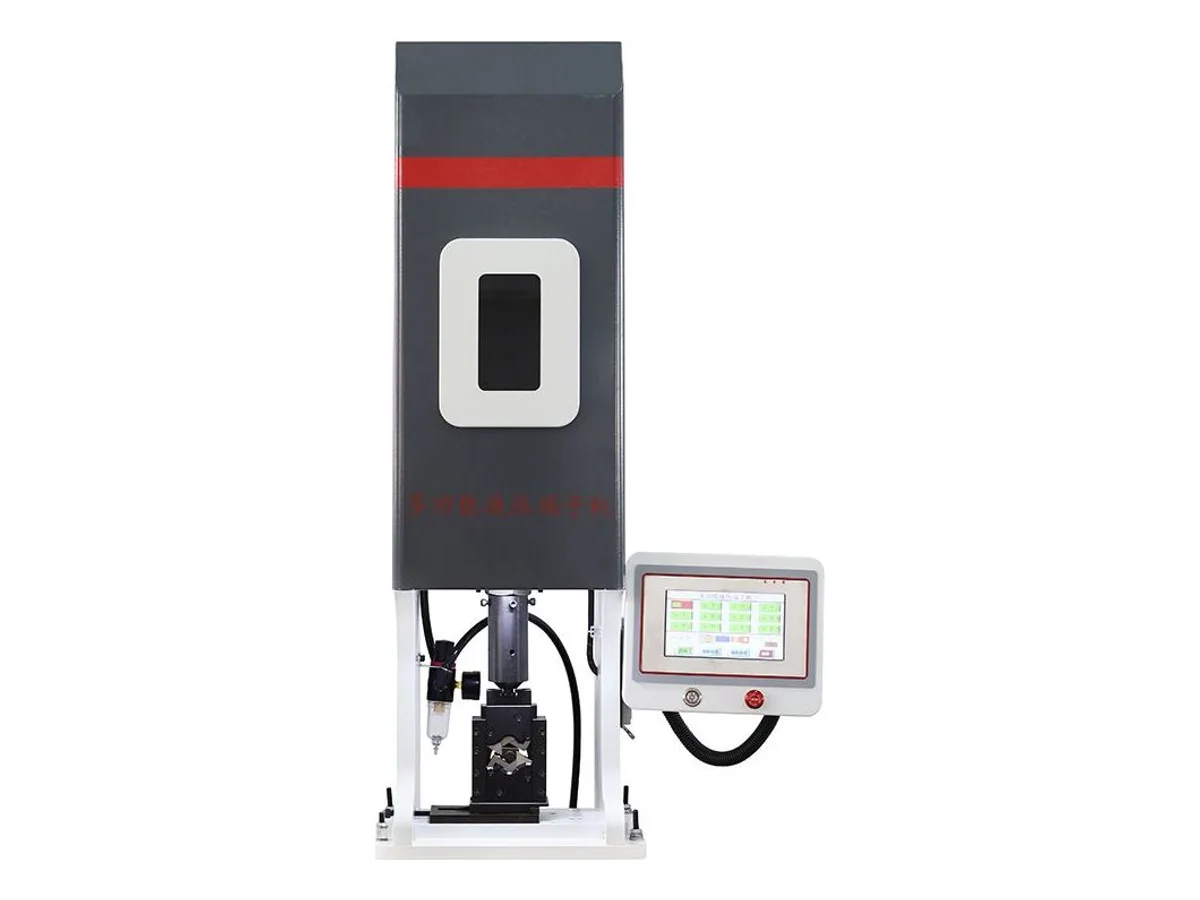
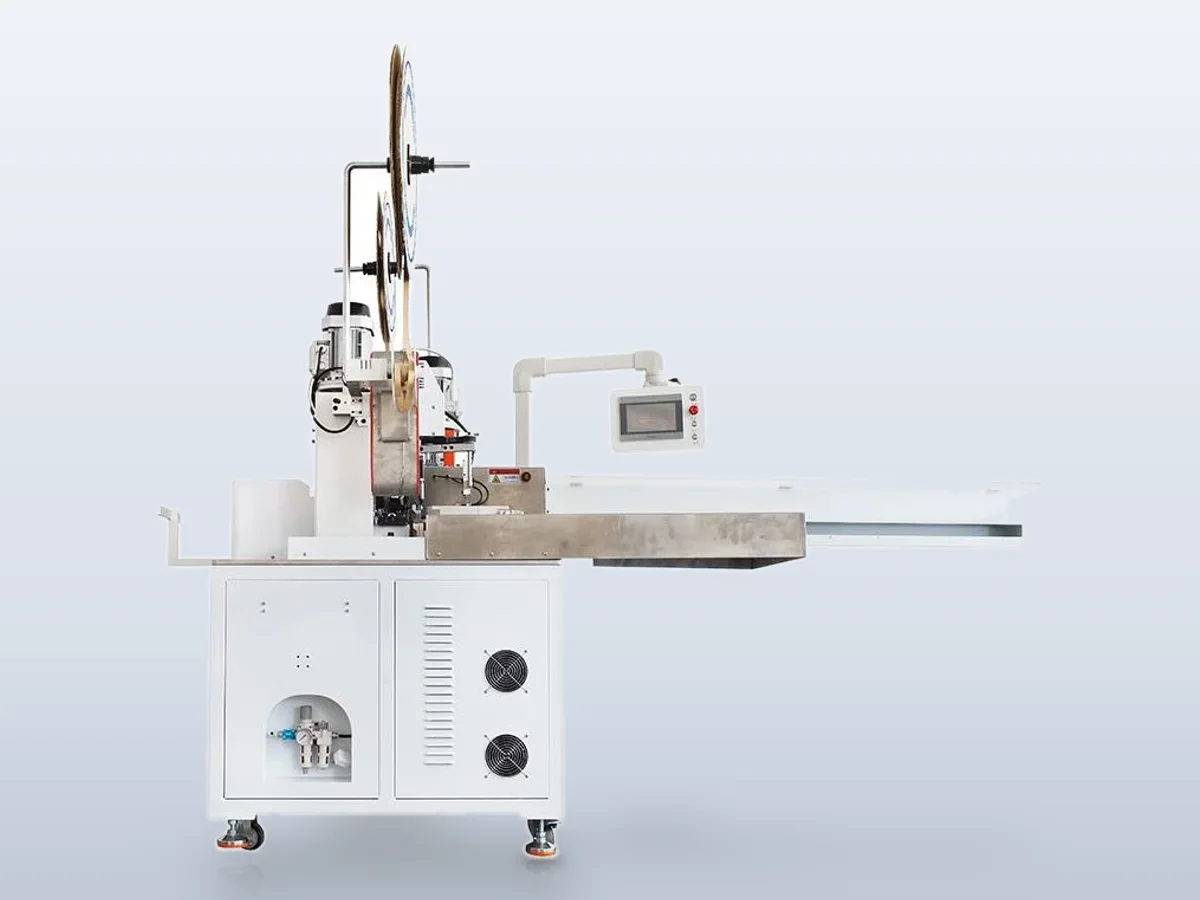
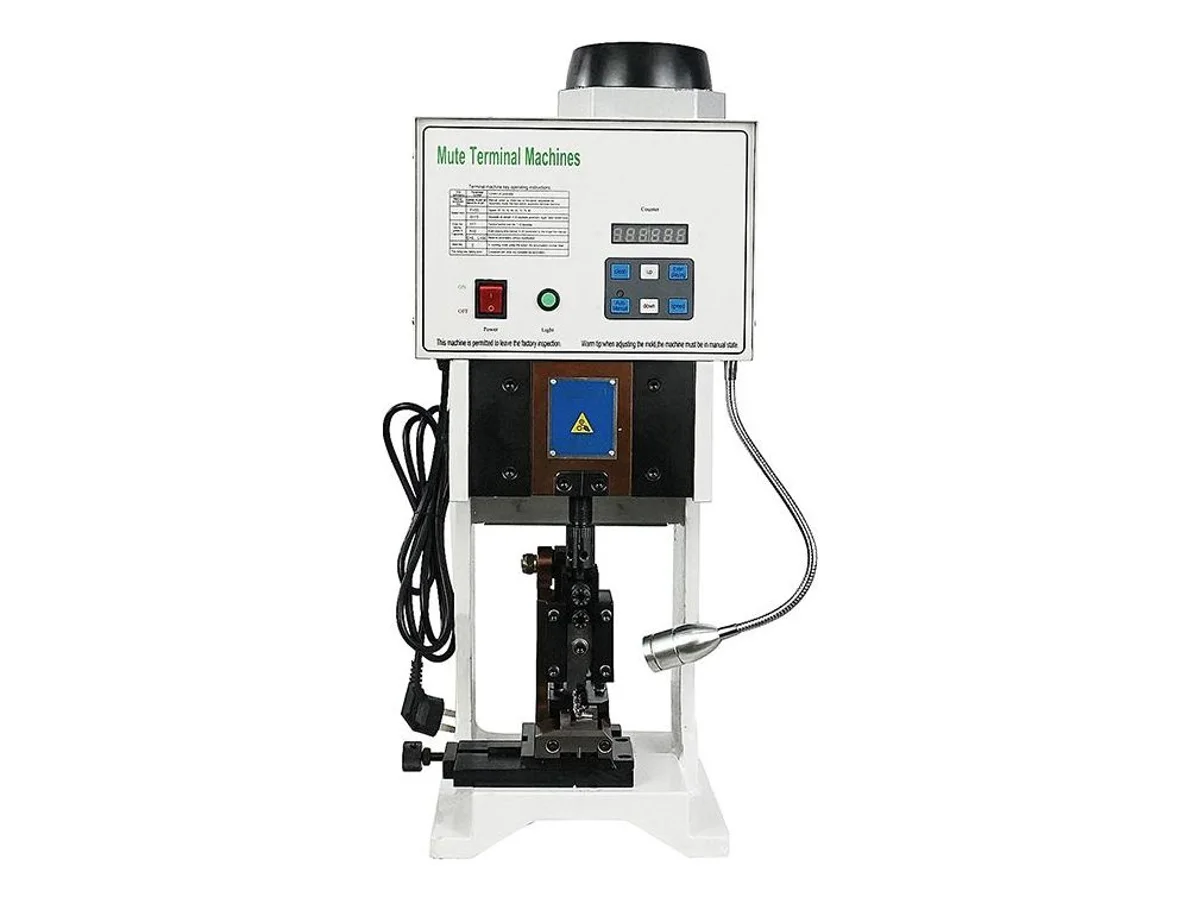
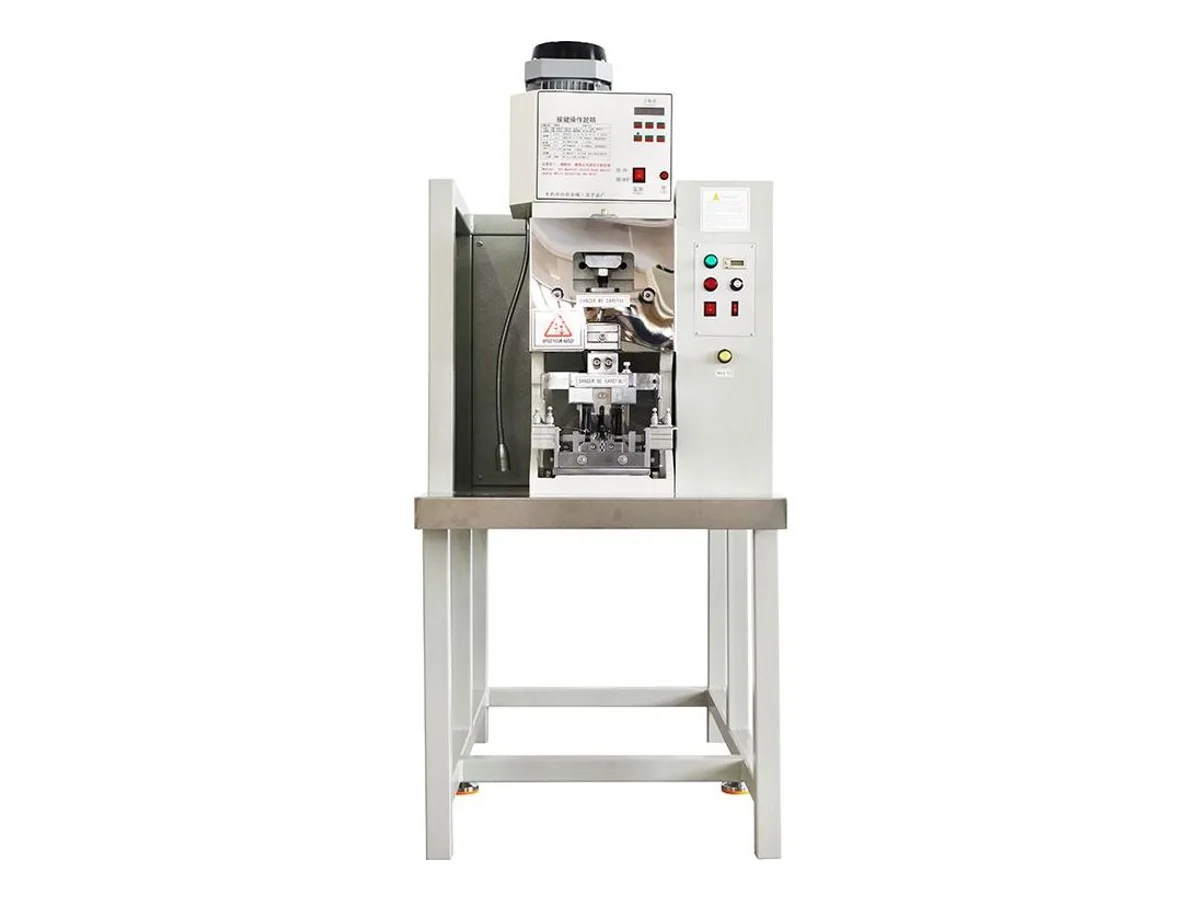
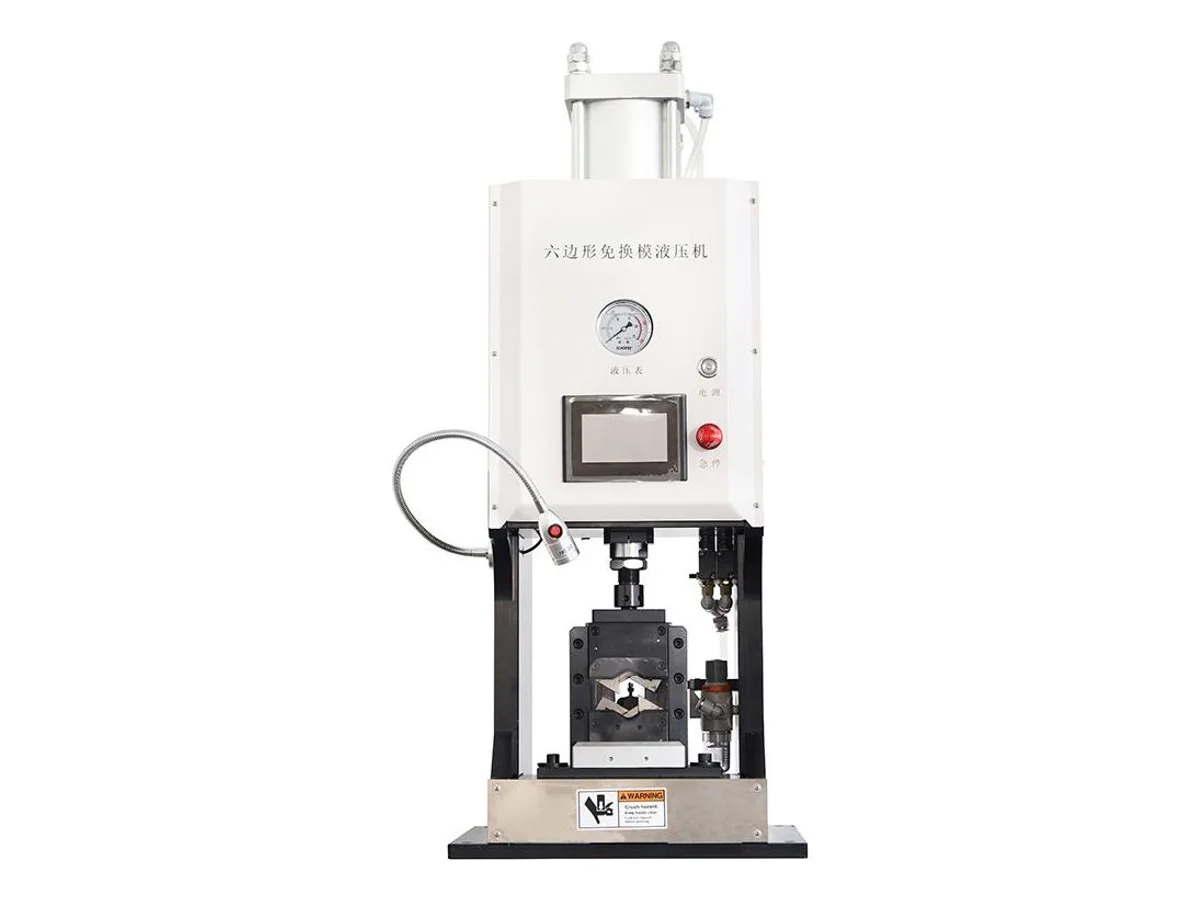
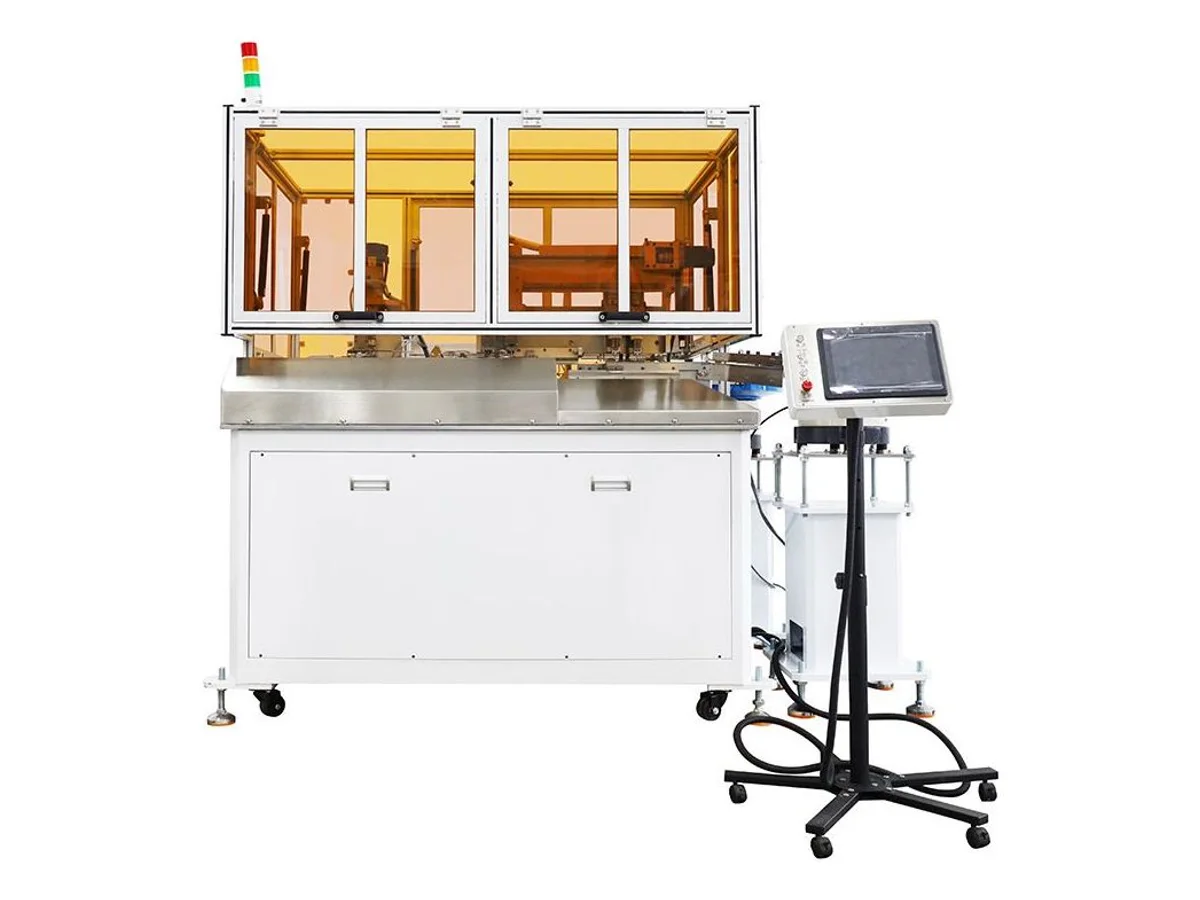
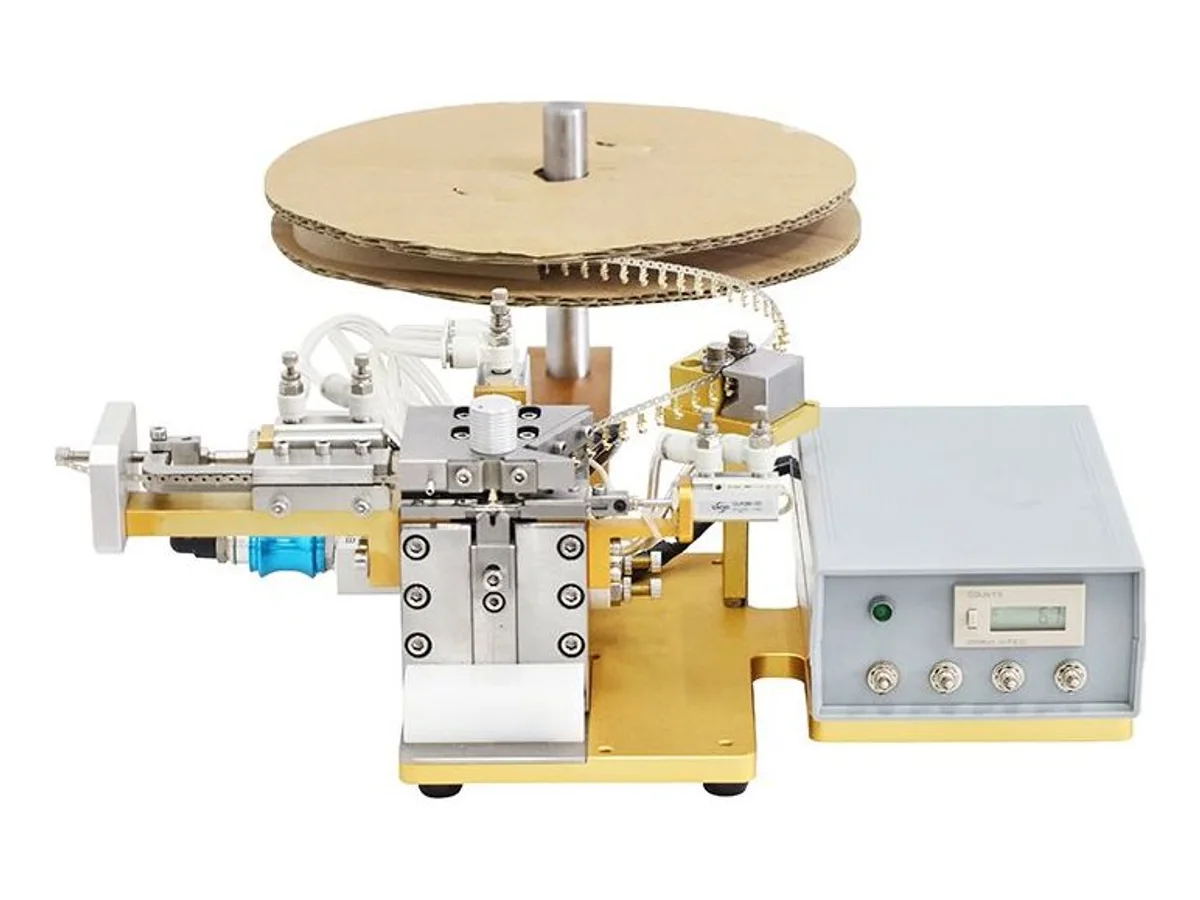
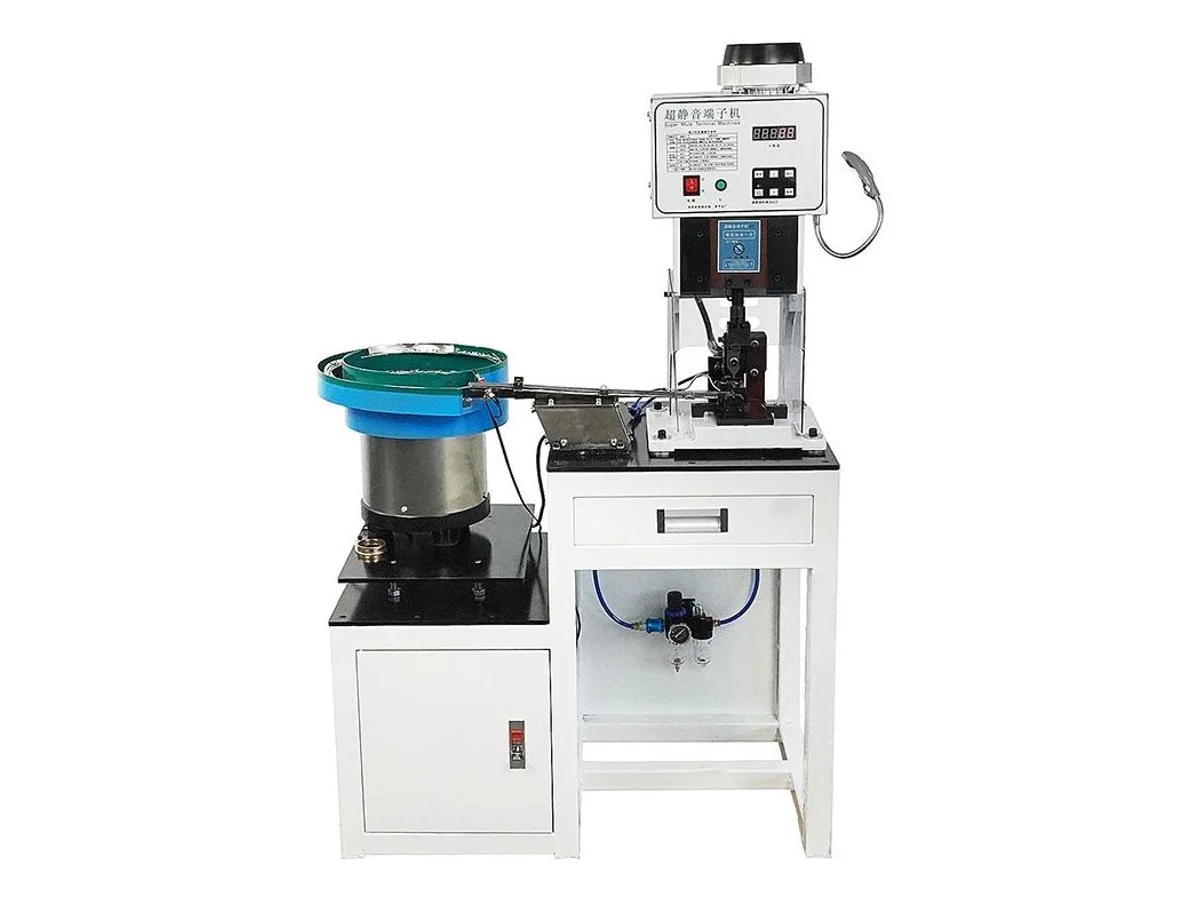
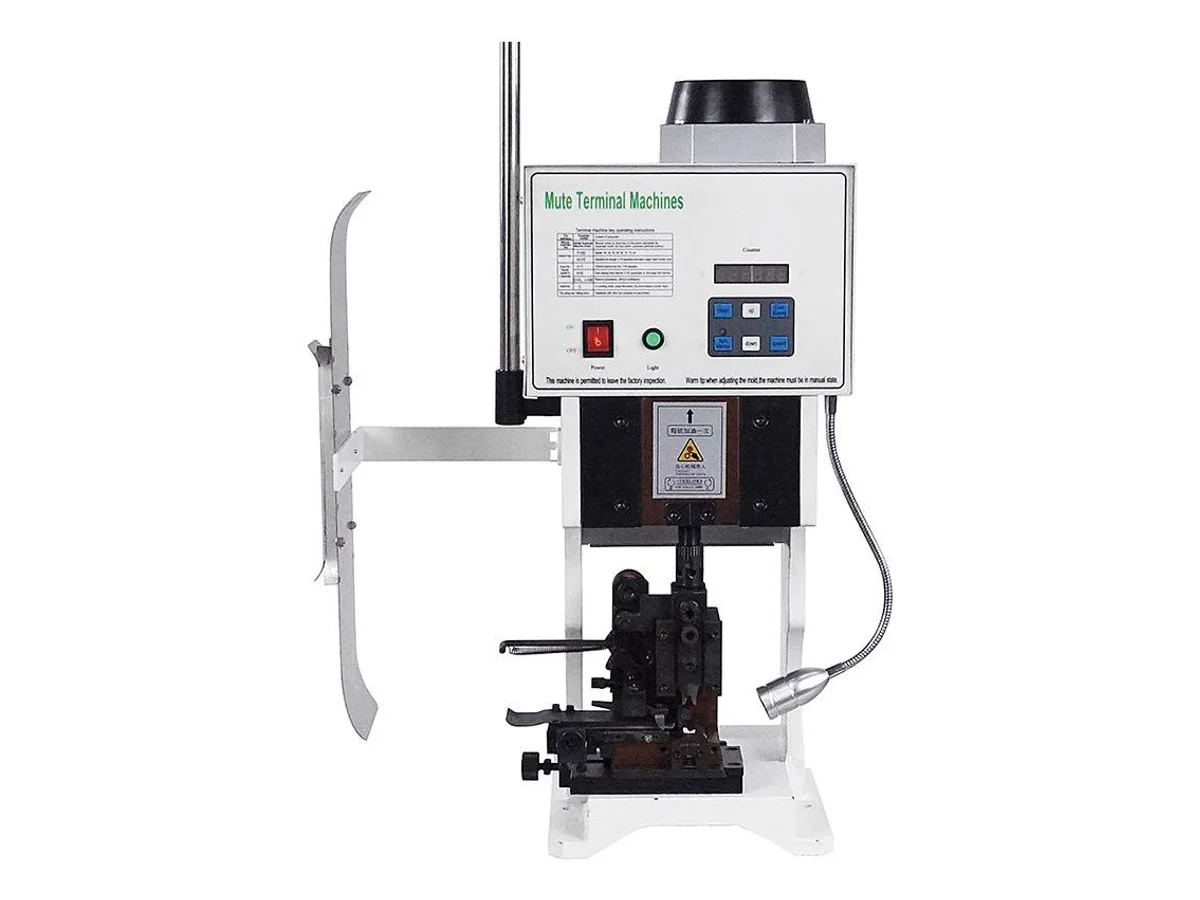
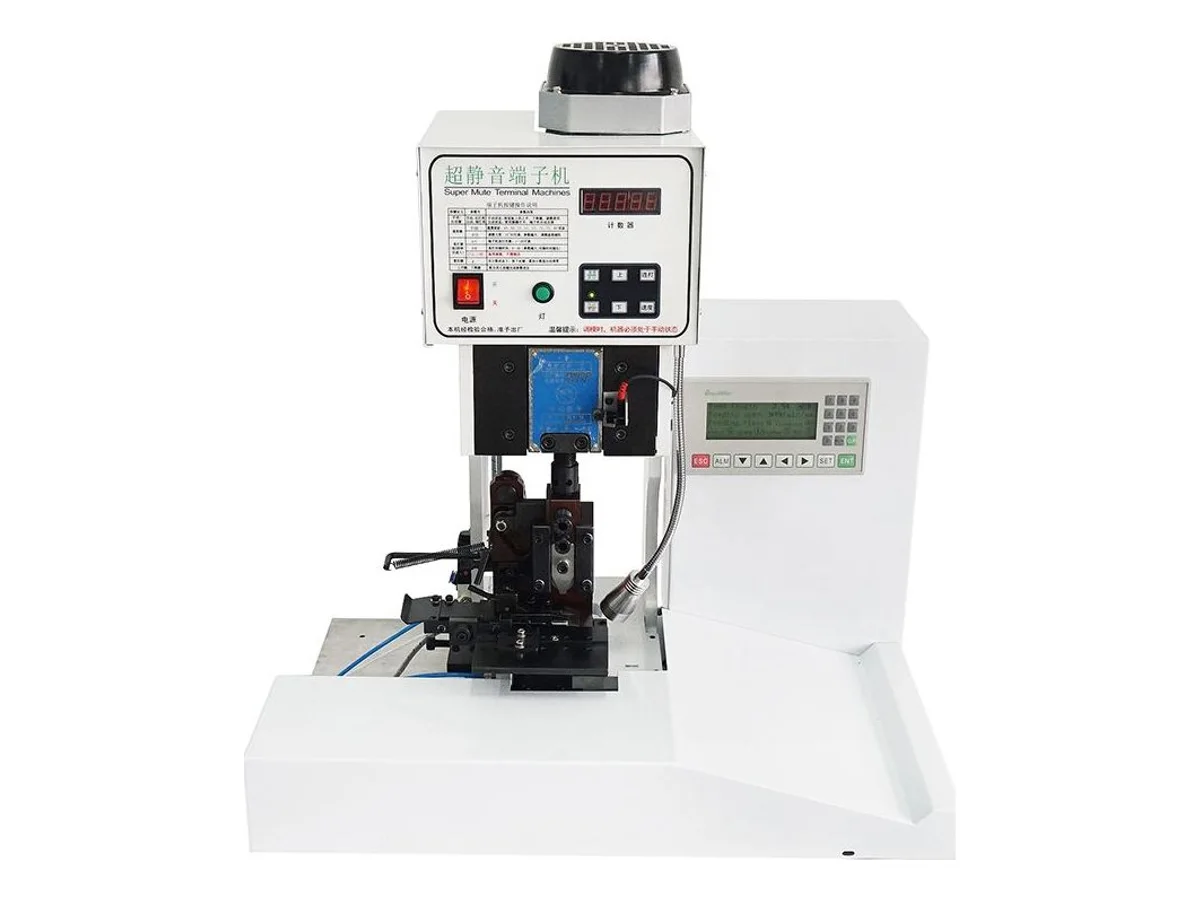
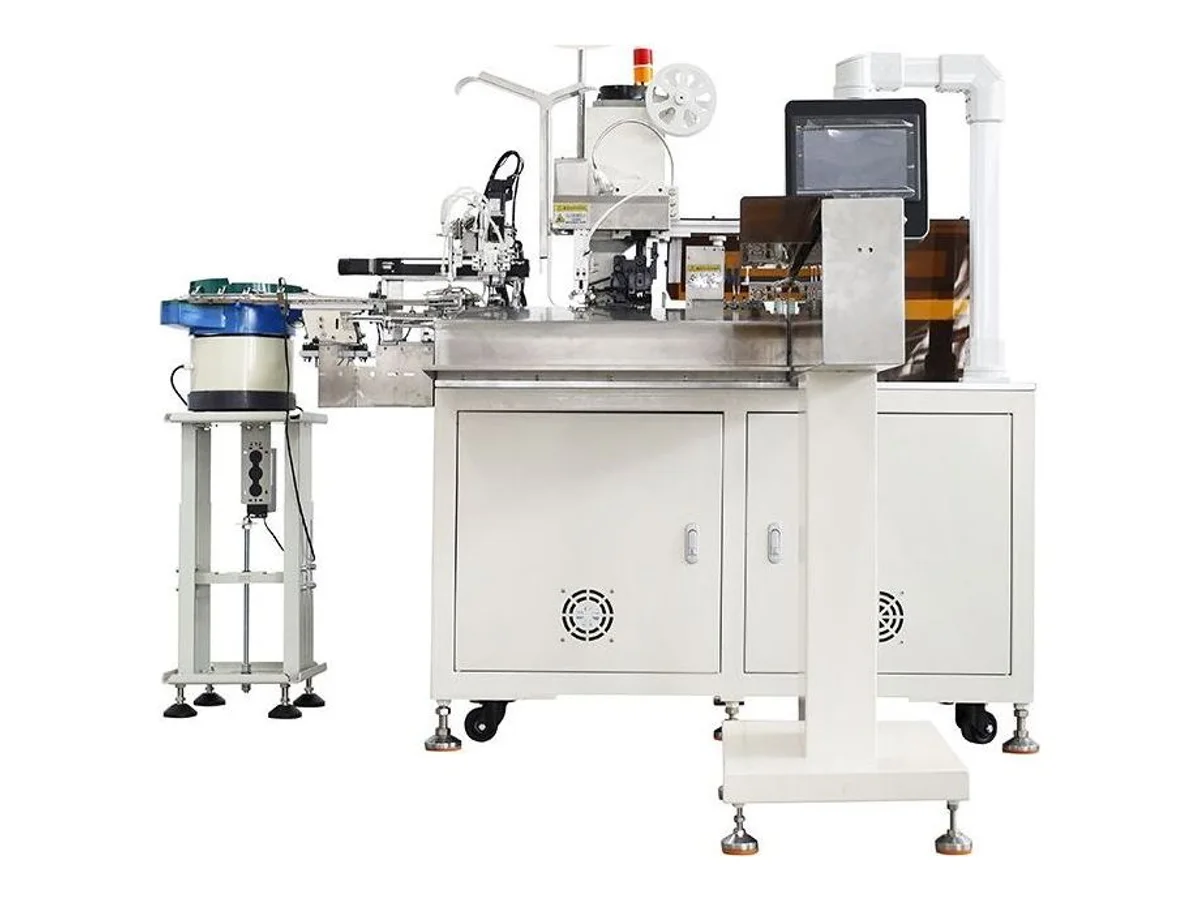
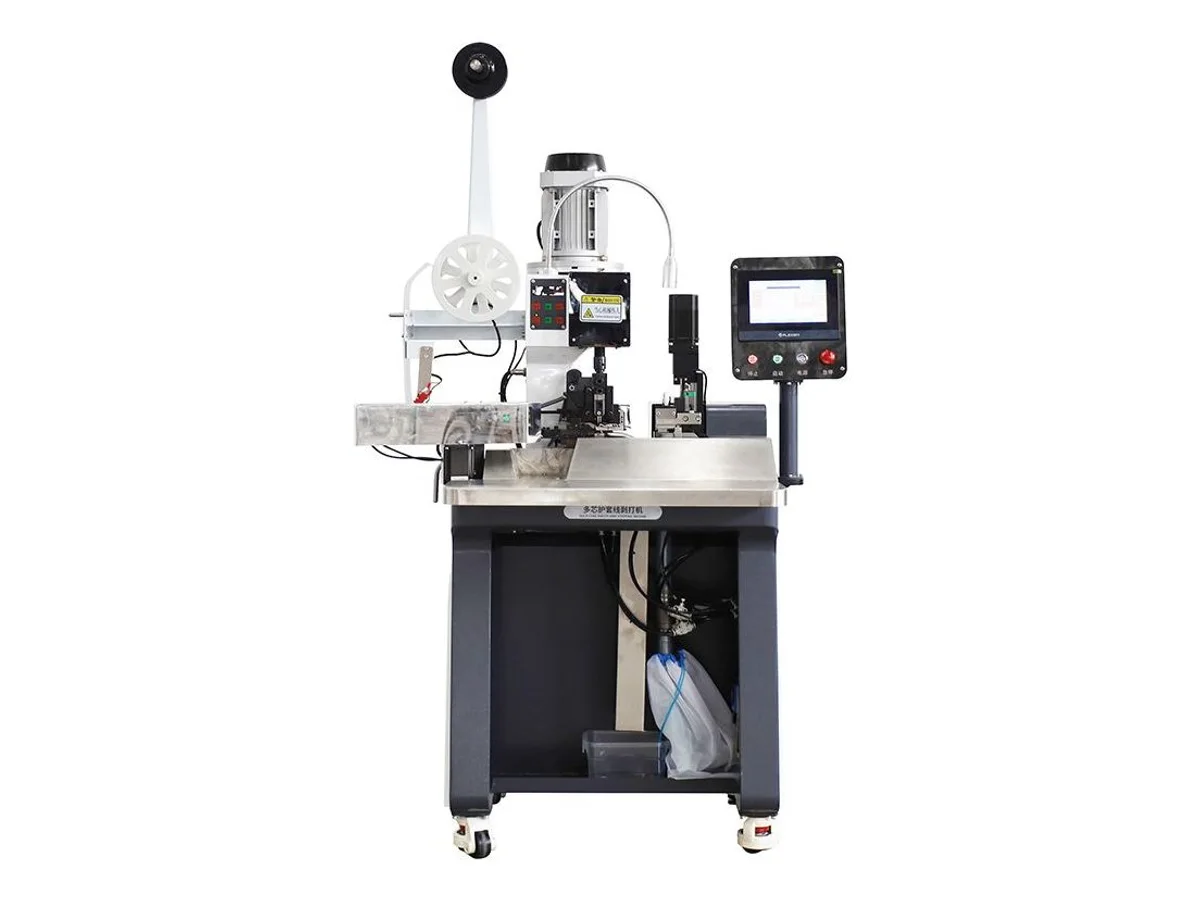
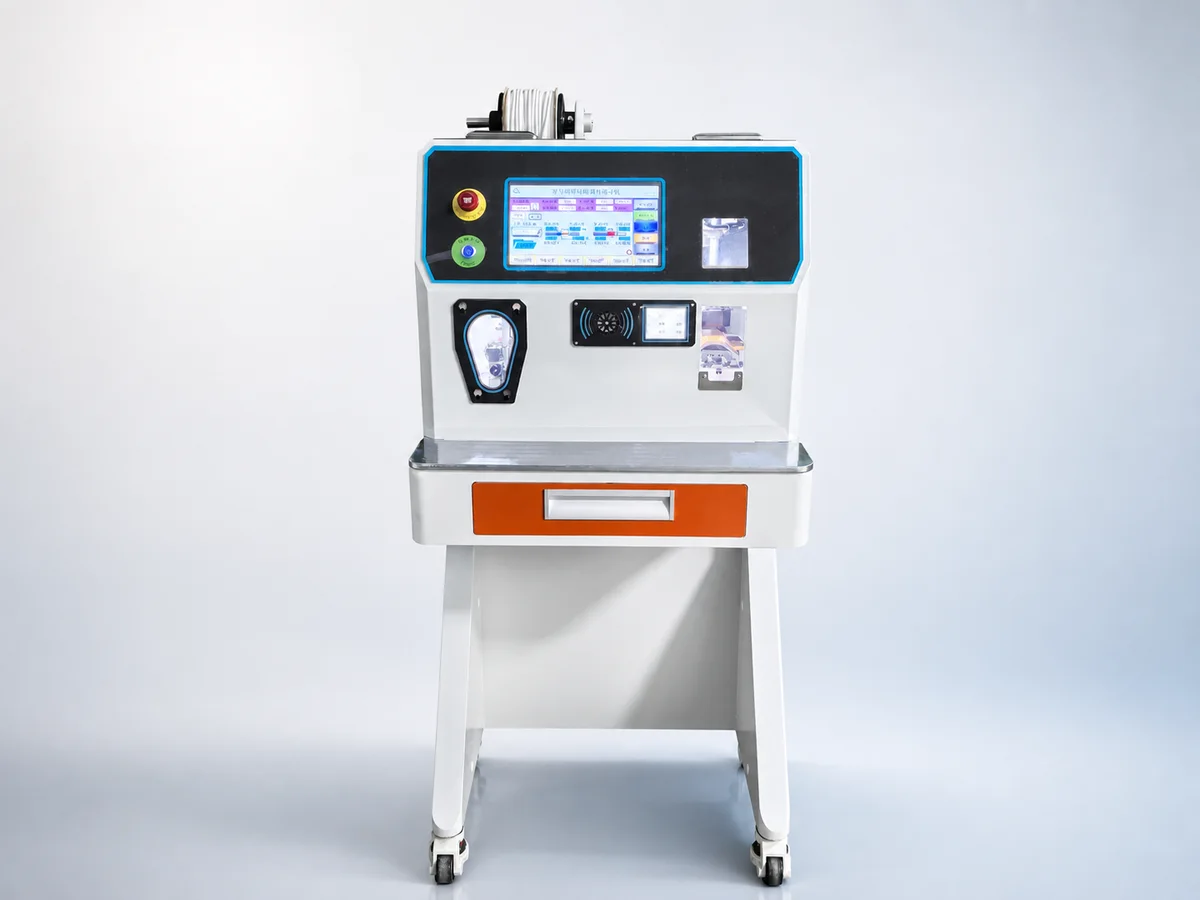
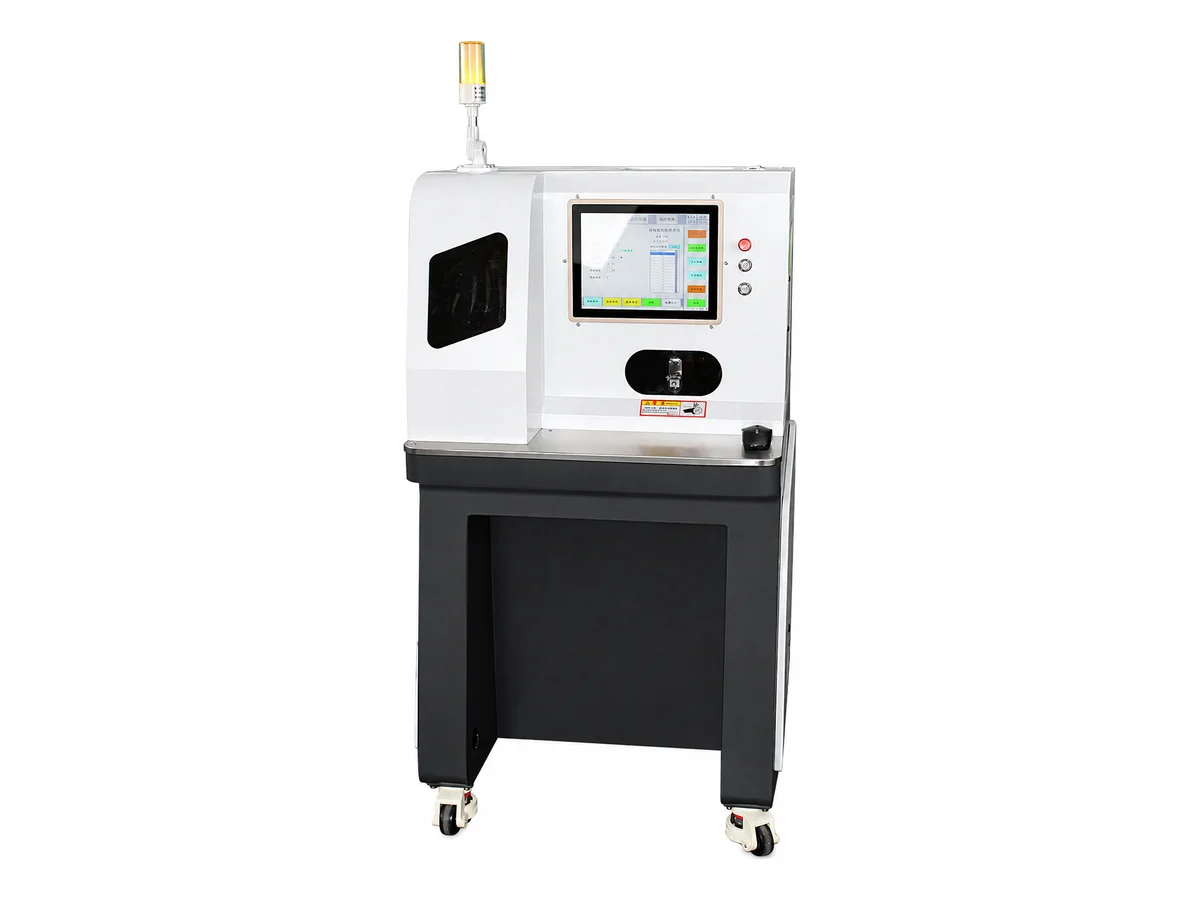
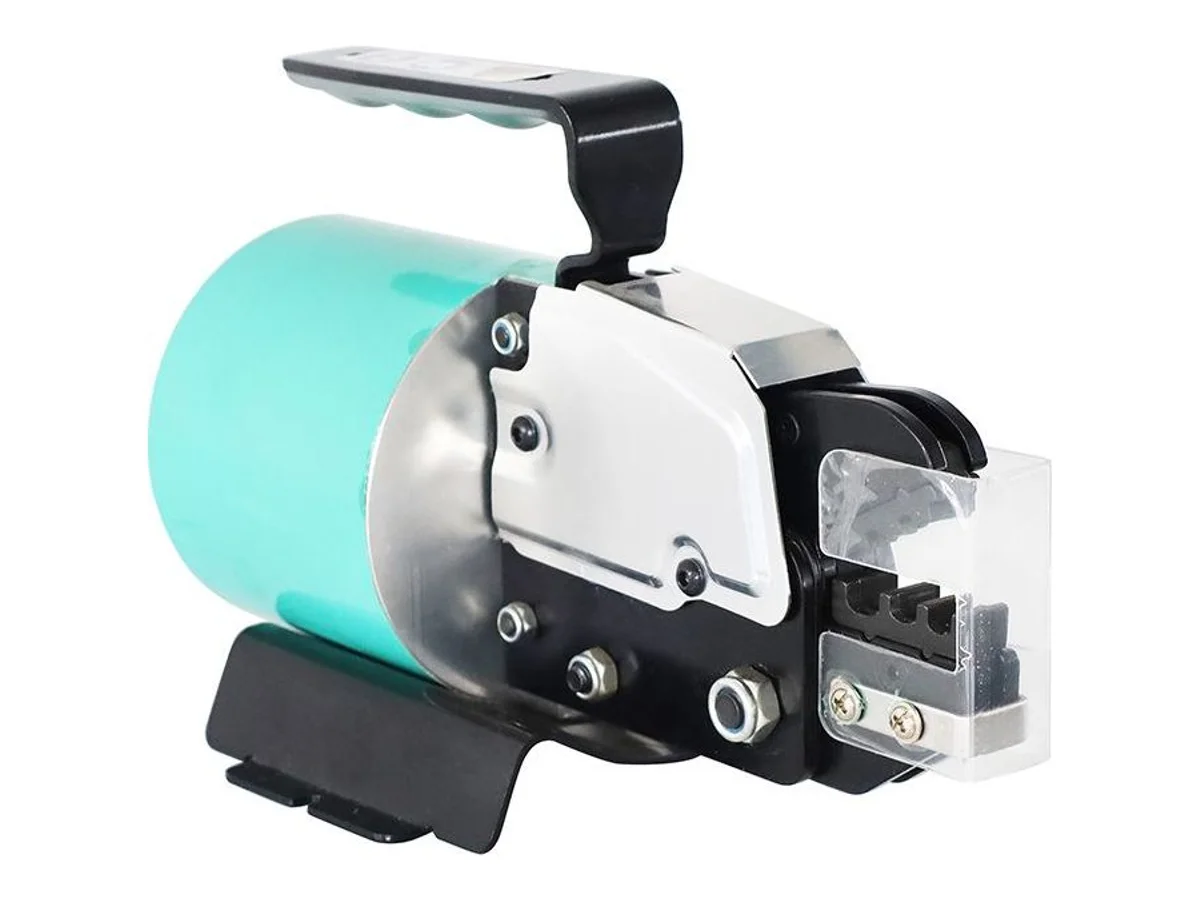
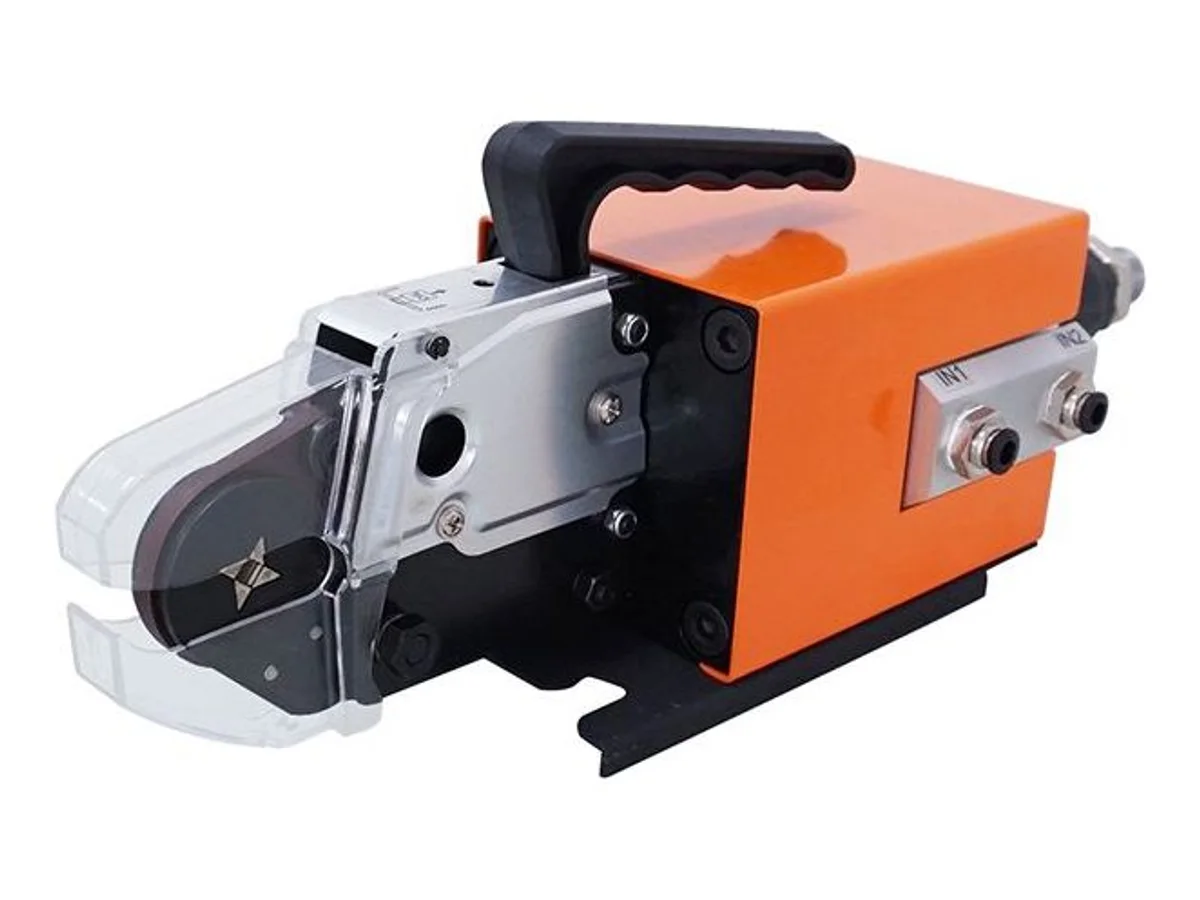
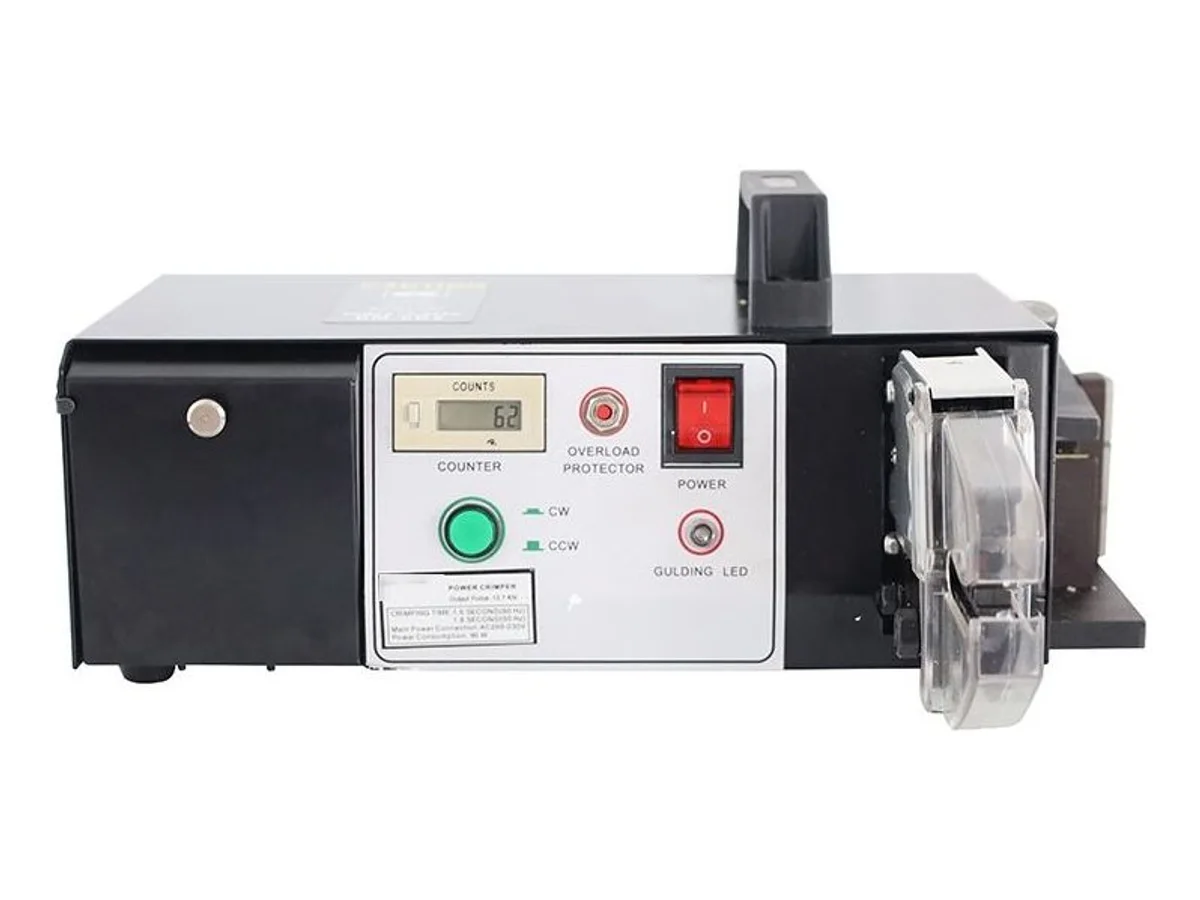
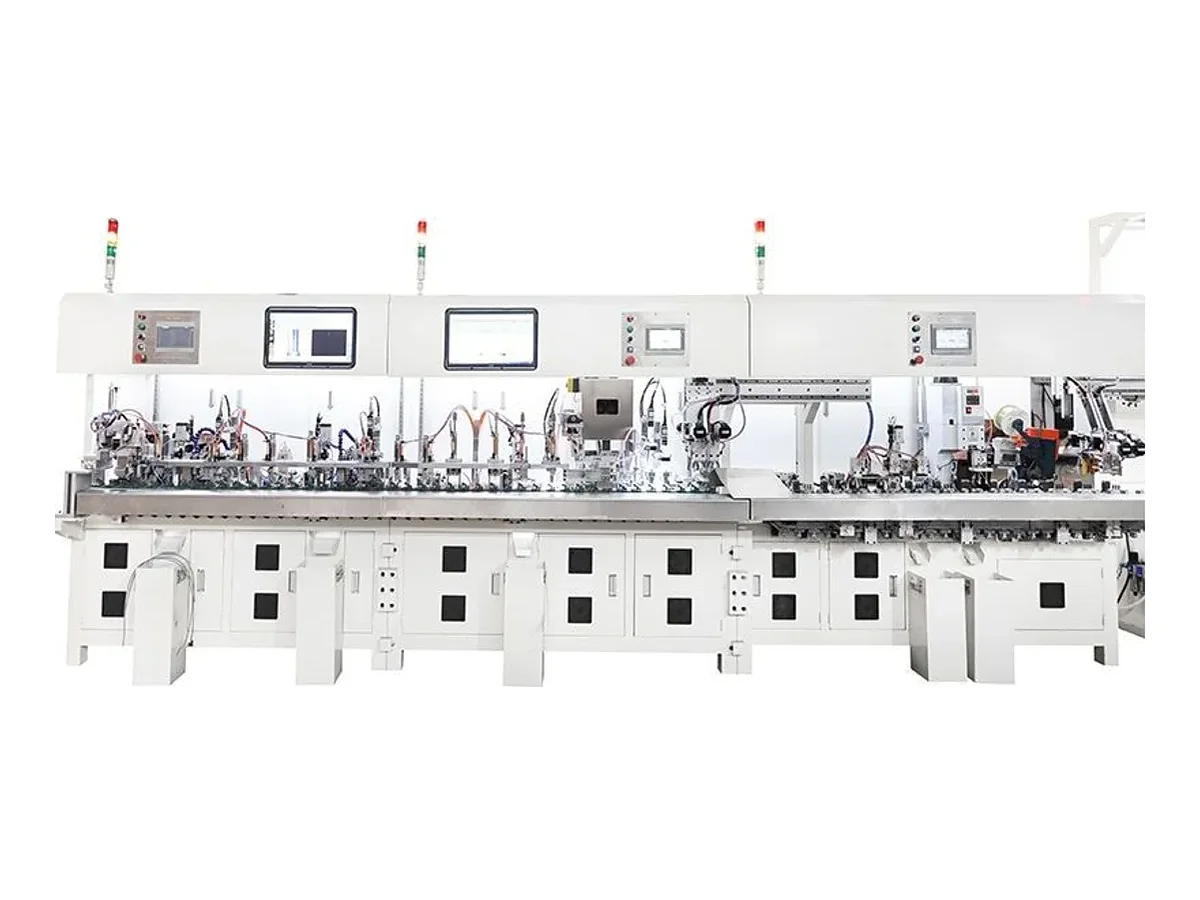
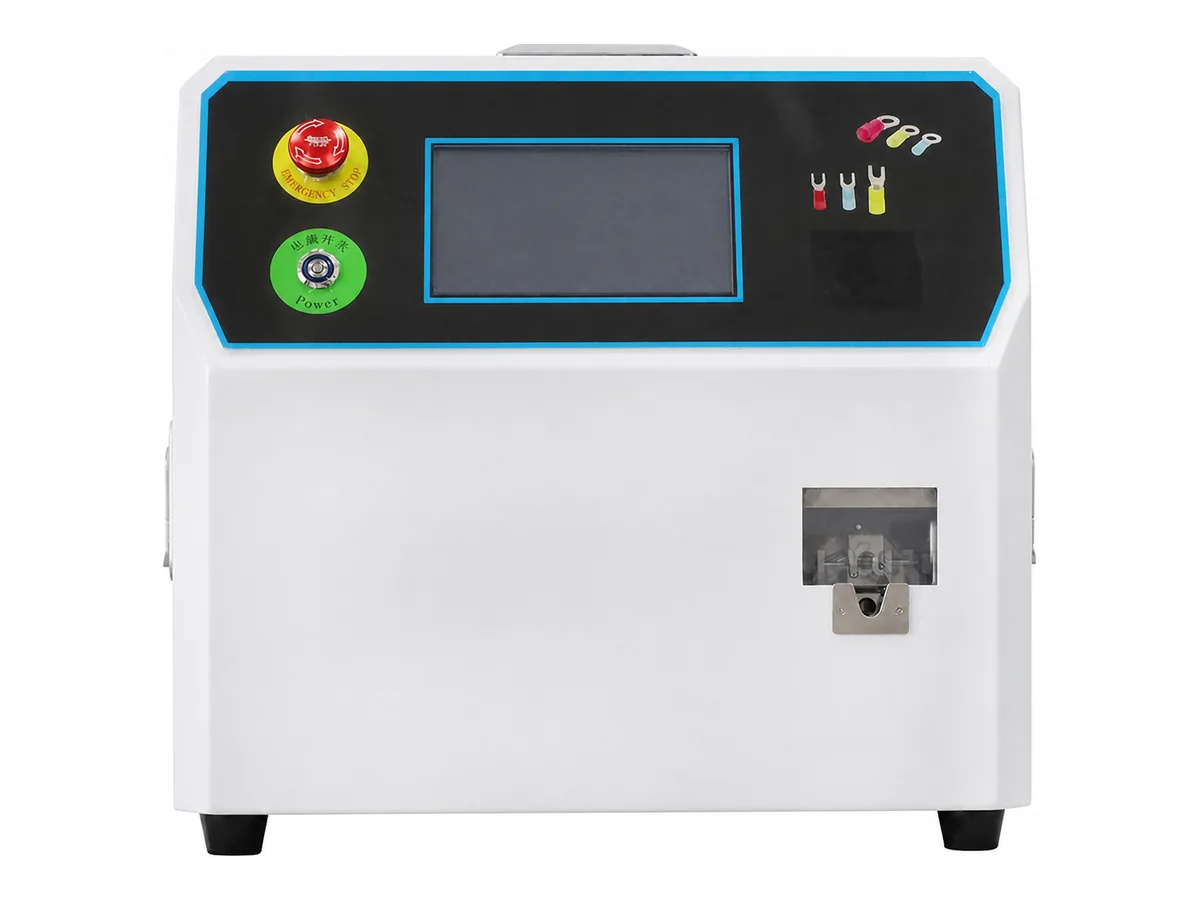
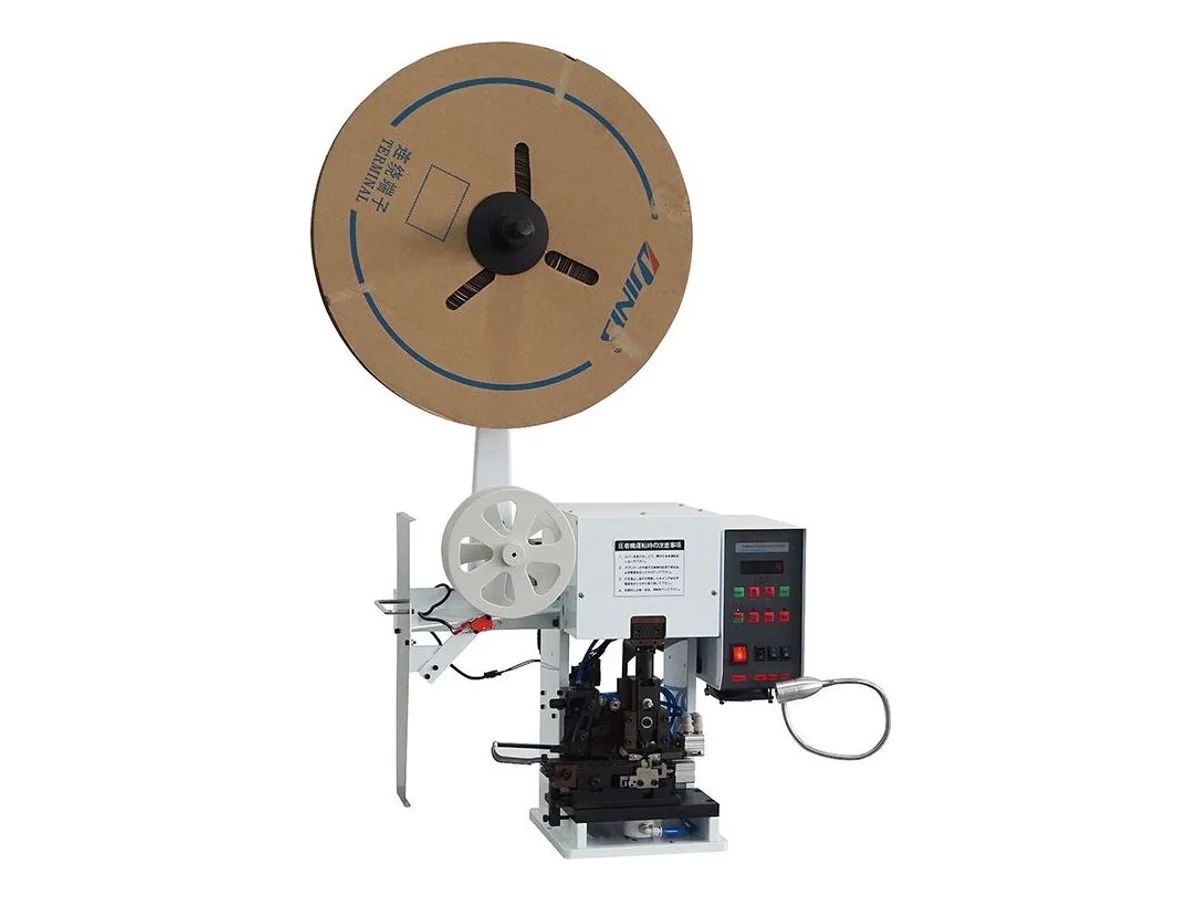
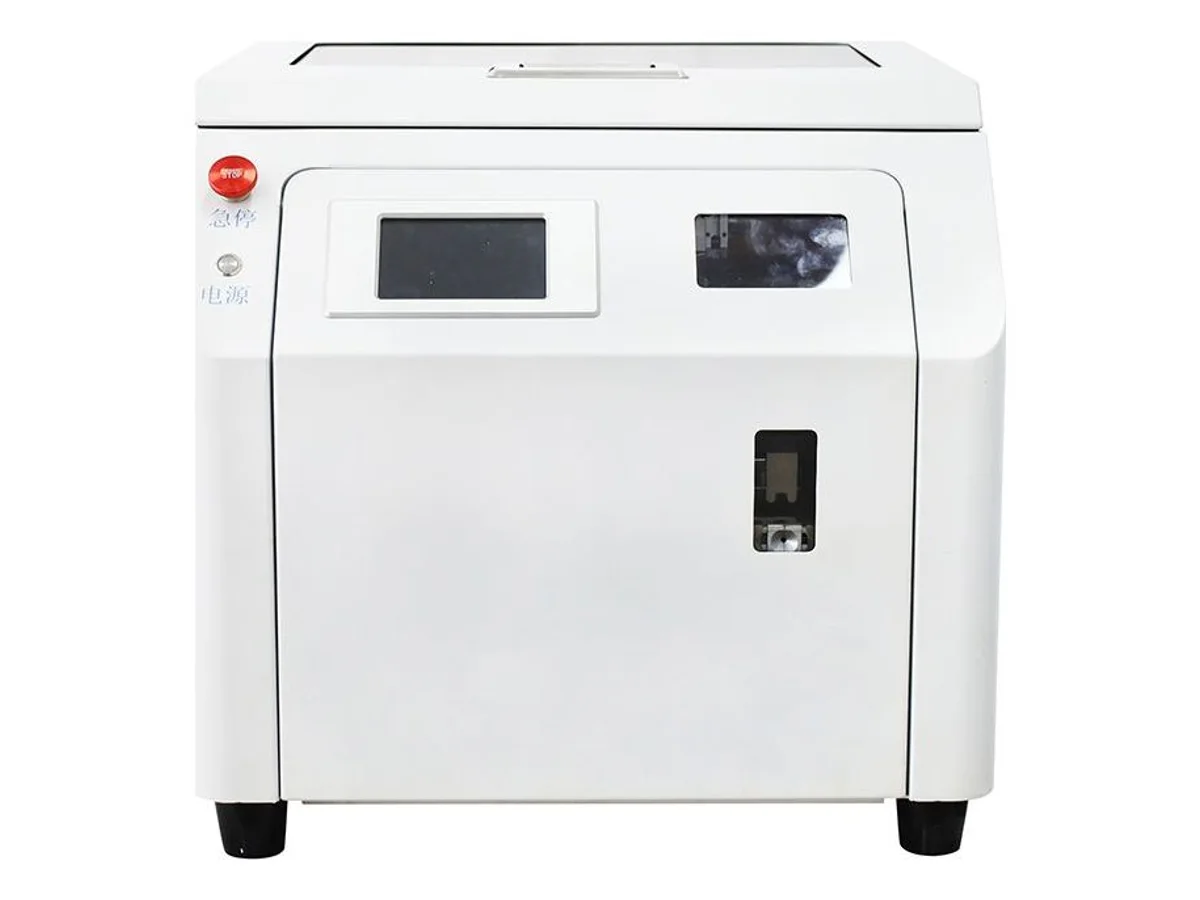
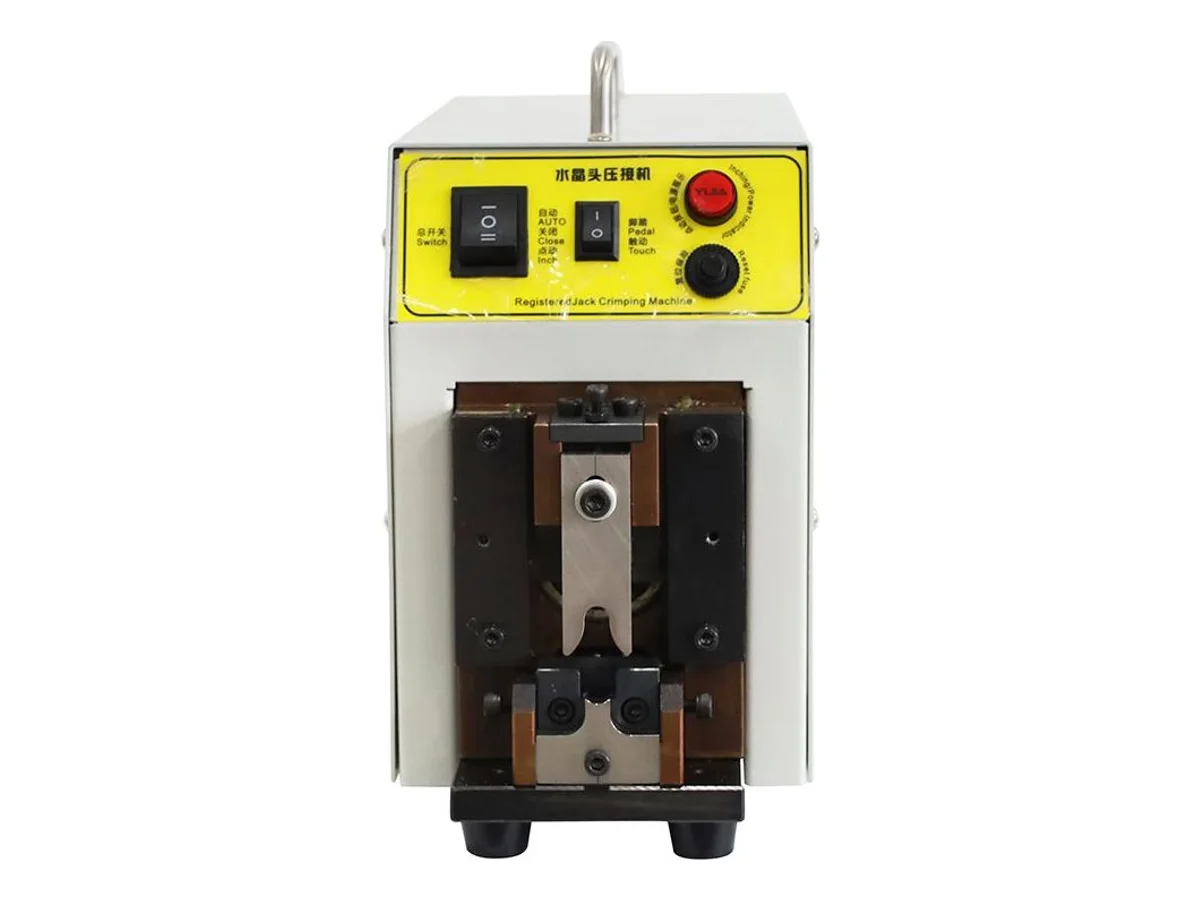
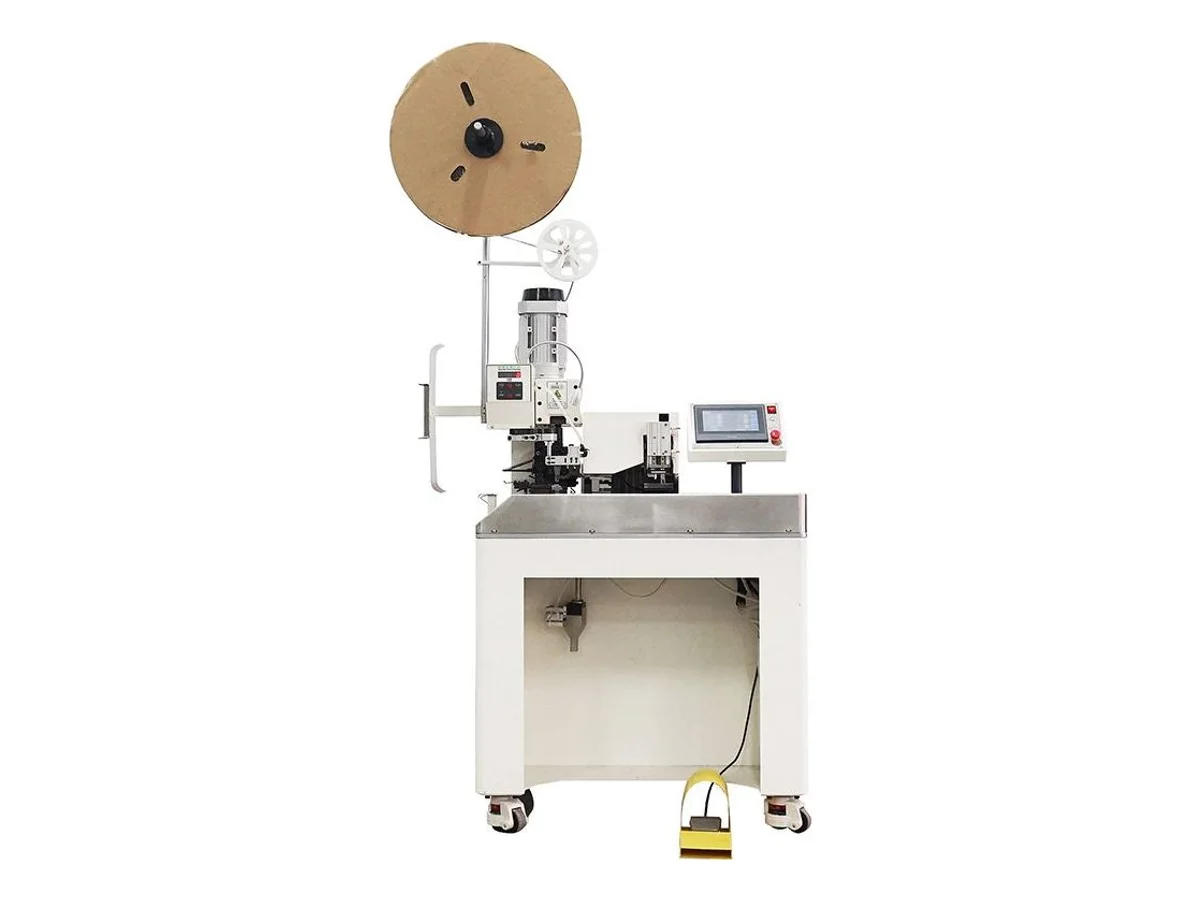
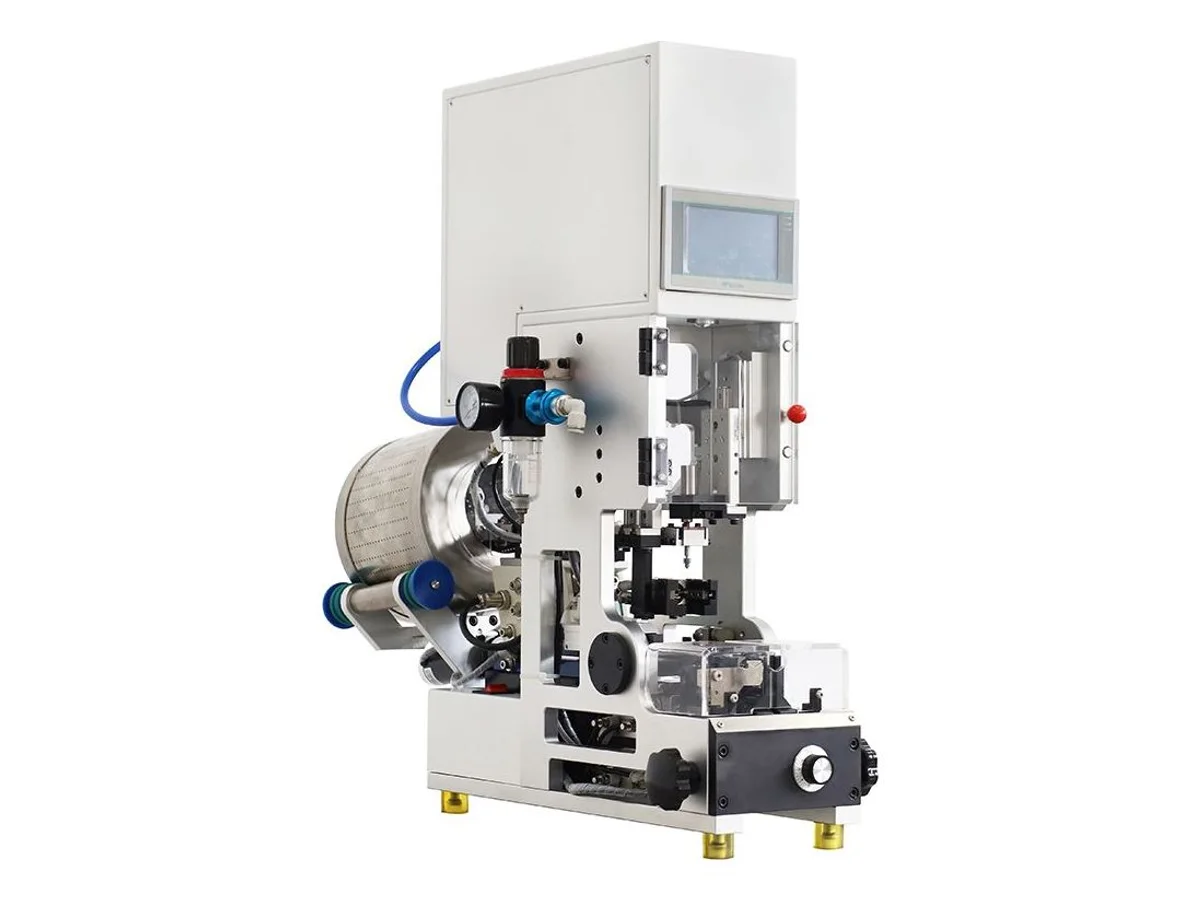
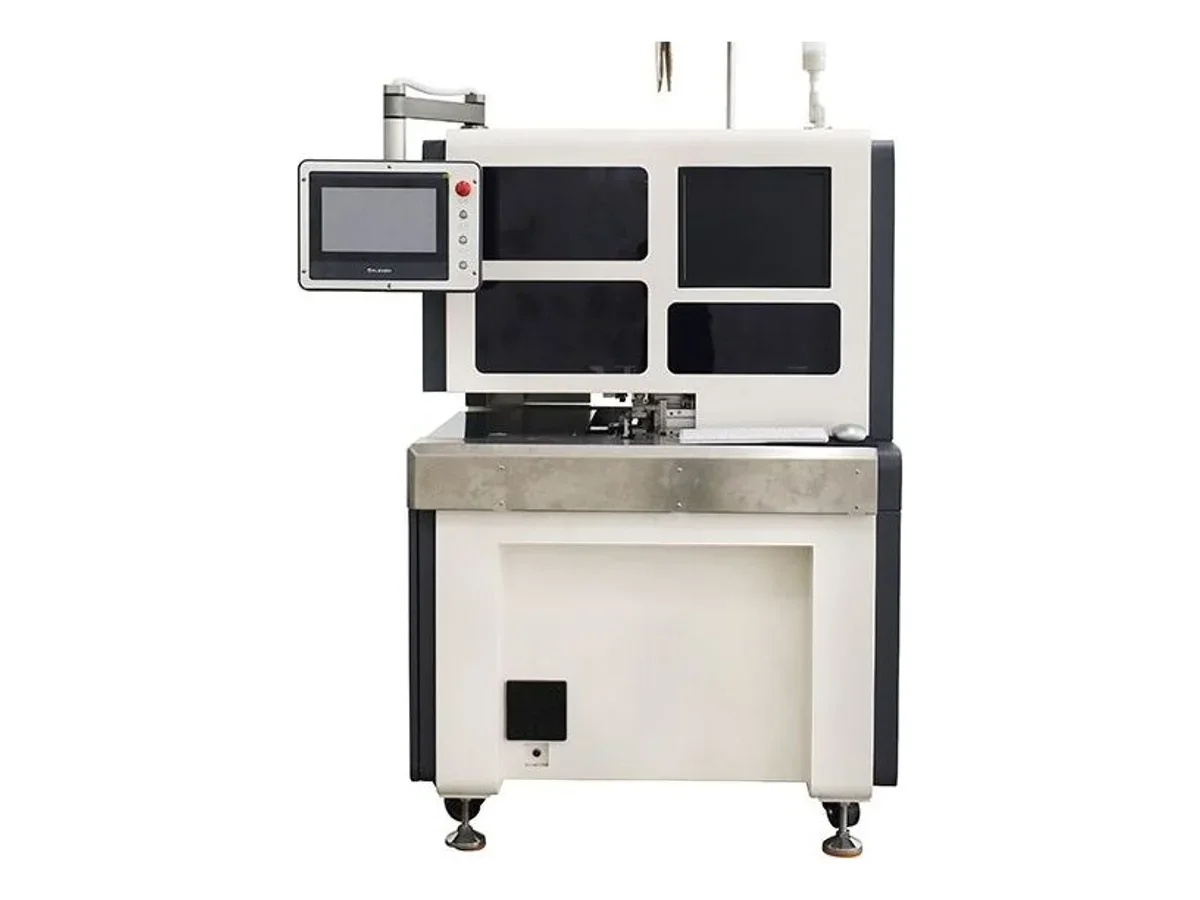
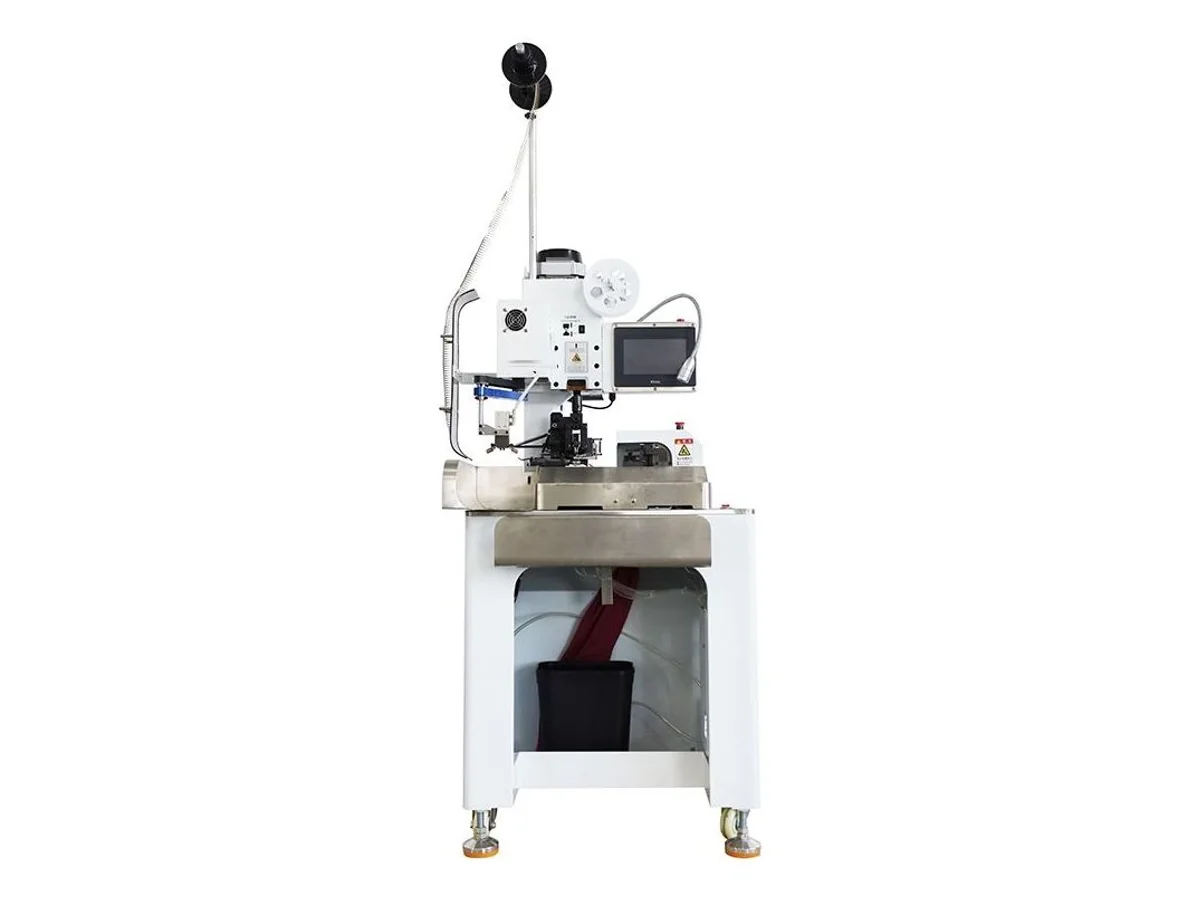
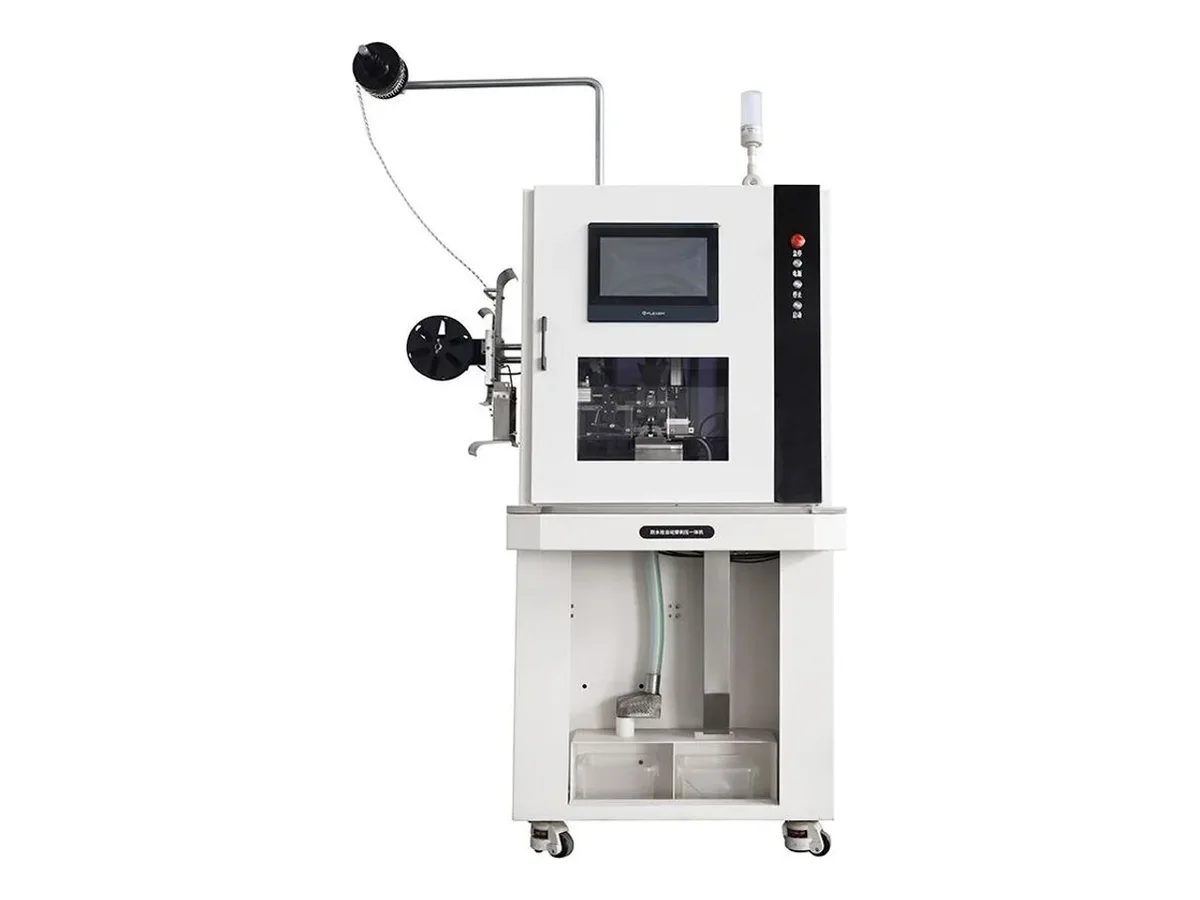
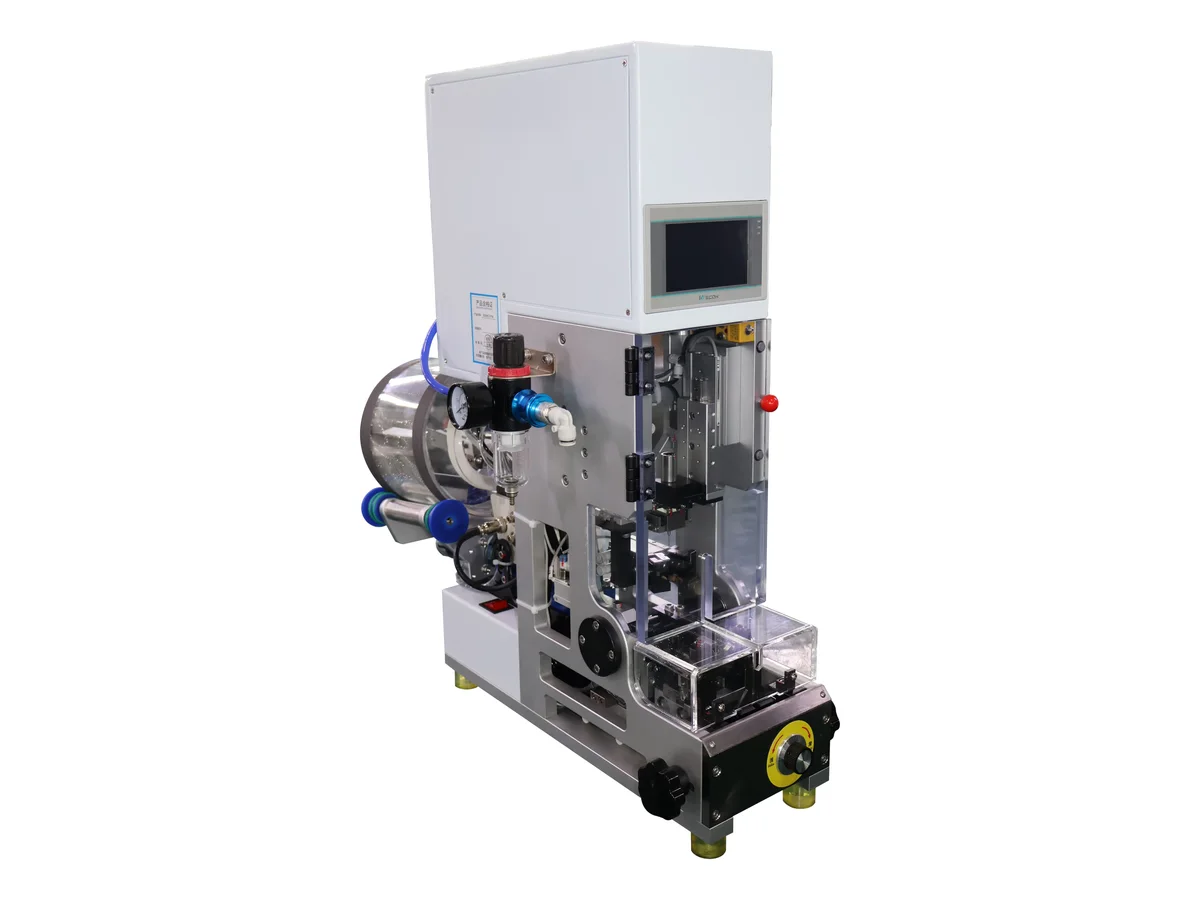
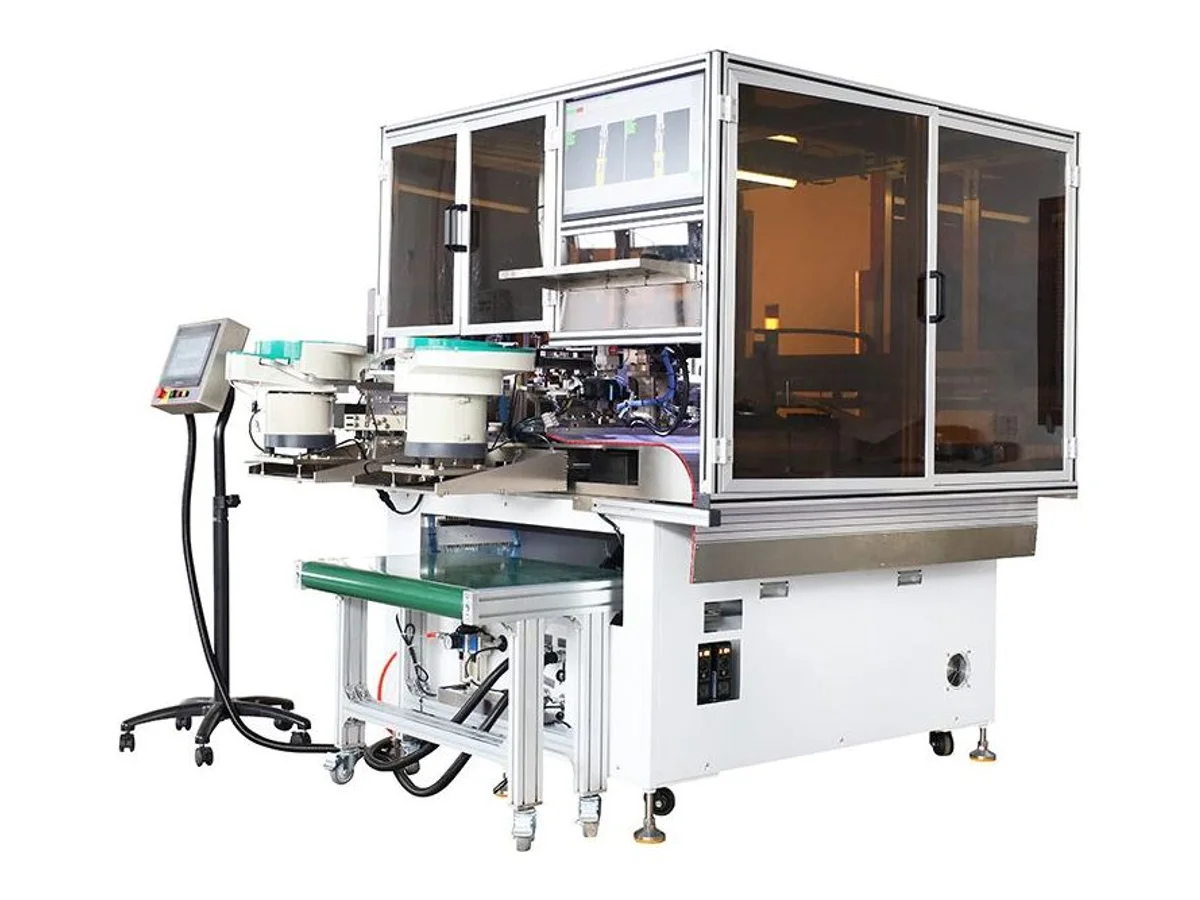
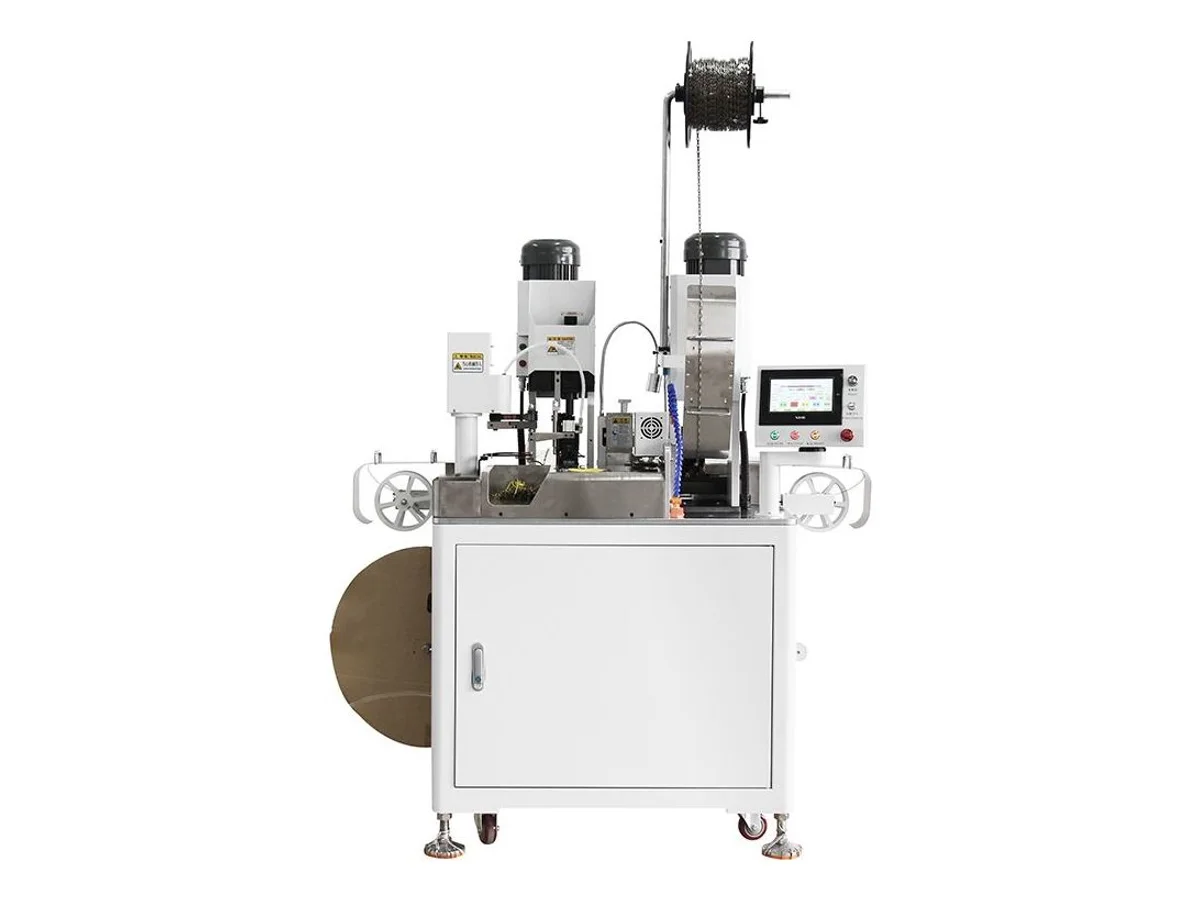
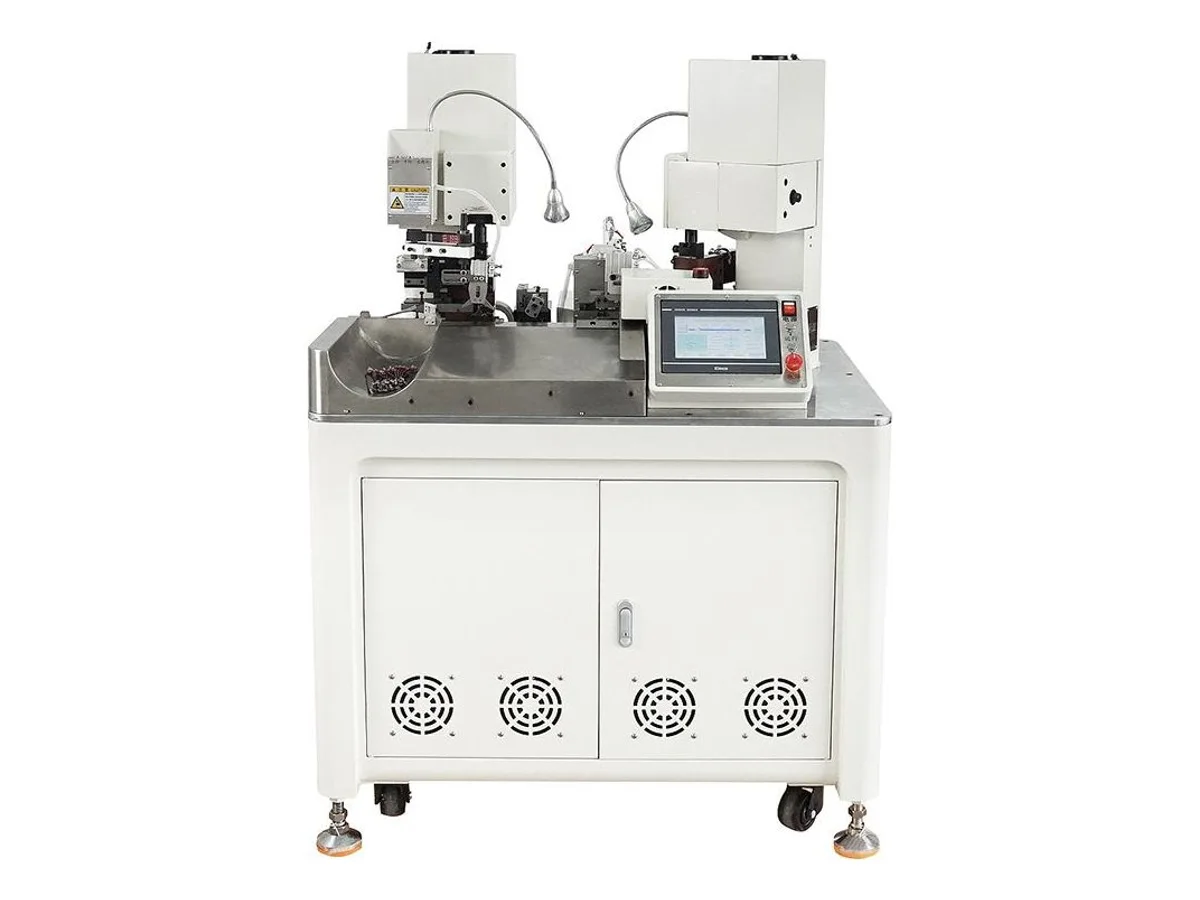
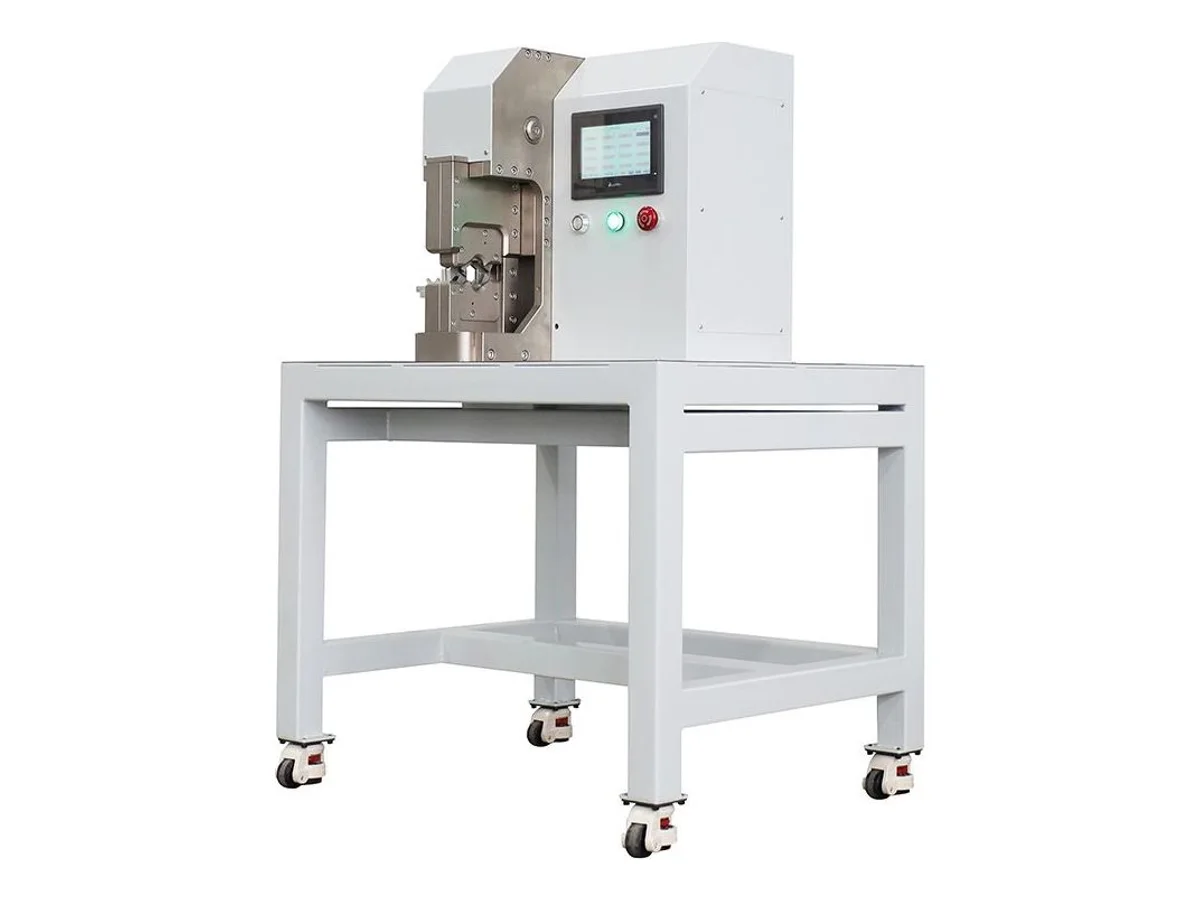
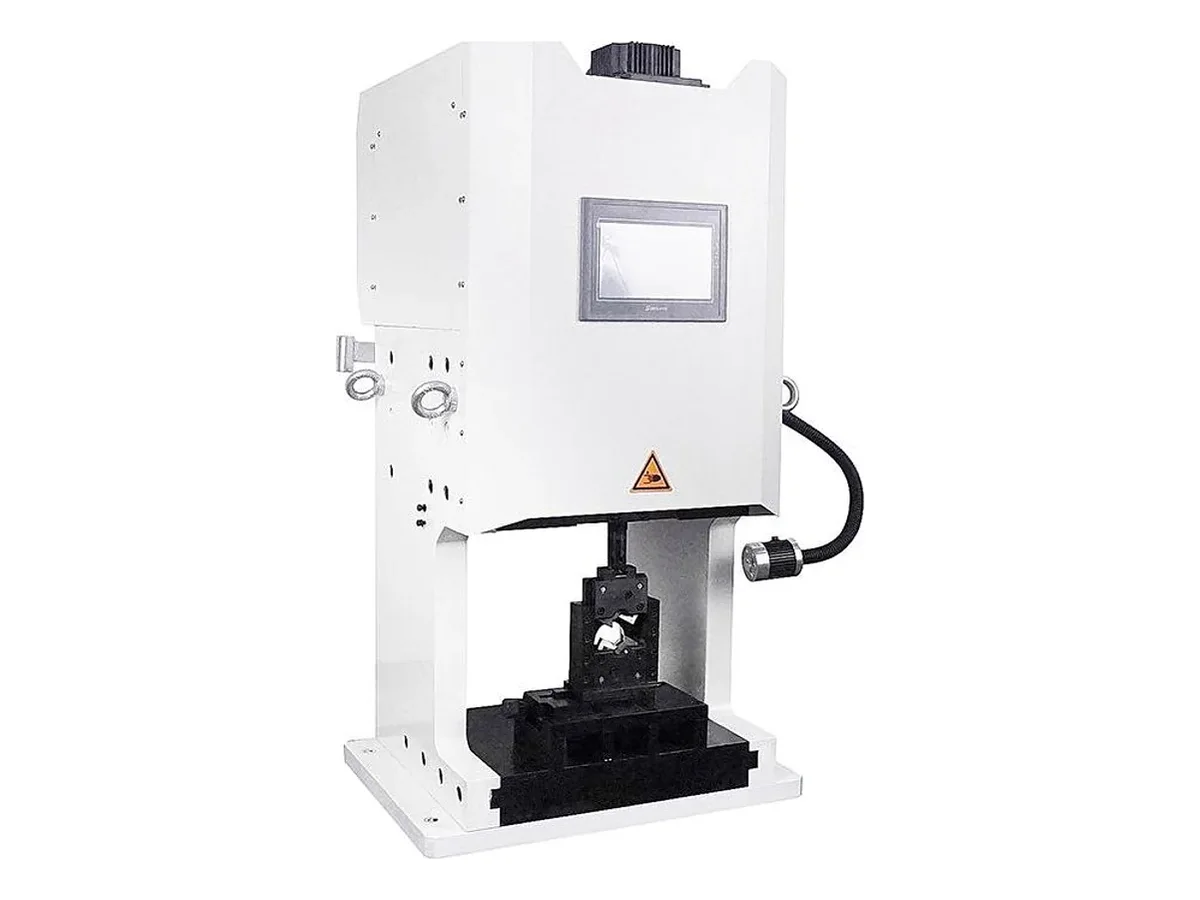
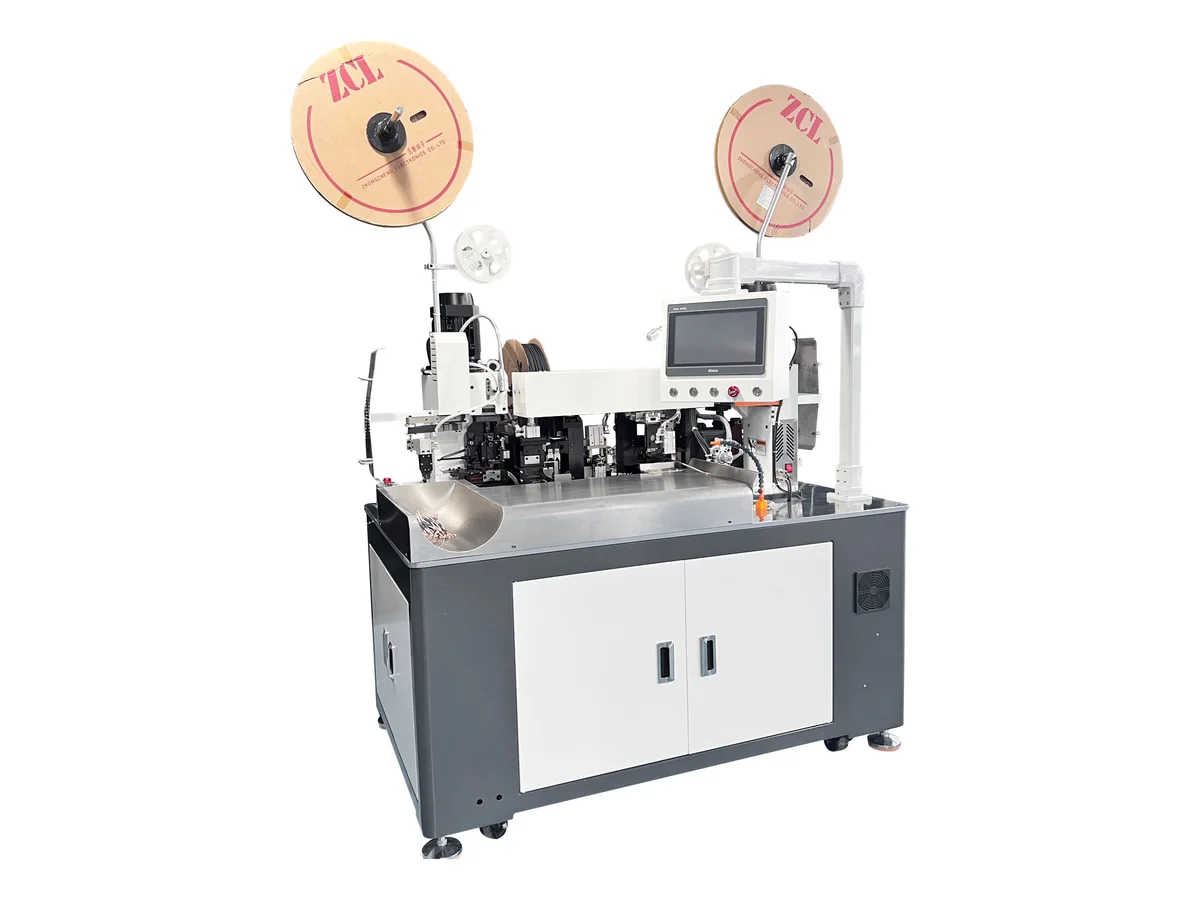
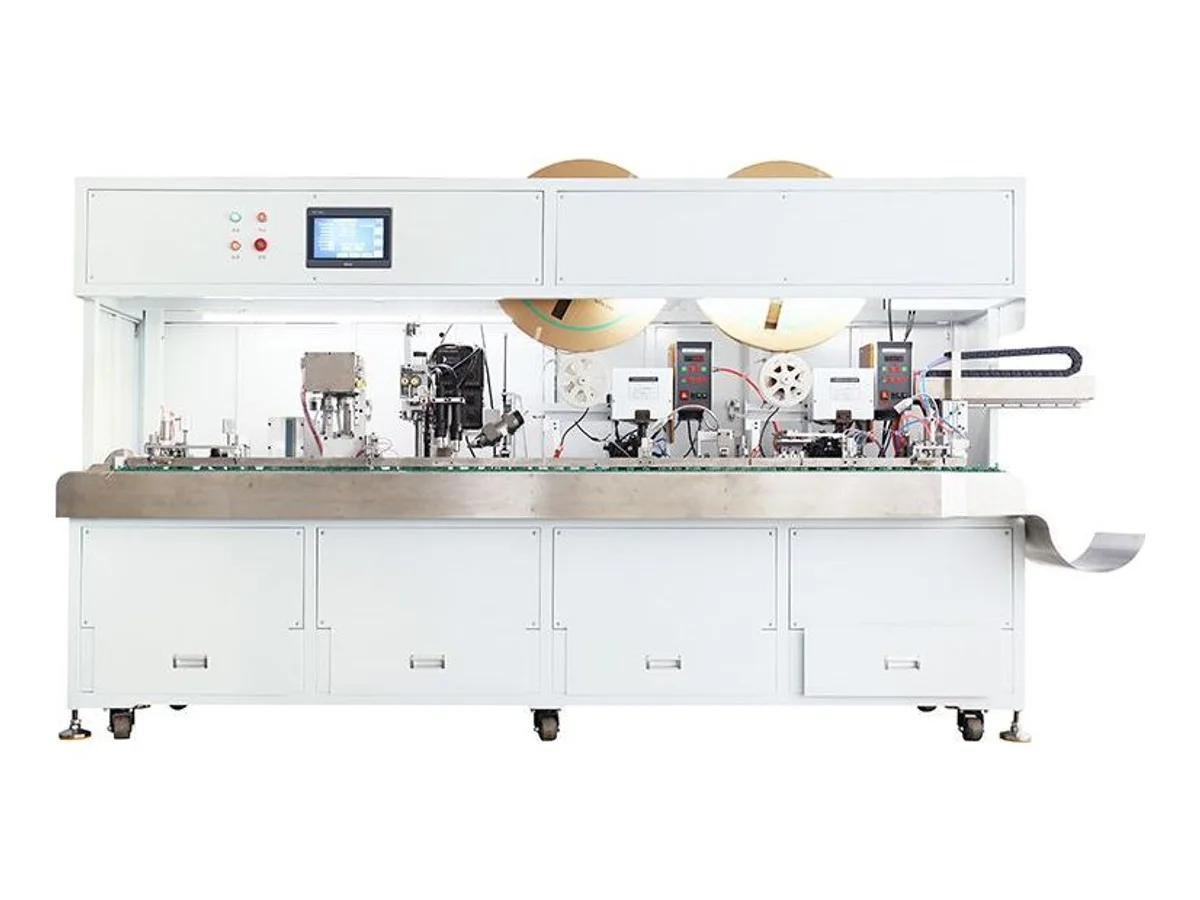
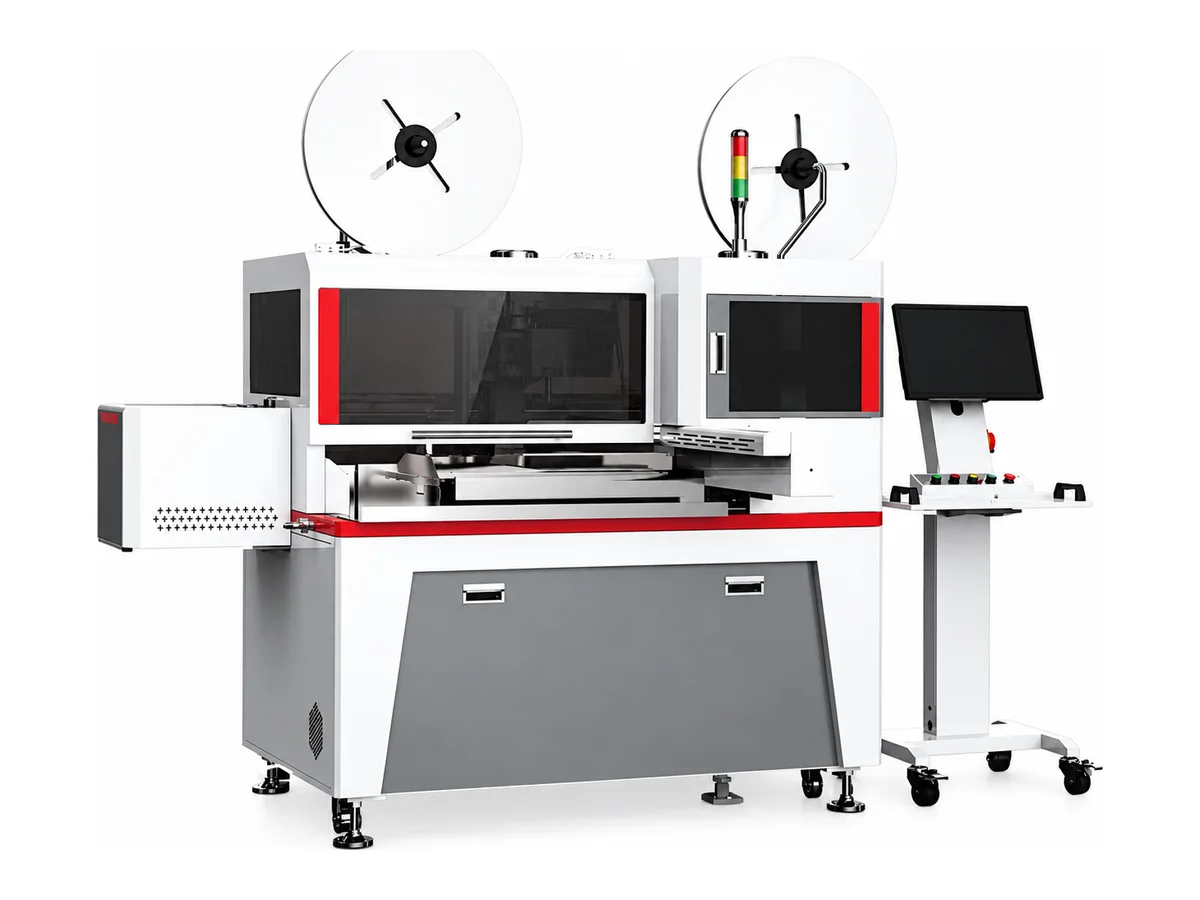
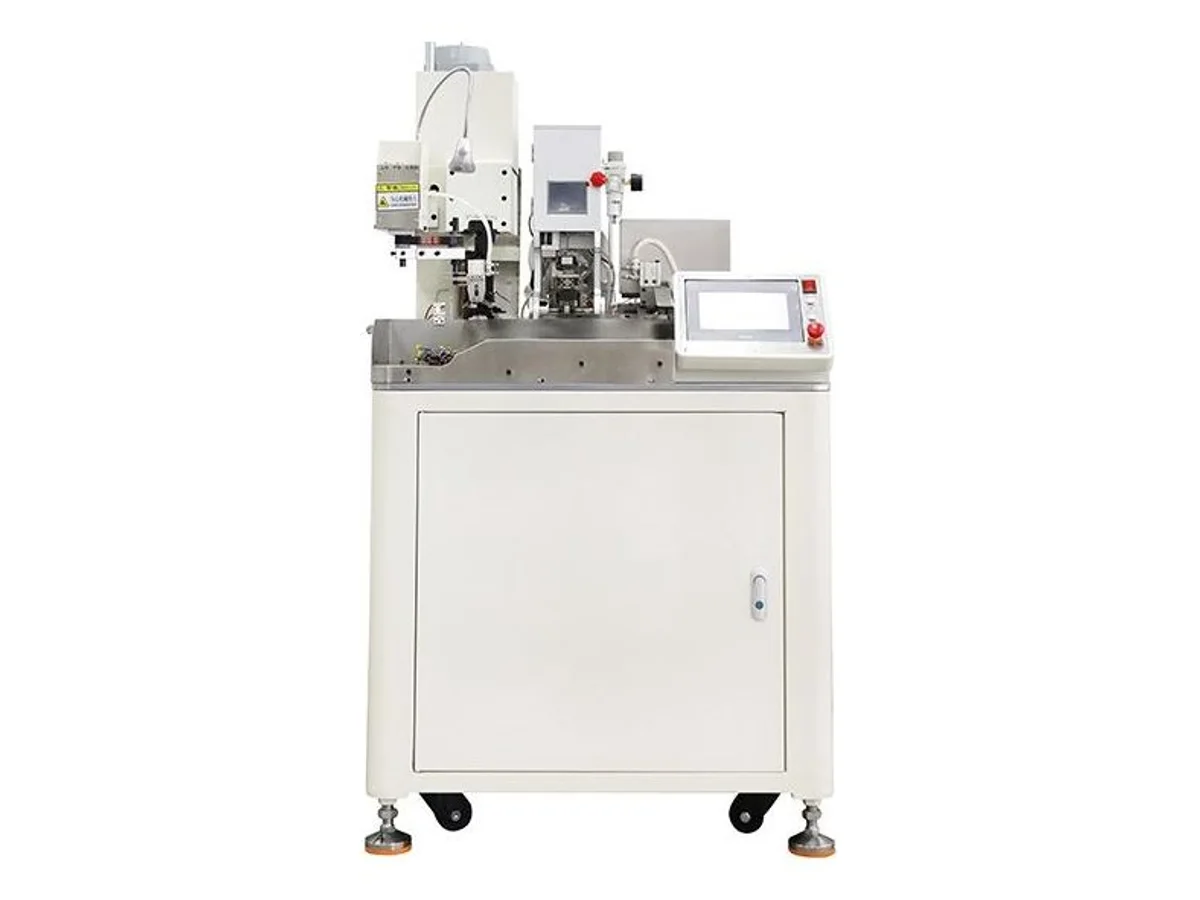
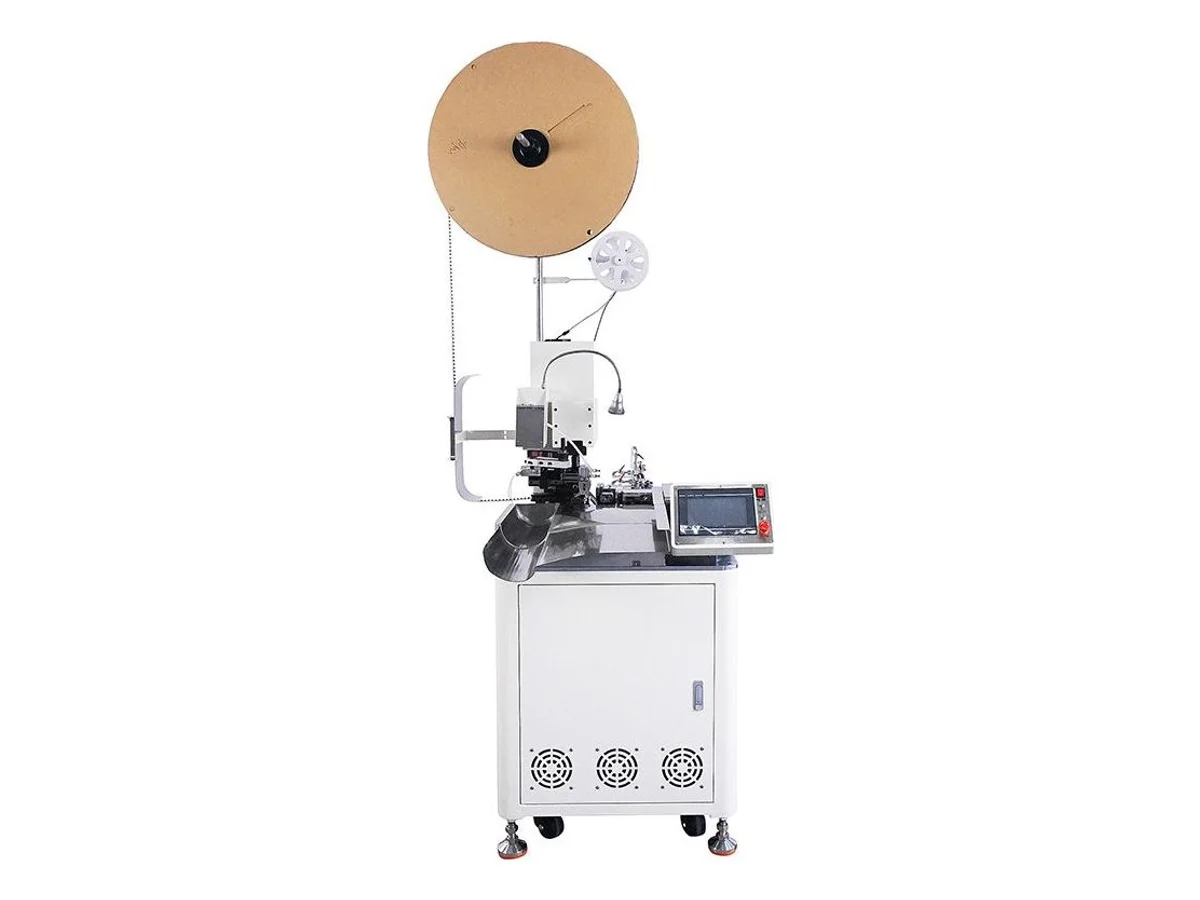
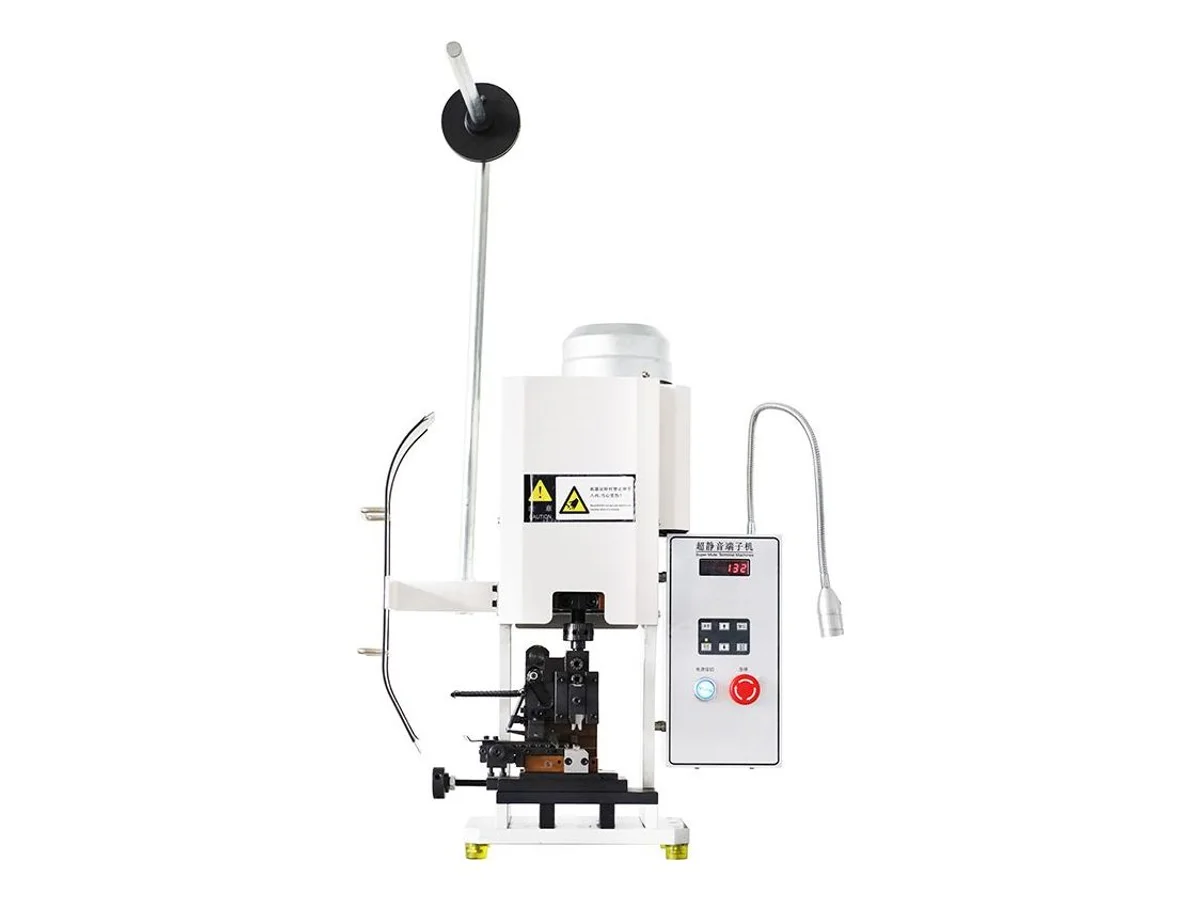
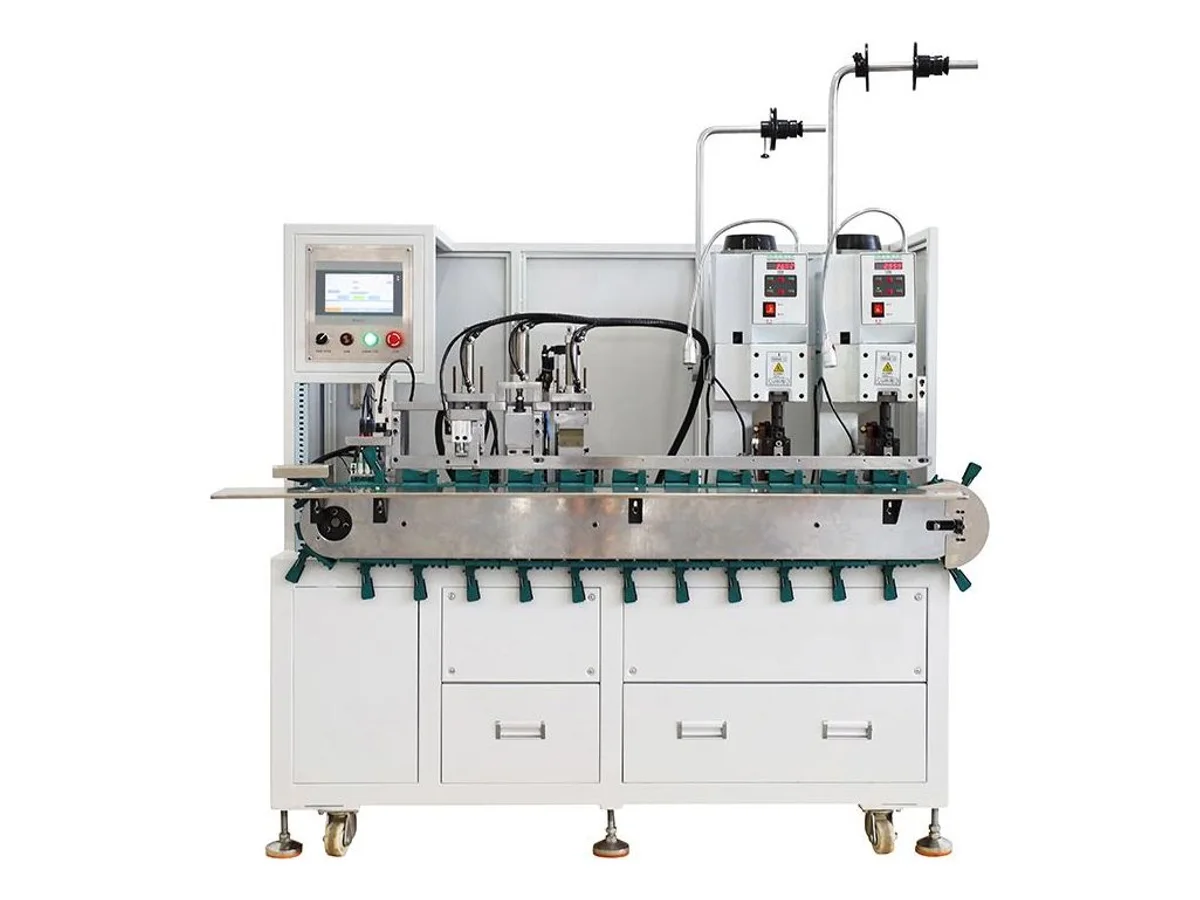
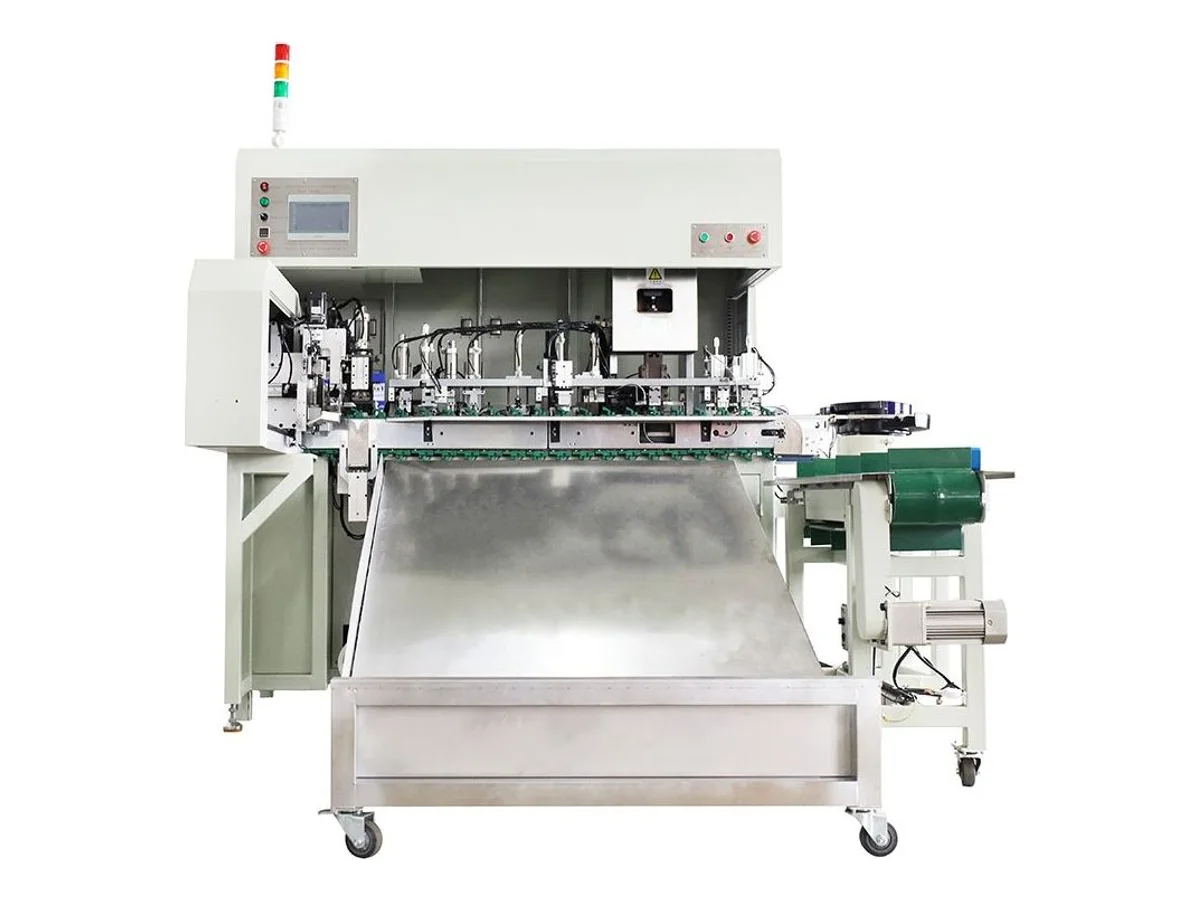
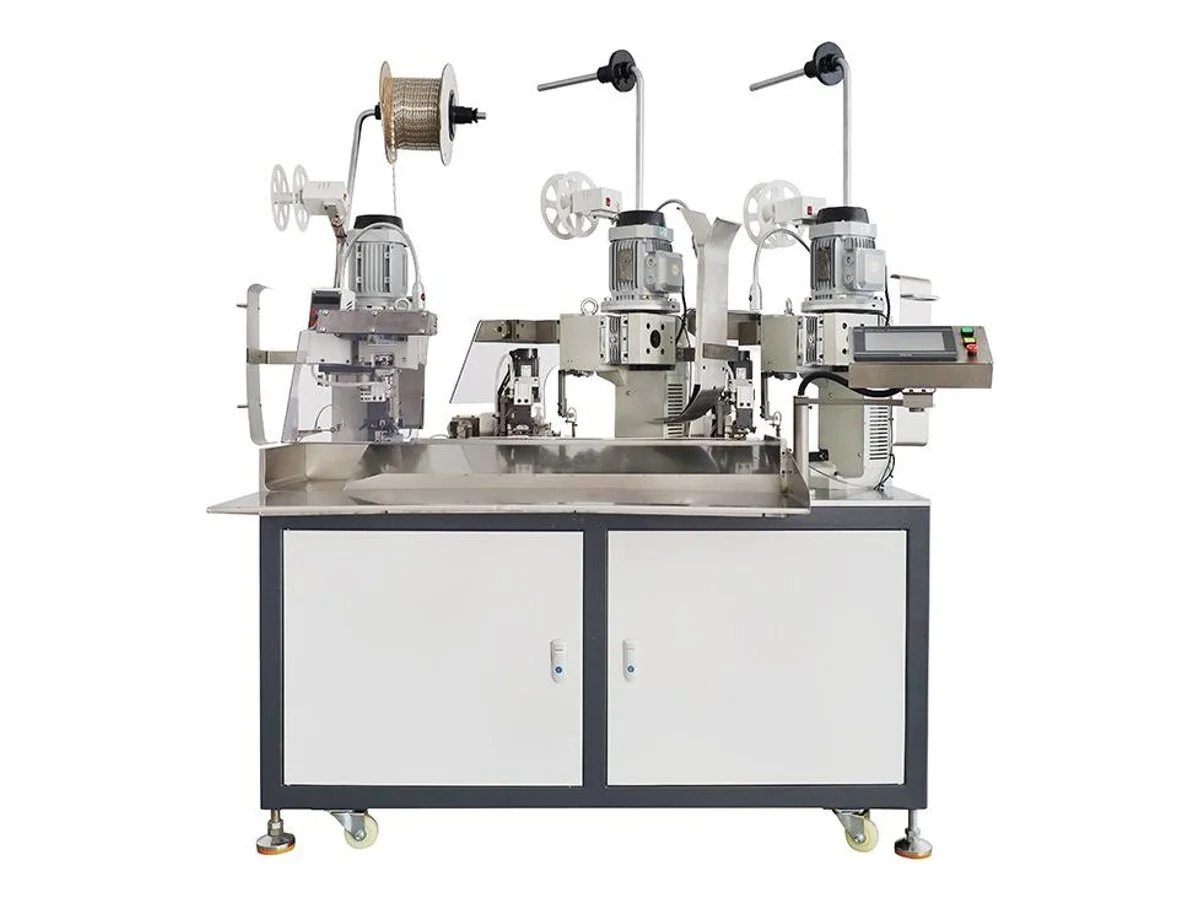
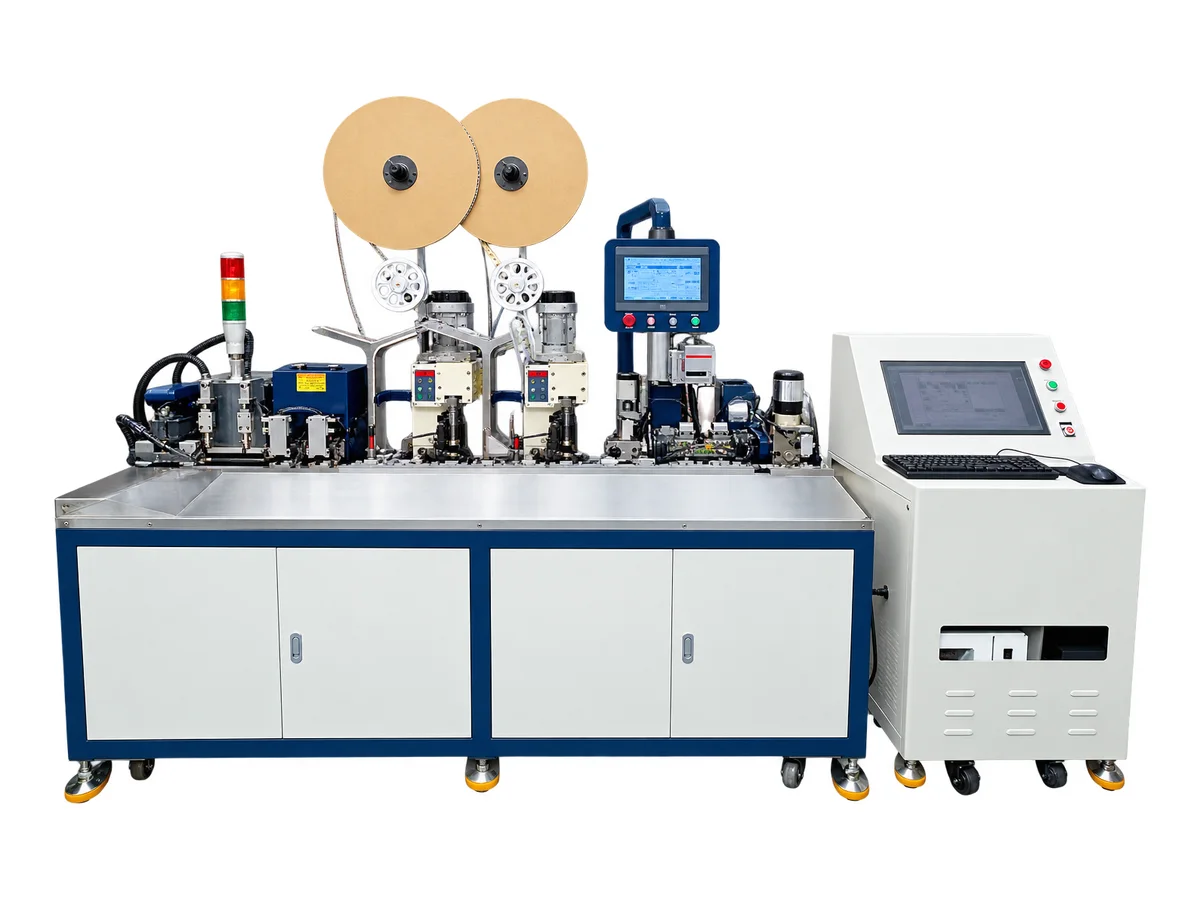
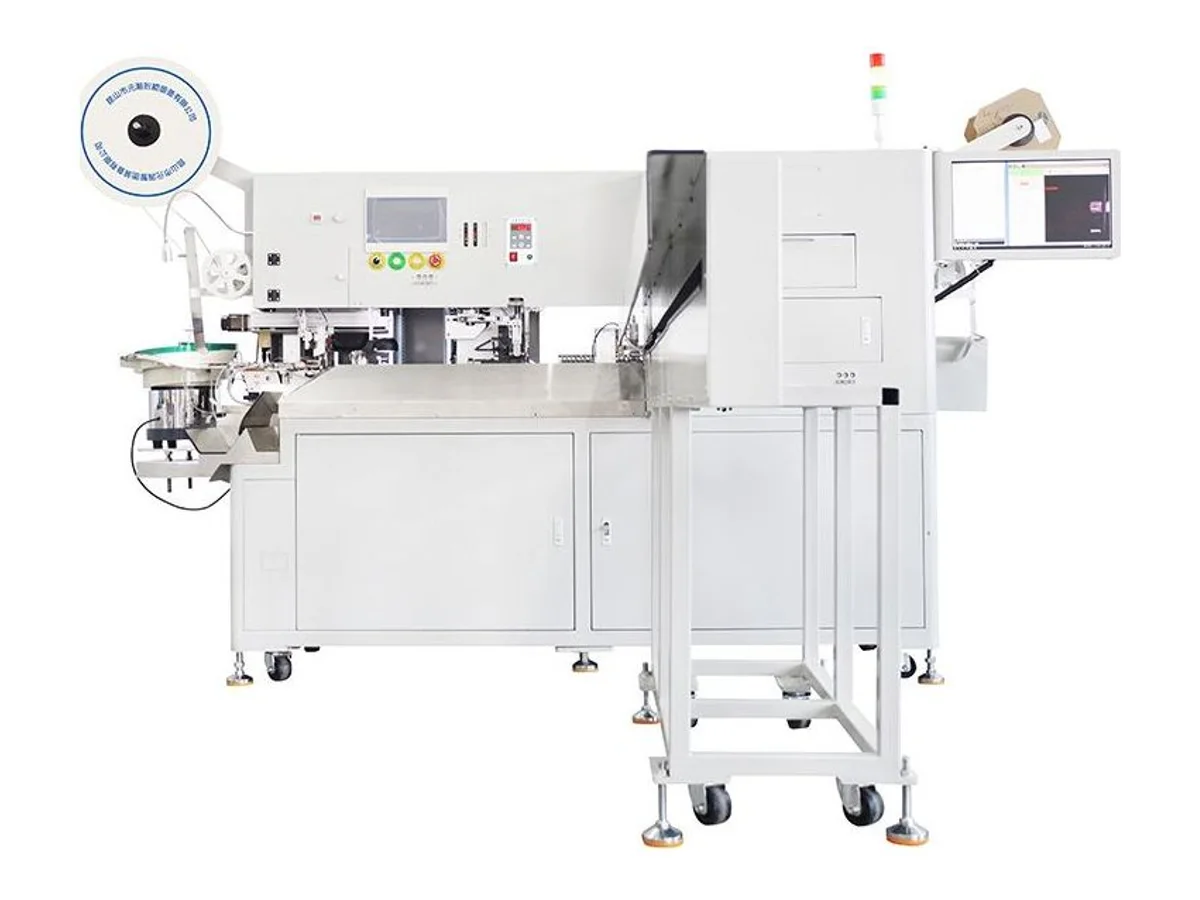
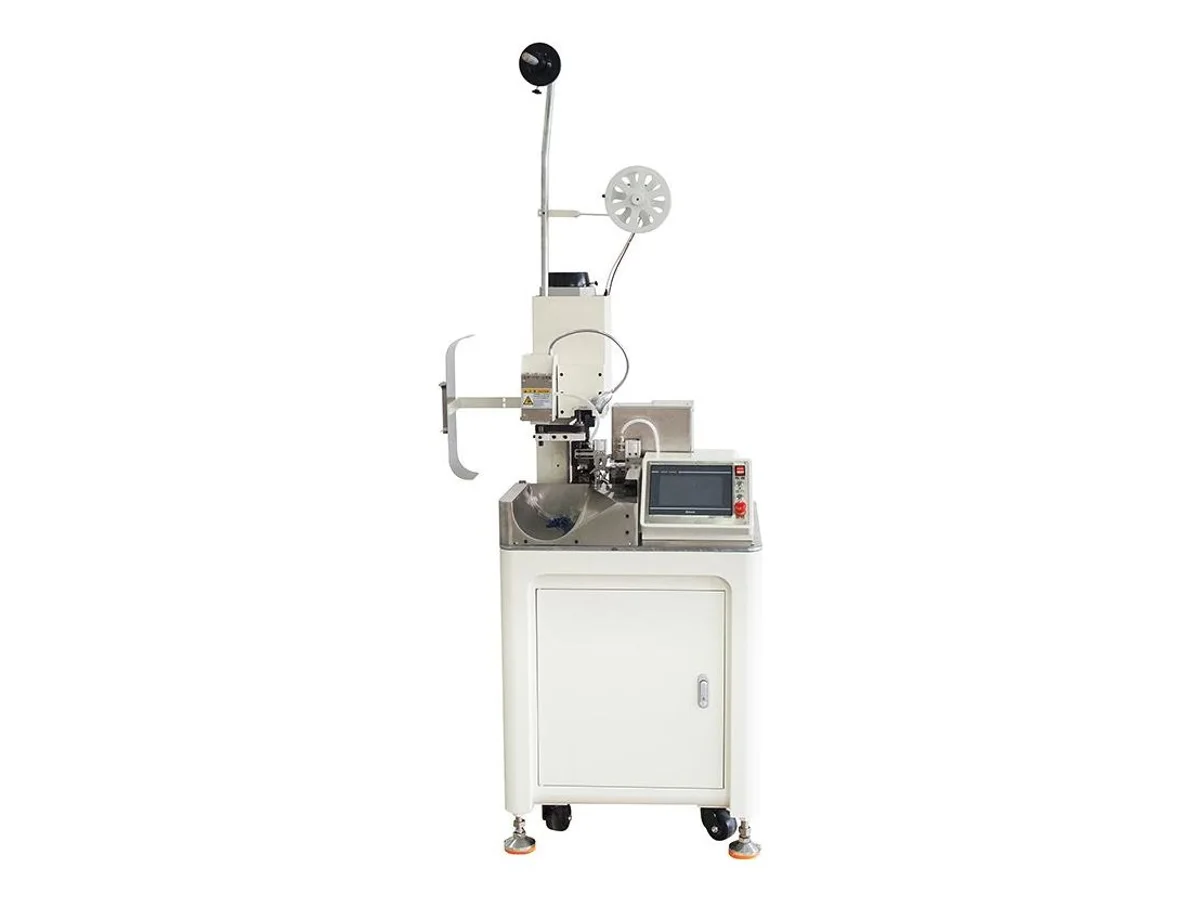
Chọn công đoạn bấm theo dây, đầu cốt và cụm thành phẩm thực tế. Máy ép để bàn, dây chuyền bấm hai đầu tự động, máy đầu cốt ống, máy lắp gioăng/vỏ giắc và máy ép đầu cốt cáp lớn đảm nhận các việc khác nhau. Lực ép không đủ để khẳng định khuôn tương thích hoặc mối nối đạt chất lượng. Với đầu cốt cấp từ cuộn, hãy kiểm tra khuôn bấm và hướng cấp. Với đầu cốt rời, hãy chọn bộ cấp phù hợp với hình dạng đầu cốt. Dùng các hướng công đoạn bên dưới rồi đối chiếu thông số và yêu cầu chạy thử. Nối bằng đai đồng là công đoạn ghép cơ khí riêng.
Bắt đầu từ công đoạn cần thực hiện
Quý khách cần hỗ trợ chọn máy phù hợp với dây và đầu cốt? Xác nhận ứng dụng của tôi →
Xem ví dụ về vỏ bọc đầu cốt, đánh dấu dây và gia công đầu dây →
Kiểm tra đầu cốt và khuôn trước khi chọn lực ép
Máy ép để bàn như WM-3102T cần khuôn phù hợp: kiểm tra gá lắp, liên kết đầu trượt, hành trình, chiều cao đóng và hướng cấp đầu cốt. Với máy ép 2 t, chúng tôi kiểm tra độ phù hợp của khuôn theo đầu cốt và dây Quý khách sử dụng. Hướng dẫn khuôn và chiều cao đóng nêu các kích thước cần đo; video khuôn minh họa chi tiết công đoạn.
Tách đơn vị dây thành phẩm, đầu cốt và lỗ giắc
Máy bấm hai đầu tự động WM-3202 có thông số hơn 3.800 sản phẩm hoàn chỉnh/giờ với dây dài không quá 100 mm. Máy dây dẹt WM-3215 tính đầu cốt/giờ; máy lắp vỏ giắc WM-366 tính lỗ/giờ theo điều kiện dây. Đây là các đơn vị khác nhau. So sánh cài đặt, bổ sung vật tư và cụm đạt yêu cầu theo hướng dẫn tự động và bán tự động.
Kiểm chứng toàn bộ mối nối
Gửi dây, mã hoặc bản vẽ đầu cốt, cùng yêu cầu gioăng, vỏ giắc và thứ tự lỗ. Đầu cốt ống cần chiều dài ống và khuôn phù hợp; đầu cốt cáp lớn cần bộ khuôn và lực ép tương ứng. Giám sát lực, thử kéo và ảnh mặt cắt trả lời các câu hỏi khác nhau: xem so sánh kiểm tra và danh sách chạy thử. Với nối đai đồng, đối chiếu hàn dây nếu bản vẽ yêu cầu phương pháp đó.
| Máy | Phân nhóm | Phạm vi | Năng suất / lực | Chọn cho |
|---|---|---|---|---|
| WM-3102T | Máy ép bàn | Khuôn phù hợp; kiểm tra gá, hành trình và chiều cao đóng | 2 T, ít ồn | Máy ép tiêu chuẩn để bắt đầu |
| WM-3120BT | Máy ép bàn + tuốt | AWG 32–20 | 2 T | Tuốt và bấm tại một trạm |
| WM-3210 | Dây chuyền tự động hai đầu | AWG 30–14 | 4.000–4.800 sản phẩm/giờ (L = 30–200 mm) | Dây chuyền servo nhanh |
| WM-3202 | Dây chuyền hai đầu tự động | AWG 18–28 | 3.800+ sản phẩm hoàn chỉnh/giờ (L ≤ 100 mm) | Cắt, tuốt và bấm cả hai đầu |
| WM-392 | Năm dây, hai đầu | AWG 18–32 × 5 | ≈5.000 sản phẩm/giờ | Dây song song, năng suất song song |
| WM-3215 | Bấm cáp ribbon | Ribbon dẹt 3–20 chân | 15.000 đầu cốt/giờ | Bấm hai đầu dây dẹt |
| WM-3225 | Hai đầu + lắp ống mềm | AWG 12–32 | 3.000 sản phẩm/giờ (L = 600 mm) | Bấm và lắp ống mềm cùng dây chuyền |
| WM-377 | Lắp gioăng + bấm | AWG 28–16 | 3.000 sản phẩm/giờ (L ≤ 100 mm) | Đầu nối chống nước số lượng lớn |
| WM-3222 | Tuốt + gioăng + bấm bán tự động | Đường kính ngoài dây 1,0–4,0 mm | 1.200–1.500 sản phẩm/giờ | Lắp gioăng không cần cả dây chuyền |
| WM-362S | Bấm + cắm vỏ | AWG 28–20 | 2.200 sản phẩm/giờ (L = 100 mm; bấm một đầu/nhúng thiếc/lắp vỏ giắc) | Từ dây đến đầu nối đã cắm |
| WM-366 | Cắm vỏ đầu nối | AWG 30–18 | ≤6.000 lỗ/giờ (AWG 28–24; L < 100 mm) | Cắm chân theo tốc độ dây chuyền |
| WM-3232 | Nhiều lõi bán tự động | 2–14 lõi, AWG 22–30 | 1.000–1.300 sản phẩm/giờ | Cáp có vỏ thành các lõi đã bấm |
| WM-3103 | Bấm đầu cốt ống | 0,35–2,5 mm² (chiều dài ống <12 mm); ≤4 mm² (chiều dài ống <10 mm) | 2,5 s/sản phẩm | Đầu ống cho tủ điều khiển |
| WM-3116 | Đầu cốt ống dải rộng | 0,3–16 mm² | ≈4 giây/sản phẩm (tùy cáp) | Máy bàn đầu cốt ống lớn |
| WM-3238 | Di động, khí nén | 0,25–6,0 mm² | 1,3 T, 2 kg | Đưa dụng cụ đến bộ dây |
| WM-3239 | Di động, điện | 0,25–10 mm² | 12,7 kN, chỉ điện lưới | Không cần máy nén khí |
| WM-3218 | Bấm đầu cốt thủy lực | Đầu cốt 0–75 mm² | 13 T | Đầu cốt công suất, khuôn dẫn hướng |
| WM-3234 | Bấm đầu cốt cáp xe điện | 1–70 / 6–120 mm² | 10 t / 30 t | Đấu đầu cáp súng sạc; xác nhận cấu hình |
| WM-3240 | Bấm đầu cốt lục giác servo | 10–120 mm² | 200 kN | Bấm lục giác với lực lập trình |
| WM-361C | Dây chuyền dây nguồn | Phích 2 chân | 800–1.200 sản phẩm/giờ (tùy chiều dài) | Bộ dây nguồn từ đầu đến cuối |
Câu hỏi thường gặp khi chọn máy
Khi nào nên chọn máy bấm đầu cốt tự động?
Máy tự động phù hợp cho lô sản xuất lặp lại cần cắt, tuốt và bấm đầu cốt trong cùng chu trình. Máy ép để bàn phù hợp khi đầu dây đã được chuẩn bị hoặc đơn hàng đổi thường xuyên. Kiểm tra đầu cốt cấp từ cuộn hay dạng rời và đối chiếu khuôn bấm với mẫu thực tế.
Máy ép 2 t có đủ cho đầu cốt của tôi không?
Phải kiểm tra lực theo đầu cốt, ruột dẫn và khuôn. Với đầu cốt cáp lớn, WM-3234 có bản 10 t cho 1–70 mm² và 30 t cho 6–120 mm²; WM-3240 ghi 200 kN cho 10–120 mm². Chọn khuôn và dải lực phù hợp cho từng đầu cốt.
Có dùng chung khuôn cho đầu cốt ống và đầu cốt hở không?
Chọn khuôn theo loại đầu cốt ống hoặc đầu cốt hở. Chúng tôi đối chiếu hình dạng, biên dạng bấm và cách cấp liệu để chọn khuôn phù hợp. WM-3103 ghi 0,35–2,5 mm² với phần ống ngắn hơn 12 mm, hoặc tối đa 4 mm² với phần ống ngắn hơn 10 mm.
Dây chuyền có lắp được gioăng và vỏ giắc không?
Một số mẫu có thể. WM-377 lắp gioăng và bấm hai đầu với thông số 3.000 sản phẩm/giờ khi dây dài không quá 100 mm. WM-362S ghi 2.200 sản phẩm/giờ cho cấu hình bấm một đầu, nhúng thiếc và lắp vỏ giắc ở chiều dài 100 mm. Gửi mã gioăng, vỏ giắc và thứ tự lỗ để xác nhận cấu hình.
Cần thông tin nào để so sánh báo giá và chạy thử?
Thông số dây, bản vẽ hoặc mã đầu cốt, chiều dài thành phẩm, công đoạn mỗi đầu, gioăng/vỏ giắc, cỡ lô và tiêu chí nghiệm thu. Nếu dùng lại khuôn, thêm kích thước máy ép và khuôn. Chúng tôi xác nhận cấu hình và kiểm tra mẫu trong báo giá; mỗi báo giá liệt kê phụ tùng hao mòn, đơn giá và nơi xuất hàng.
Xác nhận cấu hình theo vật liệu của Quý khách
Gửi kích thước, mẫu hoặc bản vẽ chi tiết cùng kết quả Quý khách cần. Chúng tôi sẽ đánh giá ứng dụng và chuẩn bị đề xuất máy cùng dụng cụ gia công.
Yêu cầu báo giá →