Máy cắm vỏ đầu nối tự động có nhúng thiếc và tuốt một phần WM-366
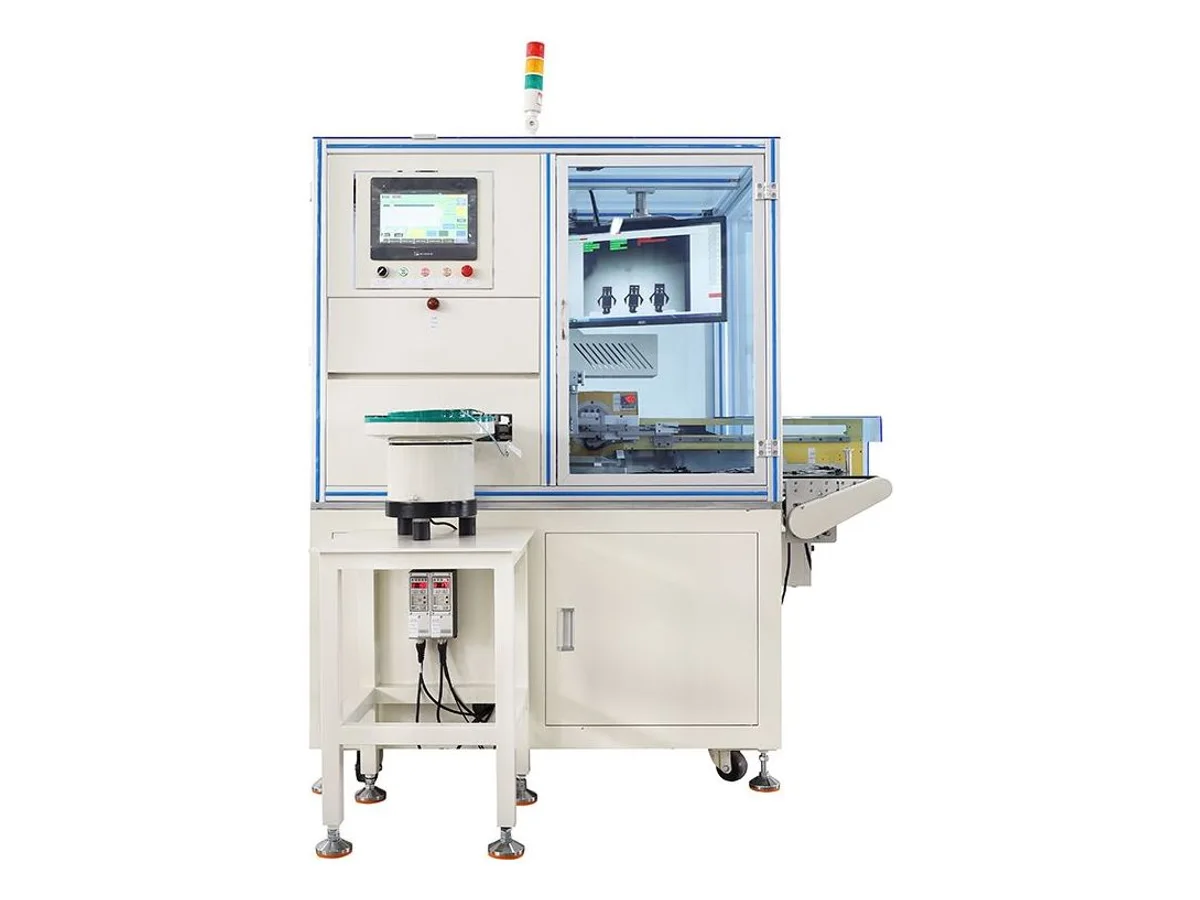
WM-366 biến dây rời thành dây đầu nối hoàn chỉnh trong một lượt: cắt và tuốt dây AWG 30–18, bấm đầu cốt bằng hai máy ép 2,0 T trên dây chuyền, cài đầu đã bấm vào vỏ đầu nối và nhúng thiếc hoặc tuốt một phần đầu còn lại — đến 6.000 lỗ/giờ với AWG 28–24. Kiểm tra thiếu dây, thiếu đầu cốt, CFM và thị giác CCD kiểm soát từng chu kỳ, lập trình trên màn hình cảm ứng 10 inch với điều khiển PLC.
Thông số kỹ thuật
| Dây áp dụng | AWG 30 – 18 |
|---|---|
| Năng suất | AWG 30 khoảng 4.000 lỗ/h; AWG 28 – 24 khoảng 6.000 lỗ/h; AWG 22 – 18 khoảng 5.000 lỗ/h (chiều dài dây < 100 mm) |
| Chiều dài cắt | Tiêu chuẩn 45 – 500 mm (nhu cầu đặc biệt đặt riêng — ngắn nhất 15 mm, dài nhất 2.500 mm); cáp song song tiêu chuẩn 80 – 500 mm |
| Độ chính xác cắt | Chiều dài < 100 mm: sai lệch < 0,3 mm + (chiều dài × 0,002); chiều dài > 100 mm: sai lệch < 0,3 mm + (chiều dài × 0,002) |
| Chiều dài tuốt | Đầu trước 1,0 – 4,0 mm (tuốt một phần 2,0 – 6,0 mm); đầu sau 1,0 – 8,0 mm (tuốt một phần 2,0 – 8,0 mm) |
| Khuôn bấm áp dụng | Khuôn bấm dạng card cấp ngang |
| Bộ bấm | Hai bộ máy bấm 2,0 T |
| Chế độ điều khiển | Màn hình cảm ứng 10 inch + điều khiển PLC |
| Thiết bị phát hiện | Phát hiện thiếu dây, thiếu đầu cốt, CFM (giám sát lực bấm), phát hiện thị giác CCD |
| Nguồn điện | Một pha AC 210 – 230 V, 50/60 Hz, 10 A |
| Khí nén | 0,6 – 0,8 MPa (nguồn khí sạch, khô) |
| Kích thước | 1.600 (rộng) × 1.250 (dài) × 1.750 (cao) mm |
| Khối lượng | Khoảng 700 kg |
| Mã HS | 8463.90 (mã tham khảo thông dụng — đại lý hải quan xác nhận phân loại cuối cùng) |
| Chứng nhận | CE (chứng nhận kèm theo hàng) |
Tính năng chính
- Mỗi chu kỳ hoàn thiện hai đầu của một dây — đầu bấm được cắm vào vỏ đầu nối, đầu kia nhúng thiếc hoặc tuốt một phần; chức năng xoắn dây là tùy chọn
- Hai máy ép bấm 2,0 T trên dây chuyền, dùng khuôn dạng card cấp ngang, bấm trước trạm cắm vỏ; vì vậy công đoạn cắm đầu cốt dùng đầu cốt dạng cuộn, không dùng dây đã bấm sẵn
- Vỏ được định hướng từ phễu rung có bộ dụng cụ theo đầu nối của Quý khách — đổi phễu và công thức để đổi sản phẩm
- Bốn bước kiểm tra mỗi chu kỳ — thiếu dây, thiếu đầu cốt, giám sát lực bấm (CFM) và kiểm tra thị giác CCD — ngăn hốc trống và mối bấm lỗi vào khay đầu ra
- Chuyển động bằng servo và động cơ bước, lưu công thức trên màn hình cảm ứng 10 inch; số lượng lô, số lỗi và năng suất theo giờ được theo dõi trên màn hình
- Thử mẫu miễn phí — gửi dây, đầu cốt và vỏ; chúng tôi chuẩn bị bộ dụng cụ, chạy trên máy này và gửi video thử trước khi Quý khách đặt hàng
Vật liệu và ứng dụng
- Dây đầu nối cài khóa có một đầu tự do nhúng thiếc hoặc tuốt một phần — dây đuôi đèn LED, bộ dây thiết bị gia dụng và điện tử
- Dây đấu nối AWG 30 – 18 cắt theo chiều dài tiêu chuẩn 45 đến 500 mm (15 – 2.500 mm theo yêu cầu)
- Dây đưa vào bo mạch cần hàn đầu tự do — đầu nhúng thiếc chuyển thẳng sang hàn tay hoặc hàn sóng
Phù hợp cho: dây đầu nối đơn sản lượng cao AWG 30 – 18 — đầu bấm được cài trong vỏ, đầu tự do nhúng thiếc hoặc tuốt một phần — khi cần kiểm tra CFM và CCD ngay trên dây chuyền. Không phù hợp cho: công việc chỉ cần đầu cốt bấm hai đầu không có vỏ — máy bấm hai đầu hoàn toàn tự động WM-3202 (AWG 18–28, 3.800+ sản phẩm/h) là lựa chọn đơn giản, nhanh hơn cho việc đó. Nếu sản lượng chưa cần một trạm hai máy ép có kiểm tra CCD, máy bấm một đầu, cắm vỏ và nhúng thiếc WM-362S thực hiện cùng công việc bấm–cắm–nhúng thiếc cho dây AWG 28–20 ở 2.200 sản phẩm/giờ với diện tích nhỏ hơn.
Dây được cấp từ giá nhả nhiều cuộn; chức năng xoắn dây trước khi nhúng thiếc là tùy chọn — hãy nêu yêu cầu đầu xoắn và nhúng thiếc trong yêu cầu báo giá nếu dây của Quý khách cần.
Kiến thức kỹ thuật
Lựa chọn và xử lý lỗi công đoạn này
- Bấm đầu cốt ống: chiều dài tuốt, độ vừa và máy cấp theo chuỗi so với cấp rờiSo sánh máy bấm đầu cốt ống cấp theo chuỗi và cấp rời theo chuẩn bị dây, đổi mã, độ vừa đầu cốt và sản lượng lô. Xem thông số WM-3243 và WM-3246.
- Cách chọn máy bấm đầu cốtChọn máy bấm theo cách cấp đầu cốt, phạm vi dây, chuẩn khuôn, các công đoạn, phương pháp kiểm tra và cơ cấu đơn hàng.
- Lỗi bấm đầu cốt: nguyên nhân, kiểm tra và biện pháp khắc phụcTìm nguyên nhân lực kéo thấp, sai chiều cao bấm, mất sợi, lỗi miệng loe, đỡ cách điện không phù hợp và cấp đầu cốt không ổn định.
WM-366 — câu hỏi thường gặp
WM-366 cho ra sản phẩm gì?
Một dây đơn đã hoàn thiện. Trong một chu kỳ tự động, máy cắt dây theo chiều dài, tuốt hai đầu, bấm đầu cốt ở mỗi đầu cần bấm, cắm đầu đã bấm vào vỏ đầu nối và nhúng thiếc hoặc tuốt một phần đầu tự do (xoắn trước khi nhúng thiếc là tùy chọn). Sản phẩm rơi lên băng tải đầu ra, sẵn sàng đóng gói hoặc lắp bo mạch.
Máy cấp và cắm được những vỏ đầu nối nào?
Vỏ được cấp bằng phễu rung và ray dẫn hướng có bộ dụng cụ theo đầu nối cụ thể — ảnh mẫu cho thấy vỏ kiểu SM bước nhỏ 2 chân. Đổi loại đầu nối cần đổi bộ dụng cụ phễu và công thức cắm, nên hãy gửi trước vỏ, cuộn đầu cốt và mẫu dây; chúng tôi xác nhận khả năng thực hiện trên máy thật và gửi video chạy thử.
Nếu cần đầu cốt hoặc vỏ ở cả hai đầu thì sao?
WM-366 dành một đầu cho cắm vỏ, đầu kia cho nhúng thiếc hoặc tuốt một phần. Nếu cần bấm đầu cốt hai đầu không có vỏ, máy bấm hai đầu WM-3202 hỗ trợ AWG 18–28 ở 3.800+ sản phẩm/giờ. Nếu cần cắm vỏ ở cả hai đầu, hãy gửi thông số đầu nối qua biểu mẫu báo giá để chúng tôi chọn nền máy phù hợp.
Máy liên quan trong Bấm đầu cốt

Máy bấm đầu cốt servo 10 tấn, máy ép để bàn 100 kN
Mẫu máy WM-3110T

Máy bấm đầu cốt cáp servo 20 tấn, 200 kN và hành trình 40 mm
Mẫu máy WM-3120T

Máy bấm đầu cốt servo 2 tấn, máy ép để bàn cảm ứng 20 kN
Mẫu máy WM-3102S