Máy tự động bấm hai đầu dây, lắp gioăng và cắm vỏ đầu nối WM-3247
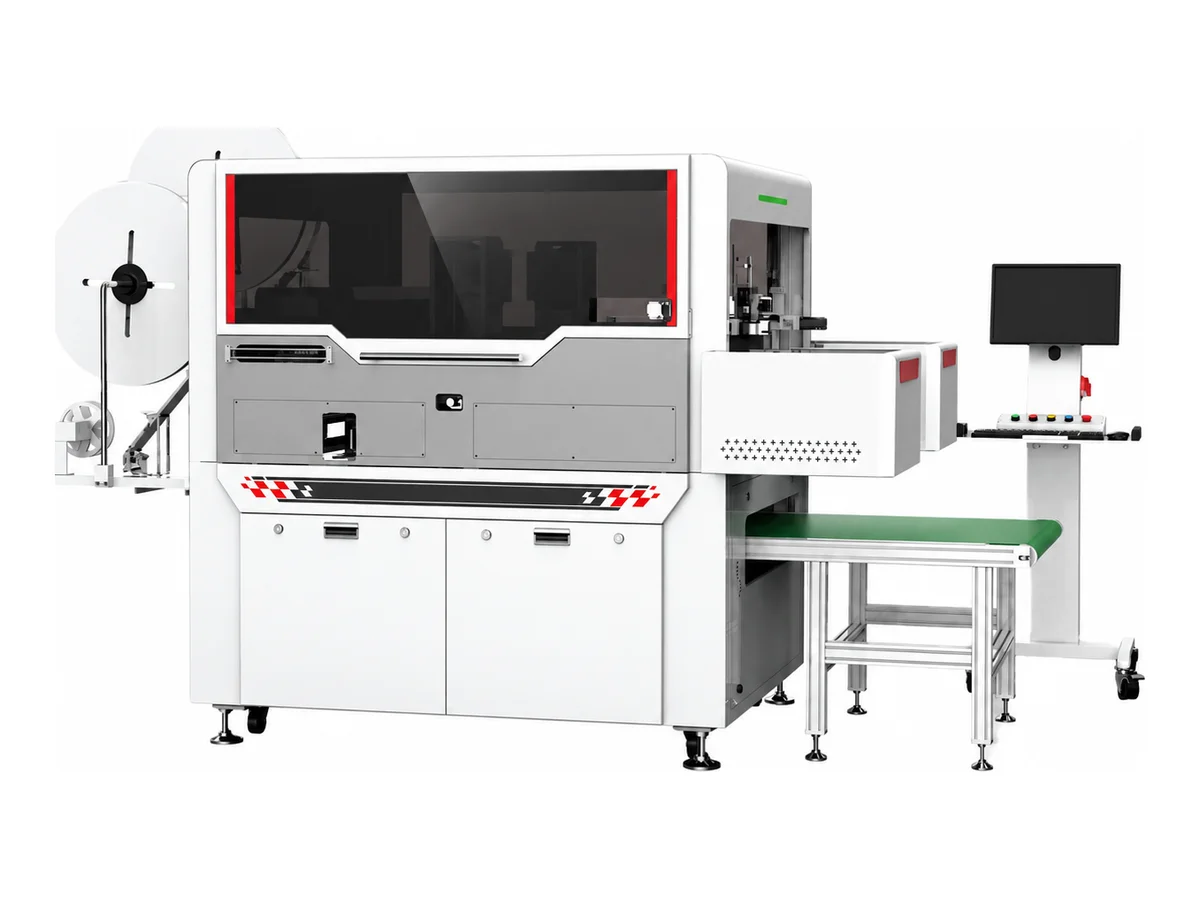
Chúng tôi cấu hình WM-3247 để cắt tuốt dây, bấm đầu cốt, lắp gioăng dây và vỏ đầu nối cả hai đầu. Dải dây theo thông số 0,35–2 mm², chiều dài gia công tiêu chuẩn 90–600 mm, cụm bấm servo 2 T. Kiểm tra thị giác, có dây, áp suất khí, thu dây và áp lực hỗ trợ sản xuất bộ dây theo bản vẽ đầu nối và dụng cụ của Quý khách.
Thông số kỹ thuật
| Quy trình | Cắt và tuốt dây, bấm đầu cốt hai đầu, lắp gioăng dây và cắm vỏ hai đầu |
|---|---|
| Dải dây | 0,35–2 mm² |
| Chiều dài gia công dây | 90–600 mm; có thể đặt riêng |
| Chiều dài tuốt | 0–10 mm hai đầu; có thể điều chỉnh kích thước đặc biệt |
| Cụm bấm | Máy ép bấm servo 2 T |
| Chu kỳ tham chiếu | 2,3–2,59 s mỗi chu kỳ cắm dây; xác nhận trên mẫu thực tế |
| Phát hiện | Thị giác, thiếu dây, áp suất khí, thu dây và giám sát áp lực |
| Nguồn điện | 220 V, 50/60 Hz |
| Công suất | 4900 W |
| Khí nén | Khí khô; ghi 4,5–6 kgf. Đơn vị áp suất và cài nguồn khí xác nhận trên báo giá. |
| Kích thước | 1600 × 2200 × 2050 mm; kích thước đầu được xác định là chiều cao |
| Khối lượng | Khoảng 1000 kg |
| Mã HS | 8463.90 (mã tham khảo thông dụng — đại lý hải quan xác nhận phân loại cuối cùng) |
| Chứng nhận | CE (chứng nhận kèm theo hàng) |
Tính năng chính
- Kết hợp chuẩn bị dây, xử lý gioăng, bấm và cắm vỏ cả hai đầu để giảm chuyển tay khi làm bộ dây đầu nối–đầu nối xác định.
- Ghép bộ cấp và dụng cụ cắm theo khoang đầu nối và gioăng. Chúng tôi kiểm tra sơ đồ chân, độ vào hết đầu cốt và vị trí gioăng cùng nhau trên mẫu cụm.
- Đặt chiều dài dây trong dải tiêu chuẩn 90–600 mm, tuốt đến 10 mm mỗi đầu; báo giá điều chỉnh cho công việc ngoài kích thước đó.
- Thị giác và giám sát quy trình cung cấp điểm kiểm tra trong lắp ráp. Chúng tôi xác định từng kiểm tra phát hiện gì, thống nhất tiêu chí chấp nhận cho tổ hợp đầu cốt, gioăng, vỏ.
- Gửi cả hai vỏ, đầu cốt, gioăng, dây và sơ đồ chân đầy đủ. Chúng tôi chuẩn bị dụng cụ, ghi hình trình tự lắp và bộ dây hoàn thiện trước khi Quý khách đặt hàng.
Vật liệu và ứng dụng
- Bộ dây ô tô và thiết bị cần bấm đầu cốt, gioăng dây và vỏ đầu nối cả hai đầu
- Dây nối giữa hai đầu nối trong dải thông số 0,35–2 mm²
- Dự án bộ dây nhiều khoang hoặc chiều dài hỗn hợp được đánh giá theo hình dạng vỏ và khả năng tiếp cận cắm
Tự động hóa lắp đầu nối bắt đầu từ sơ đồ chân đầy đủ. Đầu cốt có thể trông đã vào hết nhưng nằm sai khoang, và dây bấm đúng vẫn cần đúng vị trí gioăng. Chúng tôi dùng bản vẽ hai đầu nối, danh sách dây và chi tiết thực để cấu hình trình tự cấp, cắm và kiểm tra.
Thống nhất kiểm tra chi tiết đầu trước khi lập sản lượng ca: chiều dài dây, phân khoang, độ vào hết đầu cốt và vị trí gioăng. Sau đó xem thời gian chạy mẫu theo cỡ lô và tần suất đổi dự kiến. Nhờ đó ước tính sản lượng gắn với bộ dây thực sự cần làm.
Nếu đầu còn lại cần nhúng thiếc cho bước hàn sau, so sánh máy bấm, cắm vỏ và nhúng thiếc WM-3245. Máy bấm hai đầu và lắp gioăng WM-396 cung cấp dải dây và cấu hình khác để đánh giá.
Nêu mã cả hai đầu nối, gioăng, cỡ dây, sơ đồ chân và số lượng mục tiêu trong yêu cầu. Chúng tôi gửi đề xuất dụng cụ và video lắp mẫu để Quý khách kiểm tra quy trình, kết quả trước đặt hàng.
Bộ ảnh gồm khuôn bấm khí nén được chúng tôi cấu hình, báo giá tùy chọn theo đầu cốt đã chọn. Ví dụ bộ dây thể hiện bố trí đầu nối, dây và chuẩn bị đầu; chúng tôi xác nhận quy trình, dụng cụ cho đúng cụm của Quý khách bằng bản vẽ và chi tiết thực.
Kiến thức kỹ thuật
Lựa chọn và xử lý lỗi công đoạn này
- Bấm đầu cốt ống: chiều dài tuốt, độ vừa và máy cấp theo chuỗi so với cấp rờiSo sánh máy bấm đầu cốt ống cấp theo chuỗi và cấp rời theo chuẩn bị dây, đổi mã, độ vừa đầu cốt và sản lượng lô. Xem thông số WM-3243 và WM-3246.
- Cách chọn máy bấm đầu cốtChọn máy bấm theo cách cấp đầu cốt, phạm vi dây, chuẩn khuôn, các công đoạn, phương pháp kiểm tra và cơ cấu đơn hàng.
- Lỗi bấm đầu cốt: nguyên nhân, kiểm tra và biện pháp khắc phụcTìm nguyên nhân lực kéo thấp, sai chiều cao bấm, mất sợi, lỗi miệng loe, đỡ cách điện không phù hợp và cấp đầu cốt không ổn định.
WM-3247 — câu hỏi thường gặp
Cùng máy có xử lý các vỏ đầu nối khác nhau không?
Khả năng phù hợp tùy hình dạng đầu cốt, gioăng và vỏ, không chỉ cỡ dây. Đầu nối mới có thể cần bộ cấp, dụng cụ bấm và cắm khác. Chúng tôi đánh giá hai đầu bản vẽ, liệt kê dụng cụ và yêu cầu đổi mã trên báo giá.
Phớt và vỏ có lắp cả hai đầu không?
Quy trình theo thông số bao phủ bấm, lắp gioăng dây và cắm vỏ hai đầu. Chúng tôi xác nhận trình tự chính xác và dụng cụ giao theo bộ dây mẫu, gồm cả đầu không cần gioăng nếu có.
Mức 2,3–2,59 giây có bảo đảm cho bộ dây của tôi không?
Đó là chu kỳ cắm mỗi dây được nêu, tùy mẫu thực tế. Số khoang, chiều dài dây, hình đầu nối và bước kiểm tra ảnh hưởng chu kỳ bộ dây hoàn thiện. Chúng tôi đo chạy mẫu đại diện, xác nhận ước tính sản lượng cho cụm của Quý khách.
Máy xử lý vỏ nhiều tầng hoặc dây dài không đều được không?
Chúng tôi đánh giá theo bố trí khoang, đặc điểm khóa đầu cốt, chiều dài dây và khả năng tiếp cận cắm. Gửi bản vẽ và vỏ thực. Dụng cụ cấu hình cùng kết quả mẫu quyết định máy giao cho công việc.
Tôi nên chuẩn bị nguồn khí nào?
Dùng khí nén khô. Thông số ghi 4,5–6 kgf nhưng thiếu đơn vị áp suất đầy đủ, nên chúng tôi xác nhận áp suất vận hành và cài nguồn khí trên báo giá trước khi Quý khách chuẩn bị lắp đặt.
So với máy bấm một đầu và nhúng thiếc thế nào?
Chúng tôi cấu hình WM-3247 lắp đầu nối và gioăng cả hai đầu trên dây 0,35–2 mm². WM-3245 kết hợp một đầu nối với đuôi xoắn, nhúng thiếc, dùng bộ chọn tám màu và dải nêu 0,5–2,5 mm². Chọn theo hai đầu của bộ dây thành phẩm.
Có hỗ trợ gì sau giao hàng?
Chúng tôi cài điện áp theo quốc gia của Quý khách, giao giao diện và hướng dẫn sử dụng tiếng Anh. Với dao, chi tiết hao mòn bộ cấp và dụng cụ bấm hoặc cắm, mỗi báo giá liệt kê cùng đơn giá và nơi gửi hàng. Cấu hình điện giao được xác nhận theo yêu cầu lắp đặt của Quý khách.
Máy liên quan trong Bấm đầu cốt

Máy bấm đầu cốt servo 10 tấn, máy ép để bàn 100 kN
Mẫu máy WM-3110T

Máy bấm đầu cốt cáp servo 20 tấn, 200 kN và hành trình 40 mm
Mẫu máy WM-3120T

Máy bấm đầu cốt servo 2 tấn, máy ép để bàn cảm ứng 20 kN
Mẫu máy WM-3102S