Automatische Maschine zum beidseitigen Crimpen, Dichtungsaufziehen und Gehäusebestücken, 0,35–2 mm² WM-3247
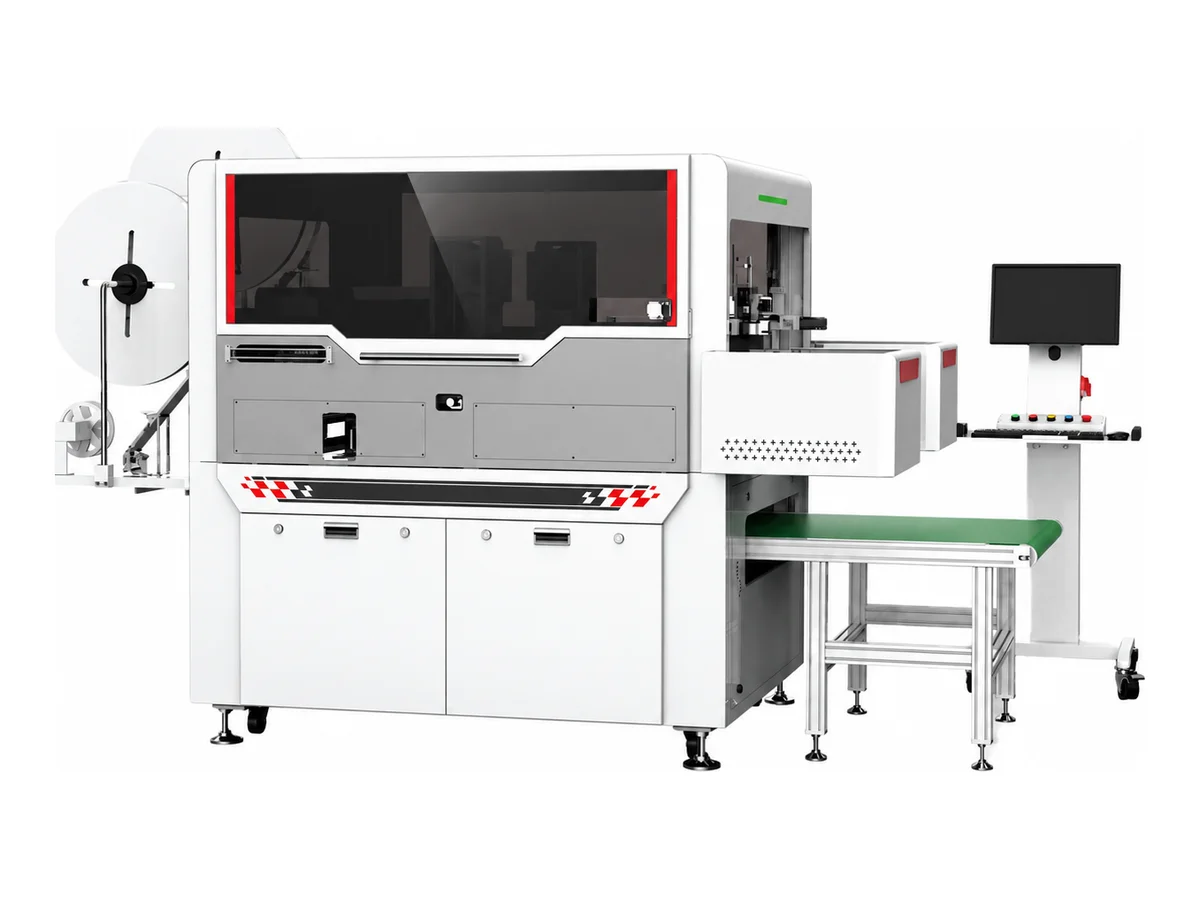
Wir konfigurieren die WM-3247 zum Schneiden und Abisolieren von Leitungen, Crimpen von Kontakten und Einsetzen von Leitungsdichtungen und Steckverbindergehäusen an beiden Enden. Der spezifizierte Leiterbereich beträgt 0,35–2 mm², die Standard-Bearbeitungslänge 90–600 mm; eine 2 t Servo-Crimpeinheit ist vorgesehen. Bildprüfung sowie Leitungs-, Luftdruck-, Aufwickel- und Kraftüberwachung unterstützen die Herstellung von Kabelbäumen passend zu Ihren Steckerzeichnungen und Werkzeugen.
Technische Daten
| Modell | WM-3247 |
|---|---|
| Prozess | Leitungen schneiden und abisolieren, beidseitig Kontakte crimpen, beidseitig Leitungsdichtungen und Gehäuse einsetzen |
| Leiterbereich | 0,35–2 mm² |
| Leitungsbearbeitungslänge | 90–600 mm; Sonderausführung möglich |
| Abisolierlänge | 0–10 mm an beiden Enden; Sondermaße anpassbar |
| Crimpeinheit | 2 t Servo-Crimppresse |
| Zyklusreferenz | 2,3–2,59 s je Leitungseinsetzzyklus; an tatsächlichen Mustern bestätigt |
| Überwachung | Bildprüfung, fehlende Leitung, Luftdruck, Leitungsaufnahme und Kraftüberwachung |
| Stromversorgung | Referenzausführung: 220 V, 50/60 Hz |
| Leistung | 4900 W |
| Druckluft | Trockene Luft; angegeben mit 4,5–6 kgf. Druckeinheit und Versorgungseinstellung im Angebot bestätigt. |
| Abmessungen | 1600 × 2200 × 2050 mm; erste Abmessung als Höhe bezeichnet |
| Gewicht | Ungefähr 1000 kg |
| Elektrische Ausführung | Wir passen die Stromversorgung der Maschine vor dem Versand an Ihren Standort an. Im Angebot bestätigen wir Spannung, Phasenzahl, Frequenz, Stromaufnahme und den passenden Netzstecker mit Anschlussleitung oder den vorgesehenen Industrieanschluss. In Deutschland sind 230 V einphasig und 400 V dreiphasig bei 50 Hz üblich. Für geeignete 230-V-Anschlüsse kommt ein Schuko-Stecker (Typ F) infrage. Bei 400 V richten sich CEE- oder Festanschluss nach Maschine und Standort. |
| Lieferzeit | Ihr Angebot bestätigt die Maschinenkonfiguration, das enthaltene Zubehör und den Versandtermin. |
| Garantie und Unterstützung | Ein Jahr Garantie auf die Maschine und kostenlose Video-Fernunterstützung über die gesamte Nutzungsdauer. |
| Verschleißteile | Jedes Angebot führt die Verschleißteile mit Einzelpreis und Versandort auf. |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Leitungsvorbereitung, Dichtungshandhabung, Crimpen und Gehäusebestückung an beiden Enden kombinieren und dadurch manuelle Übergaben bei definierten Stecker-zu-Stecker-Kabelbäumen reduzieren.
- Zuführ- und Einsetzwerkzeuge auf Steckerkammern und Leitungsdichtungen abstimmen. Wir prüfen Pinbelegung, Kontaktsitz und Dichtungsposition gemeinsam an Ihrer Musterbaugruppe.
- Leitungslängen innerhalb des Standardbereichs 90–600 mm und Abisolierung bis 10 mm je Ende einstellen. Anpassungen für abweichende Abmessungen werden angeboten.
- Bildprüfung und Prozessüberwachung schaffen Prüfpunkte während der Montage. Wir definieren die Erkennung jeder Prüfung und vereinbaren Abnahmekriterien für Ihre Kombination aus Kontakt, Dichtung und Gehäuse.
- Senden Sie beide Gehäuse, Kontakte, Dichtungen, Leitungen und vollständige Pinbelegung. Wir bereiten die Werkzeuge vor und filmen Montagefolge sowie fertigen Kabelbaum vor Ihrer Bestellung.
Materialien und Anwendungen
- Fahrzeug- und Anlagenkabelbäume mit Crimpkontakten, Leitungsdichtungen und Steckverbindergehäusen an beiden Enden
- Stecker-zu-Stecker-Verdrahtung im spezifizierten Bereich 0,35–2 mm²
- Mehrkammer-Kabelbäume oder Projekte mit unterschiedlichen Leitungslängen, geprüft anhand Gehäusegeometrie und Einsetzzugang
Automatisierte Steckermontage beginnt mit der vollständigen Pinbelegung. Ein Kontakt kann fest sitzen und dennoch in der falschen Kammer liegen. Auch eine korrekt gecrimpte Leitung benötigt die richtige Dichtungsposition. Wir konfigurieren Zuführung, Einsetzen und Prüffolge anhand beider Steckerzeichnungen, Leitungsliste und tatsächlicher Teile.
Vereinbaren Sie Erstteilprüfungen vor der Schichtplanung: Leitungslänge, Kammerzuordnung, Kontaktsitz und Dichtungsposition. Bewerten Sie anschließend die Musterlaufzeit mit Ihrer erwarteten Losgröße und Wechselhäufigkeit. Dadurch bezieht sich die Produktionsschätzung auf den tatsächlich benötigten Kabelbaum.
Wenn das gegenüberliegende Ende für späteres Löten verzinnt werden muss, vergleichen Sie unsere WM-3245 zum Crimpen, Gehäusebestücken und Verzinnen. Die WM-396 zum beidseitigen Crimpen und Dichtungseinsetzen bietet einen anderen Leiterbereich und eine andere Konfiguration zum Vergleich.
Nennen Sie beide Stecker-Teilenummern, Dichtungen, Leitergrößen, Pinbelegung und Zielmengen in Ihrer Anfrage. Sie erhalten einen Werkzeugvorschlag und ein Video der Musterbaugruppe, damit Sie Prozess und Ergebnis vor Bestellung prüfen können.
Die Galerie enthält pneumatische Crimpwerkzeuge, die wir für den gewählten Kontakt als Optionen konfigurieren und anbieten. Kabelbaumbeispiele zeigen Stecker-, Leitungs- und Endvorbereitungsanordnungen. Den Prozess und die Werkzeuge für Ihre genaue Baugruppe bestätigen wir anhand Ihrer Zeichnung und Teile. Für ein Angebot zur WM-3247 helfen die Teilenummer des Steckverbinders oder Bauteils und ein Foto der gewünschten Baugruppe. Am fertigen Teil lässt sich die Ausführung eingrenzen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Crimpapplikator-Bauteile: Schließhöhe, Hub und WerkzeugpassungIdentifizieren Sie Applikatorbauteile und unterscheiden Sie Schließhöhe, Pressenhub und Crimphöhe, bevor Sie Werkzeuge übernehmen oder eine Presse kaufen.
- Kann eine Crimplinie unterschiedliche Kontakte an beiden Enden verarbeiten?Beidseitiges Crimpen mit getrennten Vorgaben für Ende A und B, Längenbezügen, Bauteilzuführung, Umrüstung und Fertigteilprüfung spezifizieren.
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
WM-3247 — häufige Fragen
Kann dieselbe Maschine unterschiedliche Steckverbindergehäuse bearbeiten?
Die Eignung hängt von Kontakt-, Dichtungs- und Gehäusegeometrie ab, nicht nur von der Leitungsgröße. Ein neuer Steckverbinder kann andere Zuführ-, Crimp- und Einsetzwerkzeuge erfordern. Wir bewerten beide Enden der Zeichnung und führen Werkzeuge sowie Umrüstanforderungen im Angebot auf.
Werden Dichtungen und Gehäuse an beiden Enden montiert?
Der spezifizierte Prozess umfasst beidseitiges Crimpen, Leitungsdichtungseinsetzen und Gehäusebestückung. Den genauen Ablauf und die gelieferten Werkzeuge bestätigen wir anhand Ihres Musterkabelbaums, einschließlich etwaiger Enden ohne Dichtung.
Sind 2,3–2,59 Sekunden für meinen Kabelbaum garantiert?
Dies ist der angegebene Einsetzzyklus je Leitung, vorbehaltlich tatsächlicher Muster. Kammerzahl, Leitungslänge, Steckergeometrie und Prüfschritte beeinflussen den Zyklus des fertigen Kabelbaums. Wir messen einen repräsentativen Musterlauf und bestätigen die Produktionsschätzung für Ihre Baugruppe.
Kann sie mehrreihige Gehäuse oder ungleiche Leitungslängen verarbeiten?
Wir bewerten solche Projekte anhand Kammeranordnung, Kontaktrastmerkmalen, Leitungslängen und Einsetzzugang. Senden Sie Zeichnung und tatsächliche Gehäuse. Die konfigurierten Werkzeuge und das Musterergebnis bestimmen den Lieferumfang für den Auftrag.
Welche Druckluftversorgung soll ich vorbereiten?
Verwenden Sie trockene Druckluft. Die Spezifikation nennt 4,5–6 kgf ohne vollständige Druckeinheit. Deshalb bestätigen wir Betriebsdruck und Versorgungseinstellung im Angebot, bevor Sie die Installation vorbereiten.
Wie unterscheidet sie sich von der einseitigen Crimp- und Verzinnmaschine?
Wir konfigurieren die WM-3247 für Stecker- und Dichtungsmontage an beiden Enden bei 0,35–2 mm². Unsere WM-3245 kombiniert ein Steckerende mit einem verdrillten und verzinnten freien Ende, verwendet eine Achtfarbauswahl und hat einen angegebenen Bereich von 0,5–2,5 mm². Wählen Sie nach den beiden Enden des fertigen Kabelbaums.
Welche Unterstützung gibt es nach der Lieferung?
Wir stellen die Spannung für Ihr Land ein und liefern die englische Bedienoberfläche und das englische Handbuch. Jedes Angebot nennt Klingen, Zuführungsverschleißteile sowie Crimp- und Einsetzwerkzeuge mit Stückpreis und Versandort. Die gelieferte elektrische Ausführung bestätigen wir anhand Ihrer Installationsanforderungen.
Weitere Maschinen in Crimpen
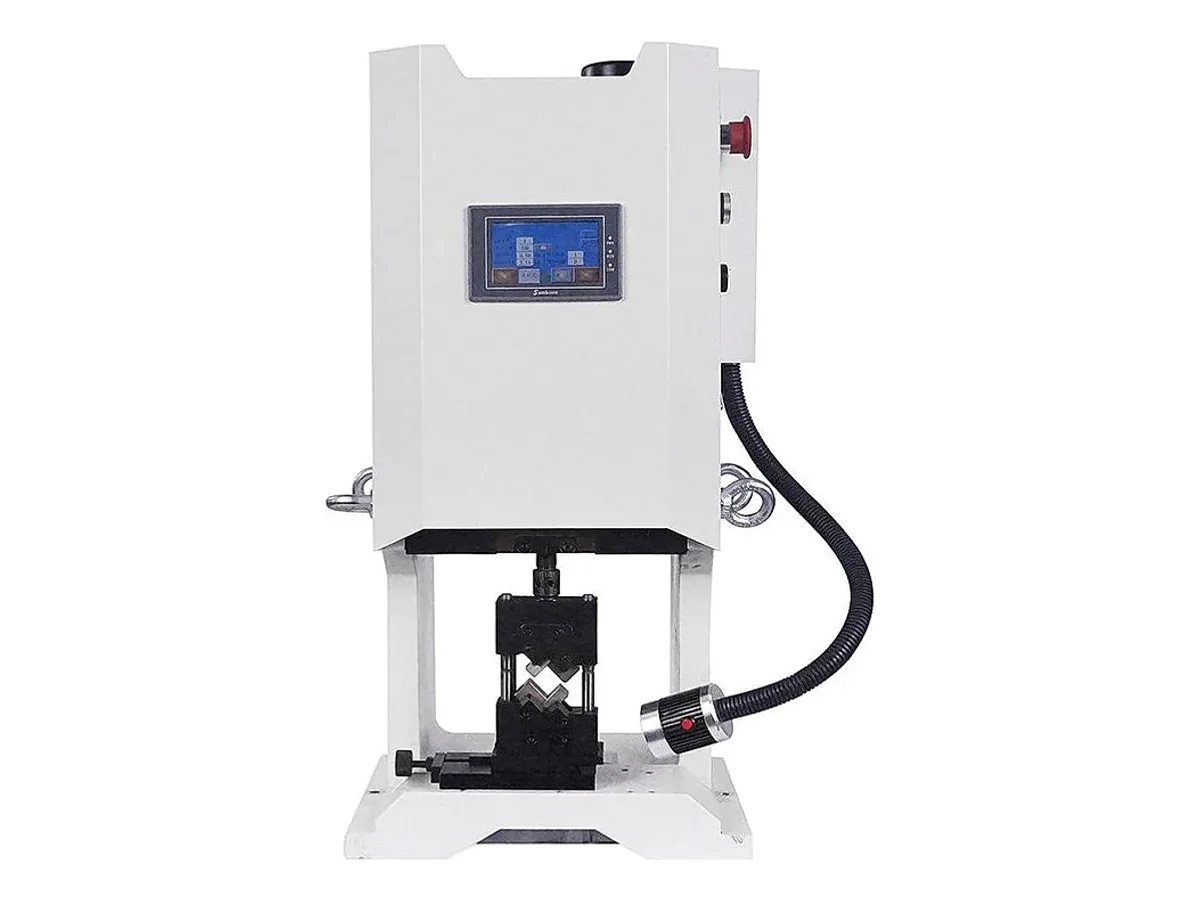
Halbautomatische Servo-Kontaktcrimpmaschine, 100 kN
Modell WM-3110T
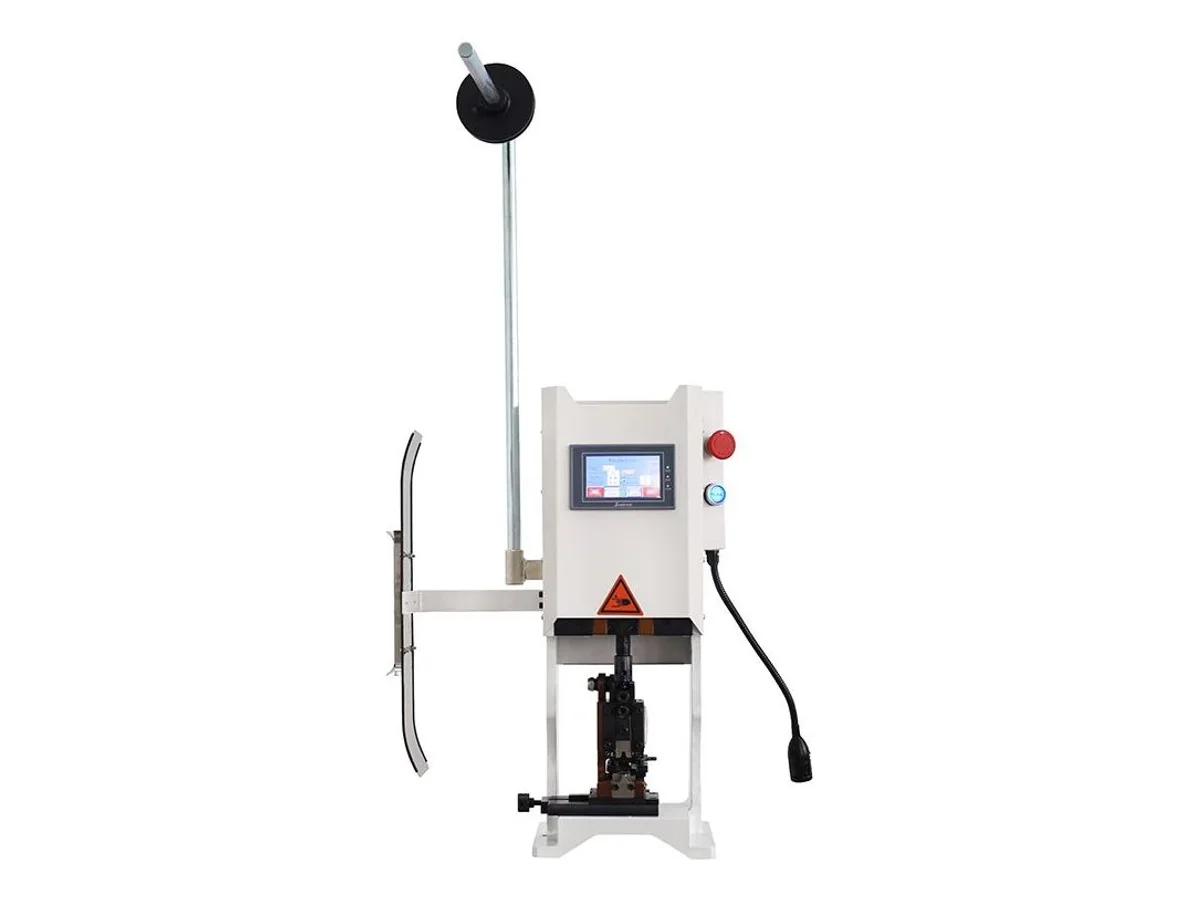
Halbautomatische Servo-Kontaktcrimpmaschine, 20 kN
Modell WM-3102S
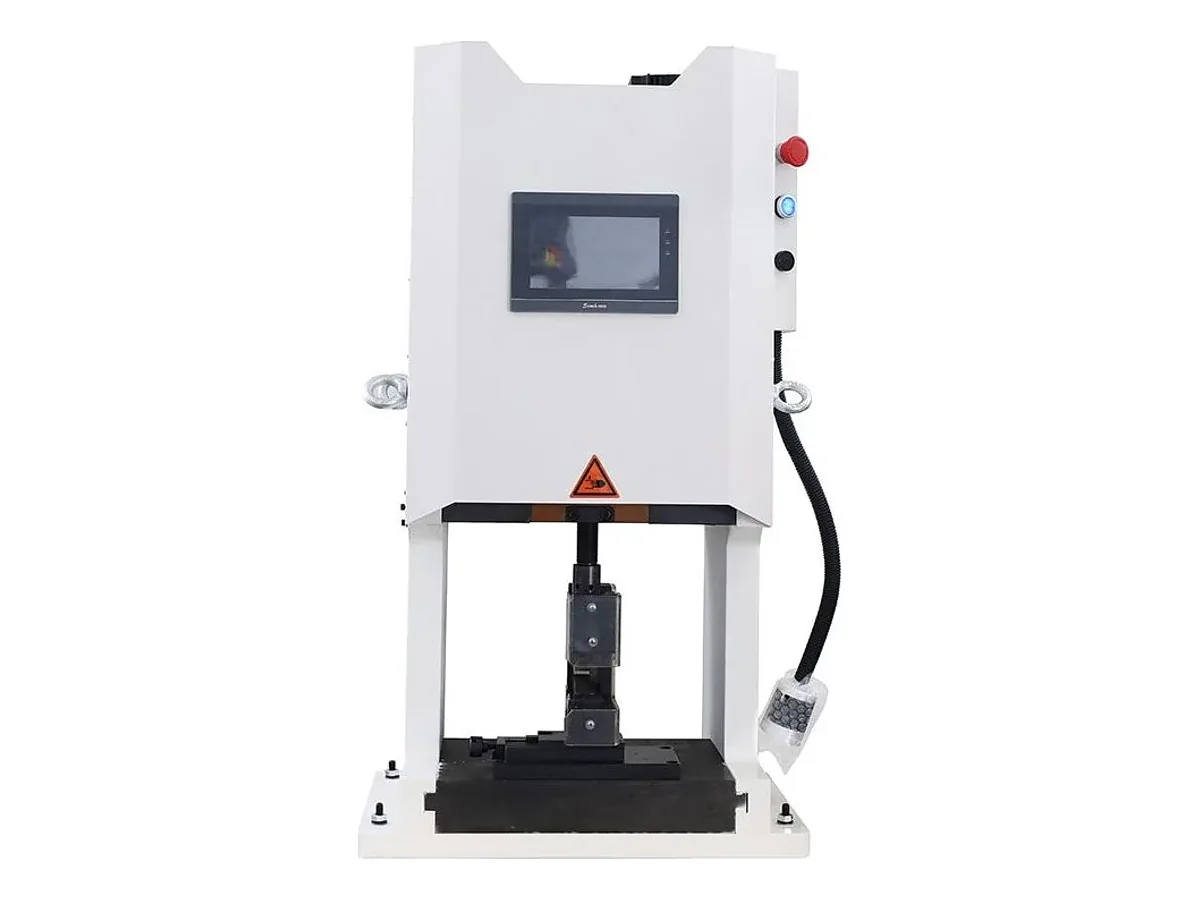
Halbautomatische Servo-Kabelschuhcrimpmaschine, 200 kN
Modell WM-3120T