Achtfarbenmaschine zum Kontaktcrimpen, Gehäusebestücken und Verzinnen des anderen Endes WM-3245
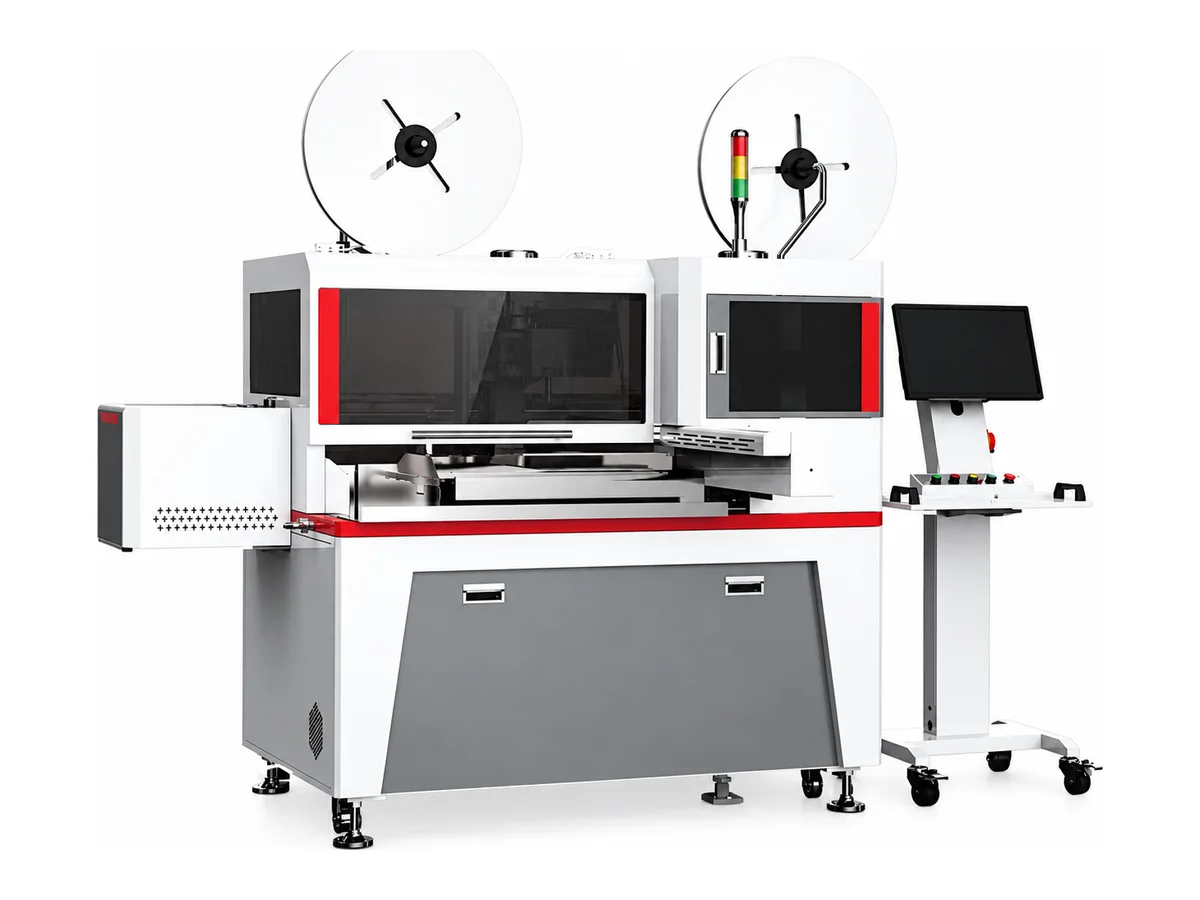
Die WM-3245 verbindet Leitungsschneiden, Abisolieren, einseitiges Kontaktcrimpen und Gehäusebestücken mit Verdrillen und Verzinnen des gegenüberliegenden Endes. Eine Achtfarb-Leitungsauswahl unterstützt Kabelbäume aus unterschiedlichen Leitungsfarben. Spezifiziert sind 0,5–2,5 mm² mit Isolierungsaußendurchmesser bis 3,0 mm und Standardschnittlängen von 100–600 mm, abgestimmt auf Ihr Crimpwerkzeug und Ihren Steckverbinder.
Technische Daten
| Modell | WM-3245 |
|---|---|
| Leiterbereich | 0,5–2,5 mm²; maximaler Isolierungsaußendurchmesser 3,0 mm |
| Prozess | Ablängen; beide Enden voll- oder teilabisolieren; einseitig Kontakte crimpen und ins Gehäuse einsetzen; gegenüberliegendes Ende verdrillen und verzinnen; automatische Einstellung von Schnitttiefe und Kontaktcrimpposition |
| Leitungsauswahl | Acht Farben serienmäßig |
| Schnittlänge | 100–600 mm; Sonderausführung möglich; Mindestlänge abhängig vom Crimpwerkzeug |
| Abisolierlänge | 0–8 mm |
| Verzinnlänge | 0–8 mm |
| Crimpeinheit | 2 t Servo-Kontaktpresse |
| Zyklusreferenz | 2,5 s/Leitung im angegebenen beidseitigen Crimpversuch bei 50 mm Leitungslänge. Standardschnittbereich 100–600 mm; Versuchskonfiguration und vollständigen Prozesszyklus vor Bestellung bestätigen. |
| Bewegungssteuerung | Überwiegend Mitsubishi-Servosteuerung |
| Materialhandhabung | Vibrationswendelförderung, interner Leitungswendemechanismus und servogesteuerter Greifervorschub |
| Steckverbinderhandhabung | Mehrreihige Gehäuse und unterschiedliche Leitungslängen mit steckerspezifischen Werkzeugen; Gehäuse-Rückzugprüfung |
| Überwachung | Leitungsanwesenheit, Luftdruck und Gehäuseanwesenheit; Crimpkraft- und CCD-Bildüberwachung optional |
| Ausgabe | Getrennte Gut- und Ausschussteilausgabe; Gutteilförderband |
| Datenschnittstelle | MES-Produktionsdatenanbindung verfügbar |
| Stromversorgung | Referenzausführung: Einphasig AC 207–242 V, 50/60 Hz, 40 A |
| Druckluft | 0,6 MPa |
| Abmessungen | B2880 × T2000 × H1650 mm, ohne hervorstehende Teile |
| Gewicht | Ungefähr 700 kg |
| Elektrische Ausführung | Wir passen die Stromversorgung der Maschine vor dem Versand an Ihren Standort an. Im Angebot bestätigen wir Spannung, Phasenzahl, Frequenz, Stromaufnahme und den passenden Netzstecker mit Anschlussleitung oder den vorgesehenen Industrieanschluss. In Deutschland sind 230 V einphasig und 400 V dreiphasig bei 50 Hz üblich. Für geeignete 230-V-Anschlüsse kommt ein Schuko-Stecker (Typ F) infrage. Bei 400 V richten sich CEE- oder Festanschluss nach Maschine und Standort. |
| Lieferzeit | Ihr Angebot bestätigt die Maschinenkonfiguration, das enthaltene Zubehör und den Versandtermin. |
| Garantie und Unterstützung | Ein Jahr Garantie auf die Maschine und kostenlose Video-Fernunterstützung über die gesamte Nutzungsdauer. |
| Verschleißteile | Jedes Angebot führt die Verschleißteile mit Einzelpreis und Versandort auf. |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Ein Steckerende und ein verzinntes freies Ende in einem Ablauf fertigstellen. Das reduziert Übergaben zwischen getrennten Schneid-, Abisolier-, Crimp-, Einsetz- und Verzinnstationen.
- Aus acht Leitungsfarben eine definierte Kabelbaumfolge bilden. Wir stimmen Längen und Kammerreihenfolge auf Ihre Zeichnung ab, damit der Bediener die erste Baugruppe gegen die Pinbelegung prüfen kann.
- Abisolier- und Verzinnlängen bis 8 mm passend zum Anschluss einstellen. Wir bearbeiten Ihre tatsächliche Leitung und prüfen Verzinnlänge, Litzenzustand und Isolierungsabstand vor Bestätigung der Einrichtung.
- Gehäuse-Rückzugprüfung und getrennte Gut-/Ausschussausgabe unterstützen einen geordneten Prüfablauf. Optionale CCD- und Crimpkraftüberwachung erweitern die Prüfungen für Ihre Kontakt-Gehäuse-Kombination.
- Senden Sie Leitungen, Kontakte, Gehäuse und Pinbelegung. Wir konfigurieren Crimp- und Einsetzwerkzeuge und filmen einen Musterlauf einschließlich Steckerende und verzinnten Enden zur Prüfung.
Materialien und Anwendungen
- Stecker-zu-Leiterplatten-Kabelbäume mit bestücktem Gehäuse an einem Ende und verzinnten Leitungsenden am anderen
- Mehrfarbige interne Geräteverdrahtung mit wiederholbarer Kammerreihenfolge
- Steckverbinderbaugruppen mit unterschiedlichen Leitungslängen oder mehrreihigen Gehäusen, anhand tatsächlicher Gehäusemuster geprüft
Wenn Verzinnen zum langsamsten Schritt der Kabelbaumvorbereitung wird, ist entscheidend, wie viel Handhabung zwischen den Prozessen verbleibt. Wir verbinden Lötbad, Leitungsvorbereitung und Steckerendmontage in einem Ablauf. Der Musterlauf ermöglicht die gemeinsame Prüfung von fertiger Verzinnlänge und Kontaktsitz, statt jede Station getrennt freizugeben.
Bei mehreren Farben oder ungleichen Leitungslängen muss die Zeichnung festlegen, welche Leitung in welche Kammer gehört. Damit konfigurieren wir Auswahl- und Einsetzfolge. Prüfen Sie die erste Baugruppe anhand der Pinbelegung und vereinbaren Sie anschließend Prüf- und Stichprobenplan für die Produktion.
Wenn beide Enden Steckverbindergehäuse und Leitungsdichtungen benötigen, vergleichen Sie unsere WM-3247 zum beidseitigen Crimpen und Gehäusebestücken. Für einen eigenständigen Verzinnprozess siehe unsere Verzinn- und Lötmaschinen.
Nennen Sie Pinbelegung, Kontakt- und Gehäusemuster, Leitungsspezifikation, Losgrößen und erforderliche Verzinnlänge in der Anfrage. Sie erhalten einen abgestimmten Werkzeugvorschlag und ein Musterlaufvideo für den vollständigen Prozess.
Die Galerie enthält pneumatische Crimpwerkzeuge, die wir für den gewählten Kontakt als Optionen konfigurieren und anbieten. Kabelbaumbeispiele zeigen Stecker-, Leitungs- und Endvorbereitungsanordnungen. Den Prozess und die Werkzeuge Ihrer genauen Baugruppe bestätigen wir anhand Ihrer Zeichnung und Teile. Für ein Angebot zur WM-3245 helfen die Teilenummer des Steckverbinders oder Bauteils und ein Foto der gewünschten Baugruppe. Am fertigen Teil lässt sich die Ausführung eingrenzen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Crimpapplikator-Bauteile: Schließhöhe, Hub und WerkzeugpassungIdentifizieren Sie Applikatorbauteile und unterscheiden Sie Schließhöhe, Pressenhub und Crimphöhe, bevor Sie Werkzeuge übernehmen oder eine Presse kaufen.
- Kann eine Crimplinie unterschiedliche Kontakte an beiden Enden verarbeiten?Beidseitiges Crimpen mit getrennten Vorgaben für Ende A und B, Längenbezügen, Bauteilzuführung, Umrüstung und Fertigteilprüfung spezifizieren.
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
WM-3245 — häufige Fragen
Welche Baugruppe stellt diese Ausführung her?
Wir konfigurieren diese Station für einen gecrimpten und ins Gehäuse eingesetzten Kontakt an einem Ende sowie ein verdrilltes, verzinntes freies Ende an der anderen Seite. Schneiden und Abisolieren sind integriert. Senden Sie die Zeichnung des fertigen Kabelbaums, damit wir Endbearbeitung und Werkzeuge gemeinsam bestätigen können.
Sind 2,5 Sekunden der vollständige Kabelbaumzyklus?
Verwenden Sie diesen Wert als Versuchsreferenz, nicht als Leistungsgarantie für fertige Kabelbäume. Die Spezifikation beschreibt einen 2,5-Sekunden-Leitungszyklus für beidseitiges Crimpen bei 50 mm, während der Standardschnittbereich 100–600 mm beträgt. Wir bestätigen diese Versuchskonfiguration vor Bestellung und messen Ihre erforderliche Folge aus Schneiden, Verzinnen, Einsetzen und Prüfen an Mustern.
Wie stimmen Sie die Maschine auf meinen Steckverbinder ab?
Wir benötigen Kontakt- und Gehäuse-Teilenummern, Kammeranordnung, Leitungsgrößen, Farben und Fertiglängen. Diese bestimmen Crimpwerkzeug, Gehäusezuführung und Einsetzwerkzeuge. Wir prüfen Sitz und Gehäuse-Rückzugfolge an Ihren tatsächlichen Teilen; ein Leiterbereich allein belegt keine Steckerkompatibilität.
Sind CCD- und Crimpkraftüberwachung enthalten?
Sie sind in dieser Spezifikation optional. Aufgeführt sind Leitungs-, Luftdruck- und Gehäuseanwesenheitsprüfungen; der Prozess enthält außerdem eine Gehäuse-Rückzugprüfung. Gewählte Überwachungsfunktionen und Abnahmekriterien führen wir im Angebot auf.
Eignet sie sich für häufige Produktwechsel?
Die Achtfarbauswahl unterstützt unterschiedliche Leitungsfolgen. Ein neuer Kontakt oder ein neues Gehäuse kann jedoch andere Werkzeuge und Einrichtprüfungen erfordern. Nennen Sie übliche Losgrößen und Wechsel pro Schicht. Unsere Empfehlung berücksichtigt Einrichtaufwand ebenso wie Maschinenlaufzeit.
Unterstützen Sie die Maschine nach der Lieferung?
Wir stellen die Spannung für Ihr Land ein und liefern die englische Bedienoberfläche und das englische Handbuch. Jedes Angebot nennt Ersatzklingen, Greifteile und Crimpwerkzeug-Verschleißteile mit Stückpreis und Versandort. Die gelieferte elektrische Ausführung wird im Angebot anhand der angegebenen Versorgungsanforderung bestätigt.
Weitere Maschinen in Crimpen
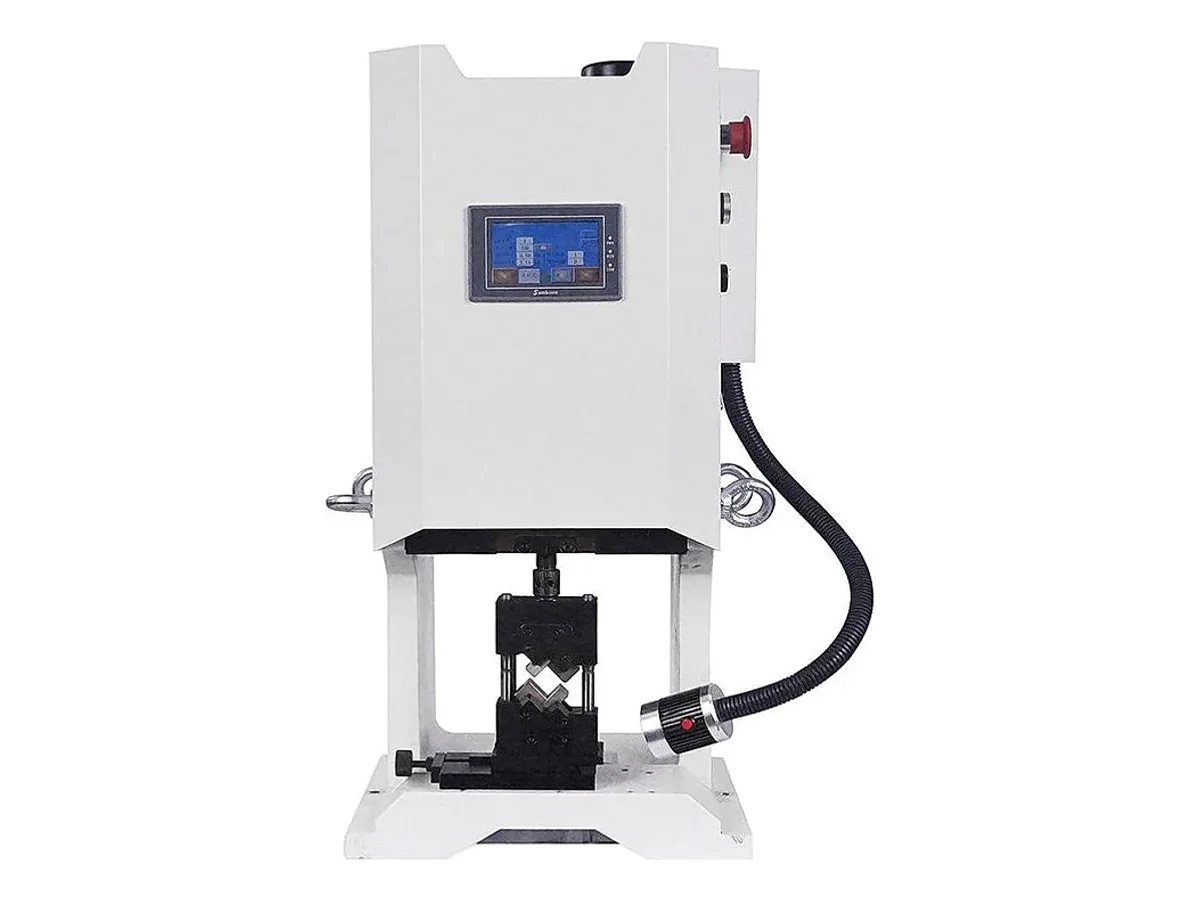
Halbautomatische Servo-Kontaktcrimpmaschine, 100 kN
Modell WM-3110T
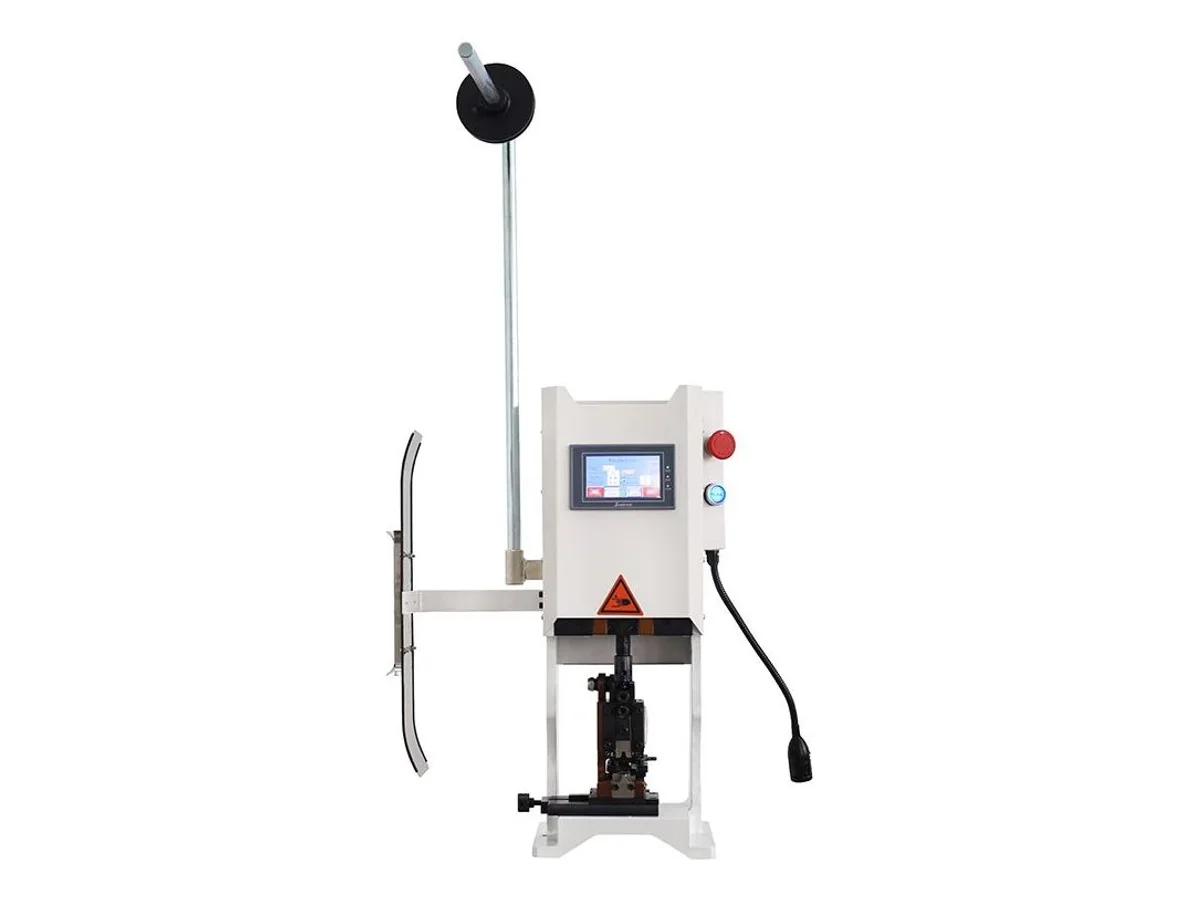
Halbautomatische Servo-Kontaktcrimpmaschine, 20 kN
Modell WM-3102S
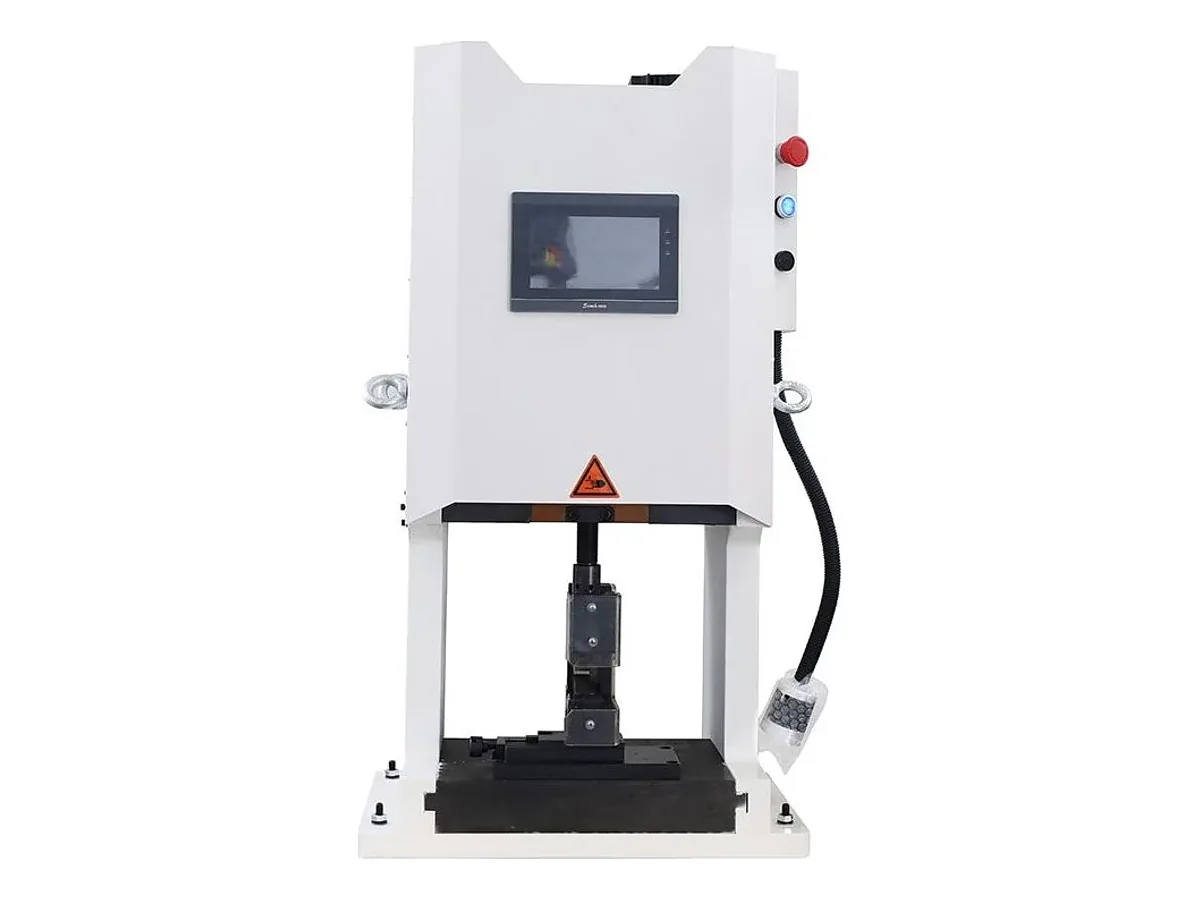
Halbautomatische Servo-Kabelschuhcrimpmaschine, 200 kN
Modell WM-3120T