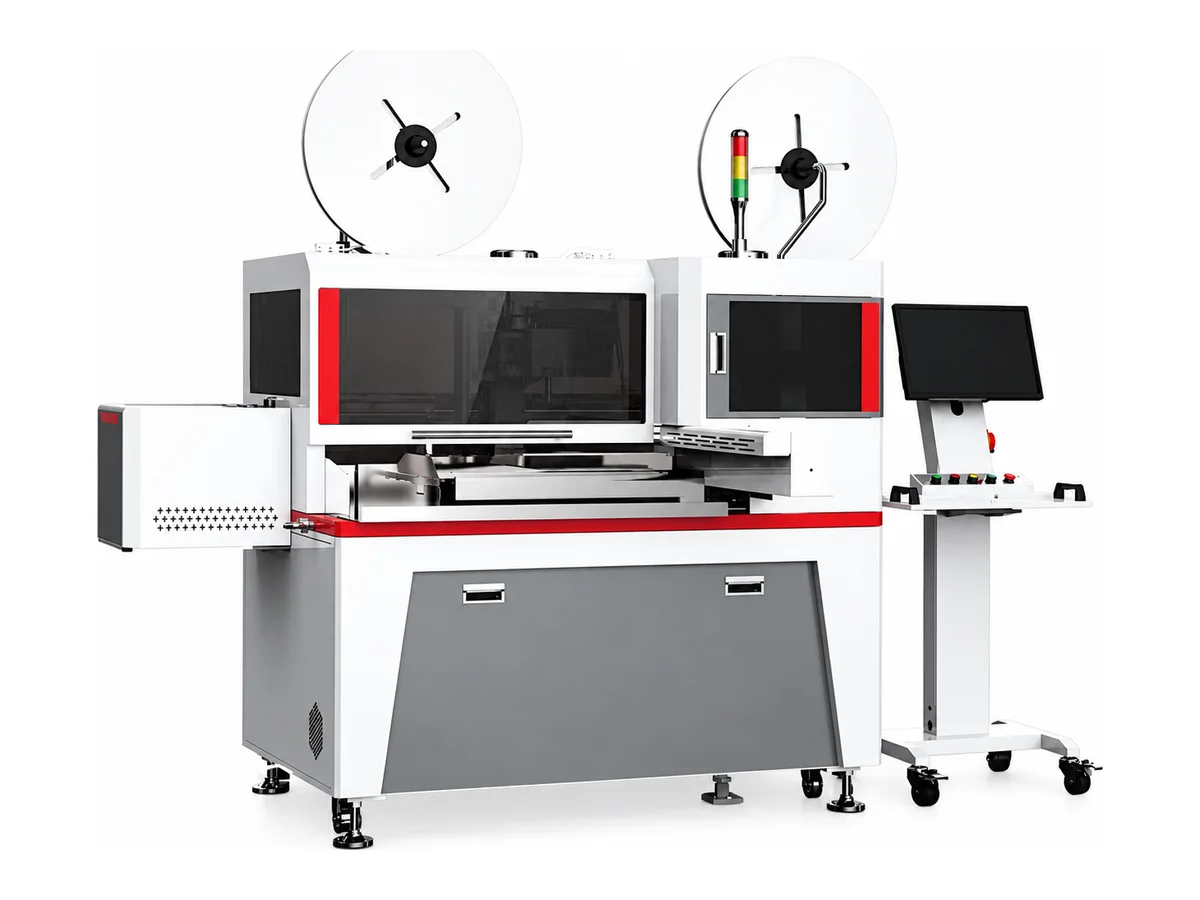
Máquina automática de crimpado de un extremo, inserción en carcasa y estañado de cable WM-3245
Solicitar cotización para WM-3245 →
En la WM-3245 combinamos corte y pelado, crimpado e inserción en carcasa en un extremo y torsión y estañado en el opuesto. Un selector de ocho colores permite montar arneses de distintos colores. El intervalo especificado es 0.5–2.5 mm² con diámetro de aislamiento de hasta 3.0 mm y cortes estándar de 100–600 mm, adaptados a su aplicador y conector.
Especificaciones
| Intervalo de cable | 0.5–2.5 mm²; diámetro exterior máximo del aislamiento 3.0 mm |
|---|---|
| Proceso | Corte a longitud; pelado completo o parcial de ambos extremos; crimpado e inserción en carcasa de un extremo; torsión y estañado del opuesto; ajuste automático de profundidad de corte y posición de crimpado |
| Selección de cable | Ocho colores de serie |
| Longitud de corte | 100–600 mm; personalización disponible; mínimo según aplicador |
| Longitud de pelado | 0–8 mm |
| Longitud de estañado | 0–8 mm |
| Unidad de crimpado | Prensa servo de terminales de 2 T |
| Ciclo de referencia | 2.5 s/cable en el ensayo indicado de crimpado doble con longitud de 50 mm. Corte estándar 100–600 mm; confirme configuración del ensayo y ciclo completo de su proceso antes del pedido. |
| Control de movimiento | Principalmente servo Mitsubishi |
| Manipulación de material | Alimentación por cuenco vibratorio, mecanismo interno de inversión del cable y alimentación con pinza servo |
| Manipulación de conectores | Aplicaciones de carcasas de varias capas y longitudes mixtas con herramentales adaptados; comprobación por tracción de retorno de carcasa |
| Supervisión | Presencia de cable, presión de aire y presencia de carcasa; supervisión de fuerza de crimpado y visión CCD opcionales |
| Salida | Separación de aceptados y rechazados; transportador de piezas aceptadas |
| Interfaz de datos | Conexión disponible a datos de producción MES |
| Alimentación eléctrica | AC monofásica 207–242 V, 50/60 Hz, 40 A |
| Aire comprimido | 0.6 MPa |
| Dimensiones | Ancho 2880 × fondo 2000 × alto 1650 mm, sin salientes |
| Peso | Aproximadamente 700 kg |
| Código HS | 8463.90 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Termine un extremo con conector y otro estañado en un flujo, reduciendo transferencias entre corte, pelado, crimpado, inserción y estañado.
- Seleccione ocho colores para una secuencia definida de arnés. Adaptamos longitudes y orden de cavidades al plano para comprobar el primer conjunto frente a la asignación de contactos.
- Ajuste pelado y estañado hasta 8 mm según la terminación. Probamos su cable y revisamos longitud estañada, estado de hilos y separación del aislamiento antes de confirmar.
- La tracción de retorno de carcasa y salida separada de aceptados/rechazados organizan la inspección. CCD y supervisión de fuerza opcionales amplían las comprobaciones para su combinación.
- Envíe cable, terminales, carcasas y asignación de contactos. Configuramos aplicador y herramientas de inserción y grabamos una prueba con extremo de conector y extremos estañados.
Materiales y aplicaciones
- Arneses entre conector y placa con carcasa terminada en un extremo y cables estañados en el otro.
- Cableado interno multicolor de equipos con secuencia repetible de cavidades.
- Conjuntos de longitudes mixtas o conectores de varias capas evaluados con carcasas reales.
Cuando estañar es el paso más lento, conviene evaluar cuánta manipulación queda entre procesos. Integramos baño de estaño, preparación e inserción del extremo de conector en un flujo. La prueba permite revisar juntos longitud estañada y asiento del conector, en lugar de aprobar puestos aislados.
En arneses de varios colores o longitudes desiguales, el plano debe definir el cable de cada cavidad. Configuramos selección e inserción con esa información. Apruebe el primer conjunto frente a la asignación de contactos y acuerde el plan de inspección y muestreo de producción.
Si ambos extremos requieren carcasas y sellos, compare la WM-3247 de crimpado e inserción doble. Para un proceso dedicado de estañado, consulte nuestras máquinas de estañado y soldadura.
Incluya asignación de contactos, muestras de terminal y carcasa, especificación de cable, lotes y longitud estañada. Enviaremos una propuesta de herramentales adaptados y video del proceso completo.
La galería incluye aplicadores neumáticos configurados y cotizados como opciones para el terminal seleccionado. Los ejemplos muestran conectores, cables y preparación de extremos; confirmamos proceso y herramientas de su conjunto exacto mediante plano y piezas.
Conocimientos de ingeniería
Selección y resolución de problemas del proceso
- Crimpado de punteras: pelado, ajuste y máquinas de alimentación en cadena o sueltaCompare preparación, cambios, compatibilidad y producción de máquinas de punteras en cadena o sueltas. Consulte WM-3243 y WM-3246.
- Cómo elegir una máquina de crimpado de terminalesElija una crimpadora por presentación del terminal, rango de cable, interfaz del aplicador, etapas del proceso, inspección y variedad de producción.
- Defectos de crimpado: causas, inspección y medidas correctivasDiagnóstico de baja fuerza de extracción, altura incorrecta, pérdida de hilos, defectos de campana, apoyo del aislamiento y alimentación irregular de terminales.
WM-3245 — preguntas frecuentes
¿Qué fabrica esta configuración?
Configuramos el puesto para un terminal crimpado insertado en carcasa en un extremo y otro extremo retorcido y estañado. Corte y pelado están integrados. Envíe el plano del arnés para confirmar procesos y herramientas juntos.
¿2.5 segundos es el ciclo completo del arnés?
Es una referencia de ensayo, no garantía de producción de arnés terminado. La especificación describe 2.5 segundos por cable en crimpado doble a 50 mm, mientras el corte estándar es 100–600 mm. Confirmamos esa configuración antes del pedido y cronometramos en muestras su secuencia de corte, estañado, inserción e inspección.
¿Cómo adaptan la máquina a mi conector?
Necesitamos referencias de terminal y carcasa, distribución de cavidades, secciones, colores y longitudes. Determinan aplicador, alimentación y herramentales de inserción. Comprobamos asiento y tracción de retorno con sus piezas; el intervalo de sección por sí solo no establece compatibilidad.
¿Incluye CCD y supervisión de fuerza?
Son opcionales. Se indican comprobaciones de cable, presión de aire y presencia de carcasa, y el proceso incluye tracción de retorno de carcasa. Detallamos funciones seleccionadas y criterios de aceptación en la cotización.
¿Admite cambios frecuentes de producto?
El selector de ocho colores permite distintas secuencias, pero un terminal o carcasa nuevos pueden requerir otras herramientas y comprobaciones. Comparta lotes habituales y cambios por turno; recomendamos según preparación además de tiempo de funcionamiento.
¿Ofrecen soporte después de la entrega?
Ajustamos tensión para su país y enviamos interfaz y manual en inglés. Cada cotización detalla cuchillas, piezas de agarre y consumibles del aplicador con precio unitario y lugar de expedición. La configuración eléctrica entregada se confirma según el suministro indicado.
Máquinas relacionadas: Crimpado de terminales

Crimpadora servo de terminales de 10 toneladas, prensa de sobremesa de 100 kN
Modelo WM-3110T

Crimpadora servo de zapatas de cable de 20 toneladas, 200 kN y carrera de 40 mm
Modelo WM-3120T

Crimpadora servo de terminales de 2 toneladas, prensa táctil de sobremesa de 20 kN
Modelo WM-3102S