양단 자동 전선 압착, 방수 씰 및 커넥터 하우징 삽입기, 0.35–2 mm² WM-3247
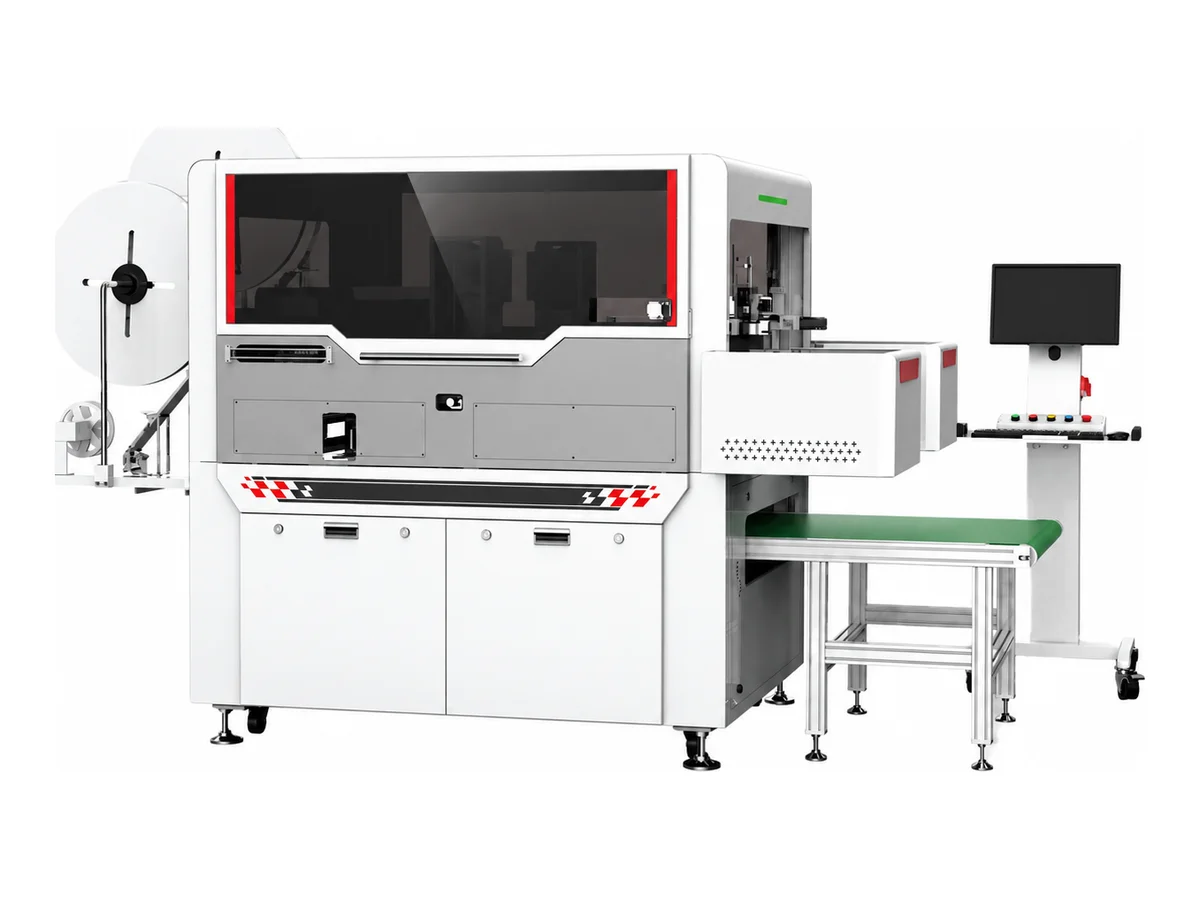
당사는 WM-3247을(를) 전선 절단·탈피, 단자 압착, 양단 방수 씰 및 커넥터 하우징 삽입 작업을 수행하도록 구성합니다. 지정 전선 범위는 0.35–2 mm²이며, 표준 가공 길이는 90–600 mm이고 2 T 서보 압착 유닛을 갖추고 있습니다. 비전, 전선 유무, 공기압, 인출 및 압력 검사는 고객의 커넥터 도면과 툴링에 맞춘 하네스 생산을 지원합니다.
사양
| 모델 | WM-3247 |
|---|---|
| 공정 | 전선 절단·탈피, 양단 단자 압착, 양단 방수 씰 및 하우징 삽입 |
| 전선 범위 | 0.35–2 mm² |
| 전선 가공 길이 | 90–600 mm; 맞춤 제작 가능 |
| 탈피 길이 | 양단 0–10 mm; 특수 치수 조정 가능 |
| 압착 유닛 | 2 T 서보 압착 프레스 |
| 사이클 참고 | 전선 삽입 사이클당 2.3–2.59 초; 실제 샘플에서 확인 |
| 검출 | 비전, 전선 누락, 공기압, 전선 인출 및 압력 모니터링 |
| 전원 공급 | 참고 구성: 220 V, 50/60 Hz |
| 소비 전력 | 4900 W |
| 압축 공기 | 건조 공기; 4.5–6 kgf로 기재됨. 압력 단위와 공급 설정은 견적서에서 확인. |
| 치수 | 1600 × 2200 × 2050 mm; 첫 번째 치수는 높이로 식별됨 |
| 중량 | 약 1000 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 양단에서 전선 준비, 씰 처리, 압착 및 하우징 삽입을 결합하여 정의된 커넥터 간 하네스 제작 시 수동 이송을 줄입니다.
- 공급 및 삽입 툴링을 커넥터 캐비티와 전선 씰에 맞춥니다. 핀 배치, 단자 안착 및 씰 위치를 샘플 조립품에서 함께 확인합니다.
- 표준 90–600 mm 범위 내에서 전선 길이를 설정하고 각 끝단에서 최대 10 mm까지 탈피하며, 해당 치수를 벗어나는 작업은 견적 시 조정됩니다.
- 비전 및 공정 모니터링이 조립 중 검사 지점을 제공합니다. 각 검사가 무엇을 감지하는지 정의하고 단자, 씰 및 하우징 조합에 대한 합격 기준을 합의합니다.
- 양쪽 하우징, 단자, 씰, 전선 및 전체 핀 배치를 보내주십시오. 주문 전에 툴링을 준비하고 조립 순서와 완성 하네스를 기록합니다.
가공 대상
- 양단 단자 압착, 전선 씰 및 커넥터 하우징이 필요한 자동차 및 장비 하네스
- 지정된 0.35–2 mm² 범위의 커넥터 간 배선
- 하우징 형상과 삽입 접근성을 기준으로 평가되는 다중 캐비티 또는 혼합 길이 하네스 프로젝트
커넥터 조립 자동화는 완전한 핀 배치에서 시작됩니다. 단자가 잘못된 캐비티에 삽입된 상태에서 안착된 것처럼 보일 수 있으며, 올바르게 압착된 전선도 지정된 씰 위치가 필요합니다. 당사는 두 커넥터 도면, 전선 목록 및 실제 부품을 사용하여 공급, 삽입 및 검사 순서를 구성합니다.
교대 생산량을 계획하기 전에 첫 번째 부품 검사 항목(전선 길이, 캐비티 할당, 단자 안착 및 씰 위치)에 합의하십시오. 그런 다음 예상 배치 크기와 교체 빈도로 샘플 실행 시간을 검토하십시오. 이를 통해 생산 추정치를 실제로 제작해야 하는 하네스에 연결합니다.
반대쪽 끝단이 이후 납땜 작업을 위해 주석 도금이 필요한 경우, 당사의 WM-3245 압착, 하우징 삽입 및 주석 도금 기계와 비교하십시오. 당사의 WM-396 양단 압착 및 씰 삽입 기계는 평가를 위해 다른 전선 범위와 구성을 제공합니다.
문의 시 두 커넥터 부품 번호, 씰, 전선 크기, 핀 배치 및 목표 수량을 포함하십시오. 주문 전에 공정과 결과를 확인할 수 있도록 툴링 제안서와 샘플 조립 영상을 보내드립니다.
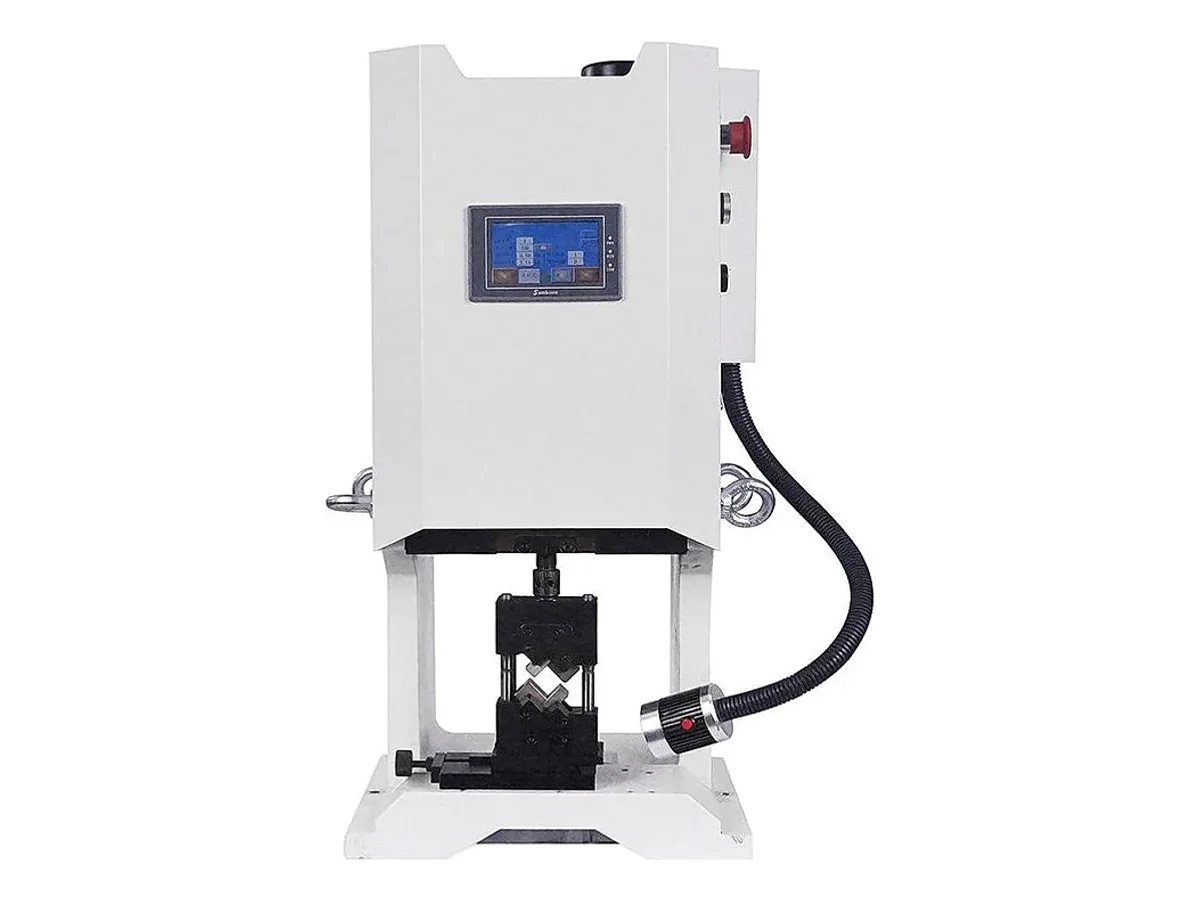
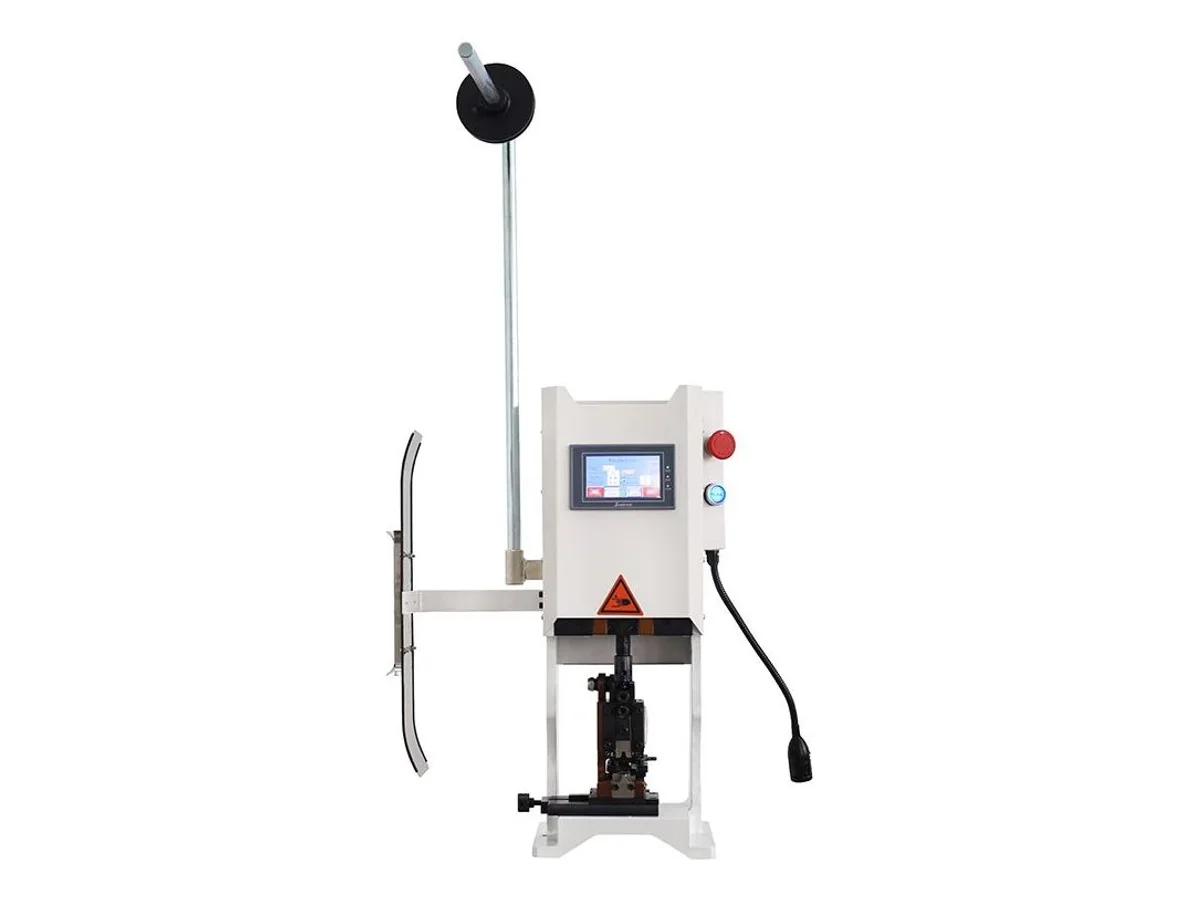
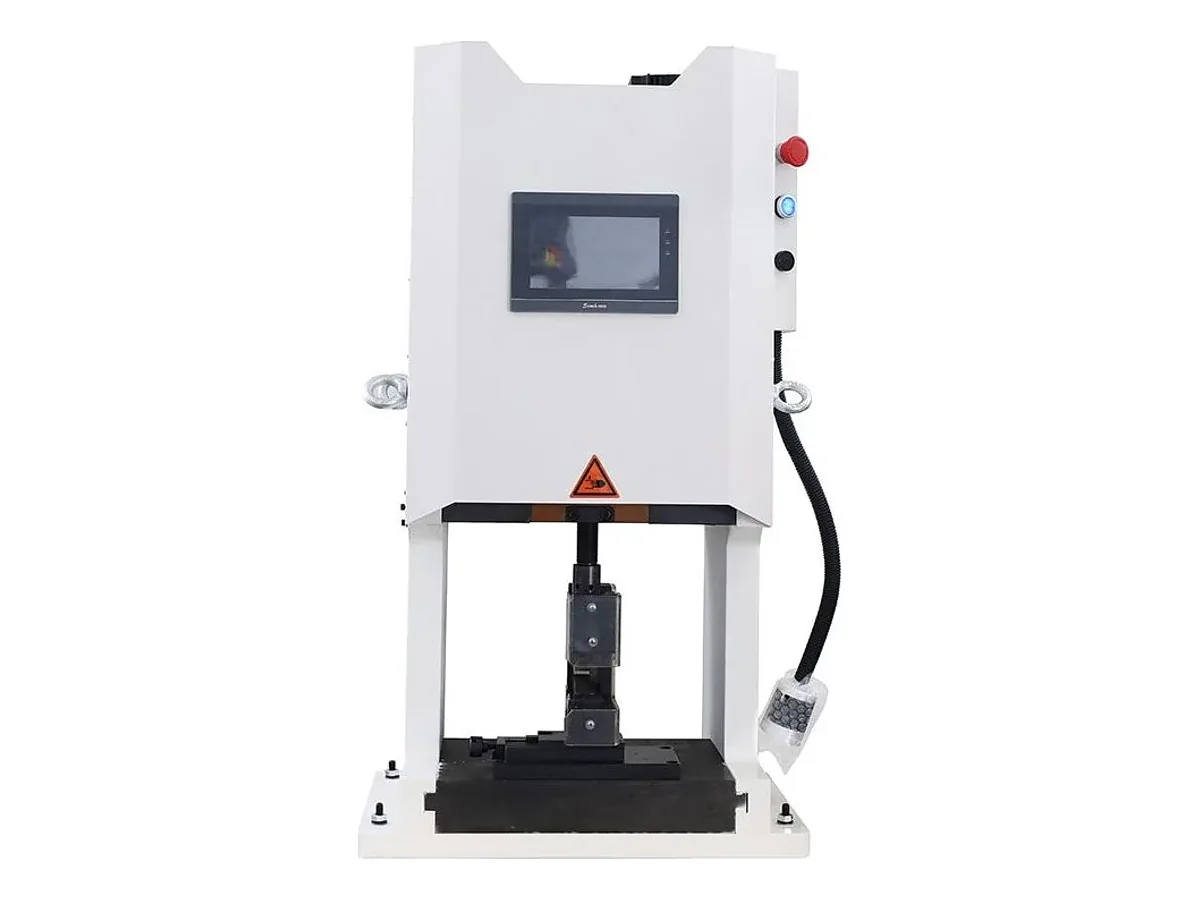
갤러리에는 선택한 단자에 대한 옵션으로 구성 및 견적되는 공압 압착 어플리케이터가 포함되어 있습니다. 하네스 예시는 커넥터, 전선 및 끝단 준비 배열을 보여줍니다. 도면과 부품을 사용하여 정확한 조립에 대한 공정과 툴링을 확인합니다. WM-3247 견적에는 커넥터나 부품의 품번과 필요한 조립품 사진을 보내주세요. 완성 부품을 기준으로 장비 구성을 검토할 수 있습니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 압착 어플리케이터 부품: 셧 하이트, 스트로크 및 툴링 장착 적합성압착 어플리케이터 부품을 식별하고, 툴링 재사용 또는 벤치 프레스 주문 전에 셧 하이트, 프레스 스트로크, 완성 압착 높이를 구분하십시오.
- 압착 라인에서 양단에 서로 다른 단자를 장착할 수 있습니까?A단과 B단 요구 사항, 리드 길이 기준, 부품 공급, 교체 및 완성품 검사를 별도로 지정하여 양단 압착을 구성하십시오.
- 페룰 압착: 탈피 길이, 단자 결합 및 체인 공급식 대 벌크 공급식 기계체인 공급식과 벌크 페룰 압착기를 전선 준비, 교체, 단자 결합 및 배치 생산량으로 비교합니다. WM-3243 및 WM-3246 사양을 확인하십시오.
WM-3247 — 자주 묻는 질문
같은 기계로 다른 커넥터 하우징을 처리할 수 있습니까?
호환성은 전선 크기뿐만 아니라 단자, 씰 및 하우징 형상에 따라 달라집니다. 새 커넥터는 다른 공급, 압착 및 삽입 툴링이 필요할 수 있습니다. 도면의 양쪽 끝을 평가하고 견적서에 툴링 및 교체 요구 사항을 기재합니다.
씰과 하우징이 양쪽 끝에서 조립됩니까?
지정된 공정은 양단 압착, 전선 씰 삽입 및 하우징 삽입을 포함합니다. 씰이 필요 없는 끝단을 포함하여 샘플 하네스에 대해 정확한 순서와 공급 툴링을 확인합니다.
2.3–2.59초 수치가 제 하네스에 보장됩니까?
이는 명시된 전선당 삽입 사이클이며 실제 샘플에 따라 달라질 수 있습니다. 캐비티 수, 전선 길이, 커넥터 형상 및 검사 단계가 완성 하네스 사이클에 영향을 미칩니다. 대표 샘플 실행 시간을 측정하고 조립품에 대한 생산 추정치를 확인합니다.
다층 하우징이나 서로 다른 전선 길이를 처리할 수 있습니까?
캐비티 레이아웃, 단자 잠금 기능, 전선 길이 및 삽입 접근성을 사용하여 이러한 프로젝트를 평가합니다. 도면과 실제 하우징을 보내주십시오. 구성된 툴링과 샘플 결과에 따라 작업에 공급할 내용이 결정됩니다.
어떤 공기 공급을 준비해야 합니까?
건조 압축 공기를 사용하십시오. 사양에는 4.5–6 kgf로 기록되어 있지만 완전한 압력 단위가 없으므로 설치 준비 전에 견적서에서 작동 압력과 공급 설정을 확인합니다.
편단 압착 및 주석 도금 기계와 어떻게 비교됩니까?
당사는 WM-3247을(를) 0.35–2 mm² 전선의 양단 커넥터 및 씰 조립용으로 구성합니다. 당사의 WM-3245은(는) 커넥터 끝단과 꼬임 및 주석 도금된 꼬리 부분을 결합하며, 여덟 색 선택기와 기재된 0.5–2.5 mm² 범위를 사용합니다. 완성 하네스의 양쪽 끝에 따라 선택하십시오.
납품 후 어떤 지원이 포함됩니까?
당사는 고객 국가에 맞게 전압을 설정하고 영어 인터페이스와 영문 설명서를 제공합니다. 칼날, 피더 마모 부품, 압착 또는 삽입 툴링의 경우 모든 견적서에 단가와 출하 위치가 기재됩니다. 납품된 전기 구성을 설치 요구 사항에 맞게 확인합니다.