Thermoden-Lötmaschine für FFC, FPC und Stecker, 50–600 °C Impulswärme WM-721
Angebot anfordern für WM-721 →
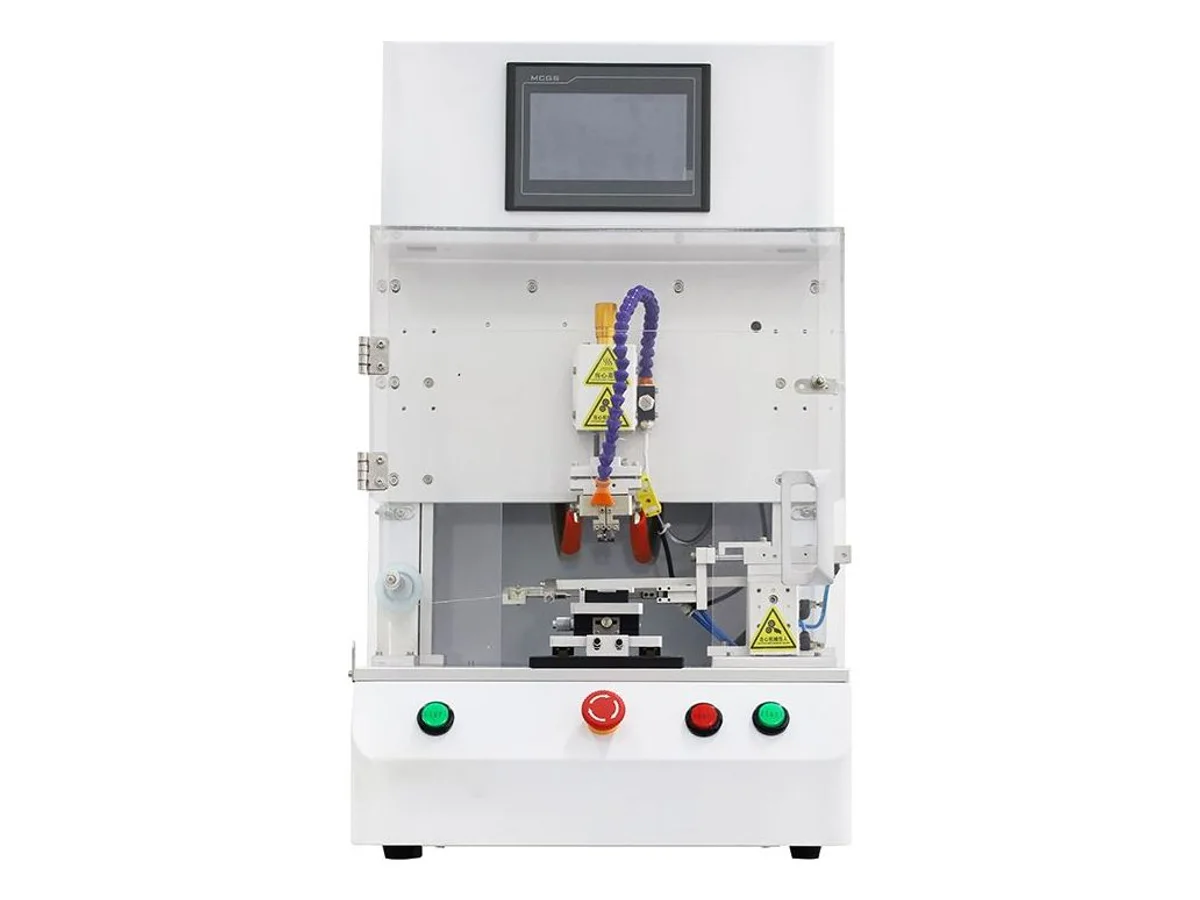
Die WM-721 ist eine Thermoden-Lötmaschine mit Impulswärme. Ein Pressstempel aus Titan- oder Molybdänlegierung senkt sich auf einer spindelgetriebenen Z-Achse ab, presst die Verbindung gegen die Vorrichtung und erwärmt sie entlang einer programmierten Kurve von 50 bis 600 °C in bis zu vier Stufen. Während das Lot benetzt, hält sie ±5 °C. Die Wärme wird unter Druck übertragen und erreicht Verbindungen, die eine Lötkolbenspitze nicht gleichmäßig erfassen kann: FFC- und FPC-Bänder auf Leiterplattenpads, LVDS und ultrafeines Koaxialkabel sowie ganze mehrpolige Steckerreihen in einem Arbeitsgang. ACF- und TAB-Anwendungen erfordern die Bestätigung von Verbindungsmaterial, Temperaturprofil und Werkzeugen an Ihrem Muster. Ein zylindergetriebener ziehender Vorschub liefert den Lötdraht; der Heizkopf wird zwischen den Zyklen luftgekühlt. Temperaturkurve, Zykluszeit und Stückzahl erscheinen live auf einem englischen Touchscreen. Die Stempelgenauigkeit beträgt ±0,03 mm bei 50 mm Hub. Die Maschine misst 450 × 560 × 850 mm und wiegt 80 kg.
Technische Daten
| Funktion | Thermodenlöten mit Impulswärme: Der beheizte Stempel presst die Verbindung während des Wiederaufschmelzens |
|---|---|
| Nennspannung | 220 V, 50 Hz |
| Heizleistung | 2.000 W |
| Temperatureinstellbereich | 50 – 600 °C |
| Temperaturgenauigkeit | ±5 °C |
| Heizstufen | 1 – 4 Stufen |
| Kühlverfahren des Heizkopfs | Luftkühlung |
| Stempelgenauigkeit | ±0,03 mm |
| Z-Achsenbewegung | Spindelantrieb |
| Z-Achsenhub | 50 mm |
| Automatische Lotzufuhr | Ziehender Vorschub, zylindergetrieben |
| Abmessungen | 450 × 560 × 850 mm (Breite × Länge × Höhe) |
| Gewicht | 80 kg |
| HS-Code | 8515.19 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Impulswärme statt Lötkolben: Der Legierungsstempel setzt kalt auf, übt zuerst Druck aus, durchläuft dann das Heizprofil und kühlt vor dem Abheben ab. Die Verbindung bleibt während der gesamten Schmelzphase flach und ausgerichtet.
- Programmiertes Temperaturprofil mit bis zu 4 Heizstufen, 50–600 °C bei ±5 °C. Vorwärmen, Wiederaufschmelzen und Abkühlen sind separate Abschnitte statt einer festen Spitzentemperatur.
- Stempel aus Titan- oder Molybdänlegierung werden passend zu Ihrer Padreihe geformt. Eine breite Thermode lötet alle Stifte eines Steckers in einem Pressvorgang statt einzeln.
- Live-Temperaturkurve am englischen Touchscreen: Profil, Zykluszeit, Programmname und Stückzähler stehen gemeinsam auf der Betriebsmonitorseite. Abweichungen werden sichtbar, bevor eine Ausschusscharge entsteht.
- Spindelgetriebene Z-Achse mit ±0,03 mm Stempelgenauigkeit, 50 mm Hub und motorischer Druckaufbringung. Fügekraft und Aufsetzposition wiederholen sich von Zyklus zu Zyklus unabhängig von der Hand des Bedieners.
- Zwangsluftkühlung am Heizkopf senkt die Stempeltemperatur zwischen den Zyklen und ermöglicht dadurch eine wiederholbare Temperaturkurve.
- Zylindergetriebener ziehender Lötdrahtvorschub mit Lotzufuhrbefehl am Bildschirm. Lot wird je Zyklus zugeführt und zurückgezogen, statt an der Spitze liegen zu bleiben.
- Adaptive Leistungsanpassung und Fehlerstromschutz für die gesamte Maschine. Der Arbeitsbereich liegt hinter einer transparenten Schutzhaube; die Ladeplattform befindet sich davor.
- Kostenloser Mustertest: Senden Sie Ihre Bandkabel-, Stecker- oder Leitungsbaugruppe. Wir verarbeiten sie auf dieser Maschine und senden vor der Bestellung das Video mit der tatsächlichen Temperaturkurve.
Materialien und Anwendungen
- Löten von FFC- und FPC-Bändern auf Leiterplattenpads sowie Flex-zu-Platine-Verbindungen in Display- und Kameramodulen
- Anschließen von LVDS-Kabelbäumen und ultrafeinen Koaxialkabeln an Platinen und Stecker
- ACF- und TAB-Bonden bei hochdichten Verbindungen, mit Material, Verfahren und Werkzeugen durch einen Musterversuch bestätigt
- Mehrpolige Steckerreihen, deren sämtliche Stifte in einem Pressvorgang gelötet werden
- Einzelleitungen auf Leiterplattenpads, bei denen Ebenheit und Ausrichtung wichtiger sind als Geschwindigkeit
Geeignet für: Verbindungen, die während der Lotschmelze flach und ausgerichtet gehalten werden müssen: FFC- und FPC-Bänder auf Leiterplattenpads, LVDS- und Mikrokoaxialanschlüsse sowie mehrpolige Steckerreihen, die mit einem Pressvorgang je Reihe entlang eines programmierten 50–600-°C-Profils gelötet werden. ACF- und TAB-Aufgaben benötigen ein materialspezifisches Fügeverfahren und am Muster bestätigte Werkzeuge. Das Kleben mit ACF ist vom Wiederaufschmelzen von Lot zu unterscheiden.
Für lotfreies Metallfügen: Wählen Sie anstelle dieser Lötkonfiguration ein zur Verbindung passendes Schweißverfahren. Für Kupferlitzen-Spleiße mit 0,75 bis 20 mm² verwenden Sie die WM-711 Ultraschall-Leitungsschweißmaschine. Für Leitungen an Kontakten bis 30 mm² erledigt die WM-713 Ultraschall-Kontaktschweißmaschine dies in 0,5–2 s je Schweißung ganz ohne Lot. Wenn eine Kabelbaugruppe mit Lötkolbenspitze und automatischer Zuführung statt Pressbalken gelötet werden soll, etwa USB- und ähnliche Leitungen mit Abisolieren auf derselben Maschine, erreicht die WM-712 halbautomatische USB-Kabellötmaschine 300–600 Stück pro Stunde. Wenn stattdessen abisolierte Leitungsenden in großen Mengen getaucht und vorverzinnt werden sollen, statt ein Teil mit einer Platine zu verbinden, ist eine andere Maschinenklasse nötig: die Verdrill- und Verzinnmaschinen. Wenn die Verbindungskonstruktion Crimpen zulässt, vergleichen Sie Werkzeuge, Zyklus und Verbindungsanforderungen anhand unserer Crimpmaschinen.
Stempel und Werkstückaufnahmen werden auftragsbezogen gefertigt. Bei ungewöhnlichen Teilen, etwa sehr langen Padreihen, gestapelten Flexteilen oder Platinen mit erforderlicher Vorwärmung von unten, beschreiben Sie dies in Ihrer Anfrage. Wir bestätigen vor der Angebotserstellung, welche Werkzeuge sich auf dieser Plattform einsetzen lassen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Ultraschall-Litzenschweißmaschinen richtig auswählenAuswahl nach Leitermaterial, Gesamtquerschnitt, Spleißgeometrie, Leistung, Werkzeug, Rezeptverwaltung und Abnahmeprüfungen.
- Verdrill- und Verzinnmaschinen richtig auswählenAuswahl nach Leiteraufbau, Abisolierzustand, Verzinnanforderung, Flussmittelkontrolle, Endgeometrie und Automatisierungsgrad.
- Fehler beim Ultraschall-Litzenschweißen: Ursachen und KorrekturenSchwache Spleiße, durchtrennte Litzen, Grat, unvollständige Bindung, Energiedrift, Werkzeugspuren und Leiterverunreinigung prüfen.
WM-721 — häufige Fragen
Wie unterscheidet sich Thermodenlöten von Lötkolbenlöten oder Ultraschallschweißen?
Dies sind unterschiedliche Fügeverfahren. Beim Lötkolbenlöten werden Wärme und Lot lokal mit einer Lötkolbenspitze aufgebracht; Vorrichtungen können das Werkstück halten. Ultraschall-Metallschweißen nutzt Schwingungen, unter anderem Systeme mit 20 kHz, um geeignete Metallflächen mit anwendungsspezifischen Werkzeugen ohne Lot zu verbinden. Beim Thermodenlöten werden die Teile unter Druck gehalten, während die Thermode ein Heiz- und Kühlprofil durchläuft. Voraufgebrachtes Lot schmilzt wieder auf und erstarrt vor der Freigabe. Dies unterstützt die Ausrichtung von FFC-Bändern und feinen Padrastern. Die tatsächliche Verbindungsqualität wird an Ihrem Muster geprüft.
Benötigt die Maschine Lotpaste auf den Teilen oder führt sie Lötdraht zu?
Für gelötete Flex-zu-Platine-Verbindungen können vorverzinnte Pads oder Lotpaste vor dem Einlegen vorbereitet und unter dem beheizten Stempel wieder aufgeschmolzen werden. Bei geeigneten Leitung-zu-Pad- und Steckeraufgaben liefert der zylindergetriebene ziehende Vorschub Lötdraht. ACF verwendet leitfähigen Klebefilm und ein materialspezifisches Verbindungsprofil. Dieses Verfahren darf nicht als Wiederaufschmelzen von Lot behandelt werden. Senden Sie für ACF- oder TAB-Aufgaben Material und Verbindungszeichnung, damit wir Verfahren, Werkzeuge und Maschinenkonfiguration an einem Muster bestätigen können.
Welche Fügekraft bringt der Stempel auf und wie viele Stück pro Stunde sind möglich?
Fügekraft und Durchsatz werden nach einem Versuch im Angebot bestätigt. Beide hängen vom Teil und dem eingerichteten Prozess ab. Die Kraft richtet sich nach Padzahl und Belastbarkeit des Flexteils; die Zykluszeit nach dem Profil Ihrer Lotlegierung sowie dem Einlegen und Entnehmen durch den Bediener. Senden Sie ein Muster. Wir verarbeiten es, zeichnen Kurve und gemessene Zykluszeit auf und senden Ihnen das Video.
Benötige ich Sonderwerkzeuge für mein Teil?
Ja, zwei Komponenten. Der Stempel wird auf Breite und Profil Ihrer Padreihe geschliffen. Die Werkstückaufnahme wird passend zu Stecker oder Platine gebaut. Beide entstehen nach Zeichnung oder physischem Muster. Senden Sie Teil und Padlayout mit Ihrer Anfrage. Wir bieten Maschine und Werkzeuge gemeinsam an.
Welche Temperatur soll ich verwenden?
Der Einstellbereich beträgt 50–600 °C in 1–4 Stufen bei ±5 °C. Die Kurve richtet sich damit nach Ihrer Lotlegierung statt nach den Maschinengrenzen. Sowohl ein bleifreies SAC-Profil als auch ein Niedertemperatur-Wismutprofil liegen im Bereich. Der Bildschirm stellt in jedem Zyklus die tatsächliche Kurve dem Sollwert gegenüber. Das am Muster validierte Profil lässt sich dadurch auch in der Produktion nachweisen.
Welche Versorgung benötigt sie?
220 V, 50 Hz, einphasig, mit 2.000 W Nennheizleistung. Druckluft wird für den Lotvorschubzylinder und die Luftkühlung des Heizkopfs benötigt. Der erforderliche Luftdruck wird vor dem Versand passend zu Ihrer Standortversorgung im Angebot bestätigt.
Weitere Maschinen in Verzinnen, Löten und Schweißen
Automatische Maschine zum Schneiden, Abisolieren, Verdrillen und Verzinnen 3-adriger Kabel
Modell WM-4710T
Automatische Schneid-, Abisolier- und beidseitige Verzinnmaschine für mehradrige Kabel
Modell WM-4706S
Automatische Mehrdraht-Schneid-, Abisolier-, Verdrill- und Verzinnmaschine für 18–28 AWG
Modell WM-4706W