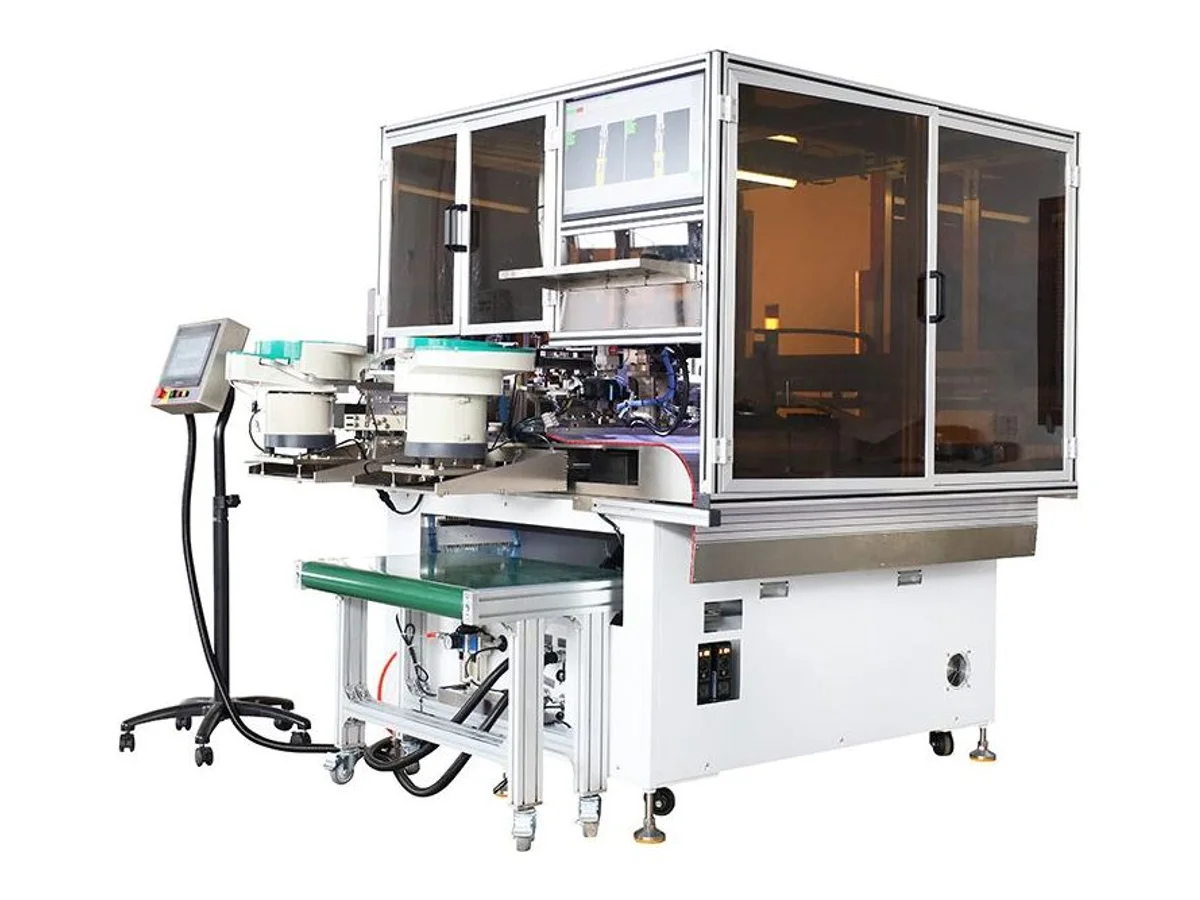
Máquina servo de crimpado e inserción de carcasas en ambos extremos para AWG 18–30 WM-383
Solicitar cotización para WM-383 →
La WM-383 crimpa terminales e inserta carcasas en ambos extremos en una pasada: entra un cable y sale un arnés terminado por ambos lados. Procesa AWG 18–30 con diámetro de cubierta inferior a Φ2.5 mm, selecciona hasta 10 colores, corta 120–700 mm en pasos de 0.1 mm con precisión de ±0.5% y pela 0–5 mm con ±0.1 mm. Dos prensas servo de 0.8 toneladas realizan el crimpado; ocho circuitos de detección estándar, desde continuidad hasta inserción del terminal, más fuerza de crimpado y visión CCD opcionales, supervisan cada ciclo.
Especificaciones
| Función | Crimpado e inserción de carcasas en ambos extremos, un cable por ciclo |
|---|---|
| Intervalo de cable | AWG#18 – #30 (diámetro exterior inferior a Φ2.5 mm) |
| Colores de cable | 10 colores (opcional 1 – 10) |
| Longitud de corte | 120 – 700 mm (ajuste en unidades de 0.1 mm) |
| Exactitud de corte | ±0.5% |
| Precisión de corte | Ajuste máximo 2 mm (ajuste manual ±0.05 mm) |
| Longitud de pelado | 0 – 5 mm |
| Precisión de pelado | Tolerancia ±0.1 mm |
| Unidad de crimpado | 2 prensas servo de 0.8 T |
| Detección | Presión baja, presencia y sobrecarga de cable, error de crimpado, presencia y sobrecarga de terminal, inserción y continuidad del cable; detección de presión y visión CCD opcionales |
| Método de control | Control PLC |
| Alimentación eléctrica | AC monofásica 200 V / 220 V, 50 Hz, 10 A |
| Aire comprimido | 0.5 MPa, aproximadamente 170 N/min según lo indicado; confirme el consumo de aire y su unidad antes de instalar |
| Temperatura de trabajo | 5 – 50 °C |
| Humedad de trabajo | 30% – 80% RH (sin condensación) |
| Garantía | 1 año (excluye consumibles) |
| Dimensiones | 1,500 ancho × 1,500 fondo × 1,600 alto mm (sin salientes) + desbobinador 1,200 ancho × 900 fondo × 1,000 alto mm |
| Peso | Aproximadamente 700 kg + 100 kg (desbobinador) |
| Código HS | 8463.90 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Ambos extremos salen terminados: corte, pelado, crimpado con dos prensas servo de 0.8 toneladas e inserción en carcasas sin intervención del operario.
- Selección automática de hasta 10 colores para lotes codificados por color sin cambios manuales de cable.
- Ocho detecciones de serie, desde continuidad hasta inserción de terminal, con fuerza de crimpado y visión CCD opcionales.
- Longitud programada en pasos de 0.1 mm entre 120–700 mm y pelado con ±0.1 mm para conectores de paso fino.
Materiales y aplicaciones
- Arneses multipolares de potencia y señal con carcasas en ambos extremos, AWG 18–30.
- Cables de alimentación de ordenadores, servidores y tarjetas gráficas con carcasas de 6 y 8 posiciones.
- Fábricas de electrónica y electrodomésticos que procesan conjuntos codificados por color en una máquina.
Adecuada para: arneses multipolares terminados en ambos extremos AWG 18–30: alimentación de ordenadores y servidores, mazos de electrodomésticos y conjuntos de señal con crimpado e inserción en carcasas por ambos lados y selección automática de hasta 10 colores. No adecuada para: cubiertas de Φ2.5 mm o más, conexiones de más de 700 mm o terminales pesados tipo zapata. Para zapatas, la WM-3135T servo de 35 toneladas admite hasta 120 mm²; otras máquinas de crimpado cubren cubiertas mayores y conexiones largas.
Herramientas de carcasa y terminal se adaptan a sus conectores; la aceptación se realiza con sus piezas. Envíe 2–3 metros de cable con terminales y carcasas y grabaremos el ciclo doble completo antes del pedido.
Conocimientos de ingeniería
Selección y resolución de problemas del proceso
- Crimpado de punteras: pelado, ajuste y máquinas de alimentación en cadena o sueltaCompare preparación, cambios, compatibilidad y producción de máquinas de punteras en cadena o sueltas. Consulte WM-3243 y WM-3246.
- Cómo elegir una máquina de crimpado de terminalesElija una crimpadora por presentación del terminal, rango de cable, interfaz del aplicador, etapas del proceso, inspección y variedad de producción.
- Defectos de crimpado: causas, inspección y medidas correctivasDiagnóstico de baja fuerza de extracción, altura incorrecta, pérdida de hilos, defectos de campana, apoyo del aislamiento y alimentación irregular de terminales.
WM-383 — preguntas frecuentes
¿Qué significa operación uno a uno?
Un cable recorre cada vez el ciclo completo: corte, pelado, crimpado de ambos extremos por las dos prensas servo de 0.8 toneladas e inserción en carcasas. Cada ciclo entrega un arnés terminado por ambos lados, priorizando preparación sencilla y calidad estable multipolar sobre velocidad nominal.
¿Cómo detecta defectos durante la producción?
Incluye ocho comprobaciones: presión de aire baja, presencia y sobrecarga de cable, error de crimpado, presencia y sobrecarga de terminal, inserción de terminal y continuidad. Detección de fuerza de crimpado y visión CCD de la zona son opcionales para líneas con puntos de control documentados.
¿Para qué no es adecuada la WM-383?
Cable fuera de AWG 18–30 o cubiertas de Φ2.5 mm o más no se alimentan con fiabilidad; conexiones superiores a 700 mm exceden el corte y terminales pesados tipo zapata requieren otra clase. Consulte las demás máquinas de crimpado.
Máquinas relacionadas: Crimpado de terminales

Crimpadora servo de terminales de 10 toneladas, prensa de sobremesa de 100 kN
Modelo WM-3110T

Crimpadora servo de zapatas de cable de 20 toneladas, 200 kN y carrera de 40 mm
Modelo WM-3120T

Crimpadora servo de terminales de 2 toneladas, prensa táctil de sobremesa de 20 kN
Modelo WM-3102S