Servo-Maschine zum beidseitigen Crimpen und Gehäusebestücken für AWG 18–30 WM-383
Angebot anfordern für WM-383 →
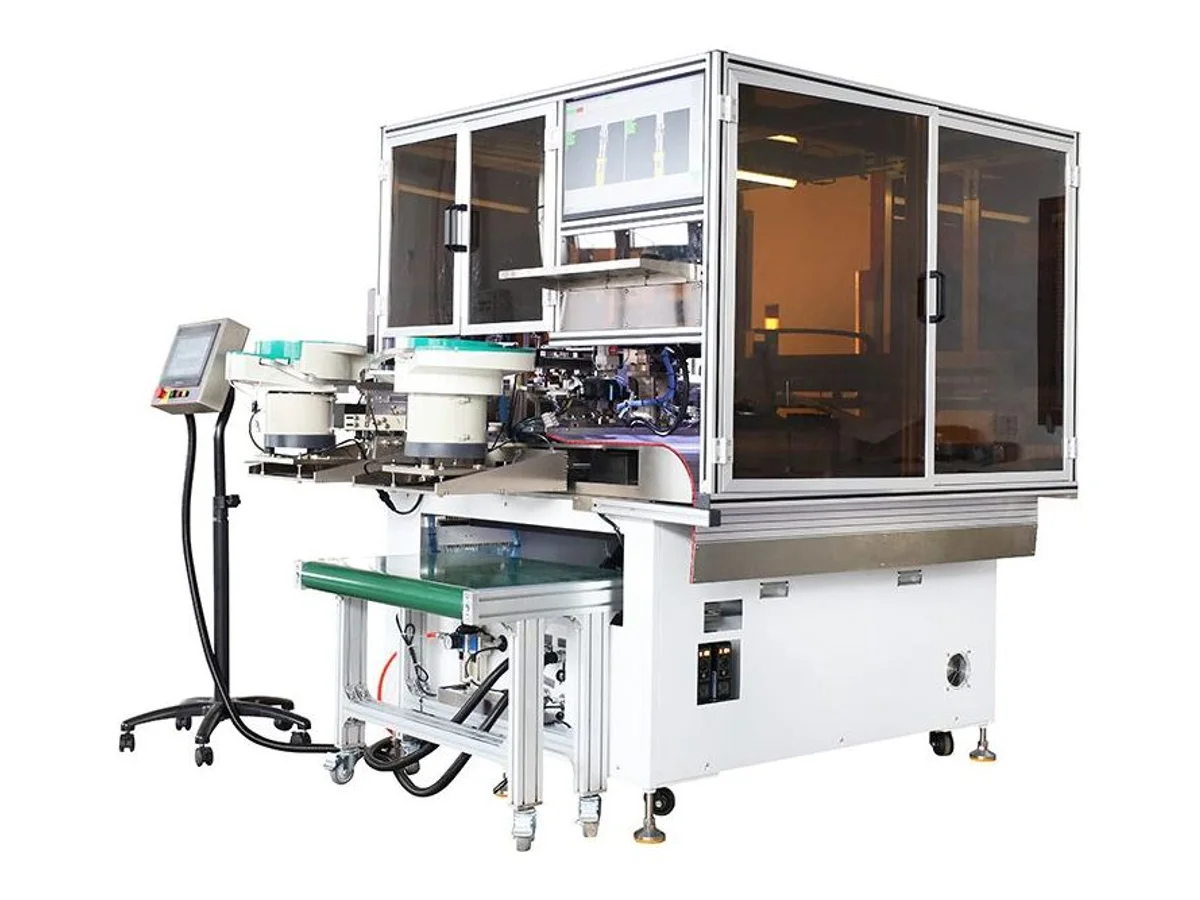
Die WM-383 crimpt Kontakte und setzt sie an beiden Leitungsenden in Steckverbindergehäuse ein, in einem Durchlauf: eine Leitung hinein, eine fertig beidseitig bestückte Verbindung heraus. Sie verarbeitet AWG 18–30 mit Isolierungsaußendurchmesser unter Φ2,5 mm, wählt aus bis zu 10 Leitungsfarben, schneidet 120–700 mm in 0,1 mm Schritten bei ±0,5 % Genauigkeit und isoliert 0–5 mm mit ±0,1 mm ab. Zwei 0,8-Tonnen-Servopressen crimpen. Acht serienmäßige Überwachungskreise von Leitungsdurchgang bis Kontakteinsetzen sowie optionale Crimpkraft- und CCD-Bildprüfung begleiten jeden Zyklus.
Technische Daten
| Funktion | Beidseitiges Kontaktcrimpen und Gehäusebestücken, eine Leitung pro Zyklus |
|---|---|
| Leitergröße | AWG#18 – #30 (Leitungsaußendurchmesser unter Φ2,5 mm) |
| Leitungsfarben | 10 Farben (optional 1 – 10) |
| Schnittlänge | 120 – 700 mm (einstellbar in 0,1 mm Einheiten) |
| Schnittgenauigkeit | ±0,5 % |
| Schnittpräzision | Maximale Verstellung 2 mm (manuelle Verstellung ±0,05 mm) |
| Abisolierlänge | 0 – 5 mm |
| Abisoliergenauigkeit | Toleranz ±0,1 mm |
| Crimpeinheit | 2 Sätze 0,8 t Servo-Crimpmaschinen |
| Überwachung | Niederdruck, Leitungsanwesenheit, Leitungsüberlast, Crimpfehler, Kontaktanwesenheit, Kontaktüberlast, Kontakteinsetzen und Leitungsdurchgang; Kraftmessung und CCD-Bildprüfung optional |
| Steuerungsart | SPS-Steuerung |
| Stromversorgung | Einphasig AC 200 V / 220 V, 50 Hz, 10 A |
| Druckluft | 0,5 MPa, etwa 170 N/min wie angegeben; Luftverbrauch und Einheit vor Installation bestätigen |
| Betriebstemperatur | 5 – 50 °C |
| Betriebsfeuchte | 30 % – 80 % RH (nicht kondensierend) |
| Garantie | 1 Jahr (ohne Verbrauchsteile) |
| Abmessungen | 1.500 B × 1.500 t × 1.600 H mm (ohne hervorstehende Teile) + Abwickelgestell 1.200 B × 900 t × 1.000 H mm |
| Gewicht | Etwa 700 kg + 100 kg (Abwickelgestell) |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Beide Enden in einem Durchlauf fertigstellen: schneiden, abisolieren, mit zwei 0,8-Tonnen-Servopressen crimpen und ohne Bedienereingriff in Gehäuse einsetzen.
- Automatische Auswahl aus bis zu 10 Leitungsfarben ermöglicht farbcodierte Kabelbaumlose ohne manuelle Leitungswechsel.
- Acht Überwachungskreise serienmäßig, von Leitungsdurchgang bis Kontakteinsetzen; Crimpkraftmessung und CCD-Bildprüfung optional.
- Längenprogrammierung in 0,1 mm Schritten über 120–700 mm und Abisolierung mit ±0,1 mm eignen sich für Steckverbinder mit feiner Teilung.
Materialien und Anwendungen
- Mehrpolige Leistungs- und Signalkabelbäume mit Gehäusen an beiden Enden, AWG 18–30
- Computer-, Server- und Grafikkarten-Stromkabel mit 6- und 8-poligen Gehäusen
- Elektronik- und Gerätewerke mit farbcodierten Leitungssätzen auf einer Maschine
Geeignet für: beidseitige mehrpolige Kabelbäume in AWG 18–30: Computer- und Serverstromkabel, Gerätekabelbäume und Signalsätze, bei denen beide Enden gecrimpt und in Gehäuse eingesetzt ankommen müssen, mit automatischer Auswahl aus bis zu 10 Leitungsfarben. Nicht geeignet für: Leitungen mit einem Außendurchmesser ab Φ2,5 mm, Leitungen über 700 mm oder schwere Kabelschuhkontakte. Für Kabelschuhe wählen Sie die 35-Tonnen-Servopresse WM-3135T für Kontakte bis 120 mm². Weitere Crimpmaschinen decken dickere Mäntel und längere Leitungen ab.
Gehäuse- und Kontaktwerkzeuge werden auf Ihre genauen Steckverbinder abgestimmt; die Abnahme erfolgt an Ihren Teilen. Senden Sie 2–3 Meter Ihrer Leitung mit Kontakten und Gehäusen. Wir filmen den vollständigen beidseitigen Zyklus auf dieser Maschine vor Ihrer Entscheidung.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-383 — häufige Fragen
Was bedeutet Eins-zu-eins-Betrieb in der Praxis?
Jeweils eine Leitung durchläuft den vollständigen Zyklus: Schneiden, Abisolieren, beidseitiges Crimpen mit den zwei 0,8-Tonnen-Servopressen und Einsetzen in Gehäuse. Jeder Zyklus liefert damit eine fertige beidseitige Verbindung. Statt maximaler Spitzengeschwindigkeit stehen einfacheres Einrichten und gleichmäßige Qualität bei mehrpoligen Aufgaben im Vordergrund.
Wie erkennt die Maschine Fehler während des Laufs?
Acht Prüfungen sind Standard: niedriger Luftdruck, Leitungsanwesenheit, Leitungsüberlast, Crimpfehler, Kontaktanwesenheit, Kontaktüberlast, Kontakteinsetzen und Leitungsdurchgang. Für Linien mit dokumentierten Qualitätsprüfpunkten sind Crimpkraftmessung und CCD-Bildprüfung des Crimpbereichs optional.
Wofür eignet sich die WM-383 nicht?
Leitungen außerhalb AWG 18–30 oder Leitungen mit einem Außendurchmesser ab Φ2,5 mm werden nicht zuverlässig zugeführt. Leitungen über 700 mm überschreiten den Schnittbereich. Schwere Kabelschuhkontakte gehören zu einer anderen Maschinenklasse; siehe dafür die weiteren Crimpmaschinen.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S