Máquina automática de crimpado de conectores IDC por desplazamiento del aislamiento para cable AWG 30–18 WM-386
Solicitar cotización para WM-386 →
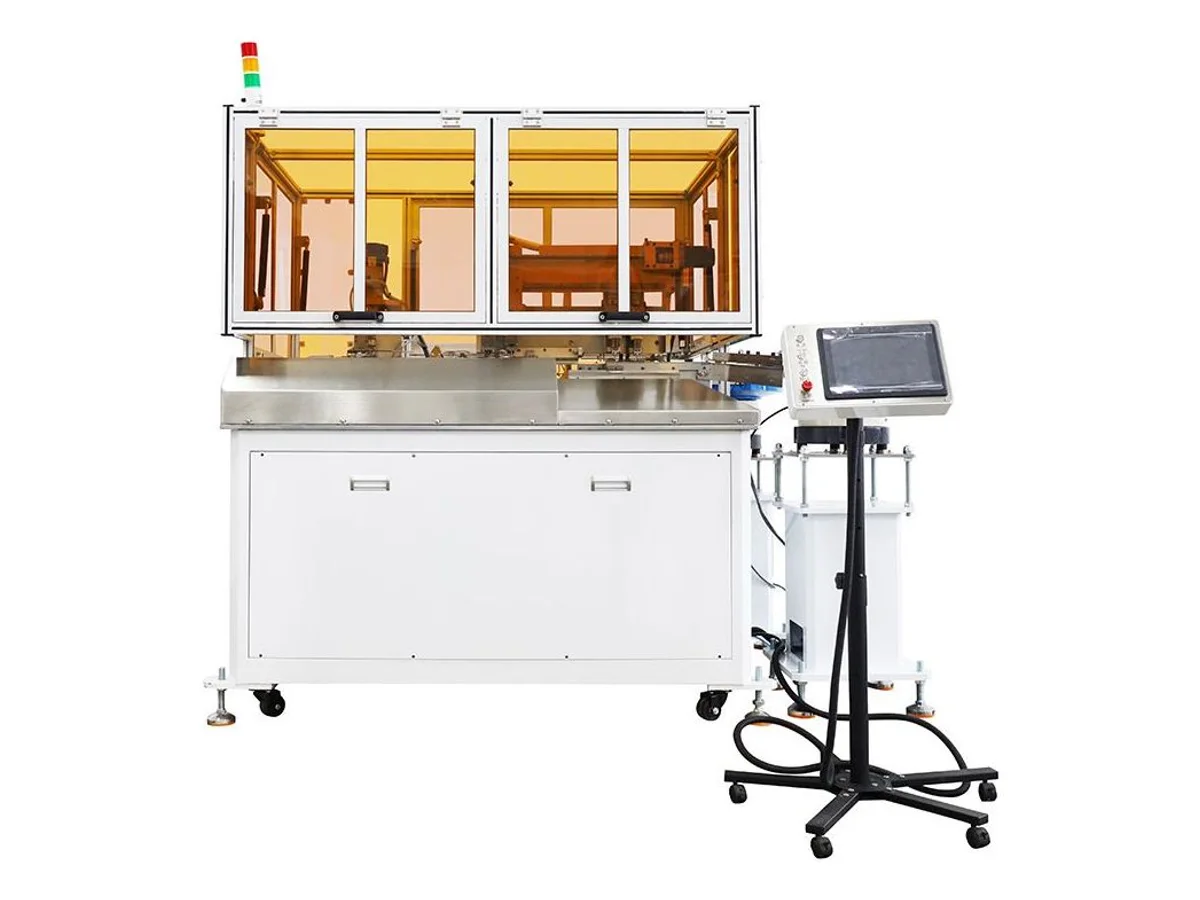
La WM-386 prensa conectores por desplazamiento del aislamiento directamente sobre cable sin pelar: corta a medida y monta las carcasas mediante contactos perforantes en uno o ambos extremos en el mismo ciclo. Procesa cable AWG 30–18 a 600 ciclos por hora según la longitud y el número de pines, con longitudes totales de 30 a 650 mm en modo de ambos extremos. Cinco servomotores Mitsubishi y tres motores paso a paso accionan las estaciones, con supervisión estándar de posición de piezas, presión de aire y motores, y detección opcional de calidad de crimpado. Consume 1,500 W con una alimentación de 220 V y necesita aire comprimido a 0.5 MPa.
Especificaciones
| Función | Corte de cable, crimpado por perforación en un extremo y en ambos extremos |
|---|---|
| Rango de cable (calibre) | AWG 30 – AWG 18 (cable especial personalizable) |
| Productividad | 600 ciclos/h (según la longitud del cable y el número de posiciones de pines) |
| Longitud total de corte | 30 – 650 mm (perforación en ambos extremos) |
| Sistema de crimpado | Crimpado mediante servomotor Mitsubishi |
| Motores | Servomotor Mitsubishi (5 conjuntos), motor paso a paso (3 conjuntos) |
| Función de detección | Detección de anomalías en cada pieza, anomalías de crimpado (opcional), de presión de aire y de motor |
| Alimentación eléctrica | AC 220 V, 50 Hz |
| Potencia | 1,500 W |
| Presión de aire | 0.5 MPa |
| Dimensiones | L 2,100 × W 800 × H 1,400 mm (sin desbobinador de cable) |
| Peso | 420 kg (incluido el alimentador vibratorio) |
| Código HS | 8463.90 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Monta carcasas IDC mediante contactos perforantes directamente sobre cable sin pelar, eliminando el pelado y la manipulación de terminales sueltos en cada cable.
- Perforación en uno o ambos extremos en una plataforma: permite fabricar latiguillos y puentes terminados en ambos extremos sin cambiar de máquina.
- Cinco ejes servoaccionados Mitsubishi y tres motores paso a paso posicionan cables y carcasas de forma repetible a hasta 600 ciclos por hora.
- El alimentador vibratorio suministra las carcasas mientras los sensores supervisan la posición de las piezas, la presión de aire y los motores en cada ciclo.
Materiales y aplicaciones
- Puentes para iluminación LED, ventiladores de refrigeración y pequeños electrodomésticos con carcasas IDC multipin.
- Arneses de señal AWG 30–18 donde la terminación sin pelado reduce el coste por cable.
- Plantas de electrónica que sustituyen puestos separados de corte, pelado y crimpado por una estación de conexión por perforación.
Adecuada para: cables IDC multipin AWG 30–18: puentes para LED, ventiladores y electrodomésticos cuyas carcasas perforan cable sin pelar en uno o ambos extremos, con longitudes de corte de 30 a 650 mm. No adecuada para: crimpado de terminales de barril abierto en cable pelado ni conectores sin contactos perforantes. Para esos cables, elija la máquina de crimpado e inserción en carcasas en ambos extremos WM-376, que fabrica los mismos puentes multipin mediante pelado, crimpado e inserción en el rango AWG 32–16. Las otras máquinas de crimpado de terminales cubren trabajos de un extremo y de mayor sección.
Las matrices de perforación se adaptan a su carcasa exacta, por lo que la aceptación se realiza con sus piezas: envíenos 2–3 metros de su cable y sus carcasas IDC; realizaremos ciclos de uno y ambos extremos en esta máquina en video antes de que se comprometa.
Conocimientos de ingeniería
Selección y resolución de problemas del proceso
- Crimpado de punteras: pelado, ajuste y máquinas de alimentación en cadena o sueltaCompare preparación, cambios, compatibilidad y producción de máquinas de punteras en cadena o sueltas. Consulte WM-3243 y WM-3246.
- Cómo elegir una máquina de crimpado de terminalesElija una crimpadora por presentación del terminal, rango de cable, interfaz del aplicador, etapas del proceso, inspección y variedad de producción.
- Defectos de crimpado: causas, inspección y medidas correctivasDiagnóstico de baja fuerza de extracción, altura incorrecta, pérdida de hilos, defectos de campana, apoyo del aislamiento y alimentación irregular de terminales.
WM-386 — preguntas frecuentes
¿En qué se diferencia la terminación por perforación del crimpado convencional?
Los contactos del conector atraviesan el aislamiento y se fijan directamente al conductor, por lo que el cable no se pela y no se alimentan terminales sueltos. Esto elimina dos fallos habituales en cable fino: las muescas de pelado y los terminales mal alimentados, razón por la que IDC predomina en cables de señal de baja tensión de este rango.
¿Puede colocar un conector solo en un extremo?
Sí. La perforación en un extremo produce latiguillos con el extremo opuesto sin terminar; la perforación en ambos extremos produce puentes con carcasas a ambos lados y longitudes totales de 30–650 mm. Las carcasas se alimentan automáticamente desde el alimentador vibratorio en ambos modos.
¿Para qué trabajos no es adecuada la WM-386?
El crimpado de terminales de barril abierto sobre cable pelado es otro proceso; consulte las otras máquinas de crimpado de terminales. El cable fuera de AWG 30–18 requiere una evaluación a medida, y el conector debe tener un diseño con contactos perforantes para que el proceso funcione.
Máquinas relacionadas: Crimpado de terminales

Crimpadora servo de terminales de 10 toneladas, prensa de sobremesa de 100 kN
Modelo WM-3110T

Crimpadora servo de zapatas de cable de 20 toneladas, 200 kN y carrera de 40 mm
Modelo WM-3120T

Crimpadora servo de terminales de 2 toneladas, prensa táctil de sobremesa de 20 kN
Modelo WM-3102S