Automatische IDC-Schneidklemmmaschine für Leitungen AWG 30–18 WM-386
Angebot anfordern für WM-386 →
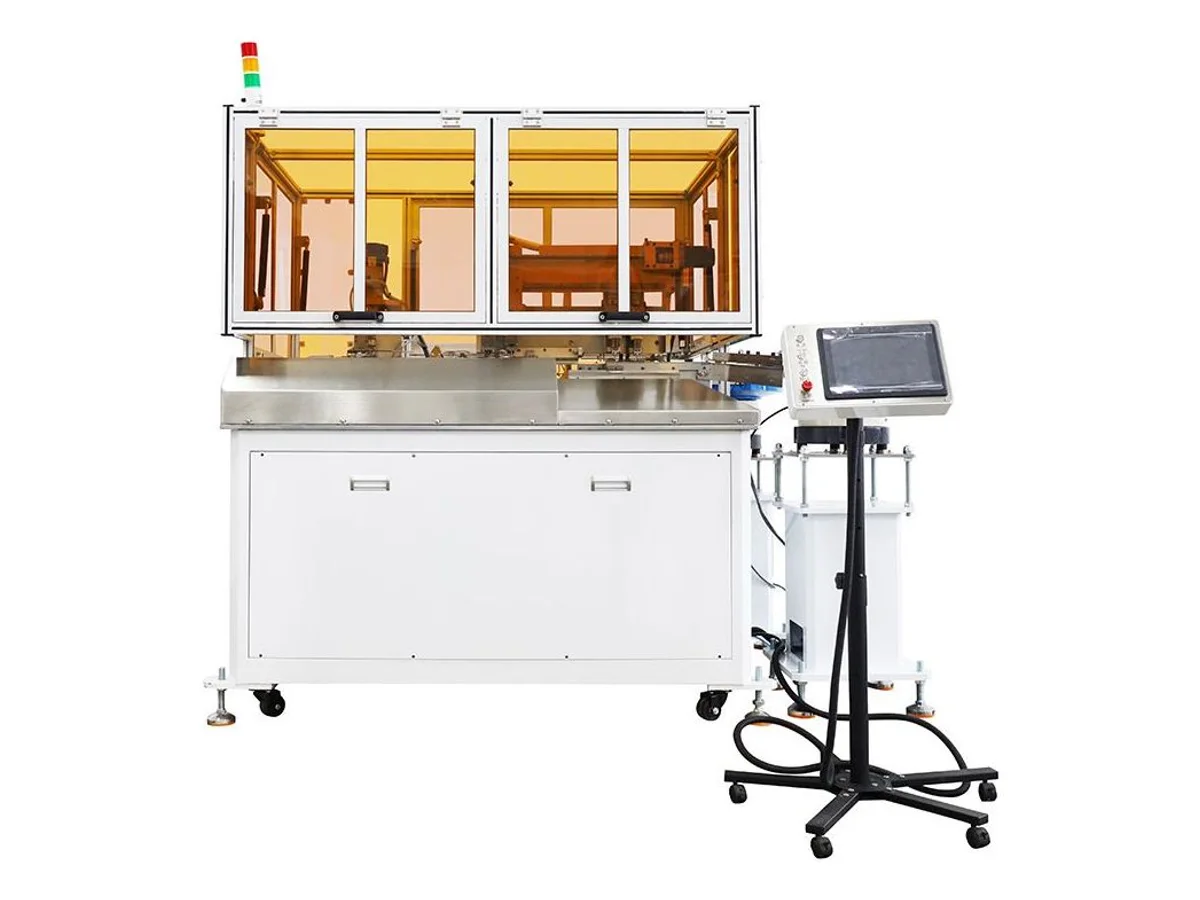
Die WM-386 presst Schneidklemmstecker direkt auf nicht abisolierte Leitungen. Sie längt die Leitung ab und kontaktiert Gehäuse an einem oder beiden Enden im selben Zyklus. Je nach Leitungslänge und Polzahl verarbeitet sie AWG 30–18 mit 600 Zyklen pro Stunde, bei Gesamtlängen von 30 bis 650 mm im beidseitigen Modus. Fünf Mitsubishi-Servomotoren und drei Schrittmotoren treiben die Stationen an. Teileposition, Luftdruck und Motoren werden standardmäßig überwacht; eine Crimpqualitätsüberwachung ist optional. Sie benötigt 1.500 W an 220 V sowie 0,5 MPa Druckluft.
Technische Daten
| Funktion | Leitungsschneiden, einseitige Schneidklemmkontaktierung, beidseitige Schneidklemmkontaktierung |
|---|---|
| Leiterbereich | AWG 30 – AWG 18 (Sonderleitungen anpassbar) |
| Produktivität | 600 Zyklen/h (abhängig von Leitungslänge und Anzahl der PIN-Positionen) |
| Gesamtschnittlänge | 30 – 650 mm (beidseitige Schneidklemmkontaktierung) |
| Crimpeinheit | Crimpen mit Mitsubishi-Servomotor |
| Motoren | Mitsubishi-Servomotor (5 Sätze), Schrittmotor (3 Sätze) |
| Überwachungsfunktionen | Fehlerhafte Erfassung einzelner Teile, Crimpfehler (optional), Luftdruckfehler, Motorfehler |
| Stromversorgung | AC 220 V, 50 Hz |
| Leistung | 1.500 W |
| Luftdruck | 0,5 MPa |
| Abmessungen | L 2.100 × B 800 × H 1.400 mm (ohne Leitungsabwickler) |
| Gewicht | 420 kg (einschließlich Vibrationsförderer) |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Kontaktiert IDC-Gehäuse direkt auf nicht abisolierten Leitungen. Abisolieren und Handhaben loser Kontakte entfallen bei jeder Leitung.
- Einseitige und beidseitige Schneidklemmkontaktierung auf einer Plattform: Pigtails und beidseitige Brückenleitungen laufen ohne Maschinenwechsel.
- Fünf Mitsubishi-Servoachsen und drei Schrittmotoren positionieren Leitungen und Gehäuse wiederholbar mit bis zu 600 Zyklen pro Stunde.
- Ein Vibrationswendelförderer führt die Gehäuse zu; Sensoren überwachen in jedem Zyklus Teileposition, Luftdruck und Motoren.
Materialien und Anwendungen
- Brückenleitungen mit mehrpoligen IDC-Gehäusen für LED-Beleuchtung, Lüfter und Kleingeräte
- Signalkabelbäume in AWG 30–18, bei denen die Kontaktierung ohne Abisolieren die Kosten je Leitung senkt
- Elektronikfertigung, die getrennte Schneid-, Abisolier- und Crimpplätze durch eine Schneidklemmstation ersetzt
Geeignet für: mehrpolige IDC-Leitungen in AWG 30–18, etwa Brücken für LEDs, Lüfter und Geräte. Die Gehäuse kontaktieren nicht abisolierte Leitungen an einem oder beiden Enden bei Schnittlängen von 30 bis 650 mm. Nicht geeignet für: das Crimpen offener Kontaktflanken auf abisolierten Leitungen oder Stecker ohne Schneidklemmkontakte. Für solche Leitungen wählen Sie die WM-376 zum beidseitigen Crimpen und Gehäusebestücken. Sie fertigt dieselben mehrpoligen Brückenleitungen im Verfahren Abisolieren–Crimpen–Einsetzen für AWG 32–16. Die weiteren Crimpmaschinen decken einseitige Aufgaben und größere Leiter ab.
Die Schneidklemmwerkzeuge werden auf Ihr genaues Gehäuse abgestimmt, daher erfolgt die Abnahme mit Ihren Teilen. Senden Sie 2–3 Meter Ihrer Leitung und Ihre IDC-Gehäuse. Wir filmen einseitige und beidseitige Zyklen auf dieser Maschine, bevor Sie sich festlegen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-386 — häufige Fragen
Wie unterscheidet sich die Schneidklemmkontaktierung vom gewöhnlichen Crimpen?
Die Kontakte des Steckers durchdringen die Isolierung und greifen direkt in den Leiter. Deshalb wird die Leitung nicht abisoliert und kein loser Kontakt zugeführt. Zwei typische Fehlerquellen bei dünnen Leitungen entfallen: Kerben beim Abisolieren und falsch zugeführte Kontakte. Deshalb ist IDC bei Niederspannungs-Signalleitungen dieses Querschnittsbereichs weit verbreitet.
Kann die Maschine nur an einem Ende einen Stecker anbringen?
Ja. Die einseitige Schneidklemmkontaktierung erzeugt Pigtail-Leitungen, deren anderes Ende unverarbeitet bleibt. Die beidseitige Kontaktierung erzeugt Brückenleitungen mit Gehäusen an beiden Enden bei Gesamtlängen von 30–650 mm. In beiden Betriebsarten werden die Gehäuse automatisch vom Vibrationsförderer zugeführt.
Für welche Aufgaben ist die WM-386 nicht geeignet?
Das Crimpen von Kontakten mit offenen Crimpflanken auf abisolierte Leitungen ist ein anderes Verfahren. Dafür stehen unsere übrigen Crimpmaschinen zur Verfügung. Leitungen außerhalb AWG 30–18 erfordern eine individuelle Prüfung. Ihr Stecker muss grundsätzlich Schneidklemmkontakte besitzen, damit das Verfahren funktioniert.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S