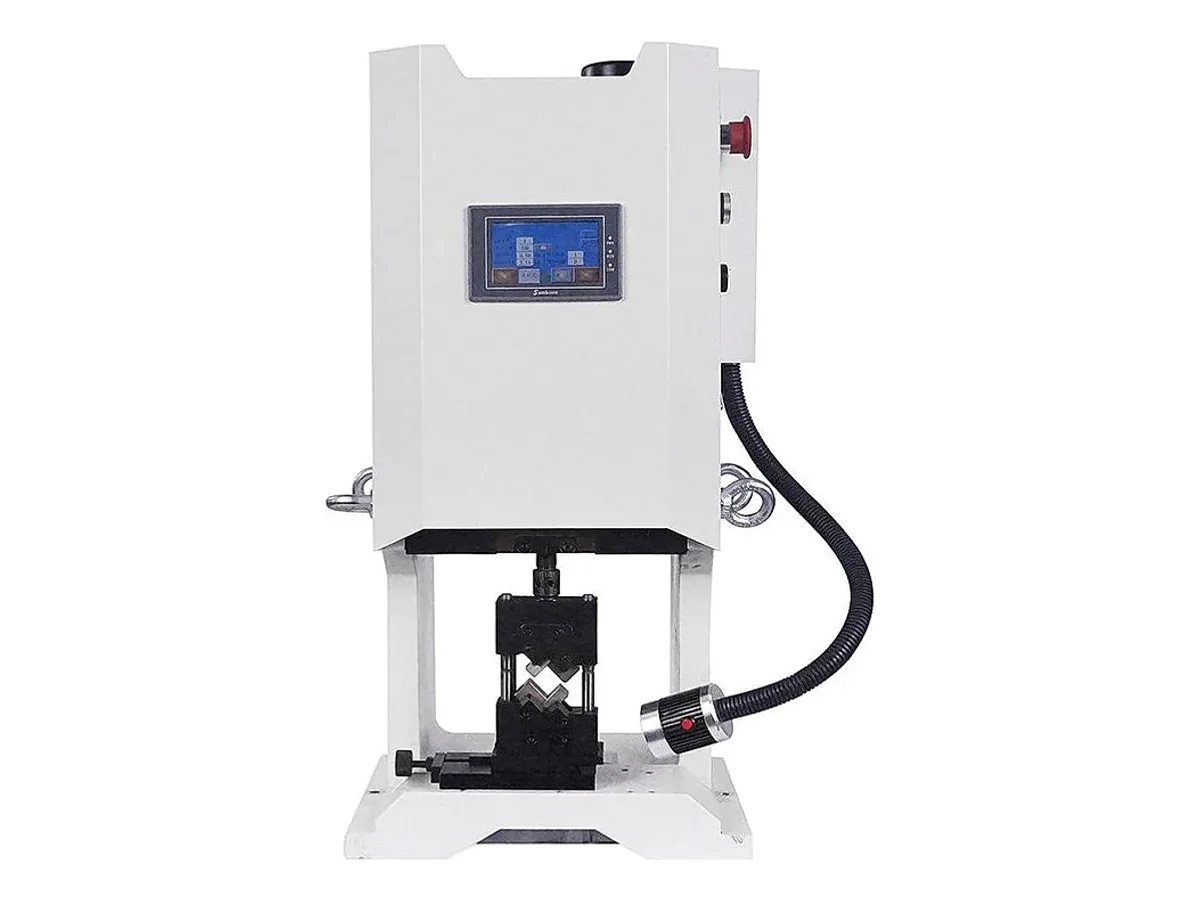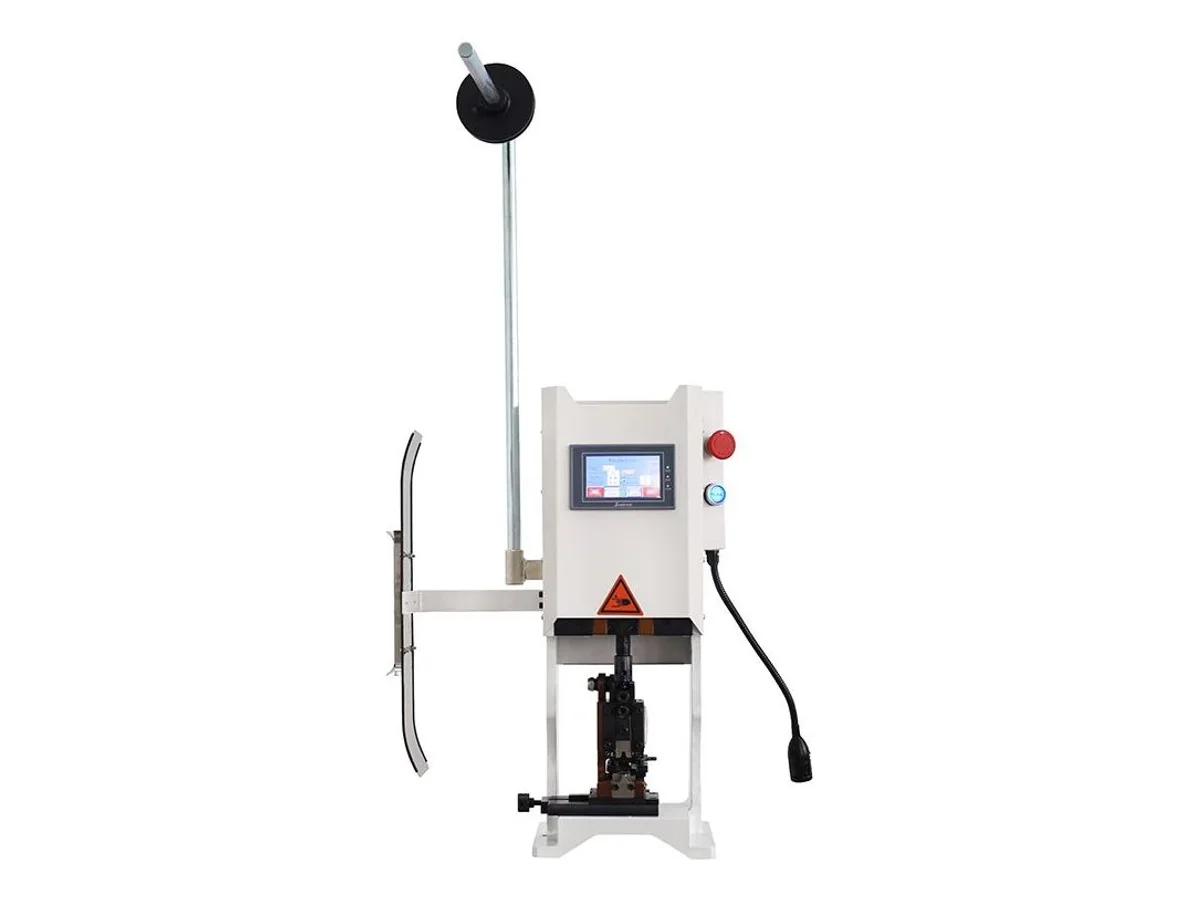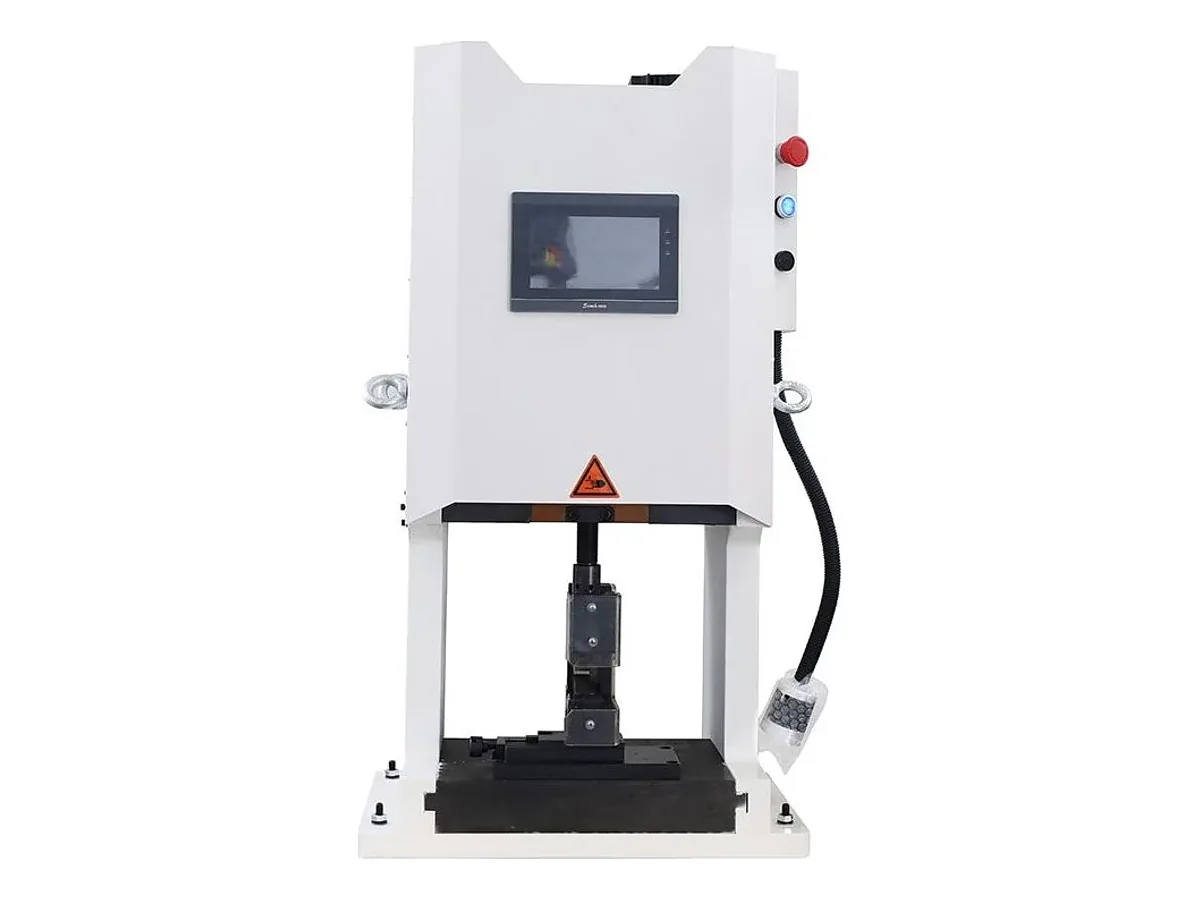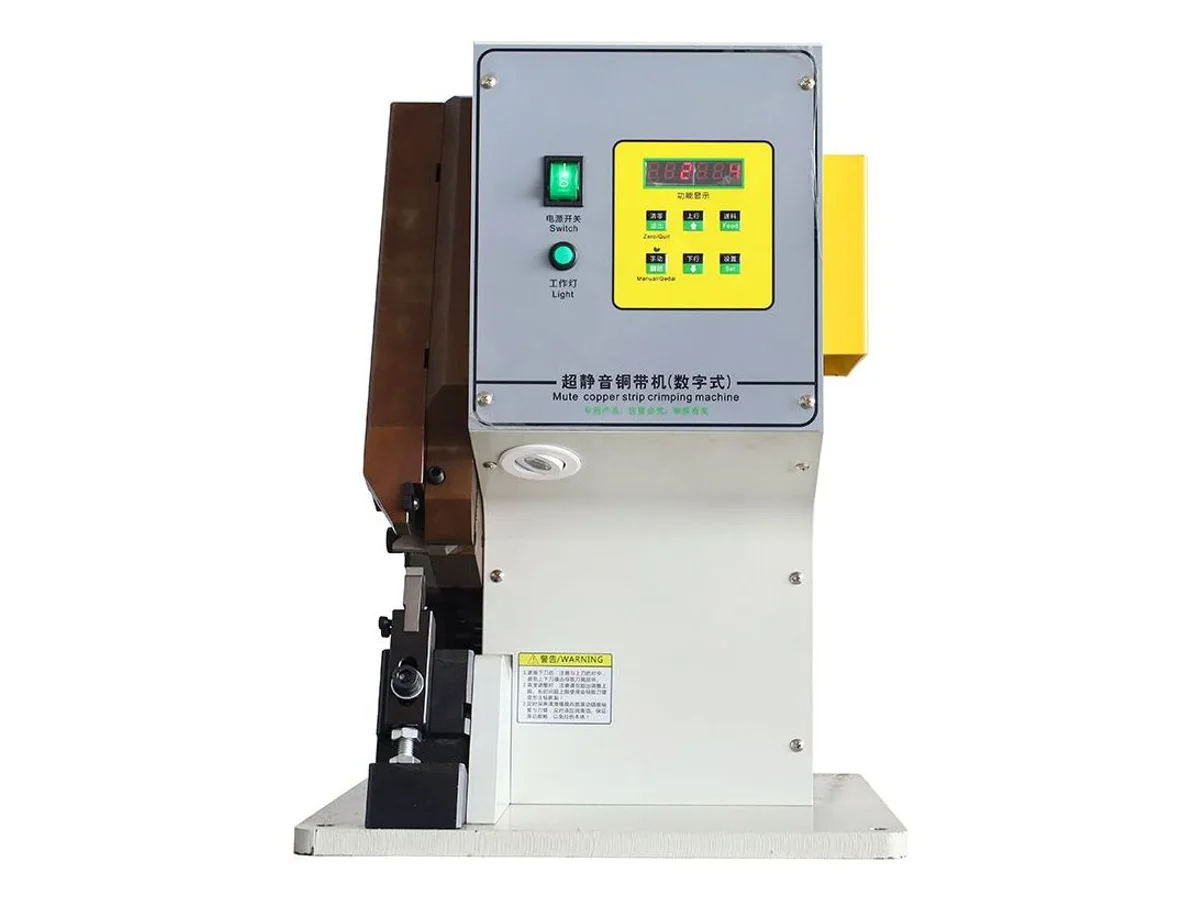
WM-716은 탈피된 전선 다발 주위에 톱니형 동 밴드를 압착하여 접속하는 기계로, 페달 한 번의 동작으로 밴드 공급, 절단, 성형, 압착을 완료하며 4톤의 압착력을 제공합니다. 1~10 mm 폭의 연속 동 밴드를 사용하며 최대 인장력은 500 N으로 명시되어 있고, 완성 접속부 요구 사항은 실제 전선에서 검증됩니다. 램프, 스위치, 발열체, 열감응 소자 연결에서 납땜과 접속 용접을 대체합니다. 인버터 모터로 사이클이 조용하고, 스테퍼 공급으로 밴드 길이를 정밀 제어하며, 디지털 카운터로 생산량을 기록합니다. 프레임 크기는 400 × 600 × 650 mm이고 무게는 170 kg입니다.
사양
| 모델 | WM-716 |
|---|---|
| 기능 | 동 밴드 전선 접속 — 공급, 절단, 성형, 압착을 한 번의 동작으로 수행 |
| 압착력 | 4 T |
| 적용 동 밴드 | 1 – 10 mm 폭, 연속 릴 |
| 작동 방식 | 페달 스위치 — 단일 동작 |
| 동 밴드 공급 | 스테퍼 모터 및 구동 휠 |
| 최대 인장력 | 500 N |
| 모터 출력 | 1.5 kW |
| 구동 | 저소음 운전을 위한 인버터 모터 |
| 카운터 | 공급 및 설정 키가 있는 디지털 개수 카운터 |
| 크기 | 400 × 600 × 650 mm |
| 무게 | 170 kg |
| 전원 사양 | 주문에 전기 장비가 포함되면 설치 현장에 맞춰 전원을 구성합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 페달을 한 번 누르면 동 밴드가 공급, 절단, 성형, 압착되어 매 사이클 완성된 접속부가 만들어지며, 사전 성형된 압착 단자를 재고로 보관할 필요가 없습니다.
- 톱니 처리된 밴드가 소선에 파고들어 납땜 열이나 플럭스 잔여물 없이 기계적 접속을 형성합니다. 실제 접속부에서 500 N 기준과 요구 인발 결과를 검증하십시오.
- 인버터 모터 구동으로 프레스실에 격리하지 않고 조립 작업대 옆에 배치할 수 있을 만큼 조용하게 작동합니다.
- 스테퍼 계량 밴드 공급과 디지털 카운터로 교대 근무 전반에 걸쳐 밴드 길이를 일정하게 유지하고 개수 집계를 정확하게 합니다.
가공 대상
- 가전 및 조명 조립에서 램프, 스위치, 센서 리드 접속
- 납땜이 견딜 수 없는 고온 발열체 및 열감응 소자에 대한 연결
- 접속 용접이 필요했던 하네스 사전 제작에서의 다중 전선 집합
적합한 용도: 연속 동 밴드를 사용한 탈피 전선 다발의 냉간 접속 — 납땜 열이나 플럭스가 바람직하지 않고 사전 성형 접속 단자 비용이 너무 높은 램프, 스위치, 센서, 발열체, 열감응 소자 연결. 다른 작업과 장비 선택: 표준 절연 또는 오픈 배럴 단자 압착이나 납땜 작업 — 단자 작업은 당사의 단자 압착기 중에서 선택하고, 납땜 접합은 이 접속기 옆에 있는 다른 전선 납땜 및 용접기에서 수행합니다.
접속 조합의 각 전선 2~3미터와 밴드 사양을 보내주시면, 계약 전에 실제 접속부를 비디오로 촬영하고 인장 시험을 화면에 담아 보여드립니다. WM-716 견적은 전선 규격과 단자 부품 번호 또는 사진만으로 시작할 수 있습니다. 견적에 포함할 공구를 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 압착 어플리케이터 부품: 셧 하이트, 스트로크 및 툴링 장착 적합성압착 어플리케이터 부품을 식별하고, 툴링 재사용 또는 벤치 프레스 주문 전에 셧 하이트, 프레스 스트로크, 완성 압착 높이를 구분하십시오.
- 압착 라인에서 양단에 서로 다른 단자를 장착할 수 있습니까?A단과 B단 요구 사항, 리드 길이 기준, 부품 공급, 교체 및 완성품 검사를 별도로 지정하여 양단 압착을 구성하십시오.
- 페룰 압착: 탈피 길이, 단자 결합 및 체인 공급식 대 벌크 공급식 기계체인 공급식과 벌크 페룰 압착기를 전선 준비, 교체, 단자 결합 및 배치 생산량으로 비교합니다. WM-3243 및 WM-3246 사양을 확인하십시오.
WM-716 — 자주 묻는 질문
동 밴드 접속은 납땜이나 초음파 용접과 어떻게 비교됩니까?
동 밴드 접속은 한 번의 동작으로 완료되는 냉간 기계적 공정으로, 납땜 열이나 플럭스 잔여물이 없습니다. 공급은 연속 동 밴드 릴을 사용합니다. 사양에는 최대 인장력 500 N이 명시되어 있으며, 실제 전선 조합과 접속부에서 요구 인발 결과를 검증합니다. 초음파 용접은 금속학적 결합을 만듭니다. 연결 설계, 전기적·기계적 요구 사항, 샘플 결과, 견적 구성을 기준으로 공정을 선택하십시오.
어떤 밴드와 전선 조합을 사용할 수 있습니까?
1부터 10 mm 폭의 연속 톱니 처리 동 밴드를 릴로 장착하고 스테퍼 공급으로 계량합니다. 전선을 탈피하고 다발이 밴드 폭에 맞도록 모으십시오. 일반적인 작업은 가전용 게이지 리드 두 개에서 여러 개입니다. 전선 조합과 밴드 사양을 보내주시면 실제 샘플에서 다이 설정을 확인해 드립니다.
어떤 작업에는 다른 장비가 더 적합한가요?
절연 또는 사전 성형 단자를 압착하지 않습니다. 이는 단자 압착기의 작업이며, 납땜, 주석 도금, 용접도 하지 않습니다. 더 큰 단면적의 금속학적 접속은 전선 납땜 및 용접기 중 초음파 기계를 참조하십시오.