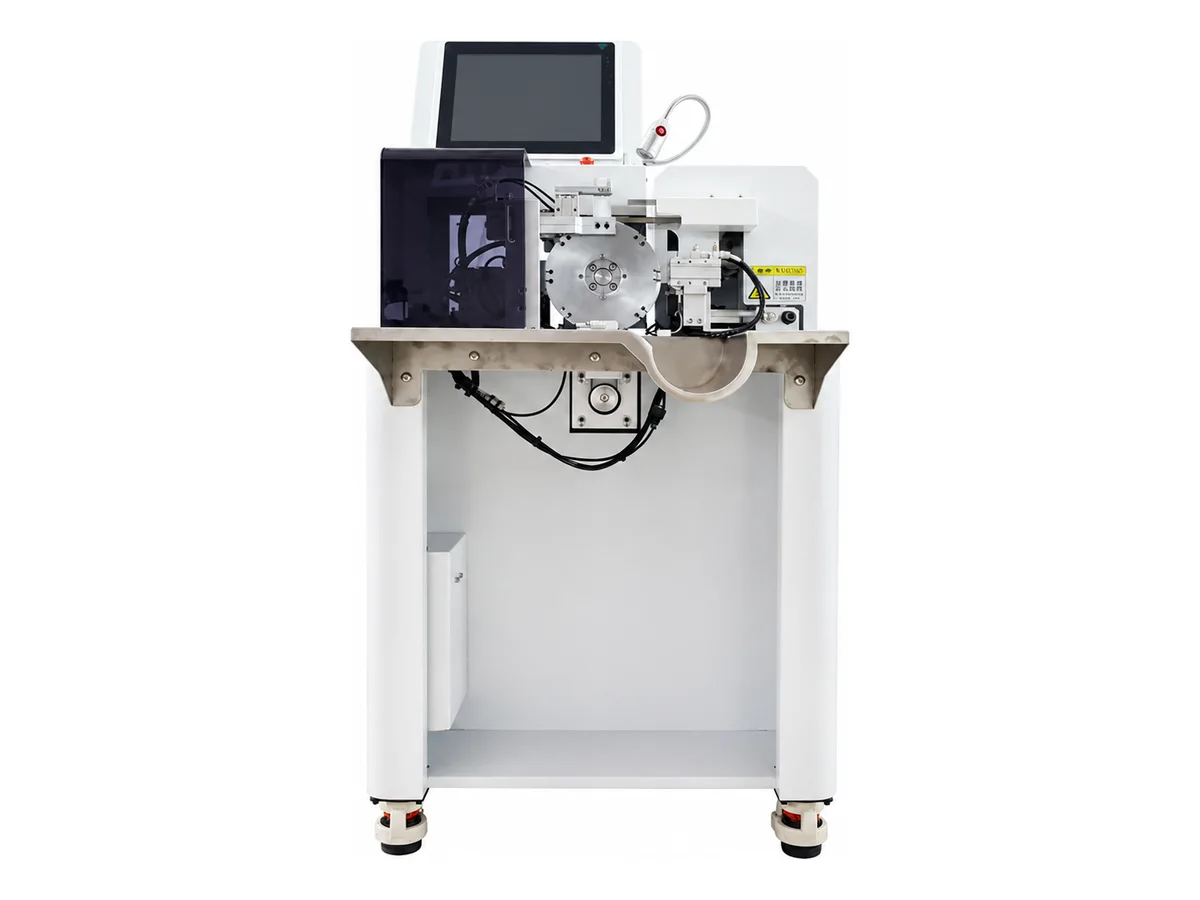
WM-669은 절단된 열수축 튜브를 전선 위로 밀어 넣고, 튜브에 표기 내용을 인쇄한 뒤 제자리에서 수축시킵니다. 삽입, 마킹, 가열이 2.5초 사이클 하나로 통합됩니다. 튜브 직경 Φ2.0 mm/Φ6.0 mm을 지원하며, 고정구로 선택한 6 – 35 mm 구간을 가열하고, 서모스탯 제어로 0부터 380 °C까지 모든 수축 온도를 유지합니다. 내장 인쇄 유닛이 수축 전에 슬리브에 마킹하며, 12인치 멀티포인트 정전식 화면은 영어 인터페이스를 실행하고, PLC와 IPC 제어가 강제 공랭과 함께 연속 가동을 위해 셀을 시퀀싱합니다.
사양
| 모델 | WM-669 |
|---|---|
| 튜브 직경 | Φ2.0 mm/Φ6.0 mm |
| 가열 길이 | 6 – 35 mm (옵션 고정구) |
| 가열 온도 | 0 – 380 °C (서모스탯으로 조정) |
| 작동 사이클 | 2.5초 |
| 디스플레이 | 12인치 멀티포인트 정전식 화면 |
| 시스템 제어 방식 | PLC 및 IPC |
| 입력 전압 | 참고 구성: 220 V AC |
| 주파수 | 참고 구성: 50/60 Hz |
| 정격 전력 | 1,450 W |
| 공기 압력 | 5.5/6.5 KPa (표기된 항목; 설치 전 압력과 단위 확인 필요) |
| 냉각 방식 | 강제 공랭 |
| 작동 온도 | 0 – 50 °C |
| 보관 온도 | -20 – 60 °C |
| 작동 습도 | 10% – 90% RH (비응축) |
| 내간섭 능력 | 간섭 전압 1500 Vp-p, 펄스 주기 1 us |
| 지속 시간 | 1분 |
| 치수 | 740 × 640 × 1,270 mm (L × W × H) |
| 중량 | 82 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8419.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 삽입, 마킹, 수축이 세 가지 수작업을 2.5초 기계 사이클 하나로 통합합니다
- 표기 내용은 수축 전에 인쇄됩니다. 수축 사이클 후 실제 슬리브에서 220V-AC와 같은 마킹의 가독성과 내구성을 확인하십시오
- 0부터 380 °C까지 서모스탯 제어로 고정 노즐에 의존하지 않고 튜브 재질에 맞게 열을 조절할 수 있습니다
- 영어 인터페이스를 갖춘 12인치 멀티포인트 정전식 화면이 전면 패널에서 카운트, 사이클 데이터, 설정을 유지합니다
가공 대상
- 가전 및 전원 공급 리드선의 전압·회로 식별 슬리브
- 절단 라인에서 바로 절연·라벨링된 수축 조인트가 필요한 전선 끝단
- 모든 도체에 인쇄된 슬리브 마커가 부착되는 패널 및 배전반 배선
적합 대상: 전선 끝단에 수축되는 인쇄 식별 슬리브 — Φ2.0/Φ6.0 mm 등급의 튜브, 6–35 mm 수축 구간, 2.5초마다 마킹·수축 완료품 한 개. 다른 작업과 장비 선택: Φ6.0 mm 등급을 초과하는 튜브, 또는 잉크/리본 없는 레이저 마킹 — Φ2.0/Φ10 튜브(8–45 mm)의 레이저 마킹–삽입–수축은 WM-673 (또는 대체 빌드로 WM-673B )이며, Φ2.0/Φ6.5, 8–40 mm 레이저 형제 기종은 WM-671JG 입니다. 마킹 없는 삽입·가열, Φ2.0~Φ8.0 mm는 WM-663 열수축 튜브 삽입·가열 기계 이며, 800–2,500 개/시간입니다. 전선 끝단이 아닌 하네스 섹션 전체를 수축하려면 WM-664 적외선 하네스 열수축 오븐 이 최대 Ø100 mm 섹션을 처리합니다.
마킹 레이아웃, 슬리브 길이, 수축 마감은 고객 부품으로 판단하는 것이 가장 쉽습니다. 전선 2–3미터와 튜브 크기, 표기 텍스트를 보내주시면 구매를 확정하시기 전에 이 기계에서 작업을 실행하는 영상을 제공해 드립니다.
표기된 공기 압력은 5.5/6.5 KPa입니다. 설치 전 견적서에서 필요한 압력과 단위를 확인하십시오. 2.5초 기계 사이클은 로딩과 핸들링을 포함한 지속적인 합격품 생산량과는 별개입니다. WM-669 견적에는 열수축 튜브 규격과 튜브가 덮는 부품의 대략적인 치수를 알려주세요. 조립품에 맞는 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 열수축 결함: 원인 및 시정 조치불완전한 수축, 주름, 갈라짐, 그을림, 슬리브 이동, 갇힌 공기, 불균일한 접착제 흐름 및 열 손상 문제를 해결합니다.
- 열수축 가공 장비 선택 방법슬리브 재질, 수축 후 치수, 접착제 요구 사항, 하네스 형상, 가열 방식, 택트 타임 및 검증 계획에 따라 열수축 장비를 선택하십시오.
WM-669 — 자주 묻는 질문
WM-669는 어떤 튜브 크기와 수축 구간을 지원합니까?
사양에는 튜브 직경이 Φ2.0 mm/Φ6.0 mm으로, 가열 구간은 옵션 고정구를 통해 6 – 35 mm으로 선택됩니다. 슬리브가 해당 범위의 경계에 있다면 샘플을 보내주시면 실제 기계에서 적합성을 확인해 드립니다.
생산 속도는 얼마나 빠릅니까?
작동 사이클은 개당 2.5초이며 삽입, 인쇄, 수축이 모두 포함됩니다. 강제 공랭이 연속 가동 중에도 헤드를 안정적으로 유지하고 PLC와 IPC 제어가 각 스테이션을 시퀀싱합니다.
어떤 작업에는 다른 장비가 더 적합한가요?
전선 끝단의 마킹된 슬리브용으로 제작되었습니다. 지정된 Φ6.0 mm 등급을 초과하는 튜브는 수축하지 않으며, 하네스 번들 전체나 긴 연속 슬리브용 오븐이 아닙니다. 해당 작업은 열수축 가공 제품군의 다른 기종에서 처리합니다.
WM-669는 WM-673와 어떻게 다릅니까?
마킹 방식, 튜브 등급, 유틸리티가 다릅니다. 이 기계는 Φ2.0/Φ6.0 mm 튜브에 잉크/인쇄 마킹을 하고, 6–35 mm를 0–380 °C에서 가열하며, 강제 공랭을 사용하고, 1,450 W를 소비하며, 중량은 82 kg입니다. WM-673는 Φ2.0/Φ10 튜브(수축 8–45 mm, 0–400 °C)를 레이저 마킹하고, 강제 수랭을 사용하며, 2,500 W를 소비하고, 중량은 165 kg입니다. 사이클은 동일하게 2.5초입니다. 소형 등급의 잉크 마킹에는 이 페이지를, Φ10 등급에서 잉크나 리본 없이 레이저 마킹하려면 WM-673(또는 WM-673B)를 선택하십시오. WM-671JG는 Φ2.0/Φ6.5 및 8–40 mm의 레이저 형제 기종입니다.