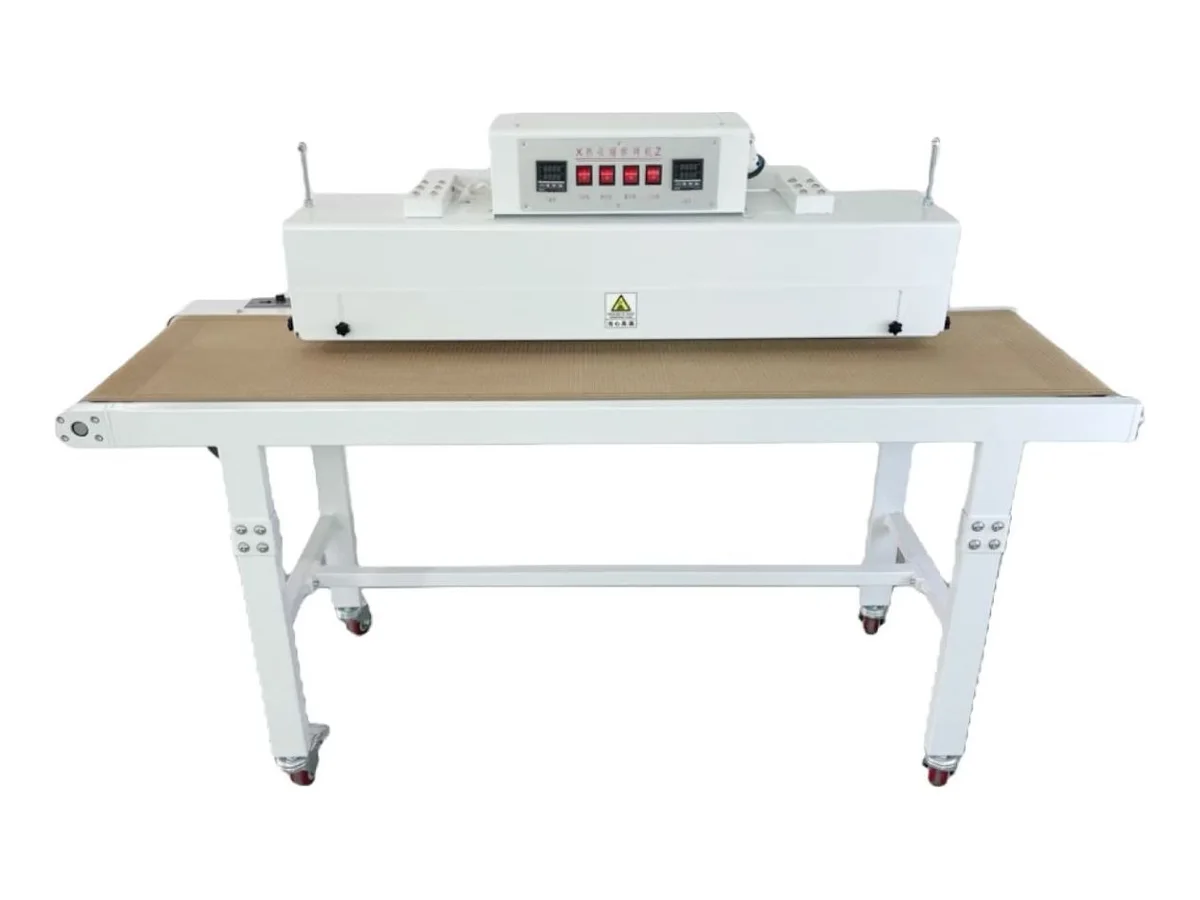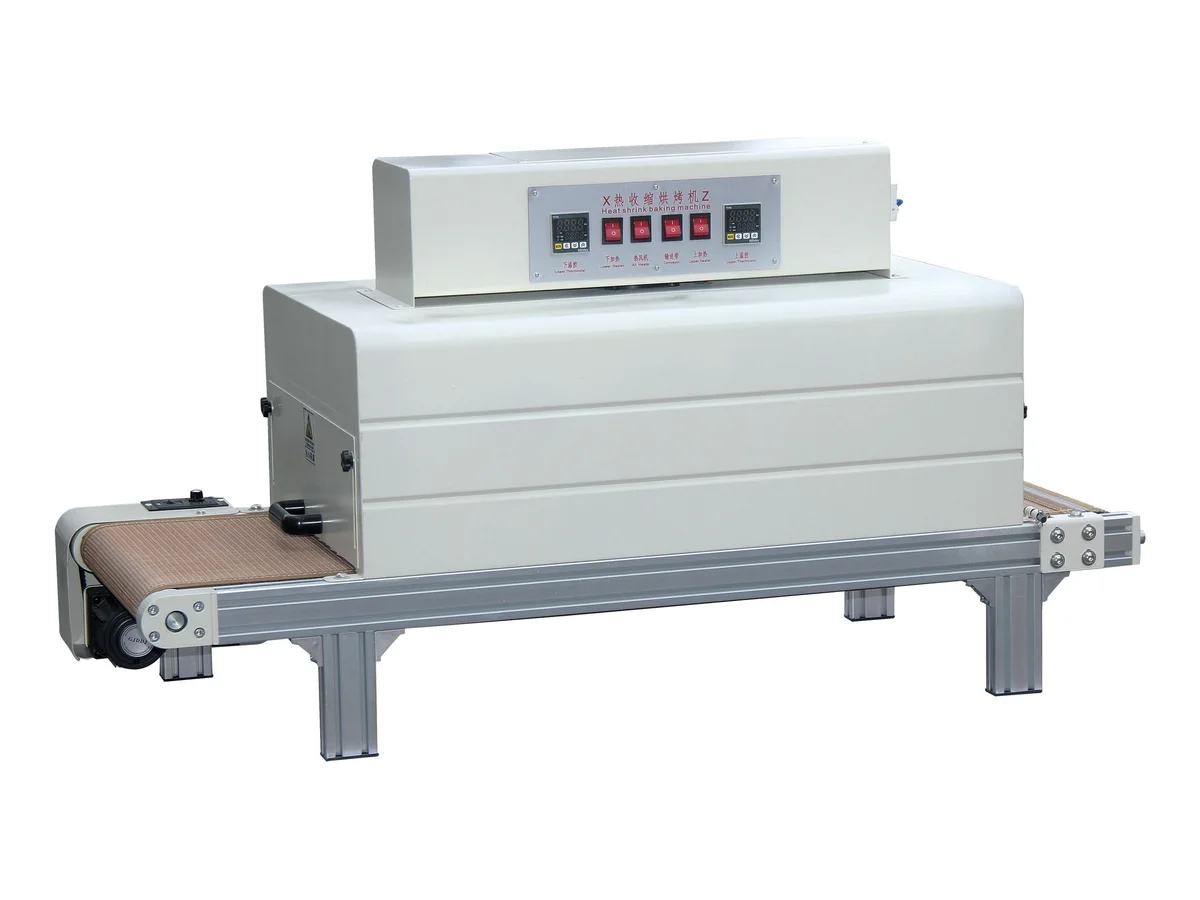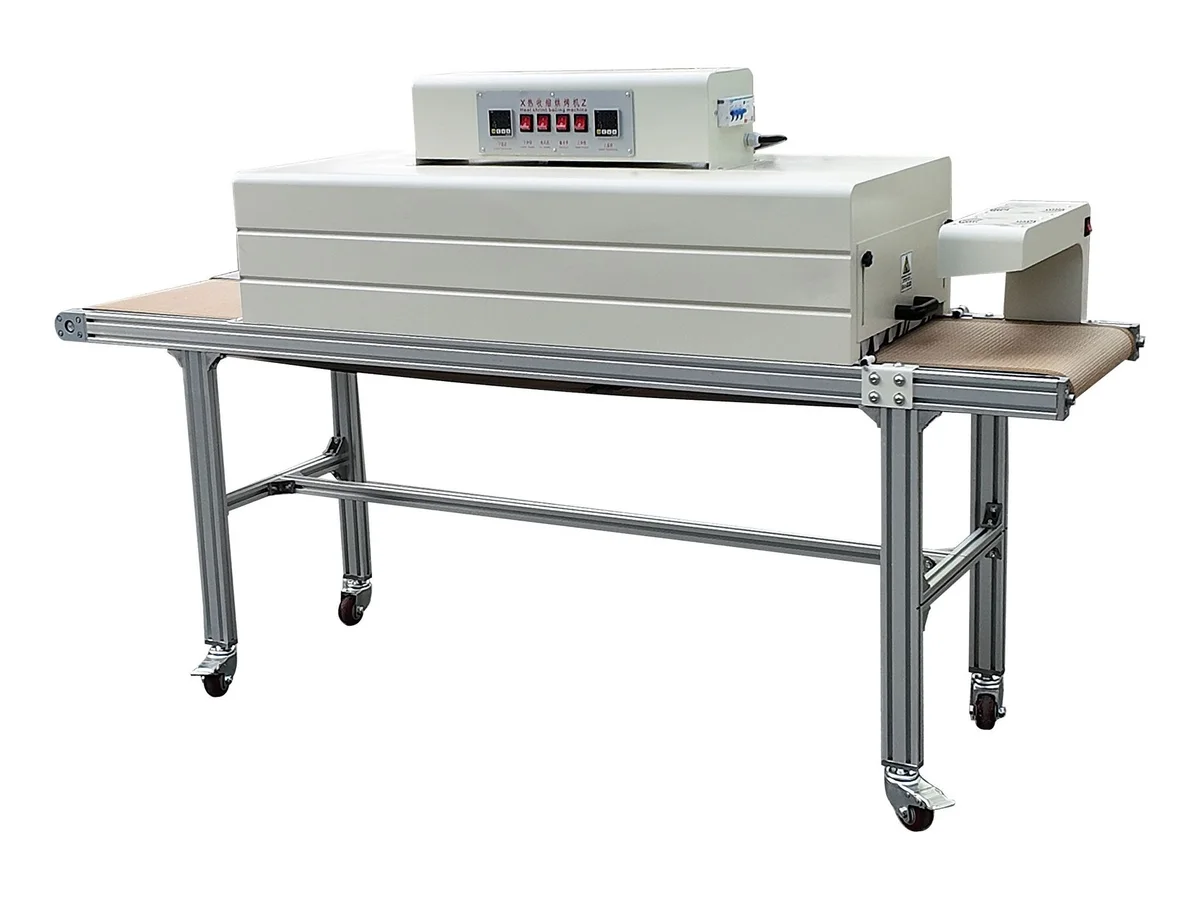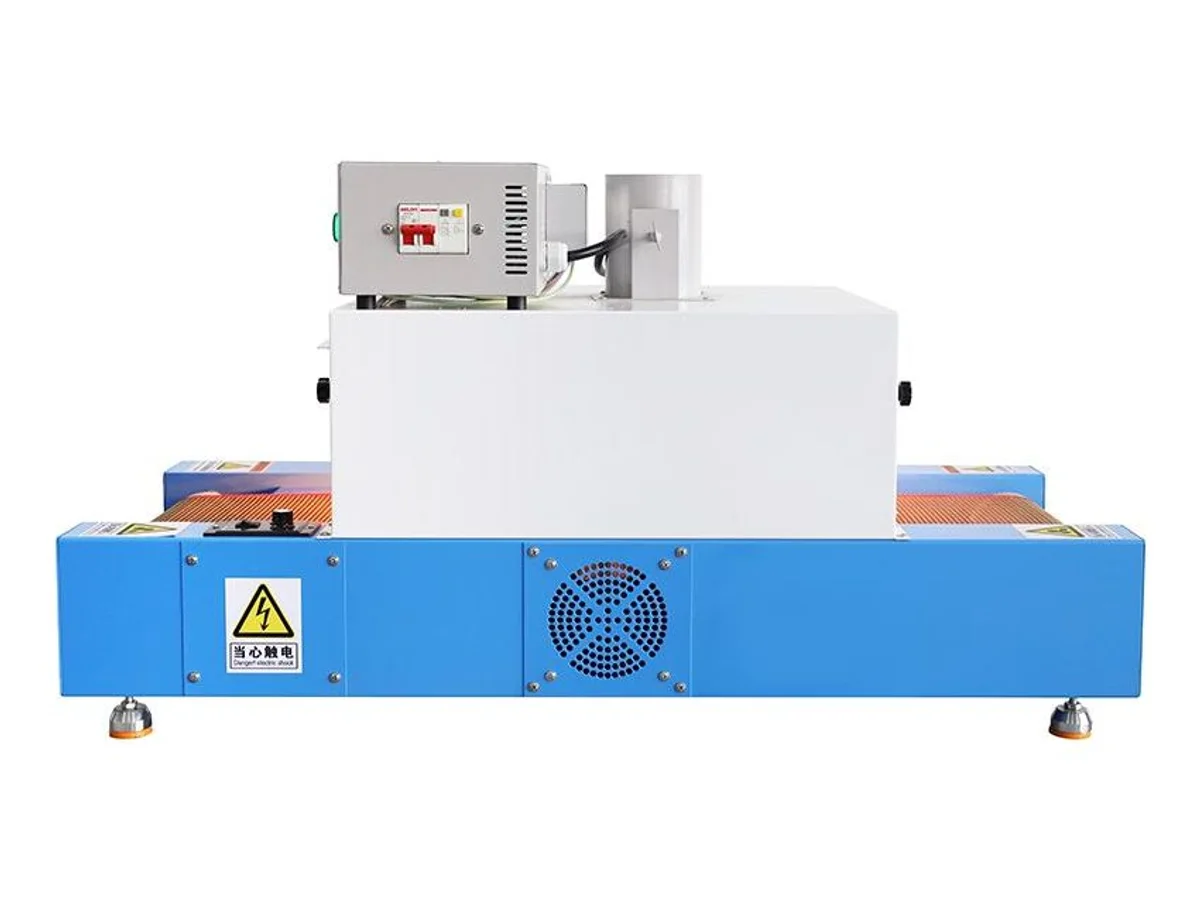
WM-662A는 튜브를 연속 흐름으로 수축합니다. 부품은 200 mm 테프론 메시 벨트 위를 지나며, 여섯 개의 300 W 적외선 튜브가 위에서 아래로 가열합니다. 벨트 속도는 0.5~3 m/min 범위에서 무단 조절되며, 가열 영역은 520 × 460 mm이므로 제품별 체류 시간을 한 번만 설정하면 됩니다. 컨트롤러는 온도를 ±2 °C로 유지하며 상한은 200 °C를 초과하고, 통과구는 폭 250 mm, 높이 100 mm까지 작업물을 통과시킵니다. 벤치형 본체 크기는 1000 × 460 × 465 mm이며, 1,860 W를 220 V에서 소비합니다.
사양
| 모델 | WM-662A |
|---|---|
| 기능 | 컨베이어 공급식 열수축 튜브 적외선 수축, 단면(상부 가열) |
| 발열체 | 적외선 가열 튜브, 300 W × 6 |
| 가열 방향 | 위에서 아래로, 단면 |
| 가열 영역 | 520 × 460 mm |
| 최대 온도 | > 200 °C |
| 온도 정확도 | ± 2 °C |
| 컨베이어 벨트 | 테프론 메시, 폭 200 mm, 0.5 – 3 m/min 무단 |
| 벨트 모터 | 25 W, 무단 속도 조절 |
| 최대 작업물 | 폭 250 mm, 높이 100 mm (높이 조절 가능) |
| 기계 크기 | 1000 × 460 × 465 mm |
| 제어 박스 | 200 × 150 × 200 mm |
| 전원 | 참고 구성: 1,860 W, 220 V |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8419.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 부품이 벨트 위를 흐르며 이동하므로 열풍기에 하나씩 가져다 댈 필요가 없습니다. 수축 공정에서 수동 작업은 적재와 하역뿐입니다.
- 벨트 속도로 체류 시간을 0.5~3 m/min 범위에서 조절하므로 제품별 노출 시간을 조정할 수 있습니다. 시운전 중 부품 온도와 수축 품질을 확인하십시오.
- ±2 °C 제어와 200 °C를 초과하는 상한 온도로 마커 슬리브와 박벽 튜브 공정을 설정할 수 있습니다. 사용 재료에서 수축 품질과 각인 가독성을 확인하십시오.
- 테프론 메시 벨트는 연화된 튜브에 달라붙지 않고 열을 차단하지도 않으며, 폭 250 mm, 높이 100 mm까지의 부품이 직선으로 통과합니다.
가공 대상
- 케이블 끝단, 플러그 조인트, 손잡이 그립 위의 사전 절단된 튜브를 연속 배치로 수축
- 수축 부위가 벨트 위를 향하는 원통형 부품 및 소형 조립체에 슬리빙
- 식별 슬리브의 인쇄 후 수축을 일정하고 반복 가능한 온도에서 수행
적합한 용도: 수축 부위가 위를 향하도록 평평하게 놓인 부품(케이블 끝단, 슬리브 원통형 부품, 인쇄 마커 튜브)을 제품별 검증된 온도와 벨트 속도로 연속 흐름 수축. 다른 작업과 장비 선택: 모든 방향에서 동시에 열을 가해야 하는 두꺼운 번들과 긴 피복 — 최대 Ø100 mm 하네스 구간에는 폐쇄형 챔버가 있는 WM-664 적외선 하네스 오븐을 선택하십시오 — 또한 튜브 자체를 절단하거나 위치시키는 용도에는 적합하지 않습니다. 튜브를 정장 절단하는 작업은 WM-565N 커터의 역할입니다.
수축 결과는 튜브와 부품의 조합에 따라 달라지므로, 저희는 이를 한 쌍으로 검증합니다. 사용하는 정확한 튜브와 함께 부품 몇 개를 보내주시면 주문 전에 이 기계로 가공하는 과정을 영상으로 촬영하고 수축된 샘플을 우편으로 보내드립니다. WM-662A 견적에는 열수축 튜브 규격과 튜브가 덮는 부품의 대략적인 치수를 알려주세요. 조립품에 맞는 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 열수축 결함: 원인 및 시정 조치불완전한 수축, 주름, 갈라짐, 그을림, 슬리브 이동, 갇힌 공기, 불균일한 접착제 흐름 및 열 손상 문제를 해결합니다.
- 열수축 가공 장비 선택 방법슬리브 재질, 수축 후 치수, 접착제 요구 사항, 하네스 형상, 가열 방식, 택트 타임 및 검증 계획에 따라 열수축 장비를 선택하십시오.
WM-662A — 자주 묻는 질문
단면 가열이 실제로 무엇을 의미합니까?
여섯 개의 적외선 튜브가 모두 벨트 위에 위치하여 아래로 복사열을 방출합니다. 수축 부위가 위를 향하도록 평평하게 놓인 작업물(케이블 끝단, 슬리브 부품, 인쇄 마커)은 튜브가 자체 주변으로 열을 전도하면서 균일하게 수축됩니다. 벨트 아래에는 열원이 없으므로 벨트에 닿는 쪽은 더 완만하게 가열됩니다.
새 튜브 크기에 어떻게 설정합니까?
두 가지 조정만 하면 됩니다. ±2 °C 컨트롤러의 온도와 0.5~3 m/min 사이의 벨트 속도(가열 구간 길이 520 mm). 두꺼운 벽이나 큰 내경 튜브는 벨트를 느리게, 얇은 마커 슬리브는 빠르게 설정합니다. 두 설정 모두 패널에 표시되므로 검증된 레시피를 기록해 두었다가 다음 배치에서 반복할 수 있습니다.
WM-662A가 적합하지 않은 경우는 무엇입니까?
두꺼운 하네스 번들과 긴 피복 구간의 전방위 챔버 수축처럼 열이 부품을 둘러싸야 하는 경우에는 열수축 가공 카테고리의 폐쇄형 챔버가 있는 터널 오븐이 적합합니다. 또한 이 기계는 튜브를 절단하거나 위치시키지 않으며, 이미 제자리에 있는 튜브만 수축합니다.