Băng tải co nhiệt hồng ngoại gia nhiệt từ trên cho bộ dây WM-662A
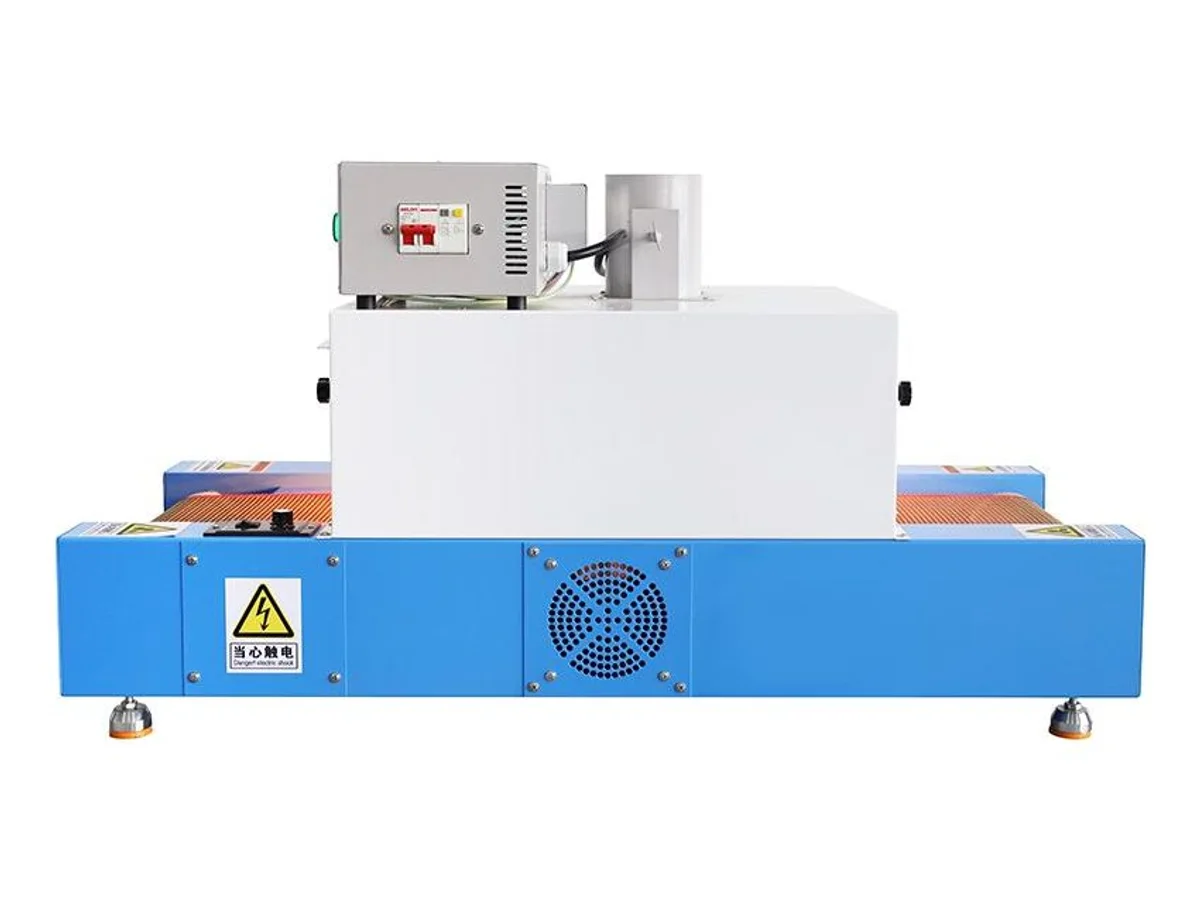
WM-662A co ống theo dòng liên tục: chi tiết đi trên băng lưới Teflon 200 mm dưới sáu ống hồng ngoại 300 W gia nhiệt từ trên xuống. Tốc độ băng điều chỉnh vô cấp từ 0,5 đến 3 m/min qua vùng gia nhiệt 520 × 460 mm, giúp đặt thời gian tiếp xúc nhiệt theo từng sản phẩm. Bộ điều khiển giữ nhiệt độ với độ chính xác ±2 °C và nhiệt độ tối đa trên 200 °C; cửa máy cho chi tiết rộng đến 250 mm, cao 100 mm đi qua. Máy để bàn có kích thước 1000 × 460 × 465 mm, tiêu thụ 1.860 W ở 220 V.
Thông số kỹ thuật
| Mẫu máy | WM-662A |
|---|---|
| Chức năng | Co ống co nhiệt bằng hồng ngoại trên băng tải, gia nhiệt một phía từ trên xuống |
| Phần tử gia nhiệt | Ống gia nhiệt hồng ngoại, 300 W × 6 |
| Hướng gia nhiệt | Từ trên xuống, một phía |
| Vùng gia nhiệt | 520 × 460 mm |
| Nhiệt độ tối đa | > 200 °C |
| Độ chính xác nhiệt độ | ± 2 °C |
| Băng tải | Lưới Teflon rộng 200 mm, 0,5 – 3 m/min điều chỉnh vô cấp |
| Động cơ băng tải | 25 W, điều chỉnh tốc độ vô cấp |
| Chi tiết tối đa | Rộng 250 mm, cao 100 mm (điều chỉnh được độ cao) |
| Kích thước máy | 1000 × 460 × 465 mm |
| Hộp điều khiển | 200 × 150 × 200 mm |
| Công suất | Cấu hình tham chiếu: 1.860 W, 220 V |
| Cấu hình điện | Trước khi xuất xưởng, chúng tôi cấu hình nguồn điện của máy theo nơi lắp đặt. Báo giá xác nhận điện áp, số pha, tần số, dòng điện và dây nguồn kèm phích cắm hoặc kiểu đấu nối công nghiệp phù hợp. Tại Việt Nam, nguồn điện lưới tham khảo là 220 V một pha hoặc 380 V ba pha, 50 Hz. Có thể gặp ổ cắm kiểu A, C hoặc F. Chúng tôi xác nhận phích cắm theo kiểu ổ, thông số điện và yêu cầu nối đất tại nơi lắp đặt. |
| Thời gian giao hàng | Báo giá xác nhận cấu hình máy, phụ kiện đi kèm và ngày xuất hàng. |
| Bảo hành và hỗ trợ | Bảo hành máy một năm và hỗ trợ từ xa qua video miễn phí suốt thời gian sử dụng thiết bị. |
| Phụ tùng hao mòn | Mỗi báo giá đều liệt kê phụ tùng hao mòn kèm đơn giá và địa điểm xuất hàng. |
| Mã HS | 8419.89 (mã tham khảo thông dụng — đại lý hải quan xác nhận phân loại cuối cùng) |
| Chứng nhận | CE (chứng nhận kèm theo hàng) |
Tính năng chính
- Chi tiết đi qua trên băng tải thay vì đưa từng chiếc vào súng nhiệt; công đoạn co nhiệt chỉ còn nạp và lấy sản phẩm bằng tay
- Tốc độ băng từ 0,5 đến 3 m/min quyết định thời gian tiếp xúc nhiệt theo từng sản phẩm; kiểm tra nhiệt độ chi tiết và chất lượng co trong lần chạy thử
- Điều khiển ±2 °C với nhiệt độ tối đa trên 200 °C cho phép đặt quy trình cho ống đánh dấu và ống thành mỏng; xác nhận chất lượng co và độ rõ của ký tự trên vật liệu thực tế
- Băng lưới Teflon không dính vào ống đã mềm và không chắn nhiệt; chi tiết rộng đến 250 mm, cao 100 mm đi thẳng qua máy
Vật liệu và ứng dụng
- Co ống đã cắt sẵn trên đầu cáp, mối nối phích cắm và tay cầm theo lô liên tục
- Bọc các chi tiết hình trụ và cụm nhỏ có vùng co hướng lên trên băng tải
- Co ống nhận dạng sau in ở nhiệt độ ổn định, lặp lại được
Phù hợp: co nhiệt liên tục cho chi tiết đặt phẳng với vùng co hướng lên: đầu cáp, chi tiết hình trụ bọc ống và ống đánh dấu đã in, dùng nhiệt độ và tốc độ băng đã kiểm chứng cho từng sản phẩm. Công việc khác và lựa chọn máy: bó dây dày và đoạn bọc dài cần nhiệt từ mọi phía cùng lúc. Với đoạn bộ dây đến Ø100 mm, chọn lò hồng ngoại cho bộ dây WM-664 có buồng kín. Máy cũng không cắt hoặc đặt ống; việc cắt ống theo chiều dài thuộc về máy cắt WM-565N.
Kết quả co phụ thuộc đồng thời vào ống và chi tiết, nên chúng tôi thử cả bộ. Gửi một số chi tiết cùng đúng loại ống Quý khách dùng; chúng tôi chạy qua máy, quay video và gửi lại mẫu đã co trước khi Quý khách đặt hàng. Để hỏi giá WM-662A, Quý khách chỉ cần gửi cỡ ống co nhiệt và kích thước gần đúng của chi tiết được bọc. Chúng tôi sẽ kiểm tra cấu hình cho cụm lắp ráp của Quý khách.
Kiến thức kỹ thuật
Lựa chọn và xử lý lỗi công đoạn này
- Lỗi co nhiệt: nguyên nhân và biện pháp khắc phụcTìm nguyên nhân co chưa hết, nhăn, nứt, cháy sém, ống dịch chuyển, khí kẹt, keo chảy không đều và hư hại do nhiệt.
- Cách chọn thiết bị gia công co nhiệtChọn thiết bị co nhiệt theo vật liệu ống, kích thước sau co, yêu cầu keo, hình dạng bó dây, phương pháp gia nhiệt, nhịp sản xuất và kế hoạch kiểm chứng.
WM-662A — câu hỏi thường gặp
Gia nhiệt một phía có nghĩa gì trong thực tế?
Cả sáu ống hồng ngoại đều nằm trên băng tải và phát nhiệt xuống dưới. Chi tiết đặt phẳng với vùng co hướng lên, như đầu cáp, chi tiết bọc ống và ống đánh dấu, co đều khi ống dẫn nhiệt quanh chính nó. Không có nguồn nhiệt dưới băng tải nên mặt tiếp xúc băng được gia nhiệt nhẹ hơn.
Thiết lập cho cỡ ống mới như thế nào?
Có hai điều chỉnh: nhiệt độ trên bộ điều khiển ±2 °C và tốc độ băng giữa 0,5 và 3 m/min qua vùng gia nhiệt dài 520 mm. Chạy chậm hơn cho ống thành dày hoặc đường kính trong lớn, nhanh hơn cho ống đánh dấu mỏng. Cả hai giá trị đều hiện trên bảng điều khiển, cho phép ghi lại công thức đã được kiểm chứng và dùng lại cho lô sau.
WM-662A không phải lựa chọn phù hợp cho công việc nào?
Co quanh toàn bộ bó dây dày hoặc đoạn bọc dài cần nhiệt bao quanh chi tiết: các lò dạng hầm có buồng kín trong danh mục xử lý co nhiệt đáp ứng việc đó. Máy cũng không cắt hoặc đặt ống, chỉ co ống đã nằm đúng vị trí.
Máy liên quan trong Co nhiệt và lồng ống
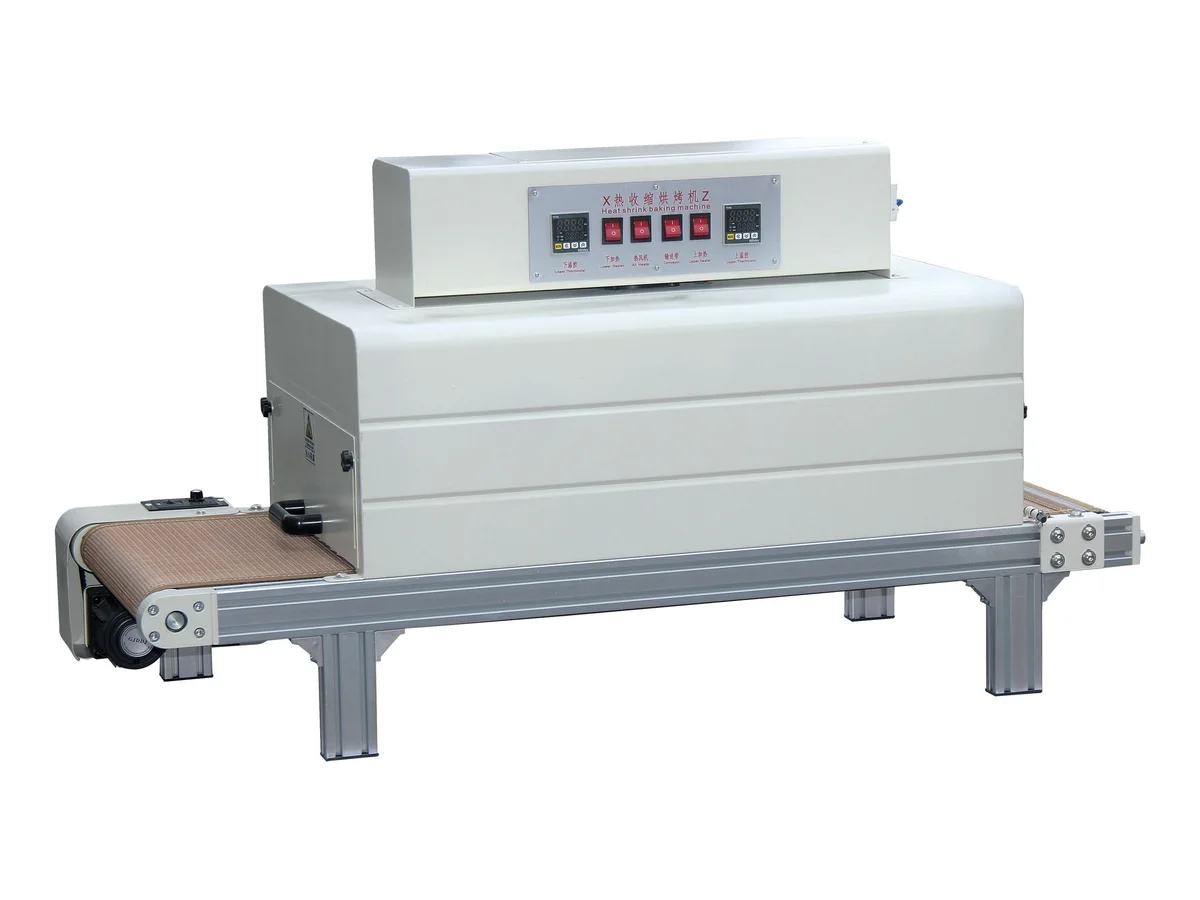
Lò co nhiệt băng tải để bàn khung nhôm, 800 × 400 × 150 mm
Mẫu máy WM-690
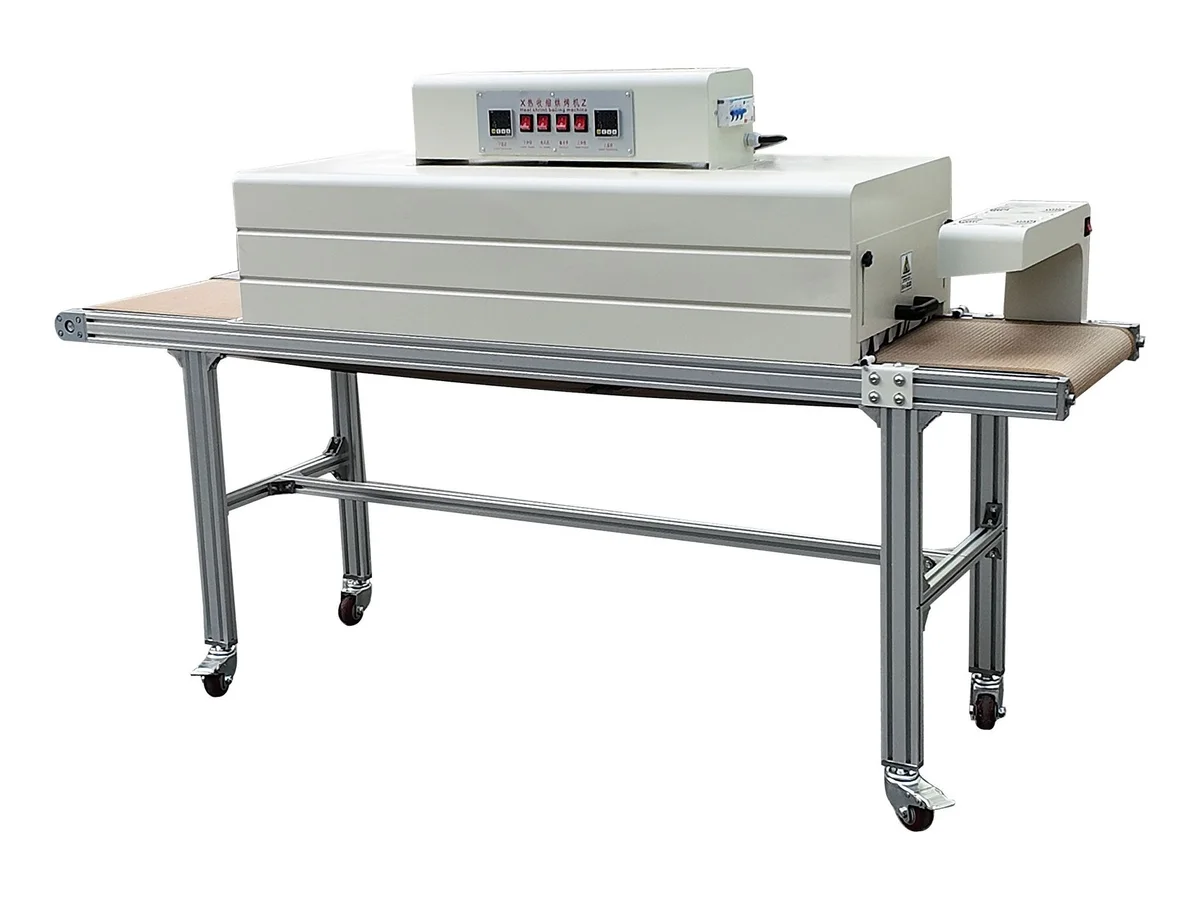
Lò co nhiệt băng tải khung nhôm, 1200 × 400 × 150 mm
Mẫu máy WM-698
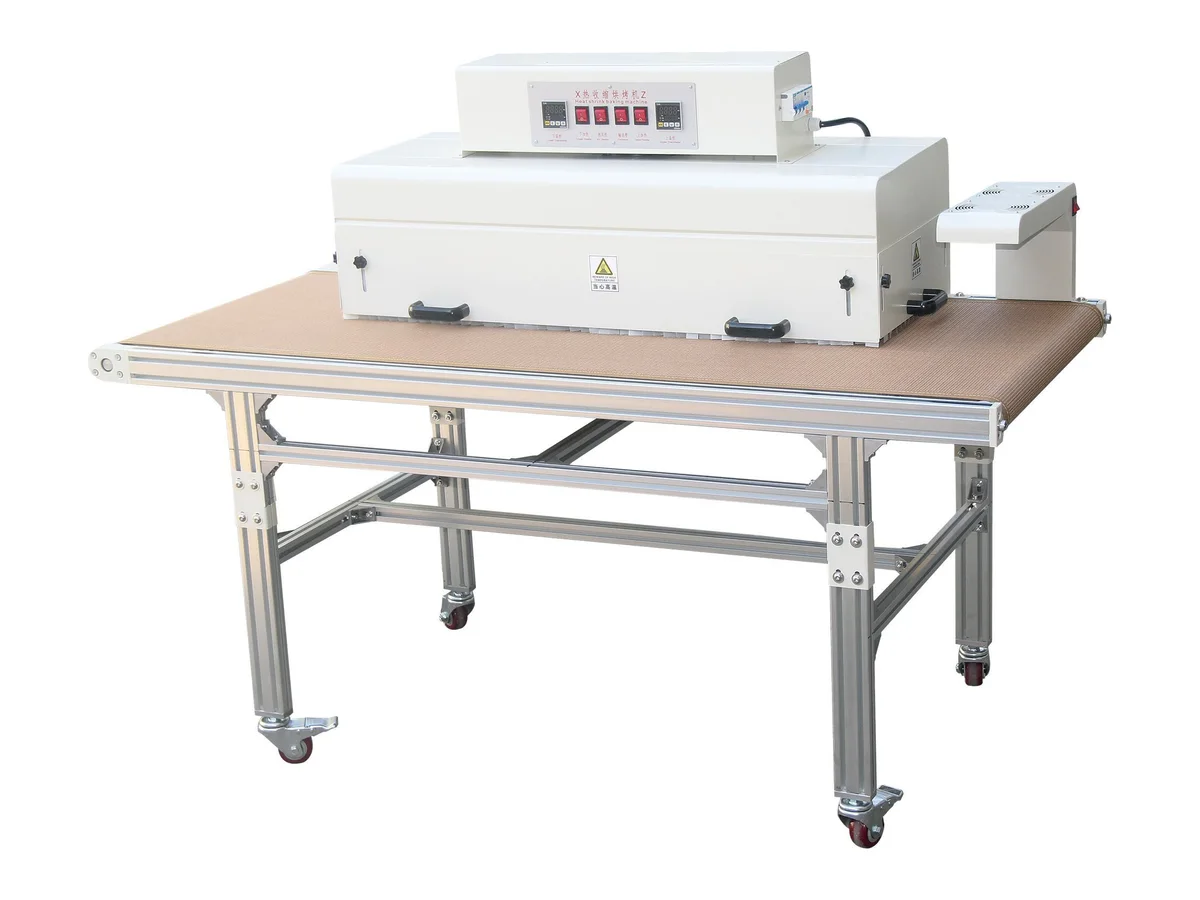
Lò co nhiệt băng tải khung nhôm có chiều rộng gia nhiệt 360 mm
Mẫu máy WM-694