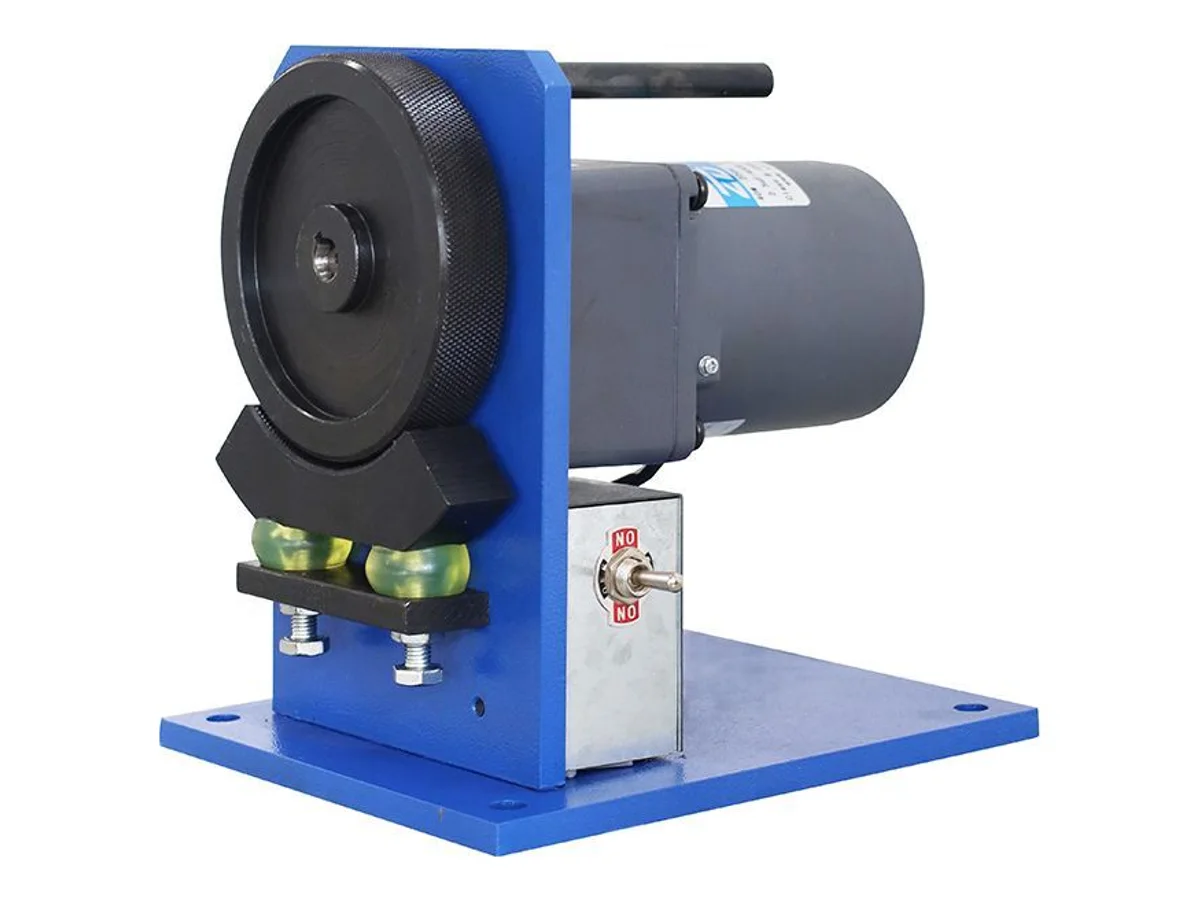
WM-4720은 단일 목적의 벤치 트위스터입니다. 이미 끝단이 탈피된 전선을 받아 느슨한 구리 소선들을 납땜 포트, 단자 배럴 또는 나사 클램프에 바로 사용할 수 있도록 단단하고 곧은 피그테일로 말아줍니다. 톱니 패턴이 있는 구동 휠이 높이 조절이 가능한 한 쌍의 우레탄 롤러에 맞물려 작동하므로, 한 대의 기계로 직경 1~3 mm의 전선을 정격 3,000개/시간으로 처리할 수 있습니다. 클램핑 사이클을 기다릴 필요도 없고 공압 배관도 필요 없습니다. 120 W 드라이브는 기준 전원 220 V를 사용하며, 전체 유닛은 12 kg 블록으로 베이스 플레이트를 통해 어떤 작업대에도 볼트로 고정할 수 있습니다.
사양
| 모델 | WM-4720 |
|---|---|
| 기능 | 전선 끝단 소선 꼬임 전용 — 절단, 탈피, 주석 도금 없음 |
| 필요한 전선 준비 | 이 기계에 도달하기 전에 전선이 탈피되어 있어야 합니다 |
| 전선 직경 | 1 – 3 mm (도체 단면적이 아닌 직경) |
| 꼬임 길이 | 20 mm 이내 |
| 생산 능력 | 3,000개/시간 |
| 구동 방식 | 톱니 패턴 꼬임 휠이 트윈 롤러에 맞물려 작동하는 전기 기어드 드라이브 |
| 롤러 높이 | 다양한 전선 직경에 맞게 조절 가능 |
| 롤러 톱니 패턴 | 두께는 주문에 따라 구성 |
| 전선 유형 | 단일 도체 다중 소선 구리 케이블, 전자선, 다심 전선, AC/DC 전원 코드 |
| 전원 공급 | 참고 구성: AC 220 V, 50 Hz |
| 소비 전력 | 120 W |
| 치수 | 300 × 360 × 240 mm |
| 중량 | 12 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 기계에 압축 공기가 전혀 필요하지 않습니다 — 기준 전원은 220 V이며 현장에 맞는 연결 방식을 확인해 드리므로, 공압 라인이 없는 작업대에서는 공압식 꼬임 스테이션과 구별되는 이점이 있습니다.
- 척 대신 휠-롤러 꼬임 방식을 사용하므로 클램프-해제 사이클이 없습니다 — 작업자가 탈피된 끝단을 제시하면 소선이 꼬여 모이고, 전선이 빠져나가면 다음 전선을 바로 투입할 수 있습니다
- 롤러 높이는 전선에 맞게 조절되며, 휠 톱니 패턴의 두께는 주문에 따라 구성되므로 미세 전자선부터 3 mm 전원 코드까지 그립을 맞출 수 있습니다
- 베이스 플레이트를 통해 볼트로 고정되는 12 kg 프레임에서 정격 3,000개/시간 — 라인이 아닌 스테이션별 기계입니다
- 무료 샘플 테스트 — 20–30개의 사전 탈피된 리드를 보내주시면, 주문 전에 이 기계로 꼬아서 비디오와 샘플을 돌려드립니다
가공 대상
- 수동 납땜 또는 딥 주석 도금 전에 탈피된 전자선의 느슨한 소선을 조임
- 나사 단자 또는 압착 배럴에 넣기 전에 AC/DC 전원 코드 및 가전 리드 끝단을 곧게 정렬
- 리드가 이미 탈피되어 도착하고 소선 상태만 수정하면 되는 재작업 및 수리 작업대
- 인라인 탈피-꼬임-주석 도금 라인을 정당화하지 못하는 소량 배치 및 프로토타입 하네스 작업
적합한 용도: 이미 탈피된 전선 끝단의 느슨한 소선 조임 — 1~3 mm 전선, 20 mm 이하의 꼬임, 한 벤치 스테이션에서 시간당 3,000개, 주 전원만 사용. 다른 작업과 장비 선택: 꼬임 이전의 모든 공정. 절단하지 않고 탈피하지도 않으므로, 리드에 두 가지 모두 필요한 경우 WM-187 전선 절단·탈피·꼬임 기계 가 0.1–4.5 mm² 전선에서 세 가지를 모두 4,000–10,000개/시간으로 처리합니다. 주석 도금도 하지 않습니다 — 하나의 자동 사이클에서 최대 열 개의 개별 전선을 탈피, 꼬임 및 납땜 주석 도금하려면 WM-4706W 자동 다중 전선 꼬임 및 주석 도금 기계 가 18–28 AWG를 처리합니다. 두 개의 전체 리드를 트위스트 페어로 꼬는 것은 완전히 다른 공정입니다 — WM-4717 벤치탑 전선 꼬임 및 연선 기계 는 12–36 AWG 전선을 최대 6m 길이까지 꼬아 연선합니다. 꼬임이 20 mm보다 길어야 하는 경우, WM-822 공압식 전선 꼬임 기계 가 공압 척에서 0.1–2 mm²를 5–80 mm의 꼬임 길이로 처리합니다 — 이 기계와 달리 작업장 공압 라인이 필요합니다. 편조 차폐층 준비는 당사 차폐 처리 카테고리를 통해 샘플을 보내주시면 공정을 확인해 드리겠습니다.
올이 풀린 소선은 조용한 결함입니다. 단자 배럴에 걸리고, 하우징 내부에 삐져나온 소선을 남기며, 납땜을 고르지 않게 흡수합니다. 손으로 고치는 것은 손가락 사이로 꼬는 작업이라 아무도 시간을 재지 않고 두 번 똑같이 하지 않습니다. 이 기계의 해결책은 의도적으로 좁습니다 — 휠 하나, 롤러 한 쌍, 조절 하나 — 핵심은 모든 리드가 동일한 소선 배열로 작업대를 떠나는 것입니다. 주문 전에 사전 탈피된 리드 20–30개를 보내주시면 꼬아서 돌려드리겠습니다. 전선 규격과 원하는 가공 결과를 알려주시면 WM-4720 견적을 시작할 수 있습니다. 해당 작업물에 맞는 설정을 검토해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 전선 주석 도금 결함: 원인 및 공정 조정전선 주석 도금에서 납땜 젖음 불량, 과도한 심지 현상, 납땜 브리지, 불균일한 주석 길이, 산화 및 소선 변형을 진단합니다.
WM-4720 — 자주 묻는 질문
WM-4720이 먼저 전선을 탈피합니까?
이 기계는 꼬임이라는 단일 기능만 수행하며, 휠에 도달할 때 전선이 이미 탈피되어 있어야 합니다. 절단, 탈피 및 끝단 꼬임을 한 번에 처리해야 하는 경우, WM-187 전선 절단·탈피·꼬임 기계는 0.1–4.5 mm² 단일 전선을 4,000–10,000개/시간으로 처리하며, 미세 전선의 경우 WM-185S이 AWG 22–28를 0.1–20 mm 꼬임으로 처리합니다.
두 전선을 함께 꼬아 트위스트 페어로 만들거나, 한쪽 끝의 소선을 꼬습니까?
한쪽 끝의 소선을 꼽니다. 꼬임은 단일 탈피 리드 끝에서 20 mm 이하이며, 전선의 나머지 절연은 손상되지 않습니다. 두 개의 전체 리드를 전체 길이에 걸쳐 트위스트 페어로 만드는 것은 다른 기계입니다: WM-4717 벤치탑 꼬임 및 연선 기계는 12–36 AWG를 최대 6m까지 처리하고, WM-4716 여섯 축 전선 꼬임 기계는 한 번에 여섯 쌍을 처리합니다.
1–3 mm 수치는 도체 단면적입니까, 외경입니까?
1–3 mm 범위는 밀리미터 단위의 직경이며, mm² 단위의 도체 단면적이 아니며, 명판은 이 기준을 사용합니다. 절연 두께와 소선 구조가 적합성에 영향을 미칩니다. 휠과 롤러 설정을 확인할 수 있도록 사전 탈피된 리드 두~세 개를 보내주십시오.
압축 공기가 필요합니까?
220 V, 50 Hz, 120 W 기계로 온/오프 토글만 있고 공압 부품이 없습니다. 공압 클램핑을 사용한 더 긴 끝단 꼬임이 필요하면 아래의 WM-822 추천을 참조하십시오. 편조 차폐층 준비는 당사 차폐 처리 카테고리를 통해 샘플을 보내주십시오.
휠을 제 전선에 맞출 수 있습니까?
두 가지를 조절할 수 있습니다. 휠 아래의 트윈 롤러는 조절 볼트에 장착되어 간격이 전선 직경에 맞게 설정되고, 휠 림의 톱니 패턴 두께는 기계 제작 시 구성됩니다. 사용하는 전선을 알려주시면 견적서에서 톱니 패턴을 확인해 드리겠습니다.
3,000개/시간에서 어떤 꼬임 품질을 기대해야 합니까?
이 수치는 작업자가 연속적으로 공급할 때의 지정 처리량이며, 실제 생산량은 기계보다 리드가 제시되는 속도에 따라 달라집니다. 저희가 보여드릴 수 있는 것은 결과입니다 — 실제 전선의 사전 탈피된 샘플을 보내주시면 꼬아서 돌려드리므로, 숫자가 아닌 조임 정도와 소선 파손을 직접 판단할 수 있습니다.