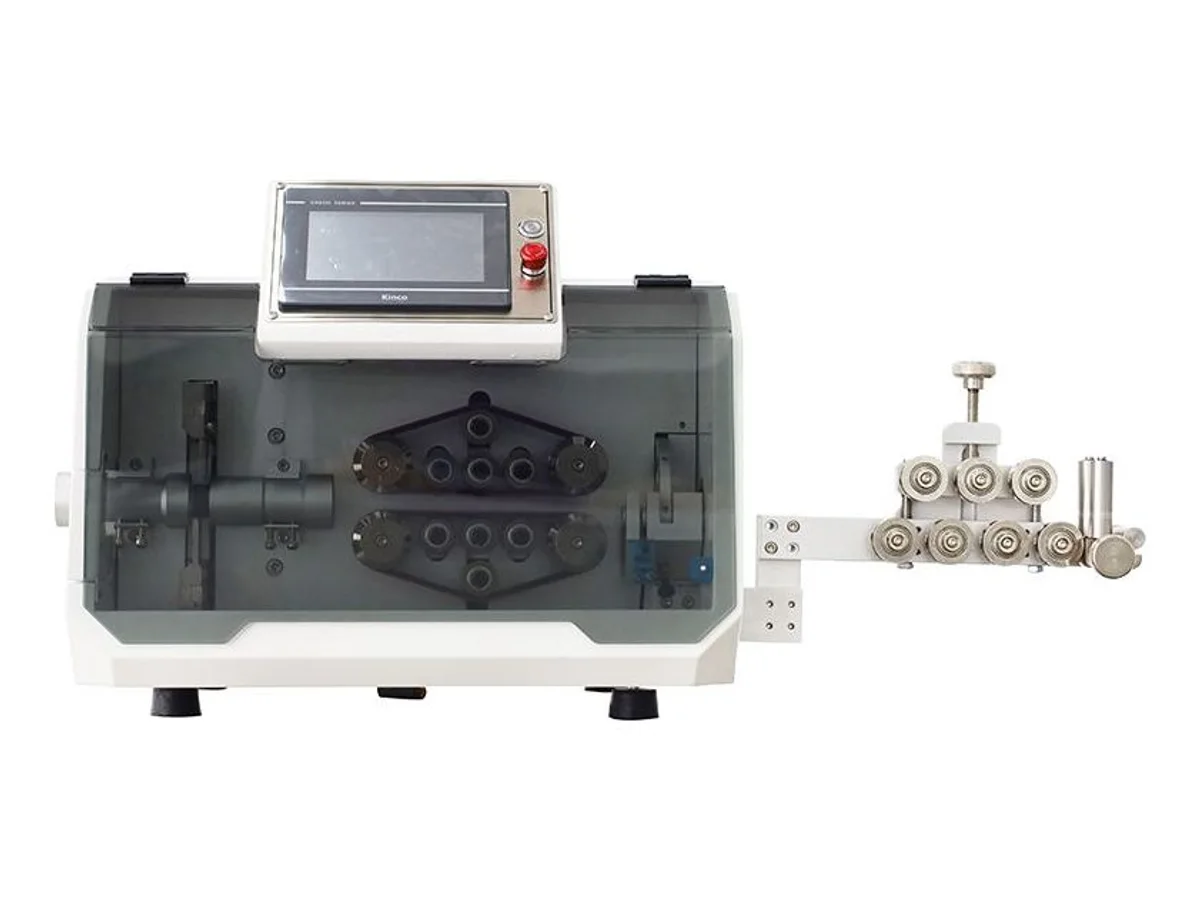
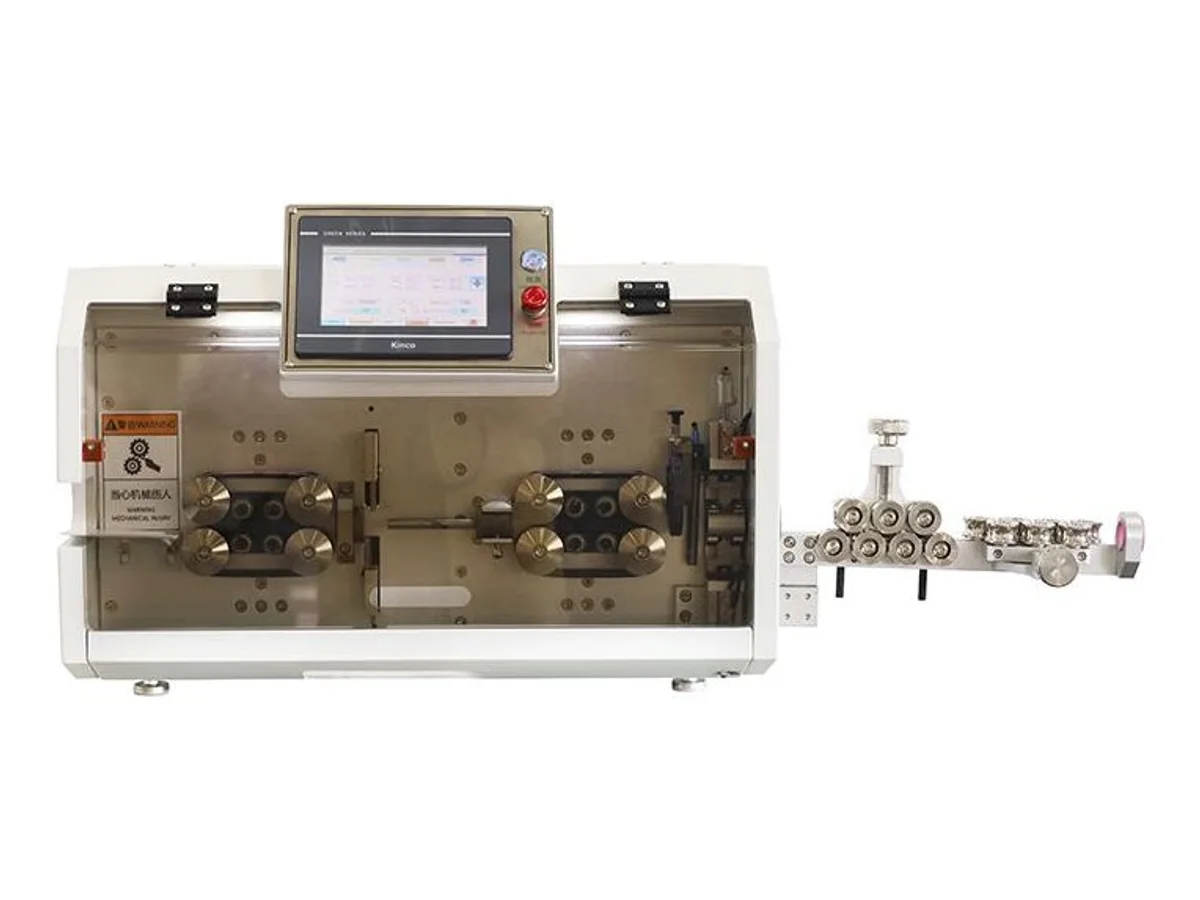
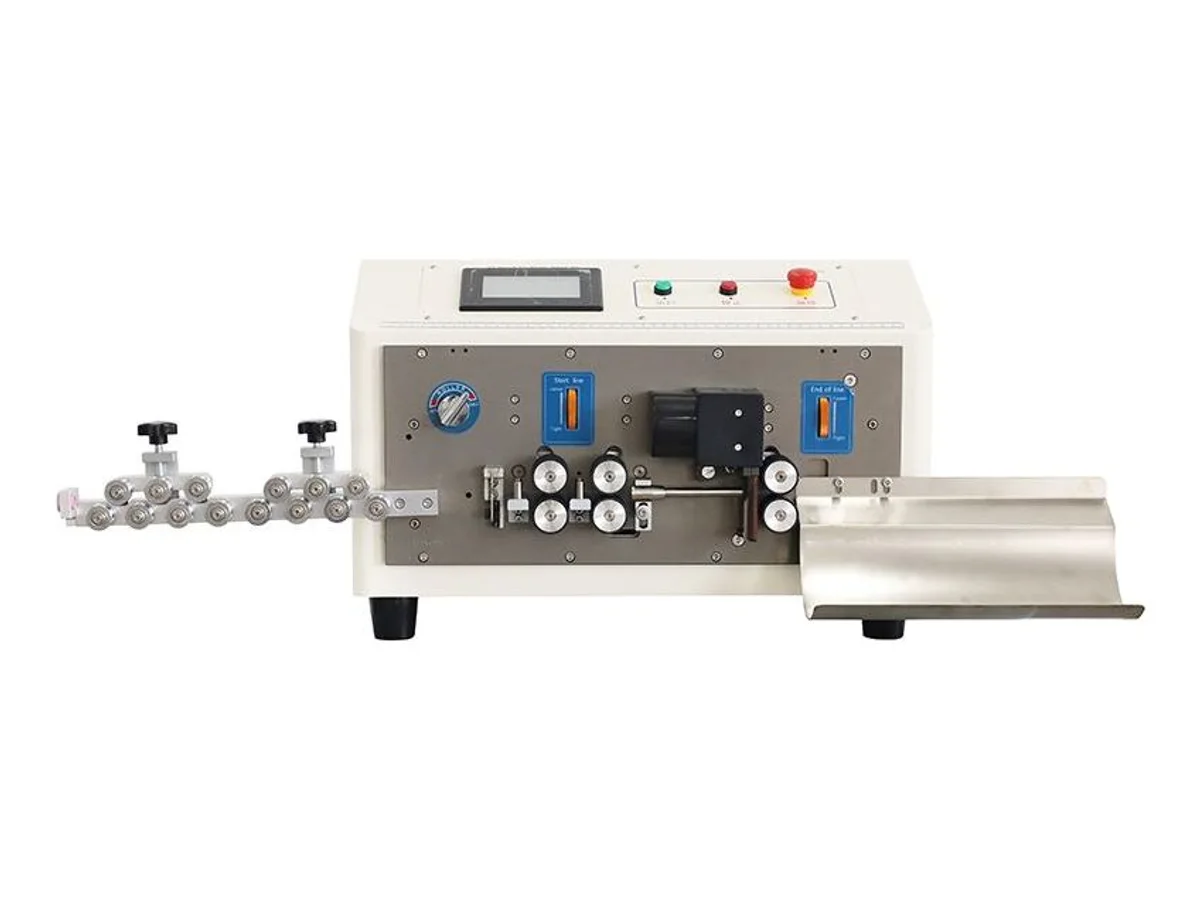
전선 한 가닥·두 가닥 가공용 자동 전선 절단·탈피·단부 꼬임기 WM-187
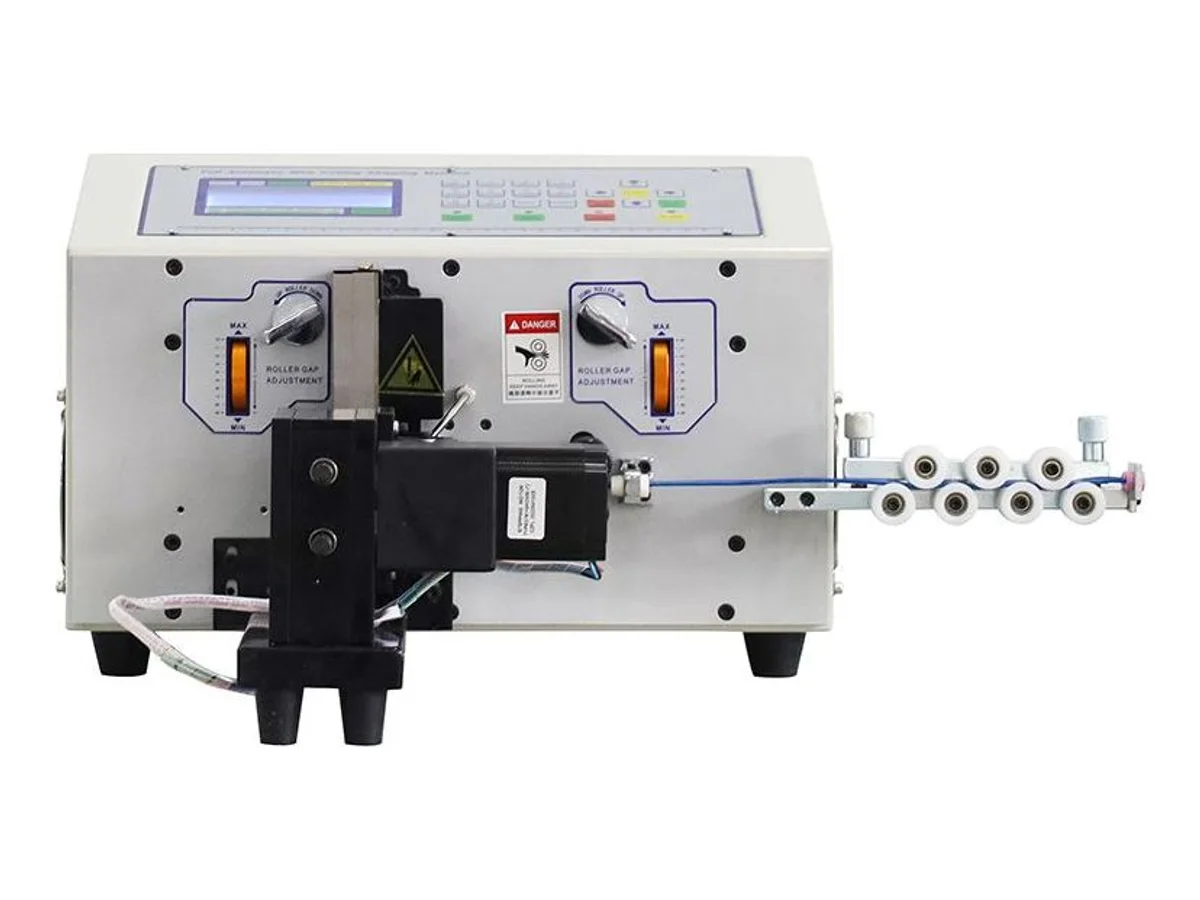
저희 WM-187은 전선을 정해진 길이로 절단하고 절연체를 제거한 후 노출된 도체 소선을 꼬아 납땜 전 수작업 준비를 줄여줍니다. 전선 한 가닥은 0.1–4.5 mm², 두 가닥은 각각 0.1–2.5 mm²까지 처리하며, 명시된 생산량은 4,000–10,000 개/시간입니다. 선단 탈피는 250 mm, 말단 탈피는 150 mm까지 가능하며, 실제 전선으로 사용 가능한 탈피 길이, 소선 상태 및 작업 속도를 확인해 드립니다.
사양
| 모델 | WM-187 |
|---|---|
| 전선 재질 | PVC, PTFE, 실리콘 및 유리섬유 절연 전선 |
| 제어 | 영어 LCD 및 키패드 |
| 기능 | 전선 절단, 탈피 및 소선 꼬임 |
| 전선 범위 | 한 가닥 가공 0.1 – 4.5 mm², 두 가닥 동시 가공 0.1 – 2.5 mm² |
| 생산 속도 | 4,000 – 10,000 개/시간 |
| 절단 길이 | 0.1 – 100,000 mm |
| 절단 공차 | 0.002 × L (L = 절단 길이) |
| 탈피 길이 | 선단 0.1 – 250 mm, 말단 0.1 – 150 mm |
| 중간 탈피 | 13 구간 |
| 최대 도관 직경 | Φ13 mm |
| 전압 | 참고 구성: 220/110 V |
| 전력 | 200 – 450 W |
| 크기 | 420 × 390 × 280 mm |
| 총 중량 | 40 kg |
| 선택 액세서리 | 전선 트레이, 고무 롤러, 전선 직선기 |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 반복적인 수작업 감소: 절단, 탈피, 단부 소선 꼬임을 결합하여 작업자가 납땜 전에 흩어진 소선을 모으는 시간을 줄입니다.
- 동일한 전선 두 가닥을 병렬로 처리하여 반복 배치에 대응하며, 전선별 0.1–2.5 mm² 범위와 완성 속도를 프로그램에 맞춰 확인합니다.
- 여러 접속점이 있는 리드선을 위해 최대 13개의 중간 탈피 구간을 준비하여 별도 측정 및 수동 탈피 작업을 줄입니다.
- 고객 재료로 설정 검증: 탈피된 도체와 꼬인 단부를 영상으로 보여드려 주문 전에 소선 손상과 단부 품질을 확인할 수 있습니다.
- 작업자가 올바른 설정으로 시작하도록 지원: 해당 국가에 맞는 전압을 설정하고 영어 인터페이스와 설명서를 함께 보내드립니다.
가공 대상
- 전자, 조명, 가전 조립에서 납땜용으로 준비된 연선 후크업 리드
- 전선당 최대 2.5 mm²까지 병렬 처리되는 반복 단일 절연 전선 쌍
- 길이를 따라 프로그래밍된 노출 구간이 있는 점퍼 배선
흩어진 소선은 빠른 절단 작업을 느린 납땜 작업으로 만들 수 있습니다. 저희 WM-187 은 절단, 탈피, 단부 꼬임을 하나의 공정으로 통합하여 반복 리드가 수작업 준비를 줄인 채 다음 작업대로 이동하도록 돕습니다. LCD와 키패드로 프로그램을 제어하며, 전선 한 가닥·두 가닥 가공에 대한 별도 범위가 의도된 설정을 명확히 합니다.
절연 제거부터 시작한 후 꼬임을 판단하세요. 도체 단면적이 같은 전선도 소선 수, 절연 그립, 외경이 다를 수 있습니다. 샘플에 맞춰 가이드와 칼날을 설정하고 꼬기 전후의 도체를 보여드립니다. 공칭 범위에만 의존하지 않고 단부 품질에 대한 유용한 증거를 제공합니다.
인입 릴 장력도 주의가 필요합니다. 문의 시 릴 무게와 치수를 보내주시면 전선을 기계에 공급하는 방법을 확인해 드립니다. 적절한 공급 장치는 배치 실행 중 설정을 안정적으로 유지하는 데 도움이 됩니다.
전선 사양과 단부 도면을 보내주세요. 시험 설정, 완성 전선 상태, 작업 속도, 마모 부품을 귀하의 적용 분야에 대한 견적서에서 확인해 드립니다. WM-187의 견적을 처음 요청하실 때는 전선 규격과 필요한 절단 또는 탈피 길이를 알려주세요. 이 정보로 적합한 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 자동 대 반자동 전선 가공 장비배치 크기, 전환, 공정 통합, 검사 및 인력 투입량을 사용하여 자동 라인과 반자동 전선 가공 셀을 비교합니다.
- 풀 스풀에서 절단 길이 편차: 공급 장력, 직선기 베어링 및 오공급느슨한 코일에서는 길이를 유지하던 절단·탈피기가 무거운 릴을 장착하면 10–20 mm씩 벗어나는 이유, 오공급 감지 작동 방식, 릴 장력·직선기·이송 그립·엔코더 교정 점검 방법을 설명합니다.
- 전선 절단·탈피기 선택 방법도체 크기, 케이블 구조, 탈피 형상, 길이 공차, 배치 크기 및 후속 공정을 기준으로 전선 절단·탈피기를 선택하십시오.
WM-187 — 자주 묻는 질문
절연된 두 전선으로 트위스트 페어를 만들 수 있나요?
탈피된 단부의 노출 도체 소선을 꼬는 기능입니다. 두 가닥 가공 모드는 두 전선을 병렬로 처리하며, 절연된 길이를 서로 꼬는 것은 지정하지 않습니다. 완성 전선 도면을 보내주시면 단부 꼬임과 트위스트 페어 생성을 구분해 드립니다.
꼬임이 탈피 중 손상된 소선을 가려줄까요?
깔끔한 꼬임만으로 탈피 품질을 판단하기에는 부족합니다. 샘플 시험 중 꼬기 전 도체를 검사한 후 완성된 단부를 보여드립니다. 공칭 단면적이 범위 내에 있어도 절연 두께, 가이드 맞춤, 칼날 깊이가 실제 전선에 적합해야 합니다.
압착 전에 전선 끝단을 꼬는 작업은 언제 필요한가요?
단부 준비는 단자와 어플리케이터 요구 사항을 따라야 하며, 일부 압착은 꼬이지 않은 소선이 필요합니다. 후속 접속 공정을 알려주시면 적절한 준비와 샘플 합격 기준을 확인해 드립니다.
전선 두 가닥을 처리할 때 실제 생산량은 어떻게 산정하나요?
고객의 두 가닥 가공 프로그램으로 시험하고 관찰한 시간당 생산량을 안내합니다. 장비는 한 사이클에 두 가닥을 처리합니다. 명시된 시간당 4,000–10,000개를 기준으로 비교할 때 실제 생산량은 절단 길이, 탈피, 꼬기, 공급과 취급에 따라 달라집니다.
샘플 시험을 위해 무엇을 보내야 하나요?
실제 전선, 도체 단면적과 소선 구성, 절연 재질, 완성 길이, 선단 및 말단 탈피 길이, 요구되는 꼬인 단부 상태를 보내주세요. 중간 탈피 위치도 포함하세요. 이를 바탕으로 시험을 준비하고 주문 전에 결과를 영상으로 보여드립니다.
전선 공급과 교체 부품은 어떻게 계획하나요?
릴 무게와 치수를 포함해 주시면 공급 장치를 맞추고 과도한 인입 장력을 피할 수 있습니다. 칼날, 롤러 및 기타 마모 부품은 모든 견적서에 단가와 출하 위치가 명시됩니다.
외피와 내심 탈피를 순차적으로 수행할 수 있나요?
단부 꼬임이 포함된 정의된 두 층 탈피 시퀀스는 WM-190N을 참조하세요. 케이블 구조와 단부 도면을 보내주시면 필요한 층과 길이를 처리할 수 있는 기계를 확인해 드립니다.