장비 선정 가이드
전선 절단·탈피기 선택 방법
도체 크기, 케이블 구조, 탈피 형상, 길이 공차, 배치 크기 및 후속 공정을 기준으로 전선 절단·탈피기를 선택하십시오.
기술 책임자: Lao Xiaoyu (劳晓宇) · 선임 엔지니어
내용 업데이트:
도체 단면적만이 아니라 완성 가공 상태를 기준으로 전선 절단·탈피기를 선택하십시오. 전선 구조, 절단 길이와 공차, 탈피 길이, 단부 품질 및 생산 혼합을 지정한 다음 실제 재료를 시험하십시오. 칼날, 열 및 레이저 방식은 절연체와 도체 손상 제약 조건에 따라 적합성이 다릅니다.
칼날, 가열 요소 및 레이저 중에서 결정해야 한다면 탈피 공정 비교부터 시작하십시오. 장비 시험을 위해서는 샘플 및 인수 검사 체크리스트를 사용하여 재료 수량, 측정 항목 및 합격품 생산량을 정의하십시오.
크기 범위보다 먼저 작업을 선택하십시오
Wiromac 장비 모델 비교
빠른 장비 선정 가이드완전한 케이블 사양, 도체 단면적, 완성 외경, 층 구조, 절단 길이, 양단 탈피 형상, 공차, 목표 생산량 및 실제 샘플을 제공하십시오. 절연체를 파지하는 기계에는 도체 단면적만으로는 충분하지 않습니다.
전체 장비 비교 · 전선 절단 및 탈피기
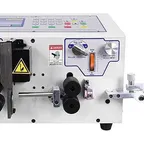
장비 예시 · 자동 전선 절단 및 탈피기WM-167
| 소재 또는 적용 분야 | 공정 과제 | 권장 방식 | 참고 모델 | 공개 사양 또는 처리량 | 가격 및 사양 |
|---|---|---|---|---|---|
| 0.1~10 mm² 후크업 와이어를 대량 절단하는 전자·가전 공장 | 전선 절단·탈피기를 선택하는 데 필요한 정보는 무엇입니까? | 벤치형 전선 절단·탈피기 (0.1–10 mm² 단심 전선용) | Wiromac WM-167 | 전선 범위0.1 – 10 mm² (AWG 7# – AWG 32#) 속도3,000 – 8,000 개/시간 (L = 100 mm 기준) | 가격 및 사양 → |
| 압축 공기가 이미 공급되는 하네스 라인에서의 고회전 미세 전선 준비 | 전선 끝단 탈피 (반자동, 공압식) | Wiromac WM-1215C | 전선 규격 범위0.03 – 2.08 mm² (32 – 14 AWG) 최대 케이블 외경3.2 mm (0.12") 사이클 타임약 0.3초 | 가격 및 사양 → | |
| 용접 케이블 휩 및 접지 스트랩의 배치 절단·탈피 | 벤치형 대형 케이블 절단·탈피기, 6–70 mm² 전력 케이블용 | Wiromac WM-179 | 적용 코어 면적6.0 – 70 mm² 탈피 속도1,500 – 2,500 개/시간 | 가격 및 사양 → |
표에 표시된 조건을 기준으로 후보 장비를 선정하세요. 실제 소재에 맞는 구성과 처리량은 견적서에서 확인합니다.전원 연결형 장비는 설치 환경에 맞게 구성합니다. 견적서에서 전압, 상수, 주파수, 플러그 또는 산업용 연결 방식을 확인할 수 있습니다.이 표에 있는 모든 모델은 CE 마크를 부착합니다.
| 시작 재료 및 요구 결과 | 가공 경로 | 첫 번째 확인 사항 |
|---|---|---|
| 이미 정장 절단된 전선; 단부만 탈피 필요 | WM-1215C와 같은 단부 탈피 | 0.03–2.08 mm² 범위는 단부 탈피용이며 전선을 정장 절단하지 않습니다 |
| 릴에 감긴 단심 전선; 반복 절단 길이 및 탈피 단부 | WM-167와 같은 자동 절단·탈피 | 0.1–10 mm² 범위를 요구 길이 및 절연체와 함께 확인하십시오 |
| 대형 케이블; 한 순서로 절단 및 단부 탈피 | 10–120 mm²의 WM-193와 25–400 mm²의 WM-1241 비교 | 남은 절연 중간부를 포함한 실제 케이블 구조와 단부 형상을 맞추십시오 |
도체 단면적이 같다고 가공 거동이 같지는 않습니다. 연질 PVC, 편조 차폐층, 다심 외피 및 경질 고전압 벽은 서로 다른 이송 및 탈피 배열이 필요할 수 있습니다. 범위로 경로를 추린 다음 아래에서 전체 작업을 검증하십시오.
완전한 재료 정의부터 시작하십시오
기계를 비교하기 전에 다음 사실을 기록하십시오:
| 입력 | 기계에 영향을 주는 이유 |
|---|---|
| AWG 또는 mm² 단위의 도체 단면적 | 도체 크기와 대략적인 절단력을 나타냅니다 |
| 완성 케이블 외경 | 가이드, 롤러 및 칼날 간극을 결정합니다 |
| 케이블 구조 | 단심, 다심, 플랫, 동축, 차폐 및 주름관 케이블은 탈피 방식이 다릅니다 |
| 절연체 및 외피 재료 | PVC, XLPE, 실리콘, PTFE 및 섬유 편조는 마찰과 분리 거동이 다릅니다 |
| 절단 길이 및 공차 | 긴 리드, 매우 짧은 점퍼 및 엄격한 길이 제어는 서로 다른 이송 레이아웃이 필요합니다 |
| 전방 및 후방 탈피 형상 | 전체 탈피, 반탈피, 다단 탈피 및 중간 탈피는 별도의 기능입니다 |
| 배치 크기 및 교체 빈도 | 빠른 교체와 최대 생산량 중 무엇이 더 중요한지 결정합니다 |
도면이 AWG을 사용하고 기계 사양이 도체 단면적을 사용하는 경우 AWG에서 mm²로의 변환표를 출발점으로 사용하십시오. 변환된 값을 절연 케이블 직경 측정의 대체 수단으로 사용하지 마십시오.
케이블에 맞게 아키텍처를 맞추십시오
일반 단심 전선
일반 전자 및 제어반 전선의 경우 프로그래밍 가능한 이송·칼날 기계가 일반적으로 첫 번째 선택입니다. WM-167 벤치형 절단·탈피기는 이 등급을 대표합니다. 소형이고 반복 절단 길이에 적합하며 전용 생산 라인보다 소량 배치 간 교체가 쉽습니다.
긴 리드
긴 전선은 이송 슬립과 바닥 처리 문제를 확대합니다. WM-191 장선 절단·탈피기와 같은 기계는 긴 재료를 위한 레이아웃을 사용합니다. 최대 프로그래밍 길이뿐만 아니라 완성 리드가 엉킴 없이 수용되는 방식도 확인하십시오.
대형 및 고전압 케이블
대형 케이블에는 충분한 절단력, 안정적인 지지 및 제어된 탈피가 필요합니다. 당사의 WM-193는 10–120 mm² 케이블에 대해 자동 절단과 양단 다층 탈피를 결합합니다. 당사의 WM-1241는 25–400 mm² 케이블의 자동 절단 및 단부 탈피를 처리하며 최소 잔여 절연 중간부는 180 mm입니다. 이 한계는 도체 단면적이 범위 내에 있더라도 짧은 완성 부품을 확인할 때 중요합니다.
어느 경로든 실제 케이블로 외경, 층 구조 및 요구 탈피 길이를 확인하십시오. 가이드 보어가 보장된 최대 케이블 직경은 아니며 다층 탈피 자체가 모든 내부 코어의 탈피를 의미하지는 않습니다. EV 하네스 작업의 경우 탈피 후 작업을 포함하도록 전체 장비 순서를 검토하십시오.
동축 및 다층 케이블
동축 케이블을 일반 절연 전선으로 취급하지 마십시오. 각 동심층에는 자체 직경과 길이가 필요합니다. 짧은 동축 점퍼의 경우 WM-2506D 자동 절단·다층 탈피기가 정장 절단과 단부 가공을 결합합니다. 동축 케이블 조립 가이드는 편조 가공, 종단 처리 및 시험이 뒤따르는 위치를 보여줍니다.
각 코어 단부의 노출된 소선을 꼬아야 하는 외장 케이블의 경우 WM-1237 절단·탈피·꼬임기를 비교하십시오. 외피 및 코어 탈피 형상을 확인하고 하류 단자 사양이 허용하는 경우에만 꼬으십시오.
제품 이름이 아닌 결정 순서를 사용하십시오
- 치수 범위가 실제 케이블을 포함하지 않는 기계를 제외하십시오.
- 중간 탈피, 다층 탈피 및 부분 인출과 같은 필수 공정이 존재하는지 확인하십시오. 이는 당연한 기능이 아닙니다.
- 표면 상태와 케이블 강성에 대해 이송 방식을 비교하십시오.
- 전방 및 후방 단부 형상을 독립적으로 프로그래밍할 수 있는지 확인하십시오.
- 헤드라인 최대치가 아닌 의도한 절단 길이와 처리 방식을 사용하여 생산량을 계산하십시오.
- 실제 케이블을 가동하고 모든 관련 층을 검사하십시오.
시연 영상: 벨트 이송과 케이블 탈피
대형 케이블 절단·탈피기 WM-179 시연 영상에서는 벨트로 녹색 케이블을 이송해 절단하고 탈피하는 모습을 볼 수 있습니다. 작업자가 가공한 케이블 끝을 들어 가까이 보여 줍니다. 반복 정밀도를 확인하려면 실제 케이블을 연속으로 가공해 절단 길이, 양쪽 끝의 탈피 길이와 눈에 보이는 도체 손상을 기록하세요.
절단·탈피 샘플 시험을 요청하세요. 케이블 구조, 완성품 도면과 길이 공차를 알려 주세요.
시험에서 검사할 사항
시험에서는 절단 길이, 노출 도체 길이, 도체 흠집, 불완전한 절연 제거 및 이송 자국을 기록해야 합니다. 차폐 케이블의 경우 편조와 포일을 확대하여 검사하십시오. 생산 주문이 길 때 짧고 깨끗해 보이는 샘플로는 충분하지 않습니다. 이송 드리프트, 칼날 오염 및 재료 변동을 드러낼 만큼 충분한 수량을 가동하십시오.
완성 부품 도면과 케이블 세부 사항을 보내주십시오. 외경, 층, 최단 및 최장 작업, 탈피 길이 및 요구 합격품 생산량을 포함하십시오. 당사가 가공 경로를 확인하고 귀하의 케이블에 대한 시험을 위해 재료 수량과 인수 검사 항목을 합의하겠습니다.
자주 묻는 기술 질문
전선 절단·탈피기를 선택하는 데 필요한 정보는 무엇입니까?
완전한 케이블 사양, 도체 단면적, 완성 외경, 층 구조, 절단 길이, 양단 탈피 형상, 공차, 목표 생산량 및 실제 샘플을 제공하십시오. 절연체를 파지하는 기계에는 도체 단면적만으로는 충분하지 않습니다.
기계 범위는 AWG, mm² 또는 케이블 외경 중 무엇으로 선택해야 합니까?
전기적 크기와 절단력에는 도체 단면적을 사용하되, 이송 롤러와 칼날이 절연체에 접촉하므로 완성 외경과 구조도 함께 제공해야 합니다. 동축, 차폐 및 다심 케이블은 층 구조로도 평가해야 합니다.
케이블이 공개된 범위에 맞는데도 샘플 시험이 필요한 이유는 무엇입니까?
공개된 범위는 치수 적합성만 증명할 뿐 깨끗한 분리를 보장하지 않습니다. 절연체 경도, 도체 꼬임, 차폐 밀도, 타원도 및 마찰이 이송 및 탈피 거동을 바꿀 수 있으므로 구성 승인 전에 실제 케이블을 시험해야 합니다.