Guía de selección
Cómo elegir una máquina de corte y pelado de cables
Elija una máquina de corte y pelado por sección del conductor, construcción del cable, geometría de pelado, tolerancia de longitud, tamaño del lote y proceso posterior.
Responsable técnico: Lao Xiaoyu (劳晓宇) · Ingeniero sénior
Contenido actualizado:
Elija la cortadora-peladora por la preparación final, no solo por la sección del conductor. Especifique construcción del cable, longitud y tolerancia de corte, longitudes peladas, calidad del extremo y mezcla de producción; pruebe luego su material real. Cuchilla, calor y láser responden a distintos aislamientos y límites de daño del conductor.
Si está decidiendo entre cuchillas, elementos calientes y láser, empiece por nuestra comparación de procesos de pelado. Para una prueba del equipo, use la lista de muestras y aceptación para definir la cantidad de material, las mediciones y la producción aceptada.
Elija la operación antes que el rango de sección
Modelos Wiromac para comparar
Respuesta rápida para elegir equipoIndique la especificación completa del cable, sección del conductor, diámetro exterior acabado, construcción por capas, longitud de corte, geometría de pelado en ambos extremos, tolerancia, producción objetivo y una muestra física. La sección del conductor por sí sola no basta para una máquina que sujeta el aislamiento.
Comparar toda la gama · Máquinas de corte y pelado de cables
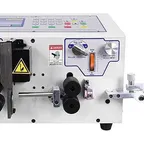
Ejemplos de equipos · Máquina automática de corte y pelado de cablesWM-167
| Material o aplicación | Dificultad del proceso | Mecanismo recomendado | Modelo de referencia | Especificación o rendimiento publicado | Precio y especificaciones |
|---|---|---|---|---|---|
| Producción en volumen de cable de conexión de 0.1 a 10 mm² en fábricas de electrónica y electrodomésticos. | ¿Qué información se necesita para elegir una máquina de corte y pelado? | Máquina de sobremesa para cortar y pelar cable unipolar de 0.1–10 mm² | Wiromac WM-167 | Sección del cable0.1 – 10 mm² (AWG 7# – AWG 32#) Velocidad3,000 – 8,000 piezas/h con L = 100 mm | Precio y especificaciones → |
| Preparación rápida de cable fino en líneas de arneses que ya disponen de aire comprimido. | Pelado de extremos de cable (semiautomático, neumático) | Wiromac WM-1215C | Sección de cable admitida0.03 – 2.08 mm² (32 – 14 AWG) Diámetro exterior máximo del cable3.2 mm (0.12") Tiempo de cicloaprox. 0.3 s | Precio y especificaciones → | |
| Corte y pelado por lotes de latiguillos de soldadura y conductores de puesta a tierra. | Máquina de sobremesa de corte y pelado para cable de potencia de gran sección, 6–70 mm² | Wiromac WM-179 | Sección de conductor admitida6.0 – 70 mm² Velocidad de pelado1,500 – 2,500 piezas/h | Precio y especificaciones → |
Use las condiciones indicadas para preseleccionar el equipo. Confirmamos la configuración y el rendimiento con su material en la cotización.Configuramos los equipos conectados a la red para su instalación. La cotización confirma el voltaje, las fases, la frecuencia y la clavija o conexión industrial.Todos los modelos de esta tabla tienen marcado CE.
| Material de entrada y resultado requerido | Proceso | Primera comprobación |
|---|---|---|
| Cables ya cortados a medida; solo falta pelar los extremos | Pelado de extremos, como en la WM-1215C | Su rango de 0.03–2.08 mm² corresponde al pelado de extremos; no corta el cable a medida |
| Cable unipolar en carrete; longitudes repetidas y extremos pelados | Corte y pelado automáticos, como en la WM-167 | Verifique el rango de 0.1–10 mm² junto con las longitudes requeridas y el aislamiento |
| Cable de gran sección; corte y pelado de extremos en una secuencia | Compare la WM-193 de 10–120 mm² y la WM-1241 (en inglés) de 25–400 mm² | Compruebe la construcción real y la geometría de los extremos, incluido el tramo central que conserva el aislamiento |
La misma sección de conductor no implica el mismo comportamiento: el PVC blando, una pantalla trenzada, una cubierta multiconductor o una pared rígida de alta tensión pueden requerir distintas formas de alimentación y pelado. Use el rango para seleccionar un proceso inicial y luego verifique el trabajo completo.
Empiece por definir todo el material
Registre estos datos antes de comparar máquinas:
| Dato | Cómo cambia la máquina |
|---|---|
| Sección del conductor en AWG o mm² | Indica el tamaño del conductor y la fuerza de corte aproximada |
| Diámetro exterior del cable acabado | Determina las holguras de guías, rodillos y cuchillas |
| Construcción del cable | Los cables unipolares, multiconductores, planos, coaxiales, apantallados y corrugados requieren distintos pelados |
| Material de aislamiento y cubierta | PVC, XLPE, silicona, PTFE y trenza textil presentan distinta fricción y separación |
| Longitud de corte y tolerancia | Los cables largos, puentes muy cortos y tolerancias estrictas requieren distintas disposiciones de alimentación |
| Geometría de pelado delantero y trasero | Pelado total, parcial, por etapas e intermedio son funciones distintas |
| Tamaño de lote y frecuencia de cambio | Determina si prima el cambio rápido o la producción máxima |
Si el plano usa AWG y la especificación usa sección, consulte la tabla de conversión AWG a mm². El valor convertido no sustituye la medición del diámetro del cable aislado.
Adapte la arquitectura al cable
Cable unipolar convencional
Para cables electrónicos y de cuadros eléctricos, una máquina programable de alimentación y cuchillas suele ser la primera opción. La WM-167 de sobremesa representa esta clase: compacta, adecuada para longitudes repetidas y más fácil de cambiar entre lotes pequeños que una línea dedicada.
Cables largos
Los cables largos amplifican los problemas de deslizamiento y manipulación en el suelo. La WM-191 de corte y pelado de cables largos utiliza una disposición concebida para material largo. Confirme tanto la longitud máxima programable como la recepción del cable terminado sin enredos.
Cables de gran sección y alta tensión
Un cable de gran sección necesita fuerza de corte suficiente, apoyo estable y pelado controlado. Nuestra WM-193 combina corte automático y pelado multicapa en ambos extremos para cables de 10–120 mm². Nuestra WM-1241 (en inglés) corta y pela extremos de cables de 25–400 mm²; el tramo central mínimo que conserva el aislamiento es de 180 mm. Este límite importa al evaluar una pieza corta, aunque su sección esté dentro del rango.
Para cualquiera de los procesos, confirme el diámetro exterior, las capas y las longitudes de pelado con el cable real. El diámetro interior de una guía no garantiza el diámetro máximo admisible del cable, y el pelado multicapa no implica por sí solo pelar cada conductor interno. Para arneses de vehículos eléctricos, revise la secuencia completa de equipos e incluya las operaciones posteriores al pelado.
Cables coaxiales y multicapa
No trate un coaxial como un cable aislado convencional. Cada capa concéntrica necesita su propio diámetro y longitud. Para latiguillos coaxiales cortos, la WM-2506D de corte y pelado multicapa automático combina corte a medida y preparación de extremos. La guía de montaje coaxial sitúa las etapas posteriores de preparación de trenza, terminación y ensayo.
Para cables con cubierta que también requieren retorcer los hilos expuestos en los extremos de cada conductor, compare la WM-1237 de corte, pelado y torsión. Confirme la geometría de pelado de cubierta y conductores, y retuerza los hilos solo cuando lo permita la especificación del terminal posterior.
Siga una secuencia de decisión
- Descarte las máquinas cuyo rango dimensional no cubra el cable real.
- Confirme que existe el proceso necesario: no dé por incluidos el pelado intermedio, multicapa o la retirada parcial.
- Compare el método de alimentación con el estado superficial y la rigidez del cable.
- Compruebe si la geometría de ambos extremos puede programarse de forma independiente.
- Calcule la producción con la longitud y manipulación previstas, no con el máximo anunciado.
- Procese el cable físico e inspeccione cada capa pertinente.
Video de demostración: alimentación por bandas y pelado de cable
La demostración con la máquina de corte y pelado para cables de gran calibre WM-179 muestra la alimentación por bandas, el corte y el pelado de un cable verde. El operario levanta los extremos preparados para que puedan verse de cerca. Para comprobar la repetibilidad, registre en piezas consecutivas de su propio cable la longitud de corte, la longitud de pelado en ambos extremos y cualquier daño visible en el conductor.
Solicite una prueba de corte y pelado con su muestra. Incluya la construcción del cable, el plano de la pieza terminada y las tolerancias de longitud.
Qué inspeccionar durante la prueba
Registre longitud de corte, longitud de conductor expuesto, muescas en el conductor, aislamiento sin retirar y marcas de alimentación. En cables apantallados, examine trenza y lámina con aumento. Una muestra corta de buen aspecto no basta para una tirada larga: procese suficientes piezas para detectar deriva de alimentación, suciedad de cuchillas y variación de material.
Envíenos el plano de la pieza terminada y los datos del cable: diámetro exterior, capas, trabajos más cortos y más largos, longitudes de pelado y producción aceptada requerida. Revisaremos el proceso y acordaremos la cantidad de material y las comprobaciones de aceptación para probar su cable.
¿Necesita ayuda para elegir una máquina para su material?
Envíenos el material, las dimensiones y la operación. Podemos proponer un modelo y facilitar sus especificaciones y una cotización.
Solicitar modelo y cotización →Preguntas técnicas frecuentes
¿Qué información se necesita para elegir una máquina de corte y pelado?
Indique la especificación completa del cable, sección del conductor, diámetro exterior acabado, construcción por capas, longitud de corte, geometría de pelado en ambos extremos, tolerancia, producción objetivo y una muestra física. La sección del conductor por sí sola no basta para una máquina que sujeta el aislamiento.
¿Se debe elegir el rango por AWG, mm² o diámetro exterior?
Use la sección del conductor para el tamaño eléctrico y la fuerza de corte, pero facilite también el diámetro exterior acabado y la construcción, porque rodillos y cuchillas contactan con el aislamiento. En cables coaxiales, apantallados y multiconductores también hay que evaluar las capas.
¿Por qué hace falta una prueba si el cable está dentro del rango publicado?
El rango publicado confirma la compatibilidad dimensional, no una separación limpia. La dureza del aislamiento, disposición de los hilos, densidad de la pantalla, ovalidad y fricción pueden cambiar la alimentación y el pelado. Pruebe el cable real antes de aprobar la configuración.