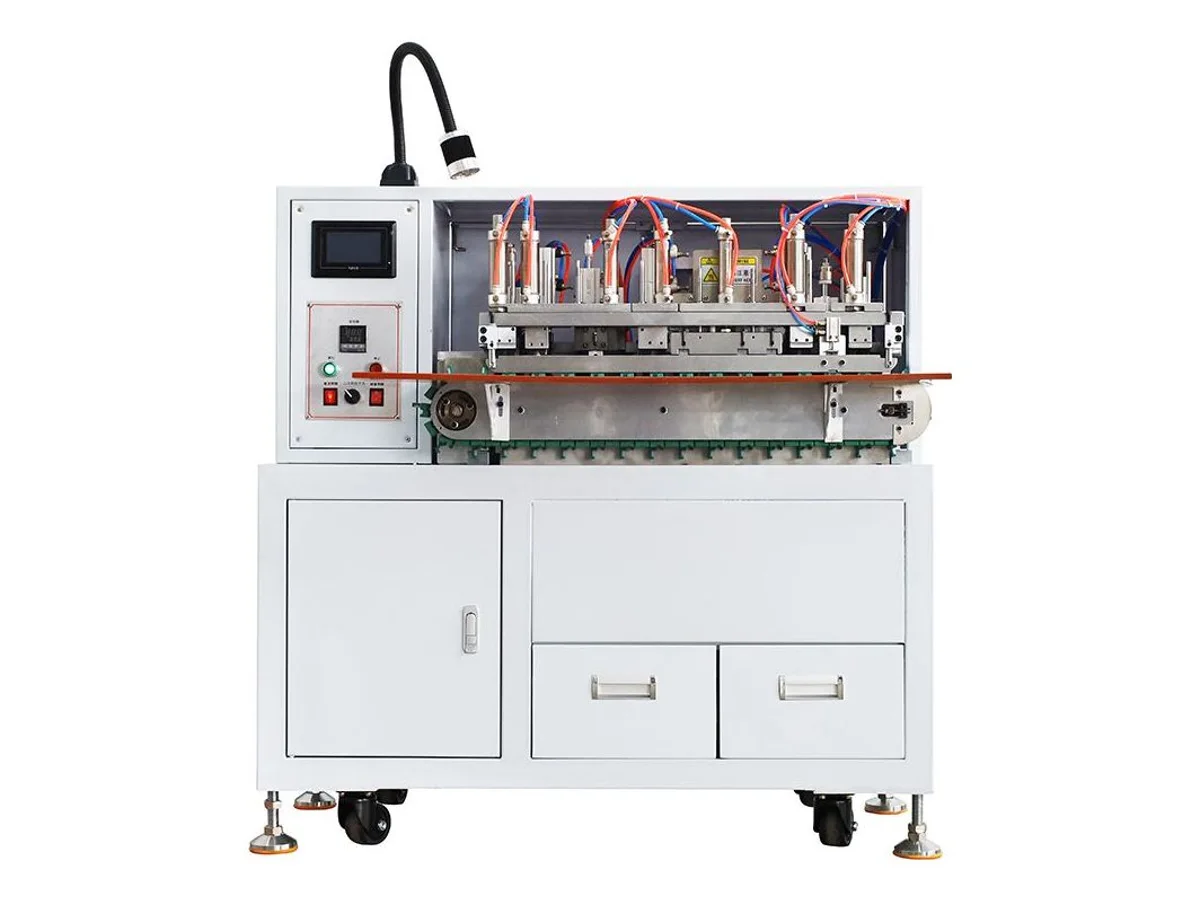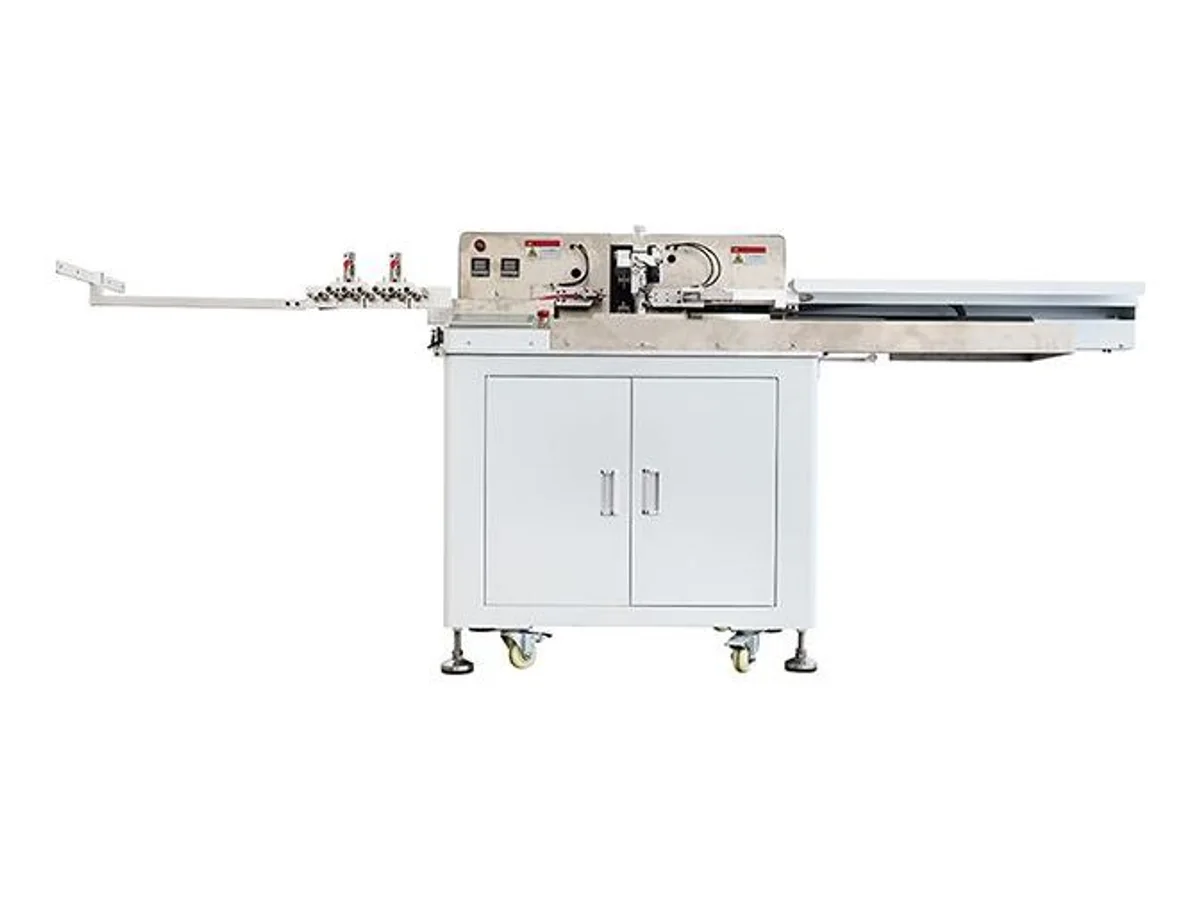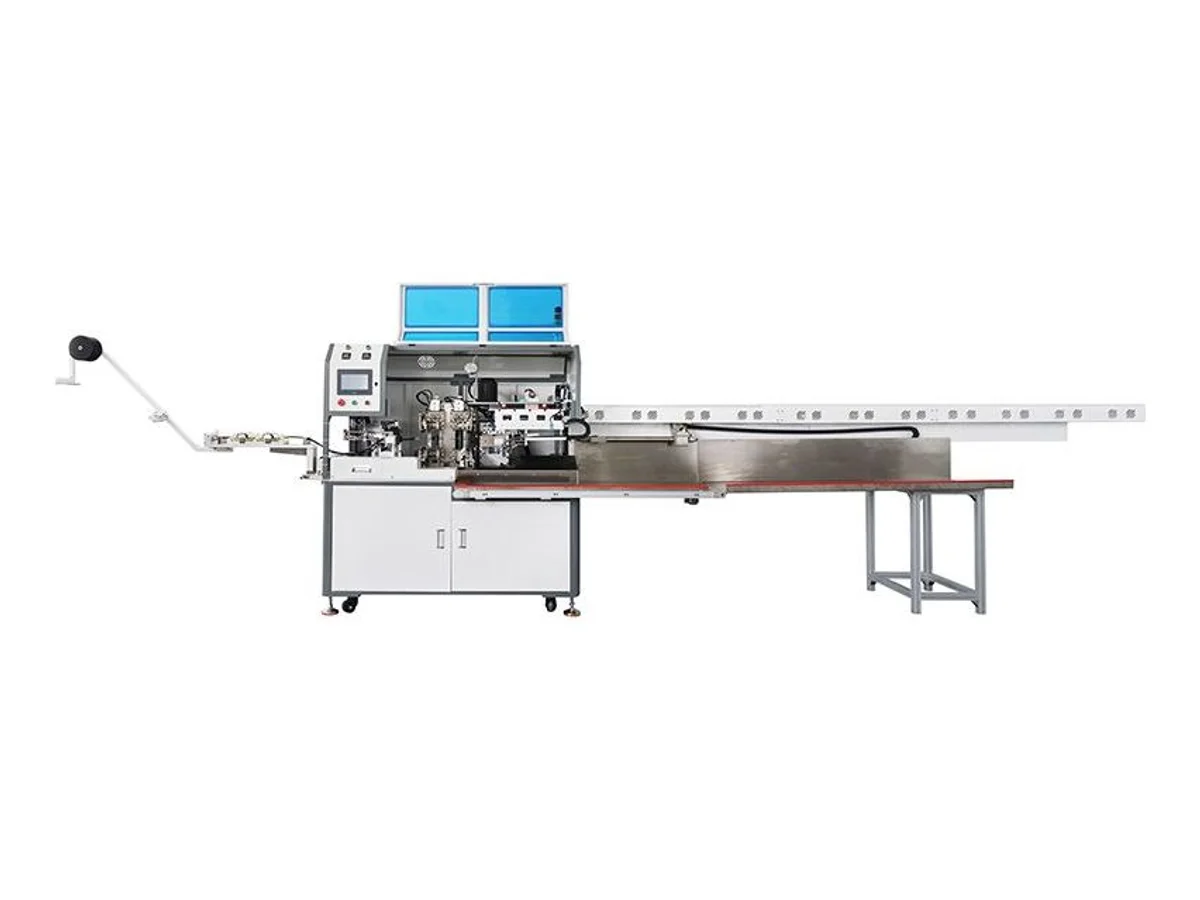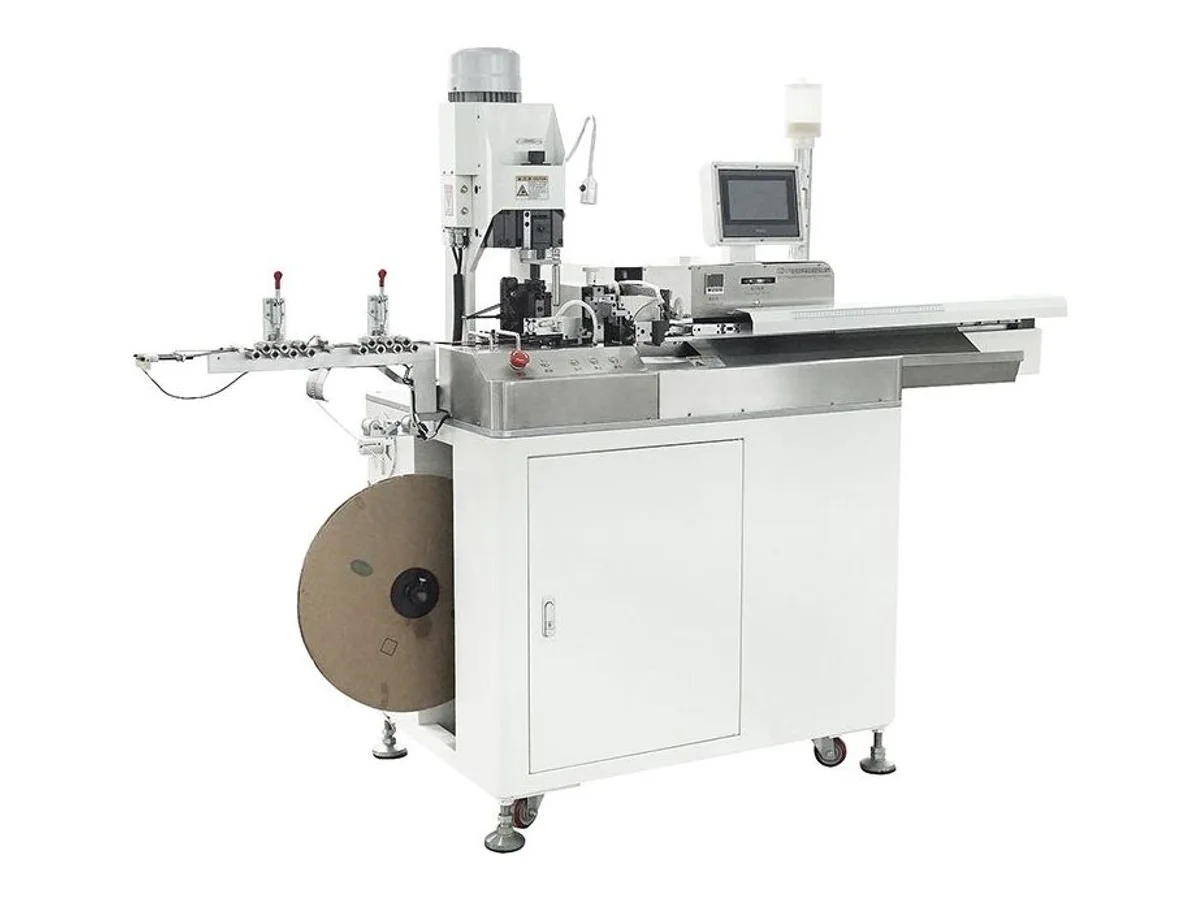
WM-462은(는) 다섯 개의 전선을 병렬로 처리합니다 — 정장 절단, 양단 전체 또는 반탈피, 꼬임, 주석 도금 및 압착을 한 번의 자동 사이클로 수행하며 시간당 6,000–7,000개의 완성품을 생산합니다. AWG 16–30 전선을 0.8–3.5 mm 외경으로 처리하고, 8–800 mm 길이를 100 mm 기준으로 +0.1 mm 정확도로 절단하며, 2.0톤으로 단자를 압착하고 압착 위치를 디지털로 조정합니다. 매칭된 다섯 릴 공급 스탠드는 모든 라인이 균일한 장력으로 공급되도록 합니다. 전원은 단상 220 V이며, 공기 관련 기재 값은 5–7 kgf이며 청정 건조 공기가 필요합니다. 작업 압력과 단위는 설치 전에 확인해야 합니다.
사양
| 모델 | WM-462 |
|---|---|
| 기능 | 다섯 선 동시 절단, 탈피, 꼬임, 주석 도금 및 압착 |
| 전원 | 참고 구성: AC 220 V, 50/60 Hz, 단상 |
| 절단 길이 | 8 – 800 mm |
| 절단 정확도 | +0.1 mm (L=100 mm) |
| 탈피 길이 | 전선 헤드 0.1 – 12.5 mm |
| 전선 외경 | 0.8 – 3.5 mm |
| 적용 전선 규격 | AWG #16 – AWG #30 |
| 압착력 | 2.0 Ton |
| 생산 능력 | 6,000 – 7,000 개/시간 |
| 압착 위치 | 디지털 조정 |
| 공기 압력 | 5 – 7 kgf (기재된 값; 설치 전 작업 압력과 단위 확인; 청정 건조 공기 필요) |
| 치수 | 1000 × 700 × 1500 mm (돌출부 제외) |
| 중량 | 약 260 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 다섯 개의 전선이 하나의 자동 사이클에서 나란히 처리됩니다. 인력 및 지속 생산량은 실제 작업과 취급에 따라 달라집니다.
- 구성 가능한 단말 처리 — 양단 전체 또는 반탈피, 꼬임, 주석 도금 및 압착 조합을 프로그램에서 설정
- 2.0톤 프레스와 디지털 조정 압착 위치로 다섯 개 라인 모두에서 단자 압착의 반복성을 유지
- 매칭된 다섯 릴 공급 스탠드가 모든 라인을 균일한 장력으로 공급하여 장시간 생산 시 엉킴을 방지
가공 대상
- 가전 및 전자 조립용으로 끝단을 주석 도금하거나 단자를 압착한 대량 후크업 와이어 사전 제작
- 끝단을 꼬고 납에 침지해야 하며 시간당 수천 개를 생산하는 PCB 리드 와이어
- 절단, 탈피, 꼬임, 주석 도금 및 압착 공정을 하나의 다섯 선 셀로 통합하는 하네스 공장
적합 대상: AWG 16에서 AWG 30까지의 얇은 연선 후크업 와이어를 끝단 꼬임, 주석 도금 또는 단자 압착 상태로 대량 생산 — 가전 하네스, PCB 리드 및 전자 서브어셈블리. 다른 작업과 장비 선택: 외피가 있는 다심, 동축 또는 외경 3.5 mm를 초과하는 모든 것 — 외피 구조의 경우 WM-168HT 외피 케이블 절단·탈피기를 선택하십시오. 이 기계는 Φ3–10 mm 케이블의 외피와 심선을 탈피하며, 동축은 동축 케이블 가공기로 보내십시오.
각 전선을 2–3미터씩(또는 예비 릴을) 보내주시면 전체 사이클을 프로그래밍하고 구매 전에 이 기계에서 샘플을 비디오로 실행해 드립니다. WM-462 견적에는 도체 규격과 필요한 접합부 또는 끝단 상태를 알려주세요. 사진으로도 구성 검토를 시작할 수 있습니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 초음파 와이어 용접기 선택 방법도체 재질, 집합 단면적, 접합 형상, 용접 출력, 툴링, 레시피 제어 및 인수 시험을 기준으로 초음파 와이어 용접 장비를 선택하십시오.
- 전선 꼬임 및 주석 도금기 선택 방법도체 구조, 탈피 상태, 주석 도금 사양, 플럭스 관리, 완성 단부 형상 및 자동화 수준에 따라 전선 꼬임 및 주석 도금 장비를 선택하십시오.
- 초음파 와이어 용접 결함: 원인 및 시정 조치약한 와이어 접합, 절단된 소선, 과도한 플래시, 불완전한 접합, 불안정한 용접 에너지, 공구 자국 및 도체 오염 문제를 해결합니다.
WM-462 — 자주 묻는 질문
WM-462은(는) 동일한 실행에서 주석 도금과 압착을 수행합니까?
예. 각 사이클에서 다섯 개의 전선을 정장 절단하고, 프로그래밍된 단부를 탈피하고, 소선을 꼬고, 단부를 납땜에 담그고, 단자를 압착합니다 — 단부 조합은 프로그램에서 선택 가능하며 압착 위치는 디지털로 조정됩니다.
어떤 전선을 사용할 수 있습니까?
AWG 16에서 AWG 30까지의 연선 후크업 와이어, 절연 외경 0.8–3.5 mm, 길이 8에서 800 mm까지 절단 가능. 기계와 함께 제공되는 다섯 릴 공급 스탠드가 모든 라인을 연속적으로 공급합니다.
어떤 작업에는 다른 장비가 더 적합한가요?
굵은 전력 케이블, 외피가 있는 다심 케이블 및 동축 구조는 범위를 벗어납니다 — 단일 도체 후크업 와이어 전용 기계입니다. 외피 및 대단면 케이블은 전선 절단·탈피기를 참조하십시오.