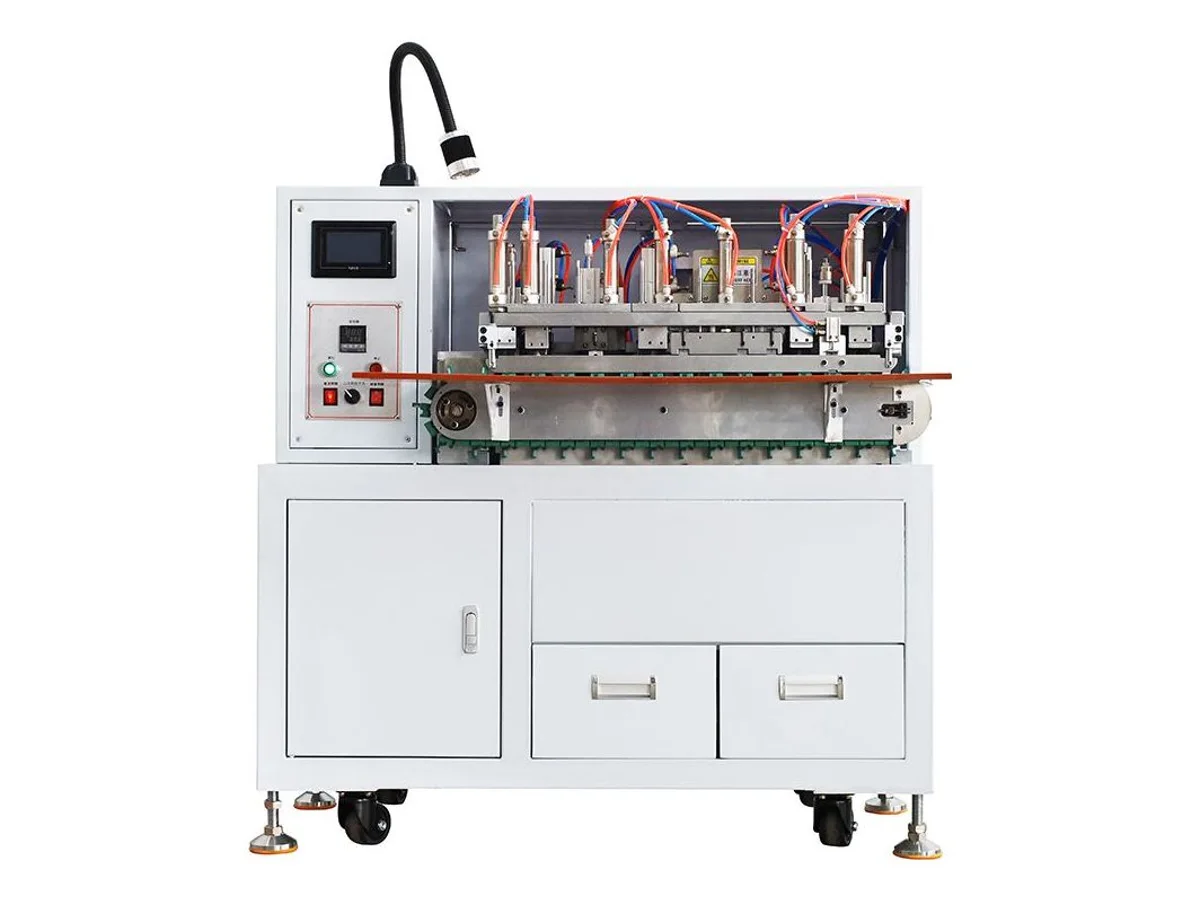
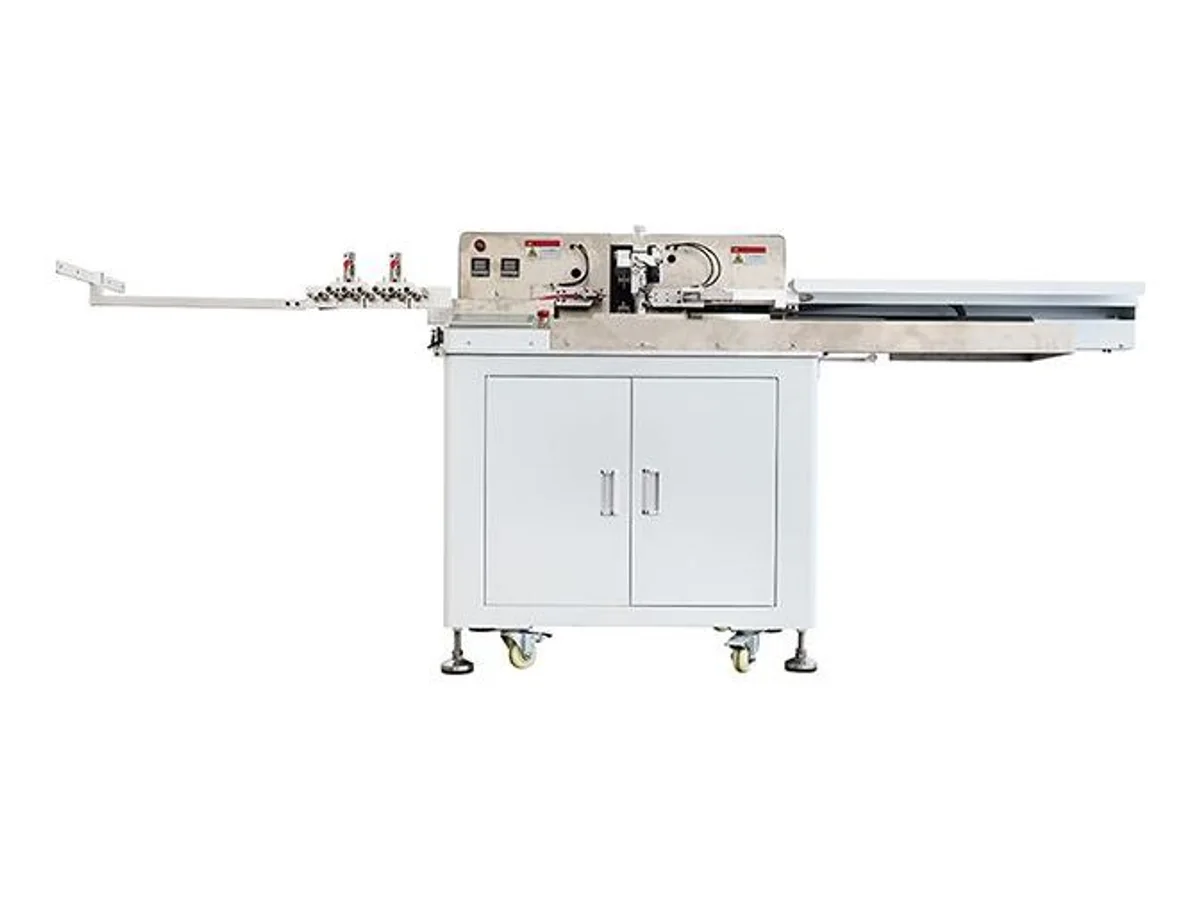
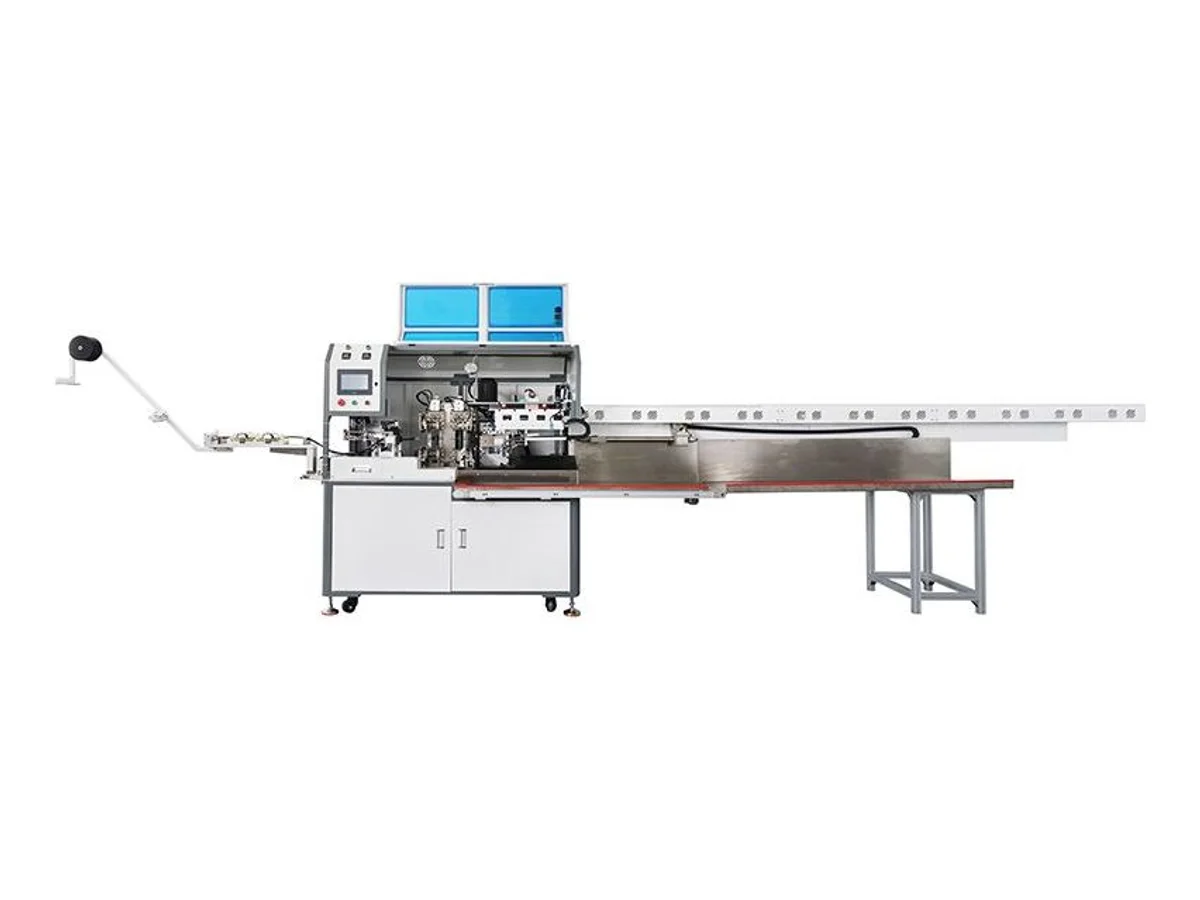
자동 다심 케이블 절단, 탈피, 양단 꼬임 및 주석 도금 라인 WM-4715
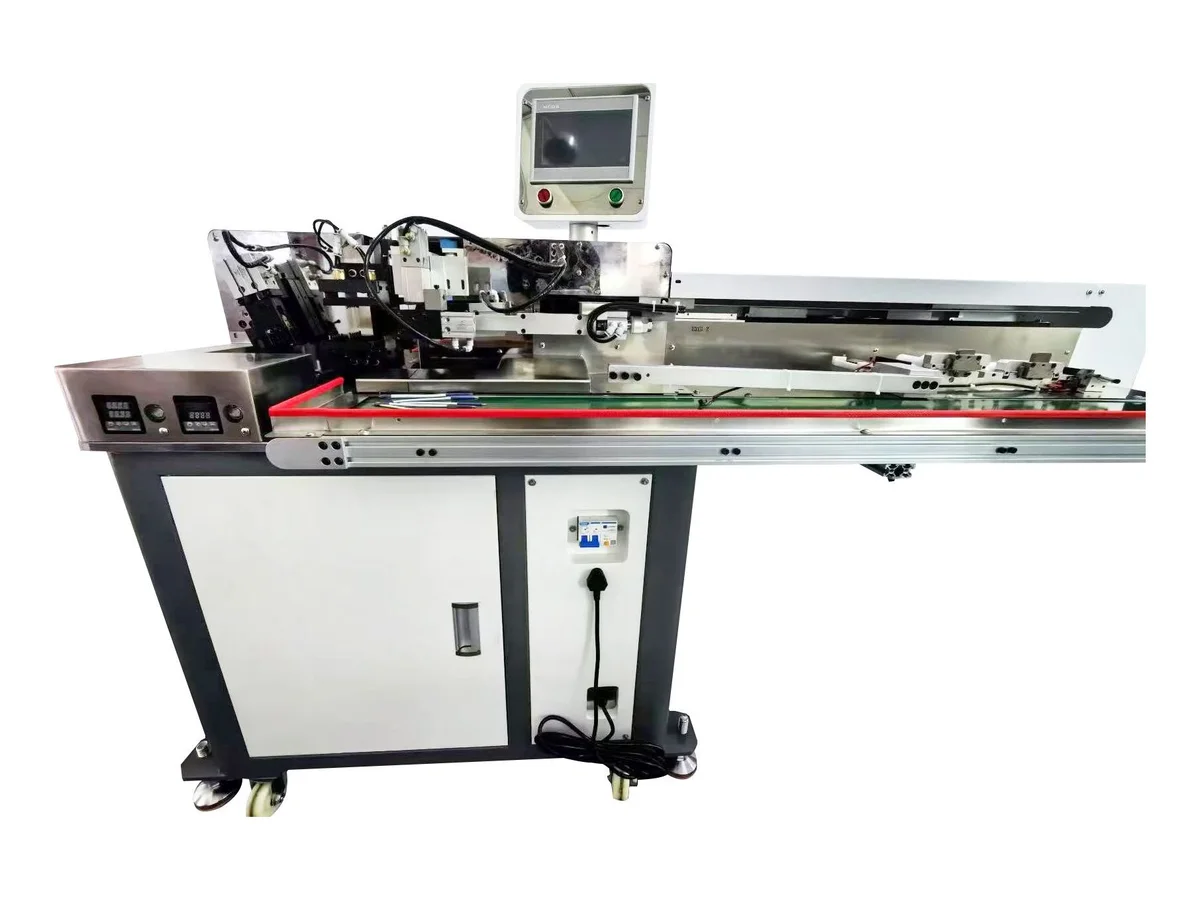
WM-4715은 릴에서 피복 다심 케이블을 공급받아 양단 외피 탈피, 심선 탈피, 서보 꼬임 및 납땜 주석 도금을 수행하는 인라인 생산 시스템으로, 절단, 양단 외피 탈피, 양단 심선 탈피 및 양단 꼬임·주석 도금을 한 번의 자동 패스로 처리합니다. 케이블 외경 3.0~8.0 mm, 케이블에 따라 시간당 2,000~5,000개, 표준 절단 길이 최대 2,000 mm를 처리합니다. 열두 개의 서보 축이 자체 모션 제어 시스템으로 라인을 구동하며, 중국어/영어 이중 언어 터치스크린으로 설정합니다.
사양
| 모델 | WM-4715 |
|---|---|
| 기능 | 케이블 절단, 양단 외피 탈피, 양단 심선 탈피, 양단 꼬임 및 납땜 주석 도금 — 완전 자동 라인 |
| 전선 유형 | 피복 다심 케이블 |
| 케이블 범위 | 외경 3.0 – 8.0 mm |
| 생산 능력 | 케이블에 따라 2,000 – 5,000 개/시간 |
| 절단 길이 | 표준 최대 2,000 mm (주문 제작 시 더 길게 가능) |
| 외피 탈피 | 전단 0 – 60 mm, 후단 0 – 170 mm |
| 심선 탈피 | 양단 0 – 15 mm (주문 제작 시 더 길게 가능) |
| 주석 도금 길이 | 0 – 10 mm, 케이블에 맞게 조절 가능 |
| 꼬임 길이 | 5 – 10 mm, 서보 구동 꼬임 |
| 디스플레이 | 중국어/영어 LCD 터치스크린 |
| 모션 시스템 | 유성 감속기가 장착된 12개의 서보 모터, 자체 모션 제어 시스템 |
| 리니어 부품 | 독일 브랜드 볼 스크류 및 리니어 가이드 |
| 온도 제어 | 듀얼 존 납조 온도 컨트롤러 |
| 공기 공급 | 0.6 kPa 공압 회로 (설치 전 압력 및 단위 확인 필요), 유명 브랜드 공압 부품 |
| 전원 공급 | 참고 구성: AC 220 V / 50 Hz |
| 치수 및 중량 | 4,500 × 850 × 1,500 mm (L × W × H), 약 600 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8479.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 케이블 양단이 한 번의 패스로 꼬임 및 주석 도금 처리되어 배출됩니다. 별도의 고정구가 필요 없고, 반대쪽 끝을 벤치형 주석 도금 스테이션에 다시 공급할 필요도 없습니다.
- 유성 감속기가 장착된 열두 개의 서보 축이 공급, 탈피, 꼬임을 처리하므로 탈피 창과 꼬임 품질이 2,000 – 5,000 개/시간 교대조 동안 반복적으로 유지됩니다.
- 후단 외피 탈피 최대 170 mm로 인클로저 내부에서 분기해야 하는 다심 케이블의 긴 심선 팬아웃이 가능합니다.
- 모션 축에 독일 브랜드 볼 스크류와 리니어 가이드를 사용했습니다. 이는 자동 라인이 삼 년차에도 공차를 유지할지 결정하는 마모 부품입니다.
- 무료 샘플 테스트 — 케이블 2–3미터를 보내주시면 주문 전에 이 기계에서 가공하여 동영상을 보내드립니다.
가공 대상
- 나사 단자 및 납땜 조립을 위해 양단이 주석 도금된 피복 다심 전원 및 신호 케이블
- 내부 배선용 긴 후단 외피 탈피가 필요한 생산량 규모의 가전 및 장비 코드
- 벤치형 주석 도금 포트에서 수동 이중 처리를 하나의 자동 라인으로 대체하는 하네스 공장
적합 대상: 양단이 꼬임 및 주석 도금 처리된 상태로 라인을 떠나야 하는 피복 다심 케이블 — 벤치 작업이 아닌 생산량을 위해 제작된 4.5미터 자동 시스템. 다른 작업과 장비 선택: 낱개 전선 — 최대 열 개의 개별 가는 전선을 동시에 탈피, 꼬임, 주석 도금하는 경우 WM-4706W 자동 다선 꼬임 및 주석 도금기가 18–28 AWG를 처리하며, 피복 케이블 끝에 주석 도금된 소선 대신 압착 단자가 필요한 경우 WM-391 피복 케이블 압착 및 주석 도금기가 외경 2.0–6.5 mm 케이블에서 두 공정을 결합합니다. 주석 도금이 전혀 필요 없고 두 개의 낱개 전선을 전체 리드에 걸쳐 꼬임 쌍으로 배치하는 작업이라면 WM-4716 여섯 축 전선 꼬임기가 프로그램된 회전 수로 한 번에 여섯 쌍을 꼬습니다. 마지막으로, 프로토타입, 서비스 부품, 소량 작업장 배치 등 4.5미터 라인을 정당화할 만한 물량이 아닌 경우 WM-4718 반자동 다심 케이블 탈피 및 주석 도금기가 500 개/시간으로 95 kg 벤치탑 프레임에서 작업자 사이클당 미리 절단된 케이블 한쪽 끝을 탈피, 꼬임, 주석 도금합니다.
양단 주석 도금은 수동 라인이 조용히 인력을 낭비하는 지점입니다. 모든 케이블을 두 번 집어 뒤집고 아무도 시간을 재지 않는 시계에 맞춰 담급니다. 이 라인의 해답은 구조적입니다. 양단이 동일한 패스에서 처리되며, 납조 전에 서보 꼬임을 수행하여 소선이 단단히 들어가 균일하게 젖은 상태로 나옵니다. 주문 전에 케이블 2–3미터를 보내주시면 카메라로 가동하여 보여드립니다.
사양에는 공기 공급이 0.6 kPa로 기재되어 있습니다. 공압 공급 장치를 설치하기 전에 견적서에서 필요한 압력과 단위를 확인하십시오. WM-4715 견적에는 도체 규격과 필요한 접합부 또는 끝단 상태를 알려주세요. 사진으로도 구성 검토를 시작할 수 있습니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 초음파 와이어 용접기 선택 방법도체 재질, 집합 단면적, 접합 형상, 용접 출력, 툴링, 레시피 제어 및 인수 시험을 기준으로 초음파 와이어 용접 장비를 선택하십시오.
- 전선 꼬임 및 주석 도금기 선택 방법도체 구조, 탈피 상태, 주석 도금 사양, 플럭스 관리, 완성 단부 형상 및 자동화 수준에 따라 전선 꼬임 및 주석 도금 장비를 선택하십시오.
- 초음파 와이어 용접 결함: 원인 및 시정 조치약한 와이어 접합, 절단된 소선, 과도한 플래시, 불완전한 접합, 불안정한 용접 에너지, 공구 자국 및 도체 오염 문제를 해결합니다.
WM-4715 — 자주 묻는 질문
2,000–5,000 개/시간 범위에서 내 케이블의 처리 속도를 결정하는 요소는 무엇인가요?
절단 길이, 심선 수, 외피 탈피량이 사이클을 좌우합니다. 탈피 창이 작은 짧은 리드는 범위 상단에 가깝게, 2미터 절단과 170 mm 후단 팬아웃은 하단에 가깝게 작동합니다. 케이블 도면을 보내주시면 헤드라인 수치가 아닌 정확한 작업에 대한 현실적인 속도를 견적해 드립니다.
한쪽 끝만 탈피하고 주석 도금할 수 있나요?
네 — 각 끝의 외피 탈피, 심선 탈피, 꼬임 및 주석 도금 파라미터는 터치스크린에서 독립적으로 설정되므로 편단 처리 또는 비대칭 탈피 길이(전단 0–60 mm, 후단 0–170 mm)는 특수 제작이 아닌 일반 레시피입니다.
내 케이블이 깨끗하게 공급되고 탈피되는지 어떻게 알 수 있나요?
피복 케이블의 거동은 외피 경도와 심선 배열에 따라 달라지므로 실제 재료로 검증합니다. 실제 케이블 2–3미터를 보내주시면 라인을 설정하고 가동하여 주문 확정 전에 양단이 탈피, 꼬임, 주석 도금된 모습을 담은 동영상을 보내드립니다.