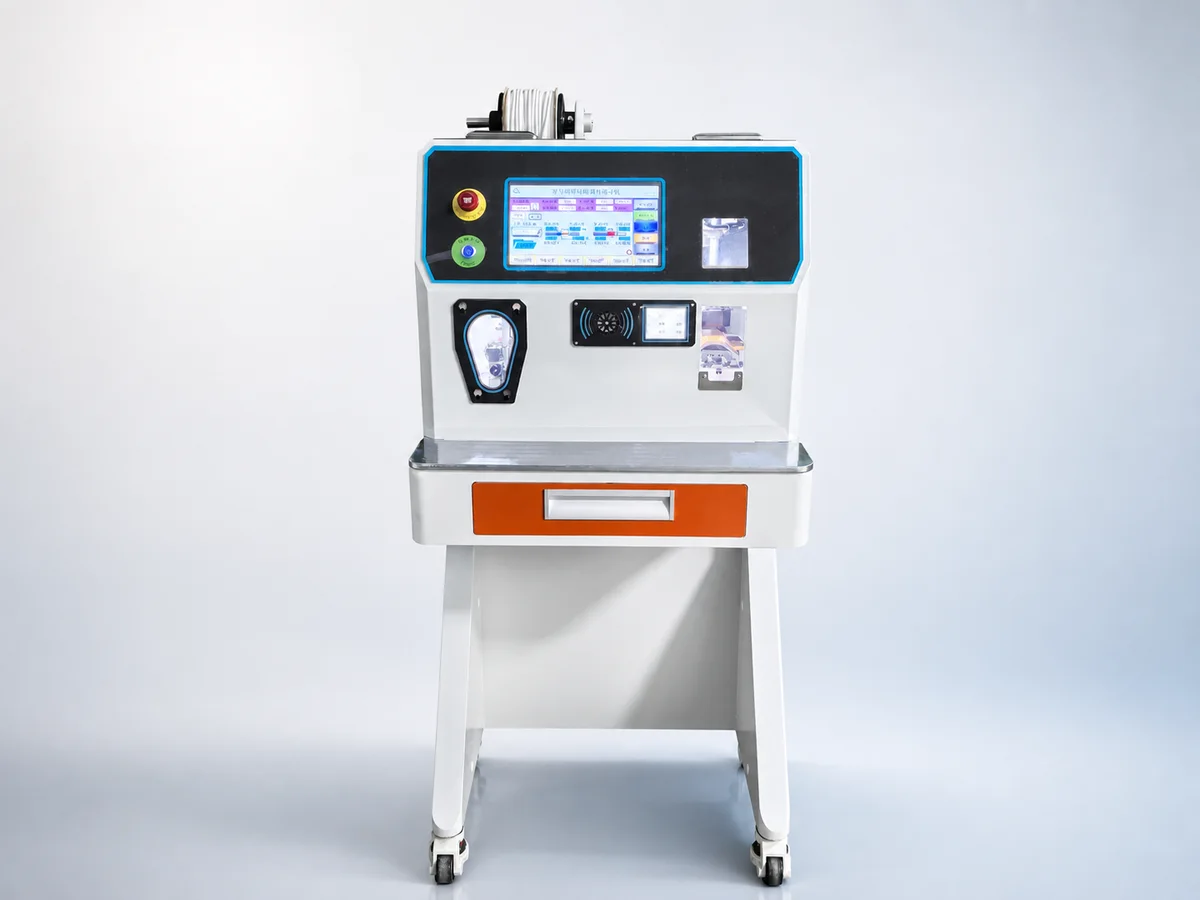
Halbautomatische Station zum Nummernschlauchdrucken, Aufziehen und Aderendhülsencrimpen WM-393
Angebot anfordern für WM-393 →
Die WM-393 macht aus einer einfachen RV-Leitung an einem Sitzarbeitsplatz eine gekennzeichnete Leitung mit Aderendhülse. Sie bedruckt den PVC-Nummernschlauch thermisch und gibt ihn aus. Der Bediener zieht den Schlauch von Hand auf die Leitung. Die Maschine übernimmt Abisolieren, Verdrillen, Hülsenaufsetzen und Servo-Crimpen mit einem angegebenen Maschinenzyklus von etwa 3,2 Sekunden. Die tatsächliche Reihenfolge von Abisolieren, Aufziehen und Crimpen bestätigen wir im Musterlauf. Leiterbereich 0,3–6 mm²; Beschriftungen werden am 10-Zoll-Touchscreen eingegeben oder per USB geladen. Die Hülsen kommen aus einem universellen Vibrationswendelförderer. Eine eigene Anzeige mit Leitungsfarbhinweisen und Sprachansagen führt auch ungeübte Bediener durch die Reihenfolge.
Technische Daten
| Funktion | Thermischer Nummernschlauchdruck, Schlauchzuführung, manuelles Schlauchaufziehen, Leitung abisolieren und verdrillen, Hülse aufsetzen und per Servo crimpen – integrierte Station |
|---|---|
| Leiterbereich | 0,3 – 6 mm² flexible RV-Leitung und die meisten ähnlichen Leitungstypen (unter 0,5 mm² sind auf Ihr Material abgestimmte Sonderaufnahmen erforderlich) |
| Nummernschlauch | 0,5 – 6 mm² PVC-Schlauch, bedruckbare Länge 10 – 40 mm |
| Schlauchdruck | Thermotransfer-Farbband (lose Rollen mit 50 m und 100 m); chinesische/englische Zeichen, Vorwärts- oder Rückwärtsdruck |
| Eingabe der Druckinhalte | Bildschirmeingabe oder USB-Übertragung |
| Hülsenbereich | 0,5 – 6 mm² (0,3 mm² als Sonderausführung); Isolierkragen ≤ 11 mm, Leiterhülse ≤ 20 mm |
| Abisolieren | 6 – 30 mm Abisolierlänge; rotierendes oder paralleles Abisolieren, rotierendes Verdrillen, vorwärts und rückwärts |
| Hülsenzuführung | Vibrationswendelförderer, ein universeller Fördertopf mit Größenanpassung |
| Crimpen | Vierseitiger Vierkantcrimp, servogesteuert, Crimphöhe frei einstellbar; Sondercrimpwerkzeuge erhältlich |
| Zykluszeit | ≈ 3,2 s je Leitung (Maschinenzyklus); ≈ 4 s je Leitung im manuellen Bedienertakt, leitungsabhängig |
| Überwachung | Farbband-, Schlauch- und Hülsenanwesenheit sowie Leitungsentnahme |
| Steuerung | 10-Zoll-Touchscreen-HMI, integrierte elektrische und pneumatische Steuerung; automatische Leitungserkennung, manuelles Auslösen, optionales Fußpedal |
| Bedienerführung | Anzeige der Leitungsfarbe und Sprachansagen |
| Stromversorgung und Leistung | AC 220 V / 50 Hz einphasig, 10 A, insgesamt 1.500 W |
| Druckluftversorgung | 0,5 – 0,6 MPa saubere, trockene Luft |
| Arbeitsumgebung | 0 – 35 °C, 30 – 80 %RH, nicht kondensierend |
| Abmessungen und Gewicht | B600 × L650 × H1200 mm, ca. 140 kg, Standmaschine auf Rollen |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Drucken, Zuführen, Abisolieren, Verdrillen, Aufsetzen und Crimpen in einer Standstation. Der Bediener zieht nur den bedruckten Schlauch auf; Farbanzeige und Sprachansage nennen die nächste Leitung.
- Servocrimpen mit frei einstellbarer Crimphöhe erzeugt den bei Schaltschrankprüfungen erwarteten vierseitigen Vierkantcrimp. Sonderwerkzeugformen sind erhältlich.
- Ein universeller Vibrationswendelförderer deckt den Hülsenbereich durch einfache Einstellungen statt größenspezifischer Töpfe ab. Auftragsparameter werden zum Abruf bei Produktwechsel gespeichert.
- Sensoren für Farbband, Schlauch, Leitungsentnahme und Hülse stoppen bei Materialmangel. Ein unaufmerksamer Moment betrifft dadurch eine Leitung statt eines Loses ohne Kennzeichnung oder mit leeren Crimpungen.
- Kostenloser Musterversuch: Senden Sie 2–3 Meter Ihrer Leitung mit Hülsenspezifikation. Wir bearbeiten sie auf dieser Maschine und senden vor der Bestellung das Video.
Materialien und Anwendungen
- Schaltschrank- und Schaltanlagenverdrahtung, bei der jede Leitung mit Aderendhülse einen bedruckten PVC-Nummernschlauch gemäß Verdrahtungsliste benötigt
- Schaltschrankbauer, die separate Schlauchdrucker, Abisolierer und Crimpwerkzeuge durch einen Sitzarbeitsplatz ersetzen
- Elektrogerätewerke mit Wiederhollosen gekennzeichneter interner Leitungen von 0,3–6 mm²
Geeignet für: gekennzeichnete Hülsenleitungen, die sowohl einen bedruckten PVC-Nummernschlauch als auch eine servogecrimpte Aderendhülse benötigen, gefertigt von einer Person an einem Sitzarbeitsplatz. Nicht geeignet für: Hülsencrimpen ohne Kennzeichnungsschlauch; die Servo-Aderendhülsenmaschine WM-3116 deckt 0,3–16 mm² in einem einfacheren Tischformat ab. Vollautomatisches beidseitiges Crimpen kleiner unmarkierter Leitungen gehört zur WM-3202 mit 3.800+ Stück/h bei AWG 18–28.
Bei Nummernschläuchen entscheidet die richtige Reihenfolge: Eine falsche Kennung auf der richtigen Leitung ist schlimmer als gar keine Kennung. Hier bleibt der Bediener für das Aufziehen eingebunden, während der Bildschirm die nächste Leitungsfarbe zeigt und eine Sprachansage sie nennt. Sensoren bestätigen Farbband, Schlauch, Leitung und Hülse vor jeder Crimpung. Senden Sie Verdrahtungsliste und Leitungsmuster; wir filmen Ihren tatsächlichen Auftrag vor der Bestellung.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-393 — häufige Fragen
Wie gelangt der Nummernschlauch auf die Leitung?
Die Maschine druckt die Beschriftung, schneidet den Schlauch und stellt ihn bereit. Der Bediener zieht ihn von Hand auf die Leitung. Die Aufstecktiefe wird motorisch statt durch einen mechanischen Anschlag eingestellt. Die tatsächliche Reihenfolge von Abisolieren, Aufziehen und Crimpen bestätigen wir im Musterlauf. Der Arbeitsplatz verbindet manuelles Schlauchaufziehen mit maschineller Bearbeitung. Angegeben sind etwa 3,2 Sekunden Maschinenzyklus und etwa 4 Sekunden je Leitung im manuellen Bedienertakt, abhängig von der Leitung.
Kann sie meine eigenen Leitungsnummern und Buchstaben drucken?
Ja. Beschriftungen werden direkt am 10-Zoll-Touchscreen eingegeben oder per USB geladen, mit chinesischen oder englischen Zeichen. Thermotransferdruck erfolgt vorwärts oder rückwärts auf 10–40 mm PVC-Schlauch. Farbbänder sind als 50 m und 100 m Rollen vorgesehen; die Maschine warnt bei Farbband- oder Schlauchmangel.
Meine Leitungen liegen unter 0,5 mm². Funktioniert sie trotzdem?
0,3 mm² Leitungen und Hülsen sind als Sonderausführung möglich; dafür benötigt die Maschine auf Ihr Material abgestimmte Aufnahmen. Senden Sie 2–3 Meter Ihrer tatsächlichen Leitung und Hülsenmuster. Wir passen die Werkzeuge an, filmen den Versuch und senden das Video vor Ihrer Entscheidung.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S