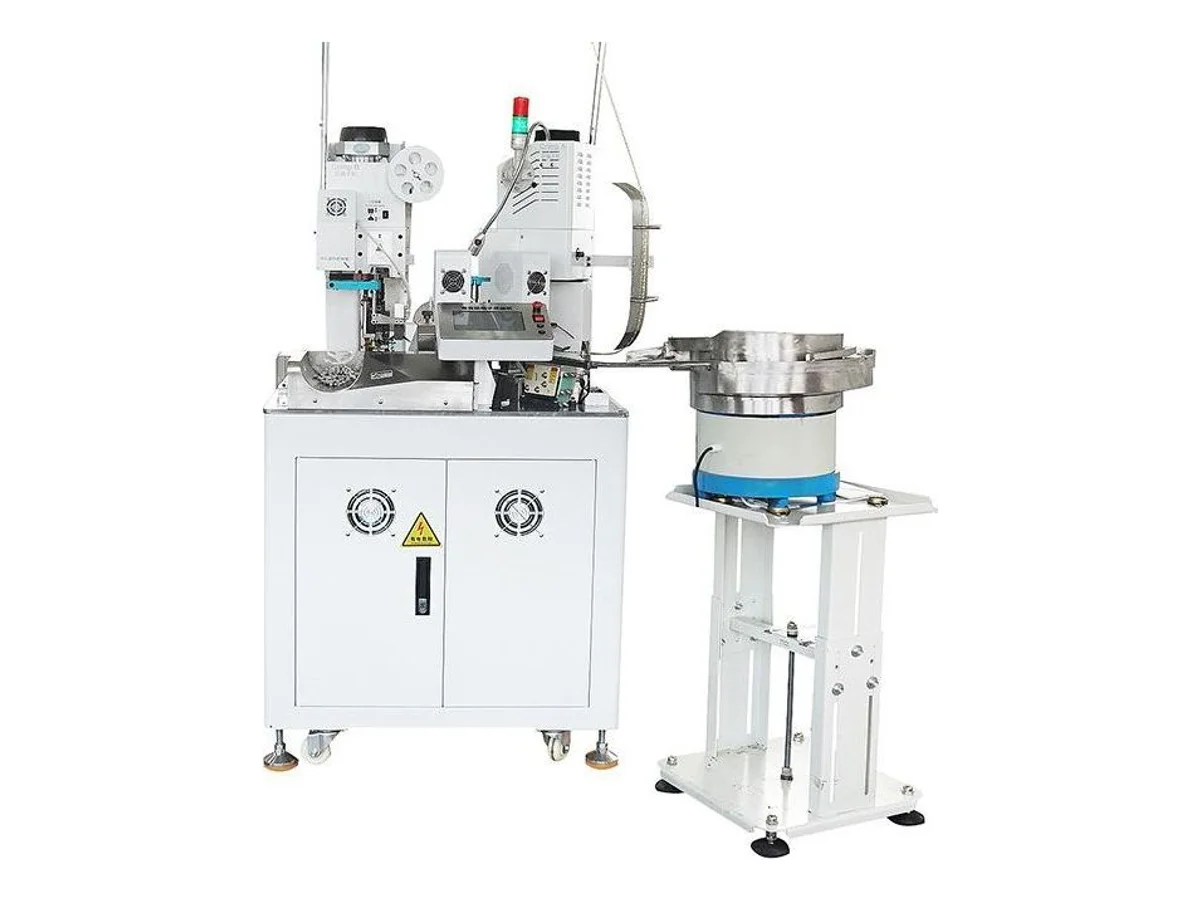
Crimpmaschine mit einseitigem Aufschieben von Isolierhülsen, AWG 16–24 WM-374
Angebot anfordern für WM-374 →
Die WM-374 nimmt Leitung von der Rolle auf und liefert in einem Zyklus eine fertige Anschlussleitung: abgelängt, abisoliert, an beiden Enden gecrimpt und an einem Ende mit einer aufgeschobenen rohrförmigen Isolierhülse versehen. Sie verarbeitet Einzeladern AWG 16–24 bei Längen bis 300 mm mit bis zu 1.700 Stück pro Stunde, schneidet 50 bis 9.900 mm mit ±2 % Toleranz und isoliert 0–15 mm ab. Die Crimpkraft von 2–3 Tonnen eignet sich für horizontale OTP- und gerade Crimpwerkzeuge; ein Vibrationswendelförderer führt gerade Hülsen der Reihen 187, 250 und 110 automatisch zu. Die Maschine benötigt AC 220 V und 2,5 kW.
Technische Daten
| Funktion | Leitungsschneiden, Abisolieren, beidseitiges Crimpen von Kontakten und einseitiges Aufschieben von Isolierhülsen |
|---|---|
| Leiterbereich | Einzelader AWG 16 – 24 |
| Bearbeitungslänge | 50 – 9.900 mm |
| Schnitttoleranz | ±2 % |
| Abisolierbereich | 0 – 15 mm |
| Produktionsleistung | 1.700 Stück/h (bis 300 mm) |
| Crimpkraft | 2 – 3 t |
| Geeignete Crimpwerkzeuge | Horizontales OTP-Crimpwerkzeug, gerades Crimpwerkzeug |
| Geeignete Isolierhülsen | 187, 250, 110 und andere gerade rohrförmige Isolierhülsen |
| Stromversorgung | AC 220 V, 2,5 kW |
| Luftdruck | 0,5 – 0,7 MPa |
| Abmessungen | 750 × 1.000 × 1.600 mm (ohne Zubehör) |
| Gewicht | 350 kg |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Ein Zyklus ersetzt drei Stationen: Schneiden, Abisolieren, beidseitiges Crimpen und einseitiges Aufschieben der Isolierhülse ergeben eine fertige Leitung.
- Ein Vibrationswendelförderer vereinzelt gerade Rohrhülsen der Reihen 187, 250 und 110 und führt sie automatisch zu. Der Engpass durch manuelles Aufschieben entfällt.
- Nimmt horizontale OTP- und gerade Standard-Crimpwerkzeuge auf, sodass beim Kontaktwechsel vorhandene Crimpwerkzeuge weiterverwendet werden können.
- Rollenrichtwerk und geführter Vorschub halten bei Längen von 50 bis 9.900 mm eine Schnitttoleranz von ±2 % ein.
Materialien und Anwendungen
- Geräte- und Beleuchtungsleitungen aus Einzeladern AWG 16–24 mit isolierten Steckkontakten
- Brückenleitungen für Motoren, Transformatoren und Schaltschränke, bei denen ein Ende mit Isolierhülse geliefert werden muss
- Kabelkonfektion, die einen manuellen Hülsenmontageplatz neben der Crimppresse ersetzt
Geeignet für: Einzeladerleitungen AWG 16–24, die an beiden Enden gecrimpt und an einem Ende mit einer aufgeschobenen Rohrhülse isoliert werden müssen: Geräte-, Beleuchtungs-, Motor- und Schalttafelverdrahtung in Serienfertigung. Nicht geeignet für: Hülsen an beiden Enden, Schrumpfschlauchisolierung oder Gehäusebestückung. Für beidseitige Hülsen wählen Sie die WM-388 zum beidseitigen Crimpen und Aufschieben von Hülsen, die beide Crimpstellen an Leitungen AWG 10–24 mit Hülsen versieht. Weitere Crimpmaschinen decken Schrumpfschlauch- und Gehäuseaufgaben ab. Vergleichen Sie bei kurzen Leitungen die Bezugsgröße der Bearbeitungslänge und die Ausbringung im Versuch mit der Alternative: Die WM-3225 zum beidseitigen Crimpen und Aufschieben weicher Hülsen crimpt Leitungen AWG 12–32 beidseitig und montiert einseitig Hülsen, bei 18–600 mm verbleibender Isolierung zwischen den abisolierten Enden und einer angegebenen Leistung von 3.000 Stück pro Stunde bei 600 mm. Bestätigen Sie die akzeptierte Ausbringung anhand Ihrer tatsächlichen Leitung.
Die Erprobung erfolgt mit Ihren Teilen. Senden Sie 2–3 Meter Ihrer Leitung sowie Ihre Kontaktrolle und Hülsen. Wir filmen den vollständigen Zyklus aus Schneiden, Abisolieren, Crimpen und Hülsenmontage auf dieser Maschine, bevor Sie sich festlegen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-374 — häufige Fragen
Welche Isolierhülsen kann die Maschine aufschieben?
Gerade rohrförmige Hülsen der Reihen 187, 250 und 110 sowie ähnliche Typen werden aus einem Vibrationswendelförderer zugeführt und nach dem Crimpen auf ein Leitungsende geschoben. Das Hülsenwerkzeug wird auf Ihre genauen Hülsenabmessungen abgestimmt. Senden Sie deshalb Hülsenmuster mit Ihrer Anfrage, damit wir die Ausführung bestätigen können.
Kann ich meine vorhandenen Crimpwerkzeuge verwenden?
Die Crimpstationen nehmen horizontale OTP- und gerade Crimpwerkzeuge mit 2–3 Tonnen Kraft auf. Damit werden die meisten Kontakte mit offenen Crimpflanken im Bereich AWG 16–24 abgedeckt. Wenn Ihre Kontakte bereits auf Standardwerkzeugen des OTP-Typs laufen, bestätigen wir Aufnahme, Zuführrichtung und Schließhöhe, bevor wir dieses Werkzeug für die Maschine freigeben.
Für welche Aufgaben ist die WM-374 nicht ausgelegt?
Sie schiebt nur an einem Ende eine Hülse auf. Für isolierte Verbindungen an beiden Enden sehen Sie sich die anderen Crimpmaschinen an. Leitungen außerhalb AWG 16–24, Schrumpfschlauchisolierung und das Bestücken von Steckergehäusen gehören ebenfalls nicht zu ihrem Einsatzbereich.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S