Halbautomatische Gehäuseeinsetzmaschine für Mehraderkabel bis 12 Adern, Φ0,6–2,5 mm WM-3236
Angebot anfordern für WM-3236 →
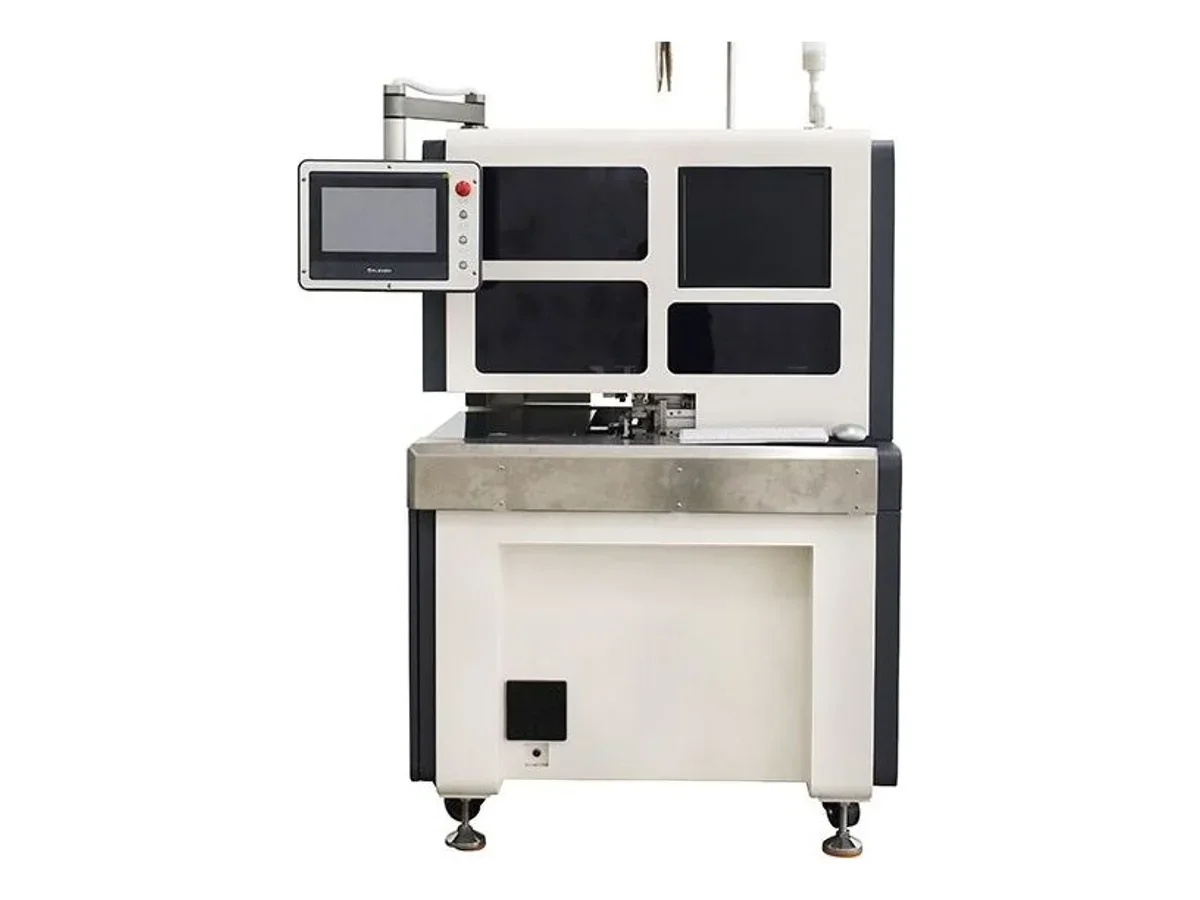
Die WM-3236 konfektioniert ein mehradriges Mantelkabel an einer Station zu einem Stecker mit Gehäuse. Der Bediener legt ein zugeschnittenes Kabel ein. Die Maschine öffnet den Außenmantel, isoliert jede Innenader auf 0,5–10 mm mit 0,05–0,1 mm Abweichung ab, crimpt auf jede Ader einen offenen Kontakt mit 1,5 t und schiebt den gesamten Kontaktsatz in ein Kunststoffgehäuse aus dem Vibrationswendelförderer. Sie deckt Adern mit Φ0,6–2,5 mm in Kabeln bis 12 Adern ab, darunter AV, AVS, AVSS, CAVUS, KV, KIV, UL und IV-Teflon-Typen. Die Maschine misst 1.265 × 1.200 × 1.750 mm und wiegt 300 kg.
Technische Daten
| Funktion | Mehraderkabel abisolieren, Kontakte crimpen und Steckverbindergehäuse bestücken |
|---|---|
| Adergröße | Φ0,6 mm – Φ2,5 mm |
| Leitungstyp | AV, AVS, AVSS, CAVUS, KV, KIV, UL, IV Teflon usw. |
| Anzahl der Innenadern | ≤ 12 Adern |
| Außenmantel-Abisolierlänge | 2 – 5 Adern ≥ 34 mm; 6 – 12 Adern ≥ 40 mm |
| Innenader-Abisolierlänge | 0,5 – 10 mm, Abisolierabweichung 0,05 – 0,1 mm |
| Kontakttyp | Offener Bandkontakt mit horizontaler Zuführung |
| Crimpkraft | 1,5 t |
| Leistung und Versorgung | 2.000 W, 200 V – 240 V, 50/60 Hz |
| Druckluftversorgung | 0,5 – 0,6 MPa |
| Abmessungen | L1.265 × B1.200 × H1.750 mm |
| Gewicht | 300 kg |
| HS-Code | 8463.90 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Eine Station bearbeitet das gesamte Kabelende: Außenmantel öffnen, jede Innenader abisolieren, jeweils einen Kontakt crimpen und alle Kontakte in ein Gehäuse einsetzen. Eine Aufgabe über normalerweise drei Arbeitsplätze verlässt die Maschine als fertiger Stecker.
- Die Mantelöffnung wird nach Aderzahl angegeben: ab 34 mm bei 2 bis 5 Adern, ab 40 mm bei 6 bis 12 Adern. Ein breiterer Aderfächer benötigt mehr freie Länge zur Verteilung auf die Gehäusekammern.
- Aderabisolierung von 0,5 bis 10 mm bei 0,05 bis 0,1 mm Abweichung bringt dünne Adern mit reproduzierbar freigelegter Kupferlänge in die Crimphülse.
- 1,5 t Presse mit horizontal zugeführten offenen Bandkontakten, passend zu den kleinen Kontakten für Φ0,6 bis 2,5 mm Adern statt einer unnötig stärkeren, zurückgeregelten Presse.
- Gehäuse werden automatisch aus Vibrationswendelförderer und Schiene zugeführt. Der Bediener handhabt nur Kabel und muss keine Stecker aus einem Behälter entnehmen.
- Getrennte Bildprüfungen an den beiden entscheidenden Stufen: Die Arbeitsseite bietet Kontakt- und Einsetzprüfung mit eigenen Links-Rechts- und Vorne-Hinten-Positionen sowie laufenden Gutteil-, aktuellen und Ausschusszählern.
- Verarbeitet auch Teflonisolierung: AV, AVS, AVSS, CAVUS, KV, KIV, UL und IV Teflon sind in der spezifizierten Leitungsliste enthalten, nicht nur weiches PVC.
- Kostenloser Musterversuch: Senden Sie Kabel, Kontaktrolle und Gehäuse. Wir fertigen Ihre genaue Baugruppe auf dieser Maschine und senden vor der Bestellung das Video.
Materialien und Anwendungen
- Mehradrige Mantel-Steuer- und Signalkabel in einem mehrpoligen Stecker, 2 bis 12 Adern mit Φ0,6 bis 2,5 mm
- Geräte-, Messgeräte- und Anlagenleitungen, die als steckfertige Baugruppe statt als lose gecrimpte Adern benötigt werden
- Mehradrige Kabel mit Teflon-, KV- und KIV-Isolierung, die an einfachen Klingenarbeitsplätzen leicht verletzt werden
- Kabelkonfektion mit gemischten Losen, bei der ein Bediener und eine Maschine Abmantelplatz, Crimppresse und manuelle Bestückung ersetzen
- Kleine und mittlere Mengen, die keine vollautomatische Linie vom Zuschnitt bis zur Gehäusebestückung rechtfertigen
Geeignet für: mehradrige Mantelkabel, die als fertige steckbare Baugruppe den Arbeitsplatz verlassen sollen: bis zu 12 Adern mit Φ0,6 bis 2,5 mm, Mantelöffnung mindestens 34 mm bei 2–5 Adern und 40 mm bei 6–12 Adern. Jede Ader wird auf 0,5–10 mm bei 0,05–0,1 mm Abweichung abisoliert, mit 1,5 t gecrimpt und in ein Gehäuse eingesetzt. Die Maschine passt zu gemischten Losen und mittleren Mengen, bei denen das Kabel vorher abgelängt und von einem Bediener eingelegt wird.
Nicht geeignet für: Arbeit direkt von der Spule mit eigenem Zuschnitt. Muss das Schneiden im selben Durchlauf erfolgen, schneidet die WM-373 zum Crimpen und Gehäusebestücken 40–3.000 mm und bestückt Gehäuse bis 3 Reihen mit 16 Positionen bei 1.200 Pins/h. Baugruppen mit Gehäuse an beiden Enden gehören auf die WM-376 (AWG 32–16, bis zu 1.600 Kammern/h).
Wenn kein Mantel geöffnet werden muss, ist sie ebenfalls nicht die passende Maschine. Lose Einzelleitungen, die als Satz geschnitten, abisoliert und in Gehäuse eingesetzt werden sollen, gehören auf die WM-3235 zum Heißabisolieren, Crimpen und Gehäusebestücken (drei Leitungen je Baugruppe, AWG 20–28, 450 Stück/h).
Benötigen die Adern nur Abisolierung und Crimpung ohne Gehäuse, eignen sich zwei leichtere Tischmaschinen für diese Abisolier- und Crimpaufgabe: Die WM-3226 deckt 1–12 Adern bei 700–800 Stück/h und 85 kg ab, verarbeitet jedoch weder PTFE noch Silikon. Die WM-3232 deckt 2–14 Adern in AWG 22–30 mit 1.000–1.300 Stück/h ab. Für zwei- und dreiadrige runde Leistungskabel mit gestuften Aderlängen in großen Mengen arbeitet die WM-399 mit 1.200–1.500 Stück/h und einer 4 t Presse.
Wenn das Kabel nur geschnitten und abisoliert werden soll, ohne Kontakte, verarbeitet die WM-1223 Φ2–10 mm Kabel mit 2–8 Adern. Müssen die Enden statt Gehäusebestückung für einen wasserdichten Steckverbinder abgedichtet werden, setzt die WM-3222 Gummidichtungen ein und crimpt φ1,0–4,0 mm Leitungen mit 1.200–1.500 Stück/h.
Gehäusewerkzeug, Trennkamm und Crimpwerkzeug werden auf Ihren Steckverbinder abgestimmt; die Abnahme erfolgt an Ihren Teilen. Senden Sie 2–3 Meter Kabel mit Kontaktrolle und einem Beutel Gehäuse. Wir filmen Abisolierung, Crimpung und Einsetzen auf dieser Maschine vor Ihrer Entscheidung.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Aderendhülsen crimpen: Abisolierlänge, Passung und verkettete oder lose ZuführungMaschinen für verkettete und lose Aderendhülsen nach Vorbereitung, Umrüstung, Kontaktpassung und Losleistung vergleichen: WM-3243 und WM-3246.
- So wählen Sie eine CrimpmaschineCrimpmaschinen nach Kontaktzuführung, Leiterbereich, Werkzeugstandard, Prozessschritten, Prüfverfahren und Produktmix auswählen.
- Crimpfehler: Ursachen, Prüfungen und KorrekturenGeringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
WM-3236 — häufige Fragen
Was macht der Bediener an einer halbautomatischen Maschine?
Er legt ein bereits abgelängtes Kabel ein und entnimmt die fertige Baugruppe. Die Spezifikation enthält keine Schnittlänge; die Maschine hat keine Leitungsspule oder Abwickelgestell, weil das Kabel von Hand eingelegt wird. Alles dazwischen – Mantel öffnen, Adern abisolieren, jeden Kontakt crimpen und den Satz ins Gehäuse schieben – erledigt die Maschine.
Warum gibt es zwei Werte für die Mantelabisolierlänge?
Die Aderzahl verändert den benötigten freien Bereich. Für 2 bis 5 Adern gelten mindestens 34 mm, für 6 bis 12 Adern mindestens 40 mm. Die Adern müssen getrennt, auseinandergehalten und auf ihre Kammern aufgefächert werden. Zwölf Adern benötigen dafür mehr Platz als drei. Dies sind Mindestwerte; eine längere Öffnung ist möglich.
Kann sie alle Kammern eines 12-poligen Gehäuses aus einem Kabel bestücken?
Die Maschine ist für bis zu 12 Adern ausgelegt; ein 12-adriges Kabel in einem 12-poligen Gehäuse liegt damit im Bereich. Ebenso wichtig sind Aderdurchmesser – spezifiziert sind Φ0,6 bis 2,5 mm – und Kammerteilung Ihres Gehäuses. Senden Sie Kabel, Kontaktrolle und einen Beutel Gehäuse. Wir bestätigen Auffächerung und Einsetzreihenfolge an Ihren Teilen.
Wie verarbeitet die Maschine Teflonisolierung?
Teflonisolierte IV-Leitung ist zusammen mit AV, AVS, AVSS, CAVUS, KV, KIV und UL aufgeführt. PTFE ist zäh und gleitfähig; deshalb ist die Abisolierabweichung von 0,05 bis 0,1 mm wichtig. Die Abisolierposition muss reproduzierbar sein, wenn die Isolierung nicht vorhersehbar reißt. Senden Sie ein Muster; wir zeigen Abisolierung und Crimpung vor der Bestellung.
Warum nur 1,5 t Crimpkraft, wenn andere Gehäusemaschinen 2 t verwenden?
Die Kontakte sind kleiner. Diese Maschine ist für Φ0,6 bis 2,5 mm Adern und offene, horizontal zugeführte Bandkontakte ausgelegt; 1,5 t passen zu diesem Bereich. Kraft allein ist kein Qualitätsmaß. Entscheidend sind abgestimmte Presse, Crimpwerkzeug und Kontakt. Eine passend dimensionierte Maschine lässt sich leichter einstellen als eine überdimensionierte, die zurückgeregelt wird.
Welche Installation wird benötigt?
Einphasig 200 bis 240 V bei 50/60 Hz mit 2.000 W sowie saubere, trockene Druckluft mit 0,5 bis 0,6 MPa. Die Maschine belegt 1.265 × 1.200 mm Bodenfläche, ist 1.750 mm hoch und wiegt 300 kg. Sie lässt sich mit dem Hubwagen bewegen und benötigt weder Kran noch Fundament.
Weitere Maschinen in Crimpen

10-Tonnen-Servo-Crimpmaschine für Kontakte, 100 kN Tischpresse
Modell WM-3110T

20-Tonnen-Servo-Kabelschuh-Crimpmaschine, 200 kN und 40 mm Hub
Modell WM-3120T

2-Tonnen-Servo-Crimpmaschine für Kontakte, 20 kN Tischpresse mit Touchscreen
Modell WM-3102S