배터리 팩 조립: 장비 목록
배터리 모듈은 셀 설계에 맞춘 제어된 접합 공정과 절연이 필요합니다. 테이프, 초음파 용접, 기계식 압착이 일반적인 선택지이며, 각 공정을 부품 온도 한계와 조립 도면에 따라 선정하고 검증해야 합니다.
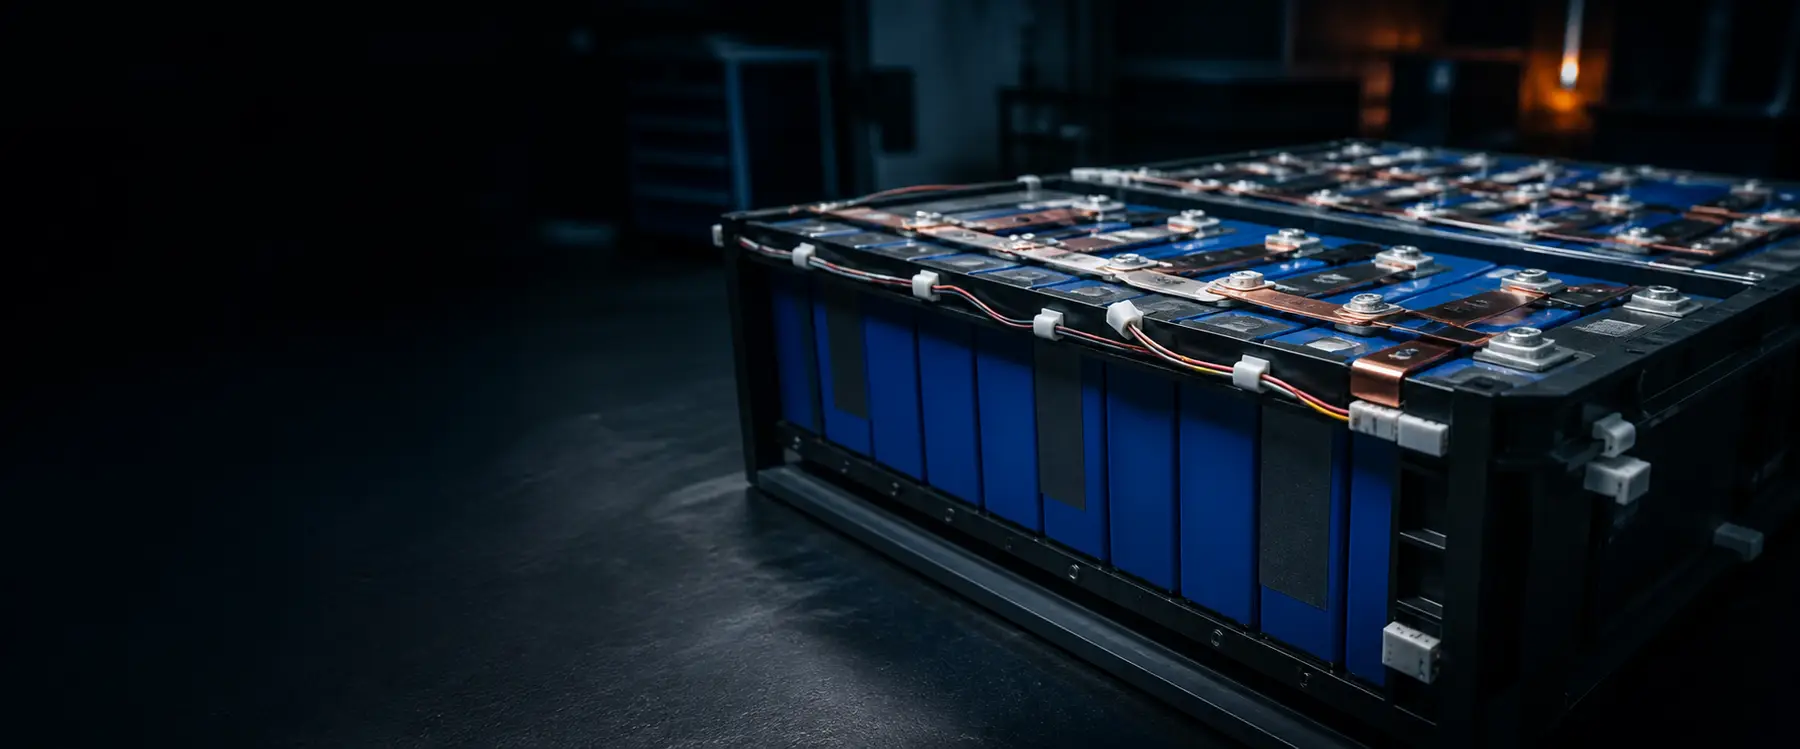
| 공정 | 장비 | 필요한 이유 |
|---|---|---|
| 1. 셀 절연 | 고온 셀 테이핑기 | 1,500–1,800 개/시간으로 셀 측면과 면에 테이프 부착 — 열 없는 절연 |
| 2. 탭 준비 | 휴대용 탭 테이핑 / 테이프 권취 | 벤치 기계가 닿지 않는 탭과 보수 부위를 위한 무선 테이핑 |
| 3. 인터커넥트 용접 | 초음파 금속 용접기 | 탭과 부스바용 무납땜 구리 접합 — 접합 품질, 국부 온도 상승, 셀에 미치는 영향 검증 |
| 4. 전원 케이블 종단 처리 | 유압 또는 서보 러그 압착 | 팩 출력 케이블은 25–120 mm²를 사용하므로 러그에는 10–30톤이 필요하며 2톤 벤치 프레스로는 부족합니다. |
| 5. 하네스 및 센싱 | 절단·탈피·압착기 | 저전압 센싱 배선 — 소선경, 다회로, 모든 회로 식별 |
| 6. 시험 | 절연 및 도통 시험기 | 팩 밀폐 전 절연 저항 및 지점 간 검증 |
실제 전선으로 생산 라인 장비의 작업을 확인하세요
위 가공 헤드가 유사한 전선을 처리하는 모습을 10–30초 클로즈업 영상으로 확인하세요. 필요한 공정이 보이시면 실제 전선 2–3미터를 보내 주세요. 주문 전에 해당 헤드로 시험하고 영상을 촬영해 드립니다.
More clips on these questions:충전 건 및 배터리 케이블: 기계가 열을 가하지 않고 끝단 가공을 할 수 있습니까? · 초음파 접합 또는 압착? · 테이핑: 기계가 단일 전선을 감을 수 있습니까, 아니면 묶음만 가능합니까?
왜 테이프인가, 왜 초음파인가
두 선택 모두 동일한 제약에서 비롯됩니다: 셀 근처의 열은 불편이 아니라 위험 요소입니다. 열수축 가공은 열을 가하므로 검증된 부품 한계 내에서만 셀 근처에 사용해야 합니다. 고온 테이프는 또 다른 절연 경로를 제공합니다: WM-477는 셀 측면을 테이핑하고 WM-476는 평평한 셀의 양면과 상단을 테이핑하며, 각각 1,500–1,800 개/시간의 속도를 내고, 탭용으로 무선 휴대형도 있습니다. 동일한 논리가 접합 방식에도 적용됩니다: 납땜은 뜨거운 인두와 용융 금속을 탭에 대지만, 초음파 용접은 진동과 압력으로 호환 금속을 접합합니다 — 납이나 플럭스를 추가하지 않으며, 접합부, 국부 온도 상승, 셀에 미치는 영향은 여전히 검증해야 합니다. 용접기는 총 집속 단면적으로 크기를 정합니다: 0.75–20 mm²는 WM-711, 최대 30 mm²는 WM-717S, 50 mm²는 WM-718.
배터리 조립 장비 — 자주 묻는 질문
배터리 셀 절연을 열수축 대신 테이프로 하는 이유는 무엇입니까?
열수축에는 열이 필요하기 때문입니다. 슬리브를 씌우려면 충전된 셀 옆에 열풍기나 적외선 오븐이 필요한데, 이는 팩 조립에서 설계상 피하는 위험입니다. 고온 테이프는 열 입력 없이 동일한 절연을 제공합니다: WM-477는 셀 측면을 테이핑하고 WM-476는 평평한 셀의 양면과 상단을 덮으며, 둘 다 1,500–1,800 개/시간의 속도를 냅니다.
탭과 부스바에는 초음파 용접과 납땜 중 무엇을 사용해야 합니까?
초음파 용접은 납이나 플럭스 없이 진동과 압력으로 구리를 접합합니다. 실제 재료를 사용하여 접합 품질, 국부 온도 상승, 셀에 미치는 영향을 확인하십시오. 기계 크기는 가장 큰 단일 도체가 아니라 접합부의 총 집속 단면적으로 정합니다: 여기에 게시된 범위는 0.75–20 mm² (WM-711), 0.7–30 mm² (WM-717S), 최대 50 mm² (WM-718)입니다.
팩 출력 케이블은 무엇으로 압착합니까?
25–120 mm² 케이블의 러그에는 벤치 프레스가 아닌 유압 또는 서보 힘이 필요합니다. WM-3234는 10톤으로 1–70 mm²를, 30톤으로 6–120 mm²를 압착합니다. WM-3240는 10–120 mm²에 서보 제어 육각 압착을 수행합니다. WM-3218는 최대 75 mm² 러그용 13톤 유압 기계입니다.
팩 조립 라인에는 어떤 시험이 필요합니까?
전원 회로와 인클로저 사이의 절연 저항, 센싱 하네스의 지점 간 도통 — 둘 다 팩을 밀폐하기 전에 수행해야 합니다. 이후 접근은 비용이 많이 들기 때문입니다. WM-814는 128개 지점을 커버하며, 도통은 0.1~50 Ω, 절연은 1 MΩ~1 GΩ, 고전압 내압 시험을 한 번의 연결로 수행합니다.
문의에는 무엇을 포함해야 합니까?
셀 형식과 치수(테이핑 기계 결정), 탭과 부스바 단면적(용접기 크기 결정), 출력 케이블 크기와 러그 유형, 센싱 하네스 게이지와 회로 수, 교대당 모듈 수. 그런 다음 셀 또는 더미 셀과 부스바 길이를 택배로 보내주시면 주문 전에 카메라로 부품을 테이핑하고 용접해 드립니다.
가격 회신 기한 12시간
전선과 생산량을 알려 주세요. 자동 응답이 아닌 담당 전문가가 상세 견적을 회신해 드립니다.
✓ 요청이 접수되었습니다
접수번호:
기술 및 영업팀이 견적 제안서로 연락드리는 기한 12시간 발신 주소 sales@wiromac.com.