Montaje de baterías: equipos necesarios
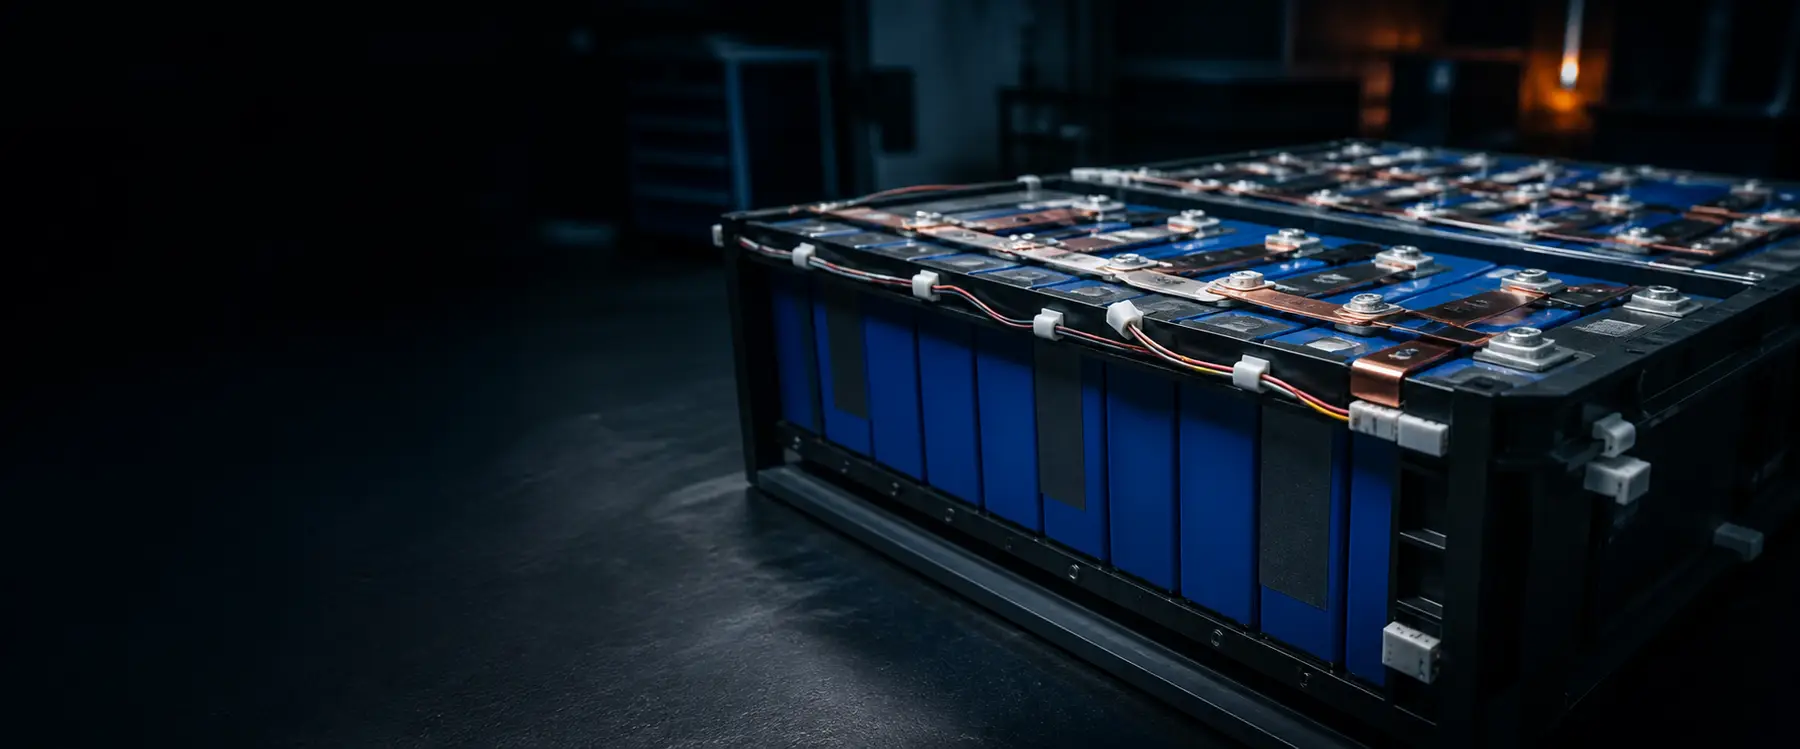
El módulo de batería exige controlar cuidadosamente el calor cerca de las celdas y el aislamiento de las conexiones. Por ello, según el diseño, se utiliza cinta, soldadura ultrasónica y crimpado mecánico; cada proceso se valida con la celda y la unión reales.
| Etapa | Equipo | Función |
|---|---|---|
| 1. Aislamiento de celdas | Encintadora de alta temperatura | Aplica cinta en laterales y caras a 1,500–1,800 piezas/h sin calentamiento para retraer manguitos |
| 2. Preparación de lengüetas | Encintadora portátil | Encintado inalámbrico de lengüetas y retoques fuera del alcance de una máquina de banco |
| 3. Soldadura de interconexiones | Soldadora ultrasónica de metales | Une cobre de lengüetas y barras sin aportación ni fundente; se validan unión y aumento local de temperatura |
| 4. Terminación de cables de potencia | Crimpadora hidráulica o por servo | Los cables de salida de 25–120 mm² requieren comprobar fuerza y herramental; se comparan equipos de 10–30 toneladas |
| 5. Arnés de medida | Cortadora, peladora y crimpadora | Prepara el arnés de detección de baja tensión, con secciones pequeñas y múltiples circuitos identificados |
| 6. Pruebas | Comprobador de aislamiento y continuidad | Resistencia de aislamiento y verificación punto a punto antes de cerrar el conjunto |
Vea estas máquinas procesando cable real
Primeros planos de los cabezales, de 10–30 segundos cada uno. Si uno corresponde a su trabajo, envíe 2–3 metros de su cable: lo procesamos en ese cabezal en video antes del pedido.
Más vídeos sobre estas preguntas:¿Se puede preparar cable de carga y batería sin calor? · ¿Unión ultrasónica o crimpado? · ¿Puede la máquina encintar un solo cable o solo haces?
Por qué se utilizan cinta y ultrasonidos
El calor cerca de una celda debe controlarse en el diseño del proceso. El termorretráctil requiere aire caliente o infrarrojos; la cinta de alta temperatura permite colocar aislamiento sin esa operación térmica. La WM-477 encinta laterales y la WM-476 cubre ambas caras y la parte superior de celdas planas, a 1,500–1,800 piezas/h. Para lengüetas está la encintadora portátil inalámbrica. En las uniones, la soldadura ultrasónica une cobre mediante vibración y presión sin metal de aportación ni fundente; aun así deben validarse la unión, el incremento local de temperatura y su efecto en la celda. Dimensione por sección total reunida: 0.75–20 mm² en la WM-711, hasta 30 mm² en la WM-717S y 50 mm² en la WM-718.
Equipos para baterías: preguntas frecuentes
¿Por qué se utiliza cinta en lugar de termorretráctil en las celdas?
El termorretráctil requiere aportar calor con aire o infrarrojos cerca de la celda. La cinta evita esa operación de calentamiento, siempre que cumpla el aislamiento previsto. La WM-477 encinta laterales y la WM-476 ambas caras y la parte superior de celdas planas, a 1,500–1,800 piezas/h.
¿Ultrasonidos o soldadura blanda para lengüetas y barras?
Los ultrasonidos unen cobre mediante vibración y presión sin soldadura de aportación ni fundente. Eso no elimina la necesidad de verificar temperatura local y efecto en la celda. Dimensione por la sección total reunida, no por el conductor mayor: 0.75–20 mm² en WM-711, 0.7–30 mm² en WM-717S y hasta 50 mm² en WM-718.
¿Qué máquina crimpa los cables de salida?
Para terminales de cables de 25–120 mm² se comparan equipos hidráulicos o por servo con fuerza y herramentales adecuados. La WM-3234 ofrece 10 toneladas para 1–70 mm² y 30 toneladas para 6–120 mm²; la WM-3240 realiza crimpado hexagonal por servo de 10–120 mm²; la WM-3218 es hidráulica de 13 toneladas para terminales de hasta 75 mm².
¿Qué pruebas necesita la línea?
Compruebe aislamiento entre circuito de potencia y envolvente y continuidad punto a punto del arnés de medida antes de cerrar, cuando todavía hay acceso. El plan completo depende del producto. La WM-814 cubre 128 puntos, continuidad de 0.1 a 50 Ω, aislamiento de 1 MΩ a 1 GΩ y ensayo dieléctrico en una conexión.
¿Qué debe incluir la consulta?
Formato y dimensiones de celda para elegir encintado; secciones de lengüetas y barras para evaluar soldadura; cable de salida y terminal; sección y circuitos del arnés de medida; módulos por turno. Envíe celdas o piezas de simulación adecuadas y un tramo de barra para mostrar encintado y soldadura en video antes del pedido.
Reciba una cotización en 12 horas
Indique el cable y el volumen de producción. Un especialista responderá con una cotización completa.
✓ Solicitud recibida
Su referencia:
Nuestro equipo técnico y comercial se pondrá en contacto con usted con una propuesta de cotización en 12 horas desde sales@wiromac.com.