Arneses de baja tensión para automoción: equipos necesarios
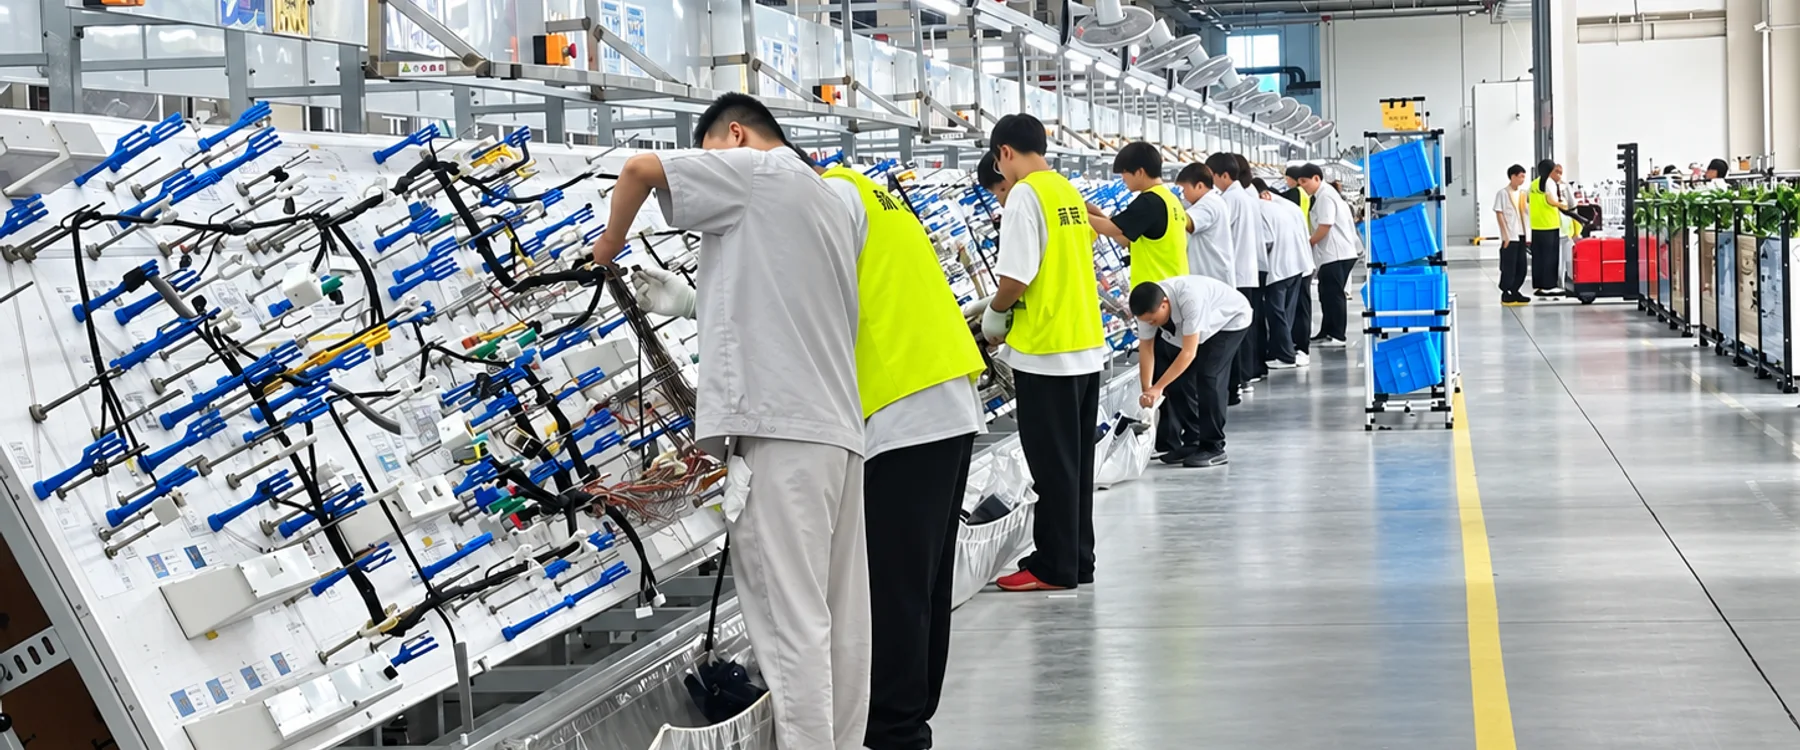
Los arneses de carrocería pueden incluir conexiones selladas y sin sellar. Durabilidad de empalmes, vibración e inspección siguen el plano y el plan de aceptación del cliente; sección y tracción aportan evidencias distintas. El cable de 0.35–6 mm² puede tener aislamiento de pared fina sensible a mellas. Estos son los procesos que deben evaluarse.
| Etapa | Equipo | Función |
|---|---|---|
| 1. Corte y pelado de pared fina | Cortadora-peladora automática o línea de ambos extremos | Cable de tipo FLRY: ajuste de arrastre y profundidad para preservar los filamentos |
| 2. Inserción de sellos y crimpado | Máquina de sellos y crimpado en ambos extremos | Coloca el sello antes del terminal en ambos extremos, a 3,000 piezas/h con AWG 28–16 |
| 3. Sello, crimpado y carcasa | Línea de crimpado, sellos e inserción | Procesa AWG 24–12 con inserción en carcasa, hasta 2,000 piezas/h; confirme qué extremos llevan sello |
| 4. Empalmes | Soldadora ultrasónica de cable | Empalmes de cobre sin aportación para derivaciones bajo cinta, con sección reunida de 0.75–20 mm² |
| 5. Encintado | Encintadora de arneses | Envoltura helicoidal, puntual y por segmentos de haces Φ3–30 mm; tracción de 1,050 mm para tramos largos |
| 6. Verificación del crimpado | Analizador de sección y equipo de tracción | Compactación y huecos a 30–312X; ensayo de primera pieza tras cambiar herramentales con rango y criterio adecuados, incluida la clase de 500 N |
| 7. Comprobación de secuencia | Detector de secuencia y color | Verificación visual de cavidades en 0.25 s antes de retirar el conector de la estación |
Vea estas máquinas procesando cable real
Primeros planos de los cabezales, de 10–30 segundos cada uno. Si uno corresponde a su trabajo, envíe 2–3 metros de su cable: lo procesamos en ese cabezal en video antes del pedido.
Más vídeos sobre estas preguntas:¿La matriz se adapta a mi terminal? · ¿Puede la máquina completar sellos y carcasas en el extremo? · ¿Puede la máquina encintar un solo cable o solo haces? · Verificar el crimpado: sección transversal y tracción
Inserción de sellos en las conexiones que los requieren
En un conector sellado, el sello debe colocarse a la profundidad especificada antes del crimpado. La carga manual puede ser lenta y variable. La WM-377 inserta sellos y crimpa ambos extremos de AWG 28–16 a 3,000 piezas/h; la WM-3140FS procesa dos cables de 0.2–2.5 mm² en paralelo a 1,200 piezas/h; la WM-396 trabaja con AWG 24–12 e inserción en carcasa. La selección depende de las referencias de sello y terminal; envíelas porque la alimentación se adapta al sello concreto.
La sección y la tracción aportan evidencias distintas
El plano de aplicación del terminal establece altura, compactación, huecos y rebabas admisibles. La tracción mide retención; una sección permite evaluar la estructura interna. La WM-813 corta, rectifica, ataca y mide a 30–312X en cable de 0.01–30 mm²; la WM-818 reúne corte y rectificado hasta 120 mm². La WM-820 registra ensayos de tracción de hasta 500 N. Para pared fina, examine los filamentos después de retirar el aislamiento; los videos siguientes muestran ese momento y ayudan a preparar una prueba con inspección ampliada de sus muestras.
Equipos de arneses de automoción: preguntas frecuentes
¿Qué equipos necesita una línea de arneses de carrocería?
Corte y pelado de pared fina; inserción de sellos y crimpado donde se especifique; línea de crimpado, sello y carcasa para los conjuntos correspondientes; soldadura ultrasónica de derivaciones; encintado; análisis de sección y tracción; y detección visual de secuencia en el puesto de conectores.
¿Qué máquina coloca el sello y crimpa?
La WM-377 para ambos extremos de AWG 28–16 a 3,000 piezas/h; la WM-3140FS para dos cables de 0.2–2.5 mm²; y la WM-396 cuando también se necesita inserción en carcasa, AWG 24–12 y hasta 2,000 piezas/h. Envíe sellos junto con cable y terminal para configurar la alimentación y confirmar la secuencia de ambos extremos.
¿Empalme ultrasónico o crimpado?
El ultrasónico une cobre sin soldadura de aportación ni banda: WM-711 para 0.75–20 mm² reunidos, WM-717S para 0.7–30 mm² y WM-718 hasta 50 mm². Las prensas de banda de cobre son una alternativa cuando la especificación exige un empalme mecánico con banda.
¿Cómo se demuestra el crimpado para automoción?
Según el plan de aceptación del cliente: pueden exigirse altura, compactación, huecos y rebabas en una sección preparada y observada a 30–312X con WM-813 o WM-818, además de tracción. La WM-820 registra hasta 500 N. Una prueba de retención por sí sola no demuestra las características internas del crimpado.
¿Qué debe incluir la consulta?
Secciones y aislamiento, referencias de terminales y aplicadores, sellos, carcasas, tamaño de empalmes, longitud habitual y arneses por turno. Envíe cable, terminales y sellos: los procesamos en video y entregamos imágenes de sección con la cotización.
Reciba una cotización en 12 horas
Indique el cable y el volumen de producción. Un especialista responderá con una cotización completa.
✓ Solicitud recibida
Su referencia:
Nuestro equipo técnico y comercial se pondrá en contacto con usted con una propuesta de cotización en 12 horas desde sales@wiromac.com.