Fahrzeug-Niederspannungskabelbäume: Die Ausrüstung
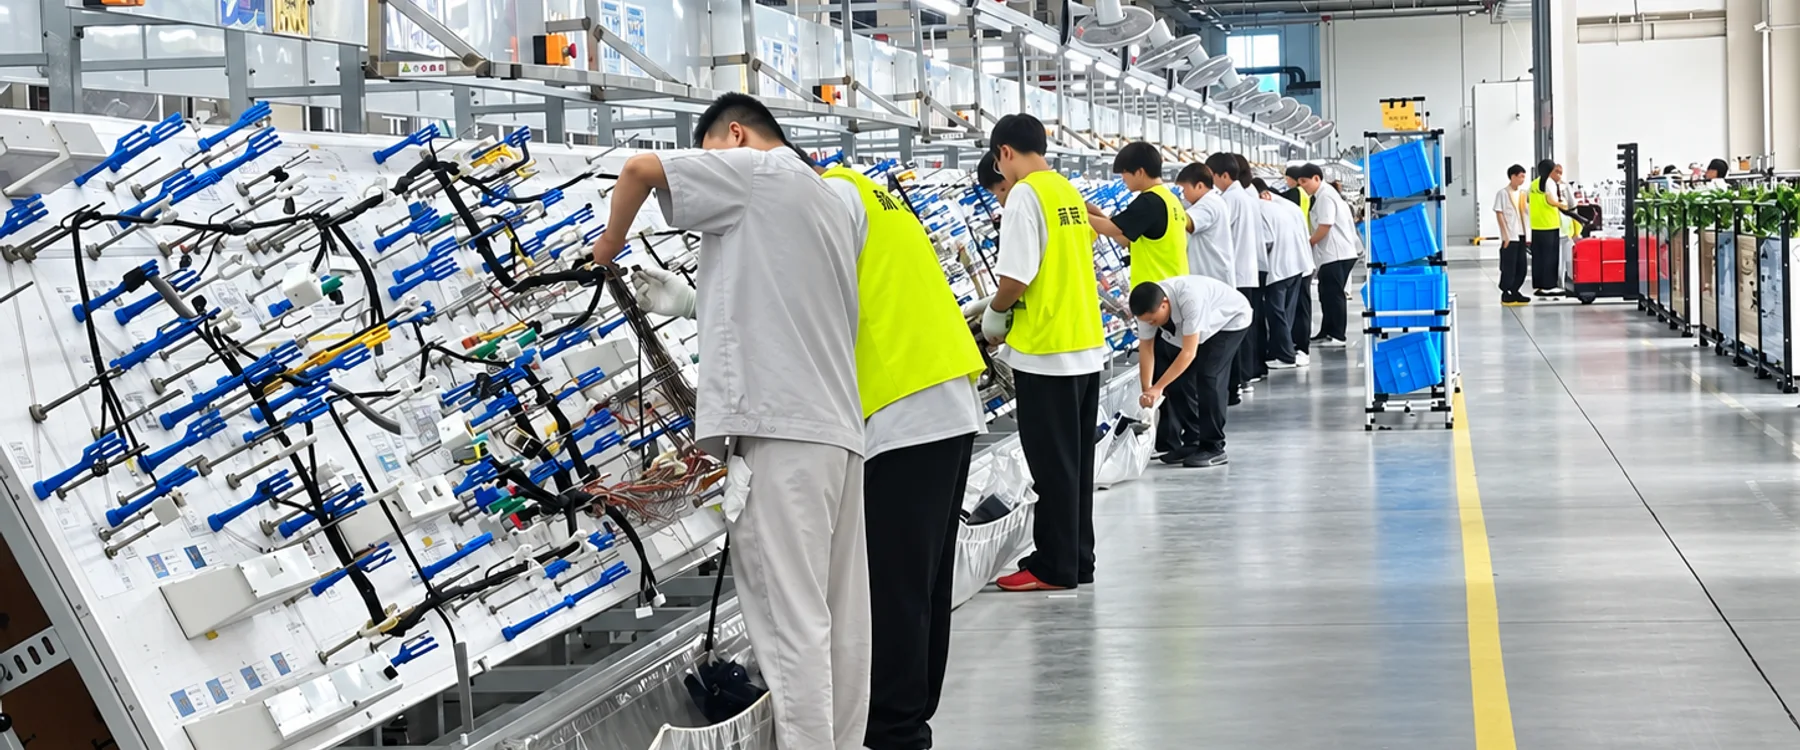
Karosseriekabelbäume können abgedichtete und nicht abgedichtete Verbindungen enthalten. Spleißbeständigkeit, Vibrationsanforderungen und Crimpprüfung folgen Kundenzeichnung und Abnahmeplan; Schliffbild und Zugprüfung liefern unterschiedliche Nachweise. Die Drähte liegen bei 0,35–6 mm² mit leicht verletzbarer dünnwandiger Isolation. Hier stehen Prozessfolge und Unterschiede zur Hausgerätefertigung.
| Schritt | Ausrüstung | Zweck |
|---|---|---|
| 1. Dünnwandigen Draht schneiden und abisolieren | Automatische Schneid-Abisolier- oder Doppelendlinie | Dünnwandige FLRY-Isolation: Bandvorschub und eingestellte Schnitttiefe zum Schutz der Litzen |
| 2. Dichtung einsetzen und crimpen | Doppelend-Dichtungs- und Crimpmaschine | Einzeladerabdichtung auf den Draht, dann Kontakt darüber: beidseitig bei 3.000 Stück/h mit AWG 28–16 |
| 3. Dichtung, Crimpung und Gehäuse | Doppelend-Crimp-, Dichtungs- und Gehäusebestückungsmaschine | AWG 24–12 in einer Linie bis ins abgedichtete Gehäuse verarbeiten, bis 2.000 Stück/h |
| 4. Spleißen | Ultraschall-Drahtschweißgerät | Lotfreie Kupferspleiße mit 0,75–20 mm² gebündeltem Querschnitt für Abzweige unter Band |
| 5. Bandagieren | Kabelbaum-Bandagiermaschine | Spiral-, Punkt- und Mehrsegmentwickeln an Φ3–30 mm Bündeln; 1.050 mm Abzug für lange Hauptstränge |
| 6. Crimpung nachweisen | Schliffbildanalysesystem und Zugprüfgerät | Verdichtung und Hohlräume bei 30–312×; Erstteil nach Matrizenwechsel bis 500 N prüfen |
| 7. Reihenfolge prüfen | Detektor für Drahtreihenfolge und Farbe | Jede Kammer in 0,25 s optisch prüfen, bevor der Stecker die Station verlässt |
Sehen Sie die Maschinen bei der Verarbeitung echter Leitungen
Nahaufnahmen der genannten Bearbeitungsköpfe, jeweils 10–30 Sekunden, mit vergleichbarem Draht. Senden Sie 2–3 Meter Ihres Materials: Wir filmen den Lauf auf dem passenden Kopf vor Ihrer Bestellung.
Weitere Videos zu diesen Fragen:Passt das Werkzeug zu meinem Kontakt? · Kann die Maschine Dichtungen und Gehäuse am Leitungsende komplett bestücken? · Kann die Maschine einzelne Drähte oder nur Bündel bandagieren? · Crimp nachweisen: Schliffbild und Auszugskraft
Dichtungen als zusätzlicher Prozessschritt
Bei abgedichteten Fahrzeugverbindern wird vor dem Crimpen eine Einzeladerabdichtung auf den Draht geschoben. Sie muss in der richtigen Tiefe sitzen, damit die Crimpung sie nicht falsch erfasst. Manuelle Ausführung dauert länger und kann in der Position schwanken. WM-377 setzt Dichtungen ein und crimpt beide Enden von AWG 28–16 bei 3.000 Stück/h. WM-3140FS verarbeitet zwei Drähte von 0,2–2,5 mm² parallel bei 1.200 Stück/h. WM-396 führt AWG 24–12 bis ins Gehäuse. Die Wahl hängt von Dichtungs- und Kontaktartikelnummern ab. Senden Sie diese mit der Anfrage, denn die Zuführung wird auf die Dichtung abgestimmt.
Was das Schliffbild zusätzlich zur Zugkraft zeigt
Fahrzeugkunden prüfen Crimpungen nach Kontaktherstellervorgabe: Crimphöhe, Verdichtung, Hohlräume zwischen Litzen und zulässiger Grat. Eine Zugprüfung belegt die gemessene Haltekraft. WM-813 schneidet, schleift, ätzt und vermisst Crimpungen bei 30–312× an 0,01–30 mm². WM-818 verbindet Schneiden und Schleifen auf einem Tisch bis 120 mm². Ergänzen Sie WM-820 für regelmäßige Zugprüfungen bis 500 N mit dokumentierten Werten. Bei dünnwandiger Isolation ist außerdem zu prüfen, ob der Abisolierer Litzen verletzt. Die Videos zeigen das Litzenbündel beim Abziehen des Isolationsrestes und unterstützen die Prüfung. Sie ersetzen weder die Untersuchung unter Vergrößerung noch die vereinbarte Abnahmeprüfung.
Häufige Fragen zu Fahrzeugkabelbäumen
Welche Ausrüstung braucht eine Karosseriekabelbaumlinie?
Schneiden und Abisolieren dünnwandiger Drähte, Dichtungseinsetzen und Crimpen (bei großen Mengen beidseitig), eine Crimp-Dichtungs-Gehäuselinie für abgedichtete Verbinder, Ultraschallschweißen von Abzweigen, Bandagieren, Schliffbild- und Zugprüfung sowie optische Reihenfolgeprüfung an der Steckerstation.
Welche Maschine setzt Einzeladerabdichtungen auf und crimpt?
WM-377 verarbeitet beide Enden von AWG 28–16 bei 3.000 Stück/h, WM-3140FS zwei Drähte von 0,2–2,5 mm² gleichzeitig. WM-396 ergänzt das Einsetzen ins Gehäuse bei AWG 24–12 und bis 2.000 Stück/h. Die Zuführung wird auf Ihre Dichtungsartikelnummer abgestimmt; senden Sie Dichtungen mit Draht- und Kontaktmustern.
Ultraschall- oder Crimpspleiß?
Für Abzweige unter Band verbindet Ultraschall Kupfer ohne Lot und Spleißband. WM-711 deckt 0,75–20 mm² Gesamtquerschnitt ab, WM-717S 0,7–30 mm² und WM-718 bis 50 mm². Kupferband-Spleißpressen sind die Alternative, wenn die Spezifikation ein Band fordert.
Wie weisen wir Crimpqualität für Fahrzeugkunden nach?
Mit Schliffbildern werden Crimphöhe, Verdichtung, Hohlräume und Grat am getrennten und geätzten Muster bei 30–312× beurteilt. WM-813 und WM-818 übernehmen dies am Tisch. Die Zugprüfung bleibt erforderlich; WM-820 dokumentiert Werte bis 500 N. Ob alle Kundenanforderungen erfüllt sind, bestimmt der vereinbarte Abnahmeplan, nicht die Zugkraft allein.
Was gehört in die Anfrage?
Drahtgrößen und Isolation, Kontaktartikelnummern mit Applikatoren, Dichtungsnummern, Gehäusetypen, Spleißgrößen, typische Kabelbaumlänge und Kabelbäume pro Schicht. Senden Sie Draht, Kontakte und Dichtungen; wir filmen die Verarbeitung und senden Schlifffotos mit dem Angebot.
Angebot innerhalb von 12 Stunden
Nennen Sie Kabel und Produktionsmenge — ein Spezialist antwortet mit einem vollständigen Angebot.
✓ Anfrage eingegangen
Ihre Referenz:
Unser Technik- und Vertriebsteam meldet sich mit einem Angebotsvorschlag innerhalb von 12 Stunden von sales@wiromac.com.