Schaltschrankverdrahtung: Die Ausrüstung
Die Schaltschrankverdrahtung beginnt mit Stromlaufplan, Anschlussanforderungen und Drahtliste. Jeder Leiter benötigt die vorgegebene Länge, Endvorbereitung und Kennzeichnung; Hülsen werden verwendet, wo Klemmen- und Projektvorgaben sie verlangen. Wir legen die Maschinen anhand Ihrer Losmengen, wiederkehrenden Drahtfamilien und Auftragswechsel aus.
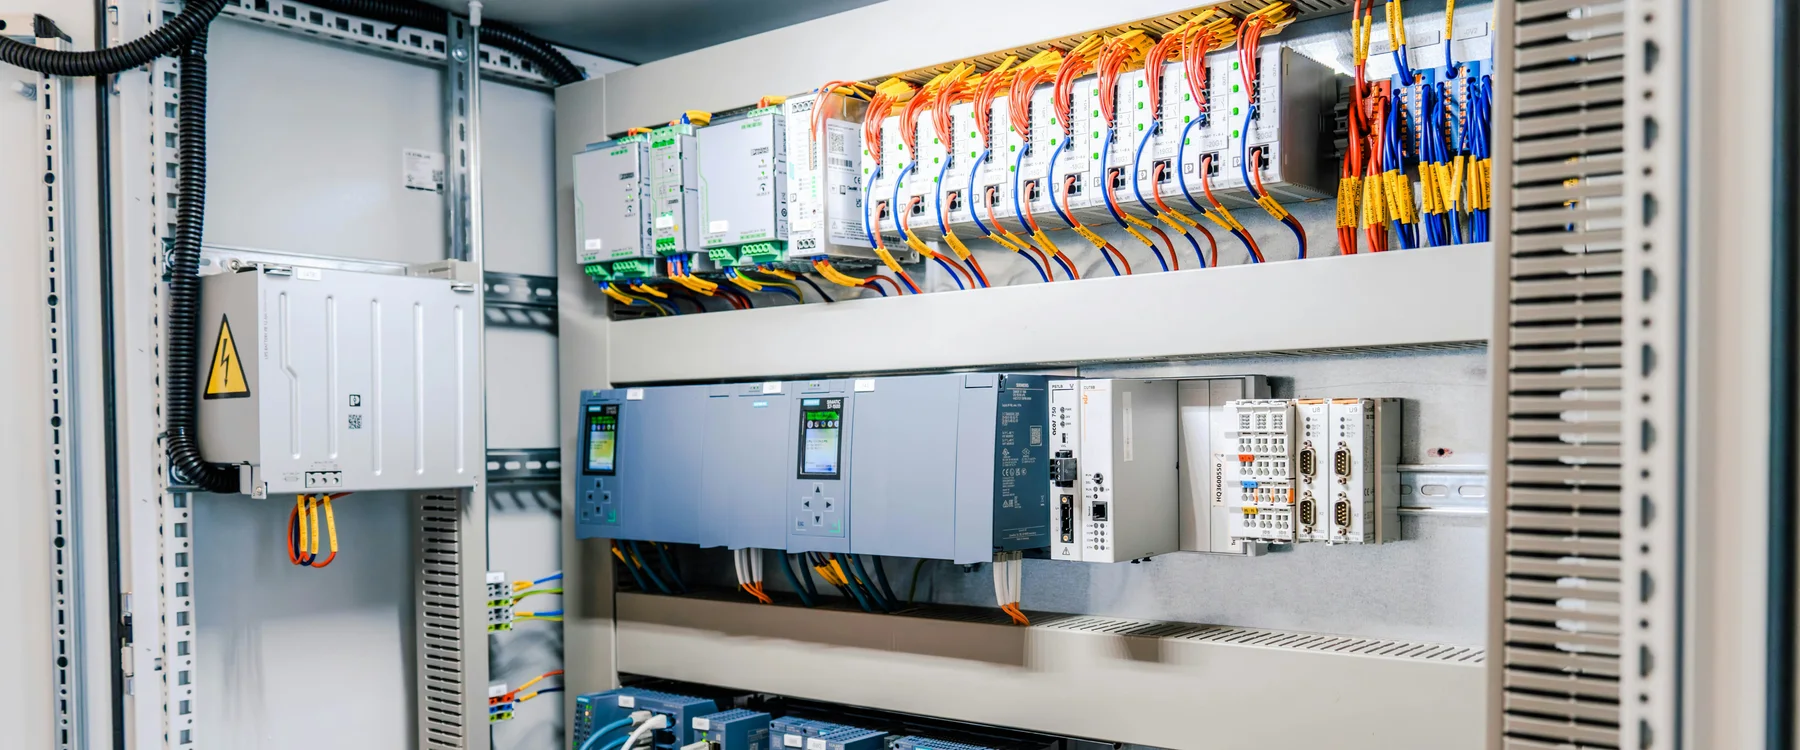
| Schritt | Ausrüstung | Zweck |
|---|---|---|
| 1. Schneiden und Abisolieren | Tisch-Schneid-Abisoliermaschine | Schnitt- und Abisolierlängen aus der Drahtliste einstellen; Leiterbereich und benötigte Losleistung bestätigen |
| 2. Kennzeichnen | Drahtetikettendrucker/-applikator oder Nummernschlauch | Jeder Leiter trägt seinen Zeichnungsbezug als Drucketikett, Heißprägung oder Lasermarkierung |
| 3. Hülsen crimpen, soweit vorgeschrieben | Aderendhülsen-Crimpmaschine | Querschnitt, Hülsenlänge und Crimpprofil auf die vorgeschriebene Klemmenverbindung abstimmen |
| 4. Besondere Anschlüsse | Ring- und Gabelkontakt-Crimpmaschine | Vorisolierte Ring- und Gabelkontakte von 0,3–6 mm² für Bolzenanschlüsse und Erdungsschienen |
| 5. Prüfen | Durchgangsprüfgerät | Punkt-zu-Punkt-Prüfung gegen den Stromlaufplan vor dem Einschalten des Schranks |
Sehen Sie die Maschinen bei der Verarbeitung echter Leitungen
Nahaufnahmen der genannten Bearbeitungsköpfe, jeweils 10–30 Sekunden, mit vergleichbarem Draht. Senden Sie 2–3 Meter Ihres Materials: Wir filmen den Lauf auf dem passenden Kopf vor Ihrer Bestellung.
Weitere Videos zu diesen Fragen:Aderendhülsen: sichtbare Abisolierlänge und passender Sitz in der Klemme · Sitzt das Fahnenetikett ohne Falten von Hand? · Schrumpfen und Kennzeichnen ohne Handheißluftgerät
Der Klemmenanschluss bestimmt die Endvorbereitung
Manche Klemmen nehmen Litzenleiter direkt auf, andere verlangen Hülsen oder eine andere Endvorbereitung. Prüfen Sie Klemmenanleitung und Projektvorgaben zu Leiterklasse, Querschnitt, Abisolierlänge und zulässiger Vorbereitung. Bei vorgeschriebenen Hülsen stimmen wir Hülse, Draht und Werkzeug ab und prüfen Fertigmaße sowie Einführung in die vorgesehene Klemme. WM-3103 deckt lose Hülsen von 0,35–4 mm² mit 2,5 Sekunden angegebenem Maschinenzyklus ab; WM-3116 reicht von 0,3–16 mm²; WM-397 nennt 1.000–1.300 Stück/h für Aderendhülsen. Konfiguration und nutzbare Losleistung bestätigen wir mit Ihrem Draht- und Hülsenmix. Unser Hülsenleitfaden erklärt Vorbereitung und Passungsprüfung.
Vor der Automatisierung das gesamte Los vergleichen
Kurze Lose mit häufigen Wechseln von Querschnitt, Hülse, Länge oder Kennzeichnung können separate Tischstationen begünstigen. Wiederkehrende Drahtfamilien können eine integrierte automatische Linie rechtfertigen. Wir vergleichen freigegebene Leitungen je verstrichener Losstunde, von der Umrüstung bis zum Ende der erforderlichen Prüfung. Erstteilfreigabe, Beladung, Nachfüllen, Stillstände und Nacharbeit gehören dazu; Personalstunden werden separat erfasst. Kennzeichnung und Prüfung sind Teil desselben Ablaufs. Senden Sie eine repräsentative Drahtliste mit Mengen und Wiederholhäufigkeit. Unser Vergleich von Automatik und Halbautomatik erläutert den Zeit- und Kostenvergleich.
Häufige Fragen zur Schaltschrankverdrahtung
Welche Hülsencrimpmaschine sollte ein Schaltschrankbauer wählen?
Bestätigen Sie zuerst die Eignung der Hülse für die Klemme und stimmen Sie dann Drahtbereich, Hülsenserie und Vorbereitung ab. WM-3103 verarbeitet lose Hülsen von 0,35–4 mm² mit 2,5 Sekunden angegebenem Maschinenzyklus. WM-3116 deckt 0,3–16 mm² ab, WM-397 nennt 1.000–1.300 Stück/h für Aderendhülsen. Mit Ihrer Drahtliste bestätigen wir Werkzeug, Umrüstung und Gutleistung.
Kann eine Maschine abisolieren und die Hülse crimpen?
Ja, manche Stationen verbinden beides in einem Bedienzyklus. Vergleichen Sie integrierte und getrennte Stationen anhand derselben Drahtliste einschließlich Vorbereitung, Beladung, Größenwechsel, Erstteilfreigabe und Prüfung. Beide Anordnungen können Einstellungen oder Werkzeugwechsel benötigen. Losmengen und Wiederholhäufigkeit zeigen, welche Konfiguration die Gesamtzeit senkt.
Wie werden Schaltschrankdrähte gekennzeichnet?
Drei übliche Wege: Selbstlaminierende Drucketiketten werden um den Draht gelegt und tragen viele Daten. Nummernschläuche werden vor der Kontaktierung aufgeschoben und bei großen Mengen auf Mehrkanalmaschinen bedruckt. Laser oder Heißprägung bringen die Kennzeichnung direkt auf den Mantel. Entscheidend sind Beständigkeit gegen Handhabung und Lösungsmittel sowie erforderliche Barcodes.
Muss ein Schaltschrank elektrisch geprüft werden?
Mindestens Punkt-zu-Punkt-Durchgang gegen den Stromlaufplan, um falsch aufgelegte Drähte zu erkennen. WM-814 prüft bis 128 Punkte in einem Anschluss: Durchgang von 0,1 bis 50 Ω, Isolation von 1 MΩ bis 1 GΩ und Spannungsfestigkeit in derselben Folge.
Was gehört in die Anfrage?
Querschnittsbereich, Klemmenanforderungen, vorgeschriebene Hülsenserien und -größen sowie Kennzeichnungsart. Ergänzen Sie eine repräsentative Drahtliste mit Längen, Losmengen, Wiederholhäufigkeit und möglichst aktueller Umrüstzeit. Damit vergleichen wir Tischstationen, integrierte Maschinen und gemischte Abläufe.
Angebot innerhalb von 12 Stunden
Nennen Sie Kabel und Produktionsmenge — ein Spezialist antwortet mit einem vollständigen Angebot.
✓ Anfrage eingegangen
Ihre Referenz:
Unser Technik- und Vertriebsteam meldet sich mit einem Angebotsvorschlag innerhalb von 12 Stunden von sales@wiromac.com.