Batteriepacks montieren: Die Ausrüstung
Batteriemodule erfordern kontrollierte Fügeverfahren und eine auf den Zellenaufbau abgestimmte Isolation. Klebeband, Ultraschallschweißen und mechanisches Crimpen sind gängige Möglichkeiten. Wählen und validieren Sie jeden Prozess anhand der Temperaturgrenzen der Bauteile und der Montagezeichnung.
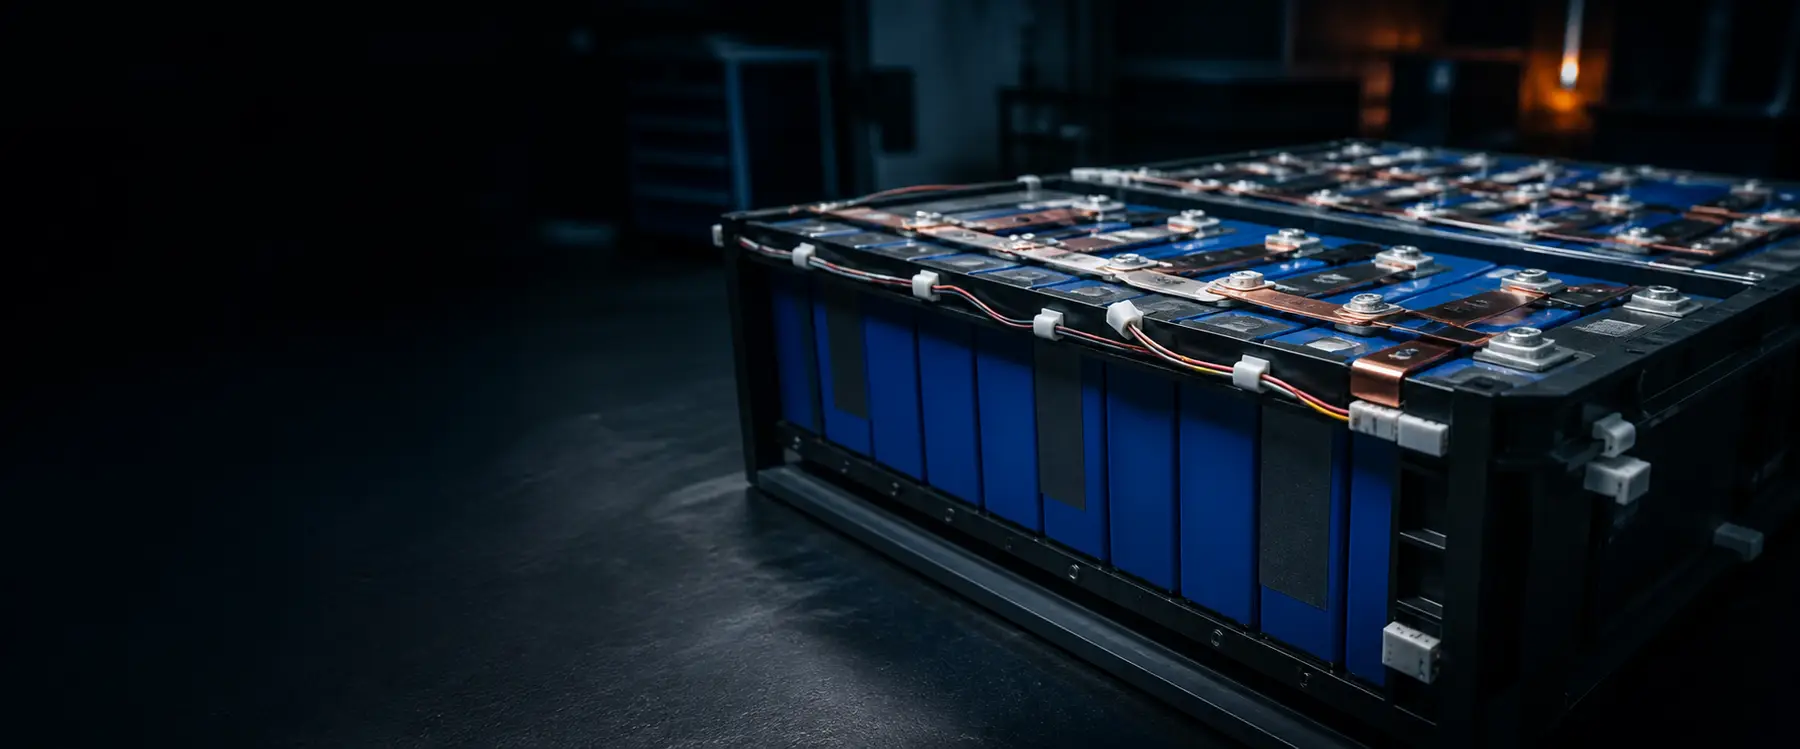
| Schritt | Ausrüstung | Zweck |
|---|---|---|
| 1. Zellen isolieren | Maschine für Hochtemperatur-Klebeband | Band auf Zellenseiten und -flächen bei 1.500–1.800 Stück/h aufbringen, ohne thermisches Schrumpfen |
| 2. Laschen vorbereiten | Handgerät zum Bekleben und Bandagieren | Kabelloses Bekleben von Laschen und Nacharbeiten an für Tischmaschinen unzugänglichen Stellen |
| 3. Verbinder schweißen | Ultraschall-Metallschweißgerät | Lotfreie Kupferverbindungen für Laschen und Stromschienen; Verbindung, lokale Erwärmung und Zelleinwirkung validieren |
| 4. Leistungskabel kontaktieren | Hydraulische oder Servo-Kabelschuhcrimpmaschine | Ausgangskabel von 25–120 mm²; Kabelschuhe benötigen 10–30 Tonnen statt einer 2-Tonnen-Tischpresse |
| 5. Kabelbaum und Sensorik | Schneid-, Abisolier- und Crimpmaschinen | Niederspannungs-Messkabelbaum mit kleinen Querschnitten, vielen Stromkreisen und Einzelkennzeichnung |
| 6. Prüfen | Isolations- und Durchgangsprüfgerät | Isolationswiderstand und Punkt-zu-Punkt-Verbindung vor dem Schließen des Packs prüfen |
Sehen Sie die Maschinen bei der Verarbeitung echter Leitungen
Nahaufnahmen der genannten Bearbeitungsköpfe, jeweils 10–30 Sekunden, mit vergleichbarem Draht. Senden Sie 2–3 Meter Ihres Materials: Wir filmen den Lauf auf dem passenden Kopf vor Ihrer Bestellung.
Weitere Videos zu diesen Fragen:Lässt sich Lade- und Batteriekabel ohne Wärme vorbereiten? · Ultraschallverbindung oder Crimp? · Kann die Maschine einzelne Drähte oder nur Bündel bandagieren?
Warum Band und Ultraschall?
Beide Entscheidungen folgen derselben Grenze: Wärme nahe einer Zelle ist ein Risiko. Schrumpfschlauchverarbeitung bringt Wärme ein und darf nahe Zellen nur innerhalb validierter Bauteilgrenzen erfolgen. Hochtemperaturband bietet einen weiteren Isolationsweg: WM-477 beklebt Zellenseiten, WM-476 beide Flächen und die Oberseite flacher Zellen, jeweils bei 1.500–1.800 Stück/h. Ein kabelloses Handgerät übernimmt Laschen. Beim Löten treffen heißer Kolben und flüssiges Metall auf die Lasche; Ultraschallschweißen verbindet geeignete Metalle durch Schwingung und Druck, ohne Lot oder Flussmittel. Verbindung, örtlicher Temperaturanstieg und Auswirkungen auf die Zelle sind trotzdem zu validieren. Dimensionieren Sie nach dem zusammengefassten Querschnitt: 0,75–20 mm² bei WM-711, bis 30 mm² bei WM-717S und 50 mm² bei WM-718.
Häufige Fragen zur Batteriemontage
Warum Zellen mit Band statt Schrumpfschlauch isolieren?
Schrumpfschlauch benötigt Wärme durch Heißluft oder Infrarot nahe der Zelle. Mit geeignetem Hochtemperaturband lässt sich die geforderte Isolation ohne diesen thermischen Verarbeitungsschritt herstellen. WM-477 beklebt Zellenseiten, WM-476 beide Flächen und die Oberseite flacher Zellen, jeweils mit 1.500–1.800 Stück/h.
Ultraschallschweißen oder Löten für Laschen und Stromschienen?
Ultraschall verbindet Kupfer durch Schwingung und Druck ohne Lot oder Flussmittel. Prüfen Sie Qualität, lokale Erwärmung und Auswirkungen auf die Zelle an tatsächlichen Materialien. Maßgebend ist der gesamte gebündelte Verbindungsquerschnitt, nicht der größte Einzelleiter: 0,75–20 mm² bei WM-711, 0,7–30 mm² bei WM-717S und bis 50 mm² bei WM-718.
Welche Maschinen crimpen Pack-Ausgangskabel?
Kabelschuhe an 25–120 mm² benötigen hydraulische oder Servokraft. WM-3234 bietet 10 Tonnen für 1–70 mm² und 30 Tonnen für 6–120 mm²; WM-3240 erzeugt servogeregelte Sechskantcrimpungen bei 10–120 mm²; WM-3218 ist eine hydraulische 13-Tonnen-Maschine für Kabelschuhe bis 75 mm².
Welche Prüfungen braucht die Packmontage?
Isolationswiderstand zwischen Leistungskreis und Gehäuse sowie Punkt-zu-Punkt-Durchgang im Messkabelbaum vor dem Schließen des Packs. Späterer Zugang verursacht zusätzlichen Aufwand. WM-814 deckt 128 Punkte mit 0,1–50 Ω Durchgang, 1 MΩ–1 GΩ Isolation und Spannungsfestigkeit in einem Anschluss ab.
Was gehört in die Anfrage?
Zellenformat und -maße für die Bandmaschine, Laschen- und Stromschienenquerschnitte für das Schweißgerät, Ausgangskabelgröße und Kabelschuhtyp, Messkabelbaumquerschnitt und Stromkreiszahl sowie Module pro Schicht. Senden Sie Zellen oder Dummys und ein Stück Stromschiene; wir filmen Bekleben und Schweißen Ihrer Teile vor der Bestellung.
Angebot innerhalb von 12 Stunden
Nennen Sie Kabel und Produktionsmenge — ein Spezialist antwortet mit einem vollständigen Angebot.
✓ Anfrage eingegangen
Ihre Referenz:
Unser Technik- und Vertriebsteam meldet sich mit einem Angebotsvorschlag innerhalb von 12 Stunden von sales@wiromac.com.