Lắp bộ pin: danh sách thiết bị
Mô-đun pin cần quy trình tạo mối nối được kiểm soát và cách điện phù hợp thiết kế cell. Băng cách điện, hàn siêu âm và bấm cơ học là những lựa chọn phổ biến; hãy chọn và kiểm chứng từng quy trình theo giới hạn nhiệt độ linh kiện và bản vẽ lắp ráp.
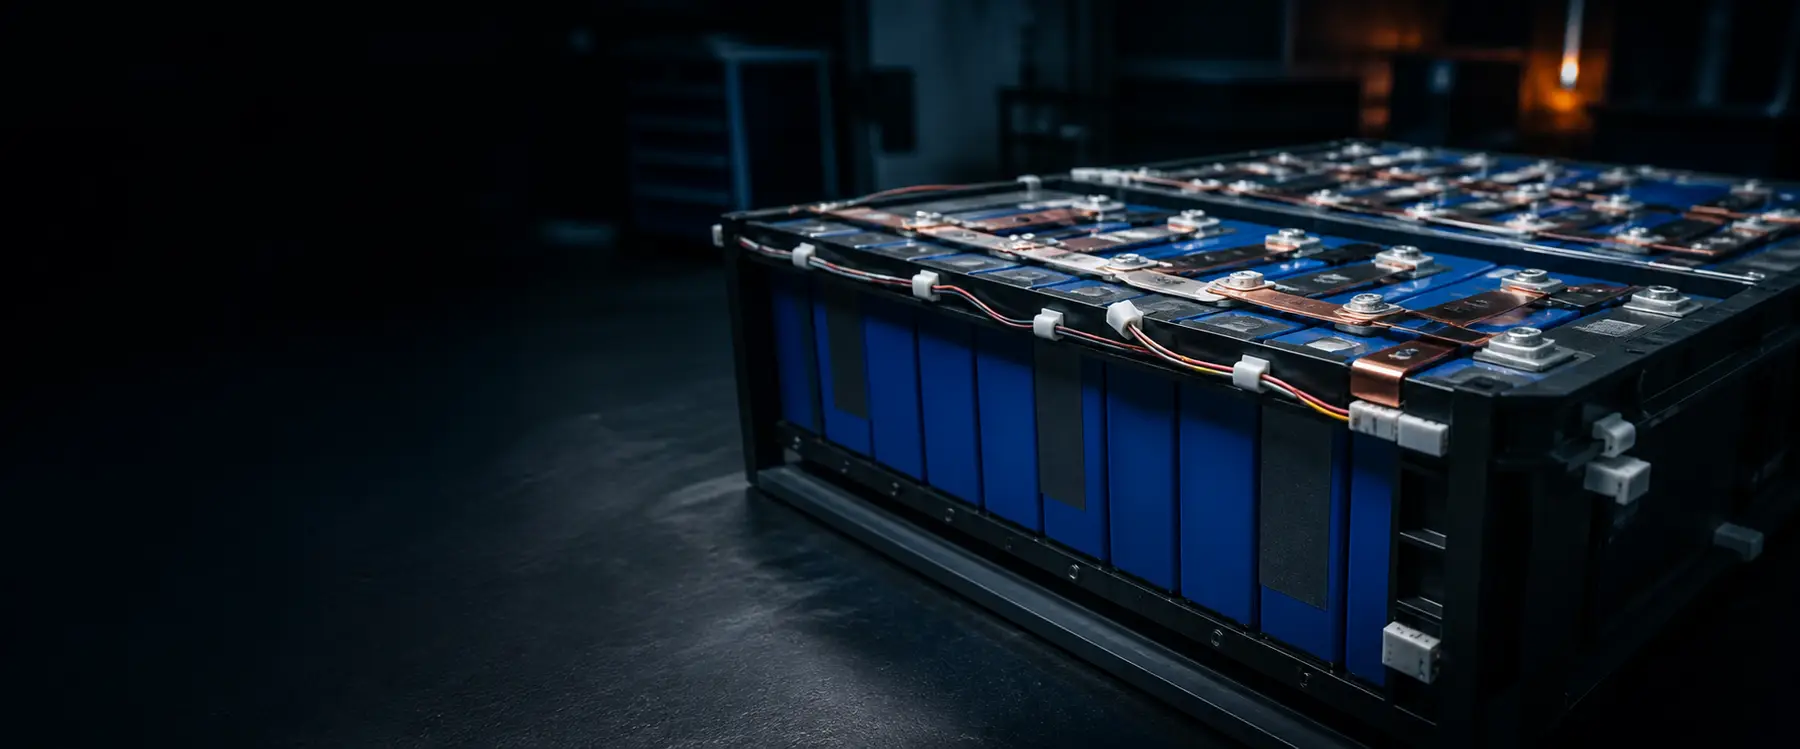
| Công đoạn | Thiết bị | Lý do cần thiết |
|---|---|---|
| 1. Cách điện cell | Máy dán băng chịu nhiệt cell | Dán mặt bên và mặt cell ở 1.500–1.800 sản phẩm/giờ, cách điện không gia nhiệt |
| 2. Chuẩn bị tab | Dán / quấn băng tab cầm tay | Quấn băng không dây cho tab và vị trí bổ sung mà máy để bàn không tới |
| 3. Hàn liên kết | Máy hàn kim loại siêu âm | Nối đồng không thiếc cho tab và thanh cái; kiểm chứng chất lượng mối nối, nhiệt tăng cục bộ và ảnh hưởng cell |
| 4. Lắp đầu cáp nguồn | Bấm đầu cốt thủy lực hoặc servo | Cáp đầu ra bộ pin 25–120 mm²; đầu cốt cần 10–30 tấn, không phải máy ép để bàn 2 tấn |
| 5. Bộ dây và cảm biến | Máy cắt, tuốt và bấm | Bó dây đo điện áp thấp: cỡ nhỏ, nhiều mạch, từng dây đều có nhận dạng |
| 6. Kiểm tra | Máy thử cách điện và thông mạch | Điện trở cách điện và kiểm chứng điểm–điểm trước khi đóng bộ pin |
Xem các máy trong dây chuyền xử lý dây thực tế
Cận cảnh các đầu máy nêu trên, mỗi đoạn 10–30 giây, xử lý dây tương tự của Quý khách. Nếu một đoạn trả lời đúng điều Quý khách muốn biết, hãy gửi 2–3 mét dây của mình để chúng tôi chạy trên đầu máy đó và quay video trước khi Quý khách đặt hàng.
Video khác về các câu hỏi này:Có thể xử lý đầu cáp sạc và pin mà không dùng nhiệt không? · Nối siêu âm hay bấm đầu cốt? · Máy quấn được dây đơn hay chỉ bó dây?
Vì sao dùng băng và siêu âm
Cả hai lựa chọn xuất phát từ cùng một giới hạn: nhiệt gần cell pin là mối nguy, không chỉ là điều bất tiện. Gia công co nhiệt đưa nhiệt vào chi tiết, vì vậy chỉ dùng gần cell trong giới hạn linh kiện đã kiểm chứng. Băng chịu nhiệt là một phương án cách điện khác: WM-477 dán hai bên cell và WM-476 dán hai mặt cùng phía trên cell phẳng, mỗi máy ở 1.500–1.800 sản phẩm/giờ, cùng máy cầm tay không dây cho tai cực. Nguyên tắc đó cũng chi phối cách tạo mối nối: hàn thiếc đưa mỏ nóng và kim loại nóng chảy sát tai cực, còn hàn siêu âm liên kết các kim loại tương thích bằng rung và áp lực — không thêm thiếc hàn hay chất trợ hàn; vẫn phải kiểm chứng mối nối, mức tăng nhiệt cục bộ và tác động lên cell. Chọn máy hàn theo tổng tiết diện bó dây: 0,75–20 mm² trên WM-711, đến 30 mm² trên WM-717S và 50 mm² trên WM-718.
Thiết bị lắp bộ pin — câu hỏi thường gặp
Vì sao cell pin dùng băng cách điện thay co nhiệt?
Vì co nhiệt cần nhiệt. Lắp ống nghĩa là đưa khí nóng hoặc lò hồng ngoại gần cell có điện, nguy cơ mà thiết kế lắp bộ pin tránh. Băng chịu nhiệt tạo cách điện mà không cấp nhiệt: WM-477 dán mặt bên cell, WM-476 phủ hai mặt và đỉnh cell phẳng, đều 1.500–1.800 sản phẩm/giờ.
Hàn siêu âm hay hàn thiếc cho tab và thanh cái?
Hàn siêu âm nối đồng bằng rung và áp lực, không thiếc hoặc trợ hàn. Kiểm chứng chất lượng mối nối, nhiệt tăng cục bộ và ảnh hưởng cell bằng vật liệu thực. Chọn máy theo tổng tiết diện gom của mối nối, không theo ruột dẫn đơn lớn nhất: dải công bố ở đây là 0,75–20 mm² (WM-711), 0,7–30 mm² (WM-717S) và đến 50 mm² (WM-718).
Máy nào bấm cáp đầu ra bộ pin?
Đầu cốt trên cáp 25–120 mm² cần lực thủy lực hoặc servo, không phải máy ép để bàn. WM-3234 bấm 10 tấn cho 1–70 mm² và 30 tấn cho 6–120 mm²; WM-3240 bấm lục giác điều khiển servo trên 10–120 mm²; WM-3218 là máy thủy lực 13 tấn cho đầu cốt đến 75 mm².
Dây chuyền bộ pin cần kiểm tra gì?
Điện trở cách điện giữa mạch nguồn và vỏ, cùng thông mạch điểm–điểm của bó cảm biến, đều trước khi đóng bộ pin vì tiếp cận sau đó tốn kém. WM-814 bao quát 128 điểm, điện trở thông mạch 0,1–50 Ω, cách điện 1 MΩ–1 GΩ và chịu cao áp trong một lần nối.
Yêu cầu báo giá cần có gì?
Dạng và kích thước cell (quyết định máy dán băng), tiết diện tab và thanh cái (chọn máy hàn), cỡ cáp đầu ra và loại đầu cốt, cỡ dây cảm biến, số mạch và mô-đun mỗi ca. Sau đó gửi cell hoặc cell giả và một đoạn thanh cái; chúng tôi dán, hàn chi tiết trên video trước khi Quý khách đặt hàng.
Nhận báo giá trong 12 giờ
Cho biết loại dây và sản lượng — chuyên viên sẽ gửi báo giá đầy đủ.
✓ Đã nhận yêu cầu
Mã tham chiếu của Quý khách:
Đội ngũ kỹ thuật và kinh doanh sẽ liên hệ với đề xuất báo giá trong 12 giờ từ sales@wiromac.com.