WM-9316은(는) 커넥터 어셈블리의 너트와 케이블 글랜드를 조여 체결하는 두 스테이션 너트 체결기입니다. 각 스테이션에는 자체 서보 구동 회전 스핀들과 자체 시작 버튼이 있어, 한 작업자가 A 스테이션이 작동하는 동안 B 스테이션에 부품을 장착할 수 있습니다. 구동부는 400 W, 3,000 rpm 서보 모터로 부품에 필요한 토크에 맞게 크기가 정해지며, 모든 사이클은 토크 또는 회전 수 기준으로 종료할 수 있고, 체결 중 조인트를 동적 토크 센서로 읽습니다. 캐비닛 크기는 500 × 450 × 460 mm이며, 단상 AC 220 V와 0.3–0.7 MPa 공장 공기로 작동합니다.
사양
| 모델 | WM-9316 |
|---|---|
| 기능 | 커넥터 및 하네스 어셈블리의 너트 및 글랜드 체결 — 사진과 같이 태양광(PV) 커넥터의 케이블 글랜드 너트를 조여 내리는 작업 |
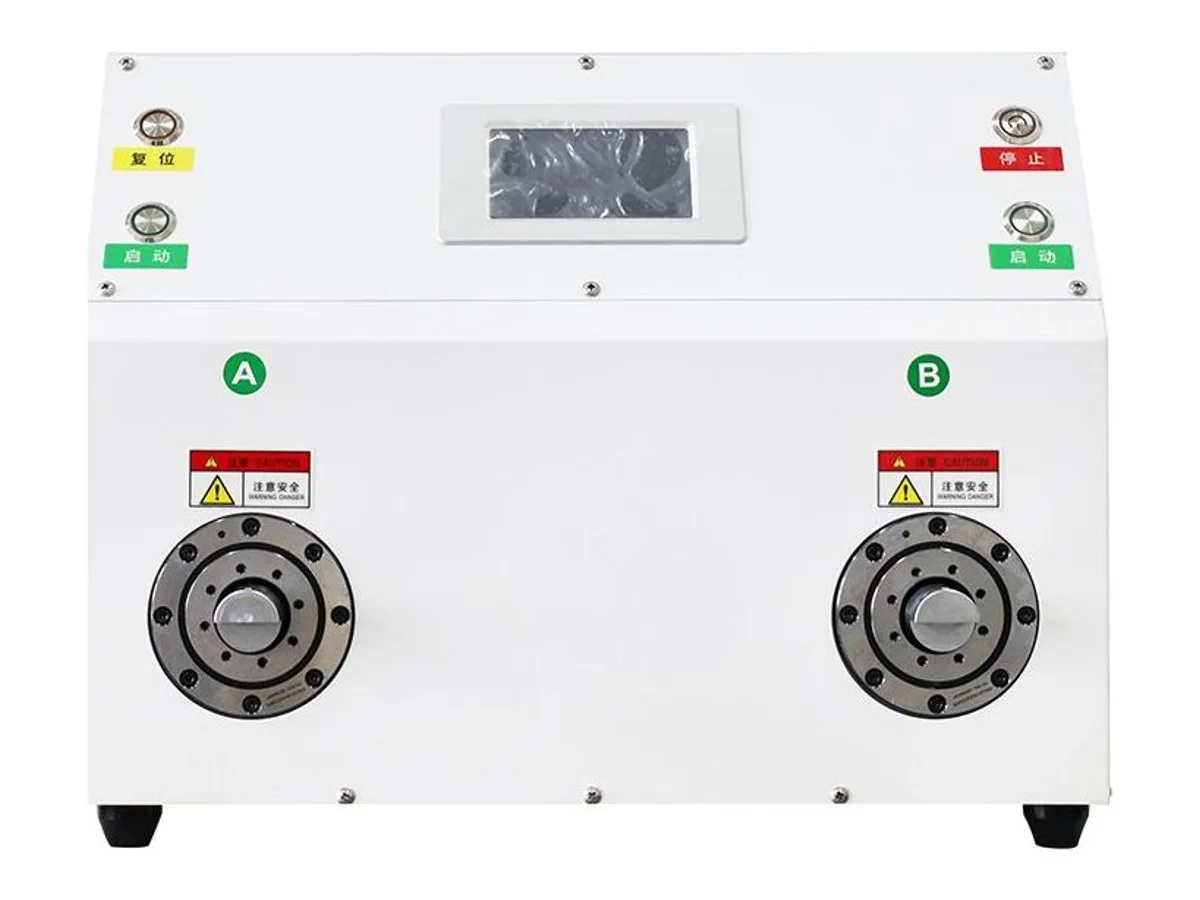
| 스테이션 | 두 개 — 사진과 같이 전면 패널에 A 및 B 스테이션이 있으며, 각각 자체 회전 스핀들, 경고 라벨 및 시작 버튼을 갖추고 하나의 HMI, 하나의 리셋 및 하나의 정지 버튼을 공유합니다. |
| 동력 | 서보 모터 400 W, 3,000 rpm (모터 크기는 제품에 필요한 체결 토크에 따라 선택 가능) |
| 체결 모드 | 토크 모드 / 회전 모드 |
| 토크 감지 | 동적 토크 센서 |
| 고정구 | 제품 형상에 맞게 제작되며 교체 가능 |
| 공기 공급원 | 0.3 – 0.7 MPa |
| 전원 공급 | 참고 구성: AC 220 V |
| 치수 | 500 × 450 × 460 mm |
| 디스플레이 | 사진과 같이 — 영어 인터페이스(중국어도 가능)의 컬러 터치스크린 HMI로, 설정 토크 대비 실시간 토크, 회전 수 및 스테이션별 누적 생산량 카운터를 표시합니다. |
| HMI 작동 모드 | 사진과 같이 — 토크 모드, 위치(회전) 모드 및 역회전 모드와 단일 단계 명령용 수동 페이지, 파라미터 페이지 및 I/O 페이지가 있습니다. |
| 스핀들 인터페이스 | 사진과 같이 — 각 스테이션에 볼트 체결식 회전 플랜지와 고객 맞춤형 고정구를 장착하는 키가 있는 구동축이 있습니다. |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8479.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 한 기계에 두 개의 독립 스테이션 — 한 스테이션이 사이클을 실행하는 동안 작업자가 다른 스테이션에 부품을 장착하므로, 체결 시간이 취급 시간에 더해지지 않고 숨겨집니다.
- 작업별로 선택 가능한 토크 모드 또는 회전 모드 — 씰이나 나사산이 한계를 결정할 때는 토크 값으로 조인트를 종료하고, 부품에 하드 스톱이 있을 때는 회전 수로 종료합니다.
- 동적 토크 센서가 회전 중 조인트를 읽어 사후 검사가 아닌 실시간으로 측정하므로, 과체결 또는 미체결 부품이 해당 사이클에서 즉시 발견됩니다.
- 400 W, 3,000 rpm 서보가 표준 장착이며 제품에 실제로 필요한 토크에 맞게 크기를 조정할 수 있어, 다른 부품용으로 설계된 구동부를 불필요하게 탑재하지 않습니다.
- 고정구는 제품 형상에 맞게 절단되며 교체 가능하여, 하나의 캐비닛으로 여러 부품 번호를 처리할 수 있습니다.
- 영어 터치스크린에 단일 단계 명령용 수동 페이지, 파라미터 페이지, I/O 페이지 및 스테이션별 생산량 카운터가 있어 기계 설정과 작업자 교육에 충분합니다.
- 소규모 유틸리티와 작은 설치 면적 — 500 × 450 × 460 mm, 기준 단상 전원 220 V 및 0.3–0.7 MPa 공기 라인만 필요하며 삼상 전원이나 기초 공사가 필요 없습니다.
가공 대상
- 태양광(PV) 커넥터 어셈블리 — 사진과 같이 접점이 압착 및 삽입된 후 케이블 글랜드 너트를 커넥터 본체에 조여 내리는 작업
- 글랜드 너트가 씰 작동을 위해 정의된 토크에 도달해야 하는 방수 및 밀봉 하네스 커넥터
- 케이블 및 호스 어셈블리의 나사식 캡, 백셸, 커플링 너트 및 유니온 너트
- 현재 수공구로 너트를 조이고 불일치한 토크로 인해 스크랩이나 보증 클레임이 발생하는 작업대
- 다품종 소량 수주 생산으로, 완전 자동 조립 셀 도입의 타당성은 부족하지만 수동 체결의 신뢰성도 더 이상 충분하지 않은 경우
적합한 용도: 케이블 어셈블리 부품에서 너트, 글랜드 또는 나사식 캡을 반복 가능한 토크로 조여 내리는 작업 — 두 개 스테이션, 한 명의 작업자, 제품에 맞게 절단된 고정구, 기준 전원 220 V 및 공장 공기 라인 사용.
다른 작업과 장비 선택: 장착 지점에 사람 없이 가동해야 하는 물량. 부품 자체를 볼 피딩하고 인덱싱해야 하는 경우, 다른 등급의 기계를 구매해야 합니다 — WM-9312 오일링 스테이션이 있는 자동 O-링 조립 기계 는 두 개의 진동 볼에서 본체와 링을 회전 인덱싱 턴테이블로 공급하여 약 3,600 개/시간으로 불량 부품을 자동으로 언로드하며, 다섯 스테이션 WM-9311 완전 자동 O-링 조립 기계 는 두 번째 조립 작업을 추가하기 위한 플랫폼의 예입니다. 두 O-링 기계의 사례가 자동 너트 체결 능력을 입증하는 것은 아니므로, 무인 너트 조립의 경우 귀하의 부품에 적합한 맞춤형 기계 구성을 확인해 달라고 문의하십시오. 다른 작업과 장비 선택: 나사산을 돌리는 대신 고무 씰을 안착시키는 작업. 나사산 위로 늘려 홈에 넣어야 하는 O-링은 WM-9314 반자동 벤치탑 O-링 조립 기계 에 속하며, 이 기계는 진동 플레이트에서 링을 정렬하고 오일을 바른 후 비슷한 크기의 작업대에서 시간당 약 1,000 개의 속도로 안착시킵니다. 또한 이 기계는 압착하지 않으므로 — 너트를 조이기 전에 접점을 도체에 압착하고 커넥터에 삽입해야 하며, 이는 단자 압착기 작업입니다.
조립 순서에서 이 기계의 위치
밀봉 커넥터는 정해진 순서로 완성됩니다. 케이블을 절단·탈피하고, 접점을 압착하고, 접점을 하우징에 완전히 밀어 넣은 다음, 마지막으로 글랜드 너트를 본체에 조여 씰이 재킷을 잡도록 합니다. 처음 세 작업은 수년간 전용 기계가 있었습니다. 마지막 작업은 대부분의 작업대에서 여전히 수작업입니다.
이 기계가 인계받는 작업이 바로 그것입니다. 사진은 단심 PV 케이블에 한 쌍의 태양광 커넥터를 보여줍니다 — 하나는 글랜드 너트가 풀려 나사산이 노출되어 있고, 다른 하나는 너트가 본체에 완전히 조여져 있습니다. 두 사진의 차이가 전체 작업이며, 중요한 이유는 조인트가 체결구가 아니라 씰이기 때문입니다. 너무 느슨하면 글랜드가 재킷을 닫지 못하고, 너무 조이면 플라스틱 나사산이 항복하거나 씰이 눌려 파손됩니다. 두 고장 모두 외부에서 보이지 않으며, 어셈블리가 현장에 나가기 전까지 나타나지 않습니다.
측정된 토크로 사이클을 종료하는 것이 추측을 없애는 방법이며, 동적 센서가 측정 가치를 높입니다 — 완성된 부품을 샘플링하는 대신 조인트가 만들어지는 동안 읽습니다. 부품에 씰 대신 하드 스톱이 있는 경우, 회전 모드가 회전 수를 세어 동일한 작업을 수행합니다.
주문
고정구가 귀하의 부품에 맞게 제작되므로, 주문은 카탈로그 번호가 아닌 샘플로 시작합니다. 커넥터 또는 피팅, 너트 및 작업 중인 토크 수치를 보내주시면 — 기계에서 실행하여 사이클과 고정구 설계를 확인하고, 절단 전에 견적을 제공합니다. 두 스테이션을 동일한 부품 번호로 설정할지 두 가지 다른 부품 번호로 설정할지 같은 메시지에 알려주십시오. WM-9316의 초기 견적은 필요한 작업을 설명하고 소재를 알려주시거나 부품 사진을 보내주시면 됩니다. 작업에 맞는 공정과 구성을 먼저 확인해 드립니다.
WM-9316 — 자주 묻는 질문
두 스테이션 레이아웃이 실제로 어떤 이점을 제공합니까?
그렇지 않으면 유휴 상태가 될 시간을 활용합니다. A 및 B 스테이션은 각각 자체 회전 스핀들과 자체 시작 버튼을 가지며, 터치스크린에서 각각의 생산량 카운트를 유지합니다. 작업자가 한 스테이션에 부품을 장착하고 시작 버튼을 누른 다음, 첫 번째 스테이션이 회전하는 동안 두 번째 스테이션에 부품을 장착합니다. 체결 사이클이 취급과 겹치므로 작업대의 처리량은 너트를 조이는 시간이 아니라 사람이 부품을 제공하는 속도에 의해 결정됩니다.
토크 모드와 회전 모드 중 어떤 것을 사용해야 합니까?
토크 모드는 설정 토크에 도달하면 사이클을 종료하며, 커넥터 글랜드 너트와 같이 씰이나 플라스틱 나사산이 한계를 결정할 때 적합합니다. 회전 모드는 설정된 회전 수 후에 종료하며, 하드 기계적 스톱이 있는 부품이나 단순히 알려진 거리만큼 조여야 하는 너트에 적합합니다. 모드는 터치스크린에서 선택하므로 동일한 기계가 다양한 부품 번호에 대해 두 가지를 모두 수행할 수 있습니다. 사진과 같이 HMI는 너트를 풀기 위한 역회전 모드도 제공합니다.
기계가 토크에 도달했는지 어떻게 알 수 있습니까?
동적 토크 센서가 스핀들이 회전하는 동안 조인트를 측정하고, 터치스크린에 설정 값 옆에 실시간 판독값이 표시됩니다. 이는 완성된 부품을 토크 렌치로 사후 검사하는 것과 다릅니다. 측정이 조인트를 생성한 사이클 내에서 이루어지므로 토크에 도달하지 못한 부품은 다운스트림이 아닌 해당 스테이션에서 식별됩니다.
자동입니까, 아니면 작업자가 장착합니까?
체결은 자동이고 장착은 수동입니다. 볼 피더나 컨베이어가 없습니다. 작업자가 부품을 고정구에 놓고 해당 스테이션의 시작 버튼을 누른 다음 사이클이 끝나면 완성된 부품을 가져갑니다. 이것이 기계를 500 × 450 × 460 mm 캐비닛에 담고 현장에 맞춰 전원을 연결하며, 부품 번호 간 전환을 고정구 교체만으로 가능하게 합니다.
제 커넥터를 체결할 수 있습니까?
고정구는 제품 형상에 맞게 제작되고 교체 가능하므로, 타당성은 데이터시트가 아닌 부품으로 결정됩니다. 커넥터, 너트 및 작업 중인 토크 수치를 보내주시면 기계에서 실행하여 결과, 달성 가능한 사이클 및 가격을 제작 전에 받아보실 수 있습니다. 부품에 표준 400 W 서보가 제공하는 것보다 더 많은 토크가 필요한 경우, 동시에 모터 크기를 상향 조정합니다.
어떤 공급 장치와 공간이 필요합니까?
단상 AC 220 V 및 0.3~0.7 MPa의 깨끗한 압축 공기가 필요합니다. 캐비닛은 폭 500 mm, 깊이 450 mm, 높이 460 mm이며 레벨링 풋 위에 서 있으므로 작업대나 가벼운 스탠드에 올려놓을 수 있습니다. 작업자의 손과 장착되는 부품의 케이블 또는 호스 꼬리를 위해 두 스테이션 전면에 여유 공간을 확보하십시오.